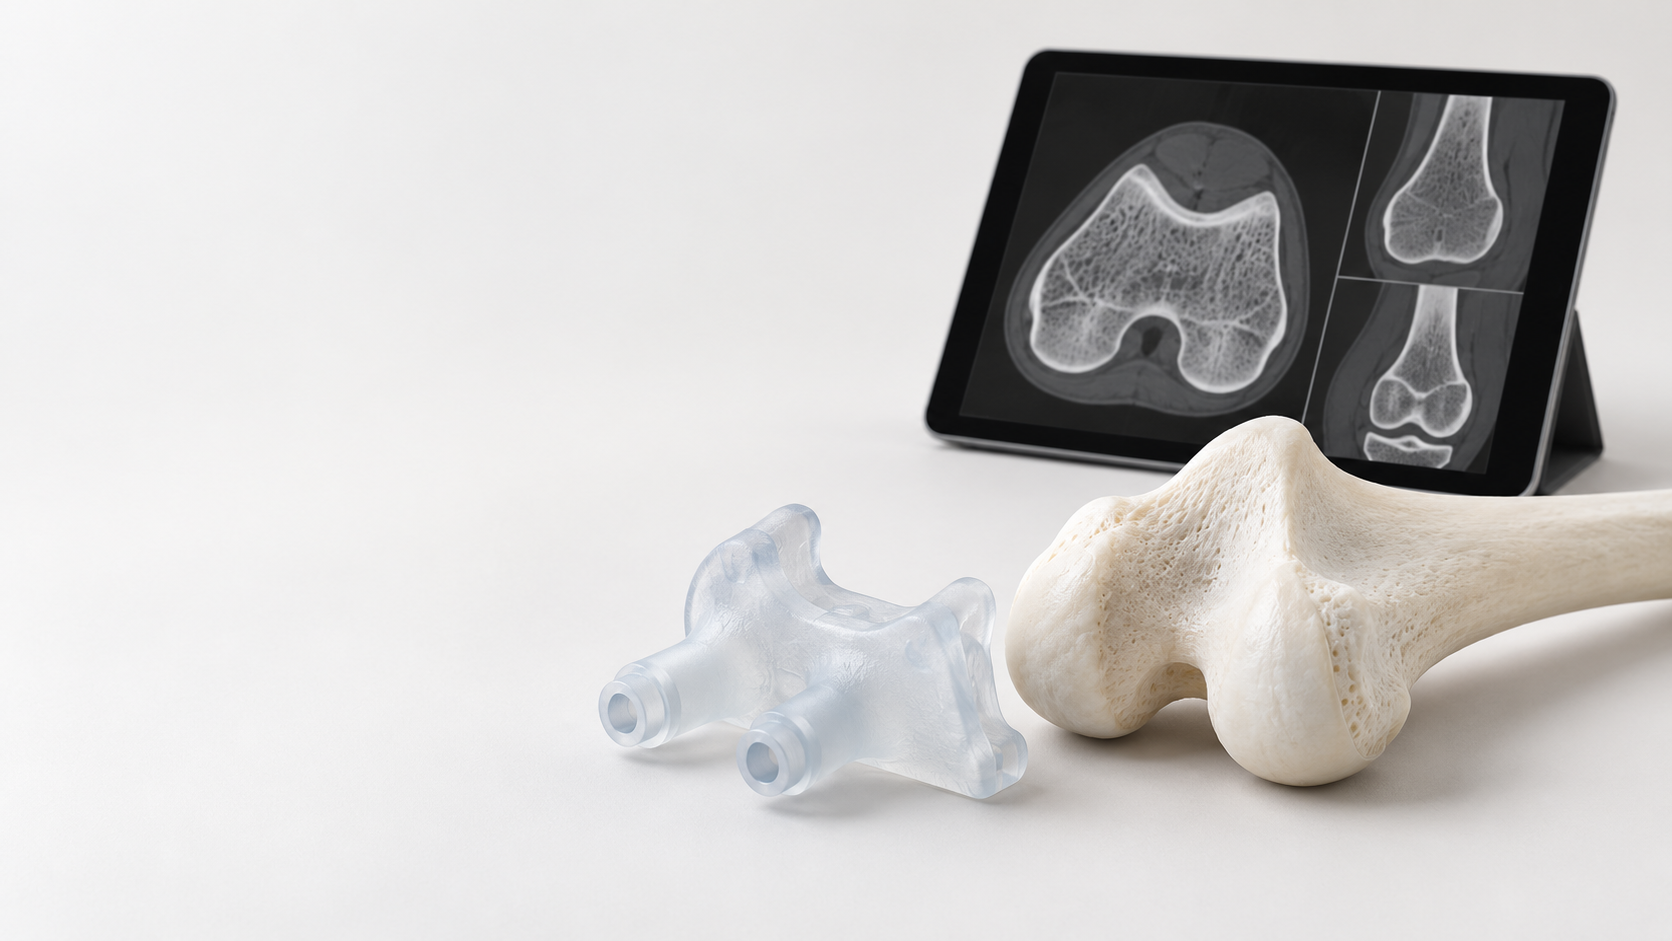
Guías quirúrgicas para impresión 3D médica: de las imágenes del paciente al CAD fabricable
Una guía quirúrgica no consiste simplemente en sustituir un prototipo convencional por un «material médico». Normalmente comienza con datos de imagen del paciente, como una TC, y pasa por la segmentación de datos, la reconstrucción tridimensional, el diseño CAD y la impresión 3D. Finalmente, también debe demostrarse que el producto terminado puede posicionar o guiar los instrumentos según lo previsto. Por lo tanto, la precisión de fabricación de una guía quirúrgica para impresión 3D médica no depende únicamente del equipo de impresión, sino que también está condicionada por la calidad de las imágenes, los límites de segmentación, las referencias de diseño, la deformación del material y el posprocesado.
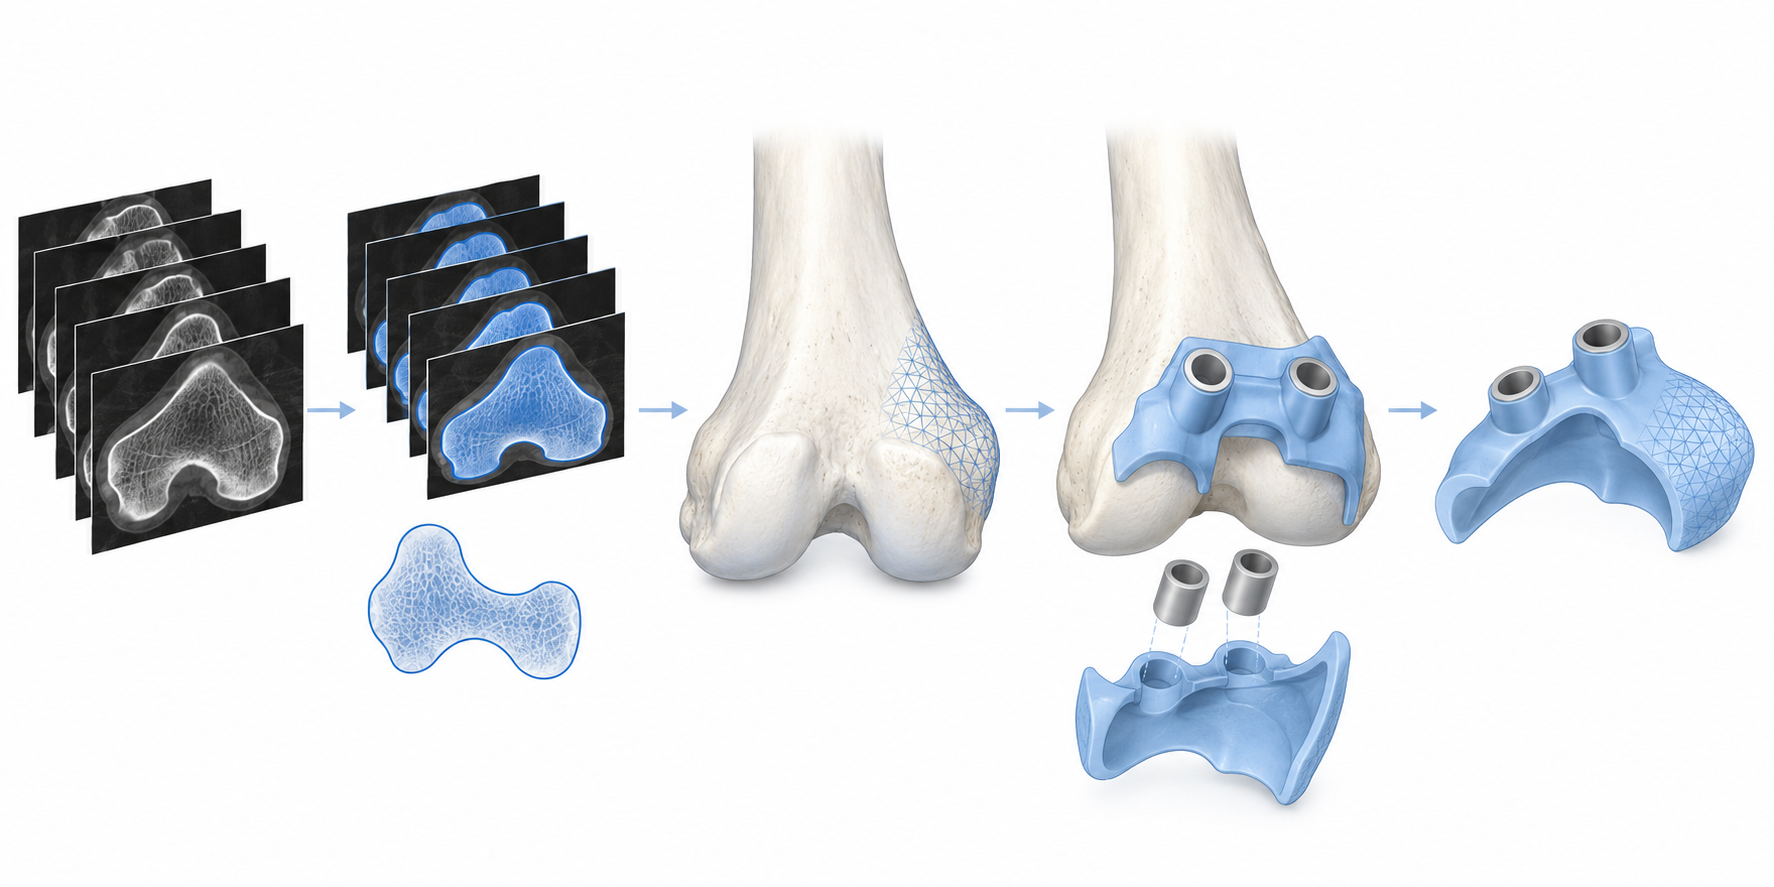
Cómo pasan las guías quirúrgicas para impresión 3D médica de los datos DICOM al modelo tridimensional
El primer paso consiste en confirmar las imágenes originales, los datos del paciente y el objetivo clínico, y después segmentar los datos DICOM para obtener la superficie ósea objetivo u otras estructuras anatómicas relevantes. El umbral de segmentación, el espaciado entre capas, los artefactos y la determinación de los límites pueden modificar el modelo tridimensional; que el modelo sea coherente con las imágenes no significa que la pieza impresa posteriormente sea necesariamente correcta. En la entrega deben conservarse las imágenes originales, los archivos de segmentación, el modelo de reconstrucción tridimensional y la información de versiones, para evitar el uso accidental de datos antiguos durante el diseño.
Diseño de las superficies de contacto y las características de guiado de las guías quirúrgicas para impresión 3D médica
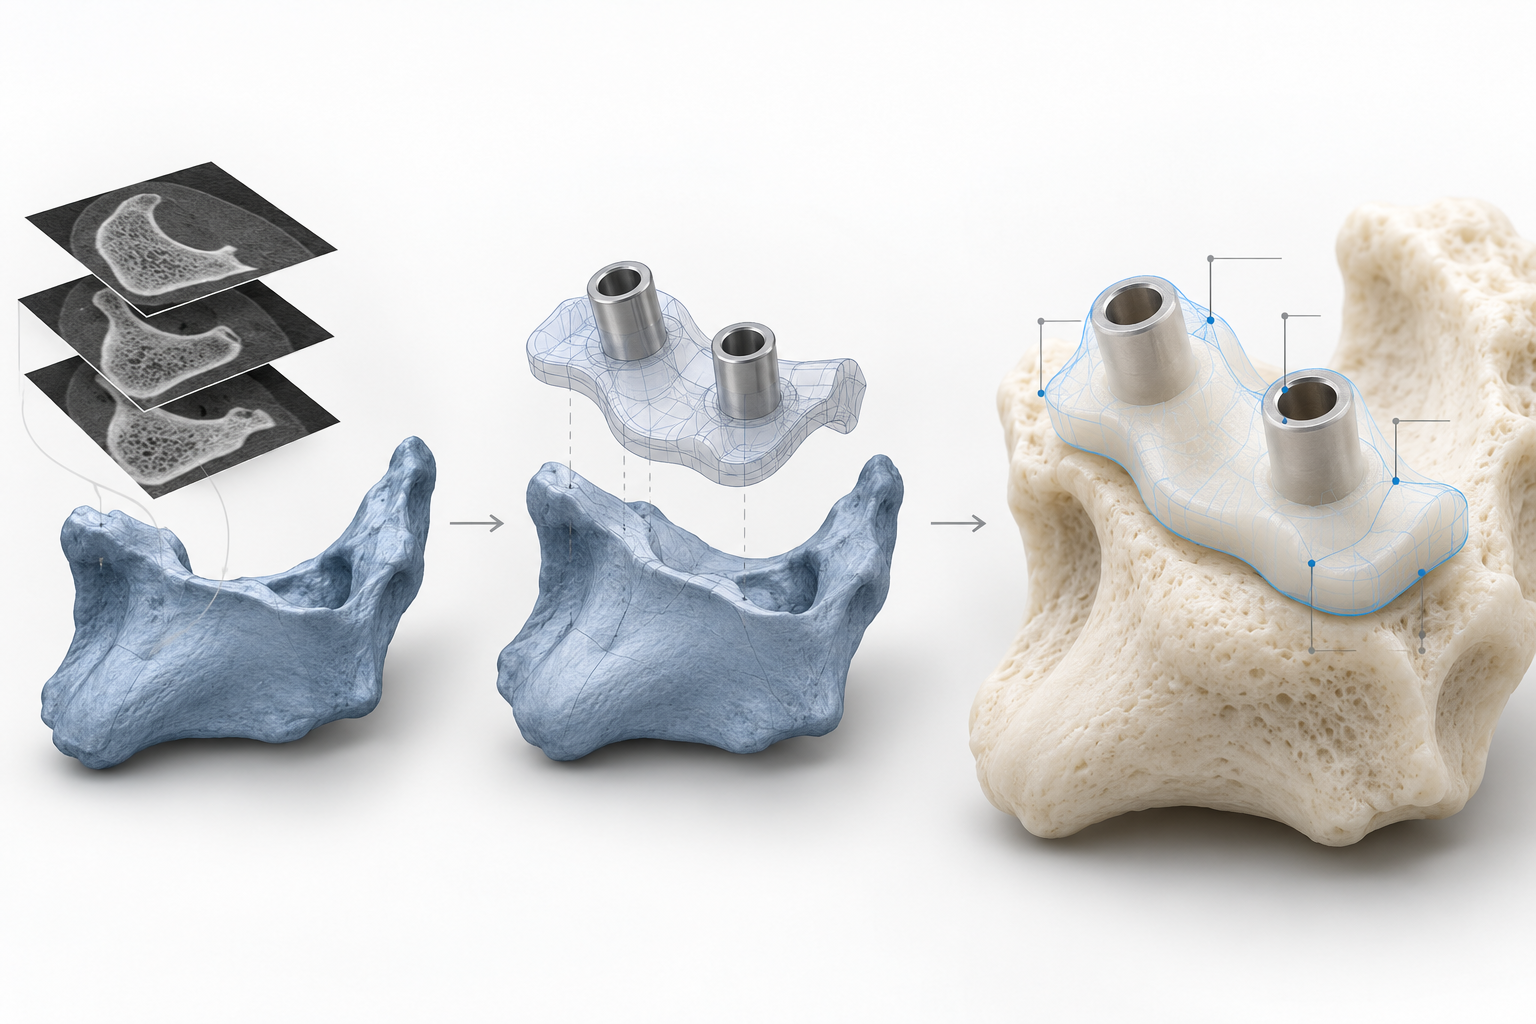
Tomando como ejemplo una guía de perforación adaptada a la superficie ósea, el diseño CAD debe definir primero las zonas de contacto con el hueso y, a continuación, disponer los orificios de guiado, los escalones de posicionamiento, las aberturas y el espacio de observación necesario. La superficie de contacto debe basarse, en la medida de lo posible, en características anatómicas estables para establecer las referencias de posicionamiento; los orificios de guiado deben considerar simultáneamente el diámetro, el eje, la holgura para el instrumental y el espesor de las paredes circundantes. Las paredes delgadas, los orificios profundos y las aberturas estrechas pueden aumentar la dificultad de impresión, limpieza o inspección, por lo que la forma no debe confirmarse únicamente en pantalla.
Una vez finalizado el diseño, deben comprobarse las versiones, las unidades, la escala y las características críticas del CAD y del STL u otros archivos de fabricación utilizados para la impresión, y confirmarse que no haya inversiones, cambios de escala ni modificaciones locales del modelo. Parámetros como el tamaño de píxel del equipo y el espesor de capa solo pueden utilizarse como referencia para el desarrollo del proceso; no pueden considerarse directamente la tolerancia final de la guía. En esta etapa debe generarse un registro trazable de comparación y aprobación de modelos, para que la impresión, la inspección y los datos originales del paciente mantengan la misma cadena de versiones.
Cómo elegir los materiales para guías quirúrgicas de impresión 3D médica: qué evaluar además de la biocompatibilidad
La selección del material para las guías quirúrgicas no debe comenzar por «qué resina es la más dura» o «qué material está etiquetado como médico», sino por aclarar primero el uso previsto: con qué tejido estará en contacto la guía, durante cuánto tiempo se utilizará, qué carga de posicionamiento o perforación deberá soportar y qué método de limpieza y esterilización se adoptará finalmente. En el caso de las guías desechables de uso breve que se adaptan a la superficie ósea, normalmente es necesario prestar atención simultáneamente a la biocompatibilidad, la rigidez, la estabilidad dimensional, la transparencia y los residuos superficiales; si la guía debe esterilizarse en autoclave, también es imprescindible confirmar que el material no se ablande, deforme ni pierda significativamente precisión de posicionamiento bajo la temperatura, presión, tiempo y número de ciclos especificados.
Los materiales de impresión 3D médica deben compararse según el escenario de uso
Las resinas médicas fotopolimerizables son adecuadas para reproducir orificios guía pequeños, paredes delgadas y superficies curvas complejas de adaptación, pero su rendimiento se ve afectado por la limpieza, el poscurado y los materiales residuales sin reaccionar; la transparencia también puede cambiar después del procesamiento y la esterilización. En las rutas de polimerización en lecho de polvo, como las que utilizan nailon, normalmente es necesario evaluar especialmente la porosidad superficial, la dificultad de limpieza, la estabilidad dimensional y la calidad de los bordes de los orificios guía. Las declaraciones de los proveedores sobre biocompatibilidad, estabilidad mecánica o esterilización para una referencia específica solo pueden servir como base para la selección del material y no demuestran automáticamente que el producto impreso terminado haya completado la limpieza, esterilización, el embalaje y la validación de liberación clínica.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Por lo tanto, la conclusión sobre la selección de materiales para una guía quirúrgica médica impresa en 3D debe redactarse como «la referencia de material, la ruta de impresión, el posprocesamiento y las condiciones de esterilización especificados son adecuados para el uso previsto», en lugar de escribir simplemente «la resina puede esterilizarse» o «el material biocompatible puede utilizarse directamente». Si aún no se ha determinado el método de esterilización, las condiciones de validación deben definirse primero durante las etapas de cotización y diseño, y posteriormente deben determinarse el espesor de pared, la estructura de los orificios guía y los requisitos superficiales.
¿De dónde proviene la precisión dimensional de las guías quirúrgicas impresas en 3D?
La precisión de una guía quirúrgica impresa en 3D no es una sola cifra de la ficha técnica de la impresora. Comprende, como mínimo, tres relaciones: si las imágenes originales coinciden con el modelo anatómico, si la pieza impresa se aproxima al modelo CAD y si la guía puede posicionarse de forma estable sobre la superficie ósea objetivo. Si se produce una desviación en cualquiera de estos niveles, la posición final de los orificios guía puede cambiar.
La resolución del equipo no equivale a la tolerancia de la pieza terminada
El tamaño de píxel o el diámetro del punto de luz, el espesor de capa y el volumen de fabricación de los equipos fotopolimerizables afectan a la capacidad de reproducir los detalles; sin embargo, la orientación de impresión, la posición de colocación, la distribución de los soportes, los parámetros de exposición y la contracción del material son igualmente importantes. Los orificios guía, las paredes delgadas, las aberturas y las zonas de contacto con el hueso son especialmente sensibles a estas variaciones. La resolución indicada en la documentación del equipo o del proveedor solo puede utilizarse como referencia para el desarrollo y no debe convertirse directamente en la tolerancia de aceptación de una guía quirúrgica. En algunos proyectos de ingeniería se utilizan como referencia inicial indicadores del equipo o del proceso del orden de decenas a cientos de micrómetros; no obstante, la confirmación final aún debe combinar el material específico, la geometría de la estructura y el sistema de medición.
Las guías quirúrgicas impresas en 3D deben comprobarse por separado en tres tipos de coherencia
| Nivel de comprobación | Problema principal | Evidencia recomendada |
|---|---|---|
| De la imagen al modelo | ¿La resolución, la segmentación y los límites anatómicos han provocado desviaciones? | Imágenes originales, modelo segmentado y registro de versiones |
| Del CAD a la pieza terminada | ¿La impresión, la contracción, los soportes y el curado posterior modifican las dimensiones críticas? | Comparación con el modelo y medición de dimensiones críticas |
| De la pieza terminada a la superficie ósea | ¿Es estable la superficie de contacto y cumple el eje del orificio guía la intención de diseño? | Comprobación del ajuste, el posicionamiento y la función |
Por lo tanto, no se puede determinar que una guía quirúrgica sea conforme midiendo únicamente una dimensión del contorno exterior. Deben confirmarse prioritariamente la superficie de contacto con el hueso, el diámetro y el eje de los orificios guía, los escalones de posicionamiento y las zonas de pared delgada. En las guías de perforación con ajuste a la superficie ósea, la inspección dimensional demuestra la relación entre la pieza y el modelo digital; la comprobación del ajuste demuestra la relación entre la pieza y la superficie anatómica objetivo. Ambas no pueden sustituirse mutuamente.
Por qué el posprocesado de las guías quirúrgicas impresas en 3D debe incluirse necesariamente en la verificación
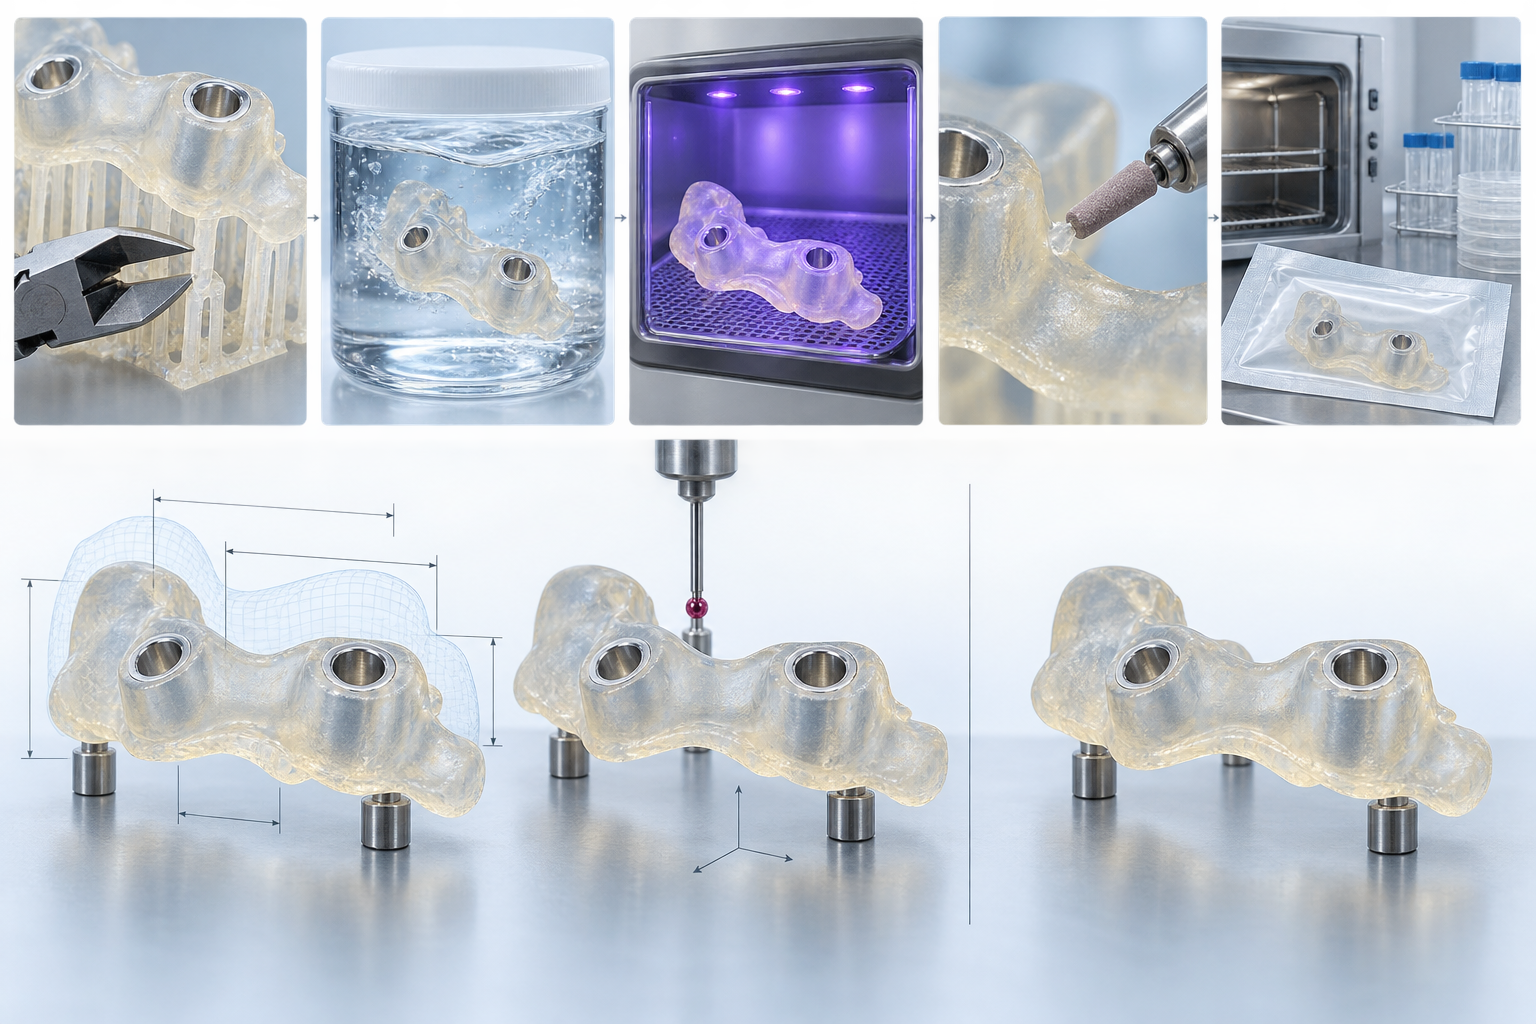
Una guía quirúrgica no es una pieza terminada en cuanto sale de la impresora. La retirada de soportes, la limpieza, el curado posterior, el tratamiento superficial y la esterilización pueden modificar las dimensiones, el estado superficial o las propiedades mecánicas de la guía. En las guías de perforación con ajuste a la superficie ósea, las superficies de posicionamiento, los orificios guía y las zonas de pared delgada son características funcionales; cualquier deformación local durante el posprocesado puede afectar a la estabilidad del posicionamiento. Por lo tanto, el posprocesado de la impresión 3D médica debe considerarse una operación de fabricación y no un simple paso de limpieza.
La retirada de soportes y la limpieza deben controlar primero las interferencias locales y los residuos
Al retirar los soportes, deben protegerse prioritariamente las zonas de contacto con el hueso, los bordes de los orificios guía y los escalones de posicionamiento. Las protuberancias dejadas por los puntos de soporte pueden provocar interferencias locales, mientras que un acabado excesivo puede modificar la superficie de ajuste o la forma de la abertura del orificio. En las tecnologías de fotopolimerización también deben controlarse los materiales sin curar en el interior de los orificios, las ranuras y los espacios estrechos; una limpieza insuficiente puede causar residuos, superficies pegajosas o un curado posterior irregular. El medio de limpieza, el tiempo, el método de circulación y las condiciones de secado deben confirmarse de acuerdo con el material y el proceso del equipo, conservando los registros del lote.
El curado posterior y el tratamiento superficial pueden modificar las dimensiones críticas
El curado posterior continúa afectando a la contracción, la rigidez y la fragilidad del material; el tiempo, la energía, la disposición de la pieza y el espesor de pared influyen en el resultado. El lijado o pulido no debe evaluarse únicamente por el aspecto: adelgazar la zona de contacto con el hueso, ampliar los orificios guía o redondear los bordes de las paredes delgadas puede modificar la función. Debe establecerse una ventana de parámetros reproducible para los materiales y las geometrías críticas, y confirmarse mediante muestras de peor caso que incluyan paredes delgadas, orificios, ranuras y superficies de ajuste, en lugar de validar únicamente probetas de geometría regular.
La verificación de la esterilización debe comparar el estado antes y después del tratamiento
Si la guía requiere esterilización, debe confirmarse, según el método previsto, si el material presenta deformación, ablandamiento, fisuras o cambios en la precisión de posicionamiento bajo la temperatura, presión, tiempo y número de ciclos especificados. La declaración de esterilización del proveedor del material para un producto específico solo puede servir como criterio de selección del material y no sustituye la verificación del producto terminado. Desde el punto de vista de ingeniería, antes y después de la esterilización deben compararse la superficie de contacto con el hueso, el diámetro y el eje de los orificios guía, los escalones de posicionamiento y el estado superficial; cuando sea necesario, deben añadirse comprobaciones del ajuste o de la guía del instrumental. El registro final debe vincular el número de lote del material, los parámetros de impresión, los parámetros de posprocesado, el lote de esterilización y los resultados de inspección, de modo que cualquier anomalía pueda rastrearse hasta una operación concreta.
Cómo realizar la verificación de calidad y la liberación de guías quirúrgicas médicas personalizadas
La verificación de calidad de una guía quirúrgica no puede limitarse al aspecto de la pieza impresa ni a unas pocas dimensiones. Para las guías de perforación con ajuste a la superficie ósea, los criterios de liberación deben abarcar seis niveles: documentación, proceso, pieza, función, limpieza y esterilización. Cumplir las dimensiones no significa que la guía pueda posicionarse de forma estable sobre la superficie ósea objetivo, y que el proveedor del material declare biocompatibilidad tampoco significa que el producto terminado haya completado la limpieza, la esterilización y la verificación del uso previsto.
Verifique primero los archivos y el proceso de las guías quirúrgicas médicas impresas en 3D
En el nivel documental, se deben verificar los datos originales de las imágenes, el modelo segmentado, el número de paciente o de proyecto, la versión del CAD y que el STL o archivo de impresión exportado corresponda a la misma versión. Cualquier modificación en las zonas de contacto con el hueso, los ejes de los orificios guía o los escalones de posicionamiento debe quedar registrada junto con el historial de versiones y la base de aprobación. En el nivel del proceso, deben registrarse la designación y el lote del material, el equipo, la orientación de impresión, el espesor de capa, la posición de colocación, la estrategia de soportes y los parámetros de limpieza y poscurado. Solo así, cuando aparezca una desviación en el producto terminado, será posible rastrearla hasta el modelo, el material o la etapa del proceso, en lugar de limitarse a repetir la impresión.
Las dimensiones críticas de la guía quirúrgica también deben verificarse funcionalmente
La inspección de la pieza debe centrarse en las características funcionales: medir las zonas de contacto con el hueso, el diámetro y el eje de los orificios guía, los escalones de posicionamiento, las paredes delgadas, las aberturas y el espacio libre para evitar los instrumentos. El método de inspección puede seleccionarse según la geometría, mediante instrumentos de medición, escaneo tridimensional o comparación con el modelo digital; sin embargo, la resolución del sistema de medición, el método de establecimiento de referencias y la incertidumbre deben ser compatibles con los requisitos de aceptación. En superficies curvas complejas, no se puede sustituir la verificación completa de la posición y orientación por una sola dimensión exterior.
La inspección funcional debe confirmar si la guía puede ajustarse a las superficies óseas según las referencias de diseño, si el posicionamiento es estable, si los instrumentos especificados pueden atravesar los orificios guía y si la eliminación de los soportes o el tratamiento superficial generan interferencias. Cuando sea necesario, deben compararse las dimensiones críticas, el estado de deformación y el resultado del ajuste antes y después de la esterilización. El registro final de liberación también debe incluir el estado de limpieza, el método y el lote de esterilización, la identificación del embalaje, la versión del modelo, los resultados de la inspección y el personal que emitió el dictamen.
- Documentación: los datos originales de las imágenes, el modelo segmentado, el CAD y los archivos de impresión tienen versiones coincidentes.
- Proceso: los números de lote del material, los parámetros del equipo, la orientación de impresión y los registros del posprocesado están completos.
- Pieza: las dimensiones críticas, los ejes, las paredes delgadas y el estado superficial cumplen los requisitos específicos del producto.
- Función: se han completado las verificaciones del ajuste a la superficie ósea, el posicionamiento y la guía de los instrumentos.
- Liberación: la información de limpieza, esterilización, embalaje y trazabilidad puede asociarse con esta pieza del producto.
Por lo tanto, no conviene aplicar a las guías quirúrgicas médicas personalizadas un único criterio de aceptación general de «±X milímetros». Un enfoque más sólido consiste en establecer criterios de aceptación específicos para el producto y este tipo de guía, basados en el riesgo clínico, las características críticas, la ventana de materiales y procesos, y la capacidad de medición real, conservando evidencias de liberación que puedan revisarse.
Cómo comunicarse con un proveedor de impresión 3D para un proyecto de fabricación de guías quirúrgicas
Una guía quirúrgica no es una pieza prototípica ordinaria que pueda fabricarse simplemente cargando un archivo STL. El proveedor de impresión 3D necesita conocer su uso previsto, los tejidos con los que estará en contacto, el tiempo de uso y el método de esterilización, ya que esta información influye directamente en el material, la orientación de impresión, el posprocesado y la aceptación final. En el caso de las guías de perforación que se ajustan a la superficie ósea, también deben especificarse los ejes de los orificios guía, las superficies de posicionamiento, las aberturas, las zonas de pared delgada y la dirección de entrada de los instrumentos.
La documentación de solicitud de cotización debe definir primero el uso y los límites de aceptación
La documentación de compra debe incluir, como mínimo, la información de versión de los datos de las imágenes o del modelo, la versión final del CAD, las limitaciones del material, la temperatura y las condiciones de ciclo de esterilización, las dimensiones críticas y sus referencias de tolerancia, los requisitos de superficie y transparencia, así como los registros de inspección que debe presentar el proveedor. Si una zona de contacto con el hueso desempeña la función principal de posicionamiento, no basta con indicar las dimensiones exteriores; también debe especificarse el método de inspección de dicha zona en el plano, el modelo acotado o la lista de inspección.
- Documentación: relación entre las versiones de los datos originales de las imágenes, el modelo segmentado, el CAD y los archivos de impresión;
- Proceso: designación y lote del material, ruta del equipo, orientación de impresión, espesor de capa, parámetros de los soportes y del posprocesado;
- Aceptación: características críticas como el diámetro y el eje de los orificios guía, los escalones de posicionamiento, las zonas de contacto con el hueso, las paredes delgadas y las aberturas;
- Entrega: registros de limpieza, esterilización, embalaje, identificación y trazabilidad por lote.
Defina primero las evidencias de validación y después analice la ruta de impresión
Durante la comunicación, no se debe considerar directamente la resolución nominal del equipo como la tolerancia de la pieza terminada, ni limitarse a exigir que «las dimensiones cumplan». El proveedor debe confirmar, según la geometría específica y la capacidad de medición, los límites de la comparación con el modelo digital, la inspección de las dimensiones críticas y la comprobación del ajuste a la superficie ósea o de la guía para el instrumental. Del mismo modo, la declaración de biocompatibilidad del proveedor del material no sustituye la validación de la limpieza, esterilización y liberación de la pieza terminada.
FAQ: materiales, precisión y validación de guías quirúrgicas médicas impresas en 3D
La idoneidad de una guía quirúrgica médica impresa en 3D no puede determinarse únicamente por si «se puede imprimir». El material, el uso previsto, el proceso de impresión, el posprocesado, la limpieza, la esterilización y la liberación final deben confirmarse como una cadena completa de validación de fabricación.
¿Puede utilizarse directamente una resina de impresión 3D convencional para una guía quirúrgica médica impresa en 3D?
Por lo general, no se puede determinar basándose únicamente en la categoría de material «resina». Primero deben confirmarse los tejidos con los que estará en contacto, el tiempo de uso, la rigidez, la estabilidad dimensional, el método de limpieza y las condiciones de esterilización; después, deben verificarse la declaración de uso previsto y los requisitos del proceso para el material específico. La declaración de biocompatibilidad del proveedor del material tampoco significa que la pieza terminada haya completado la validación de limpieza, esterilización, embalaje y liberación clínica.
¿Puede utilizarse la precisión nominal de la impresora como criterio de aceptación de la pieza terminada de una guía quirúrgica?
No puede equipararse directamente. El tamaño de píxel, el punto de luz o el espesor de capa son solo parámetros del equipo y del proceso; el resultado final también se ve afectado por la orientación de impresión, los soportes, la contracción del material, el poscurado, la esterilización y la geometría de la guía. La aceptación debe establecerse en torno al modelo CAD específico, las dimensiones críticas, el sistema de medición y los requisitos funcionales, en lugar de aplicar directamente los parámetros promocionados del equipo.
¿Cuál es la diferencia entre la inspección dimensional y la comprobación del ajuste a la superficie ósea?
La inspección dimensional compara las características geométricas críticas de la guía con el modelo CAD, como el diámetro de los orificios guía, los ejes, los escalones de posicionamiento y el espesor de las paredes delgadas; la comprobación del ajuste a la superficie ósea confirma si la guía puede posicionarse de forma estable sobre la superficie anatómica objetivo y si existen holguras, interferencias o movimientos. Que las dimensiones cumplan no significa automáticamente que el ajuste y la función de guiado sean conformes.
Si el material se declara biocompatible, ¿significa que la pieza terminada puede esterilizarse directamente y utilizarse clínicamente?
No. También es necesario validar el efecto del método de esterilización especificado y de las condiciones del ciclo sobre las dimensiones, la rigidez, la superficie y la precisión de posicionamiento de la guía, así como confirmar los requisitos de limpieza, control de residuos, embalaje y trazabilidad de los lotes. La posibilidad final de utilizarla debe determinarse conjuntamente mediante la validación del producto aplicable, los procedimientos de calidad y los requisitos clínicos o reglamentarios.
Key takeaways
- La precisión de una guía quirúrgica comienza con la segmentación de imágenes y el diseño CAD; no puede evaluarse únicamente a partir de la resolución nominal de la impresora.
- La selección del material debe evaluar simultáneamente la biocompatibilidad, la rigidez, la estabilidad dimensional, la transparencia y la resistencia a la limpieza y la esterilización.
- La aceptación del producto terminado debe distinguir entre la comparación con el modelo digital, la inspección de las dimensiones críticas y la verificación del contacto con la superficie ósea y de la función de guiado.
- La retirada de soportes, la limpieza, el postcurado, el tratamiento superficial y la esterilización pueden modificar las dimensiones y el rendimiento de la guía, por lo que deben incluirse en la validación del proceso.
- Los registros de entrega deben abarcar la versión de los datos, el lote del material, los parámetros de impresión, el posprocesado, la inspección, la limpieza, la esterilización y el estado de liberación final.



