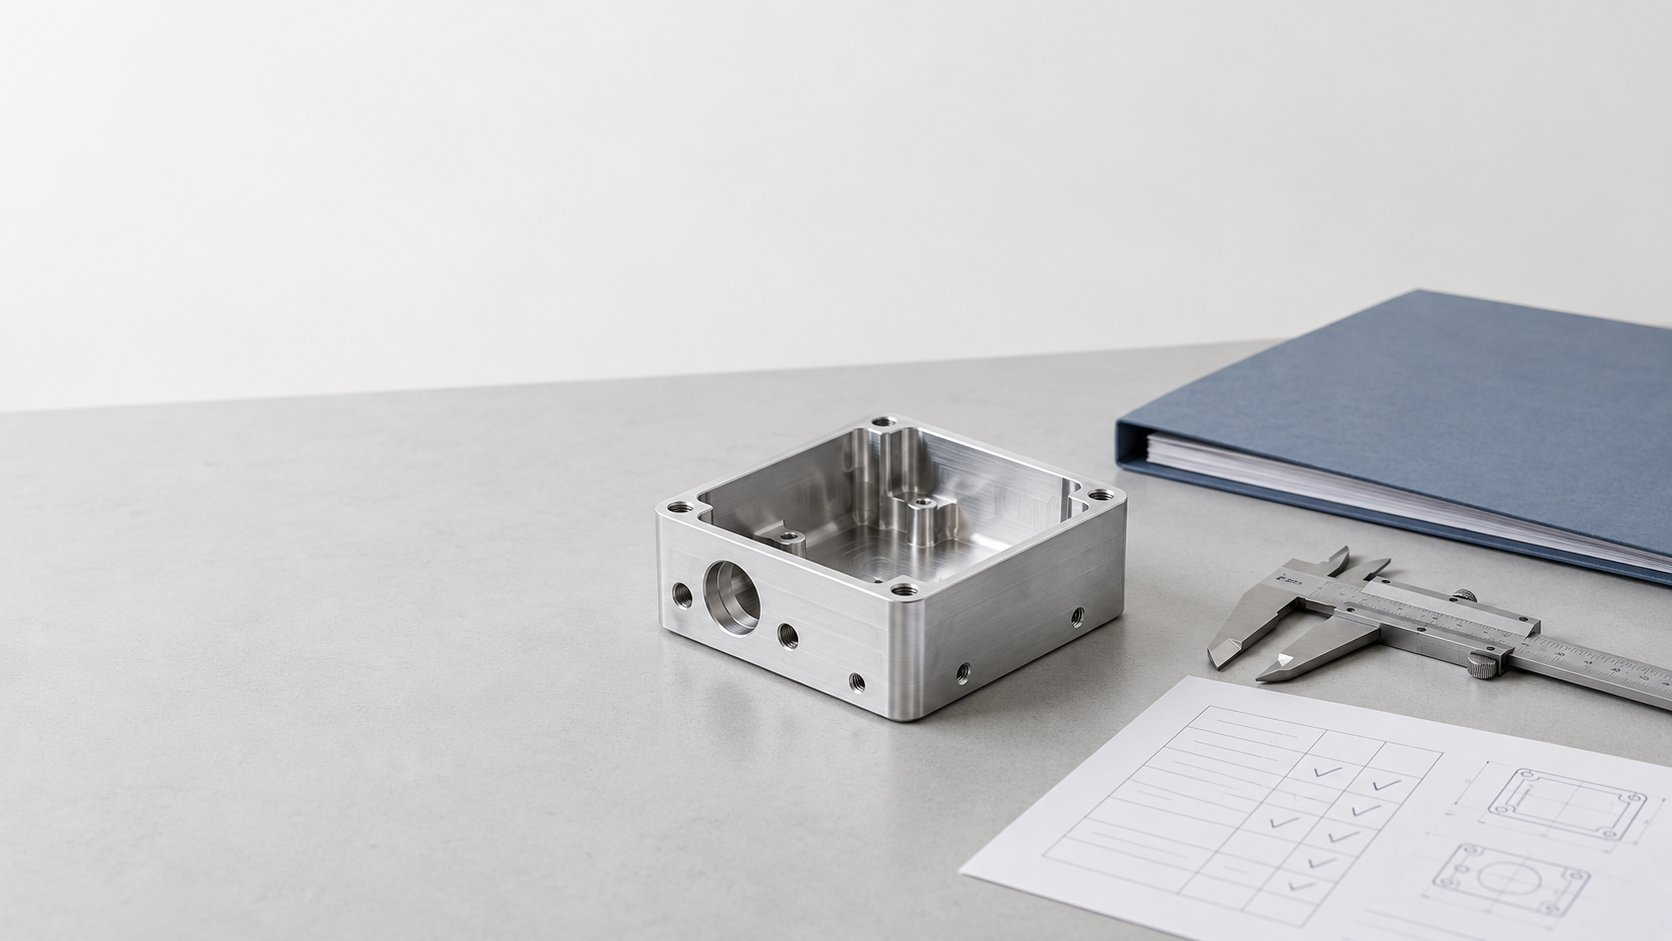
¿Por qué las piezas de precisión en lotes pequeños requieren más control de calidad preventivo por parte de una planta de mecanizado de precisión?
Un lote pequeño no significa que pueda reducirse el control de calidad. Cuando la cantidad es reducida, los costes de utillaje y programación son difíciles de repartir, y cada pieza puede utilizarse directamente para la validación del ensamblaje; una desviación en la posición de un orificio, una superficie de referencia o una rosca puede obligar a reprocesar todo el lote. Para una planta de mecanizado de precisión, los riesgos de calidad suelen formarse antes de que comience el corte: si no se han confirmado la versión del plano, el material, el tratamiento superficial, las tolerancias o los documentos de aceptación, los problemas suelen salir a la luz de forma concentrada durante la inspección de la primera pieza o antes del envío.
Por ello, la inspección no debe comenzar únicamente al final, con la CMM o la inspección previa al envío. Una cadena de entrega más fiable es: revisión del pedido y del plano → DFM → confirmación del material y del proceso → inspección de la primera pieza → inspección durante el proceso → inspección final y documentación de calidad. Cada etapa debe definir claramente el objeto de inspección, las acciones que deben ejecutarse y los registros resultantes, en lugar de limitarse a describir un “control estricto de la calidad”.
¿Qué debe confirmar primero una planta de mecanizado de precisión?
- Objeto de inspección: RFQ, orden de compra, plano 2D, CAD 3D, cantidad, material, dimensiones críticas, tolerancias, tratamiento superficial y requisitos de documentación.
- Acciones que deben ejecutarse: comprobar uno por uno el número y la versión del plano, confirmar las referencias, las roscas, los ajustes y los criterios de aceptación; si se detectan conflictos o información faltante, plantearlos antes de la producción.
- Registros resultantes: resultado de la revisión del pedido y del plano, lista de cuestiones pendientes de confirmación, puntos clave de DFM previstos y alcance de la inspección.
Este control de calidad preventivo no significa que el proveedor pueda modificar el diseño por iniciativa propia. La responsabilidad de la planta de mecanizado de precisión es convertir la intención del diseño en una solución mecanizable y medible, y presentar al cliente los riesgos y las alternativas para su confirmación. Durante la fase de consulta, el cliente también debe especificar si se requiere la aprobación de la primera pieza, qué características deben incluirse en el informe de dimensiones críticas y si es obligatorio notificar previamente los productos no conformes. De este modo, el DFM posterior, la inspección de la primera pieza y la documentación de calidad podrán basarse en criterios de aceptación comunes.
¿Cómo puede una planta de mecanizado de precisión fijar los requisitos de calidad mediante la revisión de la RFQ y de la orden de compra?
En el caso de las piezas de precisión en lotes pequeños, los riesgos de calidad suelen formarse antes de poner en marcha la máquina. Una cantidad reducida no significa que los requisitos puedan simplificarse: si la versión del plano, la designación del material, las tolerancias críticas o los documentos de aceptación no están claros, los problemas suelen salir a la luz de forma concentrada durante la inspección de la primera pieza o antes del envío. La planta de mecanizado de precisión debe comenzar por revisar la RFQ y la orden de compra, relacionando uno por uno los requisitos del pedido con el plano, en lugar de mecanizar basándose por defecto en la experiencia.
¿Qué aspectos deben verificarse primero en la revisión de la RFQ y los planos?
- Confirmar que el número de plano, la versión y el archivo CAD 3D sean coherentes, para evitar utilizar modelos o acotaciones obsoletos.
- Verificar la cantidad, la designación y el estado del material, el tratamiento superficial, los lotes de entrega y los requisitos de identificación del embalaje.
- Identificar las dimensiones críticas, las tolerancias, el sistema de referencias, las roscas, los diámetros de los agujeros, las relaciones de ajuste y las tolerancias geométricas necesarias.
- Definir el alcance de cobertura del informe dimensional, si el primer artículo requiere la aprobación del cliente y si los documentos de materiales, tratamientos superficiales o conformidad deben suministrarse junto con la mercancía.
- Comprobar si existen conflictos entre el pedido, los planos y las especificaciones del proyecto; cuando los criterios de aceptación no estén claros, debe elaborarse una lista escrita de cuestiones antes de la producción.
El objetivo de este paso no es aumentar la documentación, sino establecer la base para las inspecciones posteriores. Por ejemplo, si el plano exige la posición relativa de un agujero de montaje respecto a una superficie de referencia, pero no especifica la referencia de medición, al proveedor le resultará difícil determinar el método de inspección; del mismo modo, si el material solo se indica como “aleación de aluminio” sin designar la aleación ni el estado, tampoco será posible establecer una trazabilidad eficaz de los materiales recibidos.
¿Cómo convierte el DFM los requisitos de los planos en una solución fabricable para una empresa de mecanizado de precisión?
Para las piezas de precisión fabricadas en lotes pequeños, el DFM no consiste simplemente en “optimizar el diseño”, sino en una revisión de ingeniería que la empresa de mecanizado de precisión realiza antes de la producción. El objetivo es confirmar que los requisitos del plano puedan mecanizarse de forma estable, repetirse durante el amarre y medirse eficazmente; cualquier propuesta de modificación debe explicar primero su impacto y ser confirmada por el cliente, sin alterar unilateralmente la intención del diseño.
¿Qué riesgos de mecanizado debe comprobar una empresa de mecanizado de precisión?
- Comprobar la accesibilidad de las herramientas para cavidades profundas, ranuras estrechas y agujeros profundos. Si es necesario utilizar herramientas alargadas, pueden aumentar la desviación de la herramienta, las vibraciones y el número de operaciones.
- Comprobar las paredes delgadas, los fondos delgados y las esquinas agudas. Las paredes delgadas de aleación de aluminio pueden deformarse durante el corte o el amarre, mientras que las esquinas agudas suelen requerir herramientas especiales o un tratamiento posterior.
- Comprobar los radios de las esquinas interiores, las referencias y el esquema de amarre. Si los agujeros críticos y los planos de referencia deben mecanizarse mediante varios amarres, pueden verse afectados las relaciones de posición y la uniformidad dentro del lote.
- Comprobar si las características críticas pueden medirse. Para la posición, el perfil u otras superficies complejas indicadas en el plano, deben determinarse antes del mecanizado las referencias, el método de medición y el alcance del informe.
Estos problemas deben asociarse por separado a riesgos de proceso, coste, uniformidad o aceptación, en lugar de marcarse de forma genérica como “se recomienda modificar”. Por ejemplo, supongamos que el pedido consiste en 10–30 carcasas de aleación de aluminio, con múltiples agujeros de montaje, un plano crítico y zonas locales de pared delgada. El DFM podría determinar que es necesario ajustar el orden de amarre de las paredes delgadas, que los agujeros de montaje deberían mecanizarse utilizando, en la medida de lo posible, una referencia común y que el plano crítico requiere un soporte estable y una ubicación adecuada para la medición. De este modo, los requisitos de diseño, la ruta de mecanizado y el plan de inspección podrán alinearse antes del primer artículo.
¿Cómo contribuyen la inspección de recepción y la trazabilidad de los materiales a la entrega de piezas de precisión en lotes pequeños?
¿Qué aspectos deben verificarse en la inspección de recepción de materiales de una fábrica de mecanizado de precisión?
- Identidad del material: Verificar la designación, el estado, las especificaciones y los requisitos del pedido, como la designación específica y el estado de suministro de una aleación de aluminio; no basta con registrar únicamente «material de aluminio».
- Lote e identificación: Registrar el número de lote de la materia prima, el origen del material en bruto y la fecha de recepción, y confirmar que la identificación pueda conservarse o transferirse durante el corte, el mecanizado CNC y las operaciones posteriores.
- Aspecto y dimensiones: Comprobar si el material en bruto presenta arañazos evidentes, corrosión, deformaciones o un margen de mecanizado insuficiente; cuando se trate de chapas, barras o piezas en bruto premecanizadas, también deben verificarse las dimensiones del material recibido.
- Correspondencia de la documentación: Si el contrato, los planos, las normas del sector o las cláusulas de calidad del cliente exigen certificados de material, informes de inspección o documentos de conformidad, se debe comprobar que la designación y el lote indicados en los documentos coincidan con el material recibido real.
¿Cómo determinan la inspección de primera pieza y la inspección en proceso si una fábrica de mecanizado de precisión puede continuar la producción?
Los lotes pequeños contienen pocas piezas, pero cada una puede utilizarse para validar el montaje. Si la primera pieza presenta una desviación, el retrabajo no afecta únicamente a una pieza, sino que también puede interrumpir el montaje o las pruebas posteriores. Por ello, una fábrica de mecanizado de precisión no debe considerar la muestra de primera pieza simplemente como un muestreo previo al envío, sino utilizar la inspección de primera pieza como un punto de control de producción para validar la sujeción, la trayectoria de la herramienta y los parámetros del proceso.
La inspección de primera pieza confirma primero los parámetros del proceso, no solo el aspecto
La primera pieza debe verificarse punto por punto conforme a los planos y a los requisitos del pedido, cubriendo como mínimo el material, el tratamiento superficial, las dimensiones críticas, las roscas, las relaciones de ajuste y, cuando corresponda, la planitud, la posición o el perfil. Antes de la medición deben definirse las referencias, el método de medición y el formato de registro. Si la primera pieza no es conforme, el problema debe aislarse y deben analizarse las causas relacionadas con la herramienta, la sujeción, la referencia o el programa; después de corregirlas, se debe realizar una nueva confirmación. No se puede continuar directamente con el mecanizado.
La inspección en proceso controla la variación dentro del lote
Que la primera pieza sea conforme no significa que todo el lote sea automáticamente conforme. El alcance de la inspección en proceso debe determinarse en función de las tolerancias, el tamaño del lote, el riesgo de las características y la complejidad de fabricación, prestando atención al desgaste de la herramienta, la repetibilidad de la sujeción, la deformación térmica y los cambios dimensionales antes y después del tratamiento superficial.
- Diámetro exterior convencional: Puede comprobarse con un micrómetro, registrando los resultados de medición y el lote de las piezas.
- Diámetro de agujeros y roscas: Según los requisitos del plano, pueden utilizarse calibres de tampón o calibres pasa/no pasa para roscas para confirmar el ajuste.
- Perfiles complejos y GD&T: Cuando sea necesario, puede utilizarse una CMM para comparar con el CAD o el plano de ingeniería y generar un informe trazable.
Inspección final y documentación de calidad: ¿qué debe confirmar el comprador con una fábrica de mecanizado de precisión?
La inspección final de piezas de lotes pequeños no debe limitarse a medir unas pocas dimensiones antes del envío. La fábrica de mecanizado de precisión debe relacionar el número de pieza y la versión del plano, los resultados de las mediciones reales, el método de inspección, el lote del material y el lote de envío para generar registros trazables. El alcance de la documentación debe determinarse conforme al contrato, los planos, las normas del sector y las cláusulas de calidad del cliente.
¿Qué documentos de calidad debe preparar una fábrica de mecanizado de precisión para cada proyecto?
- Informe de inspección dimensional: Enumerar las características del plano, las dimensiones nominales, las tolerancias, los valores medidos y los resultados de aceptación; para perfiles complejos, tolerancias de posición o tolerancias de perfil, puede proporcionarse, según los requisitos, un informe de CMM o un registro de comparación con CAD.
- Certificado de materiales: se utiliza para verificar la designación, el estado y el lote del material, y para establecer la correspondencia con la pieza o el lote de producción. La necesidad de proporcionar un certificado de materiales depende de los requisitos del pedido.
- Registros de tratamientos superficiales o térmicos: cuando el plano especifica requisitos de anodizado, recubrimiento, tratamiento térmico u otros, se debe confirmar si el estado del tratamiento, el lote y los registros correspondientes deben incluirse en la documentación de entrega.
- Registros de conformidad, primera pieza y productos no conformes: según el proyecto, se pueden proporcionar una declaración de conformidad, registros de inspección de la primera pieza, así como registros de aislamiento, disposición y aprobación del cliente para productos no conformes.
Lista de comprobación para la compra de piezas de precisión en pequeños lotes
- ¿Cuándo se completa el DFM? Cuando se detectan problemas de tolerancias, referencias o medibilidad, ¿cómo se obtiene la confirmación del cliente?
- ¿Es necesaria la aprobación del cliente para la primera pieza? ¿Qué métodos de medición se utilizan respectivamente para las dimensiones críticas, las roscas, los ajustes y las tolerancias geométricas?
- ¿Cómo se garantiza la trazabilidad de los lotes de material, de tratamiento superficial y de expedición?
- ¿Cómo se aíslan los productos no conformes? ¿Es necesario notificar previamente los trabajos de retrabajo o la aceptación bajo concesión?
- ¿Qué informes de inspección, certificados de materiales y documentos de conformidad se proporcionan finalmente?
Una buena planta de fabricación de precisión no se limita a mostrar los nombres de sus equipos, sino que conecta la intención del diseño, los métodos de mecanizado, el plan de medición y las evidencias de calidad en una cadena de registros verificable. Para el comprador, definir estos requisitos durante la fase de solicitud de cotización suele ser más eficaz para evitar disputas de aceptación que intentar completar la documentación después del envío.
Preguntas frecuentes sobre el control de calidad de piezas de precisión en pequeños lotes
El alcance de la aceptación de piezas de precisión en pequeños lotes debe confirmarse durante la solicitud de cotización y la revisión de los planos. La primera pieza, la inspección durante el proceso, el uso de CMM y la documentación de calidad no son paquetes estándar independientes de los requisitos del proyecto, sino que deben corresponderse con las características críticas, el tamaño del lote, el contrato y la capacidad de inspección del proveedor.
¿Es necesario realizar inspecciones durante el proceso después de que la primera pieza haya sido aprobada?
Sí. Por lo general, las inspecciones durante el proceso deben seguir programándose en función de las características críticas, el desgaste de las herramientas, la repetibilidad del amarre y los riesgos asociados al tamaño del lote. La primera pieza verifica principalmente la configuración del proceso y las referencias, pero no garantiza que todas las piezas posteriores sean necesariamente conformes.
¿Es necesario utilizar una CMM para todas las dimensiones de las piezas de precisión en pequeños lotes?
No necesariamente. Para diámetros exteriores, espesores o diámetros de agujeros convencionales, se pueden utilizar micrómetros, calibres o galgas según las tolerancias. Los perfiles complejos, la posición, el perfil de superficie u otras características que requieran comparación con CAD pueden medirse mejor con una CMM. El método final debe tener en cuenta los requisitos del plano, la accesibilidad de las características y la incertidumbre de medición.
¿Es obligatorio proporcionar un certificado de materiales para los pedidos de pequeños lotes?
No existe un requisito uniforme. La necesidad de proporcionar un certificado de materiales, un informe de ensayo del material o registros del lote depende del contrato, el plano, las normas del sector y las cláusulas de calidad del cliente. El comprador debe especificar durante la solicitud de cotización la designación del material, su estado, la trazabilidad del lote y el formato de la documentación.
¿Qué requisitos de documentación de calidad debe plantear el comprador durante la solicitud de cotización?
Se debe especificar si se necesitan comentarios de DFM, registros de la primera pieza, informes de inspección dimensional, informes de CMM, certificados de materiales, registros de tratamientos superficiales o térmicos, declaraciones de conformidad, así como notificaciones y registros de disposición de productos no conformes. El alcance de la documentación debe corresponderse con el riesgo de la pieza y los criterios de aceptación.
Key takeaways
- Los riesgos de calidad de las piezas en lotes pequeños suelen surgir antes del mecanizado; la versión del plano, las referencias, el material y los documentos de aceptación deben quedar definidos durante la fase de RFQ.
- El DFM debe identificar específicamente las cavidades profundas, las paredes delgadas, las esquinas agudas, la accesibilidad de las herramientas, la deformación durante la sujeción y las características que no pueden medirse, y las recomendaciones deben presentarse al cliente para su confirmación.
- La inspección de la primera pieza se utiliza para validar la configuración del proceso y las características críticas; que la primera pieza sea conforme no significa que las piezas posteriores puedan quedar exentas de la inspección durante el proceso o de la inspección final.
- Las herramientas de medición deben corresponderse con las características y las tolerancias de la pieza: para las dimensiones convencionales pueden utilizarse calibres, micrómetros o galgas; las geometrías complejas y los requisitos estrictos de GD&T pueden requerir una CMM.
- La documentación de calidad debe vincular la versión de la pieza, el lote de material, los registros de inspección, la disposición de los productos no conformes y el lote de envío, para facilitar la aceptación y la localización de problemas posteriores.



