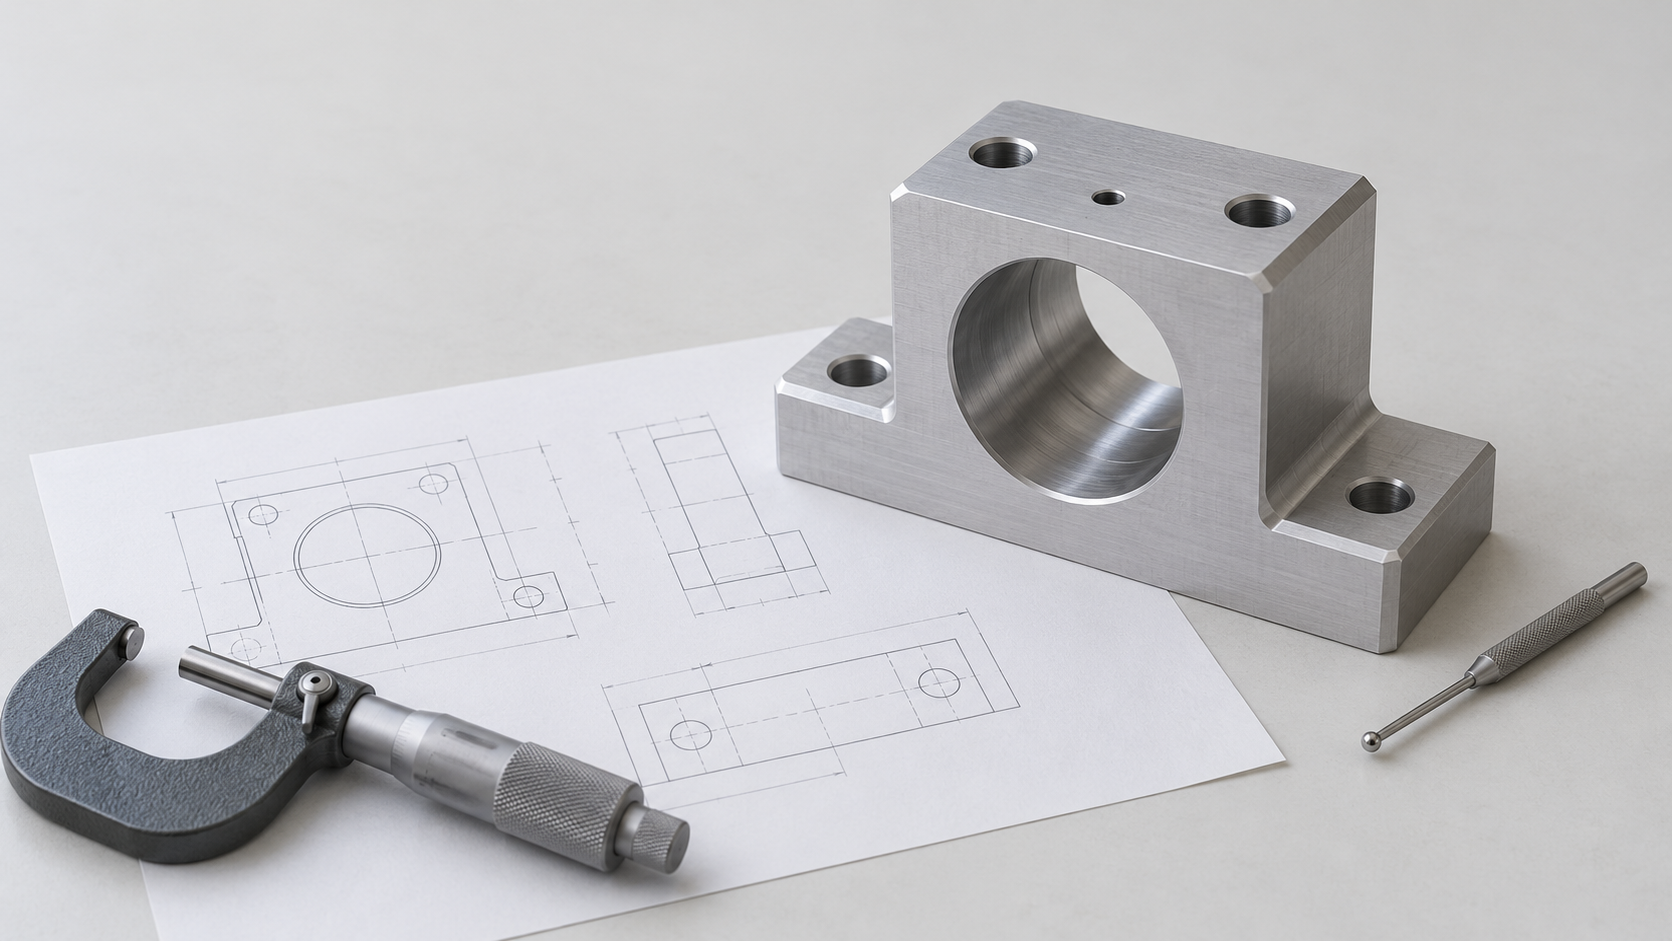
Por qué el mecanizado CNC de precisión no puede limitarse a indicar «alta precisión»: relación entre tolerancias, materiales e inspección
En un plano aparece la indicación «mecanizado de precisión», pero dos agujeros no tienen definida claramente su relación de ajuste con los ejes ni la referencia de medición; el material solo se especifica como «aleación de aluminio» y los requisitos de inspección se limitan a «inspección al 100 %». Ante un proyecto de fabricación y mecanizado de este tipo, al proveedor le resulta difícil determinar con precisión la ruta de mecanizado y confirmar los límites de la cotización y de la aceptación. Incluso una vez fabricada la pieza, ambas partes pueden interpretar de forma distinta qué significa «conforme».
La precisión no es un requisito de compra completo. Debe concretarse en las características funcionales, las desviaciones permitidas, el estado del material, el método de mecanizado y el plan de inspección. Cuanto más estrictas sean las tolerancias, normalmente más rigurosos deberán ser la sujeción, la gestión de las herramientas, la estabilización dimensional y los recursos de medición, pero eso no significa que la pieza sea necesariamente mejor. Una especificación excesiva sin respaldo de una ventaja funcional puede aumentar la carga de mecanizado e inspección sin mejorar el montaje ni el rendimiento operativo.
Definir las tolerancias del mecanizado de precisión a partir de la función
El equipo de ingeniería debe explicar primero cómo funciona la pieza: qué agujeros se utilizan para el posicionamiento, cuáles se destinan al ajuste con rodamientos o pasadores, qué superficies sirven como referencias de montaje y qué dimensiones solo corresponden a holguras o al contorno exterior. La relación de posición de los agujeros de posicionamiento, el diámetro y la geometría de los agujeros para rodamientos, y la planitud o perpendicularidad de las superficies de montaje suelen merecer un control individual más que los contornos exteriores no funcionales. Que las dimensiones sean conformes no significa que el montaje vaya a serlo; la posición de los agujeros, la coaxialidad, la transferencia de referencias y la rugosidad superficial pueden determinar conjuntamente el resultado.
Incluir conjuntamente el estado del material y los requisitos de inspección en la documentación de fabricación de precisión
Descripciones como «aleación de aluminio», «acero» o «plástico de ingeniería» normalmente no bastan para evaluar un mecanizado CNC de precisión. La designación del material, el estado de suministro, el tratamiento térmico y el tratamiento superficial influyen en la carga de corte, el desgaste de las herramientas, la deformación de las paredes delgadas, la dilatación térmica y los cambios dimensionales posteriores; además, debe especificarse si las dimensiones críticas se aceptan antes o después del tratamiento superficial. Al mismo tiempo, para cada característica crítica deben responderse de antemano cuatro preguntas: con qué referencia se medirá, qué característica se medirá, qué instrumento o equipo se utilizará y qué registro se emitirá. Solo cuando las necesidades funcionales, las tolerancias, el material y la inspección formen una cadena reproducible podrá el proveedor establecer un proceso razonable, y el proyecto contará con un criterio de aceptación coherente.
ISO 2768 e ISO 286 en el mecanizado CNC de precisión: cómo distinguir entre dimensiones generales y ajustes entre agujeros y ejes
En los planos de mecanizado CNC de precisión, lo que más fácilmente provoca malentendidos no es el nombre de la norma, sino su ámbito de aplicación. ISO 2768 se utiliza principalmente para las dimensiones lineales y angulares que no se hayan indicado por separado en el plano; ISO 286 se aplica en mayor medida a las dimensiones de ajuste entre agujeros y ejes, así como entre dos superficies paralelas opuestas. Ambas pueden utilizarse por separado en una misma pieza, pero las tolerancias generales no cubren automáticamente los ajustes críticos, las tolerancias geométricas ni las referencias funcionales.
Dimensiones generales en la fabricación de precisión: ISO 2768 no es una tabla fija de ±0,1 mm
Los grados de tolerancia de ISO 2768 suelen estar relacionados con los intervalos de dimensiones nominales. Dentro de un mismo grado, las dimensiones cortas y las más largas no necesariamente utilizan las mismas desviaciones permitidas. Tomando como ejemplo ilustrativo la tabla de origen, ISO 2768-m proporciona valores de ejemplo diferentes para los intervalos de dimensiones lineales de 3–6 mm y de 30–120 mm. Esto indica que, en el mecanizado de precisión, que el cajetín del título indique «ISO 2768-m» no significa que todas las dimensiones admitan la misma desviación. En los proyectos formales se deben verificar la versión aplicable de la norma, las indicaciones generales del plano y las especificaciones particulares.
Ajustes entre agujeros y ejes y referencias clave: ISO 286 no sustituye la definición funcional
En los agujeros para rodamientos, agujeros para pasadores, agujeros de posicionamiento y superficies de ajuste para ejes, primero se debe definir la función y después seleccionar las zonas de tolerancia del agujero y del eje. IT6, IT7 e IT8 en ISO 286 representan diferentes grados de tolerancia; el ejemplo de origen muestra que, en el intervalo dimensional de 3–6 mm, los valores correspondientes a dichos grados no son iguales. Esta diferencia solo sirve para comprender la relación entre los grados y no debe aplicarse directamente sin considerar el ajuste entre agujero y eje, el material, la holgura de montaje y la temperatura de funcionamiento.
| Tipo de característica | Método de definición adecuado | Contenido que no debe omitirse |
|---|---|---|
| Contornos exteriores no funcionales y dimensiones generales de montaje | Tolerancia general aplicable | Intervalo de dimensiones nominales, ángulo y versión de la norma |
| Agujeros, ejes y alojamientos de rodamientos | Zona de tolerancia del agujero y del eje o tolerancia dimensional independiente | Relación de ajuste, referencias, rugosidad y estado de aceptación |
| Agujeros de posicionamiento y sistemas de agujeros | Dimensión básica más requisitos de posición o requisitos geométricos relacionados | Sistema de referencias, relación entre las posiciones de los agujeros y método de medición |
| Superficies de referencia de montaje y superficies de sellado | Requisitos independientes de planitud, perpendicularidad, paralelismo o rugosidad | Dirección funcional y estado antes y después del tratamiento superficial |
También es necesario distinguir entre las tolerancias dimensionales, las tolerancias geométricas y la rugosidad superficial. Una tolerancia general no puede sustituir automáticamente los requisitos de planitud, perpendicularidad, coaxialidad o paralelismo, ni especificar automáticamente la rugosidad superficial. Si un agujero debe ajustarse con un eje, indicar únicamente «mecanizado de precisión» o citar una tolerancia general no permite al proveedor determinar cómo deben aceptarse el diámetro del agujero, su posición y la relación entre las referencias. El plano y los documentos de solicitud de presupuesto deben especificar las características críticas, las referencias, el estado de ajuste y el método de inspección; para las demás dimensiones no funcionales se debe utilizar una tolerancia general adecuada, evitando aplicar el grado más estricto a todas las características.
Qué características de mecanizado de precisión deben llevar una tolerancia independiente: establecer una definición jerarquizada mediante una base de montaje
Un soporte de montaje de aleación de aluminio puede incluir simultáneamente orificios de posicionamiento, alojamientos para rodamientos, superficies de referencia de montaje y un contorno exterior no funcional. Todos forman parte de una misma tarea de fabricación de precisión, pero no deben someterse al mismo grado de tolerancia. El criterio no es «qué zona parece de precisión», sino si la característica participa en el posicionamiento, el ensamblaje, la transmisión de cargas, el sellado o el movimiento. Las características funcionales deben definirse por separado, mientras que para las formas exteriores no críticas suele ser más fácil establecer requisitos de mecanizado y aceptación aplicables utilizando tolerancias generales adecuadas.
El mecanizado de precisión debe clasificarse primero según la función y después determinar la forma de acotación
Para los dos orificios de posicionamiento, primero deben definirse claramente el diámetro, la posición y los requisitos dimensionales o posicionales con respecto a las superficies de referencia. Controlar únicamente el diámetro sin controlar la posición puede dar como resultado que «todos los orificios cumplan, pero la pieza siga sin poder ensamblarse». En el caso del alojamiento para rodamientos, no basta con indicar una tolerancia de diámetro; también deben considerarse el ajuste con el rodamiento, la redondez, la cilindricidad, la relación entre el eje del orificio y las demás referencias, así como la rugosidad de la pared del orificio para determinar si se cumple la función. Si el alojamiento para rodamientos debe mantener una relación de coaxialidad o de posición relativa con otro sistema de orificios, debe establecerse un sistema de referencias claro en el plano.
Cuando la superficie de referencia de montaje se utiliza para posicionar durante el ensamblaje, deben considerarse, según la cadena de montaje real, la planitud, la perpendicularidad o el paralelismo. Cumplir las dimensiones no significa que se cumpla la relación entre referencias: una superficie puede cumplir el requisito dimensional de planitud y, sin embargo, provocar la inclinación de la pieza montada debido a una planitud insuficiente; asimismo, los diámetros de dos orificios pueden cumplir, pero una desviación de posición puede impedir el paso de los elementos de fijación.
| Característica | Función principal | Aspectos principales recomendados para la acotación | Aspectos que el proveedor debe confirmar |
|---|---|---|---|
| Orificio de posicionamiento | Determinar la posición de ensamblaje | Diámetro del orificio, posición del orificio y requisitos de posición con respecto a las referencias; añadir, cuando sea necesario, la dirección del eje del orificio | Método de establecimiento de las referencias, método de inspección de la posición del orificio y si se requiere un registro dimensional completo de la primera pieza |
| Alojamiento para rodamientos | Formar un ajuste giratorio o proporcionar soporte | Ajuste del diámetro del orificio, redondez, cilindricidad, relación entre ejes y rugosidad | Elemento de ajuste y estado de ensamblaje, referencias de medición y formato de los informes de diámetro y tolerancias geométricas |
| Superficie de referencia de montaje | Proporcionar posicionamiento o soporte | Planitud, así como perpendicularidad y paralelismo con respecto al sistema de orificios o a las superficies adyacentes | Referencia de sujeción, secuencia de mecanizado y estado de aceptación antes y después del tratamiento superficial |
| Contorno exterior no funcional | Cumplimiento de la geometría exterior y los despejes | Tolerancias generales lineales y angulares aplicables | Existencia de interferencias, límites de apariencia o límites de ensamblaje no especificados |
Convertir las características críticas en información ejecutable por el proveedor
La regla es la siguiente: las características que participan en el ensamblaje y el funcionamiento deben indicarse por separado, mientras que las dimensiones exteriores deben tratarse según la tolerancia general aplicable. Las excepciones incluyen las zonas de pared delgada, los agujeros profundos, las piezas tratadas térmicamente y las piezas con tratamiento superficial; aunque estas características no participen directamente en el ajuste, pueden afectar al ensamblaje debido a deformaciones o cambios dimensionales posteriores al tratamiento. Los planos o documentos de solicitud de cotización entregados al proveedor deben indicar, como mínimo, el orden de las referencias, los números de las características críticas, los requisitos dimensionales y geométricos, la rugosidad, el estado del material, el tratamiento superficial y el estado de aceptación final.
También debe especificarse si el objeto de inspección es una característica individual o la relación entre varias características. Por ejemplo, indicar "inspección del 100 % de dos agujeros de posicionamiento" sigue sin ser suficientemente concreto; es necesario aclarar si se debe medir el diámetro de los agujeros, su posición, el eje de los agujeros o la posición relativa entre ambos. De este modo, la cotización del mecanizado de precisión, la revisión del proceso y la inspección de la primera pieza podrán basarse en el mismo conjunto de requisitos funcionales, en lugar de interpretar provisionalmente el significado de "precisión" una vez finalizado el mecanizado.
Cómo cambian los materiales las tolerancias del mecanizado CNC de precisión: dureza, estabilidad térmica y riesgo de deformación
En el mecanizado CNC de precisión, "aleación de aluminio", "acero" o "plástico" no constituyen requisitos completos del material. La designación del material, el estado de suministro, el tratamiento térmico, el tratamiento superficial y el estado de aceptación final afectan a la ruta de mecanizado, al control de las tolerancias y al momento de la medición. Cuanto más estricta sea la tolerancia, más evidente será la influencia del comportamiento del material sobre la sujeción, las herramientas y la estabilidad dimensional; por ello, no puede garantizarse un resultado fijo basándose únicamente en la categoría general del material.
Aleaciones de aluminio en el mecanizado CNC de precisión: paredes delgadas, sujeción y dilatación térmica
Las aleaciones de aluminio suelen ofrecer una buena mecanizabilidad, pero las paredes delgadas, los bordes estrechos y las zonas parcialmente suspendidas pueden deformarse fácilmente bajo la acción de las fuerzas de apriete o de corte. El calor generado durante el mecanizado y la diferencia de temperatura entre la pieza y el entorno también pueden provocar variaciones en las lecturas dimensionales. Para bases de montaje, carcasas o soportes con estructuras de pared delgada, deben especificarse en la solicitud de cotización el espesor mínimo de pared, las superficies críticas y las limitaciones de sujeción; cuando sea necesario, también deben analizarse el método de apoyo y la secuencia de mecanizado.
Asimismo, escribir simplemente "aleación de aluminio" no refleja las diferencias de resistencia, tensiones residuales y estabilidad dimensional entre distintas designaciones y estados. Los planos o documentos de compra deben indicar, como mínimo, la designación específica y el estado de suministro, así como los requisitos de tratamientos superficiales como anodizado o pintura. También debe confirmarse si los diámetros de los agujeros críticos, las superficies de referencia y las dimensiones de ajuste se aceptarán antes o después del tratamiento superficial.
Acero, acero inoxidable y plásticos de ingeniería en el mecanizado CNC de precisión
La dureza, la tendencia al endurecimiento por deformación y la abrasividad del acero y del acero inoxidable pueden aumentar la carga de corte y el desgaste de las herramientas. Los cambios en el estado de las herramientas pueden provocar deriva dimensional, mientras que la liberación de tensiones residuales después del tratamiento térmico también puede deformar las piezas. Por lo tanto, para las piezas tratadas térmicamente deben confirmarse con antelación el sobrematerial de mecanizado, la secuencia de tratamiento y si las dimensiones críticas se inspeccionarán antes del tratamiento térmico o en el estado final. Para materiales de alta dureza o resistentes al desgaste, el proveedor también debe confirmar la selección de herramientas, la sujeción y la planificación del acabado posterior.
En los plásticos de ingeniería deben vigilarse especialmente la acumulación de calor, la deformación por apriete, la absorción de humedad y la estabilidad dimensional a largo plazo. Medir las piezas de plástico inmediatamente después del mecanizado no necesariamente representa su dimensión estable en el entorno de ensamblaje. Para casquillos, deslizaderas y piezas relacionadas con el sellado, deben especificarse la temperatura de trabajo, la función de ajuste y el estado de medición, en lugar de indicar únicamente "mecanizado de precisión de plásticos".
| Material o estado | Principales riesgos de mecanizado | Aspectos que deben confirmarse en los documentos de compra |
|---|---|---|
| Piezas de aleación de aluminio de pared delgada | Deformación por apriete, calor de corte y cambios dimensionales posteriores al tratamiento superficial | Designación y estado, espesor mínimo de pared y fase de aceptación de las dimensiones críticas |
| Acero o acero inoxidable | Carga de corte, desgaste de las herramientas, tensiones residuales y deformación por tratamiento térmico | Requisitos de dureza o tratamiento térmico, sobrematerial de mecanizado y estado de inspección final |
| Plásticos de ingeniería | Acumulación de calor, absorción de humedad, deformación por sujeción y cambios dimensionales a largo plazo | Grado del material, temperatura de trabajo, función de montaje y condiciones de medición |
Durante la revisión práctica, la información del material debe corresponderse una a una con las características clave: qué agujero requiere un ajuste estable, qué superficie de referencia determina el montaje, qué zona de pared delgada puede deformarse y qué dimensión debe volver a medirse después del tratamiento superficial. Solo unos requisitos de mecanizado de fabricación de precisión definidos de este modo pueden respaldar simultáneamente la revisión del proceso, la elaboración de presupuestos y la aceptación, evitando que la denominación del material quede desconectada de los requisitos de tolerancia.
Del mecanizado en desbaste a la estabilización: cómo controla el mecanizado de fabricación de precisión la deriva dimensional
El mecanizado de fabricación de precisión no puede depender únicamente de la última operación de acabado para «recuperar» las dimensiones. Los requisitos de tolerancia deben materializarse en la ruta del proceso: el estado del material en bruto, el sobrematerial de desbaste, el sem acabado, el acabado, el tratamiento térmico o superficial y el estado de inspección final deben formar parte de la misma cadena de control dimensional. Las tolerancias estrechas suelen implicar controles más estrictos de la sujeción, la temperatura, las herramientas y la medición, pero no significan que todas las características deban someterse al nivel más exigente.
Sobrematerial, sujeción y referencias en el mecanizado de fabricación de precisión
La función del desbaste es eliminar la mayor parte del sobrematerial y, al mismo tiempo, evitar una deformación excesiva causada por el calor de corte, la liberación de tensiones residuales o las fuerzas de sujeción. En estructuras de pared delgada, cavidades profundas y voladizos largos, normalmente es necesario dejar un sobrematerial adecuado después del desbaste y aproximarse gradualmente a la dimensión objetivo mediante el sem acabado y el acabado. El sobrematerial específico no puede establecerse de forma aislada, sin considerar el material, las dimensiones de la pieza y el estado de la herramienta; debe confirmarse con el proveedor mediante una revisión del proceso.
Las múltiples sujeciones introducen errores de transferencia de referencias. En el caso de agujeros de posicionamiento, alojamientos de rodamientos y sistemas de agujeros relacionados entre sí, si funcionalmente se exige una relación de posición elevada, debe evaluarse prioritariamente si es posible realizarlos dentro del mismo sistema de referencias o, en su defecto, definir cómo se reproducirá la referencia durante la segunda sujeción. Durante la revisión con el proveedor se puede preguntar directamente: ¿es necesario mecanizar los agujeros clave en una sola sujeción?, ¿cómo se establecerán las superficies de referencia?, ¿cómo se apoyarán las zonas de pared delgada? y ¿qué dimensiones se verificarán de nuevo después de volver a sujetar la pieza?
Desgaste de la herramienta, calor de corte y deriva dimensional dentro del lote
El desgaste de la herramienta modifica gradualmente el diámetro de los agujeros, el ancho de las ranuras, el diámetro exterior o el estado superficial; el calor de corte, por su parte, puede hacer que la pieza presente lecturas diferentes durante el mecanizado y después de enfriarse. Dado que la dureza, la abrasividad y la estabilidad térmica varían según el material, también cambia la forma en que se manifiesta la deriva dimensional. Por ello, el mecanizado CNC de precisión no debe limitarse a confirmar «qué máquina herramienta se utilizará»; también debe confirmar cómo se supervisará la vida útil de la herramienta, cuándo se aplicará una compensación o se cambiará la herramienta y a qué temperatura y en qué estado se medirán las dimensiones críticas.
En las piezas fabricadas en serie, es especialmente importante distinguir entre la conformidad de la primera pieza y la estabilidad continua. La primera pieza debe verificar las referencias, las dimensiones críticas, las relaciones geométricas y el estado antes y después del tratamiento superficial; la producción posterior, por su parte, requiere inspecciones aleatorias en proceso o ajustes según la planificación del proceso. Si el plano solo indica «inspección al 100 %», pero no especifica las características, los instrumentos de medición, las condiciones de medición ni el formato de registro, los resultados de la inspección aún pueden no ser reproducibles.
En las piezas tratadas térmicamente o sometidas a tratamiento superficial, los puntos de control dimensional deben definirse con antelación. Es necesario confirmar si se dejará sobrematerial en las superficies críticas antes del tratamiento, si se realizará un acabado posterior, qué zonas deben protegerse y si la aceptación final se llevará a cabo antes o después del tratamiento. Procesos como el anodizado de aleaciones de aluminio y el tratamiento térmico de piezas de acero pueden modificar las dimensiones o el estado superficial; por tanto, la desviación posterior al tratamiento no puede atribuirse simplemente al mecanizado CNC.
Al solicitar presupuestos o revisar el proceso con un proveedor, se recomienda convertir la confirmación del proceso en preguntas que puedan responderse: ¿cuál es la referencia de mecanizado de las características críticas? ¿Cómo se sujetarán las zonas de pared delgada? ¿Se ha previsto una estabilización o un enfriamiento suficiente antes del acabado? ¿Cómo se registrará el desgaste de la herramienta? ¿Cómo se distinguirá la inspección de la primera pieza de la de las piezas de serie? De este modo, los requisitos de tolerancia del mecanizado de fabricación de precisión se transformarán de cifras del plano en un plan de producción ejecutable y trazable.
Del plano a la inspección de la primera pieza: cómo asignar instrumentos de medición y CMM a las características de mecanizado de precisión
Los requisitos de inspección del mecanizado de precisión no deben añadirse cuando la pieza ya esté terminada. Durante la revisión del plano y la fase de solicitud de presupuesto deben responderse uno por uno cuatro interrogantes: con qué referencia se medirá, qué característica se medirá, con qué equipo se realizará la medición y qué registro final se entregará. De lo contrario, aunque los resultados dimensionales se aproximen a los requisitos, el proveedor y el comprador pueden entrar en disputa debido a diferencias en la referencia, el estado de medición o el método de evaluación.
Los instrumentos de medición para el mecanizado de precisión deben corresponderse con las características y las tolerancias
Para dimensiones de geometría sencilla o con tolerancias adecuadas, puede considerarse el uso de un calibre si la pieza está estable y el método de contacto es apropiado; para dimensiones de aproximadamente 0,01–0,05 mm, puede ser necesario un micrómetro u otro instrumento de medición especializado; para requisitos de aproximadamente 0,005 mm o inferiores, normalmente se necesita una CMM u otra solución de medición de alta precisión más adecuada. Estos valores solo pueden servir como rangos orientativos basados en la experiencia y no constituyen reglas universales de selección. El tamaño de la pieza, la profundidad de la característica, la incertidumbre de medición, la temperatura ambiental, el método de establecimiento de la referencia y las normas de inspección de la empresa también modificarán la elección del equipo.
| Objeto de inspección | Puntos de atención habituales | Métodos de inspección que se pueden considerar | Información que debe confirmarse en el documento |
|---|---|---|---|
| Dimensiones exteriores generales | Longitud, anchura y grosor | Calibre, micrómetro o instrumento de medición especial | Ubicación de medición, requisitos de precisión y proporción de muestreo |
| Diámetro del agujero y diámetro del eje | Dimensiones, circularidad y relación de ajuste | Instrumento para medir diámetros interiores, micrómetro, instrumento neumático de medición o CMM | Referencia del agujero y del eje, grado de ajuste y estado de medición |
| Posición de los agujeros y sistemas de agujeros complejos | Tolerancia de posición, relación de coaxialidad y distancia entre agujeros | CMM o dispositivo de inspección especial adecuado | Sistema de referencias, método de evaluación y formato del informe |
| Superficies de referencia y características geométricas | Planitud, perpendicularidad y paralelismo | CMM, instrumento de medición para plataforma o dispositivo de inspección especial | Orden de las referencias, reglas de toma de puntos y criterios de aceptación |
Qué debe registrarse en la inspección de primera pieza de fabricación de precisión
La CMM es adecuada para la inspección de primera pieza, la evaluación de la posición de los agujeros y de las tolerancias geométricas, así como para la inspección dimensional completa de piezas complejas, pero la capacidad del equipo indicada en la página de un proveedor concreto no puede considerarse directamente una garantía para todos los equipos. El plan de inspección de primera pieza debe incluir, como mínimo, la designación y la información del lote del material, las dimensiones críticas, las tolerancias geométricas, la rugosidad superficial, el estado del tratamiento superficial, la temperatura de medición y el estado de la pieza. También debe especificar qué elementos se inspeccionan al 100 % y cuáles mediante muestreo, y si el informe se presenta como una lista de dimensiones, un informe de inspección o un registro gráfico con los puntos de medición.
Para las piezas sometidas a tratamiento térmico o superficial, debe aclararse si la aceptación final se realiza antes o después del tratamiento. En el caso de la posición de los agujeros, los alojamientos de rodamientos y las referencias de montaje, el informe no debe limitarse a enumerar las dimensiones; también debe indicar cómo se establecieron las referencias y los resultados de la evaluación. El tratamiento de las no conformidades también debe acordarse de antemano: si se realizará un retrabajo, una aceptación bajo concesión o una nueva confirmación de los requisitos funcionales.
Paquete mínimo de información antes de presentar una solicitud a un proveedor de mecanizado de precisión
Se recomienda incluir en la documentación de solicitud de cotización: el plano 2D más reciente y su número de revisión, el modelo 3D, la designación del material y su estado de suministro, los requisitos de tratamiento térmico y acabado superficial, la lista de características críticas, el sistema de referencias, las tolerancias generales o normas de ajustes aplicables, los equipos de inspección y los requisitos de los informes, así como los requisitos para muestras o primeras piezas. Si algunas dimensiones solo sirven para la apariencia o para garantizar holguras, no deben utilizar el mismo nivel de tolerancia estricta que los alojamientos de rodamientos, los agujeros de posicionamiento y las superficies de sellado. Cuanto más específica sea la información, más fácil será mantener la coherencia entre la revisión del proceso de fabricación de precisión, los límites de la cotización y la aceptación final.
Preguntas frecuentes: cómo confirmar las tolerancias, los materiales y la inspección en el mecanizado CNC de precisión
La aceptación del mecanizado CNC de precisión no puede basarse únicamente en si una dimensión cumple o no; también debe confirmarse en conjunto con la función, las tolerancias, el estado del material, las referencias y el método de medición. Las siguientes cuestiones conviene aclararlas de antemano durante la revisión de planos y la comunicación con el proveedor.
¿Pueden las tolerancias generales sustituir a las tolerancias de las dimensiones críticas?
Normalmente, no. Las tolerancias generales son adecuadas para dimensiones no críticas que no estén indicadas individualmente; los agujeros de posicionamiento, los alojamientos de rodamientos, las superficies de sellado, las referencias de montaje y los ajustes entre agujeros y ejes deben especificarse por separado según su función, junto con las tolerancias dimensionales y, cuando sea necesario, los requisitos geométricos.
¿Cuándo es necesario utilizar GD&T en los planos de fabricación de precisión?
Cuando el resultado del montaje o del funcionamiento depende de relaciones de referencia como la posición de los agujeros, la coaxialidad, la planitud, la perpendicularidad o el paralelismo, debe considerarse el uso de GD&T. Los símbolos específicos, el sistema de referencias y los valores de tolerancia deben determinarse conjuntamente a partir de la cadena funcional y del plan de inspección.
¿Es suficiente indicar únicamente «aleación de aluminio» como material?
Normalmente, no. Deben confirmarse la designación específica, el estado de suministro, el tratamiento térmico y el acabado superficial, e indicarse si las dimensiones críticas se aceptan antes o después del tratamiento. La deformación de paredes delgadas, la dilatación térmica y las tensiones residuales pueden afectar al resultado del mecanizado de precisión.
¿Es necesario medir todas las dimensiones con una MMC?
No necesariamente. El instrumento de medición debe corresponderse con la característica, la zona de tolerancia y la incertidumbre de medición. Las dimensiones sencillas pueden medirse con un calibrador o un micrómetro; para la posición de los agujeros, las características geométricas complejas y la inspección dimensional completa de la primera pieza suele considerarse el uso de una MMC. No obstante, la decisión final debe basarse en el plan de medición y la norma de inspección del proveedor.
¿Qué debe incluir como mínimo la inspección de la primera pieza de un mecanizado CNC de precisión?
Como mínimo, debe abarcar la información del material y del lote, las dimensiones críticas, las tolerancias geométricas, el acabado superficial, la rugosidad, las referencias y el estado de medición, además de definir el alcance de la inspección, los equipos, el formato del informe y el procedimiento para tratar las no conformidades.
Key takeaways
- «Mecanizado de precisión» no puede sustituir a las tolerancias dimensionales específicas, las tolerancias geométricas, las referencias ni los métodos de aceptación.
- ISO 2768 es adecuada para las dimensiones lineales y angulares generales que no se hayan indicado por separado; los ajustes entre agujeros y ejes, así como las características funcionales críticas, deben definirse individualmente.
- La designación del material, el estado de suministro, el tratamiento térmico y el tratamiento superficial pueden modificar la estabilidad del mecanizado y las dimensiones finales, por lo que deben confirmarse junto con las tolerancias.
- Los requisitos de inspección deben determinarse durante la solicitud de cotización y la revisión del plano, e incluir las referencias de medición, los instrumentos o la CMM, el estado de medición y el alcance del informe.
- Antes de enviar la documentación al proveedor, deben prepararse el número de revisión del plano, el modelo 3D, la información del material, la lista de características críticas, el sistema de referencias y los requisitos de la primera pieza.



