¿Qué es la impresión 3D? Qué reglas de mecanizado cambia realmente la acumulación capa por capa
Veamos primero un escenario concreto. La carcasa de un dispositivo de mano tiene tres clips internos, dos postes para tornillos y una abertura USB; el ingeniero necesita confirmar la sensación de ensamblaje antes de abrir el molde. Si se abre directamente el molde de inyección, el coste del molde y varias semanas de plazo recaen sobre una estructura aún no validada; si se mecaniza una carcasa completa por CNC, la accesibilidad de la herramienta en paredes delgadas y contrasaldos obligará a modificar la estructura. La impresión 3D ofrece una tercera vía: apilar el modelo tridimensional capa por capa hasta formar un sólido, de modo que los clips, los postes para tornillos y los canales internos de cableado salen de una vez en la fase de conformado, sin la restricción de la dirección de desmoldeo y sin necesidad de ceder porque la herramienta no puede entrar.
Por eso, al responder «qué es la impresión 3D», la clave no está en la definición enciclopédica de «puede imprimir formas», sino en qué reglas de mecanizado cambia. El mecanizado sustractivo tradicional (CNC) extrae la pieza de un bloque macizo; el radio de la herramienta, la dirección de amarre y la accesibilidad de cavidades profundas existen antes del diseño. El conformado por molde (inyección, estampado de chapa) exige ángulo de desmoldeo, espesor uniforme y dirección fija del punzón. La impresión 3D es aditiva: el material se acumula capa por capa en una trayectoria controlada, y la complejidad geométrica ya no se traduce directamente en dificultad de mecanizado. Lo que cambia es la libertad de conformado, la economía de escala y la lógica de selección de materiales, no el techo de precisión: el límite de precisión sigue dependiendo del proceso concreto, el material y el postprocesado, y no puede prometerse de forma genérica.
Diferencias de reglas entre la acumulación capa por capa, el sustractivo y el moldeo
La acumulación capa por capa tiene tres consecuencias directas. Primera, pueden fabricarse características «ocultas en el interior» como canales internos, estructuras de celosía o bisagras integradas, porque no dependen de que entre una herramienta. Segunda, el coste unitario es insensible al volumen: la diferencia de coste unitario entre la pieza 1 y la pieza 20 es limitada, lo que conviene a prototipos y series de prueba, pero al escalar el volumen la reducción de coste unitario es muy inferior a la de la inyección. Tercera, entre capa y capa hay una superficie de unión, y el comportamiento mecánico difiere en la dirección de las capas y perpendicular a ellas, lo que constituye un problema direccional que debe abordarse en el DFM posterior. Entender estos tres puntos es más práctico que memorizar una lista de siglas de procesos.

Volvamos a esa carcasa. El sentido de imprimir primero una versión es exponer en unos días y a coste relativamente bajo los «problemas de diseño» como interferencias de ensamblaje, fuerza de los clips y posición de los postes para tornillos; una vez congelada la estructura, se decide si seguir con impresión 3D para series pequeñas, pasar a mecanizado CNC para piezas funcionales de mayor resistencia, o pasar a moldeo por inyección para producción en serie. La impresión 3D no es el proceso final, sino un eslabón que adelanta la validación del diseño y las decisiones de fabricación. AGX puede asumir fabricación aditiva industrial (FDM/SLA/SLS/MJF/DMLS), y el rango concreto de proceso se ajusta según los requisitos de la pieza.
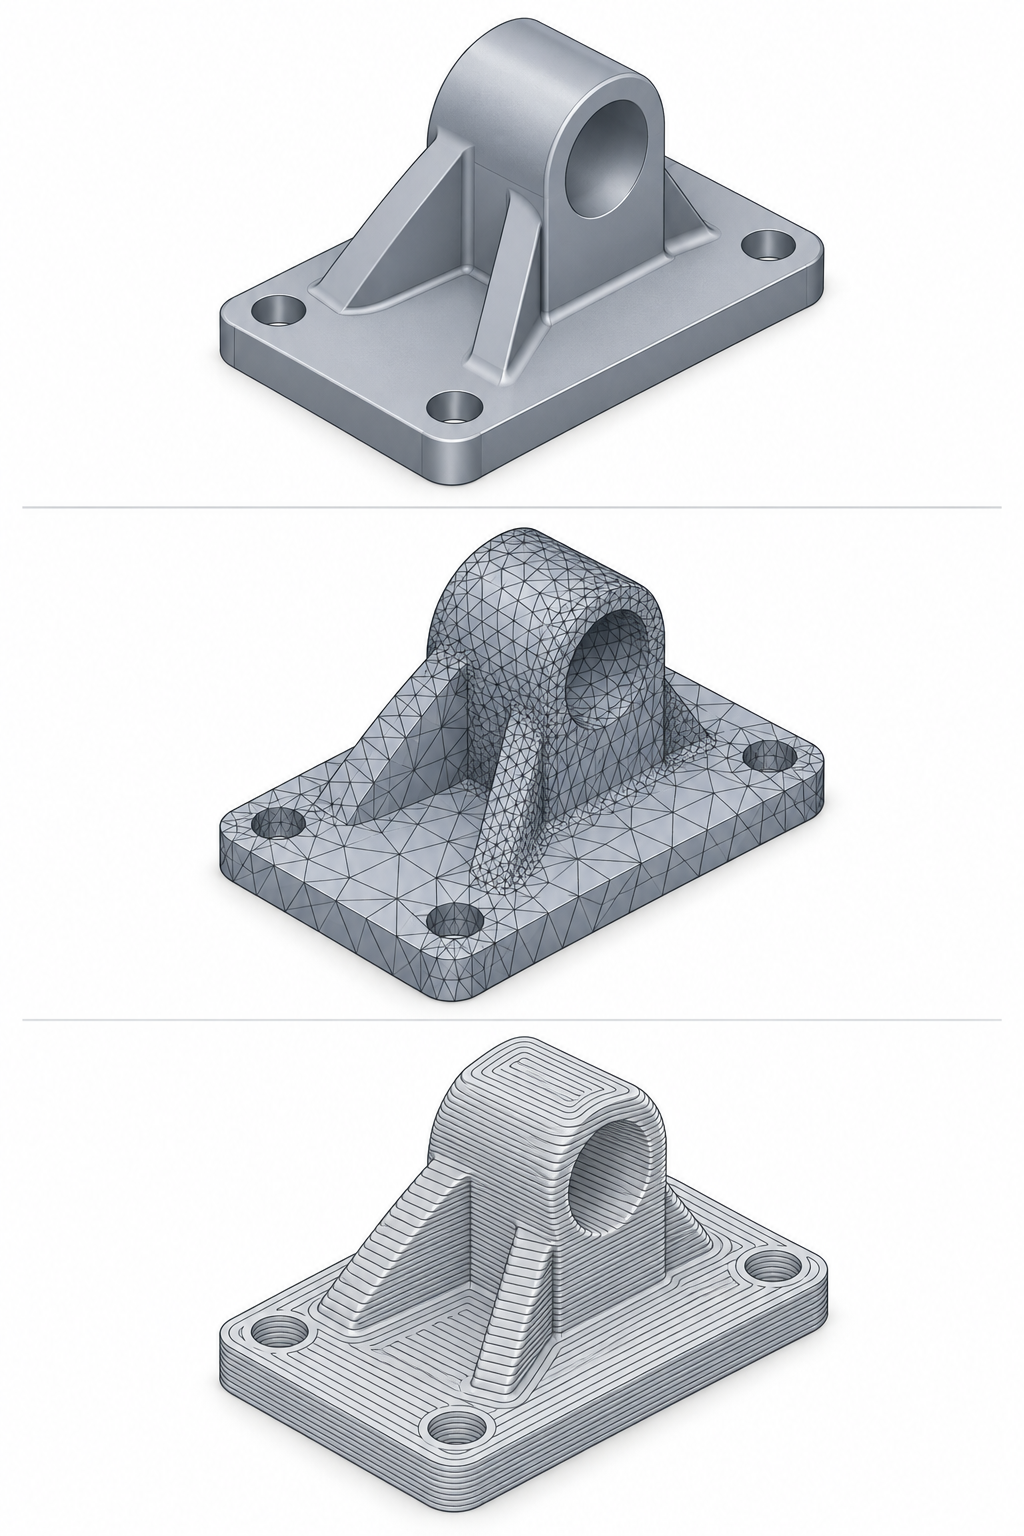
Del modelado 3D a los datos imprimibles: cómo se convierte un modelo tridimensional en instrucciones que la máquina puede leer
Imprimibilidad que debe considerarse ya en la fase de modelado 3D
- Unidades: las plantillas CAD suelen usar milímetros, y el STL no lleva unidades al exportarse. Si la otra parte lo lee en pulgadas, la pieza se reduce a 1/25,4. Indicar las unidades en el nombre del archivo o en las notas adjuntas es más barato que explicarlo después.
- Origen: sitúe el origen en la esquina de referencia de la pieza o en la referencia de ensamblaje, y al colocar para laminar no habrá que adivinar repetidamente la orientación; la disposición de varias piezas tampoco se desalineará entre sí.
- Características mínimas: resaltes, nervios o textos menores que el diámetro de la boquilla o el punto de luz pueden dibujarse al modelar, pero no saldrán al imprimir. Ya en la fase de modelado debe hacerse un ajuste grueso según el proceso.
Precisión de malla del STL: si es demasiado gruesa, las superficies curvas dejan error de cuerda; si es demasiado fina, ralentiza el laminado
Cómo elegir FDM, SLA o SLS: ruta de proceso de impresión 3D y accesibilidad de materiales
Al elegir un proceso de impresión 3D, el primer corte no debe hacerse en «qué precisión es mayor», sino en dónde está la cara visible, hacia dónde van las cargas y si la estructura admite soportes. Con el mismo plano, si la cara visible pasa de la cara superior a la lateral, la elección entre FDM y SLA puede invertirse; si la carga pasa del plano XY a la dirección Z, también cambia la disyuntiva entre sinterización por láser de polvo y fotocurado. La ruta de proceso no se ordena por precio, sino por restricciones.
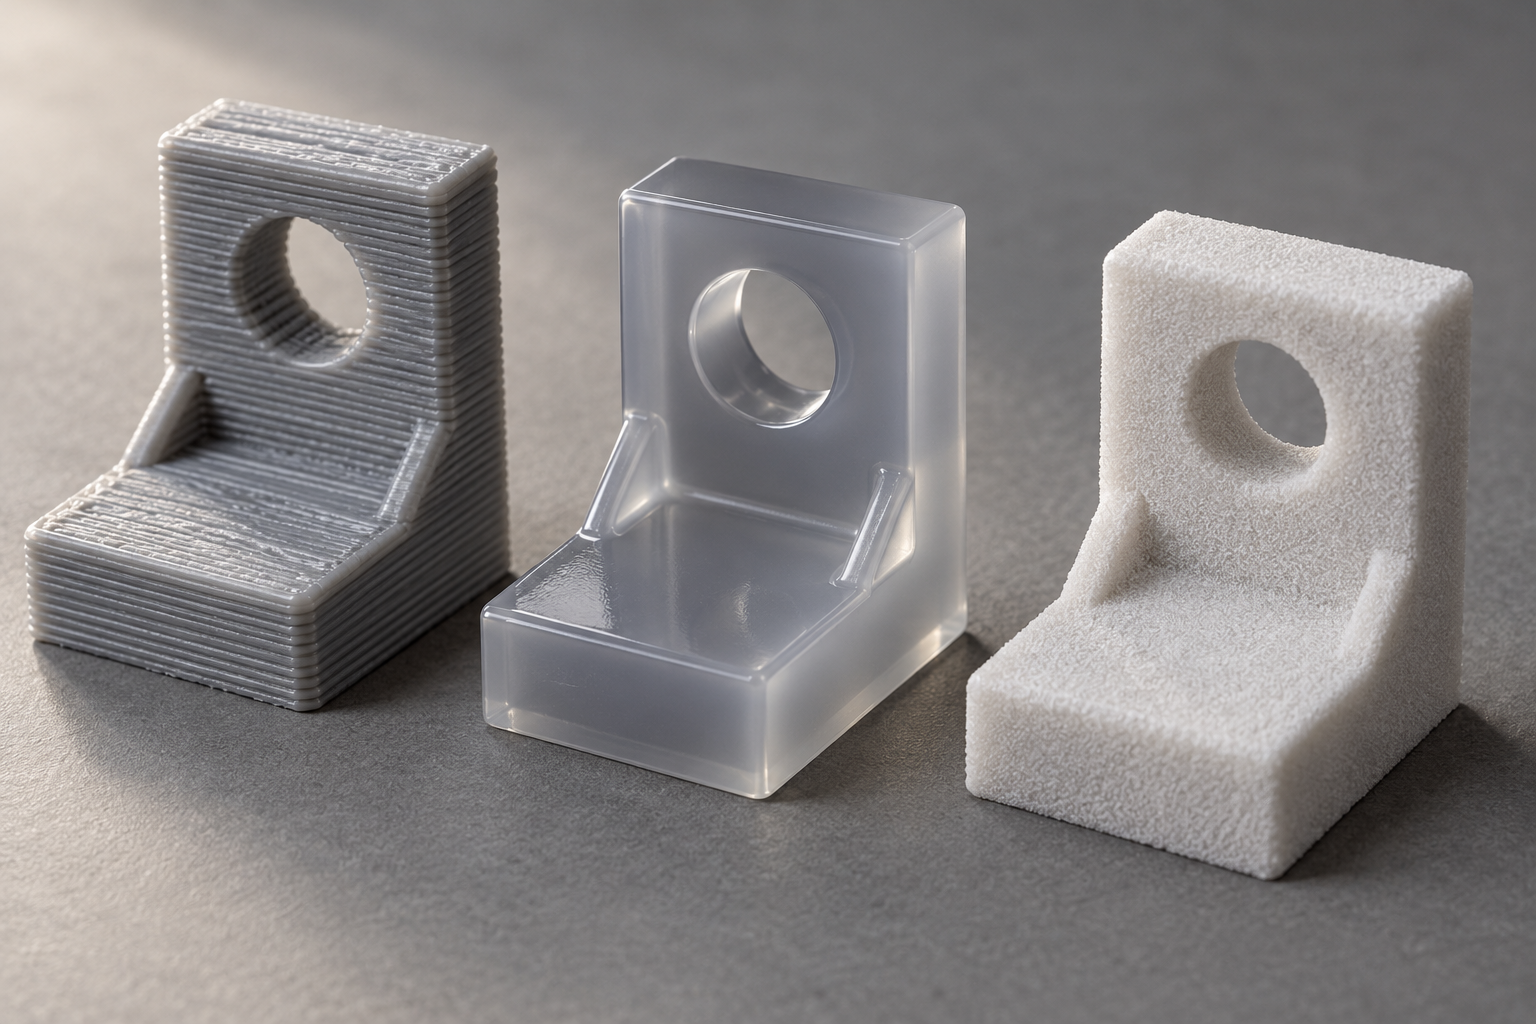
A continuación se clasifica según tres rutas principales: deposición de material fundido (FDM), fotocurado (SLA/DLP) y lecho de polvo (SLS/MJF). Las cifras de rango son solo referencias habituales del sector; hasta qué rango se llega concretamente debe confirmarse con el proveedor según las características del plano, el material y el postprocesado. AGX asume fabricación aditiva industrial, con cobertura de FDM, SLA, SLS, MJF y DMLS, pero la accesibilidad del proceso sigue dependiendo de la geometría de la pieza y del material, sin promesas de precisión.
FDM: bajo coste y líneas de capa visibles; la anisotropía debe calcularse desde el principio
El FDM funde y extruye filamento termoplástico, acumulándolo capa por capa. Sus ventajas son equipos extendidos, materiales baratos y coste favorable en piezas grandes; pueden imprimirse PLA, PETG, ABS, PC y nailon con fibra. El precio a pagar es que las líneas de capa son visibles a simple vista y la resistencia en XY y en Z no están en el mismo orden de magnitud: en el sector se dice habitualmente que la resistencia entre capas en Z puede ser aproximadamente la mitad que en XY, según el material, la altura de capa y la temperatura de la boquilla. Por eso, en piezas sometidas a carga sobre FDM debe priorizarse la orientación de la carga principal dentro del plano XY.
Trabajos adecuados: piezas de validación estructural, prototipos de carcasas de gran tamaño, utillajes y dispositivos de fijación, piezas funcionales de caras no visibles. No adecuados: piezas de aspecto fino, paredes delgadas de alto detalle y piezas portantes que requieran isotropía. Los voladizos de más de unos 45° suelen requerir soportes, y la superficie de contacto del soporte deja marcas; en las caras visibles conviene evitar la posición de los soportes.
SLA/DLP: la fotopolimerización se usa para piezas de aspecto fino, con estabilidad dimensional pero sensible a la luz prolongada
SLA/DLP utiliza luz ultravioleta para curar la resina capa por capa; el grosor de capa puede ser muy fino, la superficie es delicada y la reproducción de detalles es buena, por lo que es adecuado para piezas de revisión estética, estructuras finas y piezas pequeñas con alto nivel de detalle. La estabilidad dimensional suele ser superior a la de FDM, pero las piezas de resina se degradan y decoloran bajo irradiación ultravioleta prolongada, y sus propiedades mecánicas tienden a ser frágiles; hay que ser prudente con estructuras sometidas a esfuerzos repetidos como clips y garras.
Antes de elegir fotopolimerización, pregunte dos cosas: ¿esta pieza estará expuesta durante mucho tiempo a la intemperie o a luz intensa? ¿Estará sometida a esfuerzos repetidos? Si la respuesta es sí, considere cambiar a resina de ingeniería, cambiar a sinterización por láser o rediseñar la estructura crítica para CNC. En el postprocesado, el lijado y el chorreado pueden eliminar las marcas de soporte, y el teñido puede unificar el aspecto, pero todo esto modifica ligeramente las dimensiones; hay que dejar margen en las superficies de ajuste.
SLS/MJF: lecho de polvo sin soportes, la opción predeterminada para piezas funcionales y series pequeñas
SLS y MJF pertenecen a los procesos de lecho de polvo; durante la conformación, el polvo circundante actúa naturalmente como soporte, por lo que las estructuras en voladizo, cavidades internas y anidadas básicamente no necesitan soportes dedicados, y basta con limpiar el polvo tras extraerlas. La anisotropía de resistencia es menor que en FDM, por lo que son adecuados para piezas de validación funcional, producción de series pequeñas y conjuntos de estructura compleja. La poliamida (PA12, PA11) es un material común; al añadir fibra de vidrio o fibra de carbono, aumentan la rigidez y la resistencia térmica.
La superficie tiene una sensación granular de polvo, más uniforme que FDM pero menos fina que SLA. La limpieza del polvo en cavidades internas y ranuras profundas puede no ser completa; al diseñar, evite cavidades internas totalmente cerradas y rendijas demasiado estrechas. La consistencia entre lotes en los procesos de lecho de polvo es relativamente estable, y esa es también la razón por la que a menudo se usa para piezas finales de series pequeñas.
Lista de criterios de selección: ordenar por restricciones, no por precio
- Ubicación de la cara estética: si la cara estética está en la parte superior o lateral y se exige un acabado fino, priorice SLA; si la cara estética puede aceptar líneas de capa o sensación granular, tanto FDM como SLS sirven.
- Dirección principal de esfuerzo: si el esfuerzo está en el plano XY, FDM es viable; si el esfuerzo cruza la dirección Z, priorice SLS/MJF o cambie a CNC.
- ¿Se necesita estructura sin soportes?: con cavidades internas, estructuras anidadas o voladizos profundos, el lecho de polvo (SLS/MJF) es lo más sencillo.
- Requisitos de postprocesado: para lijado, chorreado, teñido o pulido por vapor, confirme primero si el proceso y el material lo admiten, y el impacto del postprocesado en las dimensiones.
- Propiedades del material: cuando los requisitos de resistencia térmica, resistencia química, tenacidad o ignifugidad superen los de las resinas y poliamidas convencionales, evalúe la impresión metálica DMLS o pase a CNC.
- Tendencia de volumen: para series pequeñas de prueba, la fabricación aditiva es razonable; cuando la cantidad aumenta, hay que recalcular el coste por pieza y evaluar el paso a inyección o colada al vacío.
Las tres rutas no tienen una superioridad absoluta. FDM gana en coste y piezas grandes, SLA gana en superficie y detalle, SLS/MJF gana en ausencia de soportes y resistencia funcional. Ordene por prioridad las cinco restricciones —cara estética, dirección de esfuerzo, necesidad de soportes, postprocesado y volumen— y la ruta del proceso quedará básicamente definida. Cuando tenga dudas, entregue al proveedor el plano de la pieza junto con una explicación de esfuerzos y aspecto; es mucho más útil que preguntar simplemente "¿con qué precisión pueden imprimir?". La capacidad de impresión 3D de AGX cubre FDM/SLA/SLS/MJF/DMLS, y la disponibilidad de materiales y el ajuste del proceso pueden confirmarse conjuntamente en la fase de prototipado rápido.
Espesor de pared, soportes y orientación: los tres puntos donde más falla el DFM de impresión 3D
Que se pueda dibujar en el software de modelado no significa que se pueda imprimir. En la revisión DFM de impresión 3D, lo que realmente arruina las piezas normalmente no es la falta de precisión, sino tres cosas: pared demasiado delgada, soportes mal pensados y orientación decidida al azar. Estos tres puntos están interrelacionados: cambiar el espesor de pared afecta la superficie de contacto de los soportes, y cambiar la orientación altera la dirección de los esfuerzos. A continuación se explican con piezas concretas.
Espesor de pared: para saber si se puede imprimir, mire primero el punto más delgado
El espesor de pared es la primera barrera del DFM de impresión 3D. La boquilla o el haz láser tienen un diámetro real; al apilar capa por capa, si es demasiado delgado no se puede formar un sólido continuo: el espesor mínimo estable habitual en FDM está en el orden de 0,8–1,2 mm, SLA/DLP puede ser más fino, y SLS/MJF, al autosustentarse con polvo, no colapsa tan fácilmente con paredes delgadas. Estos son intervalos de referencia habituales del sector; depende del proceso, el material, el tamaño de boquilla o de spot, y debe confirmarse según lo indicado en el plano y con el fabricante de impresión.
Un problema más oculto que "no se puede imprimir" es el alabeo. Las paredes delgadas se enfrían rápido y se contraen rápido; las placas delgadas de gran superficie se levantan por los bordes, especialmente en materiales tipo ABS en FDM. La solución de diseño no es engrosar la pared exageradamente, sino hacer uniforme el espesor de pared: en una zona de transición que salta de 3 mm a 0,8 mm se concentran tensiones, y el alabeo y la delaminación empiezan ahí. En piezas tipo carcasa, la práctica común es fijar la pared principal en 1,5–2,5 mm y añadir nervios de refuerzo locales para aportar rigidez, en lugar de engrosar toda la superficie.
Soportes: ángulo de voladizo, puentes y marcas en la superficie de contacto
La deposición de material fundido y la fotopolimerización necesitan soportes para sostener estructuras suspendidas; la sinterización por polvo (SLS/MJF) se autosustenta con el polvo no sinterizado, pero bajo las grandes superficies planas todavía queda una "cara de polvo" rugosa. Para decidir si se necesitan soportes, mire dos ángulos:
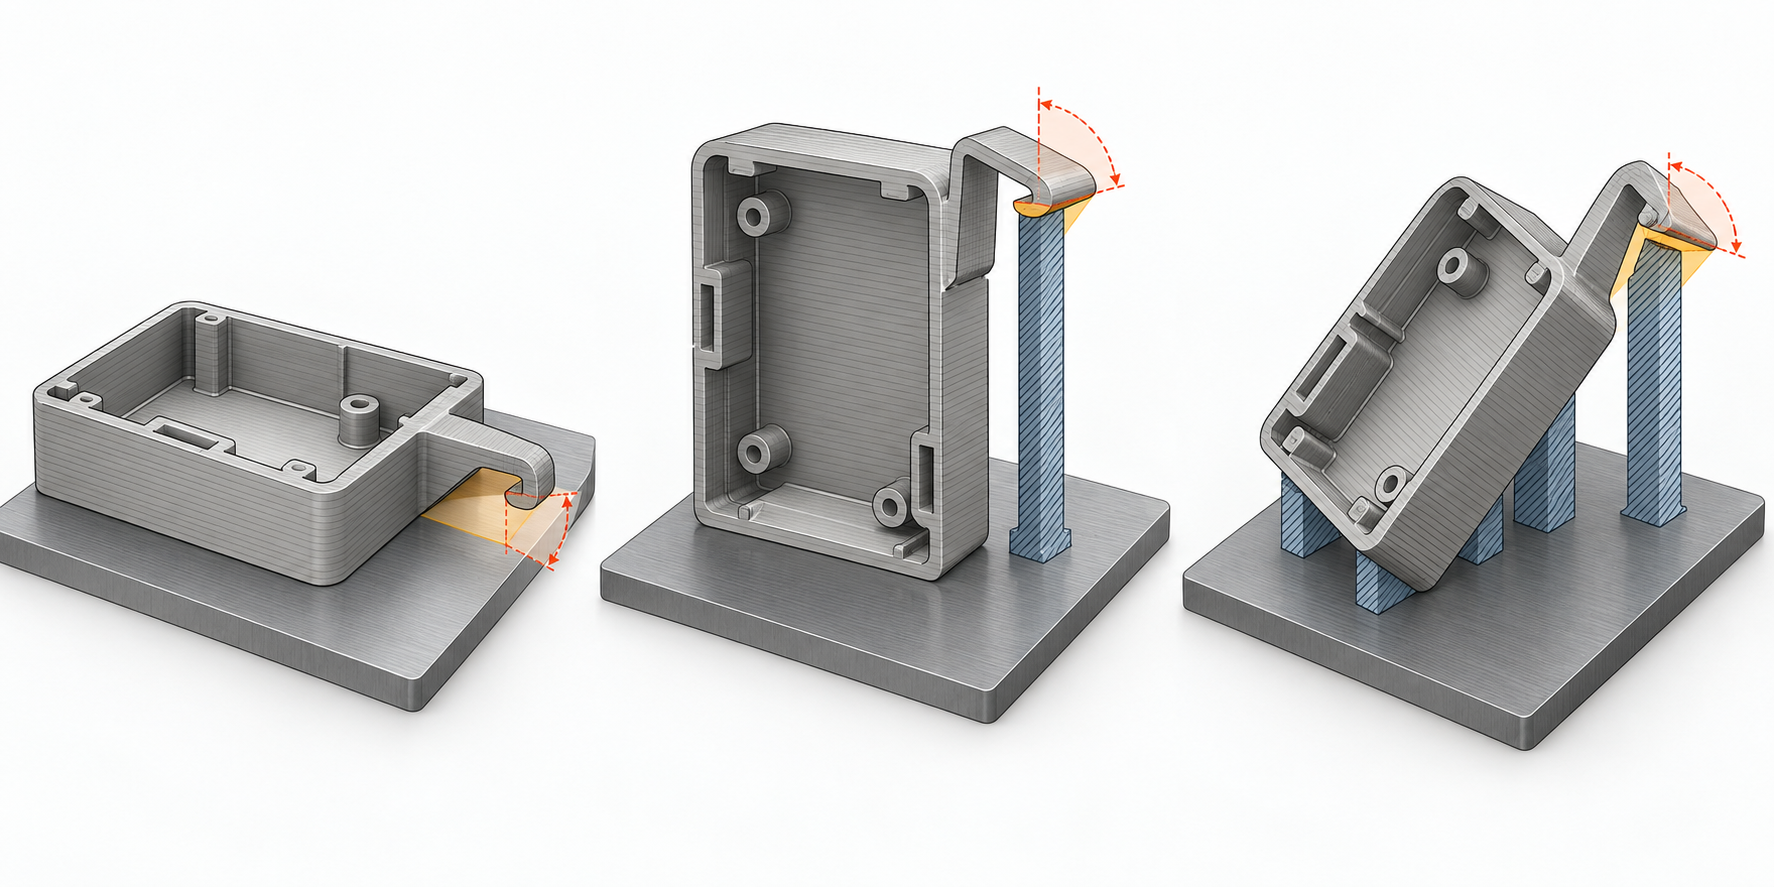
- Ángulo de voladizo: las caras inclinadas más de unos 45° respecto a la vertical normalmente ya necesitan soporte en FDM, y por encima de 60° es casi obligatorio. Este es un valor empírico; el material y el grosor de capa desplazan esta línea.
- Puente: un tramo suspendido con apoyo en ambos extremos; en distancias cortas (de unos pocos milímetros a algo más de diez) FDM puede tenderlo directamente, pero si es demasiado largo se comba. La capacidad de puente depende de la resistencia del fundido del material.
- Marcas en la superficie de contacto: donde el soporte toca la pieza, al retirarlo siempre quedan marcas. Las caras estéticas y las superficies de ajuste deben evitar el contacto con soportes, o dejar 0,2–0,3 mm de margen en la superficie de contacto para eliminarlo con mecanizado posterior.
Una carcasa con clip ilustra muy bien el problema. El clip es una estructura en voladizo; si se imprime hacia abajo, la cara del voladizo necesita soporte o un cambio de ángulo; pero si la raíz del clip queda justo sobre la superficie de contacto del soporte, al retirarlo es fácil romper el clip o dejar rebabas. La solución DFM es: convertir el clip en una superficie inclinada de menos de 45°, para que se autosustente, o girar toda la cara de la carcasa donde está el clip para que el voladizo del clip crezca hacia arriba.
Orientación: la dirección de las capas determina la resistencia; la dirección Z es la más débil
Las piezas de impresión 3D no son isotrópicas. En FDM, las capas se unen por fusión, y la resistencia de unión entre capas es claramente inferior a la resistencia dentro de la capa; en SLA la diferencia entre capas es algo menor, pero sigue habiendo direccionalidad; SLS/MJF es relativamente uniforme, pero tampoco alcanza la uniformidad omnidireccional de una pieza forjada. Esto significa que la orientación determina directamente dónde es más débil la pieza.
El criterio es simple: la dirección principal de esfuerzo no debe caer en la dirección Z (dirección de apilamiento). Volviendo a la carcasa con clip: si el clip debe soportar la fuerza de flexión de inserciones y extracciones repetidas, lo mejor es que el eje largo del voladizo del clip quede en el plano XY, con las líneas de capa perpendiculares a la dirección del esfuerzo, para que al flexionar no se agriete fácilmente entre capas. A la inversa, si la pieza trabaja principalmente a compresión y la dirección del esfuerzo está clara, alinee el eje de esfuerzo con la dirección de mayor resistencia dentro de la capa.
La orientación también exige sopesar la cantidad de soportes y la calidad superficial. Imprimir tumbado requiere menos soportes, pero la cara crítica hacia abajo tendrá rugosidad; imprimir de pie deja la superficie de contacto lisa, pero con más soportes y mayor tiempo de impresión. El compromiso habitual es: las caras estéticas y de ajuste hacia arriba o sin contacto con soportes, sacrificando las caras no críticas. Tras cambiar la orientación, revise de nuevo el espesor de pared y el ángulo de voladizo; estos tres puntos normalmente requieren varias rondas de ajuste hasta converger.
Tolerancias y rugosidad superficial: qué nivel exigir para las piezas de impresión 3D
Visto por niveles: en qué rango caen aproximadamente las tolerancias dimensionales de cada proceso
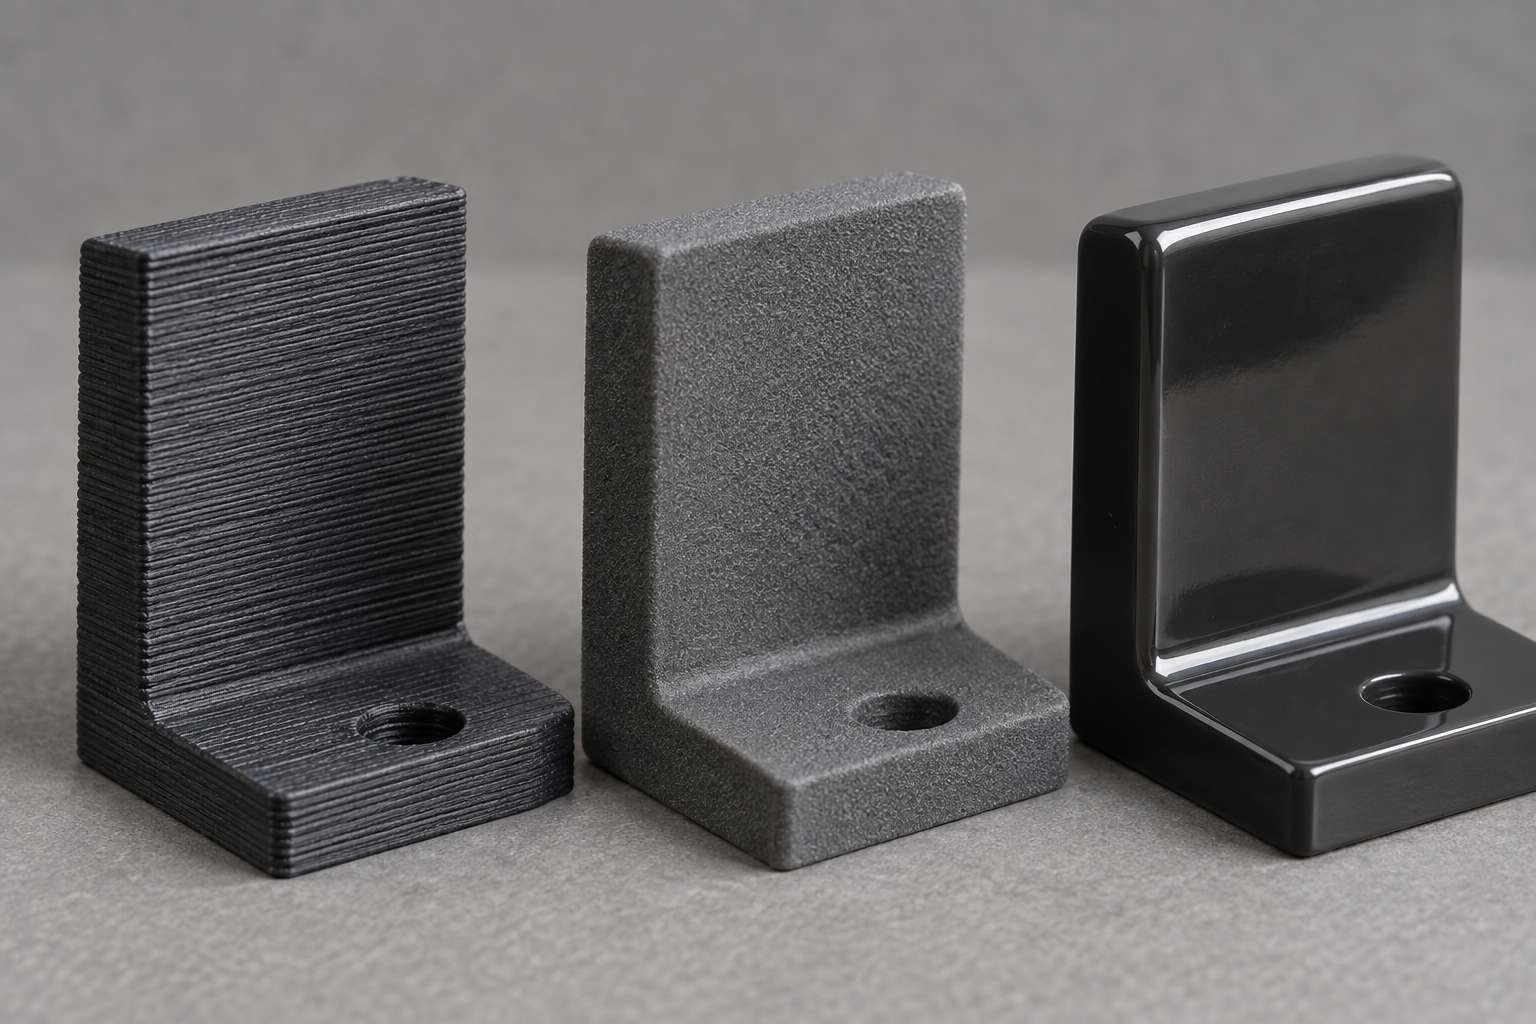
La rugosidad superficial no es un solo número: líneas de capa, postprocesado y proceso van unidos
- Lijado: elimina las líneas de capa manual o mecánicamente y reduce el Ra, pero redondea aristas y altera dimensiones locales; úsese con precaución en piezas de precisión.
- Chorreado con arena: unifica la textura superficial, elimina restos de soporte y apenas afecta a las dimensiones; es un recurso habitual en piezas de aspecto.
- Teñido / pintado: solo cambia el aspecto, no las dimensiones; adecuado para piezas de revisión de prototipos.
- Pulido con vapor: funde la capa superficial con vapor de disolvente y el Ra puede bajar notablemente, pero las paredes finas y las esquinas agudas se reblandecen y deforman; hay que evaluar antes el espesor de pared.
- Recocido: mejora la unión entre capas y las tensiones internas, pero puede provocar contracción global; hay que reconfirmar las dimensiones.
Montaje, sellado y roscas: varios tipos de características que deben tratarse por separado en piezas impresas
Después de imprimir: postprocesado, inspección y modos de fallo habituales
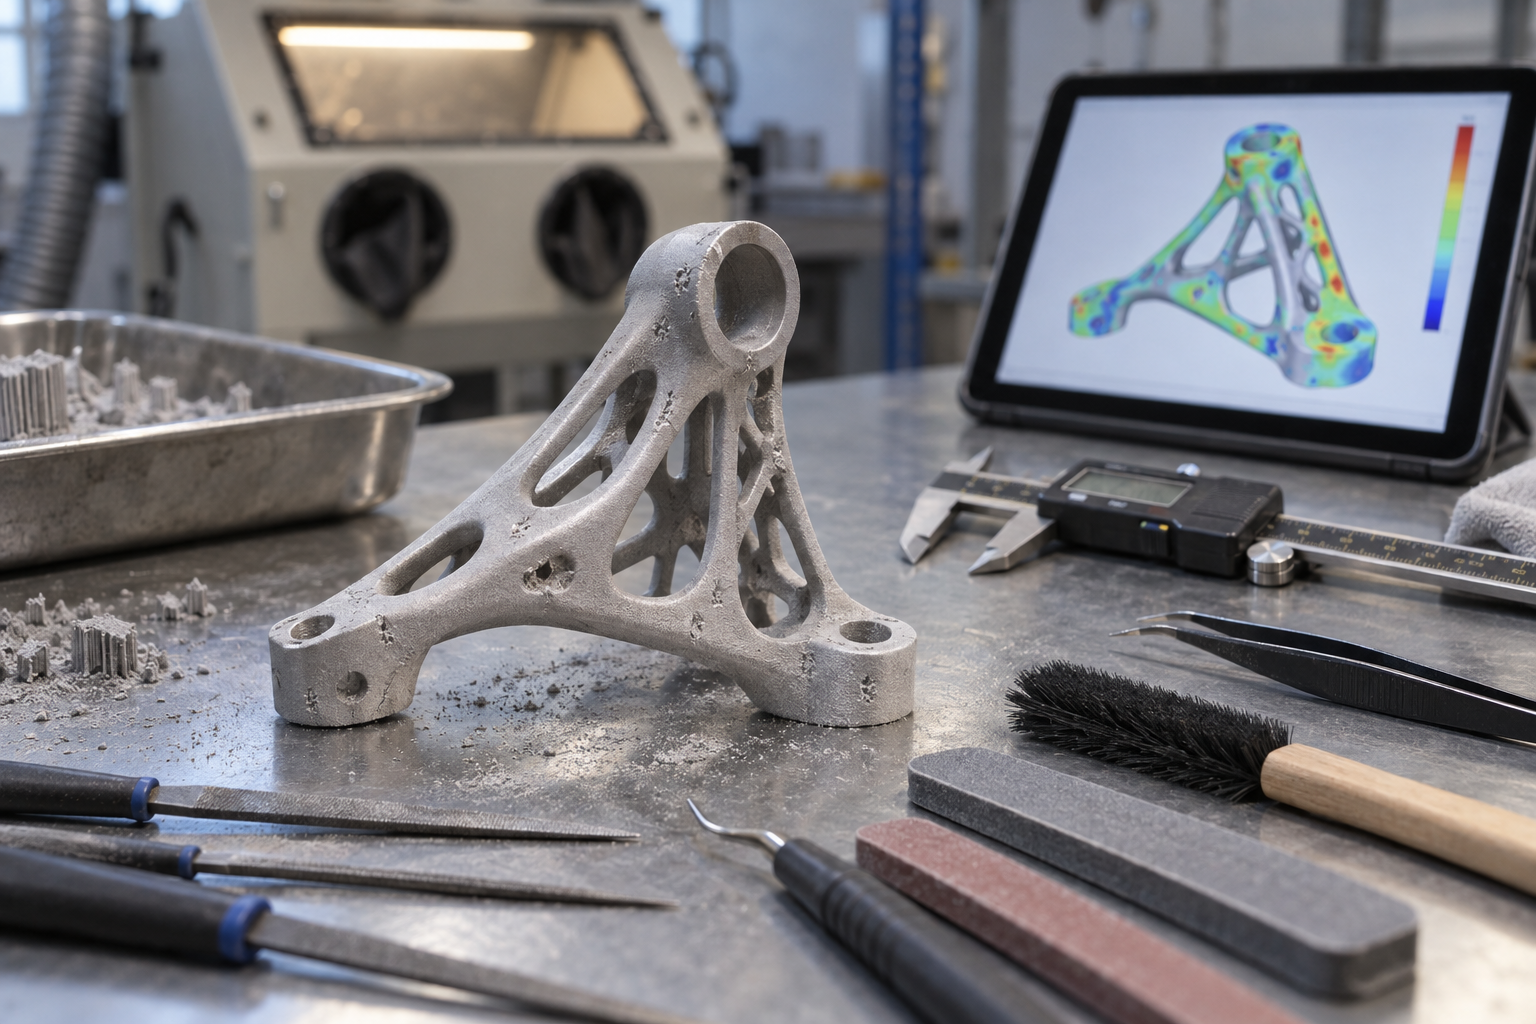
En el momento en que se saca una pieza de impresión 3D de la máquina, ni las dimensiones ni el aspecto están definidos. Retirar soportes, lijar, chorrear con arena, pintar y recocer: cada paso mueve la pieza; además, el alabeo, el agrietamiento entre capas y el desplazamiento de agujeros suelen quedar al descubierto en esta fase. A continuación se trata en tres bloques: postprocesado, inspección y modos de fallo, y al final se incluye una tabla comparativa.
Cómo el postprocesado cambia las dimensiones y el aspecto finales
Retirar los soportes es el primer paso. Las superficies de contacto con soportes dejan marcas: en FDM la rugosidad de la cara de desprendimiento del soporte es claramente mayor que la de la cara de conformado; en SLA los puntos de soporte dejan pequeñas protuberancias en la superficie; en SLS la superficie queda relativamente limpia, pero la zona de contacto con soportes aún conserva polvo adherido. Tras retirar los soportes suele ser necesario lijar, y el lijado elimina una cantidad mínima de material: no conviene confiar en recuperar mediante lijado las caras de ajuste con tolerancia estricta de perfil.
El chorreado con arena se usa para uniformar la superficie y es un recurso habitual en piezas de aspecto, pero redondea ligeramente las aristas vivas. El pintado y el teñido solo cambian el aspecto, no las dimensiones. El recocido es una variable que se pasa por alto con facilidad: en piezas FDM, el recocido puede aumentar la resistencia de unión entre capas, pero trae contracción y deformación, sobre todo en paredes finas y voladizos largos. Si se va a recocer, hay que considerar los márgenes y los soportes ya en la fase de plano, y no añadirlos después de imprimir.
Inspección: para qué sirve cada recurso (calibre, medición por coordenadas, escaneo 3D)
La inspección en fase de prototipo se escalona según la necesidad de precisión. Para una validación de montaje normal basta con calibre y galgas; se miden distancias entre agujeros, contorno exterior y alturas de escalón. Para dimensiones críticas como caras de ajuste y agujeros de pasador de posicionamiento se usa medición por coordenadas, que da valores concretos de desviación. En piezas de superficies complejas o de forma libre, el escaneo 3D resulta más directo para una comparación dimensional completa: al superponer la nube de puntos escaneada con el modelo CAD, el mapa de diferencias de color muestra de un vistazo dónde se sale de tolerancia, mucho más rápido que medir punto por punto.
El momento de la inspección también importa. Las piezas impresas son higroscópicas (especialmente las de nailon) y sus dimensiones cambian ligeramente tras unos días; para medir dimensiones críticas conviene hacerlo lo antes posible tras la impresión y tras completar el postprocesado, y registrar las condiciones ambientales. Si en el informe de primera pieza se especifican claramente la referencia de medición, los instrumentos y el entorno, las comparaciones posteriores en serie tendrán sentido.
Cinco modos de fallo habituales: causas y soluciones
El alabeo aparece sobre todo en grandes planos y bordes largos de FDM, debido a una contracción desigual por enfriamiento. Soluciones: añadir borde o base de raft, ajustar la orientación para que los bordes largos sigan el campo térmico y, si es necesario, cambiar de material o pasar a SLS.
El agrietamiento entre capas es la manifestación típica de una resistencia insuficiente en Z y se nota especialmente cuando el esfuerzo va en la dirección de las capas. Soluciones: ajustar la orientación para que la dirección del esfuerzo sea paralela al plano de capas, o pasar a procesos con menor anisotropía como SLS/MJF.
La desviación dimensional suele venir de una compensación de contracción mal ajustada o de un lijado excesivo en el postprocesado. Soluciones: deducir el valor de compensación a partir de la medición de la primera pieza y dejar margen de mecanizado posterior en las dimensiones críticas.
Las marcas de soporte afectan al aspecto y al ajuste. Soluciones: orientar las caras críticas hacia arriba o de lado para evitar el contacto con soportes; en las caras que necesariamente lleven soporte, el volumen de lijado posterior debe quedar escrito de antemano en el proceso.
El desplazamiento de agujeros se debe sobre todo a una orientación inclinada o a una compensación insuficiente de la pared del agujero al laminar. Soluciones: que el eje del agujero sea lo más perpendicular o paralelo posible a la dirección de orientación; en agujeros pequeños, dejar margen para escariar o taladrar después. En piezas impresas hay que ser prudente con el roscado; en general se recomienda usar insertos roscados o dejar agujeros lisos y mecanizarlos después.
| Modo de fallo | Causa habitual | Dirección de la corrección |
|---|---|---|
| Alabeo | Contracción desigual por enfriamiento, grandes planos | Añadir borde/base de raft, ajustar orientación, cambiar de proceso |
| Agrietamiento entre capas | Resistencia débil en Z, esfuerzo en dirección de capas | Ajustar orientación, pasar a SLS/MJF |
| Desviación dimensional | Compensación de contracción insuficiente, lijado excesivo | Deducir compensación de la primera pieza, dejar margen de mecanizado posterior |
| Marcas de soporte | Caras críticas hacia abajo, contacto con soportes | Cambiar la colocación y controlar la cantidad de postprocesado |
| Desviación de la posición del agujero | Colocación inclinada y compensación insuficiente de la pared del agujero | Alineación del eje del agujero en la colocación y mecanizado posterior dejando margen |
Cuándo no deberías usar impresión 3D: la línea de decisión para pasar a CNC, chapa metálica o moldeo por inyección
La impresión 3D casi no tiene rival en la fase de prototipo, pero llevar el mismo archivo directamente a producción en serie suele tener un coste que aparece en la curva de costes y en las prestaciones del material. Para decidir si conviene pasar a CNC, chapa metálica, colada al vacío o moldeo por inyección, hay que mirar cuatro líneas: cantidad de producción, evolución del coste unitario con la cantidad, requisitos de esfuerzo y prestaciones del material, y requisitos superficiales de aspecto y caras de ajuste. Si se cruza cualquiera de ellas, seguir imprimiendo es un desajuste de proceso.
Curva de costes: de viable por unidad a inviable en serie
La impresión 3D no tiene coste de molde y el coste unitario es básicamente plano: imprimir una pieza o cien apenas cambia el precio por unidad, y por eso resulta barata en la fase de prototipado. El moldeo por inyección, el estampado de chapa y la colada al vacío son lo contrario: primero se paga un coste de molde o utillaje y el coste unitario se diluye con la cantidad. El punto donde se cruzan ambas curvas es el umbral para cambiar de proceso. En el sector lo habitual es: por debajo de unas decenas de piezas suele seguir siendo más rentable imprimir; al llegar al orden de cientos de piezas, la ventaja de dilución del moldeo por inyección o la colada al vacío empieza a notarse. La cantidad crítica concreta depende del tamaño de la pieza, el material y la complejidad del molde, y no se puede aplicar una cifra fija; conviene pedir al proveedor un presupuesto comparativo de «precio unitario de impresión vs. precio unitario con molde» según tu plano antes de decidir.
Un coste que a menudo se pasa por alto es el postprocesado. Las piezas impresas necesitan lijado, chorro de arena, teñido y recocido para acercarse al aspecto y la estabilidad dimensional del producto final, y esa mano de obra se acumula pieza a pieza; las piezas de inyección se conforman de una vez y el postprocesado suele limitarse a cortar la colada y algún retoque menor. Cuando la cantidad sube, las horas de postprocesado de la impresión marcan más diferencia que el coste del material.
Material y esfuerzo: qué tipo de piezas no puede sustituir una pieza de impresión 3D
La unión entre capas que genera la deposición capa a capa hace que la resistencia de la pieza impresa en dirección Z (dirección de apilado) sea claramente inferior a la de XY, y la anisotropía es un punto débil para piezas estructurales. Si la pieza va a soportar cargas alternantes durante mucho tiempo, apretar tornillos o hacer clics de encaje repetidos, la vida a fatiga y el comportamiento frente a fluencia de una pieza impresa no igualan a los de una pieza CNC mecanizada desde material macizo. Para piezas metálicas, piezas estructurales de plástico con ajuste preciso y caras de sellado, hay que considerar prioritariamente el mecanizado CNC: elimina material de una pieza maciza, mantiene la continuidad del material y además alcanza bandas de tolerancia que la impresión difícilmente reproduce de forma estable.
Si la pieza es una carcasa, un soporte o un panel, es decir, una pieza conformada de chapa fina, usar impresión es dar un rodeo: doblar y soldar una chapa ofrece mejor resistencia estructural, planitud y coste, y en ese caso hay que mirar el mecanizado de chapa metálica.
Aspecto y ajuste: hacia dónde empujan el proceso los requisitos superficiales y dimensionales
Las piezas impresas tienen por naturaleza líneas de capa (especialmente evidentes en FDM) y marcas de soportes; SLA/SLS están algo mejor, pero alcanzar la textura de molde uniforme, el acabado espejo o brillante del moldeo por inyección igualando pieza a pieza con lijado y pulido no es económico. Para piezas de aspecto final de producto y piezas de producción en serie que requieren un tratamiento superficial uniforme, el moldeo por inyección es más adecuado; si se quiere un aspecto cercano al de la inyección en series pequeñas, se puede evaluar la colada al vacío (réplica de prototipos), que reproduce piezas con molde de silicona, con un coste unitario inferior al de la inyección y un aspecto mejor que el de la impresión. Las capacidades relacionadas se ven en moldeo por inyección y prototipado rápido.
Las caras de ajuste de montaje, los agujeros roscados y las ranuras de sellado son características que hay que evaluar por separado en piezas impresas: lo que se pueda mecanizar después dejando margen, se deja; para ajustes críticos se recomienda pasar directamente a CNC o a insertos de inyección. El orden de decisión recomendado es: primero la cantidad y la curva de costes, después el esfuerzo y el material, y por último el aspecto y las caras de ajuste; si los tres pasos apuntan a imprimir, se sigue imprimiendo; si cualquiera se sale de la línea, se cambia de proceso.
Preguntas frecuentes sobre impresión 3D
Las siguientes preguntas cubren básicamente los puntos más consultados en toda la cadena que va de los datos de modelado a una pieza ensamblable. Las respuestas solo dan límites de decisión, no cifras garantizadas: si algo se puede hacer o no depende del plano, el material y el nivel de proceso.
¿Se pueden hacer directamente piezas de producción en serie con impresión 3D?
Sí, pero depende de la cantidad, el material y los requisitos de consistencia. Los procesos de lecho de polvo como SLS/MJF son habituales para piezas funcionales, utillajes y carcasas en series pequeñas de decenas a cientos de piezas; una vez se pasa de miles de piezas y el coste unitario es sensible, el moldeo por inyección suele ser más rentable. La línea de decisión es: si al subir la cantidad el coste unitario sigue siendo asumible, si el material rinde lo suficiente y si se requiere consistencia en la cara de aspecto. Si dos de estas tres no se cumplen, hay que evaluar el paso a inyección o colada al vacío.
¿Qué tolerancia se puede alcanzar normalmente en una pieza de impresión 3D?
No se pueden pedir los grados IT del CNC tal cual. Lo habitual en el sector es: dar una banda de tolerancia amplia a las dimensiones generales según el nivel de proceso, marcar por separado las dimensiones de ajuste críticas, o dejar margen de mecanizado posterior y afinarlas después en CNC. La variación dimensional del FDM suele ser mayor que la de SLA y SLS, y en Z es más evidente que en XY. Por eso en el plano hay que indicar claramente qué dimensión es cara de ajuste y cuál es solo referencia de forma: si no se marca, el taller solo puede ir con el nivel por defecto y es fácil que surjan problemas en el montaje.
¿Qué hay que tener en cuenta al exportar STL?
Tres cosas: unidades, estanqueidad y precisión de malla. Si las unidades están mal, la pieza se escala entera; si las normales están invertidas o la malla tiene caras abiertas, el laminado dará error o saldrán huecos. La precisión de malla hay que equilibrarla: si es demasiado gruesa, las superficies curvas dejan una flecha evidente y las caras curvas se convierten en polígonos; si es demasiado fina, el archivo crece y el laminado se ralentiza, pero la mejora de precisión es limitada. En piezas curvas conviene revisar el ajuste de altura de cuerda antes de exportar; en piezas planas no hace falta preocuparse tanto. Si después hay que pasar a CNC o hacer comparación de inspección, un formato sólido como STEP es más adecuado que STL.
¿Hay que añadir soportes siempre?
No necesariamente; depende del proceso y del ángulo de voladizo. FDM y SLA normalmente necesitan soportes para sostener voladizos y puentes de gran luz; SLS/MJF, como el propio polvo hace de soporte, básicamente no necesitan soportes adicionales. Si se añaden soportes hay que considerar dos cosas: la cara de contacto deja marca y hay que lijarla después de retirarlos; y los soportes suelen tocar caras de aspecto o de ajuste, así que al colocar la pieza conviene ponerlos en caras no críticas. El umbral empírico habitual para el ángulo de voladizo ronda los 45°; por encima de ese ángulo normalmente hay que añadir soporte, y conviene confirmarlo según el proceso y el material.
¿Se puede roscar directamente una pieza impresa?
Hacer roscas pequeñas directamente en una pieza impresa normalmente no da resistencia suficiente y se pasa la rosca al apretar repetidamente. Hay tres prácticas habituales: primero, dejar un agujero piloto y usar tornillos autorroscantes o insertos roscados; segundo, insertos de tuerca de latón por fusión, adecuados para uniones que se desmontan varias veces; tercero, dejar el agujero roscado más pequeño e ir a CNC para roscar después de imprimir. En uniones sometidas a esfuerzo no se recomienda confiar solo en la rosca impresa, sobre todo cuando el esfuerzo va en Z: la unión entre capas es la dirección más débil.
Key takeaways
- El núcleo de la impresión 3D es la acumulación capa por capa; la selección del proceso debe partir primero del tamaño de la pieza, la dirección de las cargas y dónde está la cara visible, no del modelo de máquina.
- Los datos del modelo determinan la imprimibilidad: la precisión de malla del STL, el espesor mínimo de pared, el sólido cerrado, las unidades y el origen son puntos que deben verificarse antes de imprimir.
- FDM, SLA y SLS difieren notablemente en resistencia entre capas, rugosidad superficial y forma de soporte; el mismo plano tiene distinta tasa de éxito según el proceso.
- Las tolerancias y la rugosidad superficial deben especificarse por rangos según el proceso; no exija a una pieza de impresión 3D la banda de tolerancia de una pieza CNC.
- En la fase de prototipo se usa la impresión 3D para validar el ensamblaje y la forma; antes de la producción en serie hay que evaluar si pasar a CNC, chapa metálica o inyección, para evitar arrastrar un desajuste de proceso hasta después de abrir el molde.



