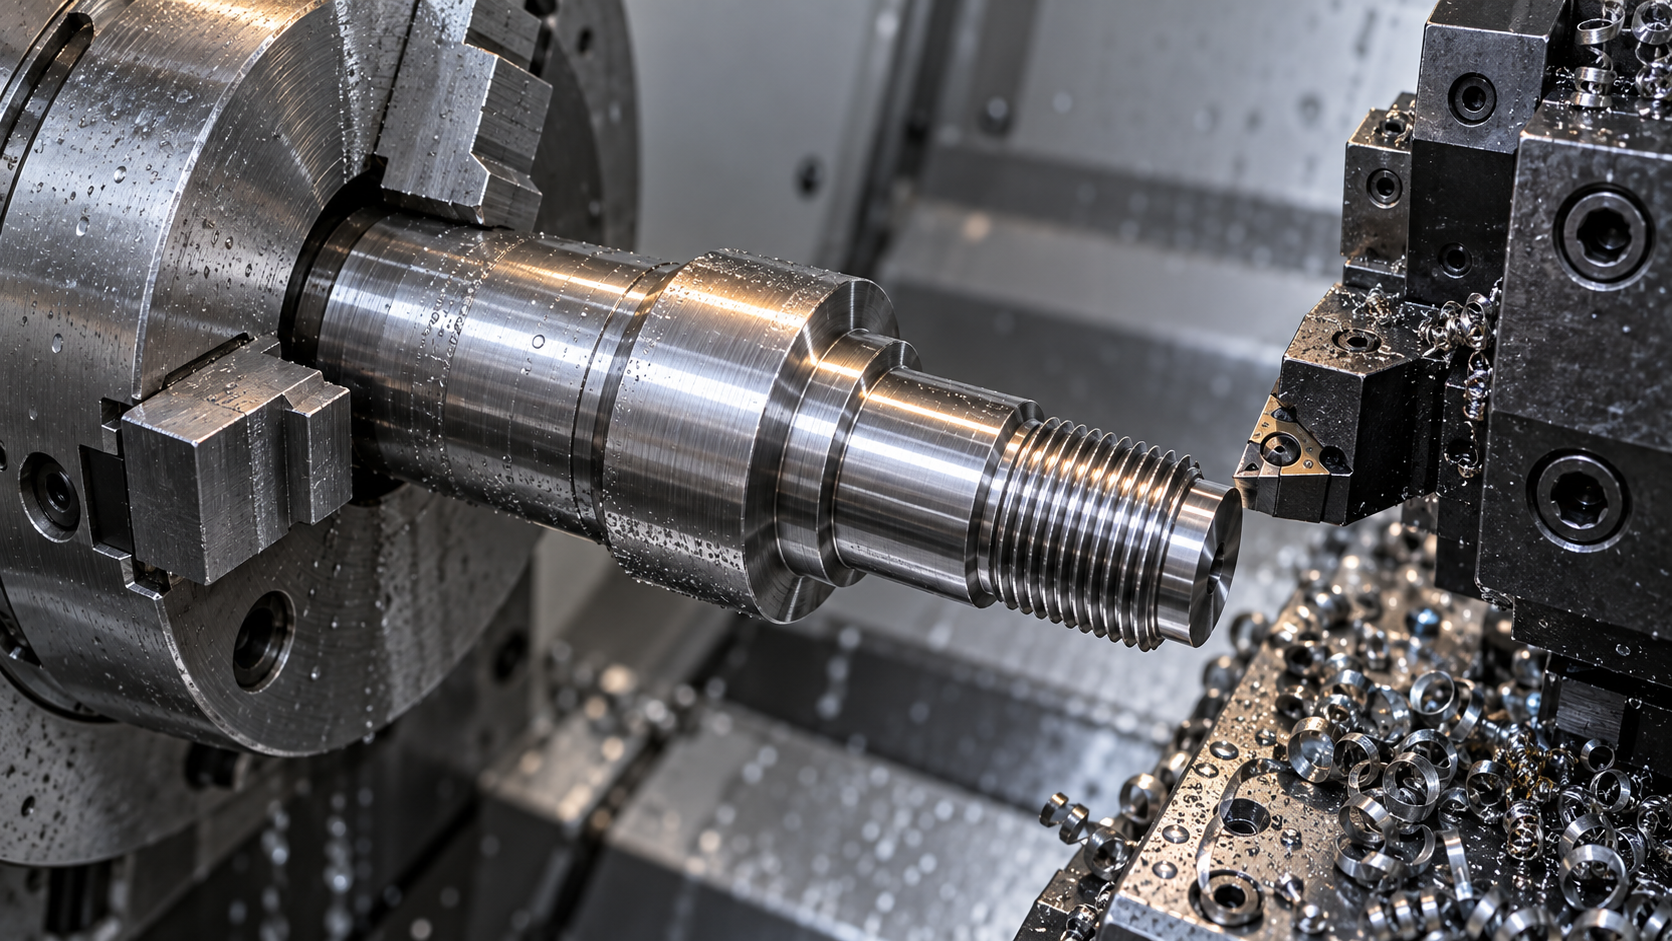
Qué resuelve realmente el torneado CNC: conformado en una sola operación de cuerpos de revolución
- Observar la cara de la característica: diámetro exterior, frente, agujero interior, superficie cónica, rosca, ranura anular: estos son el terreno propio del torneado. Las caras planas, chaveteros, avellanados laterales y cavidades de forma irregular pertenecen al fresado.
- Observar si se necesita una segunda sujeción: si la pieza es "un eje con una cara plana + un agujero excéntrico en el extremo", tras tornear hay que pasar a la fresadora y cambiar de amarre una vez, y la coaxialidad puede caer de 0.02 a más de 0.05. Ahí aparece el valor del torneado-fresado combinado al reducir el número de sujeciones.
- Observar el lote y la forma: pieza única, forma extraña, con canales internos: la impresión 3D o el moldeo por réplica de prototipos pueden ser más rápidos; solo cuando realmente se necesita precisión en superficies de revolución y se requieren de unas pocas a decenas de piezas, el torneado CNC se sostiene.
Cómo elegir entre torneado y torneado-fresado: primero ver sobre qué cara cae la característica
No es raro que un mismo plano de cuerpo de revolución tenga una diferencia de cotización del doble. La causa a menudo no está en el material ni en las tolerancias, sino en "sobre qué cara caen estas características". Para decidir entre torneado, fresado o torneado-fresado combinado no hace falta memorizar primero modelos de máquina; basta clasificar las características del plano por su posición.
Superficies de revolución, frentes, roscas exteriores, agujeros interiores: estas características alrededor del eje del husillo son el terreno natural del torneado CNC. La pieza gira y la herramienta avanza en línea recta; una pasada completa una superficie de revolución, sin marcas de empalme, y la redondez también se mantiene estable con facilidad. Siempre que el cuerpo principal de la pieza sea un cuerpo de revolución, el torneado suele ser la primera operación y también la de menor costo.
El problema está en otro tipo de características: caras planas laterales, agujeros excéntricos en la brida, agujeros cruzados perpendiculares al eje, chaveteros en el exterior. No están sobre superficies de revolución y el torno no puede generarlas con una herramienta de un solo punto. La práctica tradicional es dar la vuelta a la pieza, hacer una segunda sujeción en la fresadora, o fabricar un dispositivo excéntrico para que el torno las mecanice "a duras penas". Una segunda sujeción implica volver a alinear, y tanto la coaxialidad como la posición suman una capa más de transmisión de error. La práctica común del sector es: siempre que las características laterales sean más de dos o tres, o que haya requisitos de posición respecto al husillo, se programa directamente fresado o torneado-fresado combinado, en lugar de forzar la pieza en el torno.
Una tabla de criterios: la posición de la característica determina a qué operación pertenece
Al relacionar características y operaciones, la elección queda clara:
- Diámetro exterior, frente, superficie cónica, agujero interior, rosca exterior/interior: el torneado CNC puede completarlos en una sola sujeción, sin operación adicional.
- Caras planas laterales, chaveteros, agujeros excéntricos en brida: van al fresado, o se completan en una sola sujeción con el eje C o la torreta de herramientas motorizadas del torneado-fresado combinado.
- Agujeros cruzados perpendiculares al eje, agujeros radiales pequeños: el torneado-fresado combinado puede ahorrar la segunda sujeción; si son pocos y su posición es holgada, también puede tornearse primero y taladrarse después.
- Contornos no de revolución (perfiles exteriores irregulares, piezas laminares): van directamente a fresado, impresión 3D o chapa, no se les aplique torneado.
El valor del torneado-fresado combinado, en una frase: comprimir en una sola sujeción características que antes requerían dos o tres. Al reducir el número de sujeciones, se reduce el error acumulado, y la coaxialidad y la posición se alcanzan con más facilidad. No se trata de presumir de número de ejes o de mesa giratoria. Si todas las características clave del plano están sobre superficies de revolución, usar un torneado-fresado de cinco ejes encarece una pieza simple. A la inversa, si las características laterales son muchas y la posición es estricta, el tiempo de alineación y la tasa de rechazo que ahorra reducir las sujeciones suelen valer más que la tarifa horaria de la máquina.
Operaciones comunes de torneado CNC: a qué características del plano corresponden 10 tipos de acciones
- Torneado exterior: recorre la línea de contorno exterior más larga, desde el frente hasta el escalón. Se usa una herramienta de torneado exterior; la profundidad de corte radial y el avance determinan la rugosidad superficial, y cuando la relación longitud-diámetro es grande, el rechazo de la herramienta es más evidente.
- Torneado de frente: recorre el plano perpendicular al eje. El frente es la referencia de todas las dimensiones de longitud posteriores; si el frente no está plano, todo lo demás queda torcido.
- Ranurado: el tramo de anchura que se estrecha de repente en el plano, normalmente una ranura de retirada, una ranura para anillo elástico o una ranura para junta tórica. La herramienta de ranurar tiene poca rigidez, y cuando la relación entre anchura y profundidad de la ranura supera 3:1 es fácil que aparezca vibración.
- Tronzado: la línea perpendicular al eje al final de la barra, que separa la pieza del material. La herramienta de tronzar es la más delgada y el avance debe ser lento.
- Torneado de roscas: la línea marcada con M, Tr, G o el ángulo del perfil de rosca. La herramienta de roscar debe dar varias pasadas; el paso y la profundidad del filete determinan el número de pasadas, y las roscas de paso fino son más propensas a cruzarse que las de paso grueso.
- Mandrinado: la línea de cota del agujero interior. Cuanto mayor es el voladizo de la barra de mandrinar, peor es la rigidez; cuando la relación profundidad-diámetro supera 4:1, la boca del agujero tiende a quedar grande y el fondo pequeño.
- Escariado: cuando el agujero interior está marcado con precisión H7 u H8, tras el torneado suele ser necesario un escariador para dar el acabado, un medio de semiterminación.
- Moleteado: en el plano hay símbolos de rayado cruzado o recto, se usa para evitar el deslizamiento en las empuñaduras; después del moleteado el diámetro exterior aumenta, por lo que hay que dejar margen.
- Torneado de forma: contornos de arco, cónicos o esféricos, se ejecutan de una sola pasada con una herramienta de forma o interpolación CNC; el radio de la punta de la herramienta debe coincidir con el contorno.
- Taladrado: agujeros axiales como agujeros de centro o de aceite, se pueden realizar en el torno con el contrapunto o con brocas de la torreta; los agujeros excéntricos requieren un dispositivo especial.
Amarre y referencias: el aspecto más subestimado del torneado CNC
La coaxialidad y la perpendicularidad del frente que figuran en el plano se materializan al final mediante las garras y la cara de referencia. En el mismo torneado CNC, hacer todo en un solo amarre o dar la vuelta y amarrar dos veces puede suponer una diferencia de un orden de magnitud en la coaxialidad. Para juzgar si un plano de un cuerpo de revolución es fácil de fabricar, pregunte primero: ¿dónde está la referencia y cuántos amarres se necesitan?
Límites de aplicación de los métodos de amarre más comunes
El plato de tres garras es versátil y tiene gran fuerza de sujeción, pero su repetibilidad de posicionamiento es mala; la excentricidad suele estar en el orden de 0,02–0,05 mm, adecuado para desbaste y exteriores de precisión general. Las garras blandas se mecanizan según la forma interior de la pieza, lo que mejora la precisión de posicionamiento; se usan a menudo para acabado y para mantener la consistencia en un segundo amarre. El portapinzas de resorte (pinza) sujeta de forma uniforme y con poca excentricidad, es una opción eficiente para ejes esbeltos y piezas de pequeño diámetro, pero su rango de sujeción es estrecho: una pinza corresponde a un tramo de diámetro.
Para el posicionamiento por agujero interior se usa un mandril (barra de mandril): primero se mecaniza el agujero de referencia, luego se monta en el mandril para tornear el exterior, transmitiendo la referencia del agujero interior al exterior; es la práctica habitual cuando se exige alta coaxialidad. El accionamiento por frente (garras de arrastre frontal) es adecuado para tornear toda la longitud de un eje en un solo amarre, evitando dar la vuelta. Las piezas con gran relación longitud-diámetro deben montarse con luneta fija o luneta móvil: la luneta fija soporta el tramo estático y la luneta móvil acompaña a la herramienta soportando el punto de corte; esto es clave para controlar el rechazo de la herramienta y la conicidad.
Dar la vuelta para tornear el otro extremo: cómo se acumula el error en la transmisión de referencias
Escenario típico: se amarra un extremo de un eje escalonado y se tornea, se suelta, se da la vuelta y se amarra el otro extremo para tornear el exterior restante. Las referencias de posicionamiento radial de los dos amarres son distintas; la excentricidad del plato, la deformación por sujeción y el error de ajuste del frente se suman a la coaxialidad. Si la cara de referencia del primer amarre no está plana, el eje del segundo se desvía. El resultado suele manifestarse como coaxialidad fuera de tolerancia entre los exteriores de ambos extremos y un balanceo evidente en el escalón intermedio.
Las contramedidas son muy prácticas: las superficies de revolución críticas que puedan completarse en un solo amarre, hágalas de una vez; cuando sea imprescindible dar la vuelta, en el primer amarre mecanice también una referencia de posicionamiento reutilizable (por ejemplo, un tramo de exterior o de agujero interior acabado) y en el segundo amarre posicione con un mandril o garras blandas sobre esa referencia; deje margen de acabado en las superficies de ajuste críticas y realice el acabado unificado tras dar la vuelta. Escribir la "referencia" en el plano o en la hoja de proceso ahorra más problemas que corregir a posteriori.
Relación longitud-diámetro: criterio habitual para el plan de amarre
Experiencia común del sector: con una relación longitud-diámetro en voladizo (longitud en voladizo / diámetro) de hasta 3 veces, el amarre con plato normal no supone mayor problema; entre 4 y 6 veces, el riesgo de rechazo de herramienta y conicidad aumenta notablemente y normalmente hay que usar luneta fija o móvil; por encima de 6–8 veces, en la mayoría de los casos se necesita luneta móvil con poca profundidad de corte y bajo avance, o cambiar a otra ruta de proceso. Estas son solo referencias de orden de magnitud para facilitar el juicio; los detalles deben confirmarse según las tolerancias del plano, la rigidez del material, la máquina y la herramienta reales, y no deben tomarse como valores garantizados.
En piezas de pared delgada hay que verlo al revés: la propia fuerza de sujeción deforma la pieza y esta recupera su forma al soltarla. En estos casos, la sujeción axial, el aumento de la superficie de contacto y el amarre suave por etapas suelen ser más eficaces que aumentar sin más la fuerza de apriete. Una vez definido el plan de amarre, en gran medida queda definido si el torneado CNC podrá reproducirse de forma estable.
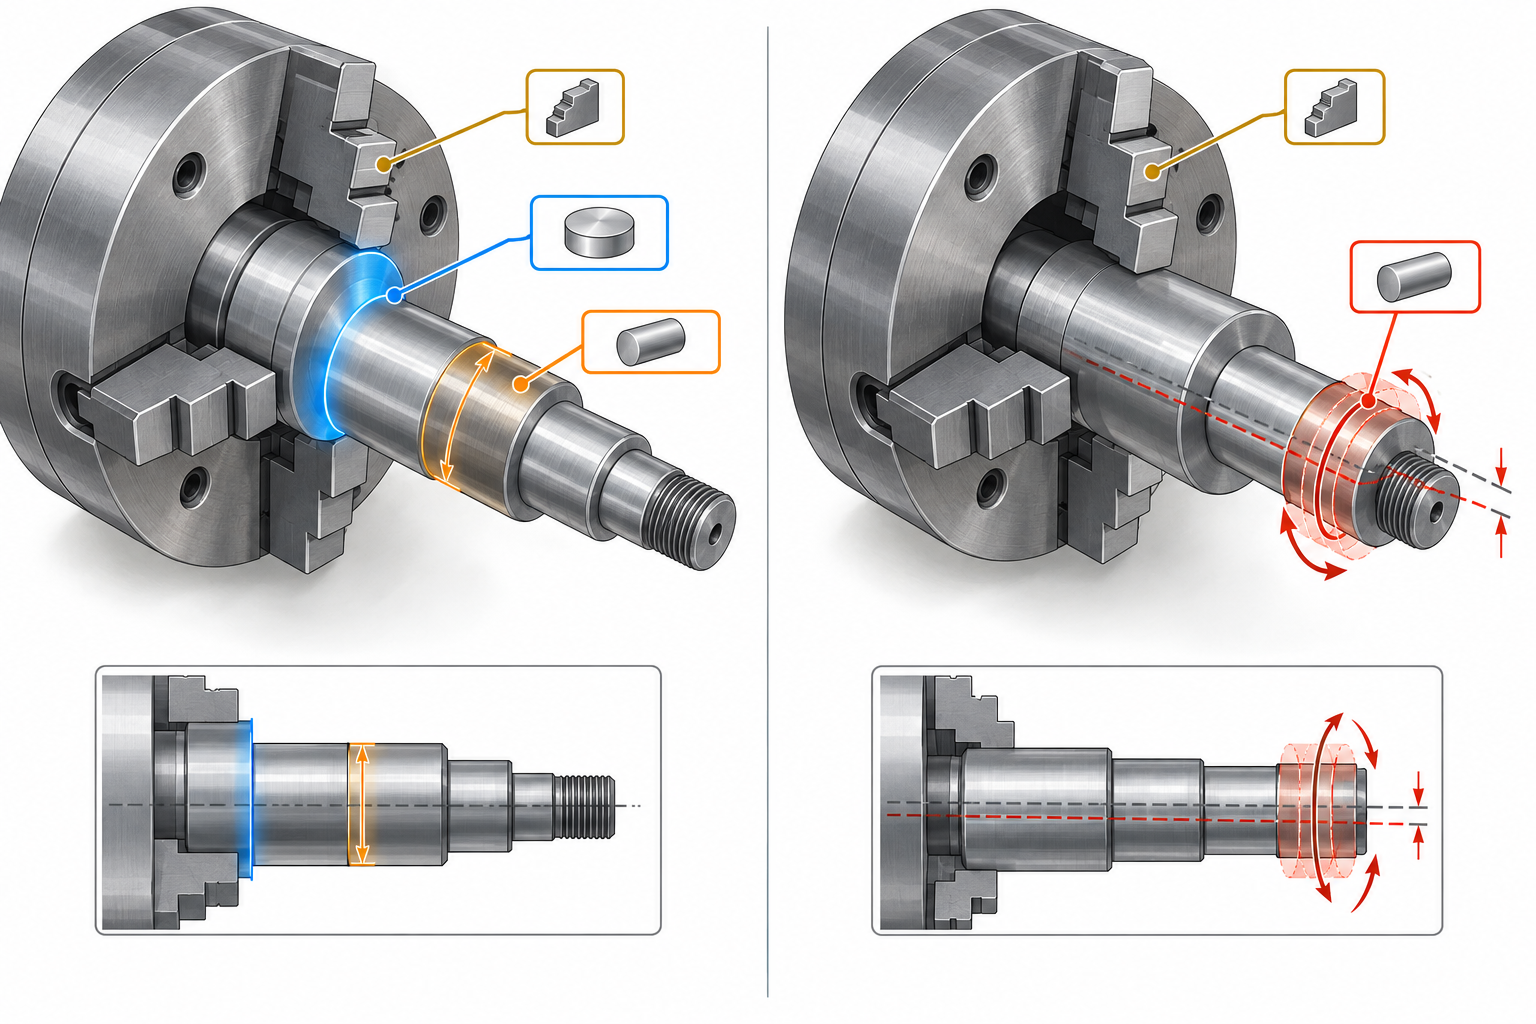
Ranurado de salida, final de rosca y fondo de agujero interior: sin indicarlo en el plano no es reproducible
Ranura de salida exterior: el ancho y la profundidad determinan si la herramienta puede "pasar"
Final de rosca: sin indicarlo no se enrosca hasta el fondo
Fondo de agujero interior: radio de redondeo y espacio de sobrecarrera
Chaflán frontal y ranura de sobrecarrera: guiado de montaje y alivio de herramienta
Material, tolerancias y rugosidad superficial: las tres restricciones de viabilidad del torneado CNC
El mismo plano, cambiando el material, la banda de tolerancia o el requisito de rugosidad, hace que el presupuesto y el rendimiento diverjan notablemente. Estos tres elementos no son parámetros paralelos, sino restricciones que se condicionan mutuamente: el material determina cómo se rompe la viruta y cuánto dura la herramienta; la banda de tolerancia determina si hay que hacer acabado o rectificado; y la rugosidad suele ser el elemento que se aprieta por costumbre y el que más fácilmente se cuestiona. Para juzgar si el torneado CNC puede hacerse y si vale la pena hacerlo, primero hay que ver los tres por separado.
El material determina la forma de la viruta y la vida de la herramienta
Los aceros de fácil mecanización (como los tipos 12L14, 1215) se tornean con mayor facilidad: viruta corta y quebradiza, evacuación sin enredos y superficie fácil de afinar; los aceros al carbono y aleados comunes son algo más pegajosos y requieren revoluciones y avances adecuados para quebrar la viruta. El acero inoxidable es otra categoría: el 304/316 presenta endurecimiento por deformación notable; con poca profundidad de corte, la herramienta roza sobre la capa endurecida, la punta se desgasta rápido, la superficie brilla pero las dimensiones empiezan a desviarse; la práctica habitual del sector es mantener un avance por revolución suficiente para que la punta corte por debajo de la capa endurecida, en lugar de rozarla suavemente.
El aluminio (6061, 7075) se tornea con ligereza, pero tiende a pegarse a la herramienta y a formar filo de aportación, lo que empeora la superficie en el acabado; se controla con altas revoluciones, ángulos de ataque grandes y fluido de corte. El latón produce viruta fragmentada y quebradiza, es un material relativamente sencillo. El titanio tiene mala conductividad térmica, el calor se concentra en la punta y la velocidad de corte debe reducirse notablemente, de lo contrario se quema la herramienta; los plásticos de ingeniería (POM, PEEK, nailon) requieren poca fuerza de corte, pero se deforman con una sujeción algo mayor y tienden a formar rebabas y virutas filamentosas que se enredan. Estas diferencias se reflejan directamente en el presupuesto: para las mismas características, cambiar de material suele tener más impacto que cambiar de máquina.
Banda de tolerancia y rugosidad son dos caras de una misma cosa
La tolerancia dimensional y la rugosidad superficial están altamente acopladas en el torneado. En el torneado exterior convencional, el sector suele alcanzar grados IT8–IT9; para obtener de forma estable IT7 o más ajustado, normalmente se necesita acabado, reducir la profundidad de corte, controlar el radio de la punta o dejar margen para rectificado. Lo mismo ocurre con la rugosidad: el torneado normal suele estar en torno a Ra3,2 y, en buenas condiciones, puede llegar a Ra1,6; por debajo, Ra0,8 y Ra0,4 suelen requerir acabado, rectificado o bruñido, con costes y rutas de proceso distintos.
Por eso, indicar Ra1,6 en caras no funcionales del plano suele ser solo costumbre, no una necesidad funcional. Relajar de Ra1,6 a Ra3,2 una superficie expuesta pero que no está en contacto ahorra a menudo una operación de acabado o pulido, sin ningún efecto sobre el montaje. Lo que realmente debe apretarse son las superficies de ajuste, de estanqueidad y de deslizamiento. El método de juicio es sencillo: pregunte "¿con qué está en contacto esta cara y con qué se garantiza el ajuste?"; las caras para las que no haya respuesta probablemente puedan relajarse en rugosidad.
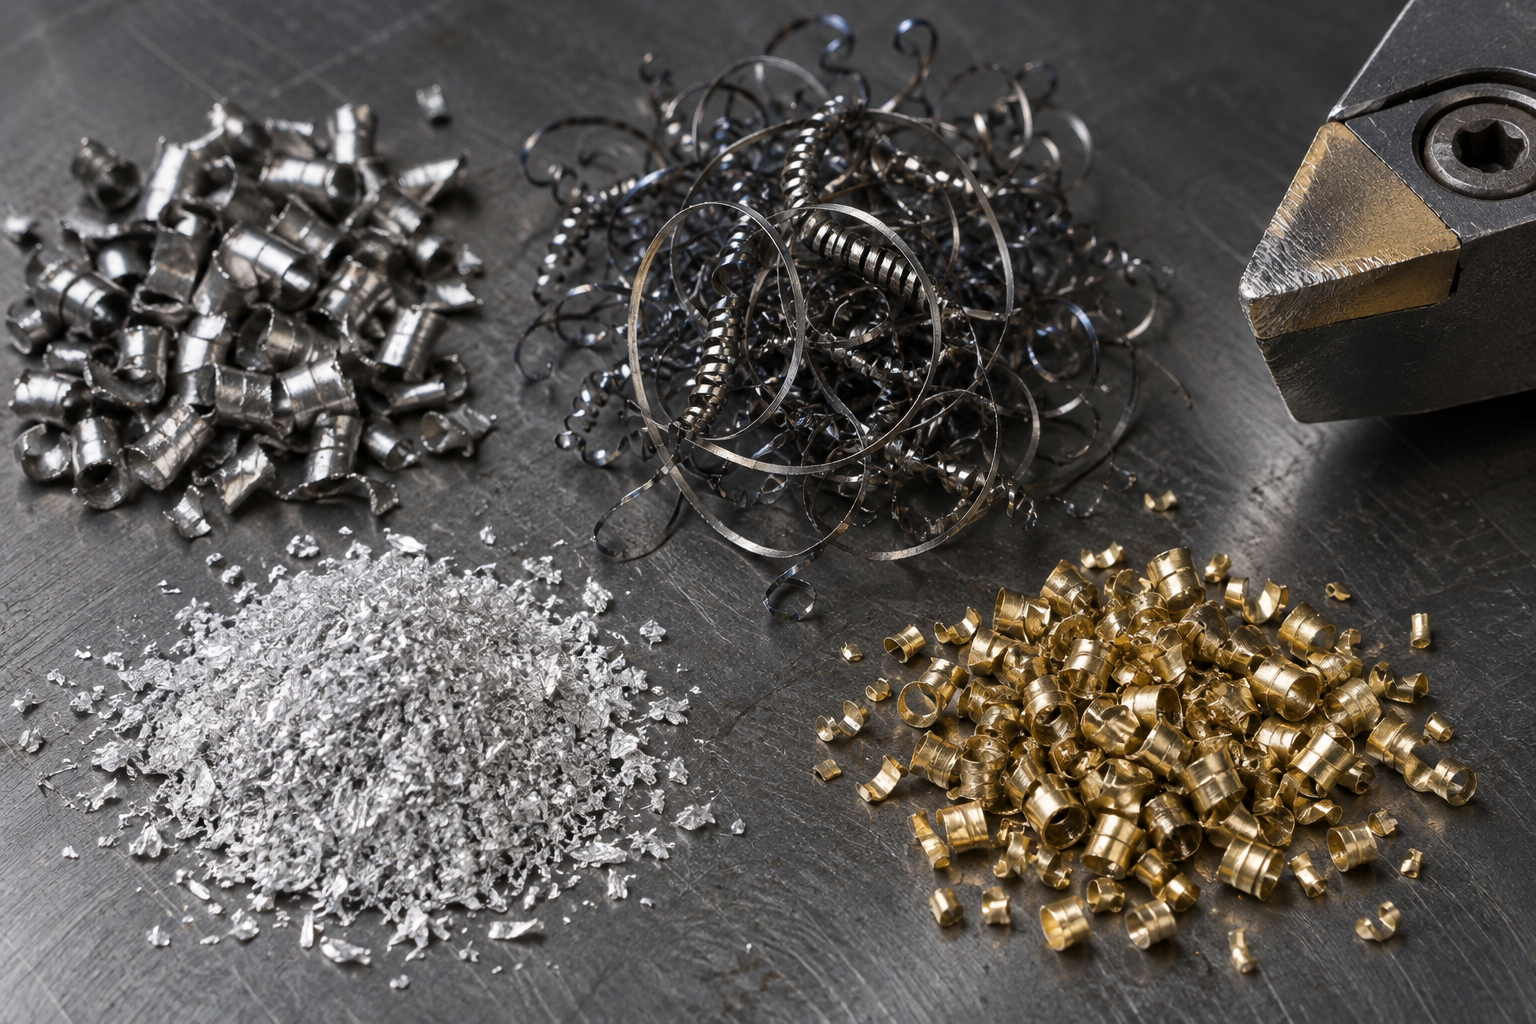
Relación longitud-diámetro, paredes delgadas y corte interrumpido: las tres entradas típicas de fallo en el torneado CNC
Relación longitud-diámetro excesiva: flexión de la herramienta, conicidad y deriva dimensional
Piezas de pared delgada: de dónde vienen la deformación por amarre y las marcas de vibración
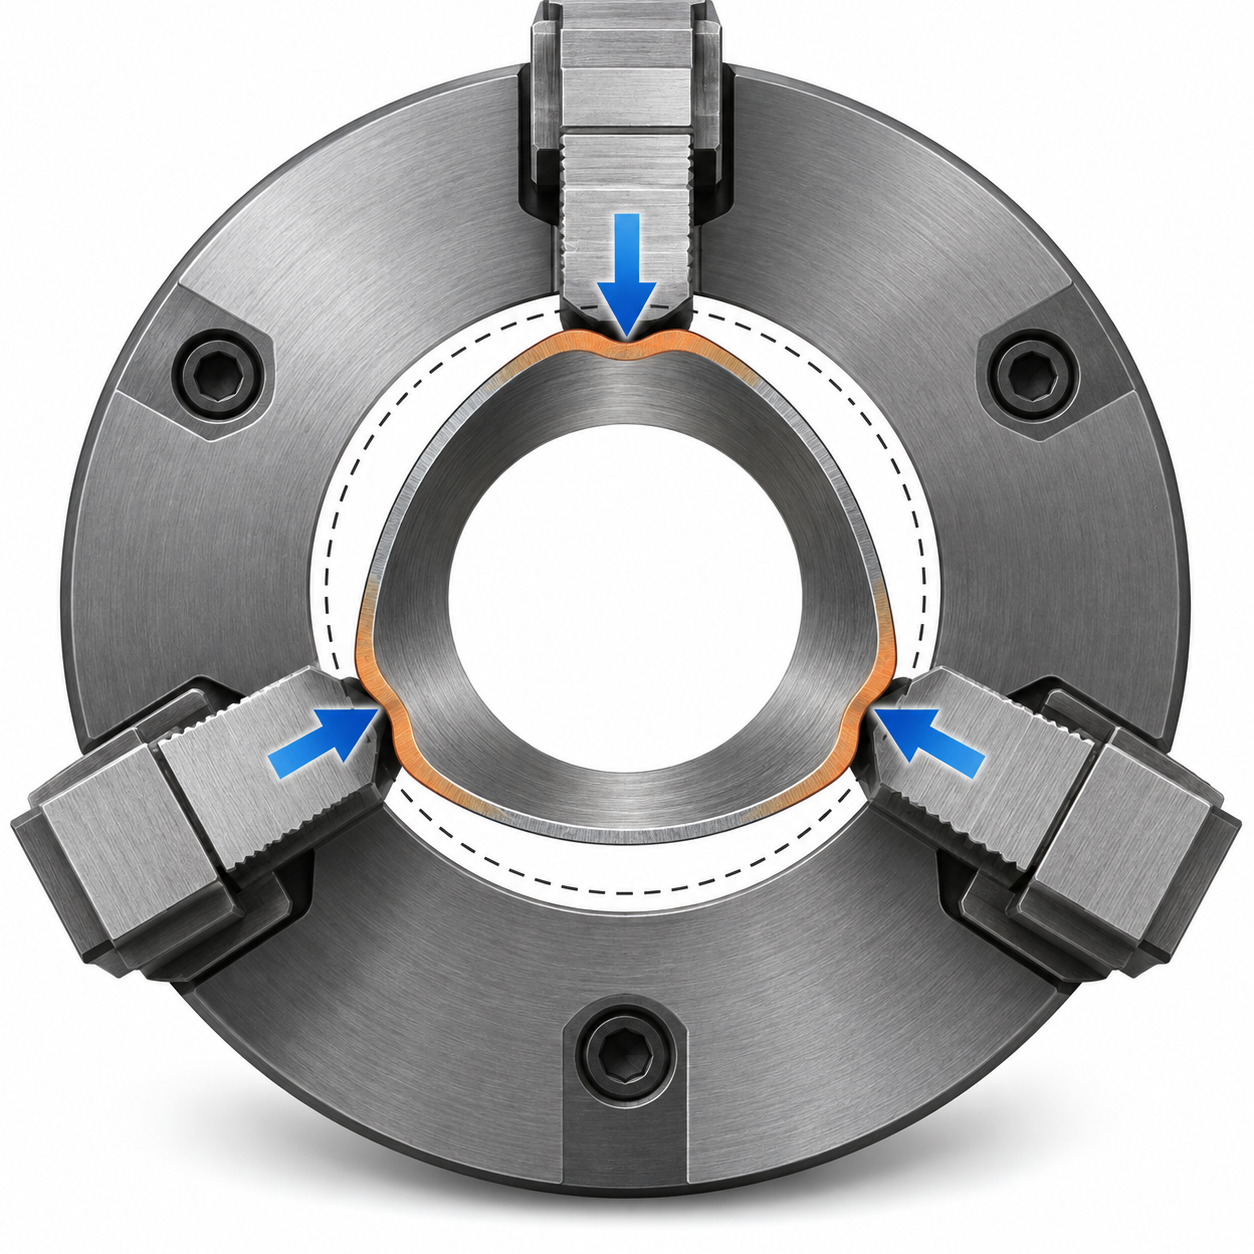
Corte interrumpido: vida de la punta y consistencia dimensional bajo cargas de impacto
Antes de presupuestar un torneado CNC, qué hay que confirmar primero en el plano
Preguntas frecuentes
Las siguientes preguntas provienen de los puntos de juicio concretos del texto anterior: referencia de amarre, indicación de ranurado de salida, disyuntiva entre tolerancia y rugosidad, y las entradas de fallo de relación longitud-diámetro y pared delgada. Las respuestas dan criterios verificables, no valores garantizados.
Para el mismo plano de una pieza de revolución, ¿por qué cambia tanto el presupuesto al cambiar el esquema de amarre?
Porque el número de amarres determina directamente el tiempo de operación y los instrumentos de medición. Un solo amarre permite tornear a la vez el diámetro exterior, la cara frontal y el agujero interior, y la coaxialidad la garantiza la propia máquina; dar la vuelta para tornear el otro extremo obliga a volver a alinear, la coaxialidad pasa a ser la superposición de dos referencias y a menudo hay que añadir una operación de comparador o de torneado de garras blandas. La diferencia de presupuesto proviene principalmente del número de amarres, de si se necesita mandril o luneta y de las operaciones de inspección añadidas, no solo del coste del material.
Si no se indican el ranurado de salida y el final de rosca, ¿puede decidirlo el operario por su cuenta?
Puede decidirlo, pero lo que decida será su valor habitual, que no necesariamente encajará con su pieza de ajuste. La anchura y profundidad del ranurado de salida y la longitud del final de rosca determinan si la rosca enrosca hasta el fondo y si se bloquea en el montaje. Se recomienda indicar en el plano la anchura de la ranura, el radio del fondo y la forma de terminación (por ejemplo, según el tipo de terminación GB/T 3), y revisarlo junto con la relación de interferencia con la pieza de ajuste. No indicarlo equivale a dejar la reproducibilidad al azar.
¿Realmente ahorra coste ampliar la rugosidad superficial de una cara no funcional de Ra1.6 a Ra3.2?
Normalmente sí. Una rugosidad más fina suele implicar un avance menor y una profundidad de corte más ligera, y a veces obliga a cambiar de herramienta o a añadir una operación de acabado o rectificado, con lo que aumentan el tiempo de operación y el consumo de herramienta. La premisa es que esa cara realmente no participe en ajuste, sellado o deslizamiento. El criterio es ver si tiene tolerancia de ajuste, si contacta con retenes o juntas tóricas y si tiene requisitos de apariencia. La práctica habitual del sector es Ra0.8–1.6 en caras de ajuste y Ra3.2–6.3 en caras no funcionales, y debe confirmarse según el plano y el mecanizado real.
¿A partir de qué relación longitud-diámetro hay que considerar la luneta móvil o la luneta fija?
No hay una cifra única; la experiencia habitual del sector es que a partir de 4–5 veces la relación longitud-diámetro empiezan a notarse la flexión de la herramienta y la conicidad, y por encima de 8–10 veces normalmente se necesita luneta móvil, luneta fija o el apoyo del contrapunto. El criterio real es la rigidez de la pieza, la fuerza de corte del material y la banda de tolerancia exigida: con la misma relación longitud-diámetro, el comportamiento de un eje esbelto de aluminio y uno de acero inoxidable es completamente distinto. Se recomienda indicar en el plano las tolerancias y referencias de los tramos clave y dejar que el responsable del proceso decida el esquema de apoyo.
Si una pieza cilíndrica hueca de pared delgada deriva dimensionalmente tras el torneado, ¿es problema de la máquina o del proceso?
En la mayoría de los casos es el efecto combinado de la deformación por amarre y el calor de corte. El apriete radial del plato de tres garras hace que la pieza de pared delgada se redondee en estado sujeto y recupere al soltar, de modo que el resultado cambia según el momento de la medición. Las contramedidas habituales son cambiar a garras blandas, aumentar el área de contacto, reducir la fuerza de amarre o pasar a un apriete axial; al mismo tiempo, controlar el calor de corte y separar desbaste y acabado. Si el plano lo permite, también se puede dejar sobremedida, soltar y luego dar el acabado. Este tipo de problema requiere confirmar con el responsable del proceso el estado de medición y la referencia.
Key takeaways
- El techo técnico del torneado CNC suele estar determinado por la sujeción: cuantas más caras cubra una sola sujeción, más estables serán la coaxialidad y la perpendicularidad al frente, y una segunda sujeción es la puerta de entrada a errores y costos.
- Las ranuras de retirada, el remate de roscas y los radios en el fondo de agujeros interiores, esos "detalles no funcionales", determinan si la herramienta puede pasar; si el plano no los indica, el operario decide sobre la marcha y el resultado no es reproducible.
- La relación longitud-diámetro, las paredes delgadas y el corte interrumpido son las tres entradas típicas de fallo en el torneado; los valores empíricos habituales del sector solo sirven como criterio, y las dimensiones concretas deben confirmarse según el plano y la máquina real.
- La rugosidad superficial y las tolerancias no son mejores cuanto más altas: pasar una cara no funcional de Ra1.6 a Ra3.2 suele ahorrar más costo que cambiar de material.
- Orden de revisión del plano antes de cotizar: referencias y sujeción → bandas de tolerancia clave → ranuras de retirada y roscas → material y tratamiento térmico → tratamiento superficial e inspección.



