
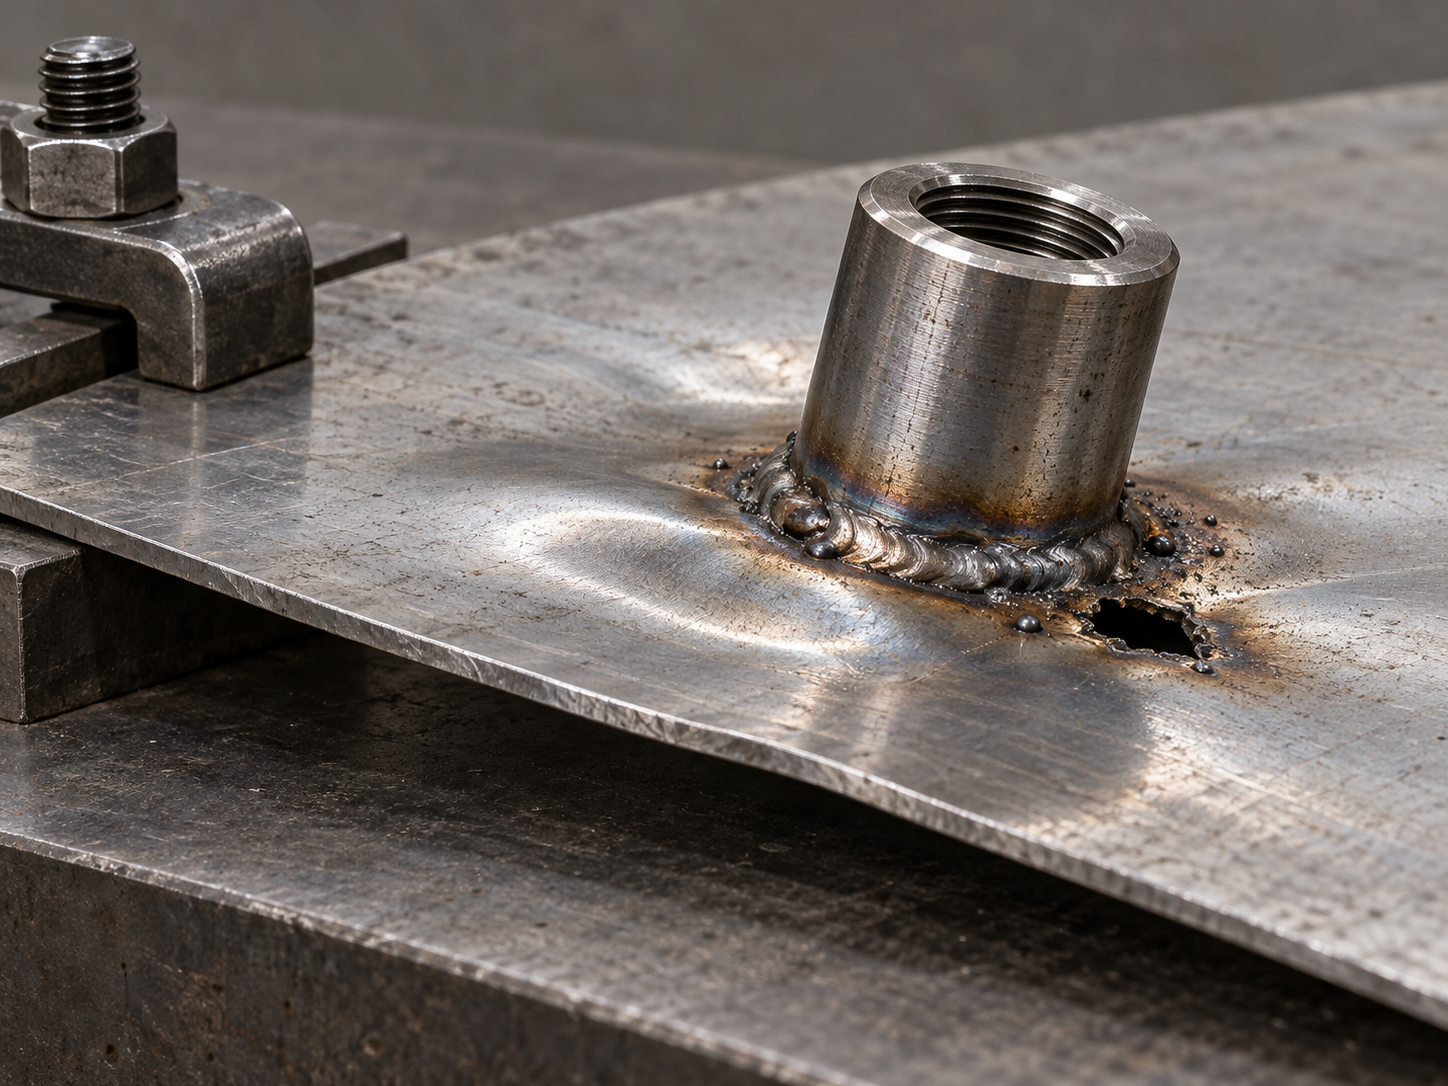
¿Por qué los resaltes soldados de chapa metálica tienden a presentar deformaciones, perforaciones por quemado y desplazamientos de posición?
Los resaltes soldados de chapa metálica se utilizan habitualmente para la instalación de pernos, soporte, posicionamiento o elevación local. Aunque parece que solo hay que fijar un resalte a la superficie de la chapa, en realidad este debe cumplir simultáneamente funciones de precisión de posición, resistencia de la unión y montaje. Si la chapa delgada recibe un aporte térmico excesivo, puede contraerse o alabearse después de la soldadura, y el resalte puede pasar de la posición vertical a una posición inclinada; cuando el calor se concentra, también puede producirse una perforación por quemado que forme un orificio en la soldadura o en la superficie de chapa adyacente. Si el resalte se desplaza, es posible que el elemento de fijación no pueda introducirse; si la soldadura no presenta una fusión suficiente o contiene grietas o poros, pueden producirse holguras e incluso fallos.
El problema normalmente no se debe a un único parámetro de soldadura. La relación de contacto entre la base del resalte y la chapa, así como el espesor y el material de esta, determinan el aporte térmico admisible; los útiles y el método de fijación por puntos determinan si la posición puede mantenerse durante la soldadura; y la accesibilidad de la soldadura influye en la formación, la limpieza y la inspección. Si en la fase de diseño solo se indica la altura del resalte, sin especificar la orientación, las referencias, las cargas y el método de aceptación, el proveedor puede entregar una pieza con una soldadura de apariencia conforme, pero imposible de montar. Por ello, los resaltes soldados de chapa metálica deben planificarse desde el diseño estructural, la selección del proceso y el control de deformaciones hasta la inspección posterior a la soldadura, sin dejar la responsabilidad para la fase de retrabajo.
Diseño estructural de resaltes soldados: definir primero las cargas, la accesibilidad de la soldadura y el espacio de inspección
El diseño de un resalte soldado de chapa metálica no puede limitarse a comprobar si el resalte puede colocarse sobre la superficie de la chapa. Primero hay que determinar si soporta funciones de posicionamiento, soporte o instalación de roscas, o si está sometido a cargas de extracción, cizallamiento o excéntricas. Las distintas direcciones de carga modifican la relación de contacto entre el resalte y la chapa base, el perímetro de unión, la rigidez local de la chapa y la disposición de la soldadura. En un resalte utilizado para posicionamiento puede ser más importante la estabilidad de su posición; en cambio, para un resalte que soporta la carga de un elemento de fijación, es esencial confirmar que la unión soldada pueda transmitir la carga real, sin juzgar la resistencia únicamente por su apariencia.
El diseño de resaltes soldados de chapa metálica debe dejar espacio para la antorcha y los útiles
Durante la fase de planos se debe comprobar si la antorcha o el cabezal de soldadura pueden acercarse a la soldadura, si los útiles pueden presionar la chapa base y mantener la orientación del resalte, y si después de soldar queda espacio para limpiar la escoria, observar la soldadura y colocar los calibres de inspección. Si el resalte está cerca de un borde doblado, una cavidad profunda u otros obstáculos, la orientación de la antorcha y el espacio para los electrodos pueden verse limitados, por lo que las trayectorias de soldadura realmente utilizables pueden ser menos numerosas que el espacio mostrado por el modelo tridimensional. Además, la soldadura debe disponerse, en la medida de lo posible, lejos de zonas que no puedan observarse, limpiarse o inspeccionarse, o que queden completamente ocultas después del montaje.
Las dimensiones y los parámetros de capacidad de carga de los resaltes soldados no pueden aplicarse de forma genérica sin considerar las condiciones de servicio
El diámetro y la altura del resalte, el espesor de la chapa, el tamaño del cordón de soldadura o el tipo de unión deben confirmarse teniendo en cuenta el material, la carga, el espacio de instalación, el método de fabricación y las normas del proyecto. Cuando la rigidez local de una chapa delgada es insuficiente, aumentar simplemente el tamaño de la soldadura no necesariamente resolverá la deformación o el desgarro de la superficie de la chapa y, por el contrario, puede aumentar el aporte térmico y la contracción. Se recomienda indicar en los planos 2D la posición, la orientación, las referencias funcionales y las dimensiones críticas del resalte, y comprobar las interferencias de montaje en el modelo 3D; para las estructuras críticas desde el punto de vista de la carga, también debe programarse durante la fase de prototipos una validación en la dirección real de aplicación de la carga. Los parámetros específicos deben determinarse mediante cálculos de diseño, cualificación del proceso o los resultados de las soldaduras de prueba del proveedor.
¿Qué proceso es adecuado para soldar resaltes en chapa metálica: MIG, TIG, láser o soldadura por resistencia?
Para soldar resaltes en chapa metálica no existe un «proceso preferente» fijo. La elección cambia según el material, el espesor de la chapa, la forma del resalte, la accesibilidad de la soldadura, las superficies visibles y el volumen de producción. El nombre del proceso no sustituye a la soldadura de prueba; los parámetros finales aún deben definirse considerando las normas del proyecto, las condiciones del utillaje y la validación del proceso por parte del proveedor.
Cómo comparar los procesos para soldar resaltes en chapa metálica
- Soldadura MIG: normalmente es adecuada para uniones de chapas habituales que requieren una alta productividad y rentabilidad, y permite adaptarse con relativa facilidad al equipo y al ritmo de producción. Sin embargo, cuando el espacio alrededor del resalte es reducido, deben confirmarse especialmente el ángulo de la antorcha, las salpicaduras, el aporte térmico y la continuidad del cordón.
- Soldadura TIG: ofrece un control más preciso del arco y del baño de fusión, por lo que es adecuada para algunas aplicaciones con aluminio y otros metales no ferrosos, y facilita el tratamiento de cordones con mayores exigencias estéticas. Su velocidad es menor y es más sensible a la estabilidad del operario y a la limpieza de la superficie.
- Soldadura láser: normalmente presenta una zona afectada térmicamente y un potencial de deformación menores, por lo que es adecuada para estructuras con altas exigencias de precisión posicional o apariencia. Sin embargo, es más sensible al contacto entre el resalte y la superficie de la chapa, a la separación de la junta, al estado de la superficie, a la rigidez del utillaje y a las condiciones del equipo; no debe seleccionarse únicamente por su «bajo aporte térmico».
- Soldadura por puntos por resistencia: es adecuada para estructuras en las que se pueden disponer los electrodos, la relación de solape de la unión está claramente definida y se requiere una alta uniformidad en grandes volúmenes de producción. Durante el diseño debe comprobarse si los electrodos pueden llegar a los puntos de soldadura y, en función de las cargas reales de tracción, cizalladura o excentricidad, debe confirmarse la disposición de los puntos; los resultados de las pruebas de soldadura por puntos no pueden utilizarse directamente como criterio de capacidad de carga para todas las condiciones de servicio.
Por ejemplo, en un resalte de acero al carbono delgado pueden ser especialmente importantes la perforación, las salpicaduras y la contracción posterior a la soldadura en MIG; en los resaltes de acero inoxidable o aluminio también deben considerarse el estado de la superficie, las características de conducción térmica, las condiciones de protección y los requisitos estéticos. Antes de solicitar una cotización, debe pedirse al proveedor que confirme el material y el espesor de la chapa, la posición del resalte, la accesibilidad de la antorcha o los electrodos, las superficies visibles, el volumen de producción y los elementos de inspección, y mediante una soldadura de prueba deben observarse la conformación del cordón, el desplazamiento del resalte y el resultado del montaje.
¿Cómo controlar el aporte térmico y la deformación al soldar resaltes en chapas delgadas?
El control en campo de la soldadura de resaltes en chapas delgadas debe comenzar por estabilizar la posición, no por iniciar directamente la soldadura. Fije el resalte con una plantilla, pasadores de posicionamiento o topes especiales, y confirme su altura, orientación y posición de referencia antes de realizar los puntos de fijación. Una vez completados estos puntos, debe realizarse una nueva comprobación para evitar que el resalte, ya desplazado, quede «bloqueado» por un cordón continuo. La plantilla debe limitar la dirección de contracción y, al mismo tiempo, dejar espacio para operar la antorcha, las herramientas de limpieza y los instrumentos de medición.
Secuencia de soldadura y aporte térmico al soldar resaltes
Durante la soldadura definitiva, según el tipo de unión, puede adoptarse una secuencia simétrica, intermitente o segmentada con soldaduras cortas, evitando concentrar el calentamiento durante mucho tiempo en una misma zona de la chapa delgada. Cuantos más cordones haya y más prolongado sea el tiempo de soldadura, normalmente mayor será el riesgo de contracción del metal y de alabeo de la superficie de la chapa; por tanto, no debe utilizarse simplemente una soldadura mayor para sustituir la confirmación de la estructura y del proceso. Después de completar cada segmento, deje que se enfríe de forma natural según el material y el proceso, y vuelva a comprobar la posición del resalte y el estado de la superficie de la chapa.
¿Cómo investigar las perforaciones, la contracción y el desplazamiento del resalte?
- Perforación o colapso local: compruebe primero el espesor de la chapa, la separación de contacto entre el resalte y la chapa base, el aporte térmico y el tiempo de permanencia de la antorcha; después confirme si el sobrecalentamiento se debe a una soldadura continua demasiado larga o a reparaciones repetidas en una zona local. Antes de reparar, debe evaluarse el tamaño de los orificios y el adelgazamiento del material base circundante, evitando ampliar aún más la zona afectada térmicamente mediante múltiples reparaciones.
- Contracción o alabeo de la superficie de la chapa: revise especialmente la longitud del cordón, la secuencia de soldadura, la sujeción de la plantilla y el ritmo de enfriamiento. Si la distribución de los cordones alrededor del resalte es asimétrica o la plantilla no puede sostener la chapa delgada, las fuerzas de contracción posteriores a la soldadura pueden deformar su superficie. Primero debe confirmarse si la deformación afecta a la referencia de montaje y, a continuación, decidir si se aplica enderezado, reparación o rechazo.
- Desplazamiento o inclinación del resalte: compruebe los pasadores de posicionamiento, los topes y la fiabilidad de los puntos de fijación, y vuelva a verificar la altura, la posición central, la perpendicularidad o la orientación antes y después de soldar. Si no se realizó una medición posterior a la fijación, o si las restricciones de la antorcha provocaron un aporte térmico excesivo en un lado del cordón, el resalte puede desviarse durante la soldadura continua; después de la reparación deben repetirse obligatoriamente las comprobaciones dimensionales y de montaje.
La corriente, la velocidad, el ritmo entre pasadas y la necesidad de precalentamiento deben determinarse considerando el material, el espesor de la chapa, la forma del resalte y las especificaciones del proyecto, mediante una soldadura de prueba o una cualificación del proceso. Después de soldar, como mínimo deben volver a medirse la posición crítica y la orientación de montaje del resalte; si se detecta una deformación superior a lo indicado en el plano o a los requisitos funcionales, primero debe evaluarse si puede corregirse y después decidir si se repara, sin aceptar la pieza basándose únicamente en el aspecto del cordón.
Defectos habituales en la soldadura de resaltes de chapa metálica: porosidad, falta de penetración, exceso de sobreespesor y perforación
Que el aspecto de un resalte soldado sea conforme no significa que la unión cumpla ya los requisitos de capacidad de carga y montaje. La investigación de los defectos debe considerar simultáneamente el cordón de soldadura, la zona afectada térmicamente del material base, la posición del resalte y la función real, y debe registrarse la ubicación de los defectos para evitar juzgar la calidad únicamente por el color de la superficie o el tamaño del cordón.
- Porosidad: Se manifiesta como la presencia de cavidades en la superficie o en la sección transversal de la soldadura. Entre las causas habituales se encuentran la presencia de aceite y humedad en la superficie del material base, del resalte o del material de soldadura, una cobertura insuficiente del gas de protección o las interferencias del flujo de aire durante el proceso de soldadura. Primero se debe limpiar la unión y confirmar el estado de la protección, y después realizar una comprobación mediante soldadura de prueba; las uniones críticas no deben liberarse basándose únicamente en el aspecto visual.
- Falta de penetración: En la raíz no se forma una fusión efectiva, lo que puede estar relacionado con la holgura de la unión, la conformación de la raíz, el aporte térmico o el ángulo de la antorcha. Se debe comprobar el contacto entre el resalte y la superficie de la chapa, la accesibilidad de la antorcha y la continuidad del cordón; cuando sea necesario, se debe realizar una verificación de la sección transversal o de la carga conforme a los requisitos del proyecto.
- Exceso de sobreespesor y socavado: La soldadura presenta una acumulación evidente de material o el borde de la soldadura muestra una ranura. Por lo general, esto se debe a una falta de correspondencia entre la velocidad de desplazamiento, el control del arco y la cantidad de material de aporte. Un sobreespesor excesivo no implica necesariamente una mayor resistencia y también puede afectar al montaje y a la distribución de tensiones; debe confirmarse junto con los requisitos de aspecto del plano, los instrumentos de medición y los calibres de inspección.
- Perforación: En chapas delgadas suele manifestarse como cavidades, hundimientos locales o un adelgazamiento evidente cerca de la soldadura, y normalmente está relacionada con un aporte térmico excesivo, un tiempo de permanencia demasiado largo o una holgura excesiva. Cuando se detecte, se debe evaluar si la reparación puede ampliar aún más la zona afectada térmicamente y volver a medir la deformación de la chapa y la posición del resalte.
- Grietas y desplazamiento del resalte: Las grietas deben aislarse inmediatamente e investigarse sus causas, como el material, el ritmo de soldadura y las restricciones de contracción; si el resalte está inclinado o desplazado, se deben revisar el útil, la fijación provisional y la secuencia de soldadura. Después de la reparación no basta con retocar el aspecto mediante soldadura; también deben volver a confirmarse las dimensiones críticas, la orientación y la función de montaje.
Cómo realizar la inspección de calidad de los resaltes soldados: verificación del aspecto, las dimensiones, el montaje y la capacidad de carga
La aceptación de los resaltes soldados no puede basarse únicamente en si el cordón presenta un aspecto uniforme. Se recomienda realizar una inspección por capas de aspecto y soldadura, posición y dimensiones, función de montaje y verificación de la capacidad de carga, ya que cada una corresponde a distintos riesgos de fallo. Los umbrales de aceptación específicos deben basarse en el plano, las normas del proyecto y el plan de verificación; no deben aplicarse valores uniformes de tamaño del cateto de soldadura, deformación o capacidad de carga.
Inspección del aspecto y la calidad de la soldadura de los resaltes soldados
En primer lugar, se debe comprobar la continuidad y la conformación del cordón, el sobreespesor, los socavados, la porosidad, las grietas, las perforaciones y la falta de fusión, así como confirmar que la escoria, las proyecciones y la limpieza posterior a la soldadura cumplen los requisitos de aspecto. La porosidad puede estar relacionada con la limpieza del material base o del material de soldadura y con el estado de la protección; el sobreespesor excesivo, los socavados o una conformación irregular deben investigarse junto con el control del arco, la velocidad de desplazamiento y la cantidad de material de aporte. Las cavidades o los hundimientos locales en chapas delgadas suelen indicar un aporte térmico excesivo. Después de detectar anomalías en la inspección visual, también se debe confirmar si el defecto afecta a la posición del resalte, la resistencia de la chapa y el montaje posterior.
Inspección de las dimensiones, el montaje y la capacidad de carga de los resaltes soldados
La inspección dimensional debe partir de las referencias de montaje y medir la posición, la altura, la perpendicularidad o la orientación del resalte, así como volver a medir la deformación de la chapa después de la soldadura. Las dimensiones críticas pueden confirmarse, según la estructura, mediante instrumentos de medición, calibres de inspección especiales o escaneado tridimensional; no se debe juzgar el desplazamiento únicamente a simple vista. A continuación, se debe realizar un montaje funcional con pernos, elementos de fijación, piezas de acoplamiento o elementos de posicionamiento, comprobando si existen interferencias, holguras, imposibilidad de inserción o un bloqueo incompleto.
Si el resalte está sometido a cargas de arrancamiento, cizalladura o cargas excéntricas, cuando sea necesario se debe programar una verificación de carga o un ensayo destructivo adecuados. La dirección del ensayo, el método de sujeción y las condiciones de contorno deben aproximarse lo máximo posible a las condiciones reales de servicio; los resultados de tracción y cizalladura de una unión soldada por puntos no pueden utilizarse directamente como valor de aceptación general para todos los resaltes soldados. El informe de inspección también debe diferenciar entre dimensiones críticas, defectos de aspecto y resultados funcionales, para facilitar la nueva medición después de la reparación por parte del proveedor.
Lista de planos y requisitos de aceptación que deben enviarse a los proveedores de soldadura de chapa
Al solicitar una oferta o realizar un pedido de resaltes soldados, no basta con enviar un plano bidimensional que solo indique la posición. El proveedor debe conocer, como mínimo, la designación del material, el espesor de la chapa, el estado superficial, la posición y la orientación del resalte, así como si el resalte está destinado al posicionamiento, al soporte, al montaje de pernos o a soportar cargas de arrancamiento, cizalladura y excentricidad. Si existe un modelo tridimensional, sus referencias deben ser coherentes con las del plano bidimensional y deben definirse claramente las superficies críticas de montaje.
Los requisitos de soldadura deben expresarse mediante los símbolos de soldadura, el tipo de soldadura o los requisitos dimensionales empleados en el proyecto; no deben sustituirse por descripciones no verificables como “soldar firmemente” o “soldadura completa”. El plano también debe indicar las superficies visibles, la deformación permitida de la chapa, los requisitos de posición y orientación del resalte y las zonas que deben limpiarse después de la soldadura. Los tamaños específicos del cateto de soldadura, la disposición de los puntos de soldadura o los requisitos de soldadura continua deben confirmarse en función del material, el espesor de la chapa, la carga y la cualificación del proceso; no deben aplicarse valores uniformes.
- Dimensiones críticas: posición, altura, perpendicularidad y orientación del resalte, así como su relación con las referencias de montaje.
- Requisitos de aspecto: continuidad del cordón, sobreespesor, socavados, porosidad, perforaciones, limpieza de la escoria y limitaciones de las superficies visibles.
- Verificación funcional: montaje real de pernos, elementos de fijación, piezas de acoplamiento o elementos de posicionamiento; cuando la capacidad de carga sea crítica, se debe indicar el método de verificación de arrancamiento, cizalladura u otro tipo de carga.
- Plan de inspección: especificar qué instrumentos de medición, calibres de inspección o ensayos se utilizarán para las dimensiones críticas, los aspectos visuales y la verificación funcional, e indicar si se realizará un muestreo o una inspección al 100 %.
- Tratamiento de anomalías: establecer si se permite la reparación, qué dimensiones deben volver a medirse después de la reparación y cómo se aislarán y volverán a inspeccionar las piezas no conformes.
Es recomendable que la documentación de compra incluya también la dirección de la carga, las condiciones de contorno y los criterios de aceptación. Esto permite evitar disputas en las que “el aspecto de la soldadura parece conforme, pero el resalte no puede montarse o no soporta la carga suficiente”. La nueva medición posterior a la soldadura no debe limitarse a la superficie del cordón; también debe confirmar la posición, la orientación y la función real del resalte.
Preguntas frecuentes: ¿Es obligatorio soldar de forma continua los resaltes soldados? ¿Se puede utilizar soldadura por puntos o láser? ¿Es necesario volver a medir después de soldar?
La soldadura de los resaltes no tiene un método uniforme que pueda separarse de las condiciones de carga, estanqueidad, accesibilidad y los requisitos del plano. La soldadura continua, por puntos o láser debe confirmarse en función del material, el espesor de la chapa, la forma del resalte, el volumen de producción y las condiciones del utillaje, y debe verificarse mediante una nueva medición posterior a la soldadura para validar la posición y la función de montaje.
¿Es obligatorio utilizar soldadura continua en los resaltes soldados?
No necesariamente. Si el resalte soporta una carga clara de arrancamiento, cizalladura o excentricidad, o si la unión debe ser estanca, la forma de la soldadura debe determinarse según las cargas reales y los requisitos del plano. Para estructuras no estancas y con cargas relativamente distribuidas, la soldadura intermitente u otros métodos de unión pueden ser más adecuados. Sin embargo, el número y la disposición de las soldaduras deben seguir considerando la resistencia, la accesibilidad y el control de la deformación; no se puede juzgar únicamente según el criterio de que «cuanta más soldadura, mayor resistencia».
¿Se puede utilizar soldadura por puntos o soldadura por resistencia en los resaltes soldados?
Puede considerarse un proceso candidato, pero es necesario que la pieza permita suficiente espacio de acceso para los electrodos y que la disposición de los puntos cubra las trayectorias de carga reales. Deben tenerse en cuenta el estado de contacto entre el resalte y la chapa, la posición de los puntos, la combinación de espesores y la uniformidad del lote. Además, los resultados de tracción-cizalladura de las pruebas de soldadura por puntos no pueden sustituir directamente la verificación de las cargas reales de arrancamiento o excéntricas.
¿La soldadura láser es adecuada para todos los resaltes soldados de chapa?
No es adecuado generalizar. La soldadura láser suele ser sensible a la separación de la junta, al contacto entre el resalte y la superficie de la chapa, a la limpieza superficial, a las características de reflexión y a la estabilidad del utillaje. Antes de seleccionarla, deben confirmarse la accesibilidad de la soldadura, el método de sujeción, los requisitos de aspecto y la compatibilidad del material, y mediante pruebas de soldadura deben comprobarse la fusión, la perforación por quemado y la deformación posicional.
¿Es necesario volver a medir los resaltes soldados después de soldar?
Se recomienda volver a medir, como mínimo, la posición, la altura, la orientación o la perpendicularidad del resalte, así como su función de montaje con los pernos, elementos de fijación o piezas de acoplamiento. Si el resalte soporta cargas críticas, también deben realizarse, según los requisitos del proyecto, verificaciones de arrancamiento, cizalladura u otras cargas. Los elementos de la nueva medición y los umbrales de aceptación deben figurar en el plano o en el plan de inspección; no se debe aprobar la pieza basándose únicamente en el aspecto de la soldadura.
Key takeaways
- Primero hay que determinar si el resalte se utiliza para posicionamiento, soporte, instalación de roscas, carga de extracción, cizallamiento o carga excéntrica; después se decide la forma de la unión y el método de verificación.
- La soldadura, la antorcha, los útiles, las herramientas de limpieza y los calibres de inspección deben considerarse conjuntamente durante la fase de diseño estructural, no improvisarse únicamente en el área de producción.
- Los principales riesgos de los resaltes soldados en chapas delgadas incluyen la perforación por quemado, la contracción, el alabeo y el desplazamiento de posición; los útiles, la soldadura de fijación, la secuencia de soldadura y las soldaduras de prueba son los principales medios de control.
- La selección entre MIG, TIG, soldadura láser y soldadura por resistencia depende del material, el espesor de la chapa, la geometría del resalte, la accesibilidad, los requisitos de apariencia y el volumen de producción. El nombre del proceso no sustituye la confirmación de los parámetros.
- La aceptación debe distinguir entre apariencia, dimensiones críticas, función de montaje y verificación de la capacidad de carga; las dimensiones específicas, el tamaño del cordón, los límites de deformación y el porcentaje de inspección deben confirmarse según el plano y las normas del proyecto.



