
Qué representan respectivamente las llantas forjadas 6061-T6: aleación, forja y estado de tratamiento térmico
Si en el plano aparece «6061-T6 forged wheel», ¿es suficiente para demostrar que esta llanta forjada de aleación de aluminio superará las pruebas de durabilidad? No es suficiente. Estas identificaciones responden respectivamente a tres preguntas: 6061 indica qué tipo de aleación de aluminio se utiliza, «forjada» indica qué tipo de conformado plástico ha experimentado la materia prima y T6 indica que el material se encuentra en un estado específico de tratamiento térmico. No constituye una certificación de conformidad del rendimiento de la llanta completa.
Qué indica la designación de aleación 6061
La 6061 pertenece a las aleaciones tratables térmicamente del sistema Al-Mg-Si y normalmente ofrece un buen equilibrio entre resistencia, resistencia a la corrosión y maquinabilidad. Sin embargo, la designación no puede sustituir al certificado del material. La revisión de ingeniería debe comprobar la norma de la aleación, el estado de suministro, el número de lote del horno y si la materia prima real coincide con el plano y la especificación de compra. Las distintas secciones, los diferentes grados de deformación y los lotes de tratamiento también pueden afectar al rendimiento final.
T6 no es un grado de forja
T6 normalmente se refiere al estado de tratamiento térmico obtenido tras el tratamiento de solución, el temple y el envejecimiento artificial; no representa la calidad de la forja ni equivale a un valor de resistencia uniforme. El proveedor debe proporcionar los registros de las cargas del horno de tratamiento térmico y del proceso, y demostrar que el estado está realmente controlado mediante la dureza, las verificaciones necesarias de las propiedades mecánicas y la nueva medición de las dimensiones críticas. El conformado por forja mejora la densidad del material y las condiciones de las líneas de flujo, pero el llenado insuficiente, los pliegues, las grietas, el adelgazamiento local o un mecanizado posterior excesivo aún pueden debilitar el rendimiento de la llanta completa.
Por lo tanto, la reducción de peso de una llanta forjada de aleación de aluminio no puede evaluarse únicamente a partir de la etiqueta del material. La sección de los radios, el espesor de pared de la llanta, la rigidez de la superficie de montaje, el equilibrado dinámico y las cargas de impacto y fatiga deben incorporarse a los datos de entrada del diseño; la conclusión final también debe basarse en los resultados de inspección y durabilidad conforme al plano, al espectro de cargas del modelo de vehículo objetivo y a las normas aplicables o especificaciones del cliente.
De la materia prima al preconformado de una llanta forjada de aleación de aluminio: qué riesgos controla el conformado
El conformado de una llanta forjada de aleación de aluminio no consiste en prensar sencillamente un bloque de aluminio para darle forma de aro, sino en lograr que el material llene las zonas de la llanta, los radios y las transiciones de unión siguiendo una trayectoria de deformación y una temperatura controladas. La cadena de proceso suele comenzar con la preparación de materia prima conforme, continúa con el preconformado, la forja en molde, el recorte y la inspección posterior a la forja, y después pasa al tratamiento térmico y al mecanizado CNC. Se diferencia de una llanta obtenida por fundición a baja presión, por lo que no deben aplicarse directamente los procesos de fusión, refinado e inspección radiográfica de piezas fundidas.
Materia prima y preconformado: estabilizar primero el estado del material y la distribución de la deformación
Primero deben confirmarse la designación de la aleación del tocho, su estado de suministro, la trazabilidad del lote de horno y sus dimensiones iniciales. Las variaciones de temperatura entre el calentamiento, el traslado y la entrada en el molde afectan a la fluidez del material y al llenado del molde. La distribución volumétrica de la preforma tampoco debe juzgarse únicamente por su apariencia: si falta material en las bifurcaciones de los radios, los bordes de la llanta o las transiciones entre radios y llanta, posteriormente pueden producirse un llenado insuficiente, un adelgazamiento local o un margen de mecanizado insuficiente.
Llenado del molde e inspección posterior a la forja: mantener el riesgo de defectos en la etapa del tocho
Una presión de forja mayor no siempre es mejor; lo esencial es que la ventana de temperatura, la cavidad del molde, la distribución de la deformación y el flujo del material sean compatibles. Un llenado fuera de control puede causar pliegues, grietas, sobrecalentamiento local o interrupciones de las líneas de flujo; aunque estos defectos queden ocultos por el torneado posterior, pueden convertirse en el origen de grietas por fatiga en las transiciones de los radios. Un margen excesivo aumenta el volumen de mecanizado, mientras que un margen desigual puede provocar riesgos relacionados con el espesor de pared, el descentramiento y el equilibrado dinámico.
Durante la revisión de la entrega, debe solicitarse la consulta de los registros de los parámetros del proceso de forja, las dimensiones del tocho de la primera pieza y los resultados de inspección de las secciones críticas. Asimismo, debe seleccionarse el ensayo no destructivo aplicable a las piezas forjadas según el tipo de defecto, la estructura y las especificaciones del cliente. El objetivo no es demostrar únicamente que «ya se ha forjado», sino demostrar que los radios, la llanta y sus zonas de transición han alcanzado un estado del tocho que permite el mecanizado, es trazable y resulta adecuado para la posterior validación de durabilidad.
Cómo influye el tratamiento térmico T6 en la resistencia, la dureza y la deformación de los bujes de rueda forjados
En 6061-T6, «T6» indica el estado de tratamiento térmico, no el grado de forja. En los bujes de rueda forjados de aleación de aluminio, el tratamiento térmico normalmente incluye solubilizado, temple y envejecimiento artificial: el solubilizado introduce los elementos de aleación en la solución sólida, el temple conserva el estado sobresaturado y el envejecimiento artificial mejora posteriormente la resistencia y la dureza mediante el endurecimiento por precipitación. El resultado final no puede deducirse únicamente del sufijo de la designación; también deben considerarse el lote de horno, la posición de la sección y los registros de propiedades mecánicas.
Puntos de control del tratamiento térmico de los bujes de rueda forjados de 6061-T6
El 6061 es sensible al proceso de temple. La uniformidad de la temperatura del horno, la cantidad de piezas cargadas, la separación entre piezas, el método de apoyo y el tiempo de traslado desde la salida del horno hasta el temple pueden provocar diferencias de dureza dentro del lote o deformaciones del buje de rueda. Si el enfriamiento no es uniforme, pueden producirse variaciones dimensionales en el disco de montaje, la llanta o los radios; si el envejecimiento es insuficiente o excesivo, la resistencia, la dureza y la ductilidad también pueden desviarse de los requisitos del proyecto.
¿Qué evidencias de calidad requiere el tratamiento térmico de un buje de rueda forjado?
- Registros del proceso: Verificar el lote de horno del tratamiento térmico, la cantidad de piezas cargadas y el lote de piezas, confirmar que los procesos de solubilizado, temple y envejecimiento artificial están controlados, y conservar las curvas de temperatura del horno, los registros de uniformidad de temperatura o los registros de calibración del equipo.
- Verificación del estado: Comprobar la dureza conforme al plano, la norma del material o las especificaciones del proyecto y, cuando sea necesario, proporcionar los resultados de resistencia a la tracción, límite elástico y alargamiento, entre otras propiedades mecánicas; deben definirse claramente la ubicación de la toma de muestras y la representatividad de las probetas.
- Deformación y reinspección: Volver a medir después del tratamiento térmico la superficie de montaje, el orificio central, el descentramiento de la llanta, los espesores de pared críticos y otras dimensiones afectadas, y registrar los resultados de la reinspección tras el aislamiento por fuera de tolerancia, la corrección o el retrabajo.
Por lo tanto, que el proveedor presente la etiqueta «6061-T6» no equivale a haber demostrado la realización del tratamiento térmico. Los registros del lote de horno, los resultados de dureza, la nueva medición dimensional y los informes aplicables de propiedades mecánicas deben vincularse al mismo lote de bujes de rueda forjados; las temperaturas concretas, los tiempos de mantenimiento y los valores de aceptación deben basarse en la norma del material, el plano del buje de rueda y las especificaciones del proyecto.
Mecanizado CNC de bujes de rueda forjados: referencias, orificios PCD, descentramiento de la llanta y eliminación de rebabas
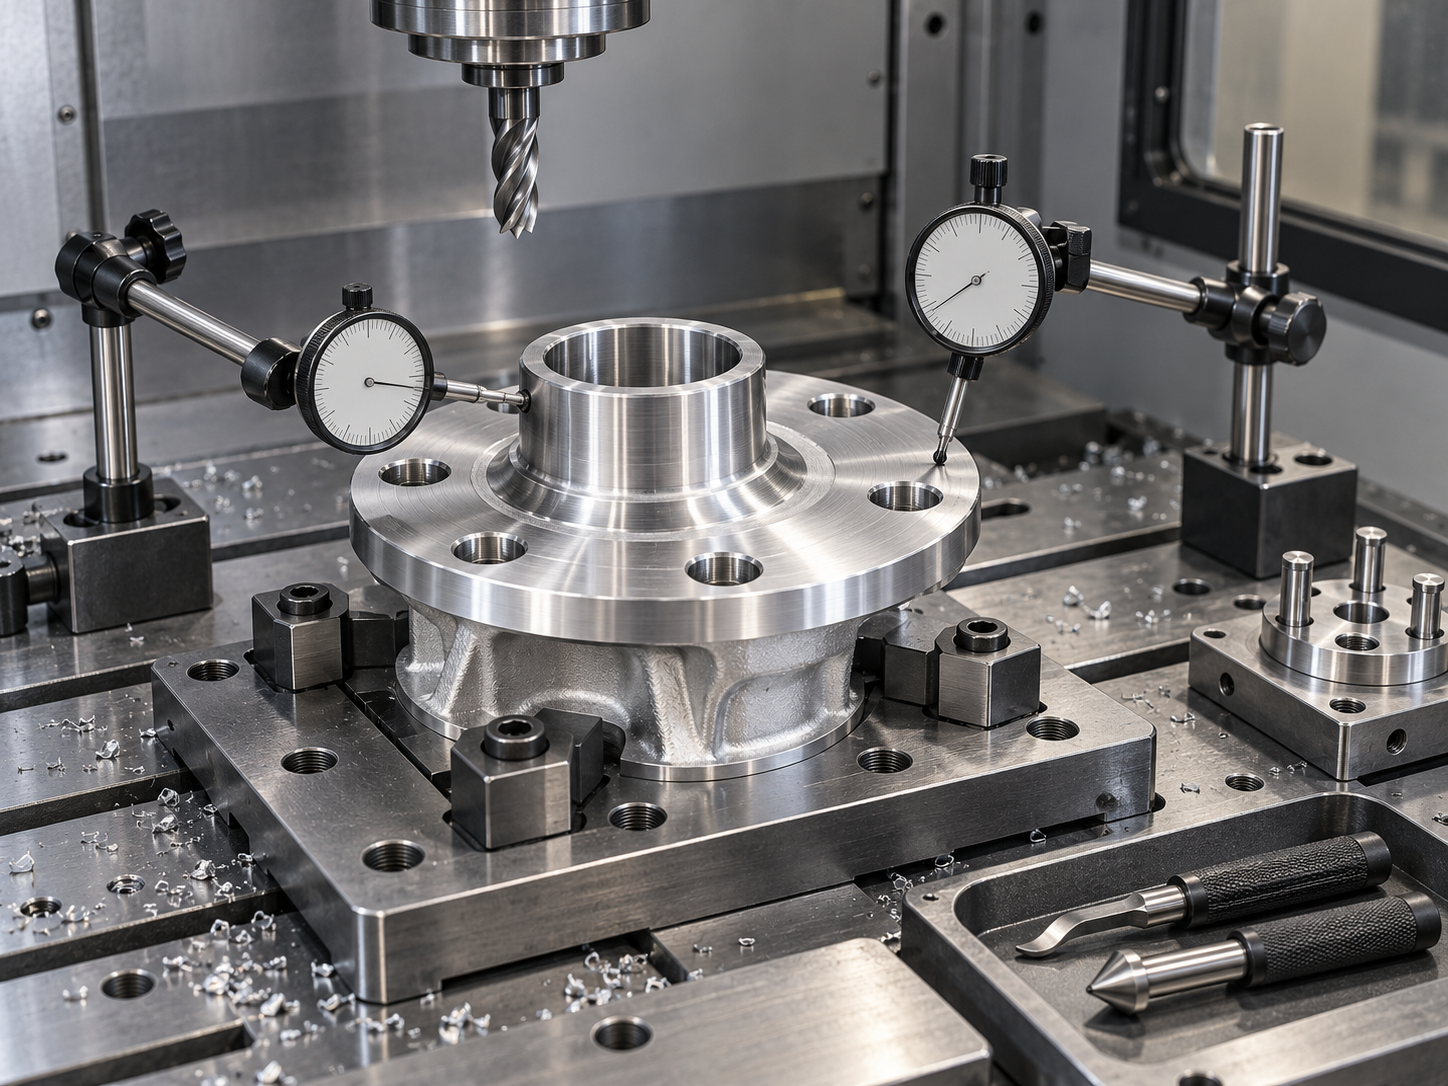
Una vez que el buje de rueda forjado entra en el mecanizado CNC, el objetivo no es simplemente «mecanizar con mayor precisión», sino convertir de forma estable las referencias de la pieza forjada en relaciones dimensionales entre la superficie de montaje, el orificio central, los orificios de los pernos PCD y la superficie de rotación de la llanta. Normalmente, primero se tornean la llanta y el disco de montaje; después se mecanizan el orificio central, los orificios PCD y el orificio de la válvula; a continuación se realizan el acabado, la eliminación de rebabas, la limpieza y la nueva inspección. En cada etapa deben definirse claramente la superficie de posicionamiento utilizada, la ubicación de la sujeción y la referencia de inspección.
Cadena de referencias y deformación por sujeción en el mecanizado CNC de bujes de rueda forjados
Si el disco de montaje no se posiciona de forma estable y posteriormente se utiliza esa superficie como referencia para mecanizar el orificio central y los orificios PCD, pueden producirse desviaciones en la posición de los orificios, descentramiento de la cara o descentramiento radial de la llanta. Las zonas de la llanta y los radios de pared delgada también pueden deformarse localmente por la fuerza de sujeción, la fuerza de corte o una distribución desigual del margen. El desgaste de la herramienta puede afectar aún más al diámetro de los orificios, la planitud de la cara y la rugosidad superficial; por ello, la primera pieza, las piezas posteriores al cambio de herramienta y la última pieza del lote deben volver a medirse conforme a los requisitos del plano.
- Torneado: Comprobar la superficie de montaje, la superficie de rotación de la llanta, el descentramiento de la cara y el margen de los espesores de pared críticos.
- Taladrado y acabado: Verificar el diámetro del orificio central, la posición de los orificios PCD, sus diámetros, el estado de las bocas de los orificios y la orientación del orificio de la válvula.
- Eliminación de rebabas y limpieza: Prestar especial atención a las transiciones entre radios y llanta, las bocas de los orificios y los escalones de la cara posterior, para evitar interferencias de montaje, residuos del recubrimiento o concentraciones locales de tensiones.
La evidencia de calidad debe provenir de informes dimensionales, calibres de inspección específicos o registros de medición, como los obtenidos con una máquina de medición por coordenadas, y no limitarse a escribir «el mecanizado CNC garantiza una alta precisión». El descentramiento de la llanta, el descentramiento de la superficie de montaje, la posición del PCD y el espesor crítico de pared deben estar vinculados al mismo sistema de referencias; después de la limpieza, también debe confirmarse que no haya virutas ni líquidos residuales en el interior de los orificios, las cavidades ni las transiciones entre los radios.
¿Qué inspecciones dimensionales, no destructivas y funcionales necesita un cubo de rueda de aleación de aluminio forjado?
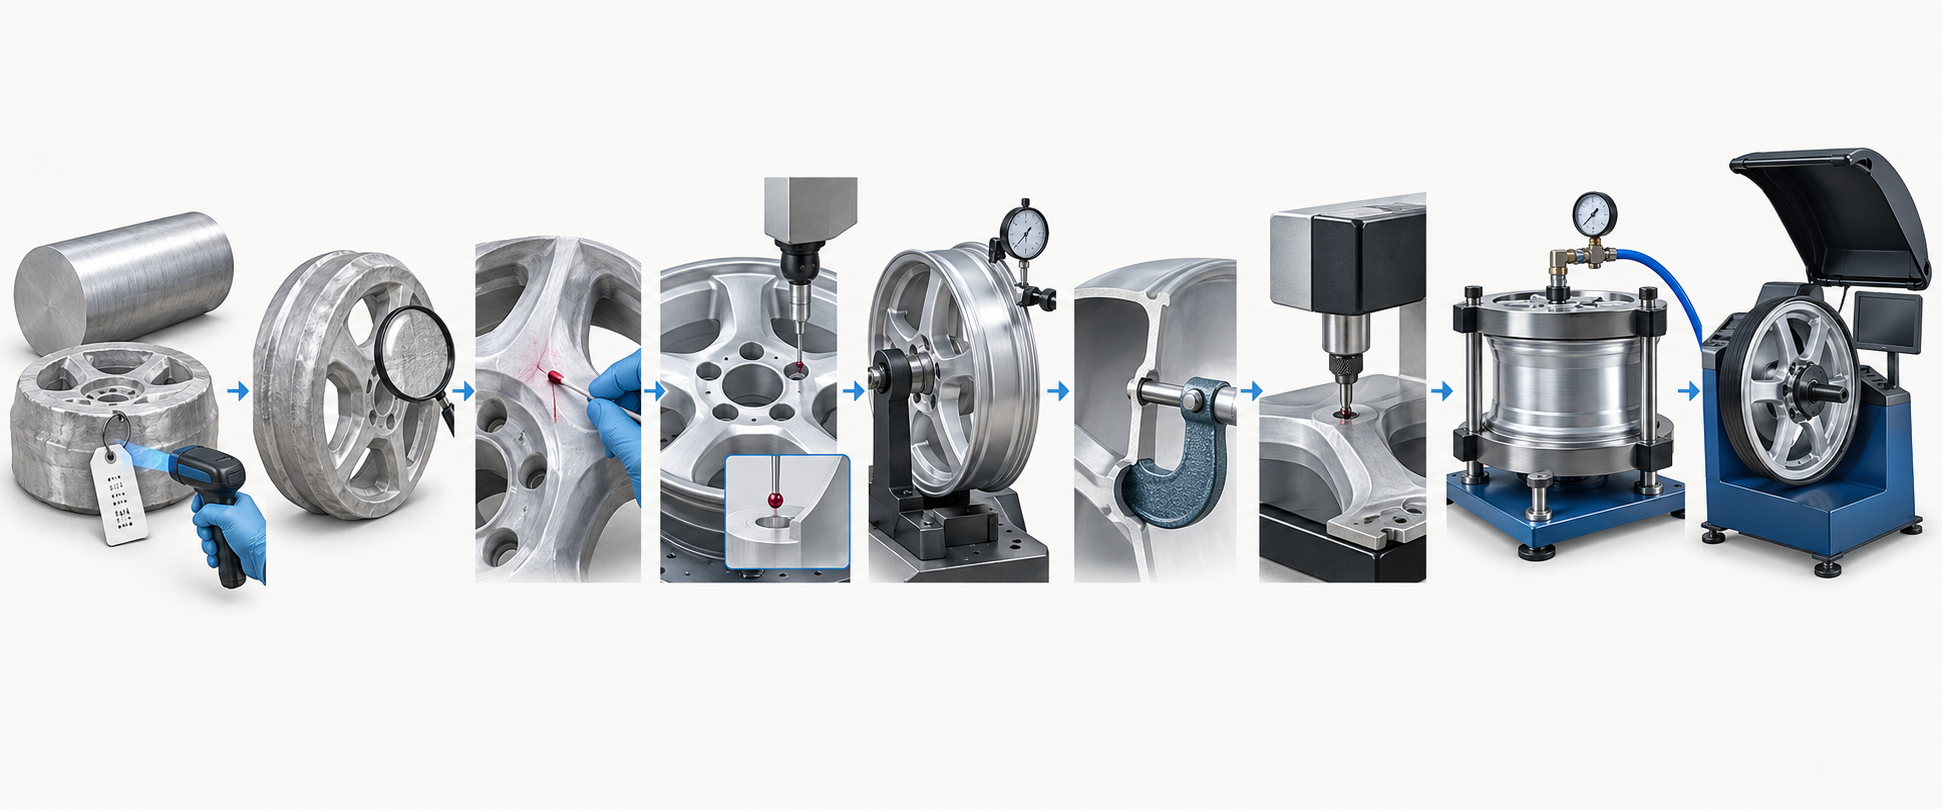
La inspección de un cubo de rueda de aleación de aluminio forjado no puede limitarse al aspecto exterior, ni una etiqueta de «6061-T6» puede sustituir la evidencia de calidad del conjunto completo. La secuencia de inspección debe establecer progresivamente la trazabilidad entre el lote de colada del material, la pieza forjada, el tratamiento térmico, el mecanizado CNC y la funcionalidad del producto terminado. Cada comprobación debe responder a tres preguntas: dónde podría producirse una falla, con qué método se detectaría y qué registro demuestra que ya está controlada.
| Etapa de inspección | Riesgos principales | Evidencia de calidad |
|---|---|---|
| Material y pieza forjada | Confusión entre lotes de colada, pliegues, grietas y defectos superficiales | Certificado del material, trazabilidad del lote de colada, inspección visual y registros de ensayos no destructivos aplicables |
| Dimensiones y mecanizado | Descentramiento de la superficie de montaje, desviación de la posición de los orificios del PCD, excentricidad del orificio central, espesor de pared insuficiente y rebabas | Informe de dimensiones críticas, registros de calibres o mediciones, resultados del descentramiento circular de la llanta y del descentramiento de la cara frontal |
| Funcionalidad del producto terminado | Fugas de aire, desequilibrio de rotación e interferencias de montaje | Inspección de estanqueidad, resultados del equilibrado dinámico y registro de liberación final |
Los métodos de ensayos no destructivos deben seleccionarse según la estructura de la pieza forjada, el tipo de defecto, el plano y las especificaciones del cliente. En los cubos de rueda forjados, el foco suele estar en la continuidad superficial e interna después de la forja; no se debe tomar directamente el proceso de radiografía habitual en cubos de rueda fundidos a baja presión como respuesta estándar para todos los cubos de rueda forjados. Si existen riesgos en las zonas de transición entre los radios y la llanta, alrededor de los orificios o en las variaciones de espesor, deben definirse claramente el alcance de la inspección y los criterios de aceptación.
Las inspecciones dimensionales y funcionales de un cubo de rueda de aleación de aluminio forjado no pueden sustituirse entre sí
La superficie de montaje, el orificio central y la posición de los orificios del PCD deben evaluarse dentro de la misma cadena de referencias, junto con la comprobación del descentramiento de la llanta, el espesor crítico de pared y la posición del orificio de la válvula. La conformidad visual no implica conformidad de estanqueidad; del mismo modo, unas dimensiones estáticas conformes no garantizan un equilibrado dinámico correcto durante la rotación. La dureza después del tratamiento térmico solo puede servir como parte de la verificación del estado; aún debe complementarse con los registros del lote de tratamiento, una nueva medición dimensional y las normas de materiales aplicables o las especificaciones del proyecto.
De los puntos críticos del análisis de elementos finitos a los ensayos de durabilidad: cómo validar un buje de rueda de aleación de aluminio de alta resistencia
Un buje de rueda de aleación de aluminio forjado no se valida únicamente mediante un cálculo de resistencia estática. Durante la conducción, el buje soporta simultáneamente el par de frenado y de arranque, las cargas laterales en curva y las cargas de impacto de las superficies irregulares. La validación debe conectar las cargas de diseño, los puntos críticos del análisis de elementos finitos, los ensayos y los criterios de fallo en una única cadena de evidencias.
Confirme primero los puntos críticos del análisis de elementos finitos del buje de rueda de aleación de aluminio forjado
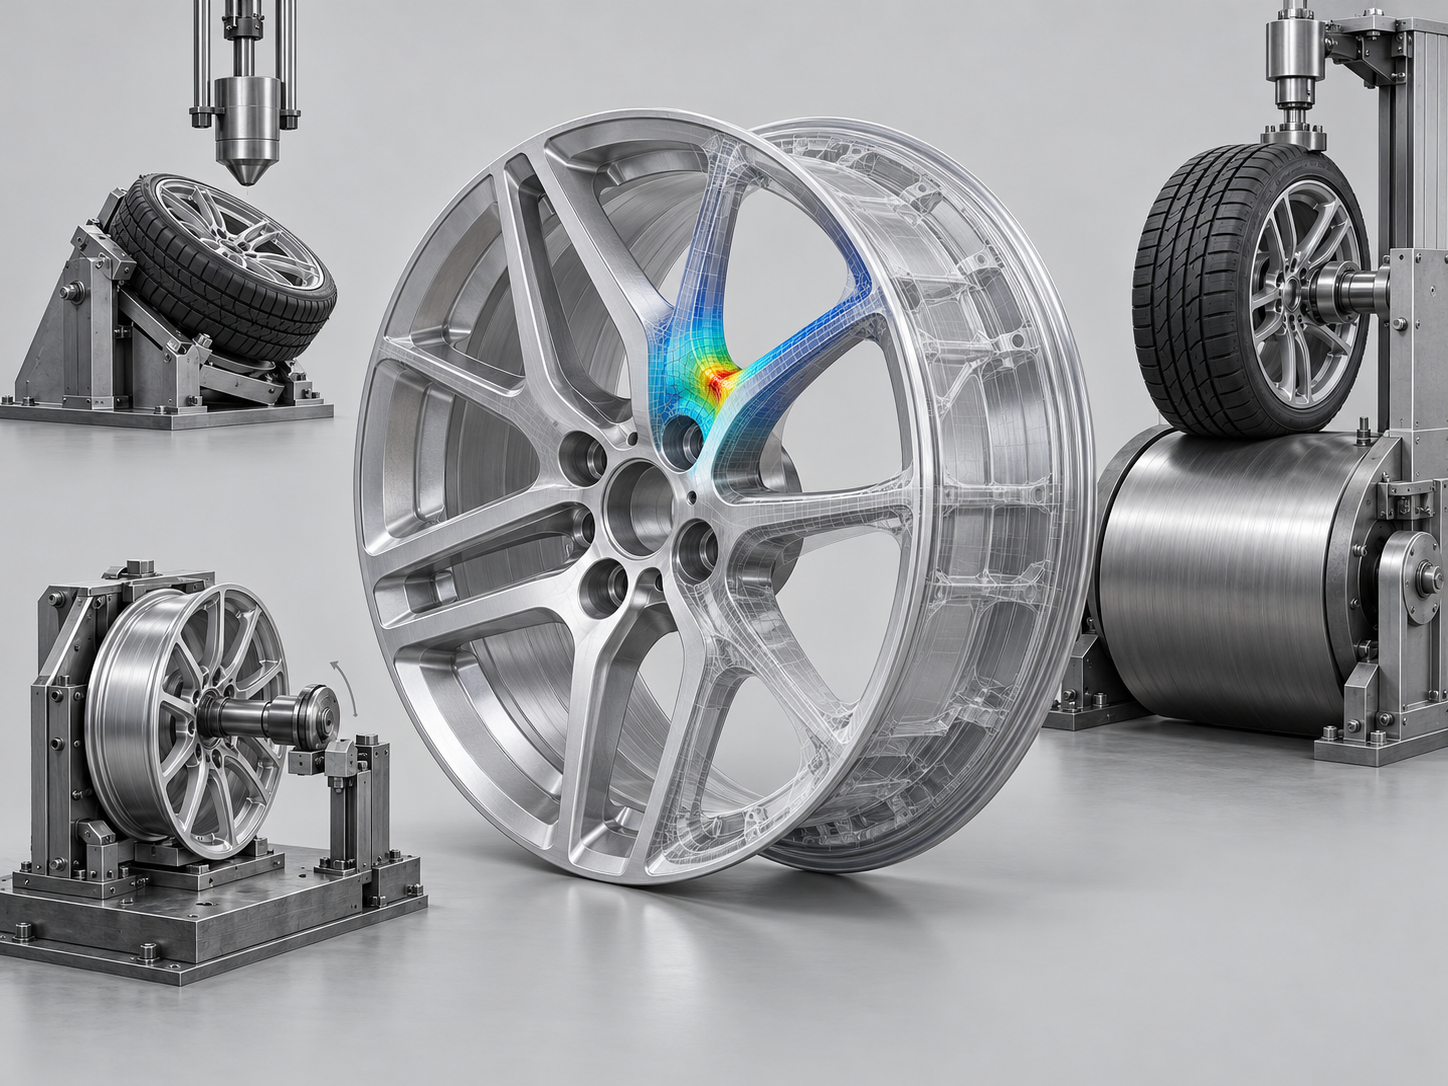
El análisis de elementos finitos debe incorporar el espectro de cargas del modelo de vehículo objetivo, el neumático y las condiciones límite de montaje, el estado del material y la geometría real del buje, en lugar de aplicar únicamente los valores de resistencia correspondientes a la designación del material. En la bifurcación de los radios, las esquinas, la zona de transición entre los radios y la llanta, el disco de montaje y alrededor de los orificios de los pernos, normalmente es necesario revisar especialmente la concentración de tensiones, la deformación local y el daño por fatiga. En un estudio, las grietas aparecieron primero en la unión de la esquina interior de la bifurcación de un radio; esto demuestra que una apariencia íntegra no puede sustituir la inspección de los puntos críticos estructurales.
Cierre el ciclo de validación mediante ensayos de durabilidad del buje de rueda de aleación de aluminio forjado
Los programas de validación normalmente deben incluir ensayos de impacto, fatiga por flexión y fatiga por rodadura, además de inspecciones antes y después del ensayo para detectar grietas, roturas, deformación permanente, estanqueidad y equilibrado dinámico. En un caso de estudio se utilizaron un mínimo de 250000 revoluciones, una carga nominal máxima de 8095 N, un factor de intensificación de 1.33 y un momento flector calculado de 3450 N·m, y se obtuvo una tensión máxima de 121.0 MPa mediante el análisis de elementos finitos; estos valores solo son aplicables al objeto de ese estudio y no pueden utilizarse directamente como criterios de aceptación para todos los bujes. El proyecto debe confirmar las cargas, el número de ciclos y las condiciones de evaluación según el modelo de vehículo objetivo, la normativa aplicable o las especificaciones del cliente.
- Registre antes del ensayo el estado dimensional, el descentramiento, la estanqueidad y el equilibrado dinámico.
- Después del ensayo, vuelva a inspeccionar las grietas y la deformación permanente en las esquinas de la bifurcación de los radios, la zona de transición de la llanta y alrededor de los orificios de los pernos.
- Compare los puntos críticos previstos por el análisis de elementos finitos con las ubicaciones reales de fallo y, si es necesario, revise las cargas, la geometría y el estado del material.
¿Qué documentación debe solicitarse al proveedor al comprar bujes de rueda de aleación de aluminio forjado?
Que en el plano figure «6061-T6 forged wheel» no significa que todo el buje de rueda de aleación de aluminio forjado disponga ya de evidencias de calidad suficientes para su aceptación. La revisión de compras debe dividir la documentación en tres grupos: entradas del proyecto, proceso de fabricación y verificación de entrega, comprobando uno por uno la versión, la norma aplicable y la correspondencia con el lote.
- Entradas del proyecto: confirme el plano controlado y su versión, la designación y el estado del material, las dimensiones del buje y las tolerancias críticas, el espectro de cargas del modelo de vehículo objetivo y la normativa aplicable o las especificaciones del cliente. Si se produce un cambio de diseño, debe poder rastrearse hasta los registros de revisión y aprobación.
- Proceso de fabricación: solicite los certificados del lote de fusión de la materia prima o del material, el proceso de forja y los registros de la primera pieza, los parámetros de las operaciones críticas, el número de lote y las curvas del tratamiento térmico, así como los registros de carga del horno y temple. La documentación debe corresponder a un lote concreto de piezas, no limitarse a una tarjeta de proceso genérica.
- Verificación de entrega: exija el informe de dimensiones críticas, los resultados del descentramiento de la cara de montaje y de la llanta, la posición de los orificios PCD, el orificio central y el espesor de pared, además de los registros aplicables de ensayos no destructivos, dureza y propiedades mecánicas. El producto terminado también debe incluir la justificación y los informes de estanqueidad, equilibrado dinámico y ensayos de durabilidad.
Durante la aceptación de la primera pieza, también deben definirse el modo de aislar los productos no conformes, qué defectos pueden repararse, qué reinspecciones son necesarias después de la reparación y si los cambios en el material, el molde, el tratamiento térmico o el mecanizado deben notificarse previamente. En el caso de los bujes de rueda de aleación de aluminio forjado, un paquete de entrega realmente completo debe conectar lote de fusión del material—conformado por forja—tratamiento térmico T6—mecanizado CNC—inspección final—validación de durabilidad en una cadena trazable, evitando juzgar el rendimiento únicamente por la etiqueta «6061-T6».
Preguntas frecuentes sobre el proceso y la validación de bujes de rueda de aleación de aluminio forjado
El rendimiento de una llanta forjada de aleación de aluminio no puede juzgarse únicamente por la designación del material o por su apariencia. Las siguientes preguntas explican de forma específica los límites entre 6061-T6, el tratamiento térmico, el mecanizado CNC, las inspecciones funcionales y la validación de durabilidad.
¿6061-T6 equivale a un rendimiento conforme de la llanta forjada?
No. 6061 indica una aleación del sistema Al-Mg-Si, mientras que T6 indica el estado de tratamiento térmico obtenido mediante tratamiento de solubilización, temple y envejecimiento artificial; «forjado» describe el proceso de conformado. Aun así, es necesario verificar el certificado del lote de colada del material, los registros de forjado y tratamiento térmico, la dureza o las propiedades mecánicas, las dimensiones, los ensayos no destructivos y los resultados de durabilidad de la rueda completa.
¿Por qué es necesario prestar atención a la deformación causada por el mecanizado y el tratamiento térmico en una llanta forjada?
El conformado por forja no elimina los riesgos posteriores. El temple durante el tratamiento térmico, así como el método de carga en el horno y de apoyo, pueden causar deformaciones; además, la sujeción CNC, la transferencia de referencias y el sobremetal de las paredes delgadas pueden afectar a la superficie de montaje, el agujero central, la posición de los agujeros PCD y el descentramiento de la llanta. Por ello, la evaluación debe basarse conjuntamente en las mediciones repetidas posteriores al tratamiento térmico y en el informe de dimensiones críticas.
¿Qué inspecciones no pueden sustituirse entre sí?
La inspección visual, la inspección dimensional, los ensayos no destructivos, la dureza, la estanqueidad al aire, el equilibrado dinámico y los ensayos de durabilidad responden a preguntas diferentes y no pueden sustituirse entre sí. Por ejemplo, la conformidad de las dimensiones estáticas no significa que no existan defectos internos o superficiales, y la conformidad de la estanqueidad al aire tampoco significa que los radios puedan superar los ensayos de fatiga por flexión o de impacto.
¿Pueden utilizarse directamente como criterios de aceptación los valores de 25万转, 8095 N y otros similares indicados en la investigación?
No pueden aplicarse directamente. 25万转, 8095 N, 3450 N·m y 121.0 MPa corresponden a objetos de investigación y configuraciones de ensayo específicos, por lo que no pueden generalizarse como requisitos para todas las llantas forjadas de aleación de aluminio. El proyecto debe determinar la carga, el número de ciclos y las condiciones de evaluación de acuerdo con los planos, el espectro de cargas del modelo de vehículo objetivo, la normativa aplicable, las normas de materiales y las especificaciones del cliente.
Key takeaways
- 6061 representa el sistema de aleación de aluminio y T6 representa el estado de tratamiento térmico; ninguno de los dos demuestra por sí solo la calidad de forja y la durabilidad de la llanta.
- La esencia del conformado por forja reside en la ventana de temperatura, el llenado del molde, la distribución de la deformación, las transiciones de los radios y el control de defectos, no simplemente en buscar una mayor presión de conformado.
- En el tratamiento térmico T6 deben verificarse simultáneamente los registros de tratamiento de solución, temple y envejecimiento artificial, la uniformidad de la temperatura del horno, el control de la deformación, así como los resultados de dureza y propiedades mecánicas.
- El mecanizado CNC debe establecer una cadena de referencias entre la superficie de montaje, el agujero central, los agujeros del PCD, el descentramiento de la llanta y los espesores críticos de pared, y registrar los resultados del desbarbado, la limpieza y la inspección dimensional.
- Las pruebas de impacto, fatiga a flexión, fatiga por rodadura, estanqueidad y equilibrado dinámico deben formar un circuito cerrado de validación con los puntos críticos identificados mediante elementos finitos y las ubicaciones reales de las fallas.



