
Qué es una junta de empaquetadura: por qué puede utilizarse tanto en ejes de bombas como en vástagos de válvulas, aunque su funcionamiento sea diferente
En el mantenimiento es frecuente plantear la siguiente cuestión: tanto el goteo de la empaquetadura del eje de una bomba como la fuga externa de la empaquetadura del vástago de una válvula pueden describirse como una “fuga de empaquetadura”, pero no deben tratarse con el mismo método. Normalmente, el eje de una bomba realiza un movimiento rotativo continuo, por lo que la empaquetadura debe afrontar el calentamiento por fricción, el deslizamiento sobre la superficie del eje y los problemas de lubricación durante el funcionamiento; el vástago, en cambio, puede desplazarse alternativamente, girar o abrirse y cerrarse con frecuencia. Además de la estanqueidad, hay que prestar atención a la capacidad de la empaquetadura para acompañar el movimiento y a la carga de accionamiento del vástago.
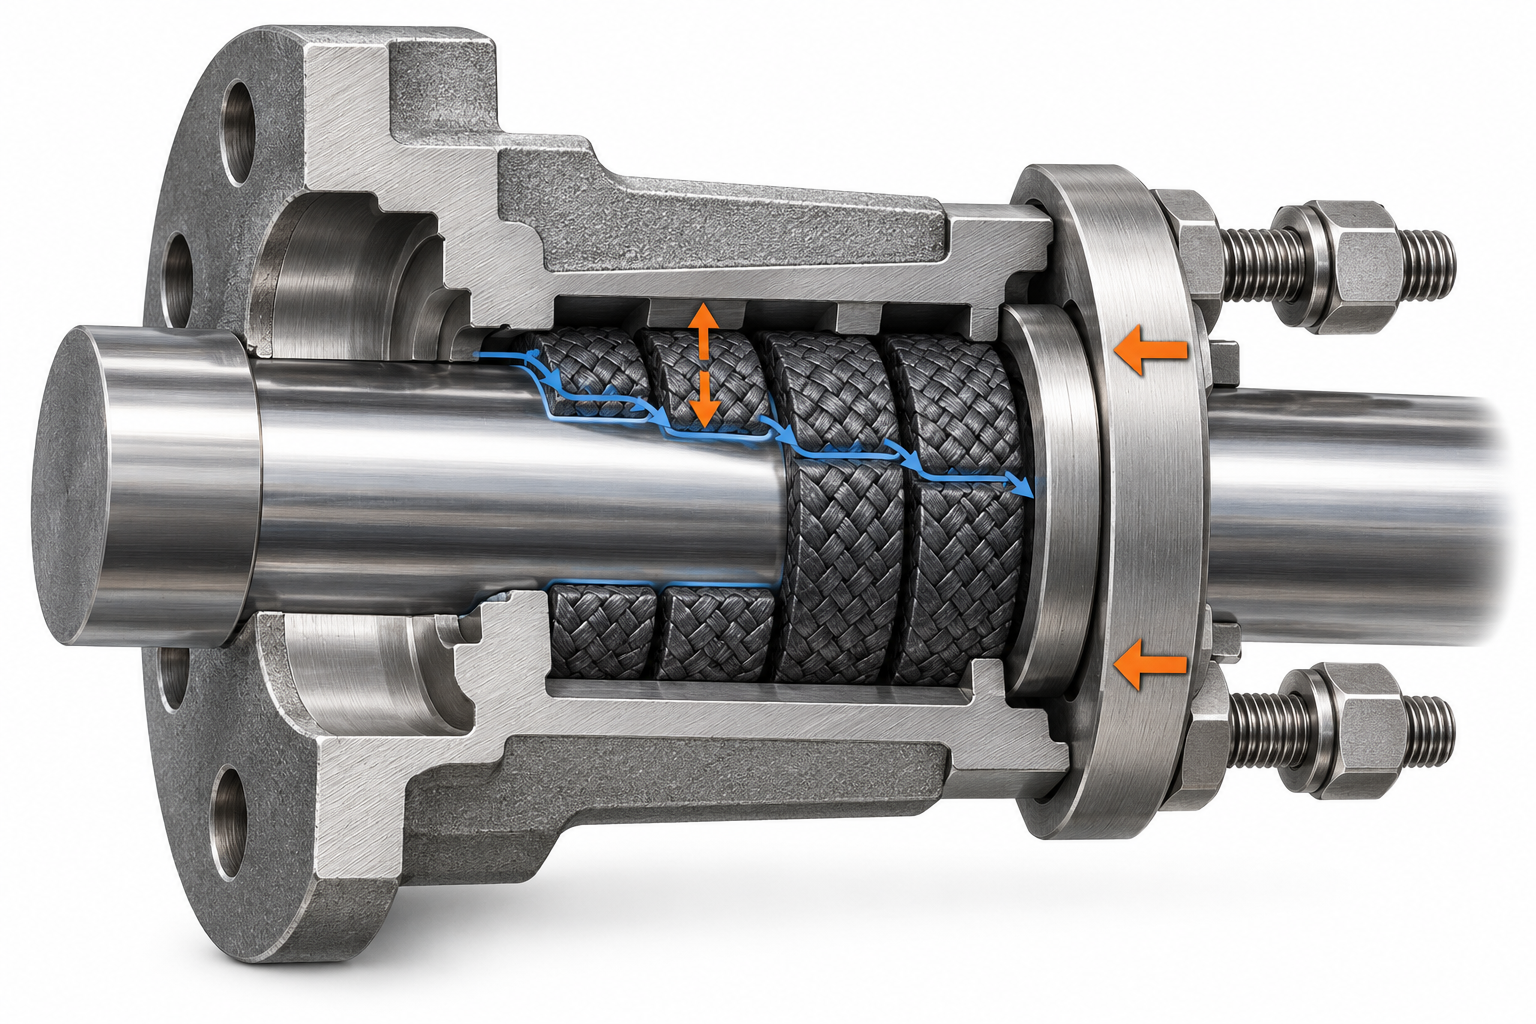
La empaquetadura es un material flexible, trenzado y en forma de cordón que se rellena en una caja de empaquetadura o cámara de sellado. Una vez instalada, el prensaestopas comprime la empaquetadura radialmente, haciendo que se adapte simultáneamente a la superficie del eje o vástago y a la pared de la caja de empaquetadura, limitando así la fuga del fluido hacia el exterior a través de las holguras. No es una junta completamente fija, sino que funciona mediante la acción conjunta de la estructura del material, el estado de compresión y una lubricación adecuada. Por ello, la selección de la empaquetadura no debe basarse únicamente en las dimensiones de la sección o en el nombre del material; primero hay que confirmar el tipo de movimiento del equipo, el fluido y las condiciones de funcionamiento.
Este artículo se centra en las fugas externas de la caja de empaquetadura: por ejemplo, el goteo alrededor del eje de una bomba o la filtración hacia el exterior del vástago desde la zona del prensaestopas. Si, después de cerrar la válvula, el fluido sigue pasando por el asiento, se trata de una fuga interna del obturador o del asiento, que no puede atribuirse directamente a la empaquetadura. Durante el diagnóstico, primero debe determinarse la ubicación de la fuga y, a continuación, comprobar la empaquetadura, el prensaestopas, la caja de empaquetadura y el estado de la superficie del eje o vástago; si se confunden las fugas internas con las externas, la posterior sustitución del material o el ajuste del prensaestopas pueden alejarse de la causa raíz del problema.
Cómo logra el sellado la empaquetadura: relación entre la compresión radial, el efecto laberinto y la lubricación
Una vez introducida en la caja de empaquetadura, esta no bloquea la holgura mediante una única pieza de material. La fuerza axial aplicada por el prensaestopas hace que la empaquetadura trenzada se deforme radialmente y se adapte al eje, al vástago y a la pared interior de la caja de empaquetadura, formando un contacto de sellado continuo. Entre la empaquetadura y el eje o vástago aún pueden existir pequeños canales, pero el fluido debe atravesar múltiples trayectorias sinuosas y su presión disminuye gradualmente mediante sucesivas estrangulaciones; este es el llamado efecto laberinto.
La compresión radial de la empaquetadura no debe ser excesiva
La empaquetadura también necesita una lubricación adecuada para reducir la fricción y el aumento de temperatura. En el eje de una bomba con rotación continua, una compresión excesiva incrementa la resistencia del eje o vástago y dificulta la disipación oportuna del calor de fricción; en un vástago de válvula ascendente y descendente o rotativo, una compresión excesiva puede hacer más pesado el accionamiento y acelerar el desgaste de la superficie del vástago. Por el contrario, una compresión insuficiente deja canales de fuga. Por tanto, el objetivo tras la instalación no es perseguir un “cero goteo” absoluto, sino equilibrar la estanqueidad, el aumento de temperatura, la carga de accionamiento y la vida útil de la empaquetadura dentro de los límites permitidos por los requisitos del equipo.
Determine si la empaquetadura está correctamente comprimida mediante el estado de funcionamiento
Durante la puesta en marcha de prueba deben observarse simultáneamente la evolución de la fuga, el aumento de temperatura del prensaestopas, el movimiento del eje o vástago y el margen disponible para ajustes posteriores. Si después del funcionamiento la temperatura aumenta claramente, el accionamiento se vuelve más pesado o la fuga se intensifica rápidamente, no conviene limitarse a seguir apretando el prensaestopas; hay que volver a comprobar la lubricación, la sección de la empaquetadura, la colocación de los cortes, la superficie del eje o vástago y el estado de la caja de empaquetadura. El sellado con empaquetadura depende del funcionamiento conjunto del material, la estructura y la instalación; aumentar únicamente la fuerza de compresión normalmente no sustituye la comprobación de la causa raíz.
Qué condiciones de servicio deben analizarse primero al seleccionar una empaquetadura: medio, temperatura, presión, partículas y tipo de movimiento
El primer paso para seleccionar una empaquetadura no consiste en elegir por experiencia entre PTFE, grafito o aramida, sino en elaborar primero una ficha de condiciones de servicio. Una misma sección transversal, utilizada en una bomba de agua limpia, una bomba de lodos con partículas y una válvula de vapor, está sometida a niveles distintos de fricción, aumento de temperatura, ataque químico y riesgo de extrusión. Cuando faltan datos clave de las condiciones de servicio, una recomendación fiable normalmente no puede basarse únicamente en la palabra “empaquetadura” o en una cotización con una serie de dimensiones.
Qué debe registrar la ficha de condiciones de servicio de la empaquetadura
- Equipo y tipo de movimiento: indicar si se trata del eje de una bomba o del vástago de una válvula, si el movimiento es de rotación continua o alternativo lineal, así como la velocidad, la frecuencia de accionamiento y la existencia de arranques y paradas frecuentes.
- Información del medio: registrar el nombre del medio, su concentración, viscosidad, acidez o alcalinidad, si contiene partículas sólidas y los requisitos de control de fugas y contaminación.
- Temperatura y presión: proporcionar los valores normales, los máximos y las posibles fluctuaciones durante los arranques y las paradas; en condiciones de vapor, agua a alta temperatura y similares, también debe indicarse el comportamiento del ciclo térmico.
- Dimensiones estructurales: proporcionar el diámetro del eje o del vástago, la anchura y profundidad de la caja de empaquetadura, la sección transversal de la empaquetadura, el tipo de prensaestopas y la existencia de condiciones de refrigeración, lavado o lubricación.
- Manifestaciones de fallo existentes: registrar la ubicación y la tendencia de la fuga, el aumento de temperatura durante el funcionamiento, la carga de accionamiento del vástago, el patrón de desgaste de la empaquetadura y la existencia de rayaduras, picaduras, curvatura o excentricidad en el eje o vástago.
Por ejemplo, en lodos con partículas abrasivas deben evaluarse prioritariamente la resistencia al desgaste, la resistencia mecánica y la capacidad anti-extrusión; en medios químicos, primero deben comprobarse la concentración, la temperatura y la compatibilidad; en agua a alta temperatura o vapor, también deben considerarse la conducción térmica y el reajuste del prensaestopas después del funcionamiento. Lo anterior solo indica una dirección de selección y no constituye una conclusión fija independiente de los datos del proveedor. Durante la compra, esta ficha de condiciones de servicio debe proporcionarse junto con las dimensiones de la caja de empaquetadura y las manifestaciones de fallo existentes.
Qué riesgos deben tenerse en cuenta respectivamente en las empaquetaduras de PTFE, grafito, aramida y fibra de carbono
Las empaquetaduras no deben seleccionarse únicamente según cuál tenga la “mayor resistencia a la temperatura”. Primero deben confirmarse el medio, la temperatura, la presión, el tipo de movimiento y el estado del eje o vástago, y después realizar la selección en función de las características del material. La clasificación siguiente representa direcciones de evaluación habituales y no equivale a una norma sectorial unificada; en última instancia, deben verificarse los datos del producto concreto y la tabla de compatibilidad con el medio.
Empaquetadura de PTFE: prestar atención a la compatibilidad química, la baja fricción y las limitaciones de contaminación
Las empaquetaduras de PTFE suelen evaluarse a partir de la resistencia química, la autolubricación y los requisitos de baja contaminación, por lo que son adecuadas para medios químicos o aplicaciones sensibles a la contaminación. Sin embargo, la concentración, la temperatura, la presión y la estructura de refuerzo concretas pueden modificar los límites de aplicación; no debe llegarse a una conclusión basándose únicamente en la “resistencia a la corrosión”.
Empaquetaduras de grafito, aramida y fibra de carbono: comprobar por separado los riesgos térmicos, de desgaste y de resistencia
- Empaquetadura de grafito: comprobar principalmente la alta temperatura, los ciclos térmicos, la compatibilidad con el medio y el riesgo de desgaste del eje o vástago. El grafito suele contribuir a la resistencia a altas temperaturas y a reducir la fricción, pero existen grandes diferencias de rendimiento entre las distintas estructuras de trenzado, métodos de refuerzo y entornos de uso; en medios oxidantes, a velocidades lineales elevadas o cuando el estado superficial del eje es deficiente, no debe juzgarse únicamente por el valor de resistencia térmica anunciado.
- Empaquetadura de aramida: prestar atención principalmente a la resistencia al desgaste, la capacidad anti-extrusión y la resistencia mecánica; suele considerarse una opción para medios con partículas o condiciones de servicio con alto desgaste. Sin embargo, la aramida es relativamente dura y, si roza directamente a alta velocidad contra el eje o vástago, se comprime en exceso o se lubrica de forma insuficiente, puede aumentar el desgaste del casquillo o del vástago de la válvula. Por ello, también deben comprobarse el tipo de movimiento, el estado superficial y la cantidad de compresión.
- Empaquetadura de fibra de carbono: suele evaluarse en función de los requisitos de resistencia térmica, baja fricción, conductividad térmica o resistencia al desgaste, pero su rendimiento concreto depende del tipo de fibra de carbono, la estructura de trenzado, el material de impregnación y la combinación empleada. Cuando se utiliza en ejes de bombas o vástagos de válvulas, deben comprobarse la compatibilidad con el medio, la velocidad o la frecuencia de accionamiento, la presión y la posible existencia de corrosión electroquímica o riesgo de desgaste del eje o vástago.
Diferencias de selección entre empaquetaduras para bombas y para válvulas: ejes giratorios, vástagos alternativos y accionamientos de alta frecuencia
Aunque ambos casos corresponden a fugas externas del prensaestopas, las condiciones de movimiento a las que se enfrentan la empaquetadura del eje de la bomba y la del vástago de la válvula no son las mismas. El eje de la bomba normalmente gira de forma continua, y la fricción entre la empaquetadura y la superficie del eje genera calor de manera constante. Por ello, es fundamental comprobar la velocidad de giro, la lubricación, el estado de la superficie del eje y el aumento de temperatura durante el funcionamiento. El vástago, en cambio, puede realizar movimientos alternativos, girar o accionarse de forma intermitente; además de la estanqueidad, también deben considerarse la baja fricción, la capacidad de seguimiento de la empaquetadura y la carga de accionamiento de la válvula.
Empaquetadura del eje de la bomba: comprobar primero el calentamiento por fricción y la superficie del eje
La empaquetadura para bombas no debe seleccionarse únicamente según las dimensiones de la sección o el «grado de resistencia a la temperatura». En condiciones de servicio con lodos que contienen partículas sólidas, normalmente se deben evaluar prioritariamente la resistencia al desgaste, la resistencia mecánica y la capacidad de resistencia a la extrusión; sin embargo, si la empaquetadura es demasiado dura o se aprieta en exceso, puede aumentar el desgaste y el calentamiento del casquillo del eje. Tras la instalación, deben observarse las fugas, el aumento de temperatura y el margen de ajuste del prensaestopas; no se debe sustituir la inspección del eje, la caja de empaquetadura y el estado de lubricación por un apriete continuo.
Empaquetadura del vástago de la válvula: deben considerarse simultáneamente la baja fricción, la capacidad de seguimiento y la carga de accionamiento
La empaquetadura de la válvula debe mantener el contacto mientras el vástago se mueve. En condiciones de servicio con aperturas y cierres frecuentes o en válvulas de regulación, si la compresión es excesiva, el movimiento del vástago puede volverse más pesado e incluso afectar al accionamiento; si la capacidad de seguimiento de la empaquetadura es insuficiente, pueden producirse fugas externas después del movimiento. En aplicaciones con medios químicos o con requisitos de baja contaminación, primero deben comprobarse la compatibilidad del material y las limitaciones de contaminación; en condiciones de agua caliente, vapor y similares, también deben evaluarse conjuntamente la conducción térmica, los cambios de temperatura y la capacidad de ajuste del prensaestopas. Estas indicaciones solo constituyen un punto de partida para la selección; la decisión final debe basarse en los datos del producto específico y en el manual del equipo.
Proceso de instalación de la empaquetadura: desmontaje de la antigua, limpieza, corte de los anillos, escalonamiento de las uniones, colocación y ajuste del prensaestopas
La instalación de la empaquetadura no debe comenzar por «introducir la nueva empaquetadura», sino por detener el equipo de forma segura, aislar el medio y liberar la presión residual. Mientras el eje de la bomba o el vástago de la válvula sigan en movimiento, aumentando de temperatura o sometidos a presión, no se debe desmontar directamente el prensaestopas. La calidad de la instalación suele depender de la caja de empaquetadura, del estado del eje o vástago y de la distribución de la fuerza del prensaestopas, no solo del material de la empaquetadura.
Desmontaje de la empaquetadura antigua e inspección de la caja de empaquetadura
Al retirar la empaquetadura antigua, utilice una herramienta adecuada para extraer empaquetaduras y evite rayar el vástago, el eje de la bomba y la caja de empaquetadura. Deben eliminarse en la medida de lo posible los restos de empaquetadura, el material endurecido y las adherencias; si todavía queda empaquetadura antigua en el fondo, la nueva puede no compactarse de manera uniforme. Después de la limpieza, compruebe si el eje o el vástago presentan marcas, picaduras, ovalidad, deformación o excentricidad, y observe si la pared interior de la caja de empaquetadura presenta corrosión, rebabas o daños localizados. Si la superficie del eje o del vástago ya está dañada, la simple sustitución de la empaquetadura puede no eliminar la fuga externa.
Corte de los anillos, colocación de la empaquetadura y ajuste del prensaestopas
- Medición y compatibilidad: Compruebe la anchura y la profundidad de la caja de empaquetadura, así como las dimensiones del eje o vástago, y confirme que la sección de la empaquetadura coincide con el manual del equipo y con los requisitos del proveedor. No se base únicamente en las dimensiones de la empaquetadura antigua.
- Corte uniforme: Mida y corte cada anillo por separado. Los cortes deben ser planos y ajustarse entre sí, sin formar una abertura evidente ni una superposición localizada. Mantenga limpios los anillos cortados y evite la entrada de granos de arena y virutas metálicas.
- Colocación anillo por anillo: Presione cada anillo por separado dentro de la caja de empaquetadura y asegúrese de que la empaquetadura se adapte al fondo y a las paredes de la caja. Las uniones de los anillos adyacentes deben quedar escalonadas entre sí; aplique la disposición específica indicada en el manual del equipo o por el proveedor de la empaquetadura.
- Compresión uniforme: Al instalar el prensaestopas, apriete los elementos de fijación de forma alterna y uniforme, evitando que un lado llegue primero al fondo. El prensaestopas debe mantenerse paralelo y dejar margen para ajustes posteriores; «cuanto más apretado, menos fugas» no debe considerarse un principio general.
- Prueba de funcionamiento e inspección posterior: Después del arranque, observe las fugas, el aumento de temperatura, la carga de movimiento del eje o del vástago y la posición del prensaestopas. Si las fugas aumentan de forma anormal, el movimiento se vuelve más pesado o el aumento de temperatura es evidente, detenga el equipo e inspeccione la colocación, la lubricación, la carga desigual del prensaestopas y el estado del eje o vástago, en lugar de seguir apretando.
Cómo diagnosticar las fugas de la empaquetadura: desde la distribución de la fuerza del prensaestopas hasta el estado del eje o vástago y de la caja de empaquetadura
El fenómeno de una fuga de empaquetadura solo proporciona una dirección prioritaria de inspección; no demuestra directamente una causa única. Durante la inspección, distinga primero entre una fuga externa de la caja de empaquetadura y una fuga interna del asiento de la válvula. A continuación, compruebe el estado del prensaestopas, la empaquetadura, el eje o vástago y la caja de empaquetadura, teniendo en cuenta si el equipo funciona con giro continuo o con movimiento alternativo.
| Fenómeno de fuga o de funcionamiento | Elementos prioritarios que deben comprobarse ante una fuga de empaquetadura |
|---|---|
| Sigue presentándose una fuga cuando el equipo está detenido | Compruebe la compatibilidad con el medio, que el empaquetado de la empaquetadura esté completo y que el prensaestopas reciba una carga uniforme. |
| La temperatura aumenta durante el funcionamiento y la fuga aparece gradualmente | Compruebe si existe un apriete excesivo, así como la lubricación, el calentamiento por fricción, la dilatación térmica y los límites de aplicación del material. |
| Fuga evidente en un lado del prensaestopas | Compruebe la carga desigual del prensaestopas, los residuos en la caja de empaquetadura, la excentricidad del eje o vástago y la compatibilidad de la sección transversal de la empaquetadura. |
| La fuga se agrava rápidamente después del arranque | Compruebe si los cortes son uniformes, si las uniones forman aberturas y si el eje o vástago presenta arañazos o picaduras. |
| El vástago se mueve con mayor dificultad | Compruebe la cantidad de apriete, la lubricación y si la empaquetadura es compatible con el tipo de movimiento del eje o vástago; evite seguir apretando a ciegas. |
Si sigue habiendo fugas después de sustituir la empaquetadura, compruebe primero el estado básico
Si sigue produciéndose una fuga externa después de instalar una empaquetadura nueva, no conviene pasar inmediatamente a un material más caro o «resistente a temperaturas más altas». Deben comprobarse las marcas, la ovalidad, la curvatura, la excentricidad y el estado de rugosidad superficial del eje o vástago, así como confirmar las dimensiones y el nivel de limpieza de la caja de empaquetadura, la estructura de la empaquetadura y el margen de ajuste disponible del prensaestopas. Si el eje o vástago ya está dañado, sustituir únicamente la empaquetadura a menudo no elimina la fuga.
Al realizar una compra o solicitar una cotización al proveedor, además de la sección transversal de la empaquetadura, deben proporcionarse el tipo de equipo, las dimensiones del eje o vástago, las dimensiones de la caja de empaquetadura, el medio y su concentración, la temperatura, la presión, la presencia de partículas, la velocidad de giro o la frecuencia de accionamiento, así como los síntomas de fallo observados. Solicite que el proveedor indique la estructura del material, los fundamentos de compatibilidad y las recomendaciones de instalación, y verifique todo con el manual del equipo, los procedimientos de seguridad del sitio y los datos específicos del producto.
Preguntas frecuentes sobre problemas habituales de las empaquetaduras
La evaluación de una fuga en una empaquetadura no puede basarse únicamente en el nombre del material. También deben tenerse en cuenta el tipo de movimiento del eje de la bomba o del vástago, la compatibilidad con el medio, el estado de la caja de empaquetadura, la distribución de la carga en el prensaestopas y los requisitos de seguridad del sitio. Las preguntas siguientes corresponden a los aspectos clave de selección, instalación y diagnóstico de fugas externas tratados en este artículo.
¿Es mejor apretar la empaquetadura cuanto más sea posible?
No. Un apriete adecuado ayuda a formar el sellado, pero un apriete excesivo puede aumentar la fricción del eje o vástago, la temperatura durante el funcionamiento y el desgaste, haciendo que el vástago se mueva con mayor dificultad e incluso agravando la fuga. El ajuste debe realizarse uniformemente conforme al manual del equipo y a los requisitos del proveedor de la empaquetadura; después de la puesta en marcha de prueba, observe la fuga, el aumento de temperatura, la carga de accionamiento y el margen de ajuste restante del prensaestopas.
¿Puede una empaquetadura más resistente a altas temperaturas solucionar directamente la fuga?
No necesariamente. Si la fuga se debe a arañazos en el vástago, a la curvatura o excentricidad del eje, a residuos en la caja de empaquetadura, a cortes inadecuados, a una carga desigual del prensaestopas o a una compatibilidad insuficiente con el medio, mejorar únicamente la resistencia a la temperatura puede no ser eficaz. Primero deben confirmarse la temperatura real, el medio, la presión y las condiciones de movimiento; después, deben comprobarse la instalación y el estado de las superficies básicas.
¿Pueden utilizarse la misma empaquetadura en el eje de una bomba y en un vástago?
No se puede determinar únicamente por el aspecto o las dimensiones de la sección transversal. El eje de la bomba suele girar de forma continua, por lo que deben tenerse en cuenta el calor generado por la fricción, la lubricación, la velocidad de giro y la superficie del eje; el vástago de la válvula puede desplazarse alternativamente en sentido axial o girar, por lo que deben considerarse la baja fricción, la capacidad de adaptación y la carga de accionamiento. Incluso cuando los materiales son iguales, el proveedor debe confirmar la estructura, el método de trenzado y los límites de aplicación en función de las condiciones de servicio.
¿Una fuga interna de la válvula se debe necesariamente a un problema de la empaquetadura?
No necesariamente. La empaquetadura está relacionada principalmente con las fugas externas de la caja de empaquetadura del vástago; si, después de cerrar la válvula, el fluido sigue pasando a través del asiento, normalmente se deben revisar primero el elemento de cierre, las superficies de sellado del asiento, los cuerpos extraños y el estado de operación. No se debe atribuir directamente la fuga interna a la empaquetadura.
Después de sustituir la empaquetadura, si sigue habiendo fugas externas, ¿qué partes deben revisarse primero?
Se recomienda revisar sucesivamente las marcas, picaduras, ovalidad, curvatura y excentricidad de la superficie del eje o del vástago de la válvula; después, verificar las dimensiones de la caja de empaquetadura, los residuos del material antiguo, la sección transversal de la empaquetadura, el desalineamiento de los cortes, la instalación de cada anillo y si el prensaestopas ejerce una presión uniforme. Asimismo, deben volver a comprobarse la compatibilidad con el fluido, la temperatura, la presión y las condiciones de movimiento, tomando como referencia el manual del equipo, los datos del material y los procedimientos de seguridad del lugar de trabajo.
Key takeaways
- Para seleccionar una empaquetadura, primero hay que confirmar la posición del sello y el tipo de movimiento: los ejes de las bombas suelen girar de forma continua, mientras que los vástagos de las válvulas pueden realizar movimientos alternativos de subida y bajada o movimientos rotativos.
- El fluido, la temperatura, la presión, las partículas sólidas, la velocidad de giro o la frecuencia de accionamiento, así como el estado del eje o vástago y de la caja de empaquetadura, afectan a la idoneidad de la empaquetadura.
- Las empaquetaduras de PTFE, grafito, aramida y fibra de carbono solo deben servir como orientación inicial de selección; finalmente, hay que verificar la compatibilidad y los límites de aplicación del producto específico.
- Durante la instalación, deben eliminarse la empaquetadura usada y los residuos; los anillos deben colocarse uno a uno, con cortes uniformes y desfasados, mientras el prensaestopas debe recibir una carga uniforme y conservar margen para ajustes posteriores.
- Si la fuga persiste después de sustituir la empaquetadura, hay que volver a comprobar la superficie del eje o vástago, su curvatura y excentricidad, el estado de la caja de empaquetadura, la carga aplicada por el prensaestopas y las condiciones de funcionamiento, en lugar de limitarse a aumentar el grado del material.



