Qué comprobar primero al seleccionar una fresadora CNC: comenzar por la geometría, las dimensiones, las tolerancias y la sujeción de la pieza
La selección de una fresadora CNC no debe comenzar por el «número de ejes» ni por la velocidad máxima del husillo, sino por responder a una cuestión de entrega: ¿puede el equipo completar de forma estable la pieza objetivo con el material, la sujeción, las herramientas y las condiciones de medición acordados? La precisión de posicionamiento, la velocidad del husillo o el recorrido efectivo indicados en la ficha técnica solo representan la capacidad del equipo bajo condiciones específicas y no equivalen a la tolerancia final de la pieza con todos los materiales y procesos.
El primer paso es desglosar los requisitos de la pieza. Confirme las dimensiones máximas envolventes, las dimensiones y el peso del bruto, y marque después las referencias críticas, las posiciones de los agujeros, las cavidades, las ranuras, las superficies inclinadas, las superficies curvas, los radios mínimos, las zonas de tolerancia y los requisitos de rugosidad superficial. Las superficies planas, los escalones, los agujeros y las cavidades orientadas en una sola dirección normalmente pueden evaluarse inicialmente mediante un proceso de tres ejes; si la pieza presenta referencias en varias caras, cavidades profundas, agujeros inclinados o superficies curvas complejas, también habrá que comprobar la accesibilidad de la herramienta, el número de sujeciones y la necesidad de ejes rotativos.
Establecer la cadena de selección «requisitos de la pieza—capacidad del equipo—método de verificación»
- Requisitos de la pieza: registre las características geométricas, el material, las dimensiones, las tolerancias, los requisitos superficiales, el volumen de producción y los objetivos de entrega.
- Capacidad del equipo: compruebe los recorridos efectivos X/Y/Z, las dimensiones de la mesa de trabajo, la capacidad de carga, el husillo y el portaherramientas, el almacén de herramientas, la refrigeración y evacuación de virutas, y la configuración de inspección.
- Método de verificación: defina con antelación el esquema de sujeción, la orientación de la herramienta, la comprobación de interferencias, la pieza de prueba y el informe dimensional, en lugar de aceptar únicamente los parámetros promocionales del equipo.
Debe prestarse especial atención a que el hecho de que el contorno exterior de la pieza quepa en la mesa de trabajo no significa necesariamente que pueda mecanizarse. El dispositivo de sujeción, los bloques de posicionamiento, la longitud saliente de la herramienta, el espacio en el extremo frontal del husillo y la dirección de evacuación de virutas reducen el rango de mecanizado real. En última instancia, la selección correcta de una fresadora CNC debe centrarse en si la pieza objetivo puede mecanizarse, medirse y reproducirse de forma estable, no solo en la etiqueta del equipo.
Cómo elegir entre fresadoras CNC de tres, cuatro y cinco ejes: decidir según las características del mecanizado
La elección entre una fresadora CNC de tres, cuatro o cinco ejes no debe comenzar por el número de ejes ni por la velocidad máxima del husillo, sino por analizar desde qué direcciones debe mecanizarse la pieza, si las referencias pueden transformarse de forma estable y si las superficies críticas requieren un ajuste continuo de la orientación de la herramienta. Un mayor número de ejes no equivale automáticamente a una mayor precisión; la calibración de los ejes rotativos, la calidad de la programación, la rigidez del dispositivo de sujeción, la longitud saliente de la herramienta, la estabilidad térmica y la capacidad del operario también afectan al resultado final de la pieza.
| Tipo de equipo | Características de mecanizado más adecuadas | Aspectos clave que deben confirmarse al realizar la compra |
|---|---|---|
| Fresadora CNC de tres ejes | Planos, escalones, agujeros, ranuras, contornos básicos y cavidades de una sola dirección | Accesibilidad de la herramienta, referencias de amarre, esquinas interiores de cavidades profundas y métodos de medición para agujeros críticos |
| Fresadora CNC de cuatro ejes | Superficies laterales, patrones de agujeros circunferenciales y características en varias caras que requieren indexado o mecanizado envolvente | Capacidad de carga del eje giratorio, precisión de posicionamiento, interferencias del utillaje y relación entre las referencias después del indexado |
| Fresadora CNC de cinco ejes | Agujeros inclinados, superficies complejas, cavidades profundas, mecanizado continuo de varias caras y piezas que requieren reducir los cambios de referencia | Ángulo de giro de los ejes rotativos, orientación de la herramienta, interferencias entre el husillo y el utillaje, posprocesado y validación mediante mecanizado de prueba |
Fresadora CNC de tres ejes: una geometría sencilla no significa requisitos bajos
Si la mayoría de las características de la pieza se mecanizan desde una sola dirección, una fresadora CNC de tres ejes suele facilitar el establecimiento de referencias estables de amarre e inspección. También puede completar las características laterales o posteriores mediante varios amarres, pero cada reposicionamiento introduce un riesgo de transformación de referencias. Para piezas con tolerancias estrictas en planos, posiciones de agujeros y cavidades, primero deben evaluarse los calibres de inspección, los pasadores de posicionamiento, el método de alineación y los resultados de las piezas de prueba, en lugar de juzgar únicamente por el número de ejes del equipo.
Fresadora CNC de cinco ejes: reducir los amarres no significa aumentar automáticamente la precisión
El principal valor de una fresadora CNC de cinco ejes es mejorar la accesibilidad a varias caras, ajustar continuamente la orientación de la herramienta y reducir ciertos reamarres. Por ello, las superficies complejas, los agujeros inclinados y las cavidades profundas merecen una evaluación de la solución de cinco ejes. Sin embargo, los errores de los ejes rotativos, el control del punto del extremo de la herramienta, la rigidez del utillaje y la estrategia de programación aún deben verificarse. La elección final debe volver al objetivo de entrega: bajo las condiciones especificadas de material, amarre, herramienta y medición, qué equipo puede reproducir de forma estable las dimensiones críticas y las características geométricas.
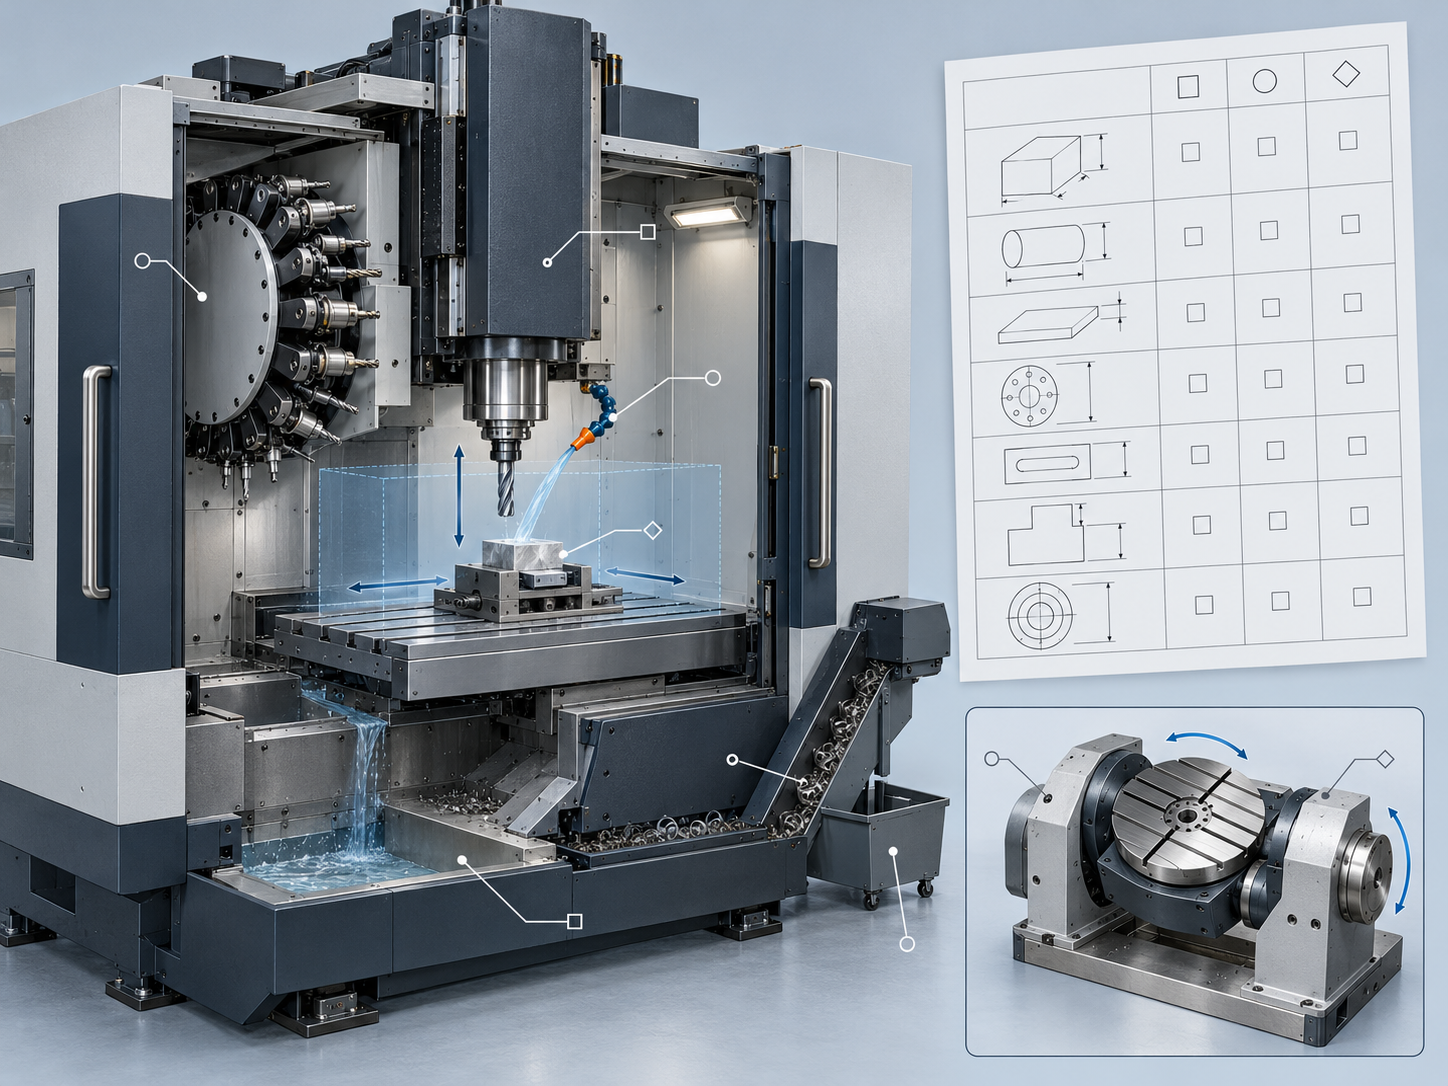
Tabla de evaluación de la capacidad de mecanizado de una fresadora CNC: recorridos, capacidad de carga, husillo, portaherramientas, almacén de herramientas e inspección
En la ficha de parámetros de una fresadora CNC no basta con fijarse en la velocidad máxima del husillo o en la precisión de posicionamiento. Al realizar la compra, deben verificarse en una misma tabla las necesidades de la pieza, las capacidades del equipo y el método de validación. El recorrido útil debe descontar el utillaje, los bloques de posicionamiento y las distancias de seguridad; la capacidad de carga de la mesa no solo corresponde al peso del material en bruto, sino que también debe considerar el utillaje, los componentes giratorios y las cargas de corte. La potencia y la velocidad del husillo, junto con la interfaz del portaherramientas, determinan el tamaño de la herramienta, la longitud de salida y el rango de corte de los materiales.
| Requisitos de la pieza | Capacidades de la fresadora CNC que deben verificarse principalmente | Método de verificación recomendado |
|---|---|---|
| Dimensiones máximas de envolvente y espacio de sujeción | Recorridos efectivos X/Y/Z, dimensiones de la mesa y espacio en el extremo del husillo | Realizar una comprobación del espacio con los modelos de la pieza en bruto, el dispositivo de sujeción y las herramientas |
| Peso de la pieza en bruto y del dispositivo de sujeción | Capacidad máxima de carga de la mesa, posiciones de apoyo y carga del eje giratorio | Verificar el manual del equipo y la masa total después de la sujeción |
| Cavidades profundas, ranuras estrechas y radios pequeños | Velocidad/potencia del husillo, interfaz del portaherramientas, capacidad del almacén de herramientas y limitación de la longitud saliente de la herramienta | Realizar una comprobación de accesibilidad e interferencias con las herramientas previstas |
| Múltiples referencias y agujeros inclinados | Rango del eje giratorio, precisión de giro y espacio para interferencias del dispositivo de sujeción | Comprobar la dirección del eje de la herramienta y las referencias de medición en cada posición |
| Orificios y dimensiones críticos | Precisión de posicionamiento, repetibilidad de posicionamiento, desviación del husillo y configuración de inspección en máquina | Confirmar mediante piezas de prueba, medición de la posición de los orificios y registros de inspección |
| Corte continuo y estabilidad de la producción por lotes | Método de refrigeración, capacidad de evacuación de virutas, capacidad del almacén de herramientas y lógica de cambio de herramientas | Observar el proceso de corte de prueba, la fragmentación de virutas, la acumulación de virutas y las anomalías durante el cambio de herramientas |
Las páginas públicas de equipos suelen utilizar esta forma de presentar de manera concentrada los parámetros. Por ejemplo, un equipo de tres ejes indica recorridos X/Y/Z de 600/500/300 mm, una mesa de 650×650 mm, una carga máxima de 300 kg, un husillo de 20.000 rpm y un portaherramientas HSK-A50; un equipo de cinco ejes indica recorridos lineales de 450/680/400 mm, una mesa de 400 mm, una carga de 150 kg y rangos de giro de los ejes A/C. Son únicamente datos de ejemplo de equipos individuales; no constituyen una norma unificada del sector ni son parámetros de equipos propios de Agile-X. La selección real del equipo aún requiere que el proveedor confirme cada aspecto según el modelo tridimensional de la pieza, la pieza en bruto, el方案 de sujeción y los requisitos de aceptación.
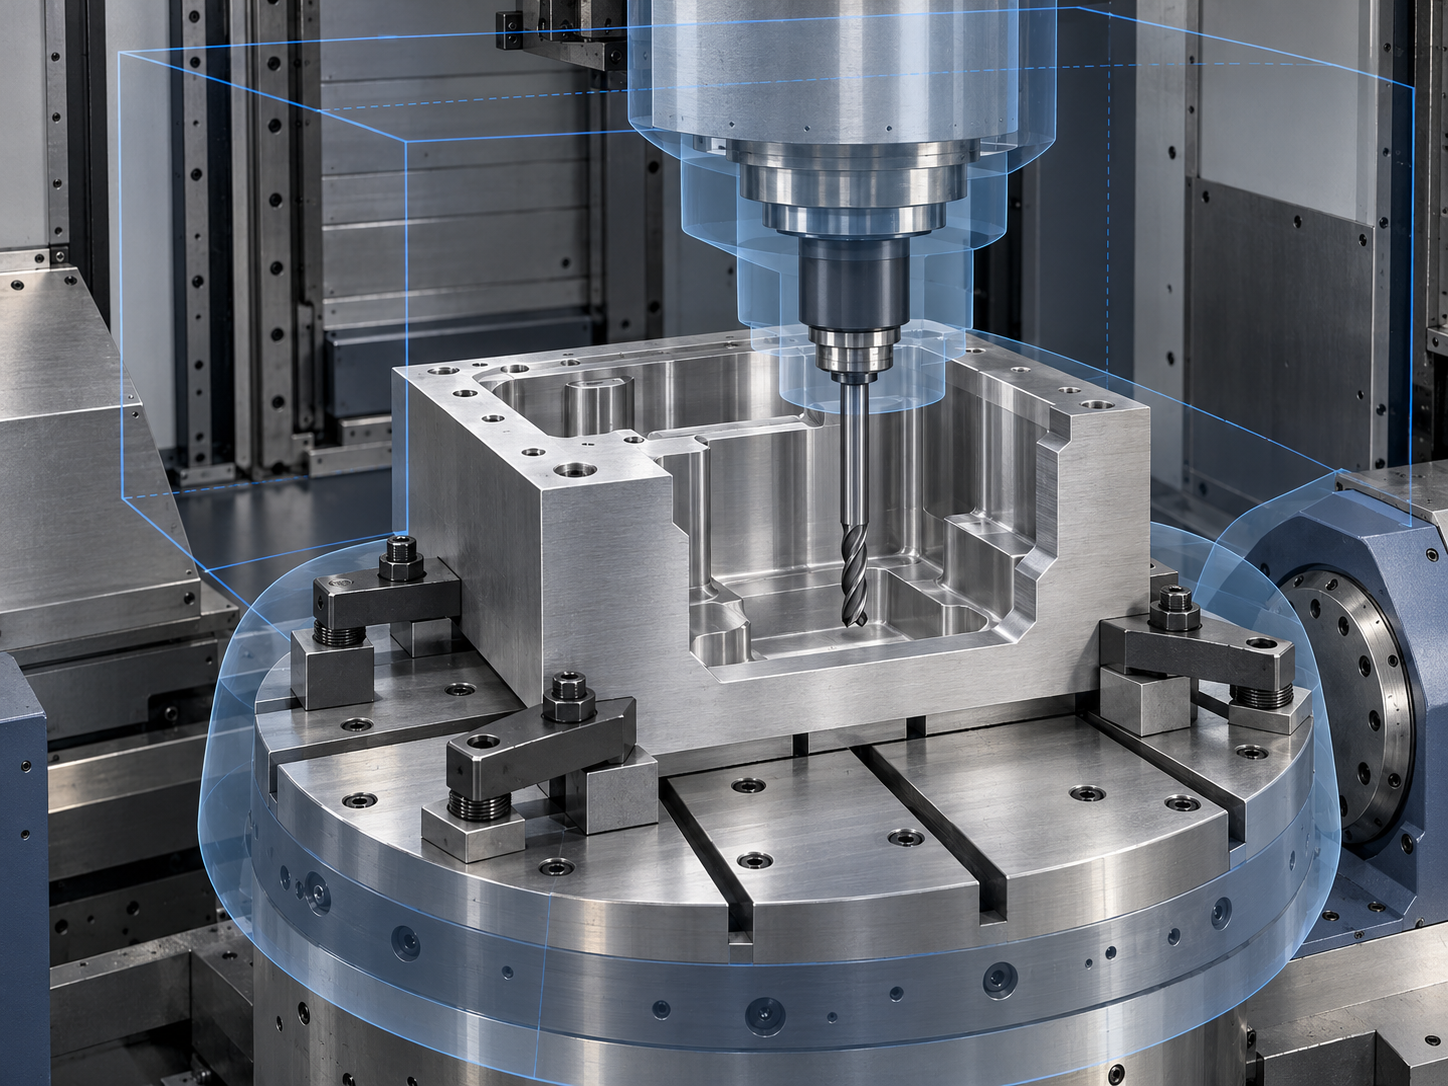
Por qué un recorrido de trabajo suficientemente grande aún puede no permitir el mecanizado: accesibilidad de la herramienta e interferencias con el dispositivo de sujeción
El recorrido útil de una fresadora CNC es solo el primer límite. Que el contorno exterior de la pieza quepa en el área de trabajo no significa que la herramienta pueda alcanzar todas las características. La placa base del dispositivo de sujeción, los bloques de posicionamiento, las bridas y los calces ocupan espacio; después de sujetar el material en bruto, el punto más alto también debe mantenerse alejado de la nariz del husillo, el almacén de herramientas y la zona de protección de la máquina. Al realizar la compra, debe comprobarse la envolvente real en el estado de sujeción, en lugar de comparar únicamente las dimensiones exteriores del plano con los recorridos X/Y/Z.
La accesibilidad de la herramienta de una fresadora CNC está limitada por las cavidades profundas y los ángulos interiores
Las cavidades profundas, las ranuras estrechas y los ángulos interiores pequeños suelen convertirse en limitaciones antes que la dimensión máxima de la pieza. El diámetro de la herramienta determina la anchura mínima de la ranura y el radio del ángulo interior; la longitud de salida de la herramienta afecta a la rigidez y las vibraciones, mientras que la distancia entre la nariz del husillo y la superficie de la pieza determina si la profundidad puede mecanizarse realmente. Incluso con un recorrido suficiente, una herramienta demasiado larga puede sufrir flexión, vibraciones autoexcitadas o una evacuación deficiente de virutas, lo que afecta finalmente a las dimensiones y a la rugosidad superficial.
En una fresadora CNC también deben comprobarse las interferencias entre el eje giratorio, el dispositivo de sujeción y la evacuación de virutas
Al utilizar una fresadora CNC de cuatro o cinco ejes, también deben comprobarse el ángulo de giro del eje rotativo, el diámetro de la mesa, el peso de la pieza y la geometría del dispositivo de sujeción. Al girar hasta una determinada posición, el dispositivo de sujeción puede colisionar con la columna, el husillo o la cubierta de protección; una sujeción excéntrica de la pieza también puede superar la carga admisible del eje rotativo. Si las virutas generadas durante el mecanizado de cavidades profundas no pueden evacuarse correctamente, se producirá un corte secundario y un desgaste de la herramienta.
- Proporcione el modelo tridimensional de la pieza, las dimensiones y el peso del material en bruto, así como un croquis completo de sujeción.
- Solicite al proveedor que especifique el diámetro de la herramienta, la longitud de salida y la orientación de la herramienta para las características críticas.
- Realice una comprobación de interferencias entre el husillo, el dispositivo de sujeción, el eje rotativo y la pieza para el mecanizado de varias caras.
- Confirme con antelación el método de medición de las cavidades profundas, los taladros críticos y las superficies de referencia para evitar que no puedan inspeccionarse eficazmente una vez finalizado el mecanizado.
Qué comprobar en la aceptación de precisión de una fresadora CNC: precisión geométrica, precisión de posicionamiento y precisión de repetición del posicionamiento
La aceptación de una fresadora CNC no puede basarse únicamente en un dato de precisión de posicionamiento. Una evaluación completa debe dividirse, como mínimo, en cuatro niveles: precisión geométrica de la máquina, capacidad de posicionamiento y repetición del posicionamiento de los ejes lineales, estado del husillo y de los ejes rotativos, y resultados dimensionales y geométricos de una pieza de prueba. Los dos primeros niveles describen el estado del movimiento y de la estructura del equipo; los dos últimos se aproximan más a la capacidad real de entregar piezas conformes.
Comprobar por separado la precisión geométrica y la precisión de movimiento de una fresadora CNC
La inspección geométrica puede incluir la planitud de la mesa, la perpendicularidad entre los ejes lineales, el descentramiento radial del alojamiento del husillo, la relación entre el eje del husillo y la superficie de la mesa, así como el descentramiento correspondiente del eje rotativo. La verificación de la precisión de posicionamiento debe especificar el recorrido de medición, las posiciones objetivo, el método de distribución de los puntos y la dirección de aproximación. Normalmente es necesario distribuir uniformemente los puntos a lo largo del recorrido habitual o del recorrido estipulado en el contrato, y aproximarse a las posiciones objetivo por separado desde las direcciones positiva y negativa; antes de la medición también debe realizarse un precalentamiento para que el estado del equipo sea comparable.
| Niveles de aceptación | Contenido clave que debe comprobarse | Conclusiones que no pueden deducirse directamente |
|---|---|---|
| Precisión geométrica | Planitud, perpendicularidad, salto radial del husillo y relaciones entre ejes | No equivale directamente a la tolerancia dimensional de la pieza terminada |
| Movimiento de los ejes lineales | Precisión de posicionamiento, repetibilidad de posicionamiento y error de aproximación en ambos sentidos | No cubre todos los materiales ni las condiciones de corte |
| Husillo y ejes giratorios | Salto radial, posicionamiento rotativo y estado de los ejes giratorios | No puede sustituir la verificación de la orientación de la herramienta ni de las interferencias |
| Pieza de prueba | Dimensiones, tolerancias geométricas, calidad superficial y registro del informe | No representa todas las piezas ni la estabilidad de la producción por lotes |
La precisión de posicionamiento de una fresadora CNC no equivale a la tolerancia de la pieza
La precisión de posicionamiento nominal de una máquina herramienta es un indicador de movimiento obtenido bajo condiciones de medición específicas, y no equivale a la precisión dimensional final obtenida con un determinado material, herramienta, sujeción y estado térmico. Cuando se trate de GB/T 17421.2-2023 o ISO 230-2, deberán prevalecer la norma oficial, las cláusulas contractuales y el plan de inspección, dejando claramente especificadas las condiciones ambientales, el estado de precalentamiento, la referencia de coordenadas, los instrumentos de medición, el número de repeticiones y la desviación permitida. Al final de la aceptación también deberá mecanizarse una pieza de prueba acordada para verificar las dimensiones críticas, las tolerancias geométricas y el informe de medición, en lugar de sustituir la evaluación completa por una sola lectura o por un único conjunto de datos láser.
Cómo organizar la aceptación en planta: precalentamiento, trayectoria de medición, aproximación en ambos sentidos y validación mediante una pieza de prueba
La aceptación de una fresadora CNC no debería comenzar con “medir un valor de precisión en planta”, sino con la especificación contractual del objeto de aceptación, el estado del equipo y el método de evaluación. Como mínimo, deben definirse las condiciones de precalentamiento o estabilidad térmica, la temperatura ambiente, el sistema de coordenadas, los instrumentos de medición, los puntos de medición, el método de aproximación en ambos sentidos, el número de repeticiones, la desviación permitida y el tratamiento de las no conformidades. De lo contrario, aunque la precisión de posicionamiento indicada en el informe parezca conforme, será difícil determinar si puede traducirse en la capacidad de mecanizado de la pieza objetivo.
- Precaliente el equipo y confirme su estado. Haga funcionar el equipo conforme a lo estipulado en el contrato, de modo que el husillo, los ejes lineales y el sistema de control alcancen el estado estable especificado o acordado. Registre el tiempo de precalentamiento, las condiciones ambientales, las alarmas del equipo y el estado de la herramienta y del dispositivo de sujeción; no utilice directamente una única lectura tomada con la máquina fría como conclusión final.
- Realice primero la comprobación de la precisión geométrica. Compruebe la planitud de la mesa de trabajo, la perpendicularidad entre los ejes lineales, el salto radial circular del alojamiento del husillo y la relación entre el eje del husillo, la superficie de la mesa de trabajo y los ejes lineales. En las fresadoras CNC con ejes giratorios, también deberán verificarse el salto radial, el estado de giro y el comportamiento de posicionamiento de los ejes correspondientes.
- Vuelva a medir la precisión de posicionamiento y la repetibilidad de los ejes lineales. Los puntos de medición deben cubrir el recorrido de trabajo habitual o el recorrido estipulado en el contrato, y distribuirse uniformemente a lo largo de este en la medida de lo posible. Cada posición objetivo debe alcanzarse desde las direcciones positiva y negativa según lo acordado, para identificar el juego inverso, los errores del servosistema y las diferencias de la transmisión mecánica. El eje de medición también debe aproximarse lo máximo posible al punto funcional del eje inspeccionado, a fin de reducir los errores de Abbe y de palanca.
- Por último, realice la verificación mediante una pieza de prueba. Fabrique la pieza de prueba utilizando el material, las dimensiones del bruto, las herramientas y el método de sujeción acordados, y compruebe las dimensiones críticas, las tolerancias geométricas, las relaciones entre las posiciones de los agujeros, la rugosidad superficial y los resultados de mecanizados repetidos. El informe de aceptación debe incluir los datos de medición, la información de los instrumentos y los criterios de evaluación, en lugar de conservar únicamente un resumen de la medición láser.
GB/T 17421.2-2023 o ISO 230-2 pueden utilizarse como marco de referencia para las inspecciones pertinentes, pero el alcance específico, los métodos de medición y las desviaciones permitidas deberán regirse por las normas oficiales, el contrato de compra y el plan de inspección. La precisión geométrica de la máquina herramienta, la precisión de movimiento de los ejes y la precisión dimensional de la pieza de prueba pertenecen a niveles diferentes; las tres deben registrarse y evaluarse por separado.
Incluir los parámetros de la fresadora CNC en la especificación de compra: de la capacidad del equipo a la entrega de piezas
El criterio definitivo para seleccionar una fresadora CNC no es la velocidad máxima, el número de ejes ni una precisión de posicionamiento aislada, sino si el equipo puede fabricar de forma estable la pieza objetivo bajo las condiciones acordadas de material, sujeción, herramientas y medición. La especificación de compra debe traducir los “parámetros del equipo” en requisitos ejecutables de entrega de piezas y dejar registros trazables para la aceptación posterior.
Qué información de la pieza debe incluir la especificación de compra de una fresadora CNC
- Planos de la pieza, designación del material, dimensiones y peso del bruto, así como referencias críticas y dirección de sujeción.
- Dimensiones críticas, grados de tolerancia, requisitos geométricos, rugosidad superficial y método de evaluación del aspecto.
- Método de sujeción previsto, requisitos de transformación de referencias y accesibilidad de las herramientas para características críticas como cavidades profundas y ranuras estrechas.
- Material de la pieza de prueba, características mecanizadas, dimensiones sometidas a inspección por muestreo, equipos de inspección y formato del informe.
Por parte del equipo, deben especificarse uno por uno el recorrido útil en X/Y/Z, las dimensiones y la capacidad de carga de la mesa, la velocidad y la potencia del husillo, la interfaz del portaherramientas, la capacidad del almacén de herramientas, las condiciones de refrigeración y evacuación de virutas, el rango de los ejes giratorios, así como las condiciones de medición de la precisión de posicionamiento y de la repetibilidad. Si el equipo incorpora inspección en máquina, también deben definirse el objeto de inspección, la lógica de corrección y el método de salida de datos. La precisión de posicionamiento nominal no puede transformarse directamente en un “valor garantizado de las dimensiones de la pieza”; la precisión de la pieza también se ve afectada por la estabilidad térmica, el desgaste de las herramientas, la rigidez del utillaje, la programación y la deformación del material.
Convertir los parámetros del equipo en cláusulas de aceptación verificables
El contrato debe especificar claramente el precalentamiento o el estado de estabilización, las condiciones ambientales, la referencia de coordenadas, los instrumentos de medición, los puntos y las direcciones de medición, el número de repeticiones, las desviaciones permitidas y el tratamiento de las no conformidades. Al comparar la precisión de posicionamiento de los ejes lineales, debe indicarse si se cubre todo el recorrido o el recorrido estipulado en el contrato, así como si se emplean aproximaciones desde las direcciones positiva y negativa. La aceptación del equipo también debe combinar la precisión geométrica, el estado del husillo o de los ejes giratorios y los resultados de la pieza de prueba; no puede limitarse a aceptar un único informe de inspección.
Preguntas frecuentes sobre la selección y aceptación de fresadoras CNC
La selección de una fresadora CNC no puede basarse únicamente en el número de ejes, la velocidad máxima o una precisión de posicionamiento aislada. La geometría de la pieza, el método de sujeción, la accesibilidad de las herramientas, el material, las tolerancias y las condiciones de aceptación deben evaluarse dentro de una misma cadena de decisión.
¿Es suficiente una fresadora CNC de tres ejes para mecanizar piezas de precisión?
Por lo general, sí. Las superficies planas, los agujeros, las ranuras, los escalones, los contornos básicos y las cavidades orientadas en una sola dirección suelen estar dentro de las capacidades de una fresadora CNC de tres ejes. Si la pieza incluye agujeros inclinados, características que rodean varias caras, cavidades profundas o superficies curvas complejas, será necesario evaluar una solución de cuatro o cinco ejes, o un método de sujeción especializado. El resultado final también depende del material, las herramientas, el utillaje, la estabilidad térmica y el método de inspección.
¿Una fresadora CNC de cinco ejes tiene necesariamente una precisión superior a la de una de tres ejes?
No necesariamente. El valor principal del mecanizado de cinco ejes es mejorar la accesibilidad a varias caras, ajustar la orientación de la herramienta y reducir los reajustes de sujeción; no implica automáticamente una mayor precisión de la pieza. La calibración de los ejes giratorios, los errores de interpolación, la programación, la rigidez del utillaje, el estado de la herramienta y el método de medición también influyen en el resultado. La evaluación debe basarse en una pieza de prueba y en los datos de aceptación acordados.
Si el recorrido de trabajo del equipo es suficientemente grande, ¿por qué es necesario realizar una comprobación de interferencias?
El recorrido de trabajo solo indica el rango de movimiento lineal del equipo. El utillaje, los topes de posicionamiento, la altura del material en bruto, el diámetro de la herramienta, la longitud de salida de la herramienta, la distancia desde la nariz del husillo, el ángulo de giro de los ejes rotativos y el espacio para la evacuación de virutas también pueden limitar el mecanizado. Antes de la compra, deben comprobarse, utilizando el modelo tridimensional, las dimensiones del material en bruto y un esquema de sujeción, las orientaciones críticas de la herramienta y las posibles interferencias con el utillaje.
Si el contrato no especifica claramente las condiciones de medición, ¿cómo deben completarse los requisitos de aceptación de una fresadora CNC?
Deben especificarse el precalentamiento del equipo o su estado estabilizado, las condiciones ambientales, la referencia de coordenadas, los instrumentos de medición, el recorrido de medición, los puntos objetivo, el método de aproximación en ambos sentidos, el número de repeticiones, las desviaciones permitidas, el material de prueba, los elementos de inspección y el tratamiento de los resultados no conformes. Los datos de precisión de posicionamiento no pueden compararse fuera de estas condiciones ni equipararse directamente con las tolerancias dimensionales finales de todas las piezas.
Key takeaways
- La selección de una fresadora CNC debe comenzar por determinar las características de la pieza y los objetivos de aceptación, y después comparar el número de ejes y los parámetros del equipo.
- Las máquinas de tres ejes suelen ser adecuadas para superficies planas, agujeros, ranuras, escalones y cavidades básicas; el valor principal de los cinco ejes reside en el acceso a múltiples caras, la orientación de la herramienta y la reducción de las nuevas sujeciones.
- Además del recorrido efectivo, también deben comprobarse el espacio ocupado por el dispositivo de sujeción, la longitud saliente de la herramienta, la interfaz del husillo, el rango del eje rotativo, la capacidad de carga y las condiciones de evacuación de virutas.
- La precisión de posicionamiento, la precisión de mecanizado y la tolerancia dimensional final de la pieza no son el mismo concepto; deben evaluarse conjuntamente con las condiciones de medición y la pieza de prueba.
- El contrato de compra debe especificar el estado de precalentamiento, la trayectoria de medición, la referencia de coordenadas, los instrumentos, el número de repeticiones, las desviaciones permitidas y el procedimiento para productos no conformes.



