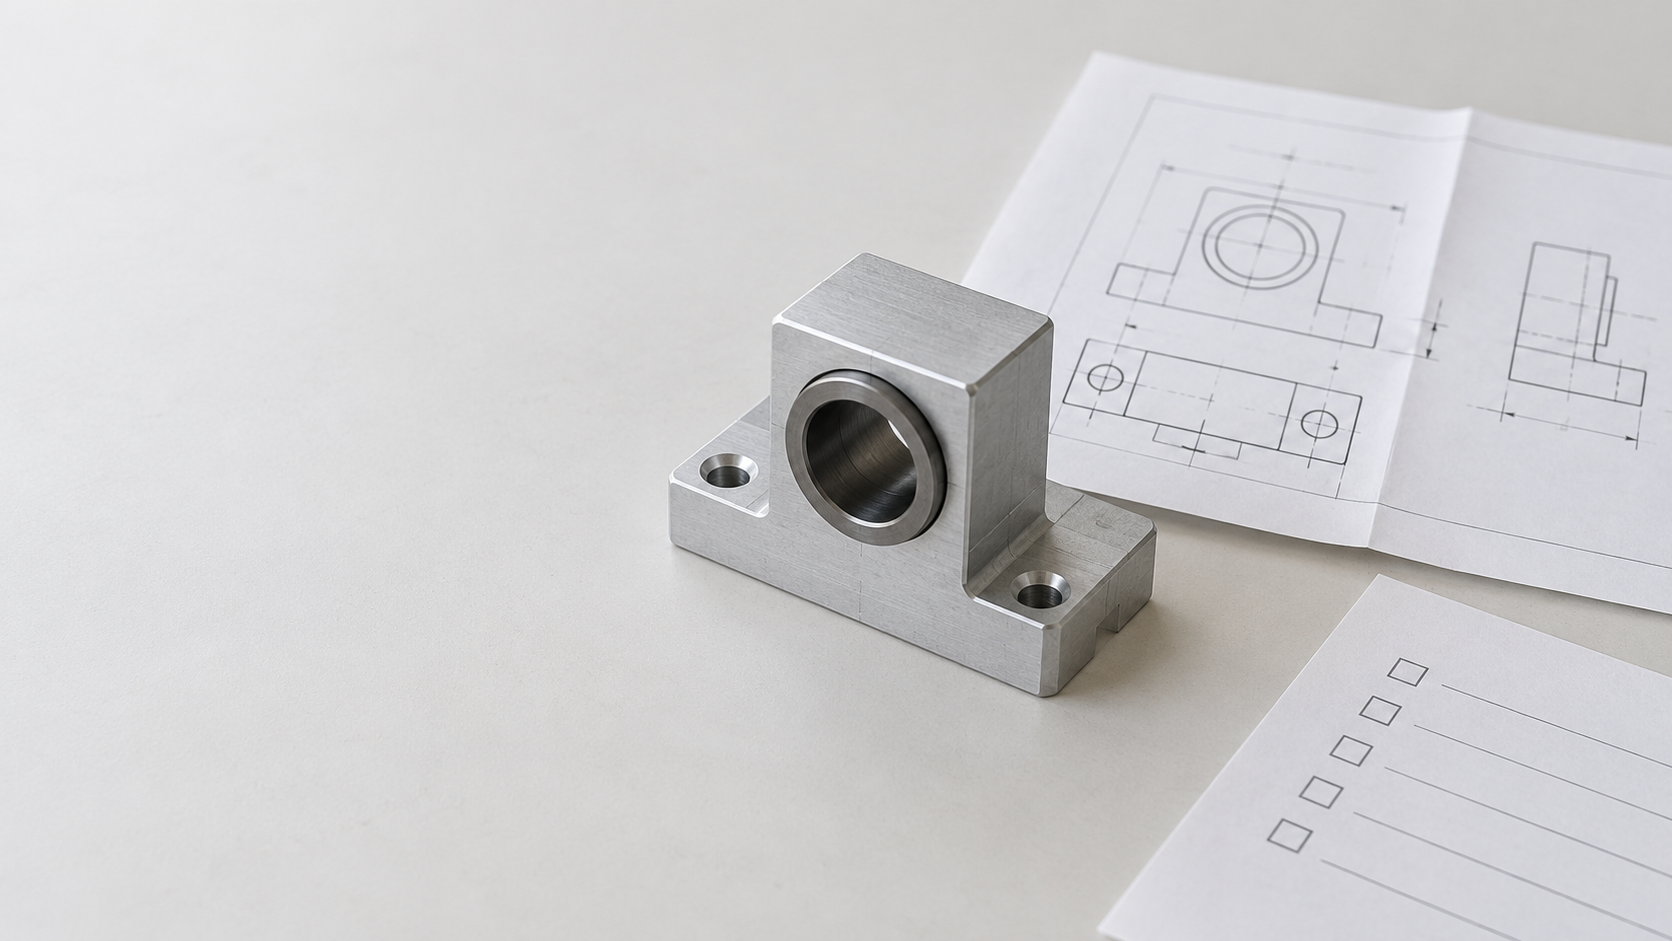
¿Por qué hay que realizar primero una revisión del plano y una revisión DFM para la fabricación bajo pedido de componentes mecánicos en lotes pequeños?
En los componentes mecánicos no estándar fabricados en lotes pequeños, los problemas más frecuentes no se deben a la falta de proveedores capaces de cotizar, sino a que ambas partes interpretan de manera diferente la fabricación y la aceptación de una misma pieza. Aunque la pieza parezca completa en CAD, durante el mecanizado pueden aparecer conflictos como tolerancias excesivamente estrictas, orificios no estándar, cavidades profundas con paredes delgadas, esquinas vivas o un estado del material no definido. El resultado suele ser la modificación repetida de la cotización, ajustes provisionales de las soluciones de sujeción y de las herramientas y, después de la entrega, retrabajos o disputas debido a diferencias en los criterios de inspección.
Primero hay que distinguir dos tipos de revisión. La revisión del diseño funcional se centra en si la pieza cumple los requisitos de resistencia, ensamblaje, movimiento y entorno de uso; la revisión DFM de fabricación comprueba si las herramientas pueden alcanzar las zonas necesarias, si la orientación de las características es razonable, si las referencias de sujeción están claramente definidas y si existen métodos estables de mecanizado e inspección para las tolerancias. Que el diseño sea funcionalmente correcto no significa que el componente mecánico sea adecuado para fabricarse bajo pedido. Por ejemplo, una cavidad profunda puede requerir una herramienta más larga, una pared delgada puede deformarse después del mecanizado, las esquinas vivas normalmente no pueden formarse directamente con una fresa vertical convencional y un diámetro de orificio no estándar puede requerir herramientas especiales.
Por lo tanto, el objetivo de la revisión del plano no es simplemente «detectar errores», sino convertir los requisitos funcionales en requisitos de fabricación mecanizables, repetibles e inspeccionables. El cliente y el proveedor deben confirmar uno por uno: qué dimensiones son realmente críticas para la función, qué requisitos pueden adoptar las tolerancias generales no indicadas acordadas por ambas partes, cómo se mecanizarán los orificios, las roscas y las cavidades profundas, cómo se establecerán las referencias y con qué indicadores se aceptará la calidad superficial. Solo cuando estos aspectos queden establecidos por escrito antes de la cotización y del pedido, la fabricación bajo pedido en lotes pequeños tendrá límites claros de coste, calidad y liberación.
¿Qué debe incluir el paquete de documentos antes de solicitar una cotización para la fabricación bajo pedido de componentes mecánicos?
En una solicitud de cotización para la fabricación bajo pedido de componentes mecánicos, lo importante no es la cantidad de documentos, sino permitir que el proveedor cotice, revise y realice la aceptación según una misma versión. Aunque el modelo CAD parezca completo, si faltan el estado del material, la cantidad o los requisitos de inspección, la cotización puede seguir modificándose repetidamente. Se recomienda enviar la siguiente información como un paquete de documentos controlado:
- Información de identificación: número de pieza, nombre, número de versión, cantidad, lote previsto y requisitos de entrega.
- Archivos geométricos: plano de ingeniería 2D y modelo 3D, indicando el número y la versión en el nombre del archivo; si el 2D y el 3D no coinciden, debe acordarse por escrito cuál prevalece.
- Requisitos técnicos: designación y estado o dureza del material, tratamiento térmico, tratamiento superficial, dimensiones críticas, GD&T, tolerancias generales no indicadas, especificaciones de roscas y orificios.
- Documentación de calidad: certificado del material, certificado del tratamiento superficial, informe de inspección dimensional, reglas de inspección por muestreo y confirmación de si la primera pieza requiere aprobación.
- Requisitos de entrega: embalaje, protección, identificación, documentación que acompaña al envío y método de notificación de cambios.
Indique primero los requisitos funcionales críticos y después gestione las dimensiones ordinarias
No asigne el mismo grado a todas las dimensiones del plano. En el plano o en la solicitud de cotización deben indicarse las dimensiones funcionales críticas que afectan al montaje, el sellado, el deslizamiento, el posicionamiento y la resistencia, así como la relación entre referencias y el método de aceptación; para las dimensiones estructurales ordinarias, utilice las tolerancias no indicadas acordadas por ambas partes. Si el proveedor propone sustituir tolerancias, materiales o procesos, debe obtener aprobación por escrito antes de realizar el pedido; no se debe considerar aprobado un cambio únicamente por aparecer en el historial de conversaciones.
| Elementos documentales | El cliente debe especificar claramente | El proveedor debe confirmar |
|---|---|---|
| Plano y modelo | Versión, prioridades e historial de cambios | Si existe algún conflicto geométrico o de acotación |
| Material | Designación, estado/dureza y documentación acreditativa | Disponibilidad de compra y aprobación de sustituciones |
| Características críticas | Motivo funcional, tolerancia y referencia | Método de mecanizado y método de inspección |
Antes de enviar la RFQ, es recomendable solicitar al proveedor que responda punto por punto a la información que falta y a las condiciones asumidas, en lugar de limitarse a responder «se puede mecanizar». Este paso convierte la fabricación bajo pedido de piezas mecánicas de una simple consulta de precios en un acuerdo de fabricación ejecutable.
¿Qué riesgos de mecanizado deben comprobarse principalmente en la revisión DFM de piezas mecánicas por parte del proveedor?
La revisión DFM en la fabricación bajo pedido de piezas mecánicas no consiste simplemente en responder «si se puede hacer», sino en confirmar que la pieza puede mecanizarse de forma estable, producirse repetidamente e inspeccionarse conforme a lo acordado. Normalmente, el proveedor comprueba primero si la herramienta puede alcanzar las características objetivo, las direcciones de mecanizado de los agujeros y las cavidades, y si las referencias de sujeción están claramente definidas. Si la dirección de mecanizado no es adecuada, puede ser necesario aumentar el número de sujeciones; si una cavidad profunda requiere una herramienta más larga, disminuirá la rigidez de la herramienta y se verán afectados la vibración, el tiempo de mecanizado y la estabilidad dimensional.
En la fabricación bajo pedido de piezas mecánicas, primero deben confirmarse la geometría y la sujeción
- Paredes delgadas, esquinas agudas, radios pequeños y ranuras estrechas: confirme si pueden producir deformación, rebabas o interferencias con la herramienta y, cuando sea necesario, ajuste el espesor de pared, el radio o la secuencia de mecanizado.
- Agujeros y roscas: confirme el diámetro y la profundidad del agujero, las especificaciones de la rosca, la configuración del fondo del agujero y el método de inspección. Los diámetros de agujero no estándar pueden requerir herramientas especiales, por lo que no deben cotizarse simplemente como un taladrado convencional.
- Sujeción y referencias: defina con qué referencia deben mecanizarse e inspeccionarse las dimensiones críticas y confirme si se requiere invertir la pieza, utilizar dispositivos de sujeción especiales o realizar un posicionamiento adicional.
- Procesos subcontratados: para el tratamiento térmico, el tratamiento superficial o las inspecciones especiales, deben especificarse la parte responsable, los requisitos documentales y los elementos que deberán volver a inspeccionarse tras el regreso de la pieza.
Por ejemplo, si el cliente escribe en el plano «diámetro del agujero de precisión, buena superficie», el proveedor no debería cotizar directamente basándose en ello, sino preguntar: ¿el agujero se utiliza para posicionamiento, como eje de giro o para fijación? ¿Cuáles son la tolerancia y la profundidad? ¿Tiene rosca? ¿El requisito de rugosidad superficial es Ra 3.2, 1.6 o inferior? ¿Con qué referencia y método se inspeccionará en la entrega? Estas respuestas afectan simultáneamente a las herramientas, la sujeción, la trayectoria de mecanizado, el coste de inspección y las hipótesis de la cotización. El cliente debe exigir que el proveedor registre por escrito, punto por punto, los riesgos de DFM, las modificaciones recomendadas y las alternativas propuestas en el acta de revisión del plano; cualquier cambio en las tolerancias, el tipo de agujero o el proceso debe confirmarse por escrito antes de realizar el pedido.
¿Cómo fijar el material, el tratamiento superficial y las tolerancias en la fabricación personalizada de componentes mecánicos?
En la fabricación personalizada de componentes mecánicos, el material, el tratamiento superficial y las tolerancias no pueden cotizarse ni aceptarse por separado. En conjunto, afectan a la selección de herramientas, los parámetros de mecanizado, el riesgo de deformación, los cambios dimensionales posteriores al tratamiento y los resultados de la inspección final. Durante la confirmación técnica, como mínimo deben incluirse en un mismo documento controlado la designación y el estado del material, los requisitos de tratamiento superficial, las dimensiones críticas y los métodos de inspección.
La designación, el estado del material y la aprobación de sustituciones deben especificarse claramente
Por lo general, no basta con que el plano indique únicamente «aluminio», «acero inoxidable» o «plástico de ingeniería». Deben especificarse la designación concreta, la dureza o el estado de suministro, así como si se requieren certificados del material, información del lote o registros de tratamiento térmico. Las distintas aleaciones y estados modifican la maquinabilidad, el desgaste de las herramientas, la estabilidad dimensional y la resistencia de la pieza. Si el proveedor propone sustituirlo por un «material equivalente», también debe obtenerse una confirmación por escrito antes de realizar el pedido; no basta con aceptarlo verbalmente en una conversación.
Confirmación en tres columnas del tratamiento superficial y las tolerancias de los componentes mecánicos
| Elemento que debe confirmarse | Contenido que debe especificarse | Impacto en el mecanizado y la aceptación |
|---|---|---|
| Tratamiento superficial | Tipo de tratamiento, requisitos de la película o del recubrimiento, zonas visibles y zonas que deben protegerse | Puede modificar las dimensiones, el color, la resistencia a la corrosión y el ajuste de montaje |
| Tolerancia | Motivo funcional, método de mecanizado y método de inspección | Determina la sujeción, la planificación del proceso, la referencia de medición y el coste de inspección |
La confirmación de las tolerancias no debe entenderse simplemente como «cuanto más pequeña, mejor». Para cada dimensión crítica deben responderse tres preguntas: por qué se necesita esa tolerancia, qué proceso utilizará el proveedor para garantizarla y con qué referencia e instrumento se inspeccionará en la entrega. Para las dimensiones estructurales ordinarias puede utilizarse una tolerancia no indicada aceptada por ambas partes; las dimensiones críticas para la función deben marcarse por separado y, si el proveedor propone una tolerancia alternativa, deberá obtener la aprobación por escrito antes de la producción.
La rugosidad superficial puede especificarse según la función. Los valores de indicación habituales en el sector incluyen Ra 3.2, 1.6, 0.8 y 0.4 μm, pero la alcanzabilidad real y el coste dependen del material, el área, la geometría, el proceso de mecanizado y el tratamiento posterior. Las superficies de sellado, las superficies deslizantes y las superficies visibles no deben someterse al mismo estándar; deben especificarse por separado la función, las zonas permitidas y el criterio de inspección.
¿Cómo se debe interpretar una cotización para el mecanizado de piezas mecánicas no estándar en lotes pequeños?
Al solicitar una cotización para el mecanizado personalizado de piezas mecánicas, no se debe comparar únicamente el precio total. En los lotes pequeños normalmente es necesario distribuir los costes de programación, sujeción, adquisición de materiales y preparación de la inspección de la primera pieza, por lo que el coste por unidad puede ser superior al de la producción en serie. Lo más importante es confirmar sobre qué supuestos se basa la cotización: si el material se adquiere según la designación y el estado especificados, si las tolerancias críticas se han evaluado por separado, si el tratamiento superficial y el tratamiento térmico están incluidos, quién se responsabiliza de los procesos subcontratados y a qué dimensiones corresponden los informes de inspección.
¿Qué partidas deben desglosarse en una cotización para el mecanizado de piezas mecánicas?
| Partidas de la cotización | Aspectos que deben verificarse | Posibles efectos |
|---|---|---|
| Coste del material | Designación, estado o dureza, especificaciones de compra y gestión del material sobrante | Maquinabilidad del material, coste de adquisición y plazo de entrega |
| Mecanizado y sujeción | Programación, horas de mecanizado, número de sujeciones y herramientas o utillajes especiales | Complejidad geométrica, cavidades profundas, orificios no estándar y riesgo de errores en el reposicionamiento repetido |
| Procesos posteriores y subcontratación | Tratamiento térmico, anodizado, recubrimiento, pasivado y responsabilidades de los procesos subcontratados | Variaciones dimensionales, uniformidad del aspecto y coordinación de la entrega |
| Inspección y entrega | Informe de dimensiones críticas, alcance del muestreo, embalaje y método de transporte | Criterios de aceptación, requisitos de protección y coste final |
Una vez completado el mecanizado personalizado de las piezas mecánicas, ¿cómo puede utilizarse la aceptación de la primera pieza como punto de liberación?
Una vez finalizado el mecanizado personalizado de componentes mecánicos, la aceptación de la primera pieza no consiste únicamente en «medir algunas dimensiones». Debe convertirse en el punto de autorización para decidir si se continúa con la producción del lote pequeño. Antes de la aceptación, hay que verificar el número de pieza, la versión del plano, la cantidad de muestras y los registros de inspección presentados por el proveedor, para evitar utilizar una versión incorrecta o determinar la conformidad basándose en documentos diferentes.
- [object Object]
- [object Object]
- [object Object]
El registro de aceptación debe incluir, como mínimo, el número de muestra, la versión del plano, los elementos de medición, las referencias utilizadas, los resultados medidos, la conclusión de conformidad y el responsable del tratamiento de las desviaciones. Si se detectan desviaciones dimensionales o problemas de montaje, deben registrarse las medidas correctivas y los resultados de la reinspección, especificando si la decisión es «se permite el retrabajo», «se acepta la desviación» o «se suspende la producción por lotes». Una vez aprobada la primera pieza, ambas partes también deben acordar el porcentaje de inspección por muestreo de los lotes posteriores, la identificación de los lotes y la aprobación de cambios. Cuando se produzcan cambios en el material, el proceso, la subcontratación o el método de inspección, deberá realizarse una nueva confirmación; no se puede depender únicamente de una aprobación verbal registrada en un chat.
FAQ: ¿Cuáles son las dudas más frecuentes sobre el mecanizado personalizado de componentes mecánicos y la ampliación a lotes pequeños?
El punto clave de la aceptación del mecanizado personalizado de componentes mecánicos no es solo medir una dimensión, sino confirmar que los requisitos del plano, el método de fabricación, la documentación del material y las referencias de inspección sean coherentes entre sí. Las siguientes cuestiones conviene confirmarlas nuevamente antes de realizar el pedido y autorizar la primera pieza.
Al realizar el mecanizado personalizado de componentes mecánicos, ¿cuanto mayor sea la precisión, mejor?
No necesariamente. Las tolerancias deben estar determinadas por funciones como el montaje, la estanqueidad, el posicionamiento o el movimiento, y ser compatibles con el método de mecanizado y la capacidad de inspección reales. Ajustar las tolerancias de todo el plano sin una justificación funcional suele aumentar los costes de sujeción, mecanizado e inspección, y también puede prolongar la preparación de la entrega.
¿En el mecanizado de lotes pequeños se puede omitir la primera pieza y programar directamente toda la producción?
Por lo general, no se recomienda. Incluso cuando la cantidad no es grande, como mínimo deben confirmarse las dimensiones críticas, el material, el tratamiento superficial y el ajuste de montaje de la primera pieza o de una muestra inicial. El resultado de la primera pieza debe quedar registrado, indicando claramente si, una vez cerradas las desviaciones, se permite continuar con la producción del lote posterior.
¿Se puede sustituir el material especificado por un grado equivalente?
No se puede sustituir únicamente porque el nombre sea parecido. El grado, el estado o la dureza pueden afectar a la resistencia, la resistencia a la corrosión, el comportamiento durante el corte y el resultado del tratamiento superficial. Cualquier material sustitutivo debe confirmarse por escrito antes de realizar el pedido y deben actualizarse los planos, la orden de compra o el acuerdo técnico correspondientes.
¿Qué debe incluir como mínimo el informe de inspección de la primera pieza de un componente mecánico?
El informe debe poder asociarse con la versión vigente del plano, el número de muestra, la referencia de medición y las características críticas. Como mínimo, debe registrar los resultados de las dimensiones críticas, la documentación del material y del tratamiento superficial, la inspección de orificios y roscas, el tratamiento de las desviaciones y la conclusión de la reinspección. Los instrumentos concretos, el porcentaje de inspección por muestreo y el formato del informe deben acordarse según los requisitos de las características; un calibre no puede sustituir todos los métodos de medición.
Key takeaways
- Un modelo CAD completo no significa que la pieza ya pueda mecanizarse de forma estable; las cavidades profundas, paredes delgadas, orificios no estándar y tolerancias excesivamente estrictas deben revisarse antes de la cotización.
- La RFQ debe unificar los planos 2D, el modelo 3D, la versión, la designación y el estado del material, la cantidad, el tratamiento superficial, las dimensiones críticas y los requisitos de inspección.
- Para cada tolerancia crítica deben confirmarse simultáneamente la razón funcional, el método de mecanizado y el método de inspección; no basta con indicar únicamente un valor numérico final.
- Las sustituciones de material, la subcontratación de procesos, los métodos de inspección y los cambios de diseño deben aprobarse por escrito antes de realizar el pedido; no se puede depender únicamente de los registros de chat.
- La aceptación de la primera pieza es el punto de liberación posterior para el lote pequeño. Deben conservarse la versión del plano, los resultados de medición, la documentación del material, el tratamiento de las desviaciones y los registros de trazabilidad del lote.



