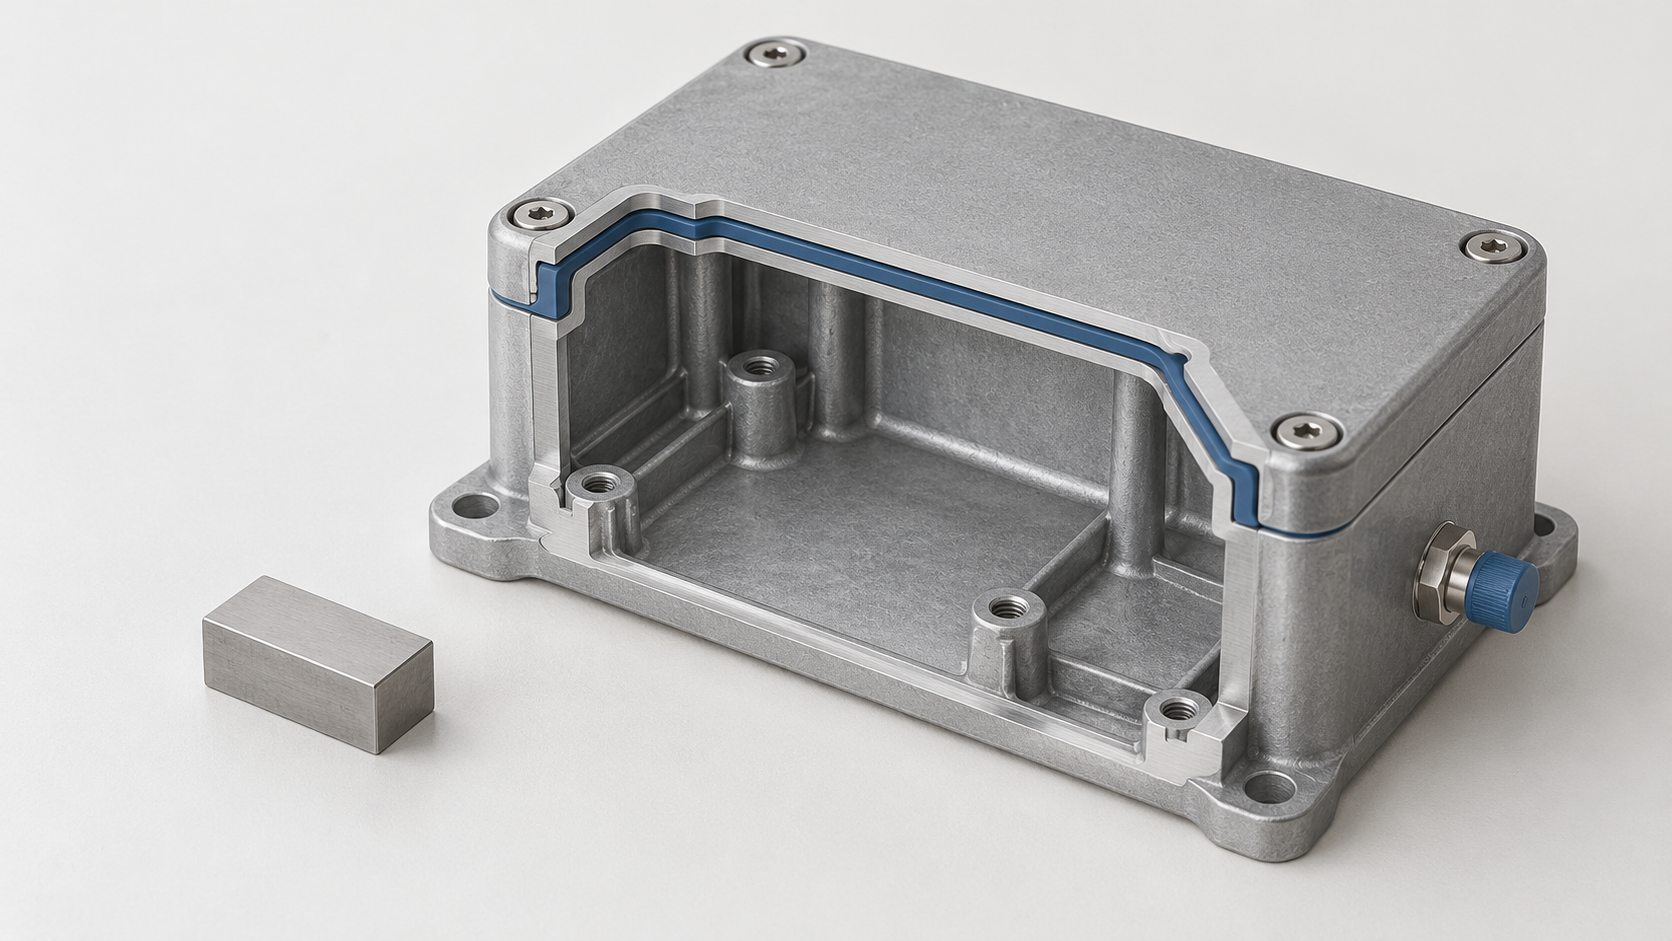
¿Qué se debe evaluar realmente de la capacidad de producción en serie de una fundición a presión de aleaciones de aluminio?
Al adquirir una carcasa estanca de aleación de aluminio, varias fundiciones a presión de aleaciones de aluminio pueden mostrar equipos de fundición a presión y piezas de muestra similares. Sin embargo, los riesgos reales se concentran en si la superficie de sellado presentará fugas, si existen defectos internos en el alojamiento del rodamiento, si el mecanizado de los orificios dejará expuestas cavidades y si las secciones gruesas podrán formarse de manera estable. La cantidad de equipos o el tonelaje de las máquinas de fundición a presión solo indican que la fábrica dispone de ciertos recursos; por sí solos no demuestran la capacidad de producción en serie.
La capacidad de producción en serie debe definirse como una cadena verificable: si el proveedor puede identificar primero las estructuras de alto riesgo mediante el DFM de las piezas fundidas a presión y, a continuación, adaptar el área proyectada de la pieza, la solución del molde, la dirección de llenado y el diseño de la evacuación de aire y la refrigeración al equipo y a una ventana de proceso adecuados; después de las pruebas de molde, si puede ajustar la ubicación de las entradas, los canales de rebose, los conductos de evacuación de aire o la distribución de la refrigeración según la ubicación de los defectos y los resultados de las inspecciones; y, una vez iniciada la producción en serie, si puede demostrar mediante datos dimensionales, de calidad interna y de hermeticidad que el proceso se mantiene estable.
Seguir el riesgo de la pieza hasta las evidencias de inspección
Durante la auditoría, se puede preguntar siguiendo la cadena «riesgo de la pieza—solución de proceso—evidencia de inspección». Las superficies de sellado deben corresponder a condiciones de prueba de fugas claramente definidas; para las secciones gruesas, los alojamientos de rodamientos o las zonas críticas sometidas a carga, se debe indicar si se requieren evidencias de calidad interna obtenidas mediante radiografía, TC o cortes metalográficos; las referencias críticas y los orificios mecanizados deben corresponder a un informe dimensional y a un método de medición; y las superficies visibles deben contar con muestras de límites de defectos o con una norma de apariencia aprobada por ambas partes. Cada requisito debe poder remitirse al plano, a la especificación funcional o al acuerdo de aceptación, en lugar de quedar en una promesa verbal de que «la fábrica tiene experiencia».
Por lo tanto, la evaluación de una fundición a presión de aleaciones de aluminio no debe comenzar por «cuántas máquinas tiene», sino por las zonas de la pieza en las que menos se pueden tolerar fallos. Solo exigir al proveedor que presente sus comentarios de DFM, la solución del molde y del llenado y la evacuación de aire, los registros de ajustes de las pruebas de molde, así como los resultados de inspección correspondientes entre la fase de primeras piezas y la de producción en serie, permite determinar si posee la capacidad de cumplir repetidamente los requisitos funcionales, dimensionales y de calidad interna.
Empezar por el DFM de las piezas fundidas a presión para comprobar si la fundición a presión de aleaciones de aluminio comprende realmente la pieza
Para una carcasa estanca de paredes delgadas, el DFM de una fundición a presión de aleaciones de aluminio no consiste en confirmar si «se puede fabricar el molde», sino en identificar primero qué características podrían quedar fuera de control durante la producción en serie. Las superficies de sellado, los alojamientos de rodamientos, los orificios mecanizados y las secciones gruesas deben identificarse por separado en el plano de revisión, indicando si afectan a las fugas, al montaje, al posicionamiento o al mecanizado posterior.
El DFM de las piezas fundidas a presión de aleaciones de aluminio debe comenzar por el espesor de pared, la longitud y las transiciones entre zonas gruesas y delgadas
Algunos documentos toman aproximadamente 2 mm como referencia habitual para el espesor de pared de las piezas fundidas a presión de aleaciones de aluminio, pero no se trata de un espesor mínimo universal. La longitud de la pieza, la fluidez de la aleación, la trayectoria de llenado, la evacuación de aire del molde y los parámetros del equipo modifican el rango viable. Las paredes largas y delgadas de una carcasa pueden presentar falta de llenado o juntas frías; los cambios bruscos de espesor, por su parte, tienden a formar puntos calientes de solidificación, lo que aumenta el riesgo de rechupes, porosidad por contracción y deformación. El proveedor debe identificar en el informe de DFM las paredes delgadas con trayectorias de flujo largas, los resaltes aislados, las raíces de los nervios de refuerzo y las secciones gruesas, y proponer modificaciones del espesor de pared, la incorporación de radios, el ajuste de la posición de los nervios o el cambio de la dirección de llenado.
El ángulo de desmoldeo, la superficie de partición, los machos y las sobremedidas de mecanizado deben corresponder a las zonas funcionales
Las cavidades profundas, las estructuras invertidas y los taladros laterales aumentan la complejidad de las soluciones con correderas o machos, y también pueden provocar desplazamientos de la superficie de partición, rebabas, marcas de los expulsores y deriva dimensional. La planta de fundición a presión de aluminio debe indicar dónde se ubicará la línea de partición, si la entrada y los rebosaderos quedarán en superficies visibles o de sellado, y qué taladros y referencias deben prever sobremedidas de mecanizado. Las ranuras de sellado no deben evaluarse únicamente según el contorno en estado bruto de fundición; también deben comprobarse la planitud de la superficie de sellado, las referencias de mecanizado y la accesibilidad de la herramienta. Un resultado de DFM fiable debe incluir, como mínimo: las características de alto riesgo, los cambios recomendados, las posibles consecuencias de no realizarlos y las dimensiones o ubicaciones de defectos que deberán verificarse especialmente durante las pruebas del molde.
| Características de la pieza | Principales riesgos | Evidencias de DFM que debe proporcionar el proveedor |
|---|---|---|
| Pared delgada y recorrido de flujo largo | Falta de llenado, falta de unión en frío, deformación local | Evaluación del espesor de pared y de la trayectoria de flujo, dirección de llenado y recomendaciones de modificación |
| Sección gruesa o resalte aislado | Porosidad por contracción, rechupe, solidificación desigual | Identificación de puntos calientes y estrategia de refrigeración y alimentación compensatoria |
| Superficie de sellado, taladros críticos | Fugas, desviaciones de montaje, cavidades expuestas después del mecanizado | Sobremedidas de mecanizado, sistema de referencias y zonas de inspección prioritarias |
| Cavidad profunda, correderas y superficie de partición | Dificultad de desmoldeo, desplazamiento, rebabas | Dirección de desmoldeo, solución de partición y método de control dimensional |
Si el DFM solo indica que «la estructura es viable», sin señalar estos riesgos ni sus métodos de verificación, ni la capacidad de la máquina ni las imágenes del molde pueden demostrar que esta planta de fundición a presión de aluminio posee una capacidad estable de producción en serie.
Cómo evaluar las soluciones de colada, rebosaderos y ventilación de una planta de fundición a presión de aluminio
En el caso de carcasas delgadas de sellado, no basta con revisar las imágenes del molde o una sola imagen del análisis de flujo presentadas por la planta de fundición a presión de aluminio. Debe exigirse al proveedor que deduzca la solución a partir de las características de la pieza: por dónde entrará el metal líquido, dónde se producirá el último llenado, en qué zonas confluirán los distintos frentes de flujo y cómo se evitará el atrapamiento de aire cerca de las superficies de sellado, los taladros mecanizados y las secciones gruesas. El sistema de colada determina la dirección, la velocidad y el tiempo de llenado; mientras que el sistema de rebosaderos y ventilación se encarga de evacuar el aire, el metal frío y los restos de revestimiento.
Una planta de fundición a presión de aleaciones de aluminio debe explicar la función de cada rebosadero
Durante la auditoría, las preguntas pueden concretarse: ¿el último punto de llenado está situado cerca de una superficie de sellado o de un alojamiento de rodamiento? ¿Es probable que se formen material frío o bolsas de aire en los orificios grandes, los resaltes aislados y las zonas con cambios bruscos de espesor? ¿Se han dispuesto rebosaderos y canales de ventilación en las zonas donde confluyen varios flujos de metal fundido? ¿Los canales de refrigeración están diseñados para las secciones gruesas, en lugar de distribuirse uniformemente según la forma exterior del molde? Las respuestas del proveedor deben corresponderse con los resultados de la simulación de llenado, la posición de las entradas, la disposición de rebosaderos y ventilación, y las zonas de posibles defectos, en lugar de limitarse a la conclusión de que «ya se ha optimizado».
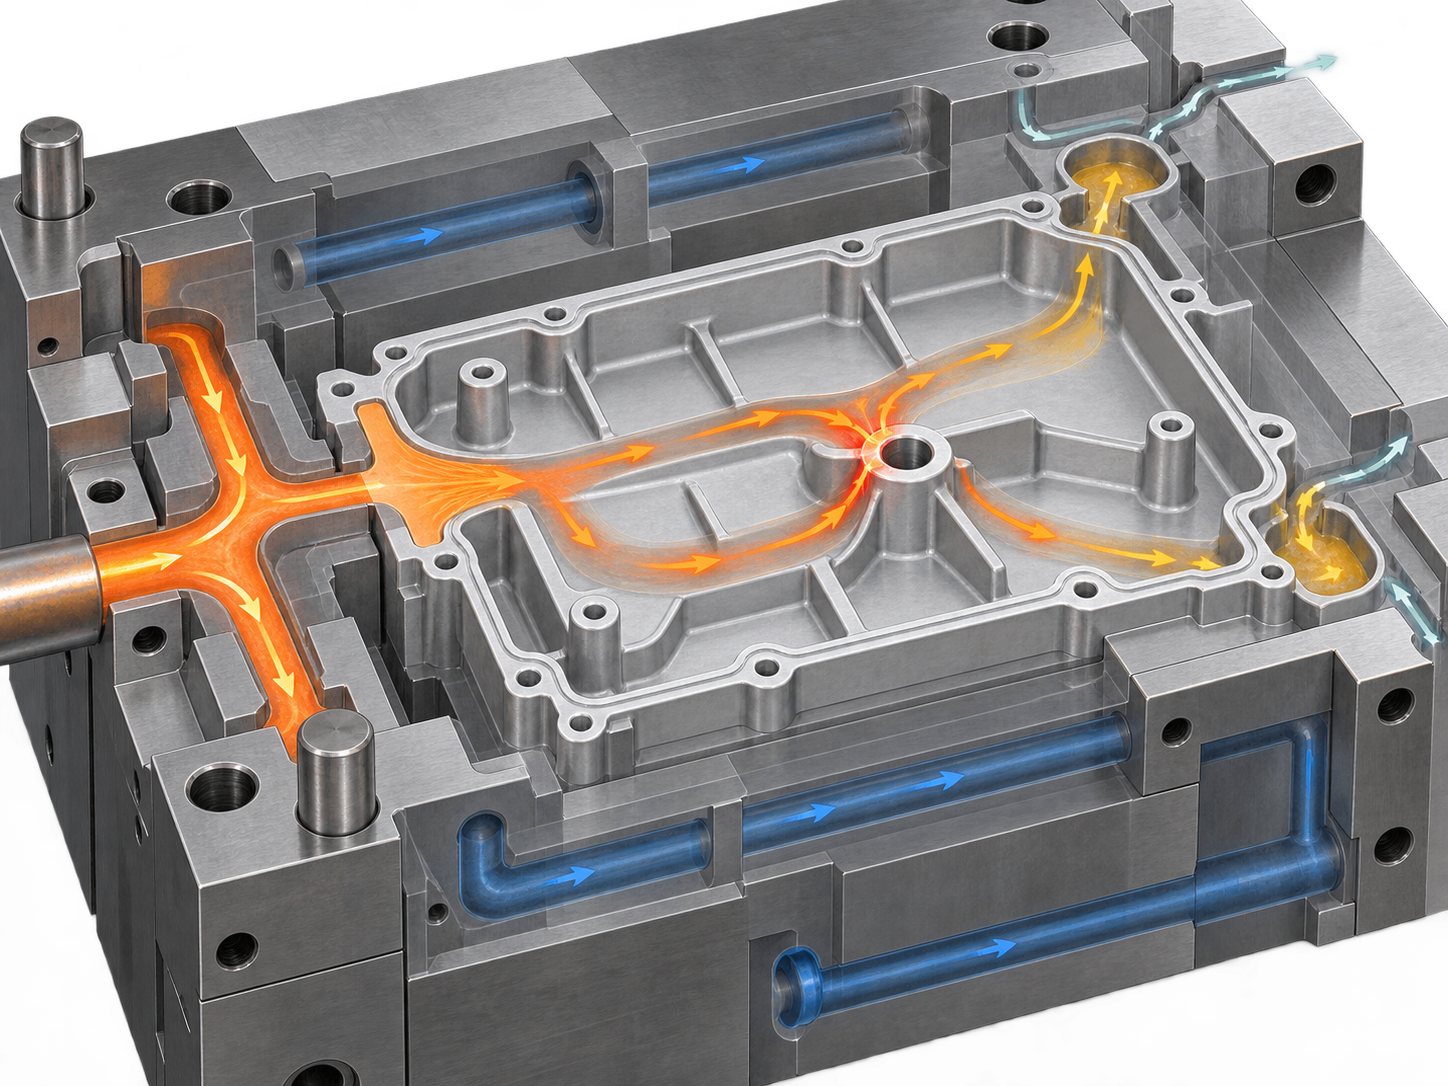
El análisis de flujo del metal no es la conclusión; los ajustes durante la prueba del molde son la evidencia del ciclo cerrado
Una planta fiable de fundición a presión de aleaciones de aluminio debe ser capaz de explicar el proceso de «simulación—prueba del molde—inspección—ajuste—nueva verificación». Tras la prueba del molde, deben inspeccionarse las piezas de muestra para comprobar el llenado de los rebosaderos, las marcas de ventilación, las uniones frías, los indicios de porosidad y las zonas deformadas, y debe registrarse qué canal de ventilación, qué rebosadero o qué tramo de la disposición de refrigeración se modificó realmente. Si solo se muestra un diagrama teórico de llenado, pero no se pueden proporcionar las ubicaciones de los defectos detectados durante la prueba, la base para modificar el molde ni los resultados posteriores a la modificación, la capacidad para la producción en serie aún no está demostrada. Finalmente, la simulación de flujo, los registros de las pruebas del molde y las inspecciones internas de calidad posteriores deben corresponder a un mismo lote y a una misma zona de riesgo.
¿Cómo distinguir la porosidad por gas de las cavidades de contracción en la fundición a presión de aluminio y cómo demuestra la planta que el control es eficaz?
Para una planta de fundición a presión de aleaciones de aluminio, «no hay porosidad» no es una conclusión de calidad suficientemente clara. Si una cavidad queda expuesta en un orificio mecanizado, una superficie de sellado o un límite de presión de una carcasa estanca, puede manifestarse directamente como una fuga; en zonas portantes como los alojamientos de rodamientos y los resaltes de conexión, preocupa más el efecto de los defectos internos sobre la resistencia y la vida a fatiga. Durante la auditoría, primero debe preguntarse dónde se encuentra el defecto y cuál es su mecanismo de formación, y después determinar qué evidencias de inspección se necesitan.
Los riesgos de la porosidad por gas y de las cavidades de contracción en la fundición a presión de aluminio no son iguales
La porosidad por gas puede estar relacionada con el arrastre de aire, una ventilación deficiente, turbulencias durante el llenado o el gas contenido en el metal fundido. Una ubicación inadecuada de las entradas, los rebosaderos y los canales de ventilación, o el atrapamiento de aire cuando confluyen varios flujos de metal fundido, aumentará el riesgo de fugas en las zonas de sellado y de que queden cavidades expuestas tras el mecanizado. Las cavidades y la porosidad de contracción están más relacionadas con la contracción durante la solidificación y con una alimentación insuficiente; entre las características de alto riesgo habituales se incluyen las secciones gruesas, los resaltes aislados, los cambios bruscos de espesor de pared, las nervaduras de refuerzo, los puntos calientes y una refrigeración no uniforme. Ambos defectos no pueden juzgarse únicamente por su aspecto ni sustituirse mediante una misma medida de mejora.
| Riesgo | Causas del proceso que deben investigarse | Evidencias que pueden solicitarse |
|---|---|---|
| Porosidad o contracción en la zona de sellado | Confluencia de los flujos durante el llenado, ventilación, secciones gruesas y disposición de la refrigeración | Prueba de fugas, complementada cuando sea necesario con radiografía, tomografía computarizada o registros de corte |
| Cavidades expuestas después del mecanizado | Ubicación del sobreespesor de mecanizado, distribución de los defectos internos y diseño de colada | Observación de piezas de muestra después del mecanizado, imágenes internas o registros de corte |
| Defectos internos en zonas portantes | Puntos calientes, compensación de contracción, ubicación de las entradas y secuencia de solidificación | Seleccionar radiografía, CT, corte metalográfico o pruebas funcionales según el riesgo |
El proveedor debe explicar la lógica de control entre el estado del metal fundido, la temperatura del molde, las entradas, los rebosaderos, la ventilación y la refrigeración, y relacionar la ubicación de los defectos con las zonas funcionales de la pieza. El análisis de flujo del molde puede ayudar a identificar el atrapamiento de aire y los puntos calientes, pero solo constituye una base para el diseño; las evidencias más valiosas son los defectos encontrados realmente después de las pruebas de moldeo, las estructuras de rebosadero, ventilación o refrigeración que se ajustaron y la forma en que se realizó la reverificación tras los ajustes. Si un fabricante de fundición a presión de aleaciones de aluminio solo puede mostrar una imagen de simulación, pero no puede proporcionar los registros de defectos de las pruebas de moldeo ni de las correcciones, el riesgo de producción en serie aún no está cerrado.
No es necesario utilizar CT en todas las zonas por igual. Para los límites de sellado, deben realizarse prioritariamente pruebas de fugas o de presión en las condiciones especificadas; para las zonas internas de alto riesgo, se debe seleccionar radiografía, CT o corte metalográfico según el plano y el plan de inspección aprobado por ambas partes. Un caso público de una tapa frontal de ADC12 utilizó el requisito de una presión de 100 kPa y una fuga máxima de 10 mL/min, pero se trata de un caso específico de un cliente y no puede considerarse directamente un estándar general de aceptación para la fundición a presión de aluminio.
Cómo incluir la estabilidad dimensional y la aceptación de la estanqueidad en los requisitos de la primera pieza y de la producción en serie
Que un fabricante de fundición a presión de aleaciones de aluminio presente un informe conforme de la primera pieza no significa que ya haya demostrado su capacidad para la producción en serie. En las carcasas estancas, los riesgos dimensionales suelen concentrarse en las posiciones de las correderas y los machos, el desplazamiento de la línea de partición, las marcas de los expulsores, las zonas sensibles a la deformación y las referencias para el mecanizado posterior. Durante la revisión, primero deben marcarse las referencias del plano, las dimensiones críticas, las superficies de sellado, los alojamientos de rodamientos y las posiciones de los orificios mecanizados; después, debe confirmarse que el método de medición del proveedor corresponde a estas zonas funcionales.
El fabricante de fundición a presión de aleaciones de aluminio debe demostrar que las características críticas pueden repetirse
La inspección de la primera pieza debe especificar el sistema de referencias utilizado, los calibres o equipos de medición, el estado de sujeción y cómo se determinan por separado las dimensiones en estado bruto y después del mecanizado. El desplazamiento de la línea de partición puede afectar al borde de sellado y al aspecto exterior; el desplazamiento de una corredera puede modificar la posición de los orificios; y las marcas de los expulsores o la deformación local pueden hacer que la planitud y la holgura de montaje queden fuera de control. No se debe exigir únicamente un informe dimensional completo; también debe acordarse cómo se registrarán en los lotes posteriores las tendencias, anomalías y medidas correctivas de las características críticas. Las tolerancias, el tamaño de muestra, la frecuencia de muestreo y los indicadores de capacidad del proceso deben determinarse según el plano, los estándares del cliente y el plan de inspección aprobado por ambas partes; no pueden sustituirse por una vaga «tolerancia de fundición».
La aceptación de la estanqueidad del fabricante de fundición a presión de aleaciones de aluminio debe ser ejecutable
«Sin fugas» no es una condición de aceptación completa. La RFQ o el plano deben especificar el medio de ensayo, la presión aplicada, el tiempo de estabilización de la presión, la dirección de la prueba, el estado de obturación de los dispositivos de fijación, la fuga permitida, la resolución del equipo y el contenido del informe, así como indicar si el objeto de ensayo es una pieza en estado bruto o una pieza cuyo mecanizado y tratamiento superficial ya se han completado. Las superficies de sellado, los orificios roscados y las zonas en las que el mecanizado posterior pueda dejar cavidades expuestas deben relacionarse con el método de prueba de fugas correspondiente.
Un caso público de una tapa frontal de ADC12 utilizó el requisito de una presión de 100 kPa y una fuga máxima de 10 mL/min, pero se trataba únicamente de una condición del cliente para ese proyecto, no de un estándar general para piezas de fundición a presión de aleaciones de aluminio. El fabricante de fundición a presión de aleaciones de aluminio debe presentar los registros de las pruebas reales y explicar cómo se aíslan, vuelven a probar y trazan las piezas no conformes. Las condiciones finales de aceptación deben basarse en el plano del cliente, la especificación funcional o la especificación de ensayo aprobada por ambas partes.
Lista de comprobación de la RFQ y de la auditoría de producción en serie del fabricante de fundición a presión de aleaciones de aluminio: qué evidencias solicitar al proveedor
Al evaluar un fabricante de fundición a presión de aleaciones de aluminio, la RFQ no es simplemente una solicitud de cotización, sino el punto de partida para alinear los riesgos de la pieza, la solución de proceso y el método de aceptación. Además del plano 2D y el modelo 3D, deben especificarse claramente la designación de la aleación, la demanda anual, la fase del proyecto, el espesor de pared, las dimensiones críticas y las referencias, las zonas de sellado, los límites de presión, las sobremedidas de mecanizado, las superficies de aspecto, el tratamiento superficial, los requisitos de tratamiento térmico y los métodos de inspección. Si el plano solo indica «cumplir la estanqueidad», el proveedor no puede establecer con ello unas condiciones de ensayo ejecutables.
Verificar los entregables del fabricante de fundición a presión de aleaciones de aluminio según la fase del proyecto
- Revisión del molde: solicitar los comentarios de DFM y confirmar que se han señalizado las paredes delgadas, las secciones gruesas, las superficies de sellado, los orificios críticos, la línea de partición y las referencias de mecanizado; exigir que se explique la base de diseño de las entradas, los rebosaderos, la ventilación y la refrigeración.
- Fase de pruebas de moldeo: exigir el análisis de flujo o de llenado del molde, la ubicación de los defectos detectados en las pruebas, los resultados de las inspecciones en planta, las modificaciones realizadas y los registros de la nueva verificación. Una sola imagen del análisis de flujo no demuestra que la solución se haya cerrado completamente.
- Fase de la primera pieza: comprobar el informe dimensional, las evidencias de la calidad interna y los informes de pruebas de fugas o de presión, y confirmar que las referencias de medición, las zonas inspeccionadas y los requisitos del plano sean coherentes. Los métodos de radiografía, CT, corte metalográfico, etc., deben seleccionarse según el riesgo de la pieza.
- Fase de producción en serie: exigir la conservación de las tendencias de las dimensiones críticas, los registros del tratamiento de anomalías, las reparaciones o los rechazos, así como los registros de aprobación de los cambios en el molde, los materiales, el proceso y la inspección. Que la primera pieza sea conforme no significa que exista estabilidad a largo plazo.
Varios indicios muestran que el riesgo de producción en serie aún no está cerrado: el proveedor solo muestra fotografías de la máquina de fundición a presión y el aspecto de las muestras, pero no puede explicar la ubicación de la ventilación; sustituye la verificación de las zonas de sellado o de las zonas internas de alto riesgo por una inspección visual; solo proporciona un informe dimensional puntual; o utiliza «garantizar la estanqueidad» en lugar de especificar el medio de ensayo, la presión, las condiciones de estabilización, la fuga permitida, el estado de los dispositivos de fijación y el formato del informe. Un caso público utilizó una presión de 100 kPa y una fuga máxima de 10 mL/min, pero se trataba únicamente de un requisito del cliente para una tapa frontal específica de ADC12, no de un estándar general. La RFQ debe incluir estas condiciones en el plano, la especificación funcional o el plan de inspección aprobado por ambas partes.
Preguntas frecuentes sobre la evaluación de la capacidad de producción en serie de los fabricantes de fundición a presión de aleaciones de aluminio
Al evaluar una planta de fundición a presión de aleaciones de aluminio, no basta con fijarse únicamente en el tonelaje del equipo o en el resultado de una primera pieza. Los riesgos funcionales de la pieza, el DFM de la pieza fundida a presión, el control de defectos internos, la estabilidad dimensional y los requisitos de aceptación de la estanqueidad deben vincularse con evidencias de ingeniería verificables.
¿Puede un tonelaje suficiente de la máquina de fundición a presión demostrar que una planta de fundición a presión de aleaciones de aluminio tiene capacidad para la producción en serie?
No. La adecuación del equipo también debe evaluarse considerando el área proyectada de la pieza, la estructura del molde, las soluciones de colada y ventilación, el material y la ventana de proceso. La evidencia más valiosa es que el proveedor pueda explicar los riesgos clave y proporcionar comentarios de DFM, registros de ajustes durante las pruebas del molde, informes dimensionales y resultados de inspección relacionados con los requisitos funcionales.
¿Todas las piezas de fundición a presión de aluminio necesitan someterse a radiografías o tomografías computarizadas (TC)?
No es necesario aplicarlas indiscriminadamente. En carcasas estancas, límites de presión y zonas en las que los huecos podrían quedar expuestos después del mecanizado, normalmente deben seleccionarse, según el riesgo, radiografías, TC, seccionado, pruebas de fugas o pruebas de presión; para las zonas con requisitos estéticos ordinarios pueden utilizarse métodos de inspección acordes con el riesgo funcional. El método específico y los criterios de aceptación deben incluirse en el plano o en una especificación de inspección aprobada por ambas partes.
¿Cómo deben incorporarse los requisitos de estanqueidad de las piezas de fundición a presión de aluminio en los documentos de compra y aceptación?
No debe escribirse únicamente «no debe haber fugas». Deben especificarse el medio de prueba, la presión de prueba, las condiciones de estabilización de la presión, la dirección de la prueba, el estado de los accesorios y los sellados, los requisitos de registro del equipo y la fuga permitida. Los valores de 100 kPa y 10 mL/min de los casos públicos corresponden únicamente al requisito del cliente para una tapa frontal específica de ADC12 y no pueden considerarse directamente un estándar general para la fundición a presión de aluminio.
¿Puede una primera pieza aprobada demostrar la estabilidad de la producción en serie de una planta de fundición a presión de aleaciones de aluminio?
No puede demostrarlo por sí sola. La primera pieza solo indica que una muestra específica superó la inspección bajo unas condiciones específicas. También debe confirmarse que las tendencias de las dimensiones críticas durante la producción en serie, las características relacionadas con la línea de partición y los machos, la calidad interna, la estanqueidad y los registros de tratamiento de anomalías sigan cumpliendo los requisitos. La auditoría de la producción en serie debe abarcar las pruebas del molde, la primera pieza y los lotes posteriores, en lugar de conservar únicamente un informe de la primera pieza.
Key takeaways
- La capacidad de producción en serie de una fundición a presión de aleaciones de aluminio se basa, ante todo, en evidencias de que puede cumplir continuamente los requisitos funcionales, dimensionales, de calidad interna y de entrega, no simplemente en el tonelaje de los equipos.
- El DFM de las piezas fundidas a presión debe identificar, antes de fabricar el molde, las paredes delgadas, las secciones gruesas, las superficies de sellado, los orificios mecanizados, las líneas de partición y las zonas de convergencia de múltiples frentes de flujo.
- Los poros, rechupes y la porosidad por contracción deben relacionarse con las fugas, las cavidades expuestas después del mecanizado y los riesgos de carga, y deben estar respaldados por evidencias obtenidas mediante radiografía, TC, cortes metalográficos o pruebas de fugas, según corresponda.
- La aceptación dimensional debe centrarse en la estabilidad a largo plazo de las características críticas, el sistema de referencias y el método de medición; no basta con presentar un único informe de primeras piezas.
- Los requisitos de hermeticidad deben especificar el medio de ensayo, la presión, las condiciones de estabilización de la presión, la tasa de fuga permitida, el estado del útil de fijación y el contenido del informe.



