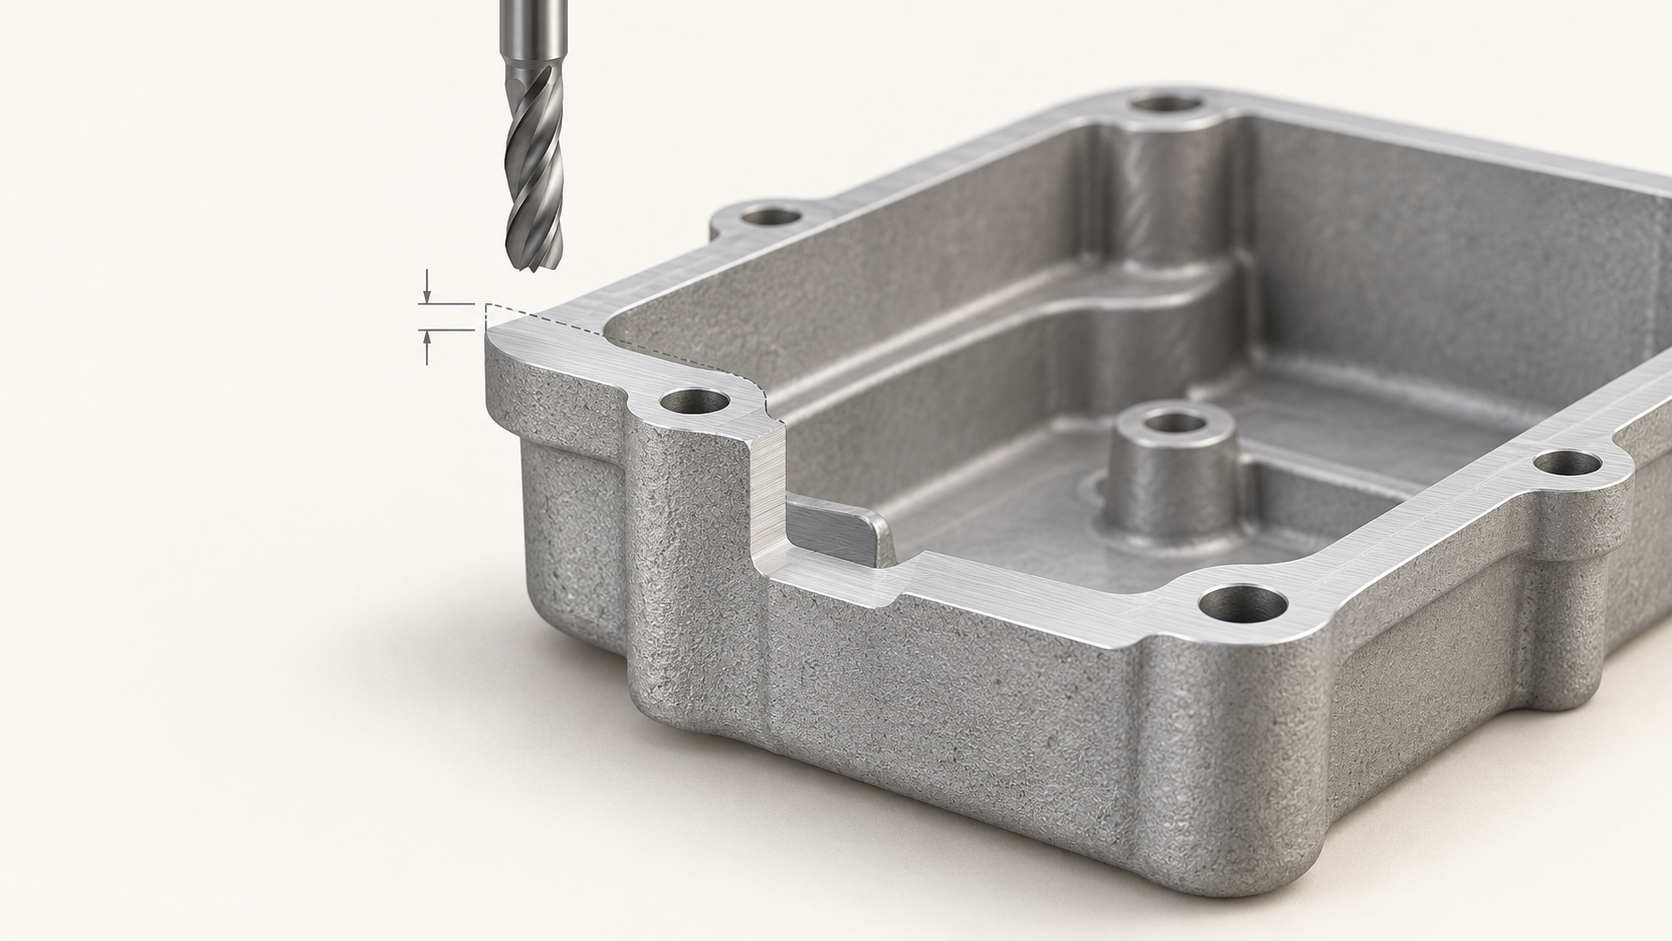
¿Por qué el sobreespesor de mecanizado de las aleaciones de aluminio de fundición a presión puede provocar fallos en las superficies de sellado y en la posición de los agujeros?
En planta es frecuente observar un resultado paradójico: para garantizar las dimensiones de la superficie de sellado, el proyecto establece un sobreespesor de mecanizado muy grande para la aleación de aluminio de fundición a presión, pero después del mecanizado CNC aparecen poros, zonas con un espesor de pared insuficiente e incluso deformaciones en la superficie de sellado. Otro problema es que el propio agujero de montaje cumple las especificaciones de mecanizado, pero su posición está desplazada con respecto a la referencia de la carcasa y sigue sin poder alinearse durante el ensamblaje. En estos casos, el problema normalmente no está en los parámetros de corte, sino en que la pieza en bruto de fundición a presión, la referencia de posicionamiento y la ventana de sobreespesor no se han definido conjuntamente.
Un mayor sobreespesor de mecanizado no ofrece necesariamente más seguridad. Su límite inferior debe cubrir la capa superficial de fundición, la variación dimensional, la deformación, las rebabas y el error de sujeción y posicionamiento, para garantizar que la superficie funcional pueda mecanizarse por completo; su límite superior está restringido por el espesor mínimo efectivo de pared después del mecanizado, el espesor del fondo de los agujeros, la estructura de sellado y el riesgo de defectos internos. La densidad de la capa superficial y del interior de una pieza de fundición a presión puede ser diferente, por lo que eliminar demasiado material puede dejar expuestas zonas porosas, de rechupes o de baja densidad.
Por tanto, la fundición a presión, la sujeción y el CNC deben asumir errores diferentes: la fundición a presión debe formar una pieza en bruto estable; el molde y la estructura deben proporcionar una referencia aproximada repetible; y el CNC debe utilizar después una referencia de precisión para controlar la relación entre las superficies de sellado, el sistema de agujeros y los planos. Una sola sujeción puede reducir el error de reposicionamiento repetido, pero no puede corregir la deformación de la pieza en bruto ni la inestabilidad de la referencia.
- Antes de fabricar el molde, confirme qué superficies deben mecanizarse y cuáles son las relaciones funcionales entre las superficies de sellado, las superficies de montaje y el sistema de agujeros.
- Defina la referencia aproximada, la referencia de precisión CNC y el orden de cambio de referencias; cuando sea necesario, reserve en el molde resaltes de posicionamiento o superficies de referencia fiables.
- Incluya en la aceptación de la primera pieza el espesor mínimo de pared después del mecanizado, el espesor del fondo de los agujeros, la planitud, la posición de los agujeros y la estanqueidad, en lugar de indicar únicamente un «sobreespesor de mecanizado».
Límites de cálculo del sobreespesor de mecanizado de las aleaciones de aluminio de fundición a presión: sobreespesor por una cara, sobreespesor total y espesor mínimo de pared
En primer lugar, es necesario unificar la terminología relativa al sobreespesor de mecanizado de las aleaciones de aluminio de fundición a presión. El sobreespesor por una cara es el espesor de material reservado en una superficie de mecanizado, desde la pieza en bruto de fundición a presión hasta la superficie terminada mediante CNC; cuando se mecanizan simultáneamente dos superficies opuestas, la suma de ambos valores constituye el sobreespesor total. La profundidad de corte de una pasada de la herramienta es simplemente un parámetro de mecanizado y no equivale al sobreespesor total indicado en el plano; del mismo modo, el espesor mínimo de pared después del mecanizado es el material efectivo que permanece en la pieza y tampoco debe confundirse con el sobreespesor.
Marco inicial para calcular el sobreespesor de mecanizado de las aleaciones de aluminio de fundición a presión
En ingeniería, primero puede establecerse la ventana mediante una fórmula variable: margen inicial por un solo lado ≈ margen para cubrir la variación dimensional de la pieza en bruto + margen de compensación por deformación o alabeo + margen para cubrir el error de posicionamiento y sujeción + espesor de la capa superficial de fundición que debe eliminarse. La variación dimensional debe basarse en las mediciones de las piezas en bruto del primer lote, no únicamente en las dimensiones nominales de la fundición a presión; la deformación también debe evaluarse considerando la superficie de partición, los correderas, los canales de entrada y la distribución de los espesores de pared. Si la transformación de referencias introduce un error de posición, aumentar simplemente el margen no puede corregir la posición de los agujeros ni la coaxialidad.
Verifique inversamente el límite superior del margen mediante el espesor mínimo de pared tras el mecanizado
Una vez determinado el margen, es imprescindible calcular inversamente el espesor mínimo de pared, el espesor del fondo de los agujeros y el material restante de las estructuras de sellado después del mecanizado. En paredes delgadas, raíces de nervaduras, fondos de agujeros ciegos o zonas de transición entre espesores, un margen excesivo por un solo lado puede hacer que la herramienta CNC penetre en zonas de baja densidad y deje expuestos poros, rechupes u otros defectos de fundición; también puede provocar un espesor de pared local insuficiente. Finalmente, deben verificarse simultáneamente «si es posible eliminar de forma estable la capa superficial de fundición» y «si se conserva suficiente material efectivo», y deben indicarse en el plano o en la RFQ la condición de referencia de la pieza en bruto, las dimensiones posteriores al mecanizado y el espesor mínimo de pared.
Primer paso para determinar el margen de mecanizado de aleaciones de aluminio de fundición a presión: establecer la referencia de desbaste y la referencia de precisión CNC
Primero establezca las referencias y después determine el margen de mecanizado de la aleación de aluminio de fundición a presión. Si las superficies de sellado, el sistema de agujeros y las superficies de montaje no comparten una lógica común de posicionamiento, aumentar simplemente el margen no puede corregir el desplazamiento de los agujeros, la pérdida de control de la coaxialidad ni los errores en las relaciones dimensionales causados por la transformación de referencias.
La referencia de desbaste debe evitar la superficie de partición y las características de fundición inestables
En la primera operación deben comprobarse el desplazamiento de la superficie de partición, las marcas de los correderas, los restos del canal de entrada, las rebabas y el alabeo local, para determinar qué superficies en estado de fundición pueden proporcionar un apoyo estable para el dispositivo de sujeción. Si una superficie grande presenta deformación, no conviene utilizar directamente el punto más alto como única referencia; de lo contrario, después del mecanizado pueden aparecer zonas con exceso de corte y zonas sin mecanizar. Durante la fase de fabricación del molde pueden reservarse salientes de posicionamiento, superficies de referencia fiables o agujeros de fondo, a fin de proporcionar condiciones repetibles de posicionamiento inicial para el mecanizado CNC posterior.
La referencia de precisión CNC determina cómo se elimina realmente el margen
Una vez completado el desbaste, debe establecerse la referencia de precisión CNC según las referencias funcionales y debe definirse claramente el orden de transformación de referencias. Si la superficie de sellado y el sistema de agujeros correspondiente pueden mecanizarse en una misma sujeción, normalmente se ayuda a reducir el error de reposicionamiento; sin embargo, una sola sujeción no puede eliminar el alabeo de la pieza en bruto, la inestabilidad de la superficie de posicionamiento, la desviación de la herramienta ni el error de medición. En los agujeros de fondo tampoco debe considerarse únicamente el margen de mecanizado; también debe confirmarse si su precisión de posición puede transferir errores a la posición de agujeros o roscas posteriores.
- El proveedor debe confirmar: la ubicación de las superficies de referencia de desbaste y de precisión, de los pasadores de posicionamiento o de los puntos de sujeción, así como si se necesita un dispositivo de inspección especial.
- El informe de la primera pieza debe registrar el estado de las referencias de la pieza en bruto, las dimensiones críticas después de la transformación de referencias y la relación mutua entre la posición de los agujeros y las superficies de sellado.
- Si la propia superficie de referencia presenta una deformación de fundición evidente, primero deben corregirse el posicionamiento y la ventana de márgenes según los resultados de la medición de la pieza en bruto, en lugar de aumentar directamente la profundidad de corte de la trayectoria de la herramienta.
Determine el margen de mecanizado de la aleación de aluminio de fundición a presión según las superficies funcionales: superficies de sellado, agujeros, alojamientos de rodamientos y superficies visibles
El margen de mecanizado de una aleación de aluminio de fundición a presión no puede establecerse aplicando un único valor a toda la pieza. Primero agrupe las superficies según su función y, a continuación, determine qué errores de la pieza en bruto deben eliminarse mediante CNC y qué zonas deben conservar en la medida de lo posible el material en estado de fundición. Un margen demasiado pequeño puede dejar rebabas, faltas de fusión o capas superficiales sin eliminar; un margen excesivo puede dejar expuestos poros o rechupes, o provocar la deformación de paredes delgadas durante el corte y la sujeción.
| Superficie o característica | Aspectos clave para evaluar el margen | Riesgos de un margen demasiado pequeño | Riesgos de un margen demasiado grande | Inspección de la primera pieza |
|---|---|---|---|---|
| Superficies de sellado y superficies de montaje | Cubre el alabeo, la rugosidad en estado de fundición y el error de posicionamiento, garantizando un mecanizado completo y continuo | Áreas sin mecanizar localmente, planitud o estanqueidad inestables | La herramienta entra en una zona de porosidad, provocando un espesor de pared insuficiente | Planitud, cobertura de mecanizado, espesor mínimo de pared y estanqueidad |
| Agujeros de rodamientos y agujeros de ajuste | Posición de los agujeros, coaxialidad, referencias de amarre y sobremedida de mecanizado del diámetro del agujero | La superficie en estado de fundición o la deformación afectan al ensamblaje | La pared del agujero se adelgaza y puede dejar expuesta la porosidad | Diámetro del agujero, posición del agujero, coaxialidad y espesor de la pared del agujero |
| Agujeros roscados y agujeros de montaje | Posición del agujero previo, espesor del fondo del agujero y profundidad efectiva de la rosca | Rosca incompleta o desplazamiento de la posición del agujero | Perforación del fondo del agujero o espesor de pared insuficiente localmente | Agujero previo, calibre pasa/no pasa para roscas y espesor del fondo del agujero |
| Superficies de apariencia, paredes delgadas y zonas próximas a nervaduras | Si es necesario mecanizar, uniformidad de la textura y rigidez local | Defectos residuales del estado de fundición o apariencia inconsistente | Mordedura localizada de la herramienta, deformación o entrada en un defecto | Apariencia, contorno, deformación y espesor de pared restante |
La sobremedida de mecanizado de las superficies de sellado y los agujeros de rodamientos debe responder a la relación de ensamblaje
En la superficie de sellado, debe confirmarse principalmente si el corte ha sido continuo y completo después del mecanizado, en lugar de observar únicamente la dimensión en un determinado punto de medición. En cuanto a los alojamientos de rodamientos, deben evaluarse conjuntamente la posición del agujero, la coaxialidad y la referencia de ajuste; una sujeción única puede reducir los errores de reposicionamiento repetido, pero no puede eliminar la deformación del bruto de fundición a presión ni la inestabilidad de la referencia. Algunos documentos de proveedores incluyen las tolerancias estrechas de los alojamientos de rodamientos y la planitud de la superficie de sellado como elementos de control posteriores al mecanizado CNC. Estos datos solo pueden utilizarse como referencia condicionada y, en última instancia, deben confirmarse teniendo en cuenta la herramienta, la sujeción, el método de medición y los resultados de la primera pieza.
¿Cómo debe cubrir el límite inferior del sobreespesor de mecanizado de las aleaciones de aluminio fundidas a presión las desviaciones, deformaciones y capas superficiales del estado de fundición del bruto?
Principio de evaluación: el límite inferior del sobreespesor de mecanizado de las aleaciones de aluminio fundidas a presión no viene determinado por la rugosidad del estado de fundición por sí sola, sino que debe cubrir la desviación real de la superficie funcional con respecto a la referencia de mecanizado. Las diferencias de contracción dimensional, la deformación, el desplazamiento de la línea de partición, las rebabas, el llenado incompleto local y los errores de posicionamiento durante la sujeción pueden hacer que un mismo plano presente distintas profundidades de mecanizado en diferentes posiciones. El sobreespesor debe garantizar que la zona objetivo pueda quedar completamente mecanizada, pero no debe estimarse únicamente a partir de un punto máximo o mínimo.
El sobreespesor de mecanizado de las aleaciones de aluminio fundidas a presión debe evaluarse según la distribución de las desviaciones del bruto
Tomemos como ejemplo la gran superficie de sellado de una carcasa. Si el bruto presenta una ligera deformación, la herramienta puede cortar en unas zonas y apenas rozar en otras, dejando finalmente superficie del estado de fundición sin mecanizar. En el primer lote de brutos no conviene medir únicamente un punto de una esquina; debe establecerse un sistema de coordenadas de medición utilizando la referencia provisional o la referencia de precisión prevista, y comprobar varios puntos de la superficie funcional, ambos extremos del plano y las zonas de unión con paredes delgadas. Cuando sea necesario, puede registrarse la distribución de las desviaciones mediante una máquina de medición por coordenadas o un escaneado, para determinar posteriormente el sobreespesor inicial y la trayectoria de desbaste.
Requisitos para la medición y el registro del sobreespesor de mecanizado de las aleaciones de aluminio fundidas a presión
- Definir el estado del bruto: indicar si ya se han eliminado los canales de colada y las rebabas, y si antes de la medición se ha realizado una limpieza o corrección.
- Fijar la referencia de medición: registrar la superficie de referencia, los agujeros de posicionamiento o los resaltes de posicionamiento, para evitar mezclar datos obtenidos con referencias diferentes.
- Cubrir los puntos críticos: incluir los bordes de la superficie de sellado, las proximidades del sistema de agujeros, las zonas de transición entre espesores y las grandes superficies propensas a deformarse.
- Establecer las reglas de evaluación: distinguir entre desviaciones dimensionales, zonas sin mecanizar localmente, defectos superficiales y deformaciones causadas por la sujeción, y retroalimentar los resultados medidos a la ventana de sobreespesor y al plan de proceso.
Por tanto, el sobreespesor inicial de mecanizado de las aleaciones de aluminio fundidas a presión solo puede proponerse mediante una estimación teórica y no puede sustituir a los datos del bruto. Si las desviaciones del bruto proceden principalmente de una referencia inestable o de una deformación evidente, aumentar aún más el sobreespesor no necesariamente resolverá el problema y puede incluso invadir zonas de paredes delgadas o sensibles a los defectos. El método más fiable consiste en confirmar primero la referencia de medición del bruto, los puntos de medición y los criterios de aceptación, y después verificar mediante los resultados del mecanizado de la primera pieza si el corte ha sido completo y si se ha mantenido el espesor de pared diseñado.
¿Por qué un sobreespesor excesivo puede dejar al descubierto poros y rechupes, y provocar la deformación de paredes delgadas?
La capa superficial de una aleación de aluminio fundida a presión no significa que el estado del material interno sea completamente uniforme. Las zonas próximas a la superficie suelen ser más densas, pero, al eliminar demasiado material, se puede penetrar en regiones con mayor concentración de poros, rechupes u otros defectos. Por el contrario, un sobreespesor demasiado pequeño puede dejar cascarilla de óxido, faltas de fusión, rebabas o zonas parcialmente sin mecanizar. Por ello, un mayor sobreespesor no implica una mayor seguridad; debe establecerse una ventana entre eliminar por completo la capa superficial del estado de fundición y conservar material útil.
Riesgo de deformación de paredes delgadas asociado al sobreespesor de mecanizado de las aleaciones de aluminio fundidas a presión
En el caso de la superficie de sellado de una carcasa, aumentar el sobreespesor puede hacer que la herramienta penetre en una zona de baja densidad, provocando poros, fugas o un espesor de pared localmente insuficiente. Las paredes delgadas, las raíces de los nervios y las zonas de transición entre espesores también son susceptibles a la influencia de la fuerza de corte, la fuerza de sujeción y la liberación de tensiones residuales, lo que puede manifestarse como un empeoramiento de la planitud o una recuperación elástica después del mecanizado. Una sujeción única puede reducir los errores de reposicionamiento repetido, pero no puede eliminar la deformación del bruto, la inestabilidad de la referencia ni la deformación causada por el mecanizado.
| Objeto de inspección | Riesgos que deben confirmarse | Acciones de inspección de la primera pieza |
|---|---|---|
| Superficie de sellado | Poros, zonas parcialmente sin mecanizar y espesor de pared insuficiente | Comprobar el corte continuo y completo, la planitud, el espesor mínimo de pared y la estanqueidad |
| Agujeros de montaje y sistemas de taladros | Desplazamiento de la posición de los agujeros, fondo demasiado delgado y error de transformación del sistema de referencia | Comprobar la posición y el diámetro de los agujeros, el espesor del fondo y las relaciones de montaje |
| Zonas próximas a paredes delgadas y nervaduras | Alabeo y deformación causados por el corte o la sujeción | Comprobar el contorno, la planitud y el espesor local en estado libre |
Tomando como ejemplo una carcasa de aleación de aluminio fundida a presión, primero deben marcarse las referencias funcionales y las superficies de sellado; después, se debe medir la distribución de las superficies clave del primer lote de piezas en bruto para confirmar si el sobremetal cubre el alabeo y las desviaciones de posicionamiento. A continuación, se debe disponer una sujeción adecuada para los planos y sistemas de taladros relacionados y, tras mecanizar la primera pieza, volver a comprobar el espesor mínimo de pared, la planitud, la posición de los agujeros y la estanqueidad. Si los defectos se concentran en una zona fija, deben revisarse la ventilación del molde, la compuerta de colada, las transiciones de espesor de pared y la estructura de referencias, en lugar de limitarse a aumentar el sobremetal.
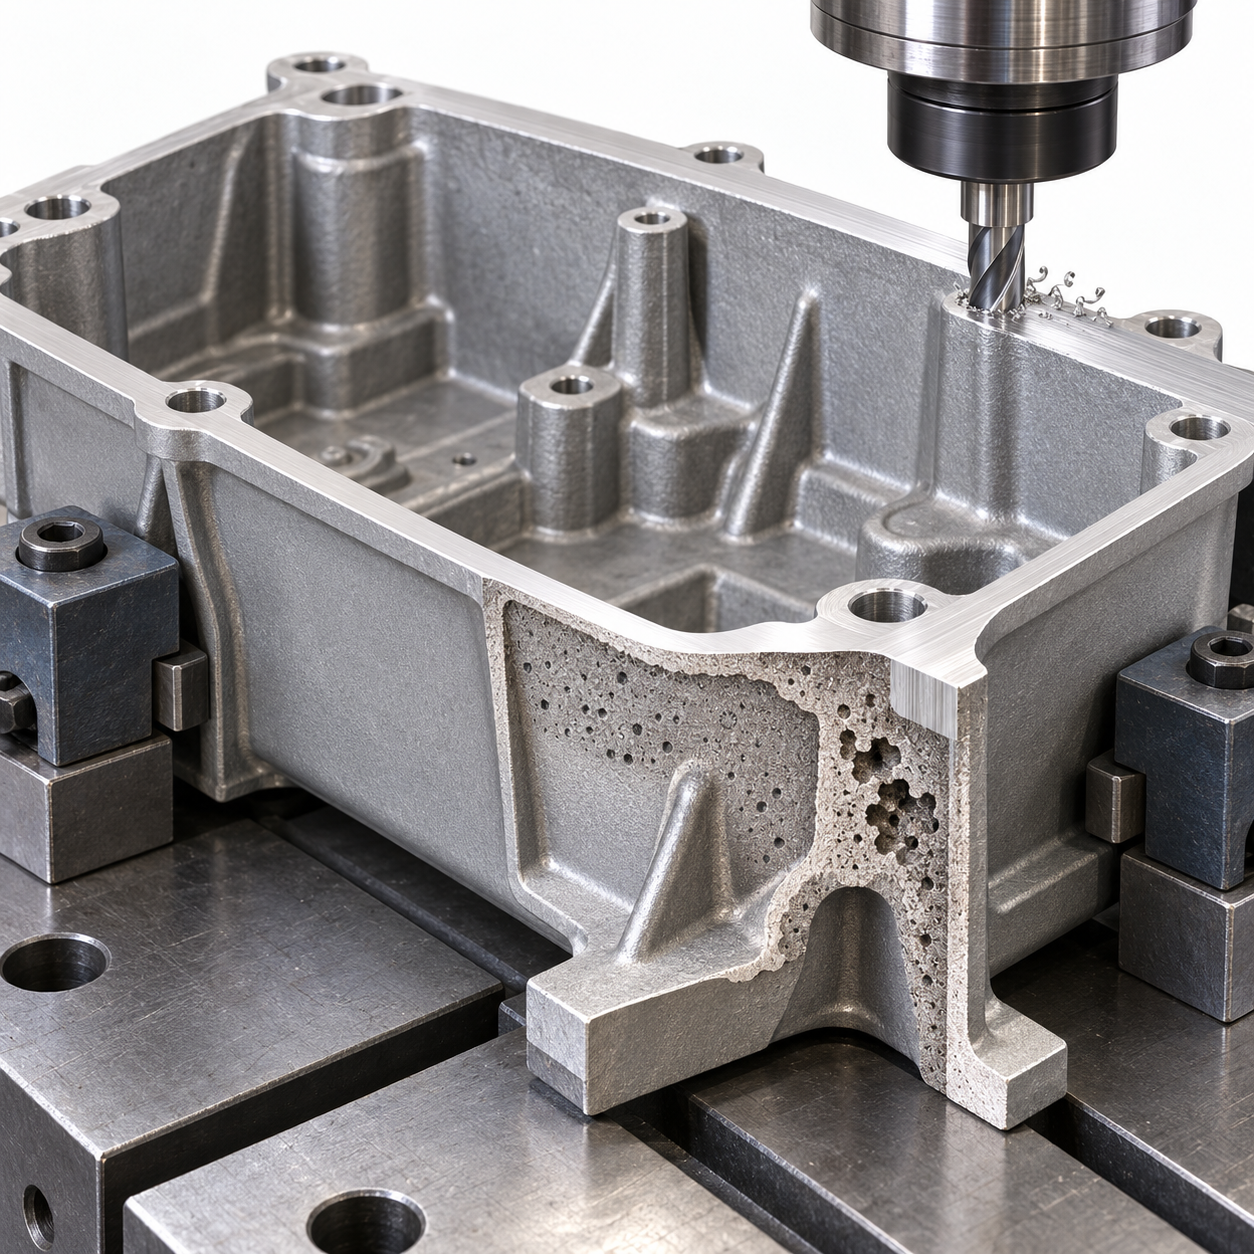
¿Cómo confirmar en un circuito cerrado el sobremetal de mecanizado de las aleaciones de aluminio fundidas a presión mediante la medición de piezas en bruto y el mecanizado de la primera pieza?
El sobremetal de mecanizado de las aleaciones de aluminio fundidas a presión no puede determinarse únicamente durante la fase de programación CNC. Antes de fabricar el molde o iniciar la producción en serie, deben indicarse en el plano las superficies de mecanizado, las referencias aproximadas, las referencias de precisión, el espesor mínimo de pared tras el mecanizado, el espesor del fondo de los agujeros y los requisitos de sellado o estanqueidad. Si la posición de los resaltes de localización, las superficies de referencia o los agujeros de fondo no es estable, aumentar simplemente el sobremetal no puede corregir los errores de relación entre la posición de los agujeros, la coaxialidad y las superficies de sellado.
Confirmar la ventana de sobremetal de mecanizado de las aleaciones de aluminio fundidas a presión mediante la medición de las piezas en bruto
Las primeras piezas en bruto deben medirse utilizando las referencias de sujeción reales, comprobando las superficies clave, las referencias relacionadas con la posición de los agujeros, el desplazamiento de la línea de partición, la deformación y el espesor local de las paredes. En las superficies grandes y planas no basta con medir el punto central; también debe comprobarse si existen diferencias locales de altura en los bordes y las cuatro esquinas. Los resultados de la medición se utilizan para distinguir tres tipos de problemas: sobremetal insuficiente que provoca un mecanizado incompleto, sobremetal excesivo que provoca un espesor de pared residual insuficiente y desplazamiento global causado por la transformación de referencias. Cuando sea necesario, pueden combinarse máquinas de medición por coordenadas, instrumentos de medición o datos de escaneado para confirmar la distribución de las desviaciones, pero el método de medición debe ser coherente con las referencias del plano.
Comprobar si el sobremetal de mecanizado es realmente adecuado después del CNC de la primera pieza
Después de mecanizar la primera pieza, primero debe confirmarse si las superficies funcionales han quedado completamente mecanizadas y si han quedado expuestos poros de gas, rechupes, defectos de unión fría u otros defectos locales; a continuación, deben comprobarse el espesor mínimo de pared tras el mecanizado, la posición de los agujeros, el fondo de los agujeros, la planitud, las roscas y las relaciones de ensamblaje. En las estructuras de sellado también debe verificarse la estanqueidad conforme a los requisitos del producto, mientras que en las superficies visibles deben comprobarse la textura, las marcas de herramienta y las deformaciones locales. Una única sujeción puede reducir los errores de posicionamiento repetido, pero no puede eliminar la deformación de la pieza en bruto, la deformación causada por la sujeción, el desgaste de la herramienta ni los errores de medición.
- Plano: especificar las superficies de mecanizado, las dimensiones y tolerancias posteriores al mecanizado, el sistema de referencias y el espesor mínimo de pared.
- RFQ: exigir al proveedor que indique las referencias en el estado de la pieza en bruto, el método de posicionamiento, la ventana de sobremetal y los elementos de medición de la primera pieza.
- Informe de la primera pieza: registrar las desviaciones de la pieza en bruto, las dimensiones posteriores al mecanizado, la exposición de defectos, la planitud, la posición de los agujeros y los resultados de la estanqueidad.
- Corrección para la producción en serie: ajustar el sobremetal, el esquema de sujeción y la trayectoria de herramienta en función de la distribución medida, sin convertir un único valor empírico en una regla para todas las piezas.
Preguntas frecuentes sobre el sobremetal de mecanizado de aleaciones de aluminio fundidas a presión
El sobremetal de mecanizado de las aleaciones de aluminio fundidas a presión no puede determinarse de forma aislada, sin tener en cuenta la aleación, el espesor de pared, la estructura del molde, la cadena de referencias y los resultados de medición de la primera pieza. Las respuestas siguientes sirven para la revisión de planos y la comunicación con proveedores, y no sustituyen la validación del proceso de una pieza específica.
¿Un sobremetal de mecanizado de aproximadamente 0,2 mm es adecuado para todas las piezas de aleación de aluminio fundida a presión?
No. Aproximadamente 0,2 mm solo puede utilizarse como referencia empírica en algunos documentos de diseño. En la práctica, también deben considerarse las variaciones dimensionales de la fundición a presión, la deformación, los errores de posicionamiento y la capa superficial en estado de fundición que sea necesario eliminar. Asimismo, deben verificarse el espesor mínimo de pared después del mecanizado, el espesor del fondo de los orificios y el riesgo de dejar expuestos defectos. No debe aplicarse un único valor de manera uniforme a diferentes características.
¿Debe aumentarse uniformemente el sobremetal de mecanizado de las aleaciones de aluminio fundidas a presión en las superficies de sellado?
No debe aumentarse de forma uniforme y sencilla. Las superficies de sellado deben garantizar un mecanizado continuo y completo, la planitud y la estanqueidad, pero un sobremetal excesivo puede penetrar en zonas con porosidad gaseosa o rechupes, y también puede provocar un espesor de pared local insuficiente. El margen debe determinarse teniendo en cuenta la distribución de las desviaciones de la pieza en bruto, la estructura de sellado, las referencias de sujeción y el espesor mínimo de pared después del mecanizado.
¿Por qué un sobremetal de mecanizado excesivo en una aleación de aluminio fundida a presión puede provocar porosidad gaseosa o un espesor de pared insuficiente?
La densidad de la capa superficial y del interior de una pieza fundida a presión puede ser diferente. Después de eliminar demasiado material, la herramienta puede penetrar en zonas concentradas de porosidad gaseosa, rechupes u otros defectos; en estructuras de pared delgada y de transición entre espesores, un mecanizado excesivo también reduce el espesor de pared efectivo y aumenta el riesgo de deformación provocado por las fuerzas de corte o la sujeción.
¿Qué aspectos deben medirse durante la fase de la primera pieza para confirmar que el sobremetal de mecanizado es adecuado?
Como mínimo, deben registrarse las dimensiones y la distribución de la deformación de las superficies clave de la pieza en bruto. Después del mecanizado, debe comprobarse que el material se haya eliminado por completo, así como el espesor mínimo de pared, el espesor del fondo de los orificios, la posición de los orificios, la planitud, las roscas y los requisitos de sellado. Si la pieza tiene requisitos de estanqueidad o de apariencia, también deben incluirse en la aceptación de la primera pieza. Las referencias de medición deben corresponderse con las referencias de mecanizado y las referencias del plano.
Key takeaways
- El límite inferior del sobreespesor de mecanizado de una aleación de aluminio de fundición a presión debe cubrir la variación dimensional de la pieza en bruto, la deformación, el error de posicionamiento y la capa superficial de fundición que debe eliminarse; el límite superior está restringido por el espesor mínimo de pared, el espesor del fondo de los agujeros y el riesgo de dejar expuestos defectos.
- Las superficies de sellado, los agujeros para rodamientos, los agujeros de montaje, las superficies visibles y las zonas de pared delgada no deben utilizar el mismo valor de sobreespesor; deben evaluarse por separado según su función y su cadena de referencias.
- Primero hay que determinar la referencia aproximada de la fundición a presión y la referencia de precisión CNC, y después calcular el sobreespesor en sentido inverso; aumentar simplemente el sobreespesor no puede corregir los problemas de posición de los agujeros, coaxialidad o planitud causados por una referencia inestable.
- Algunos documentos de diseño mencionan un sobreespesor mínimo de mecanizado de aproximadamente 0,2 mm, pero este valor solo puede utilizarse como punto de partida empírico en condiciones específicas y no sustituye la medición de la pieza en bruto ni la validación de la primera pieza.
- En el plano y en la RFQ deben especificarse simultáneamente las superficies que se mecanizarán, las dimensiones después del mecanizado, las tolerancias, las referencias, el espesor mínimo efectivo de pared, los criterios de aceptación de defectos y los elementos de inspección de la primera pieza.



