
¿Cuál es la diferencia entre el fresado simultáneo de cinco ejes y el mecanizado 3+2? Seleccione primero el modo según las características de la pieza
Si una misma pieza contiene agujeros inclinados, cavidades profundas y superficies continuas, el mecanizado de tres ejes puede requerir múltiples volteos, herramientas más largas o utillajes especiales para evitar interferencias. El fresado simultáneo de cinco ejes puede cambiar la dirección de aproximación de la herramienta, pero esto no significa que la pieza pueda completarse necesariamente con una sola sujeción ni que el programa evite automáticamente las colisiones. Lo primero que debe determinarse es lo siguiente: si la zona objetivo puede abordarse desde una dirección adecuada, si el portaherramientas y el utillaje disponen de holgura suficiente, si los ejes giratorios se encuentran dentro de un recorrido utilizable y si la textura superficial final cumple los requisitos.
El mecanizado 3+2 normalmente consiste en girar o inclinar primero la pieza o la herramienta hasta una orientación fija y, a continuación, realizar el corte como en un mecanizado de tres ejes. Es adecuado para mecanizar superficies inclinadas, agujeros inclinados y múltiples caras, y su objetivo principal es reducir parte de los volteos y mejorar el ángulo de aproximación de la herramienta. El mecanizado 4+1 permite que un eje giratorio participe en el movimiento continuo durante determinadas operaciones, pero no todas las acciones de corte están controladas de forma sincronizada por cinco ejes. El mecanizado simultáneo de cinco ejes ajusta continuamente la posición de la herramienta y la dirección de su eje durante el corte, por lo que resulta más adecuado para álabes, superficies libres continuas, canales profundos y estrechos, así como otras características que requieren mantener el ángulo de contacto y variar suavemente el eje de la herramienta.
| Modo de mecanizado | Objetivo principal del proceso | Características más adecuadas | Principales riesgos |
|---|---|---|---|
| Indexado 3+2 | Corte fijo después de cambiar la orientación de mecanizado | Agujeros inclinados, paredes inclinadas y piezas con múltiples caras | Reposicionamiento, transformación de la orientación e interferencia de la sujeción |
| Mecanizado 4+1 | Hacer que algunos ejes giratorios participen en trayectorias específicas | Ranuras, paredes laterales o características giratorias regulares | Compatibilidad insuficiente entre el rango de movimiento y el posprocesador |
| Mecanizado simultáneo de cinco ejes | Cambio continuo de la posición y del eje de la herramienta durante el corte | Impulsores, superficies libres complejas y canales estrechos | Colisiones, sobre recorridos, cambios bruscos del eje de la herramienta e inestabilidad de la textura superficial |
Por lo tanto, la elección del modo de mecanizado de cinco ejes no puede basarse únicamente en el número de ejes del equipo. Cuando las superficies cambian de forma continua, la herramienta necesita inclinarse constantemente o una solución de tres ejes requiere utilizar una herramienta excesivamente larga, el mecanizado simultáneo de cinco ejes puede ofrecer mayor valor; si la pieza solo consta de planos, orificios o paredes laterales en varias direcciones, la indexación 3+2 suele ser suficiente. Durante la revisión del proceso, la continuidad de las superficies, la accesibilidad del eje de la herramienta, el riesgo de interferencias y la textura superficial de aceptación deben incluirse en la misma lista de comprobación antes de decidir qué trayectoria utilizar.

Primer paso en el mecanizado de superficies complejas: comprobar la accesibilidad del eje de la herramienta de cinco ejes
La accesibilidad del eje de la herramienta en el fresado simultáneo de cinco ejes no consiste simplemente en que “la punta de la herramienta pueda tocar la superficie”. Una vez que el punto de contacto de la herramienta alcanza la posición objetivo, también hay que comprobar si el portaherramientas puede colisionar con la pieza, la sujeción o la mesa giratoria, si la longitud saliente de la herramienta es excesiva y si los ejes giratorios disponen de suficiente recorrido y de velocidades de movimiento adecuadas. En cavidades profundas, orificios inclinados y superficies curvas continuas, lo que realmente debe verificarse es si todo el sistema de herramientas puede aproximarse a la zona de mecanizado con una orientación estable.
La accesibilidad del eje de la herramienta de cinco ejes debe comprobarse desde la punta hasta la envolvente de la máquina
Antes de programar, se puede realizar una comprobación por niveles siguiendo la secuencia “punto de contacto—dirección del eje de la herramienta—portaherramientas y sujeción—movimiento de la máquina”. Primero confirme si la superficie objetivo está obstruida por paredes adyacentes y, a continuación, observe si el cambio del ángulo de inclinación del eje de la herramienta es continuo. Un cambio brusco del ángulo de inclinación puede modificar la longitud de corte efectiva y provocar vibraciones, material residual o una textura superficial claramente visible. Después, incluya el portaherramientas, la sujeción, la pieza y los componentes giratorios en el mismo ámbito de comprobación; que la punta de la herramienta sea accesible en el modelo CAD no demuestra que el mecanizado siga siendo posible después del montaje real.

Lista de comprobación previa a la programación del fresado simultáneo de cinco ejes
- Confirme si el diámetro de la herramienta, la longitud de corte, la longitud saliente total y la geometría del portaherramientas cumplen los requisitos de holgura de la zona objetivo.
- Compruebe la inclinación del eje de la herramienta, la dirección de oscilación y los cambios en el punto de contacto para evitar saltos excesivos de orientación o una inestabilidad localizada del contacto.
- Verifique el recorrido disponible de la mesa giratoria o del cabezal basculante, las posiciones límite, la velocidad de movimiento y el método de salida del posprocesador.
- Incluya el dispositivo de sujeción, la pieza en bruto y la orientación de amarre reales en la comprobación de interferencias, y reserve espacio para la evacuación de virutas, la medición y el cambio de herramienta.
Si es imprescindible utilizar una herramienta muy larga para superar la obstrucción de la pieza, evalúe primero si es posible cambiar la orientación de amarre, utilizar una indexación 3+2 o dividir la zona de mecanizado, en lugar de aumentar directamente la longitud de salida de la herramienta. El fresado simultáneo en cinco ejes mejora la dirección de aproximación de la herramienta, pero no sustituye la rigidez, la sujeción ni la validación del programa. La solución final también debe someterse a una simulación de la máquina completa para comprobar colisiones, interferencias y sobrecarreras, y después debe confirmarse la estabilidad de la trayectoria del eje de la herramienta a partir de los resultados de la primera pieza.
¿Cómo se combinan el desbaste, el mecanizado de restos y el acabado para adaptarse a las características de superficies curvas complejas?
El fresado simultáneo en cinco ejes no puede cubrir toda la pieza con una sola trayectoria. El objetivo del desbaste es eliminar material de forma estable y dejar un sobrematerial controlable; el mecanizado de restos resuelve las zonas que la herramienta anterior no pudo alcanzar; y el acabado debe controlar el punto de contacto de la herramienta, los cambios del eje de la herramienta, el paso y la textura superficial final. La secuencia del proceso debe estar determinada por las características geométricas, no por la aplicación automática de una plantilla basada únicamente en las denominaciones «desbaste-acabado».
En cavidades profundas y canales estrechos, controle primero la longitud de salida de la herramienta
En cavidades profundas o canales estrechos, normalmente se comienza retirando material por capas y reduciendo progresivamente la profundidad de corte y la carga local. Cuanto mayor es la longitud de salida de la herramienta, menor es su rigidez y mayores son los riesgos de vibración, flexión y material residual; por ello, primero debe confirmarse si una herramienta más corta puede aproximarse a la zona objetivo cambiando la dirección del eje de la herramienta. Durante el desbaste, deben observarse principalmente la cantidad de material en bruto eliminado, la carga constante y el sobrematerial restante; posteriormente, el mecanizado de restos debe realizar cortes complementarios en esquinas, fondos de cavidad y transiciones entre fondo y paredes, evitando utilizar la herramienta de acabado para retirar grandes cantidades de material.
Estrategias de mecanizado en cinco ejes para impulsores, paredes inclinadas y superficies de forma libre
La dificultad de los impulsores o discos de rotor reside en la holgura entre los álabes, las transiciones del cubo y la distribución del material residual cerca de los divisores. La trayectoria debe tener en cuenta tanto la retirada de material como la evitación del portaherramientas; no basta con comprobar si la punta de la herramienta llega al objetivo. En paredes inclinadas, cuando la geometría es continua y las condiciones son adecuadas, puede considerarse el mecanizado con el filo lateral de la herramienta para reducir la textura dejada por el mecanizado capa a capa; sin embargo, la longitud de contacto lateral, la rigidez de la herramienta y la tolerancia de la pared deben confirmarse mediante un corte de prueba o los datos de la primera pieza. En el acabado de superficies de forma libre, el eje de la herramienta debe cambiar suavemente, el paso debe ajustarse de forma razonable y debe comprobarse si aparecen restos, sobrecortes o marcas de herramienta visibles en las zonas de cambio brusco de curvatura.
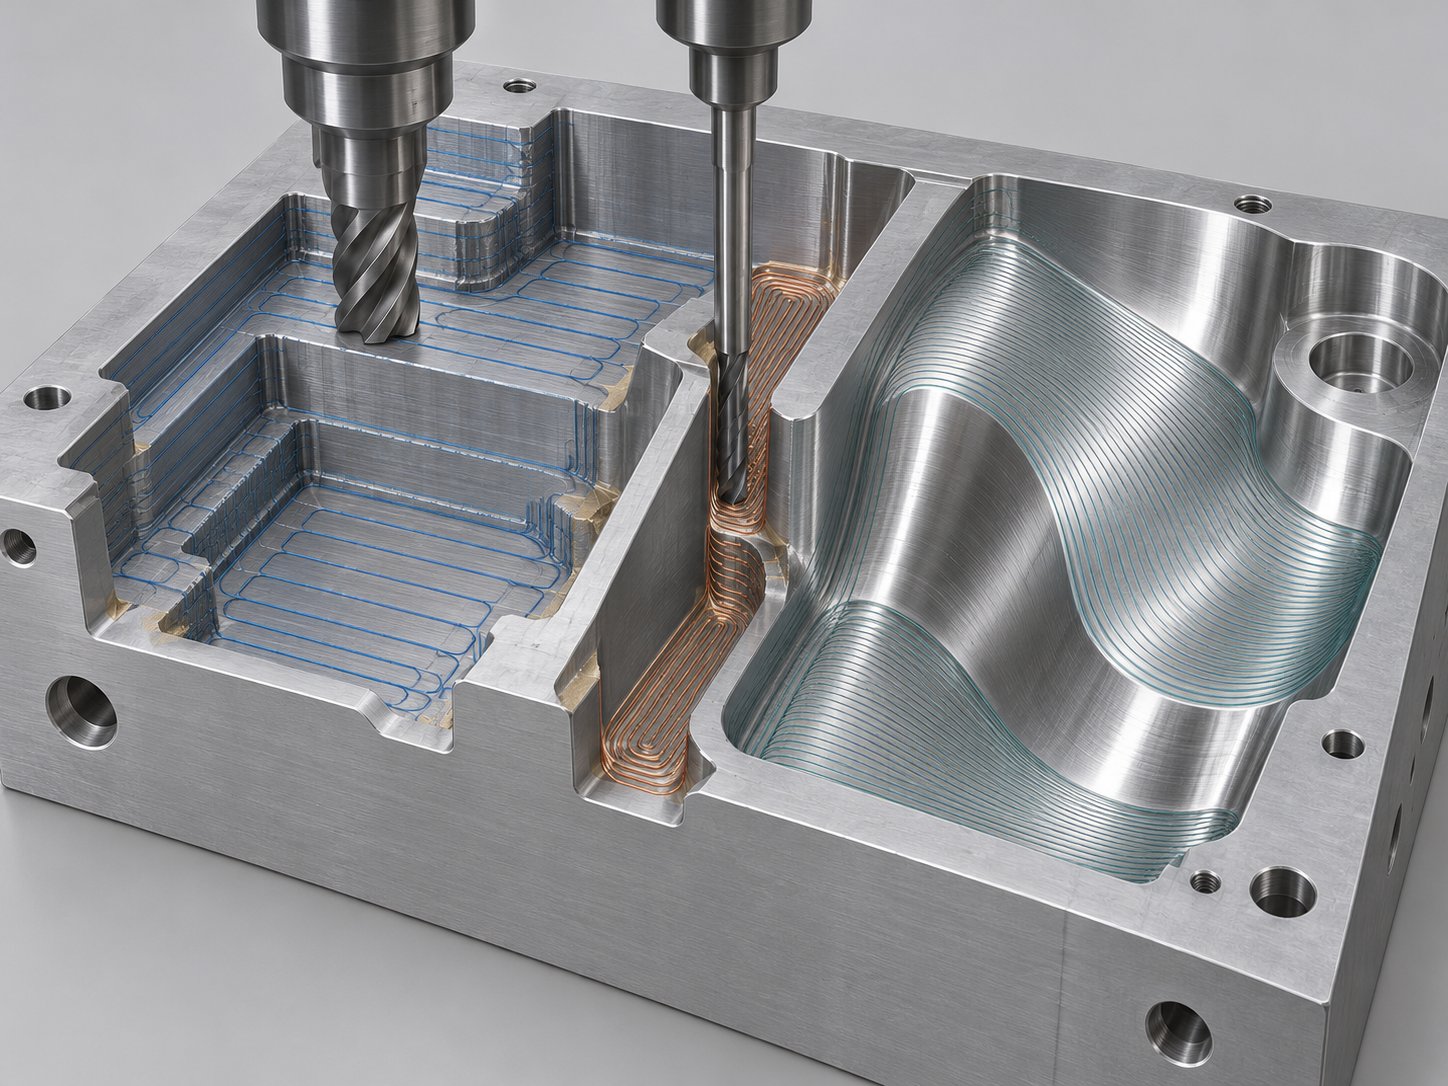
Por lo tanto, el proceso de mecanizado en cinco ejes debe registrar por separado el sobrematerial de desbaste, las zonas de restos y las superficies de aceptación del acabado. El desbaste se evalúa por la estabilidad de la retirada de material; el mecanizado de restos, por la accesibilidad y el material residual; y el acabado, por el contorno, la textura superficial y la continuidad del eje de la herramienta. Los criterios de evaluación de los tres son diferentes, por lo que no se puede determinar si una trayectoria es adecuada basándose únicamente en las dimensiones finales.
Qué comprobar en la simulación de trayectorias de herramientas de cinco ejes: colisiones, sobrecarreras y anomalías de los ejes giratorios
La simulación de trayectorias de herramientas de cinco ejes no consiste en reproducir la trayectoria una sola vez, sino en verificar si el programa de fresado simultáneo en cinco ejes puede ejecutarse de forma segura en la máquina, el dispositivo de sujeción y el sistema de herramientas reales. Antes de la simulación, debe establecerse un modelo cinemático de la máquina coherente con las condiciones reales e importarse la pieza en bruto, la pieza de trabajo, el dispositivo de sujeción, la herramienta y el portaherramientas. Si al modelo le faltan detalles de la mesa giratoria, el cabezal basculante o el dispositivo de sujeción, el estado «mecanizable» mostrado en pantalla no representa la viabilidad real del mecanizado.
Orden de comprobación en la simulación de trayectorias de herramientas de cinco ejes
La comprobación puede realizarse de lo más cercano a lo más lejano: primero, observe si el contacto entre el filo de corte y la pieza es continuo y si aparecen sobrecortes, zonas sin mecanizar o restos anómalos; después, compruebe las holguras entre el portaherramientas, el dispositivo de sujeción, la mesa giratoria y el cabezal basculante. A continuación, observe la posición de los ejes giratorios, el recorrido efectivo y las zonas límite, prestando especial atención a las sobrecarreras, los giros bruscos al aproximarse a los límites y los movimientos inversos de los ejes giratorios.
También deben validarse las anomalías de los ejes giratorios y la salida del posprocesador
Por último, debe confirmarse que el postprocesador utilizado en la simulación sea compatible con el sistema de control de la máquina real, y deben verificarse el sistema de coordenadas, la compensación de longitud de herramienta, el sentido positivo y negativo de los ejes giratorios y el formato de salida del programa. La simulación de la máquina completa solo puede reducir el riesgo de colisiones y sobrepaso de carrera; no puede sustituir una prueba de mecanizado de la primera pieza. La primera pieza debe validarse teniendo en cuenta el amarre real, la puesta a cero, el estado de la herramienta y el sonido de corte, y posteriormente deben corregirse los parámetros de la trayectoria en función de los resultados dimensionales y de calidad superficial.
¿Puede un solo amarre garantizar la calidad dimensional del mecanizado en cinco ejes? Del sistema de referencia a la inspección de la primera pieza
Un solo amarre puede reducir parte de los riesgos asociados a la transferencia de referencias y al reposicionamiento repetido, pero no garantiza automáticamente la calidad dimensional del mecanizado en cinco ejes. Antes del mecanizado, aún es necesario definir la referencia principal, las posiciones de los orificios críticos, el contorno de las superficies y las relaciones de posición entre ellas, para después determinar el método de amarre, el método de puesta a cero y las referencias de inspección. Si la pieza presenta cavidades profundas, superficies inclinadas o superficies continuas, el amarre debe garantizar tanto la accesibilidad del eje de la herramienta como evitar que el dispositivo de fijación obstruya las zonas de medición.
Las referencias y la puesta a cero del mecanizado en cinco ejes preceden a la trayectoria de la herramienta
Reducir un amarre no equivale a eliminar un tipo de error. La deriva térmica de la máquina, el error de posicionamiento de los ejes giratorios, el desgaste de la herramienta, la deformación del material y las desviaciones de palpado y puesta a cero pueden alterar las dimensiones finales. Para orificios críticos, superficies de montaje o superficies de contorno, el plano debe especificar la prioridad de las referencias y las operaciones de desbaste, sem acabado y acabado deben utilizar relaciones de posicionamiento trazables. Cuando sea necesario, debe dejarse un margen razonable para evitar que, tras mecanizar directamente hasta la dimensión final, la deformación o los errores de medición impidan realizar correcciones.
El personal de procesos también debe confirmar que el método de palpado o puesta a cero sea compatible con la cinemática real de la máquina. Si la pieza requiere varios amarres, deben registrarse para cada uno las superficies de posicionamiento, la relación de indexado y el método de reverificación, en lugar de limitarse a cambiar el sistema de coordenadas en el programa. De este modo, cuando aparezca una desviación dimensional, será posible determinar si el problema procede del amarre, la herramienta, la máquina o el material.
Las dimensiones, el contorno y la calidad superficial deben aceptarse por separado
La inspección del mecanizado en cinco ejes no debe limitarse a indicar simplemente que las “dimensiones cumplen”. Las dimensiones lineales y los diámetros de los orificios pueden verificarse con instrumentos de medición específicos o mediante una máquina de medición por coordenadas, según el plano; las relaciones de posición entre los orificios y las superficies de montaje deben evaluarse respecto de un sistema de referencias unificado; y, en las superficies libres, deben considerarse la desviación de contorno, los restos locales de material y la dirección de las marcas de la herramienta. Las superficies complejas pueden inspeccionarse mediante escaneo en una máquina de medición por coordenadas o medición por contacto, pero el programa de medición debe utilizar referencias, sistemas de coordenadas y zonas de evaluación coherentes con el modelo de diseño, para evitar resultados incomparables debido a diferentes métodos de alineación.

La inspección de la primera pieza debe comprobar simultáneamente las dimensiones críticas, la tolerancia de contorno, las relaciones de posición y el estado superficial, y relacionar los resultados con las referencias de mecanizado. El informe de inspección también debe indicar el método de medición, el sistema de referencias y las condiciones ambientales o de amarre necesarias. Solo cuando el plan de mecanizado, los registros de puesta a cero y los resultados de inspección sean mutuamente trazables podrá determinarse si el mecanizado en cinco ejes es realmente estable, en lugar de confundir un “solo amarre” con una garantía de calidad.
Cómo solicitar cotizaciones precisas a proveedores de mecanizado en cinco ejes: lista de información sobre planos, procesos y aceptación
Al solicitar una cotización, no debe preguntarse únicamente si el proveedor “dispone de equipos de cinco ejes”. En piezas con superficies complejas, los factores que realmente influyen en el resultado son la configuración cinemática del equipo, la envolvente de mecanizado, la accesibilidad del eje de la herramienta, el método de amarre, la verificación del programa y el método de inspección. El proveedor necesita conocer primero las características geométricas de la pieza y las referencias de aceptación para poder determinar si debe utilizar indexado 3+2, 4+1 o cinco ejes simultáneos, en lugar de comprometerse basándose únicamente en el número de ejes.
Documentación para solicitar cotizaciones de mecanizado en cinco ejes: especificar primero con claridad la geometría y los requisitos de aceptación
Al enviar los planos, también deben proporcionarse el modelo tridimensional, el plano bidimensional, la designación del material, el estado del material en bruto, los requisitos de tratamiento térmico y acabado superficial, la cantidad prevista y las referencias críticas y limitaciones de amarre. En el plano deben distinguirse las dimensiones lineales, las relaciones entre posiciones de orificios, la tolerancia de contorno de las superficies, los ángulos, el espesor de pared y la rugosidad superficial; no basta con indicar de forma genérica “alta precisión”. Si existen zonas que no pueden tocarse, superficies visibles, una dirección específica de las marcas de herramienta o referencias para el montaje posterior, también deben indicarse en el plano o en el acuerdo técnico.
Preguntas al proveedor sobre la trayectoria de la herramienta y la validación del amarre en cinco ejes
- ¿Se prevé utilizar 3+2 o cinco ejes simultáneos? ¿Qué zonas requieren varios amarres y cómo se transferirá la referencia después de volver a amarrar la pieza?
- ¿Se creará una simulación de la máquina completa basada en la máquina real, la mesa giratoria o el cabezal basculante, el dispositivo de fijación, el portaherramientas y el material en bruto? ¿Cómo se comprobarán las colisiones, las interferencias, el sobrepaso de carrera de los ejes y las rotaciones anómalas?
- ¿Existe en las cavidades profundas, los orificios inclinados o las superficies continuas riesgo de inaccesibilidad del eje de la herramienta, de una longitud de salida excesiva, de inestabilidad del punto de contacto o de cambios bruscos en la textura superficial?
- ¿Cómo se realiza la puesta a punto y la inspección de la primera pieza? ¿Qué referencias y métodos se utilizan, respectivamente, para las dimensiones críticas, el perfil de las superficies curvas, las relaciones de posición y el informe de inspección?
También debe exigirse al proveedor que explique el método de comunicación de las dimensiones anómalas; por ejemplo, cuando en la primera pieza se detecten desviaciones en el sobremetal de una superficie curva, la posición de los orificios o la referencia de montaje, quién se encarga de confirmar la causa, si es necesario ajustar la trayectoria de la herramienta o la sujeción, y cómo se realizará la reverificación después de la modificación. El comprador no necesita exigir la divulgación de todos los detalles de programación, pero debe obtener los criterios de proceso y los registros de verificación directamente relacionados con la aceptación. La comparación final no consiste en «si dispone o no de cinco ejes», sino en si puede integrar la accesibilidad del eje de la herramienta, los riesgos de mecanizado y el control de la calidad dimensional en una misma solución de entrega.
FAQ: ¿El fresado simultáneo de cinco ejes es necesariamente más adecuado que el de tres ejes para piezas complejas?
Para determinar si el fresado simultáneo de cinco ejes es adecuado, no basta con fijarse en el número de ejes del equipo. Es necesario volver a las características de la pieza y comprobar la accesibilidad del eje de la herramienta, las holguras entre el portaherramientas y la fijación, el recorrido de los ejes giratorios, la continuidad de las superficies curvas y las referencias de inspección finales. Las conclusiones de las FAQ deben confirmarse en combinación con los planos específicos, la cinemática de la máquina y los datos de la primera pieza.
¿El fresado simultáneo de cinco ejes es necesariamente más adecuado que el de tres ejes para piezas complejas?
No necesariamente. Las cavidades profundas, los orificios inclinados, las características en varias caras o las superficies libres curvas continuas pueden ser más adecuadas para cinco ejes, pero si la pieza puede completarse mediante una indexación 3+2 razonable, el mecanizado de tres ejes o 3+2 también puede resultar más económico y estable. Lo fundamental es comparar la accesibilidad, el número de operaciones de sujeción, el riesgo de interferencias y los requisitos de inspección.
¿Cuándo es suficiente el mecanizado 3+2 y cuándo se necesitan cinco ejes simultáneos?
Cuando las superficies de mecanizado pueden agruparse según direcciones fijas y la herramienta no necesita bascular continuamente en cada orientación, normalmente el mecanizado 3+2 puede ser suficiente. Las superficies curvas continuas de álabes, los canales estrechos o las zonas que requieren ajustar continuamente el eje de la herramienta para evitar interferencias son las que probablemente necesitan cinco ejes simultáneos.
¿El mecanizado de superficies curvas complejas en cinco ejes garantiza una alta precisión?
No necesariamente. El mecanizado de cinco ejes mejora la dirección de aproximación de la herramienta y la accesibilidad geométrica, pero el resultado dimensional también se ve afectado por la deformación del material, el desgaste de la herramienta, el estado térmico de la máquina, los errores de los ejes giratorios, el postprocesador y el método de inspección. Debe verificarse mediante simulación, mecanizado de la primera pieza y una inspección adecuada de las superficies curvas.
¿Puede una sola sujeción sustituir la inspección dimensional?
No. Reducir el número de resujeciones puede disminuir el riesgo de transferencia de referencias y de reposicionamiento repetido, pero no elimina los errores de puesta a punto, la deriva térmica ni las desviaciones de la herramienta. Las dimensiones críticas, las relaciones de posición, el perfil de las superficies curvas y la calidad superficial deben seguir aceptándose por separado conforme a las referencias del plano.
¿Cómo puede el comprador determinar si el proveedor posee realmente capacidad de mecanizado de cinco ejes?
No hay que limitarse a preguntar si dispone de equipos de cinco ejes. Debe exigirse una explicación sobre si se utiliza 3+2 o cinco ejes simultáneos, la cinemática de la máquina y la envolvente de mecanizado, cómo se verifican las interferencias entre el portaherramientas y la fijación, si se realiza una simulación de la máquina completa y cómo se corresponden la primera pieza y el informe de inspección con las referencias del plano.
Key takeaways
- El valor fundamental del mecanizado simultáneo de cinco ejes es mejorar la dirección de aproximación de la herramienta y la accesibilidad geométrica, no obtener automáticamente una mayor precisión.
- El indexado 3+2 es adecuado para el mecanizado con una orientación fija; las superficies continuas y las zonas propensas a interferencias son las que probablemente requieran un mecanizado simultáneo de cinco ejes.
- La accesibilidad del eje de la herramienta debe comprobarse teniendo en cuenta simultáneamente la herramienta, el portaherramientas, el utillaje, el recorrido de los ejes giratorios, la envolvente de la máquina y el postprocesador.
- El desbaste, el mecanizado del material sobrante y el acabado deben planificarse por separado en cuanto al modo de contacto de la herramienta, las sobremedidas y la textura superficial.
- El control dimensional debe comenzar por las referencias, la sujeción y el plan de inspección; además, durante la fase de solicitud de presupuesto debe exigirse al proveedor que explique sus métodos de simulación y validación de la primera pieza.



