
¿Por qué las piezas soldadas de chapa fina de aleación de aluminio se deforman y ablandan con facilidad?
Incluso con chapas de aluminio de aproximadamente 1–1,5 mm, algunos proyectos seleccionan TIG, otros MIG pulsada y otros evalúan la soldadura láser. Los factores decisivos no son únicamente una cifra de espesor, sino también la designación y el estado del material, el tipo de unión, la longitud de la soldadura, la cara visible, las tolerancias de montaje, el volumen de producción y el nivel de inspección. Si las piezas soldadas de chapa fina de aleación de aluminio deben cumplir simultáneamente requisitos de baja deformación, penetración suficiente y montaje estable, la selección del proceso debe completarse antes de la cotización y de la fabricación de muestras, no después de que aparezca la deformación para intentar corregirla.
El aluminio conduce rápidamente el calor, por lo que el calor de soldadura se transmite con rapidez a la chapa circundante; además, su expansión térmica es considerable, y el calentamiento local y la contracción durante el enfriamiento pueden provocar deformación angular, alabeo o desalineación. En determinados estados de algunas aleaciones de aluminio, la zona afectada térmicamente también puede experimentar una disminución de resistencia. Por ello, un aporte térmico excesivo puede causar perforación, ampliación de la zona afectada térmicamente y desviación dimensional posterior a la soldadura; un calor insuficiente o una holgura inestable pueden provocar falta de fusión. Un control inadecuado de la película de óxido superficial, la grasa y las condiciones de protección también aumenta el riesgo de porosidad.
Las soluciones para estos defectos son diferentes: la perforación suele requerir una nueva evaluación del aporte térmico, la velocidad de soldadura y la holgura de la unión; para corregir la falta de fusión se deben comprobar la preparación o el estado del solape, la profundidad de penetración y la estabilidad de los parámetros; la porosidad está estrechamente relacionada con la limpieza, la cobertura del gas de protección y la preparación superficial. Una sujeción insuficiente amplifica la deformación angular, pero una sujeción excesivamente rígida también puede convertir la contracción libre en tensiones residuales, provocando que la pieza recupere su forma al liberarla. En última instancia, que la pieza no pueda montarse después de soldar rara vez se debe a un único parámetro de soldadura; normalmente es el resultado conjunto de la unión, el utillaje, la secuencia de soldadura y las tolerancias dimensionales.
TIG, MIG pulsada y soldadura láser: ¿cómo elegir para chapa fina de aleación de aluminio?
En chapas finas de aleación de aluminio de aproximadamente 1–1,5 mm, el proceso de soldadura no debe determinarse únicamente por el espesor. El tipo de unión, la longitud de la soldadura, las soldaduras visibles, las tolerancias de montaje, el volumen de producción y el nivel de inspección modificarán la elección entre TIG, MIG pulsada y soldadura láser. La siguiente comparación puede utilizarse como marco inicial de evaluación para piezas soldadas de chapa fina de aleación de aluminio, pero no constituye una frontera de proceso fija.
| Proceso | Aporte térmico y método de aportación | Aplicaciones adecuadas | Principales ventajas | Principales limitaciones e implicaciones para la inspección |
|---|---|---|---|---|
| TIG | Electrodo de tungsteno no consumible; el arco, el aporte térmico y el alambre de aporte pueden controlarse de forma relativamente independiente | Paredes delgadas, soldaduras cortas, cordones visibles y uniones con dimensiones sensibles | El aspecto del cordón es relativamente fácil de controlar, por lo que resulta adecuado para ajustes precisos | Por lo general, es más lento y más sensible a la limpieza, la estabilidad de la operación y la holgura de la unión; las soldaduras largas aún pueden acumular calor y provocar deformaciones |
| MIG pulsado | Alimentación continua de alambre, con regulación de la transferencia de gotas y del aporte térmico mediante parámetros de pulsación | Soldaduras más largas, componentes estructurales y conjuntos de mayor volumen de producción | La alimentación continua del alambre suele ofrecer un ritmo de producción superior al TIG y permite equilibrar la eficiencia y el aporte térmico | Exige una elevada estabilidad en la alimentación del alambre, el gas de protección, los parámetros y la sujeción; el desalineamiento o las variaciones de holgura pueden aumentar el riesgo de falta de fusión, perforación y desviaciones dimensionales |
| Soldadura láser | Fuente de calor de alta densidad energética, con potencial para reducir la profundidad de penetración y la zona afectada por el calor | Componentes con holgura estable, mayor volumen de producción y sensibilidad a la deformación térmica | Ofrece ventajas en la velocidad de soldadura y el control térmico localizado; la zona afectada por el calor suele ser relativamente estrecha | La reflectividad del aluminio, el estado superficial y la holgura de montaje afectan a la estabilidad; la porosidad, las grietas y los defectos internos deben confirmarse mediante una validación específica de los parámetros y los ensayos correspondientes |
Si las piezas soldadas de chapa fina de aleación de aluminio son prototipos de lotes pequeños, los cordones son cortos y las superficies visibles son importantes, el TIG suele facilitar el control manual del calor y del material de aporte; sin embargo, esto no significa que todas las chapas finas deban soldarse con TIG. Para componentes con soldaduras más largas o en los que se priorice el ritmo de producción, el MIG pulsado puede ser más adecuado, siempre que la holgura de la unión, la alimentación del alambre y el estado de los dispositivos de sujeción sean estables. En el caso de la soldadura láser, primero deben confirmarse la precisión del montaje, la preparación superficial y las condiciones de validación del proceso; no debe seleccionarse únicamente porque la zona afectada por el calor sea pequeña.
La evaluación final también debe volver al montaje y a la aceptación: si la planitud de la brida, la posición de los orificios o la holgura de las interfaces son sensibles, la repetición de las mediciones dimensionales después de la soldadura debe incluirse en la validación de la primera pieza; si la pieza cumple una función de sellado o de soporte de carga, los requisitos de inspección de aspecto, dimensiones, fugas o defectos internos deben definirse previamente en el plano o en las especificaciones del proyecto. La clave de la selección del proceso no es comparar qué método de soldadura es el “mejor”, sino establecer un equilibrio verificable entre el aporte térmico, la deformación, la eficiencia, el aspecto y la inspección.
¿Dónde comienza la deformación en la soldadura de chapas finas de aleación de aluminio: en la unión, el dispositivo de sujeción o los parámetros?
La deformación de las piezas soldadas de chapa fina de aleación de aluminio a menudo no aparece cuando se enciende la antorcha, sino que el riesgo ya se ha introducido durante la revisión del material, la unión y la sujeción. Antes de preparar una cotización o fabricar una muestra, debe confirmarse la designación y el estado del material de la chapa, el espesor, la posición y la longitud de la soldadura, la holgura de la unión, los requisitos de desalineamiento y la planitud, el ángulo, la posición de los orificios y las referencias de montaje que deben garantizarse después de la soldadura. El ablandamiento y la recuperación elástica tras el calentamiento también pueden variar según el estado de la chapa; por lo tanto, el proceso no debe decidirse únicamente a partir de las palabras “chapa fina”.
La holgura de la junta y la disposición de las soldaduras determinan la trayectoria de contracción
Una holgura excesiva en la junta normalmente requiere más metal de aporte y calor, lo que puede aumentar el riesgo de perforación, deformación angular o contracción posterior a la soldadura; si la holgura es inestable, es fácil que se produzcan falta de fusión, variaciones en las dimensiones de la soldadura y desalineación. Además, una soldadura larga y continua concentra el calor en una misma trayectoria de contracción, por lo que la brida de una caja de paredes delgadas o el extremo de un soporte en T pueden desviarse hacia el lado de la soldadura. Durante la revisión del diseño deben evaluarse conjuntamente la longitud de la soldadura, la accesibilidad y la posibilidad de utilizar soldadura por tramos o alternada.
La sujeción del utillaje y los parámetros de soldadura deben evaluarse conjuntamente
Un utillaje no es mejor por estar más apretado. Un posicionamiento moderado puede estabilizar la holgura y limitar la deformación libre, pero una restricción excesiva puede transformar la deformación visible en tensiones residuales, provocando recuperación elástica o cambios dimensionales incluso después de liberar el utillaje. El diseño del utillaje debe incluir los puntos de posicionamiento, la fuerza de apriete, las trayectorias de disipación térmica, la accesibilidad de la antorcha y la secuencia de liberación; en piezas con una frecuencia elevada de cambio de modelo, también debe sopesarse la complejidad del utillaje frente a su capacidad de reposicionamiento repetitivo. Los parámetros de soldadura deben validarse conjuntamente con el estado de la junta, la acumulación de calor y la secuencia de soldadura, en lugar de evaluar únicamente el aspecto de un cordón individual. Las dimensiones finales deben medirse de nuevo tras el enfriamiento natural y la retirada del utillaje conforme a lo acordado; no se deben sustituir por las lecturas tomadas dentro del utillaje.
Cómo controlar la deformación al soldar chapas finas de aleación de aluminio: desde la preparación previa hasta la nueva medición posterior
El control de la deformación al soldar chapas finas de aleación de aluminio no debe abordarse solo después de la soldadura. El grado y el estado del material, el espesor de la chapa, la holgura de la junta, las referencias de posicionamiento y la longitud de la soldadura deben confirmarse durante la revisión del proceso. En chapas finas de aproximadamente 1–1,5 mm, cualquier punto local de concentración térmica puede afectar a la planitud de la brida, la posición de los orificios o el montaje posterior; este intervalo es únicamente un ejemplo para el análisis del proceso y no constituye una frontera fija entre TIG y MIG.
Antes de soldar: estabilizar primero la junta y las referencias de medición
Antes de soldar deben comprobarse la limpieza superficial de las chapas, la holgura de la junta, la desalineación y el grado de ajuste del ensamblaje, además de definir qué dimensiones se establecen mediante el posicionamiento del utillaje y cuáles se miden respecto a las referencias de la pieza. Unas condiciones inestables de limpieza y protección pueden aumentar el riesgo de defectos como la porosidad; una holgura excesiva puede obligar al soldador a aumentar el aporte térmico, incrementando la probabilidad de perforación o deformación angular. En cajas, soportes y carcasas con brida sensibles dimensionalmente, puede establecerse una contradeformación previa cuando sea necesario, según los resultados de las soldaduras de prueba, pero un ángulo basado en la experiencia no debe aplicarse directamente como valor fijo a todas las estructuras.
Durante la soldadura: distribuir el calor en lugar de apretar sin medida
El utillaje debe proporcionar un posicionamiento estable, un apriete moderado y una trayectoria controlada de disipación térmica. Si el apriete es insuficiente, la junta puede desplazarse; si es excesivo, puede transformar la contracción libre en tensiones residuales y provocar una recuperación elástica al liberar el utillaje. En soldaduras más largas, pueden combinarse la soldadura por tramos, la soldadura alternada, la secuencia simétrica o la secuencia escalonada para reducir la acumulación continua de calor local. La secuencia concreta debe validarse según la estructura, la accesibilidad de la soldadura y el método de sujeción, y no puede aplicarse de forma automática.
Después de soldar: volver a medir las piezas soldadas de chapa fina de aleación de aluminio tras retirar el utillaje
Después de soldar, la pieza debe enfriarse de forma natural según los requisitos del proceso y, a continuación, deben liberarse las sujeciones en el orden especificado para restablecer las referencias de medición. La inspección no debe limitarse al aspecto de la soldadura; también debe incluir la planitud, los ángulos, la posición de los orificios, la posición de las bridas, la distancia entre extremos y la holgura de montaje con las piezas de acoplamiento. Que las dimensiones sean correctas dentro del utillaje no significa que sigan siéndolo en estado libre. La aceptación final debe basarse en las tolerancias del plano y los requisitos funcionales; si se producen retrabajos continuos, deben revisarse el aporte térmico, la holgura de la junta, la restricción del utillaje y la secuencia de soldadura, en lugar de corregir forzosamente la forma solo después de soldar.
¿Por qué deben utilizarse secuencias de soldadura intermitentes, simétricas o alternadas en soportes en T y cajas de paredes delgadas?
La secuencia de soldadura de las piezas de chapa fina de aleación de aluminio no debe determinarse únicamente por si la soldadura puede lograr la fusión; también debe considerarse cómo se distribuye el calor en la estructura. Tomemos como ejemplo una caja de paredes delgadas con brida: si se suelda de forma continua a lo largo de un lado largo, el calor se concentra en una zona local. El material de la soldadura y su entorno primero se dilata y después se contrae, lo que puede hacer que la brida se combe hacia el lado de la soldadura. Los soportes en T presentan un problema similar: si primero se completa toda la soldadura larga de un lado y después se trabaja en el otro, puede aumentar la deformación angular del extremo o hacer que la placa vertical se desvíe de la posición perpendicular.
Por ello, para una estructura en T específica, puede considerarse dividir la soldadura en varios tramos y utilizar una secuencia intermitente, simétrica o alternada, de modo que el calor local tenga tiempo para difundirse y cambie la dirección de la contracción continua. Por ejemplo, primero se pueden fijar y soldar tramos cortos relativamente dispersos y después volver al centro o al otro lado para completar la soldadura; esto ayuda a evitar la acumulación prolongada de calor en un mismo extremo. La secuencia concreta debe determinarse combinando la holgura de la junta, la restricción del utillaje, la accesibilidad de la soldadura y los resultados reales de las piezas de prueba; los resultados de deformación de nivel milimétrico obtenidos en probetas de investigación no pueden convertirse directamente en una garantía de entrega para otras piezas.
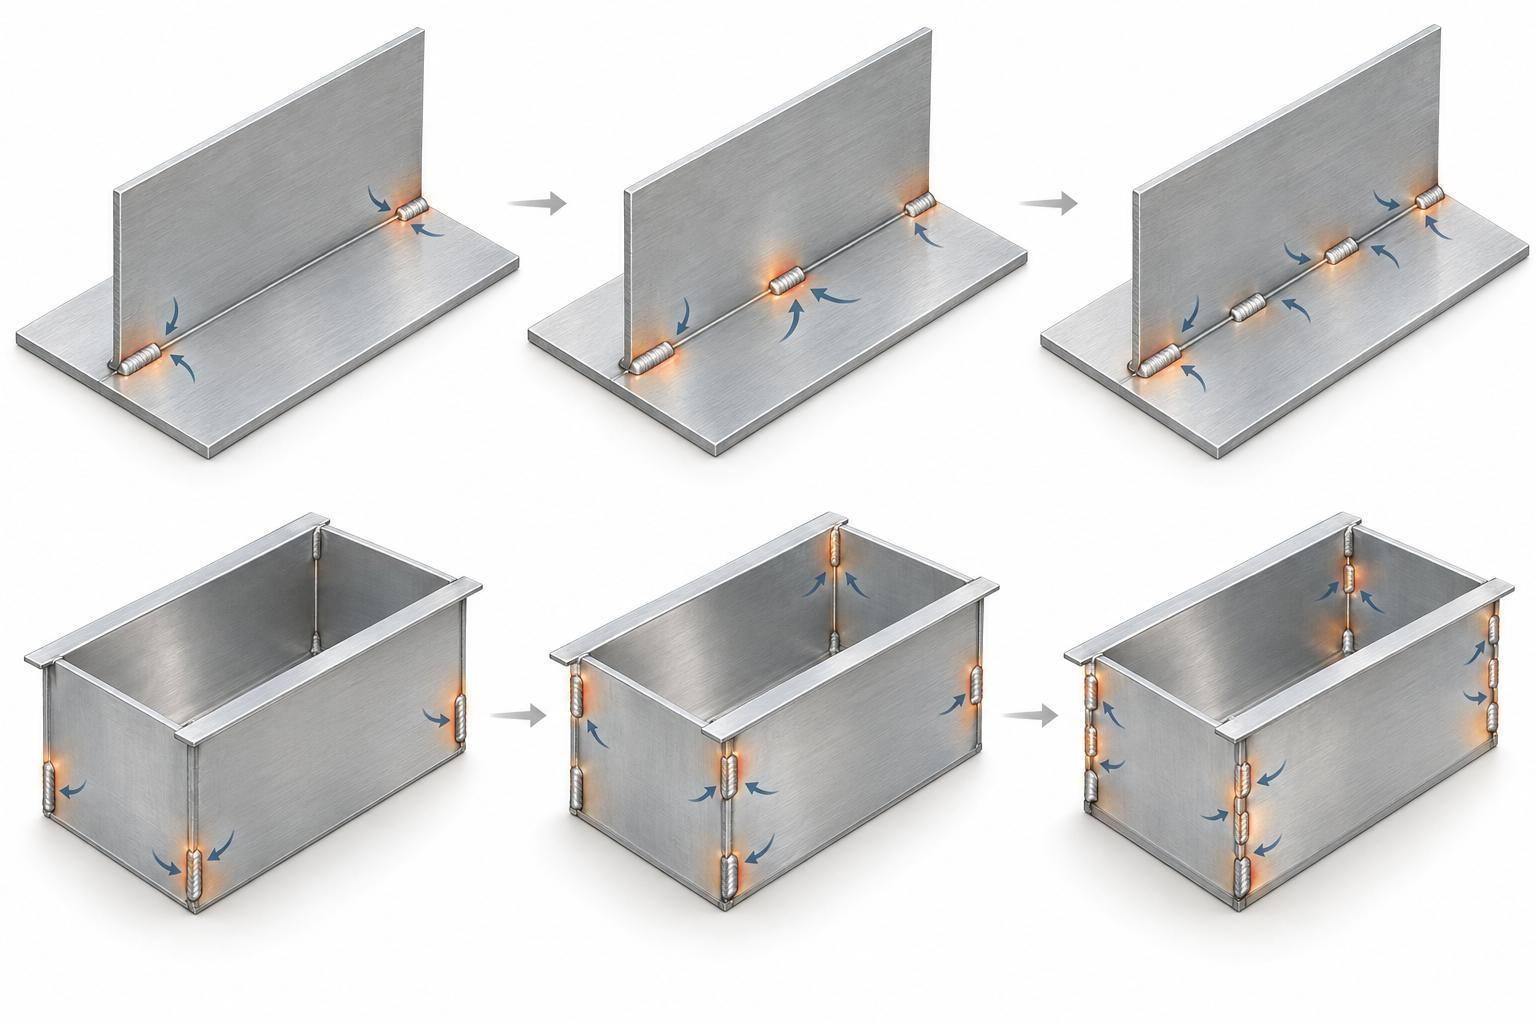
¿Qué dimensiones deben comprobarse en las piezas soldadas de chapa fina de aleación de aluminio después de retirar el utillaje y enfriarlas?
Una vez finalizada la soldadura, no es recomendable evaluar el resultado únicamente dentro del utillaje. La pieza debe enfriarse de forma natural conforme a lo acordado y, tras liberar el utillaje, deben restablecerse las referencias de medición para comprobar la planitud de la brida, la perpendicularidad de la placa vertical, la distancia entre extremos, la posición de los orificios y la holgura de montaje con las piezas de acoplamiento. En las cajas de paredes delgadas también deben revisarse las dimensiones de la abertura, la interfaz de la tapa y la superficie de sellado, para determinar si han quedado desajustadas debido a la deformación angular. Si la estructura debe soportar cargas o garantizar la estanqueidad, las dimensiones de aceptación final deben corresponderse con las pruebas funcionales y las tolerancias del plano, y no deben juzgarse como correctas únicamente por el aspecto de la soldadura.
¿Cómo elaborar un plan de inspección de calidad para piezas soldadas de chapa fina de aleación de aluminio?
El plan de inspección de los conjuntos soldados de chapa fina de aleación de aluminio no debe comenzar por «¿es necesario realizar ensayos no destructivos?», sino deducirse a partir de los planos, la función y el riesgo de fallo. La inspección visual y la inspección dimensional responden a preguntas diferentes; cuando los requisitos de estanqueidad, capacidad de carga o fatiga son elevados, es necesario confirmar adicionalmente los defectos internos o el comportamiento frente a fugas. El nivel de aceptación concreto también debe referenciar las normas aplicables al proyecto, las especificaciones del cliente o los requisitos confirmados de la primera pieza; no puede determinarse únicamente a partir del espesor de la chapa.
Realizar primero la inspección visual y dimensional de los conjuntos soldados de chapa fina de aleación de aluminio
La inspección visual tiene como objetivo confirmar si las soldaduras son continuas, si su conformado es uniforme y si existen poros, mordeduras, grietas, perforaciones, falta de fusión o exceso de salpicaduras evidentes. La inspección dimensional debe realizarse después del enfriamiento natural, de liberar las sujeciones según lo acordado y de restablecer las referencias de medición. Deben registrarse principalmente el descentramiento, los ángulos, la planitud, la posición de las bridas, la ubicación de los orificios y las holguras de montaje. En las cajas de pared delgada con bridas, una apariencia de soldadura conforme no significa necesariamente que la caja pueda montarse; las dimensiones de las interfaces críticas deben confirmarse mediante instrumentos de medición, calibres de inspección, máquinas de medición por coordenadas u otros métodos adecuados.
Seleccionar los ensayos específicos según la función de los conjuntos soldados de chapa fina de aleación de aluminio
Si la pieza cumple una función de estanqueidad, el método de ensayo de fugas, el medio, la presión y las condiciones de aceptación deben definirse en el plano o en la documentación de aceptación; la inspección visual no puede sustituir la verificación de la estanqueidad. Cuando el riesgo asociado a la capacidad de carga, la fatiga o los defectos internos sea elevado, pueden evaluarse los ensayos de líquidos penetrantes, radiografía o ultrasonidos según la estructura de la unión, la accesibilidad para la inspección y las normas aplicables. Los distintos métodos detectan problemas diferentes, y no todos los conjuntos soldados de chapa fina requieren por defecto radiografía o ultrasonidos. Antes de la revisión de la oferta y de la primera pieza, se recomienda proporcionar conjuntamente la designación y el estado del material, el espesor de la chapa, el plano de soldaduras, las tolerancias críticas, los requisitos funcionales, el nivel de inspección y el formato de los registros, para que el proveedor pueda organizar la validación del proceso y la nueva medición dimensional.
¿Qué documentación debe proporcionarse para soldar chapa fina de aleación de aluminio antes de solicitar ofertas y fabricar prototipos?
El proceso de los conjuntos soldados de chapa fina de aleación de aluminio no puede evaluarse basándose únicamente en un modelo tridimensional. Antes de solicitar ofertas o fabricar prototipos, deben proporcionarse conjuntamente la designación y el estado del material, el espesor de la chapa, el modelo tridimensional de la pieza y el plano bidimensional de soldaduras, indicando además el tipo de unión, la longitud de las soldaduras, si se requiere soldadura continua, las superficies visibles y la ubicación de las soldaduras no visibles. Un espesor de chapa de aproximadamente 1–1,5 mm no establece por sí solo una frontera fija entre TIG, MIG pulsado y soldadura láser; la holgura de la unión, el volumen de producción, las tolerancias de montaje y el nivel de inspección también modifican la selección del proceso.
- Dimensiones y montaje: enumerar la planitud, la perpendicularidad, la ubicación de los orificios, la posición de las bridas, el descentramiento y las holguras de montaje críticos, e indicar las referencias de medición.
- Información de producción: especificar la cantidad de prototipos, el volumen estable de producción, la frecuencia de cambio de modelo y si existen soldaduras continuas de gran longitud, para facilitar la evaluación del ritmo de producción y la inversión en utillaje para TIG manual, MIG pulsado o soldadura láser.
- Requisitos de calidad: definir el nivel de apariencia, la continuidad de las soldaduras y las funciones de estanqueidad o capacidad de carga, así como los requisitos aplicables de inspección visual, dimensional, de fugas, por líquidos penetrantes, radiográfica o ultrasónica.
- Datos históricos: proporcionar los registros disponibles de deformaciones, poros, falta de fusión, perforaciones, ubicaciones de retrabajo y mediciones de las piezas existentes; esta información ayuda a identificar con antelación los riesgos relacionados con el aporte térmico, las holguras o la sujeción.
Una vez completa la documentación, el proveedor puede evaluar la accesibilidad de las soldaduras, los puntos de posicionamiento y la secuencia de liberación del utillaje, y organizar la validación de la primera pieza. El acuerdo de aceptación también debe especificar las condiciones de enfriamiento natural, el estado sin sujeciones y las referencias de medición: las dimensiones dentro del utillaje pueden diferir de las dimensiones después de liberarlo, por lo que el estado aún sujeto no puede sustituir la evaluación final del montaje. En los conjuntos soldados de chapa fina de aleación de aluminio sensibles a las dimensiones, confirmar primero estos datos de entrada y discutir después el proceso y la oferta suele ser más controlable que realizar retrabajos tras la soldadura.
Preguntas frecuentes sobre los conjuntos soldados de chapa fina de aleación de aluminio (FAQ)
El proceso, la deformación y la inspección de los conjuntos soldados de chapa fina de aleación de aluminio no pueden determinarse únicamente según el espesor de la chapa. Las preguntas siguientes corresponden a errores frecuentes en la selección del proceso, el control del utillaje y el plan de aceptación.
¿Es obligatorio utilizar TIG para chapa de aluminio de aproximadamente 1–1,5 mm?
No necesariamente. El TIG suele facilitar un control preciso del aporte térmico y del material de aportación, por lo que es adecuado para soldaduras cortas, soldaduras visibles o uniones sensibles a las dimensiones; sin embargo, también son importantes el tipo de unión, la holgura, el estado del material, la longitud de la soldadura y el volumen de producción. El MIG pulsado o la soldadura láser también pueden ser adecuados, pero los riesgos de perforación, fusión y deformación deben confirmarse mediante prototipos.
¿Cuándo es más adecuado el MIG pulsado que el TIG?
Cuando el componente de aleación de aluminio tiene soldaduras largas, un volumen de producción elevado o requiere alimentación continua del hilo para aumentar la eficiencia productiva, el MIG pulsado puede ser más adecuado. Es necesario que la alimentación del hilo, el gas de protección, la holgura de la unión y la estabilidad del utillaje sean correctos, y que el aporte térmico cumpla los requisitos de apariencia, dimensiones y montaje. No es la opción predeterminada para todas las estructuras de chapa fina.
¿Cuanto más firmemente se sujete la pieza, menor será la deformación de la chapa fina de aleación de aluminio durante la soldadura?
No necesariamente. Un posicionamiento moderado puede limitar los desplazamientos durante la soldadura, pero una restricción excesiva puede aumentar las tensiones residuales y provocar recuperación elástica o variaciones dimensionales después de liberar el utillaje. La fuerza de sujeción, los puntos de posicionamiento, las vías de disipación térmica y la secuencia de liberación deben validarse en función de la estructura; las dimensiones críticas deben volver a medirse después del enfriamiento natural y de retirar las sujeciones.
¿Todas las piezas soldadas de chapa delgada de aleación de aluminio requieren inspección radiográfica o ultrasónica?
No es necesario configurarlas por defecto. La inspección visual y dimensional suele confirmar primero el aspecto y la continuidad de la soldadura, el desplazamiento entre bordes, los ángulos y las referencias de ensamblaje; la decisión de añadir inspecciones de fugas, líquidos penetrantes, radiográficas o ultrasónicas debe determinarse en función de los requisitos de estanqueidad y capacidad de carga, el riesgo de fatiga y defectos internos, la accesibilidad de la unión y los planos del cliente o las normas aplicables.
Key takeaways
- El proceso de soldadura de chapa fina de aleación de aluminio debe considerar simultáneamente el espesor de la chapa, el tipo de unión, la longitud de la soldadura, la cara visible, el volumen de producción, las tolerancias y el nivel de inspección, en lugar de limitarse a comparar TIG y MIG.
- La soldadura TIG suele facilitar el control del aporte térmico y del material de aportación; la MIG pulsada es más adecuada para soldaduras largas y estructuras en las que se prioriza la productividad; la soldadura láser, por su parte, depende de una holgura estable, una preparación superficial adecuada y una validación exhaustiva del proceso.
- El control de la deformación debe comenzar con el montaje y la sujeción, combinando la holgura de la unión, las restricciones del utillaje, la contradeformación, la soldadura por tramos y una secuencia simétrica o alternada; las dimensiones críticas deben volver a medirse después de retirar las sujeciones y dejar enfriar la pieza de forma natural.
- La inspección de calidad debe estar guiada por el plano y los riesgos funcionales: primero se realizan las comprobaciones visuales y dimensionales y, posteriormente, según los riesgos de estanqueidad, capacidad de carga, fatiga y defectos internos, se determina si es necesario añadir ensayos no destructivos o pruebas de fugas.
- Proporcionar antes de solicitar una oferta la designación y el estado del material, el espesor, el plano de soldadura, las tolerancias críticas, la cara visible, el volumen de producción y los requisitos de aceptación ayuda al proveedor a evaluar adecuadamente los riesgos del proceso y del utillaje.



