Un plano de soporte: por qué dos talleres cotizan el triple de diferencia
La semana pasada se envió a cotizar un plano de un soporte de aluminio de 200×80 y los números que volvieron fueron interesantes: uno cotizó fresado CNC a 480 yuanes la unidad; otro cotizó impresión 3D a 160 yuanes la unidad. El cliente llegó con las dos cotizaciones preguntando: ¿el segundo está escatimando material?
Con el plano en mano se entiende. La pieza tiene dos agujeros de pasador Ø8H7, una cara de montaje de sellado Ra1.6 y el resto son nervios de conexión y ranuras de aligeramiento. El plano solo indicaba «pieza de aluminio», sin requisitos de caras funcionales ni lote. El de CNC la hizo como pieza de ajuste, con dos amarres, mandrinado y fresado de acabado, y las horas no bajaban; el de impresión 3D la hizo como pieza estética, de una sola pieza, y el postprocesado solo lijó las caras de soporte. Ninguno de los dos estaba equivocado: el error fue que el plano no dejaba claro «qué es cara funcional» y «cuántas piezas se necesitan».
Este tipo de diferencia de precio no es que el proveedor esté estafando, sino una diferencia en la estructura de costos debida a distintas rutas de proceso. En CNC, el grueso del costo está en el amarre, las herramientas y las horas; en impresión 3D, el grueso está en el volumen de material, los soportes y el postprocesado. La misma geometría, por dos rutas, puede diferir dos o tres veces en precio, y la calidad de entrega es completamente distinta.
Por eso la selección no debe empezar por «cuál es más barato», sino deducirse al revés desde «qué caras hay que garantizar, cuántas piezas se necesitan y qué material». Los cinco criterios siguientes, repasados en orden, básicamente permiten fijar qué ruta tomar, o si conviene una ruta híbrida.
Sustractivo y aditivo: primero aclarar la diferencia de principios, luego hablar de selección
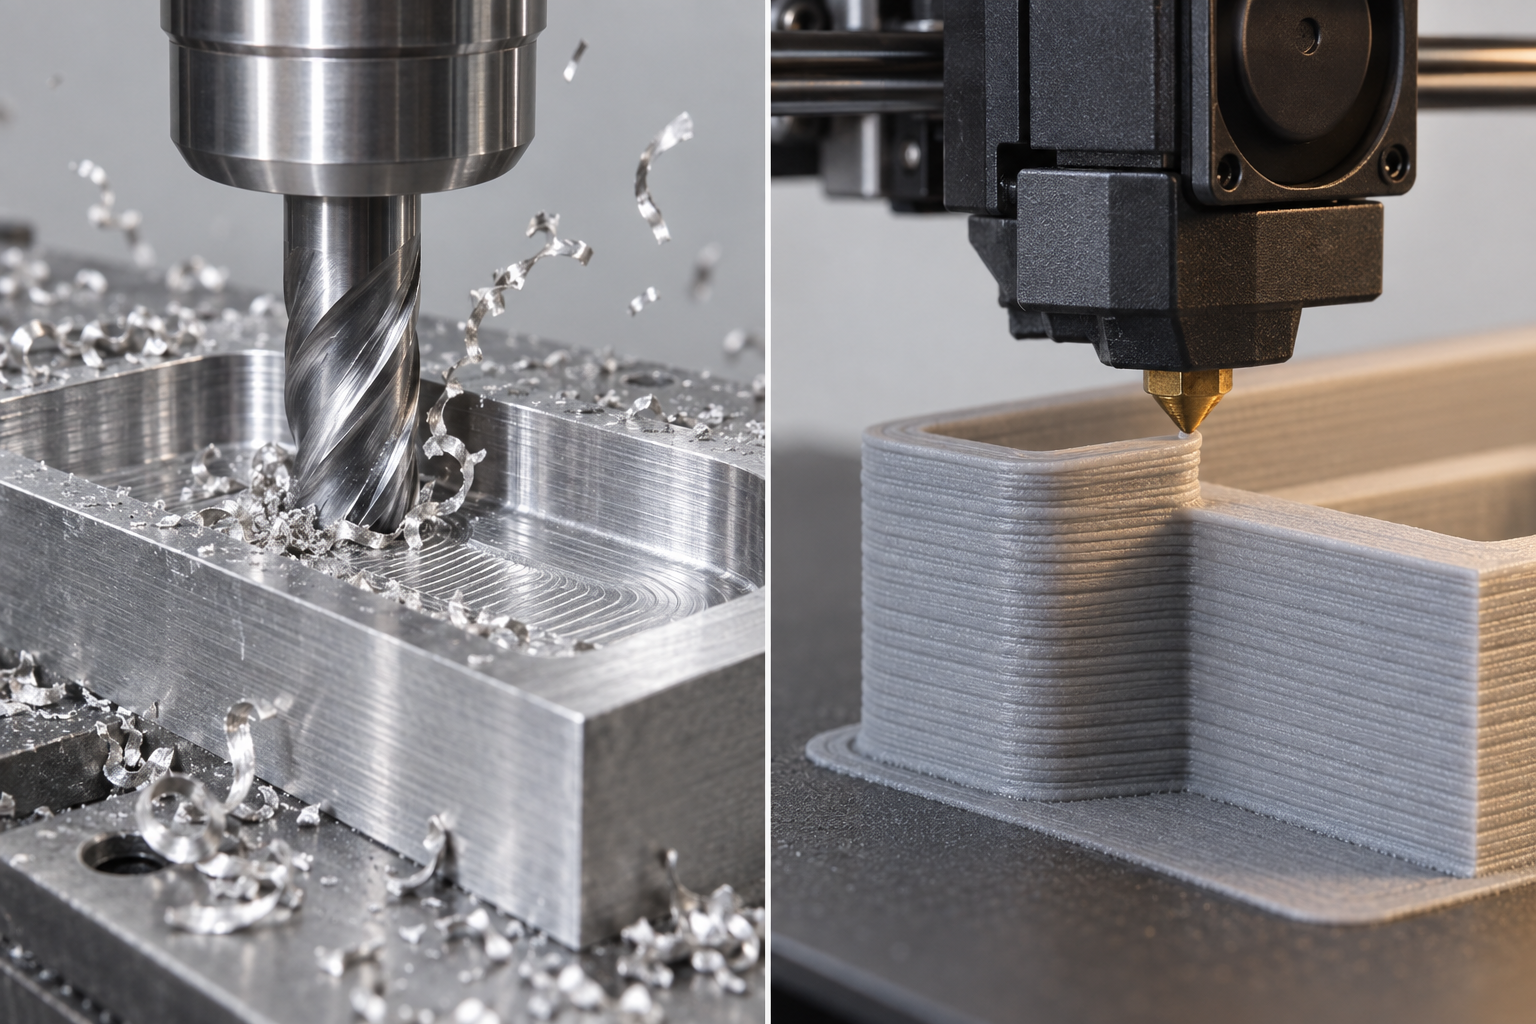
En el mismo plano del soporte, la cotización de CNC dice «bruto 6061-T6, fresado de tres ejes, desbarbado», y la de impresión 3D dice «nailon SLS, desempolvado, chorro de arena». Ambos pueden lograr la forma exterior, pero las tensiones internas, la textura superficial y la lisura de las paredes de los agujeros son completamente distintas. La selección no es comparar precios, sino comparar procesos físicos: ¿la herramienta elimina material o el material se acumula capa a capa? Esta diferencia determina todos los criterios posteriores.
El CNC es sustractivo: la herramienta arranca virutas de un bloque bruto; la tasa de arranque de material, la fuerza de corte y la rigidez del amarre determinan directamente cuán profundo, rápido y delgado se puede cortar. La impresión 3D es aditiva: el láser o la boquilla superponen material capa a capa, con espesores típicos de 0,02–0,2 mm (según el proceso, confirmar con el equipo), y la resistencia de unión entre capas suele ser inferior a la del material base. El primero está limitado por la interferencia de la herramienta y el amarre; el segundo, por la estructura de soporte y el historial térmico.
Libertad de diseño: contrasalidas, canales internos, celosías, ¿quién puede hacerlo?
El CNC no puede hacer cavidades cerradas donde la herramienta no entra, ni ranuras estrechas con relación de aspecto excesiva; la impresión 3D casi no está limitada por la forma geométrica: canales internos, celosías y bisagras integradas pueden formarse de una vez. Pero las piezas impresas necesitan soportes, y se recomienda generalmente controlar el ángulo de voladizo dentro de 45°, de lo contrario la rugosidad de la cara inferior se deteriora notablemente. Si en el plano hay taladros cruzados o canales de refrigeración internos, pregúntese primero: ¿puede el CNC taladrarlos desde ambos extremos hasta encontrarse? Si puede, CNC; si no, entonces considerar el aditivo.
Material y tensiones residuales: anisotropía vs dirección de laminado
El CNC usa brutos laminados o forjados, material denso y buena isotropía, con amplia elección de aleaciones metálicas (aluminio, acero inoxidable, titanio, cobre, plásticos de ingeniería). Las piezas plásticas impresas en 3D presentan anisotropía: la resistencia en dirección XY suele ser mayor que en dirección Z, y la interfaz entre capas es el punto débil. La impresión metálica (DMLS) puede alcanzar densidades muy altas, pero las tensiones térmicas tienden a causar alabeo, y requiere precalentamiento de la base o tratamiento térmico posterior. Si la pieza soporta cargas cíclicas o impactos, se prefiere CNC o un tratamiento de densificación posterior a la impresión.
| Libertad de diseño | Limitada por la accesibilidad de la herramienta y el amarre; las contrasalidas requieren operaciones separadas o ensamblaje | Casi sin limitaciones geométricas; canales internos y celosías pueden formarse de una pieza |
| Material | Amplia variedad de aleaciones metálicas; plásticos principalmente en placa/barra, con propiedades consistentes | Plásticos anisótropos; la impresión metálica requiere postprocesado; variedad de aleaciones relativamente menor |
| Precisión dimensional | Habitual ±0,02–±0,1 mm, según características y amarre | Habitual ±0,1–±0,3 mm, o según lo nominal del equipo, a confirmar |
| Calidad superficial | Ra 0,8–3,2 μm habitual; el acabado puede ser menor | Marcas de capas evidentes; Ra suele requerir chorro de arena/lijado para mejorar |
| Aplicación por lote | Desde pieza única hasta gran lote; el gran lote diluye el costo de programación | Económico de pieza única a decenas; en lotes grandes el costo unitario baja lentamente |
| Impulsor del costo | Programación, amarre, herramientas, volumen de arranque de material | Tiempo de máquina, soportes, postprocesado, aprovechamiento del material |
Nota: las tolerancias y la rugosidad superficial de la tabla anterior son referencias habituales del sector, no el compromiso de ninguna fábrica. Lo que se puede alcanzar realmente depende del tamaño de la característica, el modo de sujeción, la trayectoria de la herramienta y el instrumento de medición. Cuando en el plano se indique por debajo de ±0,05, primero confirme la referencia y los medios de inspección, y después hable del proceso.
Criterio uno: las superficies funcionales y las bandas de tolerancia determinan el límite inferior del proceso
Lo que más fácilmente se pasa por alto en un plano es «qué superficies trabajan de verdad». Las superficies de ajuste, las ranuras de sellado, las guías deslizantes y los agujeros portantes: las bandas de tolerancia y la rugosidad superficial de estas superficies condicionan directamente el límite inferior del proceso. En impresión 3D (FDM/SLS/MJF), la desviación dimensional en la dirección de conformado suele estar entre ±0,3 y 0,5 mm/100 mm, y el escalón entre capas, Ra, suele estar entre 12 y 25 μm; en cambio, en el fresado de precisión CNC de superficies de ajuste, lo habitual en el sector es poder controlar ±0,02~0,05 mm, y con rectificado de precisión aún más ajustado. Si en el plano solo se indica una tolerancia general, sin distinguir las superficies funcionales, tanto el presupuesto como el proceso se desviarán.
El método de decisión es muy sencillo: divida las superficies del plano en tres categorías: ajuste/sellado/deslizamiento/portante deben pasar por CNC; superficies de aspecto pueden imprimirse y luego lijarse; superficies de soporte no críticas basta con imprimirlas. Un error común es marcar toda la pieza como ±0,05, con el resultado de que la impresión 3D no puede lograrlo y el CNC resulta carísimo. Lo correcto es ajustar la tolerancia solo en las superficies funcionales y dejar el resto con tolerancia general (por ejemplo, GB/T 1804-m).
Correspondencia entre la banda de tolerancia y los medios de inspección
Antes de indicar una tolerancia, pregúntese: ¿con qué se mide esta tolerancia? Un calibre tiene una resolución de 0,02 mm; medir ±0,05 ya es justo; por debajo de ±0,02 hay que recurrir a micrómetro, máquina de medición por coordenadas o escaneo óptico. Si la fábrica no dispone del instrumento correspondiente, indicarlo no sirve de nada. Una trampa más oculta es la referencia: si en el plano se indica una tolerancia de posición pero no se indica la superficie de referencia, durante la sujeción en CNC solo se puede adivinar. En las piezas impresas esto es aún más cierto: la unión entre capas es naturalmente anisótropa y, si se elige mal la superficie de referencia, la desviación de la posición de los agujeros se duplica.
| Requisito de tolerancia (típico) | Alcanzable por CNC | Alcanzable por impresión 3D | Medio de inspección recomendado |
|---|---|---|---|
| ±0,1 mm o más | Sencillo, basta con fresado normal | La mayoría de FDM/SLS pueden lograrlo, hay que controlar la contracción | Calibre |
| ±0,05 mm | Fresado de precisión convencional, requiere sujeción estable | Solo algunas superficies de SLA/MJF pueden lograrlo, requiere postprocesado | Micrómetro/calibre de altura |
| ±0,02 mm | Fresado de precisión + rectificado de referencia, requiere temperatura constante o compensación | Normalmente no alcanzable, salvo rectificado CNC posterior a la impresión | Máquina de medición por coordenadas/micrómetro |
| Por debajo de ±0,01 mm | Rectificado/lapeado, requiere instrumentos de medición especiales | No alcanzable | Máquina de medición por coordenadas/escaneo óptico |
Regla de uso de esta tabla: primero vea en qué fila cae la tolerancia de la superficie funcional y luego decida la ruta de proceso. Si cae por debajo de ±0,02, dé prioridad al CNC; si la geometría de la pieza es tan compleja que la sujeción en CNC resulta difícil, evalúe entonces la ruta híbrida de «pieza en bruto impresa en 3D + rectificado CNC de las superficies funcionales». Nota: los valores de la tabla son referencias habituales del sector, no valores comprometidos por ninguna fábrica; antes de presupuestar, asegúrese de que el proveedor confirme si su equipo e instrumentos de medición cubren su banda de tolerancia.
Recordatorio final: si en el plano aparece «superficie de ajuste Ra 0,8» pero no se indica el símbolo de mecanizado, o «posición de agujeros ±0,05» pero no se da la referencia, no se apresure a hacer el pedido: este tipo de información faltante es la principal fuente de disputas posteriores. Marque las superficies funcionales, indique con claridad las bandas de tolerancia y solo entonces la elección del proceso tendrá fundamento.
Criterio dos: el lote y la complejidad geométrica determinan la curva de costes
La curva de precio unitario no es lineal. Con el mismo plano, la estructura de costes de 1 pieza y de 500 piezas es completamente distinta: en la impresión 3D, el coste está casi todo en material y tiempo de máquina, y la sujeción y la programación son casi nulas; en el CNC, los «costes fijos» como programación, utillaje, ajuste de herramientas e inspección de la primera pieza representan la mayor parte, y el coste de material por pieza es secundario. Por eso, al decidir el tipo de proceso, pregunte primero por el lote y después por la geometría.
Punto de inflexión del lote: por debajo de unas decenas de piezas gana la impresión; por encima de unos cientos, el CNC supera a la impresión en geometrías simples
Lo habitual en el sector es: 1–50 piezas, la impresión 3D (especialmente piezas plásticas SLS/MJF o metálicas DMLS) elimina utillaje y herramientas, y el coste por pieza es más plano; 50–200 piezas es la zona de transición, y hay que ver la geometría y el material de la pieza: en cuerpos de revolución simples y piezas de chapa, el CNC puede funcionar con mordazas blandas o plato de vacío, y el precio unitario empieza a ser inferior al de la impresión; más de 200 piezas, en geometrías simples el CNC suele ser claramente más económico, porque los costes fijos se diluyen, mientras que el tiempo de máquina y el material de la impresión casi no bajan. Esto no es una frontera rígida: cuanto más complejo es el plano y más difícil de imprimir el material, más se desplaza el punto de inflexión hacia el lado de la impresión.
No pase por alto el efecto de la complejidad geométrica sobre la forma de la curva de costes. El coste del CNC sube muy rápido con el número de características, los contrasalidas, las cavidades profundas y las paredes delgadas: cada superficie adicional exige una sujeción más o un cambio de herramienta; el mecanizado de cinco ejes puede reducir las sujeciones, pero el coste de tiempo de máquina también es alto. El coste de la impresión 3D es casi insensible a la complejidad: canales internos, estructuras de celosía, bisagras integradas, canales de refrigeración conformes; todo esto en CNC o no se puede hacer, o requiere dividir la pieza, soldarla y mecanizarla después, mientras que en fabricación aditiva solo son unas capas más de laminado. Por eso, cuando la pieza contiene características que «solo la fabricación aditiva puede hacer», el punto de inflexión del lote deja de aplicarse y se pasa directamente a la ruta de impresión o híbrida.
| Escenario | Impresión 3D | CNC | Criterio |
|---|---|---|---|
| 1–50 piezas, geometría simple | Ahorra montajes, precio unitario bajo | Programación + utillaje no se amortizan, precio unitario alto | Priorizar impresión, salvo que haya superficies de ajuste |
| 1–50 piezas, geometría compleja (canales internos/estructura reticular) | Única opción viable | Requiere dividir la pieza o no se puede fabricar | Imprimir directamente, dejar margen en superficies funcionales y mecanizar después |
| 50–200 piezas, geometría simple | Precio unitario igual o ligeramente superior | Los costes fijos empiezan a diluirse | Tras comparar precios, elegir CNC, cuidando la consistencia del material |
| Más de 200 piezas, geometría simple | Horas máquina + coste de material no bajan, precio unitario alto | Tras diluirse, precio unitario bajo | CNC como opción principal, salvo que el material solo se pueda imprimir |
| Cualquier volumen, con contrasalidas/cavidades profundas | Conformado en una sola operación, sin costes adicionales | Requiere 5 ejes o múltiples montajes, el coste se dispara | Evaluar enfoque híbrido: imprimir pieza en bruto + mecanizado CNC de acabado |
Un error fácil de cometer: equiparar directamente "volumen grande" con "CNC más barato". Si la pieza es de pared delgada, fácil de deformar y requiere múltiples montajes, la tasa de rechazo y el tiempo auxiliar del CNC pueden comerse la ventaja del volumen. A la inversa, si la pieza impresa requiere mucho postprocesado (retirada de soportes, lijado, impregnación, tratamiento térmico), el coste por pieza también sube. Al calcular costes, hay que preguntar al proveedor: si el presupuesto incluye postprocesado, inspección de la primera pieza y costes de utillaje.
Si la complejidad geométrica ya es tan alta que el CNC requiere dividir la pieza, o si el volumen cae en la zona de transición y no lo tienes claro, puedes enviar el plano a ambos procesos para comparar. En presupuesto por diálogo con IA indica claramente el volumen, el material y las tolerancias clave; normalmente obtendrás criterios comparables más rápido que enviando solo un 3D.
Criterio tres: el material y el postprocesado determinan si se puede usar
Aunque se superen los dos criterios anteriores, el plano no necesariamente es viable: la designación del material y el postprocesado suelen revelar problemas solo después del presupuesto. El CNC puede trabajar grados como 6061, 7075, 304, 316L, POM, PEEK, etc., y distintas coladas del mismo grado mantienen propiedades consistentes; los plásticos de impresión 3D (PLA, ABS, PETG, nailon, resina) presentan anisotropía: la resistencia entre capas suele ser menor que en dirección XY, y las piezas de nailon absorben humedad y sus dimensiones se desvían. La impresión metálica (DMLS) puede producir 316L, Ti64, AlSi10Mg, pero la densidad, las tensiones residuales y la retirada de soportes afectan al rendimiento final. Antes de elegir material, pregúntate: ¿por qué modo falla esta pieza? Si es por deslaminación entre capas, hay que cambiar la orientación de impresión o pasar a CNC.
Diferencias de viabilidad entre metal y plástico
Las piezas metálicas mecanizadas por CNC tienen propiedades cercanas a las forjadas, adecuadas para soportar cargas, sellado y ajustes deslizantes; las piezas plásticas impresas en 3D son más adecuadas para carcasas, utillajes y estructuras no portantes. La impresión metálica puede aportar canales complejos y estructuras reticulares ligeras, pero la rugosidad superficial, las tensiones internas y la resistencia de las roscas suelen ser inferiores a las del CNC. Si la pieza requiere anodizado, galvanoplastia o tratamiento térmico, confirma primero la ventana del proceso: las piezas impresas pueden deformarse con el tratamiento térmico, por lo que hay que dejar margen o recurrir a mecanizado posterior.
| Dimensión | Mecanizado CNC | Impresión 3D (plástico/metal) |
|---|---|---|
| Designación del material | Muchos grados de metal/plástico, consistencia entre lotes | Plásticos limitados, menos grados en impresión metálica |
| Anisotropía | Isotrópico (salvo la dirección de laminación) | Resistencia entre capas baja, débil en Z |
| Postprocesado | Desbarbado, tratamiento térmico y tratamiento superficial consolidados | Eliminación de soportes, lijado, chorro de arena, postcurado |
| Superficie funcional | Puede usarse directamente como superficie de ajuste | Normalmente requiere dejar margen para mecanizado posterior |
| Absorción de humedad/envejecimiento | El metal es estable; los plásticos requieren selección de material | El nailon absorbe humedad; las resinas sufren envejecimiento UV |
El postratamiento no es opcional, es parte de la función
Los escalones que deja la eliminación de soportes, la uniformidad del chorro de arena y el tiempo de postcurado alteran dimensiones y apariencia. Si el plano solo indica "superficie sin defectos", el proveedor solo puede trabajar según su experiencia. Se recomienda especificar en el plano: requisito de Ra en superficies funcionales, si se permiten marcas de soporte, estado del tratamiento térmico (p. ej., T6), y si se requiere coloración o galvanoplastia. Si hay dudas, primero validar con un lote piloto pequeño y luego definir la especificación de postratamiento.
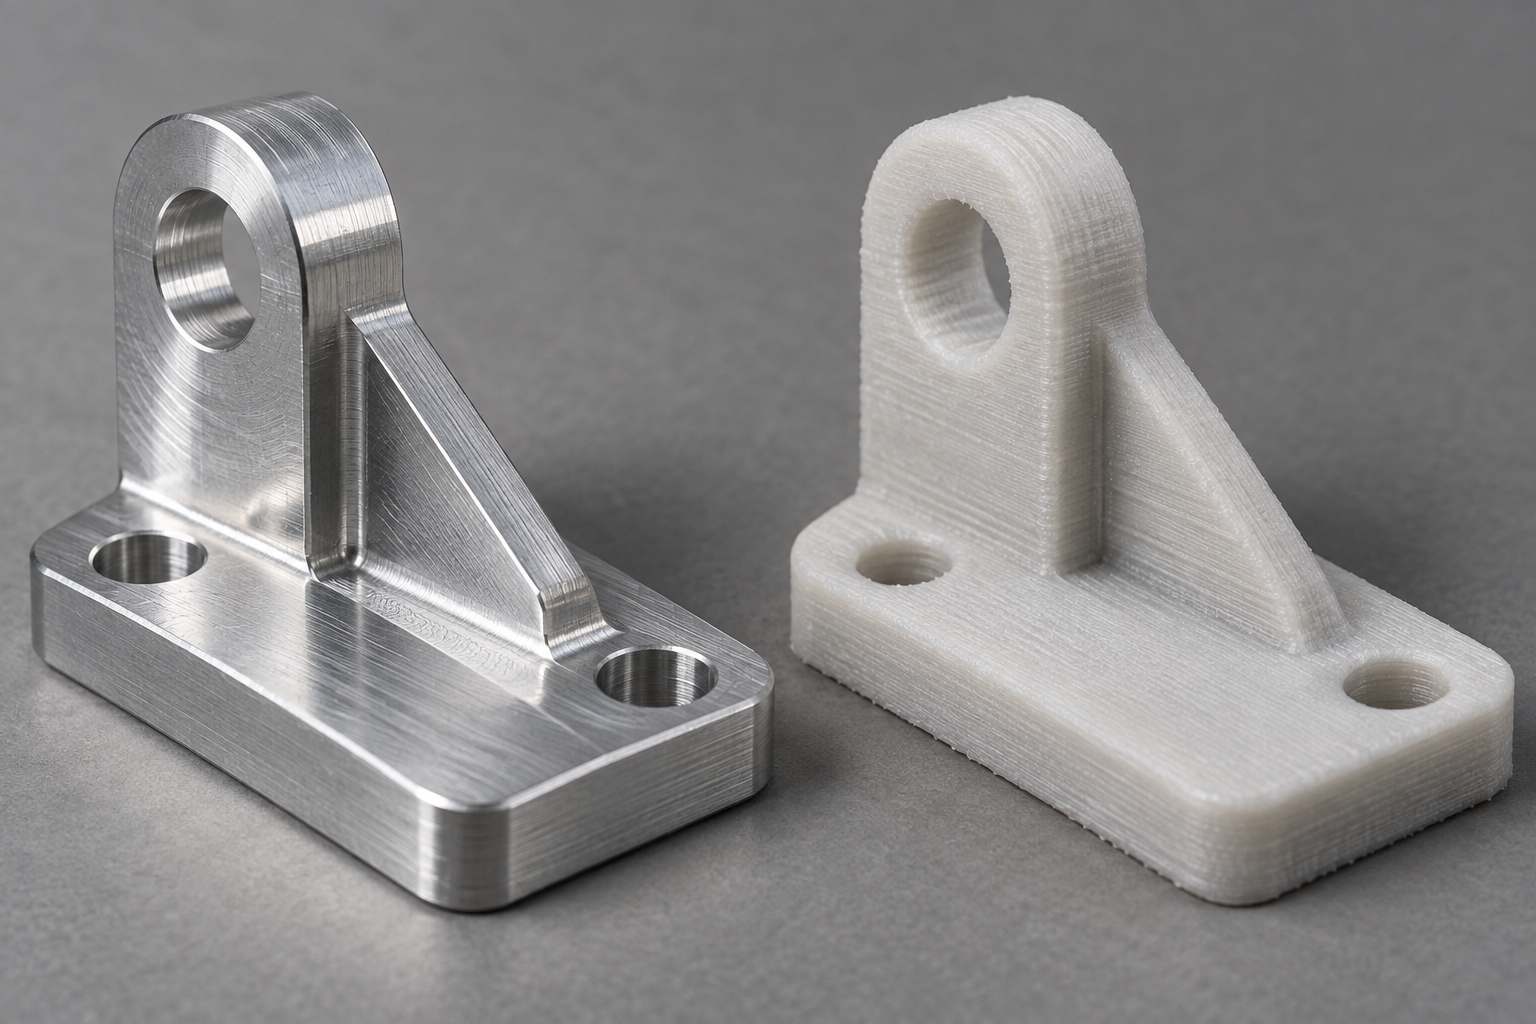
Una vez confirmados el material y el postratamiento, se vuelve al paso de cotización. Si el plano especifica una designación concreta y el estado del tratamiento térmico, la cotización por diálogo con IA puede emparejar el proceso más rápido; si aún se está en la etapa de selección de material, se puede consultar primero la biblioteca de materiales para confirmar la viabilidad.
Ruta híbrida: cómo ordenar pieza en bruto impresa en 3D + acabado por CNC
Hay piezas en las que un solo proceso no resulta conveniente por ningún lado. Por ejemplo, un inserto de molde de inyección con canales de refrigeración conformales internos: si se fresara íntegramente por CNC, los canales habría que dividirlos en varias piezas soldadas entre sí, con muchas superficies de sellado y ciclos largos; si se imprimiera íntegramente en metal, los canales se formarían de una sola vez, pero la rugosidad y la precisión dimensional de las superficies de ajuste y sellado no alcanzarían los requisitos de ensamblaje. En ese caso, la ruta híbrida —imprimir la pieza en bruto y mecanizar por CNC las superficies funcionales— suele ser más rentable que empeñarse en un solo proceso.
Secuencia de operaciones: primero imprimir, luego acabado
Caso breve: un inserto de molde con canales
La forma de la pieza es de 80×60×40 mm, material acero para moldes 1.2709, canales conformales internos de 6 mm de diámetro, con una distancia mínima a la superficie de 4 mm. Las superficies de ajuste requieren planitud de 0.02 mm, y la ranura de sellado tiene 3 mm de ancho con tolerancia de ±0.02 mm.
Disposición: imprimir en metal la pieza en bruto completa, formando de una sola vez la forma exterior y los canales; dejar 0.5 mm de margen por lado en las superficies de ajuste, la ranura de sellado y los orificios de expulsión; tras la impresión, realizar recocido para alivio de tensiones; el CNC primero fresar la cara inferior y dos caras laterales de referencia, luego voltear la pieza y fresar de precisión las superficies de ajuste, fresar de precisión la ranura de sellado y taladrar los orificios de expulsión. Los canales no se mecanizan y conservan la superficie original de impresión: la rugosidad de la pared interior de los canales influye en la eficiencia de enfriamiento, pero normalmente no se requiere acabado espejo y el estado de impresión es aceptable; si los canales exigen Ra 1.6 o menos, entonces se necesita añadir pulido por flujo abrasivo o pulido electroquímico, lo cual pertenece al postratamiento y no es algo que el CNC pueda resolver.
El juicio clave aquí es: qué superficies deben pasar por CNC y qué superficies pueden conservar el estado de impresión. Las superficies de ajuste, sellado, deslizamiento y soporte de carga deben mecanizarse de precisión; los canales, las estructuras de celosía y las cavidades internas, características a las que la herramienta no puede acceder, tienen en el estado de impresión su estado final. Cuánto margen dejar depende de la desviación dimensional y la rugosidad superficial del proceso de impresión: si se deja muy poco, el acabado no elimina las líneas de capa ni el alabeo; si se deja demasiado, aumenta el tiempo de corte y las piezas de pared delgada pueden deformarse por las fuerzas de corte. La práctica común en el sector es 0.3–0.8 mm por lado, pero en última instancia debe confirmarse según la capacidad del equipo de impresión y la rigidez de la pieza.
Los escenarios adecuados para la ruta híbrida tienen en realidad límites: características internas tan complejas que el CNC no puede mecanizarlas, y al mismo tiempo unas pocas superficies funcionales externas de alta precisión. Si las características internas también pueden hacerse por CNC (por ejemplo, orificios rectos o cavidades simples), o si la precisión requerida en las superficies funcionales externas no es alta (el estado de impresión ya cumple), entonces la ruta híbrida es una superposición innecesaria de operaciones. El orden de decisión es: primero ver si la tolerancia de las superficies funcionales puede cumplirse con el estado de impresión; si sí, un solo proceso; si no, ver si las características internas pueden hacerse por CNC; si sí, un solo proceso de CNC; si ambos extremos quedan bloqueados, entonces considerar la ruta híbrida. Este orden evita gastar el dinero de dos operaciones adicionales solo por buscar lo "avanzado".
Modos de falla e inspección: qué ocurre en planta cuando se elige mal el proceso
Elegir mal el proceso no se revela de inmediato en la cotización, sino en la línea de ensamblaje. A continuación se desarrollan cuatro columnas: fenómeno de falla, causa raíz, medio de inspección y acción de compra, que corresponden directamente a las tolerancias, referencias y volumen del plano.
| Fenómeno de falla | Causa raíz común | Medio de inspección | Acción de compra/ingeniería |
|---|---|---|---|
| Delaminación entre capas en piezas impresas | Baja resistencia en dirección Z, orientación de impresión perpendicular a la dirección de carga, postcurado insuficiente | Inspección visual + medición de dimensiones clave por CMM; si es necesario, muestreo por arranque/cizalladura | Añadir confirmación de orientación en la inspección de recepción; el proveedor debe entregar el diagrama de dirección de impresión |
| Alabeo de piezas impresas | Tensiones térmicas, planos grandes sin soporte, enfriamiento desigual | Medición de planitud con galga de espesores, comparación por escaneo 3D contra CAD | Exigir al proveedor un informe de escaneo de la primera pieza; cambiar planos grandes a CNC o añadir nervios |
| Desviación de posición de orificios | Contracción anisotrópica de la impresión, más evidente cuando el diámetro del orificio es menor a 3 mm | Calibre/calibrador de pasadores + muestreo por CMM | Especificar tolerancia de diámetro en el plano; dejar margen y escariar los orificios críticos |
| Deformación de paredes delgadas en CNC | Fuerza de sujeción excesiva, calor de corte, espesor de pared inferior a 1 mm | Medición del espesor de pared con micrómetro, planitud con máquina de medición por coordenadas | Se requiere que el proveedor use mordazas blandas/plato de vacío; separar desbaste y acabado |
| Marcas por aplastamiento en el montaje de CNC | Mordazas duras sujetando directamente la superficie acabada | Inspección visual + rugosímetro | Indicar en el plano las superficies no de sujeción; requerir al proveedor el uso de lámina de cobre/nylon como suplemento |
Correspondencia entre los medios de inspección y las tolerancias del plano
No todas las dimensiones merecen una máquina de medición por coordenadas. El calibre puede medir a nivel de ±0,1 mm, el micrómetro hasta ±0,01 mm, y solo la máquina de medición por coordenadas y el escaneo 3D cubren de forma estable dimensiones de ajuste dentro de ±0,02 mm. Si el plano indica tolerancias estrechas pero no define datum ni instrumentos de verificación, el proveedor solo puede medir según su propio criterio, y el resultado es que "aprobado" y "rechazado" cada uno dice lo suyo. La práctica común en el sector es: marcar datum A/B/C en las dimensiones de ajuste críticas e indicar el método de inspección; para las dimensiones no funcionales basta con tolerancias generales.
Implicaciones de compra: inspección de recepción y confirmación de la capacidad del proveedor
Antes de elegir el proceso, confirme primero si el proveedor puede inspeccionar. Para piezas impresas, pregunte claramente si tiene horno de postcurado y si puede proporcionar informes de escaneo; para piezas CNC, pregunte si tiene máquina de medición por coordenadas y si puede hacer la verificación dimensional completa de la primera pieza. En la inspección de recepción no mida solo la forma externa; incluya los agujeros de ajuste, las superficies de montaje y los agujeros piloto de rosca como elementos de inspección obligatoria. Cuando el lote supere varias decenas de piezas, exija al proveedor el informe de primera pieza y datos SPC de las dimensiones clave; de lo contrario, las interferencias de montaje posteriores solo podrá reworkarlas usted mismo.
Si la falla ya ocurrió, no se apresure a cambiar de proceso. Compare la pieza real con el CAD mediante escaneo 3D para localizar si es una desviación dimensional o de forma y posición; luego revise los registros de montaje y los parámetros de impresión. En la mayoría de los casos de "el proceso no sirve", la causa raíz es que no se unificó el datum o se omitió un paso de postprocesado. Recuperar los datos de inspección es más útil que volver a cotizar.
Preguntas frecuentes (FAQ)
Las siguientes preguntas son las que aparecen con más frecuencia en la revisión de planos y el intercambio de cotizaciones. Todas las respuestas tienen condiciones previas; antes de copiar la conclusión, compárela con su propia pieza.
Para una sola pieza, ¿CNC o impresión 3D?
Primero observe las superficies funcionales. Si hay superficies de ajuste, sellado, deslizamiento o soporte de carga, y la banda de tolerancia está dentro de ±0,05 mm, use CNC; para validación puramente estética, verificación de interferencias de montaje o prototipos estructurales, la impresión 3D es más rápida. El costo de una pieza única en CNC está principalmente en la programación y el montaje, no en el material, así que cuanto más simple sea la geometría y menos superficies funcionales haya, más se acercará la relación costo-beneficio de una pieza única en CNC a la de la impresión. A la inversa, para geometrías como canales internos, estructuras de celosía o contrasalidas profundas, el CNC o no puede hacerlas o requiere dividir la pieza y ensamblarla después; en ese caso, la impresión es la única solución.
¿Se pueden imprimir en 3D directamente las piezas metálicas?
Sí, pero depende de la aleación y del tratamiento posterior. La fabricación aditiva de metal (como DMLS) puede trabajar acero inoxidable, aluminio, titanio, etc., y es adecuada para canales complejos y estructuras ligeras; pero la superficie en estado de impresión es rugosa y tiene restos de soportes, por lo que las superficies de ajuste normalmente requieren mecanizado CNC de acabado. Si la pieza soporta cargas o trabaja en condiciones de fatiga, también debe confirmar la dirección de impresión, el tratamiento térmico y la inspección de densidad, y no basta con mirar la aleación para hacer el pedido. Consulte las aleaciones disponibles específicas en la página de capacidades de impresión 3D.
¿Qué tan estrecha es razonable que sea una tolerancia en el plano?
La tolerancia no es mejor cuanto más estrecha; eleva directamente el costo y el umbral de inspección. La práctica común en el sector es: las superficies no funcionales se marcan con tolerancias generales (como ±0,1~±0,2 mm); las superficies de ajuste se dan según la naturaleza real del ajuste, con tolerancias como H7/g6; solo las posiciones de localización, sellado y asientos de rodamiento se estrechan a nivel de ±0,02 mm. Cuando marque por debajo de ±0,05 mm, confirme primero si el datum es único y si los instrumentos de verificación son suficientes: una tolerancia sin el instrumento de verificación correspondiente solo se puede adivinar en el taller y genera disputas en la aceptación.
¿Es siempre más caro imprimir en 3D la pieza en bruto + mecanizado CNC de acabado?
No necesariamente; depende de la forma de la pieza y del lote. Para estructuras como cavidades internas complejas, refrigeración conformal o celosías ligeras, el CNC integral tendría que vaciar desde material macizo, con gran volumen de arranque de material y desgaste rápido de herramientas, por lo que la ruta híbrida resulta más económica; pero para piezas de geometría simple y lotes grandes, imprimir la pieza en bruto y luego acabarla con CNC es un paso más y un montaje más, y normalmente no compensa. El punto de decisión está en si el porcentaje de volumen de material que elimina el CNC es tan alto que las herramientas y las horas de trabajo no lo soportan.
¿Cómo confirmar que el proveedor realmente puede hacer este plano?
No pregunte solo "¿pueden hacerlo?"; pregunte tres cosas: con qué equipo, cómo se sujeta y cómo se inspecciona. Pida que la cotización indique la ruta de proceso, los medios de inspección correspondientes a las tolerancias clave (calibre, máquina de medición por coordenadas o escaneo 3D) y el contenido del postprocesado. Si las respuestas sobre las superficies funcionales y el datum son vagas, o si cotizan tolerancias que claramente superan la capacidad convencional sin explicar el plan de inspección, hay que ser prudente. Si es necesario, haga primero la primera pieza y compare lo medido con el modelo digital mediante escaneo 3D antes de decidir si producir en serie.
Key takeaways
- Primero las caras funcionales: las caras de ajuste, sellado, deslizamiento o carga se mecanizan preferentemente por CNC o por impresión 3D con acabado posterior; solo las piezas puramente estéticas o de relleno se consideran para imprimir directamente.
- La tolerancia no es mejor cuanto más estrecha: cuando el plano indica ±0,05 o menos, primero hay que confirmar la referencia y los medios de inspección; de lo contrario, la tolerancia solo encarece el costo sin poder verificarse.
- El lote es la divisoria: de una a decenas de piezas, la impresión 3D ahorra costos de amarre y herramientas; a partir de cientos de piezas y con geometría simple, el costo unitario de CNC o inyección se invierte.
- Las piezas metálicas no se imprimen por defecto: en piezas estructurales metálicas que pueden hacerse por CNC, el plazo y la consistencia del material suelen ser más controlables; imprimir metal solo es rentable cuando la geometría está restringida, como en aligeramiento o canales internos.
- La ruta híbrida requiere ordenar las operaciones: impresión 3D de la pieza en bruto + CNC para acabado de caras funcionales; es adecuada para piezas de forma compleja pero con caras críticas exigentes, pero deben reservarse sobreespesor de mecanizado y referencias.



