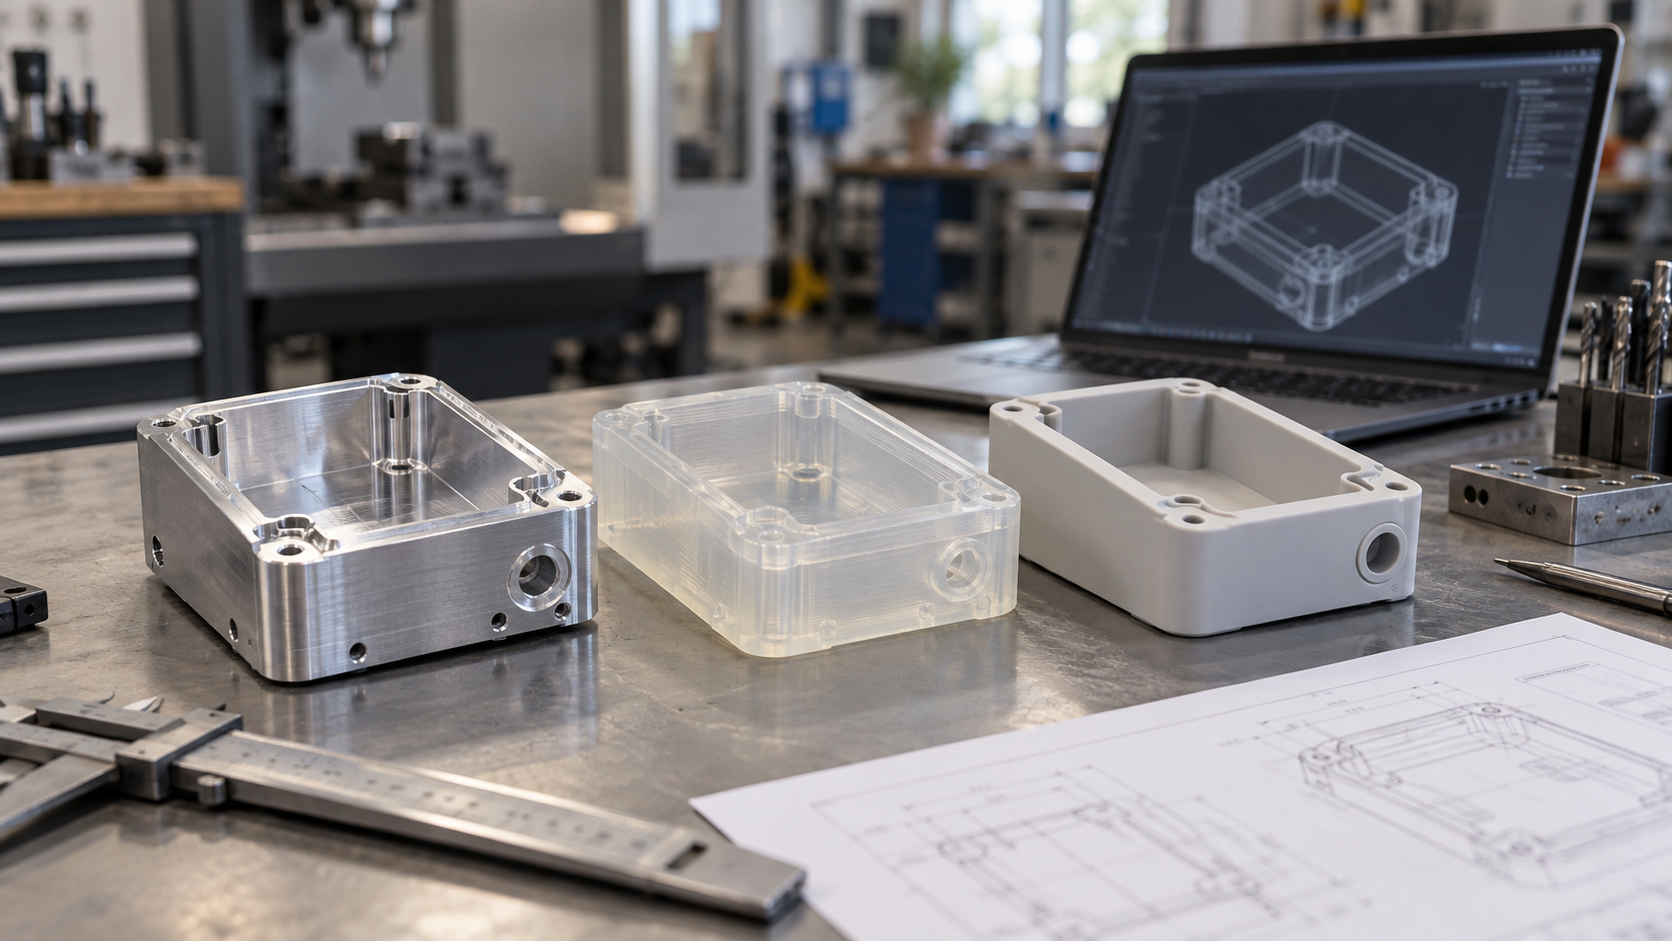
Primero pregunta qué problema debe resolver el prototipo, luego habla del proceso
El mismo plano, entregado a tres proveedores, puede dar lugar a tres enfoques completamente distintos. El problema a menudo no está en el proveedor, sino en que la necesidad en sí no se ha explicado con claridad: ¿qué problema debe resolver exactamente este prototipo?
Los tres tipos de objetivos comunes corresponden a rutas de proceso muy diferentes: la validación de ensamblaje se centra en la posición de los agujeros, las caras de ajuste, las roscas y la resistencia estructural, y suele inclinarse más por el mecanizado CNC; la revisión de apariencia se centra en superficies curvas, líneas de partición, textura superficial y color, y la impresión 3D o el vaciado de prototipos son más adecuados; el montaje de prueba en lotes pequeños debe sopesar la cantidad, el costo unitario y el proceso de producción posterior, y el vaciado en vacío o la chapa metálica suelen acercarse más al estado real de entrega.
El orden de decisión recomendado es: primero definir el problema → luego definir el proceso → por último definir el material y el acabado superficial. Si se invierte el orden, es fácil caer en “usar el proceso equivocado para validar un problema que de por sí no puede validar”, por ejemplo, usar una pieza impresa para evaluar la sensación de ensamblaje de una pieza de inyección, o usar una pieza CNC para juzgar la apariencia de una inyección en serie.
Este artículo trata la lógica de decisión en la selección de procesos, y no aborda valores de tolerancia concretos, certificaciones ni compromisos de plazo de entrega; estos deben confirmarse punto por punto con el equipo de ingeniería según el plano y el uso.
CNC, impresión 3D y vaciado en vacío: los límites de los tres procesos principales de prototipado
En el prototipado no hay “el mejor”, solo “el más adecuado al problema actual”. A continuación se desglosan las tres rutas principales, cada una con una frase de criterio para que puedas fijar rápidamente el enfoque en la reunión de revisión del plano.
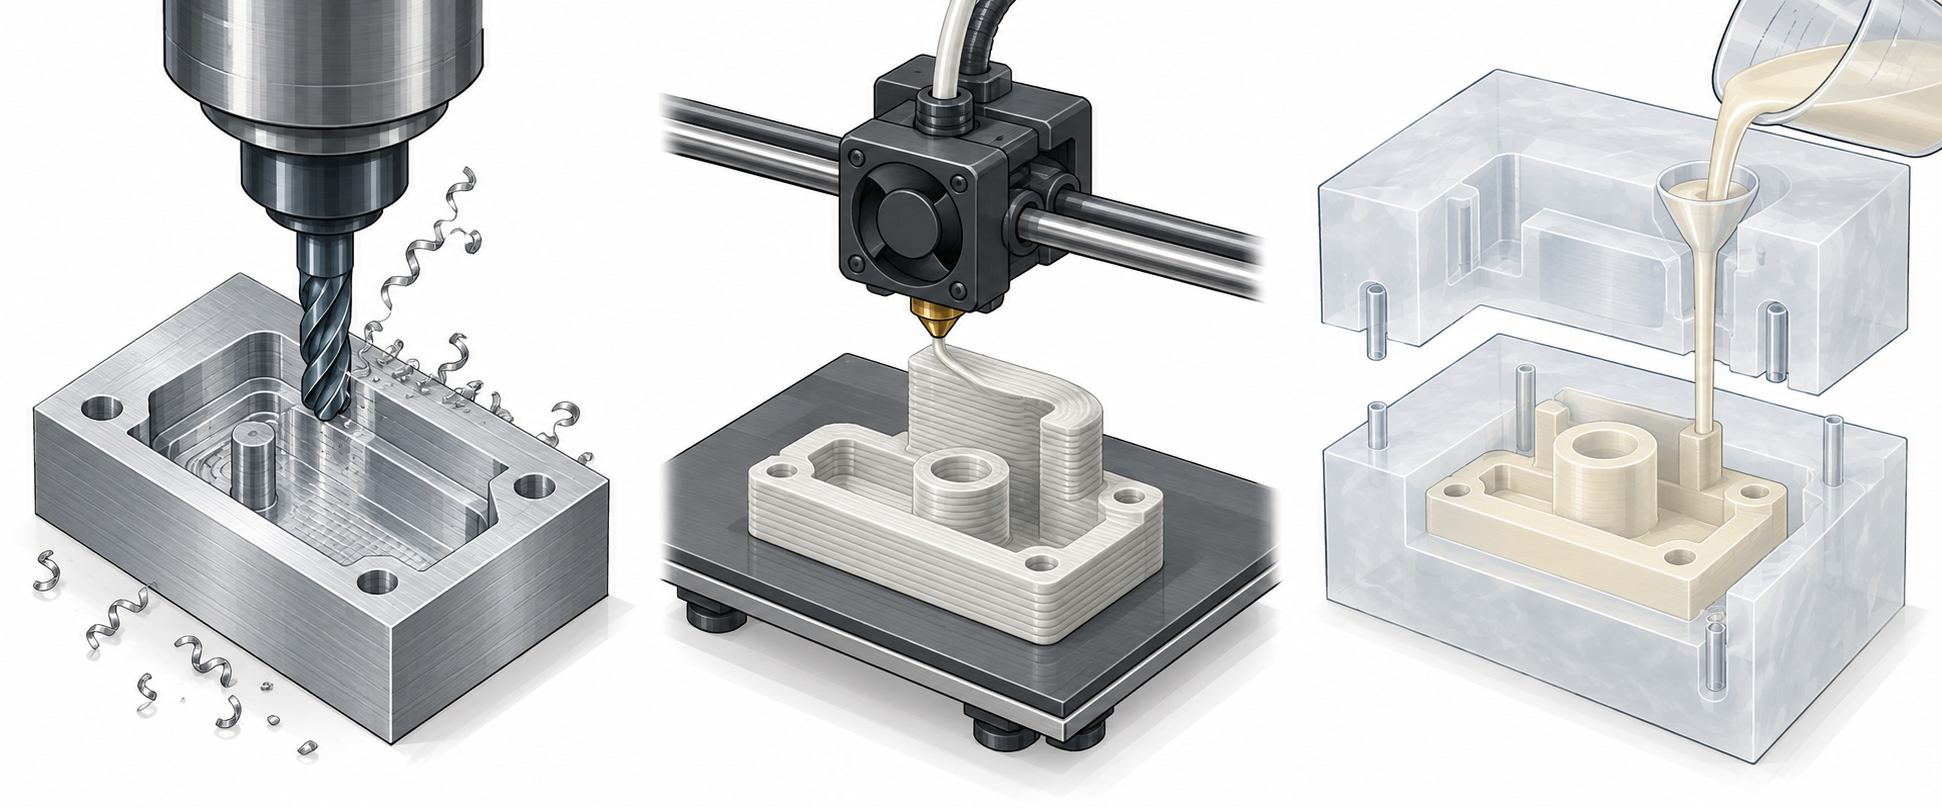
Mecanizado CNC: si necesitas ajuste, roscas o resistencia, considéralo primero
El mecanizado CNC conforma por sustracción a partir de un bloque entero de metal o plástico, y es adecuado para piezas estructurales, piezas de ensamblaje y piezas que requieren roscas reales y caras de ajuste. Tanto las piezas metálicas como el aluminio o el acero inoxidable, como las piezas plásticas como POM, ABS, PC, etc., pueden mecanizarse directamente hasta obtener piezas cercanas al estado de uso final, para la validación de resistencia estructural y la comprobación de interferencias de ensamblaje.
Cuándo elegirlo primero: cuando la pieza tiene dimensiones de ajuste claras, requiere roscado o inserción de tuercas a presión, debe someterse a pruebas de caída o carga, o cuando posteriormente se planea seguir usando la ruta de mecanizado para lotes pequeños, el prototipo CNC aporta la mayor cantidad de información. La limitación está en que las cavidades internas complejas, las ranuras profundas y estrechas y las estructuras de pared extremadamente delgada tienen mecanizado restringido, el aprovechamiento del material es bajo y el costo unitario es relativamente alto.
Impresión 3D: geometría compleja e iteración frecuente, primero ponla en marcha
La impresión 3D es fabricación aditiva, se conforma directamente a partir del modelo digital y es adecuada para prototipos rápidos y producción de prueba en lotes pequeños. Canales internos, celosías huecas y estructuras integradas de forma irregular, geometrías que el CNC difícilmente puede abordar, a menudo pueden conformarse de una sola vez con la impresión, y tras modificar el plano, volver a producir la pieza también es rápido, lo que la hace adecuada para múltiples rondas de iteración.
Cuándo elegirla primero: cuando el diseño aún cambia rápidamente, se necesita validar la forma y la relación de ensamblaje, y la geometría de la pieza es compleja y los requisitos de resistencia absoluta no son extremos, la impresión es el punto de partida más eficiente. La limitación está en la unión entre capas y la anisotropía; las piezas portantes, las caras de ajuste de precisión y los agujeros que requieren roscado normalmente necesitan un margen de mecanizado o un postprocesado por CNC.
Vaciado de prototipos (vaciado en vacío): piezas de apariencia en lotes pequeños, úsalo cuando la cantidad queda en un punto intermedio
El vaciado de prototipos primero fabrica un molde maestro prototipo con CNC o impresión 3D, luego reproduce un molde de silicona y, mediante vaciado en vacío, replica piezas en lotes pequeños. Su valor está en la textura superficial y el color: puede lograr caras de apariencia cercanas a las piezas de inyección, y también ajustar color y dureza, lo que lo hace adecuado para revisión de apariencia, envío de muestras al mercado y montaje de prueba en lotes pequeños.
Cuándo elegirlo primero: cuando la cantidad ya supera el prototipado unitario pero aún no llega al nivel de abrir un molde de acero, y la pieza tiene como demanda principal la apariencia, el tacto y el color, el vaciado es una opción común. La limitación está en que la vida útil del molde de silicona es limitada, la estabilidad dimensional no es comparable a la inyección, y las piezas estructurales portantes generalmente no lo usan para la validación final.
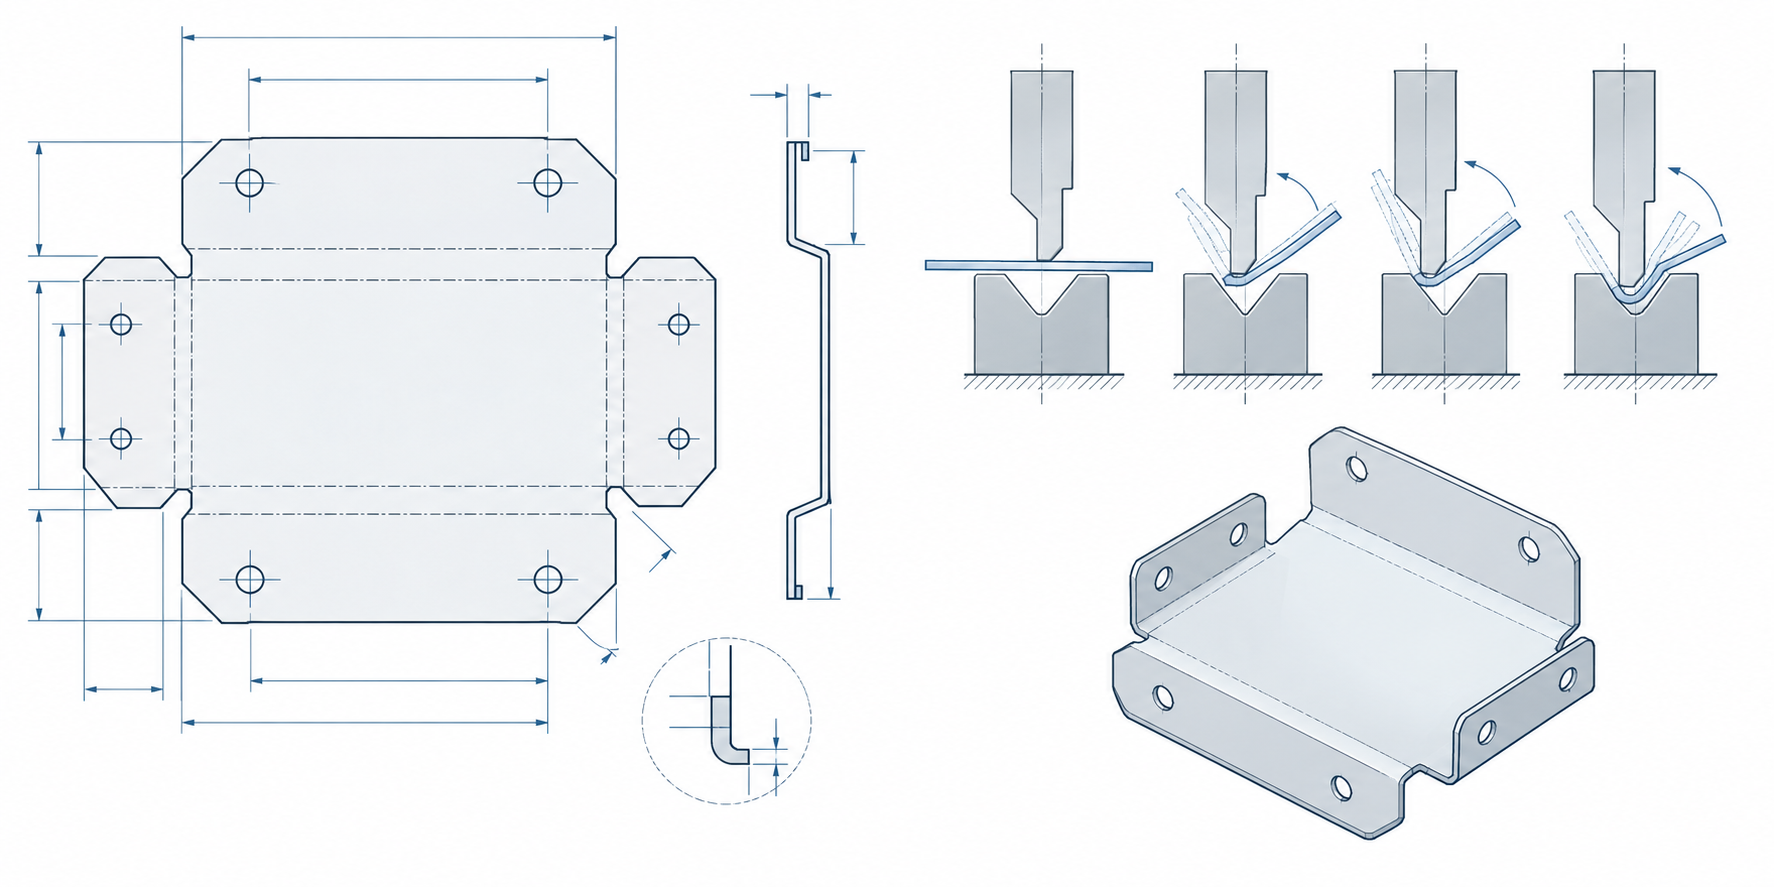
La lógica del prototipado de piezas de chapa metálica es algo diferente
Piezas como chasis, soportes y placas de montaje siguen la ruta de chapa metálica, y los puntos de atención del prototipo son completamente distintos a los de las piezas mecanizadas. El prototipo CNC se fija en la precisión de las caras de ajuste y la posición de los agujeros, mientras que el prototipo de chapa metálica se fija en el desplegado de doblez, el orden de doblez y la base de ensamblaje: si el desplegado se calcula mal, la pieza doblada no encaja, y el problema a menudo no está en el mecanizado, sino en el propio plano.
Antes del prototipado, se recomienda que el ingeniero confirme primero el desplegado, el orden de doblez y los agujeros de referencia, especialmente en las zonas donde múltiples dobleces interfieren entre sí. Las piezas soldadas también deben considerar el efecto de la deformación por soldadura sobre la posición de los agujeros, y si el tratamiento superficial posterior (pintura, anodizado, cepillado) cambiará la holgura de ensamblaje. Estos factores pueden quedar al descubierto ya en la etapa de prototipo unitario, lo que es mucho más rentable que cambiarlos hasta la producción en serie.
Del lado de compras, hay que preguntar: si los lotes pequeños posteriores seguirán usando el mismo proceso. Si el prototipo es corte por láser más doblez, pero la producción en serie planea usar un molde de estampado, entonces la posición de los agujeros y el estado de los bordes del prototipo solo pueden servir como referencia para la validación de ensamblaje, y no pueden tomarse directamente como base de aceptación de las piezas de producción en serie. Para las capacidades de chapa metálica y los límites del proceso, puedes consultar la página de capacidades de mecanizado de chapa metálica; se recomienda confirmar con ingeniería el desplegado y el esquema de doblez concretos.
Aclara estos puntos antes de cotizar y te ahorrarás una ronda
Que la cotización de un prototipo pase por varias rondas de cambios no suele deberse a que el proveedor calcule despacio, sino a que la necesidad en sí no está alineada. Si explicas de una vez los siguientes puntos al solicitar precio, normalmente te ahorras una ronda de aclaraciones.
- Uso: validación de ensamblaje, revisión de apariencia o producción de prueba en lotes pequeños; determina directamente la dirección del proceso.
- Intención de material: si debe ser cercano al material final o si se prioriza la validación de forma.
- Dimensiones clave y caras de apariencia: qué caras de ajuste, posiciones de agujeros y roscas deben garantizarse, y qué caras son caras de apariencia.
- Cantidad y continuidad posterior: una pieza, varias o decenas, y si posteriormente se pasa a inyección o a lotes pequeños de chapa metálica.
Además del plano, es mejor añadir una frase como “qué problema temes más que ocurra con esta pieza”, para que el lado de ingeniería pueda juzgar las concesiones del proceso. Si el material no está claro, puedes consultar primero la biblioteca de materiales y luego comunicarte.
Preguntas frecuentes (FAQ)
Las siguientes preguntas son las más frecuentes en las reuniones de revisión de prototipos; la respuesta depende del uso, no del proceso en sí.
¿Es obligatorio usar el material de producción final en el prototipo?
No necesariamente. Si el objetivo es la validación de ensamblaje y la comprobación de interferencias estructurales, se pueden usar materiales alternativos fáciles de mecanizar o de imprimir para iterar rápidamente; si implica evaluación estética, resistencia térmica o compatibilidad química, se recomienda acercarse lo máximo posible al material final; conviene confirmar primero con ingeniería los parámetros de rendimiento clave.
¿Para piezas de apariencia conviene elegir impresión 3D o vaciado en vacío?
Para una sola pieza o cantidades pequeñas y geometrías complejas, la impresión 3D itera más rápido; cuando se requiere una textura y combinación de colores consistentes en varias piezas, el moldeo de prototipos suele ser más adecuado. Ambos pueden mejorar la superficie mediante postprocesado, y el criterio final es el estándar de evaluación.
¿Se puede entregar directamente un prototipo CNC como lote pequeño?
Cuando la cantidad no es grande y la estructura es apta para el corte, las piezas CNC pueden usarse directamente para pruebas de montaje o incluso para lotes pequeños; pero si posteriormente se va a pasar a inyección, aún hay que reevaluar la estructura y la viabilidad del molde según el proceso de producción en serie.
¿Hay que abrir molde para un prototipo de chapa metálica?
La mayoría de los prototipos de chapa metálica se realizan mediante corte por láser, plegado y soldadura, y normalmente no requieren un molde de estampado; solo cuando se confirma que la producción en serie utilizará estampado y el volumen es considerable, hay que evaluar la inversión en el molde.
Una tabla de consulta rápida: asignar el problema al proceso
| Preguntas que debe responder el prototipo | Proceso prioritario a considerar | Qué se observa principalmente | Errores fáciles de cometer |
|---|---|---|---|
| ¿Se puede montar? ¿El ajuste es correcto? | Mecanizado CNC | Posición de agujeros, superficies de ajuste, roscas, resistencia estructural | Evaluar la sensación de montaje de una pieza inyectada con una pieza impresa |
| ¿La forma y la estructura son razonables? ¿La iteración es rápida? | Impresión 3D | Trazado de superficies curvas, interferencias, espacio de montaje | Tomar el estado superficial de la pieza impresa como apariencia final |
| ¿Se parece estéticamente? ¿El color y la textura son correctos? | Vaciado en vacío (moldeo de prototipos) | Superficie visible, línea de partición, combinación de colores, dureza | El costo unitario es elevado cuando la cantidad es muy pequeña |
| Pruebas de montaje en lotes pequeños, envío de muestras al mercado | Vaciado en vacío / CNC de lote pequeño | Cantidad, costo unitario, conexión con el proceso de producción en serie | El proceso del prototipo y el de producción en serie no coinciden, y la base de aceptación queda desalineada |
| ¿Son viables el plegado, la posición de agujeros y la soldadura? | Prototipado de chapa metálica | Desarrollo de plegado, secuencia de plegado, agujeros de referencia, deformación por soldadura | El plano de desarrollo está mal calculado; el problema está en el plano, no en el mecanizado |
Tres errores de juicio comunes y cómo evitarlos con antelación

Key takeaways
- Primero define qué preguntas debe responder el prototipo: si puede ensamblarse, si se parece, si puede producirse en lotes pequeños; después define el proceso.
- CNC es adecuado para validar dimensiones y ajustes; la impresión 3D, para iteraciones rápidas; el vaciado en vacío, para lotes pequeños de piezas de apariencia.
- La lógica del prototipado de piezas de chapa metálica es diferente: lo clave está en el desplegado de doblez, la posición de los agujeros y la deformación por soldadura.
- Cuando el proceso del prototipo y el proceso de producción en serie están desalineados, el prototipo solo puede servir como referencia de ensamblaje y forma, no como base de aceptación para la producción en serie.
- Antes de cotizar, aclara el uso, la intención de material, las dimensiones clave, las caras de apariencia y la cantidad; esto reduce significativamente la comunicación de ida y vuelta.



