Cuando un plano llega al taller, ¿por qué hay discrepancias en el método de programación?
Cuando el mismo plano de una pieza llega al taller, suelen aparecer tres formas de abordarlo: el operario veterano escribe directamente unos bloques de código G en el panel de la máquina, el programador genera la trayectoria con software CAM y la postprocesa, y otros toman un programa ya existente, modifican primero el postprocesado y luego lo suben a la máquina. La raíz de la discrepancia está en que el «lenguaje de programación CNC» no es un único lenguaje, sino una cadena de herramientas por capas: en la base está el código G que la máquina puede ejecutar, en el medio están las macros y la lógica parametrizada, y en la capa superior están la trayectoria CAM y la configuración del postprocesado. Cada capa resuelve problemas distintos; elegir la capa equivocada convierte un trabajo simple en complejo, o un trabajo complejo en peligroso.
La lógica de decisión puede seguir tres dimensiones: la complejidad de la pieza determina si se necesita intervención de CAM; el tamaño del lote y el número de variantes determina si vale la pena invertir en macros o plantillas parametrizadas; la mantenibilidad determina para quién se escribe el código: para el operario del turno actual o para quien lo retome tres meses después. Este artículo desglosa el problema capa por capa siguiendo este hilo conductor, para ayudarte a tomar decisiones aplicables en piezas concretas, en lugar de decir de forma genérica «¿a mano o con software?».
Código G: el lenguaje de bajo nivel que la máquina ejecuta realmente
Independientemente de si el front-end usa CAM, macros o escritura manual, lo que finalmente llega al control de la máquina es un bloque de código G. Está compuesto por varios bloques de programa; cada bloque suele incluir funciones preparatorias (instrucciones G), funciones auxiliares (instrucciones M), palabras de coordenadas (X/Y/Z, etc.), avance (F) y velocidad del husillo (S), entre otros campos. El control interpreta los bloques en orden y acciona los ejes servo, el husillo, la refrigeración y el cambio de herramienta. Entender esta capa equivale a dominar el lenguaje común para la resolución de problemas en el taller.
Sistemas de coordenadas e instrucciones de movimiento: la base del posicionamiento
Las coordenadas en el código G no aparecen de la nada; dependen de la definición conjunta del sistema de coordenadas de la máquina, el sistema de coordenadas de la pieza y la compensación de longitud de herramienta. El posicionamiento rápido, la interpolación lineal y la interpolación circular corresponden a distintos modos de movimiento; la interpolación circular requiere además selección de plano y parámetros de radio o centro. Un cero de pieza mal ajustado o una llamada incorrecta al número de compensación desplazan toda la trayectoria; este tipo de problemas no siempre se detectan en la simulación, pero se manifiestan directamente en la primera pieza como sobrecorte o colisión.
Avance, husillo y funciones auxiliares: el soporte de las condiciones de corte
La velocidad de avance, la velocidad del husillo, el encendido/apagado del refrigerante, el cambio de herramienta y la parada del programa se controlan mediante instrucciones F, S y M. Determinan si el corte es estable: si el avance y la velocidad no coinciden, en el mejor de los casos se degrada la calidad superficial y se acelera el desgaste de la herramienta; en el peor, se produce rotura de filo o vibración. Las instrucciones M también se encargan de acciones de seguridad como el fin de programa y la parada del husillo; un orden incorrecto puede hacer que la máquina siga moviéndose en un estado erróneo.
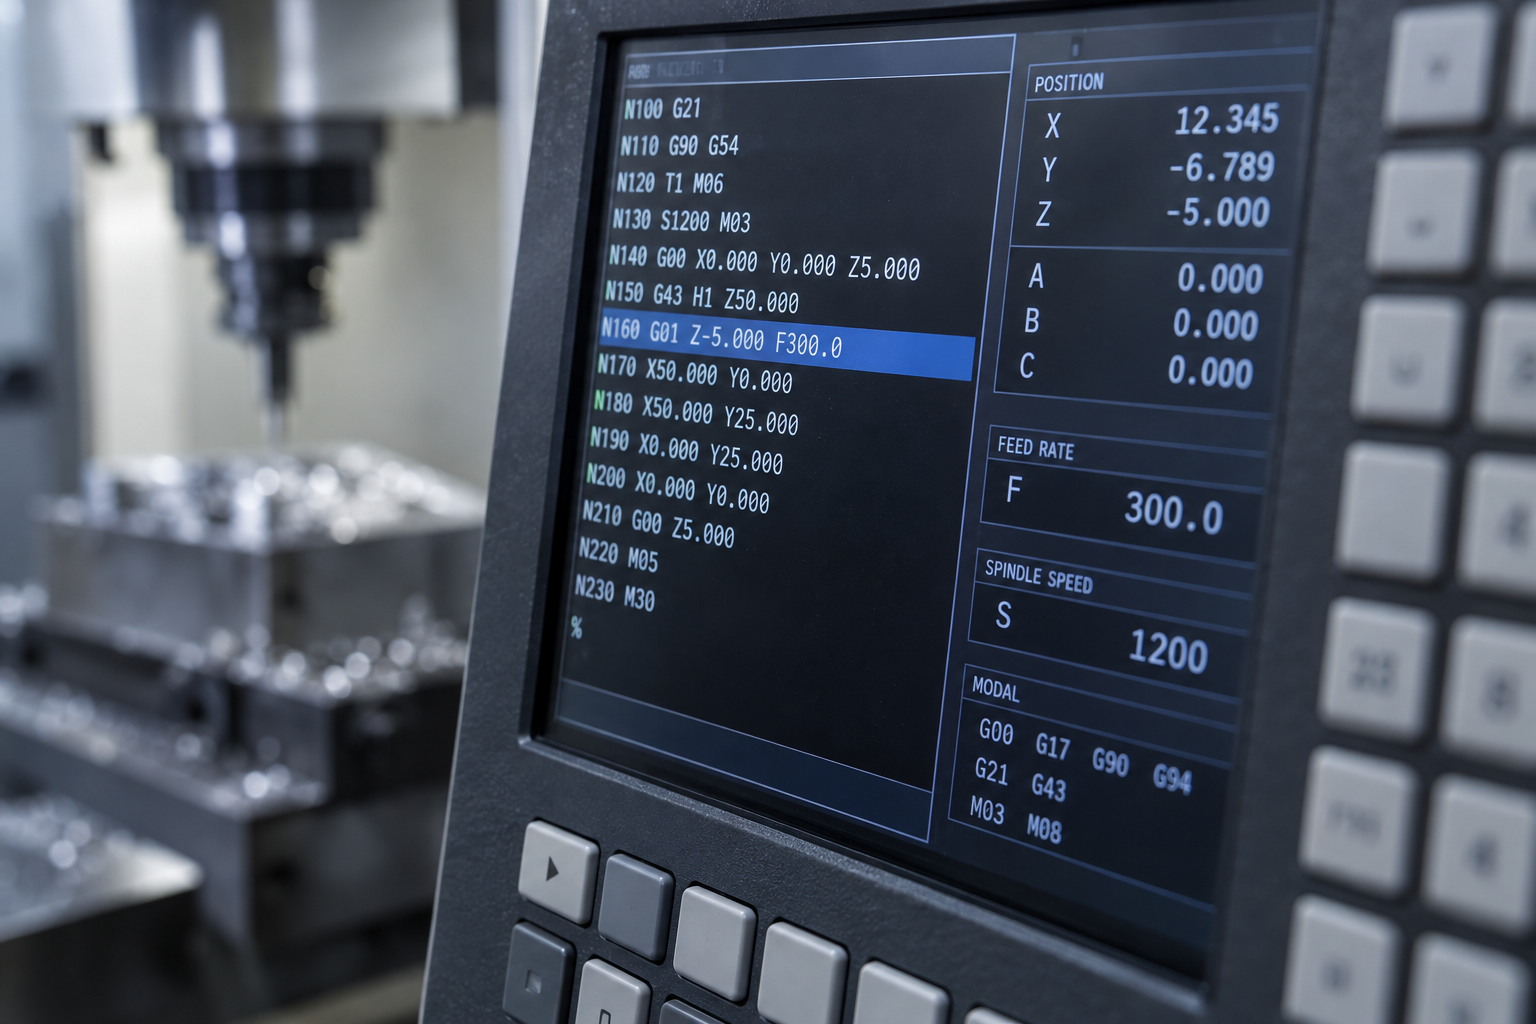
Para un ingeniero, el valor de saber leer código G radica en tres cosas: juzgar rápidamente ante una alarma si el problema es de un bloque del programa o del estado de la máquina; ajustar sin volver a ejecutar el CAM la altura de seguridad, la trayectoria de retirada o los puntos de pausa; y verificar los bloques críticos antes de subir a máquina mediante simulación en vacío o ejecución bloque a bloque. Estas acciones no sustituyen a la simulación, pero pueden detener errores costosos en el último metro. Cuando sea necesario confirmar los límites concretos de capacidad de mecanizado, puede consultarse Capacidad de mecanizado CNC.
Macros y programación parametrizada: cuándo vale la pena usarlas
Las macros (programación con variables) escriben dimensiones, número de repeticiones y lógica de compensación de herramienta como variables asignables, en lugar de fijar cada coordenada. El problema central que resuelven es que el mismo tipo de pieza aparece repetidamente, pero las dimensiones o el número de características varían. Hay tres escenarios típicos: series de piezas (misma estructura, distinta longitud/diámetro de taladro), ciclos fijos (matrices de taladros, estratificación de cavidades) y familias de piezas (bridas, conectores, soportes).
Para decidir si vale la pena usar macros, puede repasarse esta lista:
1) ¿El lote es lo bastante grande, o las variantes lo bastante numerosas, como para que una sola programación cubra múltiples llamadas?
2) ¿Las piezas comparten lógica geométrica y solo difieren en parámetros?
3) ¿El operario del taller tiene capacidad para leer variables, modificar parámetros y validar la primera pieza?
4) ¿Existe gestión de versiones para evitar «cambiar un punto y equivocar todo un lote»?
En comparación con el código G escrito a mano, las macros requieren una inversión inicial mayor, pero su legibilidad y mantenibilidad dependen de la nomenclatura y los comentarios. Si los nombres de variable usan números desnudos como #1, #2, incluso el autor tendrá que reconstruir la lógica tres meses después; solo con comentarios significativos y agrupación se consigue que quienes vengan después se atrevan a modificarlo. El riesgo de error también se concentra en los límites de los parámetros: una asignación incorrecta de variables o una condición de bucle invertida a menudo no genera alarma, sino directamente sobrecorte o colisión. Por eso, antes de poner en producción una macro, se recomienda validar las combinaciones de parámetros en simulación o en vacío, y luego pasar al corte de la primera pieza. Cuando el lote es pequeño y hay pocas variantes, suele ser más práctico escribir a mano o generar el programa directamente con CAM.
Programación CAM y postprocesado: el último paso de la trayectoria a la máquina
El CAM resuelve «cómo recorrer la trayectoria»; el postprocesado resuelve «si la máquina puede entenderlo». Muchos problemas en el taller no se deben a un cálculo erróneo de la trayectoria, sino a que el postprocesado traduce la trayectoria a un formato de instrucción que el sistema de destino no reconoce. El CAM genera datos neutros de trayectoria, y el postprocesador los convierte en código G ejecutable por un sistema CNC específico. Cambiar de máquina, de sistema o actualizar la versión del control puede hacer que un programa que antes funcionaba genere alarmas o movimientos anómalos.
El postprocesado no es válido para siempre una vez configurado
El archivo de postprocesado suele estar vinculado a la estructura de movimiento de la máquina, al sistema de control y a los formatos de ciclo habituales. Si en la misma máquina se cambia un accesorio del husillo, se añade un cuarto eje o se actualiza el software del control, pueden requerir una nueva verificación el modo de salida de arcos, las instrucciones de cambio de herramienta y las de refrigerante. Se recomienda incluir los cambios de postprocesado en la gestión de versiones, registrando la máquina y el sistema correspondientes a cada modificación, para evitar que «la última vez funcionaba y esta no» sin poder encontrar la causa.
La simulación y el corte de la primera pieza no pueden omitirse
La simulación por software puede detectar colisiones de trayectoria, sobrecorte y recorridos en vacío, pero no sustituye por completo el corte de la primera pieza. Los modelos de utillaje, el sobreespesor del material y el estado real de sujeción en la simulación suelen presentar desviaciones. Lo prudente es: primero simular para confirmar la lógica de la trayectoria, luego verificar los movimientos críticos con ejecución bloque a bloque, avance reducido o recorrido en vacío con la herramienta elevada, y solo después pasar al corte normal. Confirmar la primera pieza antes de ejecutar en lote reduce notablemente el riesgo de colisión y de chatarra masiva.
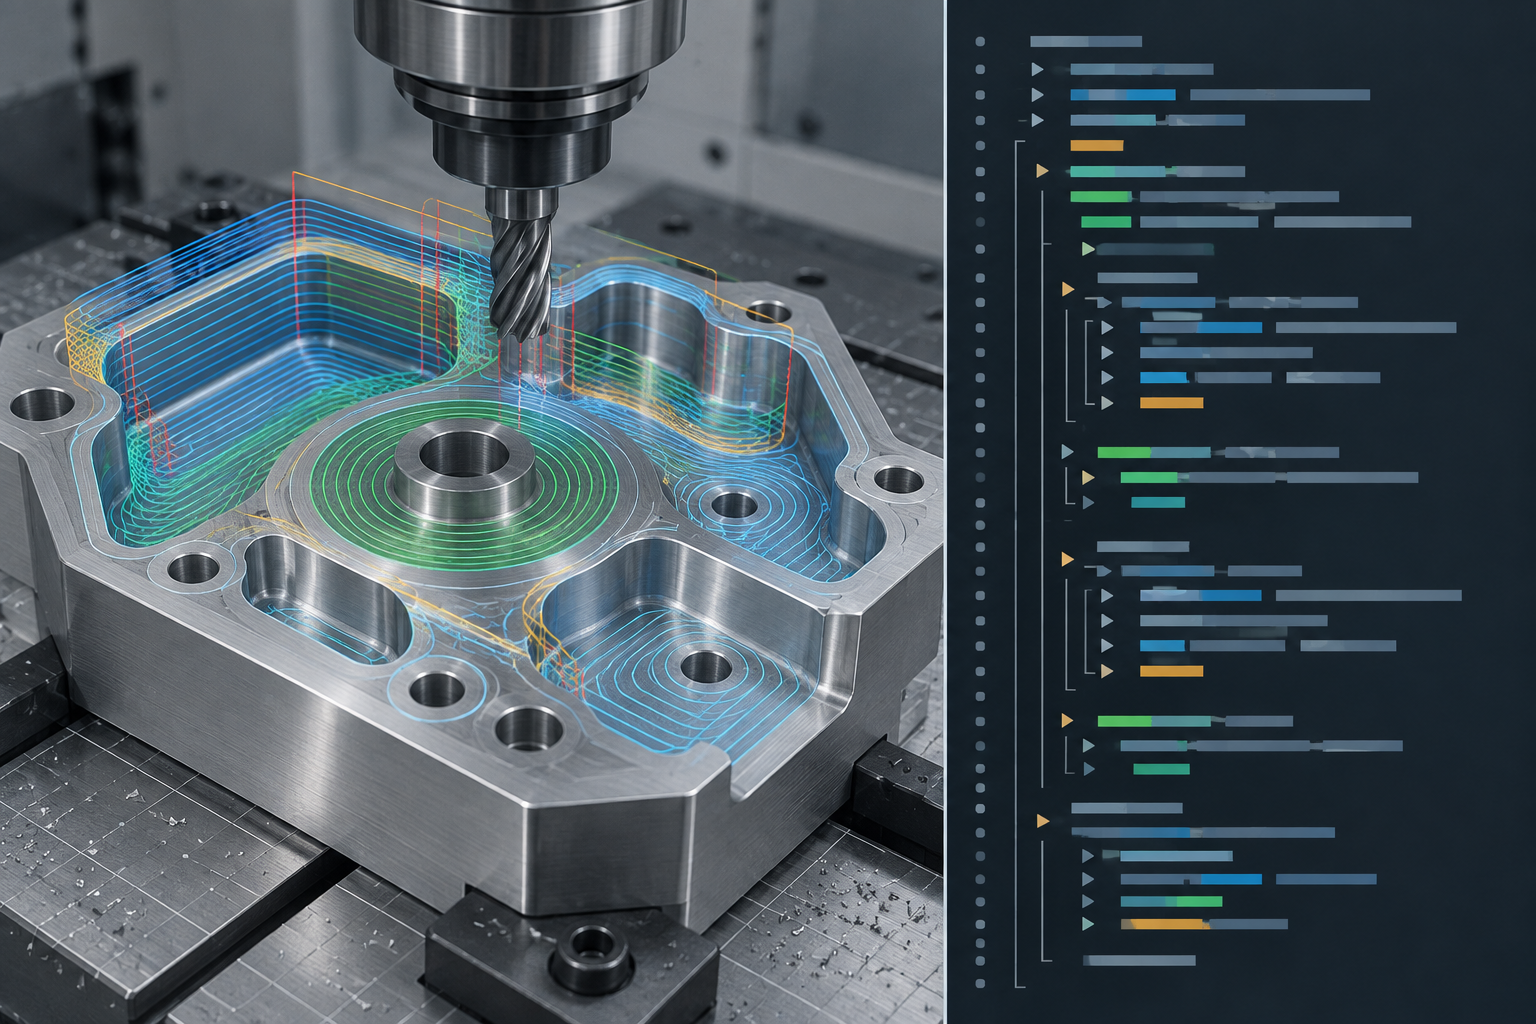
Si la pieza es estructuralmente compleja y requiere interpolación multieje o alta calidad superficial, los límites de capacidad de programación y postprocesado afectarán directamente a la fabricabilidad. Puede consultarse Capacidad de mecanizado CNC para conocer el ámbito de aplicación del fresado y el torneado, y luego determinar qué características requieren ajustar la estrategia de trayectoria o dividir las operaciones.
Torneado, fresado y multieje: diferencias en el lenguaje de programación
Aunque el torneado y el fresado comparten el sistema de código G, el peso de las instrucciones es distinto. El torno se centra en ciclos compuestos como G71/G70, y la lógica de programación gira en torno al contorno de revolución y la cara frontal; el eje X suele representar el diámetro y no el radio, lo que es muy propenso a errores al modificar manualmente. El fresado depende de la compensación de radio de herramienta G41/G42 y la compensación de longitud G43, junto con subprogramas y rotación del sistema de coordenadas, para tratar contornos planos y cavidades.
Cuando la pieza pasa a interpolación de cuatro o cinco ejes, la diferencia ya no está en «cómo se escriben las instrucciones», sino en el vector del eje de herramienta y la capacidad del postprocesado. Las trayectorias multieje requieren que el CAM calcule el punto de punta y la dirección del eje de herramienta, y que el postprocesado emita correctamente RTCP (seguimiento de punta) o los ángulos de los ejes rotativos. Si el postprocesado no está personalizado para la estructura de movimiento concreta de la máquina, la simulación puede pasar pero el corte real aún puede provocar sobrecorte o colisión. Por eso, piezas de superficies complejas, impulsores o cavidades de forma irregular dependen casi siempre de la programación por software y no del código escrito a mano.
- Torneado: los ciclos compuestos, la programación por diámetro y los ciclos de roscado y ranurado son instrucciones de alta frecuencia.
- Fresado de tres ejes: la compensación de radio, los subprogramas y las transformaciones del sistema de coordenadas determinan la eficiencia de programación.
- Multieje: el control del eje de la herramienta y la personalización del postprocesado son clave para el éxito; la programación manual es prácticamente inviable.
Fallos de programación comunes y lógica de diagnóstico
El programa se descontrola, las dimensiones se salen de tolerancia, la máquina da alarma; en el taller a menudo se sospecha primero de la trayectoria de la herramienta. Pero según la experiencia, la causa raíz a menudo no está en la trayectoria generada por el CAM en sí, sino en la traducción del postprocesado, los parámetros de la máquina o el estado del amarre. Un diagnóstico por capas evita recalcular la trayectoria repetidamente y perder tiempo.
Orden de diagnóstico por capas
- Capa de trayectoria: comprobar si el sobreespesor, la entrada/salida y el sobrecorte/falta de corte provienen de la configuración de la estrategia, no de un error en el código.
- Capa de postprocesado: confirmar si el formato de salida de arcos, el modo de coordenadas y las instrucciones de cambio de herramienta y husillo coinciden con el sistema actual.
- Capa de parámetros de la máquina: verificar la compensación de herramienta, el sistema de coordenadas de la pieza, el avance manual y el estado del husillo, y descartar ajustes erróneos en el panel de control.
- Capa de amarre: comprobar la superficie de referencia, la deformación por sujeción y la longitud real de salida de la herramienta, y descartar desviaciones físicas.
| Síntoma | Capa a sospechar primero | Verificación rápida |
|---|---|---|
| Sobrecorte local | Trayectoria / Postprocesado | Comparar en vacío o simulación con la configuración de sobreespesor |
| Deriva dimensional de toda la pieza | Parámetros de la máquina / Amarre | Volver a medir la referencia y el valor de compensación de herramienta |
| Colisión al cambiar de herramienta | Postprocesado / Parámetros de la máquina | Comprobar el punto de cambio de herramienta y la altura de seguridad |
| Alarma del sistema | Postprocesado | Verificar el formato de las instrucciones de arco y coordenadas |
Al diagnosticar, primero fije las variables: cambie solo una capa a la vez y, tras el cambio, valide con la primera pieza. Si el código da error tras cambiar de máquina, sospeche primero del postprocesado y no de la trayectoria; volver a generar y simular suele ser más fiable que modificar el código línea por línea.
Preguntas frecuentes (FAQ)
Las siguientes preguntas provienen de las dudas más habituales que plantean programadores, ingenieros de proceso y compradores al evaluar soluciones de programación CNC. Las respuestas solo ofrecen la lógica de decisión y no comprometen tolerancias, certificaciones ni plazos concretos.
¿Cómo elegir entre escribir código G a mano y programar con CAM?
Depende de la complejidad de la pieza y del tamaño del lote. Para cuerpos de revolución simples, ajustes de una sola pieza o modificaciones improvisadas en el taller, escribir a mano es más rápido; para piezas con superficies curvas, múltiples caras, multieje o que requieren iteraciones repetidas, la generación y simulación de trayectorias del CAM es más controlable. La mayoría de los talleres combinan ambas: el CAM genera el programa principal y en el taller se hacen ajustes finos a mano.
¿Hay que escribir uno mismo el postprocesado?
No necesariamente. Los sistemas habituales suelen tener postprocesados ya disponibles, pero al cambiar de sistema, de máquina o al usar ciclos especiales, a menudo hay que modificarlos o incluso reescribirlos. Se recomienda tratar el postprocesado como un activo que debe validarse: confirmarlo primero en vacío o en simulación y luego probarlo con la primera pieza.
¿Es difícil aprender macros? ¿Vale la pena invertir en ello?
Las variables básicas y las condiciones no son difíciles; lo complicado es el mantenimiento y el traspaso. Para piezas seriadas, familias de piezas y ciclos fijos el beneficio es evidente; para trabajos de una sola pieza o con pocas variantes, las macros aumentan el coste de puesta a punto. El criterio de decisión es el tamaño del lote, el número de variantes y la habilidad del operario.
Si un error de programación provoca piezas desechadas, ¿cómo se reparte la responsabilidad?
Depende de lo estipulado en el contrato y en el proceso. Lo más prudente es definir claramente la responsabilidad de cada etapa: programación, revisión y confirmación de la primera pieza, y conservar las versiones del programa y los registros de prueba de corte. Confirmar la primera pieza antes de la producción en serie suele reducir notablemente el riesgo de desechar todo el lote.
Tras cambiar de máquina, ¿se puede usar directamente el código anterior?
Normalmente no se puede reutilizar directamente. El sistema de control, los recorridos, el almacén de herramientas y la definición de coordenadas son distintos, por lo que hay que reprocesar y validar. Aunque el sistema sea el mismo, se recomienda ejecutar primero en vacío y luego probar con la primera pieza, y solo pasar a producción en serie tras confirmar que no hay errores.
Key takeaways
- El código G es el lenguaje de bajo nivel que la máquina puede ejecutar directamente; el CAM solo es la herramienta que lo genera, y entender el código G ayuda a diagnosticar problemas en el taller.
- Las piezas simples, la reparación de moldes y el retrabajo de piezas únicas son adecuados para escritura manual o macros; las superficies complejas y las piezas con múltiples operaciones son más adecuadas para la programación CAM.
- El postprocesado determina si la trayectoria CAM puede subirse a la máquina de forma segura; al cambiar de máquina o de sistema, el postprocesado debe validarse de nuevo.
- Las macros son adecuadas para series de piezas parametrizadas y ciclos fijos, pero la legibilidad y el coste de mantenimiento deben sopesarse.
- Los problemas de programación suelen manifestarse como dimensiones fuera de tolerancia, sobrecorte o alarmas; al diagnosticarlos, primero hay que distinguir si el problema es de trayectoria, de postprocesado o de parámetros de la máquina.



