Un patrón maestro, ¿por qué puede replicar decenas de piezas de aspecto?
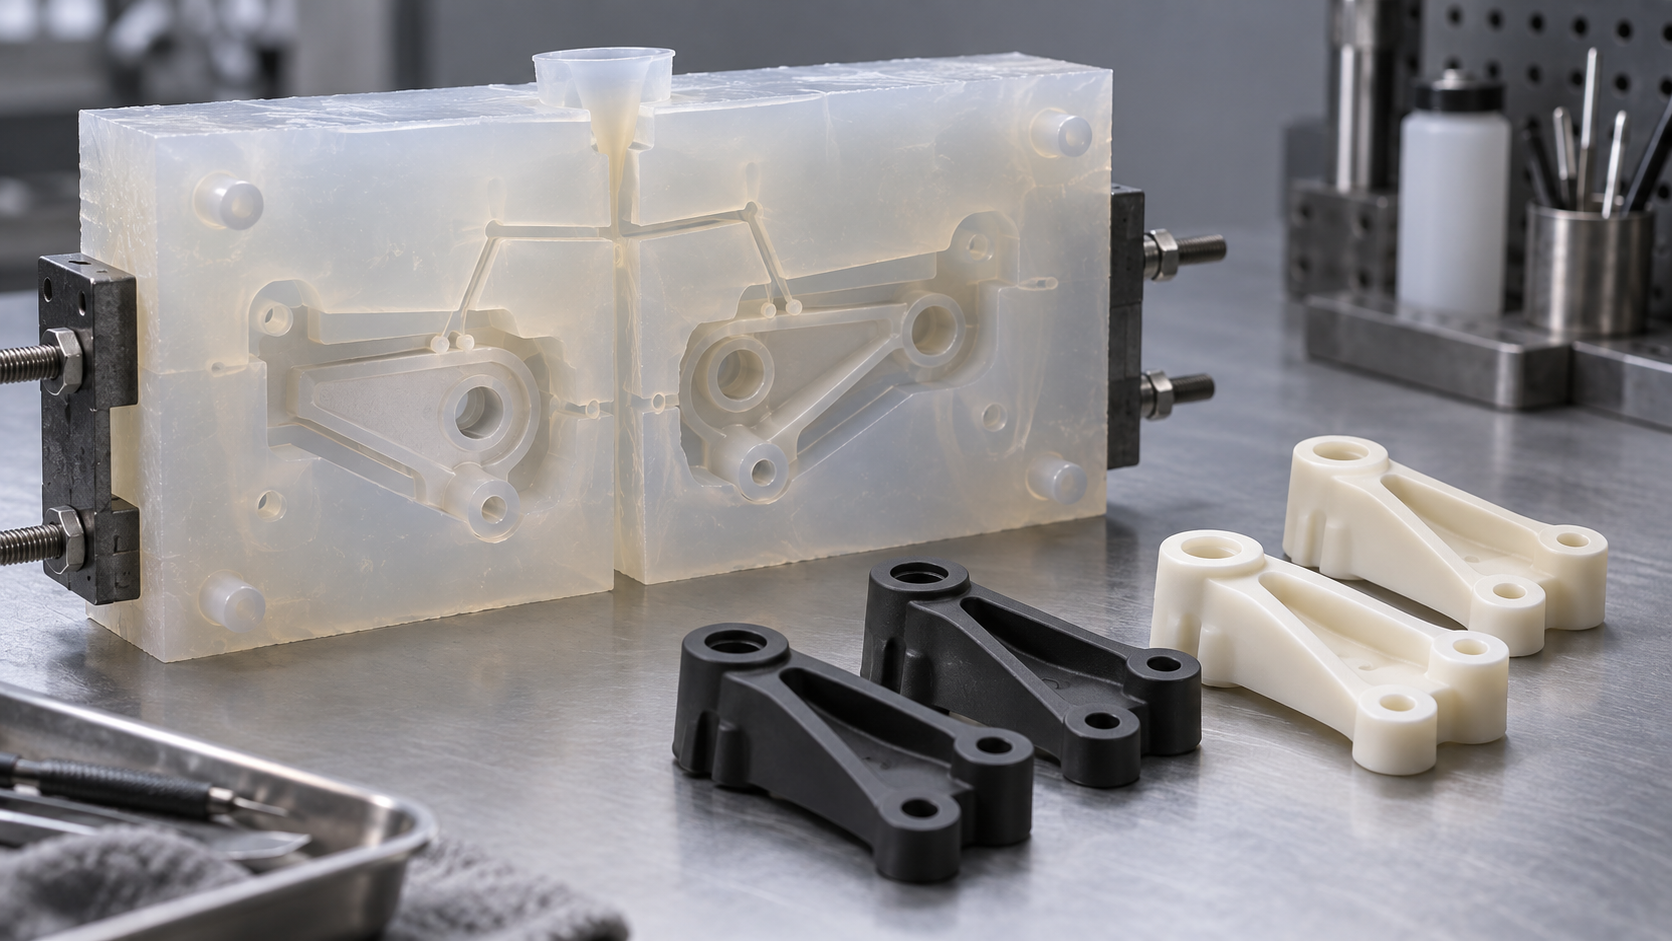
El cliente ya tiene un patrón maestro mecanizado por CNC o impreso en 3D, y la validación estructural ha pasado; a continuación necesita decenas de piezas de muestra con aspecto y tacto cercanos a las de producción, para validación de montaje, envío de muestras al cliente o venta de prueba en pequeñas series. En este momento, abrir un molde de acero para inyección no es rentable, y la impresión 3D directa no alcanza los requisitos de superficie y textura. La fundición al vacío (replicado de prototipos) se sitúa en este intervalo: se envuelve el patrón maestro con un molde de silicona y, en condiciones de vacío, se cuela poliuretano o una resina similar, copiando la morfología superficial, la textura y las características dimensionales del patrón maestro en cada pieza replicada.
Lo que replica es la superficie y la morfología del patrón maestro, no el material del patrón maestro. Lo que hay en el patrón maestro, lo hay en la pieza replicada: marcas de pulido, marcas de herramienta, líneas de capas y líneas de partición son fielmente reproducidas por el molde de silicona. Por eso, el límite superior de este proceso queda prácticamente fijado en el momento en que se termina el patrón maestro. El molde de silicona es elástico y puede acomodar ciertos contrasalidas y una ligera falta de ángulo de desmoldeo, pero esto no es un salvoconducto: si el desmoldeo es insuficiente o se elige mal la partición, la pieza replicada igualmente se desgarra o se deforma.
En cuanto a su posicionamiento, se sitúa entre el prototipado rápido y la inyección: más cercano al aspecto y tacto de las piezas de producción que la impresión 3D, y más flexible y adecuado para la producción de prueba en pequeñas series del orden de decenas de piezas que la inyección. Solo entendiendo esto tienen sentido la cadena de proceso y la lógica de defectos que siguen.
Cadena de proceso: seis pasos desde el patrón maestro hasta la pieza replicada
La lógica central de la fundición al vacío (replicado de prototipos) es replicar el patrón maestro con un molde de silicona. Toda la cadena puede dividirse en seis pasos, y cada paso tiene su correspondiente punto de decisión DFM; si se escatima en cualquiera de ellos, los defectos se amplifican en los pasos posteriores.
Preparación y tratamiento superficial del patrón maestro
El patrón maestro suele provenir de una pieza mecanizada por CNC o impresa en 3D. Primero se inspecciona la superficie: las marcas de herramienta y las líneas de capas insuficientemente pulidas serán fielmente reproducidas por la silicona en cada pieza replicada. Después se realiza la limpieza y el tratamiento de desmoldeo, y se confirma la dirección de desmoldeo: si el patrón maestro tiene contrasalidas o paredes verticales, el molde de silicona se desgarra fácilmente al abrirse y la pieza replicada también se deforma por tracción. Este paso determina el límite superior de la superficie de la pieza replicada.
Diseño de partición y entradas
La línea de partición debe situarse en una cara no vista o en una arista, evitando cruzar una superficie plana grande. La posición de la entrada es igual: orientada hacia una cara no vista, permite que el frente de flujo llegue por último a la cara vista, reduciendo marcas de flujo y aire atrapado. Una entrada demasiado pequeña limita la alimentación; una demasiado grande deja marcas evidentes en el postprocesado. La partición y la entrada son las dos decisiones que más merece la pena estudiar en la fase del molde de silicona.
Colada del molde de silicona, apertura y colada al vacío
La silicona se mezcla según la proporción y se cuela envolviendo el patrón maestro; tras el curado se corta y se extrae el patrón, formando una cavidad de molde blando con plano de partición. Después se cuela la resina en entorno de vacío: el desgasificado al vacío extrae las burbujas atrapadas al mezclar, y es la acción clave para reducir los defectos de burbujas. Tras completar la colada, se cura según los requisitos del material y luego se desmoldea, se cortan las entradas, se rebabea y se trata la superficie.
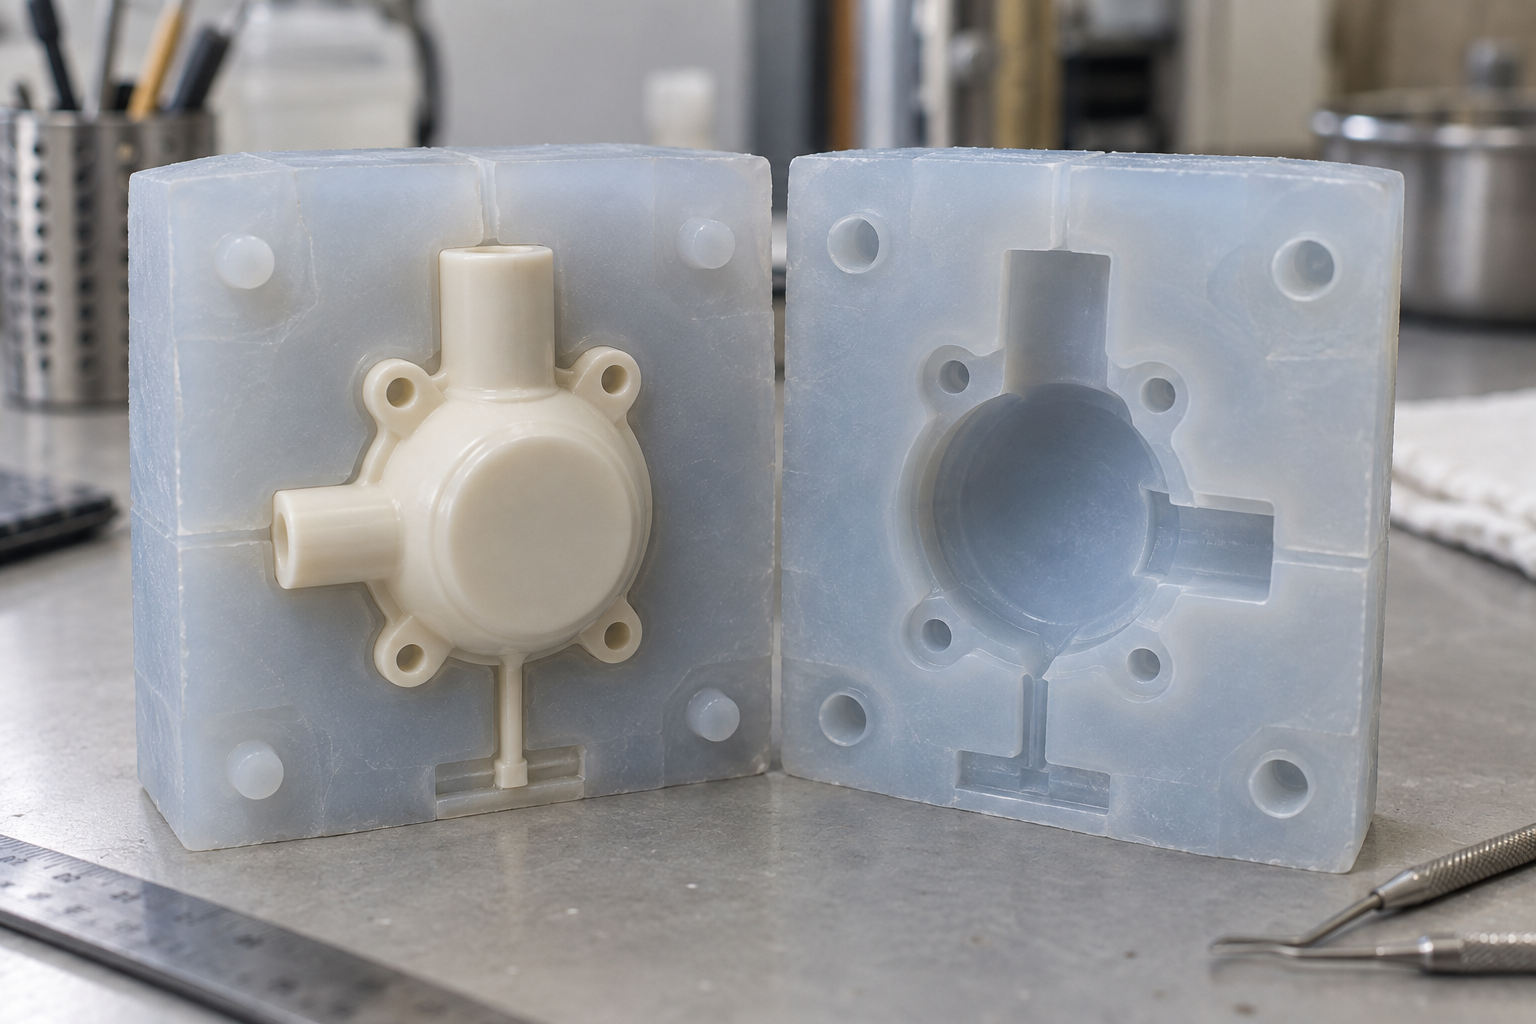
Solo tras completar los seis pasos se obtiene una pieza replicada. Lo que realmente decide el éxito no es el equipo, sino la calidad del patrón maestro y las dos decisiones previas de partición y entrada; una vez que se equivocan, todos los procesos posteriores solo pueden remediarlo.
El patrón maestro decide el límite superior: superficie, desmoldeo y partición
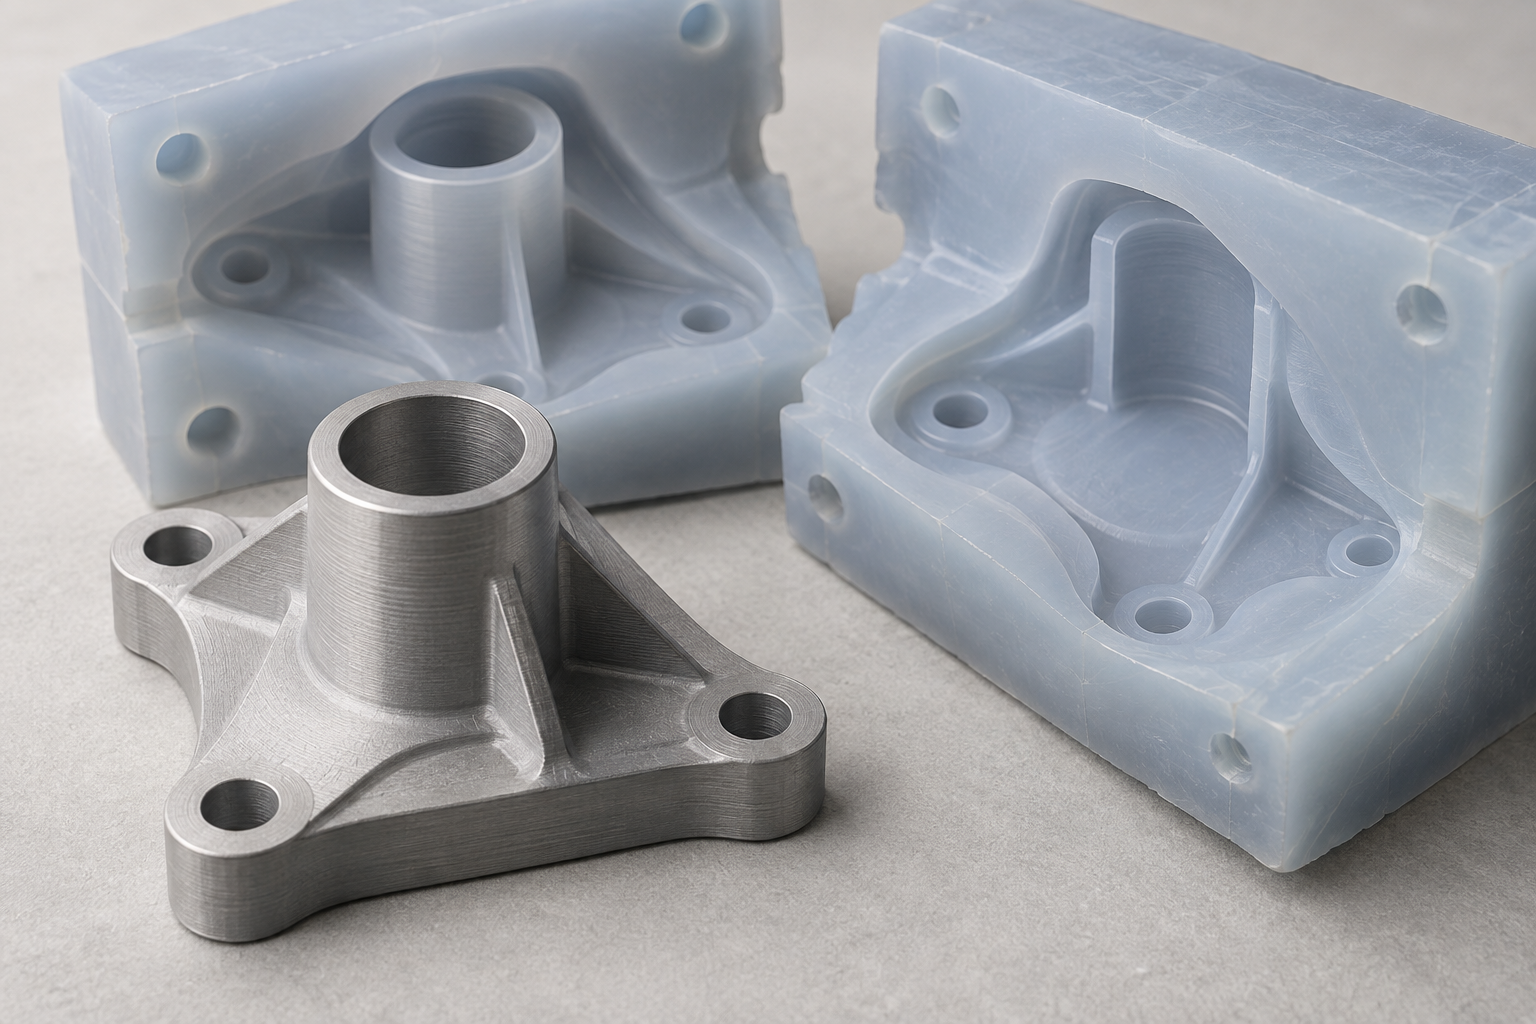
La pieza replicada de fundición al vacío es, en esencia, una "copia" de la cavidad del molde de silicona. Y la cavidad del molde de silicona está completamente determinada por el patrón maestro. Por eso, una conclusión muy sencilla: solo si el patrón maestro está bien hecho, la pieza replicada es estable. Cada marca de herramienta, cada huella de pulido y cada línea de partición del patrón maestro aparecerán tal cual (o incluso amplificadas) en las decenas de piezas replicadas. El tiempo ahorrado en la fase del patrón maestro suele devolverse multiplicado en la fase de postprocesado.
Cómo se replican la textura superficial y el pulido
La silicona se adapta a las microirregularidades de la superficie del patrón maestro, por lo que la rugosidad del patrón maestro es básicamente la rugosidad de la pieza replicada. Si se desea un efecto mate o de piel, el propio patrón maestro debe tener la textura correspondiente; si se desea una superficie brillante, el patrón maestro debe pulirse con suficiente finura; de lo contrario, la pieza replicada presentará un "aspecto nebuloso y manchado". Hay que tener en cuenta que la silicona también tiene cierta capacidad de reproducir marcas de pulido muy finas; los arañazos difíciles de distinguir a simple vista en el patrón maestro pueden hacerse evidentes en la pieza replicada según el ángulo de la luz. Por eso, para las caras vistas se recomienda normalmente que la dirección de pulido del patrón maestro sea uniforme, evitando dejar patrones desordenados por lijado cruzado.
El coste de un desmoldeo insuficiente: desgarro y deformación
El molde de silicona es un elastómero y, al desmoldear, se estira para librar las contrasalidas, pero esto no significa que se puedan hacer paredes verticales a voluntad. Cuando el desmoldeo es insuficiente, la resistencia se concentra localmente, lo que fácilmente provoca el desgarro del molde de silicona o deforma y blanquea la pieza replicada. Las cavidades profundas, las columnas esbeltas y las nervaduras densas son especialmente sensibles. En ingeniería se suele exigir que el patrón maestro tenga un ángulo de desmoldeo razonable en la dirección de extracción, y para las estructuras con contrasalida hay que evaluar si convertirlas en insertos desmontables o ajustar la partición. También se recomienda redondear las esquinas agudas del patrón maestro, lo que favorece el desmoldeo y reduce la concentración de tensiones en la pieza replicada.
Dónde debe situarse la línea de partición para no dañar la cara vista
La línea de partición es la junta de cierre del molde de silicona y necesariamente deja una huella en la pieza replicada. El principio es simple: situar la línea de partición en una cara no vista, en una arista o en un límite estructural. Si la cara vista es una superficie curva continua, la línea de partición debe discurrir preferentemente a lo largo de una arista o un ángulo, evitando cruzar una superficie plana grande. La posición de la partición debe preverse ya en la fase de diseño del patrón maestro; si es necesario, se añaden escalones de posicionamiento o de partición en el patrón maestro para que el cierre sea más preciso y haya menos rebabas. Una vez que la partición se define mal, solo queda el retoque manual, y la consistencia disminuye notablemente.
Influencia del material del patrón maestro en la superficie de la pieza replicada
El patrón maestro suele provenir de piezas de mecanizado CNC o de impresión 3D. El patrón maestro de CNC tiene una superficie densa y puede pulirse directamente, adecuado para piezas replicadas con altos requisitos de aspecto; el patrón maestro de impresión 3D, en cambio, debe prestar atención a las líneas de capas, que serán replicadas por la silicona y normalmente requieren lijado, relleno de juntas o pulverización antes del replicado. Sea cual sea el tipo de patrón maestro, antes del replicado deben limpiarse los restos de desmoldeante y el polvo; de lo contrario, estos defectos también se replicarán. La estabilidad dimensional del patrón maestro también es importante: la deformación del patrón maestro se transmite directamente a la cavidad del molde de silicona.
Mapa de defectos: burbujas, marcas de hundimiento, líneas de partición y variación de color
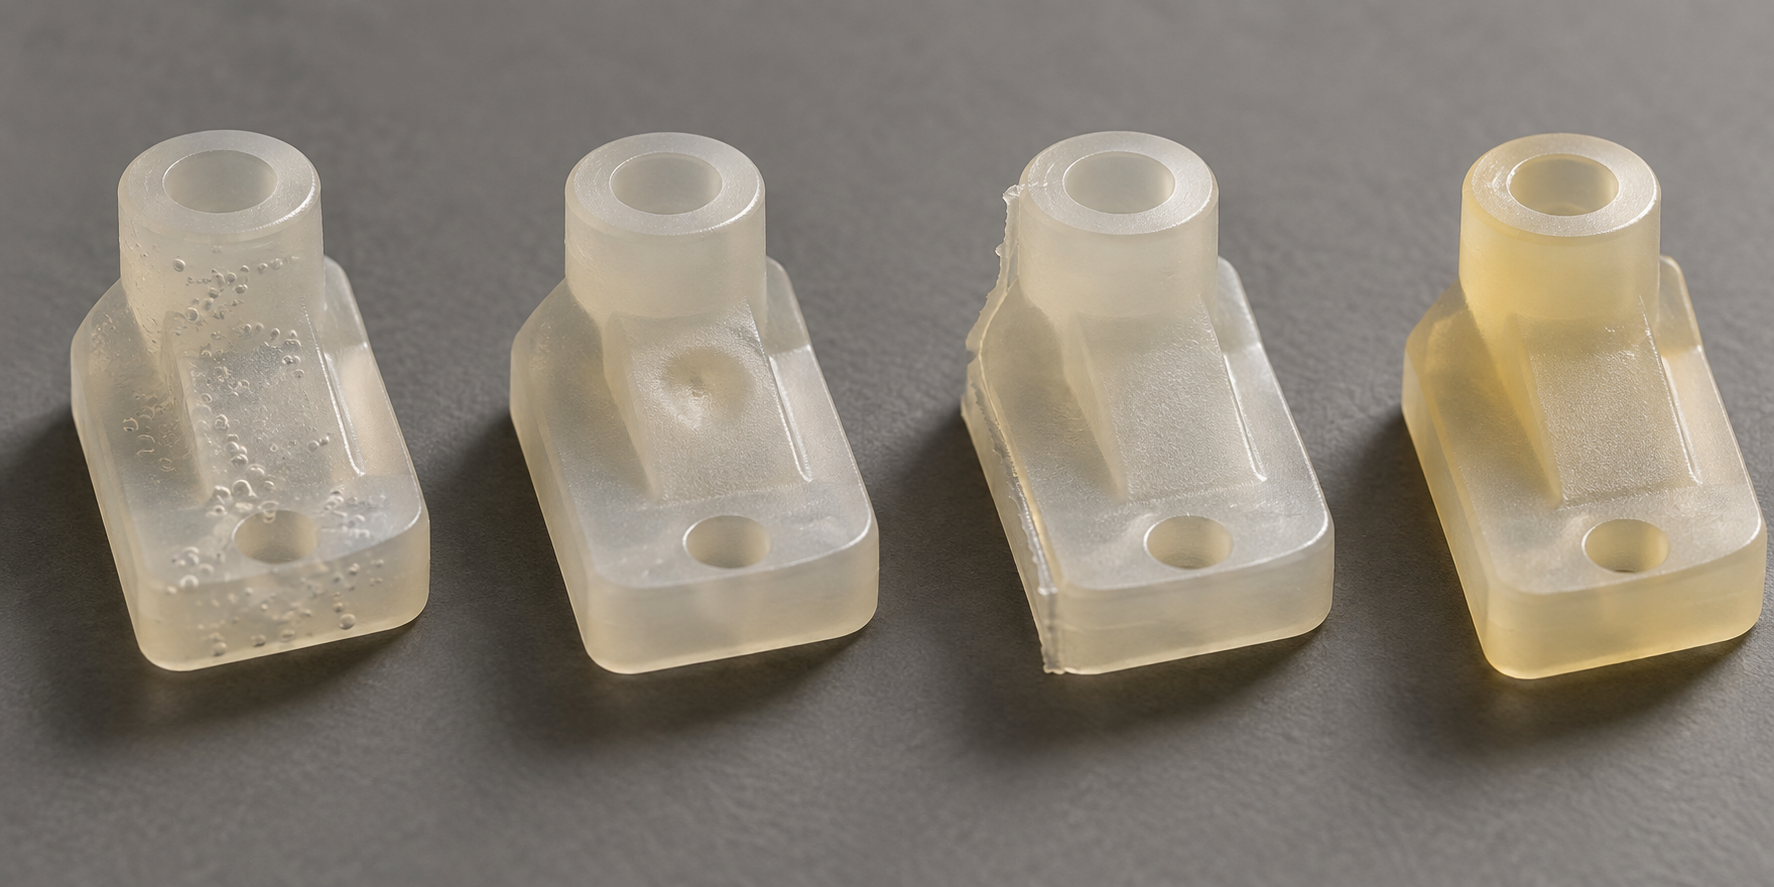
Los defectos del vaciado al vacío a menudo no aparecen de forma aleatoria; cada uno corresponde a un eslabón rastreable dentro de la cadena del proceso. Desglosar los problemas frecuentes según el esquema "fenómeno—causa—solución" es más útil que decir de forma genérica "prestar atención a la calidad".
Burbujas: desgasificación y orientación del punto de inyección
Las burbujas se dividen en dos tipos: unas son burbujas no eliminadas por completo dentro de la resina, y otras son aire atrapado durante el vertido. Las primeras dependen de si la desgasificación al vacío antes del vertido en el molde de silicona es suficiente y de si el tiempo de reposo tras mezclar la resina es adecuado; las segundas están directamente relacionadas con la posición del punto de inyección y la velocidad de vertido. Si el punto de inyección está frente a la cara visible, las burbujas y las marcas de flujo quedarán directamente en la zona visible, por lo que normalmente se coloca el punto de inyección en una cara no visible o en un borde que pueda retocarse después. Cuando el diseño del canal de ventilación en zonas de pared gruesa es insuficiente, las burbujas tienden a acumularse en rincones muertos, por lo que es necesario prever rutas de ventilación ya en la fase de diseño del molde.
Marcas de hundimiento: espesor de pared y alimentación
Las marcas de hundimiento aparecen en los cambios bruscos de espesor de pared: cuando la zona gruesa se contrae al enfriarse, la capa superficial ya se ha solidificado y la contracción interna tira de la superficie hacia dentro, creando una depresión. En el vaciado al vacío, el espesor de pared de la pieza replicada suele estar determinado por el molde maestro, por lo que controlar las marcas de hundimiento debe empezar por el diseño del molde maestro: procurar que el espesor de pared sea uniforme, hacer transiciones graduales entre zonas gruesas y delgadas y evitar bloques gruesos aislados. La posición del punto de inyección también debe acercar la zona gruesa al punto de inyección para facilitar la alimentación. Si el propio molde maestro tiene espesor de pared desigual, la pieza replicada casi con seguridad reproducirá las marcas de hundimiento; esto debe plantearse ya en la fase de revisión del molde maestro.
Líneas de partición y variación de color
La línea de partición es un producto inevitable de la cara de cierre del molde de silicona. Dónde quede depende del esquema de partición: si queda en una arista o en una cara no visible, el retoque posterior es mínimo; si queda en el centro de una superficie curva, las huellas del retoque difícilmente se eliminan por completo. Una cara de cierre mal ajustada también genera rebabas, que deben recortarse una por una tras abrir el molde. La variación de color proviene sobre todo de diferencias entre lotes y de una mezcla desigual: la misma resina del mismo lote, la misma proporción de mezcla y las mismas condiciones de curado son la premisa básica para controlar la variación de color. Cuando se replican varias piezas, se recomienda verterlas del mismo lote para evitar mezclar lotes distintos. Si se exige una alta consistencia de color, debe especificarse al hacer el pedido una muestra o un código de color y confirmar con el proveedor del proceso el rango reproducible.
Cuándo elegirlo: límites con CNC, impresión 3D e inyección
La zona óptima del vaciado al vacío es muy clara: de unas pocas a unas decenas de piezas, con necesidad de un aspecto y un tacto cercanos a los de una pieza de producción y con el deseo de cambiar rápidamente entre varios materiales usando el mismo molde maestro. Ahorra más tiempo de postprocesado que una pieza única por CNC, su superficie se acerca más a la de una pieza de inyección que la impresión 3D y su umbral es mucho más bajo que el de la inyección con molde de acero. Para decidir, primero hay que plantear tres preguntas: en qué rango cae la cantidad, qué nivel de exigencia tiene la cara visible y si el material requiere varias rondas de prueba y ajuste.
La cantidad y la complejidad estructural determinan la prioridad
Para una pieza única o extremadamente compleja, con canales internos y celosías de aligeramiento, se prioriza la impresión 3D, que evita las restricciones de partición y ángulo de desmoldeo. Cuando la cantidad supera las varias decenas y los requisitos de material y aspecto son estables, el coste marginal de la inyección es el que realmente pasa a ser ventajoso. El vaciado al vacío queda en medio: replica la forma del molde maestro, por lo que el propio molde maestro aún puede realizarse por CNC o impresión 3D.
Aspecto, tacto y prueba de varios materiales
Cuando el proyecto requiere textura de piel, acabado mate, tacto de goma blanda, o comparar varias resinas y códigos de color sobre la misma forma, el molde de silicona del vaciado al vacío puede reutilizarse repetidamente y el coste de cambiar de material es bajo. Si la pieza se centra en soportar cargas y en ajustes de precisión, la estabilidad dimensional del CNC es más directa. En proyectos reales es común la combinación: CNC para el molde maestro y las piezas de ajuste críticas, y vaciado al vacío para las piezas de aspecto, validando ambos en paralelo.
Preguntas frecuentes (FAQ)
A continuación figuran las preguntas que con más frecuencia plantean compras e ingeniería al evaluar el vaciado al vacío (réplica de prototipos). Las respuestas se basan en la lógica del proceso; los valores concretos deben confirmarse según la pieza y la capacidad del proveedor.
¿Cuál es exactamente la diferencia entre el vaciado al vacío y el moldeo por inyección?
El vaciado al vacío utiliza un molde de silicona, adecuado para lotes pequeños de hasta unas decenas de piezas, con bajo coste de molde y ciclo corto, pero el rendimiento de la pieza replicada suele ser inferior al de una pieza de inyección; la inyección utiliza un molde de acero, adecuada para grandes volúmenes, con bajo coste por pieza y buena consistencia, pero con una alta inversión inicial en el molde. La elección depende del volumen y de los requisitos de aspecto y rendimiento.
¿Cuántas piezas puede producir un molde de silicona?
La vida útil del molde de silicona depende de la complejidad del molde maestro, del material y de la operación; normalmente puede replicar varias decenas de piezas, y la cantidad concreta debe confirmarse con el proveedor. Por encima de ese rango, el molde puede desgastarse y perder detalle, por lo que se recomienda evaluar la inyección.
¿El rendimiento de la pieza replicada es equivalente al de una pieza de inyección?
Normalmente no lo es. Las propiedades mecánicas de los materiales de vaciado al vacío tras el curado suelen ser inferiores a las de materiales de inyección del mismo tipo, y puede haber diferencias entre lotes. Si la pieza tiene requisitos de soporte estructural o resistencia a la temperatura, se recomienda hablar con ingeniería sobre la selección del material o cambiar a inyección.
¿Se pueden replicar las texturas superficiales y los efectos de pulido?
El molde de silicona puede replicar bastante bien la textura superficial y el pulido del molde maestro, pero las texturas finas pueden degradarse a medida que aumenta el número de réplicas. La calidad del tratamiento superficial del molde maestro determina directamente el aspecto de la pieza replicada; se recomienda fabricar el molde maestro según los requisitos de aspecto finales.
¿Cómo se acepta una pieza de vaciado al vacío?
La aceptación suele centrarse en el aspecto (burbujas, marcas de hundimiento, líneas de partición, variación de color), las dimensiones y el montaje. Se recomienda acordar con el proveedor los criterios de aceptación y el método de muestreo antes del pedido y, si es necesario, recurrir al escaneo 3D para la comparación.
Key takeaways
- El activo central de la fundición al vacío es el molde de silicona; la calidad superficial del patrón maestro se copia casi uno a uno en cada pieza replicada.
- Su intervalo económico suele situarse en el orden de decenas de piezas: menos que eso no compensa frente a la impresión 3D, y más que eso no compensa frente al molde de acero para inyección.
- Burbujas, rechupes, líneas de partición y diferencias de color son las cuatro categorías de defectos más frecuentes; la mayoría pueden prevenirse en la fase de diseño del patrón maestro y de las entradas.
- Las piezas replicadas pueden alcanzar un aspecto y tacto cercanos a las piezas inyectadas, pero sus propiedades mecánicas y su consistencia a largo plazo no equivalen a las de una pieza de inyección en producción.
- Antes de la aceptación, primero hay que fijar las caras vistas, las referencias de montaje y el tacto del material; después se habla de dimensiones y consistencia por lotes.



