Empecemos por un molde de silicona: el punto de bifurcación de los procesos de fundición
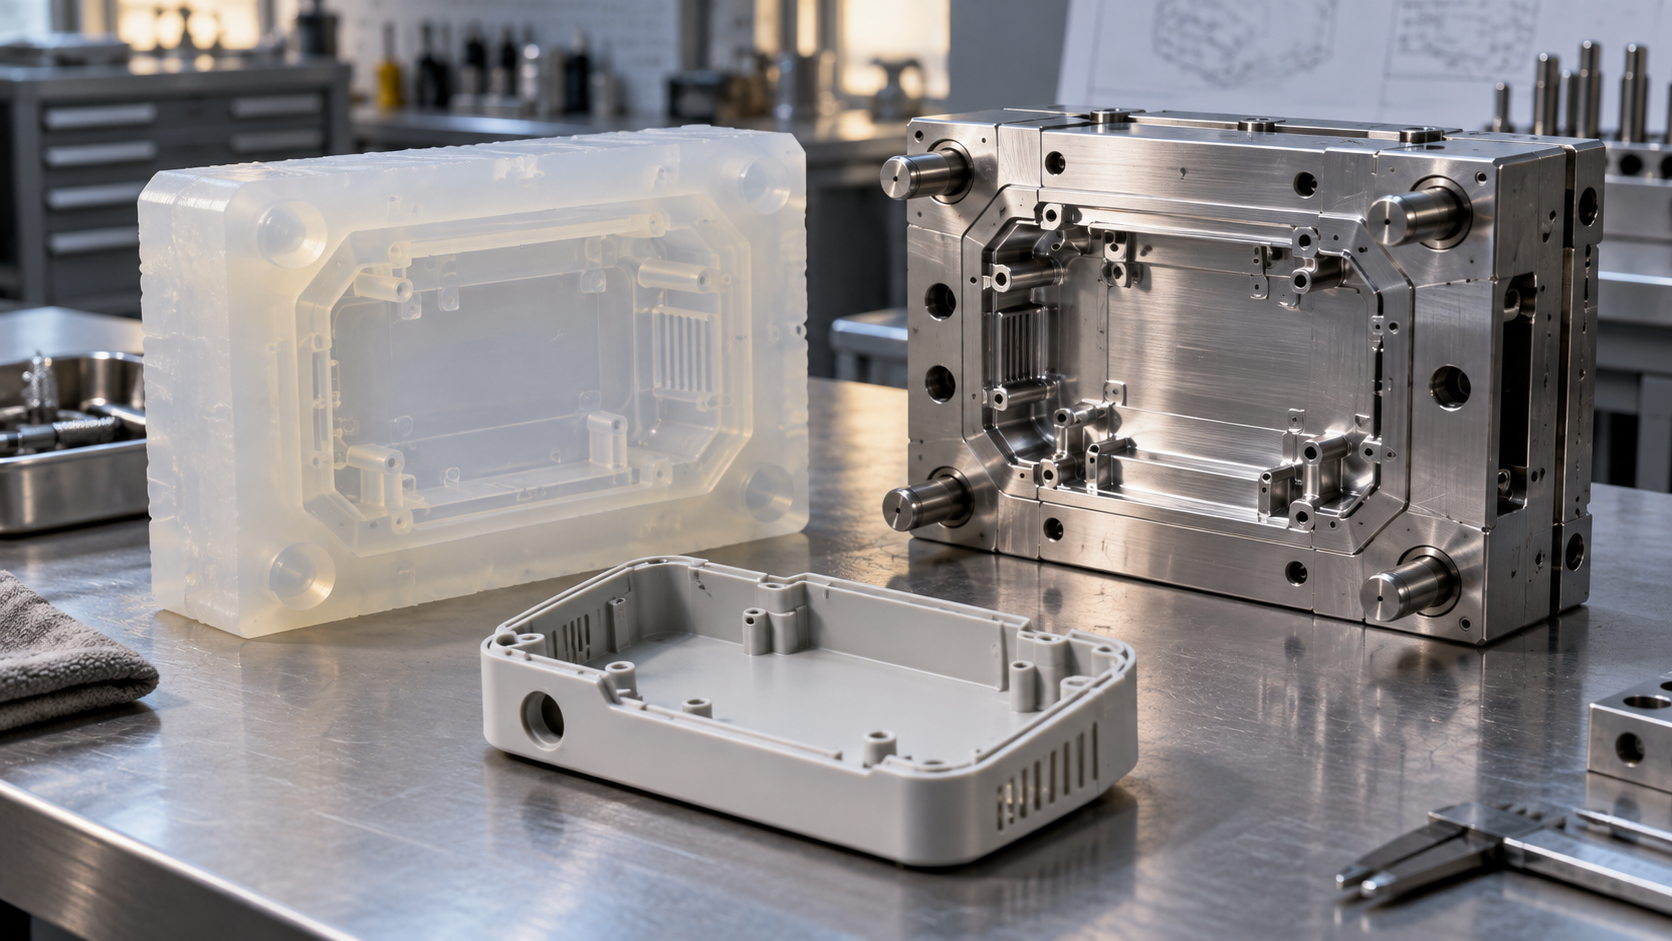
La discusión más común en el taller suele empezar por una carcasa. El product manager sostiene un prototipo ya pulido y pregunta: ¿se pueden hacer cincuenta juegos de esta carcasa? El ingeniero de estructuras dice: hagamos un molde de acero para inyección, la pieza sale más barata; el ingeniero de procesos niega con la cabeza: cincuenta juegos no justifican un molde de acero, mejor usar un molde de silicona con vaciado al vacío. En realidad ninguno de los dos se equivoca: hablan de dos rutas distintas dentro de los procesos de fundición, y el punto de bifurcación no está en la pieza en sí, sino en el tipo de molde.
La palabra fundición se confunde fácilmente con un solo proceso, pero en realidad es el nombre colectivo de una familia de procesos. Lo que decide qué ruta tomar es de qué material es el molde, cuántas veces puede replicarse y cómo varía el coste por pieza con el volumen. El molde de silicona es blando, barato y de vida útil limitada, adecuado para el orden de decenas de piezas; el molde de acero es duro, caro y de larga vida, adecuado para repartir el coste del molde entre miles y miles de piezas. En medio hay una ruta que a menudo se pasa por alto: fabricar la pieza directamente con CNC o impresión 3D, sin pasar por un molde, adecuada para validaciones de unidades individuales hasta una docena.
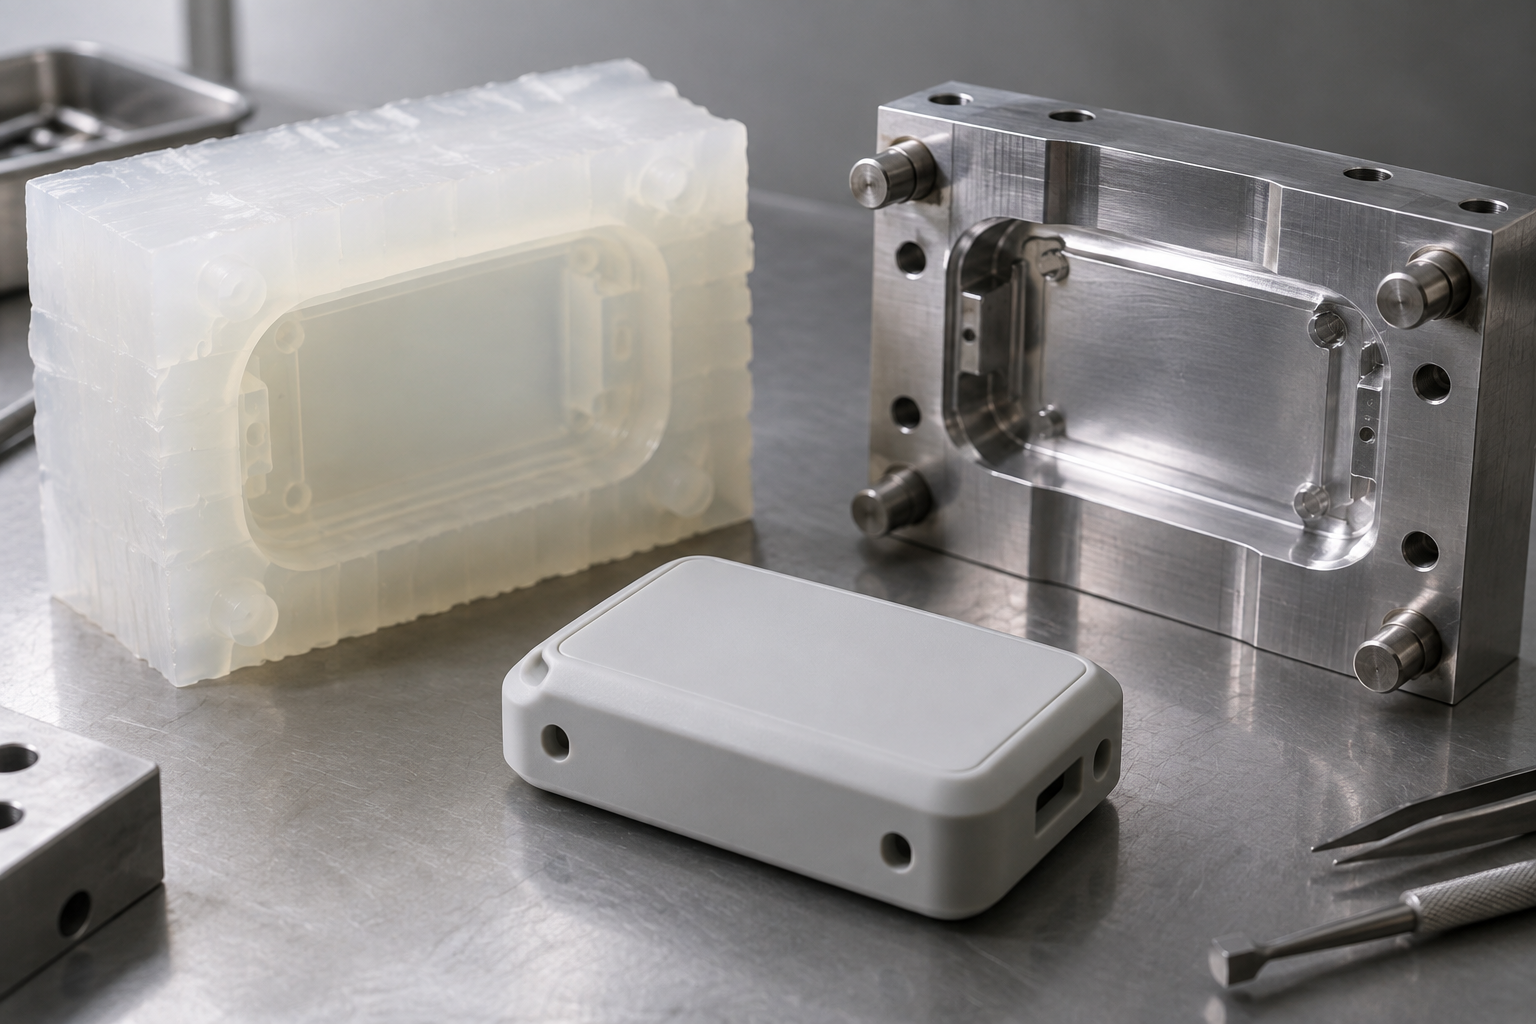
El alcance de este artículo se centra en las dos rutas de fundición: la réplica de prototipos (vaciado al vacío) y el moldeo por inyección, y explica además cómo se conectan con el mecanizado CNC y la impresión 3D. La razón de tratarlas juntas es que comparten la misma lógica de fondo: primero el molde, después la pieza; la forma de invertir en el molde determina el volumen, el coste y la flexibilidad de modificación. Entendida esta línea de bifurcación, elegir el proceso deja de ser cuestión de intuición.
Vaciado al vacío (réplica de prototipos): la lógica de lotes pequeños en el molde de silicona
El punto de partida del vaciado al vacío (réplica de prototipos) no es el molde, sino un prototipo cuyo aspecto y ensamblaje ya se han confirmado. Este prototipo suele provenir del mecanizado CNC o de la impresión 3D, con la superficie lijada, pintada o metalizada hasta alcanzar un estado apto para replicar. La cadena de proceso puede resumirse así: prototipo → fabricación del molde de silicona → vaciado de resina en entorno de vacío → curado y desmoldeo → postprocesado y ensamblaje.
Vida útil del molde de silicona y coste de réplica
El molde de silicona es un molde blando, y su vida útil determina la evolución del coste por pieza. Cada réplica somete la silicona al calor exotérmico del curado de la resina y al tirón del desmoldeo, y la superficie de la cavidad va perdiendo detalle. Por eso, el número de piezas que puede producir un mismo molde de silicona suele ser limitado; superado cierto número de ciclos, las rebabas, la deriva dimensional y la rugosidad superficial empeoran notablemente. Para compras, esto significa que el "coste de molde" del presupuesto no es un coste hundido único, sino una variable que debe repartirse según el volumen previsto. Cuanto mayor es el lote, menor es la parte imputada por pieza; pero si el lote se acerca al límite de vida del molde de silicona, habrá que preparar un segundo molde y la curva de costes presentará un escalón.
El papel del entorno de vacío en la supresión de burbujas
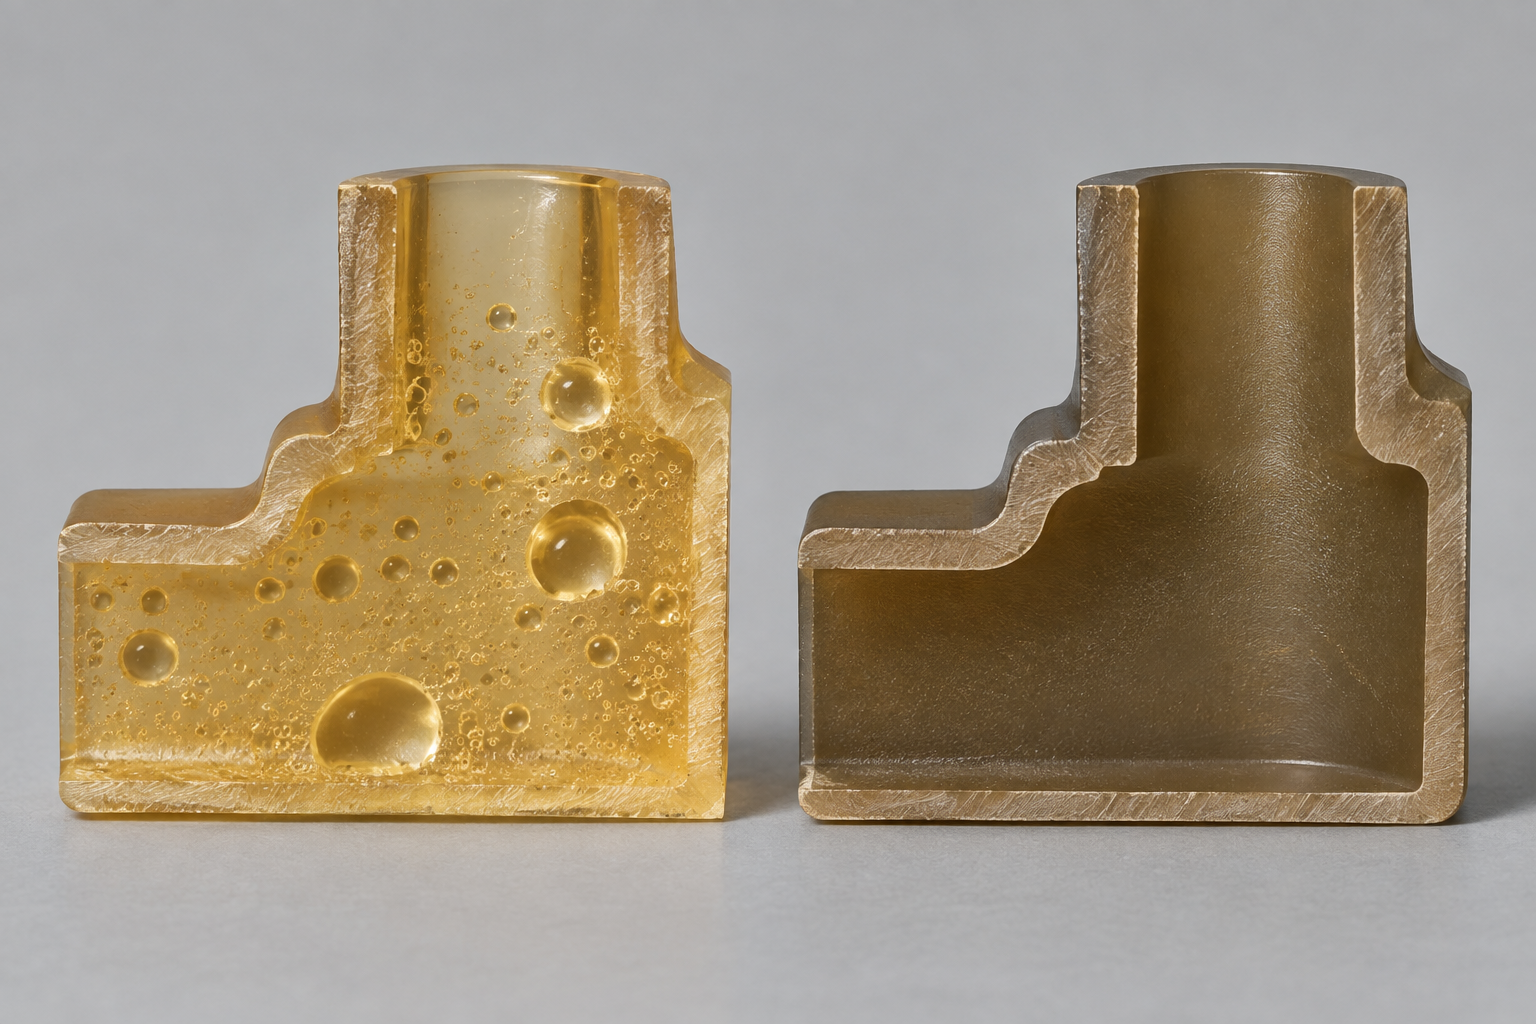
El valor central del vaciado al vacío está en el control de las burbujas. La resina atrapa aire durante la mezcla y el vertido en la cavidad; si se vierte directamente a presión atmosférica, ese aire tiende a quedar en rincones muertos, paredes finas y cavidades profundas, formando poros visibles o huecos internos. El entorno de vacío extrae el gas de la cavidad y de la resina, permitiendo que esta rellene los detalles bajo presión negativa y reduciendo notablemente la probabilidad de defectos por burbujas. Para piezas de aspecto y piezas transparentes, este paso es casi imprescindible; para piezas de validación estructural, también reduce las fluctuaciones locales de resistencia causadas por los poros.
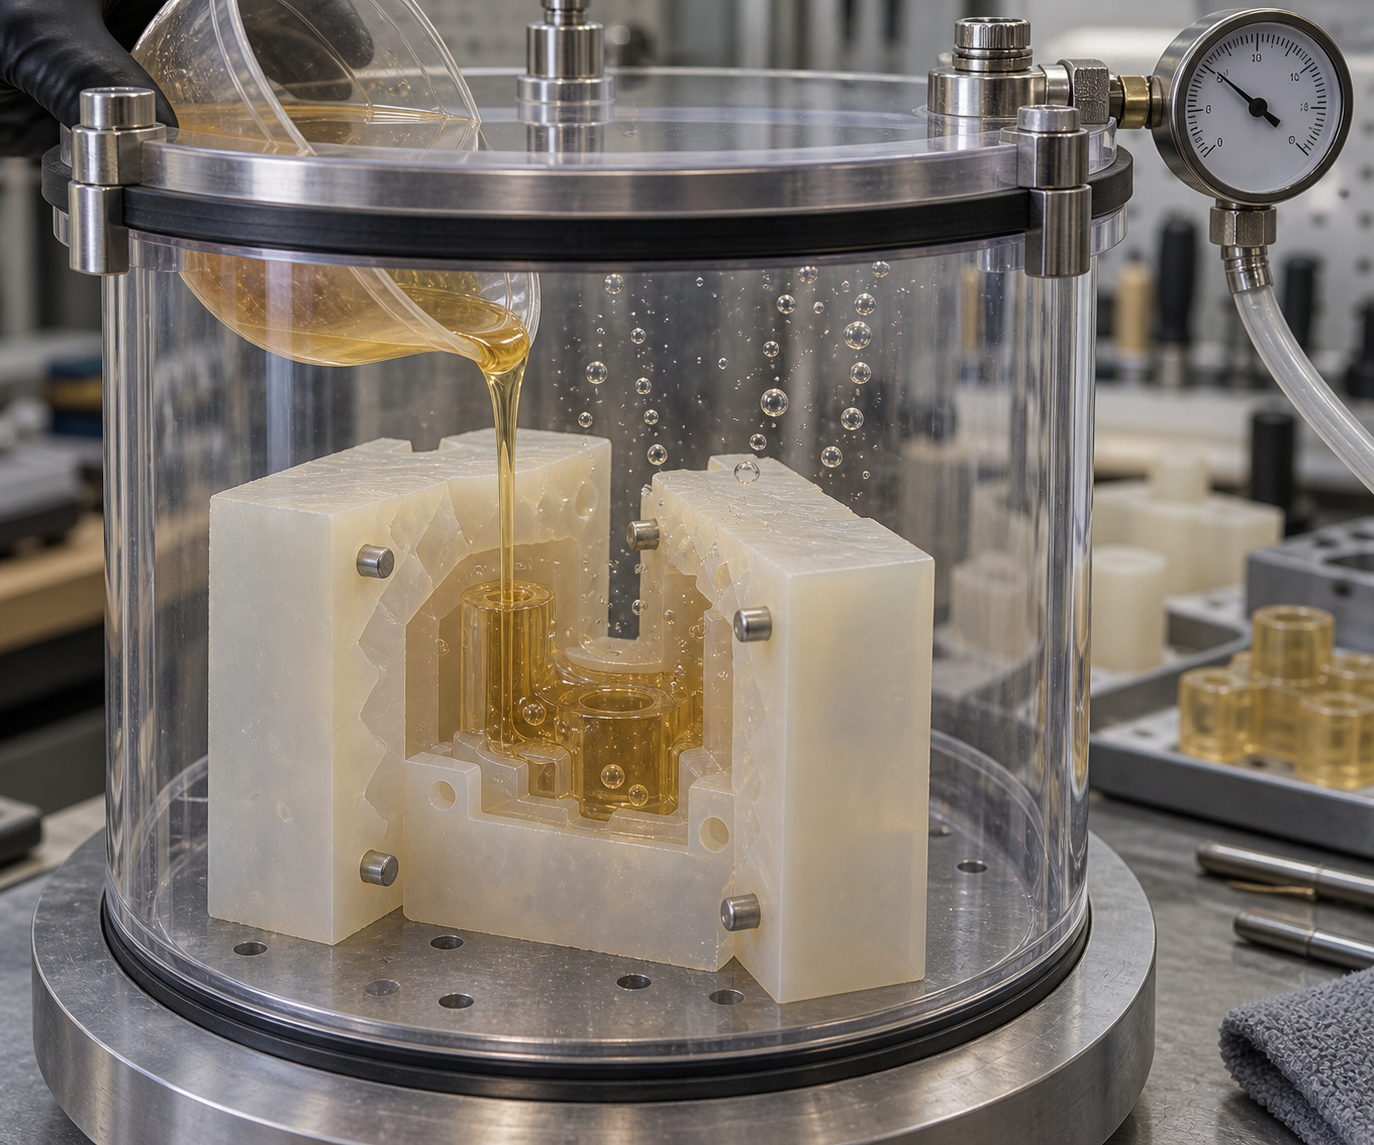
Los escenarios adecuados para el vaciado al vacío son muy claros: pruebas piloto de lotes pequeños, validación de aspecto, validación de ensamblaje y etapas en las que se necesita un aspecto cercano al de una pieza inyectada pero aún no vale la pena abrir un molde de acero. No busca la consistencia a largo plazo del moldeo por inyección, ni es adecuado para piezas estructurales sometidas a cargas elevadas. Situarlo como "intercambiar velocidad y aspecto con un molde blando" se ajusta más a la realidad que tratarlo como un proceso de producción en serie.
Moldeo por inyección: cuando el volumen diluye el coste del molde
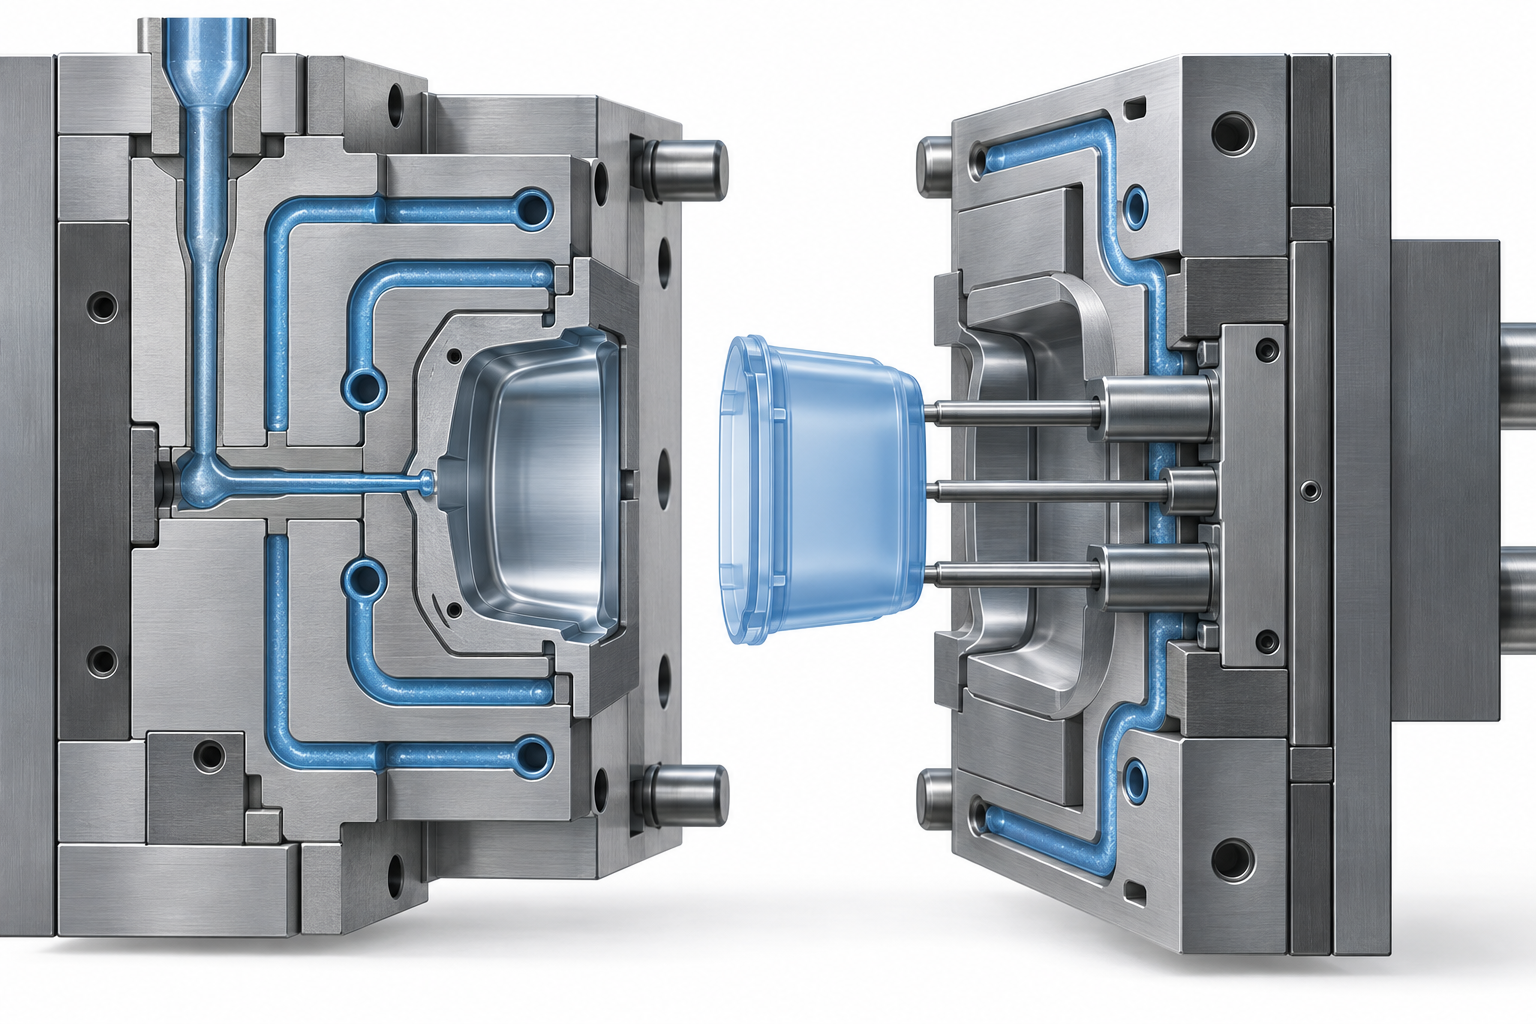
El molde de silicona del vaciado al vacío puede entenderse como un "molde blando", mientras que la inyección utiliza moldes de acero o aluminio, que son "moldes duros". El mecanizado del molde duro tiene ciclos largos y una inversión inicial alta, pero a cambio ofrece un ritmo de ciclo estable y un comportamiento dimensional repetible. La economía del moldeo por inyección no proviene del mecanizado de la pieza en sí, sino de repartir el coste del molde entre un número suficiente de piezas: cuanto mayor es el lote, menor es el coste de molde imputado por pieza, y la curva de coste por pieza desciende con el volumen hasta aplanarse gradualmente. A la inversa, si el lote es muy pequeño, el coste del molde no se diluye y el coste por pieza será claramente superior al del vaciado al vacío o el CNC.
La estructura del molde determina los límites de diseño de la pieza inyectada
Los puntos clave del DFM de las piezas inyectadas giran, en esencia, en torno a "cómo fluye el plástico hacia la cavidad, cómo se enfría y cómo se expulsa". Los puntos de control habituales incluyen:
- Ángulo de desmoldeo: sin ángulo de desmoldeo, la pieza queda "mordida" por la cavidad y se rasga o deforma al expulsarla; las superficies texturizadas suelen requerir un ángulo de desmoldeo mayor.
- Espesor de pared uniforme: los cambios bruscos de grosor tienden a producir rechupes y huecos internos, y las zonas de pared gruesa alargan el tiempo de enfriamiento y ralentizan el ciclo.
- Entrada y canales: la posición de la entrada afecta la ubicación de las líneas de soldadura y la presión de llenado; el diseño de los canales afecta la utilización del material y la dificultad de cambio de color.
- Refrigeración y expulsión: los circuitos de refrigeración determinan el ciclo de moldeo y la tendencia al alabeo; la posición de los expulsores debe evitar las caras de aspecto y las zonas de pared fina.
Una vez que estos diseños quedan fijados en el molde, las modificaciones posteriores suelen implicar reparar el molde, cambiar insertos o incluso rehacerlo, con un coste muy superior al de la etapa de modificación de planos. Por eso, antes de inyectar se recomienda validar la estructura y el ensamblaje con CNC o impresión 3D, resolver primero las características propensas a problemas como caras de aspecto, clips y postes roscados, y luego congelar el diseño del molde. Esta es también la razón por la que el moldeo por inyección es más adecuado para piezas plásticas ya validadas y con un volumen definido, y no para productos cuya estructura aún cambia con frecuencia.
Defectos comunes de las piezas fundidas y criterios de aceptación
Los defectos de los procesos de fundición provienen casi todos de lo mismo: el proceso de flujo, enfriamiento y contracción del material dentro del molde no está completamente controlado. Las manifestaciones de los defectos del vaciado al vacío y del moldeo por inyección son similares, pero sus causas y ventanas de observación difieren. La resina del vaciado al vacío se llena en el molde de silicona por gravedad y con ayuda de vacío, por lo que las burbujas y la falta de material son más frecuentes; la masa fundida de la inyección se llena a alta presión, por lo que los rechupes, las líneas de soldadura y las rebabas son más típicos. Si en la aceptación solo se mira una cara, es fácil dejar pasar un problema funcional como si fuera de aspecto.
Causas y métodos de observación de cinco tipos de defectos frecuentes
| Defecto | Causa típica | Método de observación | Diferencia entre vaciado al vacío e inyección |
|---|---|---|---|
| Poros / burbujas | Desaireación insuficiente de la resina, aire atrapado por la posición del punto de inyección, humedad o degradación de la masa fundida en la inyección | Observación por transparencia, corte de sección transversal, luz lateral en la cara visible | La colada al vacío depende más de la desaireación al vacío; la inyección está más relacionada con el secado y la contrapresión |
| Rechupe | Espesor de pared desigual, exceso de material localizado, presión de mantenimiento insuficiente | Tacto manual, barrido con luz oblicua, medición de espesor con calibre | El rechupe es más evidente en la inyección; la contracción en la colada al vacío es relativamente moderada, pero aún aparece en paredes gruesas |
| Línea de soldadura | Temperatura insuficiente en la confluencia de varios frentes de flujo, recorrido de flujo demasiado largo | Luz lateral en la cara visible, más fácil de identificar en piezas teñidas | Defecto típico de la inyección; poco frecuente en la colada al vacío, pero las estructuras complejas pueden presentar marcas de flujo |
| Rebaba | Mal ajuste de la superficie de partición, fuerza de cierre insuficiente, desgaste de la línea de partición del molde de silicona | Inspección visual, galga de espesores, prueba de montaje | La rebaba en inyección está relacionada con la superficie de partición del molde y la presión; la rebaba en moldes de silicona proviene principalmente del uso repetido de la línea de partición |
| Deformación | Enfriamiento desigual, desmoldeo prematuro, calentamiento en el postprocesado | Medición sobre plataforma, verificación de ajuste en la cara de montaje | La deformación en inyección está relacionada con los canales de refrigeración y la expulsión; las piezas de colada al vacío son más blandas y tienden a alabearse tras el desmoldeo |
Inspección por niveles según cara funcional, cara visible y cara de montaje
En una misma pieza fundida, los criterios de aceptación no deberían ser iguales en distintas zonas. La cara funcional soporta esfuerzos, sellado o conducción térmica, y tiene la tolerancia a defectos más baja; la cara visible queda directamente expuesta al usuario, y se evalúa principalmente a simple vista y al tacto; la cara de montaje se centra en el ajuste dimensional y la adherencia, y las rebabas, deformaciones y protuberancias locales pueden afectar al montaje. Se recomienda marcar estas tres caras por separado en el plano o en la hoja de aceptación, en lugar de dar a toda la pieza un genérico "apto/no apto".
- Cara funcional: comprobar prioritariamente poros, rechupes y porosidad interna, realizando cortes o ensayos no destructivos si es necesario; no se aceptan defectos pasantes.
- Cara visible: observar con luz lateral bajo una fuente de luz estándar; el tamaño y la cantidad de defectos permitidos se acuerdan según el nivel de apariencia, evitando criterios inaplicables como "sin imperfecciones".
- Cara de montaje: centrarse en rebabas, deformación y dimensiones locales, verificando mediante prueba de montaje o galgas, y no solo con una medición puntual con calibre.
Cómo se articulan la fundición con el CNC y la impresión 3D
En proyectos reales, la fundición rara vez aparece sola. Lo más habitual es una ruta progresiva: impresión 3D o CNC para el prototipo → colada al vacío para series pequeñas → inyección para producción en masa. Cada etapa resuelve problemas distintos, y saltarse una etapa exige que las dudas de la anterior ya estén resueltas.
Qué se valida en cada etapa
- Etapa de prototipo (impresión 3D/CNC): validar si la estructura se monta, si existen interferencias y si la sensación al tacto y la tendencia dimensional son correctas. La impresión 3D es rápida y con alta libertad de formas; el CNC se acerca más a la pieza final en textura del material y precisión de ajuste.
- Etapa de series pequeñas (colada al vacío): validar el aspecto y la combinación de colores, validar el montaje con el material real y apoyar pruebas de uso a pequeña escala o ferias. La inversión en moldes de silicona es baja, adecuada para volúmenes de decenas de piezas.
- Etapa de producción en masa (inyección): validar la consistencia por lotes y el coste por pieza. La inversión en el molde es alta, pero el coste por pieza disminuye notablemente una vez amortizado.
Cuándo se pueden saltar etapas intermedias
Si la estructura ya se ha validado con piezas de CNC y los requisitos de apariencia no son altos, se puede abrir directamente el molde de inyección; si solo es una pieza funcional interna y la cantidad es muy pequeña, puede que la colada al vacío tampoco sea necesaria, y el CNC en series pequeñas sea más directo. A la inversa, para piezas visibles, piezas con combinación de colores o que requieren la sensación real del material, saltarse la colada al vacío y abrir directamente un molde de acero conlleva un riesgo elevado: el coste de modificar un molde una vez es muy superior al de hacer una ronda de moldes de silicona.
El criterio puede simplificarse en una frase: si el dinero que se va a gastar en la siguiente etapa ya ha reducido la incertidumbre a un nivel aceptable con la etapa anterior. El prototipo valida la estructura, la colada al vacío valida la apariencia y las series pequeñas, y la inyección valida el coste y la consistencia. Cuando sea necesario evaluar una ruta concreta, se puede partir de la capacidad de prototipado rápido o de la capacidad de moldeo por inyección para hacer la comparación.
Materiales y postprocesado: ¿puede una pieza fundida usarse como pieza estructural?
La diferencia en la selección de materiales entre piezas de colada al vacío y piezas de inyección radica esencialmente en el mecanismo de curado distinto. La colada al vacío utiliza poliuretano de dos componentes, donde los componentes A/B reaccionan y curan a temperatura ambiente o media, y las propiedades del material dependen de la formulación y la proporción de mezcla, con fluctuaciones entre lotes generalmente mayores que las de los termoplásticos. La inyección utiliza gránulos termoplásticos, que se funden por calor y se conforman por enfriamiento, y las propiedades del material están garantizadas por la designación del proveedor, con mejor consistencia entre lotes. Esto significa que las piezas de colada al vacío son adecuadas para validar apariencia, montaje y tacto, mientras que solo las piezas de inyección son adecuadas para piezas estructurales sometidas a esfuerzos a largo plazo.
Lógica de decisión entre piezas estructurales y piezas de apariencia
Para determinar si una pieza fundida puede usarse como pieza estructural, primero hay que responder tres preguntas: ¿está clara la dirección de las fuerzas?, ¿son aceptables las consecuencias de una falla? y ¿se requiere una vida útil a fatiga a largo plazo?. Si la pieza soporta principalmente tensiones de ensamblaje, fuerzas de clips o caídas leves, una pieza de vaciado en vacío suele ser suficiente; si la pieza es un soporte portante, un engranaje o un componente sometido a cargas cíclicas durante mucho tiempo, se deben priorizar las piezas de inyección o las piezas mecanizadas por CNC. Un problema común de las piezas de vaciado en vacío son las burbujas internas y las zonas de curado incompleto, que bajo carga pueden convertirse en el origen de grietas; por lo tanto, para piezas de vaciado con uso estructural se recomienda dejar un margen de seguridad en las secciones críticas, en lugar de diseñar según la resistencia teórica.
Postprocesado: lijado, pintura, serigrafía y ensamblaje
El postprocesado de las piezas fundidas suele incluir el desbarbado, el lijado de la línea de partición, el relleno, la pintura, la serigrafía y el ensamblaje. Las líneas de partición de las piezas de vaciado en vacío suelen ser más visibles que las de las piezas de inyección, porque el molde de silicona tiende a generar rebabas en el plano de partición, lo que aumenta el trabajo de lijado. Las rebabas de las piezas de inyección suelen ser más finas, pero los restos de la entrada deben tratarse. Antes de pintar se recomienda hacer una prueba de adherencia, especialmente en piezas de poliuretano, cuya superficie puede conservar restos de desmoldante, y pintar directamente puede provocar cráteres o desprendimiento de pintura. La serigrafía y la tampografía son sensibles a la planitud de la superficie, y en superficies curvas o zonas con hundimientos es fácil que la impresión quede incompleta. En cuanto al ensamblaje, la consistencia dimensional de las piezas de vaciado en vacío no es tan buena como la de las piezas de inyección; si hay relaciones de ajuste entre piezas, se recomienda prever un margen de ensamblaje ajustable o realizar un mecanizado secundario en las dimensiones de ajuste críticas.
Si una pieza debe cumplir tanto una función estética como cierta función estructural, la práctica común es: validar la cara visible con vaciado en vacío y fabricar la pieza estructural con CNC o inyección, eligiendo el material por separado para cada caso. Para el emparejamiento concreto de materiales se puede consultar la biblioteca de materiales, o pasar directamente a la cotización por diálogo con IA para que el equipo de ingeniería lo evalúe.
Preguntas frecuentes (FAQ)
Las siguientes preguntas cubren básicamente los puntos que más se cuestionan en las etapas de cotización y revisión de los procesos de fundición. Las respuestas intentan dar la lógica de decisión, en lugar de lanzar una cifra sin más.
¿Cómo elegir entre vaciado en vacío e inyección?
Hay que fijarse en dos cosas: el volumen de producción y qué se quiere validar ahora. El vaciado en vacío utiliza moldes de silicona, con baja inversión en moldes y replicación rápida, adecuado para lotes pequeños del orden de decenas de piezas, validación de apariencia y validación de ensamblaje; la inyección utiliza moldes metálicos, con alta inversión inicial, pero el costo por pieza se diluye con el volumen, adecuada para la producción en serie una vez definido el diseño. Si la estructura aún puede cambiar y la apariencia todavía se está ajustando, es más prudente empezar con vaciado en vacío; si el diseño ya está congelado y solo falta escalar, entonces se puede hablar de abrir molde para inyección.
¿Se puede usar una pieza fundida como pieza estructural?
Hay que analizarlo por separado. Las piezas de vaciado en vacío y las de inyección presentan diferencias en la selección de material, la densidad interna y el comportamiento mecánico; si pueden soportar cargas depende del modo de solicitación, la dirección de la carga y el margen de seguridad, y no se puede generalizar. Las piezas de apariencia, carcasas y soportes no portantes normalmente no tienen problema; para piezas que realmente soportan cargas o están sometidas a carga durante mucho tiempo, se recomienda informar al equipo de ingeniería sobre las condiciones de solicitación y determinar juntos si es necesario cambiar a mecanizado CNC o ajustar la estructura, en lugar de aplicar directamente el criterio de las piezas de apariencia.
¿Es alto el costo de modificar el molde después?
La modificación de los moldes de silicona suele ser relativamente flexible; el costo de reparar una zona o rehacer un molde es menor, y esa es también la razón por la que son adecuados para iterar. La modificación de un molde de acero para inyección implica ajustes en la cavidad, la entrada, la refrigeración o la estructura de expulsión; cuanto mayor es el cambio, mayor es el costo, y algunas modificaciones incluso requieren volver a mecanizar el núcleo del molde. Por eso, antes de inyectar conviene confirmar bien los ángulos de desmoldeo, los espesores de pared y la posición de la entrada, cuestiones de DFM; es mucho más rentable que modificar el molde después.
¿Qué tan pequeño debe ser un lote pequeño para considerarse adecuado?
No hay un umbral único; depende del tamaño de la pieza, la complejidad estructural y la sensibilidad al costo. Por experiencia, el vaciado en vacío se orienta más al rango de decenas a unos pocos cientos de piezas, mientras que la inyección solo resulta rentable cuando el volumen es lo bastante grande como para diluir el costo del molde. El verdadero punto de corte se recomienda determinarlo comparando el costo total: repartir la inversión del molde entre el volumen previsto por pieza y compararla con el costo por pieza del vaciado en vacío; el punto de cruce es el momento de cambiar.
¿Cómo se aceptan la precisión y la apariencia de las piezas fundidas?
Primero hay que clasificar por superficies: las superficies funcionales, las de apariencia y las de ensamblaje deben tener cada una su propio estándar; no se debe aplicar un único requisito a todas las superficies. Las superficies funcionales y de ensamblaje se centran en las dimensiones y el ajuste; las de apariencia, en defectos visibles como hundimientos, líneas de soldadura, poros y rebabas. Antes de la aceptación es mejor confirmar con el proveedor las dimensiones críticas y las referencias de apariencia, y si es necesario, usar escaneo 3D para la comparación. Las tolerancias concretas y los criterios de aceptación deben basarse en los planos y el acuerdo técnico confirmados por ambas partes; no se recomienda darlos por sentados según la experiencia.
Key takeaways
- La variable central de los procesos de fundición es el molde: el molde de silicona es adecuado para réplicas de lotes pequeños, el molde de acero para el moldeo por inyección en serie, y ambos difieren por completo en la curva de costes y la flexibilidad de modificación.
- El valor del vaciado al vacío (réplica de prototipos) radica en replicar rápidamente con un molde de silicona piezas con aspecto y tacto cercanos a las de inyección, adecuado para pruebas piloto de lotes pequeños y validación de mercado.
- El enfoque DFM del moldeo por inyección se centra en el ángulo de desmoldeo, la uniformidad del espesor de pared, la posición de la entrada y la refrigeración; esto determina la consistencia en serie y el coste por pieza, no la precisión de una pieza individual.
- Los defectos comunes de las piezas fundidas (poros, rechupes, líneas de soldadura, deformación) en su mayoría se remontan al equilibrio entre llenado y refrigeración; en la aceptación deben evaluarse por niveles combinando caras funcionales y no funcionales.
- La fundición, el CNC y la impresión 3D no son relaciones de sustitución, sino rutas combinadas por segmentos según el lote, el material y los requisitos de aspecto.



