
La precisión no son los parámetros de la máquina, sino la superposición de errores en el tiempo
En el taller es común ver esta escena: un centro de mecanizado con una precisión de posicionamiento nominal muy alta, sin cambios de programa, herramienta ni material, produce piezas semiconductoras que no cumplen en las cotas críticas. La primera reacción del operario es sospechar de la máquina, así que vuelve a calibrar la herramienta, a alinear de nuevo o incluso cambia de equipo, pero el problema persiste. La verdadera causa a menudo no está en los parámetros estáticos de la máquina, sino en que los errores se van acumulando poco a poco dentro del ciclo de mecanizado.
Las piezas semiconductoras suelen compartir rasgos comunes: no son grandes, pero concentran requisitos de forma y posición; el material suele ser acero inoxidable, aluminio, plásticos de ingeniería o aleaciones especiales; y en su estructura abundan paredes delgadas, cavidades profundas, agujeros esbeltos o características de alta relación longitud-diámetro. Este tipo de piezas es más sensible a la "estabilidad" que a la "precisión de pico". La redondez o rectitud que una máquina mide en frío y su comportamiento tras cuatro horas de mecanizado continuo pueden ser dos cosas completamente distintas.
Si descomponemos el error, proviene aproximadamente de cuatro direcciones: térmico: el ambiente, el husillo, el husillo de bolas y el calor de corte hacen que la posición relativa entre herramienta y pieza cambie continuamente; fuerza: la fuerza de corte hace que las paredes delgadas se aparten y que las tensiones residuales se redistribuyan; vibración: el chatter y las características dinámicas del husillo afectan la superficie y la consistencia dimensional; medición: si la referencia de medición, la compensación térmica y la compensación de la sonda no están alineadas, la conformidad puede ser solo una apariencia. Estos cuatro tipos de error no existen de forma independiente; se amplifican mutuamente dentro del mismo intervalo de mecanizado.
Por eso este artículo no se desarrolla en el orden convencional de "máquina-herramienta-útil-dispositivo", sino que se organiza según la ruta de superposición del error en el tiempo: primero el calor, luego la fuerza y la vibración, después la transmisión de referencias en el amarre y, finalmente, la medición y el control del proceso. El objetivo no es dar un parámetro universal, sino ofrecer una lógica de diagnóstico utilizable en el taller: cuando una pieza no cumple, saber qué eslabón revisar primero, cómo verificarlo y qué medidas de mitigación merecen la pena.

Calor: la primera fuente de desviación subestimada
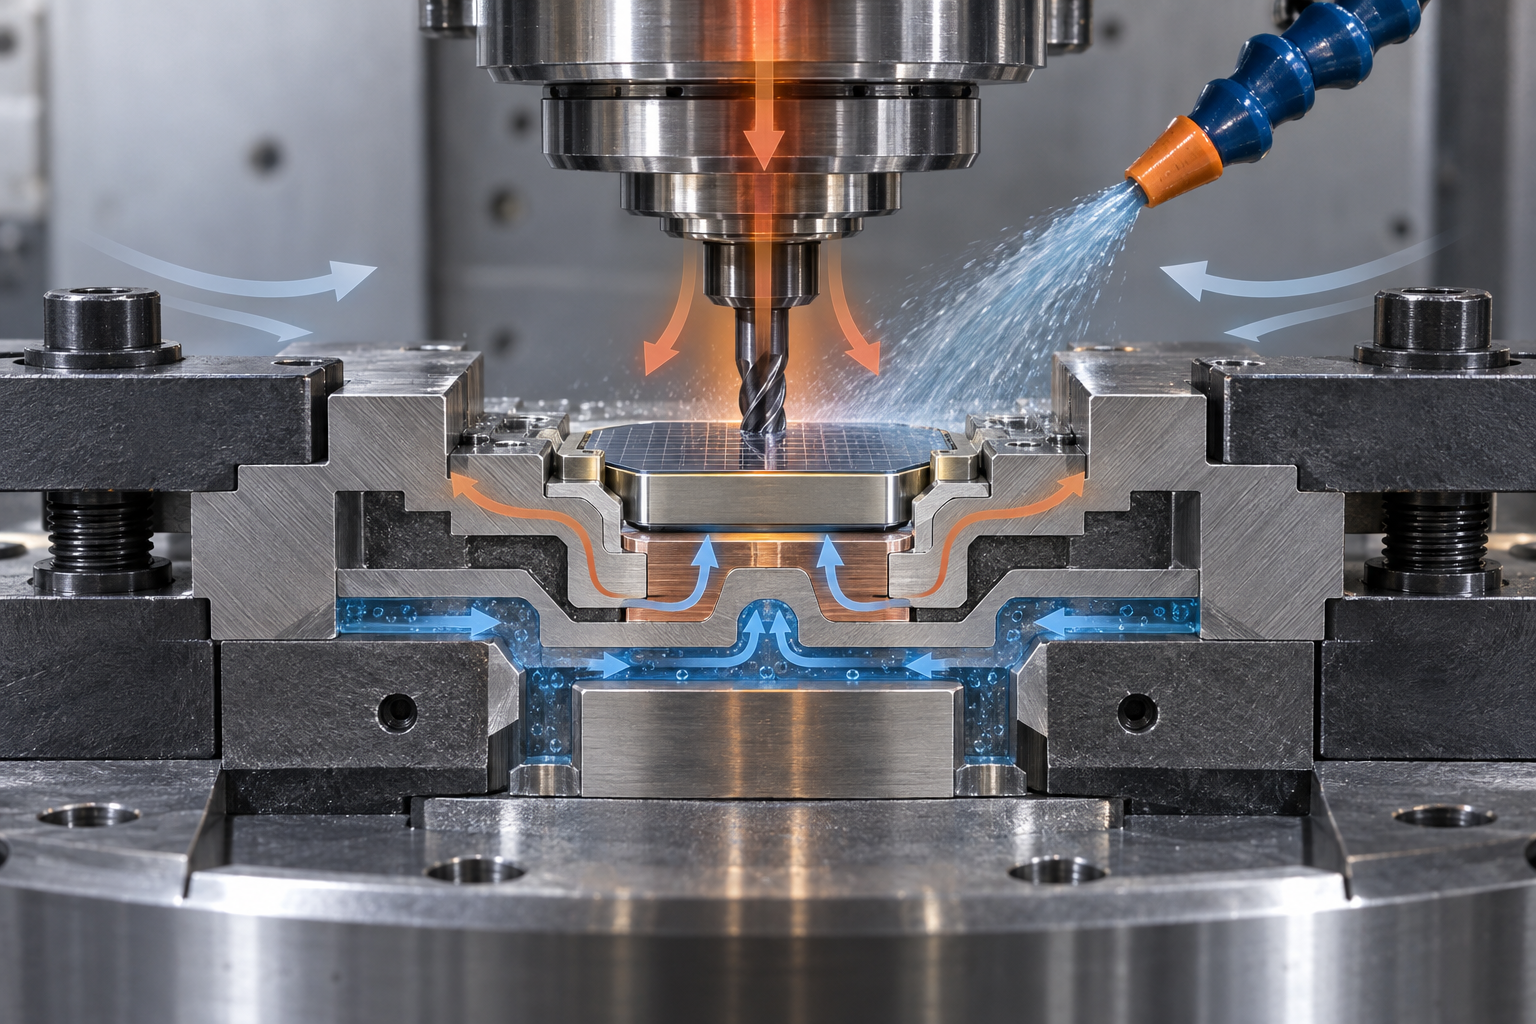
Las piezas semiconductoras suelen dejar muy poco margen en la cadena dimensional, y la deformación térmica es el único error en el que "la máquina no se mueve, pero la pieza sí". No se refleja en la precisión geométrica estática de la máquina, pero cambia continuamente la posición relativa entre herramienta y pieza durante el ciclo de mecanizado. Para entender el calor, primero hay que reconocer que no es una única fuente, sino varias rutas que actúan simultáneamente.
Cuatro rutas térmicas: del ambiente a la pieza
- Fluctuación de la temperatura ambiente: la diferencia de temperatura entre el día y la noche en el taller o el arranque y parada del aire acondicionado hacen que el bastidor, la pieza y los instrumentos de medición se dilaten y contraigan lentamente. Cuanto mayor sea la pieza y mayor el coeficiente de expansión del material, más evidente será esta deriva.
- Dilatación térmica del husillo y del husillo de bolas: durante el mecanizado continuo, el husillo y el husillo de bolas se calientan y la posición axial cambia en consecuencia. Se manifiesta como una discrepancia dimensional entre "la primera pieza al encender" y "la pieza tras dos horas de funcionamiento".
- El calor de corte entra en la pieza: especialmente en materiales de baja conductividad térmica como el acero inoxidable o las aleaciones de titanio, el calor se concentra en la zona de corte; las piezas de pared delgada se dilatan localmente y vuelven a contraerse al enfriarse.
- Temperatura no uniforme del refrigerante: el refrigerante es tanto un medio de evacuación de virutas como un portador térmico. Cuando la temperatura del líquido es inestable, transporta el calor de forma desigual a la pieza y al bastidor.
La forma en que se superponen estas cuatro rutas determina que, observando solo una de ellas, a menudo no se encuentre la causa raíz. En el taller, el enfoque más práctico es medir en la dimensión temporal, en lugar de medir una sola pieza.
Dos métodos de diagnóstico que no cuestan dinero
Primero, comparar la primera y la última pieza de un mecanizado continuo. Con el mismo programa y el mismo amarre, mecanizar varias piezas seguidas y medir solo las cotas críticas. Si las dimensiones derivan en una sola dirección, el calor es el principal sospechoso; si las dimensiones fluctúan aleatoriamente, es más probable que se trate de vibración, amarre o desgaste de la herramienta. Segundo, volver a medir tras detener la máquina. Dejar reposar la pieza recién mecanizada un tiempo en un ambiente de temperatura constante y medirla de nuevo: si las dimensiones se recuperan notablemente, significa que el calor de corte o las tensiones de amarre están actuando, y no que el posicionamiento de la máquina sea inexacto.
Ideas de mitigación: estabilizar primero el calor
La dirección no es "eliminar el calor", sino alcanzar el régimen estacionario térmico antes de cortar las cotas críticas. Las prácticas habituales incluyen: dejar que la máquina funcione en vacío o precalentar hasta el equilibrio térmico antes de las operaciones críticas; programar el acabado después del desbaste, en un intervalo de temperatura relativamente estable; emplear eliminación de material simétrica en piezas de pared delgada para evitar la acumulación unilateral de calor y tensiones; mantener lo más estable posible la temperatura del refrigerante y, si es necesario, usar control térmico independiente. Estas medidas no cambian la precisión nominal de la máquina, pero pueden reducir notablemente la deriva dentro del ciclo de mecanizado. Los parámetros concretos deben confirmarse con el equipo de ingeniería según el material, la estructura y el estado del equipo.
Vibración y fuerza de corte: el verdadero adversario de las paredes delgadas y las cavidades profundas
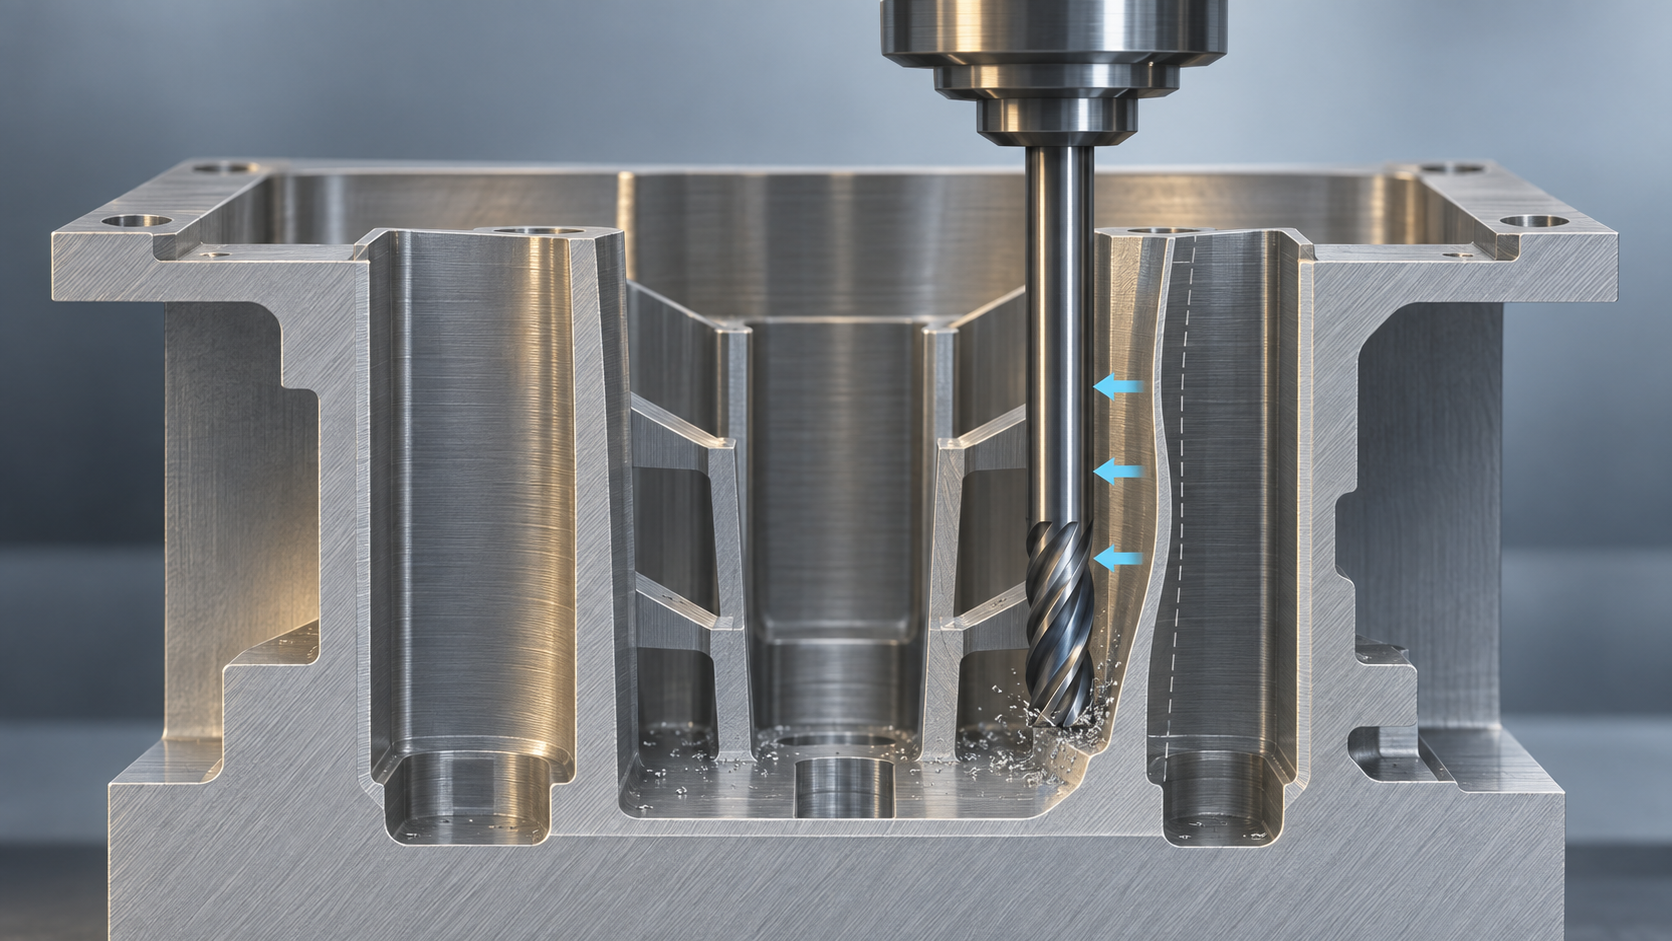
Muchas piezas de los equipos semiconductores parecen sencillas por fuera, pero su dificultad real está en las paredes delgadas, las cavidades profundas y la alta relación longitud-diámetro. Por ejemplo, una placa fría con canales densos, una tapa de cavidad de pared muy fina o un eje de transmisión esbelto. Este tipo de estructuras casi no tiene rigidez frente a la fuerza de corte: en cuanto la herramienta toca, la pieza se aparta, la herramienta corta después y la cota se desvía. La deformación térmica es una variable lenta; la vibración y la fuerza de corte son variables rápidas que ocurren en cada filo, y su lógica de tratamiento es completamente distinta.
Chatter, deflexión y tensiones residuales: tres derivas diferentes
Las derivas dimensionales que se encuentran en el taller suelen provenir de tres mecanismos, pero sus manifestaciones se confunden fácilmente. El chatter es una vibración autoexcitada entre herramienta y pieza, que deja marcas periódicas en la superficie y hace que las dimensiones fluctúen dentro de un cierto intervalo; la deflexión es la fuerza de corte que empuja la pared delgada, de modo que la herramienta corta realmente menos de lo programado, con espesor de pared mayor y ancho de ranura menor; la liberación de tensiones residuales es más sutil: la eliminación de material rompe el equilibrio de tensiones original del bruto y la pieza puede incluso deformarse lentamente después de un tiempo. El diagnóstico es directo: si con el mismo programa y la misma herramienta la desviación aumenta a medida que la pared se adelgaza, probablemente sea deflexión; si la superficie presenta marcas periódicas acompañadas de ruido anómalo, sospechar primero del chatter; si la primera pieza es conforme y luego se sale de tolerancia tras reposar o tras un alivio de tensiones posterior, hay que investigar las tensiones residuales.
Voladizo de la herramienta y estrategia de avance: primero reducir la fuerza, luego hablar de velocidad
Para las paredes delgadas y cavidades profundas, el primer principio es reducir la fuerza de corte radial, y no aumentar sin más la velocidad de giro. Cuanto mayor es el voladizo de la herramienta, más disminuye la rigidez, así que conviene que sea lo más corto posible y, si es necesario, usar portaherramientas más gruesos o prolongadores especiales para recuperar rigidez. En el avance, una pequeña profundidad de corte con un gran avance por diente suele ser más estable que una gran profundidad con poco avance, porque la primera distribuye la fuerza en dirección axial y reduce la deflexión. En el mecanizado de cavidades profundas se puede eliminar material por capas para que el margen se libere de forma uniforme y evitar que una pasada corte de repente todo el ancho. Para características esbeltas de alta relación longitud-diámetro, desbastar primero y acabar después, con eliminación simétrica, es más controlable que una sola pasada hasta el final. La refrigeración y la evacuación de virutas también deben considerarse en paralelo, ya que la acumulación de virutas puede rayar de nuevo la superficie ya mecanizada.
Formas de soporte: "tomar prestada" rigidez para la pieza
Cuando la rigidez de la propia pieza no es suficiente, hay que compensarla con soportes. Las prácticas habituales incluyen dejar nervios o salientes tecnológicos en la cavidad y eliminarlos después del mecanizado; usar materiales de relleno removibles para soportar temporalmente las paredes delgadas; o ajustar el orden de las operaciones para mecanizar primero las partes rígidas y liberar al final la zona de pared delgada. Estos medios añaden operaciones, pero en comparación con el retrabajo por no conformidad suelen ser más rentables. La elección concreta depende de si la pieza permite finalmente dejar marcas de soporte y de si hay capacidad posterior de desbarbado y limpieza. Ante este tipo de estructuras, se recomienda enviar el plano y las características críticas a evaluación de ingeniería antes de cotizar, confirmar el plan de soporte y el método de inspección, y luego decidir si usar CNC o hacer primero una validación con prototipo.
Sujeción: el eslabón donde más fácilmente se pierde precisión en la transferencia de referencias
En las piezas semiconductoras hay un tipo de estructura muy típica: no es grande en apariencia, pero tiene varios agujeros, ranuras o superficies de sellado con requisitos de posición muy estrictos, y a menudo solo una o dos caras pueden usarse para el posicionamiento. Los problemas de precisión de este tipo de piezas rara vez se deben a que la máquina "no pueda cortar", sino más bien a que la relación de referencias se pierde ya en la etapa de sujeción. La fuerza de sujeción provoca deformación elástica de la pieza, que rebota al soltar las mordazas; y las sujeciones múltiples acumulan el error de posicionamiento capa tras capa hasta la dimensión final.
Deformación elástica causada por la fuerza de sujeción
Las estructuras de pared delgada o en voladizo se comprimen durante la sujeción; al cortar, la herramienta "ve" una forma restringida, y al soltar, la pieza rebota, cambiando las dimensiones y la planitud. El método de diagnóstico es directo: medir las dimensiones clave en estado sujeto y volver a medir tras soltar; la diferencia entre ambas es la deformación introducida por la sujeción. Las estrategias de mitigación suelen ser reducir la fuerza de sujeción, añadir puntos de apoyo, trasladar la posición de sujeción a zonas de mayor rigidez, o cambiar a un modo de agarre por contacto de superficie en lugar de contacto puntual.
Unificación de referencias y selección de utillaje
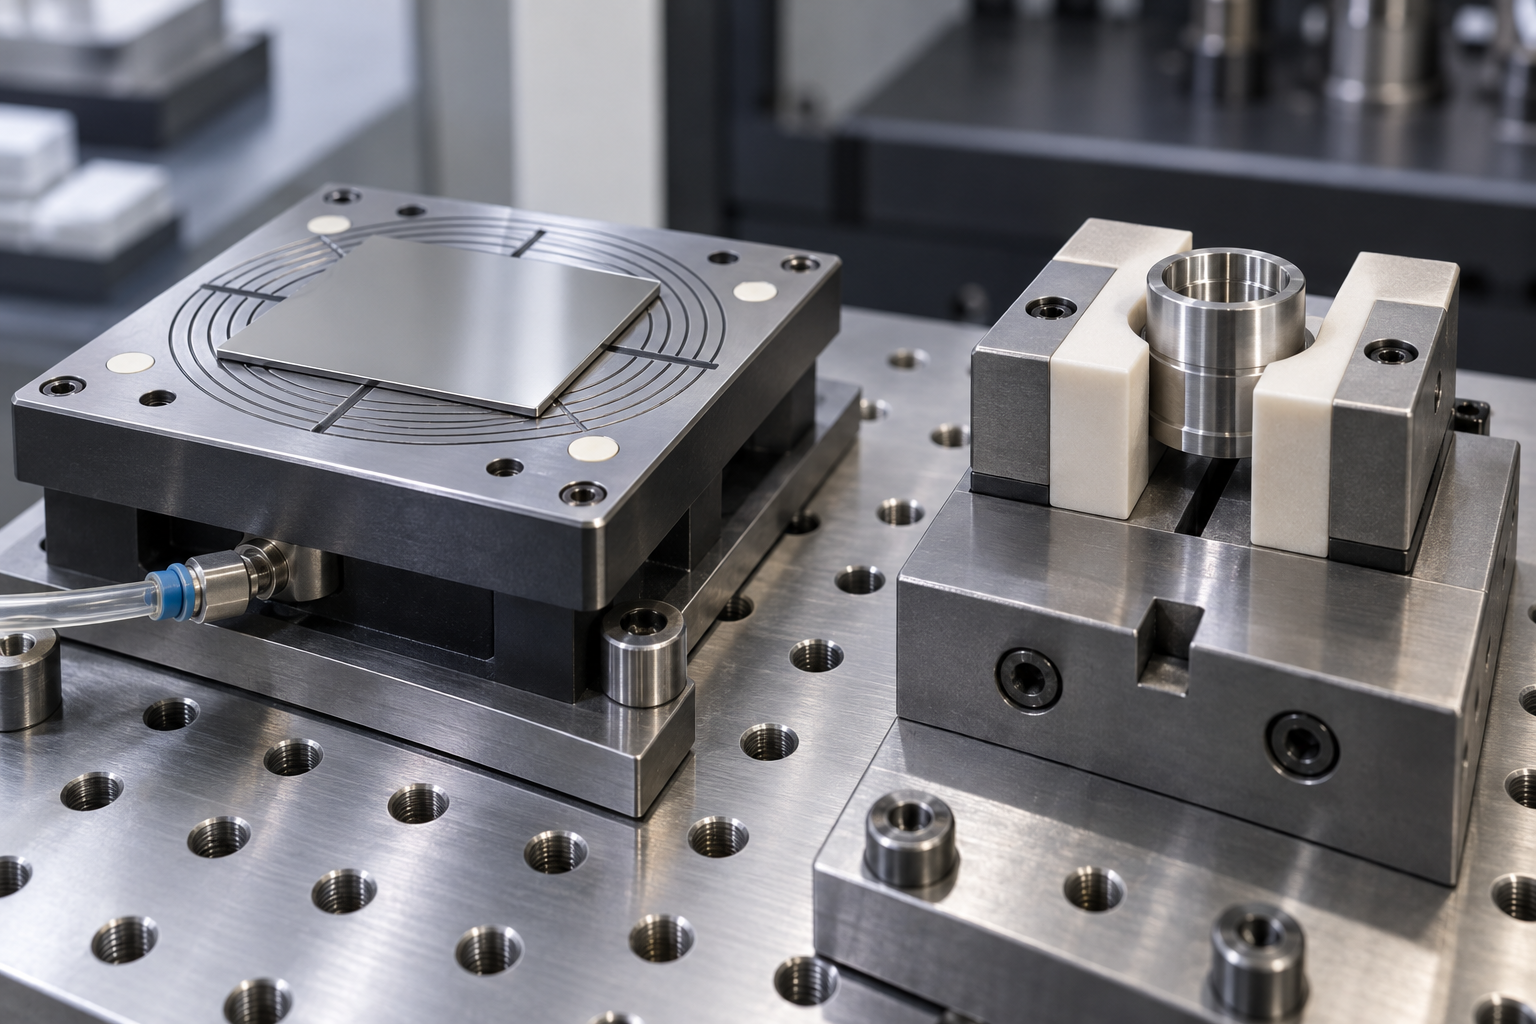
El principio es solo uno: la referencia de mecanizado debe coincidir en lo posible con la referencia de medición. Si la primera operación se posiciona con una cara en bruto y las siguientes cambian a una cara ya mecanizada, la referencia se transforma y los errores se acumulan. El plato de vacío es adecuado para piezas de gran superficie y tipo placa delgada; la fuerza de sujeción es uniforme pero la succión es limitada. Las mordazas blandas son adecuadas para piezas con diámetro exterior ya mecanizado o forma regular; reducen el daño por agarre pero el posicionamiento repetitivo depende de la precisión del plato. El utillaje dedicado es adecuado para piezas de producción estable y estructura fija; la inversión inicial es alta, pero permite fijar la referencia. Cuál elegir depende de la rigidez de la pieza, el lote y el método de medición posterior; se recomienda confirmarlo con ingeniería durante la fase de prototipado.
Medición: si el método de medición es incorrecto, la conformidad es solo una apariencia
En las piezas semiconductoras hay un escenario recurrente: el informe de la máquina de medición por coordenadas muestra que las dimensiones caen dentro del rango del plano, pero al ensamblar en la estación no entran, o entran pero la función se desvía. El problema a menudo no está en el mecanizado, sino en la etapa de medición: el método de medición en sí introduce desviaciones, o el estado de medición no coincide con el estado de ensamblaje. Si se trata la medición como una "confirmación final" y no como "parte del mecanizado", la conformidad es solo conformidad sobre el papel.
Qué cubre cada uno: CMM, medición por visión y escaneo 3D
La medición por contacto CMM es adecuada para geometrías regulares, agujeros profundos, escalones y dimensiones que requieren una alineación estricta de referencias; la compensación del radio de la punta y la distribución de los puntos de medición afectan directamente el resultado. La medición por visión es favorable para contornos de pared delgada, características pequeñas y proyecciones de bordes, pero tiene poca capacidad para la dirección de altura y superficies libres sin referencia. El escaneo 3D destaca en la forma global, superficies libres y comparación inversa, y puede proporcionar rápidamente un mapa de desviación de dominio completo, pero su valor depende del método de alineación de referencias y del tratamiento superficial previo al escaneo. Los tres no son sustitutos entre sí, sino que cubren diferentes tipos de características.
La compensación de temperatura suele pasarse por alto. Después de retirar la pieza de la máquina, la temperatura sigue cambiando; si se mide de inmediato, la lectura se desplaza a medida que la pieza se enfría. Lo prudente es dejar que la pieza alcance el equilibrio térmico en el entorno de medición antes de medir, y registrar el estado ambiental durante la medición en el informe. La compensación del radio de la punta, la calibración del palpador y la alineación de referencias también son fuentes de error: si se elige mal la referencia, todas las dimensiones posteriores se trasladarán o rotarán en conjunto.

Cuando la pieza es de superficie libre, de pared delgada o requiere una comparación de dominio completo con el modelo digital original, el posicionamiento del escaneo 3D es muy claro: amplía la "dimensión puntual" a "desviación superficial", ayudando a determinar la tendencia de deformación y las zonas de interferencia en el ensamblaje. Este tipo de inspección es más sensible al establecimiento de referencias y a los parámetros de escaneo; se recomienda confirmar la referencia de comparación junto con el fabricante, en lugar de conformarse con un mapa de desviación en color. Si necesita soporte de ingeniería inversa o escaneo de inspección, puede consultar el alcance de aplicación a través de capacidades de escaneo 3D, o enviar directamente el plano y los requisitos de inspección mediante cotización por diálogo con IA.
Integrar la precisión en el proceso: puntos de control desde el prototipado hasta la producción en pequeños lotes
Las secciones anteriores tratan de dónde vienen los errores. Esta sección cambia de perspectiva: la precisión no se "ajusta" con una sola operación, sino que se "bloquea" mediante el proceso. Con la misma máquina y el mismo programa, ¿por qué la primera pieza es conforme y la trigésima empieza a desviarse? A menudo no es que la máquina empeore de repente, sino que faltan en el proceso algunos puntos de control que frenen el error.
Confirmación de la primera pieza y muestreo en proceso: definir claramente qué es "conforme"
La confirmación de la primera pieza no consiste solo en medir una dimensión. Debe responder a tres cosas: si la referencia coincide con el plano, si las características clave están dentro del rango esperado y si el proceso de mecanizado ya ha alcanzado el equilibrio térmico. Si la primera pieza se hizo justo al encender la máquina, puede ser solo "conforme en frío" y no representar el estado estable. Lo más prudente es: dejar que la máquina haga primero un precalentamiento o corte en vacío, y una vez estabilizado el estado, confirmar la primera pieza y usar sus datos como referencia para el muestreo posterior.
La frecuencia del muestreo en proceso depende de la criticidad de la pieza y del tiempo de mecanizado. En escenarios sensibles a las dimensiones como las piezas semiconductoras, normalmente se muestrea a intervalos fijos durante el mecanizado continuo, en lugar de medir todo junto al final. Una vez detectada una desviación tendencial, se puede ajustar antes de que el lote se convierta en chatarra.
Espera de equilibrio térmico y vida útil de la herramienta: dos esperas que suelen omitirse
La espera de equilibrio térmico parece una pérdida de tiempo, pero a menudo es más barata que el retrabajo. En el mecanizado continuo, la temperatura del husillo, los husillos de bolas y la pieza sube lentamente, y las dimensiones se desplazan con ella. Si el proceso lo permite, dejar un tiempo de enfriamiento o estabilización entre el desbaste y el acabado, antes de pasar al acabado, suele ser más estable que hacerlo todo de una vez. Lo mismo ocurre con la vida útil de la herramienta: al mecanizar con la misma herramienta hasta etapas avanzadas, cambian tanto la fuerza de corte como la deflexión; conviene programar el acabado de dimensiones clave en la fase en que la herramienta está en mejor estado, o establecer puntos de cambio de herramienta.
Registro trazable: permitir que los problemas se puedan revisar
El registro no es una formalidad. La versión del programa, el número de herramienta, el método de sujeción, los datos de medición y el estado ambiental son, cuando aparecen diferencias entre lotes, la única pista que permite rastrear la fuente del error. Sin registros, solo se puede adivinar; con registros, se puede determinar si fue el calor, la sujeción o el desgaste de la herramienta.
Etapa de prototipado: CNC, impresión 3D y moldeo por vacío cubren cada uno un tramo
En la fase de validación de piezas semiconductoras, los roles de los tres procesos no se superponen. El mecanizado CNC es adecuado para validar dimensiones y ensamblaje con materiales reales, especialmente en escenarios que requieren soporte, sellado o ajuste con metal o plásticos de ingeniería; la impresión 3D es más adecuada para validar rápidamente formas, canales de flujo e interferencias de ensamblaje, con iteración rápida, pero el material suele ser diferente al de la pieza final y no puede equipararse directamente al rendimiento en producción; el moldeo por vacío (colada al vacío) es adecuado en la etapa de pequeños lotes para validar función o apariencia con piezas de resina cercanas al material final, a medio camino entre el prototipo y la producción en serie.
El momento de cambiar de proceso suele depender del objetivo de validación: si lo que se valida es "si entra o no", la impresión 3D puede ser suficiente; si lo que se valida es "si las dimensiones son estables en condiciones reales de trabajo", se necesitan piezas CNC o de moldeo. Alinear el objetivo de validación con la capacidad del proceso ahorra más tiempo que perseguir obstinadamente "lo más parecido a la producción en serie".
Preguntas frecuentes: algunas cuestiones de precisión que más se preguntan en el taller
Cuando una pieza semiconductora está fuera de tolerancia, ¿debe revisarse primero la máquina o primero el calor y la sujeción?
Primero descartar el calor y la sujeción, y después sospechar de la máquina. La precisión geométrica estática de la máquina es relativamente estable, mientras que la deriva térmica y la deformación por sujeción varían con el tiempo y el lote. El orden práctico es: primero comparar la primera y la última pieza de un mecanizado continuo para determinar si existe una deriva unidireccional; luego medir las dimensiones clave una vez en estado sujeto y otra en estado suelto para cuantificar la deformación introducida por la sujeción; una vez descartados ambos, volver a la precisión geométrica de la máquina, las características dinámicas del husillo y el estado de la herramienta. Así se evita cambiar de equipo a ciegas o reajustar la herramienta repetidamente.
Al mecanizar piezas de pared delgada, el espesor de pared siempre sale mayor y el ancho de ranura menor, ¿a qué se debe?
Es el típico fenómeno de deflexión de la herramienta: la fuerza de corte empuja la pared delgada, el volumen realmente eliminado por la herramienta es menor que el valor programado, y por eso el espesor de pared sale mayor y el ancho de ranura menor. La dirección de mitigación es reducir la fuerza de corte radial, no aumentar la velocidad. Se puede intentar acortar el voladizo de la herramienta, usar poca profundidad de corte con gran avance por diente, añadir nervios de proceso dentro de la cavidad o soporte de relleno temporal, y programar el acabado después de la liberación de tensiones. Si además aparecen marcas de vibración regulares en la superficie, hay que considerar también el chatter y revisar las características dinámicas del husillo y la rigidez de sujeción de la herramienta.
La medición CMM es conforme, pero no entra en el ensamblaje, ¿dónde está el problema?
En la mayoría de los casos, el estado de medición no coincide con el estado de ensamblaje. Las causas comunes incluyen: que la referencia de medición y la referencia de mecanizado no están unificadas, ocultando la posición; que la pieza se mide antes de alcanzar el equilibrio térmico tras salir de la máquina, con lecturas que se desplazan al enfriarse; que existe desviación en la compensación del radio de la punta o en la calibración del palpador; y que solo se midieron dimensiones puntuales sin evaluar la forma global y la tendencia de deformación. Se recomienda dejar que la pieza se estabilice en el entorno de medición antes de medir, registrar el estado ambiental en el informe y complementar con escaneo 3D para la comparación de dominio completo en piezas de superficie libre o de pared delgada.
En la etapa de prototipado de pequeños lotes, ¿hasta qué punto debe llevarse el control de precisión?
El valor de la fase de prototipado no radica en que una pieza individual sea conforme, sino en definir con claridad, junto con la referencia, el amarre y el plan de inspección. Se recomienda confirmar ya en la fase de primera pieza: si la referencia de mecanizado coincide con la referencia de medición, si la fuerza de amarre puede provocar deformaciones medibles, qué método de medición se utilizará para las dimensiones clave y cuánto tiempo se necesita para la estabilidad térmica. Una vez fijada esta información, la variación en la fase de producción en serie se reduce notablemente. Si en el prototipado solo se busca que las dimensiones pasen y se ignora la consistencia del proceso, en la producción en serie a menudo hay que rehacer el trabajo.
¿Hasta qué nivel se debe controlar la temperatura del taller para que sea suficiente?
No existe un valor unificado; depende del tamaño de la pieza, del coeficiente de expansión del material y de la banda de tolerancia. El principio de juicio es: hacer que la variación dimensional causada por las fluctuaciones de la temperatura ambiente sea menor que una proporción razonable de la banda de tolerancia. Más que buscar una temperatura absoluta extremadamente baja, es más importante la estabilidad térmica: evitar el arranque y parada del aire acondicionado, la apertura frecuente de puertas o la deriva periódica provocada por la diferencia de temperatura entre el día y la noche. Para los procesos sensibles a la precisión, se puede precalentar la máquina hasta el equilibrio térmico antes de cortar las dimensiones clave y, en la medida de lo posible, programar el acabado en los periodos en que la temperatura sea relativamente estable.
Key takeaways
- La precisión es el resultado de la superposición en el tiempo de cuatro tipos de error: térmico, de fuerza, de vibración y de medición; observar solo uno de ellos a menudo no permite encontrar la causa raíz.
- Las estructuras de pared delgada, cavidades profundas y alta relación longitud-diámetro hacen que la fuerza de amarre y la fuerza de corte sean las principales fuentes de desviación; reducir la fuerza es más eficaz que aumentar la velocidad.
- La estabilidad térmica es más importante que perseguir parámetros extremos de la máquina; comparar la primera y la última pieza de un mecanizado continuo permite diagnosticar rápidamente la deriva térmica.
- Si la referencia de medición no coincide con la referencia de mecanizado, se enmascara la desviación real como "conforme".
- Ya en la fase de prototipado deben definirse conjuntamente la referencia, el amarre y el plan de inspección, en lugar de remediar después de que aparezca la no conformidad.



