Por qué las piezas de plástico de ingeniería moldeadas por inyección presentan contracción, marcas de hundimiento y alabeo: desde las zonas locales gruesas hasta la refrigeración desigual
Después de probar el molde de una carcasa de plástico de ingeniería, aparecieron marcas de hundimiento en la superficie cosmética, la planitud de la superficie de ensamblaje superó la tolerancia y se produjeron atascos entre el soporte y la pieza de acoplamiento. En planta, a menudo se intenta primero aumentar la presión de mantenimiento, pero esto no siempre resulta eficaz. Si la causa raíz es un espesor de pared desigual, la acumulación de material en la raíz de una nervadura, una zona gruesa en la base de un resalte o una refrigeración desequilibrada del molde, ajustar únicamente los parámetros de inyección solo puede cambiar la manifestación del defecto, no eliminar las diferencias de contracción.
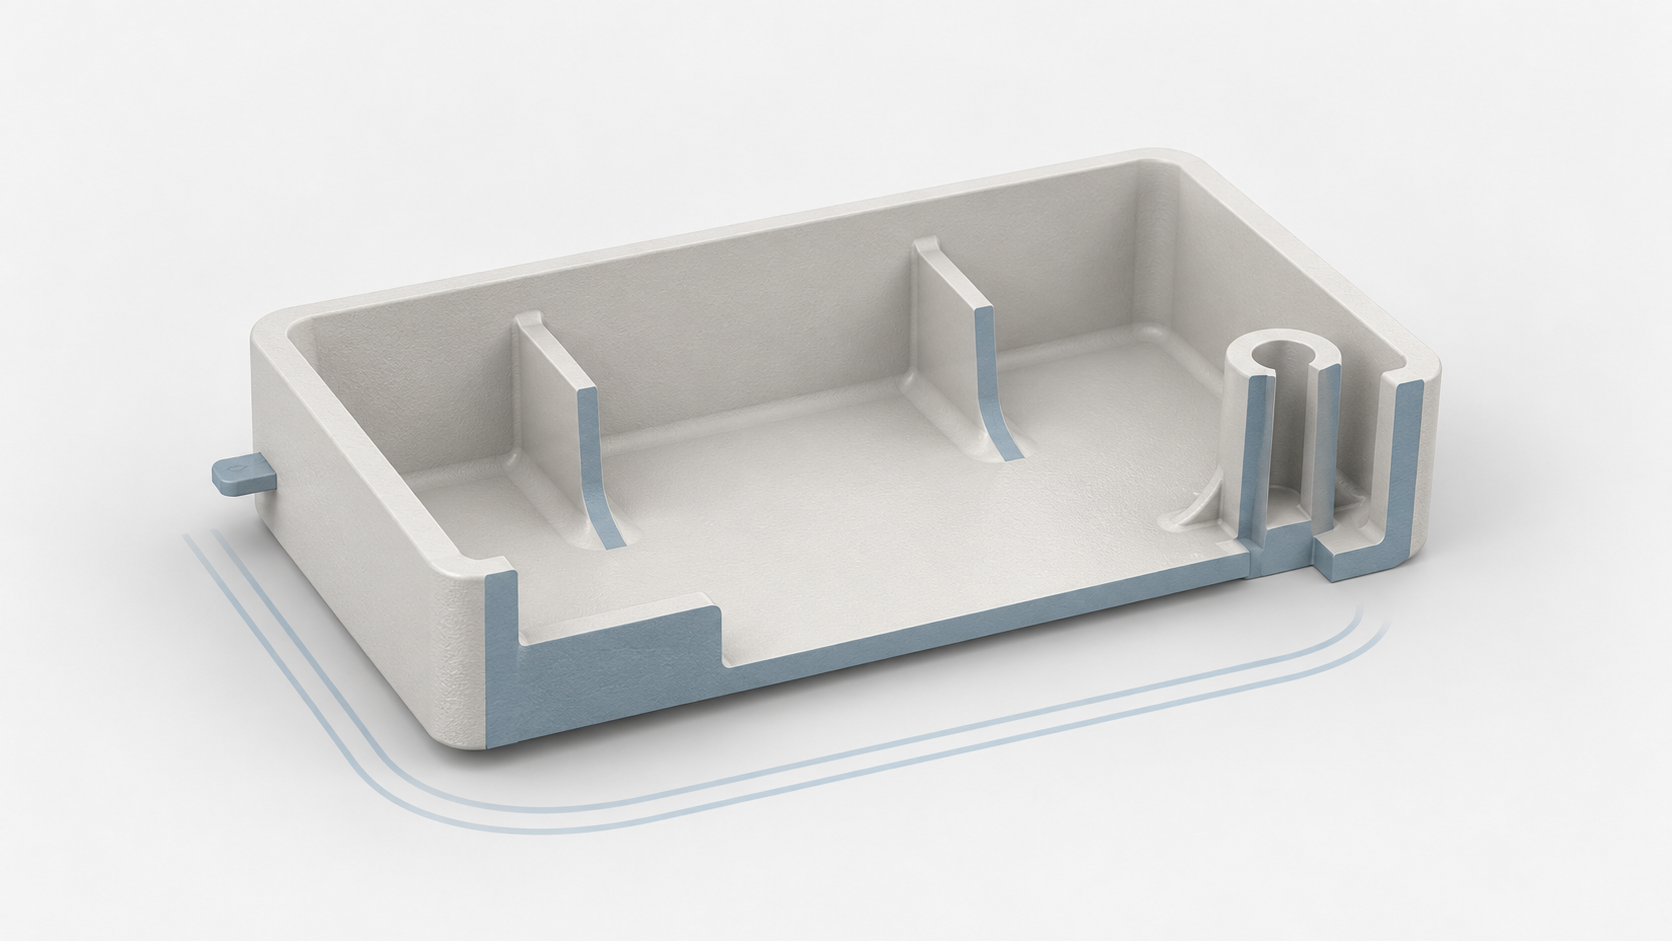
La contracción de las piezas de plástico de ingeniería moldeadas por inyección suele comenzar en las zonas gruesas
Después de llenar la cavidad, la masa fundida de plástico se enfría y se contrae gradualmente. Las secciones gruesas disipan el calor más lentamente, y la presión de mantenimiento también puede tener dificultades para transmitirse de forma continua hasta las zonas alejadas; por ello, la contracción volumétrica tras el enfriamiento resulta más evidente. Las nervaduras situadas detrás de una superficie cosmética, los resaltes para tornillos, las intersecciones de nervaduras y las conexiones con aumentos bruscos de espesor son zonas prioritarias para comprobar la presencia de marcas de hundimiento. Aumentar directamente el espesor de la pared principal puede incrementar el consumo de material, el tiempo de refrigeración y la contracción local; normalmente, reducir adecuadamente el espesor de las nervaduras y los resaltes, utilizar estructuras huecas o aplicar transiciones graduales favorece más el control de las zonas gruesas.
El alabeo en el moldeo por inyección proviene de las diferencias de contracción, no solo de los parámetros de la máquina
Cuando la velocidad de enfriamiento, la orientación del material o la magnitud de la contracción difieren entre distintas zonas de la pieza, las tensiones residuales internas se liberan después del desmoldeo y se manifiestan como curvatura, torsión o deformación de la superficie de ensamblaje. Los plásticos de ingeniería reforzados con fibra de vidrio también pueden presentar anisotropía en la dirección del flujo. La secuencia de diagnóstico debe mantenerse estable: primero se revisan la geometría y las zonas locales gruesas; después se comprueban el grado del material y los datos de contracción; a continuación se inspeccionan la ubicación de la compuerta, la distribución de la refrigeración y la ventana de presión de mantenimiento; por último, se confirman las referencias de medición de la planitud y de las dimensiones críticas, así como los requisitos reales de ensamblaje. El análisis de flujo del molde puede ayudar a comparar alternativas, pero estas aún deben validarse mediante piezas de prueba y mediciones dimensionales.

Cómo determinar el espesor de pared de una pieza de plástico de ingeniería moldeada por inyección: equilibrio entre uniformidad, longitud de flujo y resistencia funcional
El espesor de pared es el primer criterio estructural del DFM para piezas de plástico de ingeniería moldeadas por inyección. Para algunas piezas termoplásticas moldeadas por inyección, aproximadamente 1,2–3 mm puede utilizarse como rango inicial de comprobación, pero no constituye una limitación universal. El grado de la resina, la longitud de flujo, el tamaño de la pieza, la presión de llenado y las cargas funcionales pueden modificar el valor adecuado. Durante la revisión del plano, primero se debe señalar el espesor de pared nominal T y, a continuación, comprobar por separado los cambios bruscos de espesor, las trayectorias de flujo largas y las superficies críticas de ensamblaje.
| Puntos de observación del diseño | Criterio inicial basado en la experiencia | Riesgos que deben confirmarse |
|---|---|---|
| Espesor nominal de pared | Para algunas piezas termoplásticas, puede consultarse inicialmente un valor aproximado de 1,2–3 mm | Fluidez del material, longitud de flujo, falta de llenado y presión de llenado |
| Transición entre espesores | Procurar que sea gradual, sin buscar que todas las zonas sean absolutamente iguales | El enfriamiento más lento de las zonas gruesas, el aumento del consumo de material y las marcas de hundimiento |
| Aumento de espesor con fines funcionales | Considerar prioritariamente la formación de estructuras huecas, soportes locales o nervaduras de refuerzo | La raíz de las nervaduras, la base de los resaltes y las zonas de intersección forman áreas localmente gruesas |
El diseño del espesor de pared de las piezas de inyección debe controlar las diferencias de contracción, no buscar una uniformidad absoluta
Las zonas de pared gruesa suelen enfriarse más lentamente, y el efecto de la presión de mantenimiento también puede disminuir con la variación de la distancia de flujo y de la capa congelada, lo que finalmente se manifiesta como marcas de hundimiento, desviaciones dimensionales o deformación local. Por otro lado, las paredes delgadas y las trayectorias de flujo largas pueden aumentar la presión de llenado e incrementar el riesgo de falta de llenado, líneas de soldadura o llenado irregular. Por lo tanto, el “espesor de pared uniforme” debe entenderse como un equilibrio entre la distribución de masa del material y las condiciones de enfriamiento, y no como el uso del mismo espesor en cada zona funcional. En las posiciones que deban soportar cargas, la resistencia puede lograrse mediante soportes posteriores, estructuras huecas y transiciones graduales, en lugar de engrosar directamente toda la superficie.
Los planos de las piezas de inyección de plásticos de ingeniería deben registrar T, las referencias y los requisitos de montaje
En el registro DFM deben especificarse T, la ubicación de las zonas localmente gruesas, el método de transición de espesores y la designación del material, diferenciando las superficies de apariencia, las superficies de sellado, las superficies deslizantes y las superficies críticas de montaje. Si una zona debe engrosarse necesariamente, también deben indicarse la ubicación permitida de las marcas de hundimiento, las referencias dimensionales y los requisitos de planitud o de holgura. De este modo, el proveedor puede evaluar conjuntamente el diseño del espesor de pared, la compuerta, la refrigeración y los métodos de inspección, en lugar de intentar corregir el problema únicamente aumentando la presión de mantenimiento después de las pruebas de molde.

Cómo diseñar nervaduras de refuerzo y resaltes para aumentar la rigidez sin generar marcas de hundimiento
| Espesor de las nervaduras de refuerzo | Aproximadamente 0,5–0,6T; en algunos diseños puede ampliarse hasta aproximadamente 0,75T | Marcas de hundimiento en la raíz de las nervaduras, enfriamiento desigual y deformación de las superficies visibles |
| Altura de la nervadura de refuerzo | Puede comprobarse inicialmente tomando aproximadamente 2,5T | Una altura excesiva modifica el llenado, el desmoldeo y los beneficios de rigidez |
| Espesor de pared del resalte | Puede comprobarse inicialmente que no supere aproximadamente el 60 % del espesor de la pared principal | Zona gruesa en la base del resalte, marcas de hundimiento y deformación durante la expulsión |
Equilibrio entre la rigidez y las marcas de hundimiento en nervaduras de refuerzo de piezas moldeadas por inyección de plástico de ingeniería
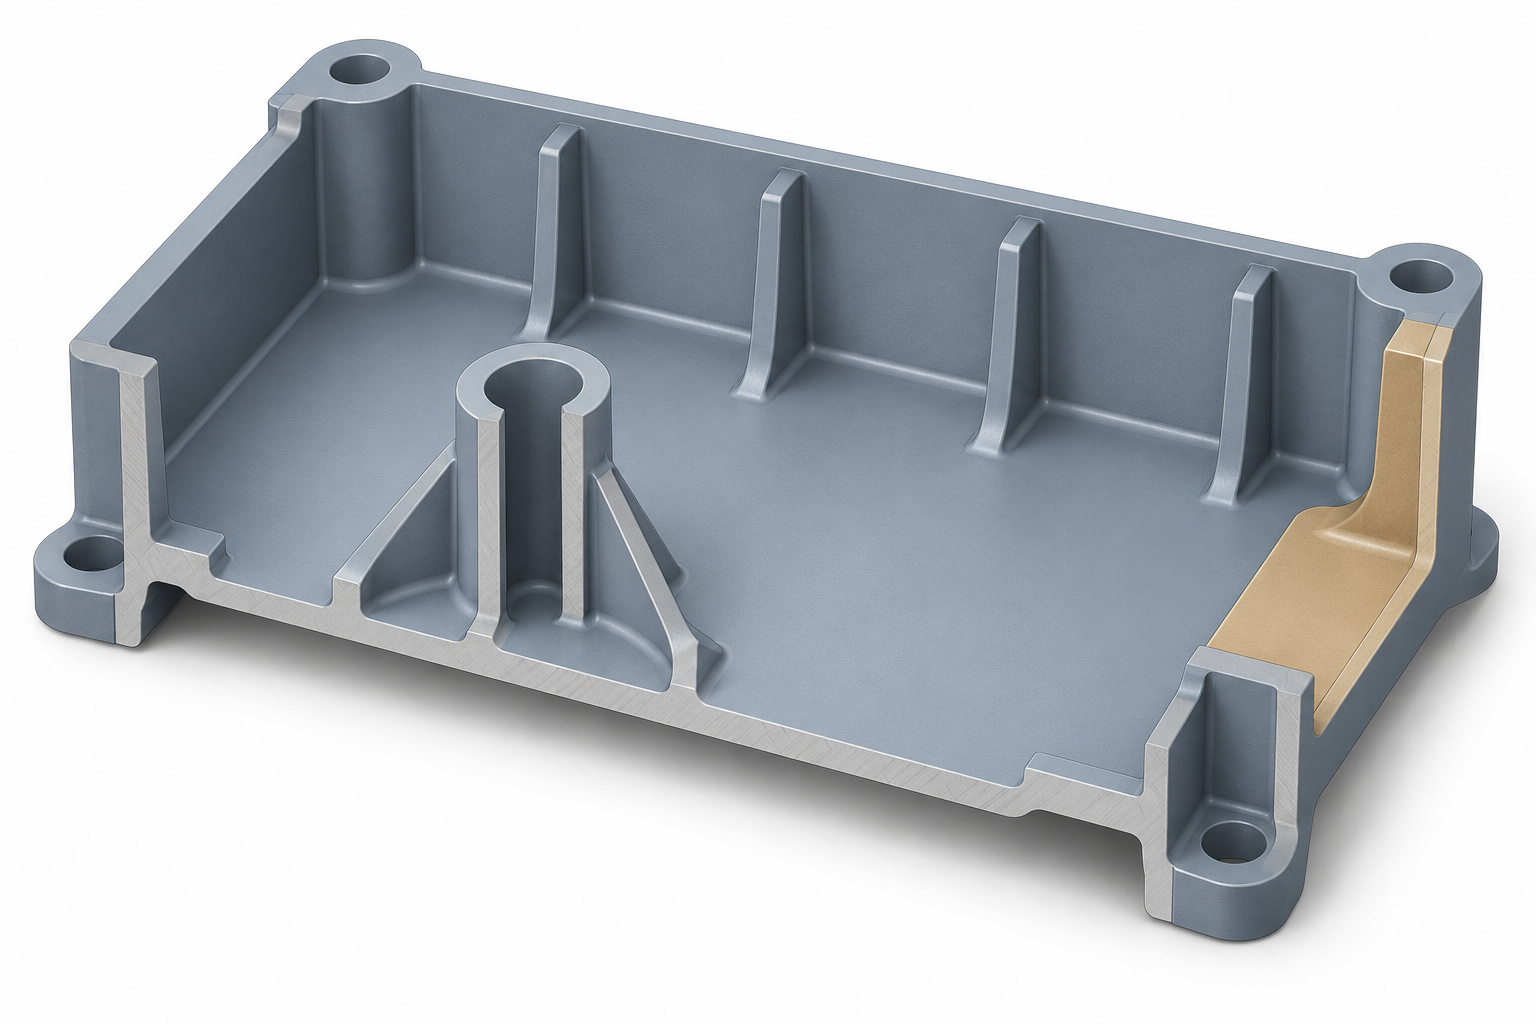
Ángulo de desmoldeo, radios y línea de partición: en el DFM de moldeo por inyección, resolver primero el desmoldeo y después el aspecto y las dimensiones
Las piezas de plástico de ingeniería moldeadas por inyección se contraen durante el enfriamiento, por lo que la pared interior puede ceñirse al núcleo. Si el ángulo de desmoldeo es insuficiente, aumentará la fuerza de expulsión y la superficie puede presentar marcas de arrastre, blanqueamiento o marcas de los expulsores; en casos graves, también puede aumentar el riesgo de daños en el núcleo y el molde. Por ello, el ángulo de desmoldeo debe determinarse durante la etapa de DFM de moldeo por inyección, y no intentar corregirse cuando se aproxima la apertura del molde.
Para paredes laterales generales sin textura, puede utilizarse inicialmente aproximadamente 0,5°–2° como valor de referencia empírico; las cavidades profundas, las superficies cerradas, los materiales con una contracción más evidente o las superficies texturizadas pueden requerir aproximadamente 3°–5°. En última instancia, debe confirmarse considerando la dirección de desmoldeo, la profundidad de la textura, el material, los requisitos de apariencia y la estructura del molde. Aumentar el ángulo de desmoldeo normalmente ayuda a reducir la fuerza de desmoldeo, pero también puede afectar los límites visuales, las holguras de montaje o las dimensiones funcionales; no debe ampliarse de forma aislada sin considerar la función de la pieza.
Cómo controlar los cambios bruscos de espesor mediante radios en el DFM de moldeo por inyección
Los radios no solo se utilizan para mejorar el aspecto, sino que también reducen la concentración de tensiones en las esquinas agudas, ayudan a que el fundido cambie de dirección y disminuyen la acumulación local de material causada por cambios bruscos de espesor de pared. El radio interior puede comprobarse inicialmente tomando como referencia una dimensión no inferior a aproximadamente 0,5T, donde T es el espesor de pared nominal adyacente; se trata únicamente de un valor inicial empírico que aún debe confirmarse considerando el espesor de pared, el flujo, el mecanizado del molde y los requisitos de carga. Deben revisarse especialmente la raíz de las nervaduras, la base de los resaltes y las esquinas de las carcasas interiores y exteriores, para evitar que un radio demasiado pequeño genere riesgos de llenado y tensión, así como que un radio excesivo cree una nueva zona gruesa.
La línea de partición, la posición de los expulsores y las superficies visibles de la pieza moldeada por inyección deben revisarse conjuntamente
La línea de partición debe mantenerse, en la medida de lo posible, alejada de las principales superficies visibles, superficies de sellado y superficies críticas de montaje; los expulsores deben ubicarse en posiciones con suficiente rigidez y capacidad para soportar la fuerza de expulsión. Durante la revisión del diseño deben confirmarse simultáneamente la dirección de desmoldeo, la necesidad de correderas o elevadores inclinados, las zonas donde sean aceptables las marcas de los expulsores y si la dirección de la textura modificará los requisitos de desmoldeo. Si la carcasa presenta enganches o atascos durante el montaje, primero deben comprobarse las referencias de desmoldeo, partición y expulsión, y después determinar si es necesario ajustar los parámetros del proceso.
Cómo afectan la compuerta, los canales de colada y la distribución de la refrigeración a la contracción y la deformación por alabeo en el moldeo por inyección
En las piezas de plástico de ingeniería moldeadas por inyección, la compuerta no es un simple detalle del molde, sino una decisión de DFM que influye en la trayectoria de llenado, la eficacia de la presión de compactación, la orientación del material y la distribución de la contracción. Situar la compuerta cerca de una zona gruesa puede mejorar la compensación de la contracción en dicha zona, pero también puede aumentar la acumulación de material cerca de la compuerta, los defectos de apariencia o las tensiones residuales; si la compuerta se aleja de la zona gruesa, deben comprobarse la pérdida de presión al final de una trayectoria de flujo larga y el riesgo de marcas de hundimiento. La posición de la compuerta también debe mantenerse alejada de las superficies sometidas a cargas críticas, las superficies de montaje y las superficies claramente visibles, y deben confirmarse con antelación el vestigio de la compuerta y el método para retirarlo.
En el DFM de moldeo por inyección, compare primero las rutas de llenado y después determine la posición de la compuerta
Una solución con múltiples compuertas no debe evaluarse únicamente según si la pieza queda completamente llena; también es necesario comprobar si los distintos frentes de flujo están equilibrados, si las líneas de soldadura quedan en zonas débiles y si la orientación de las fibras de vidrio en los materiales reforzados puede amplificar las diferencias dimensionales. Para una misma pieza, pueden utilizarse distintas soluciones de compuerta para comparar las tendencias de llenado, mantenimiento de presión y contracción, pero los resultados del análisis de flujo deben confirmarse mediante piezas de prueba de molde, dimensiones críticas y montaje real.
Un enfriamiento desequilibrado amplifica la deformación por alabeo en el moldeo por inyección
Las zonas gruesas, las raíces de las nervaduras, la parte inferior de los resaltes y las intersecciones de nervaduras se enfrían más lentamente. Si las condiciones de enfriamiento del núcleo, la cavidad o las distintas zonas no son uniformes, los dos lados de la pieza se contraerán a velocidades diferentes, lo que finalmente se manifestará como alabeo, desviación de la planitud o atascos durante el montaje. La investigación debe realizarse en el siguiente orden:
- Compruebe primero el espesor de pared, las zonas localmente gruesas y los cambios bruscos de espesor, para confirmar si el problema se debe a la distribución geométrica del material.
- A continuación, verifique el grado del material, la proporción de refuerzo y los datos de contracción del proveedor; no utilice un valor de compensación uniforme desvinculado de las condiciones del material.
- Después, compare la compuerta, los canales, los circuitos de refrigeración y la ventana de mantenimiento de presión, prestando atención al equilibrio de llenado, la diferencia de temperatura durante el enfriamiento y la trayectoria de compensación de la contracción.
- Por último, defina claramente la referencia de inspección, el método de medición de la planitud y las condiciones de montaje, para evitar evaluar el alabeo con referencias inconsistentes.
Materiales amorfos y semicristalinos, reforzados y no reforzados: cómo incorporar las diferencias de material al DFM de moldeo por inyección
La selección de materiales para piezas moldeadas por inyección de plásticos de ingeniería no debe basarse únicamente en la resistencia, la resistencia a la temperatura o el precio. Los materiales amorfos y semicristalinos pueden diferir en el comportamiento de contracción, la estabilidad dimensional, la resistencia química y el comportamiento del flujo de la masa fundida; incluso al cambiar el grado de resina dentro de una misma familia de materiales, puede ser necesario reevaluar la dirección de la compuerta, la ventana de mantenimiento de presión y las tolerancias críticas. El DFM de moldeo por inyección debe considerar el material como parte de la estructura y del proceso, no como información de compras que se confirma después de fabricar el molde.
Los datos del material de las piezas moldeadas por inyección de plásticos de ingeniería no pueden sustituirse por una tasa de contracción uniforme
La contracción está influida conjuntamente por el grado de resina, la dirección de moldeo, la proporción de carga, la posición de la compuerta, la presión de mantenimiento y las condiciones de enfriamiento. Cuando no se dispone del grado específico, la proporción de refuerzo y los datos del proveedor, no es recomendable aplicar directamente un único valor de compensación por contracción. El registro de DFM debe incluir como mínimo el grado del material, su estado sin refuerzo o reforzado, la proporción de fibra de vidrio, la ventana de moldeo recomendada, así como el origen de los datos de contracción y la dirección a la que son aplicables.
En las piezas moldeadas por inyección de plásticos de ingeniería reforzados, compruebe la orientación de las fibras y la anisotropía
Los materiales reforzados con fibra de vidrio suelen mejorar la rigidez y la estabilidad dimensional, pero las fibras se orientan siguiendo la dirección del flujo, lo que genera diferencias en la contracción y la rigidez según la dirección. Si la compuerta está mal ubicada, las superficies visibles, los lados largos o las referencias de montaje pueden presentar deformación, cambios de textura o desplazamientos dimensionales. Por ello, después de cambiar el material o ajustar la proporción de refuerzo, deben revisarse nuevamente la dirección de la compuerta, la longitud de flujo, la tendencia al alabeo y las dimensiones críticas de montaje, y deben confirmarse mediante piezas de prueba de molde y mediciones reales.

Cómo validar el riesgo de alabeo en el moldeo por inyección mediante análisis de flujo, pruebas de molde y medición dimensional
El análisis de flujo del molde es adecuado para priorizar los riesgos antes de fabricar el molde, pero no es un botón que garantice una pieza moldeada por inyección “sin alabeo”. Puede comparar distintas soluciones de compuerta, observar las diferencias de llenado, mantenimiento de presión y enfriamiento, y señalar posibles zonas de concentración de la contracción; al utilizar plásticos de ingeniería reforzados con fibra de vidrio, también debe prestarse atención a la anisotropía que puede generar la orientación de las fibras. Los resultados del análisis deben servir para tomar decisiones de diseño: ajustar el espesor de pared y las zonas localmente gruesas, o modificar la compuerta, el circuito de refrigeración o la dirección de desmoldeo.
El riesgo de alabeo en el moldeo por inyección debe verificarse mediante pruebas de molde y mediciones dimensionales
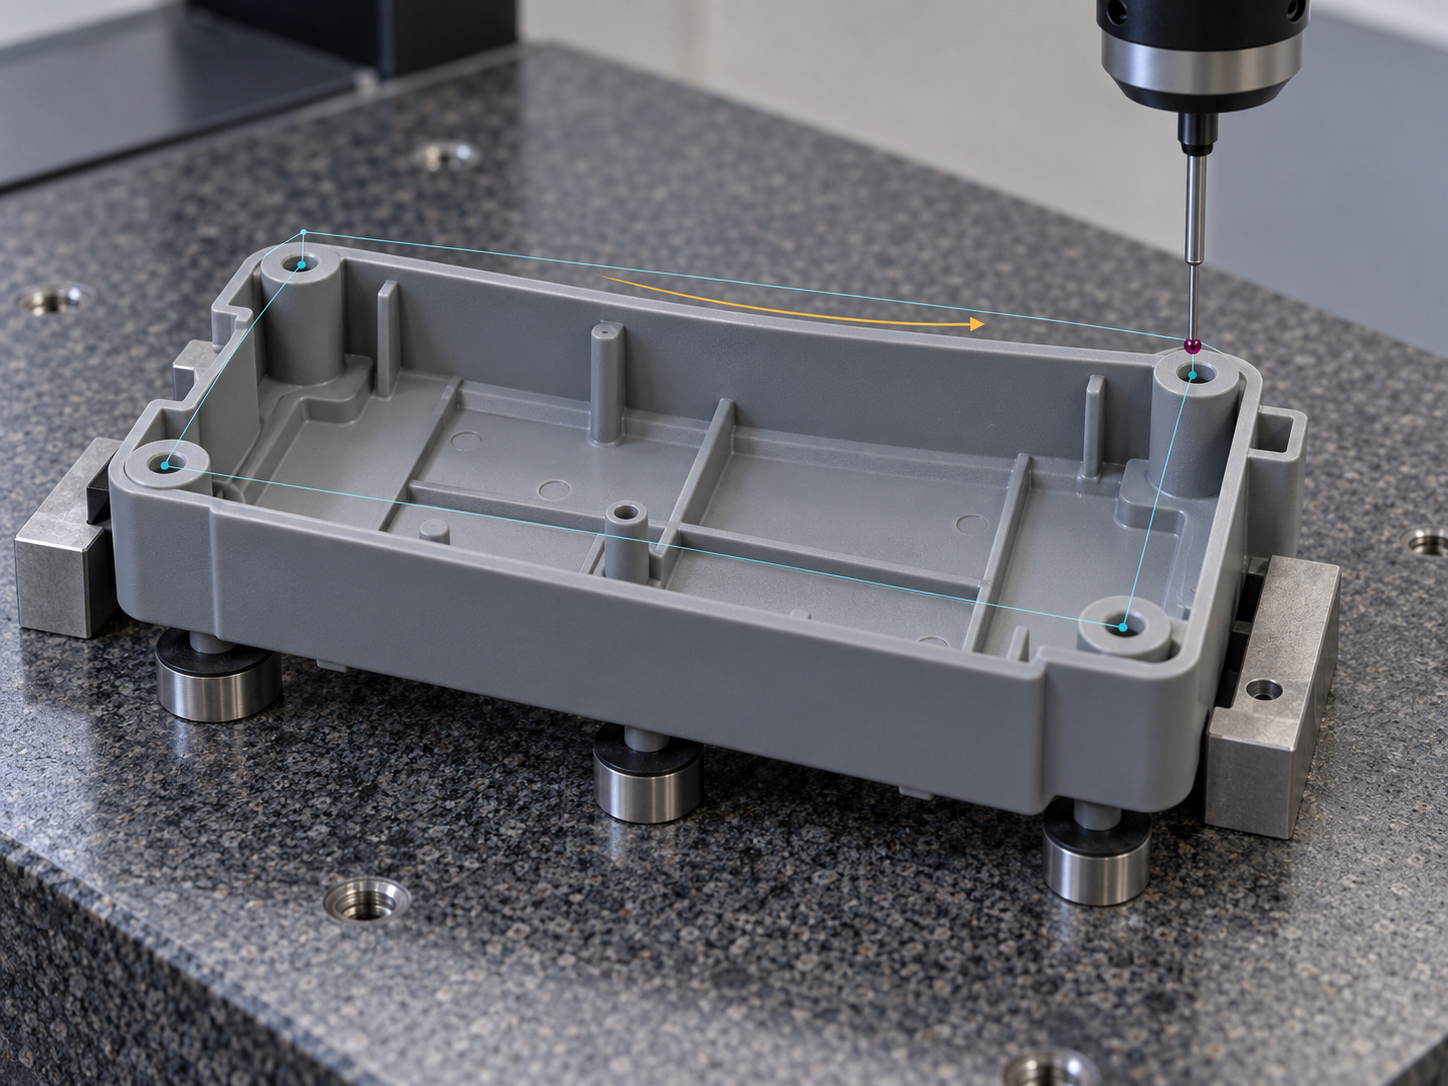
Las piezas de prueba de molde deben medirse según las referencias del plano, y no evaluarse únicamente por su aspecto. Como mínimo, deben verificarse las dimensiones críticas, la planitud, la posición de los orificios, las superficies visibles y las holguras reales de montaje; en el caso de carcasas o soportes, también debe confirmarse si existen atascos entre los resaltes para tornillos, los postes de posicionamiento y las piezas de acoplamiento. El método de medición, las referencias, las condiciones ambientales y el estado de colocación de la pieza pueden afectar los resultados y deben quedar claramente registrados en el informe de inspección. Si la misma posición continúa desplazándose en distintos lotes de moldeo, vuelva a revisar el material, la compuerta, el enfriamiento y la ventana de mantenimiento de presión, en lugar de aumentar por separado un único parámetro del proceso.
Convertir los requisitos de análisis de flujo y aceptación de piezas moldeadas por inyección en registros trazables
Los resultados del DFM deben registrar el grado del material y la proporción de refuerzo, las tolerancias de las dimensiones críticas, la planitud o las holguras de montaje, las referencias de inspección y los métodos de medición, además de señalar las zonas de compuerta, marcas de expulsores y marcas de hundimiento permitidas. Cuando cambien el material, la ubicación de la compuerta, la refrigeración del molde o las estructuras críticas, debe reevaluarse qué análisis y dimensiones requieren una nueva verificación. Solo así es posible convertir una «posible deformación» en un riesgo de ingeniería verificable, en lugar de dejarlo como una disputa verbal posterior a la prueba del molde.
Lista de comprobación DFM para piezas de plástico de ingeniería moldeadas por inyección antes de abrir el molde
Las conclusiones del DFM de las piezas de plástico de ingeniería moldeadas por inyección no deben limitarse a una confirmación verbal en una reunión. Antes de abrir el molde, deben organizarse el material, la estructura, el aspecto, las dimensiones y las condiciones de validación en registros trazables, especificando qué elementos ya están confirmados y cuáles aún deben ser revisados por el proveedor del molde o del material.
Fijar primero los datos del material y de la estructura
- Registrar el grado específico de la resina, el tipo y la proporción de refuerzo; después de un cambio de material, reevaluar la contracción, la deformación, la dirección del flujo y las tolerancias críticas.
- Indicar en el plano o en el modelo 3D el espesor nominal de pared T, las zonas de espesor local, las transiciones entre espesores, y las dimensiones de las nervaduras y los salientes. Deben comprobarse especialmente el espesor de las nervaduras, el radio en la base de las nervaduras, la separación entre nervaduras y la parte inferior de los salientes; no basta con observar únicamente el espesor medio de pared.
- Confirmar la dirección de desmoldeo, la profundidad de la textura, la línea de partición y la necesidad de correderas o elevadores inclinados, e indicar con antelación las posiciones permitidas para los expulsores. Un ángulo de desmoldeo insuficiente puede provocar el agarrotamiento del núcleo, marcas de arrastre y deformación durante la expulsión.
- Especificar las superficies de apariencia, las superficies críticas de montaje, las referencias, las tolerancias dimensionales, los requisitos de planitud o de holgura, así como las zonas aceptables para marcas de hundimiento, líneas de soldadura, marcas de compuerta y marcas de expulsores.
Incorporar la compuerta, el volumen de producción y el método de validación al DFM
La solución de compuerta debe confirmarse considerando la trayectoria de llenado, los requisitos de apariencia, las zonas sometidas a carga y las áreas de montaje, e indicar el método de retirada de la compuerta y las posiciones aceptables para los residuos. La documentación de solicitud de cotización también debe incluir el volumen objetivo de producción, el método de inspección de las dimensiones críticas, la referencia de medición de la planitud, las condiciones de montaje de las muestras y el rango permitido de defectos. El análisis de flujo puede utilizarse para comparar las soluciones de compuerta, presión de mantenimiento y refrigeración, pero la decisión final debe basarse en las piezas de prueba del molde, la inspección dimensional y la validación del montaje real.
Preguntas frecuentes
La contracción, la deformación y las desviaciones de montaje de las piezas de plástico de ingeniería moldeadas por inyección suelen requerir una evaluación conjunta de la estructura, el material, el molde y las condiciones de inspección. Las siguientes preguntas abordan decisiones habituales relacionadas con el espesor de pared, las nervaduras, la orientación del material y la validación del DFM.
¿Cuanto más gruesa sea la pared, mayor será la resistencia de la pieza de plástico de ingeniería moldeada por inyección?
No necesariamente. Aumentar el espesor de pared puede mejorar la capacidad de carga local, pero también incrementa el consumo de material, el tiempo de enfriamiento y la contracción de las zonas gruesas, lo que puede generar marcas de hundimiento o deformación. Normalmente, primero debe alcanzarse la rigidez requerida mediante un espesor de pared principal uniforme, nervaduras, radios y soportes adecuados, y después confirmarse en función del grado del material, la carga y los requisitos de montaje.
¿Por qué el espesor de las nervaduras no puede ser directamente igual al de la pared principal?
Cuando el espesor de la nervadura es igual al de la pared principal, la base de la nervadura tiende a formar una zona localmente gruesa, se enfría más lentamente y puede generar marcas de hundimiento en la superficie de apariencia; las diferencias de contracción también pueden intensificar la deformación. Como comprobación inicial, puede utilizarse aproximadamente 0.5–0.6T del espesor de pared principal adyacente T; algunos diseños permiten valores mayores, pero deben revisarse la base de la nervadura, los puntos de intersección, los radios y la distribución de la refrigeración.
¿La deformación es un problema de diseño o un problema de los parámetros de moldeo por inyección?
Ambas posibilidades existen, pero primero deben revisarse la estructura y el material. Un espesor de pared desigual, la acumulación de material en la base de resaltes o nervaduras, la ubicación de la compuerta, la contracción de los materiales semicristalinos y la orientación de las fibras de vidrio pueden causar diferencias de contracción; la presión de mantenimiento, el enfriamiento y la ventana de temperatura del molde también afectan el resultado. Durante la investigación, primero deben revisarse la geometría y el material; después, la compuerta, el enfriamiento y el proceso; por último, debe realizarse una validación mediante las dimensiones y el montaje.
¿Por qué los plásticos de ingeniería reforzados con fibra de vidrio requieren prestar más atención a la dirección de la compuerta?
Las fibras de vidrio pueden orientarse con el flujo de la masa fundida, por lo que la contracción y la rigidez en la dirección del flujo pueden diferir de las de la dirección perpendicular. Por ello, la ubicación de la compuerta, la trayectoria del flujo y el equilibrado de múltiples compuertas pueden afectar la deformación, las dimensiones críticas y el aspecto. En el DFM deben registrarse el grado específico del material y la proporción de refuerzo, y debe solicitarse al proveedor del material o del molde que proporcione la evaluación correspondiente de la contracción y la orientación.
Sin un análisis de flujo del molde, ¿cómo se pueden detectar de forma preliminar los riesgos de contracción y deformación antes de fabricar el molde?
Primero, deben señalarse en el modelo 3D y en los planos el espesor nominal de pared T, los cambios bruscos de espesor, la base de las nervaduras, la parte inferior de los resaltes, las nervaduras cruzadas, las superficies de apariencia y las superficies críticas de montaje; después, deben confirmarse el grado del material, la dirección de la compuerta, la viabilidad del desmoldeo y del enfriamiento. La planitud, las tolerancias dimensionales, las zonas donde se permiten marcas de hundimiento y las posiciones de las marcas de compuerta y de los expulsores deben consignarse en el registro DFM, y deben verificarse mediante piezas de prueba del molde, dimensiones críticas y el montaje real.
Key takeaways
- El diseño del espesor de pared es la primera medida de control para prevenir la contracción y el alabeo en el moldeo por inyección, pero el rango final debe confirmarse teniendo en cuenta el grado del material, la longitud de flujo y los requisitos funcionales.
- Las nervaduras y los resaltes deben aumentar la rigidez mediante un espesor controlado, radios, separaciones y conexiones adecuadas; no se debe sustituir simplemente el diseño estructural por un aumento local del espesor.
- Los ángulos de desmoldeo, la ubicación de las compuertas y la distribución de la refrigeración deben determinarse antes de abrir el molde; de lo contrario, la fuerza de expulsión, la orientación del flujo y el desequilibrio térmico pueden amplificar los riesgos dimensionales.
- El análisis de flujo del molde es adecuado para comparar alternativas y priorizar riesgos, pero no puede sustituir las pruebas de moldeo, la inspección de dimensiones críticas, la medición de la planitud ni la validación del ensamblaje real.
- La documentación DFM y de solicitud de cotización debe especificar el grado del material, las superficies cosméticas, las referencias críticas, las tolerancias, la compuerta y las ubicaciones aceptables de las marcas de expulsor, así como el método para determinar los defectos.



