Primero, veamos qué significa realmente 0.005 mm
Escribir 0.005 mm solo en el plano es solo un número. Puesto en el taller, es el resultado de que todo un conjunto de condiciones se cumpla simultáneamente. Primero hagamos algunas conversiones de orden de magnitud: el diámetro de un cabello humano está aproximadamente entre 0.05 y 0.08 mm, es decir, 0.005 mm es aproximadamente una décima parte del diámetro de un cabello; el grosor de una hoja de papel A4 normal es de unos 0.1 mm, y 0.005 mm es una vigésima parte de eso. El ojo humano, en las mejores condiciones, puede distinguir una holgura del orden de 0.02 mm, por lo que esta tolerancia ya está fuera del alcance del juicio visual y debe depender de instrumentos de medición y de una estrategia de medición.
Más importante aún, 0.005 mm está en el mismo orden de magnitud que las variables ambientales habituales. El coeficiente de dilatación térmica del aluminio es de aproximadamente 23×10⁻⁶/℃; en una pieza de aluminio de 100 mm de longitud, un cambio de temperatura de 1 ℃ hace que la dimensión varíe unos 0.0023 mm; con un cambio de 2 ℃, ya se acerca a 0.005 mm. El coeficiente de dilatación térmica del acero es de aproximadamente 11–12×10⁻⁶/℃; en la misma longitud, 1 ℃ provoca una variación de unos 0.0011 mm. Esto significa que si la temperatura del taller fluctúa varios grados en un día, la dimensión de la pieza ya está derivando, y tanto el mecanizado como la medición se ven afectados.
Por qué es un problema de sistema y no un problema de una sola máquina
Muchos piensan de inmediato en «buscar una máquina-herramienta de alta precisión». La precisión geométrica de la máquina-herramienta es ciertamente una condición de entrada, pero solo determina el límite superior de la capacidad teórica. Lo que realmente determina si la pieza puede mantenerse de forma estable dentro de 0.005 mm es la acumulación de errores de cada eslabón de la siguiente cadena: si la definición del plano es clara, si la ruta de proceso es razonable, si la sujeción introduce deformación, si el calor de corte y la elongación térmica del husillo están controlados, si la temperatura ambiente y las vibraciones son estables, y si la incertidumbre del propio sistema de medición es suficientemente pequeña. Si cualquier eslabón se sale de control, la dimensión final se saldrá de la ventana.
Hay otro hecho que se pasa por alto con facilidad: la propia medición también tiene incertidumbre. La resolución de un instrumento de medición no equivale a su capacidad de medición; la temperatura, la fuerza de medición, el modo de sujeción y la técnica del operador contribuyen al error. Si la incertidumbre de medición está en el mismo orden de magnitud que la banda de tolerancia, entonces «medido como conforme» no equivale a «realmente conforme». Por lo tanto, el mecanizado de 0.005 mm es esencialmente un sistema controlado, y no el rendimiento puntual de un equipo concreto.
El contenido que sigue se desarrolla según esta cadena: desde el acotado del plano y el sistema de referencias, hasta la máquina-herramienta y las herramientas de corte, el calor y las vibraciones, la sujeción y la ruta de proceso, y finalmente el bucle cerrado de medición y la resolución de problemas en el taller. Cada sección gira en torno a la misma pregunta: qué variables deben identificarse, cuantificarse y controlarse. Para los casos en que sea necesario evaluar la viabilidad de una pieza concreta, se puede subir primero el plano a través de presupuesto por diálogo con IA para que el equipo de ingeniería haga una primera evaluación de fabricabilidad.
Etapa del plano: cómo se acotan las tolerancias determina si se puede fabricar después
Muchas disputas por fuera de tolerancia no ocurren en la máquina-herramienta, sino en el plano. Un plano con acotaciones ambiguas transfiere silenciosamente al taller juicios que debería asumir el diseño: el operario solo puede adivinar por experiencia qué cara es la referencia, cuál es la superficie de ajuste y qué dimensiones deben respetarse realmente. A la escala de 0.005 mm, el coste de adivinar mal se amplifica directamente hasta convertirse en chatarra.
Sistema de referencias: primero definir «desde dónde se mide», luego hablar de «con qué precisión se fabrica»
El primer problema de las piezas micrométricas no es el mecanizado, sino la consistencia de referencias. Si la referencia de diseño, la referencia de mecanizado y la referencia de medición no están en la misma cadena, por muy estrecha que sea la tolerancia, solo será un número sobre el papel. La práctica habitual es elegir como referencia principal una cara con área suficientemente grande y rigidez suficientemente buena, evitando usar caras en bruto o bordes de pared delgada como referencia, ya que estas caras se deforman por la fuerza de apriete y las tensiones residuales.
Un criterio más práctico es: escribir las dimensiones clave como una cadena de tolerancias clara, partiendo de la superficie funcional y acotando nivel a nivel hasta la superficie de posicionamiento, en lugar de dar tolerancias unilaterales dispersas en varias vistas. Una vez que la cadena está clara, el taller sabe qué dimensiones deben garantizarse en una sola sujeción y cuáles pueden completarse en operaciones separadas.
GD&T no es decoración: determina los calibres y el plan de medición
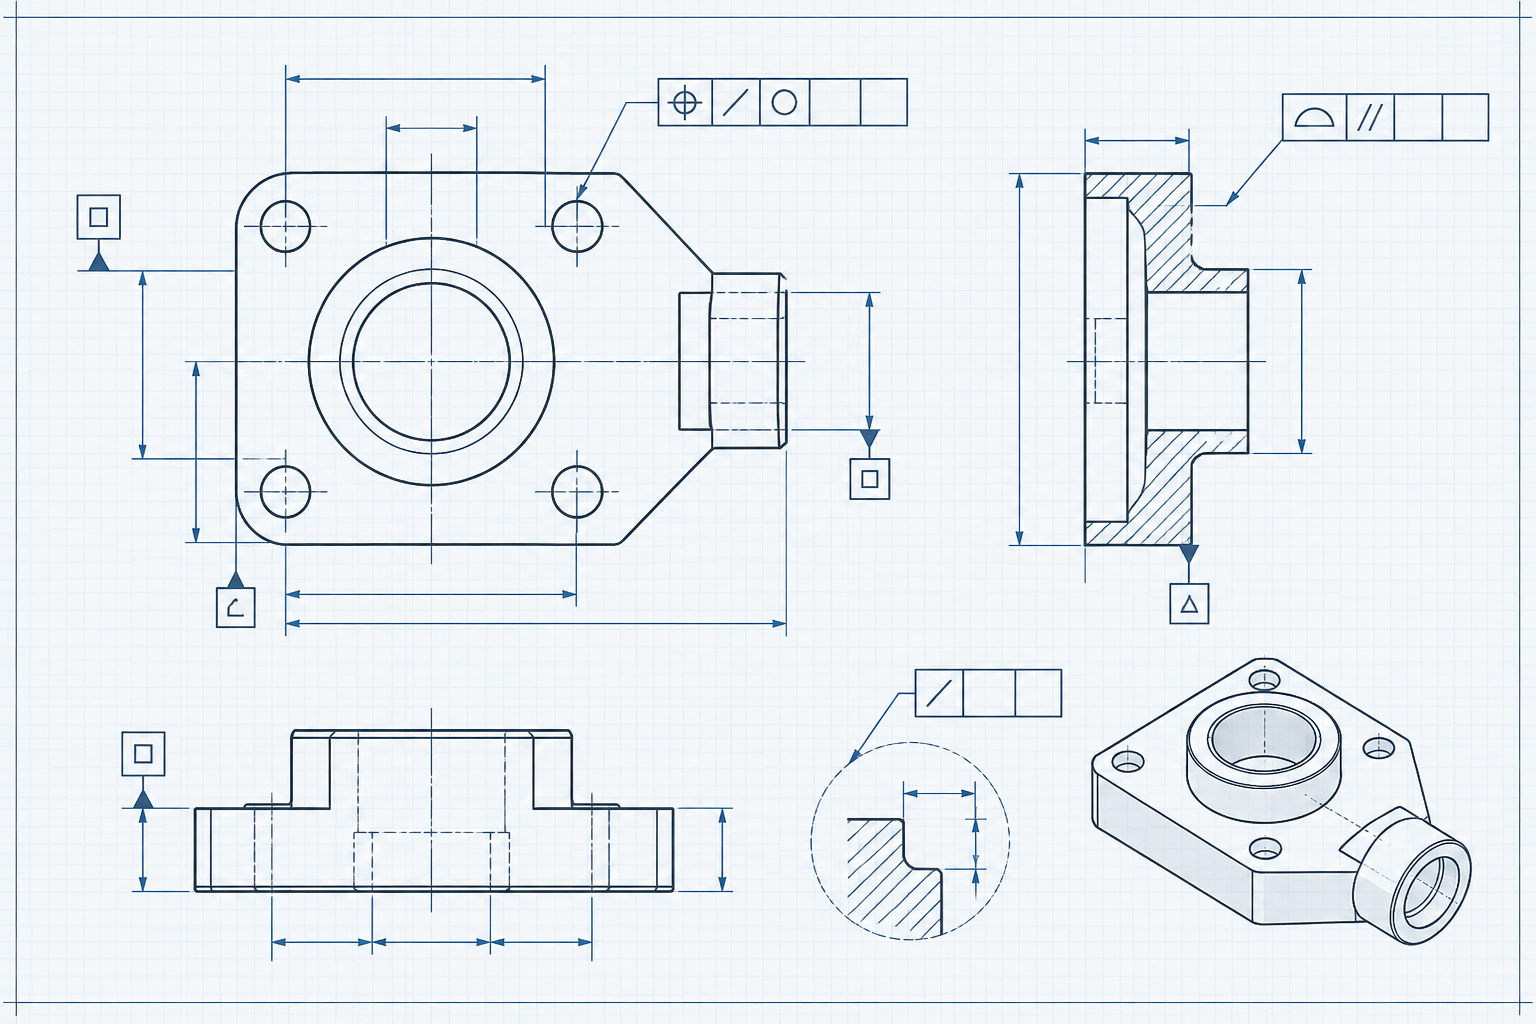
Las tolerancias geométricas (planitud, paralelismo, coaxialidad, posición) suelen ser más críticas que las tolerancias dimensionales en las piezas micrométricas, porque describen relaciones funcionales. Al acotar la posición, si se dan simultáneamente la referencia y el requisito de máximo material, el lado de inspección puede determinar rápidamente con calibres funcionales; por el contrario, si solo se escribe una tolerancia dimensional aislada, el lado de medición solo puede medir punto por punto con comparadores, con baja eficiencia y muchas disputas.
Cabe recordar que: el acotado GD&T debe coincidir con la capacidad de medición. Si el plano exige una tolerancia geométrica determinada, pero la fábrica no dispone del medio de medición correspondiente ni de la forma de establecer la referencia, ese requisito no podrá verificarse. El valor de la revisión de fabricabilidad (DFM) en esta etapa es precisamente poner sobre la mesa de antemano «si se puede medir» y «si se puede fabricar».
Si la información del plano está completa y las referencias son claras, la discusión posterior del proceso tiene sentido. Para las piezas que requieren un ajuste de precisión, se puede consultar primero la capacidad de mecanizado CNC para conocer el rango de mecanizado cubierto y luego decidir qué características se dejan para el acabado posterior.
Máquina-herramienta y herramientas de corte: la capacidad es el punto de partida, no la respuesta
En muchas solicitudes de cotización se escribe «requisito de equipo: máquina-herramienta importada de alta precisión». Esta frase en sí no es incorrecta, pero simplifica el problema. Un centro de mecanizado con una precisión de posicionamiento nominal muy alta, colocado en un taller de temperatura constante, con herramientas adecuadas y programado por alguien que conoce el material, ciertamente produce resultados micrométricos con más facilidad; pero esa misma máquina, si el batimiento de la herramienta es grande, los parámetros de corte son agresivos y la refrigeración es insuficiente, seguirá saliéndose de tolerancia de forma estable. La capacidad del equipo determina el «límite teórico»; la estrategia de proceso determina el «punto de aterrizaje real».
Precisión geométrica y estabilidad térmica de la máquina-herramienta
La precisión geométrica de la máquina-herramienta incluye la rectitud de las guías, la perpendicularidad de los ejes, la precisión de giro del husillo, etc. Estos errores suelen quedar ocultos en el mecanizado de una sola pieza, pero se manifiestan como deriva en la producción en serie o en cortes de ciclo largo. Más crítico aún es la precisión en caliente: el aumento de temperatura tras el funcionamiento continuo del husillo provoca elongación axial, y el husillo de bolas también cambia el paso real al calentarse. Para un objetivo de 0.005 mm, empezar directamente con desbaste en frío y pasar al acabado sin equilibrio térmico es un punto de partida de fallo habitual. La práctica segura es dejar que la máquina funcione en vacío a la velocidad prevista durante un tiempo, y entrar en la operación de acabado cuando la deformación térmica se estabilice.
Batimiento, desgaste y fuerzas de corte de la herramienta
La herramienta es el eslabón que está en contacto directo con la pieza; su estado merece más atención que la placa de características de la máquina. Si la superficie de ajuste entre el portaherramientas y el husillo tiene impurezas, o si la posición de sujeción del portabrocas no es correcta, se amplifica el batimiento radial; si el batimiento es grande, la profundidad de corte real del filo no es uniforme y se ven afectadas tanto la dimensión como la calidad superficial. El desgaste de la herramienta es un proceso gradual: el desgaste del flanco hace aumentar la fuerza de corte, y las piezas de pared delgada se deforman elásticamente por ello, recuperando la dimensión al soltar. Para las características sensibles a la precisión, normalmente hay que confirmar el estado de desgaste de la herramienta antes del acabado y, si es necesario, cambiarla por una nueva o dar una pasada adicional.
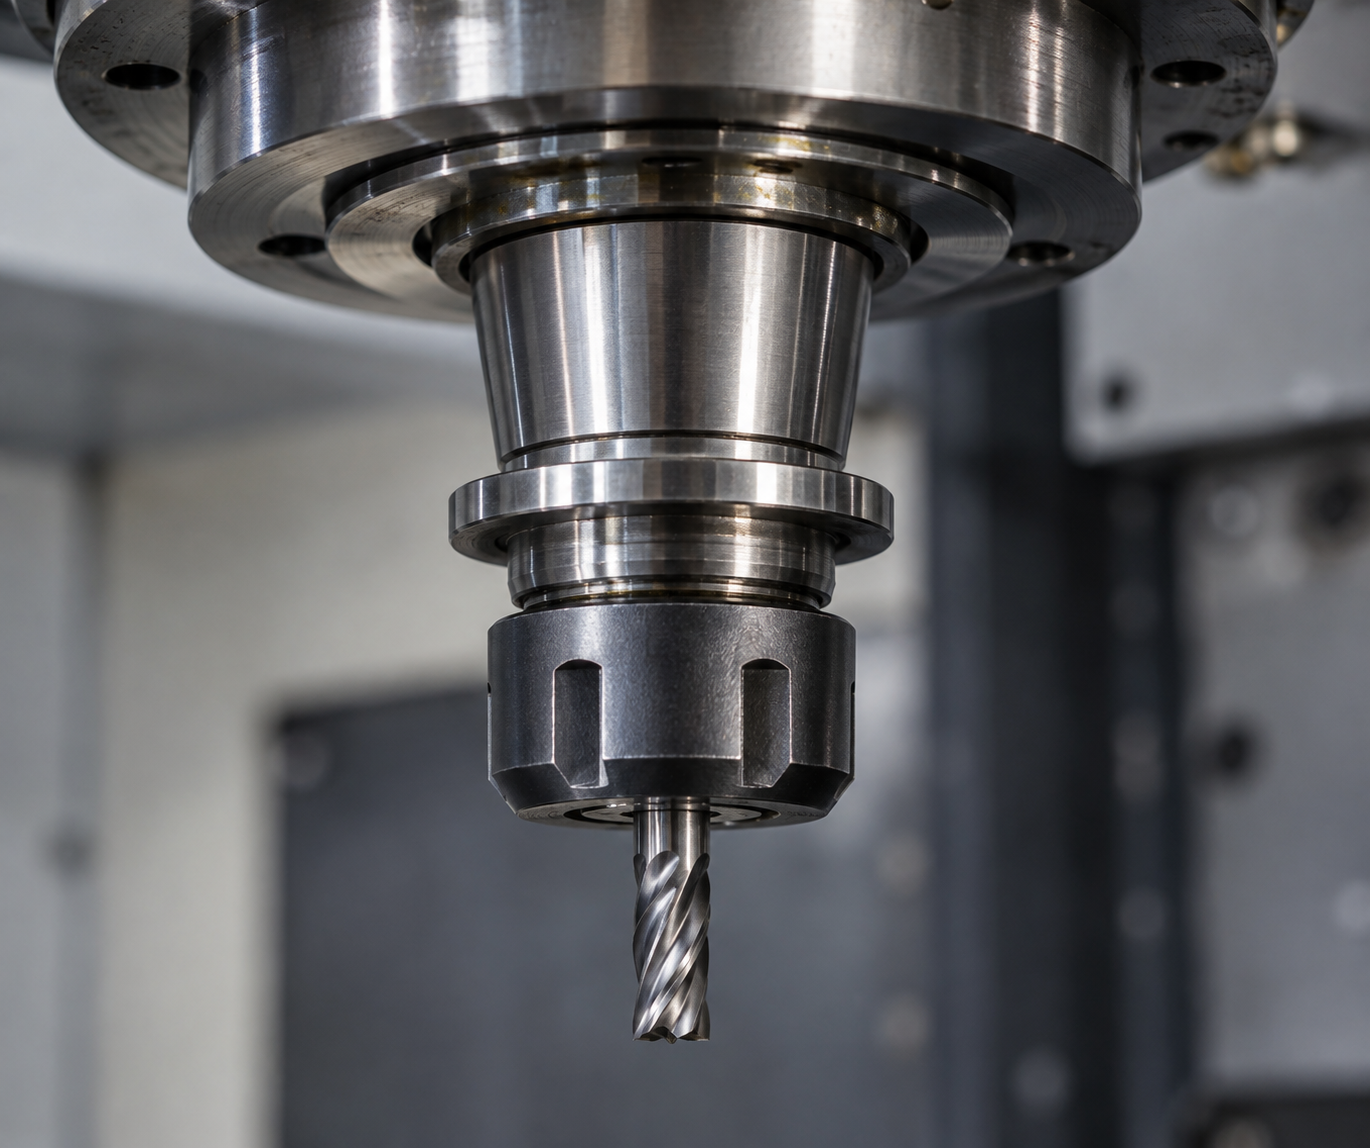
Por lo tanto, la lista de equipos solo puede responder «si es posible», no puede responder «si este lote se puede fabricar de forma estable». Lo que realmente hay que confirmar es: si la máquina-herramienta está en buen estado de mantenimiento, si existe un proceso de equilibrio térmico, si la gestión de herramientas es normalizada y si la estrategia de programación deja margen para la precisión. Estos contenidos no aparecen en el modelo del equipo, pero determinan directamente el resultado. Si estás evaluando un proyecto sensible a la precisión, puedes enviar primero el plano y las características clave al equipo de ingeniería para que haga una evaluación de fabricabilidad y luego decidir la ruta de proceso, en lugar de fijar primero el modelo de equipo.
Calor y vibración: las variables más ignoradas en el mecanizado de precisión micrométrica
Muchos talleres han vivido esta escena: la primera pieza de la mañana pasa la inspección, al mediodía la reinspección da fuera de tolerancia y por la tarde vuelve a estar bien. El operario no cambió el programa, la herramienta no se cambió y la máquina no dio alarma; lo único que cambió fue el entorno. Cuando la banda de tolerancia es de solo 0,005 mm, el calor y la vibración dejan de ser "ruido de fondo" y se convierten en variables de entrada que participan directamente en la formación de la dimensión. En lugar de "soportarlas" como interferencias, es mejor "gestionarlas" como parámetros del proceso.
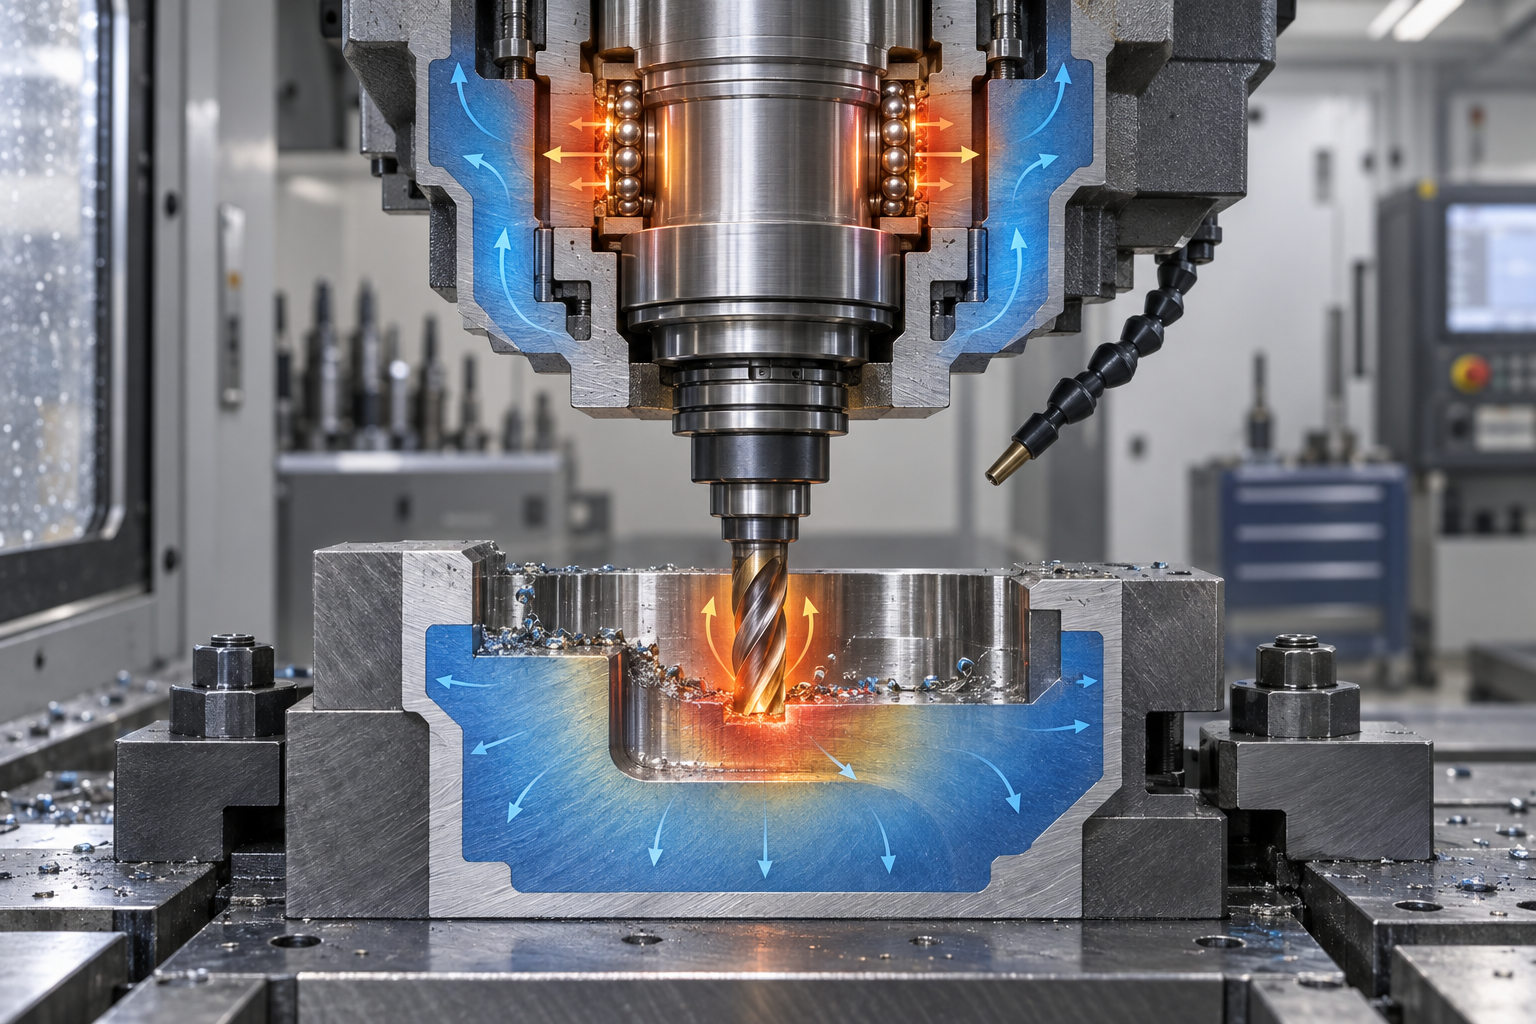
Temperatura: del aire del taller al alargamiento del husillo
El efecto del calor sobre las dimensiones puede estimarse con una relación sencilla: ΔL = α · L · ΔT. El coeficiente de dilatación lineal del acero está en el orden de 11–12 ×10⁻⁶/℃, es decir, una pieza de acero de 100 mm, con un cambio de temperatura de 5 ℃, experimentará una deriva longitudinal de unos 5–6 μm, ya del mismo orden que 0,005 mm. El coeficiente del aluminio es mayor, por lo que es más sensible a la temperatura. Esto significa que: si la temperatura del taller fluctúa varios grados a lo largo del día, discutir si "la precisión de la máquina es suficiente" carece en realidad de sentido.
Las fuentes de calor no son solo el aire del entorno. El husillo, al girar de forma continua, se calienta y se alarga en dirección del eje Z; el husillo de bolas y las guías también se calientan por fricción; la propia zona de corte genera una gran cantidad de calor, y el chorro de refrigerante provoca un enfriamiento brusco local. Estas fuentes de calor tienen constantes de tiempo distintas: la temperatura ambiente se mide en horas, el alargamiento térmico del husillo puede cambiar rápidamente en las primeras decenas de minutos, y el calor de corte es casi instantáneo. El resultado es que la pieza queda "congelada" en distintos estados térmicos en diferentes momentos.
- Temperatura constante y equilibrio térmico: para tareas micrométricas, llevar la máquina y la pieza a equilibrio térmico antes del mecanizado suele ser más eficaz que buscar equipos más caros. Dejar la máquina en vacío un tiempo tras el arranque antes de calibrar la herramienta es el medio de estabilización térmica de menor coste.
- Reducir el aporte de calor: elegir razonablemente los parámetros de corte y el método de refrigeración, evitando que el mecanizado pesado prolongado acumule calor en la pieza y el husillo.
- La medición también requiere control de temperatura: cuando la diferencia de temperatura entre el instrumento de medición y la pieza es excesiva, el propio resultado de medición está derivando; véase más adelante la sección sobre el bucle cerrado de medición.
Vibración: la cadena de transmisión desde los cimientos hasta la punta de la herramienta
La vibración afecta a la precisión de dos maneras: una hace aparecer marcas de vibración en la superficie y empeora la redondez; la otra es más sutil: hace que la posición relativa entre la herramienta y la pieza varíe ligeramente en cada revolución, lo que finalmente se refleja en dispersión dimensional. Las fuentes de vibración pueden provenir de una prensa, un puente grúa o una carretilla elevadora cercanos, o de un desequilibrio de la propia máquina o de un voladizo excesivo de la herramienta.
El enfoque ingenieril para abordarlo es por capas: aislamiento de vibraciones (almohadillas antivibratorias de la máquina, cimentación independiente, alejamiento de equipos de impacto), rigidez (acortar el voladizo de la herramienta, elegir portaherramientas más rígidos, reducir piezas esbeltas), proceso (ajustar la velocidad para evitar la zona de chatter, controlar la profundidad de corte y el avance). De los tres, el ajuste del proceso suele ser el más rápido, porque no requiere cambiar el hardware.
Cabe señalar que el calor y la vibración rara vez aparecen por separado. El calor de corte modifica la rigidez local del material, la vibración agrava el desgaste de la herramienta, y el desgaste a su vez aumenta la fuerza de corte y el calor. Son un sistema acoplado, por lo que en la diagnosis in situ no hay que esperar resolverlo por completo cambiando una sola variable a la vez; pero cambiar solo una variable cada vez sigue siendo la vía más rápida para encontrar la causa principal. Para piezas que requieren resultados micrométricos estables, se recomienda incluir el control de temperatura, la rigidez del amarre y el entorno de medición en la discusión ya en la fase de revisión del proceso, en lugar de corregir a posteriori tras la primera pieza fuera de tolerancia. Si no está seguro de si una estructura es adecuada para la ruta CNC, puede consultar primero los límites de aplicación en la página de capacidades de mecanizado CNC y luego decidir el plan de proceso.
Amarre y ruta de proceso: mantener la pieza estable durante el mecanizado
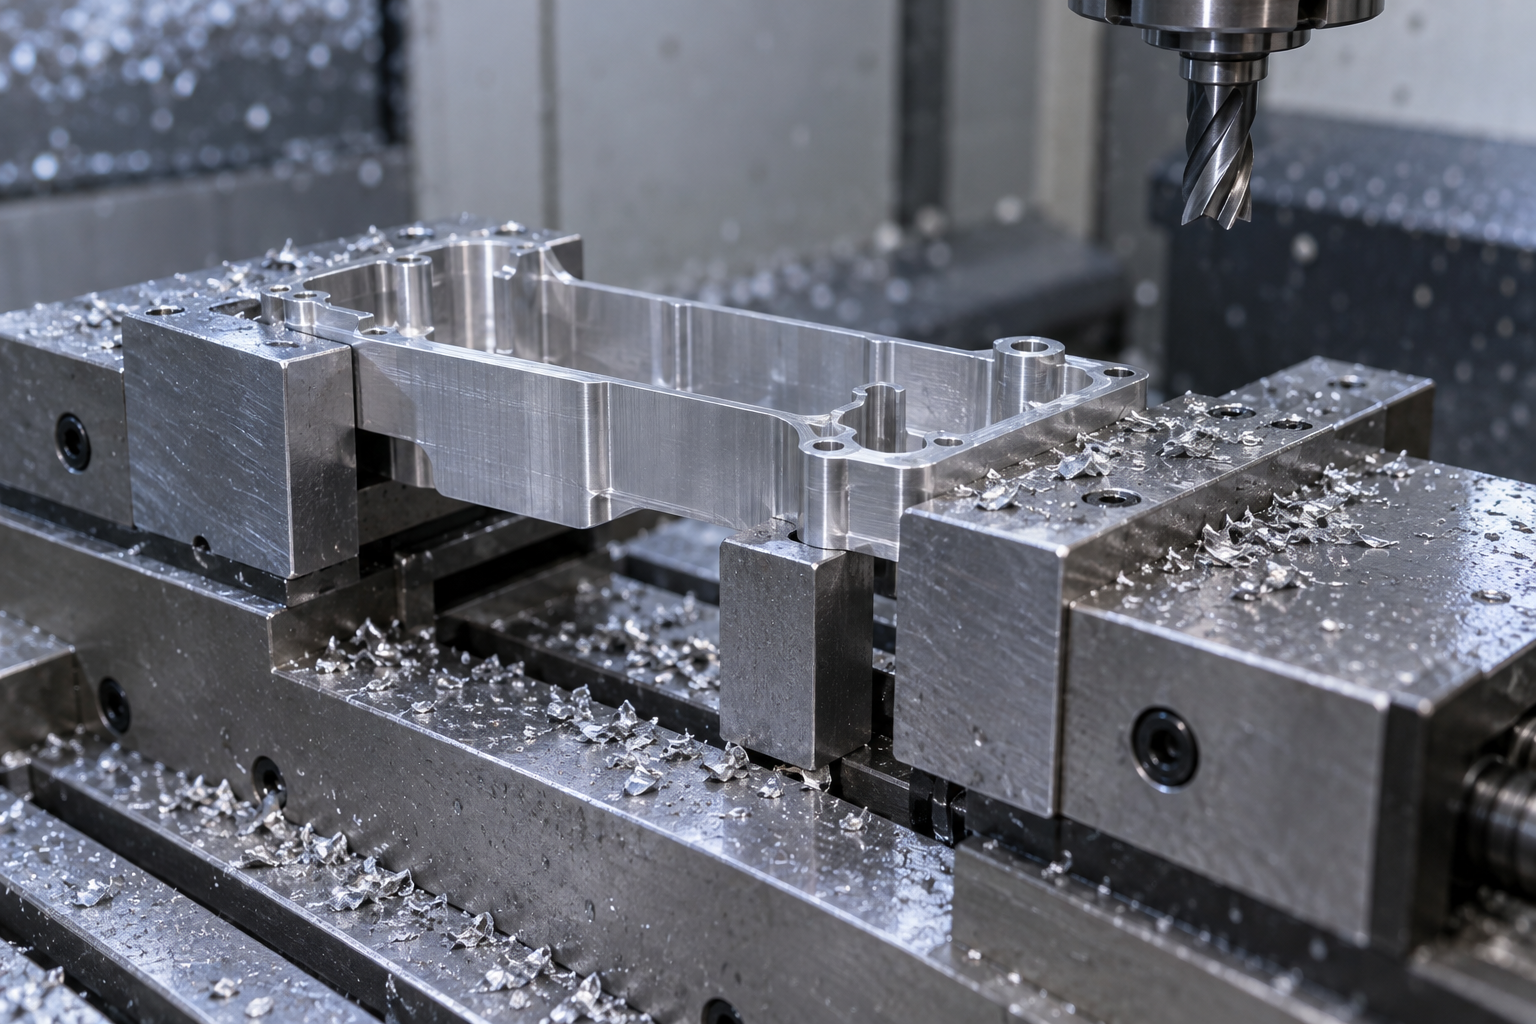
Muchas desviaciones micrométricas no se deben a que la máquina "no pueda hacerlo", sino a que la pieza es empujada repetidamente entre las tres acciones de amarre, corte y liberación. La fuerza de sujeción flexiona la pared delgada, y cuando la herramienta pasa, el material rebota; al soltar las mordazas, la pieza vuelve a otra forma. La dimensión que se ve al medir es, en realidad, la diferencia entre el "estado libre" y el "estado sujeto". Para estabilizar resultados del orden de 0,005 mm, la ruta de proceso y la estrategia de amarre suelen ser más críticas que cambiar a una máquina más cara.
Unificación de referencias: no dejar que la pieza "cambie de sistema de coordenadas" entre operaciones
Si la referencia de diseño del plano, la referencia de proceso y la referencia de medición no coinciden, la cadena de tolerancias se amplificará una vez en cada operación. La práctica viable es hacer que las tres coincidan en lo posible: en la primera operación se mecaniza una superficie de posicionamiento reutilizable o un saliente de proceso, y las operaciones posteriores lo toman como referencia, en lugar de volver a alinear cada vez. Para piezas que requieren mecanizado en varias caras, se debe priorizar completar el mayor número posible de características en un solo amarre, reduciendo el número de volteos; cada volteo introduce un error de posicionamiento y una deformación por sujeción adicionales.
Amarre flexible y soporte: distribuir la fuerza, no concentrarla
Las piezas de pared delgada, los ejes esbeltos y las piezas tipo marco son las que más temen el amarre rígido por contacto puntual. Los enfoques habituales en ingeniería incluyen: usar mordazas blandas o utillajes de copiado específicos para aumentar el área de contacto; usar sujeción por vacío, fijación con cera o relleno de aleación de bajo punto de fusión para proporcionar un soporte uniforme; añadir lunetas o soportes auxiliares a las piezas esbeltas para acortar el voladizo. También merece la pena analizar la dirección de la fuerza de sujeción: en lo posible, hacer que actúe sobre zonas de mayor rigidez, evitando presionar directamente sobre la pared delgada a mecanizar. Cuando sea necesario, se puede sujetar ligeramente primero, mecanizar en desbaste y luego completar el amarre, intercambiando un "amarre por etapas" por una deformación controlable.
Alivio de tensiones y orden de operaciones: liberar la deformación por anticipado
Las tensiones residuales internas del material en bruto y las tensiones de corte generadas en el desbaste se liberan durante el acabado o al soltar el utillaje. Las respuestas habituales son: intercalar una operación de alivio de tensiones entre el desbaste y el acabado (como envejecimiento natural o tratamiento de alivio de tensiones, cuyo método concreto debe confirmarse con ingeniería); en el acabado, usar pequeñas profundidades de corte y varias pasadas, evitando eliminar todo el sobreespesor de una sola vez; eliminar material de forma simétrica para que la liberación de tensiones sea lo más equilibrada posible. Para piezas con altos requisitos de precisión, a veces se coloca el acabado en un entorno próximo a temperatura constante y se deja un tiempo de estabilización tras el mecanizado antes de medir.
La propia ruta de proceso es también una forma de "distribución de precisión". Las dimensiones más críticas se completan en la última operación, la más estable, y las anteriores solo se encargan de dejar el sobreespesor de forma uniforme. Así, aunque se produzcan pequeñas fluctuaciones intermedias, no se consumirá directamente la tolerancia final. En el caso concreto de su pieza, puede enviar el plano y las dimensiones clave a evaluación de ingeniería para confirmar si el plan de amarre y el orden de operaciones son adecuados, y luego decidir si se necesita un utillaje dedicado.
Bucle cerrado de medición: sin una medición fiable no hay precisión reproducible
La frase más peligrosa en el taller es "lo he medido, no hay problema". El problema está en: con qué se midió, a qué temperatura se midió y si lo medido es realmente el elemento que exige el plano. Cuando la banda de tolerancia es de solo 0,005 mm, la propia medición se convierte en un problema de proceso micrométrico: el error de indicación del instrumento, la fuerza de contacto del palpador, el estado térmico de la pieza e incluso la temperatura de la mano del operario al sostener el palpador entran en la lectura final. En otras palabras, la incertidumbre de medición debe ser claramente menor que la banda de tolerancia; de lo contrario, solo se está juzgando la conformidad con ruido.
Selección de instrumentos: primero la incertidumbre, luego la resolución
Muchos eligen instrumentos fijándose solo en la resolución; un micrómetro digital de 0,001 mm parece "más preciso" que un calibre de 0,01 mm, pero la resolución es solo capacidad de visualización, no capacidad de medición. Para juzgar si un instrumento es suficiente, hay que ver si su incertidumbre de medición cae dentro de una proporción razonable de la banda de tolerancia; la experiencia habitual en ingeniería dice que cuanto menor sea la proporción de la incertidumbre del instrumento respecto a la banda de tolerancia, mejor, y la proporción concreta debe confirmarse con el ingeniero de calidad, no decidirse a ojo.
- Diámetros exteriores/espesores: micrómetros digitales, micrómetros de palanca, adecuados para cilindros regulares y placas planas, pero hay que prestar atención a la planitud del yunque y a la consistencia de la fuerza de medición.
- Diámetros interiores/agujeros: micrómetros de interiores, medidores neumáticos, calibres de tapón. Los medidores neumáticos son sensibles al diámetro y a la redondez del agujero, adecuados para comparación en serie, pero requieren calibración con patrones.
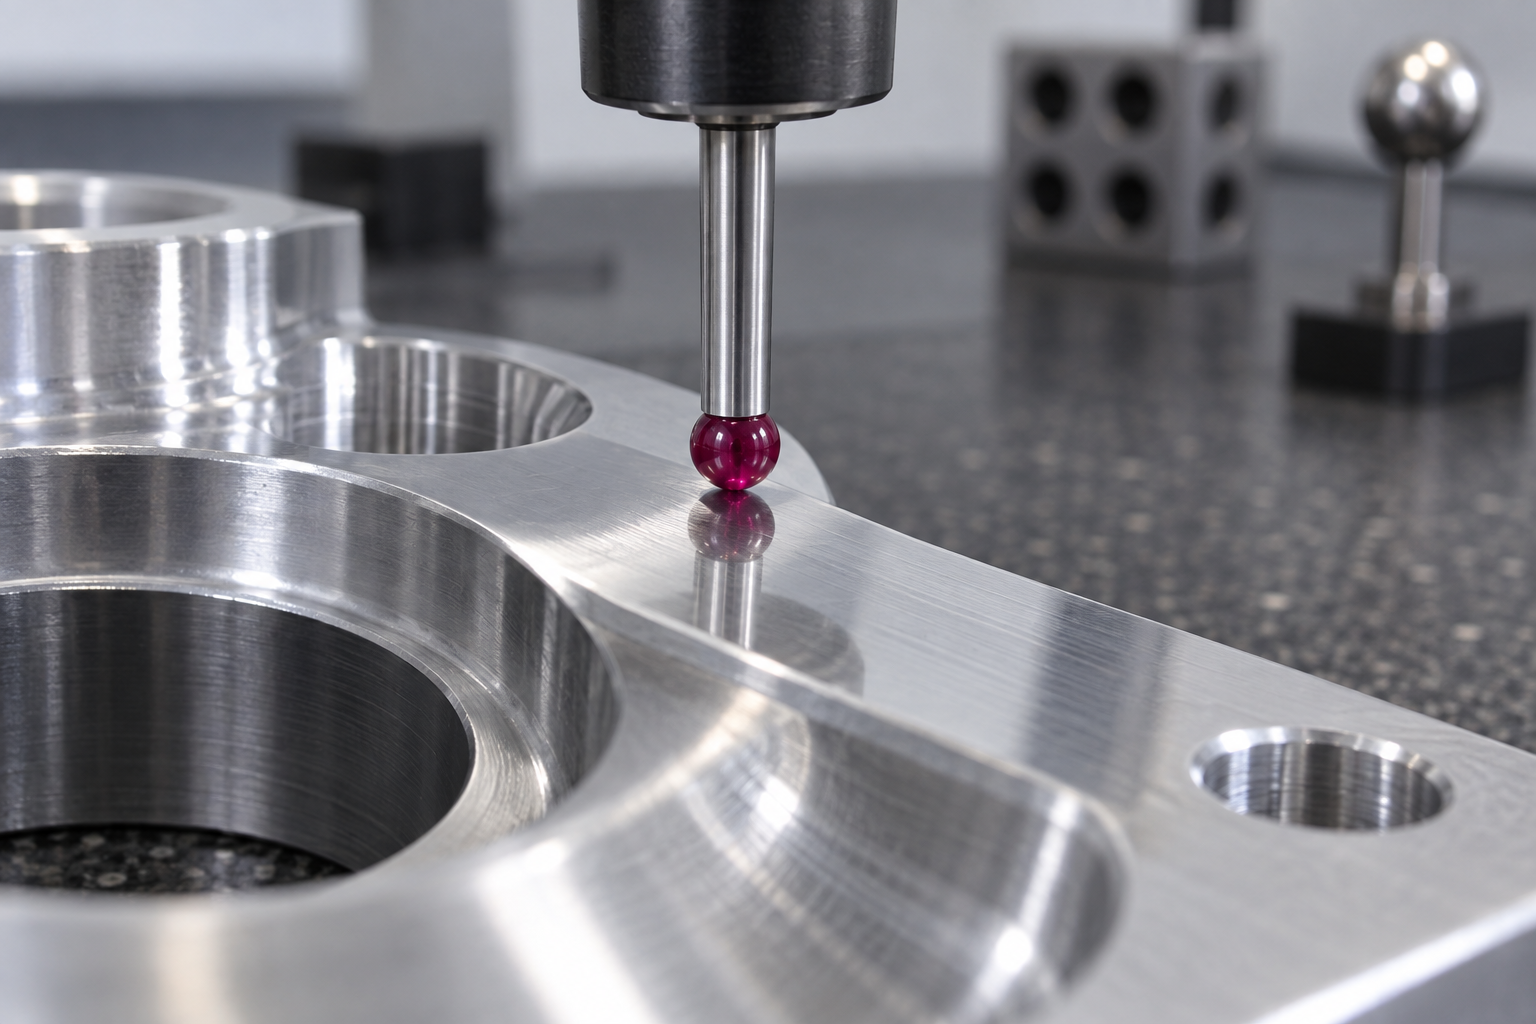
- Forma y posición: medidores de redondez, máquinas de medición por coordenadas (CMM), máquinas de medición por visión. La coaxialidad, la posición y el perfil dentro de GD&T básicamente solo pueden medirse con este tipo de equipos.
- Superficie y microgeometría: rugosímetros, perfilómetros, para determinar si una anomalía superficial es un problema de herramienta o de parámetros de proceso.
- Comparación rápida: utillajes de verificación específicos, calibres pasa/no pasa, adecuados para el ritmo de producción, pero solo responden "¿está dentro de la banda?", no "¿por qué se desvía?".
Un error común es usar instrumentos universales para medir elementos GD&T. Un calibre no mide coaxialidad, un micrómetro no mide posición. Si el plano especifica un sistema de referencias, el plan de medición debe ser coherente con las referencias; de lo contrario, por muy bonitos que sean los datos, no significan nada.
Entorno de medición: la temperatura es la tercera variable oculta
El coeficiente de expansión lineal del acero es del orden de 10⁻⁵/℃, lo que significa que por cada variación de 1℃ en la temperatura, una pieza de acero de 100mm de longitud cambia de tamaño aproximadamente 1μm. Para una banda de tolerancia de 0.005mm, esta magnitud ya no es despreciable. Por eso, la medición de alta precisión normalmente requiere realizarse bajo temperatura controlada, y leer los valores después de que la pieza, el instrumento de medición y el entorno alcancen una temperatura uniforme: una pieza que acaba de salir de la máquina y aún conserva el calor de corte, al medirse directamente suele dar una lectura mayor, y tras enfriarse se "encoge" de nuevo, dando lugar a la clásica contradicción de "aprobado en mecanizado, fuera de tolerancia en reinspección".
En la práctica, las medidas habituales incluyen: dejar que la pieza se estabilice térmicamente en la sala de medición antes de medir; evitar sostener con la mano la zona de medición durante mucho tiempo; colocar el instrumento de medición y la pieza en el mismo entorno; y registrar la temperatura en el momento de la medición para las dimensiones críticas sensibles a la temperatura. Estas acciones no añaden mucho costo, pero reducen notablemente la tasa de errores de juicio.
De los datos al proceso: usar los resultados de medición para corregir parámetros en sentido inverso
El valor del circuito cerrado de medición no reside en "dictaminar si cumple", sino en convertir la desviación en una cantidad de corrección ejecutable. Si un lote de piezas presenta dimensiones sistemáticamente grandes, las direcciones posibles incluyen compensación por desgaste de herramienta, compensación por dilatación térmica, ajuste de avance y profundidad de corte, y previsión del retroceso elástico tras liberar la sujeción. La clave es distinguir entre "fluctuación aleatoria" y "desviación sistemática": la primera se resuelve con capacidad y estabilidad del proceso, la segunda es la adecuada para compensación de parámetros.
Por último, hay que aceptar una realidad: el circuito cerrado de medición no es una acción puntual, sino un proceso continuo. La misma máquina y el mismo utillaje pueden comportarse de forma distinta en diferentes estaciones y con diferentes lotes de material. Acumular la correlación entre datos de medición, condiciones ambientales y parámetros de proceso es la clave para convertir 0.005mm de "logrado ocasionalmente" en "logrado de forma estable".
Modos de fallo comunes y orden de diagnóstico
Cuando surgen problemas en el mecanizado a nivel micrométrico, lo más contraproducente es "ajustar parámetros primero". Si aparece deriva dimensional en un mismo lote de piezas, la causa puede estar en el estado térmico de la máquina, la liberación de la sujeción, el desgaste de la herramienta o el propio sistema de medición. El valor del diagnóstico en planta radica en reducir el rango de variables a una o dos por la vía más corta, en lugar de desechar y rehacer por completo máquina, herramienta, programa y instrumentos de medición. A continuación se desarrolla el orden de "primero descartar la medición, luego descartar la sujeción, y finalmente sospechar de la máquina y el proceso"; la lógica de este orden es que los eslabones más cercanos a la entrega de la pieza son los más fáciles de verificar primero, y también los más fáciles de pasar por alto.
Fuera de tolerancia dimensional: primero pregunte "¿está mal medido?"
El primer sospechoso de una fuera de tolerancia dimensional no suele ser la máquina, sino la medición. Si el instrumento está dentro de su período de calibración válido, si el palpador está limpio, si la temperatura de la pieza coincide con la del instrumento, si la fuerza de medición provoca deformación elástica en piezas de pared delgada: todo esto puede desviar la lectura del valor real. Especialmente en diámetros de agujero y dimensiones de pared delgada, la fuerza de medición de los instrumentos de contacto puede bastar para que la lectura "parezca conforme", pero luego no se pueda montar en el ensamblaje. Se recomienda medir repetidamente la misma pieza en la misma posición varias veces y observar la repetibilidad; si la repetibilidad es mala, primero resuelva el sistema de medición y después hable del mecanizado.
Si la medición es fiable, observe si la fuera de tolerancia es una desviación sistemática o una dispersión aleatoria. La desviación sistemática suele apuntar a compensación de herramienta, deriva térmica o error de cambio de referencia; la dispersión aleatoria es más probable que se deba a rigidez insuficiente de la sujeción, desgaste de herramienta o interferencia de virutas. Las acciones de diagnóstico correspondientes a ambas son completamente distintas; tratarlas mezcladas solo lleva a prueba y error repetidos.
Redondez y cilindricidad deficientes: descartar por capas desde el husillo y la herramienta hasta la sujeción
La redondez deficiente es común en operaciones de torneado y mandrinado. El orden de diagnóstico recomendado es: primero confirmar si la pieza se deforma por el agarre (especialmente evidente en piezas tipo casquillo de pared delgada), luego comprobar si la herramienta está desgastada o si hay acumulación de material en el filo, y solo al final sospechar de la precisión de giro del husillo. Si el error de redondez presenta ondulaciones periódicas evidentes, suele estar relacionado con la frecuencia de vibración del husillo o del sistema de avance; si el error es ovalado o trilobulado, es más probable que se deba a una distribución desigual de la fuerza de sujeción o a la liberación de tensiones internas del material. Distinguir las características de la forma de onda es más eficaz que cambiar ciegamente de herramienta.
Anomalías superficiales: juicio rápido de marcas de vibración, rebabas y quemaduras
Si en la superficie aparecen marcas de vibración regulares, revise prioritariamente si el voladizo de la herramienta es demasiado largo, si el portaherramientas y el cono del husillo están limpios, y si los parámetros de corte caen en una zona sensible al chatter; si aparecen rebabas o rebordes, suele estar relacionado con el embotamiento de la herramienta, un avance excesivo o la tenacidad del material; si hay quemaduras o decoloración superficial, apunta a acumulación de calor de corte, refrigeración insuficiente o velocidad lineal excesiva. Estos tres tipos de fenómenos, bajo requisitos micrométricos, suelen afectar simultáneamente a las dimensiones, por lo que no hay que fijarse solo en el aspecto, sino volver a medir las dimensiones clave en paralelo para determinar si es "un problema superficial" o "la manifestación de un problema dimensional".
- Primer paso: validar el sistema de medición. Medir repetidamente, cambiar de instrumento, cambiar de operador, y confirmar que la lectura en sí es fiable.
- Segundo paso: revisar la sujeción y la liberación. Volver a medir tras soltar el utillaje para determinar si existe deformación por agarre o retroceso elástico por tensiones.
- Tercer paso: confirmar el estado térmico. Si la máquina se ha precalentado lo suficiente, si la temperatura del taller es estable, y si las dimensiones derivan en una sola dirección durante el mecanizado continuo.
- Cuarto paso: revisar herramienta y programa. Si el desgaste de la herramienta, la compensación, el cambio de referencia y la trayectoria de corte se ajustan a lo esperado.
- Quinto paso: volver a la precisión geométrica de la máquina. Una vez descartados los cuatro pasos anteriores, evaluar el estado del husillo, las guías y el sistema de avance.
El núcleo de este orden es descartar primero las causas de bajo costo y alta probabilidad. El error más común en planta es, al ver una fuera de tolerancia, ajustar la compensación del programa, con lo que se "compensa" una desviación sistemática dentro del error aleatorio, y el siguiente lote de piezas resulta aún más inestable. Si el problema reaparece en la misma característica, se recomienda registrar el proceso de diagnóstico para formar una ruta de decisión reutilizable. Cuando se trate de capacidades de proceso y medios de inspección concretos, conviene confirmarlo primero con el equipo de ingeniería antes de decidir si es necesario ajustar la ruta de proceso.
Preguntas frecuentes (FAQ)
A continuación, las preguntas más habituales en torno al mecanizado de nivel 0.005mm. Las respuestas solo ofrecen la lógica de decisión y la dirección de ingeniería, sin comprometer tolerancias, plazos o precios concretos, ya que estos deben confirmarse punto por punto con el equipo de ingeniería según la estructura de la pieza, el material y la cantidad.
Si en el plano se indica 0.005mm, ¿hay que lograr esta precisión en todas las dimensiones?
No. 0.005mm normalmente solo debería aplicarse a unas pocas dimensiones de ajuste críticas; el resto puede llevar tolerancias razonables según su función. Si se anota de forma uniforme en todo el plano, el costo y el riesgo se multiplican, porque cada dimensión consumiría recursos de temperatura controlada, avance lento y mediciones múltiples.
Se recomienda confirmar punto por punto en la revisión: ¿una fuera de tolerancia en esta dimensión afectaría al ensamblaje o a la función? Si no, se puede relajar. Concentrar el presupuesto en las pocas dimensiones que realmente determinan el rendimiento es más rentable que apretar todo de forma general.
¿Qué materiales alcanzan más fácilmente 0.005mm y en cuáles es básicamente irreal?
Los metales con buena estabilidad dimensional (como las aleaciones de aluminio de uso común y algunos aceros inoxidables) alcanzan relativamente fácil este orden bajo condiciones controladas; los plásticos, especialmente los higroscópicos o con alto coeficiente de expansión térmica, cambian de dimensión con el entorno, y lograr y mantener 0.005mm es claramente más difícil. Los materiales blandos y fácilmente deformables introducen errores ya en las etapas de sujeción y medición.
Al elegir material hay que plantear dos preguntas a la vez: si se puede mecanizar hasta esa precisión, y si se puede mantener en el entorno de medición y ensamblaje. Para confirmar si un material concreto puede cumplirlo, se recomienda verificarlo en la biblioteca de materiales y consultarlo con ingeniería.
¿Dónde se concentra principalmente el costo? ¿Por qué al aumentar un poco la precisión el precio sube mucho?
La mayor parte del costo no suele estar en el corte en sí, sino en el entorno de temperatura controlada, el acabado lento de precisión, el utillaje dedicado, los procesos de alivio de tensiones y las mediciones repetidas. Cada vez que se aprieta un nivel de precisión, baja la tasa de conformidad y aumentan el retrabajo y el tiempo de inspección, y todo ello se suma al precio unitario.
Por eso, la forma más eficaz de reducir costos no es presionar el precio unitario, sino reducir el número de características que requieren alta precisión, relajar las tolerancias no críticas y consolidar el número de amarres. Tras subir el plano, se puede conocer rápidamente el orden de magnitud mediante el presupuesto por diálogo con IA.
¿Cómo confirmar que la pieza realmente alcanza 0.005mm y no solo confiar en lo que dice la máquina?
Mediante el circuito cerrado de medición, no mediante las especificaciones del equipo. Hay que elegir instrumentos adecuados (como CMM o instrumentos de alta precisión), medir bajo temperatura controlada y evaluar la incertidumbre de medición: si la incertidumbre de la propia medición ya es cercana a la banda de tolerancia, la conclusión no es fiable.
Más importante aún es retroalimentar los datos de medición al proceso: qué lote se desvió, cuánto y cómo compensarlo. Sin este circuito cerrado, la precisión no se puede reproducir. Cuando sea necesario, se puede combinar con el escaneo 3D para una verificación global de la forma.
¿Es igual de difícil alcanzar 0.005mm en lotes pequeños y en lotes grandes?
No es igual. En lotes pequeños, con ajuste pieza a pieza y compensación manual, se puede acercar a alta precisión, pero la consistencia depende del operador; en lotes grandes se exige que el proceso sea estable durante mucho tiempo, y la deriva térmica y el desgaste de herramienta se acumulan, por lo que hay que mantenerlo con control de proceso y calibración periódica.
Por eso, el mismo plano, con cantidades distintas, tiene rutas de proceso y puntos de riesgo distintos. Antes de ampliar el lote, se recomienda hacer primero una validación en lote pequeño para confirmar si la ventana de proceso es suficientemente amplia.
Key takeaways
- 0.005 mm es precisión del sistema, no precisión de una sola máquina: la máquina-herramienta, la herramienta de corte, la sujeción, la temperatura y la medición deben controlarse simultáneamente.
- La forma de acotar las tolerancias determina el éxito o el fracaso: los planos con referencias poco claras, cadenas de tolerancias acumuladas y sin referencia de medición no se pueden fabricar de forma estable ni con el mejor equipo.
- El calor es la variable oculta más importante en el mecanizado a nivel micrométrico; la temperatura constante, el equilibrio térmico y la compensación en línea suelen ser más eficaces que cambiar de máquina-herramienta.
- La deformación por sujeción suele subestimarse: la fuerza de apriete y el modo de apoyo de las piezas de pared delgada y de las piezas esbeltas determinan directamente hacia qué lado cae la dimensión final.
- Sin bucle cerrado de medición no hay precisión: la capacidad de los instrumentos de medición, el entorno de medición y la retroalimentación de datos son la premisa para una reproducción estable.



