Primero preguntar por las consecuencias de falla, luego por el proceso
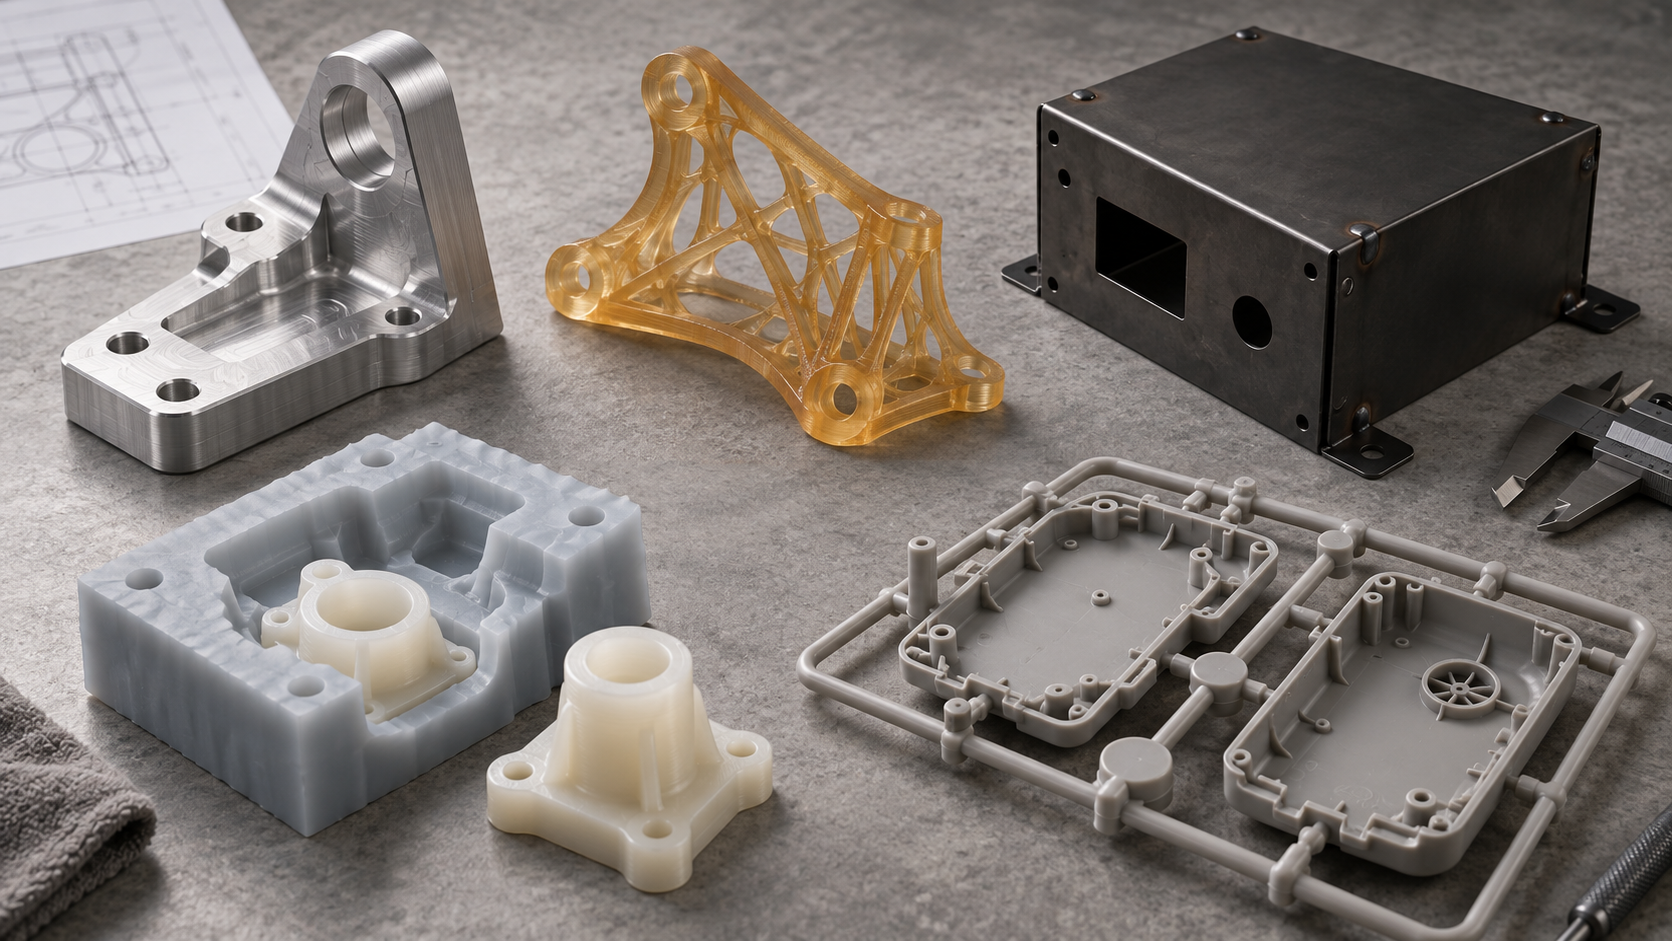
Si se envía el mismo plano a dos proveedores, las recomendaciones pueden ser completamente opuestas: uno dice “esta pieza conviene fresarla directamente en CNC, es lo más estable”, y el otro dice “conviene abrir un molde simple y hacer copia de prototipo, sale más rentable”. Ninguno de los dos está equivocado, pero las consecuencias de falla que asumen por defecto son distintas. El primero supone que es una pieza estructural portante y que si falla se detiene toda la línea; el segundo supone que es una pieza de validación estética que se monta, se fotografía y se desmonta. El primer paso del juicio de proceso no es revisar la lista de procesos, sino preguntar primero: si esta pieza falla, ¿qué ocurrirá?
Al desglosar esta pregunta, normalmente se cae en cuatro dimensiones. Primera, dónde están las caras funcionales: caras de ajuste, caras de sellado, caras de guía, caras de engrane; las dimensiones y la calidad superficial de estas posiciones determinan directamente la función, y el proceso debe garantizarlas con prioridad, no aplicar el mismo esfuerzo a toda la pieza. Segunda, la naturaleza de la carga: si es carga estática, carga cíclica, impacto o puramente decorativa; la continuidad del material en la trayectoria de carga (dirección de fibras, unión entre capas, cordones de soldadura) elimina directamente un grupo de procesos. Tercera, si está relacionada con la seguridad: si una falla implica riesgo para las personas o pérdidas patrimoniales importantes, el juicio se inclinará de inmediato hacia rutas inspeccionables, trazables y con material denso, en lugar de “hacerlo primero y ya veremos”. Cuarta, si es una pieza visible o interna: el nivel de apariencia determina el peso del postprocesado y de la consistencia superficial, mientras que en las piezas internas el presupuesto puede cederse a la estabilidad dimensional.
Estas cuatro dimensiones no necesitan cuantificarse con precisión, pero deben ordenarse primero. Por ejemplo, en un soporte interno con carga estática y sin relación con la seguridad, “si se puede fabricar” y “el costo unitario” van por delante de “qué tan bonita es la superficie”; a la inversa, en la carcasa de un dispositivo de mano, con alto nivel de apariencia y muchas caras de ensamblaje, la consistencia superficial y la precisión de ajuste deben pesar más que el costo unitario. Si el orden cambia, la lista de procesos candidatos cambia por completo.
Las características estructurales eliminan primero a un grupo de procesos
La función y las consecuencias de falla determinan “qué debe cumplirse”, mientras que las características estructurales suelen determinar directamente “qué procesos simplemente no pueden hacerse”. Muchas discusiones sobre procesos se repiten porque ambas partes debaten una solución que ya es inviable desde el punto de vista estructural. En ingeniería, lo más eficiente es repasar primero las características estructurales, tachar los procesos claramente incompatibles y luego comparar costo, precisión y plazo entre los candidatos restantes.
Qué características estructurales bloquean más fácilmente el proceso
Paredes delgadas, cavidades profundas, ángulos internos rectos, cavidades cerradas, placas delgadas de gran área, voladizos esbeltos, roscas de precisión y caras de ajuste: estas categorías de características tienen diferencias enormes de “tolerancia” frente a los procesos. Por ejemplo, las cavidades profundas y los ángulos internos rectos implican para los procesos sustractivos desafíos de accesibilidad y rigidez de la herramienta, y para los procesos aditivos problemas de soportes y limpieza de polvo; una cavidad cerrada es casi imposible de desmoldear en inyección, pero en fabricación aditiva puede lograrse mediante división o material sacrificial. Al juzgar, no pregunte “si este proceso puede hacerlo”, sino “qué costo exige esta característica dentro de este proceso”.
| Característica estructural | Mecanizado CNC | Impresión 3D | Trabajo de chapa metálica | Copia de prototipos | Moldeo por inyección |
|---|---|---|---|---|---|
| Pared delgada (gran vano) | El amarre y las fuerzas de corte deforman con facilidad; requiere salientes de proceso o soportes | Relativamente favorable, pero si es demasiado delgada se alabea con facilidad | Deben controlarse el retroceso elástico y las marcas de plegado | La contracción de colada deforma con facilidad | Difícil de llenar y mantener presión; propenso a faltantes de material |
| Cavidad profunda / ranura profunda | Limitado por la relación longitud-diámetro de la herramienta; requiere secuencias divididas o mecanizado eléctrico | Requiere soportes y limpieza de polvo; calidad superficial interna limitada | No aplica | Difícil de desmoldear en molde de silicona | Requiere correderas o insertos; molde complejo |
| Ángulo interno recto | Requiere herramienta de desahogo o mecanizado por electroerosión; los radios son más económicos | Se puede conformar, pero las esquinas internas concentran tensiones | No aplicable | Se puede conformar; los radios favorecen mejor el flujo | Requiere insertos o correderas; de lo contrario, no se puede desmoldear |
| Cavidad cerrada | Requiere mecanizado por partes y posterior ensamblaje | Se puede conformar en una sola pieza; requiere limpieza de polvo o soportes solubles | Requiere soldadura y ensamblaje | Requiere colada por partes y posterior pegado | Prácticamente imposible de desmoldear en una sola pieza |
| Chapa delgada de gran superficie | Propenso a vibración; requiere sujeción por vacío o utillaje especial | Propenso a alabeo; requiere nivelación | El plegado y la soldadura son la ruta habitual | Difícil garantizar la planitud | Recorrido de flujo largo; alto riesgo de alabeo |
| Voladizo esbelto | Rigidez baja; requiere soporte auxiliar | Relativamente favorable, pero la direccionalidad afecta la resistencia | No aplicable | Propenso a rotura | Riesgo de falta de material al final del llenado |
| Rosca de precisión / superficie de ajuste | Mecanizable; requiere control de amarre y medición | Precisión de rosca limitada; a menudo requiere roscado posterior | El roscado y el remachado pueden satisfacer ajustes generales | Resistencia y precisión de rosca limitadas | Requiere insertos roscados o mecanizado posterior |
¿Modificar primero la estructura o cambiar primero el proceso?
La lógica de decisión puede simplificarse en dos reglas: si las características estructurales están fuertemente relacionadas con la función (por ejemplo, superficies de ajuste, superficies de sellado, trayectorias de carga), se da prioridad a conservar la estructura y cambiar el proceso; si las características estructurales son solo hábitos de diseño o preferencias estéticas (por ejemplo, ángulos internos rectos, cavidades cerradas, espesores de pared demasiado finos), se da prioridad a ajustar ligeramente la estructura y conservar el proceso más económico. En la práctica, convertir ángulos internos rectos en radios, transformar cavidades cerradas en piezas separadas con sellado, o engrosar paredes finas o añadir nervios de refuerzo suele ser más rentable que forzar la elección de un proceso costoso.
Cabe advertir que la fabricabilidad estructural no se decide con una sola evaluación. Una misma pieza puede, en la fase de prototipo, evitar el problema de las cavidades profundas mediante fabricación aditiva, pero al llegar a la producción en serie debe volver a diseñarse según la lógica de desmoldeo del moldeo por inyección o la fundición a presión. Por ello, la revisión estructural conviene vincularla a la fase del proceso: primero se confirma el objetivo de la fase actual (validar la función, validar el ensamblaje o validar la viabilidad de producción en serie) y luego se decide qué características estructurales pueden ceder. Si no se tiene seguridad sobre la fabricabilidad de cierto tipo de característica, presentar el plano junto con el escenario de uso para una evaluación de ingeniería suele ser más fiable que hacer conjeturas por cuenta propia.
La cantidad es la línea divisoria: la migración de proceso del prototipo único a la producción en serie
Una vez superada la estructura y siendo coherente el material, la siguiente restricción más fácil de pasar por alto, pero la que más puede cambiar la estructura de costes, es la cantidad. Con el mismo plano, fabricar 1 pieza y fabricar 5000 piezas suele implicar procesos racionales completamente distintos. La razón no está en qué proceso sea "más avanzado", sino en que la composición de costes de cada proceso es diferente: algunos concentran el coste en el tiempo de mecanizado por pieza, mientras que otros lo concentran en la inversión única de moldes y utillaje.
Para entender esto, puede pensarse en una curva de coste sencilla. El coste total puede expresarse aproximadamente así:
Coste total ≈ inversión única (molde/utillaje/programación/validación de la primera pieza) + coste por pieza × cantidad
El CNC y la impresión 3D casi no tienen inversión única, pero su coste por pieza es alto; el moldeo por inyección y el utillaje de chapa tienen una inversión única elevada, pero un coste por pieza bajo. El punto donde ambas líneas se cruzan es el umbral de migración de proceso. Cuanto mayor es la cantidad, más vale la pena asumir una inversión inicial para reducir el coste por pieza.
Pieza única y prototipo: prioridad a validar la función
El objetivo de esta fase normalmente no es "abaratar", sino obtener lo antes posible una pieza física que se pueda montar, medir y modificar. El mecanizado CNC es adecuado para piezas que requieren propiedades reales del material, superficies de ajuste, roscas o estructuras portantes; la impresión 3D es adecuada para formas complejas, canales internos, estructuras topológicas ligeras o casos en los que se necesitan iterar varias versiones en uno o dos días. A menudo se combinan ambas: la impresión 3D para validar el aspecto y el ensamblaje, y el CNC para las piezas portantes críticas.
Serie corta: la disyuntiva entre el moldeo por réplica de prototipos y el CNC
Cuando la cantidad sube a decenas o cientos de piezas, el tiempo de mecanizado por pieza del CNC puro empieza a resultar caro, mientras que abrir un molde de inyección no resulta rentable. En ese momento suele entrar en consideración el moldeo por réplica de prototipos (colada al vacío): a partir de un modelo maestro se hace un molde de silicona y se cuelan varias piezas; es adecuado para piezas de aspecto, carcasas y componentes de estructura relativamente sencilla y requisitos de propiedades del material no extremos. Si la pieza tiene ajustes estrictos, soporta cargas o requiere material metálico, seguir con CNC suele ser más seguro. La clave para decidir es: ¿estas piezas son para "verlas" o para "usarlas"?
Serie media hasta producción en serie estable: el molde empieza a amortizarse
Cuando la demanda es estable, el diseño está congelado y los volúmenes siguen creciendo, los costos fijos del moldeo por inyección y de los moldes de chapa metálica se diluyen, y solo entonces se manifiesta realmente la ventaja de costo por pieza. Las piezas de chapa metálica, mediante combinaciones de plegado, estampado y soldadura, son adecuadas para estructuras basadas en lámina como chasis, soportes y paneles; el moldeo por inyección es adecuado para carcasas plásticas y piezas funcionales. Cabe advertir aquí que: una vez que se abre el molde, el costo de cambiar el diseño aumenta notablemente, por lo que antes de la producción en serie deben confirmarse completamente la estructura, el material y el postprocesamiento, en lugar de modificar sobre la marcha.
| Rango de cantidad | Tendencia típica | Principal impulsor de costo | A tener en cuenta |
|---|---|---|---|
| Pieza única / prototipo | CNC, impresión 3D | Tiempo de mecanizado por pieza, programación | Priorizar garantizar que sea medible y ensamblable |
| Lote pequeño | Réplica de prototipo por vaciado, CNC | Molde madre y molde de silicona, horas por pieza | Confirmar si es una pieza estética o funcional |
| Lote medio | CNC, chapa metálica, utillaje simple | Equilibrio entre inversión en utillaje y costo por pieza | ¿El diseño ya está congelado? |
| Producción en serie estable | Moldeo por inyección, molde de chapa metálica | Amortización del molde, tiempo de ciclo por pieza | Alto costo de cambiar el diseño |
Hay que enfatizar que no existen fronteras rígidas entre los rangos de cantidad; dependen de la complejidad de la pieza, el material, los requisitos de precisión y el postprocesamiento. En proyectos reales, la práctica más común es la migración por etapas: en el prototipo se usa impresión 3D o CNC, en el lote pequeño se usa réplica de prototipo por vaciado o CNC, y en la producción en serie se pasa a moldeo por inyección o molde de chapa metálica, conservando en cada etapa las conclusiones de validación de la etapa anterior. Así se controlan los riesgos tempranos y se fundamenta mejor la inversión posterior.
Materiales y postprocesamiento: la segunda capa de restricciones que se subestima fácilmente
La estructura pasa la prueba y la cantidad también coincide, pero la recomendación de proceso sigue siendo rechazada: el problema suele estar en la capa de materiales y postprocesamiento. No es tan visible a simple vista como la estructura, pero a menudo es decisiva: los requisitos de material eliminan directamente un conjunto de procesos, y los requisitos de postprocesamiento vuelven a filtrar los procesos ya seleccionados. Muchos retrabajos no se deben a que no se pueda fabricar, sino a que a mitad del camino se descubre que el material o el tratamiento superficial no dan abasto.
Cómo los requisitos de material reducen inversamente el alcance de los procesos
Si se descomponen los requisitos de material en varias dimensiones, el juicio se vuelve mucho más claro:
- Temperatura y resistencia química: las piezas sometidas a alta temperatura prolongada o en contacto con aceite, disolventes, ácidos o bases quedan excluidas de las resinas comunes y de parte de los plásticos, y a menudo deben pasar a metal o plásticos de ingeniería de alto rendimiento. En ese caso, el rango de materiales disponibles para impresión 3D y moldeo por inyección se reduce notablemente.
- Transparencia y aspecto: las piezas que requieren transmitancia o un alto grado estético exigen mayor capacidad de conformado superficial del proceso. El CNC puede fabricar piezas transparentes, pero el costo de las marcas de herramienta y el pulido debe evaluarse de antemano; el grado de pulido del molde de inyección determina directamente el aspecto.
- Contacto alimentario y retardancia de llama: estos requisitos suelen corresponder a sistemas específicos de cumplimiento de materiales, y no todos los procesos pueden cubrirlos. Antes de elegir el proceso debe confirmarse si existe una opción correspondiente en el lado del material, en lugar de completarlo después.
- Elastómeros y caucho blando: para piezas que requieren dureza, rebote o sobremoldeo, son más comunes la réplica de prototipo por vaciado y el moldeo por inyección; el corte puro por CNC de caucho blando tiene desventajas en el amarre y la deformación.
En otras palabras, el material no se elige después de seleccionar el proceso, sino que converge simultáneamente con el proceso. Puede consultarse primero la biblioteca de materiales y la guía de materiales para acotar el rango, y luego volver al proceso.
El postprocesamiento debe considerarse junto con la selección del proceso
El postprocesamiento incluye tratamiento superficial (anodizado, chorro de arena, galvanoplastia, pintura), tratamiento térmico, serigrafía y grabado láser, así como el ensamblaje. Su influencia en la selección del proceso se manifiesta en tres puntos:
- Si el proceso es compatible: ciertos tratamientos superficiales imponen requisitos al sustrato y al método de conformado; las piezas de impresión 3D, por sus líneas de capa y porosidad, suelen requerir lijado adicional para tratamientos estéticos de alto grado; las zonas de plegado y soldadura de las piezas de chapa metálica pueden mostrar marcas tras el pintado.
- Si las dimensiones son estables: el tratamiento térmico, el pintado y la galvanoplastia pueden provocar cambios dimensionales o deformaciones. Si las superficies de ajuste críticas se mecanizan después, el orden de los procesos debe reordenarse.
- Si el ensamblaje es viable: en productos ensamblados a partir de varias piezas, por muy bueno que sea el proceso de cada pieza individual, si las referencias de ensamblaje no son uniformes, el conjunto seguirá fuera de tolerancia. La relación de ensamblaje debe ser una entrada para la selección del proceso, no un trabajo de cierre.
Una práctica útil es: en la revisión del proceso, enumerar desde el principio la lista de postprocesamientos y confirmar punto por punto «si este proceso puede asumirlo». Si no puede asumirlo, o se cambia de proceso o se modifica el plan de postprocesamiento; cuanto antes se decida, menor será el costo. Cuando se trate de la combinación de carcasas de chapa metálica con pintura y serigrafía, puede verse primero la capacidad de chapa metálica; cuando se trate del aspecto de piezas plásticas y el pulido del molde, puede consultarse la capacidad de moldeo por inyección.
Un diagrama de flujo de decisión reutilizable
Las secciones anteriores desglosaron la selección de procesos desde cuatro perspectivas: consecuencias de fallo, características estructurales, cantidad, y materiales y postprocesamiento. En el trabajo real, estas cuatro perspectivas no son paralelas, sino un embudo de filtrado con orden secuencial: cada capa que se supera reduce un grupo de procesos candidatos, y solo los que quedan al final merecen ser cotizados y prototipados. Fijar el orden evita el error común de «primero pensar en el proceso y luego buscar razones».
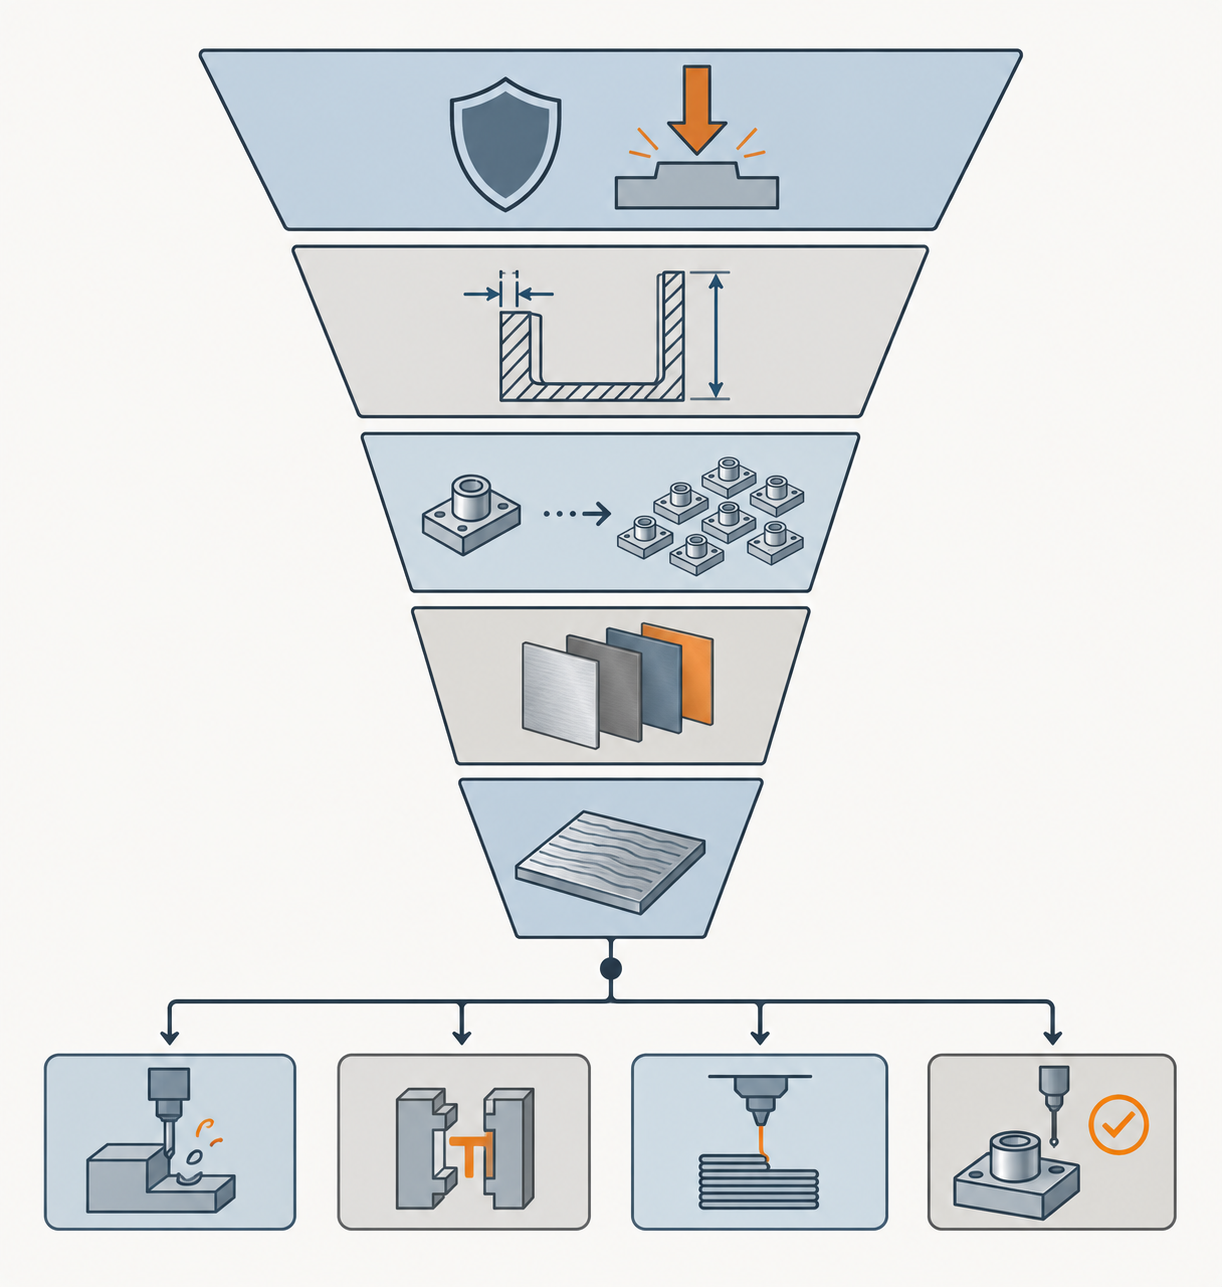
Primera capa: función y consecuencias de fallo
Primero hay que hacerse tres preguntas: ¿qué consecuencias traería el fallo de esta pieza? ¿Soporta carga estática, fatiga, impacto o puramente posicionamiento de ensamblaje? ¿Tiene atributos relacionados con seguridad, sellado o normativa? Si las consecuencias del fallo son graves, la selección del proceso debe inclinarse hacia «detectable, trazable, material denso», en lugar de priorizar el costo. A la inversa, para piezas puramente estéticas o soportes internos, la libertad de proceso es mucho mayor.
De la segunda a la cuarta capa: estructura, cantidad, material
La capa de estructura elimina los procesos «imposibles de fabricar» o «fabricables a un costo extremadamente alto», como cavidades cerradas, ranuras profundas y estrechas, y paredes delgadas de gran superficie. La capa de cantidad determina si vale la pena diluir la inversión en utillaje; la pieza única y el lote pequeño suelen recaer en CNC, impresión 3D o réplica de prototipo por vaciado, y solo en la producción en serie estable se pasa a moldeo por inyección y molde de chapa metálica. La capa de material, a su vez, reduce inversamente el rango: requisitos como alta temperatura, transparencia, retardancia de llama o elastómeros a menudo dejan solo unas pocas rutas de proceso disponibles. El orden de estas tres capas puede intercambiarse, pero se recomienda primero estructura y luego cantidad, porque los cambios estructurales alteran directamente el plan de utillaje.
Quinta capa: posprocesamiento y métodos de verificación
La última capa suele omitirse, pero es la que más fácilmente provoca retrabajos. El tratamiento superficial, el tratamiento térmico, el recubrimiento, la serigrafía y el ensamblaje pueden introducir nuevas variaciones dimensionales o riesgos estéticos, y también limitan los procesos previos. Al mismo tiempo, hay que definir el método de verificación: ¿se basa en una inspección dimensional completa de la primera pieza, en pruebas funcionales o en una comparación por escaneo? Una vez definido el método de verificación, la convergencia de las recomendaciones de proceso se acelera notablemente.
- Función y consecuencias de fallo: ¿qué ocurre si falla? ¿Tipo de carga? ¿Está relacionado con la seguridad?
- Características estructurales: ¿hay paredes delgadas, cavidades profundas, ángulos internos rectos, cavidades cerradas o voladizos esbeltos?
- Cantidad y etapa: ¿pieza única, lote pequeño, lote medio o producción en serie estable? ¿Habrá revisiones posteriores?
- Requisitos de material: ¿cuáles son las restricciones obligatorias de temperatura, químicos, transparencia, retardancia de llama, elastómeros, etc.?
- Posprocesamiento y verificación: ¿qué tratamientos superficiales y térmicos se necesitan? ¿Cómo se confirma la conformidad?
Al completar estos cinco pasos, normalmente se obtienen dos o tres procesos candidatos, en lugar de una única "respuesta estándar". Esto es normal: la selección de procesos es por naturaleza un problema con múltiples soluciones, que en última instancia se decide conjuntamente por la estructura de costos, la presión de los plazos de entrega y la tolerancia al riesgo. Cuando se necesita converger rápidamente, se pueden enviar directamente los planos junto con la información anterior para que el equipo de ingeniería proporcione una comparación de procesos candidatos; por ejemplo, mediante cotización por diálogo con IA o la visión general de capacidades de fabricación se confirman primero los límites del proceso y luego se pasa a la cotización concreta.
Errores de juicio comunes: esas elecciones que parecen ahorrar dinero pero en realidad cuestan más
Los errores en el juicio de procesos a menudo no se deben a que no se entienda el proceso, sino a que solo se mira el precio unitario y no el costo total. Los siguientes tipos de errores de juicio son muy comunes en la fase de cotización, y las señales de identificación también son típicas.
Error de juicio uno: usar impresión 3D para piezas portantes
Señal de identificación: la pieza debe soportar cargas continuas, impactos o montajes repetidos, pero se elige directamente la impresión 3D porque "imprimir es rápido y no requiere molde". La unión entre capas y la anisotropía de la fabricación aditiva hacen que el rendimiento en la dirección de las cargas sea claramente inferior al de una pieza densa del mismo material. La ruta más razonable es: usar mecanizado CNC para las zonas portantes, y seguir usando impresión 3D para carcasas, soportes y piezas de cableado no portantes, ensamblando ambas. Si realmente se debe usar una pieza impresa para soportar cargas, al menos hay que alinear la dirección de la carga con la dirección de impresión y dejar un paso de verificación.
Error de juicio dos: usar CNC para piezas simples en grandes lotes
Señal de identificación: la pieza es de estructura simple, sin superficies curvas complejas, pero la cantidad supera los varios miles de unidades y aún se usa CNC. En este caso, el tiempo de mecanizado por pieza se consume repetidamente, mientras que la inversión inicial en molde o utillaje ya se ha diluido hace tiempo. La ruta más razonable es evaluar el moldeo por inyección o los moldes de chapa metálica; cuando la estructura realmente no sea apta para moldes, considerar sujeciones multiposición o utillajes dedicados para reducir el tiempo por pieza.
Error de juicio tres: usar inyección para unas pocas decenas de piezas
Señal de identificación: la cantidad es de solo unas decenas de piezas, pero se abre el molde por adelantado porque "al final se usará inyección". La inversión inicial del molde es casi imposible de diluir en este rango de cantidad, y cualquier cambio de diseño se convierte directamente en costo de modificación del molde. La ruta más razonable es validar primero la estructura y el ensamblaje con prototipado rápido o impresión 3D, pasar por CNC o réplicas de prototipos para lotes pequeños, y abrir el molde cuando el diseño esté congelado y la cantidad sea estable.
Error de juicio cuatro: ignorar el posprocesamiento y provocar retrabajos
Señal de identificación: en la cotización solo se calculan las operaciones de conformado, y el recubrimiento, la serigrafía, el tratamiento térmico, el desbarbado, la limpieza y el ensamblaje se dejan para después. El resultado es que las piezas conformadas ya están hechas, pero se retrabajan porque el estado superficial, el lote de color o la base de montaje no coinciden. Lo más razonable es evaluar toda la cadena de posprocesamiento al seleccionar el proceso: algunos tratamientos superficiales cambian las dimensiones, algunos tratamientos térmicos provocan deformación, y todo esto debe preverse con margen en la ruta de proceso.
Error de juicio cinco: tratar piezas de apariencia como piezas internas
Señal de identificación: la pieza finalmente será vista por el usuario, pero se eligen el proceso y el tratamiento superficial según los estándares de una pieza estructural interna. Las piezas de apariencia son más sensibles a la línea de partición, la posición de la entrada, la dirección de las marcas de mecanizado y la diferencia de color; tras elegir el proceso equivocado, a menudo solo se puede salvar con mucho lijado y retoque de pintura, lo que encarece aún más el costo. La ruta más razonable es: definir por separado el nivel de la cara visible y, si es necesario, dividir la pieza de apariencia y la pieza estructural en dos piezas, cada una con el proceso más adecuado.
Qué preparar antes de cotizar: hacer que el juicio de procesos converja más rápido
La precisión del juicio de procesos no depende en gran medida de lo fuerte que sea el proveedor, sino de lo completa que sea la información que entregas. Con el mismo plano, según la información adjunta, la recomendación puede pasar de "se recomienda CNC" a "se recomienda modificar primero la estructura y luego abrir el molde". La preparación antes de cotizar no es un trámite, sino dejar claras de una vez las restricciones necesarias para el juicio.
Seis tipos de información que hay que comunicar obligatoriamente
- Función y entorno de uso: qué función cumple la pieza, si soporta cargas, si tiene ajuste en movimiento, si está expuesta a altas temperaturas o productos químicos. Esto determina el límite inferior de material y proceso.
- Dimensiones clave y referencias: qué dimensiones afectan realmente al montaje y la función, y dónde está la superficie de referencia. Marcar claramente las dimensiones clave es más útil que acotar tolerancias densamente en todo el plano.
- Nivel de apariencia: si es una pieza de apariencia o interna, cuáles son las caras visibles, y si se aceptan marcas de mecanizado, líneas de capa o marcas de soporte. Los requisitos de apariencia descartan directamente parte de los procesos.
- Relaciones de montaje: con qué piezas se acopla, si la naturaleza del ajuste es con holgura, transición o interferencia, y si hay roscas, clips o superficies de sellado.
- Cantidad y etapa: si actualmente es fase de validación o de producción en serie, y el volumen total previsto y el ritmo de lotes. El rango de cantidad determina el momento de migrar de proceso.
- Posprocesamiento y método de verificación: si se necesita tratamiento superficial, tratamiento térmico, recubrimiento, serigrafía o ensamblaje; y si el método de verificación aceptable es muestreo dimensional, prueba funcional de montaje o comparación por escaneo.
Cómo afecta la integridad de la información a la calidad de las recomendaciones
Cuando falta información, el equipo de ingeniería solo puede dar recomendaciones basadas en las suposiciones más conservadoras, lo que normalmente implica procesos más caros o tolerancias más estrictas para cubrir la incertidumbre. A la inversa, cuando la información está completa, el equipo de ingeniería puede señalar activamente que "esta característica se puede relajar" o que "esta cara no necesita mecanizado fino", reduciendo así el costo sin dejar de cumplir la función. En otras palabras, cuanto más se acerque la información que proporcionas al escenario de uso real, más se acercará la recomendación de proceso a la solución óptima, y no a la más segura.
Si por el momento no hay un modelo 3D completo, también se puede iniciar la comunicación con bocetos, descripciones de dimensiones clave y descripción funcional; el equipo de ingeniería dará una dirección de proceso preliminar sobre esa base y la detallará cuando se complete el modelo. Lo clave es aclarar primero la función, la cantidad y la apariencia, que son los tres factores con mayor impacto en la selección de procesos.
Si necesitas conocer primero los límites de capacidad de cada proceso, puedes consultar la visión general de capacidades de fabricación y luego decidir qué información complementar como prioridad.
Preguntas frecuentes (FAQ)
Las siguientes preguntas cubren básicamente los puntos donde los ingenieros y compradores suelen quedarse atascados en la fase de juicio de procesos. Las respuestas intentan dar la lógica de juicio, no cifras concluyentes; para una pieza concreta, todavía hay que confirmarlo combinando el plano y las condiciones de uso.
¿Se puede usar un proceso diferente para la misma pieza en distintas etapas?
Sí, y es muy común. En la etapa de prototipo se usa impresión 3D o CNC para validar rápidamente la estructura y el ensamblaje; en la producción de prueba en lotes pequeños se pasa al moldeo por réplica de prototipos; y una vez estabilizada la producción en serie se pasa al moldeo por inyección o a los moldes de chapa metálica. Esta es una ruta típica de migración de procesos. Hay que tener en cuenta que cambiar de proceso suele implicar cambios en el material, el estado superficial y algunas referencias dimensionales, por lo que en la etapa de validación hay que marcar las superficies de ajuste clave y las superficies visibles, para evitar descubrir en la producción en serie que no se puede montar.
No tengo un modelo 3D, solo planos o una pieza física, ¿se puede determinar el proceso?
Se puede dar una orientación, pero la precisión es limitada. Los planos en 2D permiten ver las características estructurales, las dimensiones clave y los requisitos de material; con una pieza física se puede hacer un modelado inverso mediante escaneo 3D y luego pasar a la evaluación del proceso. Cuando faltan datos tridimensionales, características como cavidades profundas, canales internos de flujo y superficies libres tienden a subestimarse; se recomienda completar primero el modelo y luego definir el proceso, de lo contrario es fácil que haya desviaciones entre el presupuesto y el mecanizado real.
Para lotes pequeños, ¿se elige CNC o moldeo por réplica de prototipos?
Depende de la estructura y la cantidad. Si la estructura es sencilla, el material es principalmente metal o plástico de ingeniería y la cantidad es de unas pocas decenas de piezas, el CNC suele ser más directo y también es flexible para modificar el diseño. Si la estructura es compleja, hay paredes finas o texturas finas y densas, se necesita un aspecto cercano al del moldeo por inyección y la cantidad está entre varias decenas y varios cientos de piezas, la curva de coste unitario del moldeo por réplica de prototipos suele ser más favorable. También se pueden combinar ambos: las piezas estructurales con CNC y las piezas visibles con moldeo por réplica.
Cuando los requisitos de aspecto son altos, ¿en qué hay que fijarse en el proceso?
Primero hay que definir el nivel de aspecto y las superficies visibles, y luego elegir el proceso. En las piezas de moldeo por inyección hay que fijarse en la línea de partición y la posición de la entrada; en las piezas de CNC, en la dirección de las marcas de herramienta y las huellas de amarre; en las piezas de impresión 3D, en las líneas de capa y los restos de soporte; y en las piezas de chapa metálica, en los radios de plegado y el pulido de soldaduras. Las piezas visibles normalmente también requieren postprocesos como pintura, serigrafía o cepillado, y estos procesos deben considerarse al elegir el proceso, no dejarlos para después de fabricar la pieza.
Si la recomendación de proceso y el presupuesto final no coinciden, ¿qué se hace?
Primero hay que confirmar de dónde viene la diferencia: si cambió el tramo de cantidad, si se omitió algún postproceso o si la estructura se modificó de nuevo antes del presupuesto. La recomendación de proceso suele ser un juicio preliminar basado en los planos, mientras que el presupuesto formal vuelve a calcular los utillajes, la tasa de aprovechamiento del material y los requisitos de inspección. Alinear punto por punto las diferencias y, si es necesario, hacer que ingeniería y la parte que presupuesta revisen juntos las características clave es más eficaz que comparar precios repetidamente.
Key takeaways
- La primera pregunta al elegir un proceso no es “qué proceso es mejor”, sino “qué consecuencias tendría la falla de esta pieza”; la función y las consecuencias de falla determinan el límite inferior de precisión y material.
- Las características estructurales suelen determinar el proceso más que el material: paredes delgadas, cavidades profundas, ángulos internos rectos, cavidades cerradas y superficies planas de gran área excluyen cada una a una parte de los procesos.
- La cantidad es la línea divisoria: para piezas únicas y prototipos se priorizan CNC e impresión 3D; para lotes pequeños puede considerarse la copia de prototipos; para producción estable normalmente entran en juego la inyección y los moldes de chapa metálica.
- Antes de cotizar, explicar con claridad las caras funcionales, las referencias, las dimensiones clave, los requisitos de apariencia, el entorno de uso y las relaciones de ensamblaje reduce el costo total más que comparar precios repetidamente.
- No existe el “proceso óptimo”, solo la “opción menos mala bajo las restricciones actuales”; es normal y frecuente que una misma pieza use procesos distintos en etapas diferentes.



