Por qué tu producto siempre queda "atrapado" por el molde: la esencia y el coste del ángulo de desmoldeo
La frase que más se escucha en el taller es "se ha pegado otra vez al molde". Los expulsores no empujan, el producto se blanquea, la superficie se raya o incluso se perfora; detrás de estos fenómenos, en la mayoría de los casos, está un ángulo de desmoldeo insuficiente en la pieza de inyección. El ángulo de desmoldeo no es un ángulo decorativo que se puede dibujar o no en el plano, sino un "acuerdo de separación" entre el producto y el molde: en el momento de la apertura, la pieza debe abandonar limpiamente la cavidad y el macho a lo largo de la dirección de desmoldeo, sin arrastrar residuos ni dejar cicatrices.
Cuando el plástico se enfría y contrae, genera una fuerza de abrazo sobre el macho. Sin ángulo, toda esta fuerza de abrazo se convierte en fricción; sumado a la succión por vacío que se forma entre superficies de alto brillo, la resistencia al desmoldeo aumenta drásticamente. Según la experiencia del sector, la fuerza de desmoldeo en diseños sin ángulo puede ser varias veces superior a la de un ángulo normal, lo que acelera el desgaste de las columnas guía, los correderas y el mecanismo de expulsión, y reduce notablemente la vida útil del molde; trasladado a la línea de producción, la tasa de piezas buenas puede caer por debajo del ochenta por ciento, y los costes de reparación del molde, paradas y selección se comen el beneficio. Por eso, cómo determinar el ángulo de desmoldeo en piezas de inyección no es una opción de "más o menos vale", sino una condición previa que decide si este molde puede completar el pedido con estabilidad.
Sin ángulo o con ángulo insuficiente, ¿dónde aparece el coste?
El coste se divide en tres niveles. El primero, en el aspecto del producto: blanqueamiento por expulsión, rayado, manchas de niebla, brillos localizados; las piezas de alto brillo y transparentes son especialmente sensibles. El segundo, en el molde: macho rayado, correderas dañadas, expulsores doblados o rotos, ciclos de reparación más cortos. El tercero, en la ventana de proceso: para desmoldear hay que aumentar la fuerza de expulsión, reducir la velocidad de expulsión y prolongar el enfriamiento; el ciclo de moldeo se alarga y la tasa de piezas buenas no necesariamente se recupera. Estos tres niveles de coste suelen ir en cadena: al principio solo es "un poco apretado", y tras decenas de miles de ciclos se convierte en una gran reparación del molde.
No existe un ángulo universal, solo el ángulo adecuado
Alguien pregunta "¿cuántos grados hay que dar al ángulo de desmoldeo?" y la pregunta no tiene una respuesta única. El mismo ángulo de 1° puede ser suficiente en un engranaje de POM, pero provocará adherencia en una carcasa de ABS con textura imitación piel. El coeficiente de fricción del material, la profundidad de la pared, la textura superficial, el nivel estético y los requisitos de precisión dimensional cambian la respuesta. Normalmente se recomienda un ángulo de desmoldeo de 1° a 3°, con un mínimo no inferior a 0,5° en paredes laterales sin textura, y un añadido adicional según la profundidad de textura en paredes laterales texturizadas. Estos son rangos habituales en la industria; la pieza concreta debe confirmarse aún con el plano y el material.
El enfoque de tratar el ángulo como "un grado más que se añade al final de forma uniforme" suele estallar en la fase de prueba del molde. Un planteamiento más seguro es revisar conjuntamente la dirección de desmoldeo, la línea de partición, el material y la textura durante la fase de revisión DFM, para que el ángulo de desmoldeo de la pieza de inyección tenga fundamento desde el origen del diseño, en lugar de modificar el molde después de que se produzca la adherencia.
Cómo definir el ángulo de desmoldeo de una pieza de inyección: método de decisión en cuatro pasos
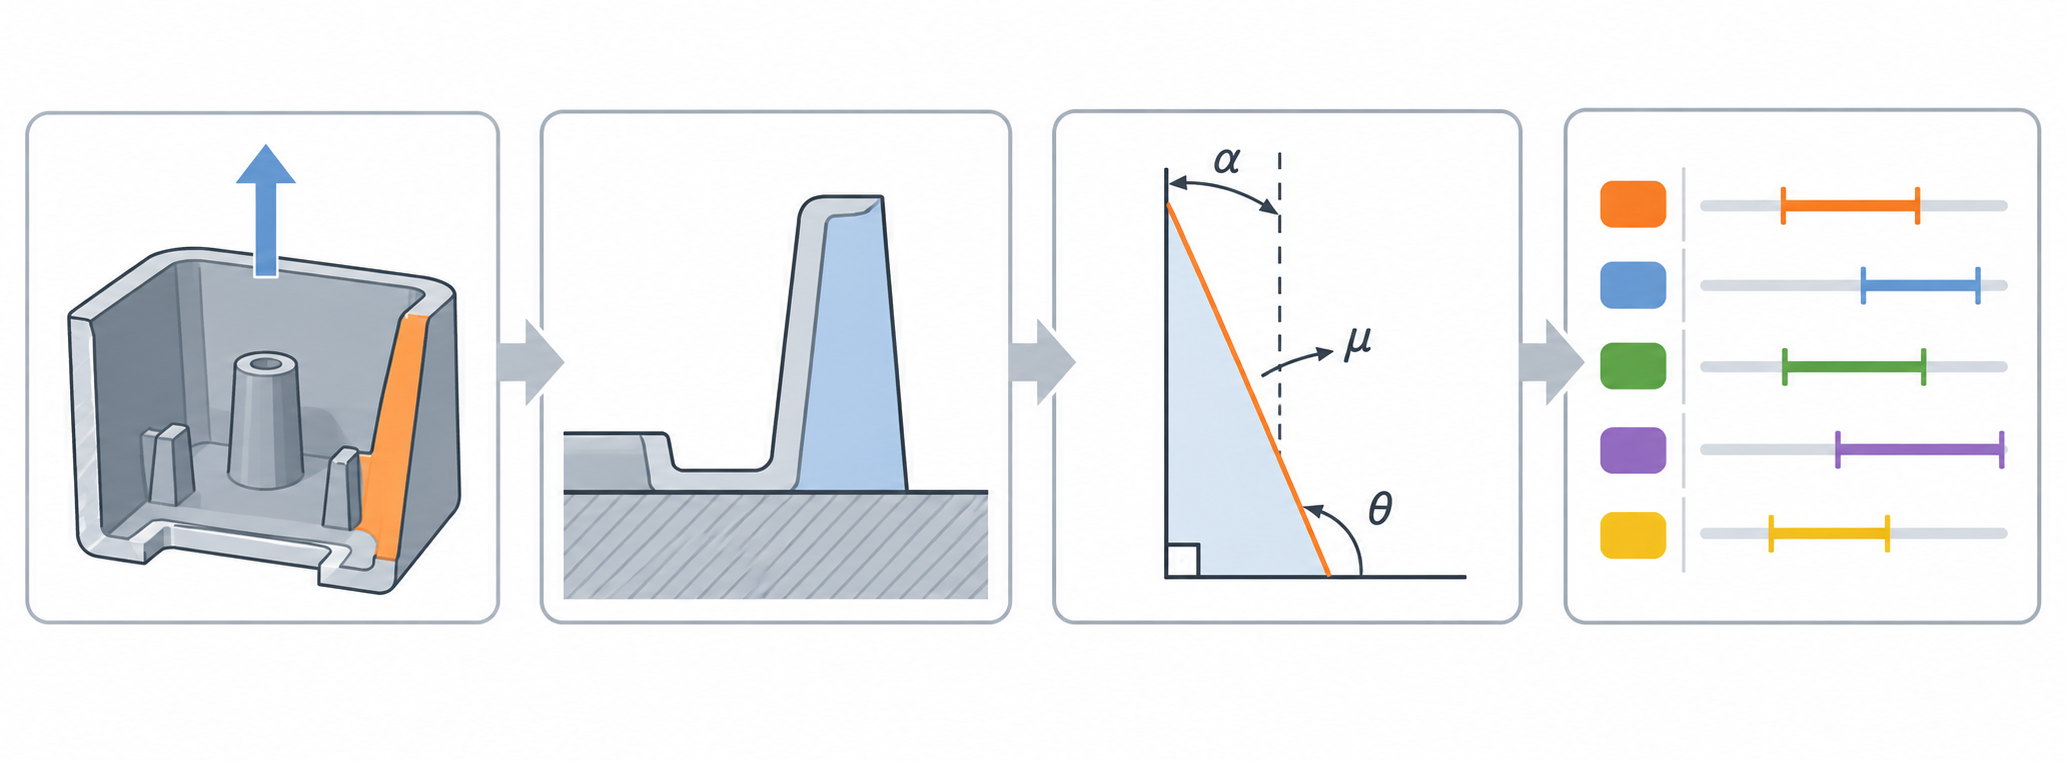
La práctica común en el sector es fijar primero el ángulo y luego dibujar la estructura, pero el orden realmente seguro es el inverso: primero definir la dirección de desmoldeo, luego elegir el plano de referencia, después estimar el ángulo mínimo y, por último, corregir según el material y el proceso. Estos cuatro pasos no requieren software complejo; con un boceto se pueden desarrollar. A continuación se dan las reglas de prioridad y los puntos de verificación de cada paso, para comprobar mientras se dibuja.
Paso 1 Determinar la dirección de desmoldeo: buscar la cara con menor exigencia de precisión
La dirección de desmoldeo determina el eje por el que la pieza sale del molde y también qué caras pueden tener ángulo de desmoldeo y cuáles formarán contrasalidas. Solo hay una regla de prioridad: elegir como cara de movimiento en la dirección de desmoldeo la cara con menor exigencia de precisión dimensional. Las caras de ajuste y las caras visibles de alta precisión deben situarse cerca del plano de partición, no sobre el recorrido largo de desmoldeo.
Lista de verificación: ¿existen en el producto caras paralelas a la dirección de desmoldeo? Estas caras deben llevar ángulo o cambiar de estructura. ¿Hay contrasalidas que requieran correderas laterales o expulsores inclinados? La posición de las contrasalidas determina el diseño del ángulo de los deslizadores y expulsores inclinados posteriores. Tras abrir el molde, ¿la pieza queda en la parte móvil o en la fija? Esto afecta al mecanismo de expulsión y a la dirección de deformación por contracción. Si este paso no se hace bien, los tres siguientes solo tapan huecos.
Paso 2 Elegir el plano de referencia: área grande, estructura estable y lo más paralelo posible al plano de partición
El plano de referencia es el punto de partida del ángulo. Por experiencia, se prefiere una cara de área grande y estructura estable, y lo más paralela posible al plano de partición; así, tras el desmoldeo, la dimensión máxima queda cerca de la línea de partición y la contracción y expulsión son más uniformes. Si el plano de referencia se sitúa en una pared fina o una estructura en voladizo, añadir el ángulo desviará la cadena de cotas.
Lista de verificación: ¿está el plano de referencia cerca del plano de partición? Si el plano de partición es escalonado, la zona de shut-off necesita un ángulo propio y no debe mezclarse con la referencia principal. ¿La distancia del plano de referencia al plano de partición hará que el ángulo provoque una desviación dimensional grande? Si es así, considerar mover el plano de referencia al lado más cercano a la línea de partición. ¿Es el plano de referencia perpendicular a la dirección de desmoldeo? Si no lo es, hay que dividirlo en ángulos de dos direcciones y acotarlos por separado.
Paso 3 Estimar el ángulo mínimo: la fórmula solo es un punto de partida
El ángulo mínimo suele estimarse con esta relación: α_min = arctan(μ / cosθ). μ es el coeficiente de fricción entre el plástico y el acero del molde, y θ es el ángulo de compensación por rugosidad superficial, que por experiencia del sector se toma entre 0,5° y 1°. El significado físico de esta fórmula es directo: cuanto mayor sea el coeficiente de fricción y más rugosa la superficie, mayor será el ángulo necesario. Pero la fórmula supone superficie lisa, sin textura y sin succión por vacío; en la práctica, las piezas de inyección rara vez son tan ideales.
Por eso, el valor calculado con la fórmula solo sirve como referencia de límite inferior; el ángulo final también depende de la contracción del material, la profundidad de la textura y el modo de expulsión. Lista de verificación: ¿el valor del coeficiente de fricción corresponde al material real? ¿El ángulo de compensación por rugosidad cubre el estado real de mecanizado de la superficie del molde? ¿La profundidad de la característica supera el intervalo de aplicación de la fórmula? Si la profundidad supera unos 50 mm, normalmente hay que añadir 0,5°~1° al resultado de la fórmula. Después de calcular, validar de forma cruzada con la tabla de materiales del paso siguiente.
Paso 4 Adaptar al material y al proceso: corregir con tablas, no confiar solo en la fórmula
Con el mismo ángulo de 1°, el PP puede desmoldear con facilidad, mientras que una pieza transparente de PC puede blanquearse por estiramiento. La contracción del material, la rigidez y la energía superficial influyen en la resistencia al desmoldeo. Intervalos habituales de ángulo unilateral en el sector: ABS alrededor de 1°~1,5° (en caras brillantes se recomienda ≥2°), PP alrededor de 0,5°~1° (con fibra de vidrio aumenta a unos 1,5°), PC alrededor de 1,5°~2° (en piezas transparentes el ángulo debe ser igual en ambas caras), TPE alrededor de 2°~3°, POM alrededor de 0,5°~1°. Estos son puntos de partida para juzgar, no valores garantizados.
También hay que corregir desde el proceso: si la superficie tiene textura, añadir ángulo según la profundidad de la textura; en piezas de cavidad profunda con poca área de expulsión, aumentar adecuadamente el ángulo; en piezas de pared fina de inyección rápida, el ángulo puede ser algo menor, pero la velocidad de expulsión debe ajustarse. Lista de verificación: ¿los valores recomendados en la tabla de materiales cubren la profundidad de pared actual? ¿Se ha completado la profundidad de textura según la regla de unos 0,4° por cada 0,1 mm? ¿El modo de expulsión (pernos expulsores, placa expulsora, asistencia por gas) coincide con el ángulo? Superponer los resultados de los cuatro pasos, tomar el valor máximo como ángulo de diseño y dejar un pequeño margen para ajustes en las pruebas de molde.
Cómo elegir la referencia para la dirección de desmoldeo y la dirección de desmoldeo
Para definir el ángulo de desmoldeo de una pieza de inyección, el primer paso no es dibujar el ángulo, sino fijar primero la dirección de desmoldeo y el plano de referencia. Si la dirección es incorrecta, todos los ángulos posteriores irán en sentido contrario y el molde se rayará al abrir. Una vez fijada la dirección y elegido el plano de referencia, el ángulo ya tiene referencia.
La dirección de desmoldeo apunta hacia la parte superior del molde y la pieza sale en dirección opuesta al molde
La práctica habitual en la industria es orientar la dirección de desmoldeo hacia la parte superior del molde, de modo que al abrir el molde la pieza se desprenda en dirección opuesta al molde, permaneciendo en el lado del macho para facilitar la expulsión. El criterio es muy intuitivo: en una caja hueca, el desmoldeo correcto es que la abertura superior sea ligeramente más ancha que la base — arriba ancha, abajo estrecha, para que la caja salga sin problemas del núcleo. Si se hace al revés, más estrecha arriba y más ancha abajo, la pieza queda "atrapada" en el núcleo y al expulsarla se blanquea o se perfora.
Para elegir la dirección de desmoldeo existe una regla prioritaria: elegir como dirección de desmoldeo el lado con menores requisitos de precisión dimensional. Como el ángulo de desmoldeo modifica las dimensiones, conviene dejar la variación en la dirección de tolerancia amplia y evitar en lo posible la compensación de inclinación en las cotas de ajuste críticas. Al mismo tiempo hay que evitar los contrasalientes: las zonas con contrasaliente no se resuelven con inclinación, sino que deben confiarse a correderas o expulsores inclinados.
Elegir como plano de referencia una superficie grande, estructuralmente estable y, en lo posible, paralela al plano de partición
El plano de referencia determina desde qué línea se calcula la inclinación. Por experiencia, se prioriza una superficie grande, estructuralmente estable y, en lo posible, paralela al plano de partición. Tomando como referencia la línea de partición, se asegura que las dimensiones mayores queden cerca de la línea de partición, de modo que los cambios dimensionales por la inclinación se concentren en el lado alejado de la línea de partición y las cotas de ajuste próximas al plano de partición resulten mínimamente afectadas. Si el plano de referencia se elige sobre un pequeño resalte o una pared delgada, la inclinación adelgazará aún más esa pared, creando nuevos riesgos de rechupes y deformación.
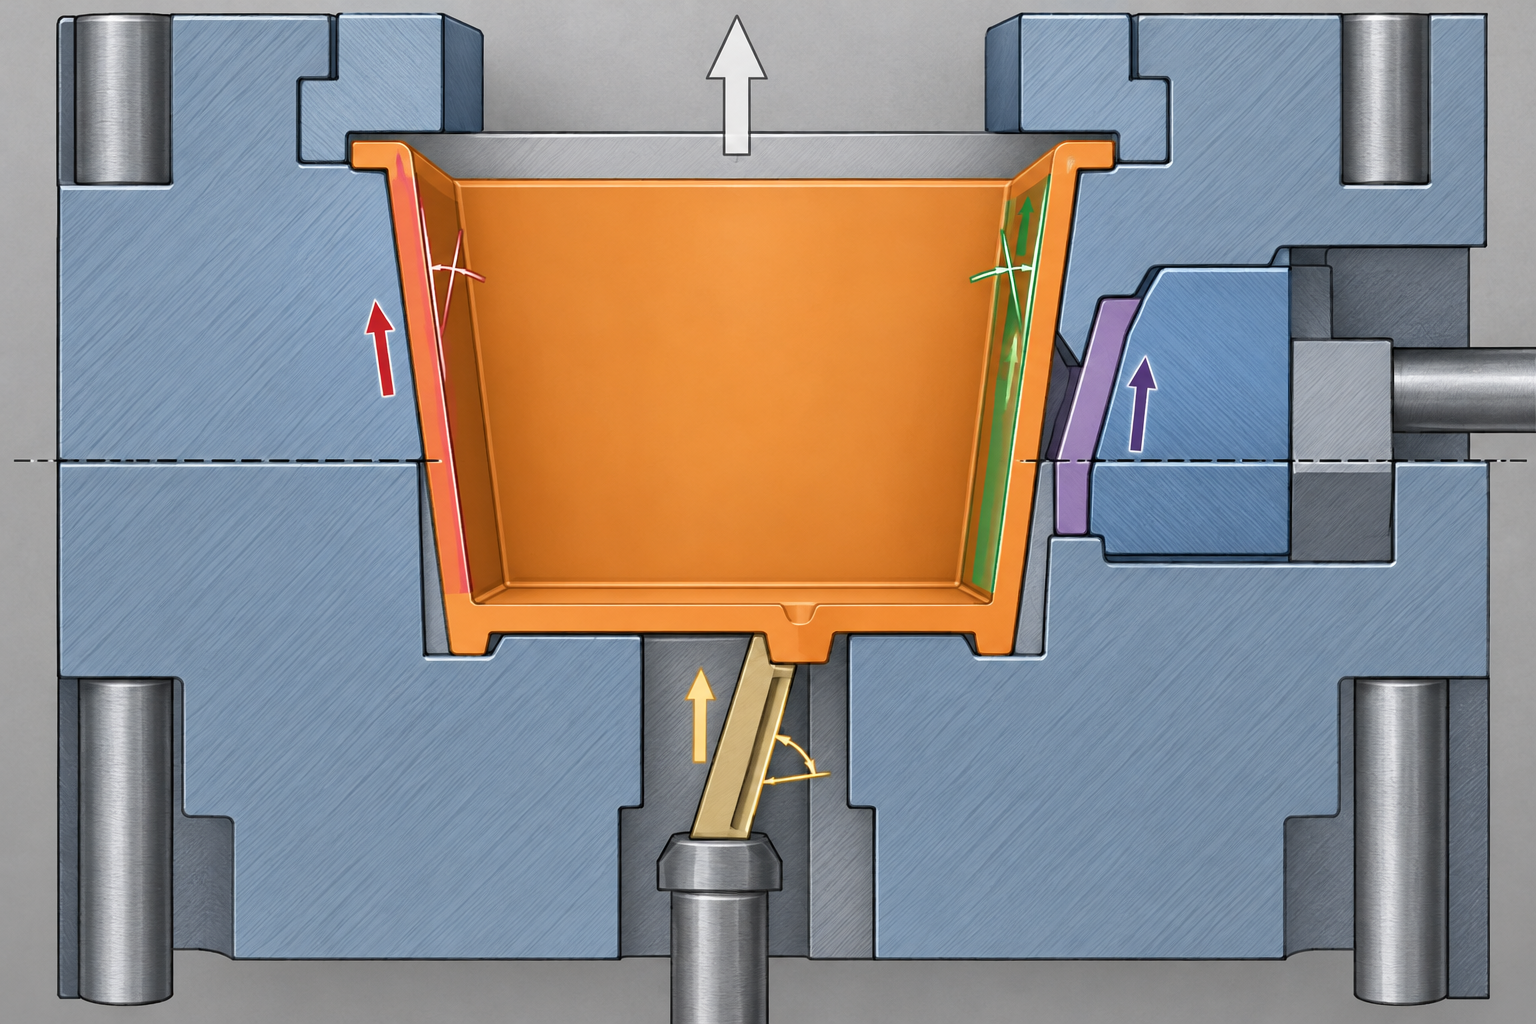
Distinguir los cuatro tipos de ángulo de desmoldeo: cavidad, núcleo, corredera y expulsor inclinado
Una vez determinadas la dirección y la referencia, los ángulos de desmoldeo se dividen en cuatro tipos según la zona, cada uno con esfuerzos y direcciones distintos:
- Ángulo de desmoldeo de cavidad: lado de la superficie exterior, normalmente cerrando hacia el plano de partición, para que la pieza salga de la cavidad.
- Ángulo de desmoldeo del núcleo: lado de la superficie interior, en dirección opuesta a la cavidad, para que la pieza salga del macho. Esta parte es especialmente crítica cuando el orificio interior es profundo, ya que un orificio profundo sin inclinación se raya con facilidad.
- Ángulo de desmoldeo de corredera: zona de extracción lateral, con dirección a lo largo del movimiento de la corredera, para evitar que al extraer se arrastre la pared lateral del producto.
- Ángulo de desmoldeo del expulsor inclinado: inclinación en la dirección de expulsión del expulsor inclinado, que debe coincidir con la dirección de movimiento de este, de lo contrario se rayará en el instante de la expulsión.
El principio común a los cuatro tipos de ángulo es: la dirección toma como referencia la línea de partición y las dimensiones mayores se sitúan cerca de ella. Qué superficie pertenece a la cavidad y cuál al núcleo debe quedar claramente indicado en el plano antes de empezar a dibujar las inclinaciones. Las inclinaciones de cavidad y núcleo son de dirección opuesta; si se invierten, la pieza queda atrapada por ambos lados a la vez y la fuerza de desmoldeo se duplica.
Una vez fijadas la dirección y la referencia, la estimación posterior de la inclinación, la selección de material y la compensación de textura cuentan con una referencia estable. Si estos puntos aún están en duda, no hay que apresurarse a ajustar el ángulo: primero hay que volver al modelo para confirmar la dirección de desmoldeo y luego continuar.
Estimación de la inclinación mínima: fórmula, fricción y succión por vacío
Ya determinados la dirección de desmoldeo y el plano de referencia, a continuación hay que concretar en una cifra cómo se define el ángulo de desmoldeo de una pieza de inyección. En ingeniería se estima primero un límite inferior con la fórmula y luego se corrige según material, textura y profundidad. La fórmula da el punto de partida, no el punto final.
La fórmula de fricción indica qué contrarresta la inclinación
Durante el desmoldeo se genera fricción entre la pared lateral de la pieza y el acero del molde, en dirección opuesta a la de expulsión. Expresado de forma simplificada: f = μ × Fn × cosα, donde μ es el coeficiente de fricción entre el plástico y el acero del molde, Fn es la presión normal de la pared lateral sobre el molde (procedente de la fuerza de contracción y agarre) y α es el ángulo de desmoldeo. Al aumentar el ángulo α, cosα disminuye y la fricción se reduce. Esta es la función más directa del ángulo de desmoldeo: convertir el contacto de la pared lateral de "fricción superficial" en "separación en cuña".
Visto al contrario, si la inclinación es nula, cosα = 1, la fricción es máxima y en el instante de la expulsión puede producirse blanqueo, rayado o incluso adherencia al molde. Por experiencia en la industria, la fuerza de desmoldeo en un lado sin inclinación puede ser varias veces superior a la de un lado con 1°~2° de inclinación; el factor concreto depende de la contracción del material y de la rugosidad superficial, por lo que no puede generalizarse.
Significado físico de α_min = arctan(μ / cosθ)
Una fórmula de estimación comúnmente usada es α_min = arctan(μ / cosθ). μ es el coeficiente de fricción entre el plástico y el acero del molde, θ es el ángulo de compensación por rugosidad, que en la industria suele tomarse entre 0.5° y 1°, para compensar las microirregularidades de la superficie, los residuos de desmoldante y el desgaste del molde. El significado de esta fórmula es: a mayor fricción, mayor es el ángulo mínimo requerido; a mayor rugosidad de la superficie, mayor es el ángulo de compensación.
El α_min calculado es solo el límite inferior teórico. En el dibujo real normalmente hay que añadir un margen de seguridad de 0.5°~1°, porque la fórmula no tiene en cuenta la succión por vacío, el microengranaje de las superficies texturizadas ni la carga excéntrica de expulsión. Trátalo como una línea de verificación de "no puede ser inferior a este valor", no como el valor final de diseño.
Succión por vacío en superficies brillantes: la resistencia de desmoldeo invisible
En moldes con superficies brillantes o espejo, la pieza de plástico se adhiere muy estrechamente a la cavidad, y en el instante del desmoldeo se forma un vacío local entre ambas, generando una resistencia de succión adicional. Esta fuerza no está en f = μ × Fn × cosα, pero a menudo es la causa principal del blanqueamiento por estirado en piezas transparentes y de alto brillo. La función del ángulo aquí es permitir que el aire tenga una trayectoria de entrada y rompa el vacío; cuando el ángulo es insuficiente, la succión por vacío puede superar a la propia fricción.
Por eso, en superficies brillantes normalmente se recomienda un ángulo de 2° o más, junto con una velocidad de expulsión adecuada. Si la velocidad es demasiado rápida, la pieza no tiene tiempo de separarse del molde y la succión por vacío se libera de forma concentrada, lo que facilita el blanqueamiento por estirado; si se reduce la velocidad, el aire tiene tiempo de infiltrarse y el desmoldeo es más estable.
Comparación empírica entre profundidad de la característica y ángulo mínimo
Cuanto más profunda es la pared lateral, mayor es la carrera de desmoldeo con el mismo ángulo, más evidente es la acumulación de fricción y el ángulo necesario debe aumentarse en consecuencia. A continuación se presenta un conjunto de comparaciones empíricas comunes en la industria; los datos originales están en unidades imperiales, aquí se convierten al sistema métrico y se indican como valores empíricos:
| Profundidad de la característica | Ángulo mínimo recomendado | Descripción |
|---|---|---|
| Aprox. 6 mm | 0.5° | Pared lateral poco profunda, baja resistencia al desmoldeo |
| Aprox. 13 mm | 1° | Punto de partida común para paredes laterales de carcasas |
| Aprox. 19~38 mm | 1°~2° | Ajustar según la profundidad y la contracción del material |
| Aprox. 50 mm | 2° | Las cavidades profundas requieren mayor inclinación para compensar la fricción |
Estos números solo sirven como punto de partida. Con la misma profundidad de 50 mm, el PP, que tiene mayor contracción y fuerte fuerza de agarre, puede necesitar más de 2°; el ABS, con menor contracción, a veces se conforma con 1.5°. Al final, siempre hay que volver a la tabla de recomendaciones del material y a las reglas de compensación de textura para confirmarlo.
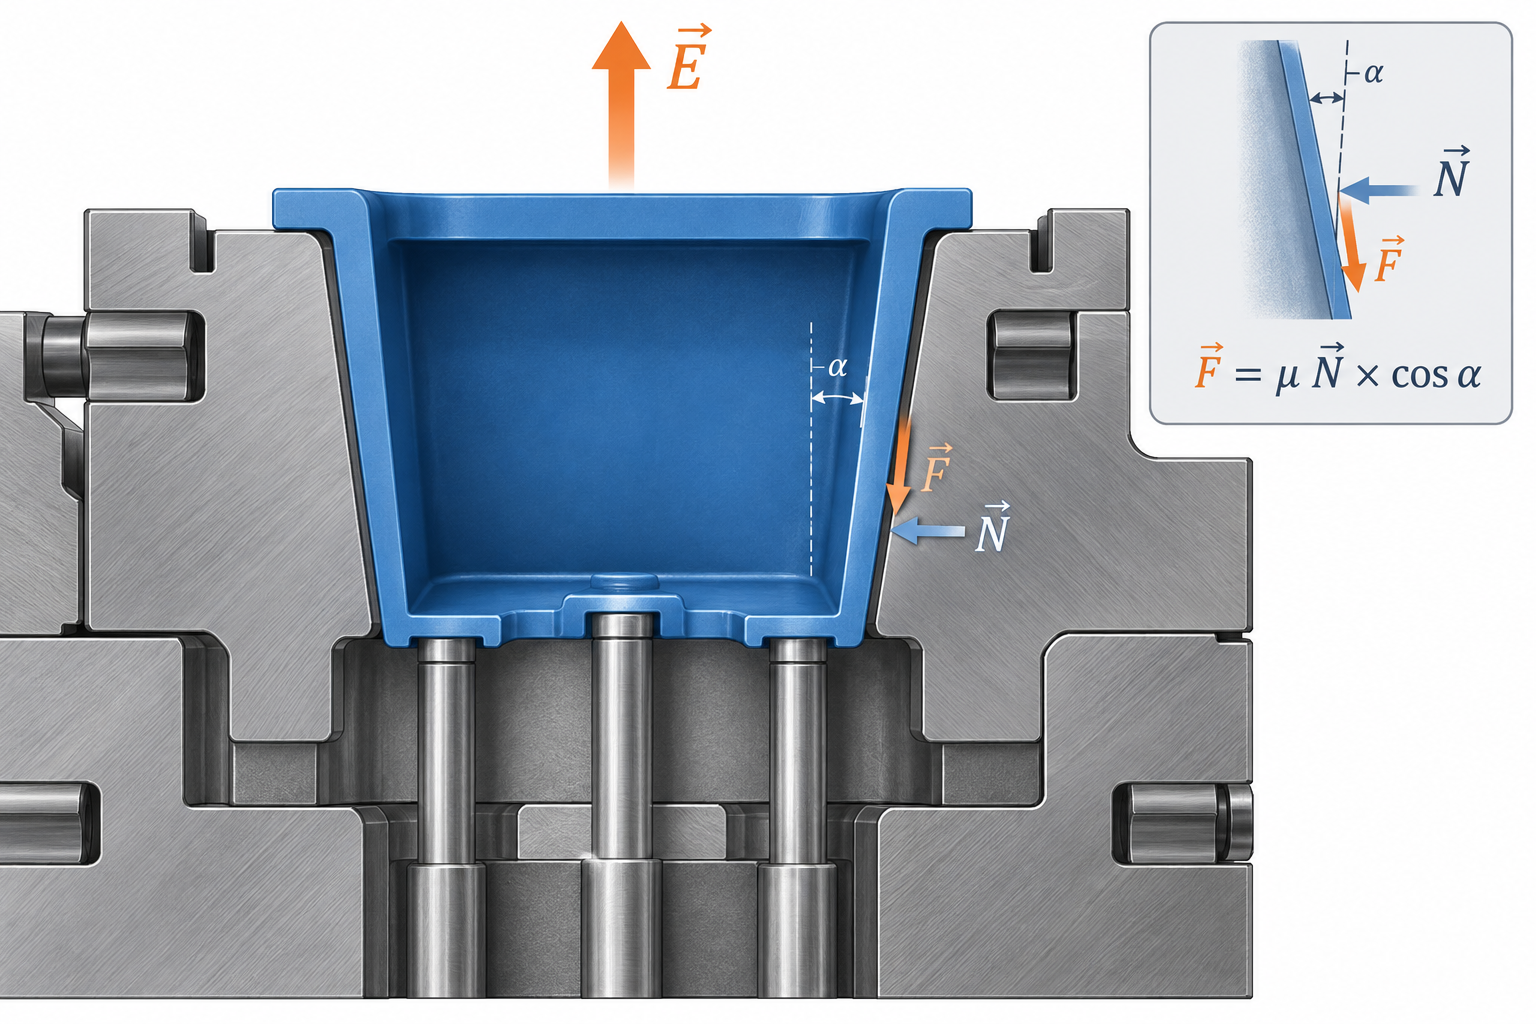
En resumen: la fórmula calcula el límite inferior, la tabla de profundidad da una referencia, y la succión por vacío y la textura corrigen hacia arriba. Cómo determinar la inclinación de desmoldeo de una pieza inyectada nunca es cuestión de consultar un solo número, sino de integrar en el cálculo la fricción, la adsorción, el material y la geometría.
Material y textura: consulta rápida de inclinaciones de desmoldeo recomendadas para diferentes plásticos
Los primeros cuatro pasos dan la dirección, la referencia y el límite físico inferior. Al aplicarlo a una pieza concreta, hay que responder una pregunta más práctica: para este plástico y esta superficie, ¿cuántos grados se deben dar exactamente? La respuesta no está en la fórmula, sino en la combinación de la contracción del material, el coeficiente de fricción y la profundidad de la textura. La práctica común en la industria es consultar primero el valor base del material y luego añadir según la textura y los requisitos de apariencia.
Consultar la base por material: inclinación unilateral recomendada para diferentes plásticos
Los siguientes valores son rangos típicos recomendados por la industria (ángulo unilateral, en grados), para juicios rápidos en etapas de cotización y DFM, no son valores garantizados por la empresa; lo definitivo son las indicaciones en el plano y la revisión del fabricante del molde. Para un mismo material, diferentes grados y direcciones de flujo también presentan diferencias en el desmoldeo.
| Tipo de material | Inclinación unilateral recomendada | Requisitos especiales |
|---|---|---|
| ABS | 1°~1.5° | Para superficies de alto brillo se recomienda ≥2°; evitar la adsorción por vacío |
| PP | 0.5°~1° | Con fibra de vidrio aumenta a aproximadamente 1.5°; gran contracción, fácil de pegarse al molde |
| PC | 1.5°~2° | La inclinación de ambas caras de las piezas transparentes debe ser consistente para evitar distorsión óptica |
| TPE | 2°~3° | Los materiales blandos se deforman fácilmente; se necesita suficiente desmoldeo antes de la expulsión |
| POM | 0.5°~1° | Autolubricante y de baja fricción, pero las superficies texturizadas aún requieren inclinación |
Lo que más se pasa por alto en la tabla es la "consistencia de inclinación en ambas caras" del PC. La refracción de la luz en ambos lados de una pieza transparente es extremadamente sensible a los cambios de espesor de pared; con 1.5° en un lado y 1° en el otro, la diferencia de espesor se amplifica en flujos largos y visualmente aparecen líneas de flujo o irisaciones. Los 2°~3° del TPE tampoco son conservadores, sino porque el caucho blando se estira y desgarra más fácilmente durante la expulsión; con inclinación insuficiente, el empuje del expulsor lo deforma de inmediato.
Regla no escrita de las superficies texturizadas: por cada 0.1 mm de profundidad, añadir aproximadamente 0.4°
Los grabados, texturas de piel y texturas de rejilla "muerden" directamente el molde. Experiencia del sector: en paredes laterales con textura, por cada 0.1 mm de profundidad de textura se añade aproximadamente 0.4° de inclinación; equivalentemente, por cada 0.025 mm de profundidad se añade aproximadamente 0.25°. Cuanto más profunda es la textura, más contrasalidas microscópicas hay en la dirección de desmoldeo, y el ángulo de desmoldeo les da espacio de escape.
Si se separan la profundidad de textura y la inclinación, el costo es evidente: con inclinación insuficiente, la fuerza de desmoldeo puede multiplicarse varias veces; en el instante de la expulsión, la superficie de la pieza es rayada por la textura dejando marcas brillantes y, en casos graves, toda la superficie texturizada se daña y el molde debe parar para reparar la textura. Una vez que la profundidad de textura se define en la etapa de grabado químico, cambiar la inclinación después implica modificar el acero y los electrodos, con un costo muy superior al de dar medio grado más en la etapa de diseño.
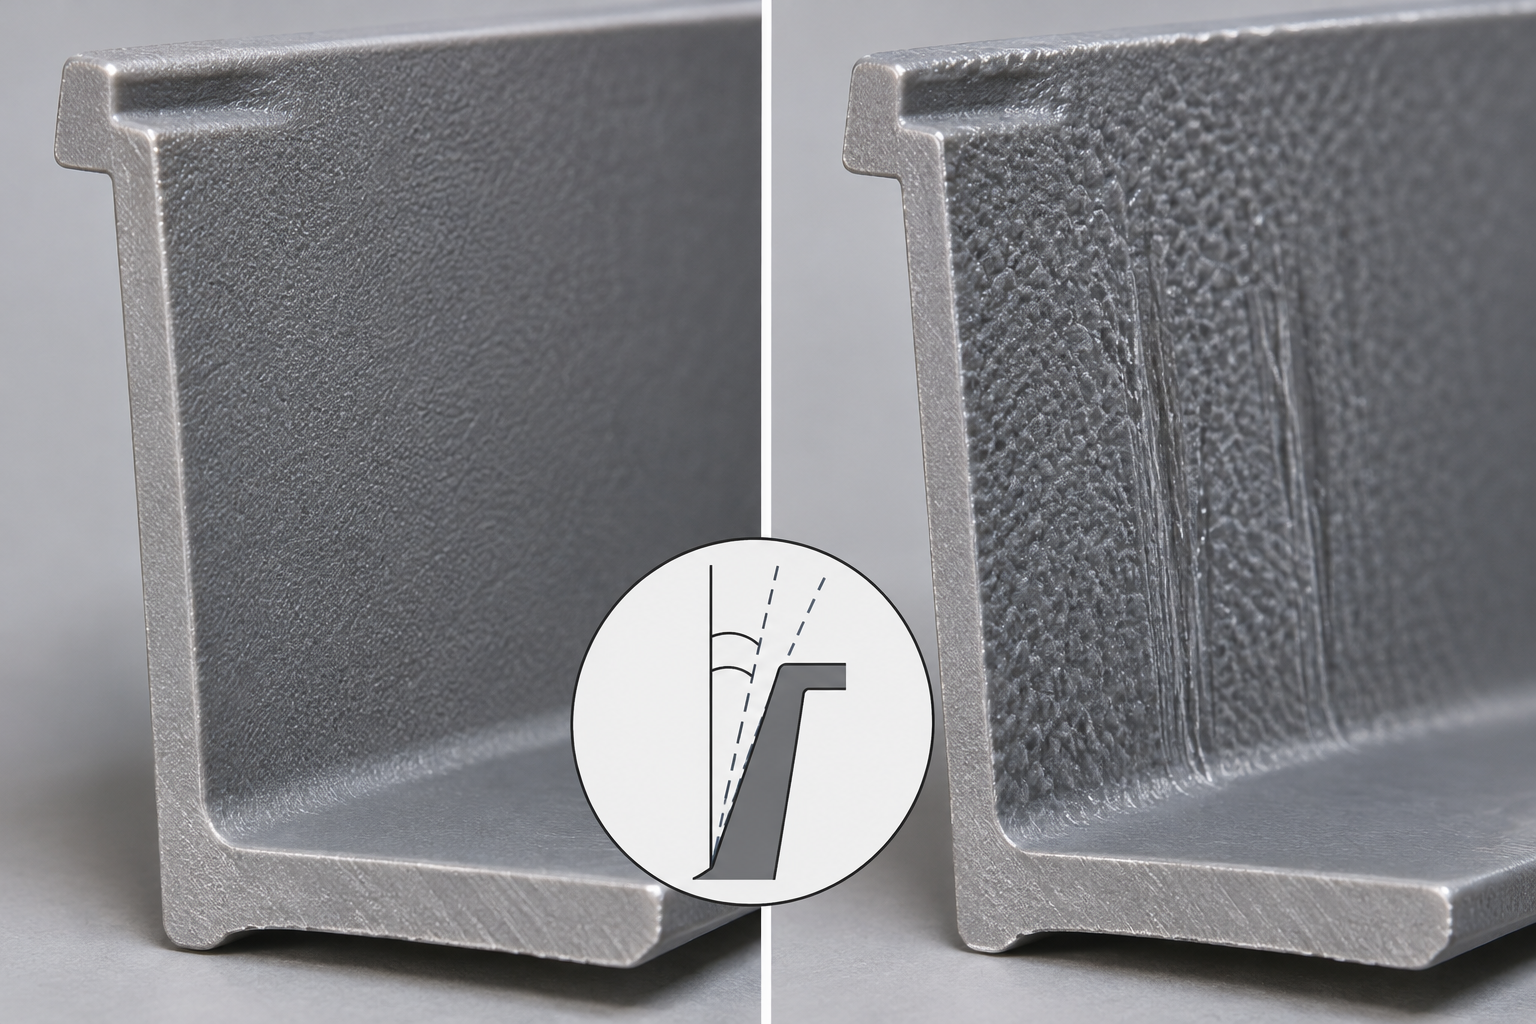
Orden de operación recomendado: primero asignar la inclinación base según la tabla de materiales, luego superponer según la profundidad de textura y, por último, verificar con los requisitos de apariencia. Las superficies brillantes se tratan según el ≥2° del ABS; las superficies mate o con textura de piel añaden 0.4°~0.8° sobre la base. Si estás haciendo una revisión en la etapa de DFM, puedes marcar directamente la inclinación de cada pared lateral según esta tabla, en lugar de esperar a que vuelva el molde para modificarlo. Si necesitas verificar con un modelo específico, puedes subir el modelo 3D para obtener comentarios de DFM.
Caso práctico: el rescate del pegado de molde con textura de rejilla y el blanqueamiento por estirado de una cubierta de lámpara transparente
En las secciones anteriores se desglosó la lógica de decisión del ángulo de desmoldeo en dirección, referencia, fórmula y tabla de materiales. Pero los problemas en el taller a menudo no aparecen por capítulos: un molde pasa la prueba con éxito y, tras tres meses de producción en serie, de repente empieza a pegarse; una pieza transparente funciona bien durante cientos de ciclos y, al cambiar de lote de material, aparece blanqueamiento por estirado. Los dos casos siguientes siguen las cuatro etapas de problema—análisis—solución—resultado; las cifras provienen de valores empíricos de casos públicos, no son indicadores comprometidos por ninguna fábrica, y sirven para ayudarte a determinar si tus piezas han caído en el mismo tipo de trampa.
Caso 1: Pieza de tablero de instrumentos de automóvil con textura de rejilla; por qué 0.8° de inclinación no soporta la producción en serie
Problema. Una pieza decorativa de tablero de instrumentos de automóvil, con textura imitación rejilla en la superficie, tenía una inclinación de desmoldeo inicial en la pared lateral de 0.8° según la experiencia. En la etapa de prueba apenas se podía extraer la pieza; al pasar a la rampa de producción en serie, la tasa de productos buenos cayó a aproximadamente 65%, con defectos principales de daño por agarre local de la textura de rejilla por parte del molde y blanqueamiento local durante la expulsión. Cuando la temperatura del molde subía un poco o la presión de mantenimiento era algo mayor, la proporción de pegado al molde aumentaba notablemente.
Análisis. El valor de 0.8° no parece descabellado considerando solo la profundidad de la pared lateral; el problema está en la textura. La textura de rejilla forma una gran cantidad de pequeñas superficies de enclavamiento mecánico en la pared lateral; durante el desmoldeo, la fricción no es solo fricción plana, sino también resistencia local causada por los chaflanes de la textura. Cuanto menor es la inclinación y más profunda la textura, más rápido aumenta la resistencia al desmoldeo. Al revisar, los ingenieros de molde descubrieron que el área efectiva de desmoldeo era mucho menor que el área teórica de la pared lateral; la fuerza real se concentraba en las protuberancias de la textura y, en el instante de la expulsión, la tensión local superaba el punto de fluencia del material, por lo que aparecían simultáneamente el daño por arrastre y el blanqueamiento.
Solución. Hacer dos acciones a la vez, en lugar de solo añadir inclinación. Primero, aumentar el ángulo de desmoldeo de la pared lateral de 0.8° a 1.5°, para que la superficie texturizada genere una pequeña tendencia a la separación en el instante de la apertura del molde y se reduzca el agarrotamiento. Segundo, reducir la profundidad de la textura de unos 2 mm a unos 1.5 mm, disminuyendo la altura de cada unidad de textura y, con ello, la resistencia mecánica durante el desmoldeo. Al mismo tiempo, reducir adecuadamente la velocidad de expulsión para evitar que una expulsión por impacto amplifique las tensiones localizadas.
Resultado. Según el registro del caso, tras el ajuste la tasa de piezas conformes se recuperó hasta aproximadamente el 95 % y la fuerza de expulsión se redujo alrededor del 40 %. Lo que merece recordarse aquí no es la cifra «1.5°» en sí, sino que las piezas texturizadas no pueden resolverse solo añadiendo inclinación a la fuerza: la inclinación y la profundidad de textura son un conjunto de parámetros que deben ajustarse de forma coordinada; añadir solo inclinación sin tocar la textura suele dar una mejora limitada.
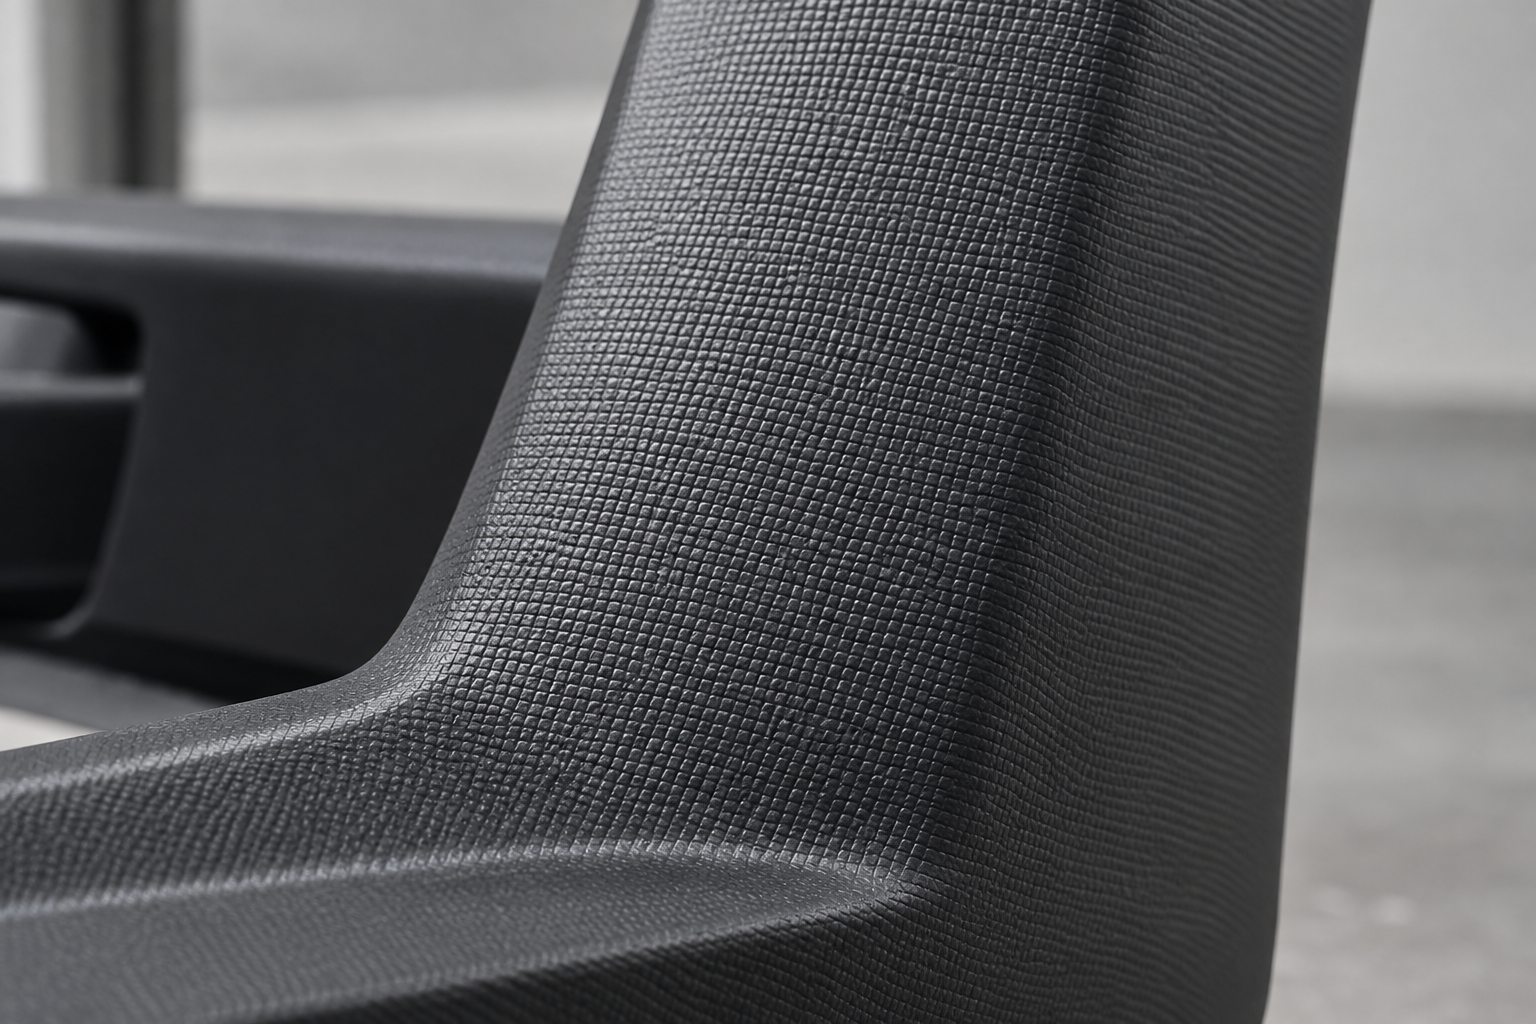
Caso dos: blanqueamiento por estirado en tulipa de PC transparente, inclinación de 1° a 2° más reducción de velocidad
Problema. Tulipa de PC transparente, con altos requisitos de apariencia, ángulo de desmoldeo de la pared lateral diseñado inicialmente en 1°. Durante las pruebas de moldeo apareció un blanqueamiento por estirado radial cerca de la posición de expulsión, visible a simple vista, y la inspección óptica lo determinó como no conforme. Lo curioso es que con el mismo molde, al moldear piezas de PC opaco casi no se apreciaba el problema: el blanqueamiento por estirado quedaba oculto por el color.
Análisis. El «blanqueamiento por estirado» en piezas transparentes es esencialmente que, en el instante de la expulsión, la tensión local supera el límite de fluencia del material, generando craquelado o microfisuras, y la luz se dispersa y se ve blanca. Una inclinación de 1° no es inutilizable en PC, pero el PC tiene alta resistencia del fundido y es sensible al cizallamiento; además, la superficie de alto brillo tiende a formar succión por vacío, y la resistencia al desmoldeo es mayor que en piezas normales. Una velocidad de expulsión de 50 mm/s es algo rápida, lo que equivale a añadir un golpe de impacto cuando la inclinación ya no es holgada.
Solución. Aumentar la inclinación de 1° a 2°, para dejar una carrera de separación más holgada al desmoldeo; reducir la velocidad de expulsión de 50 mm/s a 20 mm/s, para que la tensión tenga tiempo de liberarse en lugar de concentrarse en un instante. Las piezas transparentes también exigen que la inclinación en ambos lados sea lo más uniforme posible, para evitar que una carga desigual en un solo lado cause alabeo o blanqueamiento parcial.
Resultado. Según la experiencia del caso, el blanqueamiento por estirado desapareció y la apariencia pasó la evaluación. Este caso muestra que la inclinación y los parámetros de expulsión son una pareja combinada: la inclinación aporta margen geométrico y la velocidad de expulsión aporta margen temporal. Añadir solo inclinación sin reducir la velocidad, o reducir solo la velocidad sin añadir inclinación, puede simplemente contener el problema en lugar de resolverlo.
Punto común de los dos casos: el ángulo de desmoldeo es un parámetro del sistema, no un número aislado
Vistos juntos, los dos casos muestran una pauta clara. Primero, la textura y la apariencia transparente cambian significativamente la dificultad de desmoldeo; la misma inclinación se comporta de forma completamente distinta bajo diferentes requisitos de superficie. Segundo, la inclinación, la profundidad de textura, la velocidad de expulsión y la temperatura del molde son un conjunto de variables que se influyen mutuamente; cambiar una suele exigir cambiar otra de forma coordinada. Tercero, los 1.5°, 2°, 95 % y 40 % de los casos son valores empíricos para una pieza, un material y un molde concretos, y no pueden trasladarse directamente a tus planos. Lo realmente transferible es el método de juicio: primero localizar dónde se concentra la resistencia al desmoldeo y luego decidir si añadir inclinación, reducir textura o ajustar la expulsión.
Si tienes entre manos una pieza similar y dudas sobre el valor de inclinación, puedes entregar el modelo 3D junto con los requisitos de apariencia al fabricante del molde para que haga un análisis de desmoldeo; es mucho más rápido que adivinar números repetidamente sobre los planos. Cuando tengas una pieza concreta que evaluar para el ángulo de desmoldeo, puedes subir el modelo a la entrada de Cotización inmediata y anotar los requisitos de apariencia y textura, para que la retroalimentación del DFM te ayude a fijar la inclinación en un intervalo razonable.
Desafíos de inclinación fuera de límite en escenarios especiales: textura, inclinación cero y extracción lateral con corredera
Superficie texturizada: la inclinación debe sumarse según la profundidad de la textura, no tomarse como un solo número
Zona prohibida de inclinación cero: cómo sobreviven engranajes de precisión y lentes ópticas
- Desmoldeo forzado: confiar la carrera de desmoldeo a la deformación elástica del material; es adecuado para paredes delgadas y materiales tenaces (como PP y algunos TPE), pero la fuerza y la velocidad de expulsión deben calcularse por separado, de lo contrario aparecen blanqueamientos por estirado o por expulsión.
- Estructura de sacrificio: llevar la cara de cero inclinación a una magnitud que permita mecanizado posterior, y tras el desmoldeo, ajustar a medida mediante retoque secundario; coste alto pero fiable.
- Despiece o cambio de partición: trasladar esa característica a un carro, un expulsor inclinado o un inserto independiente, de modo que el cuerpo principal siga desmoldeándose con la inclinación normal.
Extracción lateral y expulsores inclinados: límite de ángulo y restricciones rígidas en la zona de shut-off
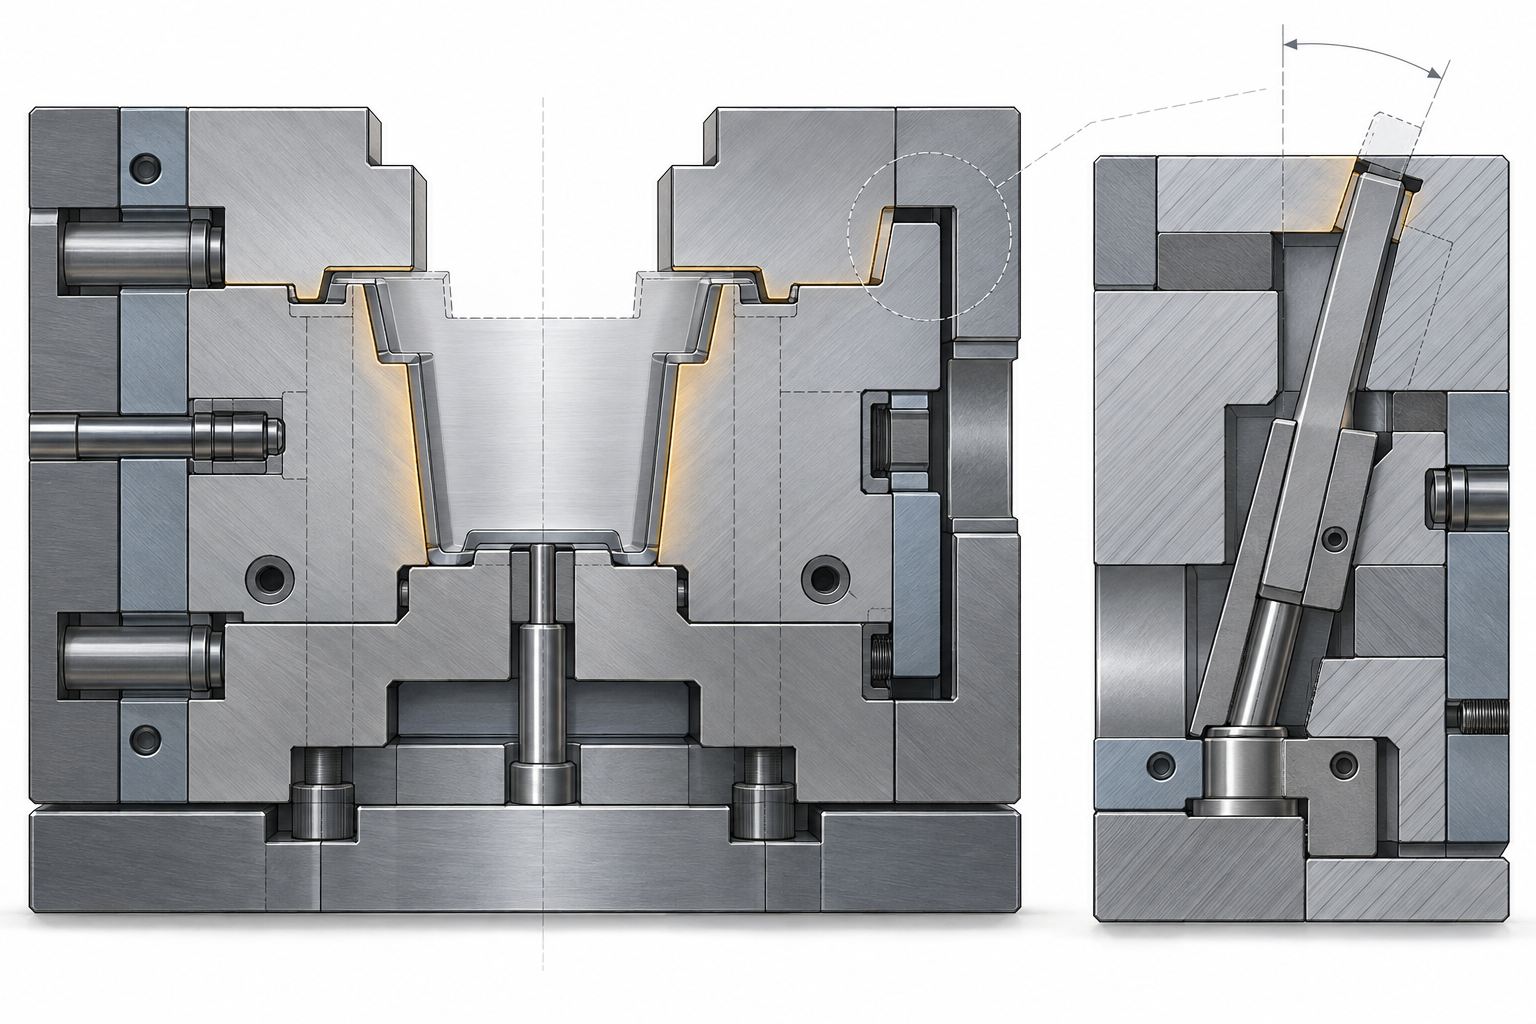
Quién debe definir el ángulo de desmoldeo: ¿el ingeniero de estructura o el ingeniero de molde?
Preguntas frecuentes (FAQ)
A continuación se recogen varias preguntas frecuentes en torno a cómo definir el ángulo de desmoldeo de piezas de inyección. Las respuestas se basan en el método de decisión en cuatro pasos, la consulta rápida de materiales y texturas y la experiencia de casos del texto principal; los valores concretos deben confirmarse aún con los planos de la pieza y la solución del molde.
¿Cuanto mayor sea el ángulo de desmoldeo, mejor?
No. Un aumento de la inclinación reduce la resistencia al desmoldeo, pero también modifica las dimensiones y el aspecto de las caras de ajuste. Normalmente se recomienda tomar valores dentro del intervalo habitual del sector de 1°~3°; en paredes laterales sin textura se puede llegar como mínimo a 0,5°, y en paredes laterales con textura se añade según la profundidad de la textura. Si la inclinación supera el valor necesario, pueden aparecer conos visibles a simple vista en caras de montaje, o variaciones de espesor de pared fuera de la banda de tolerancia. Lo más estable es tomar primero el valor mínimo suficiente según material y profundidad, y luego dejar un margen de seguridad de aproximadamente 0,5°.
Con la inclinación de desmoldeo añadida, ¿se saldrá de tolerancia la dimensión?
Sí, pero se puede controlar. La inclinación es esencialmente una dimensión que varía gradualmente a lo largo de la dirección de desmoldeo: el extremo próximo a la línea de partición queda mayor y el extremo alejado queda menor. En los planos, normalmente se acota la dimensión de ajuste en el lado próximo a la línea de partición, o se indica "prevalecerá la dimensión en la línea de partición". Si la pieza tiene requisitos estrictos de holgura de montaje, se recomienda marcar la cara de referencia ya en la fase de DFM, para que el ingeniero de molde alinee la dirección de inclinación con la banda de tolerancia, en lugar de forzar ajustes posteriores mediante retoque del molde.
¿Por qué las piezas transparentes necesitan mayor inclinación?
Las piezas transparentes son más sensibles a los defectos superficiales. Cuando la inclinación es insuficiente, la tensión local en el instante de expulsión deja blanqueamientos por tracción, marcas plateadas o superficies nebulosas, especialmente visibles en PC y PMMA transparentes. En el caso del texto principal, la tulipa de PC transparente pasó de 1° a 2°, y al mismo tiempo la velocidad de expulsión se redujo de 50 mm/s a 20 mm/s, con lo que desapareció el blanqueamiento por tracción. Además, las piezas transparentes suelen exigir inclinaciones coherentes en ambas caras para evitar distorsiones por refracción de la luz. El ángulo concreto depende aún del espesor de pared y de la posición de la entrada.
¿La inclinación mínima calculada con la fórmula puede dibujarse directamente en el plano?
La fórmula α_min=arctan(μ/cosθ) da el límite inferior teórico, no el valor final. Solo considera el coeficiente de fricción y el ángulo de compensación por rugosidad (que en el sector suele tomarse entre 0,5° y 1°), sin tener en cuenta la textura, la succión al vacío, las diferencias de contracción del material ni el método de expulsión. Al dibujar en la práctica, normalmente hay que sumar al resultado de la fórmula el ángulo adicional por textura y luego redondear según la tabla de recomendaciones del material. Se recomienda tomar la fórmula como punto de partida y las tablas de material y de profundidad como base para el ajuste final.
¿Si la inclinación de una pieza con textura no es suficiente, todavía se puede corregir más adelante?
Depende de cuánto falte. Si solo faltan entre 0,2° y 0,3°, a veces se puede aliviar temporalmente reduciendo la profundidad de la textura, ajustando la velocidad de expulsión o añadiendo desmoldeante, pero no es una solución estable. Si la diferencia es mayor, normalmente hay que modificar el molde, volver a electroerosionar o cambiar la textura, lo que aumenta notablemente el costo. Lo más seguro es prever la inclinación antes de abrir el molde siguiendo la regla de "aumentar aproximadamente 0,4° por cada 0,1 mm de profundidad de textura" y confirmar en la retroalimentación del DFM la relación entre la profundidad de la textura y la inclinación.
Key takeaways
- El ángulo de desmoldeo se determina en cuatro pasos: dirección de desmoldeo, plano de referencia, estimación del ángulo mínimo y corrección por material y textura; primero se define la dirección y luego se añade el ángulo.
- En la industria, el ángulo unilateral habitual se sitúa entre 1° y 3°, con un mínimo de aproximadamente 0,5° en paredes laterales sin textura; cuanto más profunda es la pared lateral y más gruesa la textura, mayor es el ángulo necesario.
- En superficies texturizadas normalmente se añaden unos 0,4° por cada 0,1 mm de profundidad de textura; en superficies de partición escalonadas (zonas shut-off) se suele recomendar más de 7°, considerándose 5° como límite inferior.
- Un ángulo insuficiente eleva la fuerza de desmoldeo y agrava el rayado y la succión por vacío; las piezas transparentes, las superficies de alto brillo y los materiales con fibra de vidrio son especialmente sensibles al ángulo.
- El ángulo de los núcleos inclinados se suele controlar dentro de 12° en la industria para evitar el autobloqueo; las zonas con ángulo cero requieren desmoldeo forzado o concesiones estructurales como compensación.



