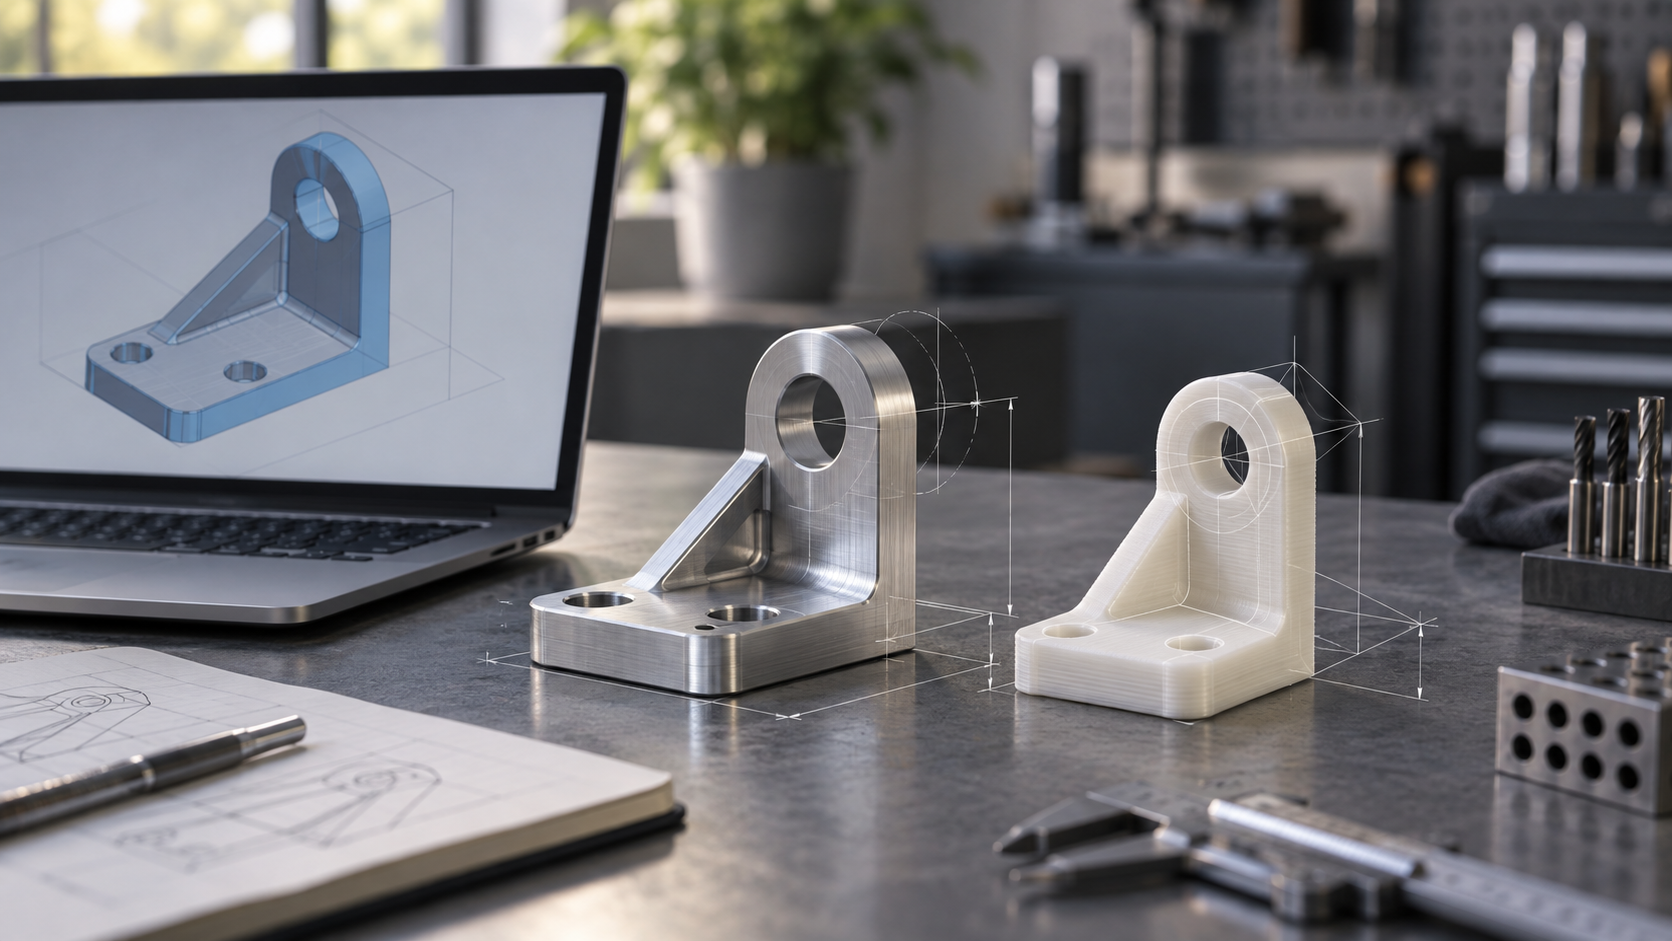
Después de subir el plano, ¿cuál es el paso que realmente determina el éxito?
El comprador arrastra el archivo STEP al cuadro de carga y, unos segundos después, en la pantalla aparece un precio y un plazo de entrega. El proceso parece haber terminado, pero el verdadero juicio de ingeniería acaba de empezar. Lo que comprime la plataforma en línea es el tiempo de consulta y espera, no la cantidad de juicio de fabricación en sí. Un escenario común es: el plano indica dimensiones clave de ajuste, pero no especifica referencias ni acuerda el método de inspección; el sistema de cotización ofrece un precio según el criterio predeterminado, la fábrica mecaniza según su propia interpretación y, al llegar la mercancía, se descubre que la relación de montaje no coincide.
Lo que suele determinar el éxito no es la precisión de la máquina, sino tres nodos previos: si la revisión DFM se realizó realmente, si la ruta de proceso coincide con el volumen y si el acuerdo de inspección quedó claro antes de hacer el pedido. Si se omite cualquiera de estas tres cosas, el costo de retrabajo posterior se multiplicará.
El valor de la digitalización en línea radica en comprimir la cotización de piezas estándar de varios días a unos minutos, permitiendo que los recursos de ingeniería se concentren donde realmente se necesita juicio. Por eso, un enfoque más pragmático es: completar la información del plano, especificar las dimensiones clave y los criterios de aceptación, y luego dejar que el sistema cotice. Cotizar rápido no equivale a juzgar rápido; dejar el juicio a quienes deben hacerlo es la verdadera fuente de eficiencia de la fabricación en línea.
¿Qué se está cotizando realmente en una cotización en línea? El criterio importa más que el precio unitario
Para el mismo plano, la plataforma A cotiza 180 y la plataforma B cotiza 260; la primera reacción de muchos es "B me está estafando". Pero al comparar ambas cotizaciones, la diferencia no suele estar en el margen de beneficio, sino en el criterio de cotización: una calcula el material por peso en bruto y otra por peso neto del producto terminado; una asume tolerancias normales y otra incluye las horas adicionales de inspección de dimensiones clave; una no incluye tratamiento superficial y otra incluye anodizado. El precio unitario es solo el resultado; el criterio es la causa.
Una cotización en línea suele componerse de varios bloques: costo de material (designación, especificación, merma), horas de proceso (número de amarres, trayectoria de corte, cambios de herramienta), tratamiento superficial y postratamiento, requisitos de inspección y escalones por volumen. Si se simplifica u omite cualquiera de estos bloques, el precio "parecerá barato".
Lista que conviene verificar punto por punto antes de hacer el pedido
- Si la designación del material está fijada: escribir solo "aluminio" o "acero inoxidable" equivale a dejar la elección en manos de la fábrica, y la pieza final podría no ser la que crees.
- Si las tolerancias están incluidas: si el plano indica dimensiones clave, si la cotización refleja el costo correspondiente de mecanizado e inspección.
- Si incluye tratamiento superficial: chorro de arena, anodizado, galvanizado, pintura, si está dentro del precio unitario o se cobra aparte.
- Si los requisitos de inspección están claros: inspección al 100 %, por muestreo o solo confirmación visual, lo que afecta directamente las horas de trabajo.
- Escalones por volumen: la curva de precio unitario para 1, 10 y 100 piezas refleja en qué medida se diluyen los costos de amarre y programación.
Comparar precios después de alinear estos puntos es lo que tiene sentido. De lo contrario, no comparas la capacidad de dos fábricas, sino dos estimaciones con criterios distintos. Si necesitas obtener rápidamente una cotización con criterios claros, puedes empezar desde la entrada de cotización en línea y explicar de una vez el material, las tolerancias y el tratamiento superficial.
Cómo elegir la ruta de proceso: la lógica de transición del prototipo a la producción en masa
El mismo plano, fabricado con distintos procesos, puede dar resultados completamente diferentes en costo, apariencia y comportamiento de montaje. Elegir un proceso no es elegir el "más avanzado", sino el que mejor se ajuste al volumen actual, las características estructurales y la fase de validación. El orden de decisión suele ser: primero el volumen, luego la estructura y, por último, el material y los requisitos de apariencia.
Estratificación por volumen: validación, transición, producción en masa
De una pieza a varias decenas, lo importante es "obtener una pieza física para validar el diseño"; tanto la impresión 3D como el mecanizado CNC pueden encargarse de ello; la primera es más rápida y con mayor libertad de formas, el segundo se acerca más a la pieza final en estabilidad dimensional y textura superficial. De decenas a cientos de piezas, si la estructura ya está congelada pero el presupuesto para el molde aún no se ha aprobado, el prototipado rápido combinado con colada al vacío (réplica de prototipos) es un medio de transición habitual: se replica un lote pequeño con molde de silicona y el material se comporta de forma similar a una pieza de inyección. En la fase de piezas plásticas en serie, el moldeo por inyección es el que muestra ventaja en costo unitario, pero siempre que la estructura, el ángulo de desmoldeo y la posición de la entrada hayan sido revisados.
Desvío por estructura: carcasas, soportes y piezas de precisión
Estructuras basadas en chapa fina, como piezas planas, piezas dobladas y chasis o bastidores, se realizan más directamente con mecanizado de chapa; la combinación de estampado, plegado y soldadura cubre las necesidades de carcasas y soportes. Las piezas metálicas y plásticas que requieren superficies de ajuste, precisión de posición de taladros o uniones roscadas suelen encargarse al CNC. En un producto suelen coexistir ambos tipos de piezas; elegir el proceso por separado y luego acordar las referencias de montaje resulta más rentable que forzar un único proceso para todas las piezas.
| Proceso | Escenario típico de aplicación | Momento de cambio |
|---|---|---|
| Impresión 3D | Prototipado rápido, fabricación de prueba en series pequeñas, validación de formas complejas | Cuando la estructura está congelada y se requiere mayor estabilidad dimensional o textura superficial |
| Mecanizado CNC | Piezas de precisión metálicas y plásticas, superficies de ajuste y sistemas de agujeros | Cuando el volumen aumenta y el tiempo por pieza representa una proporción demasiado alta, evaluar otros procesos |
| Conformado de chapa metálica | Estructuras de chapa delgada como carcasas, soportes y bastidores | Reevaluar cuando se requiera conformado en una sola pieza o mayores requisitos estéticos |
| Replicado de prototipos por moldeo | Transición de lotes pequeños, rendimiento cercano al de materiales de inyección | Cambiar a inyección cuando el presupuesto para el molde esté disponible y el volumen sea suficiente para amortizar el costo del molde |
| Moldeo por inyección | Piezas plásticas en serie | No conviene abrir el molde anticipadamente si la estructura no está congelada o el volumen es demasiado pequeño |
No existe una cifra unificada para el momento del cambio; depende del equilibrio entre el costo del molde, el precio por pieza y el ritmo de lanzamiento al mercado. El enfoque prudente es: iterar con procesos rápidos antes de congelar la estructura, y una vez congelada, evaluar el proceso de producción en serie, evitando invertir en el molde durante la fase de validación.
Revisión DFM: el paso que más fácilmente se omite en el flujo en línea
La cotización en línea es rápida porque el sistema solo lee la geometría exterior y el volumen. Pero si una pieza se puede fabricar de forma estable depende de restricciones más allá de la geometría: si la herramienta puede entrar, si el plástico puede desmoldarse, si el doblado de chapa chocará con la cuchilla. Estos juicios difícilmente pueden automatizarse por completo y normalmente requieren intervención de ingeniería. Omitir la revisión DFM no hace desaparecer los problemas, solo los pospone de la fase de cotización a la de mecanizado, con un costo mayor.
Piezas mecanizadas: primero verificar si la herramienta puede alcanzar
El problema DFM más típico del mecanizado CNC es la accesibilidad de la herramienta. Cavidades profundas, ranuras estrechas, ángulos internos rectos y despeje en el fondo limitan el diámetro y la longitud de salida de la herramienta. Cuanto más larga es la salida de la herramienta, menor es su rigidez y más difícil garantizar la calidad superficial y la estabilidad dimensional. En la revisión se suele prestar atención a: la relación entre la profundidad de la cavidad y el ancho de la abertura, si el ancho de la ranura es menor que el diámetro de herramienta habitual, si el ángulo interno permite añadir un radio de despeje, y si el agujero piloto y el chaflán de los agujeros roscados entran en conflicto con la trayectoria de la herramienta. Un espesor de pared demasiado delgado también puede deformarse bajo el amarre y las fuerzas de corte; este tipo de problemas no se ven en la fase de cotización y solo se revelan al montar en la máquina.
Chapa metálica e inyección: sus respectivas restricciones rígidas
En las piezas de chapa metálica hay que considerar la relación entre el radio de doblado y el espesor de la chapa, si hay agujeros o muescas cerca de la línea de doblado, y si la distancia del agujero al borde de doblado es suficiente; de lo contrario, se deformará al doblar. En las piezas de inyección hay que considerar el ángulo de desmoldeo, la uniformidad del espesor de pared, la relación de espesor entre nervios de refuerzo y pared principal, y si la posición del punto de inyección deja marcas visibles. Estas reglas no son valores absolutos, sino juicios empíricos que varían con el material y la estructura, y deben discutirse según la pieza concreta.
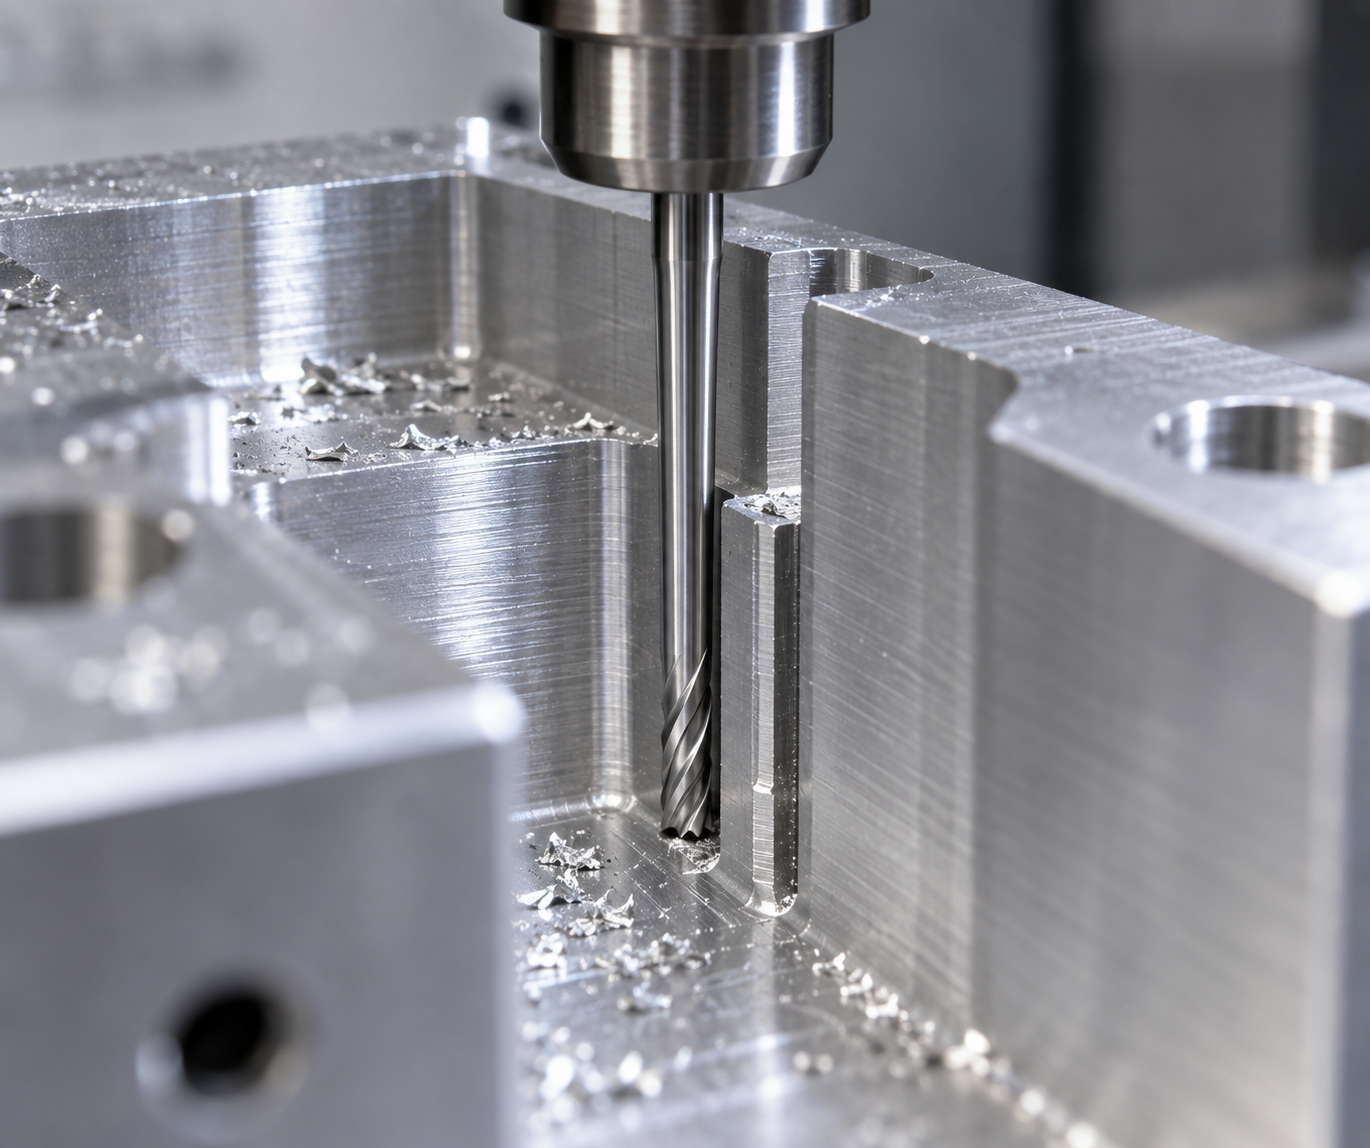
El enfoque pragmático es: tras subir los planos, marcar claramente las superficies de ajuste clave, las relaciones de ensamblaje y las zonas sometidas a esfuerzo, para que ingeniería sepa dónde enfocarse durante la revisión. Si la estructura en sí presenta riesgos evidentes, en lugar de esperar a retrabajos tras el mecanizado, es mejor ajustar la geometría o dividir la pieza durante la fase de revisión. El tiempo invertido en este paso suele ser mucho más barato que un retrabajo.
Confirmación de primera pieza e inspección: los criterios de aceptación deben acordarse antes de hacer el pedido
El paso que más fácilmente se pasa por alto al pedir en línea es definir con claridad qué significa "conforme". Si en el plano solo se escribe "mecanizar según el modelo 3D", el proveedor y el comprador pueden entender la misma frase de forma completamente distinta: los chaflanes, rebabas, marcas de herramienta y el ajuste de las superficies de ensamblaje que no están anotados en el modelo, ¿cuentan o no como problema? Discutirlo cuando llega la mercancía solo reparte entre ambas partes los costos de retrabajo, rehacer y retrasos, y este tipo de disputas casi siempre se originan por no haber acordado el criterio de aceptación antes de hacer el pedido.
La función de la confirmación de primera pieza (FAI) es precisamente "materializar" el estándar antes de invertir en producción en serie. No es solo un informe dimensional, sino llevar los requisitos abstractos del plano a una pieza concreta, para que ambas partes coincidan en las referencias, las dimensiones clave y los estándares de apariencia. Para lotes pequeños o piezas únicas, la primera pieza suele ser la propia pieza entregada, y en ese caso es aún más necesario confirmar antes de empezar, en lugar de remediar después.
Lógica de inspección: primero definir la referencia, luego hablar de dimensiones
El primer paso de la inspección no es medir dimensiones, sino confirmar la referencia. Para la misma posición de agujero, medir tomando como referencia una cara u otra puede dar resultados en rangos distintos. En el plano deben especificarse claramente la cara de referencia, el eje de referencia o la relación de ensamblaje, especialmente en estructuras con múltiples piezas que encajan. Las dimensiones clave suelen ser las que afectan al ensamblaje, la función o la apariencia; el resto puede tratarse según requisitos generales. Determinar qué dimensiones se consideran clave corresponde al comprador según el uso real, no dejar que el fabricante lo decida por ti.
Los estándares de apariencia también deben aclararse de antemano. El mecanizado CNC deja marcas de herramienta, la impresión 3D deja líneas de capa, el doblado de chapa deja marcas de recuperación elástica; estas son características inherentes al proceso, no defectos. Si la superficie visible tiene requisitos específicos, debe indicarse qué cara es visible y qué tratamiento se permite (como lijado, chorro de arena, anodizado), en lugar de escribir de forma vaga "superficie lisa". El costo de una anotación ambigua suele trasladarse a la selección, el retrabajo o incluso el desecho en etapas posteriores.
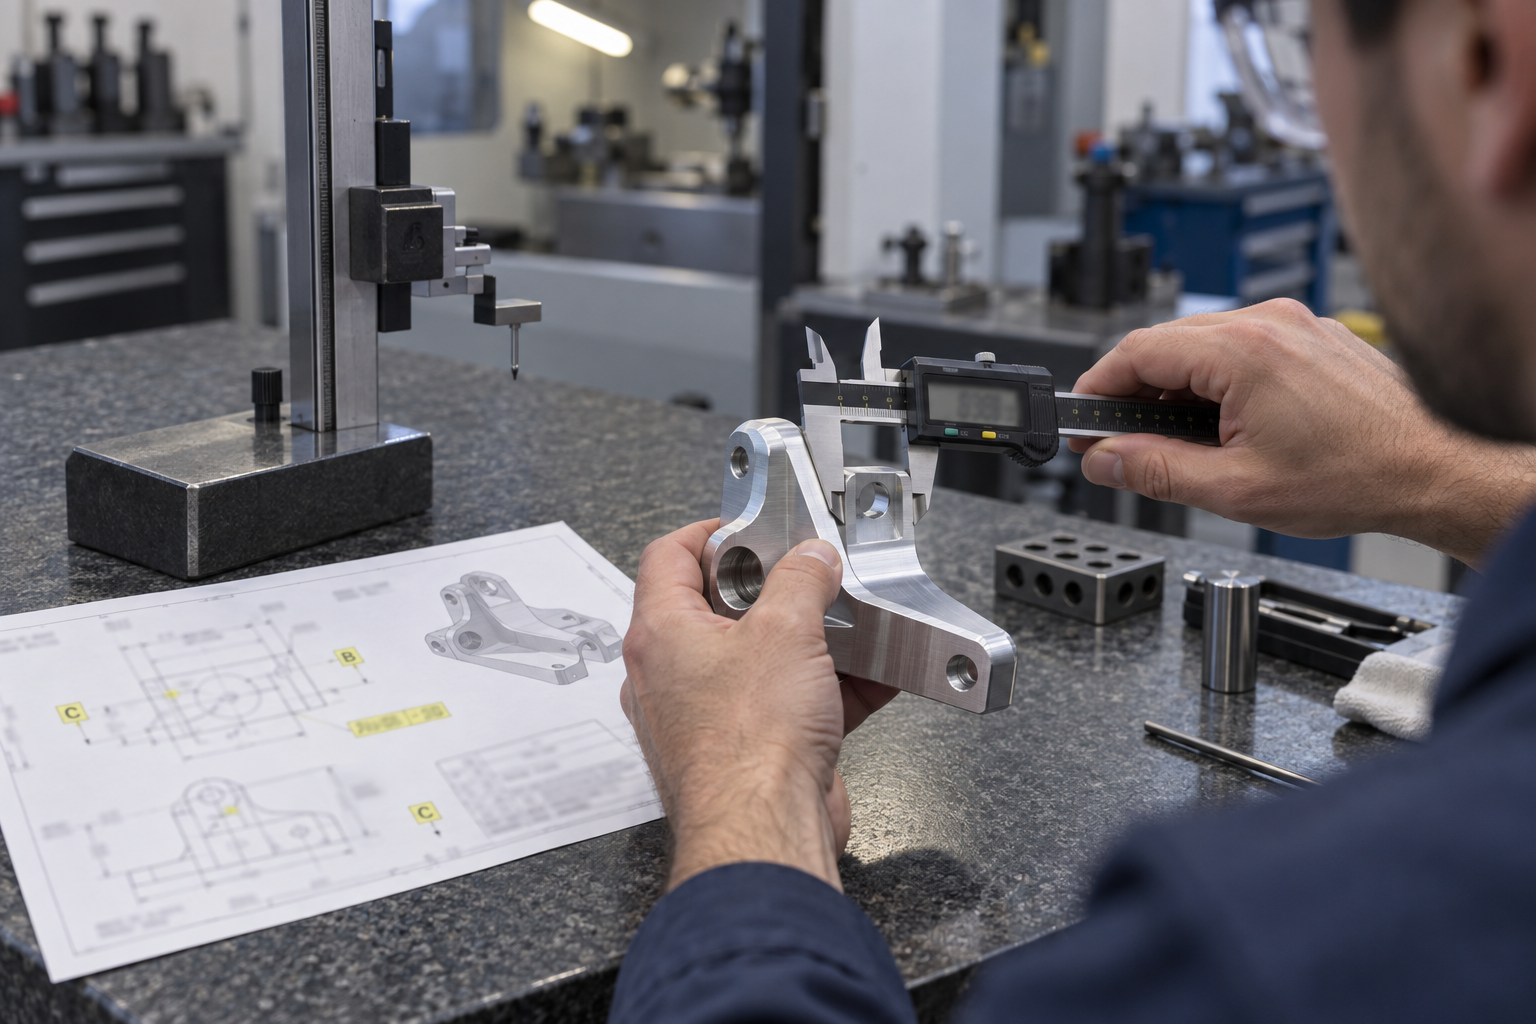
Para acordar los requisitos de inspección en el flujo en línea, lo más práctico es indicar tres cosas en las notas del pedido o en las anotaciones del plano: qué dimensiones son clave, con qué se toma la referencia y dónde está la cara visible. Si la estructura es compleja o implica cadenas de tolerancias de ensamblaje, se recomienda pasar a comunicación manual y confirmar también el plan de inspección. Si necesitas evaluar el plan de inspección y mecanizado de una pieza concreta, puedes enviar los planos a través de cotización por diálogo con IA, para que ingeniería alinee el criterio de aceptación ya en la fase de cotización.
Qué etapas conviene completar en línea y cuáles deben volver a la comunicación con ingeniería
Entender el flujo en línea como una línea de producción automática es el error más común entre muchos compradores. La forma más precisa de decirlo es: el sistema en línea es bueno para tareas con información completa y poco margen de juicio, y en cuanto el margen de juicio aumenta, la decisión debe devolverse al personal de ingeniería. Esta línea divisoria determina si debes pulsar "enviar pedido" o "contactar con ingeniería".
Casos adecuados para el ciclo cerrado en línea
- Información del plano completa: el modelo 3D y las anotaciones 2D coinciden, y el material, el tratamiento superficial y la cantidad están claramente indicados.
- Estructura convencional: placas, ejes, soportes, carcasas, etc., sin cavidades profundas ni ranuras estrechas que superen la accesibilidad habitual de la herramienta.
- Proceso maduro: rutas estándar como mecanizado CNC, impresión 3D y doblado de chapa, con un espacio de parámetros limitado.
- Criterios de aceptación claros: las dimensiones clave, las referencias y los requisitos de apariencia ya están escritos en el plano o en las instrucciones de inspección.
Casos en los que se recomienda pasar a comunicación manual
- Cadena de tolerancias de ensamblaje: existe relación de ajuste entre varias piezas, y que una pieza individual sea conforme no significa que el ensamblaje lo sea.
- Estructuras no estándar o materiales especiales: es necesario confirmar la mecanibilidad, alternativas o viabilidad del proceso.
- Tratamientos superficiales complejos y procesos posteriores: implica la conexión de múltiples operaciones, requisitos de enmascaramiento o determinación del nivel de apariencia.
- Sensible a lotes y costos: es necesario evaluar el momento de cambio de proceso, en lugar de cotizar según la lógica de pieza individual.
El criterio de decisión es en realidad muy simple: si un problema tiene dos o más soluciones razonables y elegir mal provocará retrabajo o fallo de ensamblaje, no debería ser decidido por el formulario en línea por sí solo. Dedicar diez minutos a comunicar este tipo de problemas por adelantado suele ser mucho más económico que retrabajar después. Puedes revisar primero la visión general de capacidades de fabricación para confirmar los límites del proceso, y luego aclarar todas tus dudas de una sola vez a través de contáctanos.
Preguntas frecuentes (FAQ)
Estas preguntas se plantean casi en cada solicitud de cotización. Las respuestas intentan ofrecer la lógica de decisión, en lugar de una cifra que parezca precisa pero que en realidad dependa del plano específico.
¿Es exacto el precio que aparece en la cotización en línea?
Para piezas con estructura clara y materiales y tolerancias completamente especificados, la cotización en línea suele acercarse al precio de liquidación final. Las desviaciones provienen principalmente de tres situaciones: planos sin tolerancias clave o tratamiento superficial indicados, estructuras con cavidades profundas o ranuras estrechas que requieren criterio de ingeniería, y cambios en el lote que obligan a recalcular las horas de trabajo. Se recomienda tomar la cotización en línea como referencia para la decisión y, al mismo tiempo, verificar qué operaciones e inspecciones incluye el alcance de la cotización.
¿Qué formato se debe proporcionar al subir los planos?
Para modelos tridimensionales, se prefiere STEP o IGES; para planos bidimensionales, PDF. Proporcionar ambos a la vez es lo más seguro: el modelo define la geometría y el plano define tolerancias, referencias y requisitos de apariencia. Cuando solo se dispone de planos bidimensionales, las piezas con superficies complejas tienden a generar malentendidos; se recomienda confirmar primero con ingeniería antes de realizar el pedido.
Para lotes pequeños, ¿se debe elegir CNC, impresión 3D o vaciado en vacío?
Depende de tres cosas: material, requisitos de precisión y cantidad. Las piezas metálicas y las piezas plásticas que requieren alta consistencia dimensional suelen mecanizarse por CNC; la validación estructural y los prototipos rápidos son adecuados para impresión 3D; las piezas plásticas de decenas de unidades con apariencia cercana al efecto de inyección pueden considerar el moldeo por vaciado de prototipos. Si la cantidad sigue aumentando y el material es apto para inyección, entonces se evalúa la apertura del molde. Se recomienda que la elección concreta se combine con los planos y se comunique con ingeniería.
¿Por qué hay diferencias en los plazos de entrega?
El plazo de entrega está determinado conjuntamente por la preparación de materiales, la duración de la ruta del proceso, el tratamiento superficial y las etapas de inspección. Con el mismo plano, cambiar el material, añadir tratamiento superficial o aumentar los requisitos de inspección alterará el ritmo de programación de la producción. El tiempo que ofrece el sistema en línea suele ser una estimación en condiciones normales; en caso de materiales especiales o postprocesamiento complejo, prevalecerá el tiempo confirmado por ingeniería.
¿Qué hacer si al recibir la mercancía se descubre una desviación dimensional?
Primero confirma si el método de medición y la referencia coinciden con el plano; muchas disputas provienen de criterios de medición diferentes. Si se confirma que es una desviación de mecanizado, conserva la pieza, el informe de inspección y la versión del plano, y contacta cuanto antes con el interlocutor, explicando la ubicación de la desviación y el grado en que afecta al ensamblaje. Cuanto antes se dé la retroalimentación, más fácil será determinar si se trata de una reparación, una reelaboración o un ajuste de los lotes posteriores.
Key takeaways
- Lo que realmente comprime la plataforma en línea es el tiempo de espera de cotización y programación, no el juicio de ingeniería en sí; la revisión DFM sigue siendo el nodo clave que determina el rendimiento.
- La selección del proceso depende del volumen, la complejidad estructural y el material: en la fase de prototipo se suelen usar CNC e impresión 3D, en la transición a series pequeñas puede usarse el vaciado en vacío, y para producción en masa se pasa a inyección o chapa.
- Las diferencias en las cotizaciones en línea suelen provenir de criterios distintos: si se incluyen la designación del material, el tratamiento superficial, la indicación de tolerancias y los requisitos de inspección merece más verificación que el propio precio unitario.
- Cuanto más completa sea la información del plano (referencias, dimensiones clave, relaciones de montaje), más fluido será el proceso en línea; las indicaciones ambiguas trasladan el costo a retrabajos y comunicaciones posteriores.
- La lógica de confirmación de la primera pieza y de inspección debe acordarse antes de realizar el pedido, y no descubrirse solo al recibir la mercancía que los criterios de aceptación no coinciden.



