Qué es el cobre libre de oxígeno: cómo entender el contenido de oxígeno, la pureza y las designaciones habituales
Cuando los conectores, las barras colectoras, los conductores y los componentes disipadores de calor requieren una conducción estable de corriente eléctrica o calor, el cobre libre de oxígeno suele incluirse entre los materiales candidatos. En algunos equipos electrónicos de alto vacío, tubos emisores y piezas relacionadas con sellos de vidrio-metal, también se presta atención al control del oxígeno y las impurezas presentes en el cobre. Su valor no reside en tener la “mayor resistencia”, sino en la combinación de bajo contenido de oxígeno, alta pureza y buenas propiedades de conductividad eléctrica y térmica.
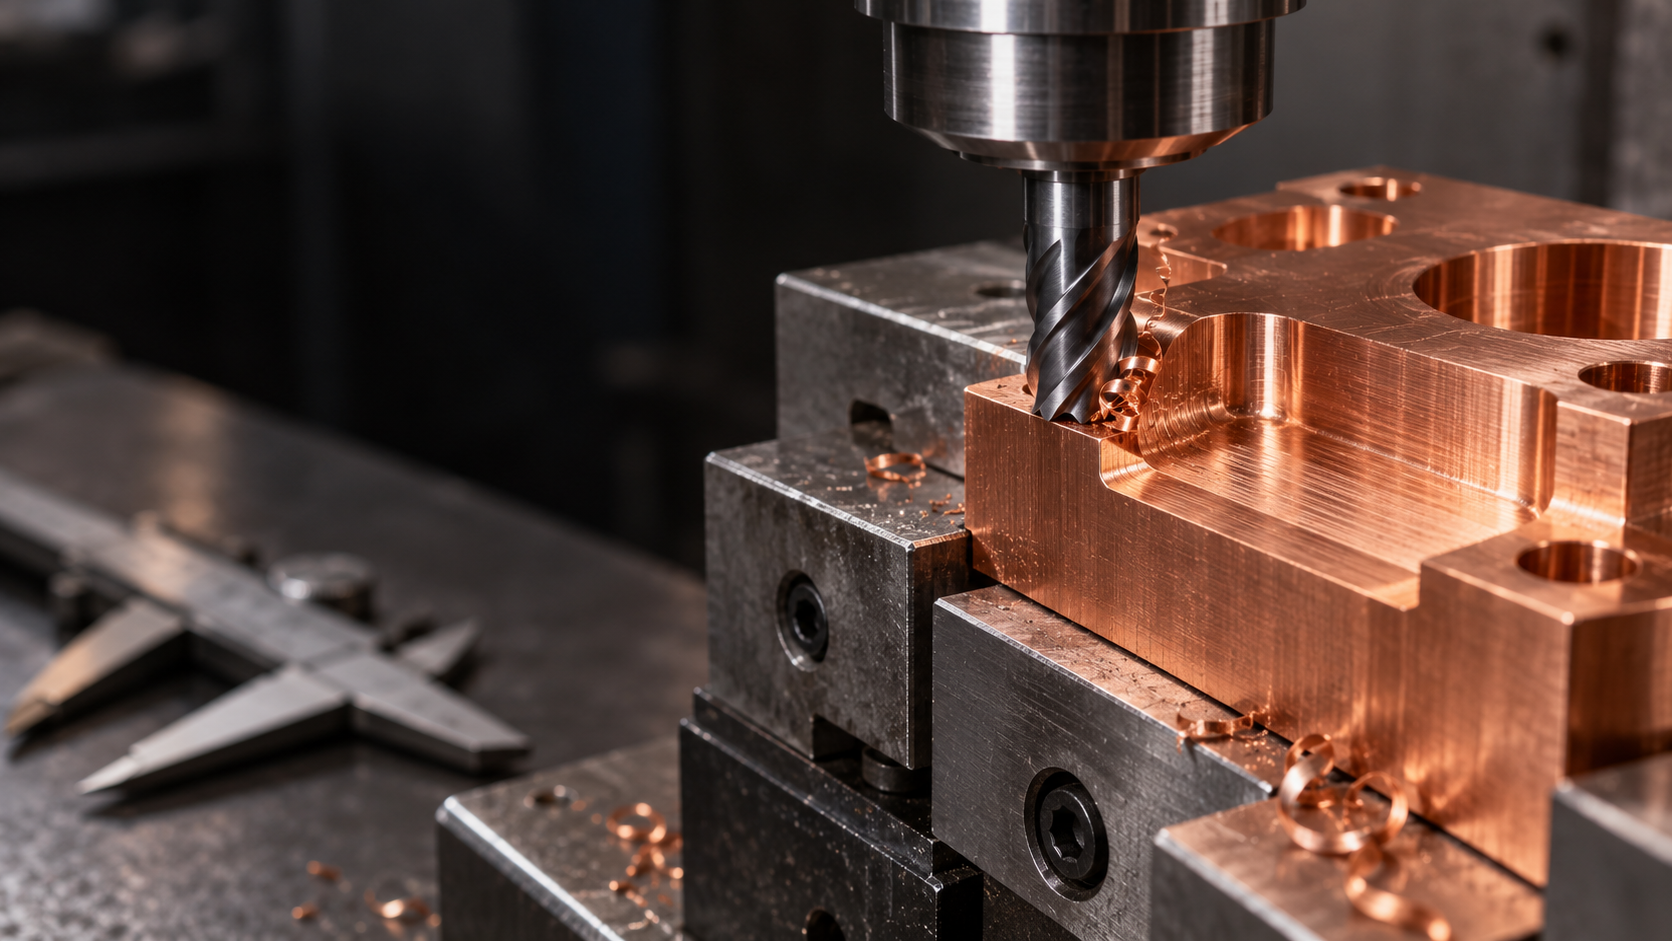
Sin embargo, que sea adecuado para piezas funcionales no significa que sea fácil de mecanizar. El cobre libre de oxígeno suele ser relativamente blando y muy dúctil, por lo que durante el mecanizado CNC pueden aparecer adhesión a la herramienta, enrollamiento de virutas, rebabas en las bocas de los agujeros y marcas de arrastre en la superficie. El nombre del material es solo el punto de partida; la designación, el estado de suministro y la estructura de la pieza modifican el comportamiento real durante el mecanizado.
Contenido de oxígeno y pureza: primero hay que confirmar los límites del material
La documentación técnica suele describir el cobre libre de oxígeno como una categoría de cobre de alta pureza con un contenido de oxígeno no superior aproximadamente al 0,003 % y una pureza de cobre superior aproximadamente al 99,95 %. No obstante, estos valores no pueden considerarse directamente indicadores uniformes para todo el cobre libre de oxígeno; el contenido de oxígeno, los límites de impurezas y la conductividad eléctrica deben confirmarse conforme a la norma aplicable, la designación específica y el certificado del material. “Libre de oxígeno” tampoco significa que el material no contenga absolutamente nada de oxígeno, sino que su contenido de oxígeno está estrictamente controlado.
C10100 y C10200: un punto de partida para la identificación, no simples sinónimos
En la documentación de ingeniería son habituales designaciones como C10100 (OFE) y C10200 (OF), que pueden utilizarse como punto de partida para identificar y seleccionar cobre libre de oxígeno, pero no deben equipararse directamente con todos los cobres rojos, cobres puros u otras designaciones de cobre. Antes de realizar el pedido, como mínimo deben verificarse los siguientes datos:
- Designación, norma aplicable y certificado del material del proveedor;
- Estado de suministro, como recocido o trabajado en frío, y la dureza correspondiente;
- Conductividad eléctrica, requisitos de conductividad térmica y función real de la pieza;
- En forma de placas, barras, tubos o piezas en bruto personalizadas, además del margen de mecanizado posterior.
Si la pieza requiere simultáneamente conductividad eléctrica, conductividad térmica, compatibilidad con alto vacío o un ajuste de sellado, deben incluirse en el plano o en los requisitos de compra el certificado del material, la limpieza superficial y los criterios de aceptación, en lugar de indicar únicamente «material de cobre sin oxígeno».
Por qué el material de cobre sin oxígeno es adecuado para el mecanizado de piezas: requisitos de conductividad eléctrica, conductividad térmica y alto vacío
El valor del material de cobre sin oxígeno se refleja principalmente en sus funciones y no en su resistencia. Sus características de bajo contenido de oxígeno y alta pureza favorecen una elevada conductividad eléctrica y una buena conductividad térmica, por lo que suele utilizarse en conectores, barras colectoras y piezas tipo conductor, así como en disipadores de calor y componentes de intercambiadores de calor. Algunos equipos electrónicos de alto vacío, tubos de emisión y piezas relacionadas con sellados vidrio-metal también prestan atención a la pureza del material, el bajo contenido de oxígeno y la limpieza superficial del cobre sin oxígeno.
Cobre sin oxígeno para piezas conductoras: primero hay que revisar la trayectoria de la corriente y la interfaz de contacto
En piezas como conectores, barras colectoras y conductores, el uso de cobre sin oxígeno suele tener como objetivo reducir las pérdidas en la trayectoria conductora y cumplir los requisitos de contacto de los terminales, los orificios o las superficies de solape. Durante el mecanizado no basta con comprobar si el contorno exterior está formado; también deben inspeccionarse las rebabas en las bocas de los orificios, las marcas de arrastre en los bordes de las ranuras y la planitud de las superficies de contacto. Las rebabas pueden afectar a la holgura de montaje, mientras que las virutas residuales o la contaminación superficial pueden modificar la interfaz de contacto. El plano debe especificar las zonas críticas de contacto, las tolerancias dimensionales, los requisitos de eliminación de rebabas y de limpieza, en lugar de indicar únicamente «cobre sin oxígeno».
Cobre sin oxígeno para piezas de disipación térmica: la trayectoria térmica es más importante que el nombre del material
En los disipadores de calor y los componentes de intercambiadores de calor, lo importante es cómo se transfiere el calor desde la fuente térmica hasta las aletas, la placa base o la superficie de contacto con el fluido. El material de cobre sin oxígeno puede satisfacer requisitos elevados de conductividad térmica, pero las paredes delgadas, las ranuras profundas y las superficies planas de gran tamaño también pueden ocasionar riesgos de alabeo, deformación o contacto deficiente. Durante el diseño deben reducirse las estructuras extremadamente delgadas que no sean necesarias y debe dejarse espacio para la entrada de la herramienta, la evacuación de virutas y la eliminación posterior de rebabas; después del mecanizado también deben comprobarse la planitud, la continuidad de las ranuras y el estado de contacto con las piezas de acoplamiento. Una buena conductividad térmica no significa que la pieza posea automáticamente rigidez o resistencia al desgaste suficientes.
Piezas de cobre sin oxígeno relacionadas con el alto vacío: la pureza y la limpieza deben confirmarse conjuntamente
En equipos electrónicos de alto vacío, tubos de emisión o piezas relacionadas con sellados vidrio-metal, la designación del material es solo el punto de partida. El aceite de mecanizado, las virutas residuales, las marcas de arrastre en la superficie y una limpieza inadecuada pueden afectar al montaje posterior o al entorno de uso; por ello, deben confirmarse conjuntamente el certificado del material, el control de residuos del mecanizado, el proceso de limpieza y el método de embalaje. Que el material de cobre sin oxígeno sea adecuado para este tipo de aplicaciones no significa que una pieza mecanizada convencional cumpla automáticamente los requisitos de alto vacío o de sellado; la determinación final debe basarse en la designación específica, la estructura de la pieza, el estado superficial y las especificaciones de aceptación.
Dificultades del mecanizado CNC del cobre sin oxígeno: adhesión a la herramienta, evacuación de virutas, rebabas y estabilidad dimensional
Que el cobre sin oxígeno sea adecuado para piezas conductoras, térmicas y algunas piezas relacionadas con el alto vacío no significa que sea fácil de cortar. El material de cobre sin oxígeno suele ser relativamente blando y muy dúctil, por lo que tiende a adherirse durante el corte. Cuando se forma una arista de aportación en el filo de la herramienta, las virutas pueden enredarse en la herramienta o en la pieza, provocando obstrucciones en la evacuación de virutas, marcas de arrastre en la superficie y variaciones dimensionales. Antes del mecanizado, la herramienta debe mantenerse afilada y debe utilizarse una geometría adecuada para el cobre. Los parámetros de corte deben validarse según la designación del material, su estado de suministro, la rigidez de la máquina y las condiciones de la herramienta; no es recomendable aplicar directamente una velocidad o un avance uniformes.
Adhesión a la herramienta, evacuación de virutas y calidad superficial del cobre sin oxígeno
Las virutas continuas del cobre sin oxígeno tienden a acumularse en ranuras profundas, orificios ciegos y cavidades estrechas. El suministro de refrigerante, la dirección del flujo de aire y las ranuras de evacuación de la herramienta deben adaptarse a la estructura; cuando sea necesario, las ranuras profundas pueden mecanizarse por etapas para evitar una penetración excesiva de una sola vez. Si aparecen marcas de arrastre, manchas brillantes o desgarros locales en la superficie mecanizada, primero deben comprobarse el filo de la herramienta, la adhesión de virutas y la estabilidad del amarre, en lugar de limitarse a aumentar el avance. Las bocas de los orificios, los bordes de las ranuras y el contorno exterior también tienden a generar rebabas en forma de pestaña; durante el diseño deben evitarse los radios extremadamente pequeños que no sean necesarios y debe reservarse espacio operativo para la eliminación de rebabas.
Deformación de paredes delgadas y estabilidad dimensional durante el mecanizado del cobre sin oxígeno
Las paredes delgadas, las piezas esbeltas y las superficies planas de gran tamaño son estructuras especialmente sensibles en el mecanizado CNC del cobre sin oxígeno. La fuerza de amarre puede producir deformaciones locales, mientras que el calor de corte y la dilatación térmica del material pueden provocar variaciones dimensionales durante el mecanizado; después de liberar la pieza, también pueden aparecer recuperación elástica o cambios en la planitud. Un enfoque más estable consiste en reducir el voladizo, utilizar soportes adaptados a la pieza y aplicar una fuerza de apriete adecuada, separando el desbaste, el sem acabado y el acabado. En el desbaste se elimina primero la mayor parte del material sobrante y, una vez estabilizados la temperatura y el estado de tensiones de la pieza, se completan las dimensiones críticas. La distancia entre orificios, la planitud y las dimensiones de ajuste críticas deben inspeccionarse por etapas y, cuando sea necesario, volver a medirse después de liberar el amarre.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Qué métodos de mecanizado son adecuados para las piezas de cobre libre de oxígeno: fresado, torneado y rutas de conformado
La ruta de mecanizado de las piezas de cobre libre de oxígeno debe definirse primero según la estructura y la función, y después según el volumen de producción. El fresado CNC es adecuado para carcasas de conectores, contornos de barras colectoras, ranuras de disipación térmica y bloques de geometría irregular, ya que permite completar en una misma sujeción las superficies planas, las posiciones de los orificios, las ranuras y los contornos locales. El torneado CNC es más apropiado para conexiones axisimétricas, anillos, casquillos y piezas con orificio central. El cobre libre de oxígeno es un material blando y muy dúctil; cuando la ruta no se selecciona correctamente, el problema normalmente no es «si se puede cortar», sino si las rebabas, la deformación, la adherencia a la herramienta y las dimensiones críticas pueden controlarse de forma estable.
Cómo seleccionar entre fresado y torneado del cobre libre de oxígeno según la estructura
Al fresar cobre libre de oxígeno, las ranuras profundas, los orificios pequeños y los nervios estrechos aumentan simultáneamente la dificultad de la longitud saliente de la herramienta, la evacuación de virutas y la eliminación de rebabas; al tornear casquillos de pared delgada o anillos, la fuerza de sujeción y el calor de corte pueden provocar variaciones en la redondez, el espesor de pared o las dimensiones de las caras extremas. En las superficies con requisitos estrictos de acabado también deben controlarse el filo de la herramienta, la orientación de las marcas de mecanizado y la posibilidad de que las virutas rayen las superficies ya mecanizadas. Por ello, durante la fase de diseño deben evitarse las láminas delgadas que no puedan sostenerse de forma estable, reducirse los radios extremadamente pequeños innecesarios y dejarse espacio para la entrada de la herramienta y la eliminación secundaria de rebabas.
Cuándo considerar una ruta de conformado para piezas de cobre libre de oxígeno
Las rutas de conformado, como la extrusión en frío, suelen ser más adecuadas para piezas con secciones y formas relativamente sencillas y con un volumen de producción estable. Los orificios y ranuras complejos, los contornos exteriores irregulares o las estructuras locales de alta precisión suelen requerir posteriormente mecanizado CNC; si resulta difícil controlar la línea de partición del molde, el desmoldeo o el flujo del material, también puede ser necesario cambiar al mecanizado o volver a dividir el proceso. El conformado no significa que todas las estructuras complejas sean más económicas.
- [object Object]
- [object Object]
- [object Object]
Criterios para evaluar el uso del cobre libre de oxígeno en piezas electrónicas, eléctricas y de disipación térmica
La evaluación del uso del cobre libre de oxígeno debe partir de la función de la pieza, no limitarse a las etiquetas «cobre puro» o «alta conductividad eléctrica». En piezas como conectores, barras colectoras y conductores suelen ser prioritarias la transmisión de corriente, la interfaz de contacto y la estabilidad del montaje. Durante el mecanizado deben comprobarse especialmente la posición de los orificios y las ranuras, la planitud de las superficies de contacto y la posible presencia de rebabas en las bocas de los orificios y el contorno exterior; las rebabas pueden causar interferencias de montaje o modificar el estado de contacto. En los contactos que requieran recubrimiento u otro tratamiento superficial, también deben preverse las variaciones dimensionales y de la interfaz posteriores al tratamiento.
Cobre libre de oxígeno para disipadores y componentes de intercambio térmico
Al seleccionar cobre libre de oxígeno para disipadores y componentes de intercambio térmico, lo esencial es establecer una ruta de flujo térmico continua y estable, no buscar una elevada dureza del material. Los planos de mecanizado deben especificar claramente los planos de referencia, la continuidad de las ranuras, la planitud y las zonas de contacto con las piezas de acoplamiento. Las aletas de pared delgada, las ranuras profundas y los canales densos pueden deformarse fácilmente debido a la fuerza de sujeción, el calor de corte o una evacuación deficiente de las virutas; desde el punto de vista del proceso, el riesgo puede controlarse mediante una sujeción adecuada, la eliminación de material sobrante por etapas y una nueva medición tras liberar la sujeción. Los arañazos en el fondo de las ranuras o las rebabas residuales también afectan a la limpieza, el asentamiento y el montaje posterior.
Cobre libre de oxígeno para piezas relacionadas con alto vacío y sellado
Algunas piezas de equipos electrónicos de alto vacío, tubos de emisión y componentes relacionados con sellados vidrio-metal requieren las características de bajo contenido de oxígeno y la pureza del cobre libre de oxígeno. Sin embargo, una pieza común de cobre libre de oxígeno no equivale automáticamente a una pieza apta para alto vacío. En este tipo de piezas también deben confirmarse el certificado del material, los residuos de mecanizado, el estado superficial, el proceso de limpieza y el método de embalaje; en las superficies de sellado deben comprobarse por separado los arañazos, las rebabas y las hendiduras locales. Si la pieza debe soportar una elevada resistencia al desgaste, cargas altas o fricción prolongada, la blandura del cobre libre de oxígeno puede convertirse en una limitación, por lo que debe compararse nuevamente con aleaciones de cobre u otros materiales.
Tratamiento superficial e inspección de calidad de las piezas de cobre libre de oxígeno: volver de los requisitos funcionales al plano
El tratamiento superficial no es un paso predeterminado para las piezas de cobre libre de oxígeno. La decisión de aplicar galvanoplastia, pulido, granallado o tratamiento químico debe basarse en la resistencia de contacto, la resistencia a la corrosión, el sellado, el aspecto y los requisitos de montaje. En las superficies de contacto eléctrico puede ser necesario controlar la película de óxido y el estado de la interfaz; en las superficies de sellado son prioritarios la planitud, los arañazos y los residuos; en las superficies de apariencia deben evitarse diferencias de color, picaduras o variaciones dimensionales después del tratamiento.
El proceso de tratamiento modifica las dimensiones críticas, la rugosidad superficial y las prestaciones de la interfaz. El recubrimiento electrolítico afecta al diámetro de los orificios, las holguras de ajuste y las dimensiones de contacto; el pulido puede modificar la forma de los bordes, y el granallado o el tratamiento químico también pueden generar partículas y residuos. Por ello, el nombre del tratamiento superficial, las zonas de cobertura, la remedición de las dimensiones críticas y el estado de aceptación deben indicarse directamente en el plano o en los requisitos de inspección; no basta con escribir «tratamiento superficial» únicamente en las observaciones de compra.
Aspectos clave de la inspección posterior al mecanizado del cobre libre de oxígeno
- Verificar el grado del material, el estado de suministro y el certificado del material; «cobre libre de oxígeno» no sustituye requisitos específicos de material como C10100 o C10200.
- Inspeccione las dimensiones críticas, las tolerancias, la planitud, el estado de los agujeros y las ranuras, y las referencias de montaje; preste especial atención a las rebabas en las bocas de los agujeros, los bordes de las ranuras y el contorno exterior.
- Inspeccione los arañazos superficiales, las hendiduras, la decoloración, los defectos del recubrimiento y los residuos del tratamiento; en el caso de componentes conductores de electricidad o de calor, confirme también las prestaciones correspondientes conforme al plano.
- Las piezas de cobre libre de oxígeno de pared delgada deben volver a medirse después de aflojar la sujeción y completar el tratamiento superficial, para evitar interpretaciones erróneas de las dimensiones causadas por la deformación durante la sujeción o por el estado térmico.
Para las piezas relacionadas con alto vacío o estanqueidad, el nivel de limpieza debe especificarse con la misma claridad que el material y las dimensiones. El aceite de mecanizado, los abrasivos, la pasta de pulido, las huellas dactilares y las partículas del embalaje pueden afectar al uso posterior. Deben confirmarse el proceso de limpieza, el método de secado, los materiales de contacto, los requisitos de limpieza del embalaje y el método de inspección; que las piezas comunes de cobre libre de oxígeno hayan sido limpiadas no significa automáticamente que cumplan los requisitos de alto vacío. La aceptación final debe establecer un circuito cerrado que vincule la designación del material, las dimensiones mecanizadas, el estado superficial, los indicadores funcionales y el nivel de limpieza.
Problemas habituales en el mecanizado de materiales de cobre libre de oxígeno
La selección y el mecanizado de materiales de cobre libre de oxígeno no pueden basarse únicamente en el nombre del material. La designación, el estado de suministro, la estructura de la pieza, los requisitos funcionales y el plan de inspección deben confirmarse conjuntamente.
¿Cómo deben verificarse el cobre libre de oxígeno C10100 y C10200?
C10100 (designación habitual OFE) y C10200 (designación habitual OF) pueden servir como referencia inicial para la identificación en ingeniería, pero no se debe realizar un pedido basándose únicamente en el nombre. Deben verificarse el certificado del material, la norma aplicable, los límites del contenido de oxígeno o de pureza, el estado de suministro, la dureza y la conductividad eléctrica, y debe confirmarse que estos indicadores satisfagan los requisitos funcionales de la pieza.
¿Por qué el cobre libre de oxígeno tiende a adherirse a la herramienta y a formar rebabas?
El cobre libre de oxígeno suele ser relativamente blando y altamente dúctil; durante el corte, el material puede adherirse a la herramienta y las virutas tienden a enredarse. Por ello, es más probable que se formen rebabas en las bocas de los agujeros, los bordes de las ranuras y el contorno exterior. Desde el punto de vista del proceso, debe mantenerse el filo de la herramienta, mejorar la evacuación de virutas y la refrigeración, y ajustar los parámetros de corte según la estructura de la pieza; no deben aplicarse directamente las condiciones de mecanizado habituales para el acero.
¿Cómo se puede reducir el riesgo de deformación en componentes disipadores de calor de cobre libre de oxígeno de pared delgada?
Primero deben reducirse las paredes delgadas y las ranuras excesivamente profundas que no sean necesarias; después, deben optimizarse la fuerza de sujeción, la longitud de salida de la herramienta, la secuencia de mecanizado y la distribución del sobrematerial. Después del desbaste puede programarse una estabilización y una nueva medición; durante el acabado debe evitarse retirar de forma concentrada el sobrematerial de un solo lado. Las dimensiones finales deben determinarse según los resultados de la inspección después de liberar la sujeción.
¿Cuándo deben incluirse el tratamiento superficial y el nivel de limpieza en el plano?
Cuando la pieza esté destinada a aplicaciones relacionadas con contactos eléctricos, estanqueidad, resistencia a la corrosión, apariencia o alto vacío, el tratamiento superficial, la rugosidad, los residuos y el nivel de limpieza deben especificarse claramente en el plano o en los requisitos de aceptación. El galvanizado, el pulido, el chorreado de arena y los tratamientos químicos pueden modificar las dimensiones y las prestaciones de la interfaz; las dimensiones críticas deben volver a verificarse tanto antes como después del tratamiento.
Key takeaways
- El valor fundamental del cobre libre de oxígeno reside en la conductividad eléctrica, la conductividad térmica y, en algunos casos, la compatibilidad con el alto vacío que aportan su bajo contenido de oxígeno y su alta pureza, no en su alta resistencia ni en su facilidad de mecanizado.
- C10100/OFE y C10200/OF solo pueden servir como punto de partida para la selección del material; en última instancia, deben verificarse el certificado del material, el estado de suministro, la dureza y los requisitos de conductividad eléctrica.
- Al mecanizar cobre libre de oxígeno mediante CNC, deben controlarse simultáneamente el filo de la herramienta, la evacuación de virutas, la rigidez del amarre, las estructuras de paredes delgadas y la temperatura de mecanizado.
- Los requisitos de diseño de conectores, barras colectoras, disipadores de calor y piezas relacionadas con el alto vacío son diferentes; no se debe determinar la idoneidad del material únicamente por el nombre del sector.
- El tratamiento superficial, el nivel de limpieza y la inspección final deben definirse por separado según los requisitos de resistencia de contacto, estanqueidad, aspecto y montaje.



