
¿Por qué el PLA es adecuado para la validación inicial de prototipos funcionales de FDM?
Un prototipo de PLA puede ensamblarse correctamente a temperatura ambiente, pero los orificios pueden cambiar gradualmente tras colocarlo cerca de una fuente de calor o someterlo a una carga continua. Este fenómeno demuestra que: el PLA es adecuado para la validación inicial de muchos prototipos funcionales, pero eso no significa que sea apto para un servicio prolongado. Si el objetivo de la validación es comprobar la apariencia, las holguras de ensamblaje, el funcionamiento con cargas bajas o el concepto de un útil, el PLA suele ser una opción que facilita la iteración rápida; si la pieza debe soportar cargas durante mucho tiempo, impactos repetidos o un entorno de alta temperatura, el material debe reevaluarse.
Perfil del PLA para prototipos funcionales: fácil de imprimir, pero con flexibilidad limitada
Desde el punto de vista de la selección de materiales de ingeniería, las propiedades típicas del PLA pueden resumirse así: baja dificultad de impresión, contracción y deformación normalmente reducidas, resistencia media y baja flexibilidad. Algunas guías de filamentos indican una ventana de proceso típica de aproximadamente 190–230 °C para la boquilla y 35–55 °C para la cama caliente, pero la temperatura real debe determinarse según la ficha técnica del filamento específico, la formulación del color y los parámetros del equipo. La baja tendencia a la deformación ayuda a conservar la forma exterior y las referencias de ensamblaje, por lo que resulta adecuada para imprimir rápidamente varias versiones durante las iteraciones de diseño; sin embargo, la baja flexibilidad también implica que los encajes a presión, las paredes delgadas, las roscas y las estructuras sometidas a desmontajes y montajes repetidos tienen más probabilidades de romperse o astillarse.
¿Qué puede validar un prototipo funcional de PLA y qué no puede sustituir?
Por tanto, un prototipo funcional de PLA debe orientarse principalmente a tareas de validación concretas: confirmar las proporciones visuales, comprobar las relaciones de ensamblaje, evaluar la sensación de uso con cargas bajas o verificar si un concepto de útil puede posicionar una pieza. Puede ayudar a detectar interferencias, errores en la posición de los orificios y falta de espacio operativo, pero no puede demostrar por sí solo que la pieza final tenga capacidad de soportar cargas durante mucho tiempo. Especialmente cuando la dirección de la carga no coincide con la orientación de impresión, la unión entre capas, el espesor de pared y el método de relleno modificarán el resultado. Antes de enviar el trabajo a impresión, conviene indicar en el plano o en las notas la carga, la temperatura de uso, el tiempo de contacto y las dimensiones críticas, para evitar interpretar «fácil de imprimir» como «adecuado para cualquier aplicación de ingeniería».
¿Cómo influye el mecanismo de conformado del PLA mediante FDM en el rendimiento de los prototipos funcionales?
Para determinar si puede utilizarse un prototipo funcional de PLA, no basta con fijarse en el nombre del material; también hay que considerar cómo se ha impreso la pieza. Normalmente, el FDM primero divide el modelo CAD en capas y genera la trayectoria de movimiento de la boquilla; el filamento se funde en la boquilla y se deposita siguiendo esa trayectoria para formar una capa, que después se apila capa a capa hasta formar la pieza. Si debajo de voladizos, orificios o superficies curvas complejas no existe autosustentación, es necesario añadir estructuras de soporte. Por este motivo, las piezas de FDM no son cuerpos moldeados por inyección homogéneos.
Unión entre capas y dirección de las cargas en los prototipos funcionales de PLA
En el plano XY de una misma capa, el filamento fundido normalmente puede formar una trayectoria continua; en cambio, la dirección Z depende de la unión entre capas adyacentes. Por ello, si las fuerzas de tracción, flexión o sujeción actúan principalmente entre las capas, la resistencia y el riesgo de rotura pueden diferir de los correspondientes a la dirección XY. La orientación de impresión, la altura de capa, el número de paredes, el método de relleno y las condiciones de enfriamiento modifican el comportamiento real. Las piezas de pared delgada pueden ablandarse por un número insuficiente de paredes, los voladizos largos tienden a combarse, los orificios sometidos a carga pueden deformarse y las roscas pueden fallar debido a la delaminación entre capas o a una cantidad insuficiente de material en zonas localizadas.
Inferir el esquema de impresión en PLA a partir de las características de la pieza
Por ejemplo, un mismo soporte de PLA puede presentar un comportamiento de flexión diferente si se imprime en horizontal o en vertical; cuando el eje del agujero es paralelo a la dirección Z, la trayectoria de las paredes, la necesidad de soportes y la unión entre capas también afectan al resultado del ensamblaje. Al diseñar un prototipo funcional, primero se debe definir si se desea validar el aspecto, la holgura de ensamblaje, el funcionamiento con baja carga, o la capacidad de carga y la durabilidad a largo plazo; después, se determina la orientación de impresión y los parámetros estructurales. Las líneas de capa, las marcas de los soportes y las desviaciones dimensionales locales no son defectos fortuitos, sino resultados del proceso de conformado capa a capa del FDM. Que un material sea fácil de imprimir solo reduce las barreras para la fabricación de prueba; no sustituye el análisis de la dirección de las cargas ni de las tareas de validación.
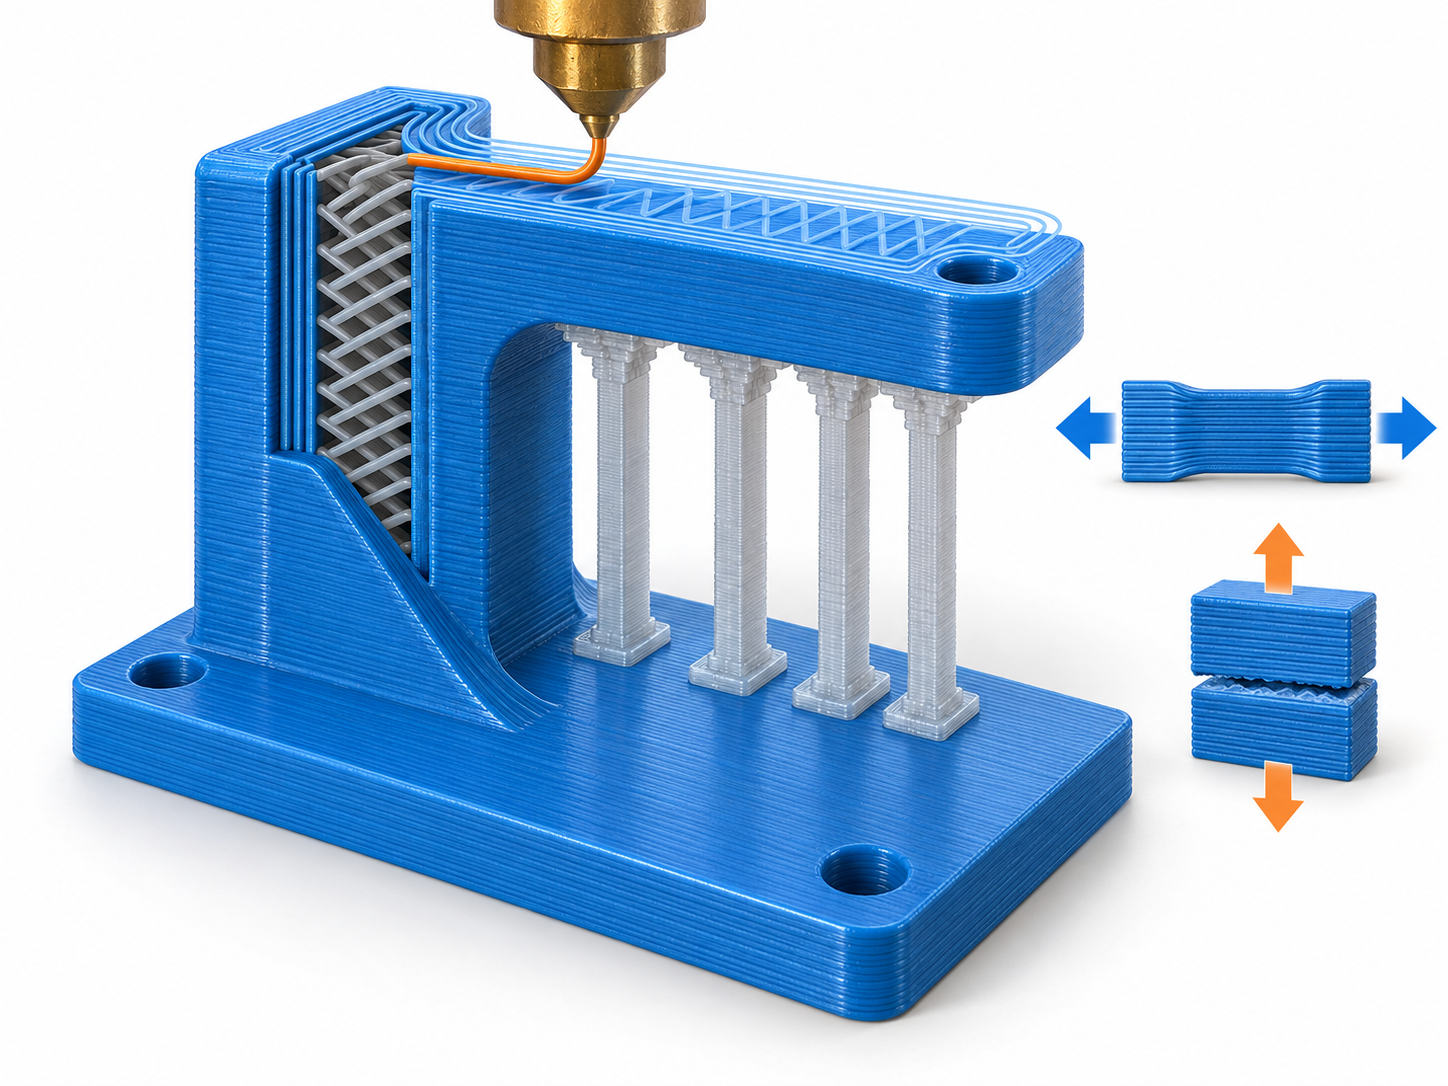
¿Qué factores afectan a la precisión dimensional de los prototipos funcionales de PLA fabricados mediante FDM?
La baja contracción y la baja tendencia a la deformación del PLA ayudan a mantener la forma general, pero esto no significa que todas las características locales presenten los mismos resultados dimensionales. El FDM primero lamina el modelo CAD y después funde y extruye el material siguiendo una trayectoria para depositarlo capa a capa; el diámetro de la boquilla, la altura de capa, el caudal de extrusión y el estado de refrigeración modifican la acumulación real del material en bordes, esquinas y paredes delgadas.
El diámetro de los agujeros es una zona habitual de desviación. La trayectoria de la pared interior debe cambiar de dirección dentro de un espacio limitado, por lo que el material fundido puede expandirse ligeramente hacia el interior del agujero; los agujeros horizontales también se ven afectados por los puentes, los soportes y las líneas de capa. Una pared delgada puede hacerse más gruesa o más fina porque no admite una línea de extrusión completa, mientras que los voladizos y las ménsulas largas tienden a presentar pandeo, marcas de vibración o daños locales tras retirar los soportes. Al cambiar la orientación de impresión, también pueden variar la redondez del agujero, la planitud de los lados largos y la estabilidad dimensional bajo carga.
| Característica | Riesgo principal | Método de validación recomendado |
|---|---|---|
| Ajuste entre agujero y eje | La trayectoria de la pared interior, la contracción y la orientación pueden hacer que el diámetro del agujero sea menor o que pierda su redondez | Medir el diámetro del agujero en la primera pieza y realizar una prueba de ajuste con el eje real o un calibre pasa-no pasa |
| Paredes delgadas y ranuras de sujeción | El ancho de la boquilla, el caudal y la refrigeración provocan desviaciones en el espesor de la pared | Medir el espesor de la pared y realizar pruebas de montaje y desmontaje |
| Voladizos y superficies de soporte | El pandeo, las líneas de capa y los daños al retirar los soportes afectan al contorno | Inspeccionar las superficies críticas y, si es necesario, ajustar la orientación y volver a medir |
| Lados largos y superficies de referencia | Deformación causada por alabeo, contracción entre capas o adhesión irregular a la plataforma | Medir la planitud y la distancia entre extremos para confirmar las referencias de montaje |
Por lo tanto, la precisión dimensional del FDM debe gestionarse según las características, en lugar de considerar únicamente el nombre del material o el aspecto exterior. Lo ideal es que el plano distinga entre dimensiones críticas, dimensiones de montaje y geometrías exteriores no críticas: el diámetro de los agujeros, las holguras de ajuste y las superficies de referencia deben contar con un método de aceptación definido antes de la impresión; para las superficies curvas comunes y los elementos estéticos no funcionales pueden aplicarse criterios más amplios. Un aspecto superficial uniforme solo indica que el estado de conformado es bueno, pero no puede sustituir la medición con un calibre, un micrómetro, calibres pasa/no pasa o un útil de inspección específico.
¿Qué precisión dimensional puede alcanzar el PLA impreso mediante FDM? ¿Cómo establecer el método de aceptación?
Que «la estabilidad dimensional del PLA es relativamente buena» no significa que todas las características puedan alcanzar la misma tolerancia. Las piezas FDM se forman depositando filamento fundido capa por capa; el diámetro de la boquilla, la altura de capa, el caudal de extrusión, la orientación de impresión, la refrigeración, la contracción y la retirada de los soportes influyen en las dimensiones finales. El valor aproximado de ±0,2 mm, habitual en la documentación del sector, solo puede utilizarse como referencia general. El resultado real también depende del equipo, el tamaño de la pieza, la geometría y los ajustes del proceso, por lo que no puede considerarse un valor garantizado para todas las piezas de PLA.
Distinguir primero entre dimensiones críticas y geometrías exteriores no críticas
Antes de imprimir, deben marcarse en el plano o en los requisitos de inspección los diámetros críticos de los agujeros, los ajustes entre agujeros y ejes, las holguras de montaje, las superficies de referencia y la planitud. Para las superficies curvas estéticas o las zonas no destinadas al montaje pueden aplicarse requisitos relativamente más flexibles; los agujeros sometidos a carga, los agujeros para pasadores de posicionamiento y las posiciones de inserción de tornillos deben confirmarse por separado. El diámetro de un agujero puede resultar menor debido a la trayectoria de la pared interior, la acumulación de material en las esquinas y la contracción por enfriamiento; las paredes delgadas, los bordes largos y las zonas en voladizo también tienden a presentar deformaciones locales. Antes de ajustar los parámetros de laminado, hay que determinar qué dimensión define realmente el resultado del montaje.
Establecer los criterios de aceptación del PLA mediante probetas y la primera pieza
Para prototipos funcionales de PLA con requisitos de ajuste, se recomienda imprimir primero una probeta que incluya agujeros, ejes, paredes delgadas y superficies de referencia, o confirmar directamente con la primera pieza la dirección de compensación. Durante la medición, pueden seleccionarse un calibre, un micrómetro, calibres pasa/no pasa o un útil de inspección específico según la característica, y deben registrarse el diámetro del agujero, el ajuste entre agujero y eje, la holgura entre piezas adyacentes, el estado de inserción del tornillo y la planitud. La verificación del montaje también debe registrar si es necesario introducir la pieza a presión, si se produce interferencia y si el ajuste cambia después de varios ciclos de montaje y desmontaje. Si las dimensiones críticas no pueden cumplir los requisitos de forma estable, debe evaluarse un proceso como el mecanizado CNC, en lugar de limitarse a seguir modificando los parámetros de laminado.
| Objeto de aceptación | Método recomendado |
|---|---|
| Diámetros críticos de agujeros y ejes | Medir con un calibre pasa/no pasa, un calibre o un micrómetro y completar una prueba de montaje real |
| Holgura de montaje | Medir la holgura entre las piezas adyacentes y comprobar al mismo tiempo si existe alguna interferencia local |
| Superficies de referencia y planitud | Medir con la pieza colocada de forma estable y utilizar un útil de inspección específico cuando sea necesario |
| Aspecto y superficies curvas no críticas | Comprobar el contorno, las líneas de capa y las marcas de los soportes; esto no sustituye la aceptación de las dimensiones críticas |
¿Cómo determinan conjuntamente la temperatura, la carga y el tiempo el límite de resistencia térmica del PLA?
Que un prototipo funcional de PLA se monte correctamente a temperatura ambiente no significa que pueda funcionar durante mucho tiempo cerca de una fuente de calor. Los datos indican que la temperatura de deformación térmica del PLA estándar es de aproximadamente 50 °C bajo una carga de 0,45 MPa. Este valor procede de unas condiciones de ensayo específicas y solo puede utilizarse como advertencia de riesgo; no debe considerarse el límite superior de uso continuo aplicable a todos los grados de PLA, orientaciones de impresión y cargas.
El ablandamiento, la deformación térmica y la fusión del PLA no son lo mismo
Una pieza no tiene que acercarse a su punto de fusión para fallar. Al aumentar la temperatura, la rigidez del PLA puede disminuir; además, bajo una carga estática continua, puede producirse fluencia, lo que provoca un desplazamiento gradual de los orificios, una disminución de la fuerza de sujeción o una deformación de las superficies planas. El contacto sin carga y durante poco tiempo con una fuente de calor suele implicar un riesgo menor que una sujeción continua; para un montaje de corta duración a temperatura ambiente, puede darse prioridad a la verificación de las dimensiones de ajuste. Sin embargo, cerca de fuentes de calor, dentro de un automóvil expuesto al sol o en entornos con temperaturas elevadas cíclicas, deben considerarse simultáneamente la temperatura, la carga y el tiempo de exposición.
¿Cómo deben validarse los límites térmicos de un prototipo funcional de PLA?
Durante la validación no basta con registrar la temperatura ambiente; también deben indicarse el grado específico de filamento, el porcentaje de relleno, el espesor de pared, la orientación de impresión y la posición de aplicación de la carga. Para piezas de sujeción continua, soportes estructurales o prototipos situados cerca de componentes que generan calor, puede realizarse primero un ensayo de corta duración a la temperatura y carga reales, seguido de una comprobación del diámetro de los orificios, la planitud, la holgura de ajuste y los cambios en la fuerza de sujeción. Si el funcionamiento depende de una carga prolongada, ciclos térmicos repetidos o estabilidad a alta temperatura, el PLA estándar normalmente no debe utilizarse como material final predeterminado; conviene pasar a ensayos comparativos con materiales candidatos como PETG, ABS, nailon o PC.
¿En qué escenarios de prototipos funcionales de PLA debe considerarse prioritariamente un cambio de material?
El momento de cambiar el material de un prototipo funcional de PLA no debe determinarse únicamente por la clasificación de resistencia de los materiales, sino por la forma en que puede fallar la pieza. Si el prototipo debe funcionar bajo temperaturas elevadas continuas, exposición prolongada al sol dentro de un automóvil, cargas de impacto, ciclos repetidos de encaje a presión, sujeción prolongada, fricción y desgaste elevados o contacto con medios químicos, el PLA estándar normalmente no es la primera opción. La baja deformación y la facilidad de impresión pueden ayudar a validar rápidamente la estructura, pero no significan que la pieza tenga capacidad para soportar cargas prolongadas ni resistencia a impactos o a las condiciones ambientales.
Pasar de la validación de bajo impacto a prototipos funcionales de PETG
Si el problema principal es que los clips se rompen con facilidad, aumenta el número de ciclos de montaje y desmontaje o la pieza debe soportar impactos más importantes, puede evaluarse el PETG como siguiente material candidato para un prototipo funcional de PLA. El PETG suele ofrecer una mayor tenacidad al impacto y durabilidad que el PLA, pero también es más susceptible a la humedad y exige un mayor control del secado, la extrusión y la formación de la superficie. Después de cambiar de material, no deben reutilizarse directamente el espesor de pared, la orientación de impresión ni la compensación dimensional originales; lo recomendable es volver a validar con la pieza de montaje real.
La selección de materiales FDM para aplicaciones de alta temperatura, exteriores y cargas estructurales requiere una nueva evaluación
Cuando el prototipo funcional está destinado a un uso exterior, puede evaluarse el ASA; si la prioridad es la tenacidad, la resistencia química o la exposición prolongada a cargas, puede considerarse el nailon; cuando se necesita una mayor estabilidad a altas temperaturas, pueden contemplarse opciones como el ABS o el PC. No son simplemente una versión mejorada del PLA, sino materiales que implican nuevas condiciones de proceso: pueden requerir un secado más estricto, un entorno de impresión cerrado, control de la deformación y estrategias de soporte específicas. Antes de cambiar de material, deben confirmarse también la temperatura, la duración de la carga, la frecuencia de los impactos, el mecanismo de desgaste y las dimensiones de aceptación; después, la decisión debe basarse en ensayos con piezas de muestra.
- [object Object]
- [object Object]
- [object Object]
¿Cómo tomar decisiones de selección entre PLA, PETG y materiales FDM de grado técnico?
La selección de materiales para un prototipo funcional de PLA no puede basarse únicamente en un indicador como la resistencia. Primero debe definirse el objetivo de la validación y, a continuación, evaluar simultáneamente la temperatura, la duración de la carga, los impactos, la durabilidad, la estabilidad dimensional, la dificultad de impresión y la cantidad necesaria. Para bajas temperaturas, pocos impactos y validaciones de corta duración de aspecto o montaje, normalmente puede priorizarse el PLA; cuando se necesita una mayor tenacidad al impacto y durabilidad, puede evaluarse el PETG; para temperaturas más elevadas, exposición exterior o cargas estructurales prolongadas, deben evaluarse adicionalmente el ABS, el ASA, el nailon o el PC, tomando como referencia los datos del grado específico y los ensayos con piezas de muestra.
| Condiciones de validación | Considerar prioritariamente | Criterio de ingeniería |
|---|---|---|
| Temperatura ambiente, corto plazo y baja carga, con el aspecto o el montaje como prioridad | PLA | La estabilidad dimensional y la facilidad de impresión suelen ser favorables, pero aun así es necesario comprobar el diámetro de los orificios y las holguras de ajuste |
| Cuando hay impactos, desmontajes y montajes repetidos o un tiempo de uso prolongado | PETG u otros materiales tenaces | Preste atención a la absorción de humedad, el control de impresión y la unión entre capas; no debe compararse únicamente según el nombre del material |
| Altas temperaturas, resistencia a la intemperie en exteriores, carga continua o resistencia al desgaste | ABS, ASA, nailon, PC, entre otros | Vuelva a verificar en función de la resistencia térmica, la resistencia a la intemperie, la resistencia química y las condiciones del equipo |
Inspección antes y después de la impresión de prototipos funcionales de PLA
Antes de imprimir, confirme primero la ficha técnica del filamento, así como su estado de secado y almacenamiento, y defina la dirección de carga, el espesor de pared, el método de relleno y las dimensiones críticas. Después de imprimir, no observe únicamente si la superficie está completa: mida el diámetro de los orificios, las superficies de referencia, las holguras de ajuste y la planitud necesaria; a continuación, realice pruebas de montaje real, inserción y apriete de tornillos o desmontaje y montaje de clips. Si la pieza estará en contacto con una fuente de calor, también deberá realizar una validación de corta duración con la temperatura, la carga y el tiempo de exposición reales. Si durante las pruebas se producen cambios en la posición de los orificios, disminución de la fuerza de sujeción o grietas entre capas, determine primero si se trata de un problema de estructura y orientación, o si los límites de temperatura y tenacidad del PLA ya no son adecuados.
- Baja temperatura, bajo impacto y validación a corto plazo: evalúe primero el PLA.
- Si aumentan los requisitos de impacto y durabilidad: evalúe el PETG y compruebe el estado del filamento.
- Alta temperatura, uso en exteriores o carga prolongada: vuelva a evaluar los materiales FDM de grado técnico y las condiciones del equipo de impresión.
- Si no es posible confirmar de forma estable las dimensiones críticas mediante la medición de la primera pieza, no se base únicamente en la compensación del laminado; vuelva a evaluar el proceso.
Preguntas frecuentes sobre la selección de PLA para prototipos funcionales
Los prototipos funcionales de PLA son adecuados para bajas temperaturas, bajo impacto y validaciones a corto plazo, pero el nombre del material por sí solo no basta para aplicaciones como útiles de montaje, orificios de precisión o entornos térmicos. También deben comprobarse la orientación de impresión, el espesor de pared, la carga, la temperatura y el tiempo de exposición, y deben medirse las dimensiones críticas de la primera pieza.
¿Puede utilizarse PLA para un útil de montaje?
Puede utilizarse para posicionamiento a temperatura ambiente y baja carga, durante periodos cortos, o para validar conceptos de montaje, pero no es recomendable emplearlo directamente en útiles sometidos a sujeción prolongada, carga estructural o impactos repetidos. La carga principal debe recaer sobre las paredes exteriores continuas y sobre las direcciones con mayor resistencia entre capas; además, debe validarse mediante el montaje real, el tiempo de sujeción y el número de ciclos de desmontaje y montaje.
¿Por qué los orificios impresos en PLA pueden ser más pequeños que las dimensiones del CAD?
Los orificios internos se ven afectados por el diámetro de la boquilla, el caudal de extrusión, la altura de capa, la orientación de impresión, la refrigeración y la trayectoria de las paredes del orificio. Una baja contracción no significa que todos los diámetros de los orificios puedan reproducirse automáticamente. Debe medirse el diámetro del orificio en la primera pieza y, cuando sea necesario, utilizar una matriz de orificios de prueba para determinar la compensación dimensional, en lugar de aplicar directamente una tolerancia uniforme.
¿Se puede colocar un prototipo de PLA en el interior de un automóvil?
No se recomienda determinarlo basándose únicamente en los resultados del montaje a temperatura ambiente. La exposición prolongada al sol dentro de un automóvil puede provocar temperaturas elevadas y, si la pieza soporta simultáneamente una fuerza de apriete o una carga continua, pueden producirse ablandamiento, fluencia, cambios en la posición de los orificios y deformaciones. Una exposición breve sin carga y una instalación prolongada son condiciones de uso distintas; la validación debe realizarse según la temperatura y la carga reales.
¿Cuándo se debe pasar de PLA a PETG?
Cuando el prototipo funcional empieza a requerir una mayor tenacidad al impacto, capacidad para desmontajes y montajes repetidos o una durabilidad más prolongada, se puede evaluar el PETG. Si el problema principal es la alta temperatura, la resistencia a la intemperie o la capacidad de carga en aplicaciones industriales, también deben compararse el ABS, el ASA, el nailon o el PC. Después de cambiar de material, es necesario volver a verificar la absorción de humedad, la deformación, la orientación de impresión y las dimensiones críticas.
Key takeaways
- Las principales ventajas del PLA son su baja tendencia a la deformación, su facilidad de impresión y la rapidez de iteración, por lo que es adecuado para validar la apariencia, el ensamblaje y funciones de bajo riesgo.
- La precisión dimensional del FDM no depende únicamente del material; la boquilla, la altura de capa, la orientación de impresión, el diámetro de los orificios, las paredes delgadas, los soportes y el posprocesado también afectan a los resultados de aceptación.
- Los límites térmicos del PLA deben evaluarse considerando simultáneamente la temperatura, la carga y el tiempo; los datos de deformación térmica a unos 50 °C solo pueden servir como referencia bajo unas condiciones de ensayo específicas.
- En aplicaciones con encajes a presión repetidos, impactos, sujeción prolongada, altas temperaturas o uso en exteriores, deben reevaluarse materiales como PETG, ABS, ASA, nailon o PC.
- Antes de imprimir en serie, deben fijarse primero las dimensiones críticas, la orientación de impresión y las condiciones reales de uso; después, la solución debe confirmarse mediante la medición de la primera pieza y ensayos de ensamblaje, temperatura y carga.



