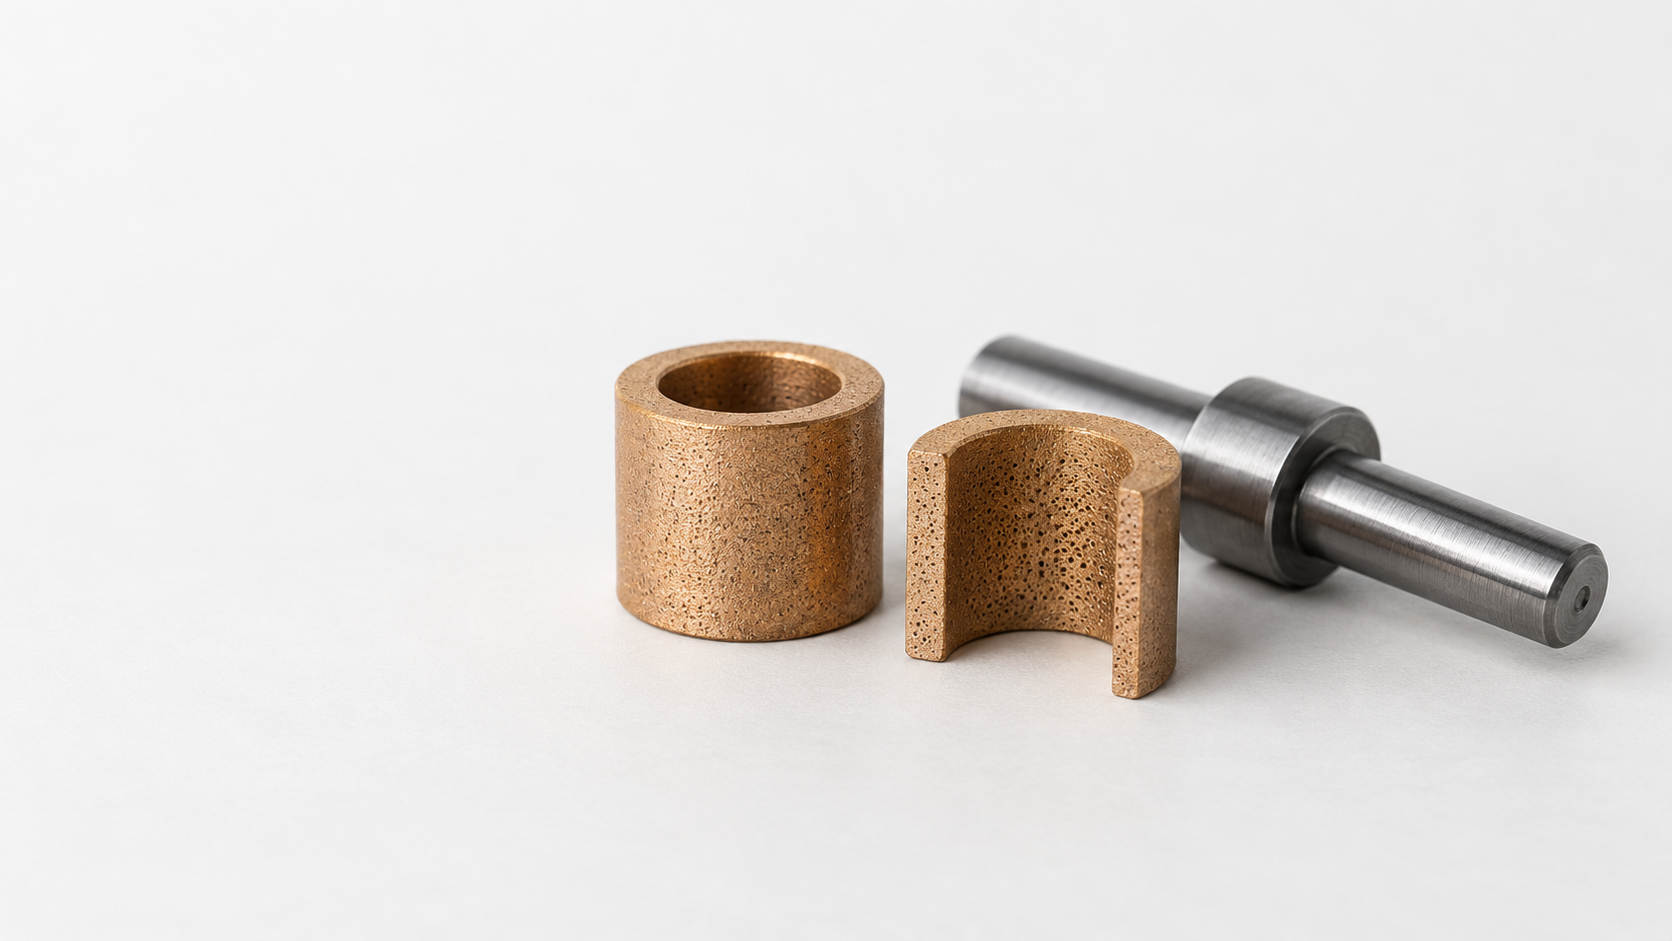
¿Por qué se producen desajustes en la selección de cojinetes impregnados de aceite de pulvimetalurgia para motores pequeños?
Un conflicto habitual en los proyectos es el siguiente: los diámetros interior y exterior del cojinete cumplen la inspección, pero después del montaje en el motor aparece una resistencia de arranque excesiva, aumenta el ruido durante el funcionamiento o la vida útil presenta una variación considerable. En este caso, el problema no tiene por qué proceder de una única dimensión ni puede atribuirse simplemente a que se haya seleccionado incorrectamente el «grado del material». Los cojinetes impregnados de aceite de pulvimetalurgia para motores pequeños no son componentes que queden permanentemente libres de mantenimiento una vez montados; su comportamiento depende del sistema de materiales, la porosidad interconectada, el método de impregnación de aceite, la holgura de ajuste entre el eje y el cojinete, y la estabilidad dimensional después de la sinterización.
El estado de funcionamiento de un cojinete impregnado de aceite es el resultado de la acción conjunta de múltiples variables. Incluso en motores pequeños, los requisitos de capacidad de carga, fricción, par de arranque y capacidad de retención del lubricante difieren entre un ventilador de alta velocidad y bajo ruido, un actuador de baja velocidad y alta carga, y un equipo que funciona de forma intermitente a alta temperatura. Los materiales de base cobre pueden ser adecuados para evaluar prioritariamente la resistencia a la corrosión y los requisitos de ruido, mientras que los sistemas de base hierro o cobre-hierro pueden requerir una comprobación específica de la rigidez, la capacidad de carga y el comportamiento frente a impactos; sin embargo, el nombre del material por sí solo no puede sustituir la validación con muestras.
La estructura de poros tampoco es mejor cuanto mayor sea. La porosidad interconectada puede almacenar lubricante y proporcionar, durante el funcionamiento, las condiciones para reponer el aceite en la interfaz entre el eje y el cojinete; sin embargo, perseguir una porosidad excesiva puede reducir la resistencia del aro a presión, el comportamiento frente al desgaste o la capacidad de mantener las dimensiones. La contracción desigual durante la sinterización, un calibrado insuficiente, una eliminación excesiva de rebabas del diámetro interior y la deformación después de introducir el cojinete a presión en el alojamiento también pueden modificar la holgura real y el ruido durante el funcionamiento. Por ello, las secciones siguientes analizarán sucesivamente los materiales, la porosidad, el sistema de impregnación de aceite y el control dimensional, relacionando cada decisión con los datos y métodos de inspección que debe proporcionar el proveedor.
Principio de funcionamiento de los cojinetes impregnados de aceite para motores pequeños: cómo los poros almacenan y suministran el aceite
Los cojinetes impregnados de aceite de pulvimetalurgia no son componentes que se puedan «montar y olvidar para siempre». Su comportamiento depende de la porosidad interconectada formada durante el prensado y la sinterización, del aceite lubricante introducido, de la holgura entre el eje y el cojinete, y de la velocidad, la temperatura y la carga reales. Que las dimensiones cumplan los requisitos solo indica que se han alcanzado las condiciones geométricas exigidas; no demuestra por sí solo que el par de arranque, el ruido o la vida útil satisfagan los requisitos del motor.
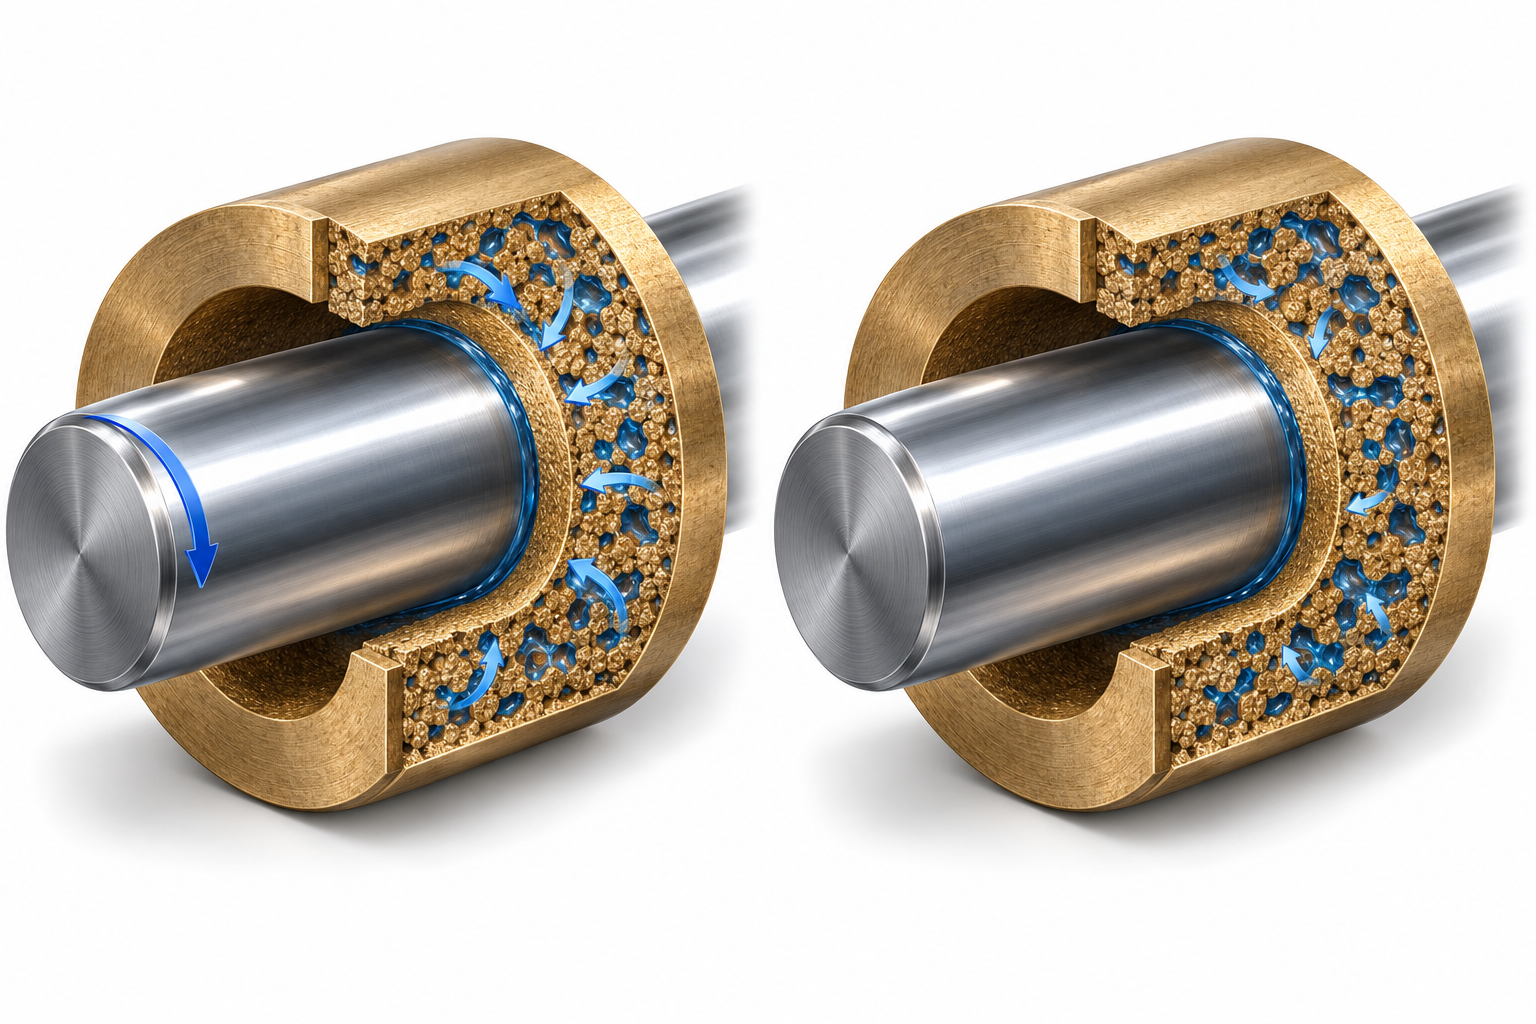
Durante el funcionamiento: la porosidad interconectada suministra aceite a la interfaz de deslizamiento
Durante la fabricación, el polvo metálico se compacta primero en un molde rígido y después se somete a una sinterización controlada a una temperatura inferior al punto de fusión de la matriz. Las partículas no se densifican por completo, lo que genera microporos interconectados. Tras la impregnación de aceite, estos poros se convierten en espacios de almacenamiento del lubricante. Cuando el motor está en funcionamiento, el eje y el cojinete se mueven relativamente entre sí; la temperatura, la presión y la acción capilar en la interfaz pueden favorecer la migración de parte del aceite hacia la superficie de deslizamiento, reduciendo el contacto directo entre metales.
En este caso, «suministro de aceite» no significa que se forme una película de aceite completa y estable en todas las condiciones de funcionamiento. La conectividad de los poros, la distribución del tamaño de los poros, la viscosidad del aceite, el estado superficial del eje y la holgura de ajuste modifican la velocidad de migración del aceite. Los motores pequeños de alta velocidad pueden prestar mayor atención a la capacidad de reposición de aceite durante el arranque y el funcionamiento continuo; los mecanismos de baja velocidad o alta carga, en cambio, también deben evitar que una porosidad excesiva reduzca la capacidad de carga y la estabilidad dimensional.
Durante la parada: el aceite puede regresar a los poros, pero esto no permite garantizar que no requiera mantenimiento
Después de la parada, la temperatura del rodamiento y la presión en la interfaz disminuyen gradualmente, y parte del aceite lubricante puede regresar a los poros bajo la influencia de la acción capilar y los cambios de temperatura. Este ciclo de «suministro de aceite durante el funcionamiento y reabsorción durante la parada» ayuda a prolongar la vida útil del sistema impregnado en aceite, pero su efecto real también depende de la volatilidad y la estabilidad frente a la oxidación del aceite, el ciclo de trabajo, la temperatura ambiente y los contaminantes. Por ello, el proveedor debe especificar la definición y el método de ensayo de la porosidad, los poros abiertos o interconectados y el contenido de aceite, además de proporcionar datos de validación en estado impregnado en aceite, en lugar de indicar únicamente el nombre del material.
Cómo seleccionar el material: elección de las condiciones de trabajo de los rodamientos impregnados en aceite de base de cobre, de hierro y de cobre-hierro
Los rodamientos sinterizados impregnados en aceite de pulvimetalurgia para motores pequeños no deben seleccionarse únicamente por el nombre del material. Primero deben determinarse la velocidad máxima y la habitual, las cargas radiales y axiales, la frecuencia de arranque, el funcionamiento continuo o intermitente, la temperatura ambiente, la humedad o corrosión y el objetivo de ruido. Después, deben confirmarse el sistema de materiales teniendo en cuenta el material del eje, el estado de su superficie, la holgura de ajuste y el aceite lubricante. Incluso entre motores pequeños, la elección de materiales puede ser completamente distinta para un ventilador de alta velocidad y bajo ruido que para un actuador de baja velocidad y alta carga.
Rodamientos impregnados en aceite de base de cobre: evaluar prioritariamente el ruido, la velocidad y la adaptabilidad ambiental
Los sistemas de base de cobre suelen evaluarse prioritariamente en soluciones de motores pequeños y alta velocidad, sensibles al ruido de funcionamiento o expuestas a riesgos de humedad y corrosión. Que sean más silenciosos depende también de la estructura de los poros, el estado de la superficie del eje, la holgura, la viscosidad del aceite y la coaxialidad del montaje; no se puede equiparar directamente «base de cobre» con bajo ruido. Al solicitar una cotización, debe exigirse al proveedor que especifique el sistema de composición del material, la densidad de sinterización o la definición de porosidad, los límites recomendados de velocidad y carga, y los métodos de validación del par de arranque, el ruido o la vida útil bajo las mismas condiciones de material del eje y de ajuste.
Rodamientos impregnados en aceite de base de hierro y de cobre-hierro: verificar la capacidad de carga, la rigidez y las condiciones de impacto
Los sistemas de base de hierro o de cobre-hierro pueden evaluarse especialmente en mecanismos con cargas radiales elevadas, que requieren una mayor rigidez de soporte o están sometidos a impactos periódicos. Sin embargo, un mayor potencial de carga no significa que sean más duraderos en todos los motores; la distribución de la densidad, los poros efectivamente interconectados, la combinación de durezas entre el eje y el rodamiento, el suministro de aceite lubricante y la temperatura de funcionamiento modifican el resultado. En aplicaciones de baja velocidad y alta carga suelen priorizarse la capacidad de carga y la estabilidad dimensional, mientras que en aplicaciones de alta velocidad y baja carga también deben comprobarse el calentamiento por fricción, la capacidad de reposición de aceite y la resistencia al arranque.
| Sistema de materiales | Condiciones de trabajo que conviene evaluar prioritariamente | Aspectos que requieren atención | Datos que debe proporcionar el proveedor |
|---|---|---|---|
| Base de cobre | Alta velocidad, tamaño pequeño, bajo ruido o ambiente húmedo | El ruido y la vida útil no pueden determinarse únicamente por el nombre del material | Sistema de composición, definición de porosidad, aceite, condiciones de validación de velocidad y ruido |
| Base de hierro | Cargas radiales elevadas y requisitos de rigidez o resistencia a impactos | Los poros, la superficie del eje y una lubricación insuficiente pueden provocar desgaste | Densidad, límites de carga, holgura de ajuste y condiciones de las pruebas de vida útil |
| Base de cobre-hierro | Es necesario alcanzar un equilibrio entre capacidad de carga, fricción y coste | Las diferencias entre las distintas proporciones y estados de sinterización son considerables | Proporción específica, estado de sinterización, variación dimensional y datos de ensayo de las muestras |
Por lo tanto, la evaluación del material debe realizarse junto con el eje, la carcasa y el aceite lubricante, en lugar de especificar primero «base de cobre» o «base de hierro» y buscar después unas condiciones de trabajo compatibles. El plano o la solicitud de cotización deben indicar como mínimo la velocidad de giro, la carga, la temperatura, el material y el estado superficial del eje, el tipo de ajuste y el ciclo de validación, y exigir al proveedor que compare las distintas soluciones de materiales bajo los mismos límites de operación.
La porosidad de los cojinetes sinterizados no debe ser cuanto más alta mejor: cómo equilibrar el almacenamiento de aceite y la resistencia
En los cojinetes autolubricados de pulvimetalurgia para motores pequeños, la porosidad influye simultáneamente en el almacenamiento y el suministro de aceite, la capacidad de carga y la estabilidad dimensional. Una mayor cantidad de poros interconectados favorece la impregnación con aceite lubricante y facilita el suministro de aceite durante el funcionamiento a la interfaz de deslizamiento entre el eje y el cojinete; sin embargo, aumentar la porosidad indiscriminadamente también puede debilitar la resistencia del anillo prensado, el comportamiento frente al desgaste y la estabilidad dimensional tras la sinterización. El objetivo de ingeniería no es que «cuanto mayor sea la porosidad, mejor», sino adaptar la estructura de poros a la velocidad de giro, la carga, la temperatura y los requisitos de vida útil.
En los cojinetes autolubricados para motores pequeños hay que distinguir entre porosidad y contenido de aceite
Al solicitar una cotización, no se deben considerar la porosidad total, la porosidad abierta, los poros interconectados, la distribución del tamaño de poro, la densidad de sinterización y el contenido de aceite como si fueran un mismo indicador. La porosidad total describe la proporción de huecos en el interior del material; la porosidad interconectada se aproxima más a la capacidad del aceite lubricante para migrar, mientras que el contenido de aceite depende del volumen de poros, la estructura de los poros y el proceso de impregnación. En la documentación pueden encontrarse referencias a contenidos de aceite amplios, de aproximadamente 10%—40%, así como ejemplos de porosidad interconectada de aproximadamente 18%—25% en algunos productos de bronce sinterizado; estas cifras están condicionadas por el sistema de materiales y la definición del ensayo, por lo que no pueden utilizarse directamente como especificación predeterminada para motores pequeños. El proveedor debe indicar también el método de medición, el estado de la muestra y si el resultado se expresa como proporción en volumen o en masa.
La estructura de poros debe responder a la velocidad de giro, la carga y la estabilidad dimensional
Los motores de ventilador de alta velocidad y baja carga suelen prestar más atención al bajo nivel de ruido, la continuidad del suministro de aceite y las características de arranque; en cambio, los actuadores de baja velocidad y alta carga, o sometidos a impactos, deben verificar prioritariamente la resistencia del anillo prensado, la capacidad de resistir la deformación y la vida útil frente al desgaste. El objetivo final debe determinarse mediante las condiciones reales de funcionamiento PV, el ciclo de trabajo, la temperatura ambiente y las pruebas de vida útil, en lugar de aplicar una porosidad fija. Un exceso de porosidad también puede facilitar la deformación después de introducir el cojinete en la carcasa, provocando una reducción del diámetro interior, cambios en la holgura o fluctuaciones del ruido durante el funcionamiento.
Algunas patentes proponen un diseño con densidad zonificada: una densidad más alta y una porosidad más baja en la zona exterior de soporte de carga, y una densidad más baja y una porosidad más alta en la zona interior de fricción, para lograr un equilibrio entre soporte y suministro de aceite. Se trata de un enfoque de diseño que puede evaluarse y no significa que todos los cojinetes autolubricados estándar de pulvimetalurgia adopten esta estructura. Durante la evaluación, se debe exigir al proveedor que proporcione la distribución de porosidad, la densidad de sinterización, las dimensiones en estado impregnado de aceite y las condiciones de ensayo de desgaste, aumento de temperatura y arranque a la velocidad de giro y carga objetivo.
Del compactado a la impregnación: control de la estabilidad dimensional de los cojinetes autolubricados de pulvimetalurgia
La estabilidad dimensional de los cojinetes autolubricados de pulvimetalurgia no se limita a comprobar si el diámetro interior del producto terminado se encuentra dentro de la zona de tolerancia. La distribución de densidad durante el compactado, la contracción y deformación durante la sinterización, la redondez tras el calibrado, así como la variación del diámetro interior después de la impregnación y de introducir el cojinete en la carcasa, pueden modificar la holgura de funcionamiento del eje del motor. El proveedor debe proporcionar datos de toda la cadena de proceso, en lugar de presentar únicamente un informe final de inspección dimensional.
Conformado por compactado y sinterización: controlar primero la uniformidad de la contracción
El conformado por compactado determina la distribución de densidad del polvo en la cavidad del molde. Cuando las diferencias de densidad son considerables, la contracción tras la sinterización puede ser desigual, lo que se manifiesta como variaciones de los diámetros interior y exterior, deformación de las caras extremas o fluctuaciones de la redondez. Al solicitar una cotización, se debe confirmar la dirección de compactado, la zona en la que se encuentran las dimensiones críticas y cómo controla el proveedor la uniformidad del compacto. La sinterización hace que el compacto forme una estructura con poros interconectados, pero también provoca la contracción del material. La magnitud concreta de la contracción no debe preestablecerse sin tener en cuenta el sistema de materiales, las dimensiones de la pieza y la curva de sinterización; debe confirmarse mediante muestras o datos del proceso.
Calibrado y eliminación de rebabas: obtener el diámetro interior sin perder las vías de suministro de aceite
El calibrado dimensional se utiliza normalmente para corregir los diámetros interior y exterior, la redondez o las deformaciones locales después de la sinterización, de modo que el cojinete alcance las dimensiones de ajuste objetivo. Es necesario confirmar el margen de calibrado, la dirección de calibrado y la variación dimensional posterior, y no interpretar el calibrado como un simple mecanizado por arranque de viruta. La eliminación de rebabas del diámetro interior o el mecanizado posterior también requieren precaución: un mecanizado excesivo puede obstruir o dañar los poros abiertos de la superficie interna, modificando la trayectoria de migración del aceite lubricante hacia la interfaz de deslizamiento. Si es necesario realizar un mecanizado adicional, se deben incluir en la validación la zona mecanizada, el límite de rebabas y su impacto en el suministro de aceite.
Impregnación y montaje: volver a medir las dimensiones en estado impregnado de aceite
Una vez finalizada la impregnación de aceite, el cojinete no debe seguir utilizando directamente las dimensiones en estado seco como único criterio de aceptación. El estado del aceite, los residuos de limpieza y el método de medición pueden afectar a los resultados; se deben volver a medir el diámetro interior, el diámetro exterior, la redondez y, cuando sea necesario, la coaxialidad, y registrar el estado de medición. Después de introducirlo en la carcasa del motor, también se deben confirmar la deformación por montaje a presión, la tolerancia del alojamiento del cojinete y la holgura entre el eje y el cojinete. En motores pequeños, la estabilidad dimensional final debe evaluarse conjuntamente con el par de arranque, el ruido, el aumento de temperatura y las pruebas de vida útil. Como mínimo, el proveedor debe indicar el proceso de compactado—sinterización—calibrado—impregnación de aceite, los calibres críticos y las condiciones de inspección en estado impregnado de aceite.
¿Cómo confirmar el lubricante y los parámetros de consulta de planos para cojinetes impregnados de aceite de motores pequeños?
El lubricante de los cojinetes impregnados de aceite de motores pequeños no puede seleccionarse de forma independiente de las condiciones de servicio. Antes de solicitar una cotización, deben organizarse primero la temperatura de trabajo, las velocidades de giro habitual y máxima, las cargas radiales/axiales, la frecuencia de arranque, el funcionamiento continuo o intermitente, la vida útil objetivo y los requisitos de arranque a baja temperatura. La viscosidad y la fluidez a baja temperatura del aceite afectan al par de arranque; la estabilidad frente a la evaporación y la oxidación afectan al aumento de temperatura, el ruido y el suministro de aceite a largo plazo. Si el cojinete está próximo a piezas de plástico o elastómeros, también debe confirmarse la compatibilidad del aceite.
Lista de consulta para cojinetes impregnados de aceite de motores pequeños
El plano no debe indicar únicamente el diámetro interior y el diámetro exterior. Se recomienda solicitar al proveedor una respuesta detallada sobre los siguientes aspectos:
- Sistema o grado del material, así como la definición y el método de ensayo de la densidad de sinterización, la porosidad total y los poros interconectados;
- Proceso de calibrado, tolerancias de los diámetros interior y exterior, y métodos de inspección de la redondez y la coaxialidad, indicando si las mediciones se realizan en estado seco o impregnado de aceite;
- Tipo de impregnación de aceite, proceso de impregnación y variación dimensional en estado impregnado de aceite; el contenido de aceite no puede utilizarse para sustituir la descripción de la porosidad;
- Tipo de ajuste, material del eje, requisitos de rugosidad superficial y dureza del eje, indicando además si es necesario volver a medir el diámetro interior después de introducirlo a presión en la carcasa;
- Limpieza, protección del embalaje y condiciones del ensayo de vida de las muestras: velocidad de giro, carga, temperatura, ciclos y criterios de evaluación.
Fijar seis categorías de datos antes de realizar el pedido
Ingeniería, calidad y compras deben fijar como mínimo en un mismo documento seis categorías de datos: condiciones de servicio, sistema de materiales, definiciones de porosidad e impregnación de aceite, ajuste eje—cojinete, inspección dimensional y geométrica y condiciones de validación de las muestras. En particular, la estabilidad dimensional debe abarcar cuatro estados: después de la sinterización, después del calibrado, después de la impregnación de aceite y después del montaje a presión. Si el proveedor solo proporciona la descripción “cojinete impregnado de aceite estándar” o un valor de porosidad sin definir, primero deben completarse el método de ensayo y los límites antes de decidir si se aprueba el plano.
Preguntas frecuentes: dudas habituales sobre los cojinetes impregnados de aceite pulvimetalúrgicos para motores pequeños
La evaluación de los cojinetes impregnados de aceite pulvimetalúrgicos para motores pequeños no puede basarse únicamente en el nombre del material o en una sola tolerancia dimensional. Las siguientes cuestiones conviene confirmarlas durante la revisión del plano, la validación de las muestras y la consulta al proveedor.
¿El contenido de aceite equivale a la porosidad de un cojinete impregnado de aceite pulvimetalúrgico?
No. La porosidad describe la proporción que ocupan los poros en el material, mientras que el contenido de aceite describe la cantidad de aceite después de la impregnación; la porosidad total, la porosidad abierta, los poros interconectados y el contenido de aceite también dependen del método de ensayo. El proveedor debe indicar simultáneamente las definiciones y las condiciones de medición.
¿Un cojinete impregnado de aceite de base de cobre es necesariamente más silencioso que uno de base de hierro?
No necesariamente. El ruido también depende de la velocidad de giro, la carga, el estado superficial del eje, la holgura de ajuste, la estructura de los poros y el lubricante. Los cojinetes de base de cobre pueden evaluarse prioritariamente en aplicaciones de bajo ruido o resistencia a la corrosión, pero la confirmación debe basarse en ensayos de funcionamiento de las muestras y en los datos del proveedor.
¿Es posible volver a mecanizar el diámetro interior de un cojinete impregnado de aceite pulvimetalúrgico?
Puede ser necesario realizar un mecanizado complementario o eliminar rebabas, pero debe evaluarse con precaución. El mecanizado del diámetro interior puede dañar los poros abiertos, modificar la trayectoria de suministro de aceite o afectar a la redondez; si es imprescindible mecanizarlo, deben definirse el sobremetal, el método y las herramientas de mecanizado, así como los requisitos de limpieza, y deben volver a medirse las dimensiones y el rendimiento durante el funcionamiento.
¿Es necesario volver a medir las dimensiones del cojinete después de la impregnación de aceite?
Se recomienda volver a medir las dimensiones críticas. El estado impregnado de aceite, el tratamiento de limpieza, la temperatura y el posterior montaje a presión en la carcasa pueden afectar al diámetro interior real, al diámetro exterior o a la relación de ajuste. El plano o el plan de inspección debe especificar claramente los requisitos dimensionales y las condiciones de medición en estado impregnado de aceite.
El proveedor no ha proporcionado el método de ensayo de porosidad; ¿se puede fijar la especificación directamente de todos modos?
No se recomienda fijar la especificación basándose únicamente en un porcentaje. Se debe exigir que se especifiquen la definición de porosidad total o de porosidad interconectada, la ubicación de la toma de muestras, el método de ensayo, la densidad de sinterización y el estado impregnado de aceite, y realizar la evaluación junto con los resultados de los ensayos de velocidad de giro, carga, temperatura y vida útil.
Key takeaways
- Los cojinetes impregnados de aceite deben definirse primero según las condiciones de funcionamiento: velocidad, carga, temperatura, frecuencia de arranque y material del eje; después se debe seleccionar un sistema de base cobre, hierro o cobre-hierro.
- Una mayor porosidad no siempre es mejor. También deben confirmarse la porosidad interconectada, la distribución del tamaño de los poros, la densidad de sinterización y el contenido real de aceite.
- La remediación dimensional tras el prensado, la sinterización, el calibrado, la eliminación de rebabas y la impregnación de aceite influye en los diámetros interior y exterior, la redondez, la holgura y la estabilidad del montaje a presión.
- La selección del aceite lubricante no debe basarse únicamente en la viscosidad; también deben comprobarse el arranque a baja temperatura, la estabilidad frente a la evaporación y la oxidación, así como la compatibilidad con las piezas de plástico y los elastómeros del motor.
- Los documentos de solicitud de cotización deben especificar claramente el sistema de materiales, las tolerancias críticas, las relaciones de ajuste, el estado superficial del eje, las restricciones relativas al aceite, los métodos de inspección y las condiciones de las pruebas de vida útil de las muestras.



