Empecemos por un presupuesto de error de superposición
En una fábrica de obleas, lo que más teme el proceso de litografía no es que una capa de patrón no se dibuje con suficiente detalle, sino que esta capa y la anterior no estén alineadas. El desplazamiento relativo entre dos capas de patrón se denomina en la industria error de superposición. Tiene un presupuesto total, y este presupuesto no se fija al azar, sino que se deduce a la inversa de la estructura del dispositivo, el rendimiento eléctrico y el rendimiento final. Una vez determinado el presupuesto, se descompone en varias partidas: el error de posicionamiento de la propia máquina de litografía, el error de sincronización de la mesa de máscaras, el error de movimiento de la mesa de obleas, la deformación de la propia oblea y las desviaciones geométricas aportadas por las piezas mecánicas que soportan estos componentes.
La clave está en que este presupuesto es un todo. Cada partida desglosada solo puede recibir una porción muy pequeña, y cualquier exceso en una de ellas recorta directamente el espacio de las demás, reflejándose finalmente en una caída del rendimiento. Por eso, cuando un diseñador dice que una pieza debe fabricarse "con mucha precisión", normalmente no es una preferencia subjetiva por la alta precisión, sino el resultado de verse forzado por el presupuesto del sistema aguas arriba. Los indicadores de precisión de una pieza son, en esencia, un producto aguas abajo de la asignación de errores del sistema.
Entender esto es muy importante para quienes se dedican al mecanizado y a las compras. Porque significa que hablar de "esta pieza necesita unas pocas micras" fuera del contexto del sistema a menudo carece de sentido. La misma pieza, montada en un mecanismo de carrera corta o en uno de carrera larga, puede tener requisitos completamente distintos. Lo que realmente hay que aclarar es: qué función desempeña en el sistema, cómo se transmitirá el error y qué caras son funcionales. Las respuestas a estas preguntas son las que determinan el plan de mecanizado y el plan de inspección.
La siguiente línea principal recorrerá todo el texto: los requisitos de precisión de las piezas semiconductoras pueden deducirse, y no son una costumbre sectorial ni una preferencia estética. El punto de partida de la deducción es el presupuesto de error; el proceso de deducción implica cómo se superponen los errores, cómo interfiere el entorno y cómo se combinan los indicadores, y finalmente desemboca en la selección de procesos y la aceptación por inspección. Si se recorre toda esta cadena, muchos requisitos aparentemente severos se vuelven discutibles y negociables, en lugar de tener que aceptarse pasivamente.
Cómo se suman los errores: lógica aditiva y efecto de amplificación
En los equipos semiconductores, la desviación dimensional de una pieza por sí sola rara vez determina el éxito o el fracaso. Lo que realmente lo determina es: al entrar esta desviación en la máquina completa, con qué errores se superpone, qué mecanismo la amplifica y cuál es el desplazamiento final que recae sobre la oblea. Por eso los requisitos de precisión nunca son "esta pieza parece que debe ser muy precisa", sino "cuánto error puede aportar esta pieza". Entender esto permite comprender por qué algunas piezas se exigen hasta el límite y otras, en cambio, pueden relajarse.
Estructura aditiva del presupuesto de error
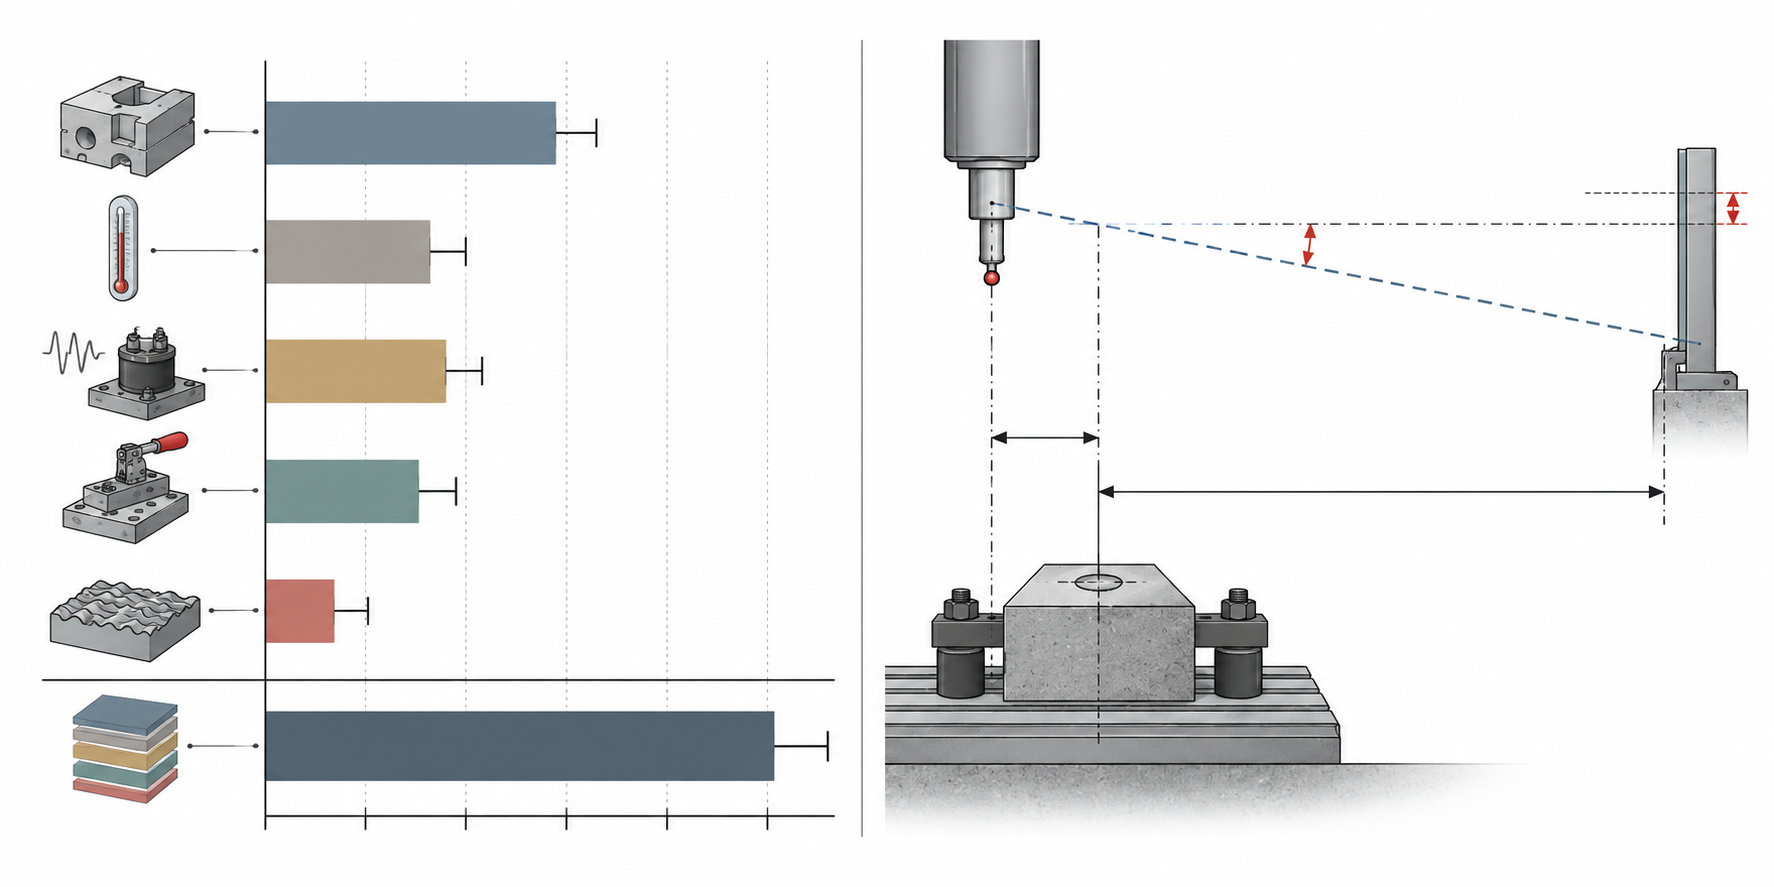
Al desglosar el presupuesto de error de la máquina completa, normalmente incluye varias categorías de fuentes: error geométrico estático (rectitud de guías, planitud de superficies de montaje, desviación de posición de agujeros), deformación térmica (expansión y deriva causadas por gradientes de temperatura), vibración y respuesta dinámica (rigidez estructural, amortiguación, fuerzas de reacción del accionamiento), error de sujeción y reposicionamiento (consistencia de posición tras cada montaje o cambio de oblea) y desviaciones de contacto y medición provocadas por la topografía superficial. No son independientes entre sí, pero en la fase de presupuesto normalmente se suman primero según el peor caso:
Error total ≈ error geométrico estático + deriva térmica + error dinámico + repetibilidad de sujeción + contribución de la topografía superficial
Esta fórmula es cualitativa, pero ilustra un hecho clave: cada partida compite por el mismo presupuesto. Si la deriva térmica se lleva una gran parte, la tolerancia reservada al mecanizado se verá forzada a ajustarse; a la inversa, si el diseño estructural y el control de temperatura son buenos, las piezas mecanizadas pueden relajarse. Por eso a los proveedores se les pide con frecuencia "que expliquen primero qué función desempeña esta pieza en la máquina completa", en lugar de preguntar directamente "¿qué precisión puedes alcanzar?".
Error de Abbe y error de coseno: cómo se amplifican las pequeñas desviaciones
El efecto de amplificación es principalmente de dos tipos. El primero es el error de Abbe: cuando el eje de medición y el eje de movimiento no coinciden y existe una distancia de desviación, el error angular se amplifica por esta distancia. Cuanto mayor es la desviación, mayor es el desplazamiento generado en el extremo por la misma desviación angular. El segundo es el error de coseno: cuando existe un pequeño ángulo entre la dirección de movimiento y la dirección ideal, el desplazamiento real se acorta respecto al ideal según la relación del coseno; cuanto mayor es el ángulo, más evidente es la desviación de posición.
Estos dos mecanismos explican por qué "una pequeña desviación en una pieza pequeña" se amplifica en el extremo de un mecanismo de carrera larga. Una ligera inclinación de una superficie de montaje apenas se percibe en una carrera corta, pero tras transmitirse por un brazo largo o una guía larga, el desplazamiento de posición en el extremo puede haber superado el presupuesto. Por eso las piezas clave de los equipos semiconductores a menudo no son "las más difíciles de fabricar dimensionalmente", sino "las más difíciles de estabilizar en cuanto a ángulos y relaciones de referencia".
En el trabajo real, el lado de ingeniería suele asignar el presupuesto por caras funcionales: qué caras determinan la alineación, qué caras solo determinan el soporte, qué caras solo afectan al flujo de aire o a la limpieza. Las caras funcionales se ajustan con prioridad y las no funcionales pueden relajarse. El resultado es que, dentro de la misma máquina, los requisitos de precisión de distintas piezas pueden diferir mucho, en lugar de que todas las piezas tiendan a la máxima precisión. Si es necesario llevar este tipo de criterios a rutas de proceso concretas, se puede empezar comparando con el ámbito de aplicación de las capacidades de mecanizado CNC.
Vacío, calor y limpieza: tres restricciones ambientales que cambian las reglas del juego
Muchas piezas que se miden perfectamente en un taller a presión atmosférica "se deforman" al instalarse en equipos semiconductores. El problema a menudo no está en el mecanizado en sí, sino en que el entorno redefine el problema original de tolerancia dimensional como un problema de material, superficie y estabilidad a largo plazo. Las tres restricciones de vacío, calor y limpieza actúan casi simultáneamente sobre la misma pieza, y si se ignora cualquiera de ellas, todo el trabajo de precisión previo puede quedar en nada.
En el vacío no hay convección; el calor solo puede disiparse por conducción y radiación
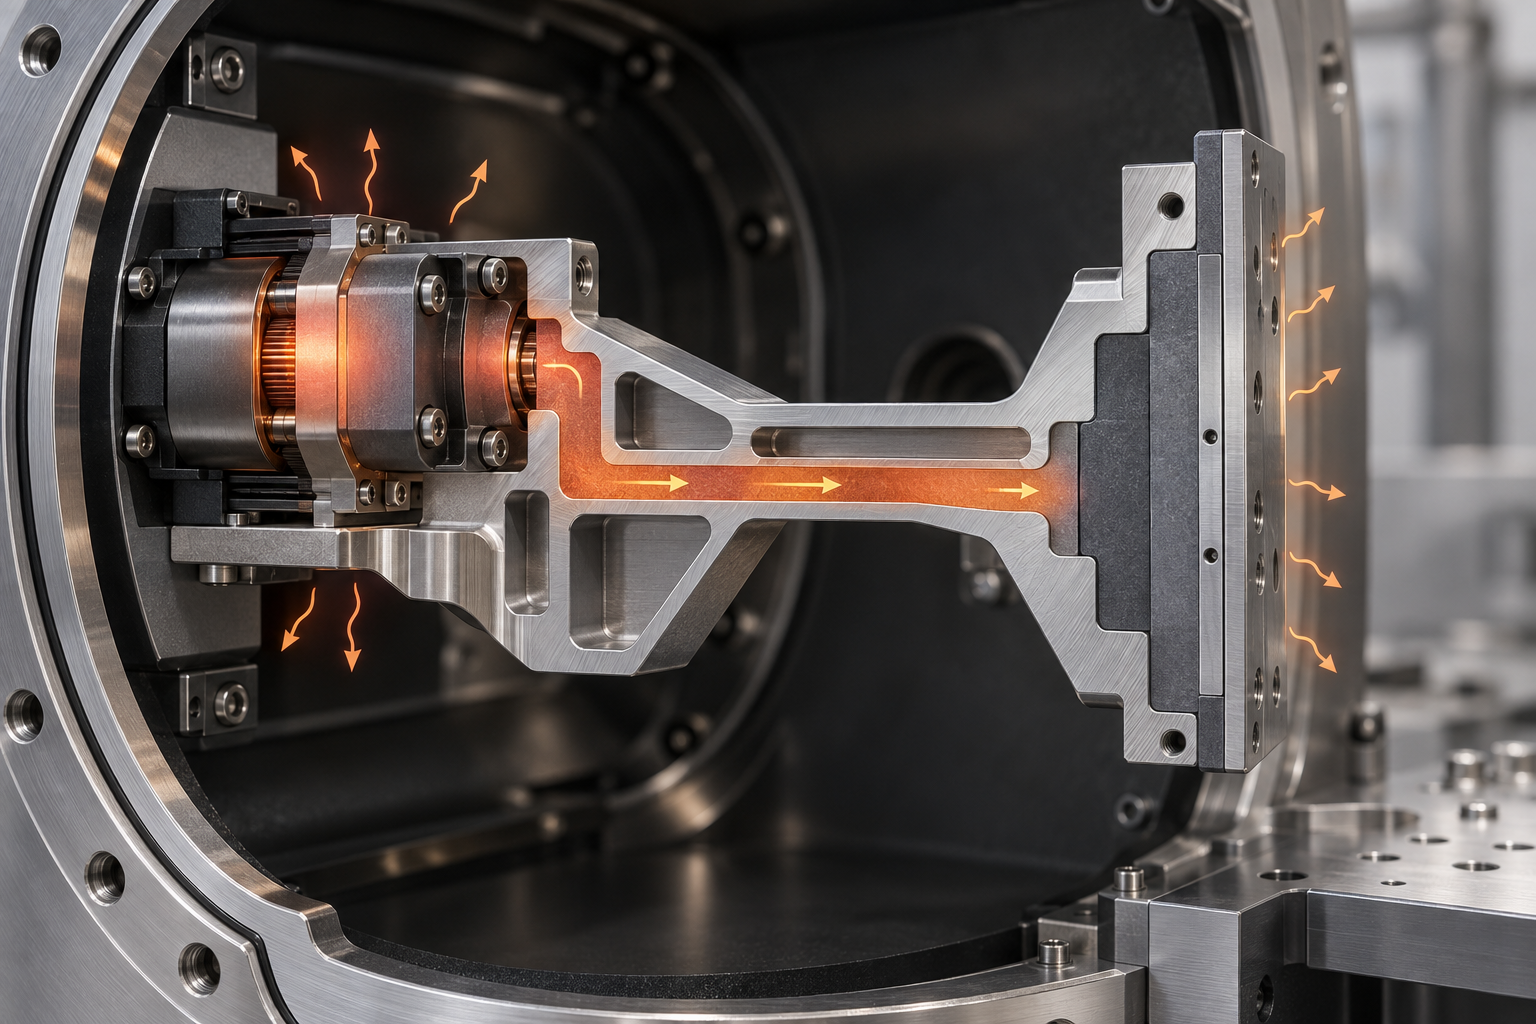
A presión atmosférica, la mayor parte del calor generado por las piezas móviles y los motores se elimina por convección del aire. Al entrar en vacío, esta vía de convección prácticamente desaparece y el calor solo puede disiparse por conducción sólida y radiación. El resultado es que, con la misma cantidad de calor generado, en vacío se manifiesta como un aumento de temperatura local mayor, y ese aumento de temperatura se traduce directamente en desplazamiento por expansión térmica.
La implicación para las piezas es: el diseño de la gestión térmica debe adelantarse a la propia pieza estructural. Por ejemplo, acortar y engrosar la ruta de conducción de calor entre la fuente de calor y las caras funcionales clave; usar materiales de baja expansión en las zonas sensibles al desplazamiento; y reservar margen para la compensación térmica a nivel de montaje, en lugar de confiar en que "mecanizar con suficiente precisión" resista la deriva térmica. La deriva térmica es un error sistemático y no puede eliminarse solo ajustando las tolerancias dimensionales.
Compatibilidad con vacío: materiales y lubricación se vuelven a filtrar
El entorno de vacío impone requisitos adicionales a los materiales. Las grasas lubricantes comunes pueden volatilizarse, y los volátiles pueden volver a depositarse sobre superficies ópticas o sobre la oblea; algunos plásticos y adhesivos desgasifican de forma continua y contaminan la cámara. Por eso las piezas del lado de vacío normalmente requieren volver a seleccionar materiales y soluciones de lubricación; las prácticas habituales son cambiar a lubricación por película seca, lubricación sólida o utilizar directamente materiales autolubricantes, y evitar sellos y uniones adhesivas que contengan componentes volátiles.
Esto conlleva una reacción en cadena que se subestima con facilidad: al cambiar el material, también cambian la mecanizabilidad y el coeficiente de expansión térmica. Un ajuste diseñado originalmente para aluminio, al cambiarse a un material de baja expansión, obliga a reevaluar las características de corte, las tensiones residuales y la estabilidad dimensional. La selección de materiales no es, por tanto, una acción de cierre en la fase de compras, sino el punto de partida de la cadena de precisión. Para la adaptación concreta de materiales y lubricación, se recomienda confirmarla con el lado de ingeniería ya en la fase de revisión de planos.
Limpieza: restricciones duras de partículas, desgasificación y tratamiento superficial
En escenarios con altos requisitos de limpieza, las partículas mismas son una fuente de defectos. Las rebabas en la superficie de las piezas, los residuos de mecanizado, el desprendimiento del recubrimiento y las virutas en las roscas pueden convertirse en fuentes de contaminación. Por lo tanto, el tratamiento superficial no es solo una cuestión de apariencia o anticorrosión, sino parte del control de limpieza: el desbarbado, la pasivación, la limpieza y el método de embalaje deben acordarse como un conjunto.
La desgasificación, en cambio, está más relacionada con el material y el estado de la superficie. Las superficies porosas, las superficies rugosas y las películas de aceite residual aumentan el riesgo de desgasificación. Esto significa que la rugosidad superficial aquí no es solo un indicador de ajuste o fricción, sino también un indicador de limpieza. Cuando el plano solo especifica tolerancias dimensionales y no establece el estado superficial ni los requisitos de limpieza, al proveedor le resulta difícil determinar hasta qué punto debe cumplirlos, y en la aceptación final es fácil que surjan discrepancias.
La precisión no es un número: dimensiones, geometría, superficie y estabilidad
El malentendido más común entre compras e ingeniería es considerar la "precisión" como un único número que se puede rellenar en una tabla. En el plano se escribe ±0,01 mm, el proveedor da un precio y ambas partes creen que todo está claro. Pero lo que realmente determina si una pieza puede montarse en el equipo y soportar un ciclo de mantenimiento en vacío nunca es ese número, sino un conjunto de indicadores que se condicionan mutuamente: tolerancias dimensionales, tolerancias geométricas, rugosidad superficial, tensiones residuales y la estabilidad de estas magnitudes bajo la acción del tiempo, la temperatura y las fuerzas de montaje.
Un ejemplo habitual en el taller. Un bloque de soporte de aluminio cuyas dimensiones caen todas dentro de la banda de tolerancia y cuyo informe de inspección es impecable, pero al montarlo en el mecanismo la cara de ajuste no asienta bien y, al apretar el tornillo, la pieza sufre una deformación imperceptible a simple vista. El problema no está en las dimensiones, sino en la planitud y la definición de referencias. La tolerancia dimensional controla "si la distancia entre dos puntos es correcta"; la tolerancia geométrica controla "si esta cara sigue siendo una cara". La primera cumple, la segunda no, y el montaje falla igualmente.
Qué controla cada una de las cuatro categorías de indicadores
- Tolerancia dimensional: controla la desviación nominal de características como longitud, diámetro de agujero y ancho de ranura. Es la más fácil de medir y la que más fácilmente recibe atención excesiva.
- Tolerancia geométrica: controla la planitud, el paralelismo, la perpendicularidad, la coaxialidad, la posición, etc. Determina si la pieza puede posicionarse correctamente durante el montaje y a menudo es más crítica que las dimensiones.
- Rugosidad y topografía superficial: afecta al sellado, la fricción, la desgasificación, la dificultad de limpieza y el rendimiento óptico/de contacto. Dos superficies con el mismo valor de Ra pueden tener un comportamiento funcional completamente distinto si la dirección de la textura de mecanizado es diferente.
- Tensiones residuales y estabilidad a largo plazo: las tensiones internas procedentes del corte, la soldadura, el tratamiento térmico o la fabricación aditiva se liberan lentamente durante el mecanizado posterior o el uso, haciendo que la pieza "se deforme por sí sola". Este tipo de problema no se detecta en la entrega, pero se manifiesta tras varios meses de uso.
Al observar estas cuatro categorías en conjunto, se descubre una regla: las dimensiones son el aspecto más fácil de cumplir y también el más fácil de juzgar erróneamente. Muchos retrabajos y fallos en planta tienen su causa raíz en la geometría, la superficie o la estabilidad, solo que quedan ocultos por un informe de "dimensiones conformes".
Las referencias y las caras funcionales merecen discutirse antes que apretar las tolerancias
Cuando surge un problema de montaje, la primera reacción suele ser "apretar un poco más la tolerancia". Pero en la mayoría de los casos, lo más eficaz es responder primero a dos preguntas: ¿cuál es la cara funcional de esta pieza? ¿Cómo se define la referencia?
Si el plano no especifica claramente las referencias, el fabricante solo puede elegir por su cuenta las referencias de amarre y de medición. Cuando las referencias de mecanizado, de medición y de montaje no coinciden, aunque cada dimensión esté dentro de tolerancia, el montaje puede fallar igualmente. A la inversa, si las referencias son claras y las caras funcionales están bien definidas, muchas dimensiones no funcionales pueden relajarse, con la consiguiente reducción de costes, y el comportamiento en el montaje resulta incluso más estable.
Por eso, en las fases de cotización y DFM, el lado de ingeniería prefiere discutir "si esta cara es de ajuste o de alivio" y "si este agujero es de posicionamiento o pasante", en lugar de discutir directamente números de tolerancia. La tolerancia de posición de un agujero de posicionamiento y la planitud de una cara de ajuste normalmente merecen la inversión; las caras de alivio y el contorno exterior a menudo pueden relajarse de forma moderada. Gastar el presupuesto de precisión en las caras funcionales es una estrategia más racional que apretar todo de forma generalizada.
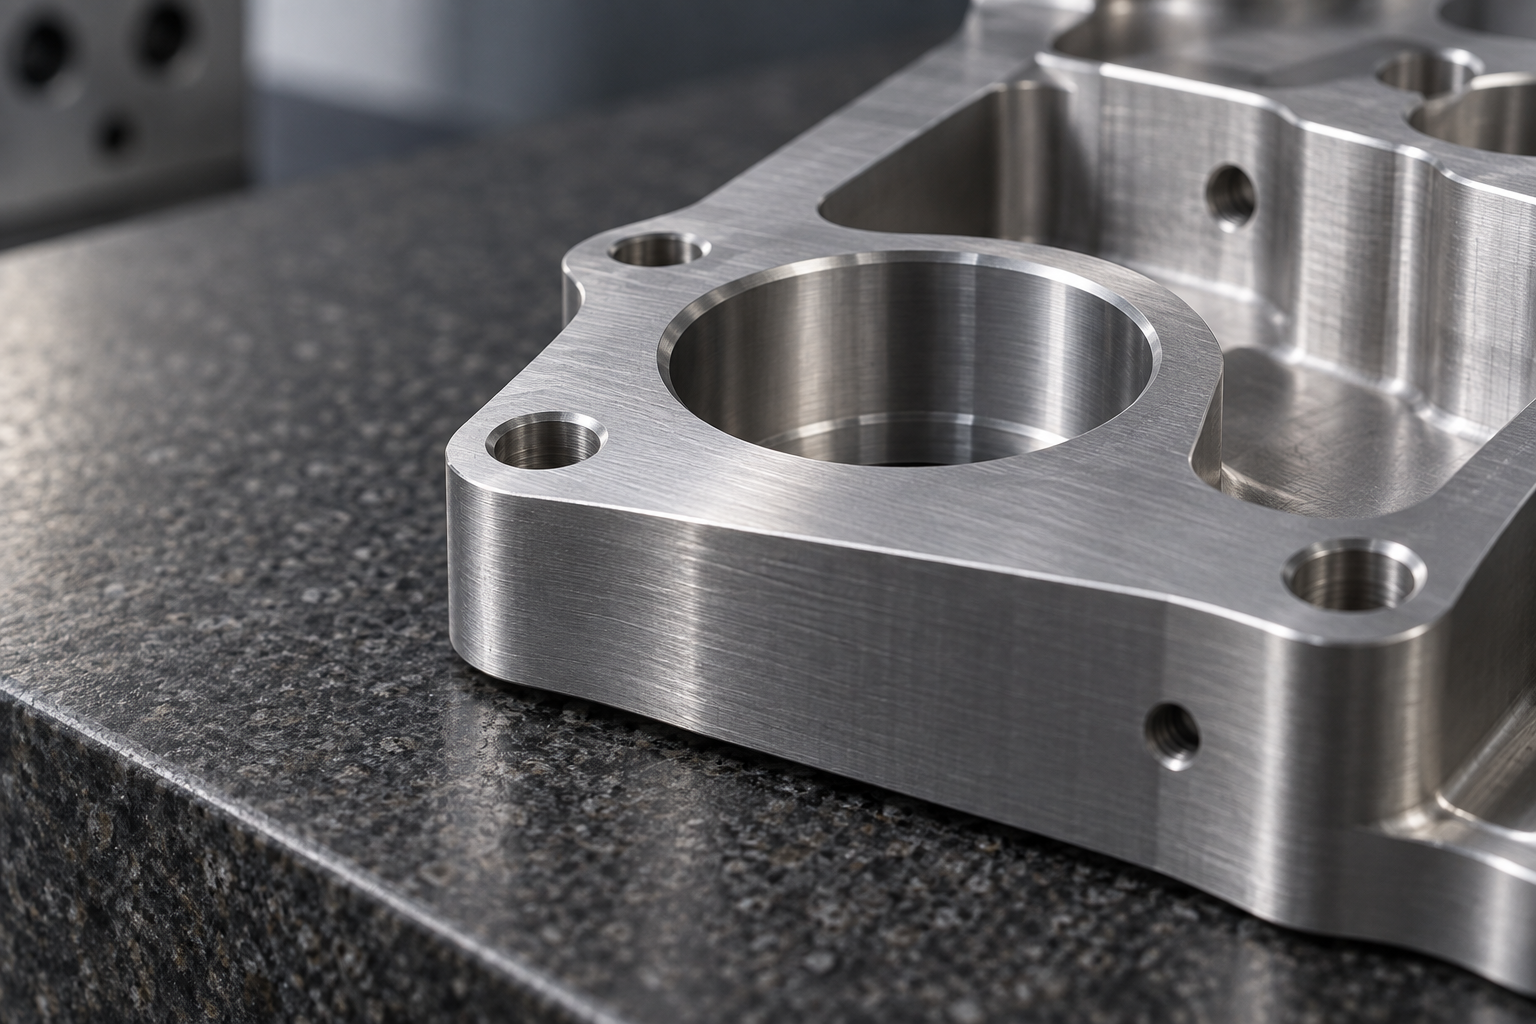
Por lo tanto, cuando alguien pregunta "¿qué precisión requiere esta pieza?", la respuesta más precisa debería ser un conjunto de restricciones: qué caras son funcionales, cómo se establecen las referencias, si el estado superficial afecta a la desgasificación o al sellado, y qué temperatura y cargas experimentará la pieza durante el montaje y el uso. Si todo esto se explica con claridad, el requisito de precisión se convierte en un resultado deducible, verificable y negociable, en lugar de un número improvisado.
Cómo elegir el proceso: los límites entre CNC, chapa metálica, moldeo por réplica y fabricación aditiva
Una vez deducidos los requisitos de precisión, la siguiente pregunta no es "quién lo hace con más exactitud", sino "qué ruta de proceso debe seguir esta pieza". Las piezas de los equipos semiconductores abarcan un rango muy amplio: algunas son estructuras portantes, otras son bridas de cámaras de vacío, otras son bloques de canales en circuitos de gas, y otras son cubiertas de equipos y soportes de canaletas. Meter todas estas piezas en un mismo proceso suele ser caro e irracional.
Las caras funcionales determinan la ruta, no el número de precisión
Al decidir la ruta, hay que plantear primero tres preguntas: ¿qué caras participan en el posicionamiento y el ajuste? ¿Qué cargas y temperaturas soporta la pieza? ¿Cómo se monta y se desmonta después? Las caras de ajuste, las caras de sellado y las caras de montaje de guías que participan en el posicionamiento normalmente requieren mecanizado CNC para garantizar las relaciones geométricas y la calidad superficial; en cambio, las piezas de chapa que solo sirven de cubierta, soporte o paso de cables suelen ser más económicas con chapa metálica plegada y soldada, y también más fáciles de aligerar y de modificar posteriormente.
La fase de transición de series pequeñas es otro escenario típico. El equipo aún está en validación y la estructura puede cambiar, así que usar moldeo por réplica (colada al vacío) para fabricar unas decenas de piezas de aspecto o no portantes permite obtener piezas con una sensación cercana a la producción en serie sin abrir un molde de acero; cuando la estructura se congela y el volumen aumenta, se considera entonces el moldeo por inyección. A la inversa, si la pieza tiene canales internos complejos, estructuras ligeras de celosía o formas topológicas integradas, el arranque de material tradicional difícilmente puede mecanizarlas, y la impresión 3D es una ruta más directa.
| Característica de la pieza | Ruta prioritaria | Razón principal |
|---|---|---|
| Caras de ajuste de precisión, asientos de guías, bridas de sellado | Mecanizado CNC | Relaciones geométricas controlables, calidad superficial que facilita el sellado y el ajuste |
| Cubiertas de equipos, canaletas, soportes de montaje | Chapa metálica | Alta eficiencia de plegado y soldadura, fácil de aligerar y de revisar |
| Piezas de aspecto en series pequeñas para fase de validación | Moldeo por réplica | Sin molde de acero, sensación cercana a la producción en serie, bajo coste de revisión |
| Estructuras integradas complejas de canales de flujo y ligeras | Impresión 3D | Las características internas difíciles de formar por arranque de material se pueden conformar en una sola operación |
| Piezas plásticas de producción en serie tras congelar el diseño | Moldeo por inyección | El costo unitario disminuye con el volumen de producción y la consistencia es estable |
Cabe recordar que los límites de los procesos no son absolutos. Una pieza a menudo requiere una ruta combinada: el cuerpo principal se mecaniza con CNC para obtener las superficies de ajuste, la cubierta se hace con chapa metálica, el bloque interno de canales de flujo se fabrica por adición y, finalmente, se ensambla todo de forma unificada. Lo que realmente determina el éxito es cómo se transmiten los datos de referencia: si cada proceso define sus propias referencias, los errores se acumularán durante el ensamblaje; si en la fase de plano se acuerda una referencia de ensamblaje unificada y las superficies funcionales clave, cada proceso solo tendrá que respetar su propia parte y el conjunto convergerá.

Si tienes planos de piezas concretas y no estás seguro de si conviene usar CNC, chapa metálica o fabricación aditiva, puedes enviar directamente el modelo 3D y la descripción de las superficies funcionales clave a la página de capacidades de mecanizado CNC para consultar las indicaciones del proceso, o a través del presupuesto por diálogo con IA dejar que el equipo de ingeniería emita primero un juicio sobre la ruta y luego decidir si se ajustan las tolerancias.
Inspección y aceptación: cómo demostrar que realmente cumple los requisitos
Que el mecanizado esté terminado no significa que la pieza cumpla los requisitos. En los equipos semiconductores, que una pieza sea apta depende de si puede satisfacer de forma continua los requisitos funcionales tras el ensamblaje, en vacío y en ciclos térmicos, y durante todo el ciclo de vida del equipo. La tarea de la inspección no es poner una etiqueta de "apto" a la pieza, sino demostrar de forma reproducible que sus dimensiones, forma y posición, superficie y estabilidad se encuentran dentro del rango permitido por la intención de diseño. El problema es que muchos proyectos dejan la inspección para el final y descubren entonces que ciertas características no se pueden medir en absoluto, o que los resultados de medición no concuerdan con el comportamiento en el ensamblaje.
El plan de inspección debe definirse antes del mecanizado
Un principio práctico es: revisar el plan de inspección y el plan de mecanizado al mismo tiempo. La razón es directa: cómo se definen las referencias, cómo se sujeta la pieza, si la sonda o el sistema óptico pueden alcanzar esa cara, todo esto influye a su vez en la ruta del proceso. Si una superficie funcional no puede ser alcanzada por la sonda de la máquina de medición por coordenadas en su estado final, habrá que ajustar el orden de sujeción, programar una inspección intermedia entre operaciones o recurrir a un escaneo óptico sin contacto como complemento. Debatir "cómo medir" cuando la pieza ya está terminada suele llevar a compromisos e incluso a aceptar una entrega que no se puede verificar.
El plan de inspección debe aclarar al menos tres cosas: qué características medir, con qué medios y con qué referencia juzgar. Las tolerancias dimensionales pueden confirmarse punto por punto con medición por contacto; las tolerancias de forma y posición (planitud, paralelismo, coaxialidad) dependen más del establecimiento de un sistema de referencias; la rugosidad superficial y la limpieza requieren instrumentos y procedimientos independientes. Mezclar estas tres categorías en una sola medición suele dar datos que parecen completos pero que en realidad no son trazables.
Cómo combinar varios medios
- Medición por coordenadas (CMM): adecuada para la confirmación cuantitativa de dimensiones críticas y tolerancias de forma y posición, especialmente en características con referencias claras y accesibles a la sonda. Su valor reside en los datos de coordenadas trazables, no en una lectura puntual.
- Escaneo óptico y escaneo 3D: adecuados para superficies libres, contornos complejos y escenarios de ingeniería inversa. Proporcionan rápidamente la distribución global de desviaciones y ayudan a juzgar tendencias de deformación, pero deben alinearse con las referencias antes de poder usarse para la aceptación.
- Medición de rugosidad y topografía superficial: el comportamiento funcional de superficies de sellado, superficies de deslizamiento y superficies relacionadas con la óptica suele estar determinado por la topografía superficial, no solo por las dimensiones. La rugosidad y la ondulación requieren acordar por separado los puntos y direcciones de medición.
- Verificación de limpieza y desgasificación: en piezas destinadas a entornos de vacío o limpios, los residuos de partículas y la desgasificación de materiales afectan el rendimiento del sistema. Este tipo de verificación normalmente debe discutirse junto con el proceso y la selección de materiales, y no resolverse con una limpieza a posteriori.

Primera pieza y consistencia del lote
La inspección de la primera pieza responde a la pregunta "¿puede esta ruta de proceso producir piezas conformes?", mientras que la inspección de lote responde a "¿es estable cada pieza posterior?". Ambas no pueden sustituirse mutuamente. Que la primera pieza sea conforme pero el lote derive suele indicar una ventana de proceso demasiado estrecha, desgaste de herramientas, cambios en el estado térmico o repetibilidad de sujeción insuficiente. A la inversa, si la primera pieza no es conforme, discutir la consistencia del lote carece de sentido.
En el plano de la aceptación, se recomienda clasificar las características clave: las características críticas que afectan al ensamblaje y la función se inspeccionan pieza por pieza o con la frecuencia acordada; las características generales se controlan mediante muestreo y observación de la capacidad del proceso; las características no funcionales se rigen por los planos y documentos de proceso. Así se controla el riesgo y se evita acumular costos de inspección en dimensiones irrelevantes. En cuanto a la proporción concreta de muestreo y las reglas de decisión, deben determinarse según el uso de la pieza, el volumen y lo acordado por ambas partes, y normalmente conviene aclararlas ya en la fase de presupuesto y revisión del proceso, en lugar de decidirlas de forma improvisada justo antes del envío.
Si el proyecto implica ingeniería inversa o es necesario confirmar la consistencia entre el material entrante y el modelo de diseño, se puede recurrir al escaneo 3D para una comparación global; para proyectos centrados en piezas estructurales metálicas de precisión, el enfoque de inspección suele planificarse de forma más fluida junto con la ruta de proceso de mecanizado CNC. La inspección no es la última barrera, sino una línea que atraviesa todo el diseño del proceso.
Preguntas frecuentes (FAQ)
Las siguientes preguntas provienen de los puntos de desacuerdo más habituales en las consultas reales y en la revisión de planos. Las respuestas intentan ofrecer la lógica de decisión, en lugar de una cifra que se pueda copiar tal cual, porque los valores concretos deben determinarse a partir de tu presupuesto de error del sistema y de las relaciones de ensamblaje.
¿De dónde vienen realmente estos requisitos de alta precisión? ¿Los diseñadores los han endurecido a propósito?
En la mayoría de los casos, no. Los requisitos de precisión suelen deducirse a la inversa a partir del presupuesto de error a nivel de sistema: el equipo completo debe alcanzar cierta capacidad de alineación o posicionamiento, el presupuesto se descompone en varias partidas y la parte asignada a las piezas estructurales se convierte en las tolerancias del plano. Por eso, cuando creas que una dimensión "no necesita ser tan estricta", lo correcto es volver a la tabla de presupuesto, ver cuánto representa esa partida y si puede ser absorbida por otros eslabones, en lugar de relajarla directamente. A la inversa, si el proveedor dice "no se puede", también conviene preguntar con claridad qué partida de error se está excediendo.
¿Todas las piezas relacionadas con semiconductores deben fabricarse con la máxima precisión?
No. Lo que realmente requiere un control estricto son las superficies funcionales que participan en el posicionamiento, la alineación, la transferencia de calor o el sellado, así como sus relaciones de referencia. Las carcasas, soportes, fijaciones de cableado y superficies decorativas no funcionales normalmente pueden tratarse con mecanizado de precisión convencional. Concentrar el presupuesto de precisión en unas pocas características clave suele ser más económico que endurecer uniformemente todo el plano, y también facilita garantizar la consistencia del lote. En la revisión se recomienda indicar claramente qué caras son funcionales y cuáles son solo estructurales.
¿Qué requisitos adicionales impone el entorno de vacío a los materiales y al tratamiento superficial?
En vacío, la disipación por convección falla básicamente, el calor depende más de la conducción y la radiación, y la deriva térmica se vuelve más difícil de predecir; además, la desgasificación de los materiales contamina la cámara y afecta a los componentes ópticos o de sensores. Por ello, al seleccionar materiales hay que prestar atención a las características de desgasificación y a si el método de lubricación es compatible con el vacío, y en el tratamiento superficial también hay que considerar si puede desprender partículas o liberar volátiles. Estos son aspectos que deben confirmarse conjuntamente con ingeniería y el proveedor; se recomienda verificar las designaciones concretas y los tratamientos con condiciones reales de trabajo durante la fase de prototipado, en lugar de juzgar solo a partir de las hojas de datos.
¿Cómo comunicar las tolerancias al proveedor en el plano para evitar disputas?
Se recomienda dejar claras tres cosas: primero, el sistema de referencias, especificando qué cara es la referencia principal y la relación de las superficies funcionales respecto a la referencia; segundo, la distinción entre dimensiones críticas y dimensiones generales, para evitar anotar todo el plano de forma uniforme; tercero, el método de aceptación, indicando con qué medio de inspección se determina la conformidad. Si algunas dimensiones son solo de referencia, también deben señalarse. En la comunicación se puede discutir directamente "qué función pretende garantizar esta tolerancia", y el proveedor a menudo podrá proponer así un plan de mecanizado y sujeción más razonable.
¿Cuándo se debe acordar el método de inspección? ¿Se puede dejar para después del mecanizado?
No se recomienda. Es mejor determinar el plan de inspección antes del mecanizado, porque influye en el modo de sujeción, el establecimiento de referencias e incluso la ruta del proceso. Por ejemplo, para las características que requieren medición por coordenadas, al sujetar la pieza hay que considerar la accesibilidad de la sonda; para las superficies que requieren comparación por escaneo, se deben conservar las características de referencia que permitan la alineación. El criterio para la confirmación de la primera pieza y el muestreo por lotes también debe acordarse de antemano; de lo contrario, es fácil que surjan disputas del tipo «el mecanizado cumple, pero la aceptación no pasa». Se recomienda confirmar los elementos de inspección específicos y los criterios de aceptación junto con ingeniería y control de calidad.
Key takeaways
- Los requisitos de precisión de las piezas semiconductoras provienen de la suma del presupuesto de error: alineación, calor, vibración, sujeción y estado superficial contribuyen cada uno con una parte, que finalmente se superponen y amplifican.
- El entorno de vacío cambia la lógica de disipación de calor y lubricación; la deriva térmica suele ser más difícil de controlar que el error geométrico estático.
- Los requisitos de partículas y desgasificación desplazan la atención de las tolerancias dimensionales hacia el tratamiento superficial, la limpieza y la selección de materiales.
- La precisión no es un número único, sino un indicador compuesto de "dimensión + forma y posición + superficie + limpieza + estabilidad", que debe definirse junto con el método de inspección.
- En la fabricación bajo demanda, aclarar primero las caras funcionales y las referencias, y luego hablar de ajustar las tolerancias, suele ser más eficaz que aumentar ciegamente la precisión global.



