六角螺母采购规格怎么写:先把螺纹、标准和性能字段写完整
工业设备采购中,六角螺母不能只写“M12”。一条可执行的示例标注应类似于:GB/T 6170,M12×1.5,六角螺母,性能等级10,指定材料与表面处理,按适用标准验收。这只是示例,正式内容仍应以图纸、采购合同和所采用标准的现行版本为准。
其中,M12只表示螺纹公称直径,不能代替螺距;M12粗牙与M12×1.5等细牙规格不能直接混装。采购文件还应明确六角螺母的标准及版本、产品型式、螺纹公差、机械性能等级、材料或材料标准、表面处理,以及产品等级或尺寸公差要求。对需要追溯的连接,还应写明批号、数量和检验文件要求。
- 标准字段:写明采用的国家标准、国际标准或企业图纸要求,不用“国标螺母”等模糊称呼。
- 螺纹字段:至少包含公称直径、螺距或粗牙/细牙状态,并核对螺栓配套关系。
- 性能与材料字段:分别写性能等级、材料牌号或材料标准,不能用“高强度”或“304螺母”替代完整要求。
- 表面处理字段:明确本色、钝化、电镀、热浸镀锌等处理类型,并说明是否影响螺纹配合和装配验收。
这组字段应在图纸、BOM、采购订单和来料检验记录中保持一致。验收时不仅核对包装标识,还要将标识与批次、尺寸、螺纹配合及必要的材料或性能依据对应起来,避免供应商按相近规格替代后才发现连接不匹配。
DIN 934、ISO 4032与GB/T 6170:标准相关不等于直接替代
采购六角螺母时,DIN 934、ISO 4032与GB/T 6170常被放在同一组标准中比较。它们在六角螺母的名称、尺寸字段和产品分类上存在对应或近似关系,但“相关”不等于任意规格都能直接替代。供应商资料页可作为选型线索,最终判定仍应回到采购文件、图纸和所采用的现行标准。
| 核对项目 | 采购或替代前要确认的内容 |
|---|---|
| 标准及版本 | 写明采用DIN、ISO或GB/T标准,并确认年份、修订状态及适用范围。 |
| 螺母型式与尺寸系列 | 确认是否为规定的六角螺母型式,以及螺母高度m、对边s、对角e等尺寸是否一致。 |
| 产品等级 | 核对A级、B级或其他等级划分,不能只看公称直径和对边尺寸。 |
| 性能与螺纹 | 确认钢制或不锈钢性能等级、螺纹公差及粗牙或细牙要求。 |
| 表面处理 | 确认本色、钝化、电镀或热浸镀锌等状态,以及处理对螺纹配合和装配摩擦的影响。 |
例如,BOM中若只写“DIN 934 M12螺母”,仍可能遗漏性能等级、材料、表面处理和螺纹公差;若改用GB/T 6170,也不能仅凭名称相近就放行。验收时应将替代件的标准版本、尺寸系列、标识和检验依据逐项对照,必要时要求供应商提供对应批次的材质、性能或检验文件。标准名称相近只能缩小核对范围,不能代替技术确认。
粗牙、细牙和6H螺纹:六角螺母如何避免螺栓错配
六角螺母的公称直径d不能单独代表螺纹规格。以M12为例,采购文件还应写明螺距P、粗牙或细牙、螺纹公差以及采用的标准和版本。M12粗牙与M12×1.5细牙的螺纹牙距不同,不能混装;强行旋入可能损伤螺纹,或在装配初期就产生卡滞。
采购标记要同时写清直径、螺距与公差
建议将六角螺母标记写成“标准及版本+螺纹规格+性能等级+材料/表面处理”的完整组合。例如“按适用标准,M12×1.5,内螺纹6H,性能等级按图纸要求”。这里的6H不能脱离正式标准直接判定,应确认它对应的螺纹体系、产品类型和尺寸范围。若使用粗牙,也应明确是标准粗牙,而不是只写“M12”。
来料检验先做通止和配合确认
验收时可依据合同或适用标准,使用螺纹环规、通止规,或使用已确认规格的配套螺栓进行配合检查。检查前清除油污、铁屑和防护物,观察内螺纹是否有毛刺、磕碰、锈蚀或涂层堆积。通规应能顺畅通过,止规的判定则必须按所采用标准和检验程序执行,不能凭手感下结论。
- 核对螺栓和六角螺母的公称直径、螺距及旋向。
- 确认镀层或钝化没有造成局部卡滞、异常摩擦或假性合格。
- 记录检验批次、量具或规具编号、判定结果和异常位置。
六角螺母机械性能等级怎么选:钢制等级与A2/A4不锈钢要分开看
六角螺母的材料牌号、机械性能等级和表面处理是三个不同字段,不能用“304螺母”或“高强度螺母”一笔带过。工程采购中常见钢制性能等级包括6、8、10;不锈钢产品中常见A2-70、A4-70等表示方式。但这些只是常见选项,实际适用范围仍取决于采用的正式标准、螺母规格、制造商和配套螺栓。
选型时先看连接设计,而不是简单追求“等级越高越好”。性能等级应与螺栓等级、设计载荷、被连接件承压能力和连接形式匹配。普通室内钢制设备可能采用常规钢制等级;高载荷连接需要核对螺栓—螺母组合的强度要求;不锈钢连接则应按A2或A4体系及相应标准判断,不能把A2-70直接理解为钢制10级。频繁拆装时,还要关注螺纹磨损、咬合风险和安装工艺。
采购文件应分别写清哪些性能信息
- 材料:写明材料牌号或适用材料标准,不只写“碳钢”或“304”。
- 性能等级:明确钢制数字等级或不锈钢等级体系,并注明适用标准。
- 配套关系:说明配套螺栓规格、性能等级及连接载荷要求。
- 追溯依据:关键批次可要求材质证明、性能等级依据、批号和抽检记录,具体文件以合同和风险等级确定。
来料验收时,应将供应商标识、材料与性能等级文件和批号记录对应起来;必要时再按适用标准安排硬度、拉力或化学成分验证。验收合格的六角螺母,也不代表装配扭矩可以直接套用通用数值,最终还需结合配套螺栓、摩擦条件、润滑和连接设计确定。
碳钢、不锈钢与有色金属六角螺母:材料和环境如何匹配
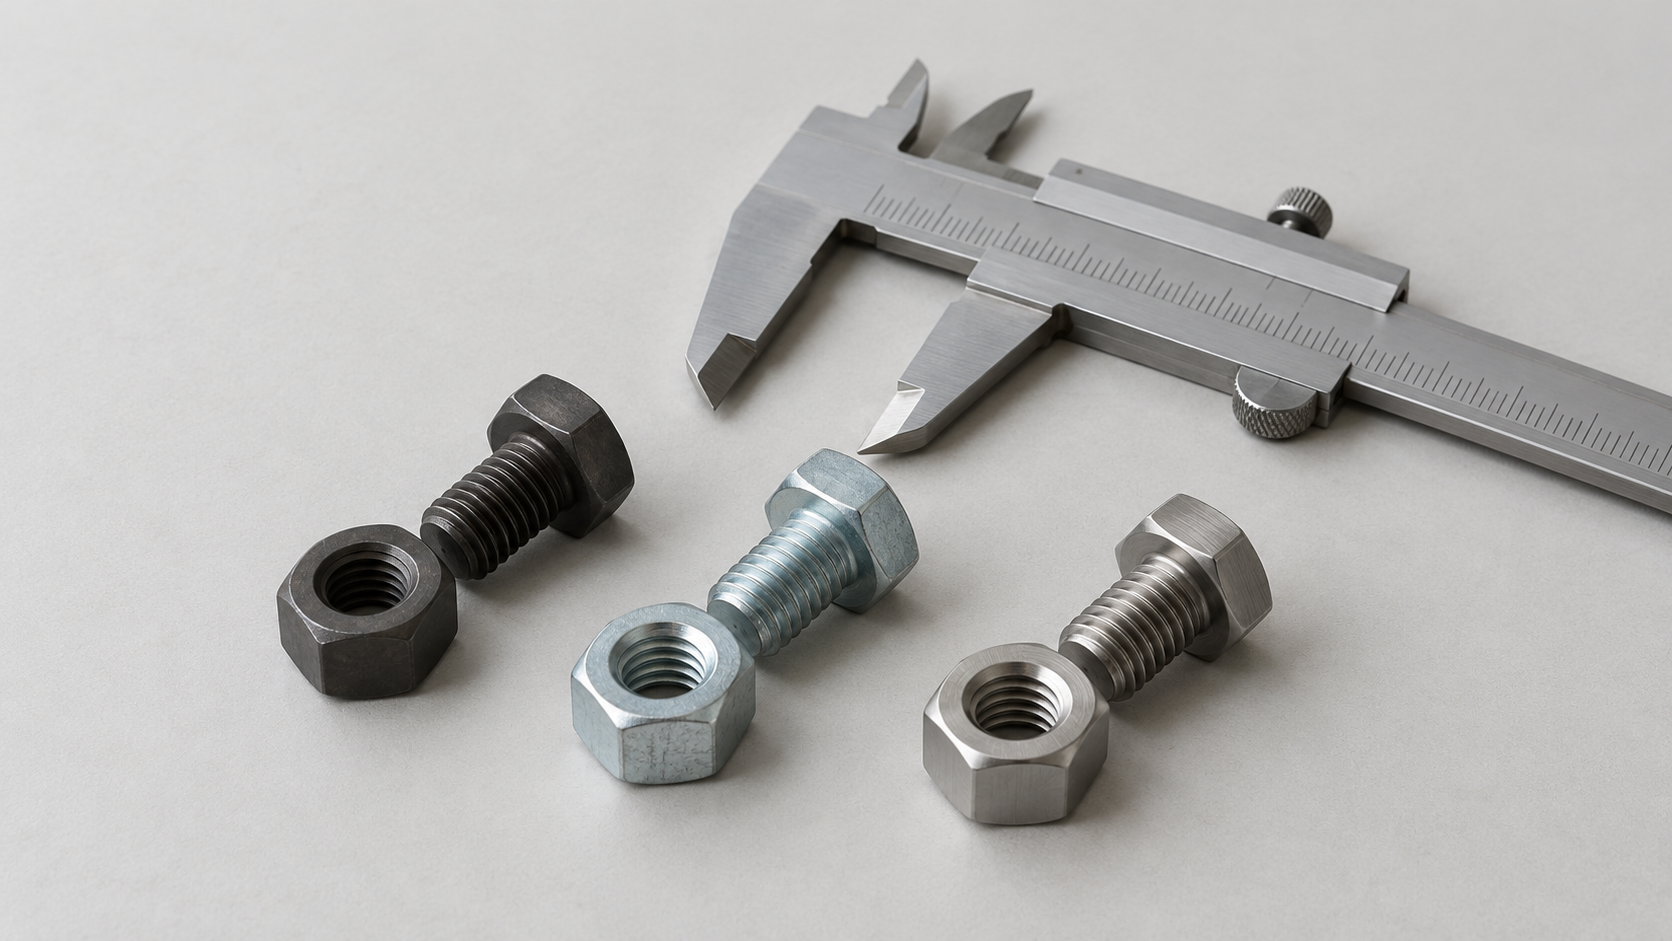
六角螺母的材料选择不能只看名称,还要同时核对配套螺栓、设计载荷、环境介质和拆装方式。普通室内钢制设备通常优先考虑碳钢或合金钢螺母,并明确机械性能等级及表面处理;若连接处长期潮湿、接触腐蚀性介质或有清洗要求,则需要评估不锈钢、镀层钢件或其他材料的适用性。
不锈钢六角螺母不等于只写“304”
采购文件只写“304螺母”通常不够。还应补充适用材料标准、性能等级、螺纹规格、螺母型式和表面状态。工程采购中常见A2-70、A4-70等不锈钢等级,但它们不能直接按钢制数字等级理解,也不能据此替代配套螺栓的强度校核。A4类材料常用于对耐腐蚀性要求更高的场景,但最终仍应以环境、连接设计和现行标准为依据。
六角螺母材料、螺栓与拆装条件要一起判断
不锈钢螺母与不锈钢螺栓配合时,频繁装配可能出现螺纹咬合,应在采购和装配规范中明确配合状态、清洁要求及必要的防咬合措施。异种金属组合还要评估电偶腐蚀风险,不能只比较材料价格或外观。对于需要反复维护的连接,应同时关注螺纹耐磨性、拆卸可行性和润滑条件。来料验收时,材料牌号、性能等级、批次追溯和表面状态应分别记录;“材质合格”不代表连接组合已经完成验证。
电镀、热浸镀锌、钝化和发黑:表面处理不只是防锈外观
六角螺母的表面状态应写成可验收的采购字段,而不能只写“镀锌”或“本色”。本色、钝化、电镀、热浸镀锌和发黑对应不同的处理方式、覆盖要求与装配条件;颜色相近,也不代表处理类型相同。采购文件应明确表面处理名称、适用标准或技术条件,以及是否有外观、覆盖和镀层指标。
表面处理还会改变六角螺母的内螺纹状态。镀层堆积可能影响螺纹基本偏差,使螺栓旋入发涩、卡滞,甚至增加剥扣风险;处理状态变化也会影响摩擦条件。因此,验收不能只看颜色和是否生锈,还应检查螺纹通止、配套螺栓旋合情况,以及螺母与螺栓的处理组合是否一致。具体镀层厚度、公差和判定方法,应以合同及适用标准现行版本为准。
- 外观:检查漏镀、起皮、明显堆积、毛刺、碰伤和异常锈蚀。
- 螺纹:确认无涂层堵塞或卡滞,必要时用通止规或配套螺栓复核。
- 装配:装配前确认摩擦、润滑和表面处理条件,不能直接套用未注明条件的通用扭矩值。
六角螺母尺寸检验与来料验收:从m、s、e到装配前复核
六角螺母验收不能只看外观或扳手能否套入。应将采购文件中的标准、图纸或技术条件转化为可记录的检查项目,并以适用标准现行版本和合同要求作为最终判定依据。
六角螺母来料验收的六个动作
- 文件与标识:核对标准及版本、规格、性能等级、材料或材料标准、表面处理、批号和包装标识;关键连接可按合同要求索取材质、性能或检验依据。
- 外观与表面:检查裂纹、毛刺、磕碰、锈蚀、变形和涂层堆积。颜色相同不代表表面处理类型相同。
- 主要尺寸:按图纸或标准值检查公称直径d、螺距P、螺母高度m、对边s、对角e及倒角。常用量具包括卡尺、千分尺、螺距规和专用检具,不能以扳手匹配代替尺寸判定。
- 螺纹配合:使用相应通止规,或用确认合格的配套螺栓进行配合检查,关注卡滞、松旷、毛刺和污染。镀层可能改变内螺纹配合,必要时应在表面处理后复核。
- 必要性能验证:是否需要硬度、拉力、化学成分或镀层检查,应由采用的标准、合同和连接风险决定,不宜一概套用固定项目。
- 批次记录:记录批号、抽检范围、量具或检具、实测结果和判定状态,使异常件能够追溯,避免合格样件掩盖同批次问题。
验收合格不等于装配参数可以直接套用。紧固扭矩和轴力还受螺栓与螺母材料、摩擦系数、润滑、表面处理、被连接件承压能力及安装方法影响。装配前应再次确认螺纹匹配、涂层是否造成卡滞,并依据连接设计或装配规范确定扭矩;不要把通用扭矩值当作六角螺母的验收结论。
六角螺母选型与验收常见问题
六角螺母的规格描述、标准替代、性能等级和来料检验必须结合采购文件、适用标准现行版本及具体连接设计判断。以下问题集中说明正文中的几个高频误区。
M12已经足够描述六角螺母规格了吗?
不够。M12通常只表示螺纹公称直径,还应明确螺距或粗牙/细牙、螺母型式、采用标准及版本、性能等级、材料、表面处理和必要的尺寸或产品等级。M12粗牙与M12细牙不能直接混装。
DIN 934能否直接替代GB/T 6170?
不能仅凭标准名称直接替代。两者存在相关或近似关系,但仍需逐项核对标准版本、尺寸系列、螺母型式、产品等级、性能等级、螺纹公差和表面处理。最终应以图纸、采购合同和适用标准的现行版本为准。
A2-70可以按钢制10级六角螺母理解吗?
不可以。A2-70属于不锈钢性能等级体系,钢制数字等级和不锈钢A2/A4等级不能直接横向换算。选型时还要结合配套螺栓、设计载荷、腐蚀环境、温度条件和拆装要求,并确认材料及性能依据。
六角螺母来料验收只检查对边和螺纹就可以吗?
通常不够。验收至少应覆盖文件与标识、外观和表面处理、主要尺寸、螺纹配合、批次记录;关键连接还可能需要材料、硬度、机械性能或镀层等依据。对边s、对角e、螺母高度m、螺距和倒角等,应按图纸或标准值判定,不能只看扳手能否套入。
核心要点
- M12只表示螺纹公称直径,采购时还要明确粗牙或细牙、螺距、标准、性能等级、材料和表面处理。
- DIN 934、ISO 4032与GB/T 6170存在相关性,但标准版本、尺寸系列、产品等级和公差必须逐项核对,不能直接视为完全互换。
- 钢制数字性能等级与不锈钢A2/A4等级属于不同标识体系,选型应结合配套螺栓、设计载荷和使用环境。
- 六角螺母来料验收应同时检查文件与标识、外观、m/s/e等主要尺寸、螺纹配合及必要的材料和机械性能依据。
- 螺母验收合格不等于装配扭矩可以直接套用,紧固轴力还受摩擦、润滑、表面处理和连接结构影响。