Partiendo de una rebaba en el borde de un agujero: por qué la simetría de laminado no lo salvó
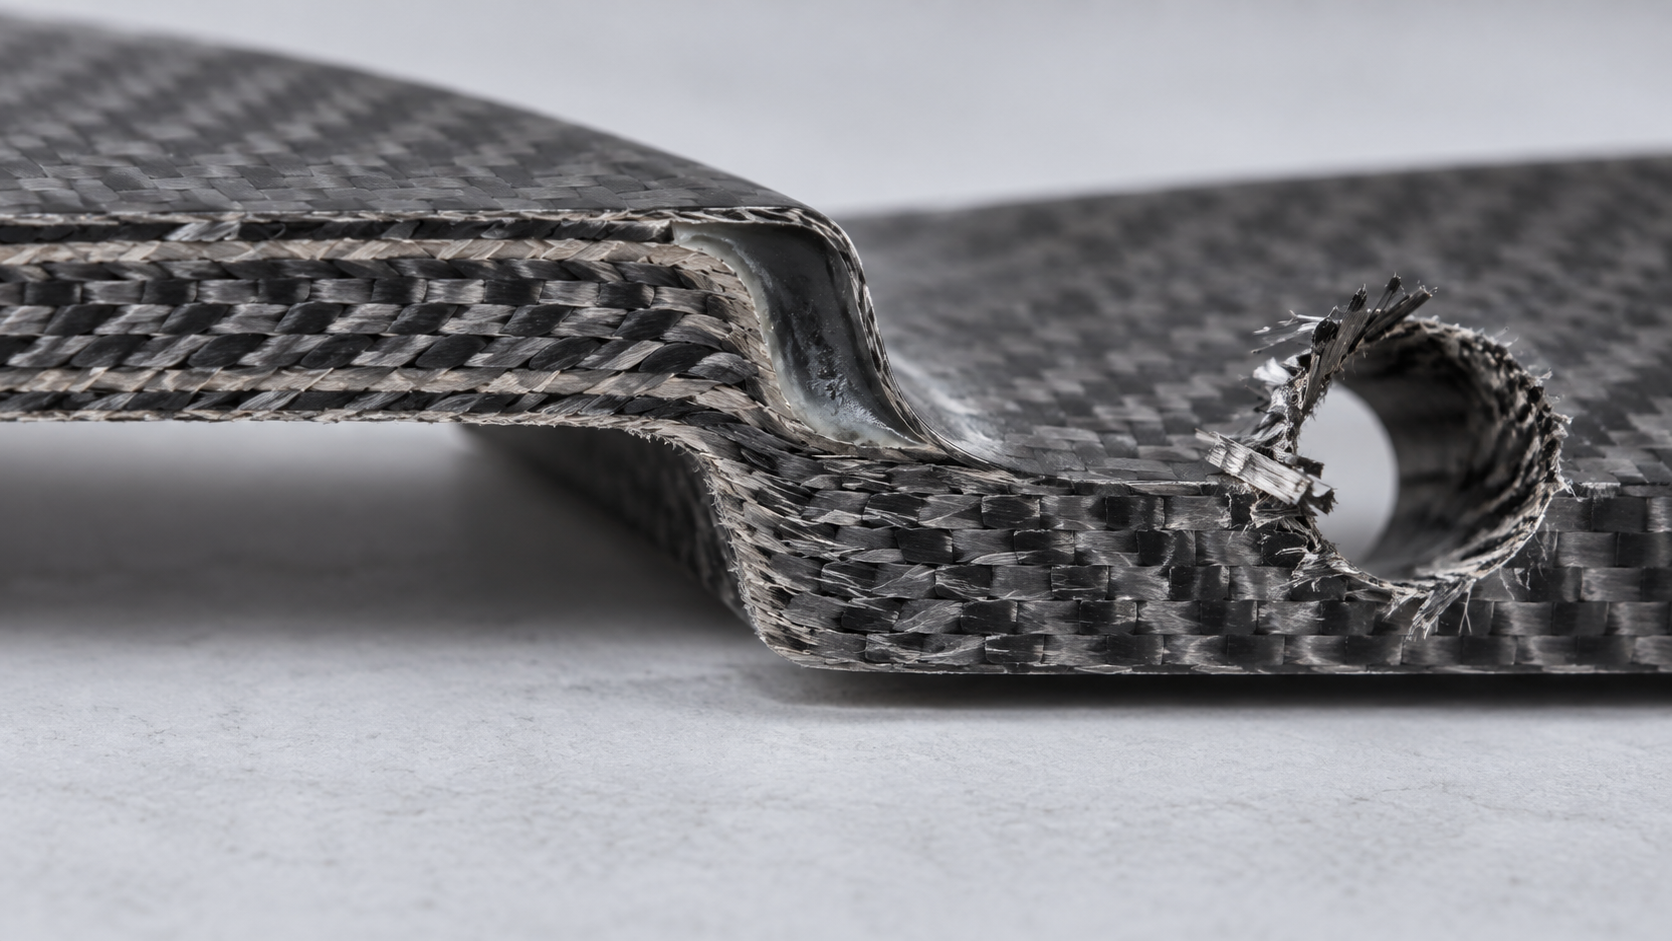
Durante el montaje se descubrió una corona de fibras desprendidas en el borde del agujero del perno, que raspa al tacto, y el par se degrada tras el apriete. Al desmontar e inspeccionar se observó delaminación en la pared del agujero, no un caso aislado de un solo agujero. Revisando el plano: se indicó simetría de laminado, pero el agujero se taladra después del laminado, y el borde del agujero queda justo sobre la interfaz de laminado a 45°. La regla convencional «laminado simétrico = estable» falla aquí: la simetría controla el acoplamiento global, no puede controlar que las fibras del borde del agujero sean empujadas por la herramienta.
- Señal de detección: rebabas en el borde del agujero, ruidos anómalos en la pared del agujero al ultrasonido o al golpe, y degradación repetida del par tras el apriete; en la mayoría de los casos es delaminación del borde del agujero en expansión.
- Decisión aguas arriba: si el agujero se taladra después o se deja durante el laminado, tipo de herramienta y avance, y si se refuerza el borde del agujero con laminado adicional.
- Opción más robusta: en zonas con agujeros densos, prever las posiciones de los agujeros en la etapa de laminado, o cambiar a herramienta con recubrimiento de diamante y avance bajo; indicar en el plano el laminado adicional en el borde del agujero y el rango de desprendimiento permitido.
Condición límite uno: pared delgada y zona de transición—cumplir el espesor total no significa que no haya grietas locales
La experiencia convencional es: si el espesor de pared local de una pieza de fibra de carbono no baja de aproximadamente 1,5 mm y la raíz del nervio de refuerzo tiene radio, se considera estructuralmente segura. Esta regla se cumple en placas laminadas homogéneas de espesor constante, pero falla ante una banda de transición grueso-fino: el espesor total cumple, pero la grieta sigue iniciándose en la raíz del nervio o en el hombro del escalón.
La causa no está en el espesor en sí, sino en que el laminado no puede ser continuo en ese punto. Si de la zona gruesa a la zona fina se cierra directamente con un escalón, las fibras se cortan y la resina asume todo el cortante interlaminar; tras el curado, la tensión residual se concentra en esa línea, y bajo pretensión de montaje o vibración se delamina primero. La práctica común del sector es hacer la zona de transición con laminado en rampa, escalonando el cierre de cada capa, pero la longitud de la rampa y el escalonamiento entre capas dependen del diseño de laminado y del molde; si el plano no lo indica, debe confirmarse con proceso, no cortar material directamente según valores empíricos.
- Si la longitud de la zona de transición es menor que 5~10 veces la diferencia de espesor, entonces priorice cambiar la estructura (ensanchar la raíz del nervio o convertir el escalón en transición gradual), en lugar de reforzar engrosando.
- Si la zona de pared delgada es inferior a 1,2 mm y además hay que taladrar o roscar, entonces desplace los agujeros a la zona gruesa, o cámbielos a insertos metálicos embebidos que soporten la carga.
- Si solo puede conservarse una transición abrupta, entonces deje la cara no estructural como cara estética y haga la cara estructural con pendiente suave; no cierre por ambos lados a la vez.
Cómo detectarlo en etapas tempranas
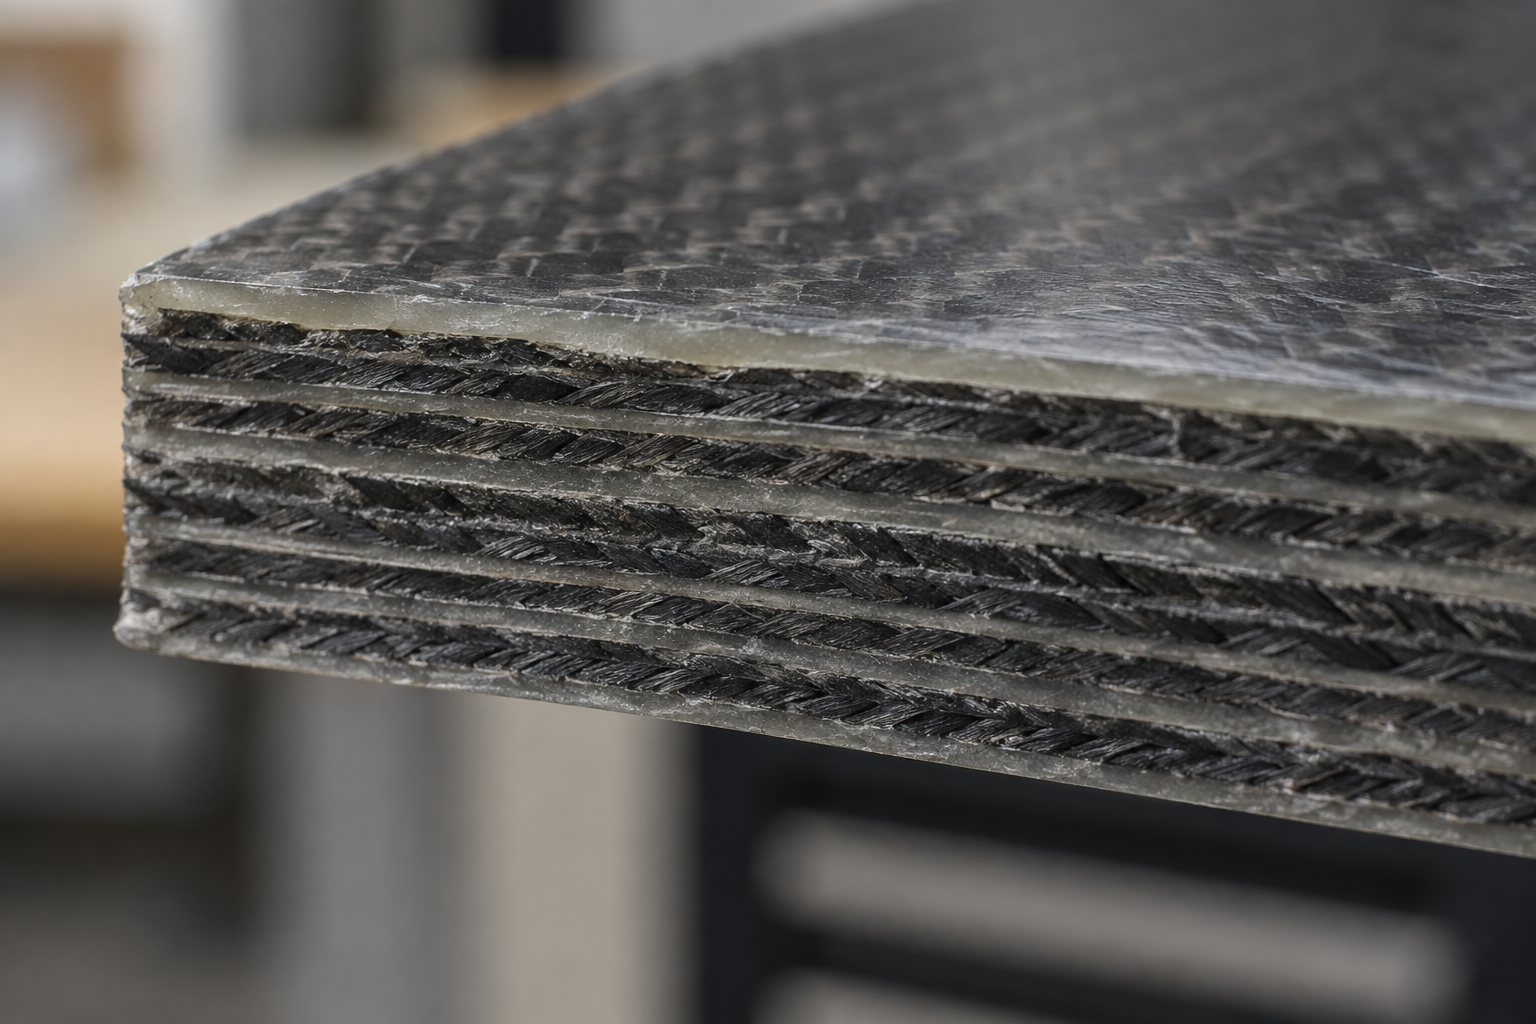
La metalografía destructiva de sección permite ver directamente si el escalonamiento entre capas es continuo; en ensayos no destructivos, golpee para escuchar ruidos anómalos o realice un barrido C por ultrasonido, centrándose en la banda de transición y no en la zona plana. Las señales de detección son: cambio brusco de eco a ambos lados de la línea de transición, o aparición de manchas blancas cerca de los agujeros de montaje en la primera pieza (inicio de delaminación). En la fase de muestra, cortar una pieza para ver la sección es mucho más barato que retrabajar todo el lote después.

Condición límite dos: series pequeñas y replicado—qué puede hacer el prototipo replicado y qué no debe darse por supuesto
La recomendación convencional es «para menos de unas decenas de piezas, primero prototipo replicado». Esta regla falla en piezas estructurales de fibra continua: la colada al vacío utiliza fibra corta o resina con carga, la fracción volumétrica de fibra suele ser inferior a la de piezas laminadas, la orientación es aleatoria, y la resistencia a tracción e interlaminar no están en la misma escala. Usar una pieza replicada en lugar de una pieza laminada de autoclave para validación estructural hace que la rigidez medida sea optimista o directamente no cumpla.
| Criterio | Pieza laminada de autoclave/prensado | Pieza de prototipo replicado (colada al vacío) |
|---|---|---|
| Forma de la fibra | Fibra continua, laminado controlable | Fibra corta/carga, orientación aleatoria |
| Fracción volumétrica de fibra | Más alta, según diseño de laminado | Generalmente más baja, confirmar con proceso |
| Superficie y detalles | Afectada por molde y desmoldeo | El molde de silicona puede reproducir las líneas finas, los bordes quedan ligeramente romos |
| Estabilidad dimensional | Con la contracción por curado y el laminado | La contracción por curado de la resina es más evidente, las piezas largas se deforman con facilidad |
| Impulsado por el costo por pieza | Molde + horas de laminado | Vida útil del molde de silicona + horas de colada |
Cuándo la réplica es la elección equivocada
Si la pieza soporta carga, trabaja a fatiga o debe someterse a validación de arranque de sujetadores, no asuma que la pieza replicada puede representar la pieza final: es más adecuada para revisión estética, verificación de interferencias de ensamble y muestras de mercado. Señales de detección: aparecen microfisuras radiales cerca de los agujeros de sujetadores en la pieza replicada, los agujeros no coinciden durante el ensamble, o las piezas largas se alabean tras unos días. Estos casos indican que está usando una pieza estética como pieza estructural. La práctica más segura es: la validación estructural se hace con CNC o laminado, y la réplica solo para estética y entregas de lotes pequeños.
Condición límite tres: tolerancia de forma de superficie, rugosidad e instrumentos de verificación: fijarlas todas a la vez genera conflictos
La práctica habitual es indicar en el plano tanto la tolerancia de forma de superficie como la rugosidad superficial, asumiendo que ambas no interfieren entre sí. En piezas laminadas de fibra de carbono, esta regla suele fallar: cuanto más estricta es la tolerancia de forma de superficie, más difícil es controlar la rugosidad superficial; a la inversa, lijar para controlar la rugosidad desplaza la forma de superficie fuera de tolerancia.
La señal de detección es directa: la forma de superficie cumple al medirla según la superficie de contacto del instrumento de verificación, pero la superficie estética se siente irregular y con marcas de lijado; o la superficie cumple, pero al medir la forma de superficie con la máquina de medición por coordenadas está fuera de tolerancia. Si ambas se fijan a la vez y no se da una referencia, el instrumento de verificación y el proceso las interpretarán cada uno a su manera, y al final chocarán en la etapa de aceptación.
Primero defina la superficie de referencia y el instrumento de verificación, luego distribuya las tolerancias
- Primero confirme qué superficie es la superficie de referencia funcional (contacto, sellado, ensamble); la tolerancia de forma de superficie solo se aplica a esta superficie;
- Luego confirme la forma del instrumento de verificación: instrumento de contacto, escaneo por máquina de medición por coordenadas o comparación por escaneo 3D; los diferentes medios arrojan conclusiones de forma de superficie distintas;
- Solo entonces distribuya la rugosidad: marque por separado la superficie estética y la superficie funcional; la superficie funcional prioriza la forma de superficie, y la superficie estética permite evaluación independiente tras lijado;
- Cuando el plano no indique referencia ni instrumento de verificación, confirme primero con ingeniería; no cotice por defecto según la combinación más estricta.
La práctica común en la industria es marcar la tolerancia de forma de superficie y la rugosidad por superficie separada, y especificar el medio de medición; los valores concretos deben confirmarse según la función de la pieza y el plano. Si ambas deben endurecerse simultáneamente, normalmente significa que la ruta de proceso debe cambiar (por ejemplo, pasar a moldeo por compresión o añadir postprocesamiento), y el costo y el plazo cambiarán en consecuencia; esto debe exponerse antes de fijar las tolerancias.
Preguntas frecuentes (FAQ)
Las siguientes son las cuestiones límite más consultadas al cotizar y dibujar piezas de fibra de carbono; todas las respuestas llevan condiciones previas, no las use como compromisos universales.
¿Se puede indicar directamente ±0.1 mm en el plano de una pieza de fibra de carbono?
Depende de la referencia y la característica. Tras el curado, el rebote y la deformación por desmoldeo de las piezas laminadas consumen parte de la tolerancia; ±0.1 es común en la industria para características pequeñas planas, pero en formas de superficie de gran luz, posiciones de agujeros y dirección del espesor suele haber que relajar; primero defina la superficie de referencia y el instrumento de verificación, luego distribuya las tolerancias; no ponga un solo marco de tolerancia para todo el plano.
¿Se puede usar una pieza de réplica de prototipo (colada al vacío) como pieza estructural?
No por defecto. Las piezas replicadas suelen ser de resina con fibra corta; la fracción volumétrica y la continuidad de la fibra son menores que en piezas laminadas en autoclave, y la capacidad de carga, fatiga y resistencia térmica son un nivel inferiores. Sirven para validación estética, pruebas de ensamble y piezas no portantes principales; para soportar carga se debe ir a moldeo por compresión o autoclave según el diseño de laminado, confirmado según plano y proceso.
¿Cómo se determina si el desportillado y la delaminación en el borde del agujero son rechazo o reparables?
Primero observe la posición y la profundidad: en zonas no portantes, el desportillado superficial de una sola capa suele ser reparable; en agujeros portantes, delaminación multicapa y rebabas continuas en la boca del agujero tienden a rechazo. Las señales de detección son rebabas en la boca del agujero, sonido sordo al golpear, y anomalías de eco en ultrasonido o escaneo C. El criterio debe escribirse en el plano o en la tarjeta de inspección; no lo deje a definición verbal en planta.
¿Qué es lo mínimo que debe indicarse en el plano de una pieza de fibra de carbono?
Secuencia y orientación del laminado, fracción volumétrica de fibra o designación del material, superficie de referencia, posiciones de agujeros clave y tolerancia de forma de superficie, nivel de defectos superficiales permitidos, medio de medición. Sin la información de laminado, ni la cotización ni la pieza fabricada son controlables.
¿Qué medios se usan para medir dimensiones de piezas de fibra de carbono?
Habitualmente se usa máquina de medición por coordenadas o escaneo 3D para comparar la superficie de referencia y las posiciones de agujeros; la forma de superficie se evalúa por la desviación de la nube de puntos del escaneo. Los defectos internos se detectan con ultrasonido o escaneo C; el método de golpeo solo sirve como cribado grueso. El instrumento de verificación y la referencia deben alinearse primero con el proveedor; de lo contrario, los datos no coincidirán.
Key takeaways
- La simetría de laminado es una buena regla, pero la banda de transición entre pared delgada y zona de refuerzo local es el punto de inicio de la delaminación; el plano debe indicar la zona de transición, no solo el espesor total.
- En zonas con concentración de agujeros, pregunte primero si «los agujeros se taladran o se dejan durante el laminado»; ambos métodos tienen tolerancias y riesgos de rebabas completamente distintos.
- En series pequeñas (nivel de decenas de piezas), al priorizar la ruta de prototipo replicado/colada al vacío, confirme primero la fracción volumétrica de fibra y los requisitos superficiales; no asuma que equivalen a piezas de autoclave.
- No fije simultáneamente la tolerancia de forma de superficie y la rugosidad superficial: primero defina la superficie de referencia de montaje y el plan de verificación, y luego decida qué superficies pueden relajarse.
- Cualquier promesa de «alcanzable ±0,0x» debe concretarse en una superficie específica, un verificador específico y una ruta de proceso específica; de lo contrario, el plano no puede aceptarse.



