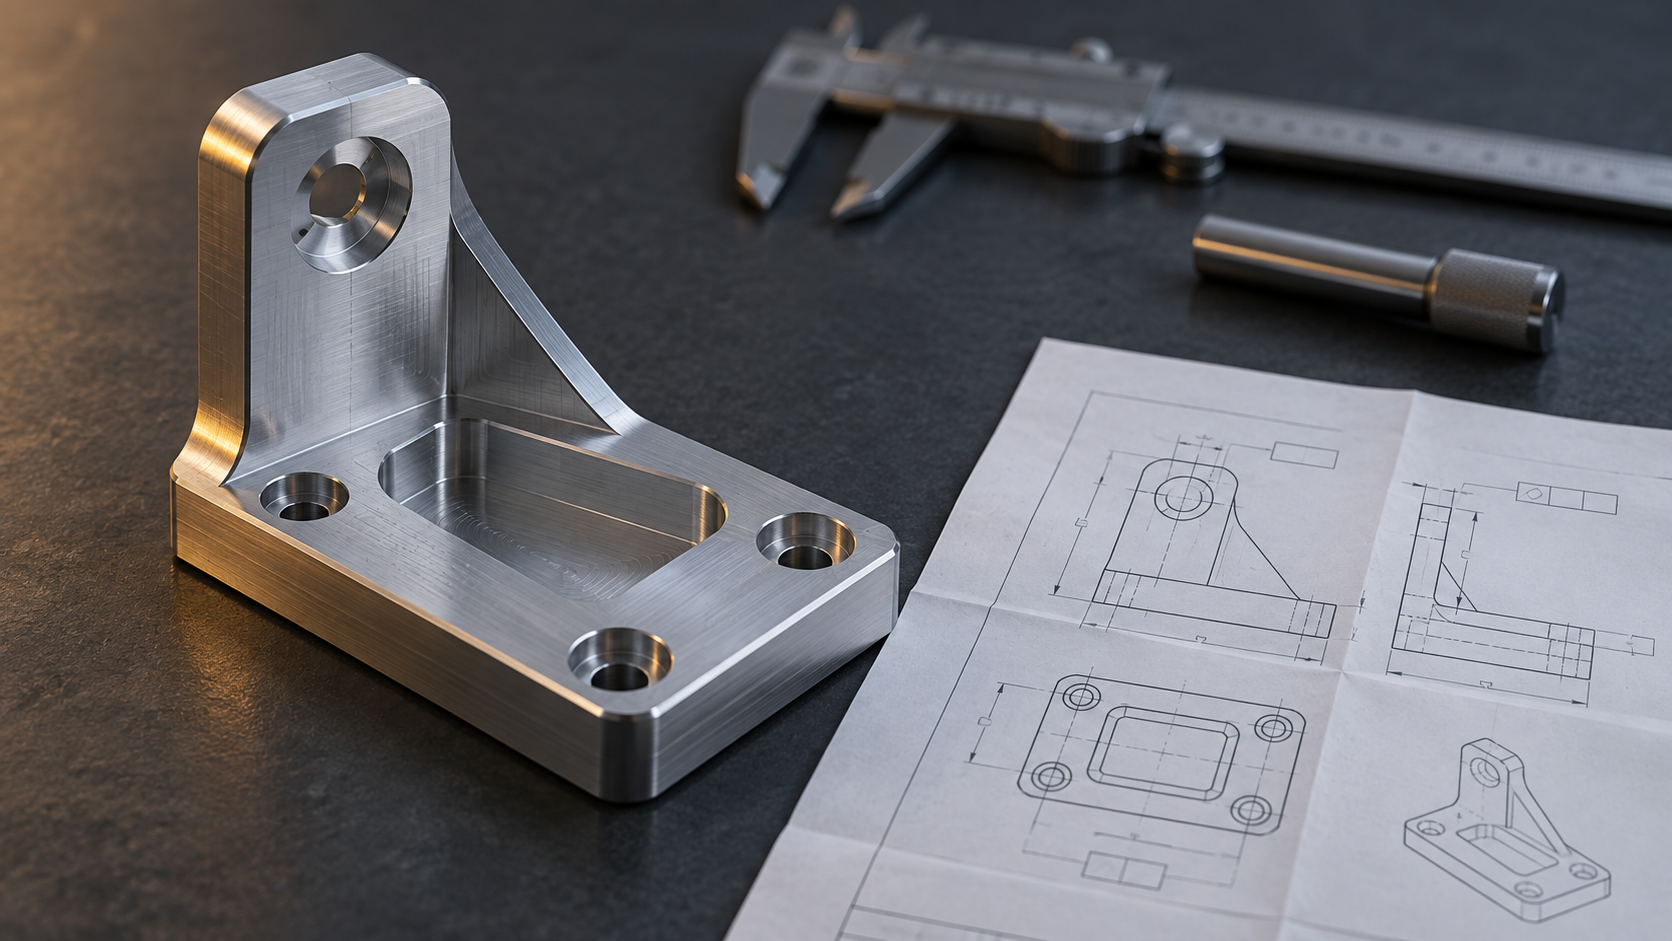
Primero veamos un plano de soporte: la misma pieza, tres acotaciones, tres resultados
Supongamos un plano de soporte de montaje de aluminio 6061-T6, lote de 200 piezas, forma de aproximadamente 120×80×25 mm, con características no muy complejas: la cara inferior es la cara de montaje, dos agujeros avellanados, una cavidad fresada de 12 mm de profundidad, y la cara inferior de la cavidad se ajusta a la base del motor. La misma geometría, dibujada de forma distinta, provoca acciones distintas en el taller y en el control de calidad.
Opción A: solo se acotan las dimensiones básicas de la forma y en el cajetín se escribe «tolerancias no indicadas según GB/T 1804-m». Opción B: sobre A se añade «dimensiones clave ±0.05». Opción C: la cara inferior se define como referencia A, los dos agujeros avellanados como referencias B y C, se acota planitud en la cara de montaje, posición en la ubicación de los agujeros, paralelismo en la cara inferior de la cavidad y H7 en los agujeros de ajuste.
La geometría de las tres formas de dibujar es exactamente la misma, pero el presupuesto y el riesgo son distintos. A es lo más sencillo, pero el taller no sabe qué debe garantizar y qué puede relajar, así que solo puede trabajar con un proceso globalmente más estricto, y el número de amarres y las horas de inspección aumentan; B parece un término medio, pero el problema es que «dimensiones clave» no está definido: el taller elige según su propio criterio y el control de calidad juzga según el suyo, y aquí suelen surgir las disputas por retrabajo; C requiere más tiempo de confirmación previa, pero mecanizado, inspección y aceptación comparten el mismo sistema de referencias, y las discusiones posteriores son menores.
Este artículo solo trata los requisitos del plano en sí: referencias, tolerancias, estado del material, rugosidad y criterios de inspección. No se compromete ningún precio ni plazo concreto: dependen de la cantidad, la programación y la ruta real de mecanizado, y deben confirmarse según el plano.
Referencias y sistema de referencias: la primera prioridad de los requisitos del plano
Volvamos al soporte de 6061-T6. La opción A solo acota las dimensiones de la forma y la tolerancia general; el taller alinea según la forma del material en bruto y, tras fresar la cavidad, taladra los dos agujeros avellanados sin más. El control de calidad mide la distancia entre agujeros con un calibre y obtiene una desviación de 0.08 mm, y lo declara conforme; pero al montarlo en la base del motor, los agujeros no coinciden. La disputa no está en el tamaño de la tolerancia, sino en que las referencias usadas por ambas partes no son en absoluto la misma.
Esta es la razón por la que las referencias ocupan la primera prioridad: si las referencias no están fijadas, por muy bonitas que sean las cifras de tolerancia, solo será cada uno hablando de lo suyo. La referencia de diseño es la cara por la que la pieza se posiciona funcionalmente; la referencia de fabricación es la cara por la que el taller se alinea al amarrar; la referencia de inspección es donde el control de calidad coloca la pieza para medir. Cuando las tres no coinciden, un mismo lote de piezas produce dos dictámenes, y el costo de retrabajo y discusiones es mucho mayor que acotar unas cuantas líneas más de tolerancia.
Cómo se establecen las referencias en el plano del soporte
La práctica habitual es: la cara inferior como referencia principal A (es a la vez la cara funcional que se ajusta a la base del motor, la cara de amarre durante el fresado y la cara de apoyo en la máquina de medición por coordenadas, unificando las tres); los dos agujeros de pasador como referencias secundaria B y terciaria C, respectivamente, para restringir la distancia entre agujeros y el ángulo. Acotado así, posición, paralelismo y perpendicularidad cuelgan del mismo sistema de referencias, y el taller y el control de calidad leen la misma frase.
- La referencia debe elegirse como cara funcional, no como una superficie grande cualquiera. Si se toma como referencia una cara no funcional, al montar se descubre que la propia referencia está desviada, lo que equivale a no haber acotado nada.
- Las referencias no pueden restringir de forma repetida. Bloquear simultáneamente la misma dirección con dos referencias crea sobre-restricción, y el mecanizado real no puede satisfacerlas a la vez.
- La referencia debe coincidir en lo posible con la cara de amarre. Cuanto más difieran la referencia de diseño y la de fabricación, mayor será el error de alineación y más se dependerá de la compensación mediante utillaje.
- Si se cambia la referencia, hay que cambiar en sincronía el plan de inspección. Actualizar la versión del plano sin actualizar el dispositivo de verificación es una causa habitual de rechazo en la primera pieza.
Lo más propenso a fallar es incurrir a la vez en la segunda y la tercera: tomar como referencia el lateral de la forma cuando el taller en realidad amarra por la cara inferior y dos agujeros de proceso. Este tipo de plano no muestra problemas en la fase de presupuesto, pero se revela en la primera pieza: el proveedor o bien fabrica un utillaje especial, o bien mecaniza según su propia referencia y luego hace que el control de calidad vuelva a medir según la referencia del plano, y el resultado necesariamente no coincidirá. Especificar claramente el sistema de referencias en el plano es el primer paso para converger las diferencias de presupuesto y también la premisa de que el mecanizado CNC pueda hacerse bien a la primera.
Tolerancias dimensionales y tolerancias geométricas: cuáles deben estrecharse y cuáles solo añaden costo al estrecharse
El error más común en el plano del soporte es acotar toda la lámina con ±0.05. Esta cifra parece prudente, pero en realidad comprime todo el costo en la punta de la herramienta: para garantizar ±0.05 en formas no de ajuste, el taller debe reducir parámetros de corte, aumentar pasadas y reajustar la herramienta con frecuencia; y el control de calidad, para declarar conformidad, debe medir cada dimensión por coordenadas, con un tiempo de inspección que puede ser mayor que el de mecanizado. Sin embargo, las que realmente necesitan ±0.05 suelen ser solo dos agujeros de ajuste y una cara de montaje.
La lógica de decisión es sencilla: preguntar primero si esa dimensión restringe la función o la forma. Las que restringen ajuste, guiado, sellado o intercambiabilidad de montaje tienen motivo para estrecharse; las que solo restringen el contorno exterior o caras sin contacto, al estrecharse solo convierten la dificultad de mecanizado en costo, sin ningún beneficio funcional. Otra regla aún más clave: las relaciones que puedan expresarse con tolerancias geométricas no deben apilarse con una cadena de dimensiones lineales. Acotar la distancia entre agujeros con posición permite calcular la desviación directamente respecto a la referencia tanto en mecanizado como en inspección; acotar con ±0.05 las coordenadas de dos agujeros hace que la desviación de una misma posición se acumule en dos cadenas, y el criterio de juicio resulta más ambiguo. Si la posición se acota con MMC (requisito de máximo material), además se deja margen de ajuste para agujeros y pasadores, y tanto el taller como el dispositivo de verificación respiran aliviados.
| Agujeros de ajuste / asientos de rodamiento | Los agujeros de ajuste H7 suelen ser de grado IT7; los asientos de rodamiento suelen elegir el ajuste según el diámetro del eje | Requiere escariado o mandrinado fino; la inspección pasa a usar calibres de tapón o micrómetros de interiores, y el tiempo por pieza aumenta | Los agujeros pasantes no giratorios y no de guiado pueden ampliarse a IT9–IT10 o incluso más |
| Planitud de la cara de montaje | En piezas pequeñas y medianas suele ser 0.02–0.05 mm; el fresado fino permite valores más estrechos | Requiere fresado fino o rectificado, el amarre debe evitar deformaciones y la inspección usa mármol con galgas o medición por coordenadas | Cuando hay compensación con arandelas elásticas o sellador, puede ampliarse al orden de 0.1 mm |
| Posición de la distancia entre agujeros | Común φ0.1–φ0.2 mm (respecto a la referencia) | Requiere un solo amarre o un utillaje dedicado para garantizarlo; para la inspección se usa un verificador de posición o una máquina de medición por coordenadas | Cuando el montaje tiene juego y estructura ajustable, se puede ampliar a φ0.3 mm o más |
| Contorno no funcional | Generalmente ±0.2–±0.5 mm es suficiente | Apretar a ±0.05 solo añade pasadas de herramienta e inspección, sin beneficio funcional | Si el contorno no participa en el montaje ni encaja con nada, se puede ampliar directamente |
| Agujero piloto de rosca | Consultar tabla según la especificación de rosca; la posición suele ampliarse | Apretar la posición del agujero piloto interfiere con el diámetro medio de la rosca, y no compensa | Cuando la rosca solo sirve para fijar y no para posicionar, la posición del agujero piloto puede ampliarse notablemente |
| Chaflán / desbarbado | A menudo se marca 0.5×45° o «eliminar aristas vivas» | Marcar en exceso las dimensiones del chaflán obliga al taller a usar herramientas de forma, aumentando los cambios de herramienta | Si el ángulo no es de entrada para montaje, basta con escribir «desbarbar», sin dimensiones concretas |
Volviendo al plano del soporte: apretar la posición de los dos agujeros avellanados a φ0.1 y marcar 0.03 de planitud en la cara de montaje es razonable; apretar también el contorno de la cavidad y el perfil de la placa base a ±0.05 es el típico «café para todos». Si en el montaje realmente hay juego y es ajustable, ampliar la distancia entre agujeros a φ0.3 es incluso más estable: el margen se lo das al verificador y también al taller para poder garantizarlo con un solo amarre. ¿En qué paso hay que retroceder? Cuando el plano solo dice «cota clave ±0.05» pero no indica cuál es la clave, dónde está la referencia ni cómo medirla, el presupuesto solo puede estimarse por la ruta más conservadora, y al final quien paga es el diseñador.
Material, estado y tratamiento térmico: si no se especifica bien, se cambia de material o de proceso
Volviendo a ese plano del soporte. En la casilla de material solo hay una palabra: aluminio. Con esa única palabra, compras puede pedir 6061-T6, o también 6063 o 7075; el taller planifica el proceso según el peor caso, ajusta los parámetros de corte a lo conservador y el presupuesto sube solo. Cuando vuelven las piezas para anodizado, se descubre que el estado del material no era el correcto, el color sale moteado y hay que retrabajar todo el lote.
La designación y el estado deben escribirse juntos. 6061-T6 y 6061-O son dos comportamientos de corte, dos comportamientos de deformación y dos resultados de tratamiento posterior distintos. Si el estado no se especifica, equivale a dejar la elección del material al proveedor, y el proveedor solo elegirá el más fácil de conseguir y el que menos problemas dé, que no tiene por qué ser el que tú quieres.
Las cuatro preguntas que como mínimo debe responder la casilla de material
- Designación y estado: escribir designaciones completas como 6061-T6, 304, 17-4PH (solubilizado + envejecido), no «acero inoxidable» ni «aluminio».
- Si se permite sustitución: si se permite una sustitución equivalente, indicar la designación sustituta y los puntos que deben reconfirmarse tras la sustitución; si no se permite, dejarlo cerrado.
- Requisitos de tratamiento térmico: rango de dureza, temperatura de envejecido, operación de alivio de tensiones y si el tratamiento térmico va antes o después del desbaste.
- Necesidad de alivio de tensiones: en piezas con cavidades, voladizos largos o paredes finas, si no se indica, la deformación tras el desbaste se comerá directamente el margen de acabado.
El orden entre tratamiento térmico y acabado es la línea que más fácilmente se omite en este plano del soporte. Si el plano solo dice «tratamiento de temple y revenido» sin indicar la posición en el proceso, el taller puede acabar primero y tratar térmicamente después: la dureza sube, pero las dimensiones también se van. Lo habitual es desbaste con sobremedida → alivio de tensiones/tratamiento térmico → semiacabado → acabado; pero cuánta sobremedida dejar y cuándo hacerlo, si el plano no lo indica, hay que confirmarlo con ingeniería, no darlo por supuesto.
| «Aluminio» | Elegir 6061 o 6063 según existencias | Diferencia de color en anodizado, dureza insuficiente, parámetros de corte desajustados |
| «6061» sin estado | Puede llegar en estado T4 u O | Deformación tras el acabado, planitud fuera de tolerancia |
| «Acero inoxidable» | Puede llegar 304 o 303 | El 303 contiene azufre; soldabilidad y resistencia a la corrosión distintas, y vida útil diferente en caras de ajuste |
| «Tratamiento térmico: temple y revenido» sin posición en el proceso | El taller decide el orden por su cuenta | Deriva dimensional tras el tratamiento térmico, margen de acabado insuficiente |
El estado del material también afecta si el tratamiento superficial posterior puede llevarse a cabo. El 6061-T6, tras el anodizado, presenta un color relativamente estable; el 7075, con alto contenido de cobre, queda más oscuro tras la oxidación; el 304 y el 303 tienen un comportamiento distinto frente a la corrosión. Si en el plano se encadena claramente material, estado y tratamiento superficial, el proveedor no tendrá que tomar esas decisiones por ti en la fase de cotización.
Rugosidad superficial, desbarbado y requisitos de apariencia: las tres líneas que más fácilmente se omiten
Volvamos al plano del soporte. La cara inferior de la cavidad es la superficie de montaje que se ajusta a la base del motor, los dos avellanados son para tornillos M5 y el contorno exterior es una superficie no funcional. El diseñador escribió en todo el plano una sola frase: «Ra1.6». El taller, con el criterio más conservador, mecanizó todas las caras a Ra1.6, incluido el contorno exterior. Resultado: el tiempo de corte se alargó, aumentó el consumo de herramientas y la rugosidad del contorno exterior no aportaba nada a la apariencia ni al montaje. Este es el típico caso de «una línea de rugosidad que encarece toda la pieza».
La rugosidad debe especificarse por niveles según la superficie funcional, no con un único valor para todo el plano. La práctica habitual en el sector es: superficies de sellado y de ajuste deslizante, controladas entre Ra0.8 y Ra1.6; superficies generales de apoyo y montaje, Ra1.6–Ra3.2; formas no ajustadas y superficies no funcionales, basta con Ra6.3–Ra12.5. Estos son intervalos de referencia; confírmense según los requisitos funcionales del plano y la capacidad real del taller. Cuando el plano no lo indica, el fabricante suele aplicar la rugosidad económica, pero ese «valor por defecto» se interpreta de forma distinta en cada taller y es fácil que surjan discusiones en la recepción.
Desbarbado y chaflanes: no escribirlo equivale a darlo por «no aplica»
Que no se indique desbarbado en el plano no significa que no haga falta, pero el fabricante puede tratarlo como «no solicitado». Las consecuencias son concretas: las rebabas en el borde de los avellanados rayan la superficie de ajuste durante el montaje; las rebabas en la entrada de la rosca dificultan el roscado; en el galvanizado posterior, las rebabas forman picaduras. En el plano del soporte debería indicarse al menos: desbarbar todos los bordes vivos (puede usarse «redondear bordes vivos» o indicar chaflán C0.3–C0.5), chaflán en la entrada de las roscas y que no se permitan rebabas residuales en las esquinas de la cavidad.
Requisitos de apariencia: distinguir defectos funcionales de defectos estéticos
Expresiones como «sin rayaduras» no son medibles ni ejecutables. Debe distinguirse: defectos que afectan a la función (grietas, falta de material, marcas de presión en superficies de ajuste), que no se permiten; defectos puramente estéticos (marcas leves de herramienta en superficies no funcionales, diferencias de color), que son aceptables o se evalúan según una muestra límite. Si el contorno exterior del soporte queda a la vista, puede indicarse: «se permiten marcas de mecanizado en superficies no funcionales, no se permiten golpes de profundidad superior a 0.2 mm». Así el control de calidad tiene criterio y el taller no desecha una pieza entera por una marca de herramienta invisible.
| Zona | Indicación recomendada | Consecuencia de omitirla |
|---|---|---|
| Superficie de montaje de la base del motor | Ra1.6, planitud indicada aparte | Mal ajuste, vibración, holgura de montaje |
| Superficie cónica del avellanado | Ra3.2, desbarbar | El tornillo avellanado no asienta, rayaduras |
| Contorno exterior no funcional | Ra6.3 o sin indicar | Un Ra1.6 en todo el plano genera horas de mecanizado innecesarias |
| Entrada de rosca | Chaflán C0.5, desbarbar | Dificultad de roscado, picaduras en el recubrimiento |
Criterio de inspección y primera pieza: el plano debe poder responder «cómo se determina que es conforme»
Volvamos al plano del soporte. Control de calidad coloca la pieza en la máquina de medición por coordenadas, establece el sistema de referencia según el datum A del plano (cara inferior) y mide una posición de 0.12 en la distancia entre taladros; el taller, alineando y sujetando según los taladros de pasador, mide 0.06 por su cuenta. Ninguno de los dos miente; el criterio es distinto. Este tipo de disputa no es un problema de precisión de mecanizado, sino que el plano no especifica «según qué datum y con qué método se determina».
Las cotas clave deben especificar el método de medición
Si el plano solo indica tolerancias y no el criterio de medición, deja la decisión en manos del proveedor. La práctica habitual es repartir según el tipo de cota: cotas funcionales como taladros de ajuste y taladros de pasador se indican con calibre de pasador/tapón o con máquina de medición por coordenadas; la planitud de la superficie de montaje, con escaneo por coordenadas o comparador sobre mármol; las roscas, con calibre de roscas; el contorno exterior, con proyector o comparación por escaneo. En el sector es común incluir las cotas clave en una columna aparte de «elementos de inspección» en el plano, pero si no se especifica cuáles y con qué instrumentos, debe confirmarse con ingeniería; no dar por hecho que el taller elegirá el método más estricto.
Inspección al 100 %, por muestreo y primera pieza: los tres niveles deben indicarse por separado
En un soporte de 200 unidades, si se inspeccionan al 100 % todas las cotas, el tiempo de inspección puede superar el de mecanizado, y ese coste acabará en la cotización. Una gradación razonable: cotas de ajuste y tolerancias geométricas, inspección al 100 % o muestreo con alta proporción; contorno no funcional, chaflanes y desbarbado, primera pieza más muestreo; estado del material y tratamiento térmico, según certificado de calidad. El informe de primera pieza debe incluir: valores medidos por coordenadas comparados con el valor nominal y la tolerancia del plano, explicación del establecimiento de datums, lista de instrumentos para cotas clave, confirmación de apariencia y desbarbado, y certificado de material/tratamiento térmico. Si la primera pieza no se aprueba y se mecaniza en serie, el coste de retrabajo es muy superior al de parar y confirmar.
| Establecimiento de datums | Modo de alineación del datum A (cara inferior), posicionamiento por taladros de pasador | Coincide con los datums del plano |
| Posición | Valores medidos de los dos taladros de pasador respecto a A/B/C | Comparar con la zona de tolerancia del plano |
| Planitud | Datos de escaneo o medición con comparador de la superficie de montaje | Contrastar con los requisitos del plano |
| Agujeros de ajuste | Pasa/no pasa con calibre de pasador o tapón | El pasa pasa, el no pasa no pasa |
| Aspecto y desbarbado | Aristas, bocas de agujero, bocas de rosca | Sin aristas vivas, sin riesgo de poros en el recubrimiento |
| Material y tratamiento térmico | Grado, estado, certificado de calidad | Coincidente con lo indicado en el plano |
Esta sección también es la principal fuente de diferencias en las cotizaciones de los proveedores. Con el mismo plano, el proveedor A cotiza con inspección al 100 % por CMM y el proveedor B con muestreo por calibre, y la diferencia de precio puede venir del criterio de inspección y no de la capacidad de mecanizado. Especificar los requisitos de inspección antes de cotizar es mucho más útil que discutir después «tú no lo dijiste en su momento».
Volviendo a ese plano del soporte: comparación de resultados y decisión entre las tres opciones de acotación
Apliquemos los criterios de las cinco secciones anteriores a ese plano del soporte en 6061-T6. La opción A solo da las dimensiones totales de la forma y un marco de tolerancia genérico; la opción B elige unas cuantas «cotas clave» y las marca con ±0,05; la opción C establece un sistema de referencias, posición, planitud y rugosidad acotadas por caras. Para la misma geometría, las diferencias entre las tres formas de dibujar en las cuatro dimensiones de cotización, rechazo, inspección y comunicación son mucho mayores que la propia geometría. A continuación se hace una comparación cualitativa con el mismo lote de 200 piezas y las mismas condiciones de amarre; los valores solo indican la dirección del juicio, no constituyen un compromiso.
| Incertidumbre en la cotización | Alta: el proveedor deja margen según el peor caso, gran dispersión de cotizaciones | Media: las cotas clave se adivinan, las caras no críticas siguen siendo ambiguas | Baja: según el plano pueden estimarse horas y utillaje de verificación, criterio de cotización unificado |
| Riesgo de rechazo y retrabajo | Alto: la cara de ajuste no conforme se descubre tras liberar el mecanizado | Medio: la cara de amarre y la referencia de medición no coinciden, veredictos repetidos | Bajo: referencia unificada, la desviación se puede rastrear hasta la operación |
| Horas de inspección | Baja en apariencia, alta en realidad: en caso de disputa hay que medir todas las cotas | Media: las cotas clave requieren CMM, las caras no críticas siguen generando discusión | Alta al principio, baja en total: el utillaje de verificación queda listo de una vez, basta el muestreo |
| Rondas de comunicación | Muchas: estado del material, rugosidad y desbarbado hay que preguntarlos | Medias: los criterios de posición y planitud tienden a repetirse | Pocas: el plano responde por sí mismo a la mayoría de las preguntas |
| Escenarios aplicables | Pieza única, sin ajuste, montaje de prueba interno | Prototipo, antes de la validación funcional | Producción en serie, con requisitos de ajuste y montaje |
La solución de cierre recomendada no es elegir C sin pensar, sino «tomar C como esqueleto y eliminar la acotación excesiva en las caras no funcionales». En concreto: conservar la base A y los dos agujeros de pasador B/C; dar planitud y posición a la cara de ajuste del asiento del motor; dar a la cara inferior y a los laterales de la cavidad solo cotas de contorno y una banda de tolerancia relajada; dar tolerancia general a la forma no funcional e indicar «según GB/T 1804-m o tolerancia no indicada de nivel equivalente». Así las cotas clave quedan completas, las caras no críticas se relajan de forma explícita y los recursos de inspección se concentran en los pocos puntos que realmente afectan al montaje.
En qué casos conviene devolver el plano para completarlo en lugar de cotizar a duras penas: relación de ajuste desconocida (con qué se monta, cuánto juego), falta el estado del material (solo pone «aluminio»), no se indica la secuencia de tratamiento térmico y acabado fino, conflicto evidente entre referencias y cara de amarre, rugosidad con un único valor en todo el plano pero con caras de sellado. Estos no son detalles, son premisas que determinan la ruta de proceso. Cuando necesite una estimación según plano, puede pasar por cotización por diálogo con IA o por la página de capacidades de mecanizado CNC para confirmar primero el alcance viable.
Lista de revisión del plano: revísala tú mismo antes de cotizar
Condensemos el contenido de las seis secciones anteriores en una lista que se pueda marcar. El uso es muy directo: antes de cotizar, recórrela tú mismo y completa lo que falte. Lo que no puedas completar es justo lo que el taller te va a preguntar con seguridad.
- Referencia: ¿La referencia principal corresponde a la superficie de sujeción real? ¿La referencia de inspección y la referencia de diseño son consistentes?
- Asignación de tolerancias: ¿Cada dimensión de ajuste especifica el tipo de ajuste (holgura/interferencia/transición)? ¿Se evitó una tolerancia uniforme para todo?
- Estado del material: ¿Están completos la designación + estado (p. ej., 6061-T6, 304, 17-4PH solubilizado y envejecido)? ¿Se permite sustitución?
- Tratamiento térmico y alivio de tensiones: ¿Se indica la secuencia de operaciones (desbaste→alivio de tensiones→acabado)?
- Rugosidad: ¿Se anota Ra por cara en las superficies funcionales? ¿Se explica el valor por defecto de las caras no anotadas?
- Desbarbado y chaflanes: ¿Se exige claramente redondear o desbarbar los bordes agudos?
- Roscas: ¿Están claros la especificación de rosca, la profundidad y los requisitos del agujero previo?
- Criterio de inspección: ¿Se indica el método de medición o la norma de referencia para las dimensiones clave?
- Versión y cambios: ¿Están completos el número de plano, el número de versión y el registro de cambios?
- Unidades y ángulo de proyección: ¿Están unificados mm/pulg? ¿Se indica si es proyección de primer o tercer ángulo?
- Ambigüedad de líneas ocultas: ¿Bastan las vistas de sección para expresar la estructura interna? ¿Hay vistas contradictorias entre sí?
- Flexibilización de caras no funcionales: ¿Se anotan claramente tolerancias o rugosidades que pueden relajarse en las caras no de ajuste?
Esta lista es para piezas de fresado/torneado CNC. Las piezas de chapa metálica también requieren revisar el coeficiente de desarrollo, el radio de plegado y el factor K, y la dirección de las rebabas; las piezas de impresión 3D requieren revisar el espesor de pared, las superficies de soporte, la dirección de capas y la anisotropía; las piezas de inyección requieren revisar el ángulo de desmoldeo, la uniformidad del espesor de pared, la posición de la entrada y el riesgo de rechupes. No aplique directamente la lista de CNC a otros procesos.
Motivos comunes de devolución ordenados por frecuencia de aparición: falta del estado del material, dimensiones clave de ajuste sin tolerancia, contradicción entre la referencia y la superficie de sujeción, rugosidad con un solo valor para todo el plano, requisito de desbarbado en blanco, número de versión que no coincide con el nombre del archivo. Los tres primeros representan casi la mitad de las devoluciones.
Preguntas frecuentes
Las siguientes preguntas son los puntos más consultados antes de cotizar y donde más fácilmente se dejan trampas en el plano. Las respuestas se dan para piezas CNC como soportes; si cambia el proceso, hay que volver a evaluarlas.
Si no se anota tolerancia en el plano, ¿según qué la fabrica el taller?
La mayoría de los talleres aplicarán la tabla de tolerancias no anotadas; la práctica común del sector es tomar una clase de precisión media para dimensiones lineales (como GB/T 1804-m), pero no hay uniformidad entre proveedores sobre qué clase tomar ni si se segmenta según la dimensión. Por eso «no anotado» no significa «hágase como sea», sino «el proveedor lo decide por usted». En posiciones como caras funcionales, agujeros de ajuste y superficies de montaje, es mejor anotarlas claramente uno mismo que dejarlas a la adivinanza del otro. Si antes de cotizar se detecta que una dimensión clave no tiene tolerancia, normalmente se devolverá para confirmación.
¿Qué impacto práctico tiene anotar la posición con MMC para el mecanizado y la inspección?
El requisito de máxima material (MMC) permite obtener tolerancia adicional cuando el tamaño real del agujero se desvía del máximo material; en esencia, cede el margen de mecanizado al error de posición. Para el taller, si el diámetro del agujero se hace en el lado mayor de la banda de tolerancia, la posición se cumple más fácilmente; para el control de calidad, se pueden usar verificadores funcionales (calibres de pasador, verificadores de posición) en lugar de medición punto por punto con CMM, reduciendo notablemente el tiempo de inspección. El requisito previo es que el plano indique claramente el símbolo MMC y que funcionalmente se permita realmente esa compensación. No debe usarse en casos con relación de ensamblaje estricta y sin compensación permitida.
¿Se puede cotizar escribiendo solo «aluminio» o «acero inoxidable»?
Se puede cotizar, pero el precio y el plazo resultantes tendrán una incertidumbre muy grande. La designación, el estado, el tratamiento térmico y si se permite sustitución determinan directamente los parámetros de corte, la selección de herramientas, el control de deformación y la necesidad de alivio de tensiones. El comportamiento de mecanizado de 6061-T6 y 6061-O es claramente distinto; el desgaste de herramienta y la secuencia de tratamiento térmico de 304 y 17-4PH también son completamente diferentes. Cuando faltan estos datos en el plano, el proveedor cotizará con la suposición más conservadora o preguntará primero. Se recomienda escribir la designación completa más el estado en el cajetín o en los requisitos técnicos, e indicar las reglas de sustitución.
¿Es aceptable escribir una sola Ra1.6 para todo el plano?
Técnicamente es viable, pero el coste es relativamente alto. Las caras de sellado y las superficies de ajuste deslizante pueden requerir Ra0.8 o incluso más fina, mientras que la mayoría de las caras exteriores no funcionales bastan con Ra3.2 o más gruesa. Unificar todo el plano a Ra1.6 equivale a hacer pasar todas las caras con requisitos más finos, aumentando el tiempo de mecanizado y, con ello, el coste. La práctica común es anotar por niveles según la cara funcional y relajar claramente las caras no funcionales o escribir «no anotado Ra3.2». Los niveles concretos deben confirmarse según la función del plano y la capacidad del taller; no copie los valores de otros.
¿Qué elementos debe incluir el informe de primera pieza?
Como mínimo debe cubrir: todas las dimensiones con tolerancia y los elementos de tolerancia geométrica del plano, las dimensiones clave de ajuste, el certificado de designación y estado del material, el registro de tratamiento térmico (si lo hay), los resultados de muestreo de tratamiento superficial y rugosidad, y la descripción de la referencia y los instrumentos de medición utilizados. La referencia de medición debe coincidir con la del plano; si no coincide, debe explicarse en el informe el método de conversión. Qué dimensiones se inspeccionan al 100 % y cuáles por muestreo es mejor acordarlo de antemano en el plano o en el pedido; de lo contrario, si la primera pieza pasa y luego surgen problemas en serie, es fácil que haya disputas.
Key takeaways
- Primero definir las referencias y luego acotar: las referencias de diseño, de fabricación y de inspección deben unificarse en lo posible; de lo contrario, el mismo plano se convertirá en dos piezas distintas en manos del taller y del control de calidad.
- Las tolerancias no son mejores cuanto más estrechas: las dimensiones que pueden garantizarse de forma natural con la herramienta y el amarre no deben estrecharse por separado; solo las dimensiones de las que realmente dependen el montaje o la función merecen estrecharse e ir acompañadas de un dispositivo de verificación.
- El plano debe responder a tres cosas: material y estado, criterio de inspección de las dimensiones clave y tratamiento de las superficies no críticas (desbarbado, chaflanes, estado superficial). Si falta una, se producirán idas y venidas de confirmación en la fase de presupuesto o de primera pieza.
- Las tolerancias geométricas tienen prioridad sobre el apilamiento equivalente de cadenas de dimensiones: coaxialidad, perpendicularidad y posición expresadas con GD&T generan menos ambigüedad que varias dimensiones lineales con notas.
- Especificar lo que «no se exige» es igual de importante: ampliar las tolerancias de las superficies no de ajuste, no de sellado y no estéticas reduce directamente los costos de mecanizado e inspección.



