Conclusión en una frase: esta oleada de transferencia de pedidos se atasca primero en la revisión de planos
La capacidad de hacerse cargo de pedidos de piezas de precisión de gama alta no se juzga por cuántas máquinas de cinco ejes aparecen en la lista de equipos, sino por si antes de cotizar se ha leído bien el plano y se han señalado los elementos inciertos. Una cotización sin una revisión de planos adecuada es, en esencia, una apuesta incierta: apostar a que la pared delgada no se deforma, a que la herramienta es lo bastante larga para la cavidad profunda, a que nadie se toma en serio esa anotación de rugosidad. Si se pierde la apuesta, el plazo de entrega, el retrabajo y los criterios de inspección tendrán que renegociarse por completo.
Esta regla tiene límites de aplicación. Cuando la información del plano está completa, el material es convencional, el lote es estable y las tolerancias anotadas corresponden a la función, cotizar directamente es más eficiente y aclarar punto por punto retrasa el ritmo. Los escenarios en que falla están muy concentrados: pared delgada inferior a unos 0,8 mm, características menores de unos 2,5 mm, relación profundidad-anchura de cavidad profunda elevada, tolerancias estrictas mezcladas con superficies no funcionales, anotaciones ausentes o ambiguas; en estos casos, aclarar primero y cotizar después ahorra el costo de retrabajo de toda la cadena posterior.
Esto se ve más claro si se sitúa en el contexto del sector. Según el criterio de informes públicos del sector (Zhiyan Consulting, AskCI, 2024–2025), el mercado mundial de fabricación de componentes de precisión es del orden de 180.000–200.000 millones de dólares; el mercado chino de instrumentos de precisión fue de unos 898.800 millones de yuanes en 2024 y se prevé unos 943.740 millones de yuanes en 2025; los componentes estructurales y módulos de precisión para electrónica de consumo son del orden de 66.000–70.000 millones de dólares, de los cuales la aplicación en teléfonos inteligentes representa alrededor del 64 %. Estas son estadísticas y previsiones según el criterio de los informes, no un compromiso de capacidad de producción de ninguna fábrica. Lo que indican es que el volumen de pedidos existe, pero los pedidos están pasando de fijarse solo en el precio unitario a fijarse en la capacidad de ingeniería verificable, y la primera compuerta de la capacidad de ingeniería es la revisión de planos.
A continuación se avanza con el ritmo «anotación—consecuencia—corrección», desglosando categoría por categoría. Empecemos por el tipo de anotación menos llamativa pero más cara.
Lo más caro de un plano a menudo no es la dimensión, sino esa anotación
Cuando aparece una diferencia de precio en la cotización, la primera reacción de compras es «este proveedor es caro». Pero al desglosar dos cotizaciones se ve que la tolerancia de las dimensiones principales es exactamente igual; lo que difiere es esa frase del cajetín de títulos: «Todos los bordes vivos redondeados y desbarbados», o ese «Ra0,4» escrito junto a una superficie de ajuste. Estas dos líneas no cambian la función de la pieza, pero modifican directamente el número de amarres, la trayectoria de la herramienta, las horas de retoque manual y los elementos de inspección. En el sector es habitual que, con el mismo plano, distintas interpretaciones de las anotaciones arrojen una diferencia de una categoría en la cotización, y el plazo de entrega también varíe. Por eso, el primer paso al revisar un plano no es medir dimensiones, sino leer las anotaciones una por una y preguntar «¿hasta qué punto exige realmente esta frase?».
Cómo una anotación pasa de ser una línea a ser un costo
«Redondear y desbarbar» suena inofensivo, pero en el mecanizado depende del caso: si solo se trata de eliminar rebabas que enganchan, basta una herramienta desbarbadora común o pulido vibratorio; si se exige un radio de arista uniforme y sin marcas manuales, hay que recurrir a fresas de forma o a un proceso específico, y la inspección además debe verificar el radio de redondeo. Del mismo modo, «superficie de ajuste Ra0,4» implica avances menores, herramientas más afiladas, posible fresado de acabado o rectificado adicional, y si la rigidez del amarre no es suficiente habrá vibración de herramienta, lo que a su vez obliga a reducir parámetros y alarga el mecanizado. Nada de esto es un cambio de dimensión principal, pero todo entra en el costo.
La regla de decisión es simple: toda anotación que describa un «estado» y no una «dimensión» debe concretarse en un criterio medible antes de cotizar. Si no está claro, aclárelo; y una vez aclarado, que ingeniería y fábrica confirmen juntos si es factible.
| Todos los bordes vivos redondeados y desbarbados | Añade operaciones manuales/de pulido; la uniformidad del redondeo es difícil de controlar; la inspección se basa en criterios visuales | Alcance del desbarbado, si se permiten marcas manuales, si el redondeo lleva radio |
| Superficie de ajuste Ra0,4 / Ra0,8 | Requiere fresado de acabado o rectificado, avance reducido, herramientas exigentes, posible aumento de operaciones | Qué superficies son de ajuste, con qué método se evalúa la rugosidad, si puede relajarse |
| Tolerancias no indicadas según GB/T 1804-m | La banda de tolerancia general del contorno es amplia y normalmente no afecta al costo | Confirmar el grado de tolerancia no indicada para evitar confundirlo con dimensiones clave |
| Mecanizado de acabado tras tratamiento térmico | Corte o rectificado en estado duro, gran desgaste de herramienta, altos requisitos de amarre | Rango de dureza, orden de tratamiento térmico y mecanizado |
| Anodizado/negro de óxido superficial | Añade operaciones subcontratadas y logística; color y espesor de capa varían por lote | Espesor de capa, muestra de color, si se enmascaran superficies específicas |
Esta tabla no sirve para memorizarla, sino como plantilla: al recibir un plano, primero repase la columna de anotaciones y el cajetín de títulos, y todo lo que coincida con la tabla, anótelo punto por punto en la lista de aclaraciones para la cotización. Las dimensiones principales suelen entenderse a simple vista; lo que realmente hace que la cotización se revise una y otra vez suelen ser estas frases que nadie mira con detalle.
Anotación de tolerancias: clasificar por función, no dejar que un ±0,005 encarezca toda la pieza
Donde más fácilmente se gasta dinero de más en un plano no es en las dimensiones principales, sino en esa serie de tolerancias estrictas sin base funcional. En la misma pieza de aluminio, marcar la superficie de ajuste con ±0,01 mm y el resto del contorno con ±0,1 mm, frente a marcar todo el plano uniformemente con ±0,005 mm, son dos trabajos distintos en cuanto a proceso: el primero se cubre con un solo amarre y trayectorias convencionales; el segundo suele exigir añadir referencias de amarre, reducir el avance, dejar margen para el acabado, y la inspección pasa del calibre de herradura a la CMM. La práctica habitual del sector es anotar en tres niveles según la función, en lugar de aplicar un criterio único a todo el plano.
Cómo dividir las tres bandas de tolerancia
| Zona/Función | Bandas de tolerancia habituales | Implicación de proceso | Recomendación de acotación |
|---|---|---|---|
| Superficies de ajuste, agujeros de posicionamiento, asientos de rodamiento | ±0,005–±0,02 mm | Requiere controlar la referencia de amarre y el desgaste de la herramienta; puede necesitar acabado fino o rectificado | Conservar, pero indicar la pieza de ajuste y la referencia |
| Contornos generales, formas, escalones | ±0,01–0,05 mm (intervalo habitual en CNC de precisión convencional) | Se cubre con un solo amarre; es capacidad convencional | Acotar según necesidad de montaje, no es necesario ajustar |
| Superficies no funcionales, ranuras de alivio, fondo de cavidades internas | ±0,1–±0,3 mm o tolerancia no acotada | No entra en la cadena de ajuste; relajarla ahorra amarres e inspección | Indicar de forma unificada con tolerancia no acotada, evitar acotar punto por punto |
Qué pasa si se acota demasiado estricto y cuándo ni siendo estricto se garantiza
Ajustar una superficie no funcional a ±0,005 mm tiene como consecuencia directa: aumento del número de amarres, parámetros de corte forzadamente conservadores y mayor frecuencia de inspección. La diferencia de precio suele venir de estos tres factores, no del precio unitario del material. A la inversa, aunque se acote estricto, las piezas de pared delgada (espesor inferior a unos 0,8 mm), las estructuras de gran voladizo y las piezas con mecanizado fino tras tratamiento térmico no necesariamente entran de forma estable en una banda de tolerancia estricta: la deformación y las tensiones residuales se comen el margen. En estos casos hay que confirmar con la fábrica antes de cotizar: ¿relajar la tolerancia, cambiar la estructura o añadir alivio de tensiones o mecanizado por etapas?
Acciones concretas: primero delimitar las superficies funcionales y dar tolerancia estricta solo a las cotas de la cadena de ajuste; usar tolerancia no acotada de forma unificada en las superficies no funcionales; acotar por separado las paredes delgadas y las cavidades profundas, indicando los tratamientos de proceso permitidos. Si el plano no especifica claramente la referencia, preguntar activamente a ingeniería; no dar por hecho que la fábrica lo adivinará.
Pared delgada, características diminutas, cavidad profunda: las tres características para las que primero se hace DFM y luego se cotiza
Las grandes diferencias de precio unitario en los presupuestos a menudo no se deben a la diferencia de equipos, sino a que estas tres categorías de características no se identificaron en el plano. La práctica habitual del sector es: si se cumple cualquiera de ellas, emitir primero un informe DFM y luego dar precio. Según criterios del sector, una pared delgada inferior a unos 0,8 mm y características de tamaño inferior a unos 2,5 mm suelen requerir revisión; los umbrales concretos varían con el material y la estructura, y la confirmación se basa en el plano y el criterio de proceso de la fábrica.
Lista de verificación DFM antes de cotizar (en orden)
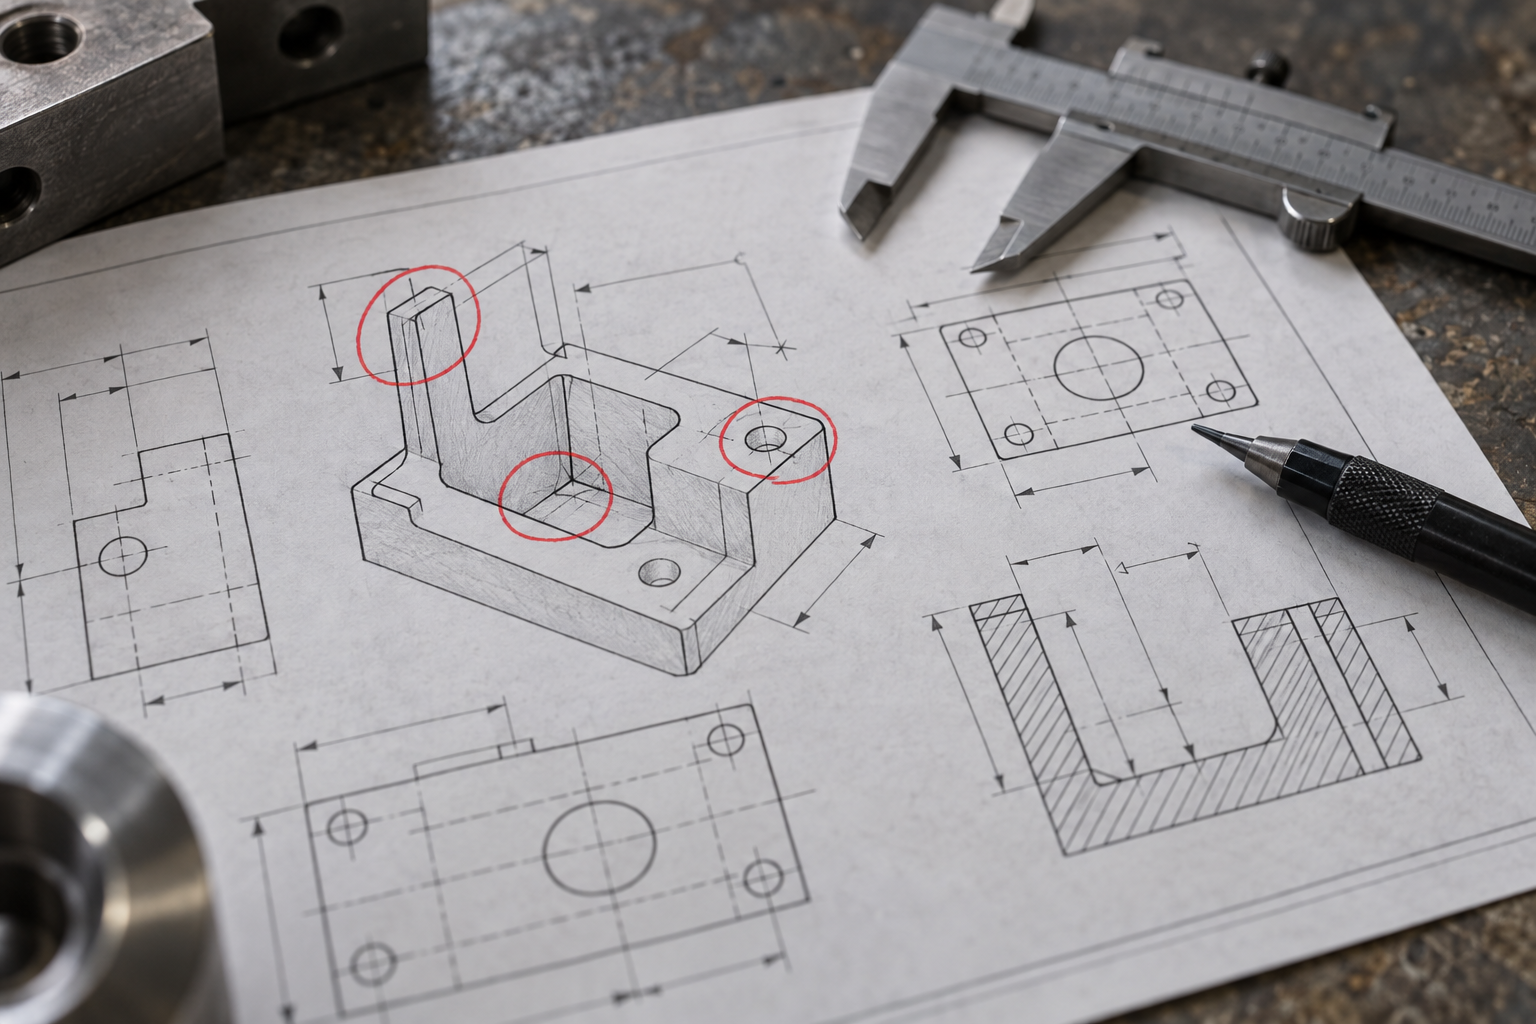
El DFM previo ha pasado de ser un «anexo del presupuesto» a una «puerta de fabricabilidad»: muchos pedidos deciden si cotizar o no tras ver la conclusión del DFM. Pero atención: la capacidad de DFM debe ser verificable; no basta con que la otra parte diga que puede hacerlo. Se puede exigir que en el informe se detallen el plan de herramientas, el número de amarres y el método de inspección, en lugar de un simple «no hay problema».
Recorrido de una pieza de soporte: de la consulta a la alineación de criterios de aceptación
Recorrer un plano real de un soporte de equipo de automatización es más útil que explicar diez principios. Puntos clave del plano: dos agujeros de posicionamiento marcados ±0,01, pared lateral de 0,6 mm de espesor, una cavidad interna con relación profundidad-anchura de aproximadamente 3:1, superficie de ajuste marcada Ra0,8, material 6061-T6, lote de 200 piezas. Si este plano se envía directamente a cotizar, los presupuestos que vuelven pueden diferir al doble: la diferencia está en el número de amarres y el criterio de inspección, no en las cotas principales.
Cuatro cosas que hay que aclarar antes de cotizar
- Agujero de posicionamiento ±0,01: ¿es posicionamiento de montaje o solo referencia de proceso? Si es posicionamiento, ¿se inspecciona con medición por coordenadas o con calibre pasa-no pasa? Acotar por separado la banda de tolerancia del diámetro y la posición; no dar solo una tolerancia dimensional.
- Pared delgada de 0,6 mm: durante el fresado fino, la fuerza de sujeción deforma; hay que confirmar si se deja una protuberancia de proceso o se cambia a mecanizado por etapas; de lo contrario, al soltar la sujeción el rebote supera la tolerancia.
- Cavidad profunda 3:1: una fresa vertical convencional con esta relación longitud-diámetro vibra; hay que confirmar si el proveedor dispone de herramientas alargadas o si se puede cambiar a radios y pasadas por capas.
- Superficie de ajuste Ra0,8: ¿es superficie de sellado o superficie de contacto normal? La primera no se puede omitir; la segunda puede relajarse a Ra1,6 o incluso Ra3,2, ahorrando una operación de fresado fino.
Qué se cambió y cuántos amarres se redujeron
Tras la aclaración se modificaron tres acotaciones: la tolerancia de las superficies no funcionales se relajó de ±0,05 a ±0,1; se añadió R2 a las esquinas de la cavidad profunda y se indicó la dirección de acceso de la herramienta; en el cajetín se añadió «superficie de ajuste Ra0,8, el resto Ra3,2, aristas vivas redondeadas 0,3». Tras los cambios, los amarres pasaron de 4 a 2 (una cara una vez, la cara opuesta otra vez), el tiempo por pieza bajó y los puntos de inspección pasaron de dimensión completa a lista de cotas clave más medición por coordenadas de la primera pieza. El criterio de inspección se acordó en paralelo: agujeros de posicionamiento y superficies de ajuste con medición por coordenadas, el resto con calibre de herradura.
Criterios de aceptación e inspección: si el plano no lo especifica, el retrabajo es un conflicto entre ambas partes
El mismo agujero: la medición por coordenadas da φ10,012, el calibre pasa-no pasa indica «pasa el lado pasa, no entra el lado no pasa», y el calibre de herradura dice «ajustado». Tres métodos, tres conclusiones, ¿quién tiene razón? Todos: siempre que el plano especifique cuál se usa. Si el plano no indica el criterio de inspección, equivale a dejar la decisión al azar; en cuanto llega el lote, empieza el conflicto.
Cómo se mide una cota determina si se considera conforme
Práctica habitual: agujeros de ajuste, agujeros de posicionamiento, superficies de referencia se miden con medición por coordenadas o máquina de visión, emitiendo informe de primera pieza; roscas, agujeros pasantes con calibre pasa-no pasa; diámetros exteriores en lote con calibre de herradura por muestreo. Pero la misma cota medida con otro método puede diferir de unas micras a más de diez: la medición por coordenadas mide coordenadas puntuales, el calibre pasa-no pasa mide la dimensión funcional, que incluye el error de forma. Por eso en el plano hay que indicar: lista de cotas clave + método de inspección + muestreo o inspección al 100 %. Si no se indica, la fábrica mide según su costumbre y compras verifica según la suya; si en el acta de aceptación los dos números no coinciden, ¿quién paga el retrabajo?
| Característica | Método habitual | Acordar antes de cotizar |
|---|---|---|
| Agujero de posicionamiento / agujero de ajuste | CMM, máquina de medición por visión | Si se emite informe de primera pieza, cuántos puntos medir |
| Rosca | Calibre pasa/no pasa | Grado del calibre, proporción de muestreo |
| Diámetro exterior en lote | Calibre de herradura / micrómetro | Número de muestras, límites superior e inferior de aceptación |
| Contorno de pared delgada | Combinación de máquina de visión + CMM | Posición de los puntos de medición, si incluye deformación |
| Superficie de ajuste con rugosidad | Muestreo con rugosímetro | Valor Ra, en qué puntos medir |
El error más fácil de cometer en el lado de compras: comparar solo el precio unitario, sin comparar el esquema de sujeción ni el criterio de inspección. El proveedor A cotiza 80 yuanes con dos sujeciones e inspección al 100 % con CMM; el proveedor B cotiza 65 yuanes con cuatro sujeciones y muestreo con calibre de herradura: el precio unitario de B es más bajo, pero todo el riesgo de consistencia en el lote se traslada a la línea de ensamblaje. El costo total realmente comparable = precio unitario + horas de trabajo por el número de sujeciones + horas de inspección + retrabajo potencial.
Lista de aclaraciones antes de cotizar: una tabla que se puede entregar a ingeniería y usar directamente
Reúne los puntos dispersos de las secciones anteriores en una sola tabla: compras la envía a ingeniería, ingeniería la devuelve a la fábrica, y en una sola ronda queda alineada. No es una sugerencia de cortesía, sino una herramienta para eliminar de antemano las «diferencias de cotización» y las «disputas de aceptación». La tabla siguiente se organiza en seis dimensiones, y cada punto indica «qué pasa si no se aclara».
| Dimensión | Qué hay que aclarar | Consecuencia de no aclarar |
|---|---|---|
| Cotas/tolerancias | Qué superficies son de ajuste y cuáles no funcionales; si las tolerancias estrictas se pueden relajar | Toda la pieza se cotiza según el grado más estricto, costo inflado; o la fábrica mecaniza según su experiencia y la inspección la rechaza |
| Material y estado | Grado, tratamiento térmico/alivio de tensiones, estado del material entrante (placa/barra/forja) | Tras sustituir el material, cambian la dureza, la maquinabilidad y la deformación, y las cotas se desvían |
| Superficie y anotaciones | Superficies concretas con rugosidad, alcance del desbarbado, si se requiere anodizado/pasivado/chorro de arena | Una frase en las anotaciones puede añadir una sujeción más o un retoque manual, y cambian tanto la cotización como el plazo de entrega |
| Método de inspección | Si las cotas clave se miden con CMM, máquina de visión o calibre de herradura; si se requiere informe de primera pieza | La misma pieza con diferentes instrumentos de medición da resultados distintos, y la responsabilidad del retrabajo no queda clara |
| Lote y embalaje | Pieza única, lote pequeño, producción en serie; si se requiere embalaje antiarañazos e identificación por cajas | No se mencionaron los requisitos de consistencia del lote; la primera pieza conforme no significa que el lote sea conforme |
| Si se permite modificar el diseño | Si en paredes delgadas, cavidades profundas o esquinas internas agudas se pueden ajustar ligeramente los radios o aumentar el espesor | El taller no se atreve a modificar y solo puede hacerlo con múltiples amarres, lo que eleva el costo y el riesgo |
El uso es muy sencillo: compras completa las dos columnas de la izquierda, ingeniería confirma la tercera columna y el taller responde punto por punto en la cotización. Si en cualquier fila de la tabla se escribe «pendiente de confirmar», la cotización debe considerarse un valor estimado, no un precio comprometido.
Preguntas frecuentes
Las siguientes son las preguntas más habituales en la fase de cotización y las que más fácilmente se responden mal. En las respuestas no hay compromisos de plazo de entrega ni garantías de precisión, solo criterios de decisión y los puntos que deben confirmarse con ingeniería.
El plano indica ±0,005 mm, ¿seguro que se puede lograr?
No se puede generalizar. En el sector, la banda de tolerancia habitual del mecanizado CNC de precisión es de aproximadamente ±0,01–0,05 mm, según la característica, el material y el amarre; ±0,005 mm pertenece a un nivel más estricto, y si se puede garantizar de forma estable depende de la ubicación de la cota, de si la referencia es uniforme, de si se requieren múltiples amarres y de si los medios de inspección del taller pueden reproducirlo. Lo correcto es: describir claramente el requisito funcional de esa cota y dejar que el taller, tras evaluarlo, indique la banda de tolerancia que puede comprometer, en lugar de fijarla primero y exigir que se cumpla.
¿Se puede mecanizar una pared delgada de 0,6 mm?
Una pared delgada inferior a unos 0,8 mm normalmente requiere primero una revisión DFM (criterio habitual del sector). 0,6 mm no es imposible, pero depende de la altura de la pared, el material, si está en voladizo, si hay nervios de refuerzo y de si se deformará al ser sujetada durante el amarre. Se recomienda indicar en el plano las estructuras de refuerzo o tetones de proceso permitidos, y aceptar las soluciones de soporte temporal que proponga el taller. Si finalmente se puede hacer de forma estable debe verificarse con muestras; no se puede concluir directamente solo con el plano.
La superficie de ajuste está marcada Ra0,4, ¿hay que pagar más?
Normalmente afecta al costo, porque suele implicar avances más lentos, herramientas más finas o operaciones adicionales de acabado, y la inspección también puede pasar de un calibre a un rugosímetro o un instrumento de visión. Primero confirme si esa superficie realmente necesita Ra0,4: si es solo una superficie estética, Ra1,6 o Ra3,2 suelen ser suficientes; si es una superficie de sellado o de ajuste deslizante, entonces vale la pena mantenerla. Explicar bien la función ahorra más costo que indicar directamente un número.
¿Cuánto tarda la cotización? ¿Se puede hacer primero una pieza de validación?
El tiempo de cotización depende de la integridad del plano y de las rondas de aclaración: cuando la información está completa y el material es convencional, suele ser más rápido; cuando hay paredes delgadas, cavidades profundas, acumulación de tolerancias estrictas o roscas no estándar, se requiere primero una revisión DFM y el tiempo se alarga. La validación de una sola pieza es una práctica común tanto en CNC como en impresión 3D, y sirve para confirmar el esquema de amarre y las cotas clave, pero una pieza única conforme no equivale a consistencia en el lote; antes del lote aún deben confirmarse el muestreo y los criterios de inspección. Los tiempos concretos deben regirse por la respuesta real a la solicitud de cotización.
El plano no indica el método de inspección, ¿con qué criterio se acepta?
Este es un punto muy propenso a disputas por retrabajo. La misma pieza medida con una máquina de medición por coordenadas, un instrumento de visión o un calibre puede dar resultados distintos. En la fase de cotización debe acordarse: qué cotas son clave, con qué equipo se miden, si es muestreo o inspección al 100 % y si se requiere informe de primera pieza. Lo que no esté indicado en el plano conviene complementarlo con una nota de criterios de inspección al confirmar el pedido, firmada por ambas partes, para evitar que cada uno interprete a su manera en la aceptación.
Key takeaways
- Tolerancias anotadas por niveles según su función: solo las superficies de ajuste y de posicionamiento llevan tolerancias estrictas; el resto usa tolerancias generales, de lo contrario el costo se calcula según el punto más estricto.
- Cuando el espesor de pared es inferior a unos 0,8 mm y las características son menores de unos 2,5 mm, primero se realiza una revisión DFM y luego se cotiza; de lo contrario, la deformación y la rotura de herramienta se convertirán en retrabajo en lugar de un problema de mecanizado.
- Características como cavidades profundas, esquinas internas agudas y roscas no estándar deben indicar en el plano la dirección de accesibilidad de la herramienta; si no se puede indicar, significa que el diseño aún no está definido y la cotización solo puede ser condicional.
- Anotaciones como rugosidad, desbarbado, chaflanes y mecanizado posterior al tratamiento térmico determinan las horas de inspección y el número de amarres, y marcan una diferencia en el costo total mayor que el precio unitario.
- Al solicitar cotización, incluya en el plano o en las notas adjuntas el método de inspección de las dimensiones clave (CMM, máquina de medición por visión, calibre de herradura, calibre pasa/no pasa) para evitar criterios de aceptación inconsistentes.



