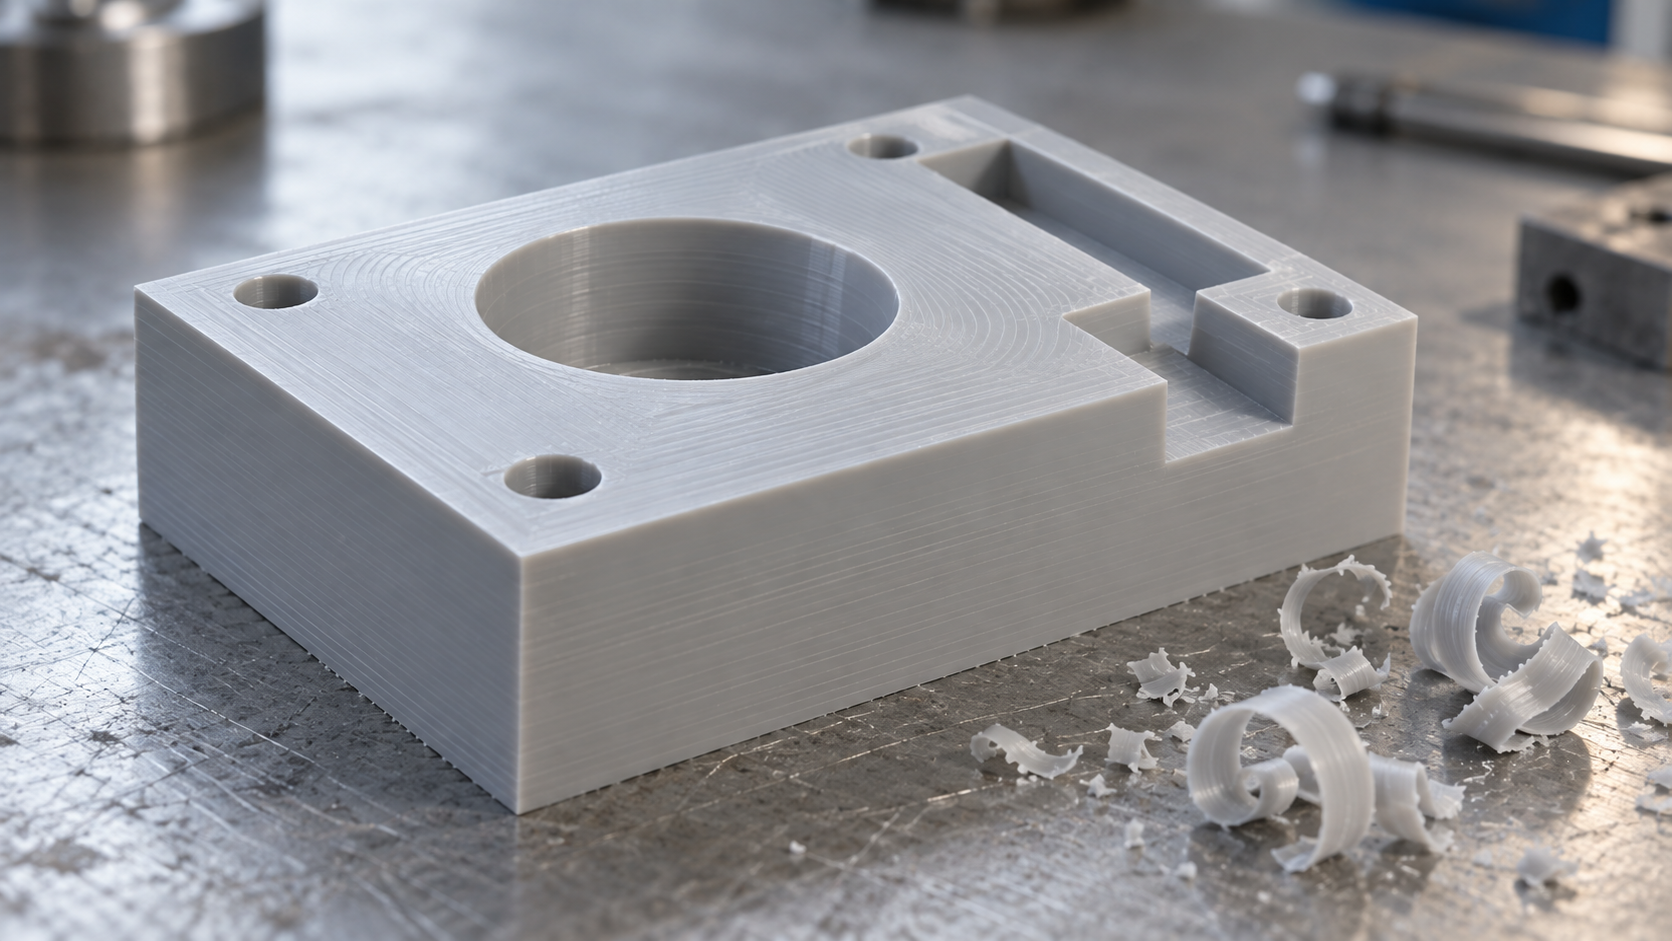
Después de que devuelvan una placa de PVC: primero hay que distinguir si es un problema del material o del mecanizado
En el taller es habitual ver esta escena: una placa de PVC mecanizada llega a la línea de montaje y el control de calidad detecta bordes amarilleados, zonas con bordes fundidos y hilos, y algunas posiciones de taladro que no coinciden en dimensión. La primera reacción de compras es "este lote de placas de PVC no sirve" y pide al proveedor que cambie el material. Pero si la misma placa se cambia a otra máquina y se corta de nuevo con otra herramienta, el problema suele desaparecer; esto indica que la causa raíz de la devolución no está necesariamente en el material en sí.
El comportamiento de mecanizado del PVC es el resultado de la acción conjunta de el sistema de formulación, el calor de corte y la selección del proceso, y no algo que determine una sola marca. La misma placa, cortada con una herramienta desafilada a altas revoluciones, se quemará; cortada con una herramienta afilada y una evacuación de virutas razonable, dará una sección limpia. La diferencia entre PVC blando y rígido es también mucho mayor que la que hay entre dos marcas de metal. Por eso la línea principal de este contenido es clara: primero separar "problema del material" y "problema del mecanizado", y después hablar de cómo elegir el proceso.
La verdadera posición del PVC como material de ingeniería
En el taller, el PVC suele considerarse un "sustituto barato", pero en realidad tiene límites de aplicación bien definidos. Sus ventajas se concentran en varias direcciones: bajo coste de materia prima, comportamiento estable frente a ácidos, bases y la mayoría de medios químicos inorgánicos, buena aislación eléctrica, posibilidad de pegado con disolvente y también soldadura por aire caliente, y formulaciones ignífugas muy comunes en aplicaciones eléctricas y de construcción. Estas características han hecho que el PVC ocupe desde hace tiempo un lugar en placas de protección de equipos químicos, revestimientos de cuadros eléctricos, componentes de tratamiento de agua y piezas de exposición y validación estructural.
Sus puntos débiles también son claros. La temperatura de deformación por calor del PVC no es alta y se reblandece con facilidad cerca de fuentes de calor o por calor de fricción; bajo carga continua prolongada aparece fluencia, es decir, deformación lenta; la resistencia a la intemperie y a los disolventes depende en gran medida de la formulación: el contenido de plastificantes, el sistema de estabilizantes y la presencia o no de retardantes de llama hacen que un mismo tipo de "PVC" se comporte de forma completamente distinta. Por eso, al seleccionar material no basta con escribir "PVC"; hay que concretar la placa, la barra o la marca de granulado.
Placas y barras frente a granulado de inyección no son el mismo conjunto de conclusiones
Las placas y barras de PVC para mecanizado suelen ser semielaborados ya conformados y estabilizados; al cortarlos, lo que importa es la evacuación de virutas, el calor de corte y la deformación por sujeción. El granulado de PVC para inyección, en cambio, pasa por fusión, flujo y contracción en el enfriamiento, y lo que importa es la fluidez, la estabilidad térmica y la evacuación de aire del molde. La orientación de la formulación, la ventana de procesamiento y los puntos clave de aceptación son distintos en ambos casos. Deducir el rendimiento de una pieza inyectada a partir de la experiencia de corte de placas, o al contrario, lleva fácilmente a conclusiones erróneas. Antes de tomar decisiones de proceso, hay que confirmar primero qué tipo de material se tiene entre manos y después hablar de parámetros y aceptación.
Mecanizado CNC de PVC: lógica práctica de herramienta, evacuación de virutas y calor de corte
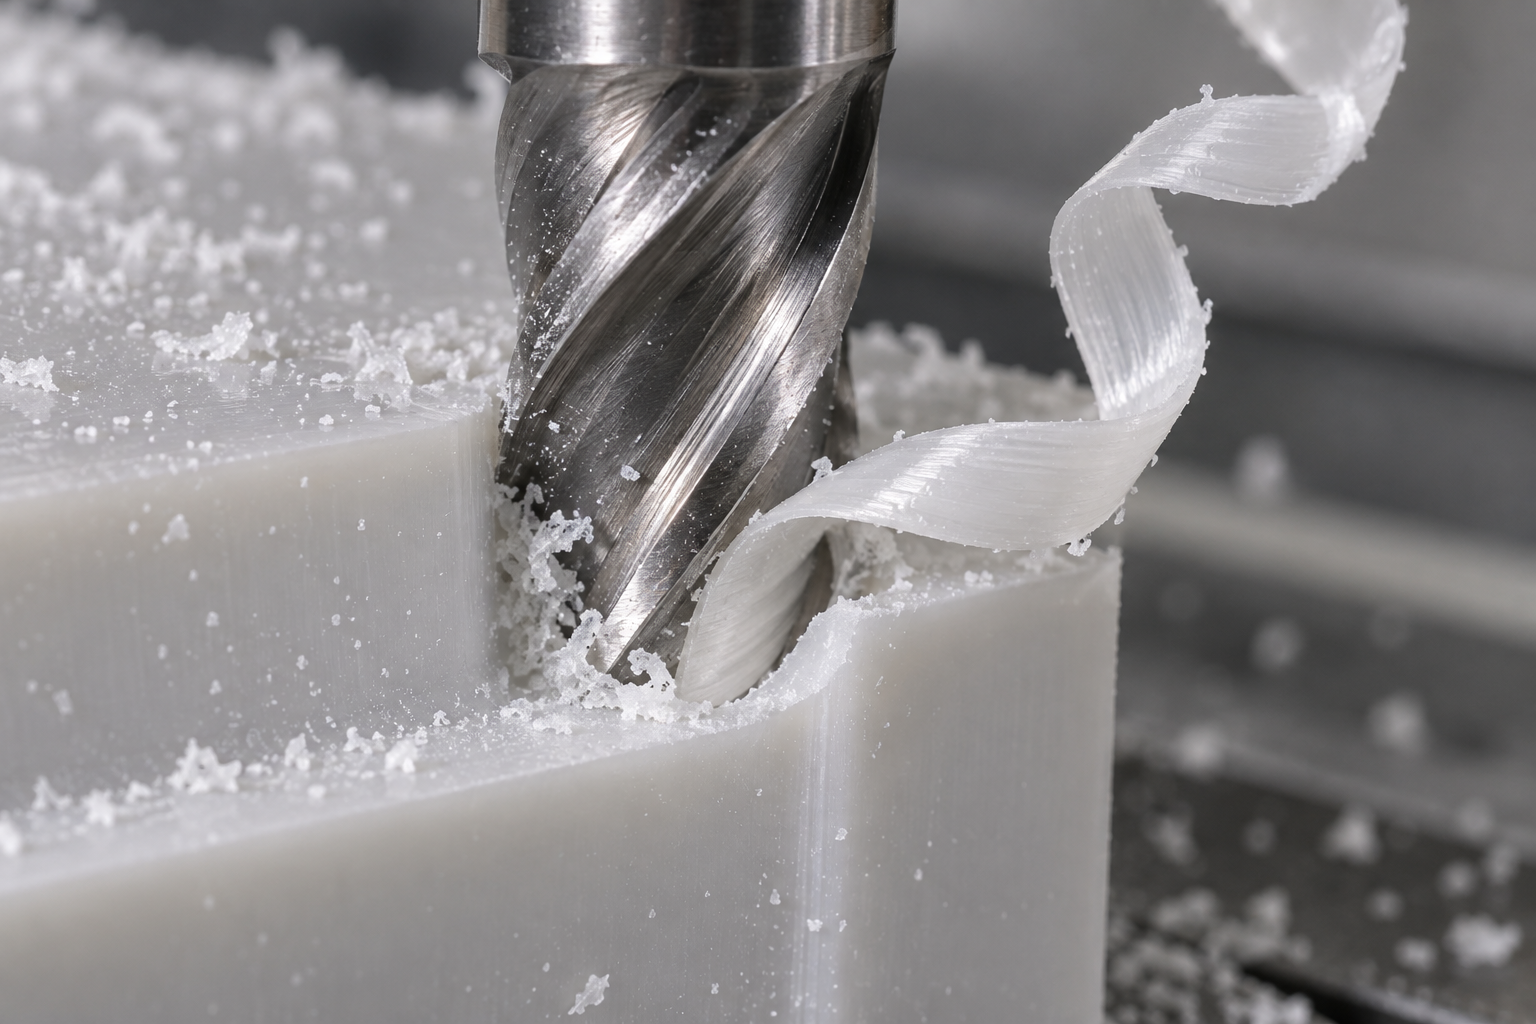
El PVC no es difícil de cortar en CNC, pero es especialmente sensible al calor de corte. Las formulaciones blandas y plastificadas tienden sobre todo a pegarse a la herramienta, y en el filo se acumula rápidamente una capa de filo de aportación que convierte un borde originalmente afilado en un arco romo; la superficie cortada queda brillante y pegajosa, y las dimensiones empiezan a desviarse. El diagnóstico más fiable en planta no es cambiar primero los parámetros, sino mirar primero la viruta: el estado ideal es una viruta en tira o en rollo corto, continua pero quebradiza, con un color cercano al del material base; si la viruta sale blanda, con hilos o pegada a la herramienta, significa que el calor se está acumulando y hay que reducir la generación de calor por unidad de tiempo.
En cuanto a la estrategia, el PVC se adapta mejor a herramientas afiladas con una mayor profundidad de corte y un avance por diente moderado, dejando que la viruta se lleve el calor, en lugar de usar altas revoluciones y poca profundidad de corte frotando repetidamente la misma zona. La evacuación de virutas debe ser fluida; si la viruta vuelve a cortarse en la ranura, la temperatura local sube rápidamente. En cuanto al enfriamiento, el aire comprimido suele ser más limpio que una gran cantidad de refrigerante y también facilita observar la forma de la viruta; si hay que usar refrigeración líquida, hay que tener en cuenta que algunas formulaciones son sensibles a componentes del refrigerante y pueden provocar blanqueamiento superficial o grietas por tensión, por lo que se recomienda validar primero con una muestra pequeña.
Causas del amarilleamiento y los bordes fundidos
El amarilleamiento de los bordes y los bordes fundidos localizados son casi siempre daño térmico, no un cambio de color del material en sí. Hay tres fuentes comunes: calor por fricción tras el desgaste de la herramienta, avance demasiado lento que hace que el filo permanezca en la misma posición y fuerza de sujeción excesiva que genera fricción adicional entre la pieza y la herramienta. Las piezas de pared delgada también se deforman con facilidad al ser sujetadas por el utillaje y luego recuperan su forma al soltarlas, lo que se manifiesta como "dimensiones que no coinciden". Para desbarbar se recomienda usar un raspador afilado o una lima de dientes finos en una sola dirección, evitando que una muela de alta velocidad vuelva a quemar y amarillear el borde; cuando haya que pulir, usar bajas revoluciones y poca presión, en varias pasadas.
Prototipos y pequeñas series: ¿CNC, moldeo por réplica al vacío o inyección para el PVC?
Para fabricar prototipos de piezas de PVC, la elección de la ruta suele influir más en el resultado que el propio material. Las tres rutas tienen sus límites: el mecanizado CNC de placas es adecuado para piezas únicas y validación estructural, y permite obtener directamente la sensación del material real y la respuesta de montaje; el moldeo por réplica al vacío (réplica de prototipos) utiliza un molde maestro para reproducir varias piezas de aspecto, y es adecuado para pequeñas series de prueba o maquetas de feria; el moldeo por inyección es la verdadera producción en serie, pero requiere fabricar el molde, con mayor inversión y plazo iniciales. El criterio de decisión es sencillo: cuántas piezas se necesitan, si hay que modificar la estructura y qué nivel de acabado se exige.
| Ruta | Escenario adecuado | Puntos clave de adaptación del PVC |
|---|---|---|
| Mecanizado CNC | Pieza única, validación estructural, prueba de montaje | Corte directo de placa o barra; atención al calor de corte y a la deformación por sujeción |
| Moldeo por réplica al vacío | Piezas de aspecto en pequeñas series, reproducción consistente de varias piezas | La calidad superficial del molde maestro determina el aspecto de las piezas reproducidas; el material de colada no equivale exactamente al rendimiento del PVC |
| Moldeo por inyección | Producción en serie, necesidad de rendimiento uniforme y amortización de costes | Requiere molde; el sistema de granulado de PVC es distinto del de placa, y la contracción y la formulación deben confirmarse con ingeniería |
需要提醒的是:真空复模复制件通常使用浇注树脂体系,其耐化学性与阻燃表现未必与 PVC 板材一致。如果零件最终要接触酸碱或需要阻燃认证,别默认复模件能替代 PVC 本体,应把使用环境提前告诉工程。若只是外观与装配验证,复模件足够;若涉及长期受力或化学接触,直接走 CNC 或评估其他材料更稳妥。
PVC 件的验收与常见失效模式
验收 PVC 件时,先把加工热损伤和材料固有缺陷分开判定,否则很容易误退。外观上重点看发黄、熔边和划伤:发黄与熔边通常集中在切削热最高的区域,属于加工侧问题;而原料本身的色差、杂质点或内部气孔则分布随机,与刀路无关。尺寸方面,PVC 件在加工后可能因残余应力释放出现缓慢漂移,建议在恒温环境放置一段时间后再复测关键尺寸,而不是下线即判。
装配环节要留意两点:一是螺纹强度,PVC 偏软,反复拆装或过扭容易滑牙,必要时改用金属嵌件或加大螺纹啮合长度;二是粘接,PVC 粘接前需清洁并打磨粘接面,去除脱模剂与油污,溶剂型胶粘剂的效果依配方差异较大,建议先做小样验证再批量施工。把这几项列成检查表,比事后争论“是不是材料问题”更有效。
常见问题(FAQ)
下面几个问题,基本覆盖了 PVC 从选材到验收最常被追问的点。答案尽量给判断逻辑,不给绝对数字——PVC 的表现高度依赖具体配方与加工条件,拿不准时建议和工程一起确认。
PVC 能不能做 CNC 加工?
可以。PVC 板材和棒材在 CNC 铣削、车削、钻孔上都有实际应用,但它的切削表现偏“软而黏”,容易粘刀、排屑不畅。关键在于用锋利刀具、控制切削热、及时排屑,而不是套用金属的切削参数。加工前建议先确认板材的配方类型,不同配方差异明显。
为什么 PVC 加工后边缘会发黄?
多数情况是切削热积累导致的局部热损伤,而不是材料本身不合格。进给偏慢、刀具变钝、反复在同一位置摩擦,都会让切屑和刃口附近温度升高,出现黄边或熔边。先看切屑形态和刀具磨损,再决定是调参数还是换刀具,通常比直接换材料更有效。
PVC 手板能不能做真空复模?
真空复模(手板复模)本身适合用一件母模复制多件外观件,但复模常用的是聚氨酯类材料,和 PVC 不是同一体系。如果你的目标是“PVC 材质的手板”,更直接的做法是 CNC 加工 PVC 板材;如果只是要小批量外观件,可以讨论用复模替代,具体以工程评估为准。
机加工用的 PVC 和注塑用的 PVC 是一回事吗?
不是。机加工用的是已成型的板材或棒材,注塑用的是粒料,两者的配方、添加剂和加工历史都不同,机械与热表现不能直接互相套用。一个牌号在板材上表现良好,不代表对应的注塑料在注塑件上也有同样结论。
PVC 件长期使用会不会变形?
有可能。PVC 的热变形温度不算高,长期受力下存在蠕变倾向,温度、载荷和支撑方式都会影响结果。如果零件要长期承力或处于较高温度环境,建议在选材阶段就把使用工况讲清楚,必要时考虑换材料或调整结构,而不是事后补救。
Key takeaways
- Las ventajas del PVC son el coste, la resistencia química y la facilidad de pegado; sus puntos débiles son la sensibilidad térmica, el pegado de virutas a la herramienta y la estabilidad dimensional a largo plazo. Al seleccionar, hay que decidir según el uso y no según el precio.
- La clave del mecanizado CNC de PVC reside en la agudeza de la herramienta, la evacuación de virutas y el control del calor de corte; el amarilleamiento, los bordes fundidos y las rebabas provienen en su mayoría del calor por fricción y no del material en sí.
- En la fase de prototipo, tanto el mecanizado de placas de PVC como el moldeo por réplica al vacío permiten obtener rápidamente piezas con un aspecto cercano al de producción, pero el moldeo por réplica es más adecuado para la reproducción en pequeñas series, mientras que para la validación de una sola pieza el CNC sigue siendo más directo.
- El PVC de inyección y el PVC de mecanizado son dos sistemas de formulación distintos; que una pieza mecanizada supere la validación no significa que la pieza inyectada tenga un rendimiento equivalente, por lo que deben confirmarse por separado.
- Al inspeccionar piezas de PVC, hay que evaluar por separado el aspecto, las dimensiones y el montaje; primero se confirma si se trata de daño térmico de mecanizado y después se habla de tolerancias y rechazo.



