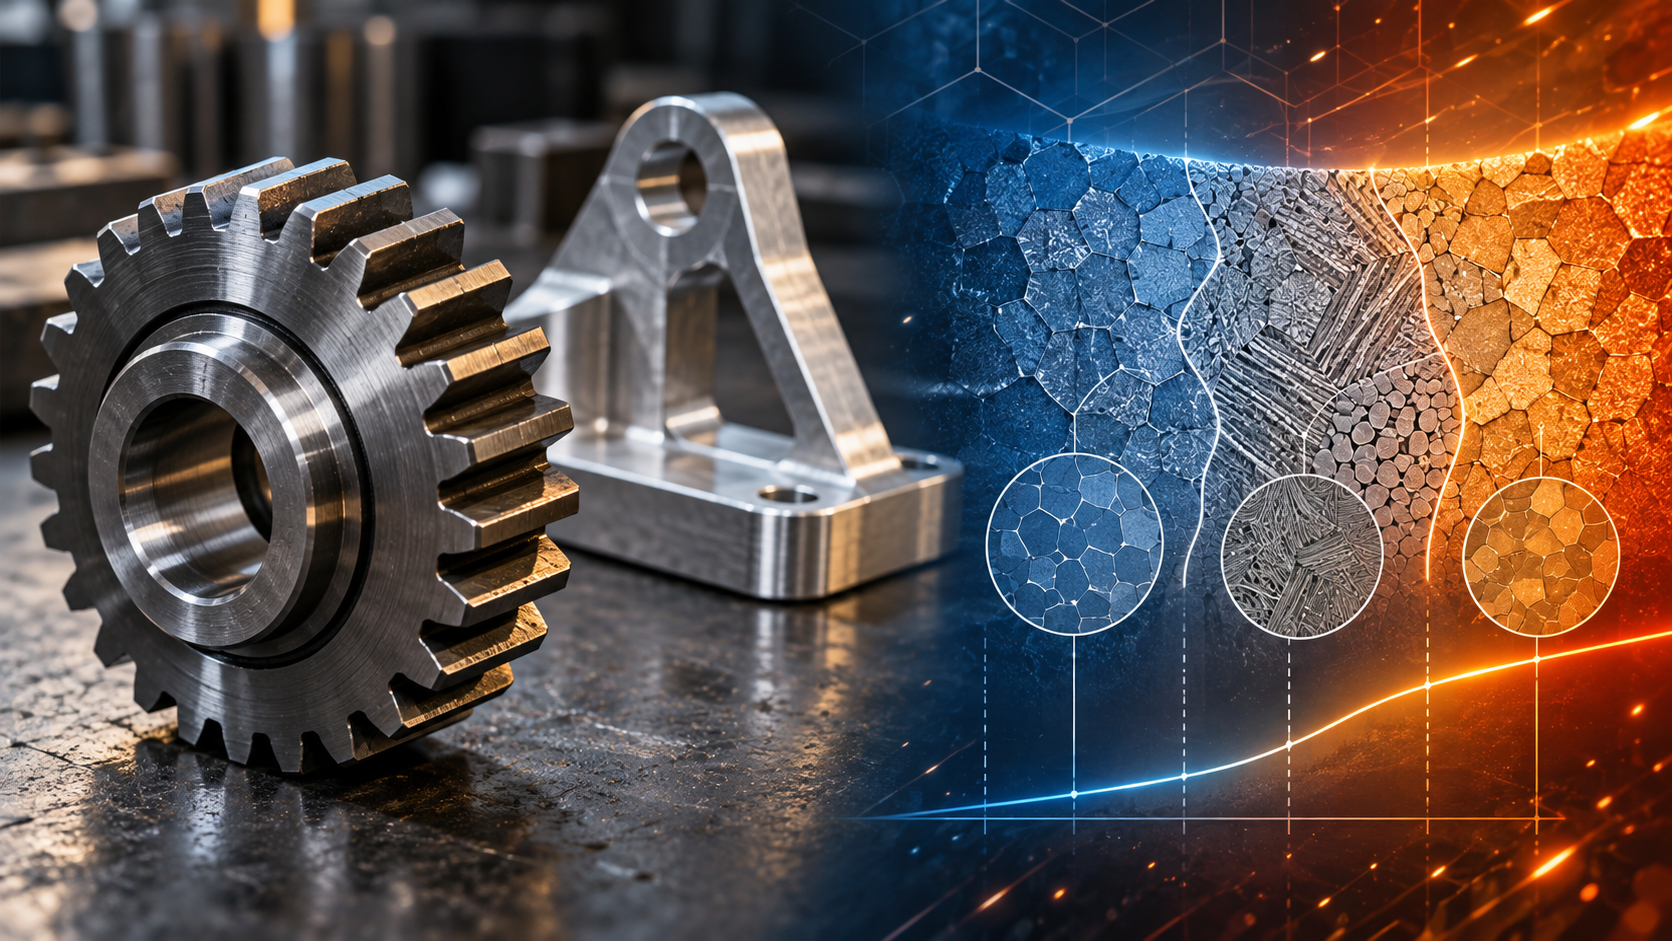
Empecemos por una grieta: por qué "sin tratamiento térmico" se convierte en un problema
El retrabajo más doloroso de cabeza en el taller no suele ser una dimensión fuera de tolerancia, sino una pieza que se agrieta de repente tras el montaje o después de un tiempo en uso. Hubo un lote de conectores de acero mecanizados por CNC cuyas dimensiones en plano eran todas conformes y que se insertaron sin problemas durante el montaje, pero tras unas semanas de funcionamiento en la máquina aparecieron microfisuras en el radio donde se concentran las tensiones. Al rastrear el registro del proceso se descubrió que la pieza en bruto era una forja, y que tras el desbaste se pasó directamente al acabado, sin recocido para alivio de tensiones ni proceso final de revenido. La pieza "tenía la forma correcta", pero no "el estado correcto".
La raíz de este tipo de problemas radica en que: el tratamiento térmico no es un proceso decorativo, sino un medio de control del rendimiento del material y de la estabilidad dimensional. Determina la microestructura interna del material, la distribución de las tensiones residuales y el equilibrio entre dureza y tenacidad. Si falta un tratamiento térmico clave, la pieza puede tener suficiente dureza pero ser frágil, cumplir dimensionalmente a corto plazo pero derivar a largo plazo, o fallar prematuramente bajo cargas alternantes.
Muchos ingenieros tienen la costumbre de centrar la atención en la designación del material y la precisión de mecanizado, pero consideran el tratamiento térmico como "algo que el proveedor resolverá por su cuenta". Sin embargo, la designación del material solo especifica el rango de composición; lo que realmente determina el comportamiento en servicio es la composición más el estado de tratamiento térmico. Para un mismo acero, la diferencia de propiedades entre el estado recocido y el estado templado y revenido puede ser mayor que la diferencia entre dos designaciones distintas.
Por eso, la pregunta "¿qué materiales necesitan tratamiento térmico?" no puede responderse solo según si son metálicos o no metálicos, sino que hay que volver a tres criterios: si el material obtiene el rendimiento objetivo mediante transformación de fase o precipitación, si el proceso de mecanizado ha introducido tensiones residuales que deben liberarse, si las condiciones de servicio exigen requisitos de dureza, tenacidad o estabilidad dimensional. El contenido siguiente se desarrollará uno por uno siguiendo los sistemas de materiales: primero se establecerá un lenguaje común, luego se tratarán el acero, el aluminio, el titanio y el cobre, y los plásticos de ingeniería, y finalmente se aterrizará en el marcado en planos y la comunicación con proveedores.
Qué cambia realmente el tratamiento térmico: estructura, tensiones y propiedades
Muchas personas entienden el tratamiento térmico como "calentar la pieza al rojo y luego enfriarla", pero eso solo describe la operación, no el propósito. Lo que realmente se modifica son tres cosas dentro del material: la microestructura, las tensiones residuales y el equilibrio entre dureza y tenacidad. Solo entendiendo estas tres capas se puede juzgar si una pieza necesita tratamiento térmico y cuál necesita.
Primera capa: microestructura: la estructura subyacente que determina las propiedades
El rendimiento de un metal no está determinado únicamente por su composición química. El mismo acero 45, tras un enfriamiento lento y uno rápido, presenta tamaños de grano y composiciones de fases completamente distintos, lo que a escala macroscópica se traduce en "uno se puede limar y el otro no". El calentamiento da a los átomos capacidad de difusión, el mantenimiento térmico homogeneiza la estructura y el enfriamiento es la clave que determina la trayectoria final de transformación de fase. Si se enfría rápido, es fácil obtener fases duras y frágiles; si se enfría despacio, se obtienen fases blandas y tenaces. La llamada temple, normalizado y recocido se diferencian esencialmente en la combinación de temperatura de calentamiento y velocidad de enfriamiento.
El tamaño de grano también es importante. Los materiales con grano grueso suelen tener resistencia y tenacidad poco ideales; refinar el grano mediante ciclos adecuados de calentamiento y enfriamiento permite mejorar simultáneamente varias propiedades sin cambiar la composición. Por eso, tras la forja y la fundición a menudo se programa un normalizado o un recocido: no solo para ablandar, sino para "ordenar" la estructura.
Segunda capa: tensiones residuales: la fuente invisible de deformación
Las piezas, durante la fundición, la forja, la soldadura, el corte e incluso el enderezado, dejan tensiones en su interior. Estas tensiones se equilibran temporalmente dentro de la pieza; una vez que el mecanizado posterior elimina parte del material, el equilibrio se rompe y la pieza se alabea. El fenómeno común en el mecanizado CNC de "dejar la pieza una noche tras el desbaste y que se deforme" no suele ser un problema de la máquina, sino de las tensiones residuales de la pieza en bruto que se están liberando.
La función del recocido para alivio de tensiones es permitir que el material experimente una relajación de tensiones suficiente a baja temperatura, sin cambiar significativamente la dureza. No busca mejorar las propiedades, solo busca la estabilidad dimensional. Para piezas de precisión, el valor de este paso suele ser mayor que el de aumentar la dureza.
Tercera capa: dureza y tenacidad: un par de indicadores que deben sopesarse
"Cuanto más duro, mejor" es un juicio de profano. Una dureza alta suele implicar resistencia al desgaste y a la compresión, pero reduce la tenacidad, aumenta la sensibilidad a las entallas y hace más probable una fractura frágil bajo impacto. Si tras el temple no se realiza el revenido, la pieza puede quedar bonita de dureza pero agrietarse al golpearla durante el montaje. El sentido del revenido es sacrificar parte de la dureza para recuperar una tenacidad utilizable.
| Tipo de tratamiento térmico | Objetivo principal | Efecto sobre la dureza | Escenarios típicos de aplicación |
|---|---|---|---|
| Recocido | Ablandar, homogeneizar, mejorar la maquinabilidad | Disminuye | Piezas fundidas, piezas en bruto forjadas, acero de alto carbono antes del mecanizado |
| Normalizado | Refinar el grano, homogeneizar la estructura | Ajuste ligero | Tratamiento preliminar de aceros de bajo y medio carbono |
| Temple | Obtener alta dureza y alta resistencia al desgaste | Mejora significativa | Herramientas de corte, moldes, piezas resistentes al desgaste |
| Revenido | Ajustar la tenacidad, estabilizar la estructura | Reducción (controlable) | Debe realizarse después del temple |
| Recocido para alivio de tensiones | Liberar tensiones residuales, estabilizar dimensiones | Prácticamente sin cambios | Piezas de precisión, piezas soldadas, después del desbaste |

Si observamos estas tres capas en conjunto, se entiende por qué el mismo grado de material presenta diferencias enormes de comportamiento en distintos estados de tratamiento térmico. En el plano, escribir solo “acero 45” no es suficiente; el proveedor podría entregar por defecto material en estado recocido, normalizado o bonificado, y tanto el comportamiento de mecanizado como el de uso serán diferentes. Cuando analicemos materiales específicos más adelante, volveremos repetidamente a estas tres dimensiones: microestructura, tensiones, y el equilibrio entre dureza y tenacidad.
Acero al carbono y acero aleado: el objeto de tratamiento térmico más típico y también más complejo
En un taller metalúrgico, las piezas de acero difícilmente pueden evitar el tratamiento térmico desde la pieza en bruto hasta el producto terminado. La razón es directa: las propiedades mecánicas del acero no están determinadas únicamente por su composición química, sino por su microestructura. El mismo acero 45 de una misma colada, en estado recocido es tan blando que se puede tornear con facilidad, pero después del temple y un revenido a baja temperatura puede alcanzar una dureza que hace resbalar la lima: la diferencia está por completo en el tratamiento térmico. Por eso, cuando el plano solo indica “acero 45” sin especificar el estado, existe un enorme margen de interpretación entre el fabricante y la planta de tratamiento térmico, y esto es precisamente el origen de muchos problemas dimensionales y de fisuración.
Recocido, normalizado, temple y revenido: qué problema resuelve cada uno
El objetivo principal del recocido es ablandar y homogeneizar. Las piezas forjadas, fundidas o de estirado en frío suelen presentar segregación y endurecimiento por deformación en su interior; mecanizarlas directamente provoca desgaste rápido de la herramienta y mala calidad superficial, mientras que después del recocido la maquinabilidad mejora notablemente. El normalizado se usa a menudo para afinar el grano y preparar el temple posterior, o como tratamiento térmico final para aceros de bajo carbono. El temple busca dureza y resistencia, pero el estado templado tiene altas tensiones internas y gran fragilidad, por lo que casi siempre debe combinarse con revenido. El revenido ajusta la estructura dura y frágil obtenida por el temple hasta un punto de equilibrio aceptable entre resistencia y tenacidad; el llamado “bonificado” es la combinación de temple más revenido a alta temperatura.
Hay además un tipo de operación que se pasa por alto con facilidad: el recocido para alivio de tensiones. No modifica la dureza, solo libera las tensiones residuales del mecanizado o de la soldadura. Para ejes con gran relación longitud-diámetro, casquillos de pared delgada o bastidores soldados, si después del desbaste no se alivian las tensiones y se pasa directamente al acabado, posteriormente se producirá una deformación lenta durante el almacenamiento o el uso, y solo al montar se descubrirá que las posiciones de los agujeros no coinciden. Este tipo de problema es especialmente común en piezas de precisión; se recomienda especificar claramente en la ruta de proceso si se inserta una operación de alivio de tensiones entre el desbaste y el acabado.

Acero al carbono, acero aleado, acero inoxidable: dónde están las diferencias de necesidad
El acero de bajo carbono tiene baja resistencia y buena plasticidad; normalmente no requiere endurecimiento por temple, y en general se normaliza o se alivia de tensiones. El acero de medio y alto carbono, en cambio, suele obtener resistencia al desgaste o propiedades elásticas mediante temple más revenido, por ejemplo en engranajes, ejes y piezas tipo resorte. Cuando el acero aleado incorpora elementos como cromo, molibdeno o níquel, su templabilidad aumenta y las piezas de sección grande también pueden templarse en toda su sección, pero la ventana de proceso es más sensible y exige un mayor control de las velocidades de calentamiento y enfriamiento.
El caso del acero inoxidable es más complejo. El acero inoxidable austenítico (como la serie 304) generalmente no puede endurecerse por temple, solo por conformado en frío; el tratamiento térmico se usa principalmente para tratamiento de solución sólida y alivio de tensiones. El acero inoxidable martensítico sí puede endurecerse por temple y se usa a menudo en cuchillas y piezas resistentes al desgaste. El acero inoxidable endurecible por precipitación se refuerza mediante precipitación por envejecimiento. Por lo tanto, no hay una respuesta única a la pregunta “¿el acero inoxidable necesita tratamiento térmico?”; hay que considerar el grado específico y los requisitos de servicio.
Endurecimiento superficial: cuándo se consideran la cementación y la nitruración
Cuando una pieza necesita “superficie dura y núcleo tenaz”, se consideran tratamientos superficiales como la cementación o la nitruración. La cementación es adecuada para aceros de bajo carbono o aceros aleados de bajo carbono; después del tratamiento, la superficie queda con alto carbono y el núcleo conserva tenacidad, y se usa comúnmente en engranajes, pasadores y otras piezas sometidas tanto a desgaste como a impacto. La nitruración tiene una temperatura relativamente baja y poca deformación, por lo que es adecuada para piezas ya mecanizadas en acabado que no se desea rectificar después, pero su ciclo suele ser más largo. Ambos tratamientos provocan cambios sutiles en dimensiones y estado superficial; si se deja margen de rectificado y si se colocan antes o después del acabado debe confirmarse con la planta de tratamiento térmico.
Aleación de aluminio: solución sólida y envejecimiento, y la trampa del “envejecimiento natural”
La lógica del tratamiento térmico del aluminio es completamente distinta a la del acero. El acero se endurece por transformación de fase (austenita a martensita), mientras que el aluminio se basa en solución sólida + precipitación por envejecimiento. En pocas palabras: los elementos de aleación se disuelven en la matriz de aluminio a alta temperatura, luego se enfrían rápidamente para “congelarlos” en una solución sólida sobresaturada, y después, mediante el envejecimiento, estos elementos precipitan en forma de fases finas y dispersas, anclando las dislocaciones y aumentando la resistencia. Sin envejecimiento, el aluminio en estado de solución sólida es en realidad bastante blando y sus dimensiones tampoco son estables.
6061 y 7075: la diferencia detrás de los códigos de estado
Los 6061-T6 y 7075-T6 que suelen aparecer en los planos: ese “T6” es el código de estado de solución sólida más envejecimiento artificial. T6 significa que el material ya ha completado el tratamiento térmico de fábrica y su resistencia se encuentra en el rango alto habitual de ese grado. El T4, en cambio, suele ser solución sólida con envejecimiento natural; su resistencia es inferior a la del T6, pero su plasticidad es mejor, lo que lo hace adecuado para piezas que después necesitan conformado o plegado. El estado O es el estado recocido, el más blando y con mejor maquinabilidad, pero con la resistencia más baja.
Aquí hay una trampa fácil de pisar: si tomas una placa de aluminio T6 para doblarla, es muy probable que se agriete en la zona de plegado, porque la ductilidad del T6 es limitada. En ese caso, o se cambia a estado T4 para plegar y luego envejecer, o se realiza un recocido local antes del plegado. Si se puede doblar y qué radio de plegado usar es mejor confirmarlo con el proveedor de material, y no forzarlo según la experiencia.
Alivio de tensiones: por qué hay que “hacer una pausa” después del desbaste
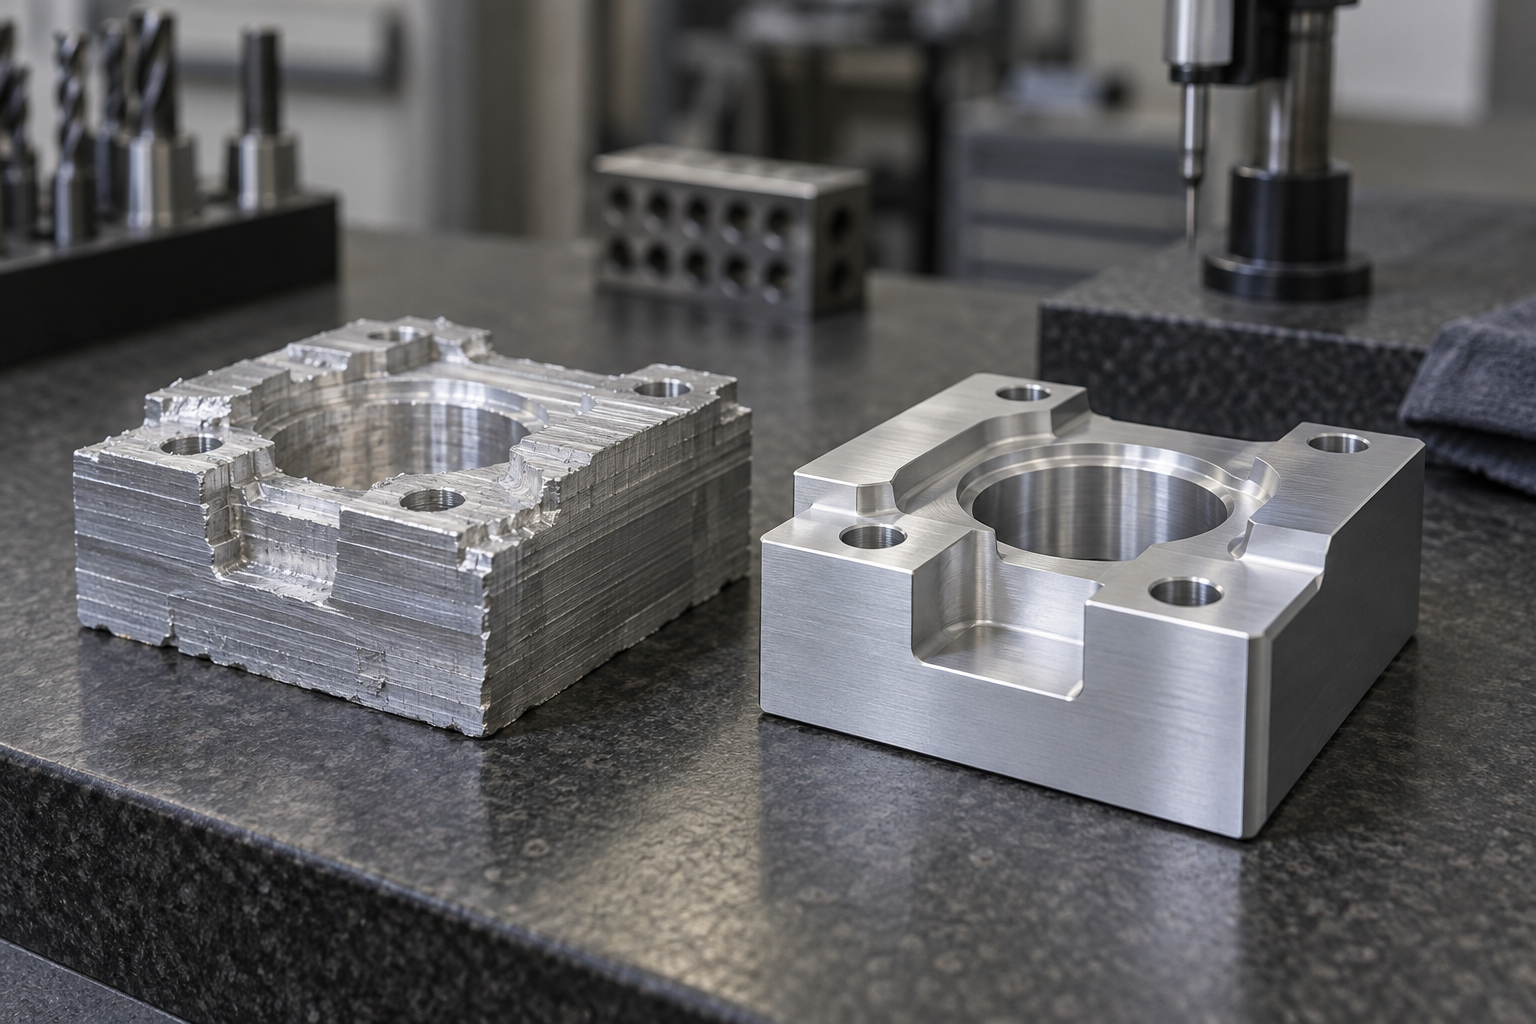
La deformación en el mecanizado de piezas de aluminio, en muchos casos, no es un problema de la herramienta o de la máquina, sino que las tensiones residuales dentro de la pieza en bruto se liberan durante el corte. Las placas y barras de aluminio laminadas o extruidas no tienen una distribución uniforme de tensiones internas. Al cortar material de un lado, se rompe el equilibrio de tensiones y la pieza se dobla o se tuerce.
Para piezas de aluminio con altos requisitos de precisión, la práctica común es: desbaste dejando margen → alivio de tensiones (puede ser alivio térmico o dejar reposar naturalmente para que las tensiones se liberen lentamente) → acabado a la dimensión final. Así la deformación se “adelanta” antes del acabado, en lugar de manifestarse cuando la pieza ya está casi terminada.
Riesgo de deriva dimensional por envejecimiento natural
Algunas aleaciones de aluminio, después de la solución sólida, no se envejecen artificialmente de inmediato, sino que se dejan a temperatura ambiente para un “envejecimiento natural”. Este proceso puede durar varios días o incluso más; la resistencia irá subiendo lentamente, pero las dimensiones también cambian lentamente. Si se mecaniza a acabado hasta la dimensión final cuando el envejecimiento natural aún no se ha estabilizado, la pieza podría quedar fuera de tolerancia unas semanas después.
Por eso, para piezas de aluminio con altos requisitos de estabilidad dimensional, normalmente se prefieren materiales con envejecimiento artificial (como T6), o se confirma antes del mecanizado que la pieza en bruto ya ha completado el envejecimiento y su estado es estable. No hay que asumir que “una pieza de aluminio se estabiliza después de unos días”: esa suposición falla con frecuencia en aplicaciones de precisión.
Aleaciones de titanio, cobre y otros metales: elegir según la necesidad
Más allá del acero y el aluminio, los requisitos de tratamiento térmico de materiales como las aleaciones de titanio, cobre y magnesio suelen ser más "selectivos según el escenario". No cuentan con una ruta relativamente universal de recocido—temple—revenido como el acero al carbono, sino que dependen en gran medida de la designación específica, el historial de mecanizado y las condiciones de servicio. Aplicar directamente la experiencia del acero a estos materiales, en el mejor de los casos, resulta en propiedades que no cumplen; en el peor, introduce nuevos riesgos de agrietamiento o deformación.
Aleaciones de titanio: dos líneas principales, recocido para alivio de tensiones y solución + envejecimiento
Las aleaciones de titanio son muy comunes en el mecanizado CNC, especialmente en aplicaciones que requieren alta resistencia específica y resistencia a la corrosión. Los dos tipos de tratamiento térmico que más se mencionan son el recocido para alivio de tensiones y la solución + envejecimiento. El objetivo del recocido para alivio de tensiones es directo: las tensiones residuales acumuladas en el interior del material tras el desbaste, si no se liberan, pueden provocar alabeo durante el acabado o el uso posterior. Para piezas de titanio de pared delgada, esbeltas o con gran eliminación de material, en ingeniería normalmente se discute si conviene programar un alivio de tensiones entre el desbaste y el acabado.
La solución + envejecimiento se utiliza en designaciones de titanio endurecibles por tratamiento térmico, para aumentar la resistencia mediante transformaciones microestructurales. Pero aquí hay una premisa clave: no todas las aleaciones de titanio pueden reforzarse por envejecimiento. El titanio puro y algunas aleaciones tipo α dependen principalmente del recocido y el endurecimiento por deformación, mientras que solo las aleaciones tipo α+β o tipo β pueden implicar solución + envejecimiento. Si es aplicable en concreto y cómo se establecen la temperatura y el tiempo deben basarse en la designación y en los datos técnicos del proveedor del material, sin aplicar la experiencia de forma indiscriminada. Las aleaciones de titanio también son sensibles a la temperatura y la atmósfera; el proceso de tratamiento térmico normalmente debe realizarse en un entorno controlado, y esto debe confirmarse claramente con la planta de tratamiento térmico.
Aleaciones de cobre: coexisten el recocido para alivio de tensiones y el refuerzo por envejecimiento
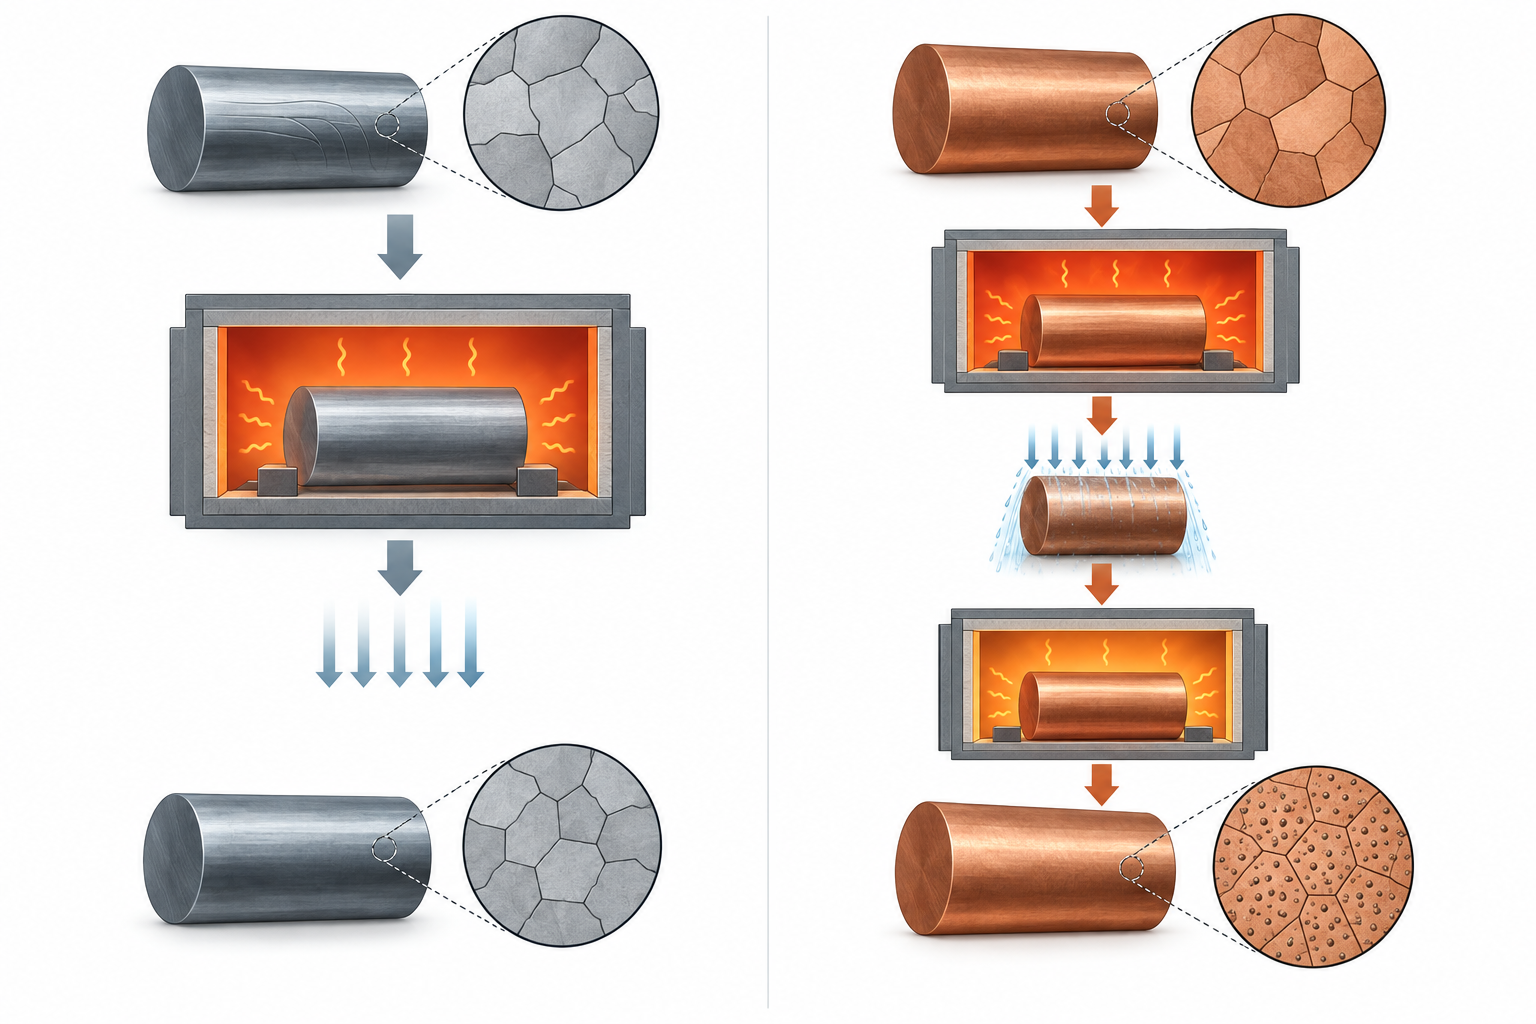
La lógica del tratamiento térmico de las aleaciones de cobre se divide en dos categorías. La primera es el recocido para alivio de tensiones, aplicable a piezas de cobre que han sufrido conformado en frío o gran cantidad de mecanizado. El cobre tiene buena conductividad térmica y alta plasticidad, pero tras el endurecimiento por trabajo en frío las tensiones residuales también provocan inestabilidad dimensional, especialmente en piezas con requisitos de conductividad eléctrica, conductividad térmica o estanqueidad; el recocido para alivio de tensiones ayuda a recuperar y estabilizar las propiedades. La segunda es el refuerzo por envejecimiento, dirigido principalmente a aleaciones endurecibles por envejecimiento como el cobre al berilio y algunos cobres cromo-circonio, que mediante solución más envejecimiento logran un equilibrio entre resistencia y conductividad eléctrica.
Cabe señalar que el sistema de designaciones de las aleaciones de cobre es muy amplio, y el comportamiento frente al tratamiento térmico del latón, el bronce, el cuproníquel y el cobre al berilio difiere mucho. Algunas designaciones se basan principalmente en el ablandamiento por recocido, mientras que otras dependen del endurecimiento por envejecimiento; no se pueden generalizar. En la etapa de selección del material ya debe incluirse en el criterio la pregunta de "si se requiere tratamiento térmico y cómo cambian la conductividad eléctrica o la resistencia tras el tratamiento", en lugar de añadir el proceso una vez terminado el mecanizado.
Aleaciones de magnesio y otros metales: dependen aún más de las condiciones concretas de trabajo
Las aleaciones de magnesio tienen baja densidad y se utilizan en estructuras ligeras, pero su tratamiento térmico también se basa principalmente en el recocido para alivio de tensiones y, en algunas designaciones, en solución + envejecimiento, y exige un alto control de la temperatura y la atmósfera, con una ventana operativa relativamente estrecha. En cuanto a las aleaciones base níquel y las superaleaciones, el tratamiento térmico suele ser el núcleo para lograr las propiedades, y los parámetros del proceso deben determinarse conjuntamente según las especificaciones del material y la planta de tratamiento térmico especializada.
El principio general es: el tratamiento térmico de materiales como titanio, cobre y magnesio no puede aplicar la experiencia del acero. Para decidir si se requiere tratamiento térmico, hay que volver a tres preguntas: si la pieza ha sufrido gran cantidad de mecanizado o trabajo en frío, si el servicio exige una resistencia específica o propiedades de conductividad eléctrica/térmica, y si la estabilidad dimensional es crítica. Una vez claras las respuestas, se confirma la ruta del proceso con el proveedor del material y la planta de tratamiento térmico, en lugar de mecanizar primero y remediar después.
¿Los plásticos de ingeniería también necesitan "tratamiento térmico"?
El tratamiento térmico de las piezas metálicas se apoya en la metalografía; en el caso de los plásticos, a menudo se despacha con una sola frase: "el plástico no necesita tratamiento térmico". Esta afirmación es más o menos válida para PP y ABS comunes, pero cuando se pasa a plásticos de ingeniería como PEEK, PPS, PA o POM, especialmente piezas de inyección y piezas de impresión 3D, la situación cambia. El "tratamiento térmico" de los plásticos no es temple y revenido, sino recocido y acondicionamiento de humedad; el objetivo es uno solo: liberar las tensiones internas y la cristalización incompleta que quedaron forzosamente congeladas durante el conformado.
Durante la inyección, el fundido llena rápidamente bajo alta presión; la capa superficial se enfría primero y el núcleo después, y las cadenas moleculares se congelan antes de poder ordenarse, formando en el interior una orientación evidente y tensiones residuales. La impresión 3D es aún más extrema: el filamento o el polvo se apilan capa por capa, y entre capas se experimenta repetidamente "calentamiento—enfriamiento brusco", por lo que la tensión interlayer y la cristalinidad desigual son casi inevitables. La pieza sale de línea con dimensiones conformes, pero tras unos días o al entrar en condiciones de alta temperatura se alabea o agrieta lentamente; la raíz suele estar aquí.
Recocido y acondicionamiento de humedad: la versión plástica del "alivio de tensiones"
El recocido consiste en colocar la pieza de plástico en un horno, mantenerla un tiempo cerca o por debajo de la temperatura de transición vítrea del material y luego enfriarla lentamente. El mantenimiento permite que las cadenas moleculares recuperen movilidad, se reordenen y liberen tensiones; en los plásticos semicristalinos (como PEEK, PPS, PA) también aumenta la cristalinidad, mejorando la estabilidad dimensional y la resistencia química. El acondicionamiento de humedad se dirige principalmente al PA (nailon): en estado seco es duro y frágil, y al absorber humedad aumenta la tenacidad y también cambian las dimensiones; por eso a menudo se controla la absorción de humedad para alcanzar un estado estable, en lugar de dejar que la pieza "absorba agua por sí sola" en las instalaciones del cliente.
Cabe advertir que la ventana de tratamiento térmico de los plásticos es mucho más estrecha que la de los metales. Si la temperatura es demasiado baja, la liberación de tensiones es insuficiente; si es demasiado alta o el mantenimiento es excesivo, la pieza puede reblandecerse, colapsar, decolorarse o incluso degradarse. Las designaciones, los espesores de pared y las proporciones de carga (fibra de vidrio, fibra de carbono) tienen procesos distintos, por lo que normalmente hay que confirmar las condiciones recomendadas con el proveedor del material y validar las dimensiones y el comportamiento mecánico mediante probetas, sin copiar la experiencia de los metales.
Para decidir si una pieza de plástico necesita recocido, se pueden plantear tres preguntas: ¿la pieza está sometida durante mucho tiempo a condiciones de alta temperatura o humedad? ¿Existen requisitos estrictos de estabilidad dimensional (como superficies de ajuste o de sellado)? ¿Se observa alabeo o agrietamiento retardado tras el conformado? Basta con que una respuesta sea "sí" para que valga la pena incluir el recocido o el acondicionamiento de humedad en la ruta del proceso. En el caso de piezas inyectadas, también se pueden reducir primero las tensiones internas desde el molde y los parámetros de mantenimiento de presión; el tratamiento térmico es un medio complementario, no una panacea. Si la pieza va a someterse después a un acabado CNC, el recocido suele programarse después del desbaste y antes del acabado, para evitar que las tensiones de mecanizado se sumen a las del conformado.
Planos y comunicación: cómo dejar claros los requisitos de tratamiento térmico
El lugar donde más problemas surgen en el tratamiento térmico no suele ser el horno, sino el plano. Muchos planos solo indican "material: acero 45", sin requisitos de dureza ni indicación de después de qué operación se realiza el tratamiento térmico. El proveedor solo puede adivinar según su experiencia, y el resultado es o una dureza insuficiente o una pieza deformada fuera de tolerancia tras el tratamiento, con retrabajos y discusiones al final. Dejar claros los requisitos consiste, en esencia, en adelantar el riesgo a la etapa del plano.
En el plano deberían indicarse al menos estas cuatro cosas
- Tipo de tratamiento térmico: si es recocido para alivio de tensiones, bonificado, temple y revenido, o tratamientos superficiales como cementación o nitruración. Según el tipo, la ruta de mecanizado posterior es completamente distinta.
- Rango de dureza objetivo: dar un intervalo en lugar de un valor puntual, e indicar la posición de medición (superficie o núcleo). La dureza es el indicador de aceptación más directo del tratamiento térmico.
- Dimensiones clave y orden de mecanizado: qué dimensiones se garantizan con el acabado posterior al tratamiento térmico y cuáles pueden completarse antes. Las piezas templadas normalmente requieren sobrematerial y, tras el tratamiento, rectificado o fresado fino.
- Si se permite el enderezado: los ejes esbeltos y las piezas de pared delgada tienden a combarse tras el tratamiento térmico; si se permite enderezar y si tras el enderezado se requiere un nuevo alivio de tensiones debe indicarse en el plano o en el acuerdo técnico.
Si la pieza tiene requisitos mecánicos claros, como resistencia a la tracción o tenacidad al impacto, también se pueden anotar directamente los indicadores de propiedades para que la planta de tratamiento térmico elija el proceso. Pero hay que tener en cuenta que los indicadores de propiedades y los de dureza a veces no se corresponden del todo; lo mejor es escribir ambos o dejar claro cuál prevalece.
Al comunicarse con el proveedor, confirmar estos puntos evita rodeos
Antes de hacer el pedido, se recomienda confirmar con el proveedor el estado de entrega del material (recocido, normalizado o preendurecido), en qué paso se realiza el tratamiento térmico y si después habrá un acabado CNC. Si el tratamiento térmico se programa después del desbaste y antes del acabado, hay que dejar suficiente sobrematerial para el acabado y considerar el efecto de la deformación por tratamiento térmico sobre las referencias. Para piezas con altos requisitos de estabilidad dimensional, es práctica común programar un recocido para alivio de tensiones tras el desbaste y luego el acabado.
Además, el tratamiento térmico y el mecanizado posterior suelen corresponder a proveedores distintos. Indicar claramente los requisitos en el plano y definir en la compra quién se encarga del tratamiento térmico y quién de la inspección evita el círculo de "el mecanizador dice que el tratador no lo hizo bien y el tratador dice que el plano no lo especificaba". En piezas con ajustes de precisión, se recomienda acordar en el acuerdo técnico el método de medición de dureza y la proporción de muestreo.
Preguntas frecuentes (FAQ)
En cuanto al tratamiento térmico, lo que más suele preocupar a ingenieros y compradores no es "si hacerlo", sino "hasta qué punto, en qué orden y cómo aceptarlo". Las siguientes preguntas son las más frecuentes en cotizaciones reales y revisiones de planos; las respuestas intentan dar la lógica de decisión, en lugar de aplicar parámetros fijos.
¿Todas las piezas metálicas necesitan tratamiento térmico?
No. Si se necesita tratamiento térmico depende del sistema del material, las condiciones de servicio y la ruta de mecanizado. Piezas estructurales comunes de acero de bajo carbono, algunos soportes de perfiles de aluminio y muchas piezas de conexión de aleación de cobre pueden usarse directamente cuando las cargas son moderadas y los requisitos dimensionales no son estrictos. Las que realmente requieren una evaluación seria del tratamiento térmico suelen ser piezas sometidas a cargas cíclicas, con requisitos de resistencia al desgaste, estabilidad dimensional a largo plazo, o que acumulan tensiones residuales evidentes durante el mecanizado. El punto de partida del juicio no es la categoría general de "metal", sino "qué ocurriría si esta pieza fallara".
¿Todavía se puede hacer mecanizado de precisión después del tratamiento térmico?
Sí, pero la secuencia debe planificarse con antelación. La práctica común es dejar margen en el mecanizado basto, realizar el tratamiento térmico y luego el mecanizado de precisión, de modo que la deformación causada por el tratamiento térmico quede excluida de las dimensiones finales. Si la pieza ya ha sido tratada térmicamente hasta una dureza elevada, el corte posterior será más difícil, y tanto el desgaste de la herramienta como la calidad superficial deberán reevaluarse. A la inversa, si se mecaniza con precisión antes del tratamiento térmico, hay que aceptar el riesgo de que las dimensiones puedan desviarse y, si es necesario, corregirlo mediante enderezado o rectificado. Se recomienda confirmar los márgenes concretos y la disposición de las operaciones junto con el taller de mecanizado y la planta de tratamiento térmico.
¿Cuanto más alta sea la dureza, mejor?
No. Un aumento de la dureza suele ir acompañado de una disminución de la tenacidad, y una dureza excesiva hace que la pieza sea más propensa a agrietarse en zonas de impacto o de concentración de tensiones. Lo que se busca en ingeniería es un equilibrio entre dureza y tenacidad: las superficies resistentes al desgaste necesitan alta dureza, mientras que la estructura general sometida a impactos debe conservar tenacidad, por lo que a menudo se ajusta mediante el revenido. Que en los planos se indique un rango de dureza en lugar de un valor único es precisamente para dejar a la planta de tratamiento térmico una ventana de proceso razonable.
¿Cómo juzgar si el tratamiento térmico de un proveedor se ha realizado correctamente?
Se puede evaluar desde tres niveles: primero, exigir que se proporcionen informes de tratamiento térmico o registros de medición de dureza para confirmar que los resultados reales caen dentro del rango del plano; segundo, medir las dimensiones críticas antes y después del tratamiento térmico para observar si la deformación es aceptable; tercero, en la etapa del primer lote o de la primera pieza, realizar inspecciones destructivas por muestreo u observación metalográfica (si las condiciones lo permiten). Para proveedores con los que se colabora a largo plazo, una disciplina de proceso estable es más convincente que un informe puntual. La forma concreta de aceptación debe quedar escrita en el acuerdo técnico antes de realizar el pedido.
¿El "tratamiento térmico" del que se habla en las piezas de plástico es lo mismo que en el metal?
No. El recocido o el acondicionamiento de humedad del plástico tiene como objetivo liberar las tensiones internas congeladas durante el moldeo por inyección o la impresión, estabilizar las dimensiones y, a veces, también aumentar la cristalinidad; no implica un endurecimiento por transformación de fase como en el metal. Su ventana de temperatura suele ser más estrecha, y un tratamiento inadecuado puede provocar deformación o degradación del rendimiento. Por lo tanto, el "tratamiento térmico" de las piezas de plástico depende más del proceso recomendado por el proveedor del material y no se puede copiar sin más la experiencia con metales.
Key takeaways
- El objetivo central del tratamiento térmico no es "endurecer", sino llevar la estructura interna y las tensiones residuales del material a un estado controlable, de modo que se satisfagan simultáneamente la resistencia, la tenacidad, la estabilidad dimensional y la maquinabilidad.
- El acero, las aleaciones de aluminio, las aleaciones de titanio, las aleaciones de cobre y algunos plásticos de ingeniería pueden necesitar tratamiento térmico, pero las condiciones que lo activan son diferentes: en algunos casos es para poder mecanizarlos, en otros para el rendimiento final, y en otros para la estabilidad dimensional.
- El recocido, el temple, el revenido, la solución sólida, el envejecimiento y el recocido para alivio de tensiones son medios distintos para objetivos distintos; mezclarlos u omitirlos puede provocar directamente grietas, deformación o un rendimiento que no cumple las especificaciones.
- Escribir solo "tratamiento térmico" en el plano normalmente no es suficiente; se debe indicar el rango de dureza objetivo, las propiedades mecánicas clave, el tipo de tratamiento térmico y si se permite corregir con mecanizado fino posterior.
- El tratamiento térmico está fuertemente relacionado con el orden de programación de procesos como el mecanizado CNC, la impresión 3D, la chapa metálica y el moldeo por inyección; cuanto antes se confirme con el equipo de ingeniería, más se podrán evitar retrabajos y desechos.



