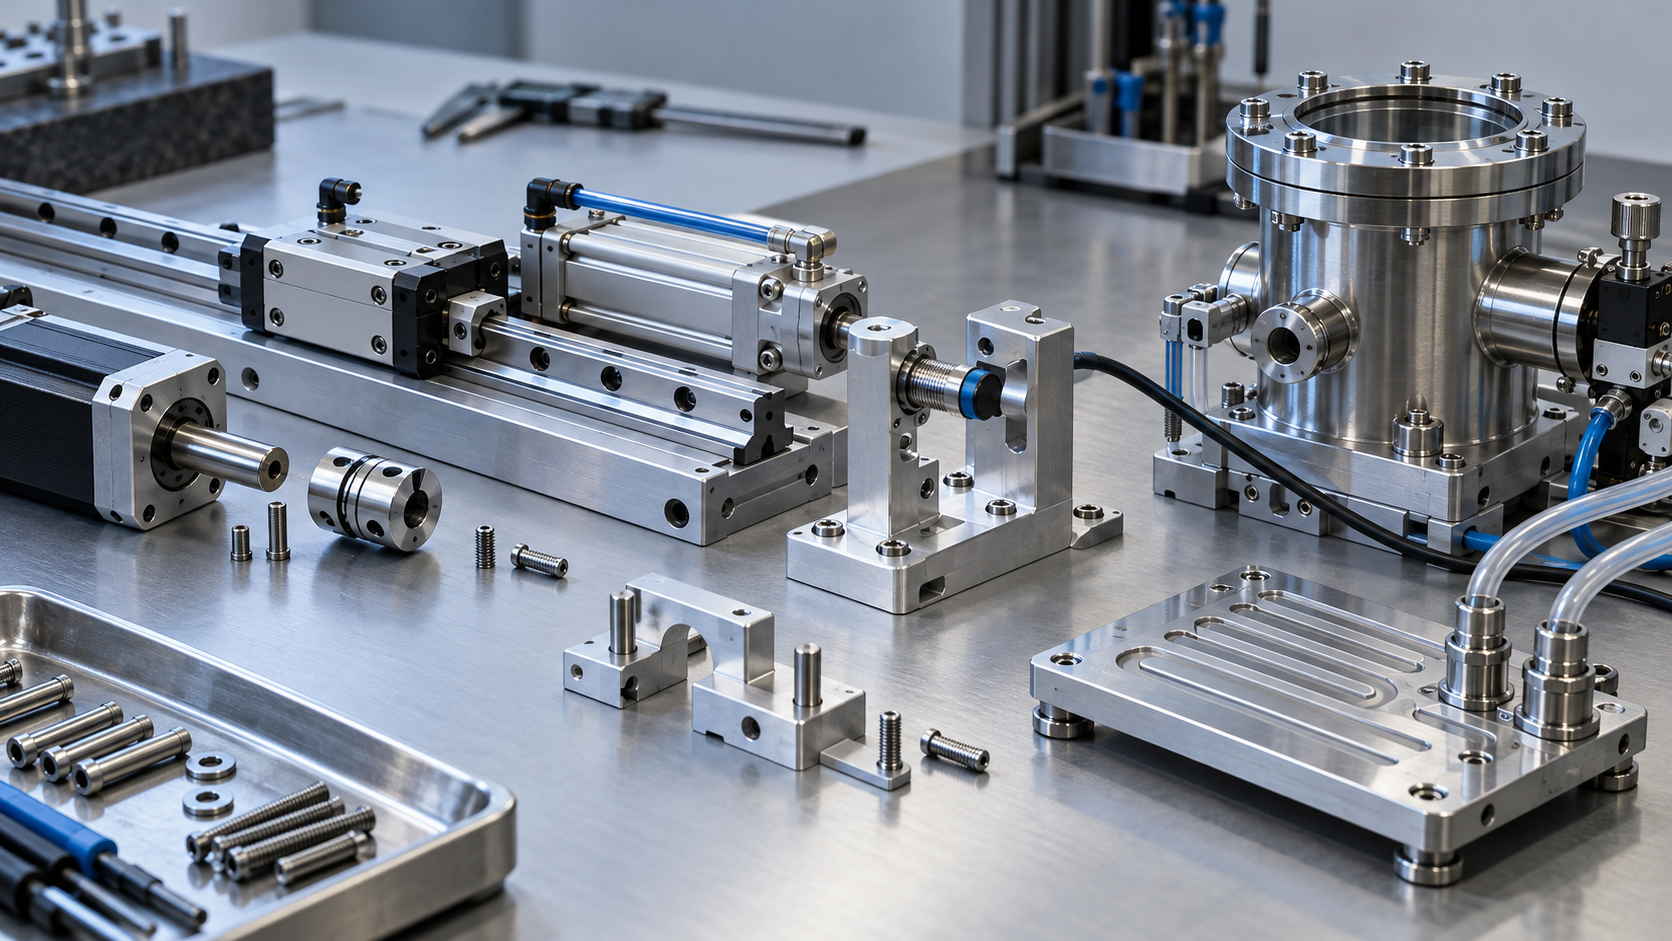
Qué son las piezas de equipos: cómo distinguir entre piezas, componentes y conjuntos
Cuando un equipo se detiene, el problema no tiene por qué estar en toda la máquina; también puede deberse simplemente a un desplazamiento del datum de montaje de una guía lineal, a una incompatibilidad entre el elemento de sellado y el medio, o a que las interfaces del sensor o la válvula no coincidan. Comprender las piezas de equipos no consiste únicamente en elaborar una lista según la forma o el material, sino también en determinar qué función desempeñan dentro de la cadena funcional del equipo.
En el contexto de la ingeniería, «pieza» suele referirse a un elemento individual que no puede o no conviene seguir desmontando, como un pasador de posicionamiento, un eje, una brida o una placa de soporte; «componente» se refiere a un conjunto formado por varias piezas que puede realizar de forma independiente una acción o función determinada, como un componente de movimiento lineal compuesto por una guía lineal, un patín y una placa de montaje, o un componente actuador formado por un cilindro, racores y un soporte de montaje. «Pieza y componente» es una denominación colectiva más amplia que puede referirse tanto a una pieza individual como a un componente con relaciones de ensamblaje. Esta distinción forma parte de la terminología básica de ingeniería; la nomenclatura de la BOM y de los planos puede variar según la empresa.
También es necesario distinguir entre los conceptos de nivel y los métodos de fabricación. Las piezas fundidas, forjadas o estampadas, mecanizadas y de chapa describen rutas de conformado o mecanizado, no otro nivel de piezas o componentes. Una misma base de equipo puede obtener primero una pieza en bruto mediante fundición y después someterse a mecanizado CNC para formar las superficies de referencia y los orificios de montaje; del mismo modo, un conjunto de soporte puede incluir simultáneamente placas mecanizadas, elementos de fijación y perfiles estándar. Por tanto, la clasificación posterior debe volver a la función del equipo: si se encarga del movimiento, el posicionamiento, la detección, el control de fluidos o la carga y el soporte. Solo así se pueden determinar después los requisitos de interfaces, tolerancias, materiales, entorno e inspección.
Qué piezas de equipos existen: seis categorías según la función del equipo
- Movimiento y transmisión: las guías lineales, los husillos de bolas, los acoplamientos y las poleas dentadas se encargan respectivamente del desplazamiento lineal, la transmisión de la rotación o la conversión de velocidad. Las guías y los husillos deben evaluarse considerando la carga, la carrera, la rigidez, los datums de montaje y las condiciones de lubricación; no basta con fijarse en las dimensiones nominales.
- Posicionamiento y sujeción: los pasadores de posicionamiento, los bloques de posicionamiento, las mordazas acodadas y los dispositivos de sujeción personalizados se utilizan para establecer repetidamente la posición, limitar el movimiento de la pieza o mantener la orientación de montaje. Los aspectos clave son el datum de posicionamiento, la dirección de la fuerza, el espacio para la carga y descarga, y si la fuerza de sujeción puede deformar las piezas de pared delgada.
- Detección y control: los sensores fotoeléctricos, de proximidad, de presión y de temperatura transmiten al sistema de control información sobre la posición, el estado de presencia o los parámetros del proceso. La distancia de detección, el espacio de montaje, la interfaz de señal, las condiciones de respuesta y el entorno de trabajo determinan conjuntamente su idoneidad.
- Neumática, hidráulica y vacío: los cilindros realizan movimientos lineales, las válvulas electromagnéticas conmutan el medio, y las válvulas de vacío y los elementos de sellado mantienen las funciones de evacuación, aislamiento o sujeción por vacío. El medio, la presión, la temperatura, los requisitos de fuga y el método de mantenimiento deben verificarse conjuntamente.
- Transporte y soporte: los rodillos transportadores, las ruedas, las estructuras de perfiles de aluminio y las placas de montaje resuelven la transferencia de materiales, el soporte de la carga del equipo y la fijación de módulos. En las estructuras de soporte deben considerarse la rigidez, el método de conexión y el espacio; en los elementos de transporte también deben evaluarse la carga, la fricción, el ritmo de producción y los requisitos de limpieza.
- Temperatura y tuberías: los calentadores, las placas de refrigeración, los racores y los componentes de los conductos se utilizan para calentar, disipar el calor y transportar medios. Además de la estabilidad térmica, debe confirmarse que los conductos, las ranuras de sellado, el espesor de pared, la orientación de las conexiones y la limpieza posterior sean viables.
Componentes habituales en equipos de automatización: guías lineales, acoplamientos, sensores y cilindros
Los componentes de los equipos de automatización no deben sustituirse únicamente según su forma o especificaciones. Primero debe determinarse qué movimiento debe realizar el equipo y, a continuación, comprobar la carga, las referencias, las interfaces de montaje, el entorno de trabajo y el espacio de mantenimiento. Las guías lineales se encargan del movimiento estable, los acoplamientos transmiten el par, los sensores confirman la posición o el estado y los cilindros realizan el empuje y la tracción lineales; una incompatibilidad en sus interfaces puede manifestarse, respectivamente, como atascos durante el movimiento, vibraciones, detecciones erróneas o movimientos incompletos.
- Guías lineales: capacidad de carga y guiado. Deben comprobarse principalmente la dirección de la carga, la rigidez, la precisión de movimiento, el paralelismo entre guías, las referencias de montaje y las condiciones de lubricación. Si las superficies de montaje no son coplanares, los patines pueden presentar una resistencia anómala; en la fase de diseño deben definirse claramente las superficies de referencia y las posiciones de los orificios de montaje, en lugar de indicar únicamente el modelo de la guía.
- Acoplamientos: conexión entre el motor y el mecanismo de accionamiento. El diámetro del eje, la chaveta o la interfaz de sujeción, la coaxialidad, las desviaciones admisibles y el par transmitido determinan conjuntamente si el acoplamiento es adecuado. Aunque el acoplamiento puede compensar ciertos errores de montaje, no sustituye a la alineación del sistema de ejes; cuando la capacidad de compensación es insuficiente, aumentan la vibración del motor y la carga sobre los rodamientos.
- Sensores: detección de posición, distancia o estado. Deben confirmarse la distancia de detección, el material del objetivo, el espacio de montaje, la interfaz de señal, los requisitos de respuesta y las condiciones ambientales, como niebla de aceite, polvo o refrigerante. Los sensores con las mismas dimensiones exteriores pueden tener distintos modos de salida y condiciones de detección, por lo que no deben adquirirse únicamente basándose en la rosca de montaje.
- Cilindros: ejecución de movimientos de empuje, tracción, sujeción o posicionamiento. La carrera, la fuerza de empuje, el método de montaje, el ajuste de velocidad, la estructura de amortiguación y el fluido de trabajo deben ser compatibles con el mecanismo. Que la carrera del cilindro sea suficiente no significa que el movimiento sea fiable; si la carga es excéntrica, el guiado es insuficiente o el espacio de mantenimiento es demasiado reducido, el vástago aún puede desgastarse o atascarse.
Por tanto, la selección de componentes del equipo debe comprobar conjuntamente la relación «movimiento—interfaz—consecuencias de una pérdida de control»: en las guías debe revisarse la referencia de movimiento, en los acoplamientos la relación del sistema de ejes, en los sensores las condiciones de detección y en los cilindros la carga y el montaje. Durante la compra o la subcontratación, además del modelo y la cantidad, deben proporcionarse las posiciones de los orificios de montaje, las dimensiones de ajuste, la dirección de la carga, la carrera, las interfaces de señal o de circuito neumático, así como el espacio necesario para el desmontaje, el montaje y la lubricación.
Por qué es difícil mecanizar componentes de equipos de precisión: cámaras de vacío, placas de refrigeración y distribuidores de pulverización
Los componentes de equipos utilizados en equipos especiales, como los semiconductores, suelen caracterizarse por una gran variedad de modelos, lotes pequeños, dimensiones especiales y requisitos combinados de vacío, limpieza, resistencia a la corrosión y estabilidad térmica. La dificultad no consiste únicamente en mecanizar el modelo tridimensional, sino en lograr que el material, la estructura, las referencias, el sellado y los métodos de inspección sean compatibles al mismo tiempo.
Cámaras de vacío: superficies de sellado, fugas y deformación durante el mecanizado
En primer lugar, una cámara de vacío debe garantizar la posición relativa entre las bridas, las ranuras de sellado y los orificios de conexión. Las marcas de herramienta, las deformaciones locales o las rebabas en la superficie de sellado pueden afectar la estanqueidad; el espesor desigual de las paredes, el mecanizado de cavidades profundas y las múltiples sujeciones pueden provocar deformaciones tras la liberación de tensiones residuales. El plano debe especificar las referencias críticas, los requisitos superficiales de las zonas de sellado y los requisitos de limpieza o de ausencia de aceite, además de establecer cómo se inspeccionarán las fugas, las dimensiones y el aspecto, en lugar de indicar únicamente «alta precisión».
Placas de refrigeración y distribuidores de pulverización: cuellos de botella derivados de las estructuras internas y los microorificios
Las restricciones principales de una placa de refrigeración suelen ser la disposición de los conductos, la estructura cerrada, el espesor de pared y la uniformidad de la temperatura. Durante el mecanizado deben prestarse atención a los orificios profundos, las paredes delgadas y la planitud después de cerrar la placa; la inspección no debe limitarse a medir las dimensiones exteriores, sino que también debe confirmar que los conductos estén comunicados y que las conexiones sean compatibles.
Un distribuidor de pulverización puede fabricarse con materiales frágiles y contener desde cientos hasta miles de microorificios. El diámetro de los orificios, los errores de posición y los defectos en sus bordes afectan la distribución del gas y también aumentan la dificultad de controlar las roturas, los desconchados y la limpieza. Un artículo del sector presentó datos de microorificios y de mecanizado a escala micrométrica para una solución específica de equipos, pero se trata de un caso particular y no puede considerarse un indicador común para todos los componentes de equipos. La fabricación real debe establecer el proceso y el plan de inspección según el material, el diámetro de los orificios, la relación longitud-diámetro y la distribución funcional.
El objetivo principal del control de este tipo de componentes es unificar las referencias de mecanizado, reducir los cambios de sujeción innecesarios y reservar, desde la fase de diseño, superficies de medición, orificios de posicionamiento o interfaces para útiles de inspección especiales. Para las superficies de sellado, los conductos, los microorificios y las zonas limpias, deben definirse por separado los requisitos de inspección durante el proceso, de inspección final y de limpieza.
Inspección DFM de componentes de equipos mecanizados mediante CNC: de la geometría CAD a la fabricabilidad y la inspeccionabilidad
Que un componente de equipo pueda dibujarse en CAD no significa que las herramientas de corte, los dispositivos de sujeción y los instrumentos de medición puedan realizarlo de forma estable. Antes del mecanizado CNC, el plano debe convertirse punto por punto en tres preguntas: ¿puede llegar la herramienta?, ¿puede sujetarse la pieza de forma fiable? y ¿pueden medirse las características críticas?
Accesibilidad de las herramientas en componentes de equipos: comprobar primero las cavidades profundas, los ángulos internos y el espacio de retirada
Las cavidades profundas, las aberturas pequeñas y los ángulos internos excesivamente profundos limitan el diámetro y la longitud de salida de la herramienta; además, los ángulos agudos suelen verse afectados por el radio real de la herramienta. Durante la revisión del plano, debe confirmarse que la herramienta pueda entrar desde una dirección razonable y deben reservarse espacios para la retirada de la herramienta, la evacuación de virutas y la medición. Los ángulos agudos que no sean funcionales pueden sustituirse por radios claramente definidos, mientras que en las cavidades profundas pueden añadirse zonas de alivio o ajustarse la estructura de partición.
Sujeción y referencias de los componentes de equipos: reducir los errores derivados del posicionamiento repetido
Si una pieza del mismo equipo requiere múltiples fijaciones, cada nuevo reajuste aumenta el riesgo de transformar las referencias. Durante el diseño, se deben unificar prioritariamente las referencias de mecanizado, disponer las superficies funcionales para un mecanizado continuo y comprobar que el dispositivo de sujeción tenga suficientes puntos de apoyo y apriete. En las piezas de pared delgada también deben considerarse las deformaciones causadas por las fuerzas de corte y el calor; cuando sea necesario, se deben añadir sobrematerial de proceso, zonas de apoyo o retirar el material por etapas.
Tolerancias e inspección de piezas de equipos: concentre la precisión únicamente en las superficies funcionales
Establecer tolerancias estrictas para todas las dimensiones suele aumentar la dificultad del mecanizado y la inspección, sin que necesariamente mejore el rendimiento del equipo. Se deben controlar prioritariamente las características que afectan al ajuste, el sellado, la alineación y el movimiento; para las demás dimensiones, se deben adoptar campos de tolerancia que permitan cumplir la función. Para los taladros críticos, la planitud, la coaxialidad o la posición, en la etapa de elaboración del plano deben especificarse los métodos de medición, como máquinas de medición por coordenadas, calibres, instrumentos de medición de profundidad o útiles de inspección especiales, y deben reservarse superficies de inspección. Cuando la resistencia o la dureza del material sean elevadas, también deben revisarse los riesgos de desgaste de la herramienta, generación de calor y deformación, en lugar de considerar únicamente la resistencia nominal del material.
Cómo determinar los requisitos técnicos de las piezas de equipos: hacer corresponder función, tolerancia, material y entorno
Los requisitos técnicos de las piezas de equipos no deben partir de que «cuanto mayor sea la precisión, mejor», sino deducirse a partir de las consecuencias de un fallo. A las superficies funcionales que afectan al ajuste, el sellado, la alineación y el movimiento se les deben asignar prioritariamente las tolerancias; las dimensiones exteriores no relacionadas con la función no deberían establecerse todas con tolerancias estrictas. Los materiales, los tratamientos superficiales y los métodos de inspección también deben ser compatibles con el entorno de uso y el método de mantenimiento.
Las restricciones de las guías, las ranuras de sellado y las cámaras de vacío son diferentes
| Piezas de equipos | Requisitos técnicos prioritarios | Puntos clave de revisión del plano y de fabricación |
|---|---|---|
| Guías lineales y superficies de montaje | Carga, rigidez, precisión de movimiento, paralelismo y lubricación | Unificar las referencias de montaje, verificar la planitud y la posición relativa de las superficies de montaje, y reservar espacio para el mantenimiento |
| Juntas tóricas y ranuras de sellado | Medio, temperatura, compresión, dimensiones de la ranura y estado superficial | Confirmar la compatibilidad del material de sellado con el medio, y comprobar el ancho y la profundidad de la ranura, los chaflanes y la rugosidad de la superficie de sellado |
| Cámaras de vacío | Resistencia a la corrosión, superficies de sellado, fugas, limpieza y rugosidad superficial | Evaluar el espesor de pared y la deformación de mecanizado, y definir los métodos de limpieza, detección de fugas y aceptación después de la soldadura o el mecanizado |
La cuestión clave de las guías es si el par cinemático puede mantener su posición relativa bajo carga; la cuestión clave de las juntas tóricas es si la compresión y el entorno del medio pueden formar un sellado estable; las cámaras de vacío también deben afrontar la limpieza de las paredes internas, las microfugas y la deformación causada por el mecanizado de múltiples caras. Las tres pertenecen a las piezas de equipos, pero no se les puede aplicar el mismo conjunto de requisitos de tolerancia, material o superficie.
La selección de materiales para las piezas de equipos debe evaluarse conjuntamente con el proceso y el entorno
La resistencia, dureza, resistencia a la corrosión y estabilidad térmica del material afectan directamente al desgaste de la herramienta, la generación de calor, la deformación y los tratamientos superficiales posteriores. Al seleccionar el material, también deben confirmarse el medio de trabajo, la temperatura, la carga, los requisitos de limpieza y el método de mantenimiento, para determinar después si el mecanizado CNC, la fabricación de chapa metálica u otra ruta de fabricación son adecuados. Los requisitos técnicos finales deben especificar claramente las referencias funcionales, las tolerancias críticas, el estado del material, el tratamiento superficial, los requisitos de limpieza y los elementos de inspección, en lugar de indicar únicamente «alta precisión» o «alta resistencia».
¿Qué documentación debe prepararse antes de subcontratar la fabricación de piezas para equipos?: del plano a la lista de inspección
Antes de subcontratar la fabricación de piezas para equipos, hay que dejar claro qué debe hacerse, en qué entorno funcionará y cómo se aceptará la pieza. La documentación básica incluye planos bidimensionales, modelos tridimensionales, designación y estado del material, cantidad, así como referencias críticas, roscas, ajustes e interfaces de montaje.
- Requisitos funcionales: señalar las características que afectan al movimiento, posicionamiento, estanqueidad, capacidad de carga o alineación, evitando establecer tolerancias estrictas para todas las dimensiones.
- Requisitos de fabricación: indicar el tratamiento superficial, la rugosidad, los chaflanes, la eliminación de rebabas, los requisitos de limpieza o de ausencia de aceite, y especificar el medio de uso y la temperatura.
- Requisitos de inspección: enumerar las dimensiones, tolerancias geométricas, roscas, superficies de sellado y aspectos visuales que deben medirse; cuando sea necesario, especificar los registros de inspección o los útiles de control especiales.
- Información de montaje: proporcionar las interfaces de las piezas adyacentes, la orientación de instalación, el espacio de mantenimiento y los requisitos de intercambiabilidad, para evitar que el proveedor tenga que deducir la función basándose únicamente en una pieza individual.
Para los elementos normalizados, deben comprobarse principalmente las especificaciones, la carga, las interfaces y la intercambiabilidad; en el caso de las piezas personalizadas para equipos, también deben confirmarse la ruta de fabricación, el método de sujeción, la transferencia de referencias y el método de medición. Al comparar distintas soluciones de fabricación, no hay que fijarse únicamente en la precisión nominal: debe confirmarse que las superficies funcionales críticas puedan mecanizarse de forma estable y que se puedan proporcionar resultados de medición correspondientes a los requisitos del plano.
Preguntas frecuentes sobre piezas para equipos
La evaluación de las piezas para equipos no puede basarse únicamente en su forma exterior o precisión nominal; también debe considerar la función del equipo, las interfaces de instalación, el entorno de uso y el método de inspección. A continuación se responden varias cuestiones clave sobre clasificación, precisión, fabricabilidad mediante CNC e inspección de piezas de vacío.
¿Con qué lógica deben clasificarse las piezas para equipos?
La prioridad debe ser clasificarlas según la función del equipo, por ejemplo, movimiento y transmisión, posicionamiento y sujeción, detección y control, sistemas neumáticos/hidráulicos/de vacío, transporte y soporte, y temperatura y tuberías. De este modo, las piezas pueden relacionarse con las tareas de carga, recorrido, sellado, detección o soporte, en lugar de catalogarse únicamente por material o forma exterior.
¿Todas las piezas para equipos requieren alta precisión?
No. Las tolerancias deben asignarse prioritariamente a las superficies funcionales que afectan al ajuste, la estanqueidad, la alineación y el movimiento. En las piezas de soporte pueden ser más importantes la rigidez, las interfaces y las referencias de montaje; en las guías, el paralelismo y la precisión del movimiento; y en las ranuras de sellado, el medio, la temperatura y la compresión.
Antes de mecanizar mediante CNC una pieza para equipos, ¿por qué deben comprobarse las cavidades profundas, las paredes delgadas y la sujeción?
Estas características afectan directamente a la accesibilidad de la herramienta, la rigidez de corte, el control de la deformación y la repetibilidad del establecimiento de las referencias. Durante la revisión del plano, debe confirmarse si la herramienta puede acceder a las cavidades profundas, si las paredes delgadas cuentan con suficiente soporte y si los ángulos agudos son compatibles con la geometría real de la herramienta; asimismo, deben determinarse con antelación el método de sujeción y el plan de medición.
¿Qué diferencias existen entre los requisitos de inspección de una cámara de vacío y los de una pieza de soporte convencional?
En las piezas de soporte convencionales suelen comprobarse principalmente la forma exterior, la posición de los orificios, las interfaces de instalación y las dimensiones relacionadas con la capacidad de carga. En las cámaras de vacío también deben controlarse las superficies de sellado, el control de fugas, el estado superficial, los requisitos de limpieza, la resistencia a la corrosión del material y las deformaciones causadas por el mecanizado o la soldadura. Los elementos específicos de inspección deben determinarse según el entorno de uso y los requisitos de aceptación; no se puede aplicar la misma lista de dimensiones en todos los casos.
Key takeaways
- Las piezas de equipos deben clasificarse según la cadena funcional del equipo, no enumerarse únicamente por material o geometría.
- En las piezas estándar son prioritarias las especificaciones, la carga, las interfaces y la intercambiabilidad; en las piezas especiales de precisión también deben controlarse el sellado, la limpieza, la deformación y la adaptación al entorno.
- Que el CAD pueda representar una geometría no significa que las herramientas de corte, los dispositivos de sujeción y los instrumentos de medición puedan fabricarla de forma estable; las cavidades profundas, las paredes delgadas, los ángulos agudos y las tolerancias estrictas innecesarias deben revisarse durante la fase de diseño del plano.
- Las tolerancias deben asignarse prioritariamente a las características funcionales que afectan al ajuste, el sellado, el posicionamiento y el movimiento, definiendo al mismo tiempo los datums y los métodos de inspección.
- Antes de subcontratar, deben prepararse los planos completos, el modelo tridimensional, el estado del material, los datums críticos, el tratamiento superficial, los requisitos de limpieza y los puntos de inspección.



