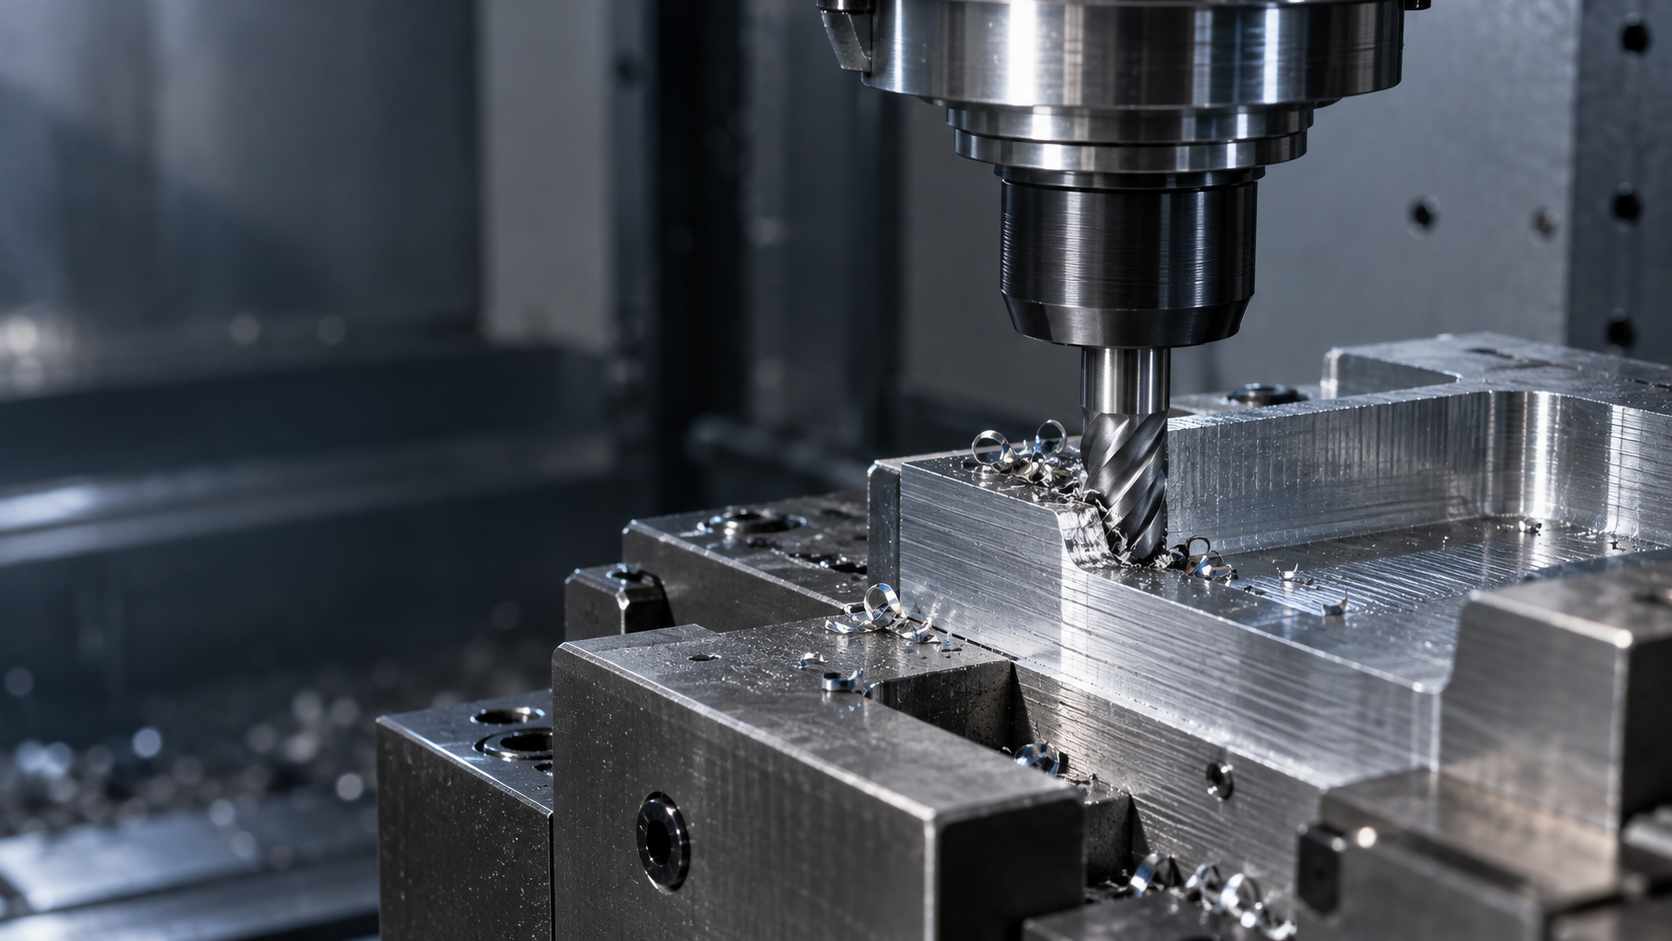
¿Qué manifestaciones tienen las vibraciones de corte?: de las ondulaciones superficiales, los ruidos anómalos y la deriva dimensional
Cuando se producen vibraciones de corte en planta, normalmente no aparece una sola señal: la superficie queda marcada con ondulaciones periódicas, la herramienta emite un chirrido agudo, las marcas de herramienta se hacen cada vez más profundas y las dimensiones también pueden desviarse tras un mecanizado continuo. El «enfoque del problema» al que nos referimos aquí consiste en concentrar la atención en la localización y el tratamiento de la causa raíz de la vibración, no en el desplazamiento del foco óptico del mecanizado láser. Se trata de procesos diferentes y no deben mezclarse.
No considere de entrada la «reducción de la velocidad de giro» como una solución universal para las vibraciones de corte. Con el mismo programa, las ondulaciones pueden deberse a un voladizo excesivo de la herramienta, a una sujeción inestable de la pieza, al desgaste de la herramienta, a una altura incorrecta de la punta o a cambios en el estado de la máquina herramienta. Primero deben registrarse las manifestaciones y, a continuación, establecer una ruta de diagnóstico basada en «manifestación del defecto—comprobación prioritaria—primera acción—método de validación».
| Fenómeno | Comprobación prioritaria | Primera acción | Método de validación |
|---|---|---|---|
| Ondulaciones periódicas o marcas de herramienta repetitivas | Voladizo de la herramienta, longitud saliente de la pieza y superficies de contacto del dispositivo de sujeción | Primero acorte el voladizo o aumente el apoyo, y confirme que la sujeción no presente una carga descentrada | Realizar una prueba de corte de corta distancia y comparar el paso de las ondulaciones y la textura superficial |
| Chirrido agudo; el sonido cambia a medida que la herramienta penetra | Geometría de la herramienta, sujeción del portaherramientas y carga de corte | Comprobar si la herramienta está floja o desgastada y, a continuación, intentar reducir la carga | Mantener las demás variables sin cambios y comparar el sonido con el estado de la punta de la herramienta |
| Deriva dimensional gradual durante el mecanizado continuo | Desgaste de la herramienta, temperatura de la pieza y estado de la máquina-herramienta y de la medición | Confirmar el filo de la herramienta y la referencia de medición; repetir la medición después de que la temperatura se estabilice | Comparar los datos dimensionales de la primera pieza, las piezas consecutivas y las piezas después del enfriamiento |
El enfoque del diagnóstico inicial es el siguiente: primero confirmar si el sistema es estable, después revisar el estado de la herramienta y solo al final ajustar los parámetros de corte. Si no se ha descartado la flexibilidad estructural, cambiar únicamente la velocidad, el avance o la profundidad de corte a menudo solo modifica temporalmente el sonido, sin eliminar la causa raíz. Cada cambio debe ir acompañado de una prueba de corte de corta distancia, una inspección de la superficie y una medición dimensional.
Resolver primero la rigidez del sistema frente a las vibraciones de corte: comprobar la salida de la herramienta, el portaherramientas y la sujeción de la pieza
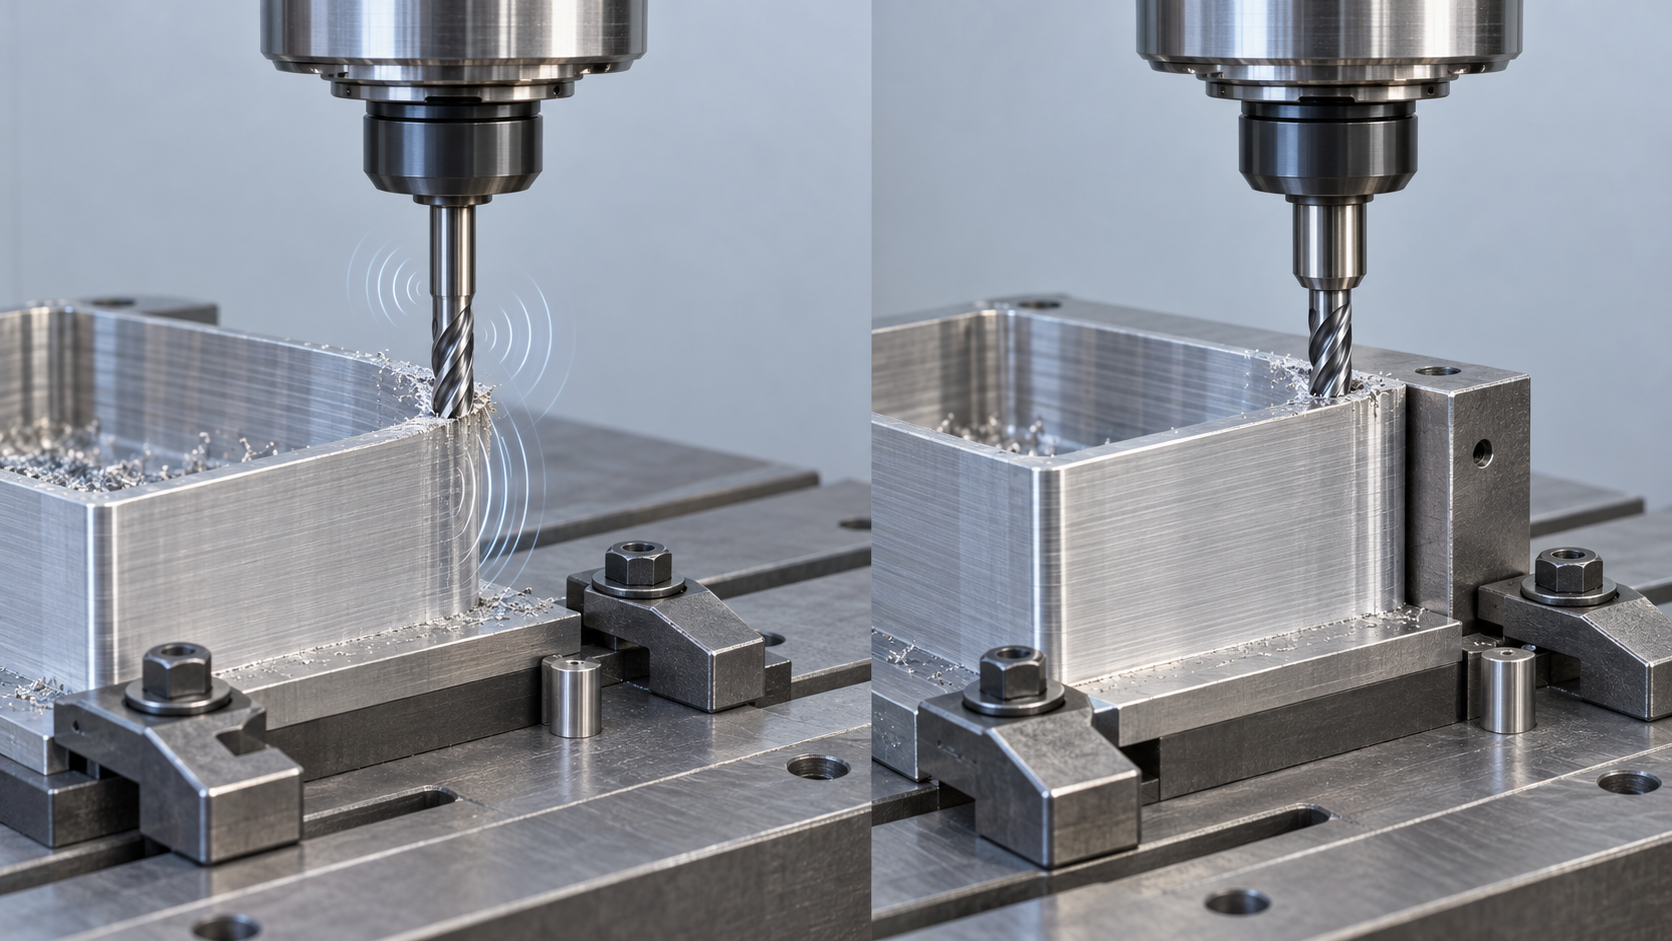
Para diagnosticar las vibraciones de corte, se debe comenzar por la rigidez del sistema, en lugar de reducir inmediatamente la velocidad de giro. La herramienta, el portaherramientas, la pieza, el dispositivo de sujeción y la máquina-herramienta forman conjuntamente el sistema sometido a cargas; si cualquiera de estos elementos es demasiado flexible, se desviará bajo la acción de las fuerzas de corte y amplificará las vibraciones periódicas en la superficie y las dimensiones.
Acortar primero la salida de la herramienta y después ajustar los parámetros de corte
Primero hay que comprobar la longitud efectiva de salida de la herramienta, el diámetro de la herramienta y el estado de sujeción del portaherramientas. Al mecanizar cavidades profundas, si las condiciones lo permiten, se puede acortar la salida, aumentar el diámetro de la herramienta o utilizar una herramienta cónica o modular de mayor rigidez para reducir la desviación de la herramienta. Comprobar que la superficie cónica del portaherramientas, el portapinzas o la sujeción por contracción térmica estén limpios, y confirmar que la herramienta no se haya deslizado ni presente excentricidad o una sujeción insuficiente. Después de realizar cambios, no se deben modificar simultáneamente la velocidad de giro y el avance; hay que efectuar una prueba de corte de corta distancia y comparar el chirrido, el paso de las ondulaciones y la excentricidad de la herramienta. Si la textura superficial se vuelve claramente más estable, la rigidez estructural será probablemente la causa raíz.
Reducir la longitud saliente de la pieza y confirmar que el dispositivo de sujeción no tenga una carga descentrada
A continuación, comprobar la longitud saliente de la pieza, la posición de los apoyos y las superficies de contacto de la sujeción. En el torneado, se debe reducir al máximo la salida de la pieza y, cuando las condiciones lo permitan, utilizar un contrapunto o un apoyo auxiliar; en el fresado, hay que confirmar que las superficies inferior y lateral de la pieza estén suficientemente apoyadas y que la fuerza de sujeción no deforme las piezas de pared delgada. Una carga descentrada del dispositivo de sujeción, un número insuficiente de puntos de apoyo o una placa de apriete colocada sobre una zona débil pueden hacer que la pieza rebote durante el corte. En las piezas de pared delgada también se deben combinar un apoyo adecuado y una retirada del material por capas; no se debe depender únicamente de aumentar la fuerza de sujeción.
El reposicionamiento repetido también puede modificar la trayectoria de las cargas y la estabilidad de las referencias. Si el mismo programa produce ondulaciones diferentes después de distintas sujeciones, se deben revisar prioritariamente las superficies de posicionamiento, la secuencia de apriete y el estado de repetibilidad del dispositivo de sujeción, en lugar de modificar directamente la velocidad del husillo. Una vez ajustada la sujeción, realizar una prueba comparativa con la misma herramienta y los mismos parámetros, medir las dimensiones de la zona mecanizada y observar si la textura cambia de ondulaciones continuas a marcas de herramienta uniformes. Solo después de confirmar la estabilidad del sistema se debe pasar al ajuste de la geometría de la herramienta y de los parámetros.
Cómo reducir las vibraciones de corte mediante la geometría de la herramienta: ángulo de desprendimiento positivo, radio de la punta y altura del centro
La geometría de la herramienta puede cambiar directamente la dirección y la magnitud de las fuerzas de corte. Si la sujeción y el voladizo de la herramienta ya son estables, pero siguen apareciendo silbidos, ondulaciones periódicas o desviación de la herramienta, el tipo de rompevirutas de la plaquita, el radio de punta y la altura de centro pueden incluirse como elementos de la siguiente ronda de comprobaciones. Estos ajustes deben realizarse mediante cortes de prueba comparativos, en lugar de asumir directamente que una geometría determinada es adecuada para todos los materiales y procesos.
Reducir la carga de corte con ángulo positivo y filos afilados
Cuando lo permitan la resistencia del material, la resistencia del filo y las condiciones de evacuación de viruta, se puede comparar la plaquita actual con una geometría de ángulo positivo y más afilada. La geometría positiva normalmente ayuda a reducir la resistencia a la entrada y la fuerza de corte pasiva, disminuyendo así la vibración de corte causada por la desviación de la herramienta. Durante el corte de prueba, cambie únicamente la plaquita y mantenga constantes la velocidad, el avance, la profundidad de corte y el método de sujeción; después compare el sonido, la textura superficial y el estado del filo.
Sin embargo, cuanto más afilado sea el filo, no necesariamente será mayor su resistencia a los impactos. En cortes interrumpidos, con inclusiones duras o con una rigidez insuficiente del dispositivo de sujeción, un filo demasiado afilado puede astillarse. Si aparecen astillamientos, aumenta la formación de rebabas o se pierde el control de la rotura de viruta, debe reconsiderar el material, la resistencia de la plaquita y la dirección de corte, en lugar de seguir aumentando el afilado.
Comprobar la influencia del radio de punta y la altura de centro en la vibración de corte
En el torneado, puede probarse un radio de punta menor para reducir la fuerza de corte pasiva y la desviación de la herramienta. Por lo general, el radio de punta no debería ser mayor que la profundidad de corte efectiva; de lo contrario, el radio de punta puede ejercer una presión considerable sobre el material y aumentar, en lugar de reducir, la carga de corte. Esta relación aún debe verificarse teniendo en cuenta el material, la profundidad de corte y los requisitos de acabado superficial; no debe tomarse un radio fijo como respuesta universal.
Confirme también que la punta se encuentre a la altura de centro correcta. Una desviación de la altura de centro modifica el ángulo de corte real, la dirección de las fuerzas y el estado de rotura de viruta, lo que provoca una calidad superficial inestable. El ángulo superior de la plaquita también puede utilizarse como variable de prueba; un ángulo superior menor puede lograr en ocasiones un equilibrio entre un corte suave y la resistencia del filo, pero debe compararse gradualmente según la dirección de corte, el apoyo de la pieza y el material. Cambie únicamente una variable principal cada vez y, después de realizar un corte de prueba corto, confirme conjuntamente mediante las ondulaciones superficiales, las dimensiones y el desgaste de la herramienta si la vibración de corte se ha reducido realmente.
Vibración de corte en torneado, fresado y taladrado: seleccione el primer ajuste según el proceso
La vibración de corte en el torneado, el fresado y el taladrado puede presentar un aspecto superficial similar, pero sus causas fundamentales son diferentes. El primer ajuste debe centrarse en la longitud efectiva de la herramienta, el apoyo de la pieza y la forma de contacto de corte, en lugar de aplicar directamente un conjunto de parámetros de velocidad o avance.
Vibración de corte en torneado: compruebe primero el saliente de la pieza, el radio de punta y la altura de centro
Durante el torneado, un saliente excesivo de la pieza y la falta de apoyo del contrapunto o de soportes auxiliares suelen amplificar la vibración radial. Primero reduzca la longitud saliente y confirme que las superficies de contacto de sujeción no estén sometidas a una carga descentrada; cuando las condiciones lo permitan, añada apoyo y compruebe después si la punta se encuentra a la altura de centro correcta. Un radio de punta demasiado grande puede aumentar la fuerza de corte pasiva; si el material, la resistencia del filo y la profundidad de corte efectiva lo permiten, pruebe una plaquita con un radio menor o un ángulo superior menor. Para la verificación, mecanice únicamente un tramo corto y compare las ondulaciones, el sonido y el diámetro exterior.
Vibración de corte en fresado: controle el voladizo de la herramienta, el apoyo del dispositivo de sujeción y la forma de entrada
En el fresado, compruebe primero el voladizo de la herramienta, la sujeción del portaherramientas y el apoyo de la pieza. Reducir la longitud efectiva suele ayudar a aumentar la rigidez del sistema; en piezas de pared delgada o con cavidades profundas, debe evitarse que las fuerzas de corte actúen directamente sobre zonas sin apoyo. Si la trayectoria de la herramienta provoca impactos intermitentes, compruebe las direcciones de entrada y salida, así como si el sobrematerial local cambia bruscamente, y detecte con antelación los tramos inestables mediante la simulación de la trayectoria. En el primer corte de prueba, mantenga sin cambios la herramienta y el dispositivo de sujeción, ajuste únicamente una acción de entrada o un método de apoyo y, a continuación, compare la textura superficial y el filo de la herramienta.
Vibración de corte en taladrado: reduzca la longitud de la broca y garantice la evacuación de viruta
La vibración durante el taladrado suele estar relacionada con una broca demasiado larga o con una falta de correspondencia entre la profundidad del agujero y las condiciones de evacuación de viruta. Si puede completar la profundidad del agujero con una broca más corta, reduzca la longitud efectiva; en agujeros profundos, confirme especialmente la evacuación de viruta, la refrigeración y la estrategia de retirada de la broca para evitar que las virutas se atasquen y rayen repetidamente la pared del agujero. Cuando aparezcan rebabas en la entrada, el diámetro del agujero sea inestable o la broca emita ruidos anómalos intermitentes, no reduzca únicamente la velocidad; compruebe también la rigidez de sujeción y el desgaste de la broca. Mediante un agujero corto o un corte de prueba en el primer agujero, mida el diámetro, la cilindricidad y la textura de la pared para confirmar si el ajuste es eficaz.
Cómo ajustar los parámetros de corte: cambie una sola variable cada vez y valide mediante cortes de prueba
Antes de pasar a la fase de ajuste de parámetros en el diagnóstico de la vibración de corte, confirme que no haya problemas evidentes en el voladizo de la herramienta, el apoyo del dispositivo de sujeción, la sujeción del portaherramientas ni el desgaste de la herramienta. A continuación, registre la velocidad actual, el avance, la profundidad de corte, el estado de uso de la herramienta, el lote de material y la posición en la que aparece la vibración. Sin un registro de referencia, aunque la superficie mejore posteriormente, será difícil determinar qué modificación produjo realmente el efecto.
Reduzca primero la carga de corte y después compare la velocidad y el avance
No considere la reducción de la velocidad como una solución universal para la vibración de corte. La velocidad, el avance y la profundidad de corte se influyen mutuamente; reducir únicamente la velocidad puede cambiar en ocasiones el estado de corte, pero no elimina la inestabilidad estructural causada por piezas de pared delgada, grandes voladizos o cargas descentradas del dispositivo de sujeción. En la primera prueba, reduzca adecuadamente la profundidad de corte o la carga de corte sin modificar las demás variables principales y observe si disminuyen las fuerzas sobre la herramienta y las ondulaciones superficiales; si la vibración persiste, compare por separado pequeños cambios de velocidad o avance.
Utilice cortes de prueba cortos para verificar los cambios en la vibración de corte
Cambie únicamente una variable principal cada vez y utilice cortes de prueba cortos y repetibles. Después de cada corte de prueba, registre cuatro tipos de resultados: si el sonido del husillo y de la herramienta pasa de un silbido agudo a un funcionamiento estable, si cambian el espaciado y la profundidad de las ondulaciones superficiales, si las dimensiones críticas se mantienen estables y si aparecen astillamientos, filo recrecido o desgaste anómalo en la punta. No juzgue únicamente por el sonido, porque los puntos duros locales del material, una evacuación de viruta deficiente y la acumulación de calor también pueden modificar temporalmente el sonido.
- Registro: conserve los parámetros de cada corte de prueba, el estado de la herramienta y el lote de material.
- Comparar: compruebe la textura superficial y las dimensiones en la misma posición de medición para evitar comparar directamente zonas diferentes.
- Confirmar: una vez estabilizados los parámetros, mecanice una trayectoria más larga y vuelva a comprobar el filo de la herramienta y las dimensiones de las piezas consecutivas.
Si la vibración disminuye notablemente después de reducir la carga de corte, significa que la ventana de parámetros o la rigidez del sistema aún requieren optimización; si el sonido mejora pero las dimensiones siguen desviándose, debe comprobar la estabilidad térmica, el desgaste de la herramienta y el método de medición. El objetivo del ajuste de parámetros no es encontrar un valor universal, sino confirmar, mediante una prueba de corte trazable, un estado de corte estable para la combinación actual de material, herramienta, sujeción y máquina-herramienta.
Los errores dimensionales persisten después de reducir la vibración de corte: descarte causas térmicas, desgaste, programación y calibración
Si las ondulaciones superficiales y los ruidos agudos ya han mejorado, pero las dimensiones siguen desviándose durante el mecanizado continuo, no siga atribuyendo todos los problemas a la vibración de corte. La vibración puede ser solo uno de los fenómenos; el desgaste de la herramienta, la temperatura de la pieza, los cambios en la compensación de herramienta, la trayectoria del programa o el estado de la máquina-herramienta pueden producir resultados similares. En este momento, la resolución de problemas de vibración debe convertirse en un ciclo de verificación documentable: modificar, realizar una prueba de corte, medir, registrar y volver a comprobar.
Confirme primero la temperatura de la pieza antes de evaluar la deriva dimensional
Las piezas metálicas se expanden debido al aumento de temperatura durante el corte y vuelven a contraerse al enfriarse. Si se miden justo después de terminar el mecanizado, las dimensiones obtenidas quizá no representen el estado estable. En las piezas cuya superficie ha mejorado pero cuyas dimensiones siguen desviándose, vuelva a medir cuando la temperatura se haya estabilizado, utilizando la misma referencia de medición, y compare los datos de la primera pieza, las piezas consecutivas y las piezas enfriadas. Si las dimensiones regresan al intervalo de tolerancia después de la estabilización térmica, el problema principal podría estar en el momento de la medición o en el control térmico, no en la vibración residual.
Compruebe el desgaste de la herramienta, la compensación de herramienta y la trayectoria del programa
Si las dimensiones se desvían gradualmente a medida que aumenta el número de piezas mecanizadas, compruebe si el filo de corte está desgastado, si se ha modificado la compensación de herramienta y si la herramienta ha cambiado de posición durante la sujeción. El desgaste de la herramienta modifica la dimensión de corte real y también puede volver a deteriorar la textura local. Si las dimensiones son estables en general y solo una sección presenta una textura superficial anómala, revise la trayectoria del programa, la forma de entrada y salida del corte y el sobreespesor local para confirmar si existen pasadas repetidas, errores de trayectoria o cambios bruscos de la carga de corte local.
Verifique la máquina-herramienta y la referencia de medición con los datos de la primera pieza
Cuando no hay anomalías evidentes ni en la herramienta ni en el programa, también es necesario volver a comprobar el estado de calibración de la máquina-herramienta, los desplazamientos de coordenadas, la referencia del dispositivo de sujeción y el método de medición. No determine únicamente por el sonido si la vibración de corte se ha resuelto. Se recomienda conservar las velocidades de husillo, los avances, la profundidad de corte, el estado de la herramienta, la temperatura de la pieza, los resultados de medición y las fotografías de la superficie antes y después de cada cambio; modifique solo una variable principal cada vez y confirme el resultado mediante una prueba de corte de corta distancia. Solo cuando el sonido, la textura, las dimensiones y los datos de las piezas consecutivas tiendan simultáneamente a estabilizarse podrá considerarse eficaz el tratamiento de la vibración realizado en esta ronda.
Preguntas frecuentes: cómo diagnosticar la vibración de corte en planta
El diagnóstico de la vibración de corte no puede basarse únicamente en el sonido o la textura superficial. Deben verificarse uno por uno el voladizo de la herramienta, la sujeción de la pieza, la geometría de la herramienta, los parámetros de corte, la temperatura del material y los resultados de medición; cambie solo una variable principal cada vez y confirme el resultado mediante una prueba de corte de corta distancia.
¿Por qué no se debe reducir directamente la velocidad de husillo al resolver una vibración de corte?
Reducir la velocidad de husillo puede modificar en ocasiones un estado de corte inestable, pero no es una solución universal. La vibración también puede deberse a un voladizo excesivo de la herramienta, una sujeción insuficiente del portaherramientas, una longitud de salida excesiva de la pieza, una carga excéntrica del dispositivo de sujeción o el desgaste de la herramienta. Primero debe comprobar la rigidez del sistema y el estado de la herramienta; después, realice pruebas de corte con pequeños ajustes de parámetros teniendo en cuenta el material, el diámetro de la herramienta, la profundidad de corte y la rigidez de la máquina-herramienta.
¿Cómo se puede determinar si la vibración de corte procede principalmente de la herramienta o del dispositivo de sujeción?
Sin cambiar las demás condiciones, primero puede acortar el voladizo de la herramienta o sustituir el método de sujeción por otro más rígido y después comparar el sonido, las ondulaciones superficiales y los cambios dimensionales; a continuación, compruebe la longitud de salida de la pieza, las superficies de contacto del dispositivo de sujeción y el estado del apoyo. Si la vibración disminuye notablemente al modificar el voladizo de la herramienta, el sistema de herramienta resulta más sospechoso; si mejora al volver a sujetar la pieza o añadir apoyo, debe revisar principalmente la rigidez del dispositivo de sujeción y de la pieza.
¿Un radio de punta más pequeño facilita necesariamente la solución de la vibración de corte?
No necesariamente. Un radio de punta menor puede reducir las fuerzas de corte pasivas cuando las condiciones lo permiten, pero también influyen la resistencia de la punta, el material, la profundidad de corte, la evacuación de virutas y la estabilidad de la sujeción. Por lo general, el radio de punta debe probarse en combinación con la profundidad de corte efectiva; no debe considerarse un radio menor como respuesta fija al margen del proceso.
¿Por qué las dimensiones de la pieza siguen desviándose después de reducir la vibración de corte?
La deriva dimensional no siempre se debe a las vibraciones. Tras el mecanizado, el material puede presentar variaciones en las mediciones debido a la expansión y contracción térmicas; también deben comprobarse el desgaste de la herramienta, las compensaciones de herramienta, la trayectoria del programa, el estado de calibración de la máquina-herramienta y la referencia de medición. Se recomienda repetir la medición una vez que la temperatura de la pieza se haya estabilizado y comparar los datos de la primera pieza con los de las piezas producidas de forma continua para distinguir entre problemas de estabilidad térmica, problemas de desgaste y el efecto real de las vibraciones.
Key takeaways
- La comprobación de las vibraciones de corte debe comenzar por el voladizo de la herramienta, el apriete del portaherramientas, la longitud saliente de la pieza y el apoyo del dispositivo de sujeción; después deben ajustarse los parámetros.
- Un ángulo de desprendimiento positivo, un filo afilado y un radio de punta menor pueden utilizarse como opciones de prueba para reducir la carga de corte, pero deben validarse teniendo en cuenta el material y la rigidez de la sujeción.
- Los aspectos prioritarios para reducir las vibraciones difieren entre el torneado, el fresado y el taladrado; no es posible abordar todos los procesos con un único conjunto de parámetros o una sola lista de comprobación.
- Durante las pruebas de corte de los parámetros, cambie solo una variable principal cada vez y registre simultáneamente el sonido, la textura superficial, las dimensiones y los cambios en el filo de la herramienta.
- Aunque la vibración disminuya, todavía deben descartarse la dilatación y contracción térmicas, el desgaste de la herramienta, los errores en la trayectoria programada y los problemas de calibración de la máquina herramienta.



