Los tres síntomas de un lote de columnas de posicionamiento no estándar: investigar hacia atrás desde la línea de montaje
Imagínese un equipo de automatización no estándar: en el plano hay un lote de columnas de posicionamiento y pasadores de guiado, de aleación de aluminio 6061, con superficies de ajuste para usar con agujeros. Al montarlos en la estación aparecen tres síntomas: la columna de posicionamiento entra con interferencia, la posición de los agujeros no coincide y, tras el anodizado, el mismo lote presenta colores más claros y más oscuros. Este tipo de problemas difícilmente se resuelven de una vez cambiando de taller, porque los tres síntomas provienen de tres eslabones distintos: la definición del plano, la cadena de proceso y la forma de respuesta del proveedor.
Este artículo investiga hacia atrás según el orden de diagnóstico: primero se comprueba si el plano recoge por completo el estándar de facto, después dónde se rompe la cadena de postprocesado y, por último, si el proveedor ofrece comentarios de DFM antes de cotizar. Para cada síntoma se da una acción de comprobación ejecutable.
Primero hay que distinguir entre piezas estándar y no estándar: el estándar de facto es tu plano
La columna de posicionamiento por la que se discute en la línea de montaje a menudo no es porque el taller la haya hecho mal, sino porque el plano no lo dejó claro. Las piezas estándar tienen especificaciones y precios ya hechos; elementos roscados, rodamientos y similares se compran con solo indicar el modelo. Las piezas no estándar no tienen una clasificación unificada ni una norma nacional que las respalde: dimensiones, bandas de tolerancia, rugosidad superficial y referencias dependen por completo de la definición del plano del cliente. Por eso, «no estándar» no significa que no haya estándar, sino que el estándar recae sobre el plano: si el plano omite una línea, se dispersa un lote.
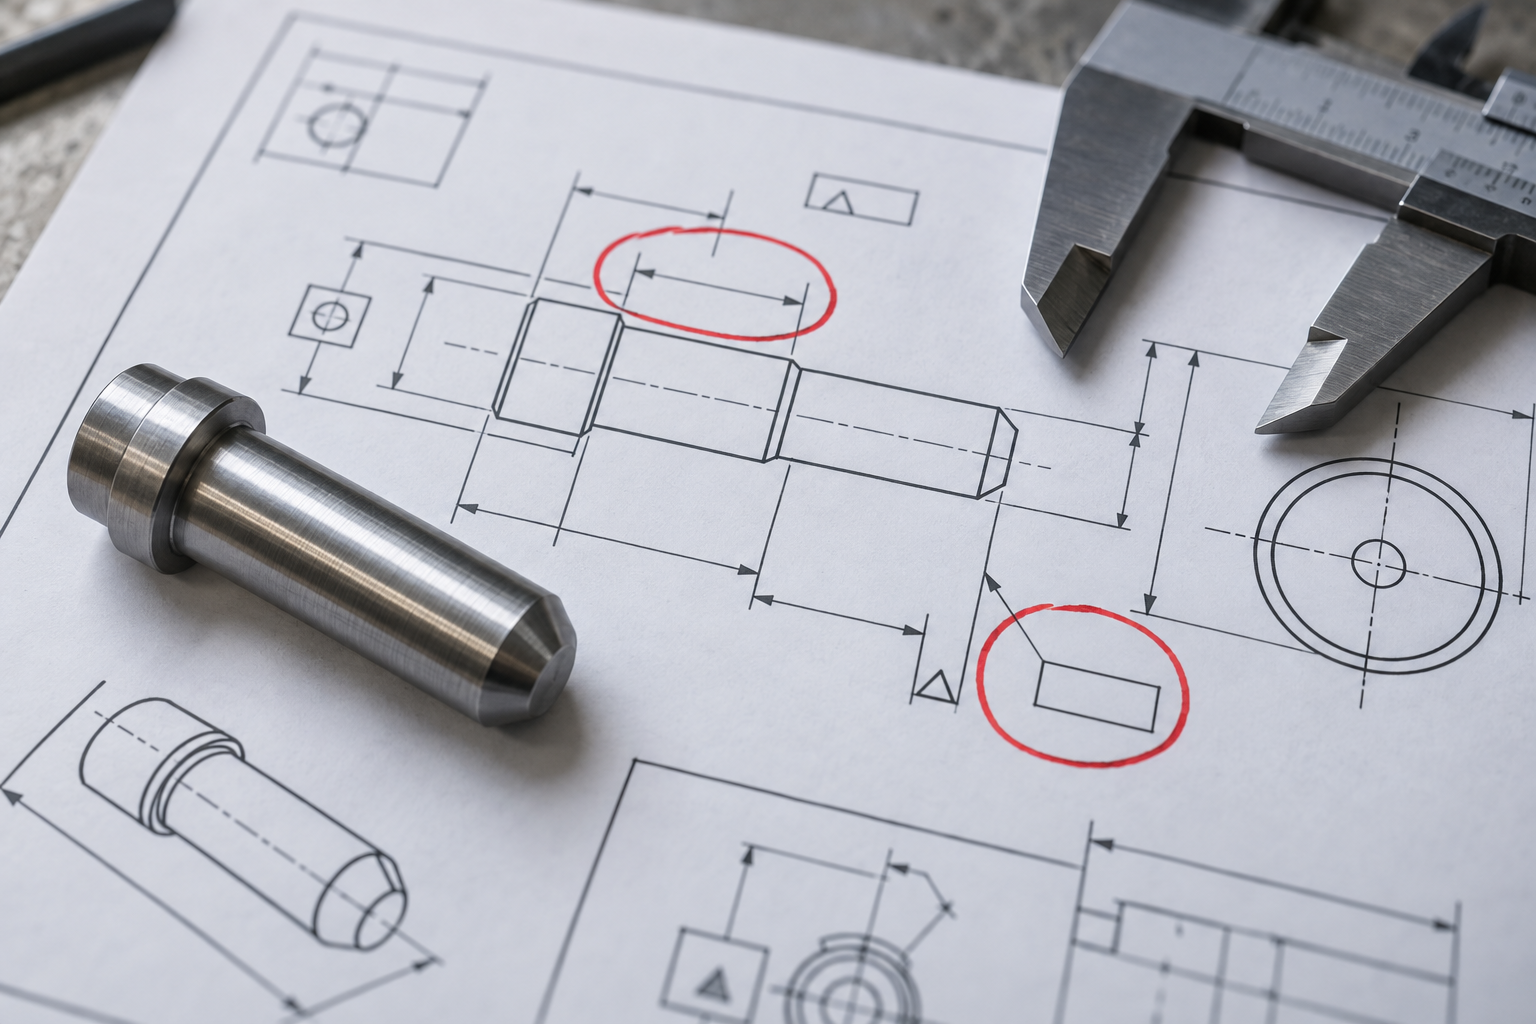
La regla de decisión es muy sencilla: si el plano solo indica dimensiones básicas y no indica bandas de tolerancia ni referencias, la inconsistencia entre lotes es casi inevitable. Antes de cotizar, hay que confirmar estas tres cosas con ingeniería: si se ha indicado la banda de tolerancia de la superficie de ajuste, si la referencia es única y si se ha indicado la rugosidad Ra. Si no se puede confirmar, no se hable primero del precio unitario.
Diagnóstico uno: la falta de definición de tolerancias y rugosidad superficial es la causa raíz principal de la interferencia y la desviación
Lista de comprobación: revisar estos cuatro puntos antes de cotizar
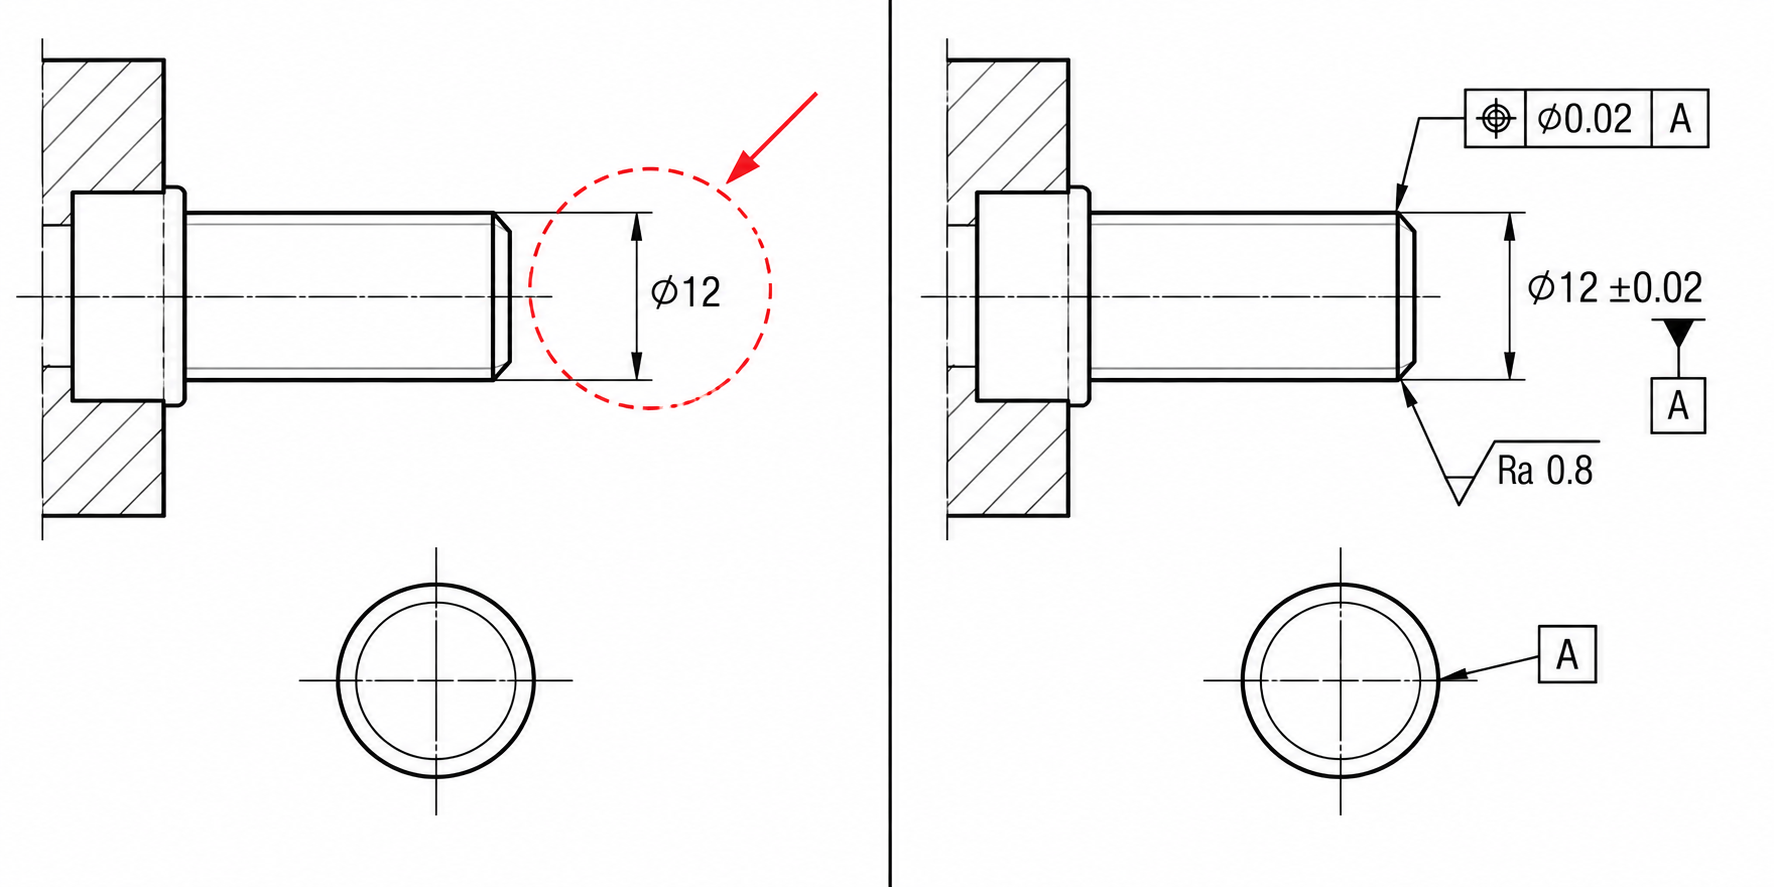
- Si la superficie de ajuste indica banda de tolerancia: ajuste con interferencia como H7/p6, ajuste con holgura como H7/g6; no basta con escribir φ12.
- Si la referencia es única: designar una referencia principal para la superficie de posicionamiento y la superficie de montaje, para evitar conflictos en la cadena de referencias que provoquen desviación en la posición de los agujeros.
- Si se indica la rugosidad Ra: las superficies de ajuste suelen ser Ra 1,6–0,8; las superficies sin ajuste pueden relajarse a Ra 3,2; las superficies de sellado se tratan aparte.
- Si se indican tolerancias geométricas: coaxialidad, perpendicularidad y posición afectan directamente al montaje; si faltan, el proveedor solo puede dejar margen según su experiencia.
Umbral if / then
Diagnóstico dos: dónde se rompe la cadena de postprocesado — orden y diferencias de color del chorreado, anodizado y galvanoplastia
En el mismo lote de pasadores de guiado de aluminio, tras el anodizado aparecen diferencias de color y, al montar, se descubre que el diámetro exterior ha aumentado 0,02 mm y no entra en el agujero. Esto no significa que el anodizado en sí tenga un problema, sino que el postprocesado no se incluyó en el acuerdo técnico.
| Síntoma | Causa raíz común | Acción de comprobación |
|---|---|---|
| Diferencias de color y manchas en el mismo lote | Lotes distintos de material base, granulometría de chorreado inconsistente, fluctuación del baño de anodizado | Se requiere confirmación de la muestra de color de la primera pieza; indicar la designación del sustrato y el número de malla del chorro de arena |
| Espesor de película desigual, aislamiento local | Espesor de la capa de anodizado no indicado, uso mixto de oxidación conductiva y anodizado | Indicar en el plano el rango de espesor de película; especificar los requisitos de aislamiento, elegir una de las dos opciones sin mezclarlas |
| Interferencia de montaje después de la oxidación | El espesor de la película ocupó el espacio de ajuste, el plano no reservó margen | Al acotar las dimensiones de ajuste, indicar si incluyen la capa de película y, si es necesario, dejar margen |
El orden de la cadena de procesos no se puede invertir: las piezas metálicas generalmente se granallan antes de pintarlas, las piezas de plástico suelen tratarse con pulverización; para cambiar el color del aluminio se usa comúnmente la oxidación; la oxidación conductiva tiene película delgada y es conductora, el anodizado tiene película gruesa y buen aislamiento; si se elige mal entre ambas, surgen problemas de puesta a tierra o aislamiento. El postratamiento debe especificarse claramente en el acuerdo técnico en cuanto a proceso, orden e ítems de aceptación; de lo contrario, el proveedor lo hará según su costumbre y las tandas no coincidirán. Además de las dimensiones, en la primera pieza también hay que confirmar la muestra de color y el espesor de película.
Acción de inspección: los tres puntos del postratamiento que deben figurar en el plano
- Indicar la designación y el estado del sustrato; solo así se distingue si la responsabilidad de la diferencia de color recae en el sustrato o en el proceso;
- Acotar el tipo de postratamiento, el rango de espesor de película y si afecta las dimensiones de ajuste;
- Requerir la muestra de color de la primera pieza y el informe de medición del espesor de película como base de aceptación por lote.
Diagnóstico tres: evaluación de proveedores: ¿hubo retroalimentación DFM antes de cotizar?
El mismo plano de un poste de posicionamiento no estándar enviado a tres proveedores: A solo responde con precio unitario y plazo de entrega, B responde con el precio unitario y adjunta dos sugerencias de redondeo, C responde con el precio unitario, señala que la referencia no es única, sugiere ajustar la banda de tolerancia a la cara de ajuste y pregunta por el orden del postratamiento. La causa raíz de los dos primeros síntomas suele estar oculta en esta diferencia de respuesta: responder solo con el precio unitario equivale a dejar los problemas del plano para resolverlos en la máquina.
| Dimensiones de evaluación | Solo responde con el precio unitario | Da retroalimentación DFM antes de cotizar |
|---|---|---|
| DFM previo | No revisa el plano, cotiza según el plano | Primero propone simplificación geométrica y sugerencias de adaptación a la máquina |
| Tolerancia/acabado superficial | Copia el plano, no pregunta por lo que falta | Señala lo indefinido y confirma la referencia |
| Postratamiento | Solo cotiza el mecanizado, la oxidación va aparte | Define si es propio o subcontratado estable y el orden |
| Materiales de difícil mecanizado | Cotiza sin preguntar por la designación | Confirma mecanibilidad y plan de herramientas |
| Control de calidad | Solo entrega el producto terminado | Cubre todo el flujo desde el bruto hasta el acabado fino |
Las acciones centrales del DFM son tres: simplificar la geometría para adaptarla a la capacidad de la máquina, elegir el material considerando tanto la mecanibilidad como el rendimiento final, y definir con precisión las tolerancias y la rugosidad según la función. Los proveedores dispuestos a hacer estas tres cosas antes de cotizar suelen también estar más dispuestos a acompañarte a modificar el plano durante la etapa de primera pieza. Si necesitas ver primero una capacidad de mecanizado que cubra el enlace entre fresado, torneado y postratamiento, puedes consultar Capacidad de mecanizado CNC.
Preguntas frecuentes
Las siguientes preguntas provienen de consultas y aceptaciones en sitio de piezas no estándar; las respuestas se dan en el orden de “primero revisar el plano, luego la cadena de procesos y por último el proveedor”, y pueden usarse directamente para alinearse con ingeniería o compras.
Si las piezas no estándar no tienen norma nacional, ¿cómo se determina si lo que hizo el fabricante es aceptable?
El criterio de aceptación no está en la norma nacional, está en tu plano. Si en el plano se especifican claramente la banda de tolerancia dimensional, la referencia, la tolerancia geométrica y la rugosidad superficial Ra, el calibrador y el informe de medición se comparan contra esos ítems. Cuando el plano solo indica dimensiones básicas y no tolerancias ni referencias, la inconsistencia entre lotes es casi inevitable; esto no es un problema del fabricante, es falta de base de aceptación. Antes de cotizar, haz que ingeniería complete las caras de ajuste clave y luego habla del precio unitario.
El poste de posicionamiento queda con interferencia en el montaje, ¿es por mecanizado fuera de tolerancia o porque el plano no definió el ajuste?
Primero mide tres cosas: el diámetro exterior de ajuste, el diámetro del agujero de ajuste y la coaxialidad. Si las dimensiones están dentro de la tolerancia del plano y aun así hay interferencia, lo más probable es que el plano solo haya dado tolerancia unilateral, no haya dado la banda de tolerancia de ajuste, o que las referencias no sean uniformes. La práctica común es ajustar las caras de ajuste y las caras de guía según la función a un orden de ±0.01 mm habitual en la industria, y aflojar las caras no ajustadas; si se necesita más estricto debe evaluarse según la función de montaje, no endurecer todo por igual, pues eso solo eleva el costo.
Las piezas de aluminio presentan diferencia de color y espesor de película desigual después de la oxidación, ¿cómo se asigna la responsabilidad?
Primero confirma si el acuerdo técnico menciona el postprocesado. En el aluminio se suele usar oxidación para cambiar el color, que se divide en oxidación conductiva y anodizado; el anodizado tiene una capa más gruesa y mejor aislamiento, y ambos afectan de forma distinta al aspecto y a las dimensiones. Si el acuerdo no especifica el tipo de proceso, el rango de espesor de capa y la carta de colores, será difícil atribuir responsabilidades por diferencias de color. Acción de verificación: exigir la confirmación de la carta de colores y el espesor de capa de la primera pieza, y aclarar si el postprocesado modifica las dimensiones de ajuste; el anodizado consume dimensiones, por lo que hay que dejar margen en las superficies de ajuste.
Antes de cotizar, el proveedor solo responde con el precio unitario y no da comentarios de DFM, ¿se puede hacer el pedido?
En piezas simples sí, en piezas no estándar complejas el riesgo es alto. El núcleo del DFM es simplificar la geometría para adaptarla a la capacidad de la máquina, elegir materiales que equilibren la mecanizabilidad, y definir con precisión tolerancias y acabado superficial. Si la otra parte no da ningún comentario sobre ángulos agudos, cavidades profundas, paredes delgadas o materiales difíciles de mecanizar (como superaleaciones de alta temperatura o plásticos de ingeniería tipo PEEK), significa que no se hizo la revisión del proceso y los problemas aparecerán hasta la primera pieza. Regla de decisión: dar prioridad a quien incluya opiniones de DFM o alternativas en la cotización; a quien solo dé cifras, preguntar antes de decidir.
¿Las piezas no estándar son siempre más caras que las estándar? ¿En qué son más caras?
Por lo general son más caras que las piezas estándar similares; el grado depende del material, las tolerancias, el lote y la complejidad del postprocesado, y no hay un múltiplo fijo. Lo caro está en la programación y el amarre por pieza, los instrumentos de medición dedicados, la subcontratación del postprocesado y el riesgo de piezas defectuosas. Para reducir costos, primero simplifica la geometría y clasifica las tolerancias: aplica precisión solo en las superficies que realmente ajustan y relaja el resto; cuando el lote sea suficientemente grande, evalúa si pasar a inyección o a moldeo por réplica; esto debe confirmarse según los planos y la cantidad.
Key takeaways
- El estándar de facto de las piezas no estándar es el plano del cliente: las dimensiones de ajuste críticas deben indicar banda de tolerancia, referencias y rugosidad superficial; si falta alguno de estos puntos, hay que confirmarlo con ingeniería antes de cotizar, y no dejar que el taller lo adivine.
- Al evaluar a un proveedor, lo primero es ver si ofrece comentarios de DFM antes de cotizar; quien solo responde con el precio unitario y no menciona los riesgos de proceso, normalmente también es débil en la cadena de postprocesado y en la confirmación de la primera pieza.
- Las superficies de ajuste y las superficies de guiado se ajustan según su función hasta el orden habitual del sector de ±0,01 mm; las superficies sin ajuste y las superficies exteriores se relajan, y el coste ahorrado se reserva para las dimensiones críticas.
- El postprocesado (chorreado, anodizado, galvanoplastia, serigrafía) debe incluirse en el acuerdo técnico y confirmarse con una muestra de color o espesor de película en la primera pieza; de lo contrario, las interferencias de montaje y las diferencias de color estallarán de forma concentrada en la fase de producción en serie.
- Si en los materiales de difícil mecanizado solo se mira el rendimiento y no la mecanizabilidad, el coste y el plazo se descontrolan; primero hay que confirmar el estado del material en bruto, el plan de herramientas y el orden del tratamiento térmico antes de decidir el material.



