No te apresures a añadir tolerancias: el descontrol de estas tres categorías de piezas, en la mayoría de los casos, no es un problema de precisión
El plano indica ±0,02, la precisión de la máquina es suficiente y, aun así, la pieza sigue fuera de tolerancia al medirla. La reacción habitual es apretar la tolerancia, cambiar a un equipo de mayor precisión o incluso sospechar que la máquina no está calibrada. Pero en las tres categorías de piezas —pared delgada, cavidad profunda y eje largo—, el descontrol suele ocurrir después de que comienza el corte, no en la precisión de posicionamiento de la máquina.
Error uno: cuanto más delgada la pared, más material se ahorra, así que cuanto más delgada, mejor
Reducir a la mitad el espesor de pared ciertamente baja el costo del material, pero el costo de mecanizado suele dispararse. Este es el desajuste más común en los presupuestos de piezas de pared delgada: el diseño ahorra unas decenas de gramos de aluminio o plástico, mientras que la fabricación pierde todo un margen de parámetros de corte.
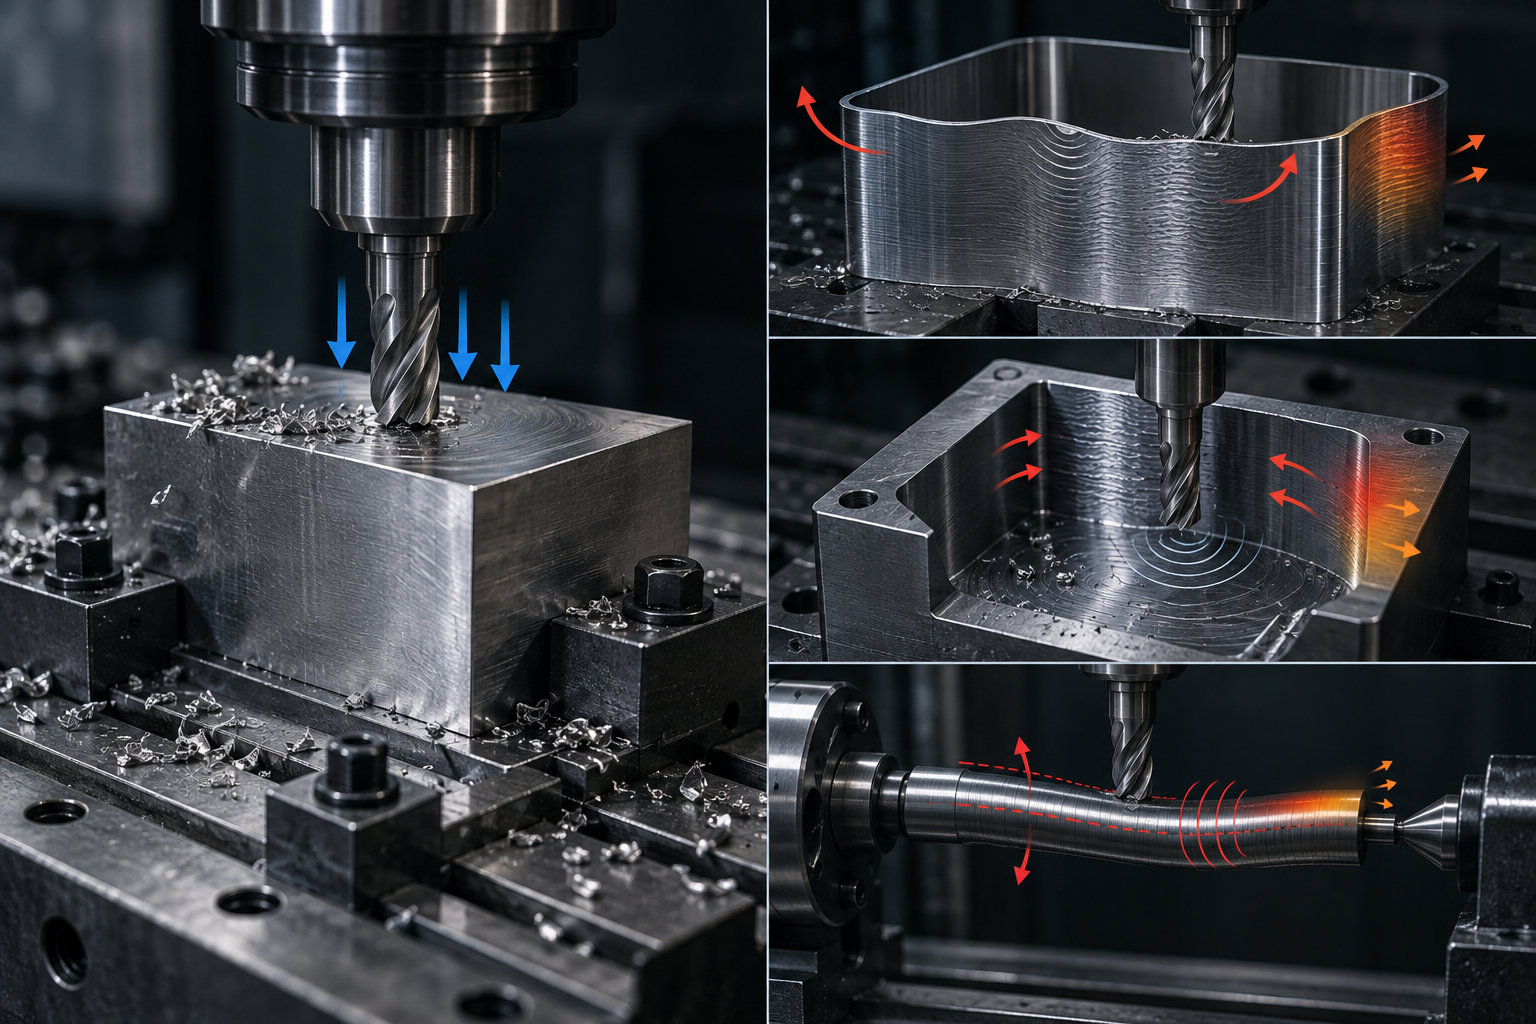
Lo que ocurre en realidad es otra cosa. Cuanto más delgada es la pared, menor es la rigidez de la pieza y mayor la proporción de deformación causada por la fuerza de corte, la fuerza de sujeción y el calor de corte. La práctica común del sector es: al pasar el espesor de pared de 1 mm a 2 mm, el avance y la profundidad de corte utilizables suelen ampliarse varias veces, y el desbaste ya no necesita «cortes ligeros y rápidos» para matar el tiempo; a la inversa, cuando el espesor de pared baja de aproximadamente 1,5 mm, la mayoría de los talleres debe reducir activamente el avance y disminuir la profundidad de corte para evitar el rechazo de la herramienta y las marcas de vibración, con lo que el tiempo de mecanizado se multiplica. La tasa de retrabajo de las piezas de pared delgada también es generalmente superior a la de las piezas estructurales convencionales —en la documentación del sector se suele mencionar un nivel de aproximadamente un 30 %–40 % más—, aunque varía según la estructura y el material.
Ahorrar material es un objetivo de diseño; poder fabricarla es el objetivo de entrega. Calcula estas dos cosas por separado y la cuenta de la pared delgada no saldrá en pérdida.
Criterio alternativo: primero la relación H/T, después el espesor absoluto de pared
El criterio que sustituye a «cuanto más delgada, mejor» tiene dos niveles. El primero es el espesor absoluto de pared: en piezas metálicas, el valor recomendado habitual del sector es de aproximadamente 0,8 mm (mínimo absoluto de unos 0,5 mm), y en piezas de plástico, de unos 1,5 mm (mínimo absoluto de unos 1 mm); estos son rangos típicos del sector, no una norma ni un valor comprometido por ninguna fábrica. El segundo nivel es la relación altura-espesor H/T: cuando la relación entre la altura de pared libre y el espesor de pared supera 10, normalmente se trata como pieza de pared delgada y hay que revisar de antemano la sujeción y la estrategia de trayectoria, en lugar de descubrir en la fase de presupuesto que no se puede fabricar de forma estable.
Lo que realmente hay que confirmar en el plano son tres cosas: si el espesor de pared está por debajo de los valores de referencia anteriores, si H/T supera 10 y si la zona de pared delgada tiene nervios de refuerzo o radios de transición. Dejar claros estos tres puntos en el plano es mucho más útil que escribir «por favor, garantizar que no se deforme» en las notas del pedido. Si el diseño realmente requiere una pared más delgada, la práctica común es conservar zonas de engrosamiento local o tetones de proceso y eliminarlos después del mecanizado; el costo es una operación adicional, pero a cambio se obtiene un control dimensional.
Cabe señalar que las piezas únicas de prototipo o de prueba suelen tolerar mejor las paredes delgadas que las piezas de producción en serie: una vez fijado el esquema de sujeción de la serie, la deformación y el retrabajo que conlleva la pared delgada se amplifican en cada pieza. Por eso, con el mismo plano, que se pueda fabricar una muestra no significa que se pueda estabilizar la producción en serie.
Error dos: una cavidad profunda se puede mecanizar siempre que la herramienta sea lo bastante larga
La discusión más común al presupuestar piezas de cavidad profunda es: «Esta herramienta es lo bastante larga, ¿por qué no se puede llegar al fondo de una sola pasada?». Según el catálogo de herramientas, sí existen fresas cilíndricas con un voladizo de 80 mm; pero cada vez que se duplica el voladizo, la rigidez de la herramienta cae aproximadamente a una octava parte de la original. Que la herramienta se pueda montar y que la herramienta pueda cortar de forma estable son dos cosas distintas.
Lo que ocurre en realidad es: al alargarse el voladizo, la fuerza de corte radial flexiona el mango de la herramienta, la trayectoria real de la punta se desvía de la ruta programada y aparecen rechazo de herramienta y conicidad en la pared lateral; al mismo tiempo, la frecuencia natural de la herramienta disminuye y se acopla fácilmente con la velocidad del husillo generando chatter, dejando marcas de vibración regulares en la superficie. Cuando la profundidad de corte es grande y el espacio de evacuación de virutas es estrecho, las virutas se acumulan en el fondo de la cavidad y se recortan, y la fluctuación de la fuerza de corte amplifica aún más la deflexión. El refrigerante difícilmente llega a la zona de corte, el calor se concentra en la punta de la herramienta y en la raíz de la pared delgada, y las dimensiones no coinciden durante el mecanizado y después del enfriamiento.
Lista de verificación de accesibilidad de cavidades profundas
- Radio de acuerdo interior ≥ radio de la herramienta: de lo contrario, el mango se ve obligado a reducir la velocidad o a rechazar en la esquina, y las marcas de vibración se concentran en el acuerdo. Cuanto mayor sea el radio, más gruesa podrá ser la herramienta utilizada y mejor será la rigidez.
- Dejar un canal de evacuación de virutas en el fondo de la cavidad: añadir un orificio de proceso al fondo cerrado o hacer el fondo inclinado para que las virutas tengan salida; de lo contrario, solo queda recurrir a refrigeración de alta presión y a múltiples retiradas de la herramienta para evacuar las virutas.
- Incluir la estrategia por capas en el proceso: capas axiales, sobremedida radial y entrada en espiral son mucho más estables que «llegar al fondo de una sola pasada», a costa del tiempo de mecanizado.
- Si es necesario, dividir en piezas: cuando la profundidad de la cavidad supera con creces 5 veces el diámetro y el volumen de producción no es grande, dividir la cavidad profunda en dos piezas que se unen o cambiar a una pieza en bruto de impresión 3D/fundición y luego acabarla suele ser más controlable que empeñarse en mecanizarla entera.
Cabe advertir que los umbrales anteriores son prácticas comunes del sector, no un compromiso de la empresa. Con la misma relación profundidad-diámetro, la zona estable varía mucho según el material (aluminio vs acero inoxidable vs titanio) y según el recubrimiento y el filo de la herramienta. Al revisar el plano, hay que dar juntos la profundidad de la cavidad, los radios, la estructura del fondo y el material para poder determinar si hay que ajustar la estrategia.
Error 3: Un eje largo se puede tornear con solo sujetarlo por ambos extremos
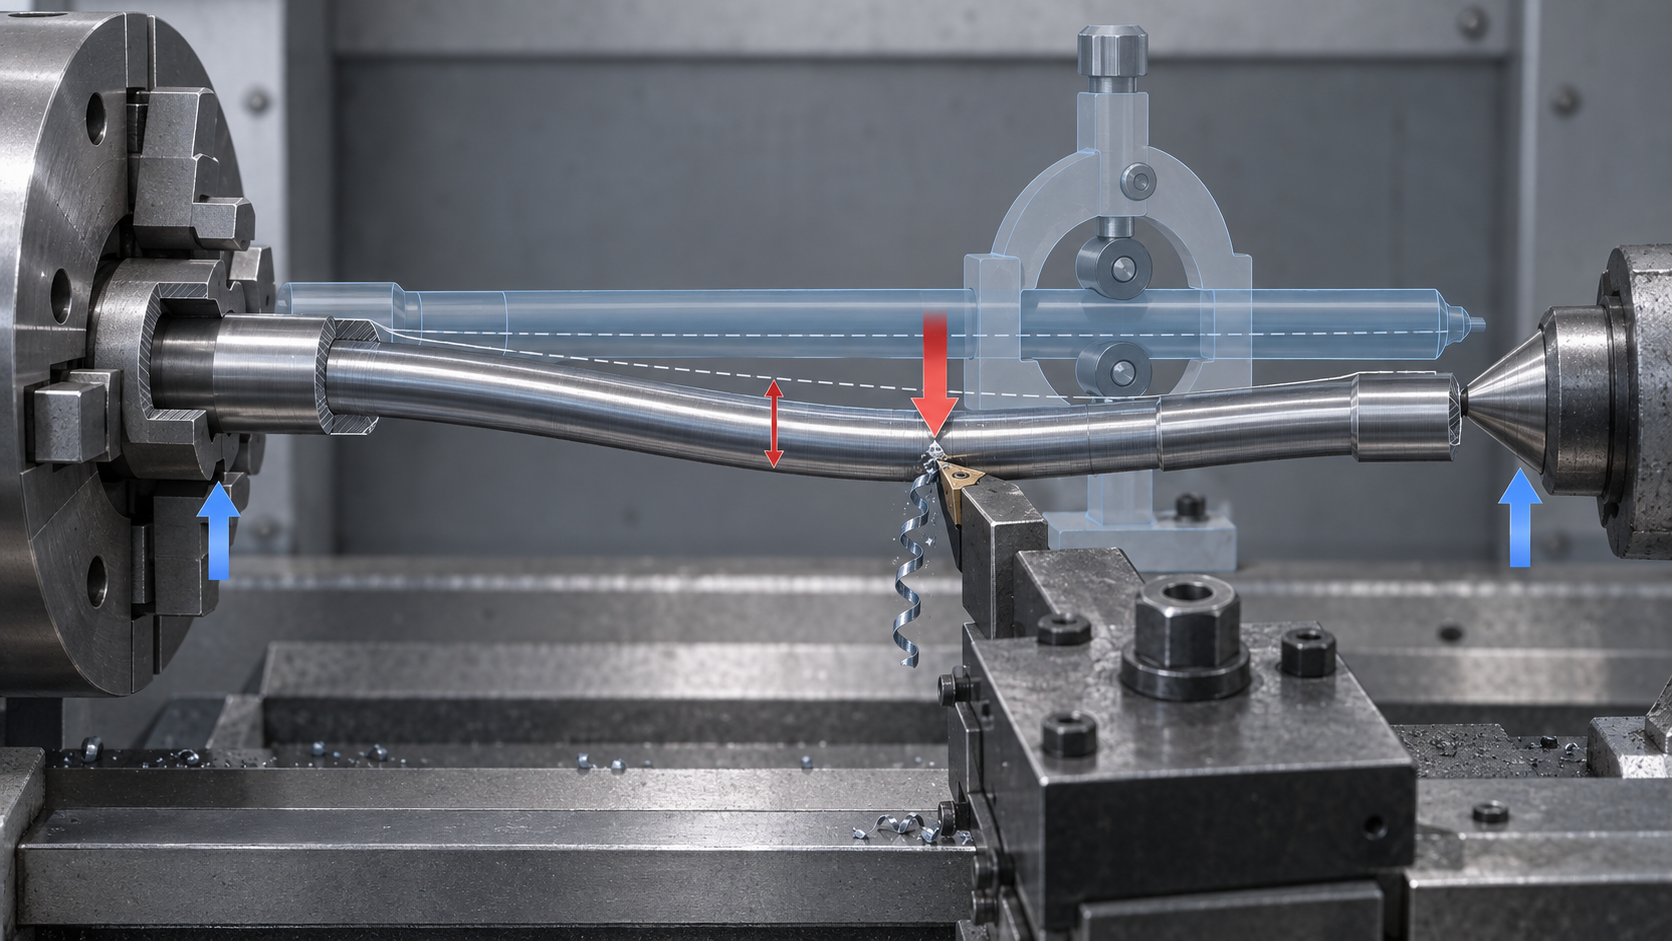
En el mecanizado de ejes largos en torno, una práctica predeterminada muy común es: sujetar un extremo de la pieza en bruto en el plato de tres mordazas, apoyar el otro extremo con el punto del contrapunto y luego tornear pasada a pasada. Esta práctica no presenta problemas con relaciones de esbeltez pequeñas, pero cuando la relación de esbeltez aumenta, surgen los problemas. En el sector, las piezas de eje con una relación de esbeltez L/D superior a 8 suelen considerarse dentro de la categoría que requiere soporte adicional, pero esto no es un estándar absoluto; deben confirmarse tanto el plano como el estado real de la pieza en bruto.
El soporte en ambos extremos solo restringe los dos extremos del eje; el tramo central sigue quedando suspendido. Cuando la fuerza de corte presiona radialmente contra la pieza, el eje experimenta una flexión elástica como una viga simplemente apoyada, y el contorno que realmente corta la punta de la herramienta resulta mayor que el valor teórico; al pasar la pasada, la recuperación elástica hace que la dimensión se contraiga de nuevo. El resultado es que el diámetro del tramo central queda mayor y los extremos menores, formando una forma de barril. Cuanto más esbelto es el eje, más evidente es este rechazo de la herramienta. Al mismo tiempo, el calor de corte alarga el eje, y la restricción axial del punto del contrapunto convierte el alargamiento en esfuerzos de flexión adicionales, haciendo que la dimensión derive continuamente durante el mecanizado. En cuanto a la vibración, la frecuencia de primer modo de flexión de un eje esbelto es baja, por lo que se acopla fácilmente con la velocidad del husillo o la frecuencia de paso de los dientes de la herramienta, apareciendo marcas de vibración regulares en la superficie. Estos tipos de fallo suelen aparecer simultáneamente y amplificarse mutuamente.
Criterio alternativo: cuándo es obligatorio añadir soporte
- Relación de esbeltez L/D dentro de 8: los puntos en ambos extremos más el contrapunto suelen ser suficientes, pero en el tramo de acabado se recomienda reducir la profundidad de corte radial y, si es necesario, usar una luneta móvil como presoporte.
- L/D entre 8 y 15: considerar una luneta fija o móvil, con el punto de apoyo lo más cerca posible de la zona de corte; la posición del punto de apoyo debe evitar superficies discontinuas como chaveteros o roscas, de lo contrario el apoyo introducirá nuevas excentricidades.
- L/D superior a 15: priorizar el mecanizado por segmentos, el cambio de amarre para empalmar pasadas, o pasar a rectificado exterior, tornos de cabezal móvil u otros procesos más adecuados para ejes esbeltos; tornear de una sola pasada hasta el final a menudo no es la solución óptima.
La estrategia de soporte también depende de la dirección de la fuerza de corte. Si las tres garras de apoyo de la luneta fija presionan sobre una superficie de referencia ya torneada de la pieza, pueden limitar eficazmente el desplazamiento radial; si presionan sobre la piel de fundición en bruto o la cascarilla de óxido de una forja, la rigidez de contacto es inestable y el efecto se reduce. En cuanto a la compensación de la dilatación térmica, una práctica común es dejar que la pieza se enfríe naturalmente o aliviar tensiones a baja temperatura tras el desbaste, y luego hacer el acabado; durante el acabado, aflojar adecuadamente la fuerza de apriete del contrapunto para dar al eje un pequeño margen de liberación axial y reducir la flexión por tensiones térmicas. Estos no son valores garantizados, sino direcciones de compromiso de uso común en ingeniería; los parámetros concretos deben ajustarse según el material, la relación de esbeltez y el estado de la máquina.
Una tabla para verlo claro: errores, realidad y criterios alternativos
Antes se desglosaron los puntos de activación de paredes delgadas, cavidades profundas y ejes largos, pero lo más común en el taller es que el mismo error reaparezca en los tres tipos de piezas, solo que el fallo cambia de cara. La siguiente tabla reúne seis errores frecuentes en paralelo para facilitar la comparación línea por línea durante la revisión del plano. Los umbrales de la tabla son rangos comunes del sector, usados para juzgar la dirección del riesgo, no son un compromiso de mecanizado de AGX; los valores concretos deben indicarse en el plano y confirmarse con ingeniería.
| Cuanto más delgada la pared, más material se ahorra, así que cuanto más delgada mejor | Cuando el espesor de pared es inferior a aproximadamente 1,5 mm, el avance se ve obligado a reducirse, la fuerza de corte provoca rechazo elástico de la herramienta y marcas de vibración; una fuerza de sujeción ligeramente mayor produce ovalización o colapso del borde | Para piezas metálicas se recomienda un espesor de pared ≥0,8 mm (mínimo absoluto aprox. 0,5 mm); para piezas de plástico se recomienda ≥1,5 mm (mínimo absoluto aprox. 1 mm); H/T>10 se considera pared delgada, revisar con antelación | ¿Ese espesor de pared soporta carga?, ¿se permiten nervios de refuerzo?, ¿el orden de eliminación de material puede ser simétrico? |
| Una cavidad profunda se puede mecanizar siempre que la herramienta sea lo bastante larga | Al aumentar el voladizo, la herramienta se desvía, vibra y evacua mal la viruta, el refrigerante no llega a la zona de corte y aumenta el riesgo de rotura de herramienta | Controlar la profundidad de cavidad dentro de 3–5 veces el diámetro de la herramienta ofrece mejor eficiencia; por encima de 5 veces se requieren herramientas especiales o ajustar la estrategia; la profundidad de cavidad no debe superar preferiblemente 5 veces la dimensión máxima en el plano XY | ¿El radio del redondeo interior es ≥ al diámetro de la herramienta?, ¿hay canal de evacuación de viruta en el fondo?, ¿se puede cambiar a una estructura dividida? |
| Un eje largo se puede tornear sujetándolo por ambos extremos | Cuando la relación de esbeltez es grande, el rechazo de la herramienta, la flexión por fuerza de corte y la dilatación térmica provocan deriva dimensional, y la vibración empeora la superficie | Con relación de esbeltez >8, considerar luneta fija/móvil o mecanizado por segmentos; el punto de apoyo cerca de la zona de corte, separar desbaste y acabado | ¿Es uniforme el sobreespesor de la pieza en bruto?, ¿después de qué operación se programa el tratamiento térmico y el alivio de tensiones? |
| No pasa nada por montar la pieza varias veces, total la precisión la garantiza la máquina | Cada amarre introduce nuevos errores de posicionamiento y deformación por sujeción, acumulando desviaciones fuera de tolerancia; el número de amarres es en sí mismo un coste principal | Pesos típicos del sector: número de amarres aprox. 25–35 %, tiempo de mecanizado 20–30 %, material 15–25 %. Priorizar reducir las caras de amarre en lugar de cambiar primero la máquina | ¿Se pueden usar salientes de proceso o completar las caras clave en un solo amarre?, ¿están unificadas las referencias? |
| El tratamiento térmico es cosa de etapas posteriores, ya se verá después de mecanizar | Si el momento del alivio de tensiones no es el correcto, tras el acabado se liberan tensiones residuales y la dimensión deriva lentamente, especialmente evidente en piezas de pared delgada | Programar el alivio de tensiones tras el desbaste y antes del acabado; en piezas de pared delgada dejar sobreespesor uniforme antes de liberar | ¿Cuál es la norma de tratamiento térmico correspondiente al grado del material?, ¿se requiere alivio de tensiones intermedio? |
| Para la inspección basta con medir con cualquier referencia | Si la referencia no coincide con la referencia de mecanizado, el valor medido es conforme pero hay interferencia en el montaje; la deformación de piezas inestables solo se manifiesta en estado libre | Alinear la referencia de inspección con la referencia de diseño; si es necesario, usar escaneo 3D para confirmar el contorno en estado libre | ¿Definición de la referencia de las dimensiones clave?, ¿se requiere inspección en estado libre o en estado de amarre? |
El costo de perder el control: sujeción, tiempo de mecanizado y retrabajo
Muchas personas consideran la pérdida de control en paredes delgadas, cavidades profundas y ejes largos como un problema de control de calidad: si la dimensión se sale de tolerancia, se retrabaja; si no se puede retrabajar, se desecha. Pero ante todo es un problema de cotización. Para la misma pieza, con control y sin control, la diferencia no es solo la tasa de conformidad, sino también el número de sujeciones, el tiempo de mecanizado y las horas de retrabajo; estos tres factores se escriben directamente en el precio unitario.
Los pesos de costo comunes en el sector son aproximadamente: número de sujeciones 25–35 %, tiempo de mecanizado 20–30 %, costo de material 15–25 %, y la influencia de la complejidad de características como cavidades profundas, paredes delgadas y mecanizado multifaz es de alrededor de 4–7 %. Tenga en cuenta que no son proporciones absolutas; diferentes piezas y lotes se desvían notablemente, pero el orden tiene valor de referencia: los utillajes y el tiempo de trayectoria son más caros que el material.
Una sujeción más no es solo un ajuste de herramienta más
Las piezas de pared delgada temen el apriete unilateral, las piezas de eje largo temen quedar suspendidas, y las piezas de cavidad profunda temen perder la referencia tras el volteo. Para evitar estos problemas, las prácticas comunes son añadir mordazas blandas, añadir abrazaderas envolventes, mecanizar protuberancias tecnológicas y aumentar el número de volteos; cada uno implica una nueva cadena de errores de posicionamiento y un nuevo riesgo de deformación por sujeción. Al aumentar el número de sujeciones, la cotización sube naturalmente, y además una sujeción más significa una oportunidad más de deriva de la referencia.
Caso breve: por qué una pieza tubular de pared delgada se vuelve más ovalada cuanto más se sujeta
En cierta pieza tubular de pared delgada, tras tornear el diámetro exterior se sujetó con tres mordazas para mandrinar el agujero interior, y al soltar se midió ovalidad; repetir el ajuste de la herramienta no sirvió. La causa no está en la herramienta, sino en la fuerza de sujeción: la fuerza unilateral de las tres mordazas comprime la pared delgada en forma triangular, y durante el corte se logra la dimensión correcta en "estado deformado"; al soltar, rebota a ovalada. Se cambió a abrazadera envolvente, se redujo la fuerza de sujeción, se eliminó material por capas simétricas y se dejó un acabado después de soltar; así se estabilizó la dimensión. El costo de este tipo de problema es: utillaje adicional de mordazas blandas, operaciones adicionales, tiempo de inspección adicional; todo se incluye en el precio unitario, no es retrabajo gratuito.
| Partida de costo | Peso típico del sector | Cómo cambia al perder el control | Acción en plano/solicitud de cotización |
|---|---|---|---|
| Número de sujeciones | 25–35 % | Se añaden mordazas blandas, abrazaderas envolventes, protuberancias tecnológicas y volteos; la cadena de posicionamiento se alarga | Marcar zonas agarrables y referencias, definir protuberancias tecnológicas permitidas |
| Tiempo de mecanizado | 20–30 % | Pared delgada reduce avance, cavidad profunda reduce profundidad de corte, eje largo requiere más soportes; las pasadas se multiplican | Marcar dimensiones clave, relajar rugosidad en caras no clave |
| Costo de material | 15–25 % | Se deja sobreespesor para evitar deformación, se agranda el bruto, aumentan los desperdicios | Confirmar forma y sobreespesor del bruto, evitar engrosamientos innecesarios |
| Complejidad de características | 4–7 % | Se superponen cavidades profundas, paredes delgadas y mecanizado multifaz; suben los costos de trayectoria y de instrumentos de medición | Evaluar si se puede dividir en partes, cambiar radios o transiciones de espesor |
| Retrabajo/desecho | Varía según la tasa de fallos | Horas de retrabajo, resujeción, reinspección e incluso nuevo material | Indicar antes de cotizar si se permite retrabajo o si debe ser conforme a la primera |
Cambie la pregunta: en lugar de preguntar "cuánto cuesta esta pieza", pregunte "cuántas sujeciones y qué operaciones clave tiene esta pieza". La respuesta le dirá dónde recae el riesgo de pérdida de control y dónde está el margen inflado en la cotización. Si es necesario, puede entregar el modelo 3D y las dimensiones clave a Cotización por diálogo con IA para una evaluación preliminar, pero si hay que cambiar la estructura o aumentar el espesor de pared aún debe confirmarse según el plano y con ingeniería.
Lista de contramedidas DFM: qué modificar primero en el plano
La causa raíz del retrabajo de piezas con pérdida de control, en la mayoría de los casos, no está en la máquina, sino en que en la fase de plano no se especificaron claramente la rigidez, la sujeción y el orden de eliminación de material. El orden de modificación importa: primero modificar la estructura, luego la sujeción, y solo al final los parámetros de corte. Hacerlo al revés suele llevar a pruebas de corte repetidas en el taller, con un costo mucho mayor que modificar el plano.
Prioridad estructural: transición de espesor de pared, radios y nervios de refuerzo
- Transición de espesor de pared: en la unión entre pared delgada y pared gruesa, añadir un chaflán o escalón para evitar un cambio brusco de rigidez que genere concentración de tensiones. Los puntos de cambio brusco suelen ser el origen del alabeo.
- Radio de acuerdo: el radio de acuerdo de la cavidad interior debe ser, en lo posible, no menor que el radio de la herramienta, lo que reduce el recorrido de desbaste de esquinas y también disminuye el riesgo de fisuración en las esquinas agudas.
- Nervios de refuerzo: cuando no se puede engrosar, usar nervios en lugar de aumentar el espesor. La relación entre altura del nervio y espesor de pared, y la separación entre nervios, son prácticas habituales del sector; los valores concretos deben confirmarse con ingeniería según la función de la pieza.
- Protuberancias de proceso: prever protuberancias o tramos de sujeción removibles para el amarre; se cortan después del mecanizado, lo que es más estable que sujetar directamente la pared delgada.
El amarre en segundo lugar: referencias y orden de eliminación de material
En piezas de pared delgada, el apriete unilateral es lo que más fácilmente produce ovalización. La práctica común es cambiar a amarre envolvente o sujeción por vacío, para que la fuerza de apriete sea uniforme en dirección circunferencial; en piezas de eje largo, añadir luneta o soporte móvil, eligiendo los puntos de apoyo cerca de la zona de máxima deformación. En cuanto al orden de eliminación de material, la eliminación simétrica es más estable que el vaciado por un solo lado, y la liberación de tensiones residuales es más equilibrada. El momento del tratamiento térmico o de la operación de alivio de tensiones también debe indicarse en el plano: programar el alivio de tensiones después del desbaste y antes del acabado es más rentable que corregir la forma a posteriori.
Referencias de inspección y medios de verificación
En el plano debe especificarse la referencia de inspección; de lo contrario, taller y control de calidad usan referencias distintas y los datos no coinciden. En piezas de pared delgada y cavidades profundas se recomienda usar escaneo 3D para una comparación de todas las dimensiones, ya que detecta mejor las tendencias de ovalización y alabeo que el muestreo con calibre. Los resultados del escaneo pueden usarse para deducir si es necesario ajustar el amarre o el orden de eliminación de material. La referencia de inspección y el método de verificación por escaneo conviene confirmarlos con ingeniería antes de cotizar, para evitar descubrir tras la producción en serie que la referencia no es accesible.
Al implementar la lista, pueden consultarse las páginas de capacidades de mecanizado CNC y escaneo 3D para confirmar los límites del proceso; si se necesita evaluar el cambio de coste tras modificar el plano, puede usarse la cotización por diálogo con IA para comparar rápidamente.
Preguntas frecuentes (FAQ)
Las siguientes preguntas son las más consultadas antes de la revisión de planos y la cotización. Las respuestas dan criterios habituales del sector, no estándares absolutos; en el caso concreto de su pieza, deben indicarse claramente en el plano y confirmarse con el fabricante.
¿Qué grosor debe tener una pared para considerarse delgada?
En el sector se suele clasificar como pieza de pared delgada aquella con espesor de pared inferior a 2 mm, o con relación altura/espesor H/T superior a 10. En piezas metálicas se recomienda un espesor de pared no inferior a 0,8 mm (mínimo absoluto de unos 0,5 mm); en piezas de plástico, no inferior a 1,5 mm (mínimo absoluto de unos 1 mm). Son rangos típicos, no estándares rígidos; por debajo del valor recomendado, deben revisarse de antemano el método de amarre y los parámetros de corte.
¿Qué profundidad debe tener una cavidad para considerarse profunda?
El criterio habitual es la relación entre profundidad de cavidad y diámetro de herramienta. Con una profundidad de 3 a 5 veces el diámetro de la herramienta, la eficiencia es mejor; por encima de 5 veces, empeoran la deflexión de la herramienta, la evacuación de virutas y la refrigeración, y se necesitan herramientas especiales o ajustar la estrategia. Otra referencia es que la profundidad de la cavidad no supere, en lo posible, 5 veces su dimensión máxima en el plano XY. Si es mecanizable en concreto depende del radio de acuerdo, la estructura del fondo y la accesibilidad.
¿Cómo apoyar piezas de eje largo para que sean estables?
Con una relación longitud/diámetro superior a 8, los puntos de torno en ambos extremos suelen no ser suficientes; normalmente hay que considerar luneta, soporte móvil o mecanizado por tramos. La posición de los puntos de apoyo, la dirección de la fuerza de corte y la compensación de la dilatación térmica deben indicarse en el proceso. Cuanto mayor sea la relación longitud/diámetro, mayor será el riesgo de cedencia de la herramienta y vibración, y más difícil controlar la calidad superficial y la deriva dimensional.
¿Se pueden detectar las piezas inestables mediante inspección?
En parte sí, pero no del todo. La medición por coordenadas o el escaneo 3D pueden detectar desviaciones dimensionales y ovalización, pero las marcas de vibración, las tensiones residuales y la deformación por amarre a menudo solo se manifiestan tras soltar la sujeción. La inspección debe simular en lo posible el estado libre, e indicar en el plano la referencia y las condiciones de medición. Seleccionar piezas defectuosas mediante inspección al 100 % suele costar más que resolverlo desde el amarre y el orden de eliminación de material.
¿Qué hay que proporcionar antes de cotizar?
Como mínimo, un modelo 3D y un plano 2D completamente acotados, indicando material, tolerancias de dimensiones clave, rugosidad superficial y referencias. En piezas de pared delgada, cavidades profundas y ejes largos también deben indicarse las posiciones de amarre permitidas y las protuberancias de proceso. Cuanto más completa sea la información, más se acercará la cotización a la realidad; cuantos más datos falten, mayor será el riesgo de cambios y retrabajos posteriores.
Key takeaways
- Primero evalúa la rigidez, luego habla de tolerancias: cuando H/T>10, la relación profundidad-diámetro>5 y la relación longitud-diámetro>8, evalúa «si se puede sujetar de forma estable» antes que la tolerancia; de lo contrario, la tolerancia solo será fricción en el presupuesto.
- No intentes «salvar» una pared delgada reduciendo el avance: al pasar el espesor de pared de 1 mm a 2 mm, los parámetros de corte utilizables suelen ampliarse varias veces; prioriza cambiar la estructura, después la sujeción y, por último, ajustar los parámetros.
- El descontrol en cavidades profundas ocurre en su mayoría en la evacuación de virutas y el voladizo del portaherramientas, no en la herramienta en sí; indicar la accesibilidad en el plano es más útil que indicar una tolerancia más estricta.
- La clave en un eje largo no es cuánto se profundiza en una sola pasada, sino la posición de los puntos de apoyo y la compensación de la dilatación térmica; las relaciones longitud-diámetro con apoyos en ambos extremos y sin soporte en el centro deben confirmarse con proceso de antemano.
- Incluye el número de amarres, el tiempo de mecanizado y el aprovechamiento del material en los supuestos del presupuesto; el retrabajo de las piezas descontroladas suele provenir del amarre y del calor, no del material en sí.



