Qué es la fabricación bajo demanda: una vía digital desde el archivo de diseño hasta la pieza
La fabricación bajo demanda es un término colectivo para un conjunto de vías de fabricación: tras cargar el archivo de diseño se activan la cotización, la revisión, la programación, el mecanizado y el envío; todo el proceso está impulsado por el pedido, no por la previsión de stock. No es un proceso concreto: el mecanizado CNC, la impresión 3D, la chapa metálica, el moldeo por vaciado de prototipos y la inyección pueden formar parte de esta vía.
Su valor central es comprimir el ciclo desde el diseño hasta la pieza. La subcontratación tradicional pasa por consulta de precios, comparación, apertura de molde o programación y conciliación, y suele tardar semanas; la fabricación bajo demanda adelanta la cotización y la retroalimentación de proceso al momento de cargar el plano, permitiendo que la iteración de diseño se cierre más rápido. Ser barata es un subproducto, no el objetivo: modificar dos rondas más el mismo plano antes de hacer el pedido suele ahorrar más que la diferencia de precio unitario.
Por qué se parece más a una vía que a un proceso
Es más preciso entender la fabricación bajo demanda como una "vía de pedido digital". Un mismo lote de piezas puede primero imprimirse en 3D para validar el ensamblaje, luego mecanizarse en CNC para obtener una pieza funcional de muestra y finalmente pasar a inyección o moldeo por vaciado de prototipos para series pequeñas; todas comparten el mismo front-end: carga, cotización, retroalimentación DFM, pedido y recepción. El proceso es una opción dentro de la vía, no la vía en sí. Esto también explica por qué la fabricación bajo demanda suele ir de la mano de la "cotización instantánea": la velocidad de cotización determina si esta vía puede funcionar de verdad.
Para los equipos de ingeniería, el criterio es directo: cuando la frecuencia de iteración supera la velocidad del proceso de compras, aparece el valor de la fabricación bajo demanda. No promete un plazo ni un precio concretos, sino que acorta el bucle de retroalimentación "de la idea a la pieza medible", permitiendo obtener un juicio de fabricabilidad ya en la etapa de CAD.
A continuación se recorre esta vía en el orden real de pedido: carga del plano → cotización instantánea → retroalimentación DFM → pedido y recepción. En el medio se insertan dos puntos de decisión: cuándo conviene hacerlo uno mismo y cuándo recurrir a la fabricación bajo demanda; y qué elementos de diseño afectan directamente la cotización y el plazo de entrega.
Primer paso: cargar el plano, primero dejar claros los datos
La primera barrera de la fabricación bajo demanda no es la máquina, sino los datos. La mayoría de los retrasos, las cotizaciones repetidas e incluso el retrabajo ocurren antes de que el plano entre en el sistema de cotización. Entregar de una vez el modelo 3D y los requisitos de mecanizado claros da una base estable a los tres pasos siguientes.
Priorizar formatos sólidos: STEP, IGES en lugar de mallas STL puras
Para modelos destinados a mecanizado CNC e inyección, la práctica habitual del sector es enviar formatos de representación de fronteras sólidas como STEP (.step/.stp) o IGES. Estos incluyen superficies analíticas, y el sistema de cotización puede leer directamente posiciones de agujeros, radios y relaciones entre planos, y el lado de programación puede generar trayectorias de herramienta a partir de ellos. El STL puro es una malla triangular: la circunferencia se divide en pequeñas caras planas, se pierden tolerancias y precisión de superficies, y las características que lee el algoritmo de cotización a menudo no coinciden con la intención de diseño.
La impresión 3D acepta bien el STL, pero si la misma pieza va a pasar después a CNC o inyección, se recomienda conservar también la versión STEP para evitar remodelar al cambiar de proceso. Las piezas de chapa metálica suelen requerir un desplegado o anotaciones de espesor de chapa y radio de plegado; con solo un sólido plegado a menudo no basta.
Cinco tipos de información que deben acompañar al plano
El modelo solo indica la forma, no la intención. Solo con enviar los datos completos de una vez la cotización puede pasar de un rango a un valor determinado:
- Grado y estado del material: escribir 6061-T6 en lugar de "aleación de aluminio", escribir POM-C en lugar de "plástico". Los materiales de la misma familia difieren notablemente en mecanizabilidad y precio.
- Cantidad y lote: una pieza de prototipo y una serie pequeña de 50 piezas siguen lógicas de cotización distintas. Si se permite anidar piezas o compartir utillaje depende directamente de la cantidad.
- Bandas de tolerancia clave: anotar solo las cotas que realmente afectan al ensamblaje. La banda de tolerancia habitual en mecanizado CNC del sector es de aproximadamente ±0,025–0,125 mm, sujeto a lo indicado en el plano y a la confirmación de la fábrica; ajustar por defecto todo el plano aumenta innecesariamente los costos de inspección y herramientas.
- Tratamiento superficial: anodizado, chorreado, pasivado, galvanoplastia o solo desbarbado. El tratamiento afecta la secuencia de operaciones y el plazo de entrega.
- Referencias y características clave: qué caras son referencias de ensamblaje y qué agujeros son agujeros de posicionamiento. Si no se indican las referencias, el plan de sujeción solo puede adivinarse.
El costo de datos incompletos
Cuando faltan materiales o anotaciones de tolerancia, el lado de la cotización suele tener solo dos opciones: dar un rango amplio o devolver la solicitud para completar la información. La cotización por rango parece rápida, pero en realidad se renegocia al hacer el pedido, lo que alarga el ciclo. El problema más oculto es que la revisión DFM no tiene por dónde empezar: sin material no se puede juzgar si el espesor de pared es razonable, y sin tolerancias no se puede juzgar si se necesita rectificado o electroerosión de hilo lento. Los diez minutos ahorrados en el paso del plano a menudo se convierten después en varias rondas de correos.
Si solo se tiene la pieza física y no el plano, se puede recurrir a la digitalización 3D para ingeniería inversa, pero la malla obtenida aún debe organizarse en un sólido y recuperar las anotaciones de tolerancia para poder entrar en el proceso de cotización posterior. Solo si este paso se hace bien tiene sentido la cotización instantánea del segundo paso.
Segundo paso: cotización instantánea, cómo se calcula el precio
Complejidad geométrica: si la herramienta puede entrar o no determina la mayor parte del costo
Tolerancias y acabado superficial: cuanto más estricta es la banda, más operaciones
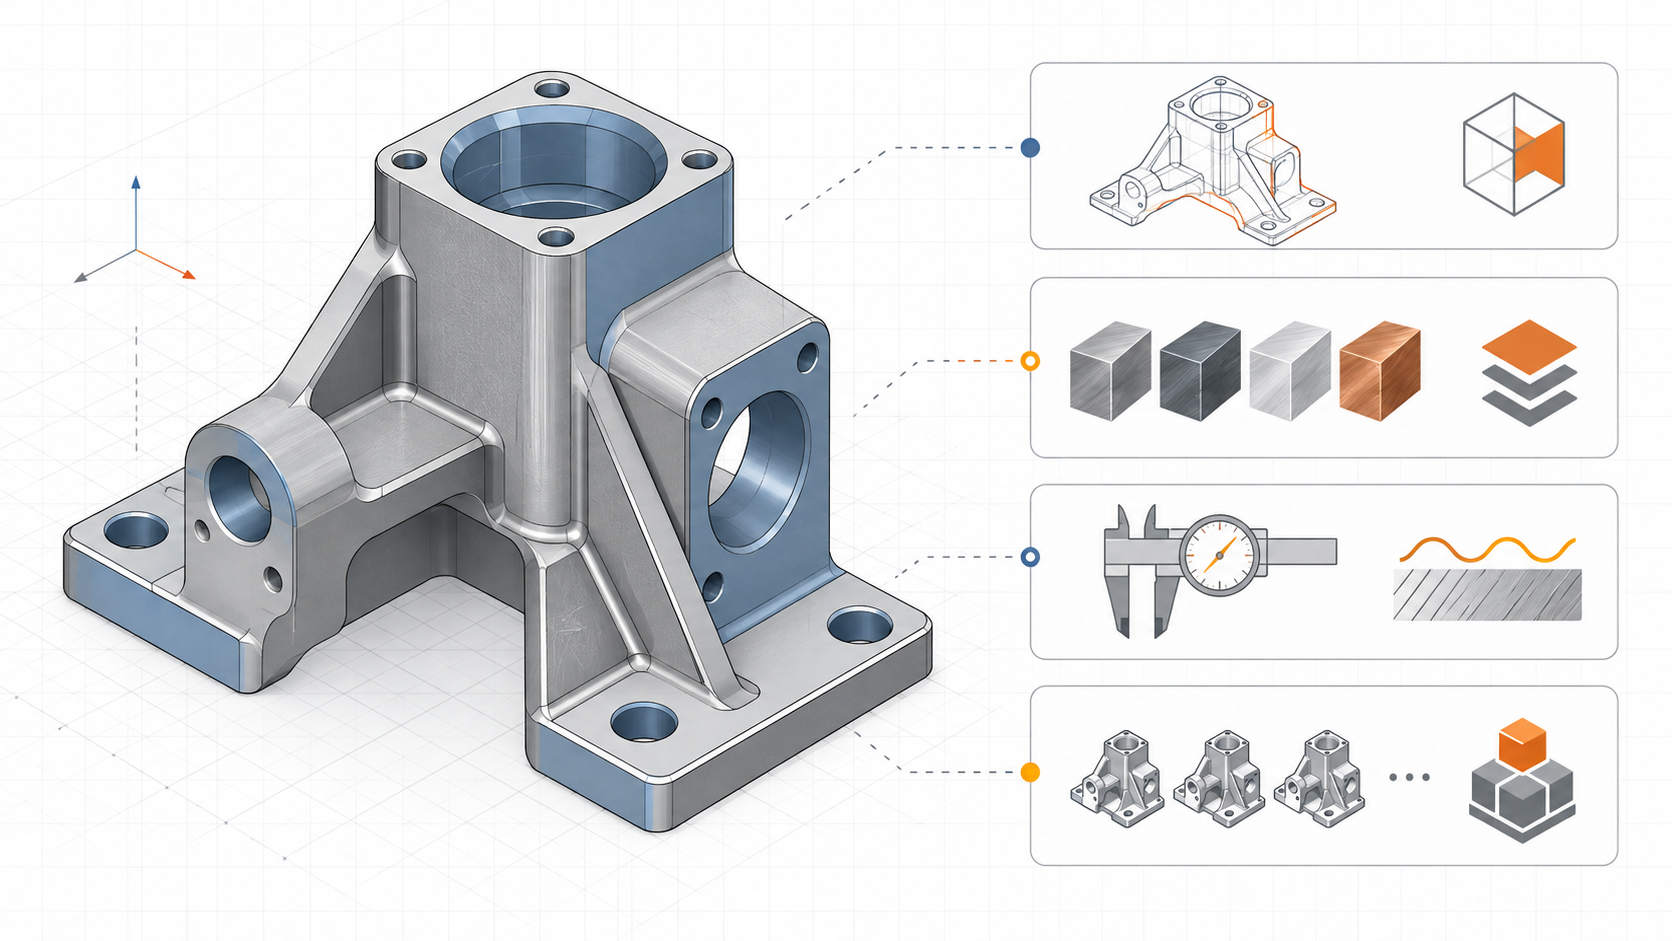
Material, lote y postratamiento: otras tres palancas de precio
Paso tercero: retroalimentación DFM, detectar problemas de coste ya en la fase de presupuesto
En el flujo de fabricación bajo demanda, la retroalimentación DFM (diseño para fabricación) no debería aparecer normalmente solo después de la programación de la producción. Muchas fábricas realizan una ronda de revisión de fabricabilidad durante la fase de revisión del presupuesto, porque la mayor parte del coste total de la pieza ya queda fijada en la fase de CAD: una vez definidos la geometría, las tolerancias y el material, el margen de reducción posterior es muy limitado. Situar la retroalimentación DFM en el paso del presupuesto es la ventana en la que modificar cuesta menos.
Por qué la fase de presupuesto es el mejor momento para corregir problemas de coste
Una vez que el plano entra en producción, cambiar una tolerancia suele implicar volver a generar el programa, preparar de nuevo las herramientas y reorganizar el amarre. La retroalimentación DFM en la fase de presupuesto es todavía una anotación en un documento y el coste del cambio es prácticamente nulo. En el sector, muchos ingenieros de fábrica realizan una revisión de fabricabilidad de cada solicitud y señalan los problemas en el presupuesto: no para rechazar el pedido, sino para que el cliente sepa qué tolerancia o qué característica está encareciendo el precio.
Cuatro tipos comunes de problemas DFM en la fase de presupuesto
- Tolerancias estrictas innecesarias. Marcar una superficie no funcional con ±0,01 mm cuando el ensamblaje real no lo necesita. Apretar las tolerancias aumenta el tiempo de mecanizado y a menudo requiere herramientas especiales o instrumentos de medición adicionales, con lo que el precio sube. La práctica habitual del sector es anotar por separado las dimensiones de ajuste críticas y tratar el resto según la banda de tolerancias generales.
- Cavidades demasiado profundas. Cuando la profundidad de una cavidad interior supera aproximadamente 4 veces el ancho de la cavidad, el voladizo de la herramienta se alarga, aumenta el riesgo de vibración y desviación, y hay que reducir el avance y mecanizar por capas, con el consiguiente aumento del coste en tiempo.
- Paredes demasiado finas. Para piezas de plástico y piezas metálicas de pared fina, la recomendación habitual del sector es un espesor mínimo ≥0,5 mm; si es demasiado fino, se alabea y se deforma con facilidad y el rendimiento baja.
- Radios que requieren herramientas especiales. Si el radio de un chaflán interior es demasiado pequeño, una fresa estándar no puede entrar y hay que cambiar a una herramienta de menor diámetro o a electroerosión, lo que hace saltar de nivel el proceso y el coste.
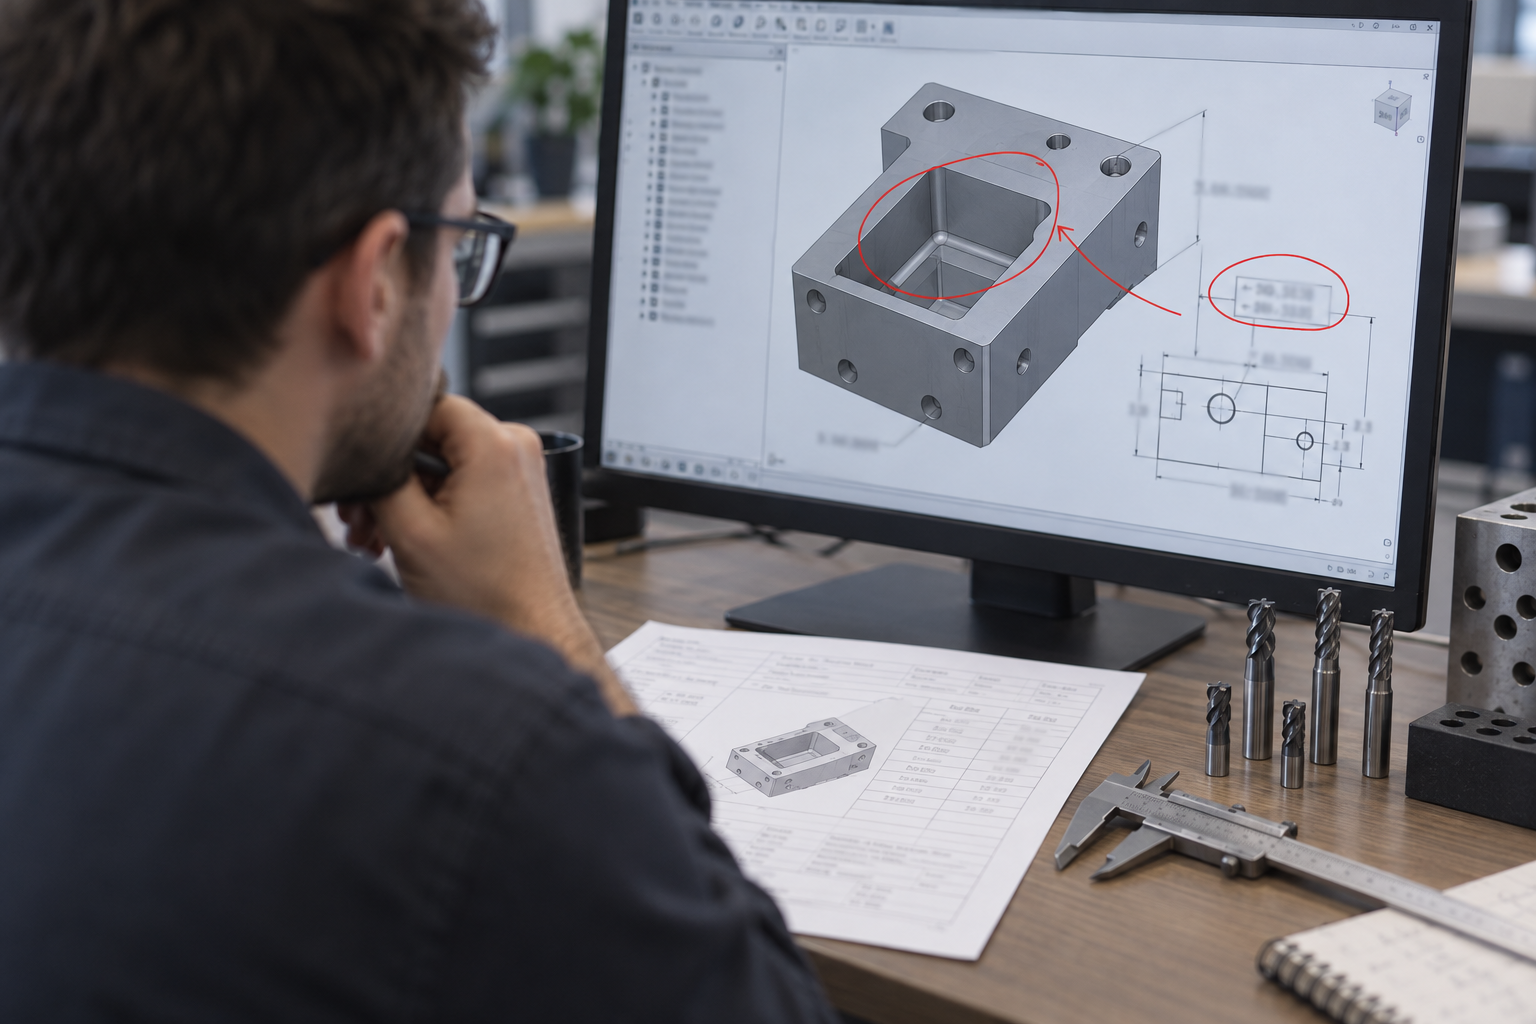
Cómo actuar ante la retroalimentación DFM: el circuito del presupuesto al plano
Tras recibir las anotaciones DFM, la práctica útil es clasificarlas en tres categorías: cambio obligatorio (sin cambiarlo no se puede fabricar o el rendimiento es demasiado bajo), cambio recomendado (reduce claramente el coste o acorta el plazo) y puede mantenerse (lo exige la función y se asume el coste). Si marcas bien estas tres categorías y las devuelves, la fábrica podrá dar un presupuesto preciso de una sola vez, en lugar de modificar el plano y recalcular el precio repetidamente.
El valor de la fabricación bajo demanda se manifiesta aquí de forma muy directa: el presupuesto digital adelanta la comprobación DFM a antes de realizar el pedido, de modo que los problemas de diseño quedan al descubierto a nivel de archivo, en lugar de descubrirse cuando la pieza ya está mal fabricada. Cuanto antes se haga el cambio, no solo se ahorra el coste de mecanizado, sino también el plazo que se habría alargado.
Fabricación interna vs. fabricación bajo demanda subcontratada: cuándo elegir cada una
La fabricación bajo demanda no tiene solo la vía de la subcontratación. Para una misma pieza, las curvas de tiempo y coste que ofrecen una capacidad propia y una plataforma de subcontratación suelen diferir en un orden de magnitud. Para decidir cuál elegir, hay que ver primero una premisa: la fabricación interna compra flexibilidad de velocidad; la fabricación bajo demanda subcontratada compra cobertura de procesos. No son relaciones de sustitución, sino decisiones orientadas a frecuencias distintas.
Una comparación citada con frecuencia en el sector ilustra la diferencia: un prototipo de pala de nieve fabricado internamente con impresión 3D puede tardar 8 horas y costar unas decenas de dólares; el mismo prototipo subcontratado puede tardar varios días y costar cientos o incluso miles de dólares. Estas cifras varían según el tamaño de la pieza y el material y no son valores garantizados, pero dibujan la línea divisoria de la decisión: si la frecuencia de iteración es alta o no.
Para qué piezas es más adecuada la fabricación interna
Las ventajas de la fabricación interna se concentran en tres puntos. Primero, validación en el mismo día: se modifica una versión de una pieza estructural, se imprime ese mismo día y al día siguiente está en la mesa de montaje, con un ciclo de retroalimentación medido en horas. Segundo, piezas pequeñas y de alta frecuencia: piezas cuyo tamaño entra en el rango de trabajo de la impresora o de una máquina-herramienta pequeña y de las que hay que sacar varias versiones por semana; hacerlas internamente ahorra más tiempo que pasar cada vez por presupuesto, programación y envío. Tercero, diseños sensibles a la confidencialidad o al ensayo y error, que no necesitan enviarse al exterior en versiones intermedias.
El precio a pagar es el límite de capacidad y la cobertura de equipos. Internamente suele haber solo uno o dos procesos; ante piezas metálicas, tratamientos térmicos o acabados superficiales especiales, no se puede hacer internamente. Y una vez que el equipo está a plena carga, la ventaja de velocidad de iteración también desaparece.
Para qué piezas es más adecuada la fabricación bajo demanda subcontratada
La fortaleza de la fabricación bajo demanda subcontratada es la combinación de procesos y la cobertura de materiales. Una pieza que requiere fresado CNC del contorno, chapa metálica para la carcasa y moldeo por réplica para un lote pequeño se gestiona con menos complicaciones en una sola plataforma bajo demanda que coordinando tres proveedores a la vez. Las piezas grandes, los materiales no convencionales y las piezas que solo se fabrican ocasionalmente son escenarios típicos: adquirir equipo para una pieza que se hace dos veces al año no justifica el periodo de amortización.
Su precio a pagar es la espera. Las diferencias de plazo habituales en el sector son: la impresión interna de una pieza tarda de unas horas a un día; la subcontratación, en el mejor caso, varios días y, en el peor, varias semanas, según el proceso, el material y la programación. Por eso la subcontratación es más adecuada para diseños cuya iteración ya ha convergido, y no para la fase en la que todavía se modifica el plano cada día.
Si ya se ha decidido externalizar, presenta juntos los planos, el material y la cantidad, y primero obtén la cotización y los comentarios de DFM antes de decidir; esto ahorra más tiempo que regatear repetidamente. Puedes empezar desde Cotización por diálogo con IA o Cotización clásica, revisar el costo y los problemas de fabricabilidad que devuelvan, y luego juzgar si vale la pena hacerlo internamente.
Una lista de verificación suficientemente útil
- Si hay que cambiar varias versiones cada semana, las piezas son pequeñas y solo se necesita un proceso → priorizar la fabricación interna.
- Si solo se hace una o dos veces al año, las dimensiones son grandes y el material es poco convencional → priorizar la fabricación externalizada bajo demanda.
- Si se necesitan encadenar varios procesos (CNC + chapa metálica + moldeo por réplica + inyección) → la fabricación externalizada bajo demanda ahorra más costos de coordinación.
- Si el diseño aún está en fase divergente y ni las tolerancias ni la estructura están definidas → prueba y error rápido interno, no externalizar con prisa.
- Si el diseño ya está congelado y solo falta la entrega → fabricación externalizada bajo demanda, deja los problemas de capacidad y materiales a la plataforma.
- Si es sensible por confidencialidad o las versiones intermedias no son convenientes para enviar fuera → hacerlo internamente y considerar externalizar en la etapa posterior a la producción en volumen.
- Si el equipo interno ya está a plena capacidad → sin importar el tamaño de la pieza, externalizar es una válvula de alivio.
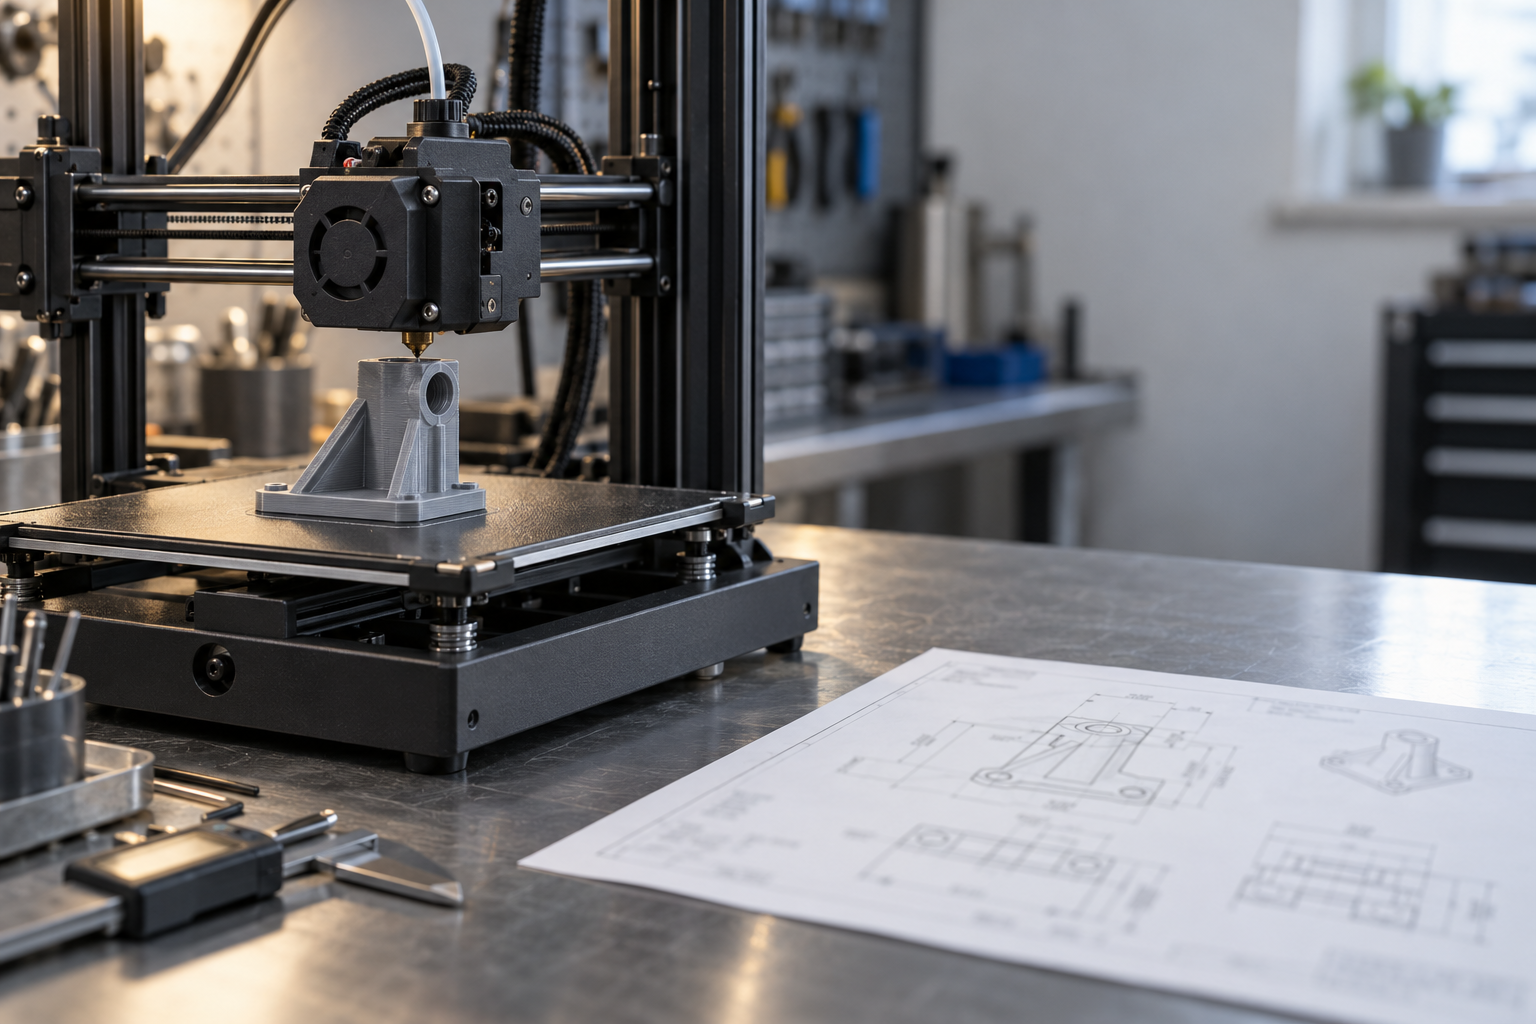
Elementos de diseño que afectan la cotización y el plazo de entrega de la fabricación bajo demanda
La cotización y el plazo de entrega de la fabricación bajo demanda se determinan en un ochenta por ciento en el momento de ver los planos. Con la misma máquina y el mismo lote de material, cambiar un conjunto de tolerancias o modificar la profundidad de una cavidad puede hacer que la cotización varíe en varias decenas de por ciento; la diferencia proviene de las herramientas, el amarre, los instrumentos de medición y el tiempo de recorrido de la herramienta, no de una "tarifa de servicio". A continuación se desglosa en cuatro dimensiones: geometría, tolerancias y acabado superficial, materiales e inventario, y amarre y dispositivos de fijación. Para cada elemento se da un valor de referencia común en la industria y luego se explica por qué eleva el costo. Estos valores son anclas de juicio; en última instancia, prevalecen las anotaciones del plano y la confirmación del taller de mecanizado.
Geometría: la relación de aspecto y el espesor de pared determinan si la herramienta puede entrar
La relación de aspecto de la cavidad es uno de los primeros elementos. La práctica común en la industria es controlar la profundidad de la cavidad interna dentro de 4 veces el ancho de la cavidad; superar esta proporción alarga el voladizo de una fresa vertical común, reduce la rigidez, la punta de la herramienta tiende a vibrar, la rugosidad superficial empeora y, en casos graves, solo se puede cambiar a una herramienta más fina y hacer varias pasadas, multiplicando el tiempo de mecanizado. Lo mismo ocurre con el espesor mínimo de pared: la recomendación típica es ≥0.5 mm; las piezas de pared delgada se deforman bajo la fuerza de sujeción y de corte, no se atreven a apretar al amarrar ni a avanzar rápido al cortar, y el plazo de entrega se alarga naturalmente.
- Relación de aspecto de la cavidad: se recomienda ≤4:1; si es más profunda, se necesitan herramientas alargadas, reducir el avance o dividir en una estructura ensamblada
- Espesor mínimo de pared: típicamente ≥0.5 mm; si es más delgado, provoca deformación, retroceso de la herramienta y recalibración secundaria
- Radio interior: el radio de la herramienta determina el radio mínimo; un radio demasiado pequeño equivale a exigir una herramienta personalizada o electroerosión
- Esquinas vivas: las esquinas interiores rectas no se pueden fresar directamente; hay que indicar el método de limpieza de esquinas, de lo contrario la cotización se estimará según la opción más conservadora
Tolerancias y acabado superficial: un nivel más estricto añade una capa de instrumentos de medición y operaciones
La banda de tolerancia convencional del mecanizado CNC suele situarse en el intervalo de ±0.025–0.125 mm en la industria. Dentro de este intervalo, las herramientas estándar y los instrumentos de medición convencionales son básicamente suficientes. Una vez que se estrecha a una banda menor, lo que debe hacer el lado del mecanizado no es solo "ir más despacio": se necesitan máquinas de mayor precisión, compensación de herramienta más frecuente y, a veces, un entorno de temperatura constante; y el lado de la inspección debe pasar del calibre a micrómetros, máquinas de medición por coordenadas o instrumentos de medición dedicados. Lo mismo ocurre con la rugosidad superficial: cada vez que baja un nivel el valor Ra, a menudo hay que añadir una operación de acabado o pulido, y el plazo de entrega y el precio unitario suben en paralelo.
El método de juicio es muy simple: pregunta uno por uno por las tolerancias y la rugosidad del plano: "¿este elemento es una necesidad de ajuste o una anotación por costumbre?". Las superficies de ajuste, las superficies de sellado y los asientos de rodamientos deben ser estrictos cuando corresponda; las superficies de forma no ajustadas y el fondo de cavidades internas, relajarlos uno o dos niveles normalmente no afecta el ensamblaje, pero puede ahorrar todo un conjunto de instrumentos de medición y una operación. La mayor parte del costo no se genera en el taller, sino que ya está escrita en las anotaciones durante la etapa de CAD.
Materiales e inventario: la diferencia de plazo entre grados comunes y no estándar está en la preparación del material
El impacto del material en el plazo de entrega se produce principalmente en la etapa de preparación del material. El aluminio 6061, 7075, el acero inoxidable 304, 316, y plásticos de ingeniería comunes como POM, ABS y nailon suelen estar en inventario permanente y se preparan rápido. Si se cambia a grados especiales, estados especiales (como un estado de tratamiento térmico específico o estado preendurecido), forjas de gran sección o placas importadas, hay que esperar el material, y el plazo pasa de unos días a una o dos semanas o incluso más, además de que la cantidad mínima de pedido eleva el costo unitario amortizado. Al seleccionar materiales, sopesar juntos "las propiedades mecánicas son suficientes" y "disponibilidad en existencias" es más práctico que fijarse solo en los parámetros de rendimiento.
| Relación de aspecto de la cavidad | Profundidad ≤ 4 veces el ancho | Voladizo largo de la herramienta, rigidez deficiente, se necesita reducir el avance o cambiar a una fresa fina, aumenta el tiempo de mecanizado |
| Espesor mínimo de pared | Típicamente ≥0.5 mm | La pared delgada se deforma bajo la sujeción y las fuerzas de corte, requiere corte ligero y múltiples amarres |
| Banda de tolerancia convencional | ±0.025–0.125 mm | Si es más estricta, requiere máquinas de alta precisión, compensación de herramienta, instrumentos de medición dedicados y temperatura constante |
| Rugosidad superficial | Anotar por niveles según la función | Cada nivel que baja suele requerir añadir una operación de acabado o pulido |
| Grado de material | Priorizar grados comunes disponibles en existencias | Las designaciones no estándar requieren esperar material, aumentan el pedido mínimo y el costo prorrateado |
| Base de sujeción | Marcar la superficie de referencia que se puede sujetar | Sin referencia se requiere un utillaje especial, aumentan el tiempo del primer artículo y el costo |
Dispositivos de sujeción y fijación: si la referencia no está clara, la cotización solo puede basarse en la estimación más conservadora
Si en el plano hay una base de sujeción utilizable, esto determina directamente si se necesita fabricar un utillaje especial. Con una superficie de referencia plana, resaltes de proceso razonables o si se permite dejar margen de sujeción en superficies no críticas, el taller puede sujetar la pieza con una prensa estándar o mordazas blandas. Por el contrario, las piezas de forma irregular y pared delgada, o las que requieren mecanizado en cinco caras y no tienen referencia, suelen necesitar un utillaje diseñado a medida, lo que añade al ciclo del primer artículo el tiempo de diseño y fabricación del utillaje. El mecanizado en varias caras también genera errores de posicionamiento repetido: cada sujeción adicional incrementa el error acumulado y las horas de trabajo. Si en la fase de diseño se reservan uno o dos resaltes de proceso o agujeros de referencia, el costo de la sujeción normalmente se puede reducir de forma notable.
El papel de la fabricación bajo demanda en la volatilidad de la cadena de suministro
Los momentos en que la fabricación bajo demanda es realmente necesaria no suelen ser los habituales. En años normales, un molde subcontratado, una tanda de inyección o un lote de piezas CNC tienen plazos previsibles y compras puede planificar por trimestres. Pero cuando el suministro de material aguas arriba se interrumpe, la capacidad de un único proveedor se satura o una pieza necesita de repente un rediseño y rehacerse, la vía tradicional de «esperar a que este se recupere» se convierte rápidamente en un cuello de botella. El valor de la fabricación bajo demanda se manifiesta aquí: no es una línea de producción fija, sino una red de capacidad ya existente, y el pedido va hacia donde haya hueco, donde el material esté disponible y donde el proceso encaje.
Esto es las dos caras de lo mismo que el flujo de trabajo de cuatro pasos mencionado antes. Que subir el plano, cotizar al instante, recibir comentarios DFM y pedir y recibir puedan comprimir el ciclo presupone que la demanda se puede fragmentar y enrutar hacia distintas capacidades, sin quedar atada a la programación de una sola fábrica. Ya existen intentos en el sector de tratar la capacidad de fabricación como un recurso programable, como la colaboración entre Palantir y Divergent en el ámbito de la fabricación de defensa, cuya dirección es conectar datos de diseño, proceso y capacidad para que las piezas lleguen rápidamente a máquinas disponibles cuando se necesiten; aquí solo se menciona como tendencia del sector y no representa la capacidad concreta de ninguna plataforma de fabricación bajo demanda.
En periodos de volatilidad lo que realmente se pone a prueba es el costo de cambio, no el precio unitario
Cuando se interrumpe la cadena de suministro, lo más caro no suele ser el aumento de precio de la pieza en sí, sino los costos ocultos de cambiar de proveedor: rehacer la revisión DFM, volver a validar el primer artículo y repetir el proceso de instrumentos de medición y parámetros de proceso. El modelo de fabricación bajo demanda adelanta parte de este trabajo a las fases de cotización y DFM: el plano y los requisitos de tolerancia se estructuran al subirlos, y el costo de migración al cambiar de capacidad es relativamente bajo. Por eso, en entornos volátiles, vale la pena gestionar «si los datos del plano están completos y si las tolerancias están claramente indicadas» como parte de la resiliencia de la cadena de suministro, y no solo como un asunto interno del departamento de diseño.
Otra realidad es que una red de capacidad no equivale a capacidad ilimitada. Para materiales no convencionales, piezas de gran tamaño o procesos que requieren utillaje especial, los proveedores capaces de asumirlos son pocos de por sí; la fabricación bajo demanda solo hace más rápido el proceso de emparejamiento, no crea capacidad de la nada. Por eso lo más sólido es: mantener para las piezas clave una ruta alternativa ya validada, haber probado pedidos pequeños en tiempos normales, y así poder cambiar rápido en periodos de volatilidad. Los plazos concretos y el alcance aceptable aún deben confirmarse pedido a pedido según el plano y la capacidad del momento; ninguna plataforma dará una promesa fija al margen del plano.
Errores comunes de DFM y su impacto en el costo
Las secciones anteriores trataban de «cómo recorrer» el flujo de trabajo de la fabricación bajo demanda; esta sección cambia de enfoque: qué acciones de diseño hacen que la cotización y el plazo de entrega empeoren directamente. Los errores de DFM rara vez son «no se puede fabricar», sino más bien «se fabrica caro, lento y con rendimiento inestable». A continuación se desglosan por tipo de error, con la consecuencia típica y la dirección de optimización de cada uno.
Tolerancias demasiado estrictas: el amplificador de costos ocultos más común
Indicar ±0,01 mm o indicar ±0,05 mm solo se diferencia en un número en el plano, pero en el taller la diferencia está en la herramienta, el número de sujeciones, los instrumentos de medición y el tiempo de mecanizado. La banda de tolerancia habitual en el mecanizado CNC del sector está en el rango de ±0,025–0,125 mm; salir de este rango suele requerir avances más lentos, mediciones más frecuentes e incluso máquinas más precisas. El resultado es un precio unitario más alto y un plazo más largo y, si el ensamblaje no necesita tanta precisión, ese dinero se gasta en vano.
Dirección de optimización: ajustar la tolerancia solo en las cotas que realmente afectan al ensamblaje o a la función, y dejar el resto con la tolerancia por defecto. Indicar en el plano las referencias y las cotas clave, en lugar de endurecer toda la lámina por igual.
Espesor de pared desigual y cavidades demasiado profundas: complican tanto la herramienta como el material
Los cambios bruscos de espesor de pared generan concentración de tensiones durante el enfriamiento o el corte: las zonas delgadas tienden al chatter y a deformarse, y las gruesas pueden presentar rechupes. La recomendación habitual del sector es un espesor mínimo no inferior a 0,5 mm y una transición lo más uniforme posible. Las cavidades demasiado profundas también son problemáticas: cuando la relación profundidad-anchura supera aproximadamente 4:1, el voladizo de la herramienta se alarga, la rigidez disminuye y empeoran tanto la rugosidad superficial como la estabilidad dimensional, lo que suele exigir herramientas más largas o mecanizado por etapas, con el consiguiente aumento de costo.
Dirección de optimización: dividir las cavidades profundas en escalones mecanizables o abrir agujeros de proceso en superficies no funcionales; usar radios de acuerdo en el espesor de pared para evitar cambios bruscos en ángulo recto.
No indicar referencias clave, ignorar el ángulo de desmoldeo o elegir mal el material
Si no se indican referencias, no hay una referencia unificada en la inspección, y el primer artículo y las piezas de serie pueden medirse cada uno con la suya; de ahí vienen las disputas y los retrabajos. En piezas de inyección, ignorar el desmoldeo daña la superficie al expulsar, baja el rendimiento y, en casos graves, obliga a reparar el molde. Elegir mal el material es aún más sutil: escoger una designación de difícil mecanizado o un material que requiere tratamiento térmico especial alarga tanto la mecanizabilidad como el ciclo de postprocesado, y la cotización sube en consecuencia.
Dirección de optimización: indicar en el plano las referencias principales y las cotas clave; en piezas de inyección dejar un desmoldeo de 1°–2° según la dirección de expulsión (confirmar con la fábrica en cada caso); dar prioridad a designaciones de material de stock habitual y confirmar con antelación la mecanizabilidad de los requisitos de prestaciones especiales.
| Error | Consecuencia típica | Dirección de optimización |
|---|---|---|
| Tolerancia demasiado estricta | Sube el precio unitario, se alarga el plazo, aumenta el costo de los instrumentos de medición | Ajustar solo las cotas clave y dejar el resto con la banda de tolerancia por defecto |
| Espesor de pared desigual | Chatter, deformación, rechupes, baja el rendimiento | Espesor mínimo ≥0,5 mm, transiciones con radios |
| Cavidad demasiado profunda | Gran voladizo de herramienta, mala superficie, requiere mecanizado por etapas | Mantener la relación profundidad-anchura dentro de aproximadamente 4:1, o dividir en escalones |
| Sin referencias indicadas | Disputas en la inspección, retrabajos, lotes inconsistentes | Marcar los datos de referencia principales y las cotas clave |
| Ignorar el ángulo de desmoldeo | Arrastre en la expulsión, bajo rendimiento, retrabajo del molde | Dejar 1°–2° de ángulo de desmoldeo según la dirección de expulsión |
| Material mal seleccionado | Mala mecanibilidad, ciclo largo de postprocesado, presupuesto al alza | Priorizar grados convencionales, confirmar con antelación necesidades especiales |
El punto en común de estos errores es que todos ocurren en la fase de CAD, pero solo se revelan al cotizar y programar la producción. Adelantar la revisión DFM al momento de dibujar ahorra mucho más trabajo que esperar a que vuelva el presupuesto para corregir.
Preguntas frecuentes
A continuación se presentan las preguntas frecuentes en torno al flujo de trabajo de cuatro pasos de la fabricación bajo demanda, el presupuesto y los criterios de DFM; las respuestas se dan según las prácticas habituales del sector y están sujetas a lo indicado en los planos y a la confirmación de la fábrica.
¿Cuál es la diferencia esencial entre la fabricación bajo demanda y el mecanizado subcontratado tradicional?
La diferencia no está en el proceso, sino en el modo de activación y la vía de datos. La subcontratación tradicional suele pasar por solicitud de cotización, ida y vuelta de correos, cálculo manual del precio y confirmación de la programación; la fabricación bajo demanda integra la carga de planos, el presupuesto, los comentarios de DFM y el pedido en una misma cadena digital, de modo que en la fase de cotización ya se obtienen opiniones sobre la fabricabilidad. Lo que comprime es el ciclo de diseño a pieza, no simplemente reducir el precio unitario.
¿Se puede enviar solo un archivo de malla STL al cargar los planos?
No se recomienda. El STL solo contiene facetas triangulares, sin características sólidas ni semántica de tolerancias, por lo que a quien cotiza le resulta difícil juzgar posiciones de agujeros, datos de referencia y superficies de ajuste. Los procesos de arranque de material o conformado como CNC, chapa metálica o inyección suelen requerir formatos STEP, IGES o CAD sólido nativo, y que se indiquen claramente el material, la cantidad, la banda de tolerancia y el tratamiento superficial; de lo contrario, el presupuesto solo puede darse como intervalo o devolverse para completar información.
¿Por qué el precio calculado por la cotización instantánea a veces no coincide con el precio final?
La cotización instantánea se estima a partir de la geometría, el material, las tolerancias, el lote y el postprocesado; ante detalles que requieren herramientas especiales, sujeciones adicionales, verificadores o mecanizado secundario, el precio se ajusta. La práctica habitual del sector es adjuntar tras el presupuesto un informe de DFM que enumere los puntos que afectan al coste y, una vez confirmadas las modificaciones, fijar el precio. Indicar completas las tolerancias y el tratamiento superficial ayuda a reducir esta desviación.
Entre fabricación interna y fabricación bajo demanda subcontratada, ¿cómo decidir rápidamente cuál elegir?
Hay que fijarse en tres variables: frecuencia de iteración, tamaño de la pieza y si el material es convencional. En piezas pequeñas de iteración frecuente, la impresión 3D interna permite validar el mismo día y la ventaja de velocidad es evidente; para piezas grandes ocasionales y en poca cantidad, materiales no convencionales o que requieren combinación de varios procesos, la fabricación bajo demanda subcontratada resulta más rentable. La comparación habitual del sector es que imprimir una pieza internamente lleva de unas horas a un día, mientras que subcontratar puede llevar de varios días a varias semanas, según el proceso y la programación.
¿Qué problemas suele señalar el informe de DFM?
Entre los habituales: tolerancias demasiado estrictas, relación profundidad-anchura de cavidades superior a 4:1, espesor de pared inferior a 0,5 mm, radios que requieren herramientas especiales, datos de referencia clave sin indicar y desmoldeo ignorado. La mayoría de estos problemas ya determinan el coste en la fase de CAD, y corregirlos al cotizar cuesta mucho menos que hacerlo después de programar la producción. Tras recibir el informe, conviene confirmar primero los requisitos funcionales y luego decidir qué tolerancias pueden relajarse.
Key takeaways
- El valor central de la fabricación bajo demanda es comprimir el ciclo desde el diseño hasta la pieza; la cotización es solo un nodo intermedio del proceso, no el punto final.
- La retroalimentación DFM en la fase de cotización suele ahorrar más dinero que el retrabajo posterior, porque una parte considerable del costo ya queda fijada en la etapa de CAD.
- La fabricación interna es adecuada para piezas pequeñas de iteración frecuente; la externalización mediante fabricación bajo demanda es adecuada para cantidades pequeñas ocasionales, piezas grandes o materiales no convencionales.
- La relación de aspecto, el espesor mínimo de pared y las bandas de tolerancia son elementos de diseño que afectan directamente la cotización y el plazo de entrega, y normalmente ya se pueden identificar en la fase de cotización.



