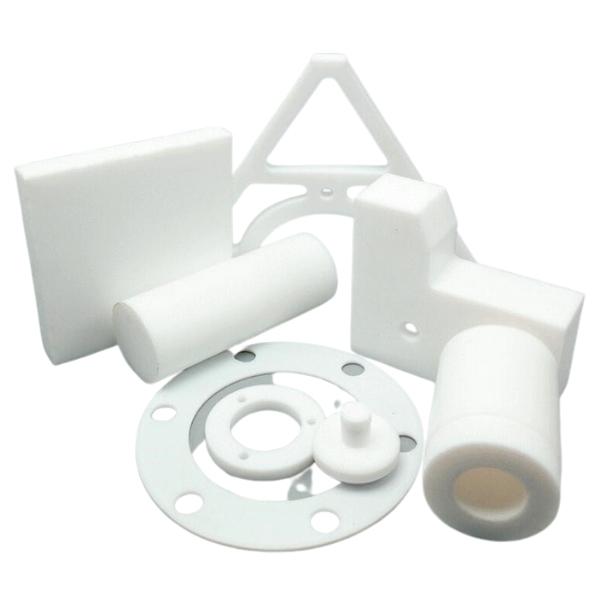
¿Qué tipo de material es el teflón (PTFE)?
El PTFE es habitual en el mecanizado CNC, pero también plantea dificultades: resiste la corrosión y presenta poca fricción, aunque es blando y se deforma con facilidad. El nombre químico del PTFE es politetrafluoroetileno y pertenece a los termoplásticos técnicos fluorados. «Teflón» era originalmente un nombre comercial y actualmente suele utilizarse en la comunicación cotidiana para referirse de forma genérica al PTFE; no obstante, en los planos técnicos y documentos de compra debe especificarse claramente el tipo de material y el grado concreto.
La cadena de carbono del PTFE está rodeada de átomos de flúor, y los enlaces carbono-flúor son relativamente estables. Esta estructura molecular hace que reaccione difícilmente con la mayoría de los agentes químicos y, al mismo tiempo, le confiere una energía superficial y un coeficiente de fricción bajos. En términos de diseño mecánico, esto significa que las sustancias no se adhieren fácilmente a las piezas, por lo que el material es adecuado para aplicaciones de deslizamiento, sellado y aislamiento, así como para entornos corrosivos. Como contrapartida, resulta difícil de adherir y su rigidez y capacidad de carga no pueden evaluarse del mismo modo que las de los materiales metálicos.
- PTFE puro: conserva principalmente sus propiedades básicas, como la resistencia química, la baja fricción y el aislamiento eléctrico, pero ofrece una resistencia a la fluencia y una estabilidad dimensional limitadas.
- PTFE modificado: algunas de sus propiedades se ajustan mediante la formulación del material. Su uso no debe determinarse únicamente por la denominación «modificado», sino que deben consultarse los datos del grado específico.
- PTFE con carga: la incorporación de cargas como vidrio, carbono o PEEK puede mejorar la resistencia al desgaste, la resistencia a la compresión o la estabilidad dimensional, aunque también puede modificar las propiedades de fricción, eléctricas y de resistencia química.
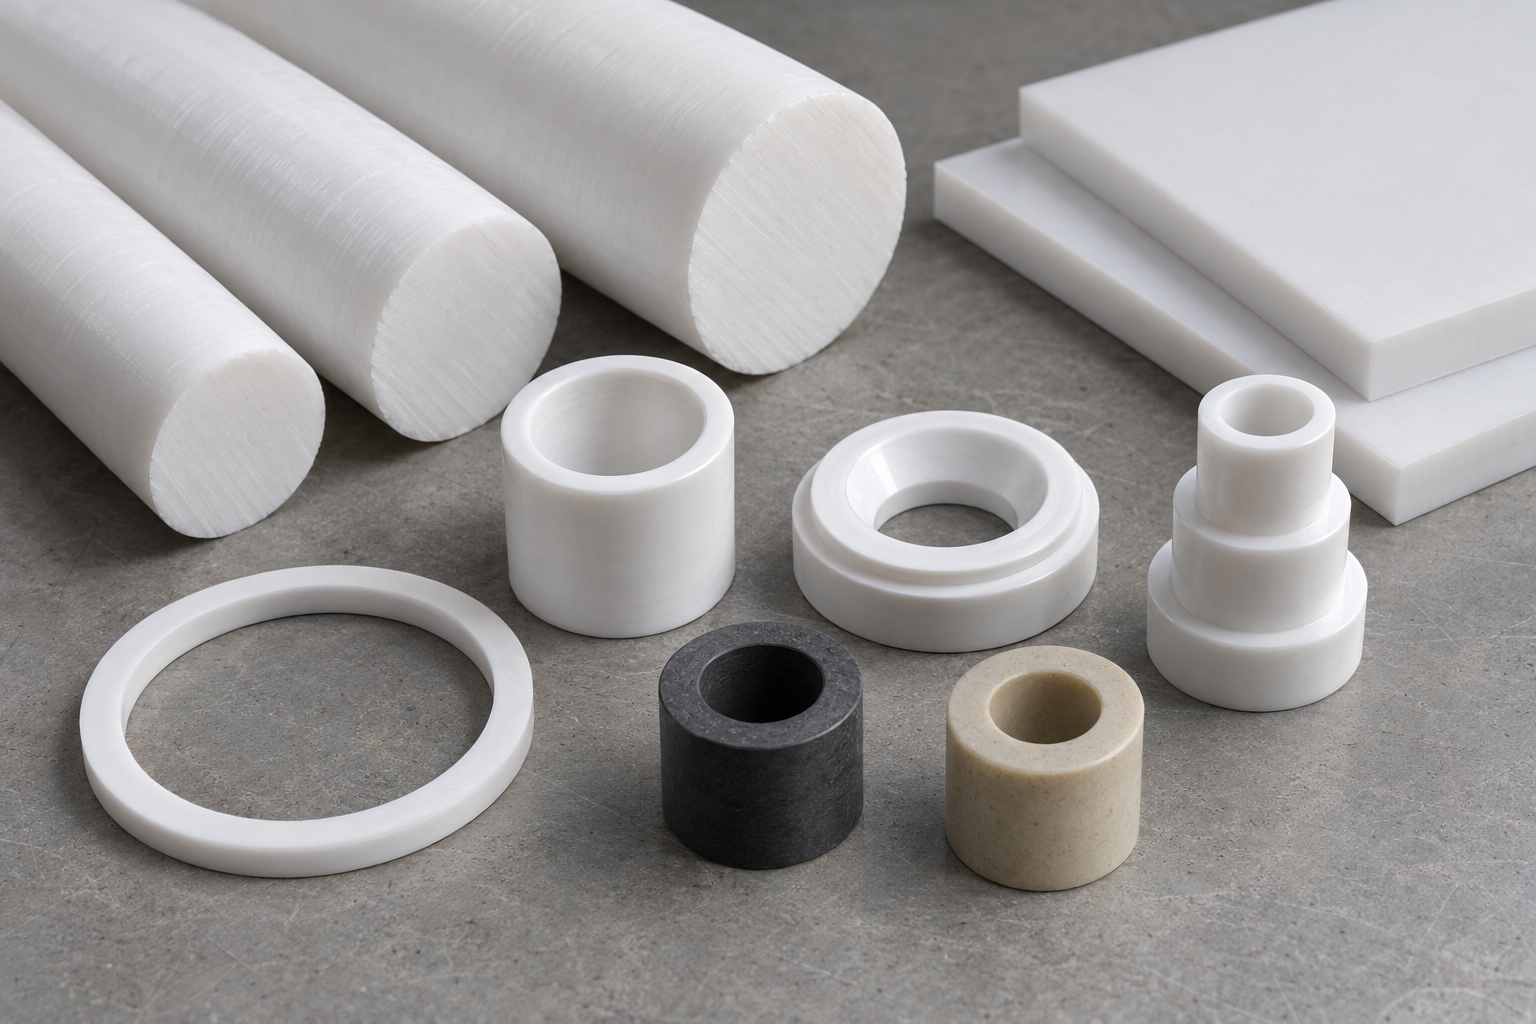
El PTFE utilizado para mecanizado suele suministrarse en forma de barras, tubos, placas o preformas moldeadas. Aunque presenten el mismo aspecto blanco, los distintos grados pueden diferir en densidad, cargas, tensiones residuales y estabilidad dimensional. Por tanto, «mecanizar con teflón» no constituye una especificación completa para seleccionar el material. Al diseñar anillos de sellado, casquillos o piezas aislantes, deben confirmarse al mismo tiempo si se utilizará material puro o con carga, la temperatura de servicio, la carga continua, los medios de contacto y las condiciones de inspección antes de determinar la preforma y el proceso de mecanizado CNC.
Propiedades fundamentales del teflón en el mecanizado
Las ventajas del teflón (PTFE) no se reducen simplemente a que sea «resistente a la corrosión y muy liso». Cada propiedad influye en la estructura de la pieza, el tipo de ajuste y los límites de uso:
- Resistencia a los agentes químicos: El PTFE presenta una gran estabilidad frente a ácidos fuertes, bases fuertes y numerosos disolventes orgánicos, por lo que resulta adecuado para fabricar juntas, arandelas y revestimientos de equipos químicos. Al seleccionar el material, aun así deben comprobarse la concentración del agente, la temperatura y la composición de las cargas.
- Bajo coeficiente de fricción: El material presenta una marcada tendencia a la autolubricación y puede utilizarse en cojinetes, casquillos y guías deslizantes para reducir la dependencia de los lubricantes. Sin embargo, una baja fricción no equivale a una alta resistencia al desgaste; bajo cargas continuas también deben evaluarse el desgaste y la fluencia.
- Amplio intervalo de temperaturas de servicio: La documentación habitual indica una temperatura de uso continuo de aproximadamente -200℃ a 260℃, adecuada para piezas de aislamiento y sellado en entornos fríos y calientes. El límite real depende del grado del material, la carga, el agente y los requisitos de vida útil.
- Buen aislamiento eléctrico: El PTFE se utiliza habitualmente en soportes aislantes, casquillos de aislamiento y componentes eléctricos y electrónicos. No obstante, la distancia de aislamiento, el espesor de pared, la frecuencia de trabajo y la temperatura ambiente deben determinarse conforme a los requisitos del producto.
- Baja energía superficial y escasa adherencia: Esta característica facilita el desmoldeo y la prevención de la suciedad, además de reducir los residuos del agente, pero también dificulta las uniones adhesivas. Cuando se requiere adhesión, normalmente deben validarse el tratamiento superficial, la imprimación y el sistema adhesivo, o bien recurrirse a una fijación mecánica.
- Resistencia a la intemperie y al envejecimiento: El PTFE suele mantenerse estable en exteriores y en entornos de exposición prolongada, por lo que resulta adecuado para piezas de aislamiento y sellado de larga duración. Sin embargo, la radiación, la fatiga mecánica y las cargas elevadas no pueden evaluarse únicamente a partir de su «resistencia al envejecimiento».
Estas propiedades también tienen contrapartidas: el PTFE puro presenta una resistencia mecánica y una rigidez relativamente bajas, y sus dimensiones se ven afectadas con facilidad por la carga, la temperatura y la fuerza de medición. Al diseñar piezas mecanizadas de teflón, deben sopesarse conjuntamente la baja fricción y la resistencia química frente a la fluencia, la deformación y la dificultad de adhesión, en lugar de tratarlo como un sustituto directo de los materiales metálicos.
¿Por qué es tan difícil el mecanizado CNC de teflón?
La dificultad del mecanizado CNC de teflón no se debe a que el material sea demasiado duro, sino a que es demasiado blando y cambia de forma fácilmente con la presión y la temperatura. Además, la fluencia, la acumulación de calor, la baja rigidez y el embadurnamiento durante el corte se potencian entre sí, por lo que no pueden aplicarse directamente los parámetros de corte ni los métodos de inspección habituales de metales como las aleaciones de aluminio.
Fluencia del PTFE: las dimensiones cambian lentamente bajo carga
Problema: Una pieza puede cumplir las dimensiones después del mecanizado y, aun así, deformarse tras permanecer sometida a presión. Causa: El PTFE tiende a experimentar fluencia bajo la fuerza de sujeción, la fuerza de medición o la carga de trabajo. Solución: Evitar una sujeción intensa y prolongada, controlar la fuerza de medición de los instrumentos y evaluar las dimensiones según la temperatura, la carga y el estado de montaje reales de la pieza.
Baja conductividad térmica del PTFE: el calor de corte se concentra localmente
Problema: La zona de mecanizado puede ablandarse y expandirse, y las dimensiones pueden volver a contraerse después de enfriarse. Causa: El PTFE conduce el calor lentamente, por lo que el calor generado por la fricción de la herramienta no se disipa con rapidez. Solución: Limitar el aporte térmico generado por el corte continuo, evacuar las virutas a tiempo y aplicar refrigeración auxiliar; después del acabado, debe esperarse a que la temperatura de la pieza se estabilice antes de inspeccionarla.
Baja rigidez del PTFE: las paredes delgadas se desvían ante la herramienta y se aplastan durante la sujeción
Problema: Las paredes delgadas, los voladizos largos y los detalles pequeños tienden a vibrar, desviarse ante la herramienta o perder la redondez. Causa: Debido a la baja rigidez del material, tanto las fuerzas de corte como las de sujeción pueden desplazar la pieza respecto a su posición teórica. Solución: Reducir el voladizo de la pieza y de la herramienta, ampliar la superficie de sujeción y añadir soportes ajustados cerca de las paredes delgadas o las cavidades.
Tendencia al embadurnamiento durante el corte: rebabas y bordes levantados difíciles de evitar
Problema: En los bordes pueden aparecer rebordes, hilos de material y rebabas alrededor de los orificios. Causa: Una herramienta desafilada tiende a empujar y deformar el PTFE en lugar de cortarlo limpiamente. Solución: Mantener afilado el filo de corte y utilizar un avance adecuado, evitando pasadas repetidas por rozamiento; durante el diseño también debe dejarse espacio accesible para desbarbar labios de sellado, bordes de ajuste y orificios profundos.

Estos problemas no suelen aparecer de forma aislada: la deformación causada por la sujeción modifica el sobrematerial de corte, mientras que la acumulación de calor agrava la desviación de la herramienta y el embadurnamiento. Para lograr un mecanizado CNC estable del Teflón, es necesario tratar el estado del material, la sujeción, las herramientas, el calor y los métodos de medición como un único sistema de proceso.
Técnicas de sujeción, herramientas y parámetros para el mecanizado del Teflón
Herramientas para mecanizar Teflón: un filo afilado es más importante que la dureza
Para el mecanizado del Teflón suelen priorizarse herramientas de metal duro bien afiladas, combinadas con un ángulo de desprendimiento positivo y suficiente espacio para evacuar las virutas. Un filo desafilado tiende a empujar el material y deja hilos, rebabas y superficies embadurnadas. Al tornear contornos puede utilizarse un radio de punta mayor según los requisitos de acabado superficial, pero cuanto mayor sea el radio, mayor suele ser también la fuerza de corte radial; al mecanizar anillos de pared delgada o casquillos largos y esbeltos, esto puede agravar la desviación de la herramienta y la deformación.
Parámetros de mecanizado CNC del Teflón: controlar el calor y mantener un corte efectivo
En la documentación es habitual encontrar el enfoque de «velocidad relativamente baja y avance decidido»: reducir el calentamiento innecesario por fricción y, al mismo tiempo, hacer que el filo penetre en el material en vez de rozar repetidamente la superficie. No se trata de una fórmula fija; la velocidad de giro y el avance deben ajustarse mediante cortes de prueba en función del diámetro de la pieza, el espesor de pared, el número de filos de la herramienta y el voladizo. El refrigerante o el aire comprimido pueden ayudar a evacuar el calor y las virutas, pero debe comprobarse que el medio no contamine la pieza y que sea compatible con la limpieza posterior y el entorno de uso.
Sujeción para el mecanizado del Teflón: ampliar el área de contacto y apoyar cerca de la zona de corte
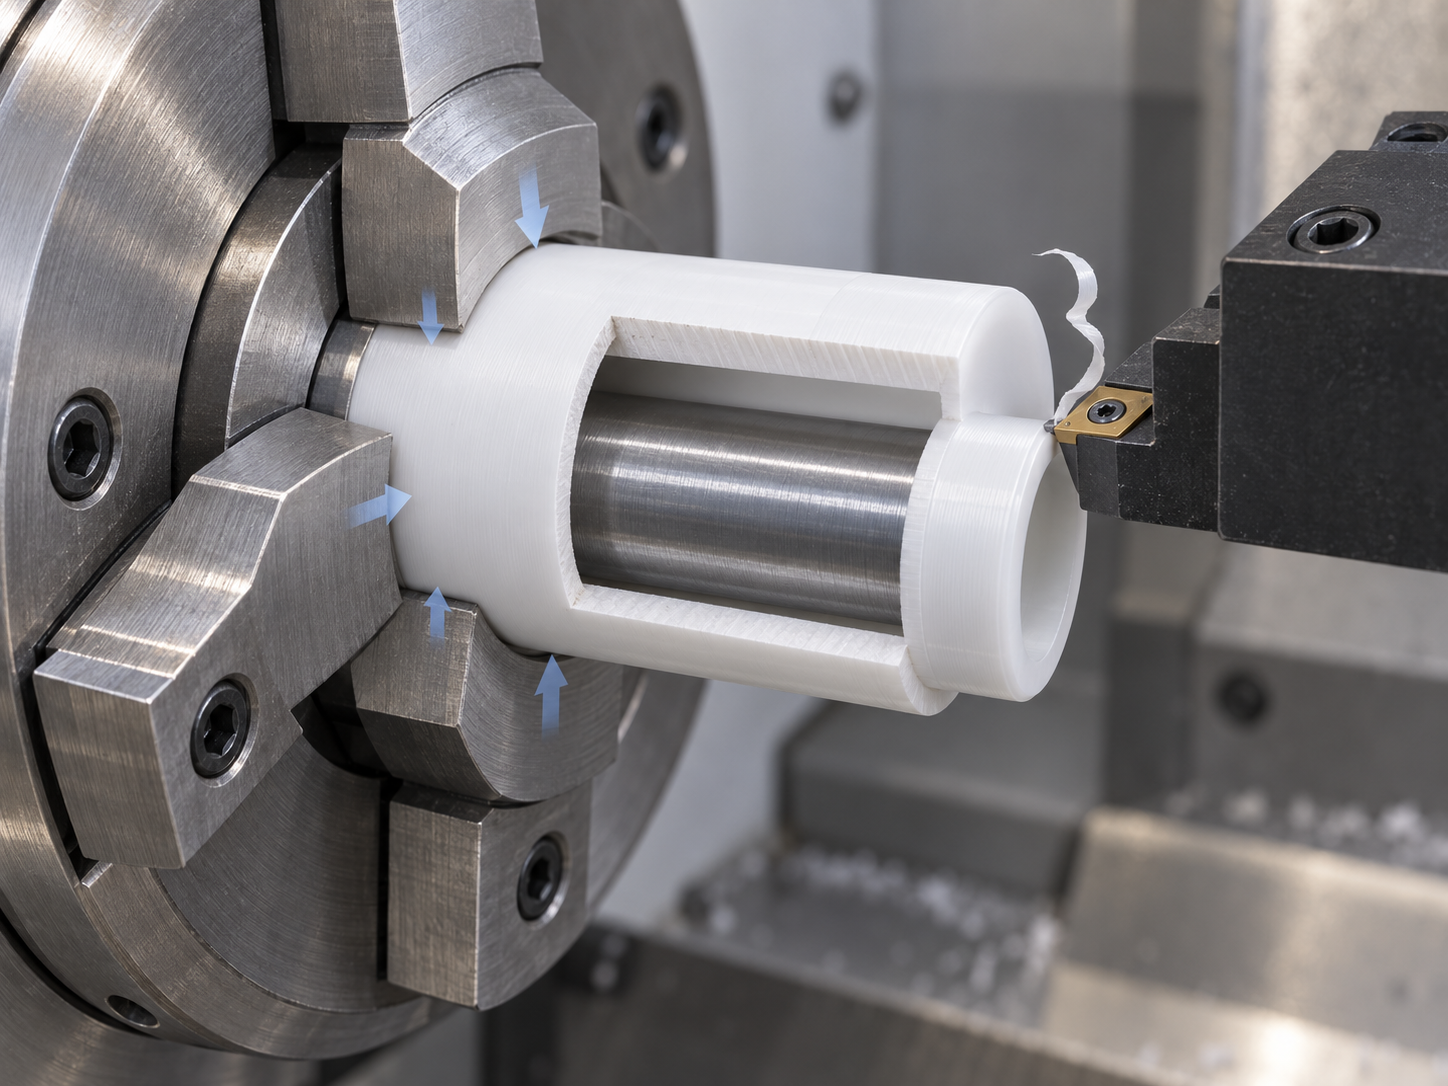
Una fuerza de sujeción excesiva puede dejar marcas, convertir las piezas circulares en ovaladas o provocar el colapso temporal de estructuras de pared delgada. Pueden utilizarse garras blandas, mordazas envolventes o utillajes personalizados para ampliar el área de contacto, así como añadir un apoyo local cerca de la zona de corte. La fuerza de sujeción debe ser la mínima necesaria para mantener una posición estable sin deslizamiento; no conviene aplicar directamente los ajustes utilizados para piezas metálicas. Los requisitos dimensionales también deben contemplar un margen para la recuperación elástica, la fluencia y los cambios de temperatura del material. Como valoración preliminar, en el sector suelen estimarse tolerancias de mecanizado del Teflón del orden de ±0,1 mm a ±0,2 mm, pero no se trata de una capacidad universal y debe verificarse en función de la estructura de la pieza, las referencias, la temperatura de servicio y el método de inspección.
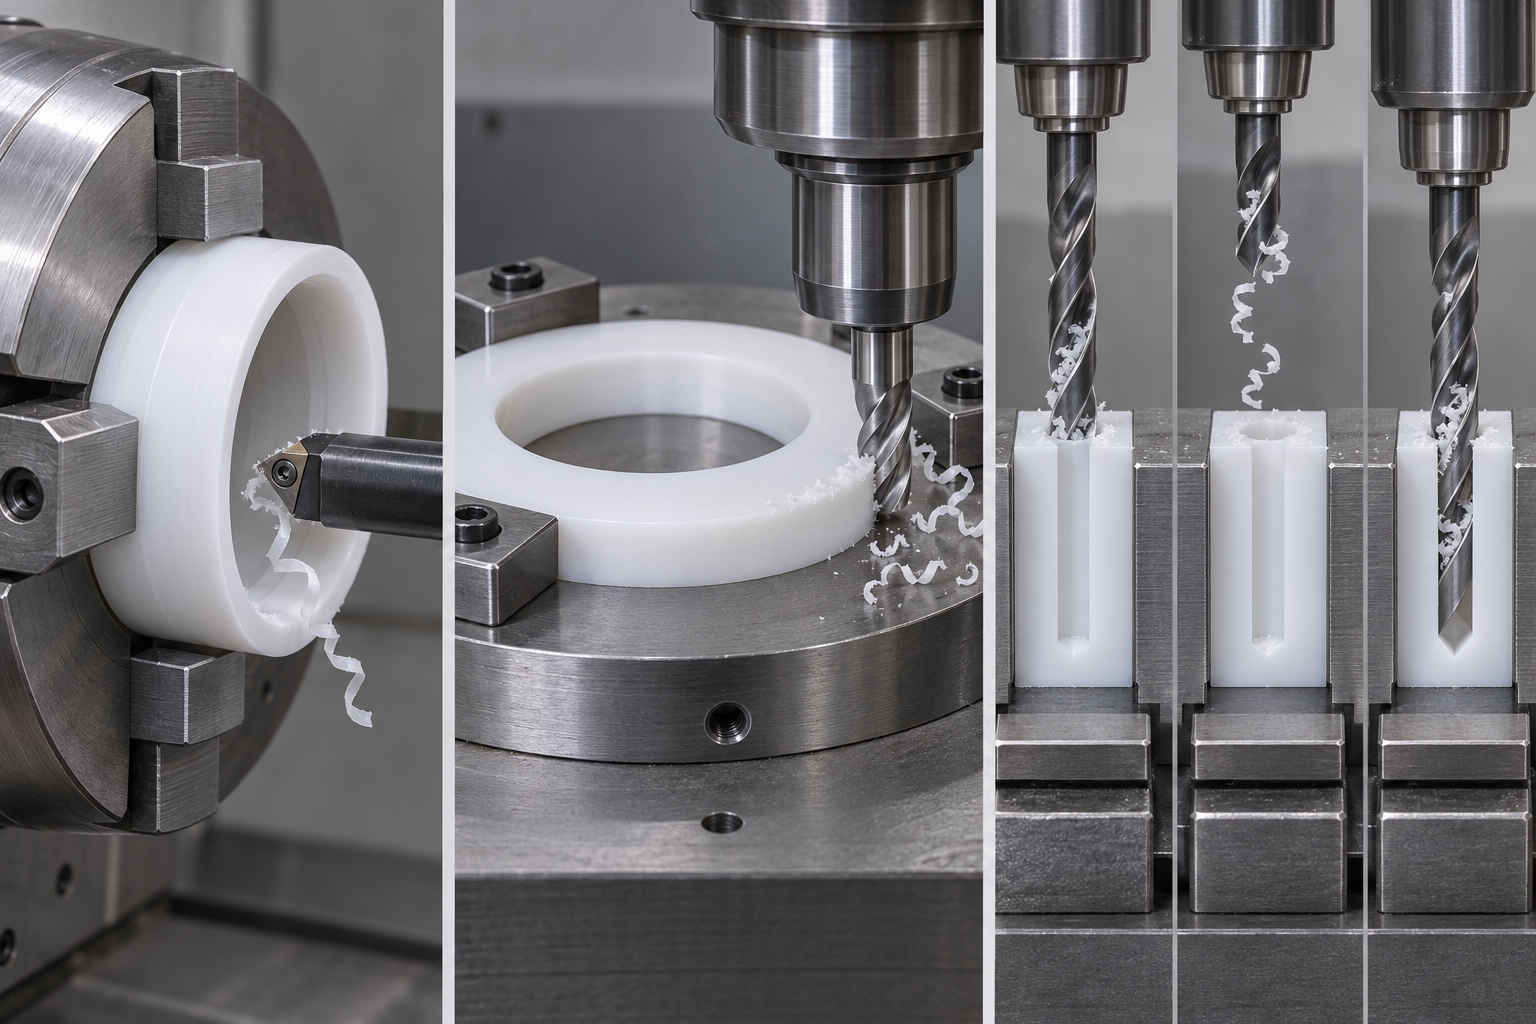
Procesos habituales de mecanizado del Teflón: torneado, fresado y taladrado
Torneado del Teflón: prevención de la deformación de paredes delgadas y del enredo de virutas
El torneado es adecuado para fabricar anillos de estanqueidad, arandelas, casquillos y piezas de válvulas con geometría de revolución. Debido a la baja rigidez del PTFE, el plato puede deformar las piezas de pared delgada hasta volverlas ovaladas, y estas también pueden ceder bajo las fuerzas de corte. Por ello, se debe ampliar el área de sujeción, controlar la fuerza de apriete y minimizar el voladizo de la pieza. Un filo bien afilado ayuda a cortar el material y evita que la superficie sea comprimida o embadurnada. Las virutas continuas en forma de cinta también pueden enrollarse alrededor de la pieza o de la herramienta, por lo que deben controlarse mediante un avance adecuado, métodos de rompevirutas y una retirada oportuna de las virutas. La operación de tronzado suele dejar rebabas en la cara frontal; estas deben eliminarse cuidadosamente antes de la inspección dimensional, sin dañar el labio de estanqueidad.
Fresado del Teflón: el apoyo es más importante que limitarse a ajustar los parámetros
El fresado se utiliza habitualmente para placas aislantes, patines, asientos de válvula y contornos irregulares. Si las placas o piezas alargadas carecen de apoyo suficiente, pueden flexionarse hacia abajo durante el corte y recuperar su forma al soltar el utillaje, provocando desviaciones de la planitud y de las dimensiones del contorno respecto a lo previsto. Durante el mecanizado conviene utilizar placas de respaldo planas, garras blandas o utillajes personalizados que proporcionen un apoyo continuo, además de reducir el voladizo de la herramienta. Las esquinas interiores, las ranuras estrechas y las esquinas de pared delgada son especialmente propensas a la desviación de la herramienta; no conviene aumentar la eficiencia únicamente incrementando la profundidad de corte. Puede emplearse un corte por capas y reservar un sobrematerial uniforme para el acabado.
Taladrado del Teflón: control de las rebabas, la recuperación elástica y la acumulación de calor en el agujero
Los principales problemas del taladrado son las rebabas en la entrada del agujero, la recuperación elástica del diámetro y la evacuación deficiente de las virutas. Una broca desafilada tiende a empujar el material hacia el borde del agujero en vez de producir un corte limpio. Si las virutas de un agujero profundo no pueden evacuarse, rozan las paredes y acumulan calor. Por lo general, puede utilizarse una broca bien afilada y retirar la herramienta por etapas para evacuar las virutas, recurriendo cuando sea necesario a un refrigerante compatible o a aire comprimido. La salida de los agujeros pasantes debe contar con un respaldo fiable para reducir los desgarros y las rebabas. El diámetro del agujero no debe considerarse definitivo mientras la pieza siga caliente o esté sometida a la fuerza de sujeción.
La secuencia de las operaciones también influye en el resultado: primero se mecanizan las referencias estables y los contornos principales; después, las paredes delgadas, las ranuras estrechas, los orificios pequeños y otras características propensas a deformarse; por último, se deja espacio accesible para el acabado manual de los bordes y la inspección. De este modo, es más fácil controlar la deformación acumulada que sujetando repetidamente piezas flexibles después del conformado.
Inspección dimensional y desbarbado después del mecanizado de Teflón
Cuando las piezas de PTFE acaban de salir de la máquina herramienta, aún pueden conservar calor de corte y tensiones de sujeción. Tras el enfriamiento, la recuperación elástica o la liberación de tensiones del material, el diámetro, la planitud y el diámetro de los orificios pueden variar ligeramente. Por lo tanto, las lecturas inmediatas son adecuadas para supervisar el proceso, pero no deben utilizarse directamente como criterio de aceptación final.
Las dimensiones mecanizadas del PTFE deben medirse en condiciones estables
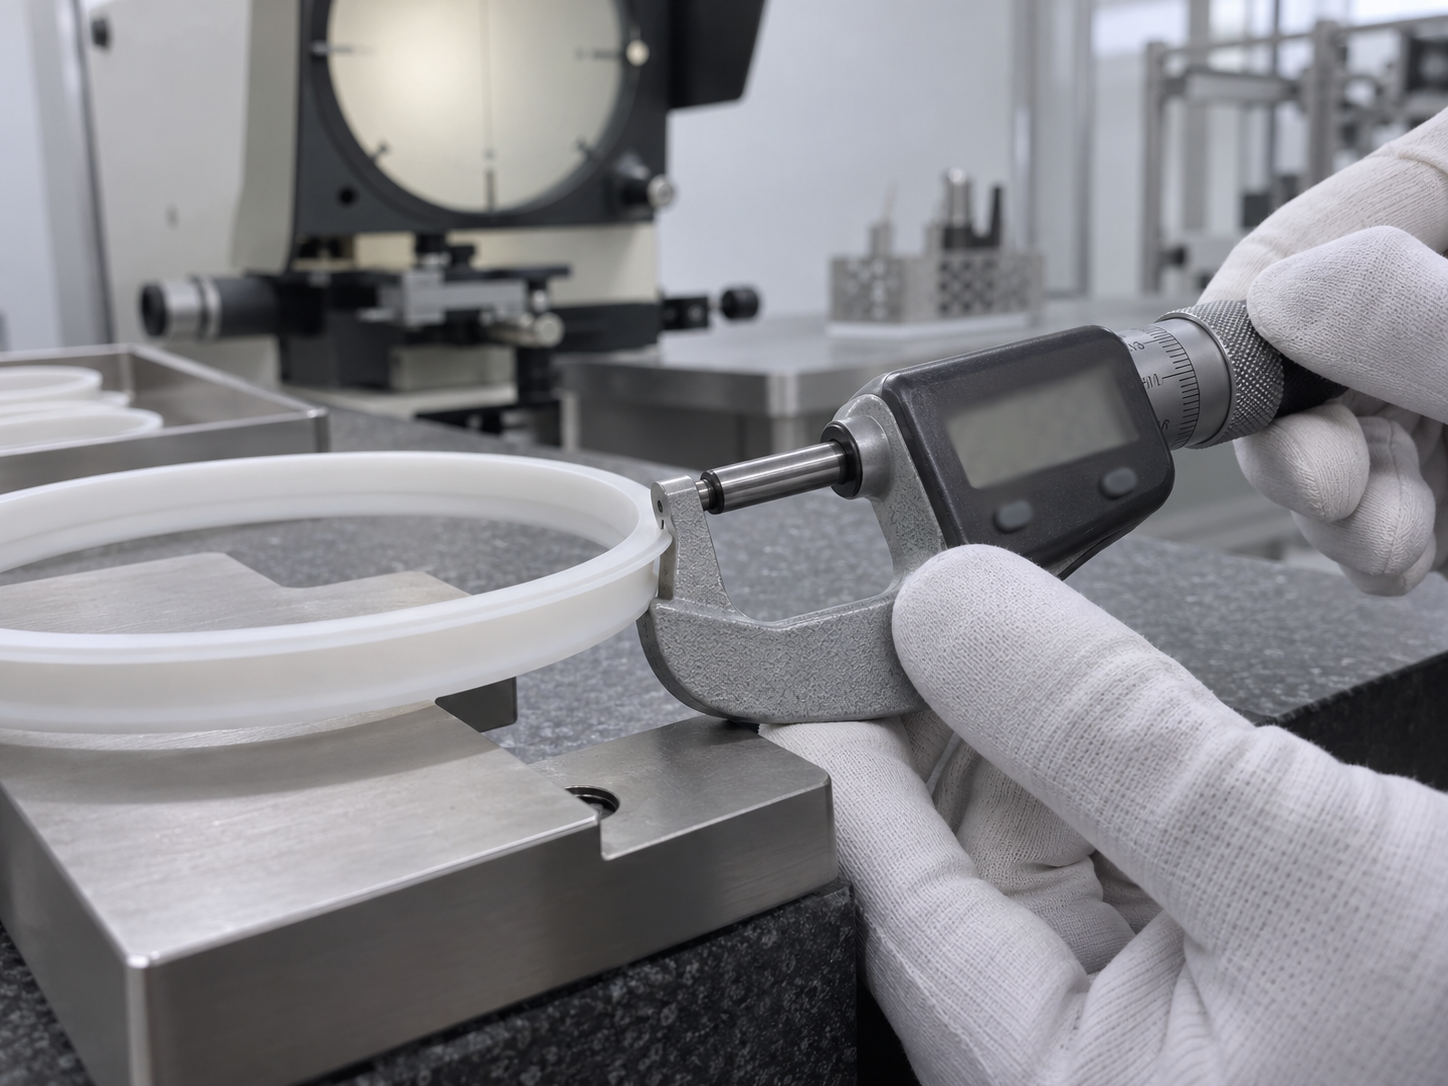
Antes de la inspección, deben definirse, de acuerdo con el plano o la especificación de inspección, la temperatura de medición, el tiempo de reposo y el método de apoyo, manteniendo la pieza y los instrumentos de medición a temperaturas similares. Al utilizar un calibre o un micrómetro, también debe controlarse la fuerza de medición: una presión excesiva puede aplastar paredes delgadas, labios de sellado o anillos blandos y producir dimensiones aparentemente «conformes», pero distorsionadas. Para anillos de pared delgada, juntas flexibles y contornos críticos, pueden utilizarse calibres con tope, instrumentos de baja fuerza de medición, sistemas de medición por visión u otros métodos sin contacto. Conviene registrar en el informe la temperatura, los puntos de medición y el método utilizado para facilitar la verificación.
El desbarbado de piezas de Teflón no debe dañar los bordes funcionales
Las rebabas y las hebras producidas durante el mecanizado del Teflón suelen ser blandas. Normalmente se eliminan mediante raspado manual, acabado fino de los bordes o tratamiento localizado con aumento óptico. La herramienta debe cortar suavemente a lo largo de la raíz de la rebaba para evitar estirar el material hacia fuera; las entradas de los orificios deben inspeccionarse una por una y no se deben ocultar las rebabas mediante chaflanes excesivamente grandes. Los labios de sellado, los bordes de ajuste, las líneas de contacto de los asientos de válvula y las distancias de aislamiento son características funcionales; después del desbarbado, deben volver a comprobarse el contorno y las dimensiones.
El desbarbado químico, el tratamiento con microesferas y el acabado de precisión después de la congelación no son adecuados para todas las piezas de PTFE. Antes de aplicarlos, deben validarse mediante piezas de muestra el grado del material, el espesor de pared, la limpieza, la rugosidad superficial y el riesgo de residuos. En el caso de piezas para aplicaciones médicas, contacto con alimentos o fluidos de alta pureza, también deben comprobarse las normas de uso correspondientes. Es preferible que los criterios de aceptación especifiquen claramente el estado admisible de las rebabas, el método de tratamiento de los bordes afilados y las zonas que no deben tocarse, en lugar de indicar de forma genérica «eliminar todas las rebabas».
Aplicaciones típicas y materiales alternativos para piezas mecanizadas de Teflón
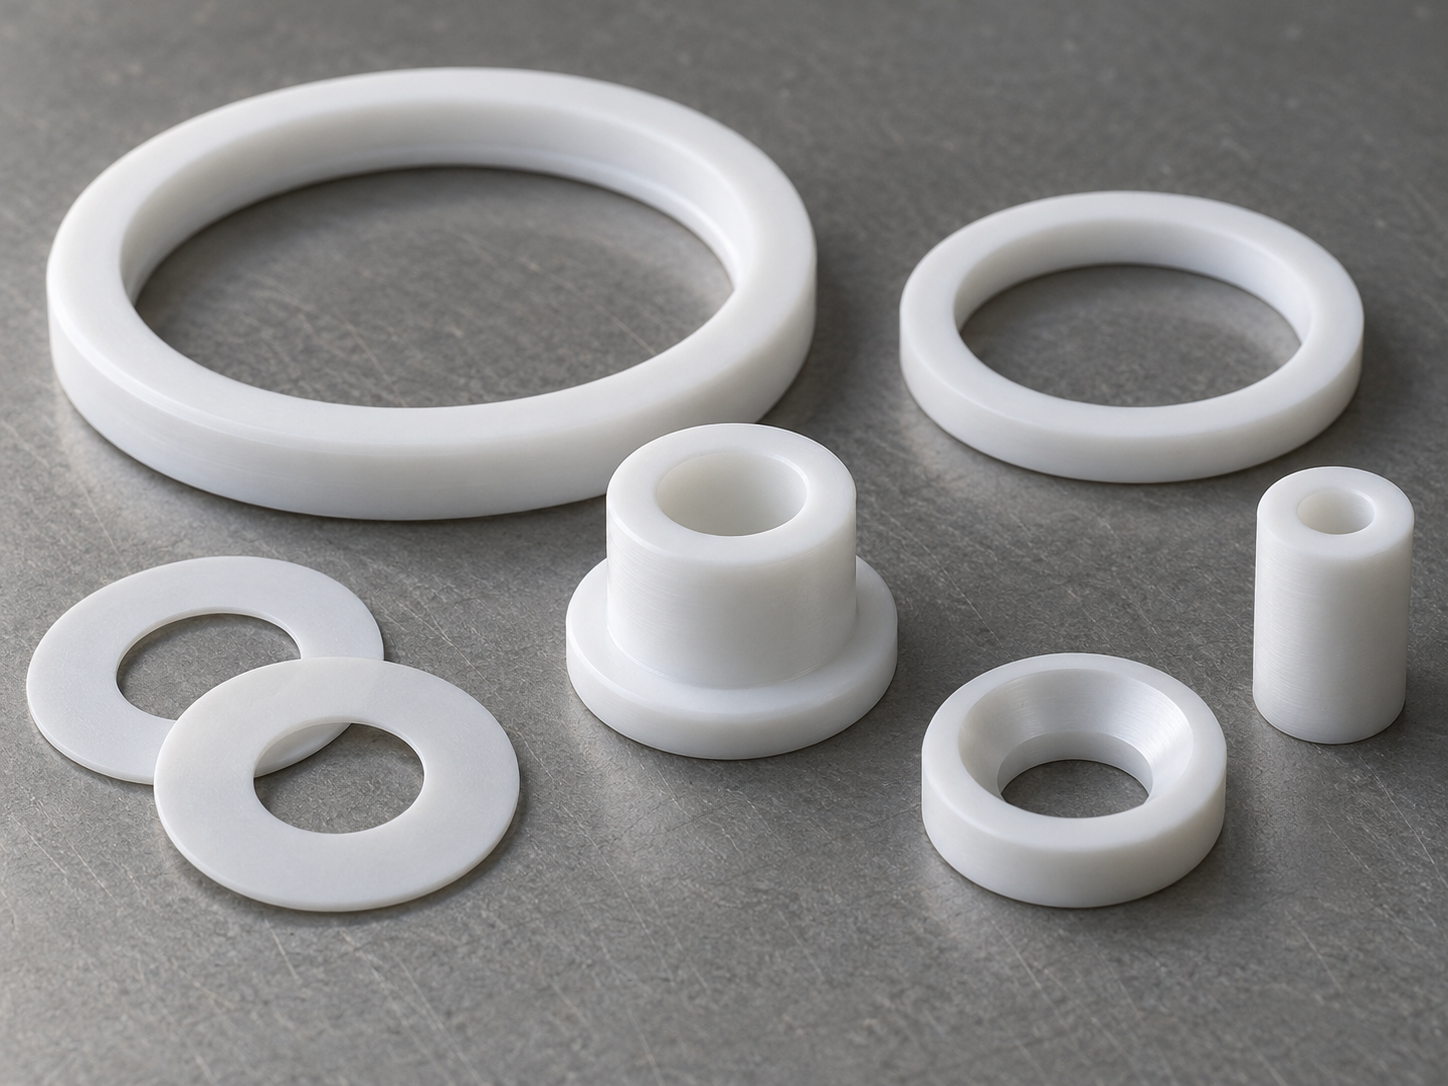
El valor de las piezas mecanizadas de Teflón no suele residir en soportar grandes cargas estructurales, sino en resolver simultáneamente problemas de fricción, corrosión, adherencia o aislamiento. Entre las aplicaciones habituales se incluyen:
- Automoción y maquinaria general: se utiliza en casquillos de baja fricción, engranajes para cargas reducidas y componentes de válvulas, lo que permite reducir la dependencia de la lubricación; no obstante, deben verificarse la carga y la fluencia.
- Equipos químicos: se utiliza en sellos, juntas y revestimientos resistentes a la corrosión, y es adecuado para entornos en contacto con diversos ácidos, álcalis y disolventes orgánicos.
- Equipos médicos: se utiliza en válvulas, carcasas de agujas y componentes aislantes; el grado específico, la limpieza y la biocompatibilidad deben seguir cumpliendo las normas de uso correspondientes.
- Equipos de procesamiento de alimentos: su baja energía superficial ayuda a reducir la adherencia de los materiales y se utiliza habitualmente en piezas deslizantes, elementos de guiado y sellos, aunque deben verificarse los requisitos del material para el contacto con alimentos.
- Electrónica y electricidad: se utiliza en soportes aislantes, separadores y determinados componentes relacionados con altas frecuencias; durante el diseño también deben evaluarse la temperatura, las propiedades dieléctricas y la estabilidad dimensional.
Cómo elegir entre PTFE puro y PTFE con carga
El PTFE puro es más adecuado para aplicaciones en las que se priorizan la inercia química, la baja fricción y el aislamiento eléctrico. Al incorporar cargas como vidrio, carbono o PEEK, generalmente se pueden mejorar la resistencia al desgaste, la resistencia a la compresión o la estabilidad dimensional del material, por lo que resulta más apropiado para casquillos de carga y piezas resistentes al desgaste. Sin embargo, las cargas también pueden modificar las características de fricción, las propiedades eléctricas, el estado superficial y la resistencia química, por lo que el PTFE con carga no debe considerarse simplemente una «mejora integral». Al seleccionar el material, se deben comprobar el tipo y la proporción de la carga, el medio de contacto y la carga de trabajo.
Criterios para determinar los límites de aplicación de los materiales alternativos al Teflón
Los fluoropolímeros como PCTFE, ECTFE y PFA pueden considerarse candidatos, pero cada uno se centra en propiedades diferentes: algunos priorizan la rigidez o la baja permeabilidad, mientras que otros son más adecuados para el procesamiento por fusión. Al compararlos, deben evaluarse conjuntamente la temperatura de trabajo, el medio, los requisitos de permeabilidad, la rigidez, el método de procesamiento y el coste, en lugar de limitarse a comprobar si el material «contiene flúor». El PTFE destaca por su baja fricción y resistencia química, pero también presenta una mayor dificultad de procesamiento, riesgo de fluencia y coste del material, factores que deben sopesarse durante el diseño y la fabricación.
Problemas habituales en el mecanizado del Teflón
Las tolerancias, los cambios dimensionales y la eficacia de las uniones en el mecanizado del Teflón no dependen únicamente de la precisión de la máquina herramienta. El grado del material, la temperatura ambiente, el método de sujeción, la fuerza de medición y la carga de servicio pueden influir en los resultados. Las cuatro preguntas siguientes pueden utilizarse para revisar los planos y coordinar el proceso de fabricación.
¿Se pueden especificar tolerancias estrechas para las piezas de Teflón igual que para las piezas de aleación de aluminio?
Por lo general, no es aconsejable aplicar directamente las tolerancias de las piezas de aleación de aluminio. El PTFE tiene poca rigidez y es propenso a la fluencia; además, las estructuras de pared delgada, con voladizos largos o de gran tamaño también se ven afectadas por la fuerza de sujeción y el calor de corte. En las evaluaciones del sector, a menudo se parte de un intervalo aproximado de ±0.1 mm a ±0.2 mm, pero este no constituye un valor de capacidad universal. Las dimensiones críticas de ajuste deben validarse mediante mecanizados de prueba, teniendo en cuenta la geometría de la pieza, el grado del material, la temperatura de medición y el método de sujeción.
¿Por qué cambian las dimensiones medidas después del mecanizado CNC del Teflón?
Entre las causas habituales se incluyen el calor de corte que aún no se ha disipado, la liberación de tensiones de sujeción, la fluencia del material y la compresión local de la pieza provocada por la fuerza de medición del instrumento. Una dimensión que cumple las especificaciones justo después del mecanizado puede contraerse tras enfriarse o permanecer en reposo; las piezas anulares de pared delgada también pueden pasar de ser circulares durante la sujeción a adoptar una forma ovalada al liberarlas. Las condiciones de inspección deben estandarizarse, incluidos el tiempo de reposo, la temperatura ambiente, el método de apoyo y la fuerza de medición. Cuando sea necesario, deben utilizarse calibres específicos o métodos de medición sin contacto.
¿Cómo se debe elegir entre PTFE puro y PTFE con carga?
Cuando se priorizan la inercia química, la baja fricción y el aislamiento eléctrico, se puede evaluar primero el PTFE puro; cuando el material debe soportar presión continua, fricción y desgaste, o cuando se requiere una mayor estabilidad dimensional, se pueden comparar los PTFE con cargas de vidrio, carbono o PEEK. Las cargas pueden mejorar la resistencia a la compresión, al desgaste y a la fluencia, pero también pueden modificar las características de fricción, las propiedades eléctricas, el estado superficial y la resistencia química. La decisión final debe confirmarse según los datos del grado específico y las condiciones reales del medio, la temperatura y la carga.
¿Se pueden unir con adhesivo las piezas mecanizadas de Teflón?
Se puede intentar, pero la unión con adhesivos convencionales no debe considerarse una solución fiable por defecto. El PTFE tiene una baja energía superficial y, sin un tratamiento previo, a la mayoría de los adhesivos les resulta difícil humedecer y adherirse correctamente, por lo que normalmente se requiere un tratamiento superficial específico, una imprimación o un adhesivo compatible. La eficacia del tratamiento también depende del grado del material, la limpieza de la superficie, el diseño de la unión, la temperatura y el medio. En uniones sometidas a carga o destinadas al sellado, deben prepararse muestras para su validación; cuando las condiciones lo permitan, también pueden compararse alternativas como la fijación mecánica, el ajuste a presión o el bloqueo estructural.
Key takeaways
- La baja fricción, la resistencia química y el aislamiento eléctrico del PTFE lo hacen adecuado para juntas, casquillos, componentes de válvulas y piezas aislantes.
- La fluencia, la baja rigidez, la escasa conductividad térmica y la tendencia a embadurnarse durante el corte son las principales dificultades del mecanizado CNC del teflón.
- Las herramientas afiladas, un apoyo estable, una sujeción ligera y una refrigeración adecuada suelen ser más importantes que limitarse a buscar velocidades de corte elevadas.
- Las dimensiones del PTFE se ven afectadas por la temperatura, la carga y el momento de la medición; por tanto, las tolerancias deben determinarse teniendo en cuenta la estructura y las condiciones de uso.
- El PTFE con carga puede mejorar la resistencia al desgaste, la resistencia a la compresión o la estabilidad dimensional, pero también puede modificar sus propiedades de fricción, aislamiento y resistencia química.



