
Por qué la selección del material para el moldeo por inyección de fundas de teléfono no puede basarse únicamente en si la funda es blanda o rígida
Para determinar qué material es mejor para una funda de smartphone, no basta con responder funda blanda o funda rígida. Los proyectos de moldeo por inyección suelen afrontar simultáneamente tres grupos de contradicciones: durante una caída se necesitan tenacidad y amortiguación; durante el montaje, los cierres, los botones y el marco deben mantener la estabilidad; y, en cuanto a la apariencia, se exige transparencia, pocas líneas de soldadura, baja contracción y una resistencia a los arañazos suficiente. El PC, el TPU y el PC+ABS son solo materiales candidatos y no pueden determinar por sí solos el resultado final.
- Priorizar el PC: cuando el producto requiere una carcasa rígida transparente, soporte rígido, cierres estables y una buena retención dimensional, se deben validar principalmente la transparencia, las líneas de soldadura, la resistencia a los arañazos y la estructura frente a caídas.
- Priorizar el TPU: cuando el producto requiere bordes flexibles, cobertura de botones, resistencia al desgaste y amortiguación localizada, se deben validar principalmente la dureza, el rebote, la deformación permanente por compresión, el amarilleamiento y la adherencia a largo plazo.
- Evaluar el PC+ABS: cuando el producto requiere un equilibrio entre rigidez, tenacidad, fluidez y apariencia, se debe seleccionar un grado y un sistema de modificación concretos, y comparar mediante probetas con el mismo molde y la misma estructura el comportamiento dimensional, superficial y frente a caídas.
Por tanto, la selección del material de la funda debe partir de los objetivos del producto para definir la solución de moldeo por inyección: primero se deben establecer las prioridades, como la apariencia transparente, el soporte rígido, los bordes flexibles o la resistencia al desgaste, y después validarlas junto con la estructura, el molde y la ventana de proceso de inyección. En las piezas de pared delgada, es especialmente necesario evaluar antes de fabricar el molde el equilibrio de llenado, la posición de la compuerta, la presión de mantenimiento, la refrigeración y el desmoldeo; no se deben extraer conclusiones basándose únicamente en la sensación al tacto de la muestra.
Fundas de teléfono de PC moldeadas por inyección: equilibrio entre rigidez, transparencia y estabilidad dimensional
Si el objetivo del producto es una carcasa rígida transparente, un contorno preciso y cierres estables, el PC suele ser el material prioritario para la evaluación. Ofrece una buena resistencia al impacto, rigidez, tenacidad, transparencia y estabilidad dimensional, por lo que es adecuado para soportar las aberturas de la cámara, las ventanas de los botones y los bordes de la pantalla. Sin embargo, esto no significa que una funda de PC sea naturalmente más resistente a las caídas; el espesor de pared, los radios, las nervaduras, las holguras de montaje y la orientación de la caída también modifican el resultado.
Los principales riesgos de las fundas de teléfono de PC moldeadas por inyección se concentran en el llenado de paredes delgadas y el control de la apariencia. Una posición inadecuada de la compuerta o una ventilación insuficiente pueden provocar líneas de soldadura, marcas de flujo, vetas plateadas, puntos negros o un llenado incompleto localizado; una presión de mantenimiento y una refrigeración desiguales pueden causar rechupes, deformaciones o deformación durante el desmoldeo. En las piezas transparentes también se deben controlar el secado de la materia prima, el cizallamiento de la masa fundida, la limpieza de la superficie del molde y la contaminación. La superficie del PC es relativamente susceptible a los arañazos; si se utiliza pintura, barniz UV u otro tratamiento posterior, también deben validarse por separado la adherencia del recubrimiento, la resistencia a los arañazos y la durabilidad de los bordes.
¿Qué indicadores deben validarse en una funda de teléfono de PC moldeada por inyección?
- Dimensiones exteriores clave, ajuste de los clips, recuperación de las teclas tras la pulsación y holgura de contacto después del montaje;
- Transparencia, turbidez, líneas de soldadura, marcas de flujo, vetas plateadas, puntos negros y arañazos superficiales;
- Resultados de las pruebas de deformación, deformación de los bordes y caída, registrando también las condiciones de prueba junto con la estructura de las muestras.
Carcasa de teléfono móvil de TPU moldeada por inyección: cómo influyen el bordeado flexible, la resistencia al desgaste y la capacidad de amortiguación en el ajuste
Conclusión sobre la selección: las carcasas de TPU moldeadas por inyección son más adecuadas para el bordeado flexible, la cobertura de las teclas y las zonas que requieren amortiguación y resistencia al desgaste. Su elasticidad y recuperación ayudan a absorber los impactos locales, pero no pueden equipararse directamente a una determinada altura de caída ni a un nivel de vida útil. El rendimiento real también depende del grado de dureza, el espesor de pared, los radios, la sección del bordeado y la holgura de montaje.
El ajuste y la recuperación de las carcasas de TPU requieren una validación a largo plazo
La flexibilidad del TPU es adecuada para envolver los bordes del teléfono y también puede mejorar la sensación al pulsar las teclas y la amortiguación local. Sin embargo, la dureza, la velocidad de recuperación y la deformación permanente por compresión afectan a la posibilidad de que los bordes se aflojen, a que las teclas presenten retardo y al estado de ajuste tras un uso prolongado. Los cambios de temperatura y humedad, el montaje y desmontaje repetidos y el contacto con el sudor también pueden modificar la sensación al tacto o las dimensiones. Durante la aceptación deben comprobarse la holgura de montaje, la recuperación de las teclas, el levantamiento de los bordes y la fuerza de retención tras varios ciclos de montaje y desmontaje, en lugar de juzgar únicamente por la sensación al tacto.
Riesgos de apariencia y moldeo del TPU moldeado por inyección
En el TPU de pared delgada también deben vigilarse problemas potenciales como la adherencia al molde, las marcas de hundimiento, la turbidez, el amarilleamiento y la reproducción incompleta de la textura. El secado de la materia prima, la ventilación del molde, el ángulo de desmoldeo, la temperatura del molde y las condiciones de enfriamiento afectan al resultado; en los acabados transparentes o translúcidos es especialmente importante controlar la contaminación, las marcas de flujo y los defectos superficiales. Una vez seleccionado el material, deben medirse en muestras de prueba la deformación de los bordes, las dimensiones clave y el estado superficial antes de decidir si se ajustan la dureza, la estructura o la ventana de moldeo por inyección.
Carcasa de teléfono móvil de PC+ABS: una opción equilibrada entre rigidez, tenacidad y procesabilidad
Las carcasas de teléfono móvil de PC+ABS son adecuadas para proyectos que requieren un equilibrio entre rigidez, resistencia al impacto, fluidez de procesamiento y apariencia. Sin embargo, no se trata de un material único con prestaciones fijas. La proporción de PC/ABS, el grado específico y las modificaciones ignífugas, de resistencia a la intemperie o de coloración alteran la rigidez, la tenacidad, la contracción y el acabado superficial; por tanto, no puede afirmarse directamente que siempre sea superior al PC.
Compromisos entre estructura y apariencia de las carcasas de PC+ABS
Para carcasas de teléfono móvil con clips, orificios para teclas y contornos de pared delgada, el PC+ABS puede utilizarse como opción candidata por su equilibrio entre rigidez, tenacidad y fluidez de moldeo. Durante las pruebas reales de molde deben prestarse atención al equilibrio de llenado, las marcas de flujo, las diferencias de brillo, las diferencias de color y la deformación por contracción; en las versiones pintadas también deben validarse por separado la adhesión del recubrimiento, la resistencia al rayado y la cobertura de los bordes. Cuanto mayor sea el nivel de exigencia estética, menos deben establecerse por experiencia los parámetros de la superficie del molde, la ventilación, el secado de la materia prima y la ventana de moldeo por inyección.
Qué solicitar al adquirir material de PC+ABS para carcasas de teléfono móvil
- El grado específico y la proporción de PC/ABS, confirmando los requisitos de modificación ignífuga, resistencia a la intemperie y color.
- La ficha técnica del proveedor (TDS), las condiciones de secado recomendadas, los datos de contracción y el nivel de acabado superficial objetivo.
- Comparar, utilizando el mismo molde, el mismo espesor de pared y las mismas condiciones de prueba, el ajuste de los clips, la deformación, la apariencia y el comportamiento en la prueba de caída.
Estabilidad dimensional en el moldeo por inyección de carcasas de teléfono móvil: contracción desigual, deformación y posición de la compuerta
Cuando en el moldeo por inyección de una carcasa de teléfono móvil resulta difícil montar los clips, el marco no se ajusta de manera uniforme o se produce recuperación tras el montaje, la causa a menudo no es únicamente el material. El equilibrio de llenado de la estructura de pared delgada, la posición de la compuerta, la transmisión de la presión de mantenimiento, la diferencia de temperatura durante el enfriamiento y los esfuerzos de desmoldeo modifican las dimensiones finales. Por lo general, el PC es más adecuado para formas rígidas, pero si la distancia de flujo local es demasiado larga, aún pueden aparecer líneas de soldadura, marcas de hundimiento o deformación; la flexibilidad y la recuperación del TPU, por su parte, hacen que la referencia de medición y el estado de montaje sean más sensibles.
Primero hay que localizar el origen de la deformación y después ajustar la compuerta y el proceso
En ingeniería, primero debe utilizarse el análisis de flujo del molde para comparar el número y la posición de las entradas, así como el frente de flujo; debe observarse si el llenado es equilibrado y si las líneas de soldadura quedan en zonas visibles o sometidas a esfuerzos, y posteriormente evaluar las soluciones de mantenimiento de presión y enfriamiento. No es cierto que cuantas más entradas haya, mejor: un número o una distribución inadecuados pueden provocar marcas de flujo, un aumento de las líneas de soldadura y diferencias de contracción. En un caso académico sobre una carcasa de teléfono móvil, la optimización de las entradas en un modelo específico redujo las líneas de soldadura aproximadamente a la mitad; sin embargo, una temperatura del molde de 52.5℃, una temperatura de masa fundida de 241℃, un tiempo de inyección de 0.3984 s y una deformación de 0.5846 mm solo son aplicables a esa geometría, material y condiciones de simulación, y no pueden tomarse directamente como una ventana de proceso general.
Validación del moldeo por inyección de carcasas de teléfono móvil mediante dimensiones críticas y estado de ensamblaje
Después de la prueba del molde, deben medirse simultáneamente el contorno exterior, la posición de los clips, los orificios de los botones, el orificio de la cámara y la planitud del marco. Tras montar la pieza en el teléfono o en el dispositivo de inspección, deben comprobarse nuevamente las holguras, la deformación y las marcas blancas de expulsión. Si una dimensión puntual cumple, pero el ensamblaje sigue quedando desalineado, normalmente es necesario revisar la contracción desigual, el enfriamiento irregular o la deformación durante el desmoldeo, en lugar de modificar únicamente las dimensiones locales.
Calidad superficial y estructuras compuestas: desde el aspecto transparente hasta la validación de una carcasa rígida con borde blando
La apariencia de la resina y la apariencia tras el posprocesado deben aceptarse por separado en el moldeo por inyección de carcasas de teléfono móvil
La calidad superficial de una carcasa de teléfono móvil moldeada por inyección no depende únicamente del material. En el PC transparente deben controlarse las marcas de flujo, las vetas plateadas, las líneas de soldadura, los puntos negros, la turbidez y los arañazos; el secado de la materia prima, el cizallamiento, la ventilación, la superficie del molde y su limpieza pueden modificar el resultado. En el TPU deben validarse la adherencia al molde, las marcas de hundimiento, la reproducción de la textura, la turbidez y el amarilleamiento. En el PC+ABS deben vigilarse las marcas de flujo, las diferencias de brillo y color, así como la adhesión y la resistencia al rayado después del recubrimiento. La pintura, la deposición al vacío, la transferencia y el barniz UV pertenecen a sistemas independientes de posprocesado; las propiedades de la propia resina no pueden sustituir las pruebas de durabilidad del recubrimiento.
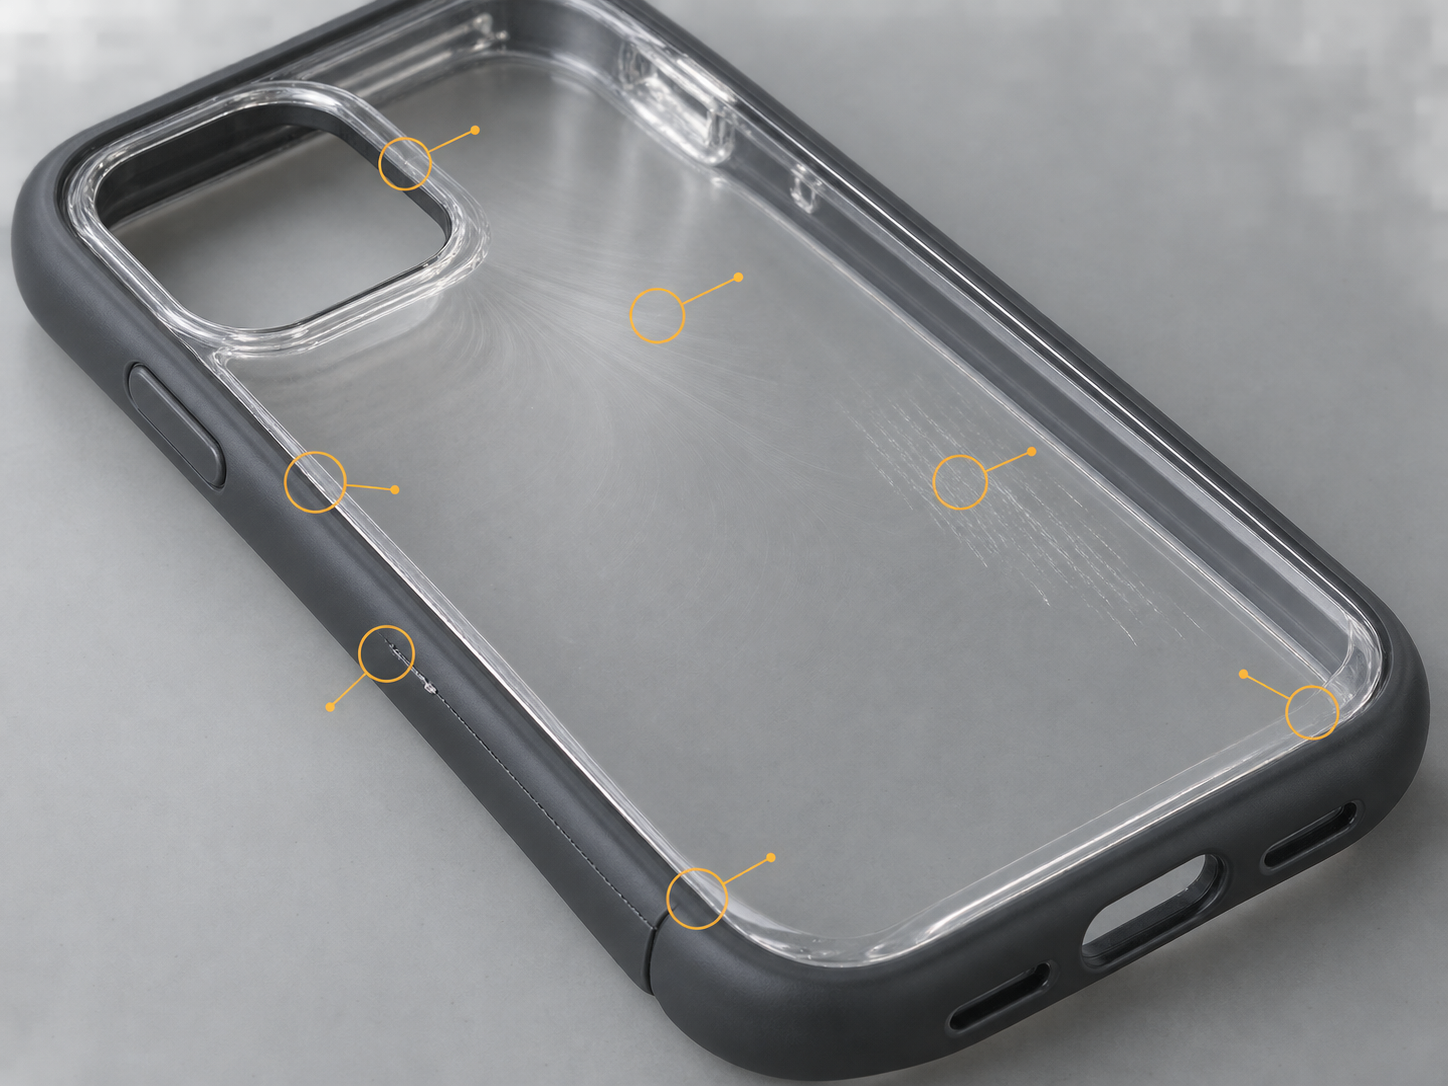
En el sobremoldeo de una carcasa rígida con borde blando deben validarse la interfaz y las diferencias de contracción
Cuando se utiliza una base de PC con un borde de TPU o TPE, no basta con considerar el concepto de «placa posterior rígida con borde blando». Primero deben confirmarse la compatibilidad de ambos materiales, la adhesión de la interfaz y la temperatura del segundo moldeo; después deben comprobarse las diferencias de contracción, la deformación, el rebose de material en los bordes, la línea de partición y el ajuste en la zona de los botones. Una vez terminadas las muestras, también deben observarse los cambios en la interfaz tras la flexión y el contacto con el sudor o productos de limpieza, así como el riesgo de desprendimiento durante el uso prolongado. Si la adhesión de la interfaz es insuficiente, una apariencia conforme no significa que la estructura sea fiable.
Selección de materiales y aceptación de prototipos de carcasas de teléfono móvil: cómo convertir el criterio en datos de ensayo
La selección de materiales para carcasas de teléfono móvil no debe concluir con «qué material resiste mejor las caídas», sino que debe basarse en decisiones condicionadas por los objetivos del producto: cuando se necesita una carcasa rígida transparente, soporte estructural y clips estables, debe evaluarse prioritariamente el PC; cuando se requieren bordes flexibles, resistencia al desgaste y amortiguación, debe evaluarse el TPU; cuando se busca un equilibrio entre rigidez, tenacidad, fluidez y apariencia, debe evaluarse un grado específico de PC+ABS. Si se adopta una estructura de placa posterior rígida con borde blando, también deben añadirse la validación de la adhesión de la interfaz y la del segundo moldeo.
Antes del prototipado, deben fijarse los materiales y los parámetros de entrada críticos
- Datos geométricos: proporcionar el modelo 3D, los requisitos de espesor de pared, las dimensiones de ajuste de los clips y botones, así como las condiciones de separación respecto a la cámara y al marco de la pantalla.
- Datos del material: especificar el grado concreto de PC, TPU o PC+ABS, el color y el nivel superficial, y solicitar al proveedor la TDS, las condiciones de secado recomendadas y los datos de contracción.
- Condiciones de aceptación: definir con antelación los límites de los defectos superficiales, la referencia de deformación, el objeto de ensamblaje, la orientación de caída y el número de ensayos; si se aplica pintura, barniz UV o recubrimiento metálico, también deben especificarse por separado la adhesión, la resistencia al rayado y la durabilidad de los bordes.
Cómo cerrar el ciclo con la primera pieza y los lotes pequeños
En la primera pieza deben comprobarse simultáneamente las dimensiones exteriores, el ajuste de los clips, el retorno de los botones, la deformación, las marcas blancas de expulsión, las líneas de soldadura, las marcas de flujo, las vetas plateadas, la turbidez, la diferencia de color y los arañazos superficiales; no debe juzgarse únicamente por el tacto. Durante la fase de lotes pequeños también deben observarse la deriva dimensional, el ajuste a largo plazo, la durabilidad del recubrimiento y los resultados de las caídas. La conclusión final debe estar vinculada al grado del material, la estructura, la ventana de moldeo por inyección y las condiciones de ensayo, en lugar de establecer una clasificación fija entre PC, TPU y PC+ABS.
Preguntas frecuentes sobre la selección de materiales para el moldeo por inyección de carcasas de teléfono móvil
La selección de materiales para carcasas de teléfono móvil no puede basarse únicamente en la dureza, la flexibilidad o el tacto. El comportamiento del PC, el TPU y el PC+ABS frente a las caídas, el ajuste, la apariencia y el moldeo debe confirmarse considerando el grado del material, la estructura, el espesor de pared, el molde y las condiciones de ensayo.
¿Existe una clasificación absoluta de resistencia a las caídas entre PC, TPU y PC+ABS?
No existe una clasificación unificada. El PC suele ser adecuado para proporcionar soporte rígido; la elasticidad y las características de amortiguación del TPU favorecen los bordes flexibles, mientras que el PC+ABS debe evaluarse según el grado específico de la mezcla. El resultado final también depende del espesor de pared, los radios de redondeo, la altura del marco, las holguras de ensamblaje, la orientación de la caída y el método de ensayo.
¿Por qué las fundas transparentes para teléfonos aún pueden presentar líneas de soldadura y turbidez?
La transparencia no depende únicamente de la resina de PC. La posición de la compuerta, la convergencia del llenado, la evacuación de aire, el cizallamiento, el secado de la materia prima, la superficie del molde y el control de la contaminación influyen en las líneas de soldadura, las vetas plateadas, las marcas de flujo y la turbidez. Deben confirmarse mediante análisis de flujo del molde, pruebas de molde y verificación del aspecto.
¿Por qué los bordes de TPU requieren verificar la recuperación elástica y la adhesión a largo plazo?
La flexibilidad y la recuperación elástica del TPU favorecen la amortiguación de los bordes, pero la dureza, la estructura y el proceso pueden afectar la deformación permanente por compresión, la recuperación de los botones y la fuerza de retención de los bordes. La temperatura y la humedad, el ensamblaje prolongado y el desmontaje y montaje repetidos también pueden modificar el estado de ajuste; por ello, deben realizarse verificaciones dimensionales, de acoplamiento y de durabilidad.
¿Qué diferencias existen entre una funda para teléfono compuesta de PC+TPU y un material de mezcla de PC+ABS?
El PC+ABS es un material de mezcla cuyo comportamiento depende principalmente del grado específico, la proporción y el sistema de modificación; PC+TPU suele referirse a una estructura compuesta o sobremoldeada formada por una base rígida y un material flexible, que requiere verificar adicionalmente la unión interfacial, las diferencias de contracción, las rebabas de material, la línea de partición y el desprendimiento a largo plazo. No deben compararse aplicando la misma lógica de materiales.
Key takeaways
- El PC es adecuado para estructuras de fundas que requieren soporte rígido, apariencia transparente y estabilidad de los cierres, pero la resistencia a los arañazos y la durabilidad del recubrimiento deben validarse por separado.
- El TPU es adecuado para bordes flexibles, resistencia al desgaste y zonas de amortiguación, pero el rebote, la deformación permanente por compresión, la adherencia al molde y el amarilleamiento deben confirmarse en función del grado y del proceso.
- El PC+ABS es una opción intermedia en cuanto a rigidez, tenacidad, procesabilidad y apariencia; no se puede considerar que todos los grados de PC+ABS tengan un rendimiento uniforme.
- La resistencia a las caídas y la estabilidad dimensional no dependen únicamente del material; el espesor de pared, los radios, la compuerta, la presión de mantenimiento, la refrigeración y las holguras de montaje también son factores clave.
- Las estructuras compuestas de carcasa rígida con bordes blandos deben validar la compatibilidad de los materiales, la unión de la interfaz, las diferencias de contracción, las rebabas de material y el desprendimiento a largo plazo.



