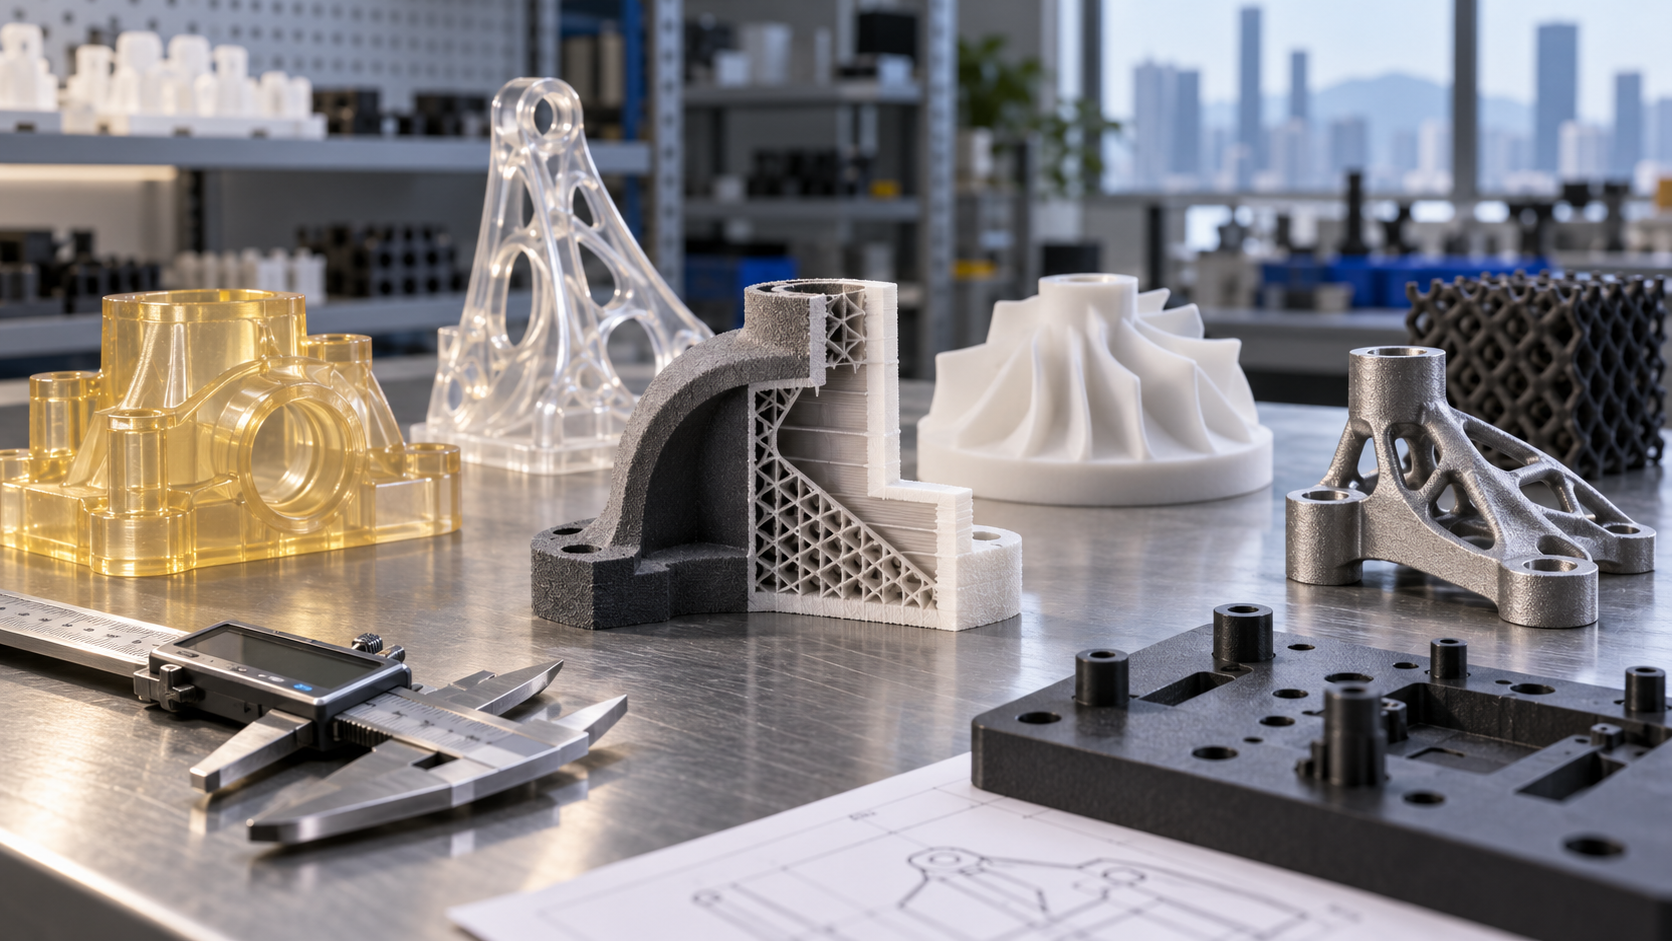
La sensación de taller de la impresión 3D en Shenzhen: por qué aquí se puede convertir el prototipado en fabricación
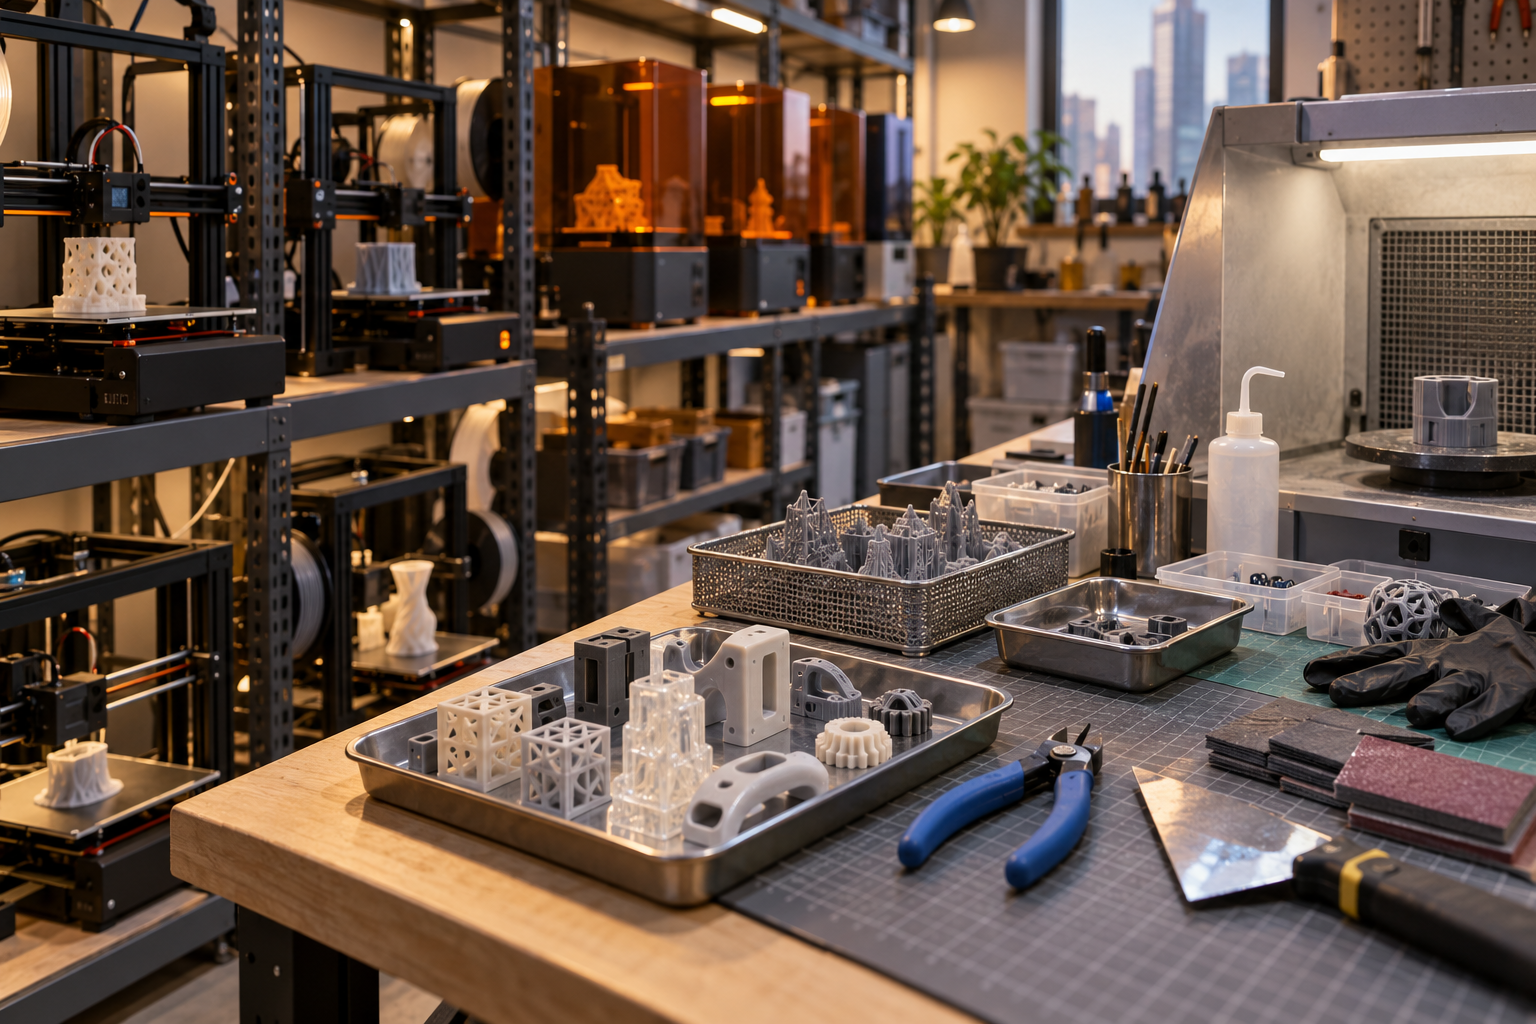
Elegir el proceso es elegir primero la función: qué resuelve cada uno de FDM, SLA, SLS, MJF y DMLS
El error más fácil de cometer en la impresión 3D de Shenzhen no es el precio, sino usar el proceso equivocado para validar lo incorrecto. Si se imprime una carcasa en FDM para ver el aspecto, las líneas de capa y las marcas de soporte distorsionarán su juicio sobre la calidad superficial; si se imprime un soporte portante en resina SLA y se monta en la máquina, semanas después aparecerán fluencia y grietas, y lo que se desperdicia es toda la ventana de ensamblaje del equipo. El primer paso para elegir el proceso no es preguntar «qué máquina», sino «qué hay que validar en esta versión».
Si se dividen los objetivos de validación en cuatro categorías, el proceso queda básicamente definido. La validación estética mira transiciones de superficies curvas, líneas de partición y tacto; SLA y MJF producen más fácilmente superficies cercanas a piezas de inyección. La validación de ensamblaje mira posiciones de agujeros, clips e interferencias; la estabilidad dimensional importa más que la superficie. La validación funcional y térmica debe soportar fuerzas, temperaturas y montajes repetidos; el grado del material determina el límite. Las piezas metálicas portantes son las que justifican DMLS o pasar directamente a CNC. Si la dirección es equivocada, por muy fino que sea el postprocesado no se puede compensar.
- FDM (deposición por fusión): material económico, se pueden hacer piezas grandes, direccionalidad de resistencia evidente. Adecuado para prototipos estructurales, utillajes y validación de ensamblaje de carcasas grandes. La superficie tiene líneas de capa; las superficies de ajuste normalmente requieren margen o mecanizado posterior.
- SLA/DLP (fotocurado): superficie fina, rasgos mínimos bien logrados, adecuado para piezas estéticas, estructuras finas, piezas transparentes o similares al caucho. Pero las piezas de resina se degradan y absorben humedad con la exposición prolongada, no resisten altas temperaturas y no deben usarse como piezas portantes finales.
- SLS (sinterizado láser de nailon): sin soportes, anisotropía menor que FDM, buena tenacidad, adecuado para piezas de prueba funcional, piezas estructurales de pequeñas series, clips y estructuras móviles. La superficie tiene tacto mate; las piezas grandes tienen riesgo de alabeo.
- MJF (fusión por múltiples chorros): ruta de piezas de nailon similar a SLS, buena consistencia en series, adecuado para piezas funcionales de pequeñas series de decenas a cientos de unidades. El detalle es algo más grueso que SLA, pero la durabilidad es mayor.
- DMLS (fusión láser de metal): piezas metálicas como acero inoxidable, aleación de aluminio y aleación de titanio, adecuado para estructuras optimizadas topológicamente, refrigeración conformal y canales internos complejos. El costo y el postprocesado (retirada de soportes, tratamiento térmico, acabado de superficies de ajuste) representan una proporción alta; las superficies de ajuste críticas normalmente requieren un repaso por CNC.
Orientación y anisotropía: el mismo plano, dos resultados
Los presupuestos de impresión 3D en Shenzhen rara vez reflejan algo: con el mismo modelo, una orientación distinta da lugar a dos piezas diferentes en resistencia y precisión. FDM y SLA acumulan capa a capa, y la resistencia de unión entre capas suele ser inferior a la resistencia dentro de la capa; la resistencia a tracción en Z suele ser en el sector solo un sesenta o setenta por ciento de la de XY, o incluso menos, según el material y los parámetros, y debe confirmarse con los datos del material al hacer el pedido. Por eso, las direcciones sometidas a tracción o flexión no deben coincidir con la dirección de acumulación. La orientación también cambia la superficie de contacto de los soportes, la posición de las marcas de escalón y la tendencia al alabeo: una superficie plana grande pegada a la base tiende a levantarse en los bordes; la inclinación lo alivia pero sacrifica la calidad de la superficie de ajuste.
Esto también explica por qué a las superficies de ajuste críticas a menudo se les exige «dejar margen y mecanizar después». Crear la referencia y la forma en la fase de impresión y dejar agujeros, asientos de rodamientos y superficies de sellado para el acabado CNC es una combinación habitual de la impresión 3D de Shenzhen con CNC, y también la forma de obtener a la vez velocidad de prototipado y precisión de ensamblaje. ¿Cuándo pasar directamente a CNC o chapa metálica? El criterio es directo: si lo que se va a medir en esta versión es resistencia, fatiga, montaje y desmontaje repetido de roscas, o si la cadena dimensional es estricta, la impresión es solo un puente y es más sencillo ir directamente a CNC o chapa metálica; si solo se quiere confirmar rápidamente la forma y la relación de ensamblaje, la impresión es claramente más rápida.

Tolerancias y ajustes en la impresión 3D de Shenzhen: qué se puede imprimir y qué debe dejar margen
Agujeros, roscas y paredes finas: los tres tipos de rasgos más subestimados en la impresión 3D de Shenzhen
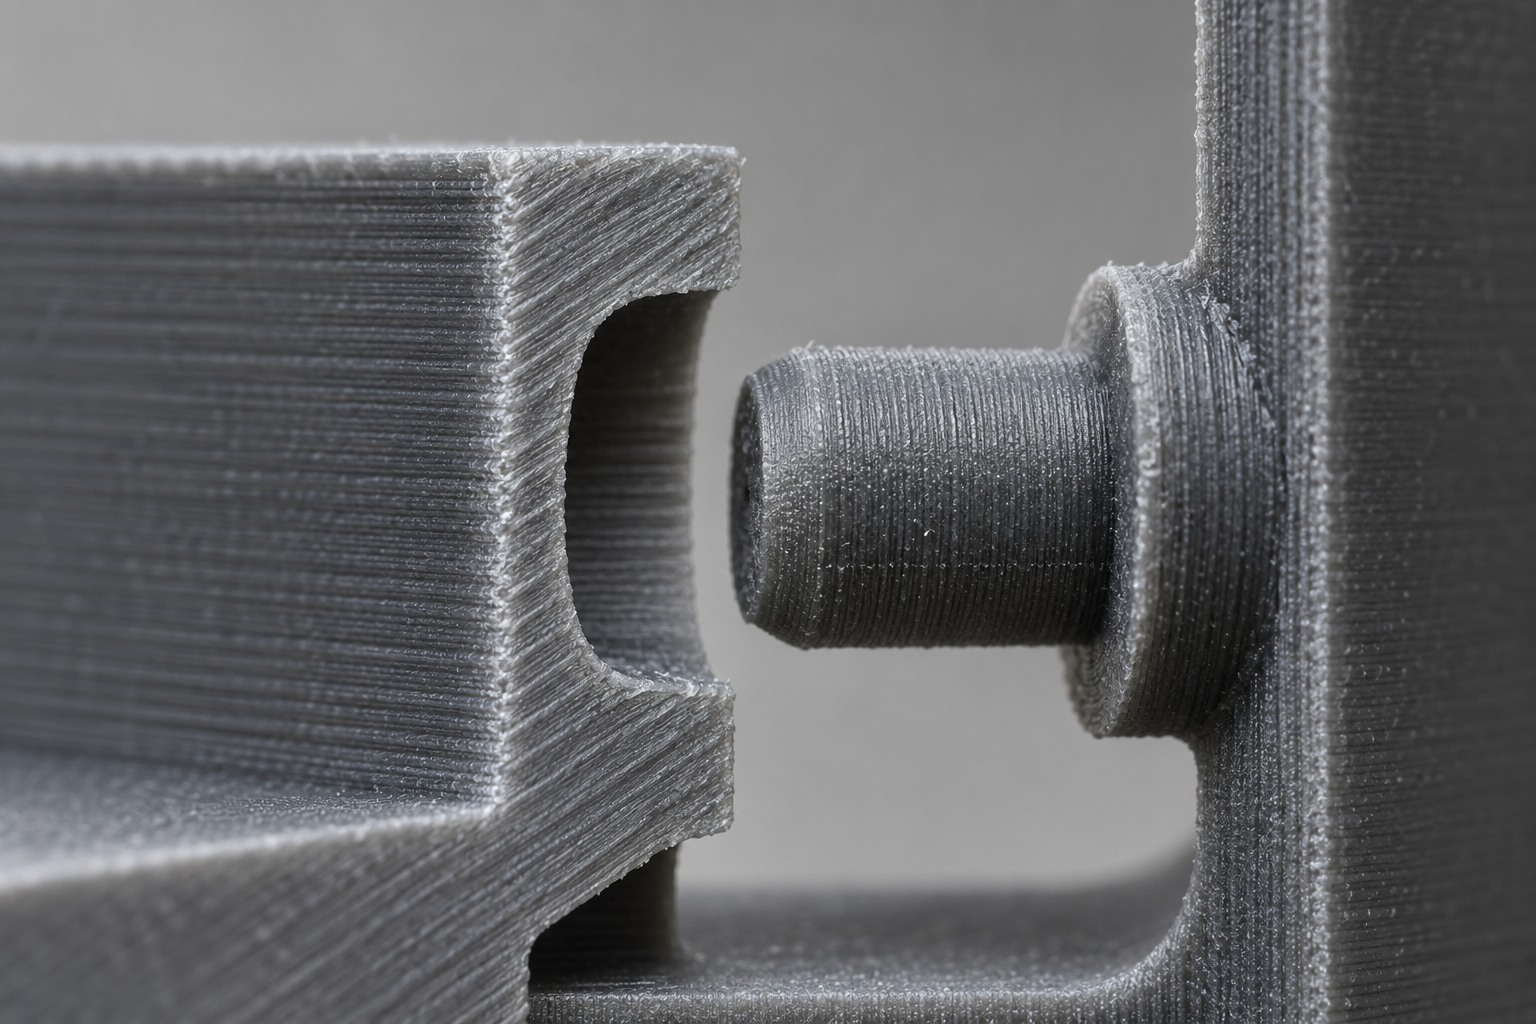
De STL a producto terminado: archivos, fijación y postprocesado, los tres pasos más subestimados
Preparación de datos: reparación de malla, espesor de pared y características mínimas
Soportes y colocación: la dirección de impresión determina la resistencia y la superficie

Postprocesado: cómo el retirado de soportes, el lijado, el teñido y el galvanizado modifican las tolerancias
Cómo enlazar lotes pequeños: la lógica de transición entre el vaciado en vacío con molde de silicona y el molde simple
Cuántas piezas aguanta una réplica y qué materiales se pueden vaciar
Características que deben congelarse antes de abrir el molde
- Ángulo de desmoldeo: las piezas de inyección deben tener desmoldeo, de lo contrario se producen arrastres y blanqueamientos en la expulsión; las piezas de réplica pueden relajarlo, pero hay que recuperarlo antes de la inyección.
- Espesor de pared: en inyección hay que controlar la uniformidad del espesor; las zonas gruesas se contraen y las finas quedan sin material; la réplica tolera mejor el espesor de pared que la inyección, pero eso no significa que se pueda ignorar.
- Posición de la entrada y de los expulsores: las marcas de la entrada y de los expulsores quedan en la superficie del producto; en piezas visibles hay que definir de antemano en qué cara van.
- Cara visible y línea de partición: una vez fijada la posición de la línea de partición, el criterio de aceptación estética queda fijado con ella.
- Dimensiones de ajuste críticas: las bandas de tolerancia de agujeros, ejes y clips deben validarse antes de abrir el molde con una pieza física o una réplica, no adivinarse a partir del plano.
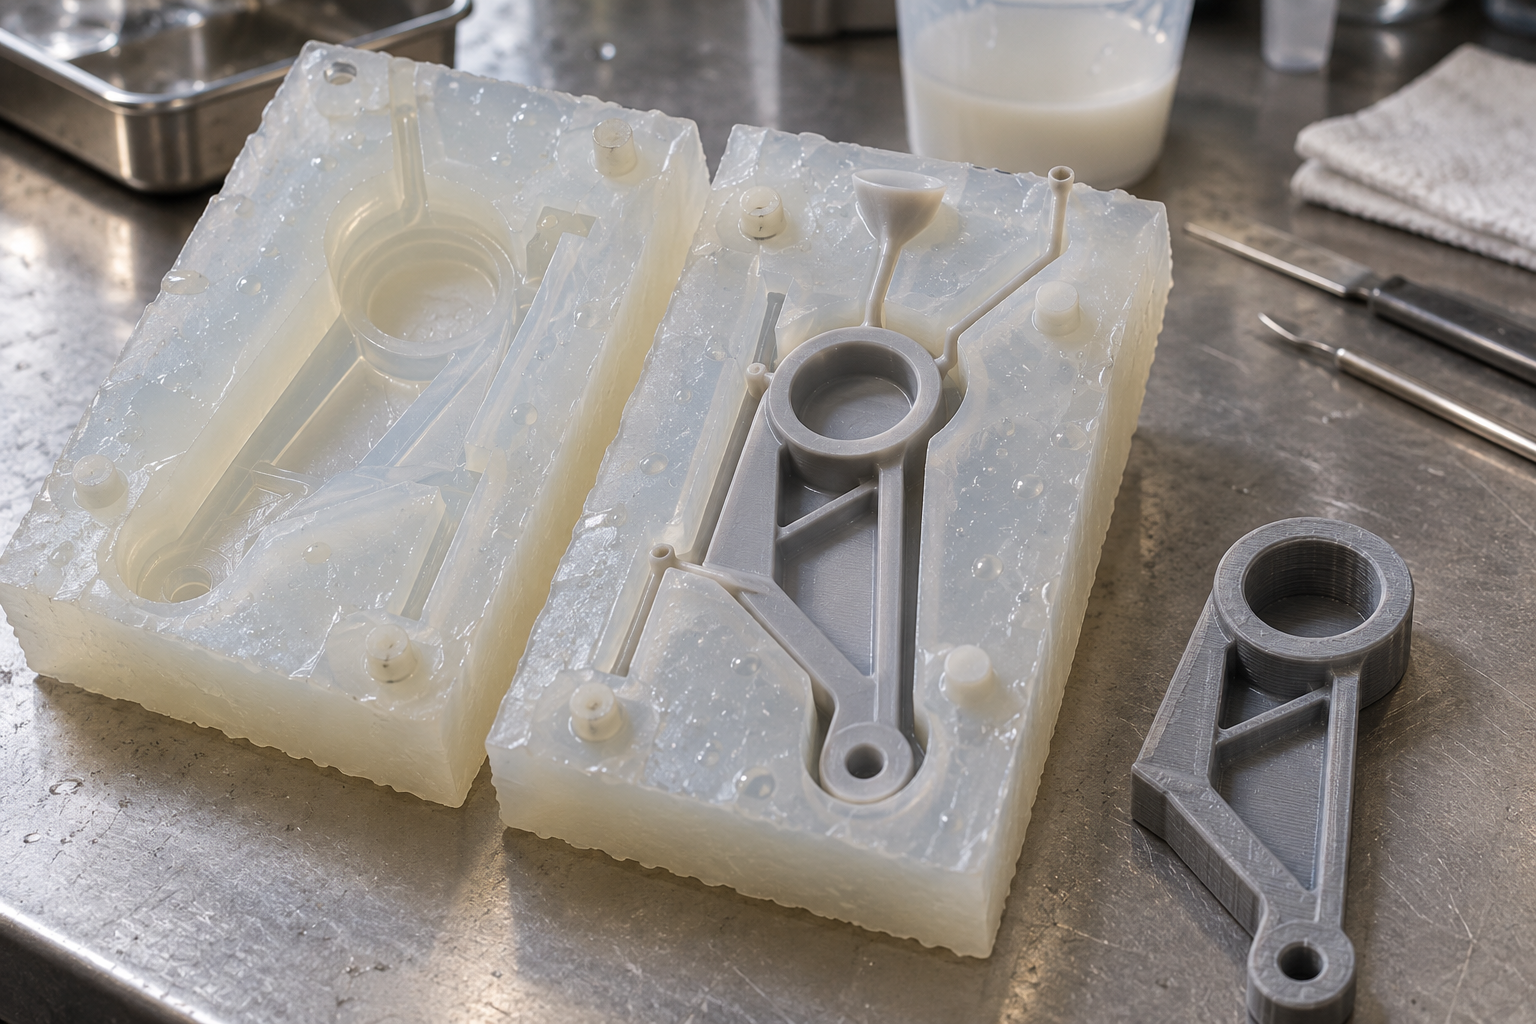
Aceptación e inspección: cómo se determina que una pieza de impresión 3D en Shenzhen es conforme
Una pieza impresa, al sacarla de la máquina, solo cuenta como "conformada", no como "conforme". En los servicios de impresión 3D de Shenzhen, el paso más propenso a fallos es tomar "en la foto se ve bien" como aprobación de aceptación. Las fotos de aspecto permiten ver las líneas de capa y el alabeo, pero no que un agujero esté desviado 0,2 mm o que la cara de referencia de montaje haya quedado inclinada por la lija. La determinación de conformidad debe dejar claros, ya al hacer el pedido, la referencia, los útiles de verificación y los criterios de evaluación.
Primero definir la referencia, luego hablar de medición
Que el plano indique tolerancias geométricas no significa que el fabricante sepa qué cara usar como referencia. La superficie de una pieza impresa tiene escalones y marcas de soporte; si se toma una cara al azar como referencia, los datos medidos quedan dispersos. Una práctica viable: designar en el plano las referencias A/B/C y dejar en el modelo una zona plana no afectada por soportes como punto de apoyo para el comparador o para el alineamiento del escaneo. Sin este acuerdo, los datos de la máquina de medición por coordenadas y del escaneo 3D solo son "una forma en cierta postura", sin valor de juicio.
Clasificar por dimensiones críticas, en lugar de aplicar un criterio único
Dividir las dimensiones en tres categorías antes de definir el método de inspección es más realista que "inspeccionar todo según plano":
- Dimensiones críticas de ajuste (diámetro de agujero, posición de eje, distancia entre caras de montaje): se recomienda medirlas con útiles o instrumentos; para agujeros se suelen usar calibres de tapón/aguja, y para posiciones de eje, un calibre con una pieza patrón para el acoplamiento. Los bordes de los agujeros impresos suelen tener rebabas y contracción, y la lectura del calibre tiende a ser optimista.
- Contorno y forma: se comparan con el modelo mediante escaneo 3D; el informe de escaneo se lee en el mapa de nube de desviaciones y en la zona de máxima desviación, no en un número puntual. La práctica habitual del sector es superponer el resultado del escaneo con el STL/STEP original, ajustar la banda de color según necesidad y ver en qué cara funcional caen los puntos fuera de tolerancia.
- Cara visible: definir con claridad qué cara es la A, cuánto grano se permite y si se admiten marcas de soporte en la cara visible. Este juicio se apoya en una muestra de referencia o en un estándar fotográfico, no en "parece que está bien".

Aprobación de la primera pieza y muestreo
Los lotes de impresión 3D en Shenzhen suelen ser pequeños, pero "pequeño" no significa que se pueda prescindir de la primera pieza. La aprobación de la primera pieza debe verificar: si la referencia es utilizable, si las dimensiones críticas están dentro de lo exigido por el plano y si el aspecto y las dimensiones siguen siendo conformes después del postprocesado (retirada de soportes, lijado, teñido, pintura). Superada la primera pieza, los lotes siguientes se inspeccionan por muestreo en dimensiones críticas y aspecto; la frecuencia de muestreo se define según el riesgo de montaje y el número de piezas, no hay una cifra universal, y se puede acordar con el fabricante un plan que ambas partes puedan ejecutar. Hay que tener en cuenta que postprocesados como el galvanizado o la pintura modifican dimensiones y estado superficial; el estado de aceptación debe indicar si es "antes del postprocesado" o "después del postprocesado".
La propia capacidad de inspección es también un criterio para elegir proveedor. Servicios como escaneo 3D e inspección inversa tienen valor porque convierten la discusión de "no encaja" en un informe de desviaciones comparable. Si se entregan juntos el plano y los requisitos de inspección, el juicio tiene base, y también se puede entrar directamente por la entrada de presupuesto de impresión 3D para dejar claros a la vez los útiles de verificación, las tolerancias y los criterios de aceptación.
Fallos comunes y lista DFM: seis causas reales de que una pieza impresa no encaje
El ritmo de prototipado de la impresión 3D en Shenzhen es rápido y eso tiende a ocultar un hecho: rápido no significa que encaje. Revisamos un lote de piezas impresas devueltas por clientes y los problemas caían casi siempre en los mismos puntos: no era falta de precisión del equipo, sino falta de alineación entre la intención de diseño y las restricciones de fabricación. Las seis causas de fallo siguientes están ordenadas por frecuencia de aparición en planta, y cada una incluye una acción DFM directamente ejecutable.
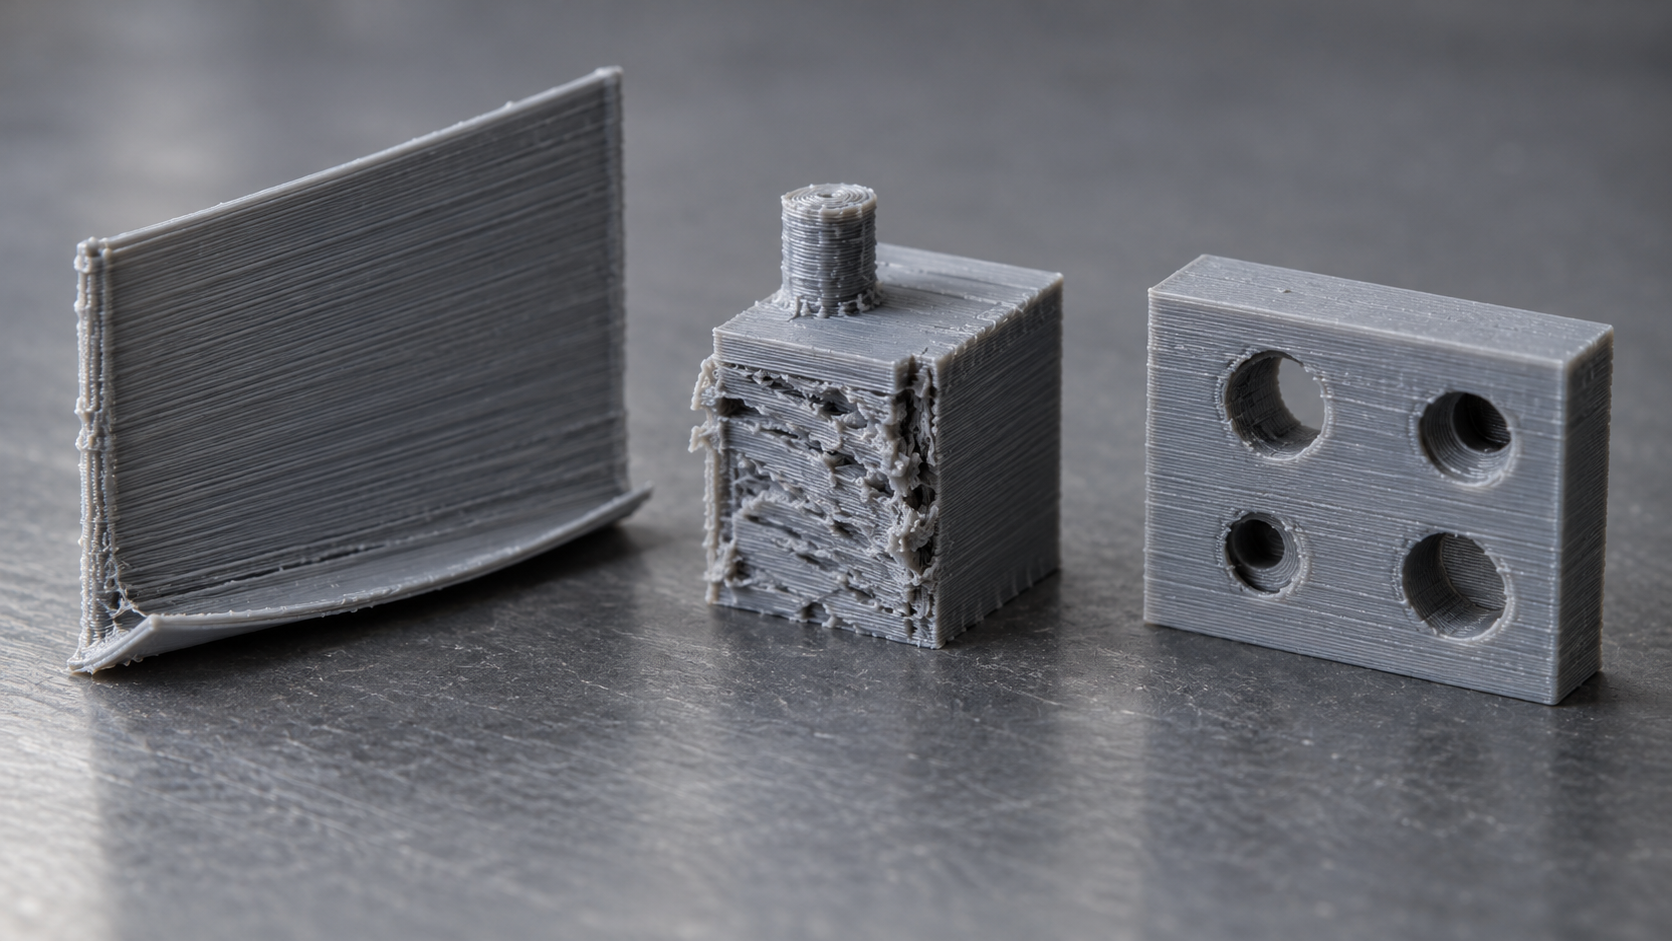
- Deformación por alabeo y contracción.Es más evidente en piezas de pared delgada de gran superficie, piezas alargadas y materiales cristalinos; el borde inferior se despega primero de la placa. Acciones DFM: aumentar los radios, evitar fondos planos de pared uniforme de gran superficie, añadir nervios en la dirección de alabeo o cambiar la orientación y, si es necesario, cambiar a un proceso con menor contracción.
- Desviación de la posición de los agujeros.Los agujeros son la característica más frágil de las piezas impresas; debido a la contracción y a la acumulación entre capas, es un fenómeno común en el sector que el diámetro real quede 0,1–0,2 mm por debajo. Acciones DFM: dejar margen en los agujeros de montaje, mecanizar posteriormente los agujeros de posicionamiento críticos (taladrar/escariar) o indicar «ajustar según montaje».
- Marcas de soporte y rugosidad de la superficie de contacto.Tras retirar los soportes quedan protuberancias, escalones y superficies rugosas, algo especialmente crítico en piezas visibles. Acciones DFM: orientar la cara visible hacia arriba, evitar que los soportes toquen superficies de ajuste y de sellado y, cuando sea necesario, especificar la rugosidad de la superficie de contacto y aceptar según ese estado.
- Resistencia insuficiente entre capas.En FDM y en algunas piezas de resina, la resistencia en Z es claramente inferior a la de XY; si la dirección de tracción coincide con el cruce de capas, la pieza se agrietará a lo largo de las capas durante el ensayo. Acciones DFM: identificar la dirección de las cargas, ajustar la orientación para que las líneas de capa eviten la carga principal o cambiar a CNC/inyección para la validación funcional.
- Deformación introducida por el postprocesado.El lijado, teñido, pintado y galvanoplastia pueden hacer que las dimensiones vuelvan a derivar unas décimas de milímetro; los postprocesados térmicos son aún más evidentes. Acciones DFM: incluir el postprocesado en la cadena de tolerancias y definir la base de aceptación según el estado del producto acabado, no del estado en bruto.
- Interferencias de montaje.Cuando varias piezas encajan entre sí, cada una por separado cumple, pero al ensamblarlas interfieren, a menudo por bases de referencia no unificadas o por tolerancias que se acumulan por separado. Acciones DFM: establecer una base de referencia y una cadena de ajuste unificadas, dejar margen de mecanizado CNC en las superficies de ajuste críticas y realizar primero una validación de montaje de la primera pieza.
Cinco preguntas de autocomprobación antes de hacer el pedido
Resumimos los seis puntos anteriores en cinco preguntas que se pueden plantear tal cual; repasarlas antes de hacer un pedido de impresión 3D en Shenzhen puede evitar la mayoría de los retrabajos:
- ¿Qué valida esta pieza?Forma, montaje o esfuerzo: determina el proceso y el criterio de aceptación; no uses el criterio de una pieza visible para validar una pieza funcional.
- ¿Cuáles son las dimensiones críticas?Marca las superficies de ajuste y las referencias, relaja el resto de dimensiones y deja que el fabricante elija la ruta más económica.
- ¿Está clara la relación entre la dirección de las cargas y las líneas de capa?Si no lo está, confirma primero el plan de orientación; no empieces a imprimir directamente.
- ¿El postprocesado afectará a las superficies de ajuste?Si es así, incluye el postprocesado en la cadena de tolerancias y en el estado de aceptación.
- ¿Quién verifica y según qué estado?Acuerda el instrumento de medición, la comparación por escaneo o el montaje físico; no des el visto bueno solo con fotos.
De estas seis causas, a menudo solo dos o tres requieren realmente cambiar el diseño; el resto se resuelven con la orientación, los márgenes y el criterio de aceptación. Cuando no puedas decidirlo, entrega el uso de la pieza, las dimensiones críticas y la dirección de las cargas a 敏捷智造深圳科技有限公司; primero te daremos recomendaciones de proceso y DFM y luego hablaremos del presupuesto: sale mucho más rentable que descubrir después de imprimir que no se puede montar. Si necesitas ver primero los límites de capacidad, consulta capacidades de impresión 3D y prototipado rápido.
Preguntas frecuentes sobre la impresión 3D en Shenzhen
A continuación se recogen las preguntas más habituales en torno al criterio de proceso, los ajustes de tolerancia, la conexión con series cortas y la lógica de aceptación de este artículo. Las respuestas ofrecen criterios que se pueden comprobar, no promesas; los valores concretos deben regirse por los planos, el lote de material y el estado final del producto acabado.
¿En qué orden hay que elegir los distintos procesos de impresión 3D en Shenzhen?
Primero pregúntate qué debe validar la pieza. Si solo importan la forma y el tacto, SLA o MJF son suficientes; si hay que atornillar, encajar clips o hacer ajustes por interferencia, prioriza SLS/MJF o directamente CNC; si se requiere resistencia térmica, soportar cargas o hacer pruebas funcionales, considera entonces DMLS en metal o cambia a CNC. El orden es función → montaje → aspecto, no elegir primero la máquina. Si una misma pieza debe cumplir aspecto y montaje, lo habitual es imprimir la pieza visible y dejar margen en las superficies de ajuste para un acabado posterior por CNC.
¿Qué tolerancia se puede conseguir en impresión 3D? ¿Cuánto margen hay que dejar para el ajuste eje-agujero?
La tolerancia de impresión es un intervalo, no un valor único, y depende del espesor de capa, la orientación, la contracción del material y el postprocesado. Lo habitual en el sector es: aceptar las superficies no funcionales según la tolerancia original de impresión, dejar 0,1–0,3 mm por lado en el ajuste eje-agujero según el proceso y el tamaño, y dejar 0,3–0,5 mm de margen de mecanizado en las superficies de ajuste críticas para pasarlas a CNC. Son referencias de criterio, no valores garantizados por la empresa; indica los requisitos de ajuste en el plano y se definirán tras la confirmación de ingeniería.
¿Puede la impresión 3D en Shenzhen asumir directamente series cortas de decenas a cientos de piezas?
Sí, pero hay que distinguir las etapas. Para decenas de piezas, imprimir directamente con SLS/MJF o SLA ahorra el molde; para cientos de piezas y con materiales cercanos al plástico final, el colado al vacío con molde de silicona (réplica de prototipos) suele ser más rentable; si la cantidad sigue subiendo y el material y la superficie se acercan a la producción en serie, hay que evaluar el molde simple o directamente la inyección. Antes de replicar hay que congelar el ángulo de desmoldeo, el espesor de pared y la posición de las entradas, de lo contrario cambiar una vez la estructura equivale a rehacer un juego de moldes.
¿El postprocesado cambia las dimensiones? ¿Según qué estado se acepta?
Sí. Retirar soportes, lijar, teñir, pintar y galvanizar modifican la rugosidad superficial y algunos procesos también provocan ligeros cambios dimensionales. Por eso el criterio de aceptación debe definirse según el estado del producto acabado, no según la pieza en bruto recién salida de máquina. Se recomienda indicar en el plano o en la hoja de inspección el método de postprocesado y la base de aceptación, y volver a medir las dimensiones críticas después del postprocesado para evitar que el aspecto sea aceptable pero no se pueda montar.
¿Cómo se determina que una pieza impresa en 3D en Shenzhen es aceptable? ¿Basta con fotos?
No. Las fotos solo muestran el aspecto; el montaje depende de las dimensiones. Lo habitual es: comparar la primera pieza con el modelo digital mediante una máquina de medición por coordenadas o escaneo 3D para confirmar las dimensiones críticas y la geometría; evaluar las piezas visibles según el nivel de superficie y la diferencia de color acordados; y reinspeccionar las dimensiones críticas de los lotes según un plan de muestreo. Lo mejor es dejar claros la base de referencia, los instrumentos de medición y los criterios de aceptación antes de hacer el pedido, para reducir los retrabajos.
Key takeaways
- La competitividad de la impresión 3D en Shenzhen no está en la cantidad de máquinas, sino en el juicio de ingeniería que alinea de una vez materiales, bandas de tolerancia, fijación y verificación.
- La selección empieza por la función: la validación estética mira la superficie y las líneas de capa, la validación de ensamblaje mira tolerancias y ajustes, la validación funcional mira anisotropía y resistencia térmica.
- La tolerancia de impresión no es un valor único; la afectan conjuntamente el espesor de capa, la orientación, la contracción y el postprocesado. En las superficies de ajuste críticas hay que dejar margen de mecanizado o pasar a CNC.
- En la fase de pequeñas series se recurre a la réplica por colada al vacío o a moldes simples como puente, lo que permite una transición fluida al moldeo por inyección sin rehacer el diseño.
- La aceptación debe especificar claramente la referencia, los instrumentos de medición y el método de muestreo; de lo contrario, el mismo plano cambiará de proveedor y generará disputas.



