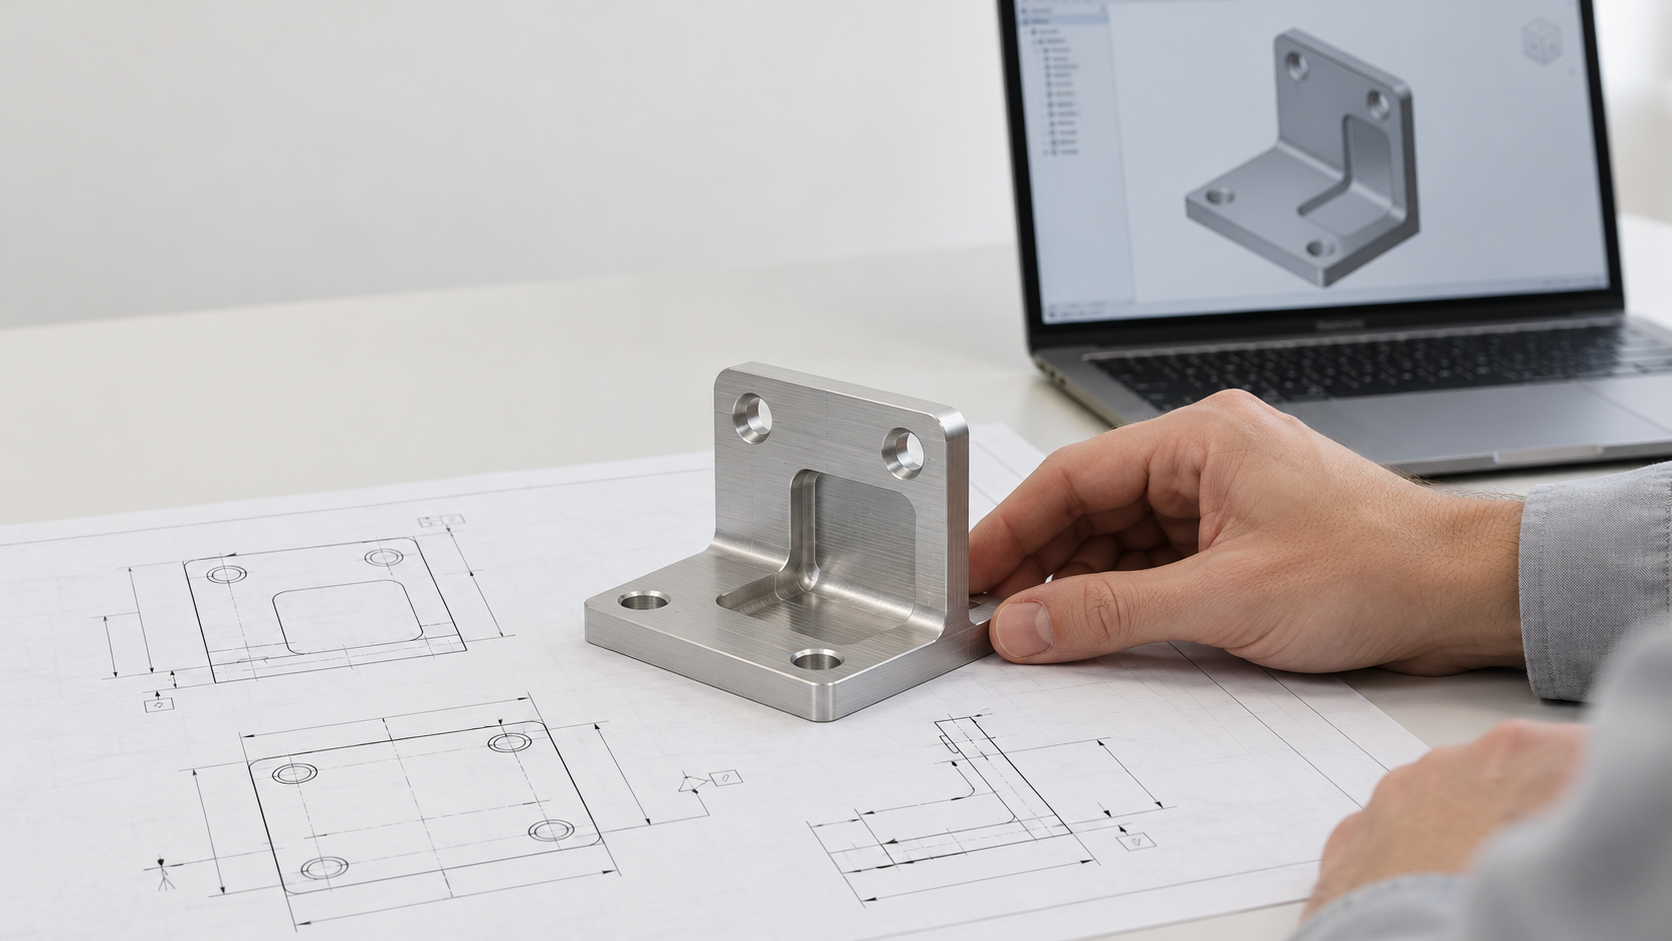
¿Por qué el mecanizado rápido de piezas metálicas en lotes pequeños nunca llega a ser realmente “rápido”?
El proyecto solo requiere unas pocas escuadras metálicas, casquillos o soportes de montaje, pero es necesario validar cuanto antes el ensamblaje. Cuando el plano incluye simultáneamente cavidades profundas, agujeros no estándar, varias tolerancias estrictas y el requisito de un informe de inspección completo, que el proveedor tarde en presentar una cotización definitiva no significa necesariamente que la programación de la máquina sea demasiado lenta. La causa más habitual es que aún no se ha definido con claridad cómo fabricar la pieza, qué dimensiones deben cumplirse obligatoriamente y cómo se aceptará en la entrega.
El plazo de entrega del mecanizado rápido de piezas metálicas en lotes pequeños suele estar compuesto por cinco esperas: espera de la cotización, espera de las aclaraciones de ingeniería, espera de la programación del mecanizado, espera del posprocesado y espera de la liberación tras la inspección. La falta de un modelo 3D o la incertidumbre sobre el estado del material pueden provocar confirmaciones repetidas en la cotización; las paredes delgadas, las cavidades profundas y estrechas y las superficies de mecanizado de difícil acceso pueden requerir herramientas especiales, amarres y cortes de prueba; si el anodizado, el recubrimiento o el tratamiento térmico deben subcontratarse, el retraso se trasladará a después del mecanizado; y si las dimensiones críticas, las reglas de muestreo y el formato del informe no se acuerdan de antemano, es posible que la pieza no pueda liberarse incluso después de estar terminada.
El mecanizado rápido reduce primero la incertidumbre y después comprime el tiempo de corte
Por lo tanto, el mecanizado rápido no consiste simplemente en realizar cada operación con mayor rapidez, sino en reducir los intercambios entre etapas. El equipo de compras o de ingeniería debe enviar primero un CAD utilizable, planos 2D completos, el grado y el estado del material, la cantidad, el tratamiento superficial, los hitos de entrega y las referencias críticas y requisitos de inspección; por su parte, el proveedor debe informar antes de cotizar sobre la accesibilidad de las herramientas, los riesgos del amarre y la disponibilidad del material o del posprocesado. La revisión DFM resuelve la cuestión de “si puede mecanizarse de forma estable”, mientras que el plan de inspección clasificado por riesgos resuelve “cómo confirmarlo una vez terminado”. Solo si ambos aspectos se abordan desde el principio es posible acortar simultáneamente las esperas de cotización, fabricación y aceptación.
RFQ para mecanizado rápido: prepare primero un paquete completo de solicitud de cotización CNC para lotes pequeños
Cuando las piezas metálicas en lotes pequeños requieren un mecanizado rápido, lo primero que debe determinar el proveedor no es “si puede fabricarlas”, sino si el material, la cantidad, las características geométricas y las condiciones de aceptación están claramente definidos. La falta de información consume tiempo en confirmaciones sucesivas y puede obligar a detener la cotización, la programación de la producción y la inspección.
¿Qué documentos debe incluir un paquete de solicitud de cotización para mecanizado rápido?
- Modelo CAD 3D: proporcione un modelo que pueda abrirse, cuyas unidades y versión puedan identificarse, e indique si se permite que el proveedor sugiera modificaciones locales.
- Plano de ingeniería 2D: indique el grado y el estado del material, las unidades, las tolerancias generales, las referencias críticas, las roscas, la rugosidad superficial y los requisitos de eliminación de rebabas. El modelo no puede sustituir esta información de aceptación.
- Cantidad y lote: Indique si se trata de una muestra, un primer lote de prueba o una pequeña producción repetitiva. Los cambios en la cantidad afectan al amarre, la preparación de las herramientas y la planificación de la producción.
- Tratamiento superficial: Especifique la anodización, el recubrimiento, la pasivación, el arenado u otros tratamientos posteriores, así como los requisitos de color, espesor de película y aceptación del acabado. El tratamiento posterior puede introducir tiempos de espera por subcontratación.
- Entrega e inspección: Proporcione la dirección de entrega, el hito objetivo, los requisitos de embalaje, la lista de dimensiones críticas y si se necesitan documentos como un informe de primera pieza, un informe dimensional o un certificado de materiales.
El material no debe indicarse simplemente como “aluminio” o “acero inoxidable”. La designación específica, el estado del material y los materiales alternativos aceptables afectan a la adquisición, los parámetros de corte, el riesgo de deformación y el tratamiento superficial posterior. Si el material aún no está definido, debe incluirse como un punto pendiente de confirmación independiente en la RFQ, en lugar de dejar que el proveedor lo suponga.
Separar los requisitos funcionales de las recomendaciones de proceso
El plano debe especificar qué relaciones dimensionales afectan directamente al ensamblaje, el posicionamiento o el movimiento, como el diámetro de los ejes, los orificios de posicionamiento, las superficies de montaje y la posición relativa; las dimensiones generales del contorno pueden ejecutarse según la tolerancia general indicada en el plano. No marque toda la pieza con tolerancias estrictas ni utilice “mecanizado de precisión” para sustituir valores específicos. El proveedor puede proponer recomendaciones DFM sobre la accesibilidad de las herramientas, las referencias de amarre, la sustitución del material o el tratamiento superficial, pero las dimensiones funcionales finales, las referencias y los criterios de aceptación deben ser confirmados por el equipo de diseño. Una RFQ preparada de este modo contribuye realmente a agilizar el mecanizado, en lugar de posponer la incertidumbre hasta la fase de producción o entrega.
Lista de comprobación DFM para CNC: cómo las paredes delgadas, las cavidades profundas y las características de los orificios ralentizan el mecanizado rápido
El mecanizado rápido de piezas metálicas de lotes pequeños suele ralentizarse por las paredes delgadas, las cavidades profundas y estrechas y las superficies de difícil acceso. El problema no siempre está en la velocidad de corte, sino en si la accesibilidad de la herramienta, la estabilidad del amarre y la inspección posterior pueden controlarse. Durante la revisión DFM de CNC, el proveedor debe confirmar punto por punto “si se puede mecanizar, cómo se puede amarrar y cómo se puede medir”, en lugar de limitarse a comprobar si el modelo puede importarse al software.
La accesibilidad de la herramienta y la orientación de las características son prioritarias frente a la velocidad de mecanizado
Las cavidades profundas y estrechas, los radios internos pequeños y los orificios laterales pueden requerir herramientas más largas o varios amarres. Las herramientas con gran voladizo son más propensas a generar vibraciones, flexión y variaciones dimensionales; además, si es necesario volver a posicionar la pieza tras cambiar la orientación de una característica, aumentará el error de transformación de referencias. Si la función lo permite, puede aumentarse el radio interno, reducirse la profundidad innecesaria de las cavidades o disponer los orificios críticos y las superficies de referencia en una orientación que facilite mecanizarlos en un solo amarre.
Las paredes delgadas, los orificios profundos y las roscas requieren definir los riesgos con antelación
Las piezas de pared delgada pueden deformarse por efecto de las fuerzas de corte, las fuerzas de sujeción o el calor, mientras que los orificios profundos pueden presentar problemas de evacuación de virutas, desviación de la herramienta y estabilidad del diámetro. Los diámetros de orificio no estándar aumentan la necesidad de herramientas especiales o de operaciones adicionales, y las roscas demasiado largas también pueden complicar el roscado, el desbarbado y la medición. No existe un umbral fijo aplicable a todos los materiales y equipos; el proveedor debe confirmar el rango viable teniendo en cuenta el material, el estado del material en bruto, las herramientas y el equipo.
- Paredes delgadas: Confirme el espesor mínimo de pared, las posiciones de sujeción y la deformación permitida; si la función lo permite, añada soportes o aumente adecuadamente el espesor.
- Orificios y roscas: Priorice los diámetros de orificio y las especificaciones de rosca habituales, e indique la profundidad útil y si se requieren orificios pasantes o ciegos.
- Referencias de amarre: Proporcione superficies de referencia planas y aptas para el posicionamiento, y defina las relaciones de posición entre las superficies críticas.
- Solicitud de presupuesto para mecanizado rápido: Confirme con antelación si se necesitan herramientas especiales, un segundo amarre o calibres de inspección específicos, y si estas operaciones están incluidas en el presupuesto y el plazo de entrega.
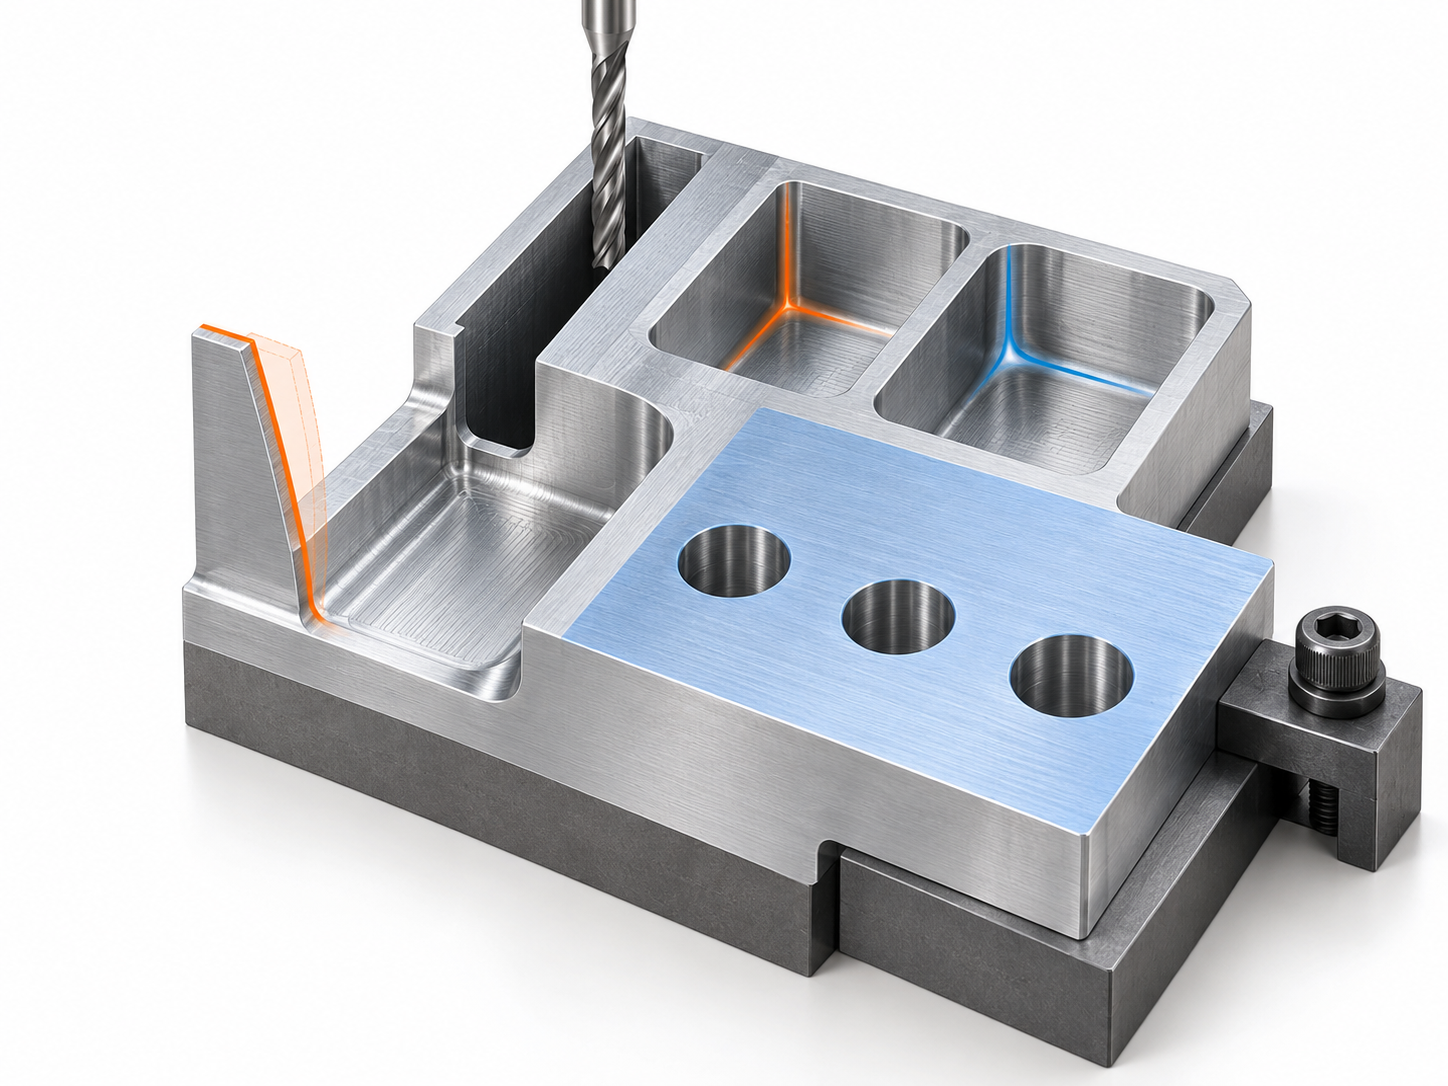
En el mecanizado rápido no marque toda la pieza con tolerancias estrictas: delimite primero las dimensiones funcionales críticas
El mecanizado rápido no significa eliminar las tolerancias ni reducir la inspección, sino concentrar los recursos en las dimensiones que realmente afectan a la función. Las dimensiones de ajuste funcional, las referencias de ensamblaje, los orificios de posicionamiento y las dimensiones de las interfaces deben indicar claramente las tolerancias críticas y las referencias de medición; los requisitos relacionados con el aspecto deben diferenciar entre dimensiones, rebabas, rugosidad superficial y estado del tratamiento posterior. Para las demás dimensiones no críticas pueden utilizarse tolerancias generales razonables, pero en última instancia deben prevalecer el plano, el material, el proceso y los resultados confirmados con el proveedor.
Si las referencias no están definidas con claridad, o si las tolerancias geométricas de posición, planitud y coaxialidad entran en conflicto entre sí, el proveedor tendrá que solicitar repetidas aclaraciones sobre el método de amarre y medición, y la inspección podría producir resultados que no se puedan correlacionar. Al solicitar el presupuesto, debe indicarse también la prioridad de aceptación de las características críticas, así como el calibre de inspección aplicable o el formato del informe. Esto no supone reducir los requisitos de calidad, sino permitir que el mecanizado CNC rápido organice el mecanizado y la inspección de la primera pieza en torno a los riesgos funcionales, reduciendo las disputas posteriores a la entrega.
En el mecanizado rápido, ¿deberían indicarse todas las dimensiones con tolerancias estrictas?
No se recomienda. Las tolerancias estrictas deben responder a funciones como el ajuste, el posicionamiento, el sellado o el movimiento. Las dimensiones generales no críticas pueden utilizar tolerancias generales razonables para reducir los controles de mecanizado y la carga de medición innecesarios, pero no pueden sustituir la confirmación del proceso en el plano y con el proveedor.
¿Cómo debe organizarse la inspección de la primera pieza para las dimensiones críticas?
Debe darse prioridad a las dimensiones de ajuste que afectan al montaje y al funcionamiento, así como a características como los orificios de posicionamiento, los diámetros de eje, la planitud y la posición. El método de inspección debe ser adecuado a la tolerancia y a la geometría; pueden utilizarse micrómetros, altímetros, calibres especiales o máquinas de medición por coordenadas. No todas las dimensiones requieren el mismo equipo.
¿Los requisitos de rugosidad superficial afectan al plazo de entrega del mecanizado rápido?
Sí. Un requisito de rugosidad demasiado estricto puede aumentar las operaciones de acabado, el control de las herramientas y los pasos de medición; además, el posprocesado puede añadir esperas. Estos requisitos solo deben especificarse en las zonas donde sean realmente necesarios para el sellado, el deslizamiento, el montaje o el aspecto, y el método de aceptación debe confirmarse al solicitar la cotización.
¿Qué problemas pueden surgir si el plano no especifica claramente las tolerancias generales?
Diferentes proveedores pueden adoptar interpretaciones predeterminadas distintas, lo que provoca inconsistencias en la cotización, el mecanizado y los criterios de aceptación. La RFQ debe especificar las tolerancias generales, las referencias críticas, las condiciones de medición y los requisitos de los informes. Si se aplica una norma determinada, debe confirmarse su ámbito de aplicación, en lugar de indicar únicamente el nombre de la norma.
Cómo cambian el material y la ruta de proceso el plazo de entrega del mecanizado rápido de piezas metálicas
El mecanizado rápido de piezas metálicas en lotes pequeños no tiene una clasificación universal de materiales por velocidad. El plazo de entrega depende principalmente de que estén disponibles una designación, un estado y unas dimensiones adecuadas del material; el tiempo de corte es un factor secundario. La maquinabilidad de las aleaciones de aluminio, el acero, el acero inoxidable y el latón es diferente. Incluso con el mismo material, las barras, las placas y las piezas en bruto de forma casi neta requieren distintas soluciones de aprovisionamiento y sujeción. Al solicitar una cotización, también deben confirmarse el origen y el estado del material, si se aceptan designaciones alternativas y si el certificado del material forma parte de los requisitos de aceptación.
En el mecanizado rápido, el plazo de entrega depende primero del material, la pieza en bruto y el posprocesado
El tratamiento superficial suele convertirse en un punto de espera después de finalizar el mecanizado. El anodizado, el galvanizado, la pasivación, el tratamiento térmico o el recubrimiento pueden requerir subcontratación y también afectar a las dimensiones, el color, la dureza y la aceptación del aspecto. Antes de solicitar un pedido urgente, debe confirmarse que las existencias de material, el proveedor de posprocesado, los puntos de transporte y los recursos de inspección sean compatibles. Las indicaciones de “3–7 días” o “24–48 horas” que aparecen en las páginas de los proveedores solo deben considerarse ejemplos sujetos a determinadas condiciones de material, cantidad, geometría y programación; no pueden tomarse directamente como compromisos del sector.
La ruta del mecanizado rápido viene determinada por la accesibilidad de las características
El mecanizado de 3, 4 o 5 ejes no implica un orden fijo de velocidad. Si la mayoría de las características de la pieza puede mecanizarse desde una sola dirección, un centro de 3 ejes con una sujeción adecuada puede ser más directo. Cuando es necesario mantener la relación de posición entre varias caras, el mecanizado de 4 o 5 ejes puede reducir los remontajes. Una pieza de revolución tampoco requiere necesariamente solo torneado: los orificios en las caras, las ranuras para chaveta, las superficies excéntricas o las roscas laterales pueden requerir herramientas motorizadas o un fresado secundario después del torneado. Cada remontaje adicional exige restablecer las referencias y asumir errores de posicionamiento, tareas de alineación y esperas de programación.
- [object Object]
- [object Object]
- [object Object]
- [object Object]
Torneado, fresado y mecanizado secundario: la forma de la pieza determina la ruta del mecanizado rápido
En el mecanizado rápido de piezas metálicas en lotes pequeños, que la forma exterior parezca cilíndrica no significa que el proceso sea sencillo. Un casquillo simple normalmente puede mecanizarse como una pieza de revolución mediante torneado. Sin embargo, al añadir un taladro profundo, una rosca interior, un orificio excéntrico, una ranura para chaveta, una superficie plana en la cara o un orificio transversal, pueden ser necesarias herramientas motorizadas, un fresado secundario o un nuevo montaje. Las diferencias en el plazo de entrega no suelen deberse al tiempo de corte de una sola operación, sino a si la accesibilidad de las herramientas, las conversiones de referencias y la inspección posterior ya se han incorporado a la ruta del proceso.
Piezas torneadas en mecanizado rápido: distinguir primero las características de revolución de las secundarias
Si una pieza está compuesta principalmente por diámetros exteriores, taladros interiores, caras extremas y ranuras anulares, el torneado suele ser la opción más directa. En la RFQ deben indicarse el diámetro del eje, el diámetro del taladro, los requisitos de coaxialidad y qué caras extremas o escalones sirven como referencias de montaje. En el caso de taladros profundos y estrechos, también es necesario confirmar la relación entre profundidad y diámetro, las condiciones de evacuación de virutas y el método de medición. Las roscas interiores implican además el taladro previo, la longitud útil de roscado y la especificación de la rosca; no basta con conservar en el modelo una superficie helicoidal sin indicar la norma correspondiente.
Cuando la pieza requiere chaveteros, taladros laterales, planos o características excéntricas, el proveedor puede optar por una trayectoria de torneado-fresado con herramientas motorizadas, o tornear primero la pieza en bruto y realizar después un fresado secundario. Ninguna de las dos trayectorias es una respuesta fija; la clave está en la cantidad, el material, la orientación de las características, la programación de los equipos y el esquema de sujeción. Si la función lo permite, unificar la orientación de los taladros laterales, reducir las características excéntricas o permitir que las superficies críticas se mecanicen con la misma referencia suele ayudar a reducir las confirmaciones de proceso.
Mecanizado rápido de piezas fresadas: definir las referencias y las segundas sujeciones permitidas
En piezas como bases de montaje, bridas y componentes con taladros en varias caras, lo que realmente influye en el mecanizado rápido no es elegir entre los nombres de equipos de tres, cuatro o cinco ejes, sino si la herramienta puede acceder a las características y si se necesita posicionamiento en varias direcciones. Las cavidades profundas, los taladros cruzados y las caras laterales ocultas pueden aumentar el número de sujeciones; cada nuevo posicionamiento requiere gestionar la transformación de referencias, las interferencias del utillaje y las relaciones de posición entre características. El plano debe especificar qué taladros, planos y ejes deben mantener la tolerancia de posición o perpendicularidad, y qué superficies no funcionales pueden utilizarse como superficies de proceso.
En la RFQ se puede preguntar directamente: ¿pueden completarse las dimensiones críticas en una sola sujeción? Si es imprescindible una segunda sujeción, ¿qué referencia utiliza el proveedor para reposicionar la pieza? ¿Qué superficies necesitan dejar sobrematerial o disponer de zonas de sujeción? Si la función lo permite, modificar la orientación de las características, añadir una referencia de proceso razonable o convertir superficies ocultas de mecanizado innecesarias en superficies visibles suele acortar la trayectoria de mecanizado rápido más que limitarse a solicitar una “entrega urgente”. El proceso final aún debe confirmarse teniendo en cuenta el material, la cantidad, el utillaje y la programación de los equipos.
Anticipar la inspección de las piezas metálicas: controlar los riesgos del mecanizado rápido mediante la inspección de la primera pieza
Cuando el plazo de entrega es ajustado, el mecanizado rápido no debe conseguirse eliminando la inspección para ganar unas horas. Un enfoque más fiable consiste en definir primero claramente los elementos de aceptación, los métodos de medición y las condiciones de liberación, y después programar la inspección de la primera pieza o el muestreo por lote según el riesgo dimensional. De este modo se reducen las esperas posteriores al mecanizado debidas a discrepancias en las referencias, el formato del informe o los requisitos superficiales.
Qué dimensiones deben medirse primero en el mecanizado rápido
Los diámetros de ejes, diámetros de taladros, posiciones de los taladros de localización, longitudes de ajuste, planitud y tolerancia de posición directamente relacionados con el montaje normalmente deben incluirse en la medición de la primera pieza; si estas características están fuera de control, la pieza puede no montarse aunque su aspecto sea conforme. Que las dimensiones críticas se inspeccionen al 100 % depende de la cantidad, el riesgo funcional, los requisitos del plano y el acuerdo entre ambas partes. Las dimensiones generales ordinarias o los chaflanes no críticos pueden someterse a un muestreo por lote acordado cuando los requisitos estén claramente definidos, pero el muestreo no puede sustituir los requisitos especiales de aceptación indicados en el plano.
Las herramientas de medición y los informes del mecanizado rápido deben corresponderse con las tolerancias
El calibre es adecuado para la verificación rápida de dimensiones generales, mientras que el micrómetro resulta más apropiado para medir con precisión diámetros de ejes, espesores y otras dimensiones similares; el altímetro, los calibres de inspección específicos o la máquina de medición por coordenadas deben seleccionarse según las referencias, la tolerancia de posición, la planitud y la accesibilidad de las características. No todas las piezas necesitan un informe de medición por coordenadas; la precisión de la herramienta y el método de medición deben corresponderse con la zona de tolerancia. Al solicitar una cotización, debe confirmarse con antelación si el informe incluye los valores medidos, los valores nominales, las tolerancias, las referencias de medición, la fecha de inspección y el número de pieza.
- Alcance de la primera pieza: especificar las dimensiones críticas, las referencias y la cantidad de muestras que deben medirse.
- Reglas del lote: indicar la proporción o cantidad de muestreo y si el alcance de la inspección debe ampliarse en caso de no conformidad.
- Aspecto y tratamientos posteriores: registrar el método de evaluación de rebabas, arañazos, rugosidad superficial, color, recubrimiento o estado de anodizado.
- Gestión de anomalías: acordar por adelantado quién confirma el aislamiento de las piezas fuera de tolerancia, el retrabajo o la aceptación bajo concesión, para evitar volver a esperar una decisión una vez terminadas las piezas.
Para piezas metálicas de lotes pequeños, se recomienda enviar los requisitos de inspección junto con la RFQ, en lugar de añadirlos antes de la entrega. Si las dimensiones críticas, las reglas de muestreo y el contenido del informe ya están definidos, el proveedor puede integrar la medición en el flujo de mecanizado; lo que realmente se comprime en el mecanizado rápido son las esperas de aclaración y retrabajo, no la evaluación de la calidad.
Preguntas frecuentes: cómo evaluar el mecanizado rápido, el CNC de lotes pequeños y la inspección de la primera pieza
La evaluación del mecanizado rápido no puede basarse únicamente en el tiempo de corte; también debe considerar las características de la pieza, el material, la cantidad, el riesgo funcional y el acuerdo de aceptación. Las siguientes preguntas pueden utilizarse para comprobar la trayectoria de proceso y las condiciones de la RFQ.
¿El mecanizado rápido de piezas metálicas de lotes pequeños requiere necesariamente cinco ejes?
No necesariamente. Si un equipo de tres o cuatro ejes puede cubrir las características principales y completar el mecanizado mediante una sujeción adecuada, no es necesario elegir cinco ejes únicamente para buscar mayor velocidad. El valor de los cinco ejes suele estar en reducir las sujeciones, mejorar la accesibilidad de la herramienta o procesar características complejas orientadas en varias direcciones; esto debe confirmarse teniendo en cuenta el material, la cantidad y la programación.
¿Se puede omitir la revisión DFM en un proyecto de mecanizado rápido urgente?
No se recomienda. Cuando hay urgencia, es aún más importante acortar la revisión DFM en lugar de cancelarla. Si problemas como paredes delgadas, cavidades profundas y estrechas, diámetros de orificio no estándar o superficies de referencia difíciles de sujetar no se detectan hasta después del mecanizado, pueden provocar retrabajos o una reprogramación y, en lugar de acelerar la entrega, causar retrasos.
¿Todas las piezas fabricadas en lotes pequeños necesitan un informe de medición tridimensional de todas las dimensiones?
No es necesario aplicarlo de forma generalizada. Las dimensiones críticas de ensamblaje, la tolerancia de posición o las referencias de alto riesgo pueden someterse a una medición de primera pieza o a una inspección del 100 %; las dimensiones ordinarias pueden inspeccionarse mediante muestreo según lo acordado por ambas partes. Las herramientas de medición deben ser adecuadas para la tolerancia, la característica y los requisitos de aceptación; pueden ser apropiados un calibre, un micrómetro, un altímetro, un calibre de inspección o una máquina de medición por coordenadas.
¿Cómo determinar si una RFQ de mecanizado rápido ya contiene la información necesaria para solicitar una cotización?
Como mínimo, debe incluir un modelo 3D utilizable, un plano 2D completo, la designación y el estado del material, la cantidad, el tratamiento superficial, las referencias y tolerancias críticas, los requisitos de roscado, la necesidad de informes de inspección y el plazo de entrega. Si falta esta información, el proveedor normalmente aún deberá confirmar el proceso, el material, el método de aceptación o la planificación del posprocesado.
Key takeaways
- El plazo de entrega del mecanizado rápido está determinado conjuntamente por varios puntos de espera: cotización, aclaraciones de ingeniería, mecanizado, posprocesado e inspección.
- Un modelo 3D completo, los planos 2D, el material, la cantidad, el tratamiento superficial y los requisitos de aceptación son la base de una solicitud de cotización eficaz para el mecanizado CNC.
- Las paredes delgadas, las cavidades profundas y estrechas, los radios interiores pequeños, los agujeros profundos, los diámetros de agujero no estándar y las superficies de referencia difíciles de sujetar pueden aumentar los riesgos relacionados con las herramientas, el amarre y las vibraciones.
- Las tolerancias estrictas deben concentrarse en las dimensiones funcionales críticas, las referencias de ensamblaje y las posiciones de interfaz; para las dimensiones no críticas pueden adoptarse tolerancias generales razonables.
- El plan de inspección debe definirse durante la fase de solicitud de cotización: las dimensiones críticas de ensamblaje pueden verificarse mediante la aprobación de la primera pieza o una inspección al 100 %, mientras que las dimensiones ordinarias pueden someterse a un muestreo por lote conforme al acuerdo establecido.



