Qué es la fabricación bajo demanda: primero hay que distinguir la producción push de la producción pull
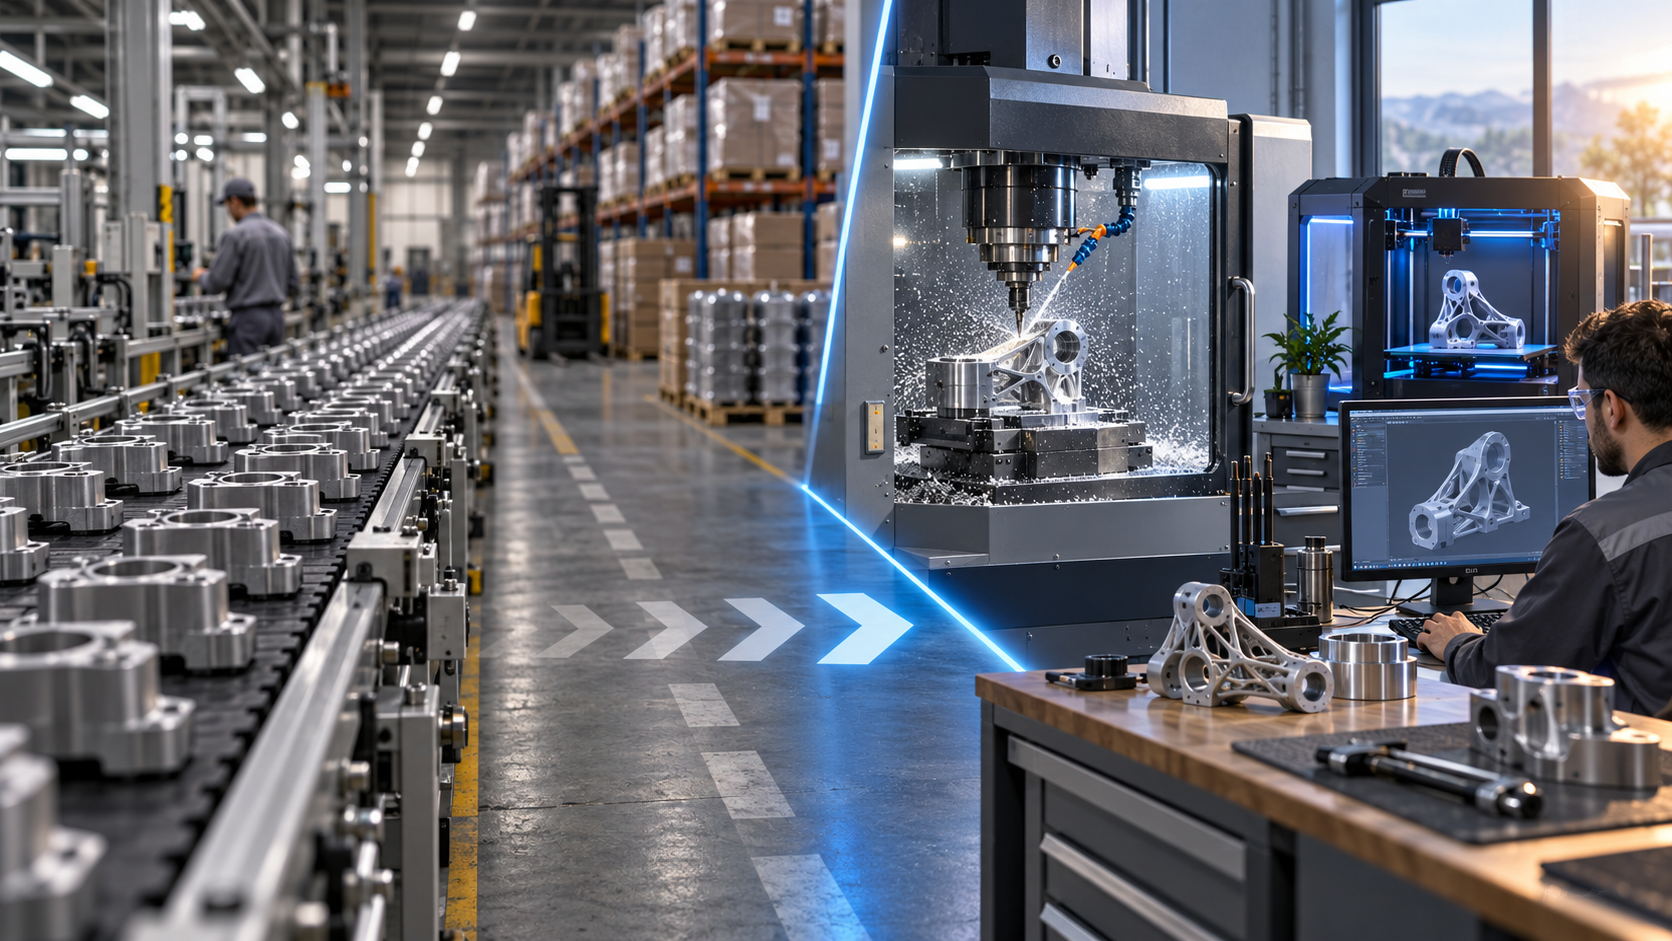
Cuando se habla de fabricación, a la mayoría de las personas le vienen a la mente líneas de producción en fila, cajas de piezas apiladas y tablas de producción organizadas según un plan anual. La fábrica primero pronostica cuánto podrá vender este año y luego decide cuántas líneas abrir, cuánto material preparar y cuánto inventario de producto terminado acumular; esta lógica ha funcionado durante más de cien años y, de hecho, ha sostenido la industria moderna. Pero tiene una premisa: la demanda debe ser más o menos predecible. Una vez que cambian los gustos del mercado o los pedidos fluctúan, el costo de un pronóstico inexacto se convierte en mercancía que no se vende en el almacén y efectivo inmovilizado en las cuentas.
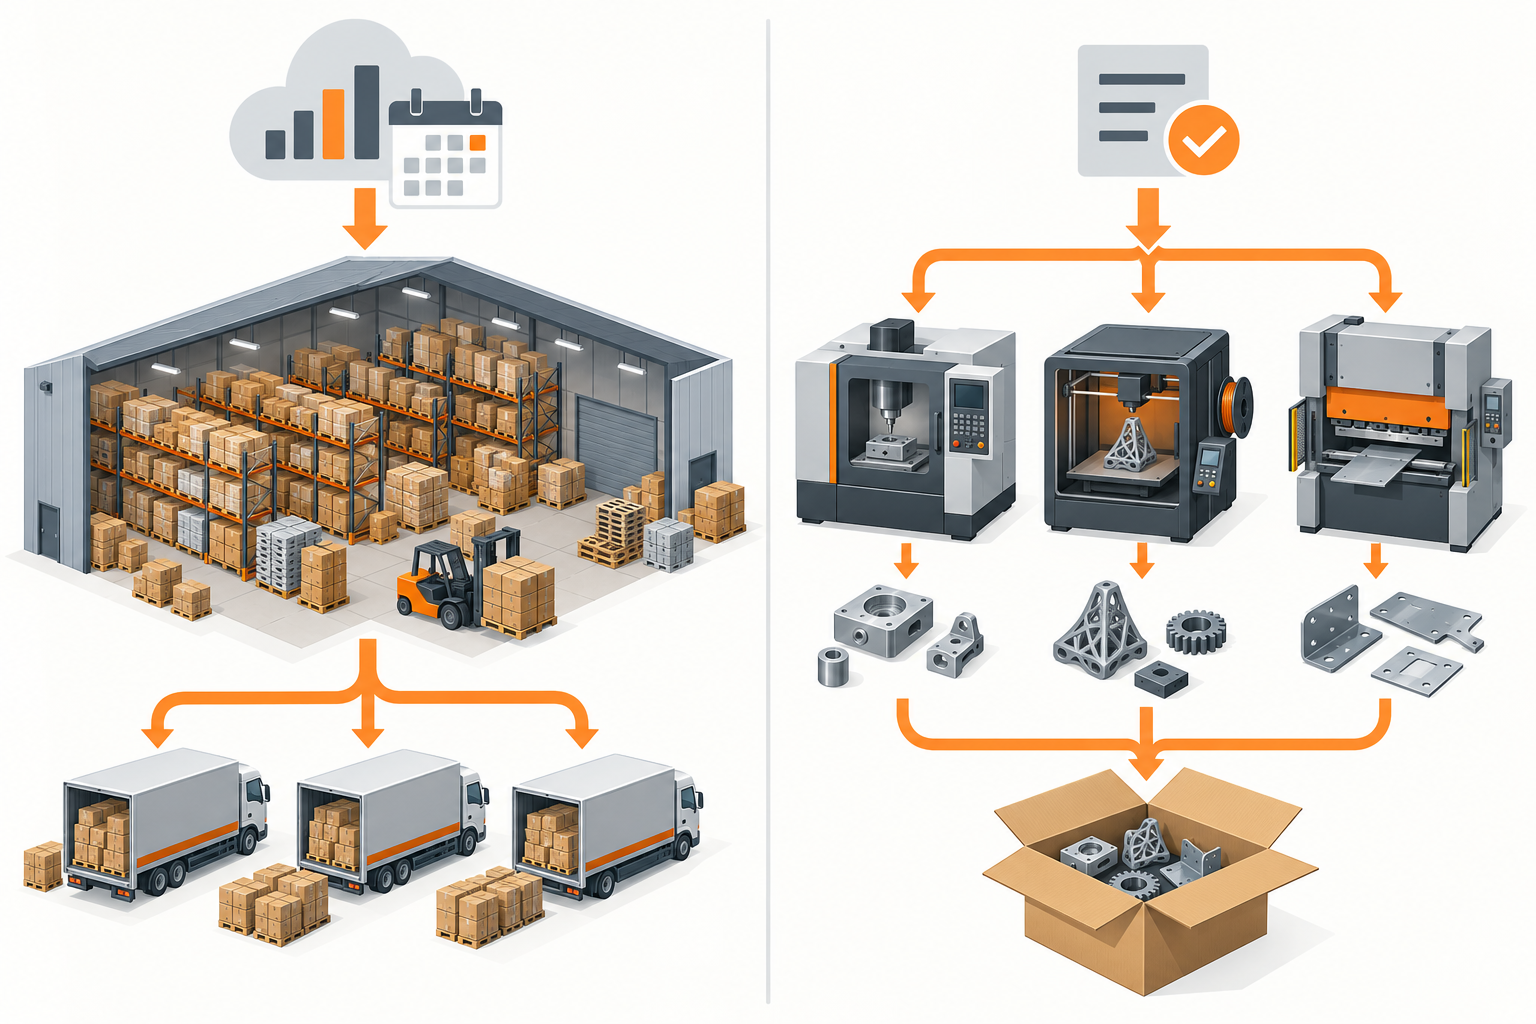
La fabricación bajo demanda (on-demand manufacturing) surge precisamente para atacar esa premisa. También se conoce como fabricación contra pedido (make-to-order) y su núcleo se resume en una frase: solo se inicia la producción cuando se recibe un pedido real. Sin pedido, no hay programación, no hay preparación de materiales, no hay inventario de producto terminado. En términos de gestión de producción, pertenece a la producción "pull": la demanda "tira" del producto desde la línea; mientras que la producción tradicional contra inventario (make-to-stock) pertenece al modelo "push", en el que el pronóstico "empuja" el producto al almacén y luego espera a que el cliente lo compre.
Estos dos términos suenan abstractos, pero determinan casi todas las diferencias posteriores. La producción push programa según el pronóstico de ventas; la fábrica apuesta a "la demanda que creo que habrá". La producción pull se activa por el pedido; la fábrica solo responde a "la demanda ya confirmada". Si la apuesta acierta, las economías de escala generan un costo unitario muy bajo; si falla, el inventario, los materiales obsoletos y las liquidaciones con descuento se suman al costo. Toda la propuesta de valor de la fabricación bajo demanda —bajo inventario, bajo desperdicio, alta flexibilidad— nace de esa única definición: no pronosticar, solo responder.
También conviene aclarar desde el principio que la fabricación bajo demanda no es un proceso específico, sino una forma de organizar la producción. Puede realizarse con mecanizado CNC, impresión 3D, chapa metálica o moldeo por réplica para prototipos. Lo que realmente la hace posible son los archivos de diseño digitales, la cotización en línea y la retroalimentación de fabricabilidad, junto con una capacidad flexible capaz de cambiar pedidos rápidamente. Estas condiciones solo maduraron de verdad tras la popularización de la Industria 4.0 y la nube, por lo que, aunque la fabricación bajo demanda es un concepto antiguo, solo en las últimas décadas se ha vuelto realmente útil.

Una vez entendida la línea divisoria entre push y pull, las preguntas siguientes son más fáciles de responder: cómo funciona exactamente la fabricación bajo demanda, en qué es mejor que la fabricación tradicional y en qué escenarios no resulta rentable. Todo esto se desglosa en las secciones siguientes.
Cómo funciona la fabricación bajo demanda: el flujo desde la carga del CAD hasta la entrega
La mejor forma de entender cómo funciona la fabricación bajo demanda no es leer definiciones, sino seguir el recorrido de una pieza. Supongamos que tienes el diseño de un soporte y quieres fabricar algunas unidades para validar el ensamblaje. La ruta tradicional es enviar correos, esperar cotizaciones y confirmar repetidamente; pueden pasar días y quizá todavía se esté discutiendo el proceso. La fabricación bajo demanda comprime esa ruta en un flujo de autoservicio, cuyo núcleo se resume en una frase: activar la producción con archivos digitales y hacer que la cotización y la evaluación de fabricabilidad se ejecuten primero en segundos.
Paso 1: cargar el modelo 3D o el plano 2D
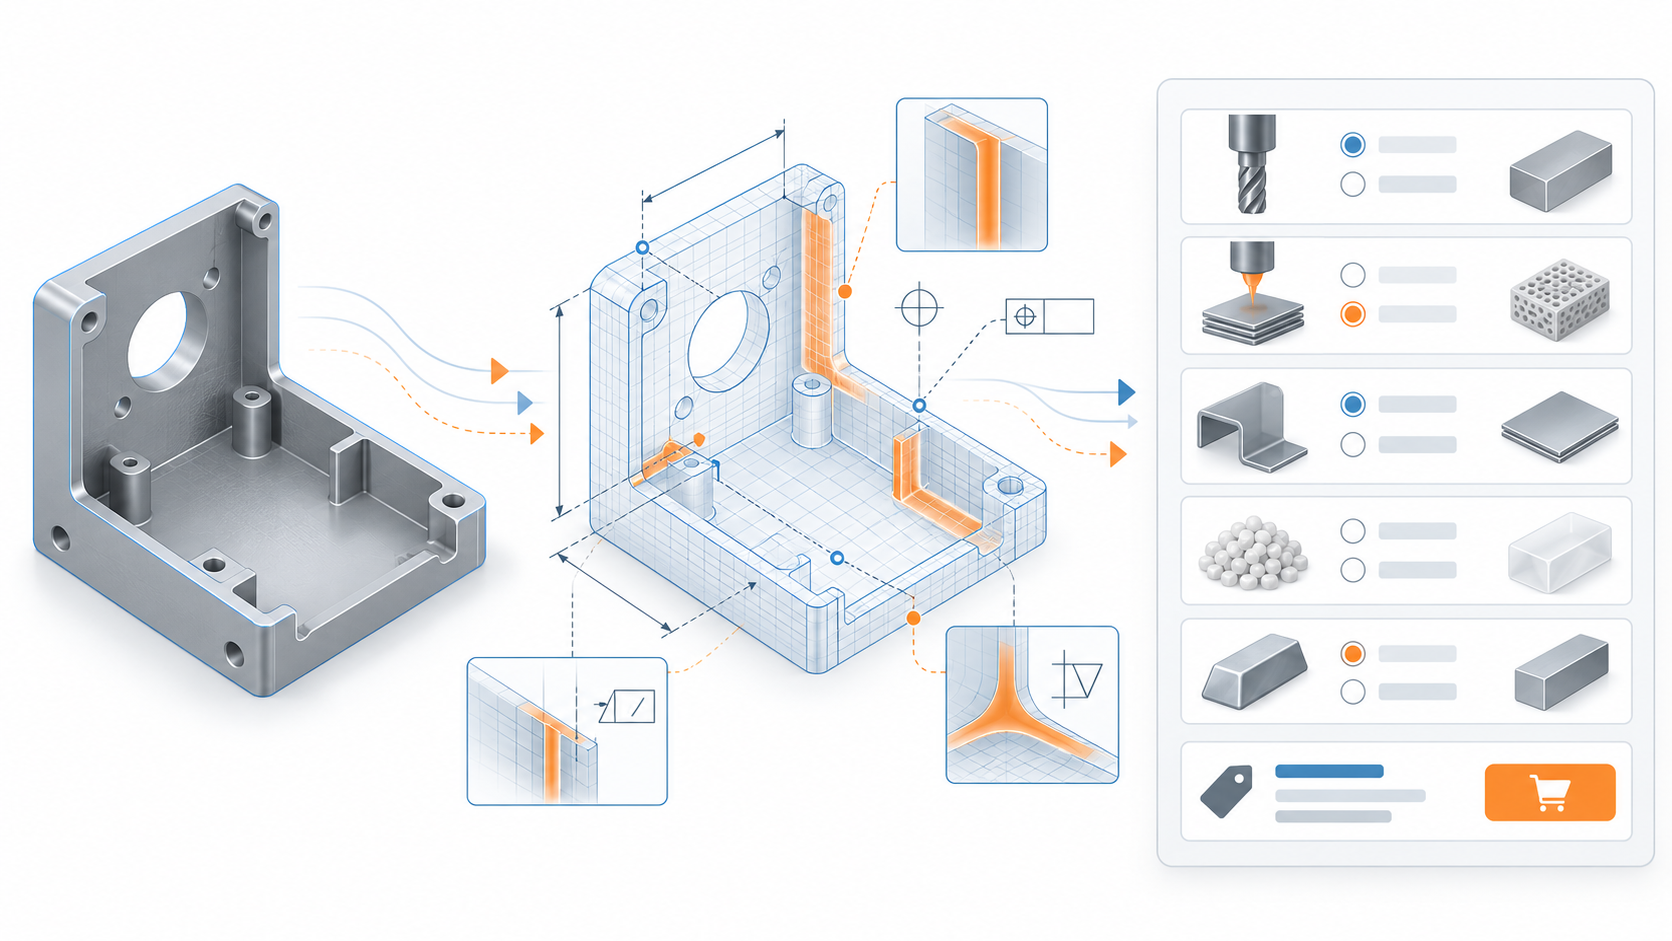
Se cargan formatos tridimensionales universales como STEP, STP o IGES, o planos bidimensionales DWG, DXF o PDF. El sistema primero analiza la geometría: identifica sólidos, espesores de pared, posiciones de agujeros, caras suspendidas y dimensiones mínimas de rasgos. Este paso es clave porque traslada al algoritmo un trabajo que antes dependía de que un ingeniero leyera el plano a simple vista: si la geometría tiene problemas evidentes, pasa primero ese primer filtro.
Paso 2: retroalimentación DFM automática y cotización
Este es el paso habilitador clave que distingue la fabricación bajo demanda de la cotización tradicional. Según la geometría, el proceso y el material seleccionados, el sistema entrega automáticamente dos cosas: primero, retroalimentación de fabricabilidad (DFM), como paredes demasiado delgadas, esquinas internas donde la herramienta no entra o radios de plegado de chapa demasiado pequeños; segundo, precio y opciones de proceso. Antes, esta ronda de comunicación se hacía por correo y solía consumir días; ahora puede completarse en autoservicio en la página, y los problemas de fabricabilidad se exponen por adelantado en lugar de descubrirse cuando la pieza ya está mal fabricada. El flujo de trabajo completo de la fabricación bajo demanda, desde la carga del plano hasta la recepción desglosa esta cadena con más detalle.
Paso 3: elegir proceso y material
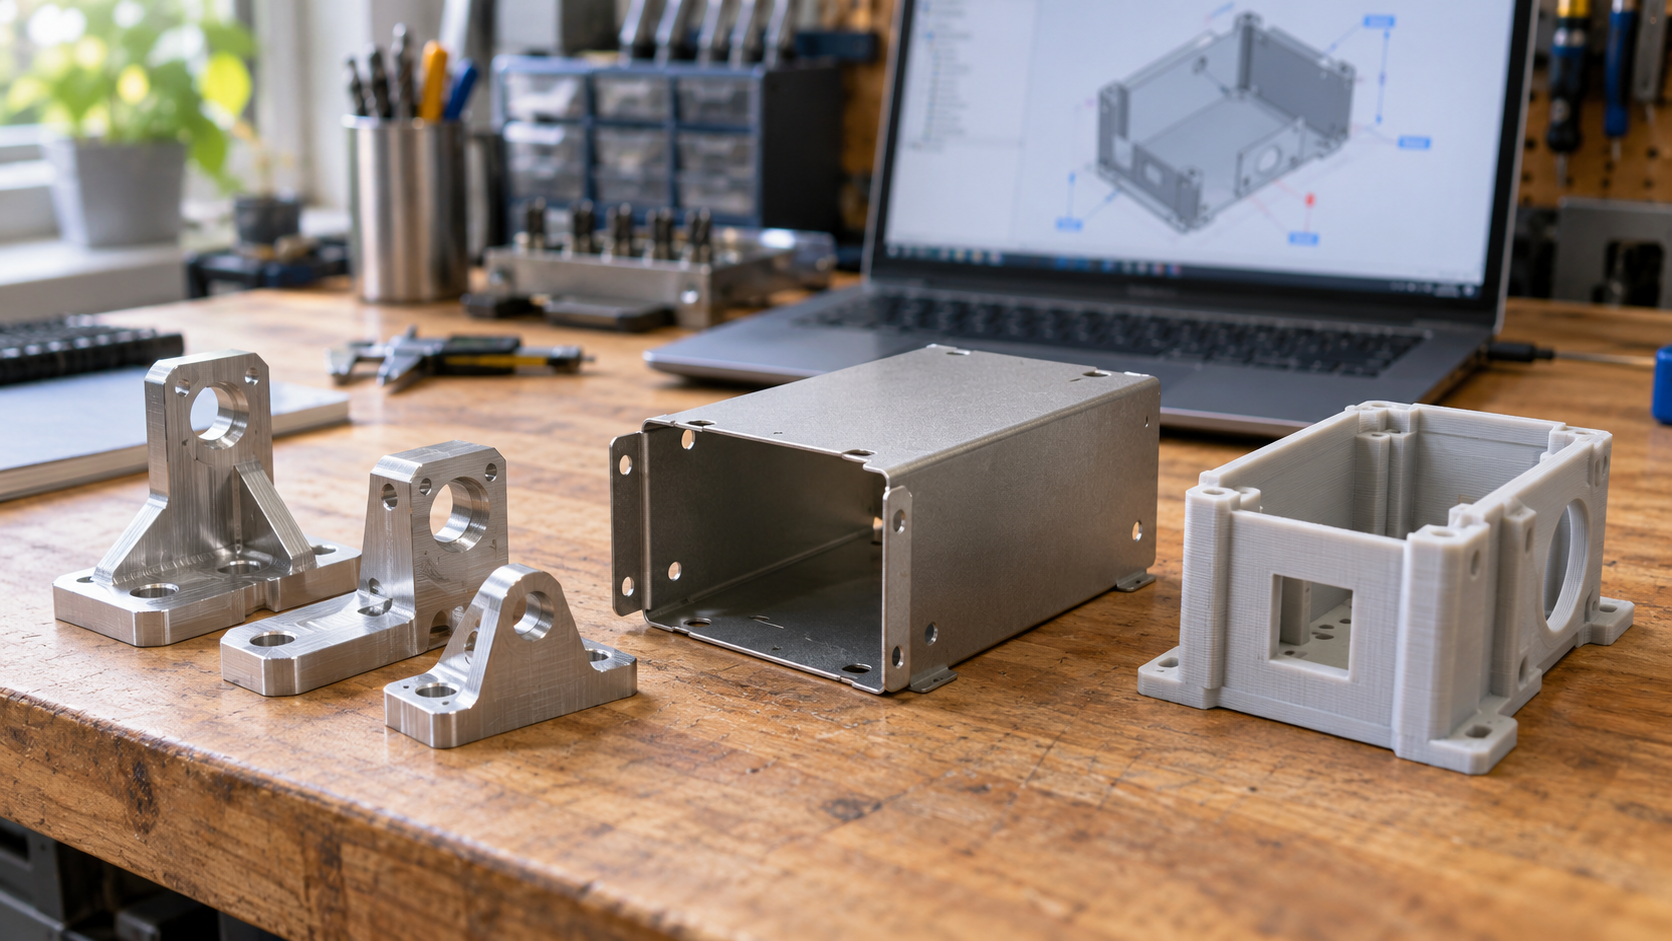
La cotización no es un único camino fijo. El sistema suele ofrecer varias opciones de proceso y tú eliges según el uso: si la pieza funcional requiere resistencia, se usa mecanizado CNC con aluminio o plásticos de ingeniería; para validación conceptual o estructuras internas complejas se usa impresión 3D, donde FDM, SLA, SLS, MJF y DMLS tienen cada uno su ámbito de aplicación; para carcasas, chasis y soportes de chapa se usa fabricación de chapa metálica, con corte, plegado y soldadura en un solo conjunto. Para piezas plásticas de lotes pequeños hay dos caminos: el moldeo por réplica para prototipos (colada al vacío) es adecuado para volúmenes de transición de decenas de unidades, mientras que el moldeo por inyección requiere fabricar un molde y solo resulta rentable en la etapa de producción en serie. Las opciones de materiales pueden compararse una por una en la biblioteca de materiales.
Paso 4: confirmar el pedido, mecanizar y entregar
Tras la confirmación, el pedido entra en programación. El fabricante mecaniza según las tolerancias del plano, la rugosidad superficial y el plan de inspección; al terminar realiza el postprocesado (desbarbado, anodizado, chorro de arena, tratamiento térmico, etc.), luego emite registros de inspección según las dimensiones críticas y finalmente envía. En toda la cadena, cuanto más completa sea la información del plano, más precisos serán la cotización y el juicio DFM de los pasos anteriores; si solo se entrega una forma sin dimensiones críticas ni referencias, el sistema solo puede dar una cotización aproximada y después seguirá siendo necesaria la confirmación manual.
Viendo este flujo en conjunto, la razón por la que la fabricación bajo demanda puede "producir solo tras el pedido" no es una tecnología puntual, sino la combinación de cotización en línea + retroalimentación DFM automática + procesos de fabricación digital. Si la cotización es rápida, vale la pena aceptar lotes pequeños; si el DFM se adelanta, hay menos retrabajo; si el proceso está digitalizado, se pueden obtener piezas sin abrir molde. Si falta cualquiera de estas tres condiciones, el modelo bajo demanda no funciona.
Diferencias entre la fabricación bajo demanda y la fabricación tradicional: inventario, MOQ, flexibilidad y personalización
Lógica de inventario: acumular para el pronóstico o producir con inventario cero
MOQ y economías de escala: la fabricación bajo demanda no busca el precio más bajo absoluto
Flexibilidad y personalización: los cambios de diseño no tienen que esperar a que se deseche todo el lote de moldes
Tecnologías clave que sustentan la fabricación bajo demanda: CNC, impresión 3D y chapa metálica
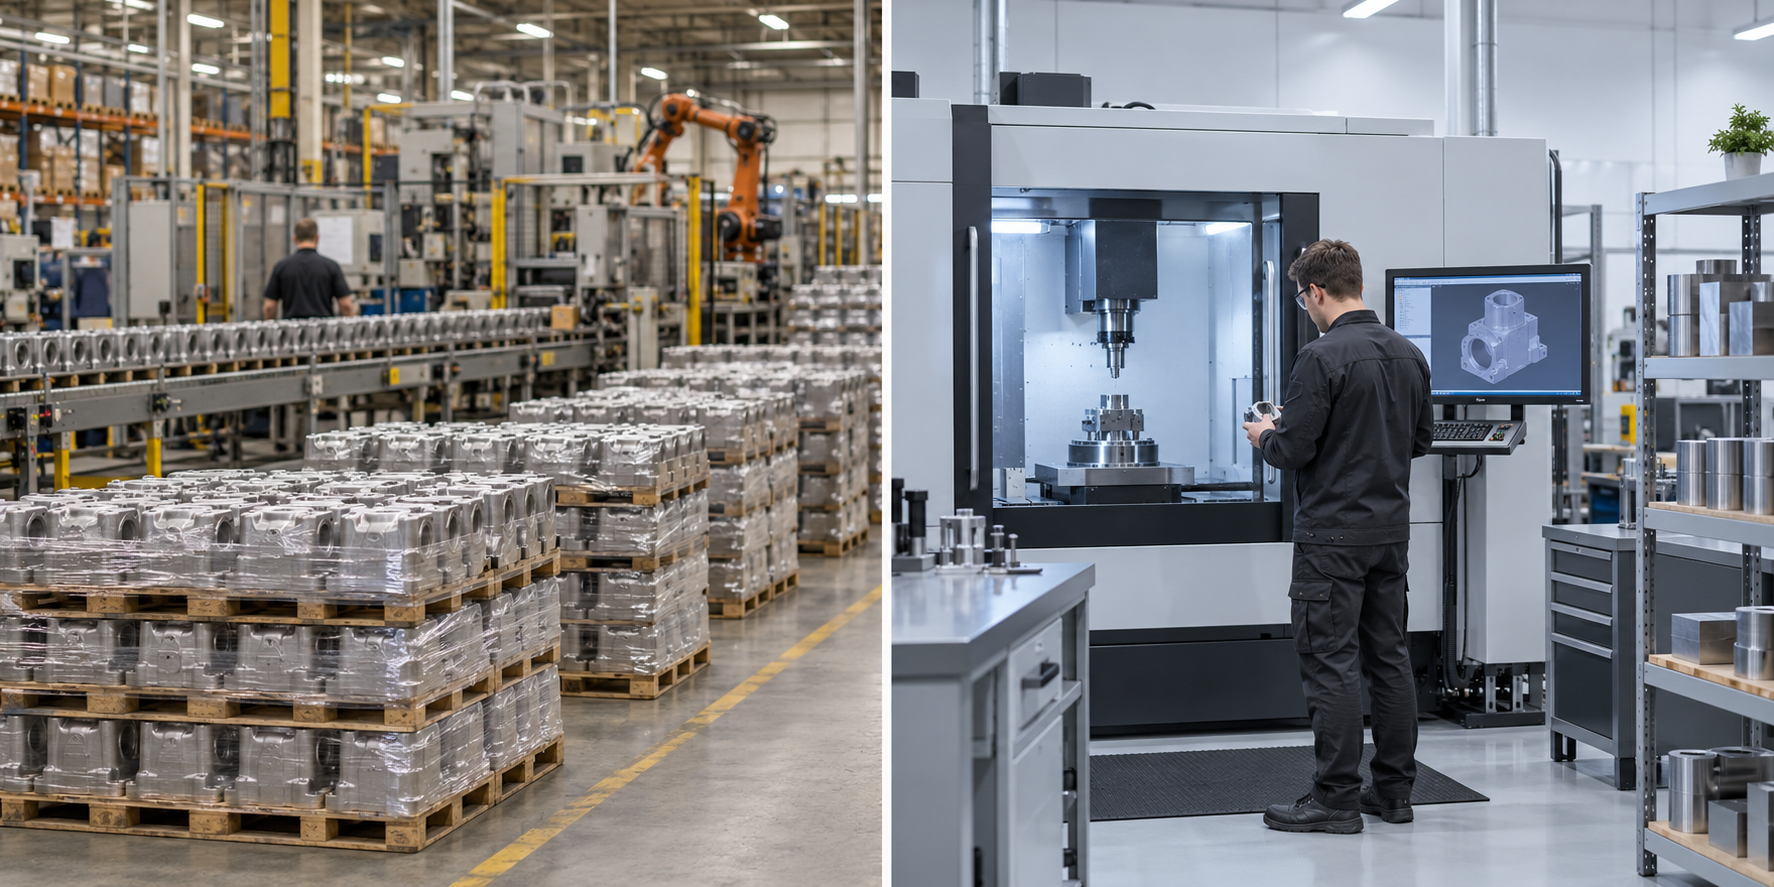
Mecanizado CNC: el proceso principal para piezas funcionales de metal y plástico
Impresión 3D: sin necesidad de abrir molde, desde el prototipo hasta la producción de prueba en lotes pequeños
Trabajo de chapa metálica: la ruta habitual para chasis, soportes y carcasas

Ventajas de la fabricación bajo demanda: reducir inventario, disminuir desperdicios, mayor rotación y apoyo a la innovación
Para entender las ventajas de la fabricación bajo demanda no hace falta memorizar una lista de adjetivos; basta con volver a esa línea principal: la producción se activa con pedidos reales, no con previsiones de ventas. Los problemas de inventario, desperdicio, rotación e iteración son, en esencia, consecuencia de «producir por adelantado». Si se elimina ese paso de adelantarse, las siguientes ventajas surgen de forma lógica, y no son etiquetas pegadas a la fuerza.
Reducción de inventario: no acumular producto terminado ni semiterminado para las previsiones
El mayor costo de la producción push tradicional no está en las máquinas, sino en el almacén. Para hacer frente a las desviaciones de previsión, la volatilidad de los plazos y la temporada alta, las empresas suelen comprar materia prima por adelantado, fabricar semiterminados por adelantado y acumular producto terminado por adelantado. Cada nivel consume capital, espacio y personal de gestión, y si la previsión falla, ese inventario se convierte en material obsoleto.
La fabricación bajo demanda elimina ese nivel de «por adelantado»: solo se programa la producción cuando llega el pedido, el material puede comprarse por proyecto y el producto terminado se envía en cuanto se termina, sin necesidad de entrar primero al almacén y esperar a la salida. Reducir el costo de inventario no se logra presionando a los proveedores, sino reduciendo el hecho mismo de «almacenar para una demanda incierta». Para las pymes con problemas de flujo de caja, esta ventaja suele ser más decisiva que el costo de mecanizado por pieza.
Reducir el desperdicio es la otra cara de la misma moneda. El inventario obsoleto, los semiterminados que ya no sirven tras un cambio de versión y el material inmovilizado acumulado por previsiones demasiado altas acaban en desecho o en liquidación a precio reducido. Cuando la producción se activa por la demanda, este riesgo de desecho disminuye; además, los propios procesos digitales mejoran el aprovechamiento del material: la impresión 3D acumula capa a capa y el CNC arranca material, dos estructuras de desperdicio distintas, pero ambas permiten alimentar la producción según el número real de piezas, y no según la cantidad que «podría venderse».
Rotación rápida y flexibilidad: el diseño puede cambiar y la línea de producción no tiene que esperar
La flexibilidad de la fabricación bajo demanda se manifiesta de forma más directa en los cambios de ingeniería. En la fabricación en masa tradicional, un cambio de cota puede obligar a modificar el molde, cambiar los utillajes y repetir la producción de prueba; el costo del cambio es alto, por lo que el diseño suele verse forzado a «congelarse» pronto. El modelo bajo demanda se impulsa con archivos digitales: cambiar una trayectoria de herramienta en CNC, cambiar una capa de laminado en impresión 3D o cambiar un desarrollo en chapa metálica permite obtener la siguiente versión, y el cambio de ingeniería no tiene que esperar a que se deseche todo el lote de moldes.
La velocidad de rotación también es resultado de esta lógica. Los procesos digitales eliminan la espera de abrir moldes y utillajes especiales; en el sector suele hablarse de plazos que van de varios días a varias semanas, pero este intervalo depende del proceso, el material, el postprocesado y la programación, y no es un compromiso fijo: debe confirmarse según el plano y con el proveedor. Rápido es en comparación con «abrir molde desde cero», y no significa que todas las piezas puedan llegar al día siguiente.
Más favorable para las pymes y los equipos emprendedores de hardware
La fabricación bajo demanda tiene otra ventaja que suele pasarse por alto: reduce el umbral de «apuesta». El modelo de producción en masa tradicional exige adelantar una suma para el molde y un pedido de gran volumen; si no se vende, es un costo hundido. El modelo bajo demanda permite fabricar primero unas decenas de unidades para validar el mercado y aumentar el volumen cuando funcione. Esto apoya directamente la innovación: equipos emprendedores de hardware, grupos de investigación y nuevos proyectos internos de empresas pueden convertir una idea en un objeto que se puede montar, probar y mostrar con lotes pequeños.
Cabe destacar que estas ventajas no son incondicionales. Se cumplen cuando «la demanda es muy volátil, los lotes no son grandes y la iteración es frecuente»; si la demanda es muy estable y los lotes son muy grandes, las economías de escala siguen siendo más rentables, punto que se desarrollará en la sección de limitaciones más adelante.
Limitaciones y desafíos de la fabricación bajo demanda: altos volúmenes, PI, cadena de suministro y calidad
La fabricación bajo demanda no es una mejora gratuita. Sustituye la condición de arranque de la producción, de «previsión de inventario» por «pedido real», y el costo se desplaza en consecuencia: la curva de costo unitario, la exposición de la propiedad intelectual, la dependencia de materiales y capacidad aguas arriba, y la consistencia de calidad cuando coexisten varios procesos se convierten en problemas que hay que gestionar activamente. Explicar primero estos límites es más útil que enumerar solo las ventajas.
Los altos volúmenes no son económicos: la curva de costo unitario no favorece al modelo bajo demanda
La lógica central de la fabricación en masa tradicional son las economías de escala: los costos únicos como el molde, el ajuste de la línea y los utillajes dedicados se reparten entre miles y miles de piezas, y el costo unitario cae rápidamente con la cantidad. La fabricación bajo demanda se salta ese reparto. Tomemos el moldeo por inyección: el costo de un juego de moldes es fijo; fabricar 500 piezas o 500 000 no cambia el costo del molde en sí, pero la diferencia al repartirlo entre cada pieza es de órdenes de magnitud.
Por eso, en el modelo bajo demanda la curva de costo unitario que baja con la cantidad es claramente más plana. En el sector es habitual que, para decenas o cientos de piezas, el mecanizado CNC bajo demanda y la impresión 3D resulten más rentables que abrir un molde de inyección; en cuanto la cantidad sube a varios miles o más, la ventaja del moldeo por inyección y de las líneas dedicadas se impone rápidamente. Este punto de corte no es fijo: depende del tamaño de la pieza, el material, los requisitos de tolerancia y la estructura del molde, y hay que calcularlo en cada proyecto concreto; conviene pedir cotización del precio unitario bajo demanda y del precio diluyendo el molde con el mismo plano, y luego comparar, en lugar de juzgar por intuición. En casos extremos, la capacidad de escalar la producción en poco tiempo del modelo bajo demanda también es limitada: puede arrancar rápidamente lotes pequeños, pero no necesariamente entregar cientos de miles de piezas en pocas semanas.
Riesgo de propiedad intelectual: al enviar los planos al fabricante, hay que definir los límites antes de hacer el pedido
La fabricación bajo demanda depende de la circulación de archivos digitales: los modelos 3D y los planos 2D deben salir del ámbito interno de la empresa y entregarse al fabricante para su interpretación, cotización y mecanizado. Este paso amplía de forma natural la exposición de la propiedad intelectual. El riesgo no está solo en si «el otro copiará», sino, de forma más realista, en quién ve el modelo al transferirse entre distintos sistemas, cuánto tiempo se conserva y si puede redistribuirse.
Hay varias prácticas aplicables: firmar un NDA y especificar en el contrato la titularidad de la propiedad intelectual y el plazo de confidencialidad; enviar al exterior solo las piezas necesarias para un conjunto crítico, y no el modelo completo de la máquina; eliminar del modelo la información estructural no relacionada con el mecanizado; y priorizar proveedores con gestión de permisos y mecanismos de auditoría de acceso. Cabe aclarar que este artículo no evalúa el nivel de confidencialidad de ningún proveedor concreto: estas cláusulas deben confirmarse punto por punto en la fase de cotización, y no darse por sentadas.
Dependencia de la cadena de suministro: el modelo bajo demanda sigue sujeto al suministro de materiales y a la programación de la capacidad
La fabricación bajo demanda se describe a menudo como «de activos ligeros y sin inventario», pero el inventario solo se traslada del extremo del producto terminado al de los proveedores. Si hay existencias de aleaciones de aluminio de grados especiales, superaleaciones, resinas de grado médico o chapas de espesor específico determina directamente si el proyecto puede arrancar según lo previsto. Cuando faltan materiales, el modelo bajo demanda no es más rápido que el tradicional: también tiene que esperar a que llegue el material.
La programación de la capacidad es otra capa de dependencia. Las plataformas o fábricas bajo demanda atienden simultáneamente muchos pedidos pequeños; cuando un tipo de proceso (por ejemplo, CNC de cinco ejes o SLS de gran formato) se satura de forma concentrada, el tiempo de cola de los nuevos pedidos se alarga. Las formas de mitigarlo son confirmar de antemano la disponibilidad de materiales, aceptar en la fase de plano alternativas de materiales equivalentes y separar la programación de los pedidos urgentes de la de los habituales. Aquí no se promete ningún plazo concreto: en el sector suele hablarse de varios días a varias semanas, según el proceso, el material, el postprocesado y la programación del momento, y debe confirmarse con el fabricante antes de hacer el pedido.

Desafío de control de calidad: cuando coexisten múltiples procesos, los estándares de inspección deben acordarse con antelación
La fabricación bajo demanda a menudo implica que un lote de piezas se reparte entre diferentes procesos e incluso diferentes fábricas: las piezas estructurales se hacen con CNC, las carcasas con chapa metálica, y las piezas de validación con impresión 3D. Cada proceso tiene diferentes tolerancias por defecto, rugosidad superficial y capacidades de postprocesado. Si el plano solo indica dimensiones nominales, sin especificar las tolerancias de las dimensiones críticas, los datum y los requisitos de rugosidad, cada parte ejecutará según sus propias costumbres y surgirán problemas de ajuste durante el ensamblaje.
El enfoque controlable es adelantar los requisitos de calidad a la fase de planos y cotización: especificar claramente la banda de tolerancia de las dimensiones críticas, el sistema de datum, los requisitos de rugosidad superficial Ra, y si se necesita un informe de inspección de primera pieza o un informe de medición completa; definir qué instrumento de medición se usará —calibrador, micrómetro, galga, máquina de medición por coordenadas o instrumento dedicado—; para piezas de chapa metálica, indicar la tolerancia del ángulo de plegado y el rango de deformación aceptable tras la soldadura. Cuanto antes se acuerden estos puntos, menos retrabajos y disputas habrá después. Cabe recordar que las capacidades de inspección y los formatos de informe varían entre proveedores; esto debe aclararse antes de confirmar el pedido, y no se debe asumir que todos los fabricantes pueden proporcionar el mismo nivel de datos de inspección.
Aplicaciones típicas de la fabricación bajo demanda: aeroespacial, automoción, médica y robótica
Antes se explicó cómo funciona la fabricación bajo demanda, dónde están sus ventajas y dónde están sus límites. Pero todo eso sigue siendo conceptos abstractos. Para entender "por qué se necesita bajo demanda", la mejor manera es ver en qué industrias ya se ha convertido en práctica habitual, porque estas industrias comparten precisamente un rasgo común: el volumen de demanda no es grande, pero los requisitos de precisión, personalización o velocidad de iteración son muy altos. Las líneas de producción de gran volumen resultan en estos escenarios poco rentables, o incluso inviables.
Aeroespacial: lotes pequeños, alta precisión y cambios de diseño frecuentes
Las piezas aeroespaciales tienen dos características: poca cantidad y requisitos estrictos. Las piezas estructurales y utillajes de una aeronave pueden necesitar solo de unas pocas a unas decenas de unidades, pero las bandas de tolerancia suelen ser muy ajustadas, y los materiales suelen ser aleaciones de aluminio, titanio o acero inoxidable, difíciles de mecanizar. Esta combinación no tiene ninguna ventaja con el enfoque de fabricación tradicional de gran volumen: abrir un molde o una línea de producción dedicada podría detenerse tras hacer solo unas decenas de piezas.
El papel de la fabricación bajo demanda aquí es usar mecanizado CNC para cortar directamente la pieza terminada desde un tocho pequeño, sin necesidad de abrir molde. Los cambios de diseño también son habituales: ajustes de la forma aerodinámica, cambios en la posición de los agujeros de montaje, adaptación del utillaje a diferentes lotes, todo ello invalida el plano de la versión anterior. En el modo bajo demanda, basta con recotizar y reprogramar la producción tras modificar el plano, sin esperar a que se deseche todo el molde para empezar de nuevo. Las limitaciones también son evidentes: si una pieza finalmente va a producción en serie, la fabricación bajo demanda solo puede cubrir la etapa desde el prototipo hasta el lote pequeño; la fase de producción en serie sigue necesitando una línea dedicada.
Automoción: vehículos prototipo y piezas de modificación, mucha variedad y poca cantidad
La demanda bajo demanda en la industria automotriz se concentra en dos extremos: en el frente, los vehículos prototipo y de validación de ingeniería; en la parte trasera, las piezas de modificación y los repuestos de posventa para modelos de nicho. En la fase de prototipo, las piezas de un vehículo pueden fabricarse solo en uno o dos juegos, pero involucran múltiples procesos como soportes de chapa metálica, piezas interiores de plástico y piezas estructurales metálicas. Lo que más teme esta fase es esperar: esperar moldes, esperar utillajes, esperar programación de producción, todo ello ralentiza el ritmo de validación del vehículo completo.
La combinación típica de la fabricación bajo demanda aquí es: trabajos de chapa metálica para soportes de carrocería y placas de montaje, impresión 3D para validar rápidamente la apariencia y las relaciones de ensamblaje, y mecanizado CNC para piezas funcionales que requieren resistencia. Las piezas de modificación son aún más típicas: un modelo puede vender solo unas decenas de juegos, pero los clientes tienen requisitos de material y acabado superficial nada desdeñables; hacer lotes pequeños en modo bajo demanda resulta más razonable que acumular inventario. Cabe señalar que la industria automotriz tiene altos requisitos de certificación y trazabilidad de materiales; la fabricación bajo demanda aún debe confirmar de antemano el origen de los materiales y los estándares de inspección.
Médica: obtener rápidamente instrumentos y utillajes personalizados o de pequeño lote
La demanda bajo demanda en la industria médica proviene de varias fuentes: guías quirúrgicas personalizadas, utillajes de inspección de pequeño lote, carcasas de instrumentos pequeños en fase de prueba clínica, y piezas de repuesto necesarias para el mantenimiento de equipos. El punto común de estos escenarios es que la cantidad es muy pequeña, pero no se puede esperar. La pérdida por la parada de un equipo puede superar con creces el costo de fabricación de la pieza en sí.
La fabricación bajo demanda aquí suele tomar dos caminos. Uno es la impresión 3D, adecuada para piezas de forma compleja, cantidad de un solo dígito y obtención rápida, como modelos de planificación quirúrgica o guías no estructurales. El otro es el mecanizado CNC, adecuado para piezas metálicas o de plásticos de ingeniería que requieren cierta resistencia, resistencia a la desinfección o a la corrosión química. La industria médica tiene requisitos adicionales de biocompatibilidad de materiales y limpieza; esta parte no puede resolverse automáticamente con la fabricación bajo demanda, y es necesario especificar claramente en los planos y el pedido la designación del material, el tratamiento superficial y los requisitos de inspección. En otras palabras, la fabricación bajo demanda resuelve la "rapidez" y el "lote pequeño", pero no resuelve automáticamente el "cumplimiento normativo".
Robótica y automatización: ritmo de iteración rápido, validar mientras se fabrica
Las empresas de robótica y los integradores de automatización son probablemente el tipo de cliente que usa la fabricación bajo demanda de forma más natural. La razón es directa: el producto aún está en rápida iteración, y las piezas estructurales y las piezas de conexión de articulaciones cambian casi en cada versión. El segmento de brazo diseñado hoy puede requerir cambiar la posición de los agujeros de montaje mañana debido a un cambio en la selección del motor; la pinza validada esta semana puede necesitar un cambio de material y rehacerse la próxima semana.
Con este ritmo, la apertura tradicional de moldes o la programación de producción en grandes lotes no encaja en absoluto. La práctica común es usar impresión 3D para obtener rápidamente piezas de validación de apariencia y ensamblaje, y tras confirmar que la estructura no tiene problemas, usar mecanizado CNC para piezas sometidas a esfuerzos y piezas de ajuste preciso. La chapa metálica se usa para armarios de control, placas base de montaje y soportes de cables. Las limitaciones también deben explicarse claramente: las piezas de robots suelen implicar mecanizado multieje y tolerancias de posición estrictas; si el plan de amarre y los instrumentos de medición del proveedor no se han acordado bien, los lotes pequeños tienden a presentar diferencias entre lotes. Por lo tanto, en el modo bajo demanda, las dimensiones críticas, los datum y los métodos de inspección en los planos necesitan especificarse con antelación aún más que en la producción en grandes lotes.
El punto común de las cuatro industrias
Si se ponen juntos los cuatro escenarios anteriores, lo que la fabricación bajo demanda realmente resuelve no es "abaratar", sino hacer coincidir el volumen de demanda con el método de fabricación. Aeroespacial quiere precisión y libertad de cambios en lotes pequeños; automoción quiere respuesta rápida con mucha variedad y poca cantidad; médica quiere personalización y lotes pequeños en ciclos cortos; robótica quiere un ritmo de iteración que siga el ritmo de diseño. Si estas demandas se fuerzan con la lógica de la fabricación en grandes lotes, o los costos se descontrolan, o simplemente no se pueden realizar.
A la inversa, estas industrias también exponen los límites de la fabricación bajo demanda: la producción en serie no es económica, la responsabilidad de materiales y cumplimiento sigue recayendo en el comprador, y los estándares de inspección deben acordarse con antelación cuando colaboran múltiples procesos. La fabricación bajo demanda es una herramienta de adecuación, no una solución universal: usada en el escenario correcto, ahorra inventario, moldes y esperas; usada en el escenario equivocado, no ahorra el costo unitario.
Preguntas frecuentes (FAQ)
Las siguientes preguntas son las que más probablemente se planteen tras leer las secciones anteriores. Las respuestas intentan dar límites, no promesas.
¿Fabricación bajo demanda y prototipado rápido son lo mismo?
No, pero ambos se superponen con frecuencia. El prototipado rápido se refiere a "obtener lo antes posible una muestra verificable mediante procesos digitales", con énfasis en la velocidad de iteración; la fabricación bajo demanda se refiere a la lógica de programación y suministro de "producir solo cuando se activa la demanda", con énfasis en el inventario, la cantidad mínima de pedido y la forma de organizar la capacidad. Una plataforma de fabricación bajo demanda puede aceptar tanto prototipos de una sola pieza como lotes pequeños de cientos de unidades, pero el prototipo es solo uno de sus escenarios de entrada, no toda su definición. A la inversa, una fábrica tradicional también puede hacer prototipado rápido, solo que su organización de producción sigue basándose en previsiones y programación por lotes.
¿Puede la fabricación bajo demanda sustituir al moldeo por inyección en grandes lotes?
Normalmente no, y tampoco debería usarse así. El costo unitario del moldeo por inyección disminuye notablemente con la cantidad, y el costo del molde debe amortizarse sobre un volumen suficiente para ser rentable; cuando la cantidad alcanza el nivel de miles o decenas de miles de unidades, la ventaja de eficiencia de las líneas y moldes dedicados supera la flexibilidad del modo bajo demanda. El rango más adecuado para la fabricación bajo demanda es de una sola pieza a lotes pequeños y medianos: fase de validación, fase de prueba de producción, repuestos, utillajes, y piezas con demanda incierta o diseño aún en cambio. Cuando realmente se llega a la producción en serie, la práctica común es hacer primero una validación de lote pequeño bajo demanda y luego pasar al moldeo por inyección o a una línea dedicada.
¿Por qué la cotización en línea puede dar resultados en unos segundos y dónde están sus límites de precisión?
Porque el sistema analiza la geometría en sí: dimensiones de la caja envolvente, volumen, características mecanizables, cantidad de material, estimación de horas de proceso, y luego aplica la biblioteca de reglas de ese proceso. Calcula una "estimación basada en la información del modelo", no un precio final de liquidación. Los límites están principalmente en tres puntos: primero, las tolerancias, rugosidad, tratamiento térmico, tratamiento superficial y requisitos de instrumentos de medición del plano no necesariamente pueden reconocerse todos automáticamente; segundo, los riesgos que requieren juicio humano, como la dificultad de amarre, la deformación de paredes delgadas, las cavidades profundas y los datum irregulares; tercero, las diferencias de designación y lote de material. Por eso la cotización automática es adecuada para comparar precios rápidamente y prever la programación de producción; antes de realizar el pedido formal, se recomienda que ingeniería confirme las tolerancias críticas y el plan de inspección.
¿Es más fácil que se filtren los planos con la fabricación bajo demanda?
El riesgo existe realmente, porque los modelos y planos deben enviarse al fabricante; esto lo trae el propio modelo, no es un problema de una fábrica concreta. El enfoque controlable es: firmar un NDA antes de hacer el pedido; enviar solo los archivos necesarios para el proceso actual, sin necesidad de entregar todo el conjunto de ensamblaje de una vez; anotar lo necesario en las dimensiones críticas de ajuste y dejar el resto con tolerancias generales; priorizar proveedores que puedan explicar claramente la política de permisos y retención de archivos. Cabe aclarar que ninguna de las partes puede dar una garantía de "filtración absolutamente nula"; lo que se puede negociar son los procesos, las responsabilidades y la trazabilidad.
En un proyecto bajo demanda de lote pequeño, ¿primero se define el proceso o primero el material?
En general, primero se definen las restricciones funcionales, luego el proceso, y finalmente se llega a la designación del material. Primero hay que aclarar: ¿esta pieza es una pieza estructural portante, una pieza de apariencia o un utillaje? ¿Hasta qué nivel de precisión se requiere? ¿Cuáles son la temperatura de uso, el medio y el método de ensamblaje? Estas respuestas descartan primero un grupo de procesos: por ejemplo, si se requieren tolerancias estrictas y resistencia metálica, el mecanizado CNC suele ser más directo; si solo se valida la forma y las relaciones de ensamblaje, la impresión 3D es más rápida; para piezas de chapa delgada como cajas y soportes, la chapa metálica es más razonable. Una vez definido el proceso, el material se elige dentro del rango disponible según resistencia, temperatura, costo y método de postprocesado. A la inversa, fijar primero la designación del material suele limitarse a procesos innecesarios.
Key takeaways
- El núcleo de la fabricación bajo demanda no es la "rapidez", sino que el punto de activación de la producción pasa del pronóstico de ventas al pedido real, lo que corresponde a la lógica de producción pull.
- Funciona gracias a los procesos de fabricación digital (CNC, impresión 3D, chapa metálica, moldeo por réplica, inyección) combinados con cotización en línea y retroalimentación DFM automática.
- Sus ventajas se concentran en reducir inventario, disminuir desperdicios y permitir lotes pequeños e iteración personalizada; el costo es que no destaca en costo unitario a alto volumen, depende de la cadena de suministro y enfrenta presión en el control de PI.
- Es más adecuada para escenarios de lotes pequeños, personalización, iteración frecuente o alto valor y alta precisión, y no todas las piezas deberían fabricarse bajo demanda.
- Para determinar si un proyecto bajo demanda es viable, primero hay que evaluar la complejidad geométrica, el material, la tolerancia y el volumen; después se habla de plazo y precio.



