Explosion de la demande et goulot d'étranglement de l'offre : la contradiction centrale de la fabrication automatisée de pièces de précision en 2026
Commençons par deux séries de chiffres, qui définissent presque toute la tension de la fabrication automatisée de pièces de précision en 2026. La première provient de la taille du marché : le marché mondial de l'usinage de précision représentera environ 124,4 milliards de dollars en 2026 et devrait approcher 244,6 milliards de dollars d'ici 2035, avec une croissance annuelle composée d'environ 7,8 %, dont la région Asie-Pacifique représente environ 49 % de la demande mondiale. La seconde provient de l'offre : pour les composants de transmission clés tels que les vis à rouleaux planétaires, les entreprises japonaises et européennes détiennent ensemble environ 70 % de la part mondiale.
En superposant ces deux séries de chiffres, la contradiction apparaît. La demande s'étend rapidement en Asie-Pacifique, dans les robots, les équipements semi-conducteurs et les aéronefs à basse altitude ; or la capacité de production capable de livrer de manière stable des composants essentiels de haute précision reste concentrée entre les mains d'un petit nombre de régions et de fournisseurs. La vitesse d'expansion des fabricants de robots humanoïdes dépasse manifestement la vitesse de montée en rendement des réducteurs de précision, des vis et des capteurs. Il en résulte un allongement des délais de livraison et des coûts élevés, et les acheteurs doivent dès la phase de conception se demander « si cette pièce pourra être obtenue en 2026 ».
Cette inadéquation n'est pas une fluctuation de court terme, mais le point de départ de l'entrée de la fabrication automatisée de pièces de précision dans une nouvelle phase. Elle oblige le côté fabrication à répondre à quatre questions : la ligne de production peut-elle être plus automatisée et moins dépendante de l'œil des ouvriers expérimentés ? Le procédé peut-il être entièrement validé avant de monter sur la machine-outil ? Les composants clés peuvent-ils avoir une deuxième, une troisième source ? La prise de commandes et l'ordonnancement peuvent-ils être planifiés entre usines ? Ces quatre questions correspondent aux quatre grandes tendances les plus dignes d'attention en 2026.
Pourquoi le « rendement » est-il plus contraignant que la « capacité de production »
Il est relativement rapide d'acheter des équipements pour étendre la production, mais faire passer le rendement de 70 % à 95 % est très lent. Le rendement des pièces de précision est influencé conjointement par les lots de matériaux, la déformation thermique, les brûlures de meulage, le repositionnement répété du serrage et l'incertitude de mesure des instruments de contrôle. Si un seul maillon n'est pas verrouillé, les pièces produites oscillent en bordure de la zone de tolérance. Ce que veulent les fabricants en aval, c'est une constance lot après lot, pas la conformité d'une pièce isolée. Ainsi, la concurrence de 2026, en apparence sur la capacité de production, repose en réalité sur la stabilité des procédés — c'est précisément le domaine de problèmes que les quatre grandes tendances suivantes doivent résoudre.
Les quatre sections suivantes décomposeront successivement : comment l'automatisation pilotée par l'IA passe d'« optionnelle » à « indispensable », comment le jumeau numérique et la validation virtuelle deviennent la norme, comment la régionalisation des chaînes d'approvisionnement et la substitution par des produits nationaux s'accélèrent, et comment l'écosystème plateformisé et intelligent prend forme. Chaque section définit d'abord la tendance, puis fournit des données, et enfin revient aux impacts concrets sur la fabrication de pièces de précision — précision, délais de livraison, structure des coûts.
Tendance 1 : l'automatisation pilotée par l'IA passe d'« optionnelle » à « indispensable »
Si l'on compare le déploiement de l'IA dans les usines d'usinage avant 2024 à un « échantillon d'essai », la réalité de 2026 est la suivante : elle est déjà entrée dans les plannings de production, les registres d'outils et les rapports de passation de poste. Les études du secteur donnent le chiffre suivant : environ 69 % des installations d'usinage ont intégré une automatisation pilotée par l'IA (source : rapport de marché de l'usinage de précision, Business Research Insights) ; il y a deux ans, cette proportion ne concernait encore qu'une minorité de précurseurs. Le jugement de tendance est direct — le seuil de compétitivité de la fabrication automatisée de pièces de précision passe de « avons-nous un cinq axes » à « la boucle de données tourne-t-elle ».
Ici, « piloté par l'IA » ne signifie pas remplacer par des robots. Il s'agit plutôt de trois types d'actions concrètes : la maintenance prédictive, la programmation assistée par IA, les paramètres d'usinage adaptatifs. Les données du secteur montrent que la maintenance prédictive peut réduire les arrêts non planifiés jusqu'à environ 25 %, et que la programmation assistée par IA peut raccourcir jusqu'à environ 50 % le cycle entre le plan et le code G pour certaines pièces (source : guide sectoriel TiRapid CNC, ordre de grandeur typique du secteur, les gains concrets variant selon la complexité des pièces). Pour les pièces de précision, un arrêt de 4 heures n'est pas seulement une perte de capacité — la re-stabilisation thermique de la broche, le re-contrôle de la première pièce, le re-réglage des outils : ces coûts cachés sont souvent plus élevés que l'arrêt lui-même.
Le contrôle en boucle fermée fait passer la précision du « au feeling » au « par retour d'information »
Quand on parle de précision dans la fabrication de pièces de précision, on ne peut éviter la tolérance et la répétabilité. Les machines CNC en boucle fermée courantes dans le secteur ont une répétabilité de l'ordre de ±2–5 micromètres (TiRapid) ; une fois qu'on y ajoute la mesure en cours d'usinage et la compensation de l'usure des outils, l'opérateur passe de « laisser une marge selon l'expérience » à « modifier la compensation d'outil selon le retour ». Ce n'est pas de la magie, mais la transformation de trois vieux problèmes — la déformation thermique, l'usure des outils, les micro-déplacements de bridage — en variables observables. Pour juger si une usine est réellement entrée dans la phase d'automatisation par IA, un détail suffit : ses enregistrements de compensation d'outil sont-ils écrits à la main, ou le système les émet-il automatiquement selon le nombre de pièces usinées.
Taux d'utilisation des équipements : d'où vient l'écart entre 40–50 % et 85–90 %
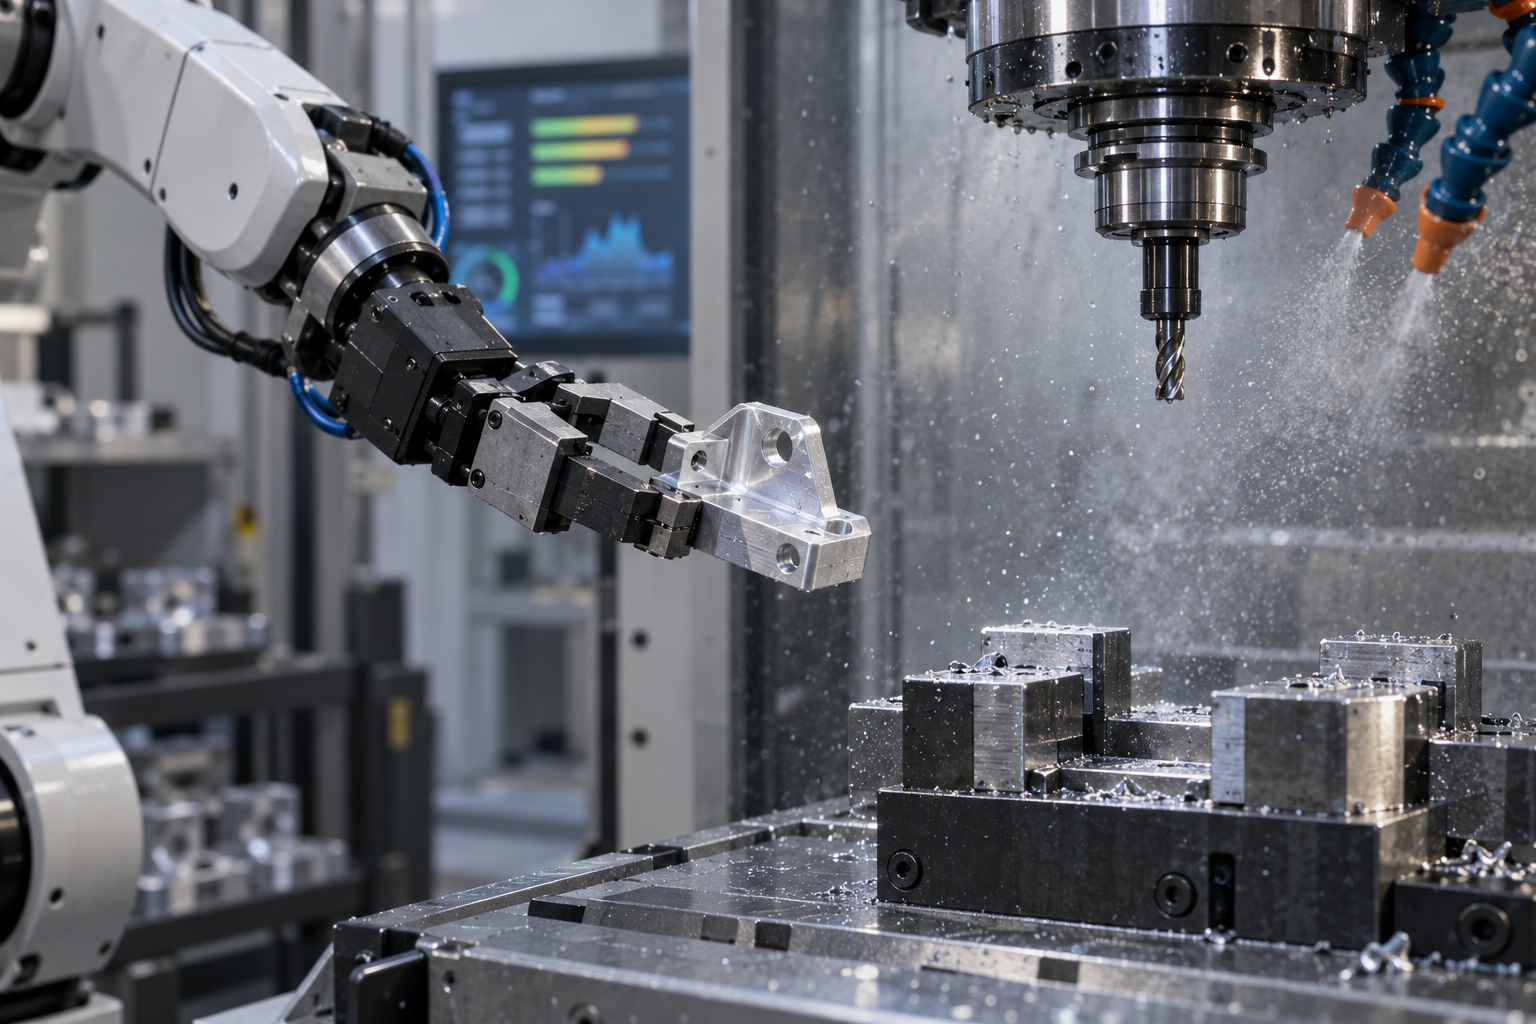
Une comparaison souvent citée : avec un chargement/déchargement manuel et une planification manuelle, le taux d'utilisation des équipements se situe souvent entre 40 et 50 % ; une cellule robotisée entièrement automatique peut atteindre plus de 85–90 % (TiRapid). L'écart ne tient pas seulement au fait que « la machine ne s'arrête pas », mais à trois choses traitées en parallèle — le chargement/déchargement robotisé raccourcit les intervalles de bridage, la planification par IA regroupe les commandes aux procédés similaires, et la prédiction de durée de vie des outils évite les arrêts pour changement d'outil en cours de production.
Mais il faut aussi doucher les enthousiasmes. L'amélioration du taux d'utilisation a un plafond physique : le temps de coupe lui-même ne raccourcit pas grâce à l'automatisation. La marge d'ébauche, le taux d'enlèvement de matière, la vitesse de coupe que l'outil peut supporter — tout cela dépend de l'adéquation outil/matière, et l'IA n'y peut rien. Donc pour les pièces de précision, le premier bénéfice de l'automatisation par IA n'est pas « usiner plus vite », mais un rendement plus stable, des changements de série plus rapides, une dépendance à la main-d'œuvre réduite. La constance des pièces en série détermine souvent plus la réputation de livraison que la précision extrême d'une pièce unique.
Pour les décisions d'achat et d'ingénierie en 2026, une action vérifiable consiste à : recenser parmi vos pièces actuelles celles qui sont du type multi-variétés, petites séries, tolérances serrées. Ces pièces conviennent le mieux à une première mise en place de la planification par IA et de la gestion de durée de vie des outils, car leurs pertes de changement de série sont les plus importantes et leur dépendance à l'expérience la plus forte. Quant à savoir s'il faut passer directement à une cellule entièrement automatique, il faut revenir au retour sur investissement — le gain marginal apporté par l'amélioration du taux d'utilisation des équipements peut-il couvrir l'investissement en robots, mesure en cours d'usinage et systèmes de données. Cette question n'a pas de réponse universelle ; il faut faire les comptes sur une ligne de produits concrète.
Tendance 2 : le jumeau numérique et la validation virtuelle deviennent la norme en fabrication de précision
Pourquoi les pièces à parois minces et les pièces à cavités profondes en bénéficient en premier
Point d'atterrissage : taux de conformité de la première pièce, coût de mise au point et vitesse de retour DFM
Tendance 3 : accélération de la régionalisation des chaînes d'approvisionnement et de la substitution par des produits nationaux
Laissons de côté les deux premières tendances et regardons d'abord quelques chiffres. La région Asie-Pacifique représente environ 49 % de la demande mondiale d'usinage de précision, mais sur le marché mondial des composants de transmission essentiels tels que les vis à rouleaux planétaires, les entreprises japonaises et européennes détiennent ensemble environ 70 % de part. Le centre de gravité de la demande est en Asie de l'Est, tandis que le haut de gamme de l'offre reste au Japon et en Europe — c'est la force motrice profonde de l'accélération de la régionalisation des chaînes d'approvisionnement de pièces de précision et de la substitution par des produits nationaux en 2026. Elle n'est pas portée par un slogan politique, mais résulte de la pression simultanée de trois facteurs : politique, coûts et délais.
Parlons d'abord de la pression sur les délais. En 2026, la vitesse d'expansion des capacités des fabricants d'robots humanoïdes en aval est plus rapide que la vitesse de montée en rendement des composants essentiels en amont tels que les réducteurs de précision, les vis et les capteurs. Dès qu'une pièce importée rencontre des tensions de planification, l'incertitude des délais se transmet directement au plan de production des fabricants d'ensembles complets. Pour la fabrication automatisée de pièces de précision, le délai n'est pas qu'un simple tableau de dates : il détermine si le fabricant d'ensembles complets ose ou non augmenter sa production en fonction des commandes. Le passage de la seconde source d'approvisionnement du statut d'« option » à celui d'« obligatoire » est le signal d'ingénierie le plus direct de cette vague de restructuration des chaînes d'approvisionnement.
La substitution par des produits nationaux n'est pas un changement de fournisseur, c'est un changement de système de validation des procédés
Beaucoup d'acheteurs, lorsqu'ils découvrent pour la première fois la substitution nationale, la comprennent comme un problème commercial : trouver une usine capable de produire, envoyer les plans, comparer les prix et les délais. Mais ce qui bloque réellement l'avancement de la substitution n'a jamais été « existe-t-il une usine capable de le faire », mais plutôt « la consistance entre lots de la production peut-elle être validée ». Prenons l'exemple de la vis à rouleaux planétaires : sa durée de vie de précision dépend de la pureté du matériau, de la courbe de traitement thermique, de la stratégie de dressage de la meule pour le meulage des filets et de l'incertitude de mesure des instruments de contrôle — si l'une de ces quatre choses n'est pas maîtrisée, un échantillon unitaire peut être conforme, mais la livraison en série décrochera.
Ainsi, le véritable chemin de la substitution nationale est généralement le suivant : d'abord un étalonnage des matériaux et du traitement thermique, puis une boucle fermée sur les paramètres du procédé de meulage, et enfin l'établissement d'instruments de contrôle et de critères d'acceptation équivalents à ceux des pièces importées. La pratique courante dans le secteur consiste à effectuer d'abord une validation d'assemblage en petit lot sur un poste non critique, à courir un certain nombre d'heures, puis à élargir la portée de la substitution. Ce cycle ne peut pas être comprimé en quelques semaines ; quiconque promet une « substitution rapide » saute l'étape de validation.
Quelles pièces seront substituées en premier par des produits nationaux, et lesquelles devront encore attendre
La difficulté de la substitution n'est pas uniforme. Pour des pièces telles que les boîtiers de capteurs, les supports structurels, les connecteurs et certains rails linéaires, dont la dépendance aux matériaux et au traitement thermique est plus faible et le seuil de précision de niveau moyen, l'approvisionnement régional réunit déjà des conditions réalistes en 2026. Les capacités de production et de précision de l'usinage CNC et de la tôlerie sur ces catégories ne sont pas rares en Chine.
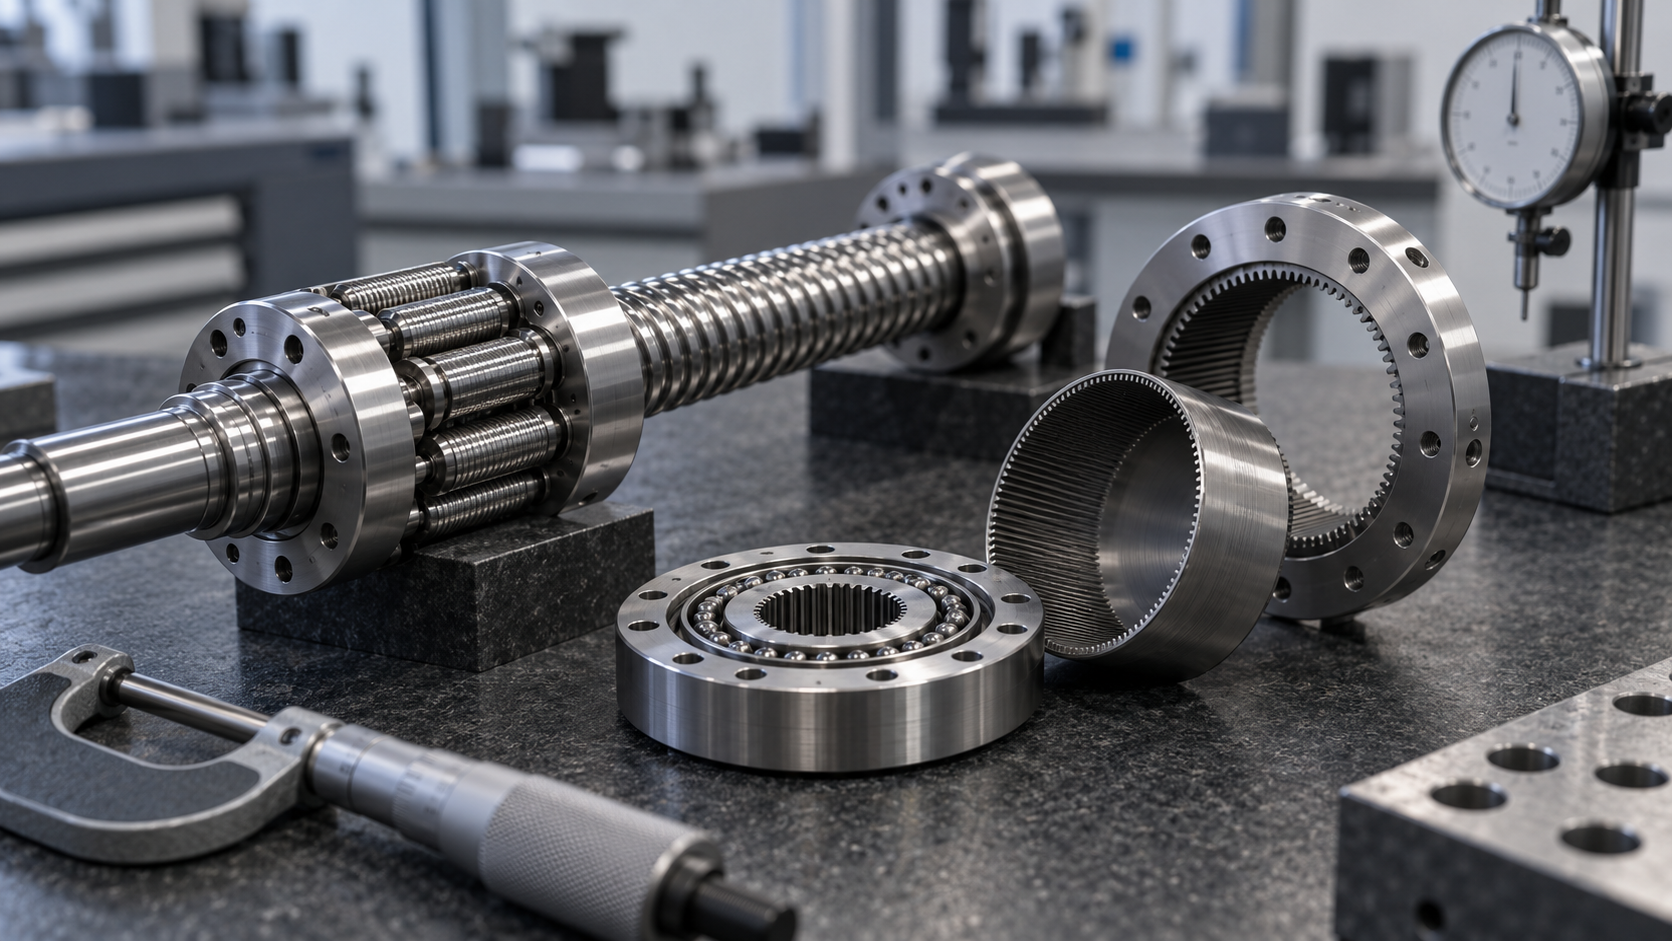
Ce qui demande encore du temps, ce sont les pièces dont « la précision est inscrite dans le matériau » : les flexibles de réducteurs de haute précision, les vis à rouleaux planétaires, les roulements à forte charge, les engrenages harmoniques de précision. Leur goulot d'étranglement ne réside pas dans la machine-outil elle-même, mais dans la stabilité des lots de matériaux, la maîtrise des déformations au traitement thermique et l'accumulation de données à long terme sur les procédés de meulage. En d'autres termes, la barre de progression de la substitution dépend de la vitesse de sédimentation des connaissances de procédé, et non de la vitesse d'acquisition des équipements.
Impact concret de la régionalisation sur la fabrication de pièces de précision
Premièrement, la seconde source d'approvisionnement passe d'une solution d'urgence à une configuration courante. Les fabricants d'ensembles complets auront tendance à déployer, au sein d'une même région, au moins deux fournisseurs de pièces de précision interchangeables, validés avec le même jeu de plans et les mêmes normes d'instruments de contrôle, afin de réduire le risque de rupture d'approvisionnement lié à une source unique.
Deuxièmement, les normes de contrôle à réception deviendront plus strictes. Lorsqu'un fabricant passe d'un fournisseur importé à un approvisionnement régional, il utilisera des prélèvements plus denses et des cycles de validation d'assemblage plus longs pour compenser l'incertitude. Pour le fabricant de pièces de précision, cela signifie que la capacité d'instruments de contrôle, la traçabilité des lots et la complétude des certificats de matériaux passent du statut de bonus à celui de ticket d'entrée.
Troisièmement, la répartition régionale des capacités de production sera plus proche des fabricants d'ensembles complets. Les variables autrefois négligées que sont le temps de transport, le cycle de dédouanement et les coûts de communication prennent de plus en plus de poids sur les composants d'automatisation haut de gamme sensibles aux délais. Les nœuds de fabrication capables de couvrir simultanément l'usinage CNC, la tôlerie, le prototypage rapide et le moulage de répliques manuelles au sein d'une même région présenteront un avantage plus marqué lors de la transition du prototypage à la petite série.
Il convient de rappeler qu'une erreur d'appréciation revient souvent dans les discussions sur la substitution nationale : assimiler « capable d'usiner » à « capable de substituer ». Être capable d'usiner n'est que l'entrée ; une substitution stable exige une fenêtre de procédé suffisamment large, des moyens de contrôle suffisamment robustes et des données de lots suffisamment longues. Pour le lecteur, afin de juger si une pièce donnée se prête au lancement d'une substitution régionale, on peut d'abord poser trois questions : la précision est-elle inscrite dans la tolérance du plan, ou dans le matériau et le traitement thermique ? Existe-t-il des instruments de contrôle prêts à l'emploi capables de mesurer les dimensions critiques et les tolérances de forme et de position ? Combien d'heures la validation d'assemblage en petit lot peut-elle courir ? Les réponses à ces trois questions expliquent mieux le rythme réel de la substitution que n'importe quelle prévision de marché.
Tendance 4 : formation d'un écosystème de plateformisation, d'agilité et d'intelligence
Les trois premières tendances portaient sur la capacité d'une usine individuelle : l'IA permet à la machine de mieux juger, le jumeau numérique fait d'abord tourner le procédé dans le virtuel, la régionalisation raccourcit le rayon d'approvisionnement. La quatrième tendance change d'échelle — elle ne modifie pas la précision d'une machine-outil donnée, mais la manière dont les commandes arrivent, dont les capacités sont planifiées et à qui appartiennent les connaissances de procédé. McKinsey, dans « Fusionner les écosystèmes, embrasser l'intelligence : perspectives 2030 de l'industrie chinoise de la fabrication intelligente et de l'automatisation », décompose cette ligne en trois mots : plateformisation, agilité, intelligence. Dans le contexte de la fabrication automatisée de pièces de précision en 2026, ces trois mots correspondent à trois questions concrètes : comment planifier les capacités entre usines, comment changer rapidement de ligne pour de petits lots et une grande variété, et comment les paramètres de procédé convergent d'eux-mêmes.
Plateformisation : ordonnancement de la capacité et réutilisation des connaissances de procédé
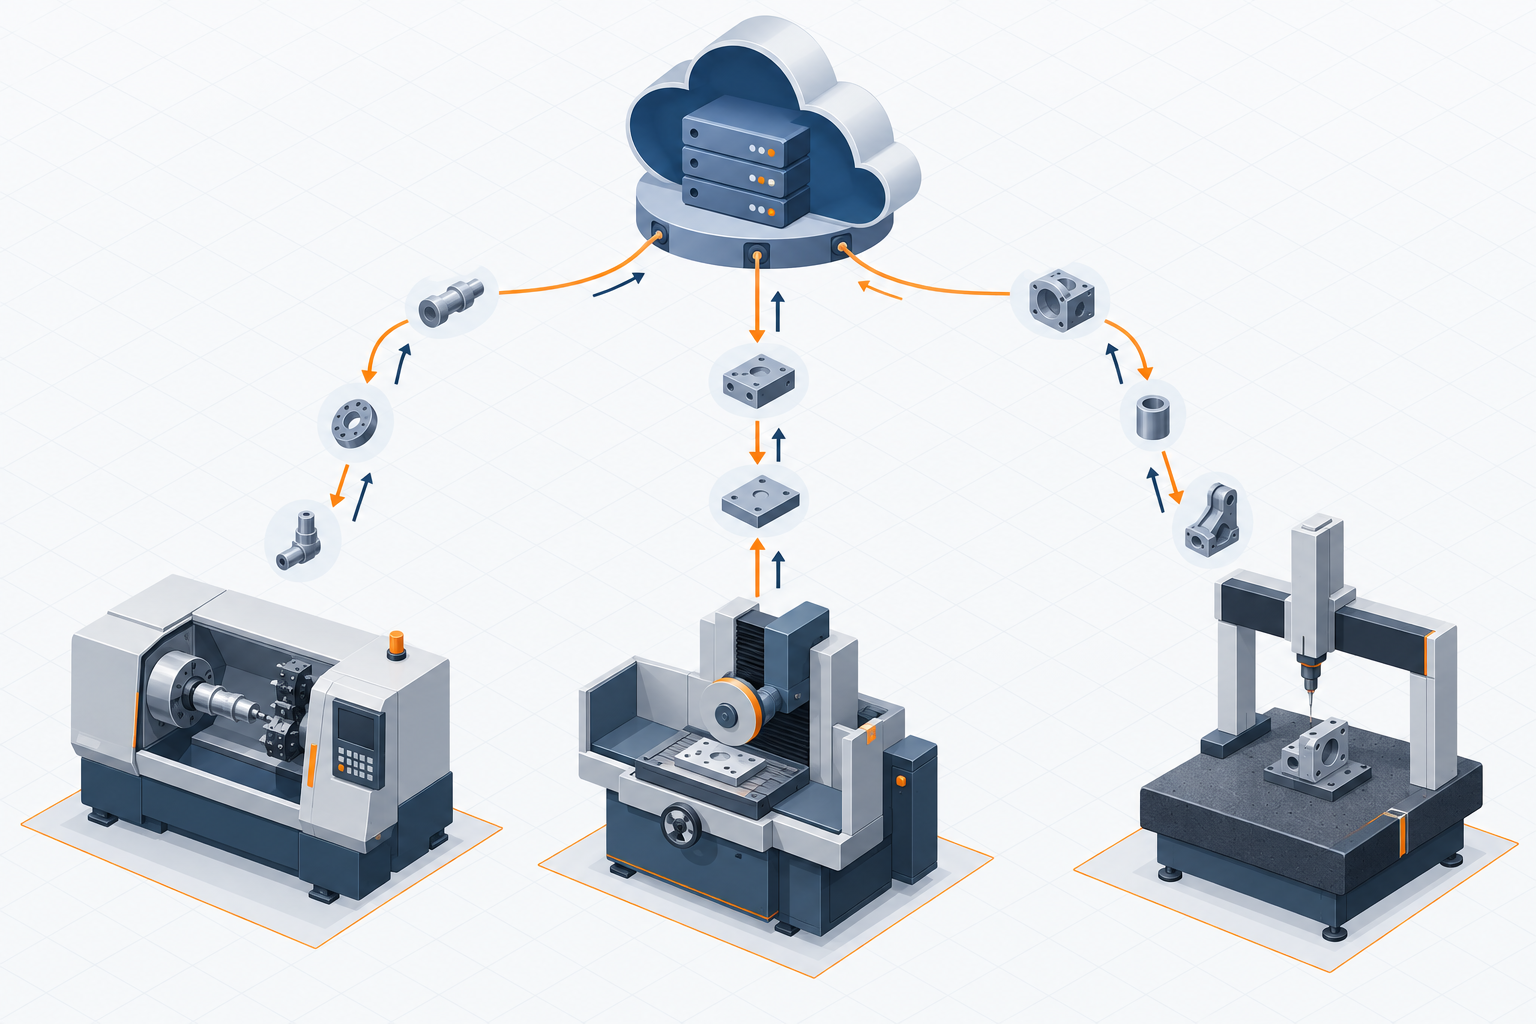
La capacité d'une usine a une limite physique. Une machine cinq axes ne dispose que d'un nombre donné d'heures de broche par jour ; une fois le planning rempli, impossible d'accepter davantage. La première chose que résout la plateformisation est de décomposer la demande en tâches de procédé ordonnançables, puis de les distribuer vers différents nœuds : certaines usines excellent dans le tournage d'arbres élancés, d'autres sont plus stables en rectification de planéité, d'autres encore ne font que le traitement de surface. La valeur de la plateforme industrielle Internet ici n'est pas un « tableau de bord connecté », mais de structurer les capacités de procédé — matériaux, plages de tolérance atteignables, dimensions maximales de pièce, moyens disponibles de traitement thermique et de contrôle — en champs interrogeables et appariables. Le client soumet un plan, la plateforme apparie les nœuds selon ces champs, au lieu de faire téléphoner un commercial un par un pour demander les délais.
La deuxième chose est plus discrète : la réutilisation des connaissances de procédé. Pour une même pièce en aluminium à paroi mince, l'usine A a dû ajuster trois fois son montage avant de maîtriser la déformation ; quand l'usine B reçoit une pièce similaire, peut-elle récupérer directement le trio « mode de bridage + paramètres de coupe + structure de support » ? Avant la plateformisation, ce type de connaissance restait enfermé dans l'expérience personnelle du compagnon chevronné, et disparaissait avec son départ. La plateformisation le transforme en modèles de fiches de procédé interrogeables : une nouvelle commande apparie d'abord des pièces historiques similaires, puis s'ajuste finement. C'est aussi pourquoi les automates virtuels (PLC virtualisés) et les grands modèles industriels sont si souvent évoqués — ils rendent les données historiques exploitables, au lieu de les laisser dormir sur un serveur.
Agilisation : la logique de changement de série pour le petit volume et la grande variété
La structure des commandes en fabrication de pièces de précision évolue. Le rythme d'itération en aval — robotique, équipements semi-conducteurs, instruments médicaux — s'accélère ; les tailles de lot passent de plusieurs milliers à quelques dizaines, voire quelques pièces, sans que la plage de tolérance ne se relâche. L'agilisation doit répondre à ceci : le temps de changement de série peut-il être ramené à un ordre de grandeur cohérent avec la taille du lot ? La pratique courante du secteur repose sur des montages modulaires et des systèmes de positionnement à zéro point, qui font passer le « réalignement » de l'échelle de l'heure à celle de la minute ; le préréglage des outils se fait hors machine, réduisant l'arrêt de broche ; les programmes sont modélisés, une nouvelle pièce ne modifiant que les paramètres géométriques sans toucher à l'ossature du procédé. Pris isolément, ces moyens ne sont pas nouveaux ; c'est leur combinaison qui fait l'agilité.
L'agilisation a aussi un préalable souvent négligé : le devis et la revue de procédé doivent être rapides. S'il faut deux jours d'évaluation DFM avant d'accepter une commande, l'agilité s'arrête dès le seuil. C'est aussi pourquoi la prise de commande via plateforme cloud et le devis assisté par IA sont mis en avant — en plaçant le jugement de fabricabilité en amont, dès la demande de prix, l'ingénieur ne traite que les pièces réellement ambiguës.
Intelligentisation : auto-optimisation des paramètres de procédé et prédiction de la qualité
La plateformisation et l'agilisation résolvent le « pouvoir prendre la commande et changer vite » ; l'intelligentisation résout le « produire de façon stable ». Dans la fabrication automatisée de pièces de précision, l'intelligentisation a des points d'application très concrets : les efforts de coupe, les vibrations, le courant de broche, la température sont acquis en temps réel, et un modèle juge si les paramètres actuels s'écartent d'une plage stable ; en cas d'écart, il ajuste finement l'avance ou la vitesse. La prédiction de la qualité est l'autre face — détecter à l'avance, à partir des signaux d'usinage, les prémices d'une dérive dimensionnelle, plutôt que d'attendre le rapport de mesure tridimensionnelle pour découvrir un dépassement de tolérance.
Il faut préciser les limites : l'efficacité de l'intelligentisation dépend de la qualité des données. Si la fréquence d'échantillonnage est insuffisante, si les étiquettes sont inexactes, si la couverture des conditions d'usinage est incomplète, la « prédiction » du modèle n'est pas fiable. La forme la plus réaliste en 2026 est donc la collaboration homme-machine — le modèle propose, l'ingénieur confirme, le système exécute, le résultat revient pour réentraînement. Compter sur un tout-automatique sans intervention pour les pièces de précision ne tient pas, pour la plupart des matériaux et des structures.
Trois impacts concrets sur la fabrication de pièces de précision
- Mode de prise de commande : passer d'un enchaînement séquentiel « devis commercial — revue ingénieur — ordonnancement » à une plateforme qui réalise d'abord l'appariement des capacités et un devis préliminaire, l'ingénieur se concentrant sur les pièces atypiques. Les commandes à petit volume et grande variété sont plus facilement captées.
- Logique de tarification : la structure de coûts passe d'une intensité de main-d'œuvre à une intensité d'équipement et de données. Les investissements initiaux dans la plateforme, la modularisation des montages et l'acquisition de données sont élevés, mais le coût marginal est faible ; le prix unitaire est donc plus sensible au volume et plus favorable aux petits lots.
- Rôle de l'ingénieur : les essais de paramètres répétitifs et les échanges d'ordonnancement sont absorbés par le système ; l'ingénieur consacre plus de temps à la conception de solutions de procédé, aux concepts de montage, aux moyens de contrôle et aux stratégies de mesure. Ceux qui savent rédiger des fiches de procédé ont au contraire une valeur accrue.
Pour être clair : cette tendance n'est pas « l'usine devient une société de logiciels », mais relier par les données des capacités, des expériences et des jugements dispersés. Pour l'acheteur, cela signifie obtenir plus tôt un retour sur la fabricabilité ; pour l'usine, cela signifie ne plus dépendre d'un seul atelier pour remplir les commandes. Pour déterminer quelles pièces de votre gamme en bénéficieront en premier, on peut partir de trois signaux : « le volume baisse-t-il, les changements de série sont-ils fréquents, la plage de tolérance se resserre-t-elle ». Pour voir d'abord sur quel type de trajectoire de procédé tombent vos pièces, vous pouvez vous référer à l'aperçu des capacités de fabrication, ou passer directement par le devis par dialogue IA pour une première évaluation de fabricabilité.
Impacts concrets des quatre grandes tendances sur la précision, les délais et la structure de coûts
Précision : passer de « l'expérience » aux « données », mais l'incertitude de mesure reste le plafond
Délai : ce qui est raccourci, c'est l'ordonnancement et la logistique, pas le temps de coupe
Structure de coûts : passage d'une intensité de main-d'œuvre à une intensité d'équipement et de données
Questions fréquentes : interrogations sur les tendances de la fabrication automatisée de pièces de précision en 2026
Les quelques questions ci-dessous sont celles que les lecteurs posent le plus souvent après les quatre premières sections d'analyse des tendances. Les réponses s'efforcent de rester sur les limites d'ingénierie, sans engagement de délai ni de prix.
Après la généralisation de l'automatisation pilotée par l'IA, la fabrication de pièces de précision a-t-elle encore besoin d'autant d'ingénieurs de procédé ?
La structure de la demande changera, le volume total ne diminuera pas nécessairement. La programmation assistée par IA, la prédiction de durée de vie des outils et l'optimisation de l'ordonnancement remplacent les calculs répétitifs et les essais-erreurs empiriques, mais la conception des montages d'usinage, la répartition des bandes de tolérance, la définition des gabarits de contrôle et l'analyse des causes racines des anomalies dépendent encore de l'humain. Les quelque 69 % d'installations intégrant l'automatisation par IA mentionnés dans l'article désignent une pénétration des outils, non une disparition des postes. L'évolution plus réaliste est la suivante : les ingénieurs passent de « calculer des paramètres » à « définir des règles, examiner les anomalies, gérer la qualité des données ».
Le jumeau numérique est-il réaliste pour les petites et moyennes entreprises d'usinage de précision ?
Il faut le considérer par niveaux. Le jumeau numérique au niveau de la ligne complète représente un investissement important ; pour les PME, il est généralement plus réaliste de commencer par la simulation d'une seule opération : faire d'abord passer les trajectoires d'outil, les paramètres de coupe et la déformation des pièces à parois minces dans un environnement virtuel, puis lancer la machine. Le taux d'adoption d'environ 46 % cité dans l'article est une mesure globale du secteur, et ne signifie pas que chaque entreprise atteint la même profondeur. Le critère de jugement est simple — la validation virtuelle permet-elle de réduire de manière stable le nombre d'essais de coupe et d'améliorer le taux de conformité de la première pièce ? Si oui, cela vaut la peine.
Quel est le plus grand obstacle d'ingénierie à la substitution par des produits nationaux ?
Ce n'est pas « peut-on le fabriquer », mais la cohérence entre les lots. Prenons l'exemple des vis à rouleaux planétaires : les entreprises japonaises et européennes détiennent ensemble environ 70 % de part, et la barrière réside dans l'accumulation à long terme en matériaux, traitement thermique, procédé de meulage et gabarits de contrôle. Atteindre la conformité sur une pièce isolée est relativement facile, mais maintenir la stabilité dans la bande de tolérance sur des lots consécutifs est difficile. La voie de substitution doit généralement s'accompagner de normes de contrôle à réception, de la validation d'une seconde source d'approvisionnement et d'un essai de production en petite série ; le cycle se compte en trimestres, et il ne faut pas juger du succès ou de l'échec sur un seul prototype.
Quelles catégories de composants ces quatre grandes tendances transformeront-elles en premier ?
Les catégories touchées en priorité sont celles à volume moyen, à exigences de précision élevées et à forte dépendance à la main-d'œuvre : réducteurs et vis à billes pour articulations de robots, pièces structurelles de capteurs, pièces structurelles de précision pour équipements semi-conducteurs, boîtiers et connecteurs de moteurs électriques pour les nouvelles énergies. Ces catégories présentent simultanément deux caractéristiques : un gain d'automatisation élevé et une forte demande de localisation. À l'inverse, pour les pièces unitaires, de très grande taille ou en matériaux extrêmes, l'expérience de procédé reste dominante à court terme.
Une fois ces tendances concrétisées, comment la logique de devis des pièces de précision va-t-elle évoluer ?
D'une estimation « au temps de travail » vers une estimation « aux données » : une fois le taux d'utilisation des équipements, le rendement, le nombre de changements de série et le coût de contrôle quantifiés, le devis se rapprochera davantage de la structure de coûts réelle. Le passage du taux d'utilisation des cellules entièrement automatiques de 40–50 % à 85–90 % mentionné dans l'article constitue précisément la base de cette logique. Mais pour une pièce donnée, il faut toujours revenir au plan, au matériau, à la zone de tolérance et aux moyens de contrôle pour calculer ; tout prix fourni par une plateforme n'est qu'un point de départ, pas un engagement.
Conclusion : les tendances ne sont pas des prédictions, ce sont des choix d'ingénierie déjà réalisés
Key takeaways
- La contradiction centrale de la fabrication de pièces de précision en 2026 est l'inadéquation entre l'explosion de la demande et le goulot d'étranglement de l'offre : la capacité de production des fabricants de robots en aval s'étend rapidement, tandis que le rendement et la capacité de production des composants essentiels tels que les réducteurs de précision, les vis à billes et les capteurs sont limités.
- L'automatisation pilotée par l'IA passe d'optionnelle à indispensable ; dans le secteur, environ 69 % des installations d'usinage ont déjà intégré l'automatisation par l'IA ; la maintenance prédictive peut réduire les temps d'arrêt jusqu'à environ 25 %, mais il faut d'abord résoudre la collecte de données et la capitalisation des connaissances de procédé.
- Le jumeau numérique et la validation virtuelle deviennent la norme dans la fabrication de précision, avec environ 46 % d'adoption dans le secteur ; la simulation peut réduire le temps d'essai de coupe d'environ 40 % et augmenter le taux d'utilisation des outils de plus de 20 %, à condition que le modèle soit calibré de manière réaliste.
- La régionalisation des chaînes d'approvisionnement et la substitution par des produits nationaux s'accélèrent : l'Asie-Pacifique représente environ 49 % de la demande mondiale d'usinage de précision, mais les composants haut de gamme tels que les vis à rouleaux planétaires restent dominés à environ 70 % par des entreprises japonaises et européennes.
- L'écosystème plateformisé, agile et intelligent prend forme : les entreprises leaders, via des plateformes cloud, des automates programmables virtualisés et de grands modèles industriels, concrétisent des environnements de production hautement augmentés par l'IA sur des opérations spécifiques.



