Hypothèse d'un carter de pompe à paroi mince : pourquoi la solution 3 axes bloque ici
Où réside exactement le « cinq » du 5 axes : la relation de mouvement de trois axes linéaires plus deux axes rotatifs
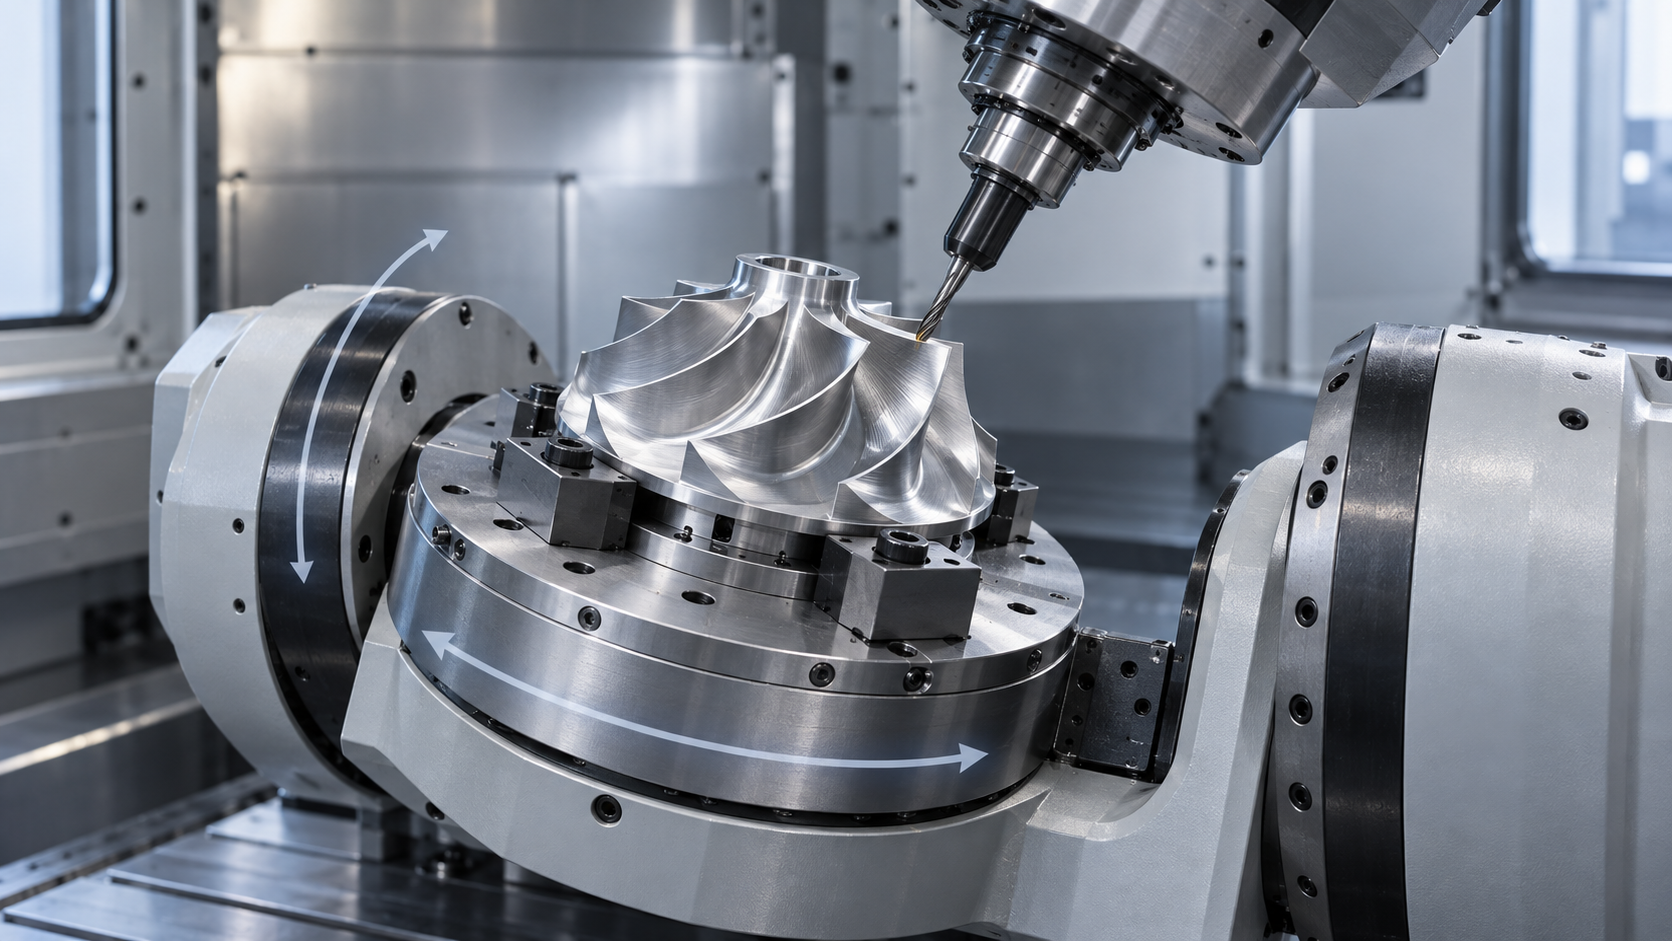
Décomposé, le 5 axes signifie trois axes linéaires plus deux axes rotatifs participant simultanément à la coupe. X, Y, Z déterminent la position de la pointe de l'outil dans l'espace, A, B, C déterminent l'orientation de l'outil ou de la pièce. La convention courante est : l'axe A tourne autour de l'axe X (inclinaison avant-arrière), l'axe B tourne autour de l'axe Y, l'axe C tourne autour de l'axe Z. Mais ce n'est pas une règle absolue — selon les fabricants et les structures, la dénomination et le sens positif des axes rotatifs peuvent varier ; avant la programmation, il faut vérifier la documentation de la machine et la définition du repère machine, sinon le code G post-traité aura une direction inversée.
Le 3 axes ne peut maintenir l'axe d'outil que parallèle à Z. Dès qu'une surface présente des parois latérales, des contre-dépouilles ou des cavités profondes, le porte-outil heurte la paroi, ou la fraise boule ne peut usiner qu'en contact ponctuel de la pointe, avec de mauvaises conditions de coupe. La valeur du 5 axes est de faire suivre l'orientation de l'axe d'outil à la normale de la surface : en surfaçage latéral, le flanc de l'outil épouse la surface, avec une vitesse linéaire uniforme et une faible hauteur de crête ; dans les cavités profondes, incliner le porte-outil pour éviter l'interférence. Ce n'est pas « le 5 axes est plus avancé », mais deux degrés de liberté rotatifs supplémentaires qui ouvrent l'accessibilité et les angles de coupe.
| Axe | Type | Définition courante | Rôle typique |
|---|---|---|---|
| X | Linéaire | Table/broche se déplace selon X | Positionnement en longueur |
| Y | Linéaire | Table/broche se déplace selon Y | Positionnement en largeur |
| Z | Linéaire | Broche monte/descend selon Z | Profondeur et direction de l'axe d'outil |
| A | Rotatif | Généralement autour de l'axe X | Inclinaison avant-arrière de la pièce/broche, usinage des faces latérales |
| B | Rotatif | Généralement autour de l'axe Y | La pièce/la broche pivote de gauche à droite |
| C | Rotation | Généralement autour de l'axe Z | Indexation rotative, usinage multi-faces |
La synchronisation repose sur la boucle fermée entre le contrôleur et les variateurs
Que les cinq axes bougent « en même temps » ne signifie pas que chacun bouge de son côté. Le contrôleur se charge de résoudre en temps réel l'interpolation multi-axes, garantissant que les axes linéaires et rotatifs coopèrent sur la même base temporelle ; les variateurs exécutent l'interpolation de mouvement, et les encodeurs renvoient la position réelle pour la correction en boucle fermée. Tout retard de retour, désadaptation de gain ou jeu inverse excessif sur un axe rotatif laissera des traces de surcoupe ou de sous-coupe sur la trajectoire synchronisée. C'est aussi pourquoi le cinq axes exige un cran de plus que le trois axes en matière de précision mécanique, d'étalonnage et de contrôle thermique — l'erreur ne provient plus d'un seul axe, mais de la relation de synchronisation entre les axes.
La structure de la machine détermine l'accessibilité et la rigidité : comment choisir entre Head/Head, Head/Table et Table/Table
La recommandation habituelle est la suivante : pour les pièces lourdes et les grands contours, choisir la rotation de la table ; pour les pièces légères et les surfaces complexes, choisir l'oscillation de la tête de broche. Cette règle tient pour la plupart des pièces de petite et moyenne taille, mais elle échoue sur les pièces très grandes, très lourdes ou élancées — la capacité de charge de la table, l'inertie de rotation et la déformation thermique deviennent des goulots d'étranglement, et la précision d'oscillation diminue au contraire. Examinons ci-dessous les structures courantes une par une.
Trois structures de base : l'oscillation est-elle placée sur la broche ou sur la table
Selon la position de support des deux axes rotatifs, on distingue généralement trois catégories : tête de broche/tête de broche (Head/Head), tête de broche/table (Head/Table), table/table (Table/Table). Le type à tourillon (Trunnion) a généralement l'axe A autour de X et l'axe C autour de Z, et constitue une variante de Head/Table ou Table/Table ; le type rotatif-rotatif (Rotary-Rotary) a souvent l'axe B autour de Y et l'axe C autour de Z. La dénomination se réfère au manuel de la machine, car elle peut différer d'un fabricant à l'autre.
| Head/Head | Les deux axes rotatifs sont du côté de la broche | Surfaces complexes de petite et moyenne taille, cavités de moules, roues à aubes | Lorsque la pièce est lourde et que la table ne bouge pas, la rigidité d'oscillation de la broche diminue à mesure que le porte-à-faux augmente ; risque de broutage dans les conditions de forte coupe |
| Head/Table | Un axe sur la broche, un axe sur la table | Caissons de taille moyenne, pièces à caractéristiques multi-faces, boîtiers avec contre-dépouille | La capacité de charge et l'inertie de rotation de la table deviennent la limite supérieure ; la précision de positionnement diminue lors de la rotation de très grandes pièces |
| Table/Table (y compris type à tourillon) | Les deux axes rotatifs sont sur la table | Pièces lourdes, grands contours, pièces de cadre nécessitant un usinage multi-faces | Lorsque la pièce est très lourde ou excentrée, la charge d'asservissement et la dérive thermique s'aggravent ; les pièces élancées se déforment facilement en rotation |
| Type rotatif-rotatif | Double rotation de la table | Caractéristiques composites de corps de révolution, surfaces nécessitant une interpolation cinq axes continue | Hauteur de bridage limitée ; l'angle accessible de l'outil est contraint par la géométrie de la structure |
Quand « pour les pièces lourdes, choisir la rotation de la table » échoue
Signaux de détection : après le montage de la pièce sur la table, le courant de l'axe rotatif augmente nettement, le jeu inverse s'accroît, des marques de vibration périodiques apparaissent sur la surface usinée, ou la position de la première pièce dans la direction de rotation est hors tolérance. Si l'on continue alors à suivre la recommandation habituelle, le taux de bonnes pièces chutera. Choix plus sûr : décomposer la pièce en modules pouvant être montés sur une petite table, ou passer à une structure à portique, à un montage à indexation, à des bridages multiples avec unification des références ; pour les très grandes pièces, confirmer d'abord les limites de capacité de charge et d'inertie de rotation de la table, avant de parler d'interpolation cinq axes.
Du CAO au code G : pourquoi l'étape de programmation et de simulation est la plus susceptible de déraper
La méthode habituelle est la suivante : récupérer le modèle 3D, le confier au CAM pour générer les trajectoires d'outil, post-traiter pour produire le code G, puis usiner sur la machine. En trois axes, cela fonctionne généralement sans problème. Le cinq axes allonge cette chaîne de deux maillons — le post-traitement et la simulation de machine — et ce sont précisément les deux endroits que les débutants sautent le plus souvent et que les experts n'osent le moins négliger. Les dérapages se produisent rarement au moment de la coupe, mais plutôt lors du transfert de fichiers et de la définition des systèmes de coordonnées.
Les sept nœuds de la chaîne de fabrication : lequel est le plus fragile
Sur cette chaîne, le post-traitement est le maillon le plus sous-estimé. Pour un même fichier de positions d'outil, si l'on change pour une machine cinq axes de structure différente, le post-traitement doit être refait ; en réutilisant directement un ancien post-traitement, si la direction des axes rotatifs ou la longueur d'oscillation ne concordent pas, au mieux il y a surcoupe, au pire une collision avec la broche. Le signal de jugement est direct : si dans la simulation le mouvement des axes rotatifs est opposé à l'attendu, ou si la trajectoire de la pointe d'outil présente un décrochement aux points d'inversion, il s'agit probablement d'un problème de paramètres de post-traitement, et non d'un problème de stratégie de CAM.
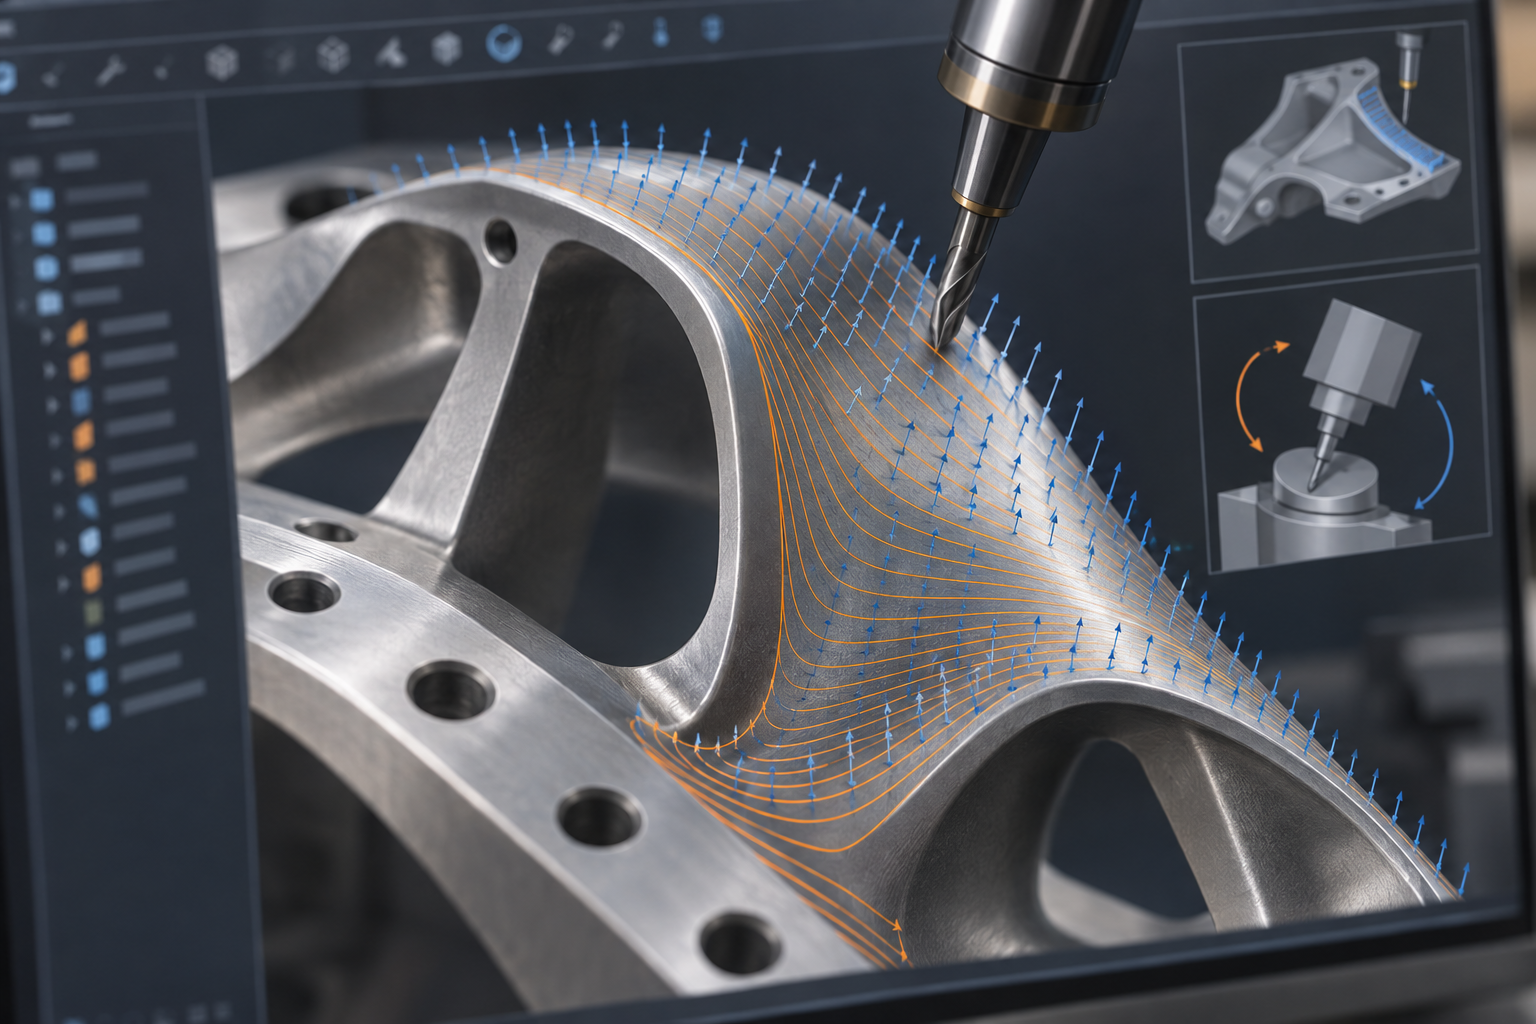
Le choix plus sûr n'est pas d'acheter un CAM plus cher, mais de traiter la simulation et le contrôle de la première pièce comme un processus obligatoire, sans les sauter sous prétexte d'un délai serré. Une stratégie de programmation plus prudente (par exemple privilégier le fraisage latéral, limiter les angles d'oscillation extrêmes) ralentira le temps de cycle, mais augmentera le taux de réussite de la première pièce. À l'inverse, si la pièce est assez simple pour être réalisée en trois axes avec un seul retournement, l'investissement dans la programmation cinq axes sera difficile à amortir — c'est en soi une limite.
Conditions limites où les pratiques habituelles échouent : parois minces, cavités profondes, matériaux difficiles à usiner, petites séries
« Un seul serrage accumule moins d'erreurs, donc le 5 axes est plus stable » — cette affirmation tient pour la plupart des pièces à parois moyennes ou épaisses et à tolérance moyenne. Mais l'appliquer comme règle générale aux parois minces, cavités profondes, matériaux difficiles à usiner et petites séries donne souvent l'inverse : le nombre de serrages diminue, mais la déformation, le broutement, l'interférence du porte-outil et l'amortissement de la programmation deviennent les contradictions principales. Ci-dessous, décomposition point par point selon « pratique courante — limite de défaillance — signal de détection — choix plus stable ».
Pièces à parois minces : le problème de rigidité ne disparaît pas parce qu'on serre moins
La pratique courante est « passer au 5 axes, un seul serrage, fraiser toutes les faces en finition ». Exception : pour les pièces caisson dont l'épaisseur de paroi est proche du diamètre de l'outil et avec un grand porte-à-faux, la variation d'orientation de l'outil lors de l'inclinaison 5 axes modifie la direction de la force de coupe ; la paroi mince fléchit à l'endroit de plus faible rigidité normale, puis revient après le passage de l'outil, et la tolérance d'épaisseur de paroi ainsi que la planéité dépassent toutes deux les limites.Signal de détection : écart d'épaisseur entre le milieu et la base de la paroi supérieur à la moitié de la tolérance du plan, rebond de planéité constaté après re-mesure en finition, apparition de marques de vibration régulières en surface. Choix plus stable : laisser d'abord 0,3–0,5 mm de surépaisseur pour une semi-finition, soutenir la face avec un support ou un remplissage à bas point de fusion / un contre-appui en plâtre, puis finir ; si nécessaire, passer à un enlèvement symétrique de matière avec passes légères par couches. Si le plan ne précise pas d'exigence de bossage de bridage ou de contre-appui, confirmer avec le bureau d'études si cela est autorisé.
Cavités profondes : le 5 axes peut s'incliner, mais cela ne signifie pas que le porte-outil peut y entrer
La pratique courante est « utiliser l'inclinaison 5 axes pour éviter les obstacles et fraiser en une passe la paroi interne de la cavité profonde ». Exception : lorsque le rapport profondeur de cavité / largeur d'ouverture est grand et que le rayon d'angle de fond est petit, l'inclinaison fait que le porte-outil ou le nez de broche touche d'abord la paroi opposée, et l'angle accessible se bloque. La valeur empirique courante du rapport longueur/diamètre dans l'industrie est plus stable en dessous de 3–4 fois ; au-delà, la probabilité de repoussement de l'outil, de marques de vibration et d'ébréchure augmente nettement, et il faut confirmer par simulation selon la forme réelle du porte-outil.Signal de détection : la simulation signale une interférence, des marques de repoussement apparaissent à une profondeur fixe en usinage réel, la surface s'améliore immédiatement après passage à un outil de même diamètre mais à porte-à-faux plus court. Choix plus stable : réduire le porte-à-faux de l'outil, utiliser une rallonge par couches uniquement pour l'ébauche, passer en finition à une fraise boule de petit diamètre orientable en acceptant davantage de passes ; la correspondance entre le rayon de fond de cavité et le rayon de l'outil doit être confirmée au stade du plan.
Matériaux difficiles à usiner : l'inclinaison maintient la largeur de coupe, mais le refroidissement et la dérive thermique doivent suivre
La pratique courante est « pour le titane et les superalliages, utiliser l'inclinaison 5 axes pour que la fraise boule coupe sur le rayon efficace, avec une largeur de coupe stable et une longue durée de vie de l'outil ». Exception : ces matériaux conduisent mal la chaleur, le liquide de refroidissement atteint difficilement la zone de coupe après inclinaison, et avec un programme long en coupe continue, la dérive thermique de la broche et de la pièce annule le gain de précision apporté par l'inclinaison.Signal de détection : dérive dimensionnelle unidirectionnelle après deux heures de coupe continue, arête rapportée sur la pointe de l'outil, dégradation du Ra. Choix plus stable : refroidissement interne haute pression, pauses par segments pour laisser l'outil se reposer, et si nécessaire mesure sur machine pour compensation ; séparer ébauche et finition, laisser la machine se stabiliser thermiquement avant la finition. La question de savoir si le 5 axes vaut la peine dépend de si la pièce a réellement des surfaces ou des contre-dépouilles accessibles seulement par inclinaison, et non du matériau lui-même.
Petites séries : le seuil critique où l'amortissement de la programmation et du montage n'est pas rentable
La pratique courante est « même en petite série, passer au 5 axes pour économiser les serrages ». Exception : lorsque la quantité n'est que de quelques pièces et que la géométrie est un simple prisme, le temps de travail pour les stratégies multi-axes en FAO 5 axes, le post-traitement et la simulation de collision peut coûter plus cher que plusieurs serrages en 3 axes, avec un risque plus élevé sur la première pièce.Signal de détection : dans le devis, la part de la programmation et de la simulation nettement supérieure au temps de coupe, modifications répétées des trajectoires sur la première pièce. Choix plus stable : valider d'abord en 3 axes avec des mors doux dédiés ou un montage en cornière, puis passer au 5 axes seulement s'il existe réellement des contre-dépouilles ou des exigences de positionnement multi-faces ; inscrire les références et les positionnements critiques dans le cahier des charges techniques pour réduire les allers-retours.
| Scénario | Règle courante | Limite de défaillance | Signal de détection | Choix plus stable |
|---|---|---|---|---|
| Caisson à parois minces | Finition de toutes les faces en un seul serrage | Épaisseur de paroi ≈ diamètre d'outil, grand porte-à-faux, l'inclinaison modifie la direction de la force de coupe | Écart d'épaisseur entre milieu et base de paroi supérieur à une demi-tolérance, rebond de planéité | Laisser de la surépaisseur pour semi-finition, contre-appui, enlèvement symétrique par couches légères |
| Cavité profonde à ouverture étroite | Inclinaison pour éviter les obstacles et fraiser toute la paroi interne en une passe | Rapport profondeur de cavité / ouverture grand, interférence du porte-outil ou du nez de broche | La simulation signale une interférence, marques de repoussement à profondeur fixe | Réduire le porte-à-faux, ébauche par couches avec rallonge, finition avec fraise boule de petit diamètre |
| Titane / superalliages | Inclinaison pour maintenir la largeur de coupe efficace | Refroidissement difficile à atteindre, dérive thermique sur programme long | Dérive dimensionnelle unidirectionnelle après coupe continue, arête rapportée | Refroidissement interne haute pression, pauses par segments, compensation par mesure sur machine |
| Pièce unique / quelques pièces | Passer au 5 axes même en petite série | Temps de programmation et de simulation supérieur au temps de coupe | Part de programmation élevée dans le devis, modifications répétées des trajectoires sur la première pièce | Valider d'abord en 3 axes + montage dédié, passer au 5 axes seulement si le besoin est réel |
Ce tableau ne juge pas « si c'est faisable », mais « si cela vaut la peine de le faire selon la pratique courante ». Lorsqu'une pièce cumule deux limites ou plus, il est conseillé de suivre d'abord le choix plus stable, puis d'évaluer une montée en gamme. Si le plan ne précise pas que le contre-appui, le bossage de bridage ou l'usinage par segments sont autorisés, ne pas les ajouter de sa propre initiative par défaut ; il faut confirmer avec le bureau d'études.
Contrôle et réception : une précision de positionnement élevée ne signifie pas que la pièce est conforme
Le piège le plus courant en parcourant les catalogues est de prendre la précision de positionnement et la répétabilité de la machine pour critère de conformité de la pièce. Ce sont des indicateurs d'équipement : mesurés à vide, à température constante, en déplacement manuel sur un seul axe. La conformité de la pièce dépend de la tolérance de profil, de la tolérance de position, de la rugosité de surface et autres exigences du plan, avec entre les deux l'outil, le montage, la déformation thermique et les erreurs des axes rotatifs. Dans l'industrie, les configurations hautes performances courantes affichent une précision de positionnement nominale de l'ordre de ±0,001 mm, les configurations standard de l'ordre de ±0,005 mm, avec une répétabilité d'environ ±0,0005 à ±0,002 mm — c'est une plage de configuration typique, à confirmer par le rapport de mesure réel de la machine, et non à transposer directement sur la tolérance de la pièce.
Logique de contrôle : définir d'abord la référence, puis parler des moyens
La pratique courante est de passer la première pièce à la machine à mesurer tridimensionnelle et de vérifier un rapport dimensionnel complet. Mais il y a deux conditions limites : premièrement, si la référence elle-même n'est pas clairement définie, le résultat de mesure ne peut pas être aligné sur le plan — surtout pour les pièces à caractéristiques multi-faces, car la référence dérive selon l'état de montage ; deuxièmement, une pièce à paroi mince mesurée à l'état libre se détend après démontage du montage, et les dimensions mesurées ne correspondent pas à l'état assemblé. Choix plus sûr : inscrire la référence, l'état de contrôle (état libre ou état contraint), le contrôle par échantillonnage ou à 100 % dans le plan ou l'accord technique, sans laisser l'inspecteur juger sur place.
La mesure sur machine convient à la compensation en cours de processus : après avoir mesuré l'écart, on réécrit la correction d'outil, ce qui limite la dérive thermique et l'accumulation de l'usure de l'outil. Mais elle ne peut pas remplacer le contrôle final — lorsque le système de coordonnées de la machine ne coïncide pas avec la référence de mesure, les données sur machine ne peuvent servir qu'à la tendance, pas de base à la réception. Le signal typique d'une précision insuffisante des axes rotatifs est : pour une même caractéristique mesurée à plusieurs angles A/C, la dispersion de la tolérance de position est nettement supérieure à celle de la direction des axes linéaires ; le signal de dérive thermique est une dérive lente et unidirectionnelle de la tolérance de profil après un certain temps d'usinage, qui revient après arrêt et refroidissement puis nouvelle mesure.
| Déduire la tolérance de la pièce à partir de la précision de positionnement de la machine | Paroi mince, fort porte-à-faux, matériaux difficiles à usiner | Dispersion de la tolérance de profil, forte fluctuation de Ra | Laisser un surépaisseur selon la tolérance du plan, mesurer la première pièce à la machine tridimensionnelle |
| Libérer la série dès que la première pièce est conforme | Usinage de longue durée, usinage continu | Dérive unidirectionnelle des dimensions dans le temps | Mesure sur machine pour compensation en cours de processus, contrôle par échantillonnage périodique |
| Mesure à l'état libre | Pièces à paroi mince, sujettes au retour élastique | Variation des dimensions après démontage du montage | Convenir d'une mesure à l'état contraint, ou indiquer le montage de mesure |
| Ne mesurer que la direction des axes linéaires | Faces multi-angles, caractéristiques impliquant les axes rotatifs | Dispersion de la tolérance de position selon l'angle | Mesurer en complément le positionnement et la répétabilité des axes rotatifs |
La conséquence pour l'achat tient en une phrase : préciser la méthode de contrôle, la référence et le taux d'échantillonnage est plus utile que d'écrire « précision conforme » dans le contrat. Le cinq axes réduit le nombre de prises, ce qui diminue effectivement le nombre de changements de référence, mais à condition que la référence de la première pièce et la référence de réception soient clairement définies — sinon le gain d'une seule prise sera annulé lors de la réception par les contestations liées au remontage.
Quand ne pas passer au cinq axes : une liste de critères pour l'ingénierie et les achats
Les sections précédentes expliquaient ce que le cinq axes peut faire. Cette section prend le contre-pied : quelles pièces deviennent plus chères, plus lentes et plus instables en cinq axes. La recommandation habituelle est « géométrie complexe, donc cinq axes », mais cette règle échoue dans les cas de faible tolérance, sans contre-dépouille et de prototype unitaire — le surcoût ne permet pas d'acheter la précision ou le temps de cycle correspondants.
Posez d'abord ces cinq questions, puis décidez si le cinq axes est nécessaire
- Le trois axes avec plusieurs prises peut-il atteindre la conformité ? Si toutes les faces de la pièce sont planes, avec des trous, et une tolérance de position de l'ordre de ±0,05 mm, le trois axes avec montage dédié suffit souvent, et l'investissement de programmation du cinq axes n'est pas rentabilisé.
- Y a-t-il réellement une contre-dépouille, une cavité profonde ou une surface continue ? Sans contre-dépouille, si la surface n'est qu'un simple chanfrein, l'avantage d'accessibilité du cinq axes ne sert à rien.
- La série permet-elle d'amortir la programmation et le montage ? Pour une pièce unique ou un prototype de trois à cinq pièces, le temps de stratégie multi-axes en CAM et de post-traitement représente une part élevée, ce qui augmente nettement le prix unitaire.
- Le matériau exige-t-il vraiment une orientation d'outil pour maintenir la stabilité de coupe ? Pour les matériaux difficiles à usiner comme les alliages de titane, les superalliages réfractaires, les aluminiums à haute teneur en silicium, le cinq axes permet de maintenir la largeur de coupe et le refroidissement, le gain est réel ; pour l'aluminium ordinaire, l'intérêt est limité.
- Le site dispose-t-il d'un post-traitement, d'une simulation de collision et d'opérateurs expérimentés ? Acheter la machine ne signifie pas pouvoir produire, les erreurs de post-traitement et les interférences sont des points d'échec courants.
Si plus de deux de ces cinq questions reçoivent une réponse « non », il faut généralement évaluer d'abord le trois axes avec plusieurs prises, ou passer à un autre procédé (pliage-soudage de tôle, usinage de finition après coulée, validation de forme par moule de prototypage). Cela ne signifie pas que le cinq axes est mauvais, mais que le gain du cinq axes vient de « résoudre une géométrie complexe en une seule prise » ; quand la géométrie n'est pas complexe, le gain disparaît.
| Facteur déterminant | Ordre de grandeur courant dans l'industrie | Quand cela devient une charge |
|---|---|---|
| Équipement et maintenance | Centre d'usinage cinq axes couramment dans la plage de 200 000 à 800 000 USD, davantage pour les configurations haut de gamme | Lorsque les commandes sont discontinues et le taux d'utilisation des équipements faible, l'amortissement est réparti sur chaque pièce |
| Programmation CAM | La stratégie multiaxe, le post-traitement et le temps de simulation dépassent largement ceux d'un 3 axes | Le moins rentable pour les pièces unitaires, les petites séries et les géométries simples |
| Opérateurs qualifiés | Dans le secteur, un cycle de formation de 3 à 6 mois est courant | La stabilité diminue en cas de fort turnover et de production en équipe de nuit |
| Fixations et contrôle | Fixation dédiée + contrôle de la première pièce par MMT | Inutile pour les pièces à faible tolérance, l'investissement devient un coût pur |
En combinant les points ci-dessus : pièces prismatiques simples, faible tolérance, prototype unitaire, caractéristiques multi-faces sans contre-dépouille, ces quatre catégories privilégient le 3 axes ou un procédé alternatif ; ce n'est que si au moins un des trois critères — complexité géométrique, difficulté du matériau, exigence de tolérance — bloque réellement le 3 axes que le 5 axes devient rentable. Pour une pièce précise, vous pouvez d'abord envoyer le plan à Capacités d'usinage CNC pour comparer avec la plage de procédés, puis décider s'il faut passer au 5 axes, afin d'éviter de payer pour une accessibilité inutile.
Questions fréquentes : le 5 axes convient-il aux petites séries, la précision est-elle forcément plus élevée, où réside la difficulté de programmation
Les sections précédentes ont détaillé les conditions limites ; nous répondons ici aux questions les plus fréquentes des acheteurs et des ingénieurs. Toutes les réponses comportent des prémisses : le 5 axes n'est pas une solution universelle, et plus cher ne signifie pas plus adapté.
Le 5 axes convient-il aux petites séries ? Vaut-il la peine pour une pièce unique ou quelques pièces ?
Cela dépend de la géométrie de la pièce. Si le 3 axes nécessite trois à quatre montages, avec un recalage des références à chaque montage, le 5 axes mérite davantage d'être envisagé en petite série — moins de montages, donc moins d'erreurs cumulées et de temps de recalage. Mais si la pièce est un prisme simple à tolérance large, la programmation et l'amortissement des fixations du 5 axes ne s'équilibrent pas, et le 3 axes, la tôlerie ou l'impression 3D peuvent être plus rentables. Signal de décision : plus de trois montages, ou présence de contre-dépouilles et de caractéristiques multi-faces, pour entrer dans le champ des candidats au 5 axes.
La précision du 5 axes est-elle forcément supérieure à celle du 3 axes ?
Pas nécessairement. La précision de positionnement et la répétabilité de la machine sont des caractéristiques de l'équipement ; la conformité de la pièce dépend de la profilométrie, de la position et de la rugosité de surface. L'avantage du 5 axes réside dans la réduction des erreurs de changement de référence grâce à un seul montage, mais si la précision des axes rotatifs est insuffisante, si la dérive thermique n'est pas compensée ou si le post-traitement est erroné, le résultat peut être moins bon qu'une solution 3 axes stable. Dans le secteur, les configurations hautes performances courantes ont une précision de positionnement de l'ordre de ±0,001 mm, les configurations standard de l'ordre de ±0,005 mm, avec une répétabilité d'environ ±0,0005–0,002 mm, mais il ne s'agit que de plages typiques ; se référer aux spécifications de la machine et au rapport de réception.
Où réside exactement la difficulté de la programmation 5 axes ? Quelle différence avec le 3 axes ?
La difficulté ne réside pas dans une seule trajectoire d'outil, mais dans le contrôle de l'orientation de l'outil en interpolation multiaxe, le post-traitement et la simulation de collision. Le 3 axes ne considère que les avances dans trois directions ; le 5 axes doit en plus gérer la course des axes rotatifs, l'interférence entre le porte-outil et la pièce, ainsi que les différences de post-traitement selon les structures de machine. Un mauvais choix de stratégie CAM (surfaçage latéral, fraisage à secteur constant, perçage composé) entraîne au mieux des marques de raccord visibles, au pire une collision. En cas de compétence de programmation insuffisante, une stratégie conservatrice allonge le temps de cycle et annule l'avantage d'efficacité du 5 axes.
Pourquoi un centre d'usinage 5 axes est-il cher ? Comment évaluer le retour sur investissement ?
Les facteurs de coût sont principalement l'équipement et la maintenance, la programmation CAM, les opérateurs qualifiés et le cycle de formation. La fourchette de prix courante dans le secteur est d'environ 200 000 à 800 000 USD, les configurations haut de gamme pouvant dépasser 1 000 000 USD, mais ce n'est qu'une référence, hors fixations, outils et logiciels. Le délai de retour dépend de la structure des commandes et du taux d'utilisation de l'équipement ; on cite souvent 2 à 3 ans, mais ce chiffre ne tient pas si les commandes sont insuffisantes ou si les pièces ne conviennent pas au 5 axes. Avant l'achat, vérifiez d'abord : la géométrie de la pièce nécessite-t-elle réellement le 5 axes, et non l'achat « pour avoir cette machine ».
À quoi faut-il faire attention pour le contrôle et la réception en usinage 5 axes ?
Inscrivez la méthode de contrôle, les références et les critères de réception dans le plan ou l'accord technique. Pour la première pièce, il est recommandé de mesurer par MMT les contours et caractéristiques de position clés ; en série, effectuez des contrôles par échantillonnage par MMT ou des mesures sur machine pour la compensation en cours de processus. Veillez à distinguer la précision de l'équipement de celle de la pièce : une précision de positionnement élevée de la machine ne garantit pas la conformité de la pièce. L'insuffisance de précision des axes rotatifs et la dérive thermique se révèlent souvent après un usinage prolongé ; le contrôle doit être effectué dans des conditions stables, en enregistrant la température ambiante.
Key takeaways
- Déterminez d'abord si la pièce présente des contre-dépouilles, des cavités profondes ou des caractéristiques multi-faces, puis décidez si le 5 axes est nécessaire ; une « belle surface » ne constitue pas à elle seule une raison.
- Le gain du 5 axes vient de la réduction du nombre de montages, au prix d'investissements en programmation, simulation et fixations ; en petite série, calculez d'abord l'amortissement, ne présumez pas que le 5 axes est plus économique.
- Pour les pièces à parois minces, n'utilisez pas le 5 axes pour « usiner à grande vitesse et faible passe » ; vérifiez d'abord le support de la fixation et la rigidité des axes rotatifs, sinon les vibrations seront amplifiées plutôt que réduites.
- Pour les matériaux difficiles à usiner, le préalable au 5 axes est que l'outil maintienne une largeur de coupe stable et un refroidissement adéquat, sinon changer d'axe ne fait que changer la direction du broutement.
- Lors de la réception, intégrez la profilométrie, la position et la rugosité de surface au plan de contrôle ; une précision de positionnement élevée de la machine ne garantit pas la conformité de la pièce.



