La question soulevée par un plan de chambre : pourquoi les chambres à semi-conducteurs sont difficiles à usiner
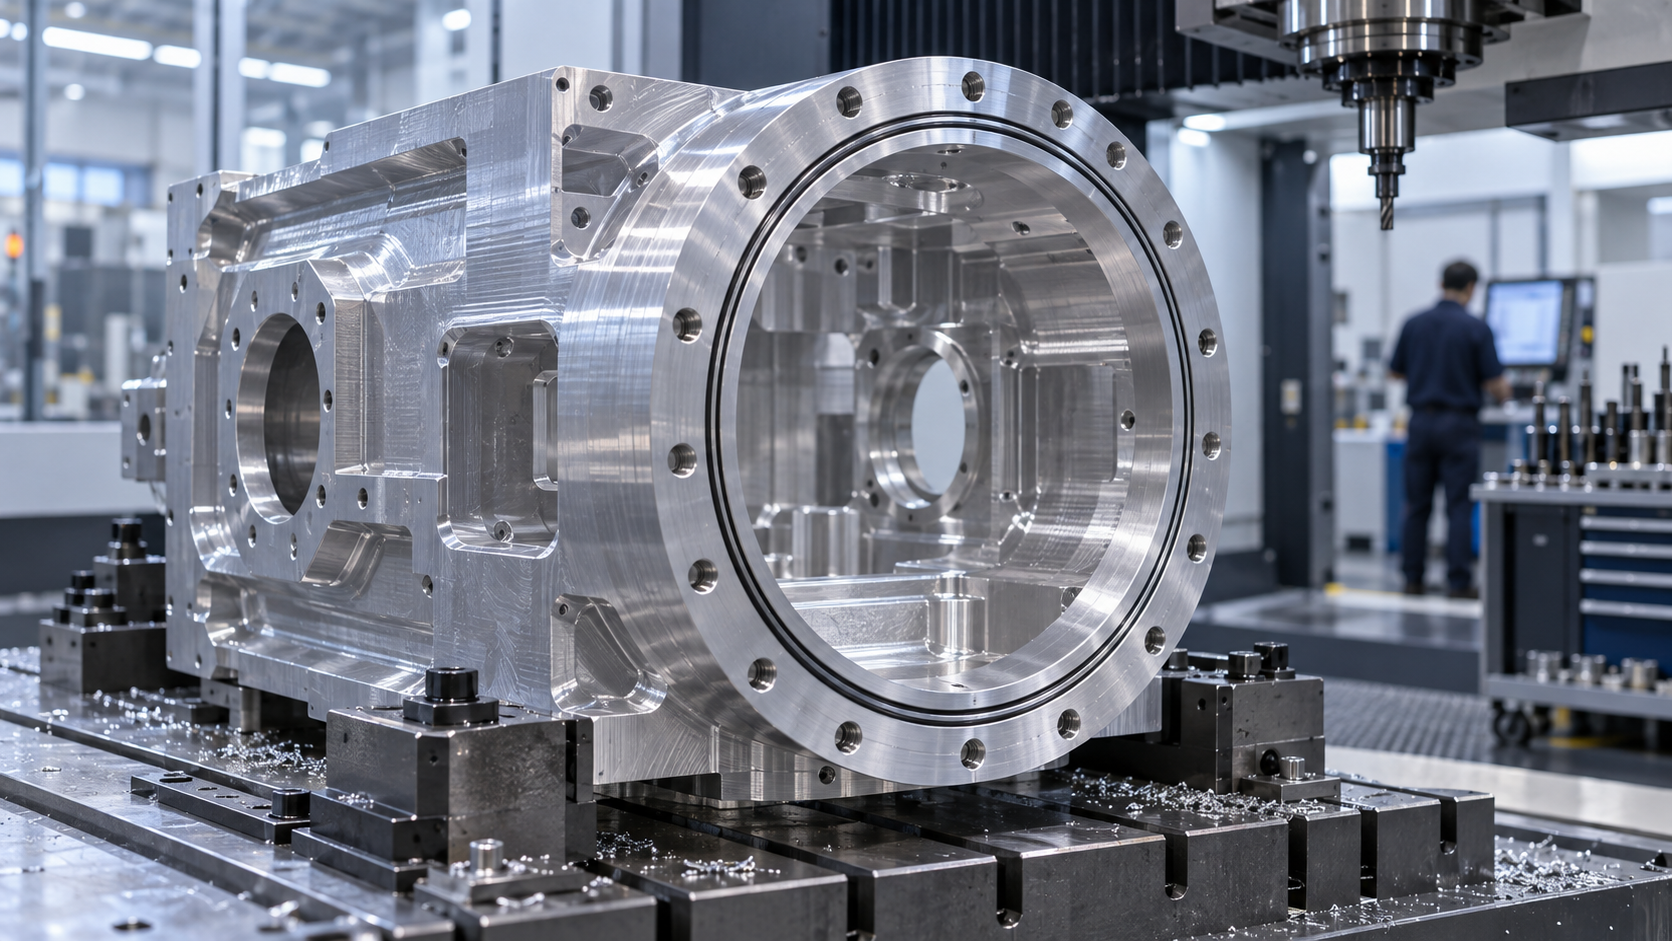
Ce plan est arrivé mardi après-midi sur le bureau de Lao Zhou, le technicien de procédé. Le nom de la pièce indiquait « couvercle supérieur de chambre de gravure », matériau 6061-T6, dimensions extérieures d'environ 320×280×90 mm, l'intérieur de la chambre étant une cavité profonde étagée, avec une couronne de 24 trous taraudés M6 sur la face de bride et deux gorges d'étanchéité à l'intérieur. Les exigences en bas à droite du plan n'étaient pas indulgentes : surface de la cavité interne Ra 0,4 μm, planéité de la bride 0,02 mm, dimensions non cotées selon les tolérances générales, mais la tolérance sur la largeur de la gorge d'étanchéité était donnée à +0,02/0. Le client avait ajouté en remarque : « La surface ne doit présenter ni rayure, ni bavure, ni particule résiduelle. »
Lao Zhou ne s'est pas empressé de chiffrer. Il a d'abord replacé ce plan à sa juste place — dans le flux de fabrication des plaquettes. Préparation du wafer, transfert de motif, dopage des matériaux, dépôt, gravure, encapsulation : parmi ces étapes, la gravure et le dépôt s'effectuent tous deux dans une chambre fermée. La chambre est le contenant du procédé : le gaz entre par l'orifice d'admission, réagit à la surface du wafer, et les sous-produits sont évacués. La forme de la surface interne, la rugosité et l'étanchéité de la chambre déterminent directement si le flux de gaz est uniforme, si le plasma est stable et si des particules tombent. Le seuil de l'usinage de précision des chambres à semi-conducteurs ne réside donc pas dans « peut-on la fraiser », mais dans si, une fois usinée, elle peut encore servir d'environnement de procédé conforme.
Cela entraîne quatre difficultés incontournables. Parois minces sujettes à la déformation — pour alléger et conduire la chaleur, les parois latérales de la chambre ne font souvent que 5 à 8 mm ; un serrage puis un desserrage en ébauche libèrent les contraintes et la face de bride se voile. Cavité profonde difficile à évacuer les copeaux — la profondeur de la cavité interne représente plusieurs fois le diamètre de l'outil, les copeaux ne peuvent pas sortir, et dès que l'outil s'arrête, il y a bourrage et ébréchage. Exigences élevées sur les faces d'étanchéité — dès qu'une gorge d'étanchéité ou une face de bride présente une trace de reprise ou un défaut de planéité, le taux de fuite sous vide après assemblage devient impossible à maîtriser. La propreté ne peut pas être rattrapée après coup — une fois les particules incrustées dans la surface, le nettoyage ultérieur les élimine difficilement.
Quels équipements sont nécessaires pour l'usinage de précision des chambres : liste des équipements, du 5 axes au fil lent
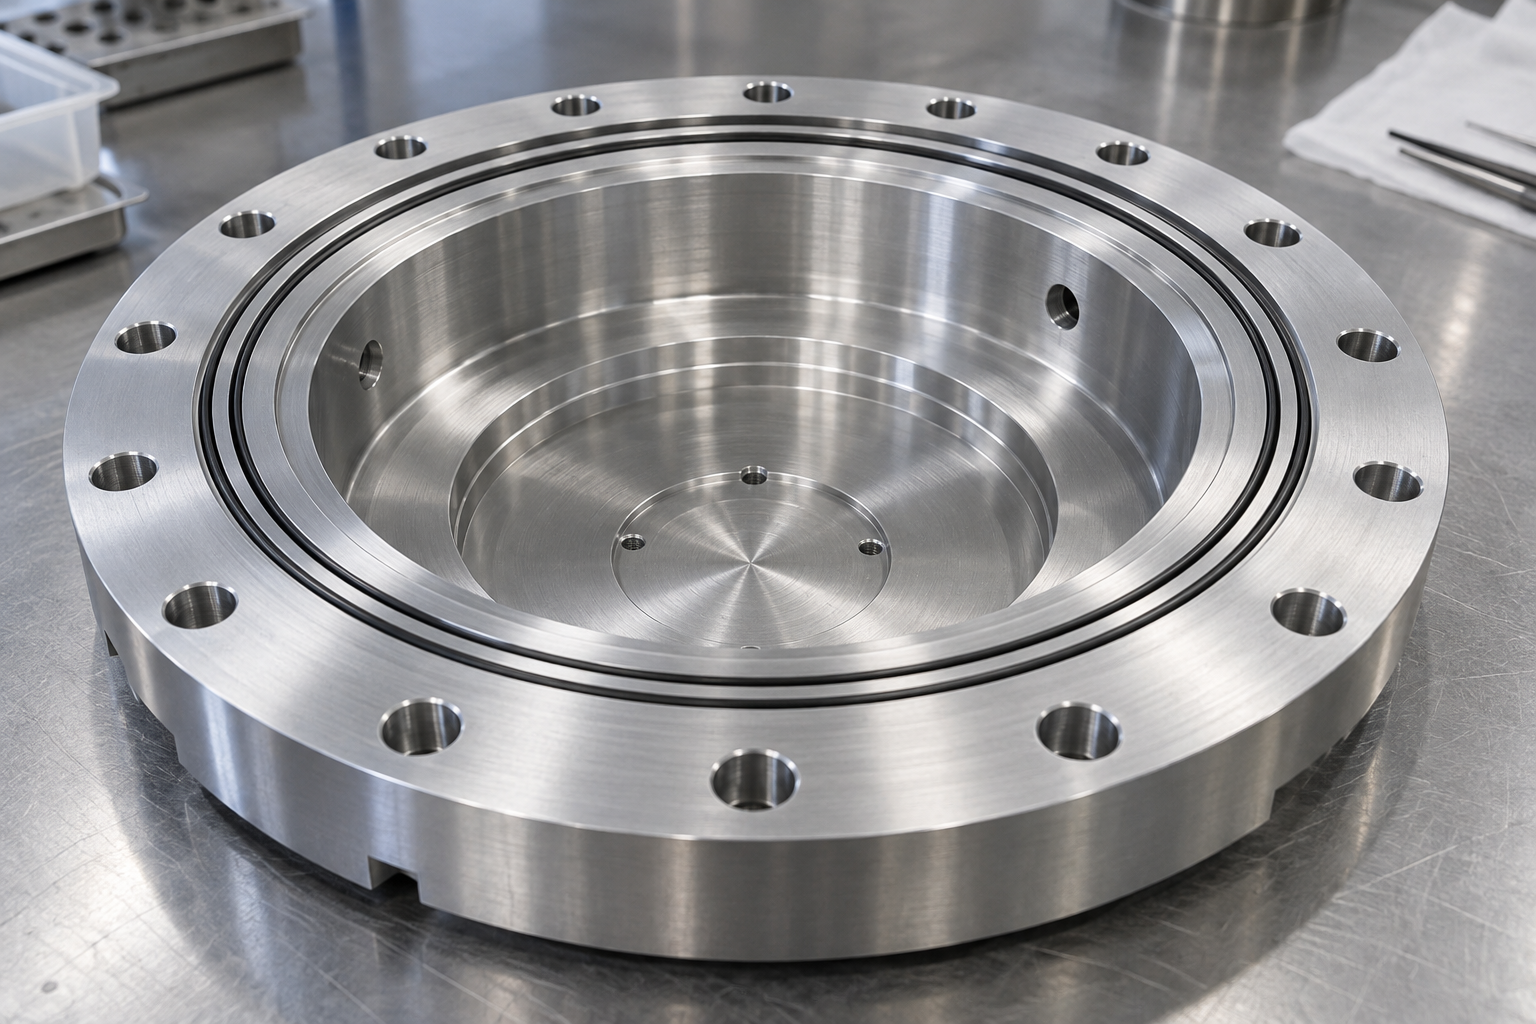
Cet après-midi-là, Lao Zhou, le technicien de procédé, a étalé le plan sur l'établi en acier inoxydable de l'atelier. Il s'agissait du corps inférieur d'une chambre de gravure, en alliage d'aluminium 6061-T6, d'encombrement 420 × 380 × 260 mm, dont la cavité interne devait être creusée jusqu'à 180 mm de profondeur, avec sur les parois deux circuits de refroidissement φ6 et six orifices d'admission d'air obliques. Montrant du doigt la petite ligne sur la face de bride, il a dit : « Cette couronne de faces d'étanchéité, la planéité se compte en microns ; ces quelques angles rentrants de la cavité, le rayon R ne doit pas être grand, sinon le flux d'air s'accumule. » Qu'un plan de chambre puisse être réalisé dépend souvent non pas de la présence d'une machine 5 axes, mais de savoir si chaque type d'équipement a été placé au bon endroit.
Les équipements utilisés pour l'usinage de précision des chambres à semi-conducteurs peuvent être grossièrement répartis en quatre groupes selon leur fonction : usinage de formage, usinage spécial, assemblage et traitement de surface, contrôle et propreté. Ci-dessous, en suivant l'ordre de la chambre de Lao Zhou, de l'ébauche à l'expédition, nous expliquons point par point ce que chacun résout et les ordres de grandeur de précision courants du secteur — à noter qu'il s'agit de références d'appréciation, et non d'indicateurs de livraison que nous pouvons garantir.
Équipements d'usinage de formage : centres d'usinage 5 axes et tours à commande numérique
- Centre d'usinage 5 axes : les brides multi-faces, les orifices d'admission obliques et les gradins de la cavité interne ne se trouvent souvent pas sur le même plan de référence. La valeur du 5 axes est de réaliser l'usinage multi-faces en un seul serrage, réduisant les erreurs cumulées dues aux recalages répétés. La précision de positionnement courante dans le secteur est de l'ordre de ±5 μm à ±20 μm ; la plage de tolérance réellement maîtrisable de façon stable dépend aussi de l'outil, de la rigidité du montage et de la chaleur de coupe, et il faut voir où sont situées les cotes critiques du plan.
- Tour à commande numérique : les couvercles d'extrémité rotatifs, les brides de hublot d'observation et les gorges de joint d'étanchéité de la chambre sont des caractéristiques de révolution ; le tournage garantit plus facilement la circularité et la perpendicularité du front que le fraisage. Les pièces rotatives à paroi mince doivent être tournées en plusieurs passes et le serrage maîtrisé ; dans le secteur, on réduit souvent la déformation de serrage par des mors doux ou des douilles expansibles.
Équipements d'usinage spécial : électroérosion et découpe par fil lent
- Machine d'électroérosion par enfonçage : les gorges étroites au fond de la cavité, les angles à dégager, le fond des trous borgnes, là où la fraise n'atteint pas ou manque de rigidité. L'électrode peut être façonnée à la forme correspondante, permettant d'obtenir un rayon R de l'ordre de 0,2 à 0,5 mm, selon l'usure de l'électrode et les paramètres de décharge.
- Découpe par fil lent : adaptée aux contours de forme irrégulière traversants, aux fenêtres à paroi mince, aux gorges de guidage de précision. La rugosité de la surface de coupe est généralement plus uniforme que celle du fraisage, mais le rendement est faible ; on l'utilise surtout pour la finition des contours.
Équipements d'assemblage et de contrôle : soudage sous vide, tridimensionnel et nettoyage en salle blanche
- Équipement de soudage sous vide : les grandes chambres sont souvent réalisées en assemblant par soudage une moitié supérieure et une moitié inférieure ; le brasage sous vide ou le soudage par faisceau d'électrons réduit l'oxydation et la déformation, mais la conception du chanfrein et l'ordre de soudage influent directement sur la planéité ultérieure de la face de bride.
- Machine à mesurer tridimensionnelle et rugosimètre : ce sont eux qui vérifient point par point la tolérance dimensionnelle, la planéité de la bride et la rugosité de la surface de la cavité interne. Après finition, le Ra est couramment de l'ordre de 0,2 à 0,8 μm, et peut être plus faible en superfinition, selon le besoin fonctionnel.
- Ligne de nettoyage en salle blanche : pour la maîtrise des résidus de particules avant expédition de la chambre, le secteur dispose d'une valeur de référence de contrôle du nombre de particules adhérentes inférieure à 10 par wafer (particules ≥0,08 μm) pour le nettoyage pièce par pièce, et d'environ 200 par wafer pour le nettoyage en cuve ; le critère d'acceptation précis est celui du plan et des spécifications du client.
La liste des équipements étant dressée, Lao Zhou a refermé le plan en disant une chose concrète : « Avoir tous les équipements n'est qu'un ticket d'entrée ; ce qui détermine vraiment si ce lot de chambres passera le contrôle, c'est la façon dont chaque équipement se transmet le travail. » La section suivante décompose cette chaîne de transmission, dans l'ordre du CAD au QMS.
La chaîne de procédés d'usinage des chambres : huit étapes du CAD au QMS
Quand on étale ce plan de chambre en alliage d'aluminium devant le technicien de procédé, ce qu'il fait en premier n'est pas de démarrer la machine, mais de démonter puis réassembler le modèle dans le CAD. La chambre n'est pas une pièce, mais un relais d'une série d'opérations : si un maillon se relâche, la finition, le soudage et le nettoyage ultérieurs ne pourront pas le rattraper. La chaîne de procédés ci-dessous est décomposée en huit étapes selon l'ordre réellement suivi lors de notre suivi de commande, chaque étape indiquant le point à surveiller pour l'usinage de précision des chambres à semi-conducteurs.
Première à troisième étape : modélisation et revue, planification du procédé et ébauche pour enlever le surplus
1) Modélisation de conception et revue de fabricabilité. Convertir le plan client en un modèle 3D usinable, en vérifiant surtout l'accessibilité de l'outil dans la cavité profonde, la relation de position entre les trous de boulons de bride et les gorges d'étanchéité, et la présence de nervures de renfort aux parois minces. Si l'on saute cette étape, on ne découvre souvent qu'en finition que l'outil ne peut pas pénétrer.
2) Planification du procédé et simulation de coupe. Définir le montage, les plans de référence, les trajectoires d'outil, puis lancer la simulation dans le CAM. L'expérience du secteur montre que la simulation peut réduire le temps d'essai d'environ 40 % — ce n'est pas une passe que l'on économise, mais le risque de rebut de tout un bloc d'aluminium. La simulation permet de voir la flexion de l'outil dans la cavité profonde et de détecter à l'avance le risque de marques de vibration sur paroi mince.
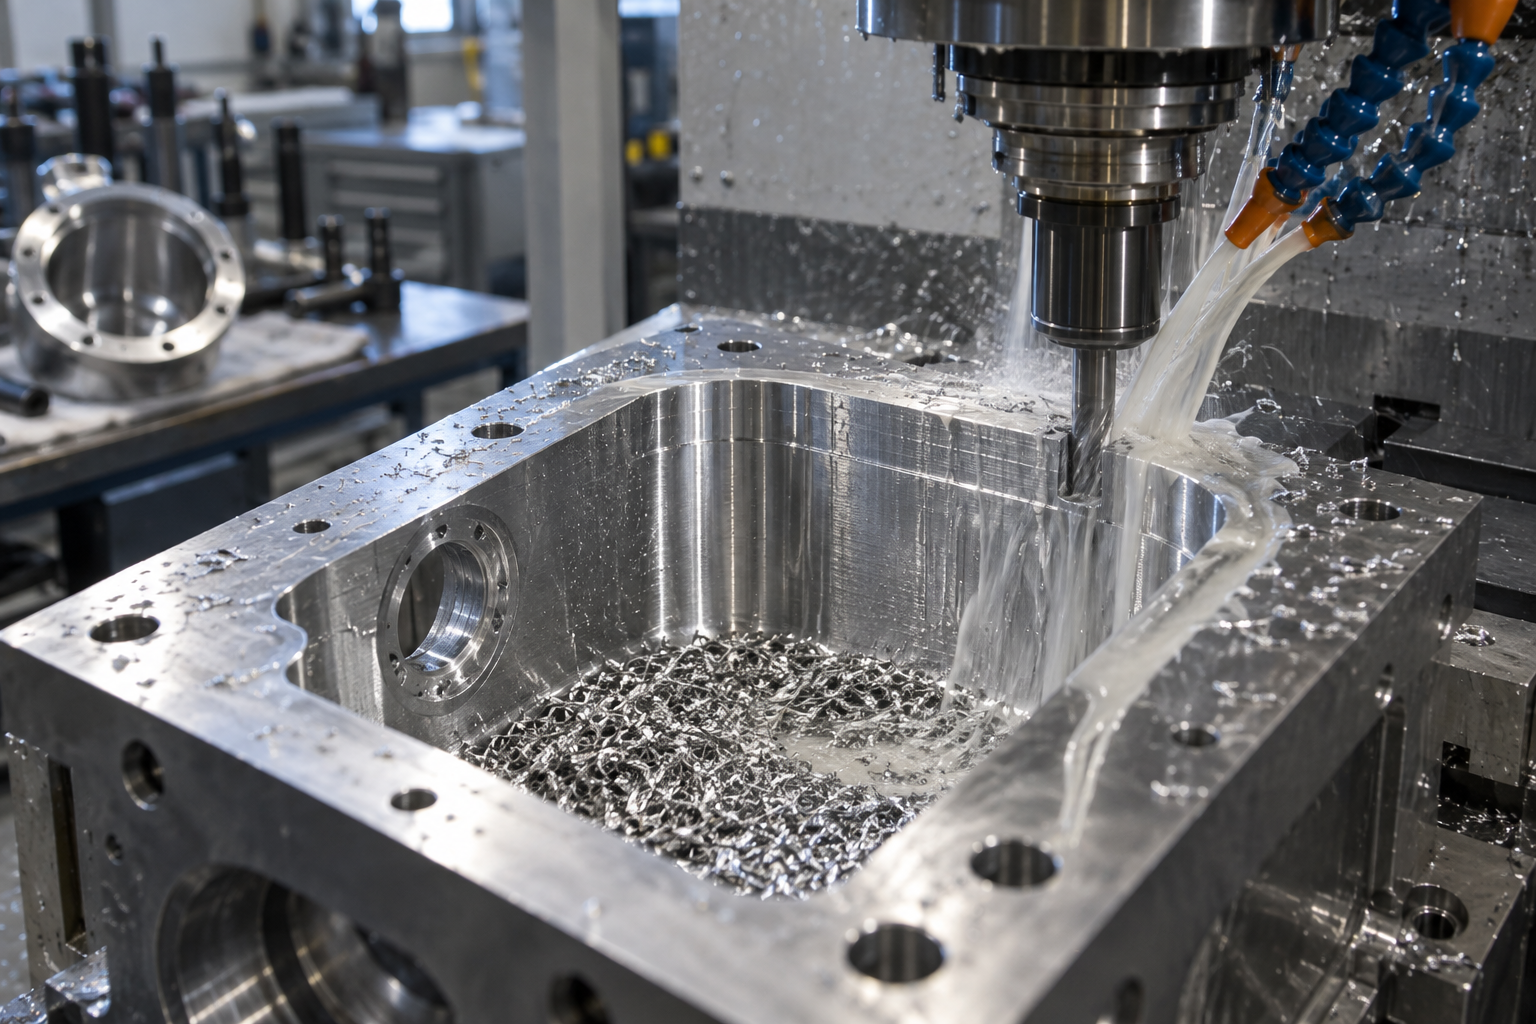
3) Ébauche pour enlever le surplus. Vider l'ébauche à grande avance de coupe, en laissant le surplus pour la demi-finition et la finition. Ce que cette passe apporte n'est pas une cote, mais l'espace pour relâcher les contraintes des opérations suivantes — si l'on ne libère pas les contraintes internes après l'ébauche d'une chambre en aluminium, la planéité obtenue en finition dérive lentement au bout de quelques jours.
Quatrième à sixième étape : demi-finition, finition et usinage spécial pour dégager les angles
4) Demi-finition et relâchement des contraintes. Resserrer le surplus jusqu'à un ordre de grandeur maîtrisable de façon stable en finition, en intercalant une opération de relâchement des contraintes — vieillissement vibratoire ou traitement thermique selon le matériau et la structure. La pratique courante du secteur est d'arrêter une nuit après la demi-finition d'une chambre à paroi mince avant de passer à la finition, pour donner une fenêtre stable aux dimensions.
5) Finition pour garantir la forme de surface. C'est l'étape déterminante pour la qualité de surface d'une chambre de précision. Après finition, la rugosité de surface atteint typiquement dans le secteur un ordre de grandeur de Ra 0,2 à 0,8 μm, et peut être plus faible en superfinition, selon l'outil, la vitesse et le mode de refroidissement. La planéité de la face d'étanchéité de bride doit être considérée avec la rugosité — une bonne rugosité mais une planéité dégradée, et le joint d'étanchéité ne sera pas correctement comprimé.
6) Usinage spécial pour dégager les angles et rainurer. Les gorges profondes et étroites, les angles internes droits, les contours de forme irrégulière que la fraise n'atteint pas sont confiés à la machine d'électroérosion par enfonçage ou à la découpe par fil lent. Cette étape détermine l'uniformité des canaux de flux gazeux ou de solution à l'intérieur de la chambre, ce n'est pas une pièce d'aspect.
Septième et huitième étape : soudage et assemblage, traitement de surface et archivage des contrôles QMS
7) Soudage, assemblage et traitement de surface. Pour une chambre en plusieurs parties, on soude d'abord puis on finit, ou l'inverse, selon l'ampleur de la déformation thermique. Après soudage, on réalise un polissage électrolytique ou un polissage ; les chambres de procédé humide impliquent souvent un polissage électrolytique SS316 ou le montage d'un revêtement interne PFA/PTFE. Le traitement de surface n'est pas décoratif, c'est une condition préalable à la résistance à la corrosion et à la maîtrise du dégazage.
8) Contrôle et archivage QMS. La machine à mesurer tridimensionnelle vérifie les dimensions et la planéité, le rugosimètre vérifie la surface, le contrôle d'étanchéité sous vide vérifie le taux de fuite, la ligne de nettoyage en salle blanche maîtrise les résidus de particules. Les données de chaque étape sont versées dans le QMS, formant un enregistrement d'usinage traçable. Cette chaîne du CAD au QMS constitue la véritable charge de travail de l'usinage des chambres à semi-conducteurs — les trois mots tournage-fraisage-perçage ne peuvent pas la résumer.
Matériaux et traitements de surface : exigences différentes des chambres selon les procédés humides ou secs
Le plan indique AL6061-T6, avec une face de bride en anodisation dure. Mais les achats ont d'abord demandé : cette chambre fonctionne-t-elle en voie humide ou en voie sèche ? Cette question ramène le choix des matériaux et le traitement de surface du « poste de remarque » vers l'amont de la conception. La chambre est l'espace physique où se déroulent la gravure, le dépôt et le nettoyage ; selon la voie de procédé, les exigences vis-à-vis des matériaux de la chambre changent également.
Chambre humide : priorité à la résistance à la corrosion et aux revêtements internes
Les procédés humides utilisent acides, bases et solvants pour réaliser le nettoyage ou la gravure à l'intérieur de la chambre, qui est exposée durablement aux milieux chimiques. La pratique courante du secteur consiste à utiliser un corps en acier inoxydable résistant à la corrosion tel que le SS316, avec un polissage électrolytique des surfaces internes pour réduire la rugosité et limiter les résidus de solution accrochés aux parois ; les zones en contact avec des milieux fortement corrosifs peuvent recevoir un revêtement intérieur en PFA ou PTFE. Si de l'aluminium est utilisé dans une chambre humide, il faut généralement prévoir une anodisation ou un revêtement plus épais, et vérifier que le niveau de résistance à la corrosion couvre bien les produits chimiques utilisés — sur ce point, on ne peut pas se fier au seul grade du matériau, il faut contrôler point par point le tableau de compatibilité chimique.
Chambre sèche : le dégazage et les particules sont les contradictions principales
Les chambres de gravure sèche et de PECVD fonctionnent sous vide et accordent plus d'importance au taux de dégazage et aux particules. L'aluminium, le titane et la céramique sont tous envisageables : l'aluminium s'usine bien et conduit vite la chaleur, ce qui le rend adapté au corps de chambre ; le titane, résistant et anticorrosion, est souvent utilisé pour les pièces exposées au plasma ; la céramique, bon isolant, sert surtout près des fenêtres diélectriques ou des anneaux isolants. Côté traitement de surface, l'aluminium reçoit souvent une anodisation dure ou un revêtement de nickel pour améliorer la résistance à l'usure et au bombardement plasma. À noter que la couche anodisée peut elle-même adsorber l'humidité ; les chambres à vide doivent généralement être dégazées par étuvage avant assemblage, et la température et la durée d'étuvage doivent être validées selon les exigences de vide.
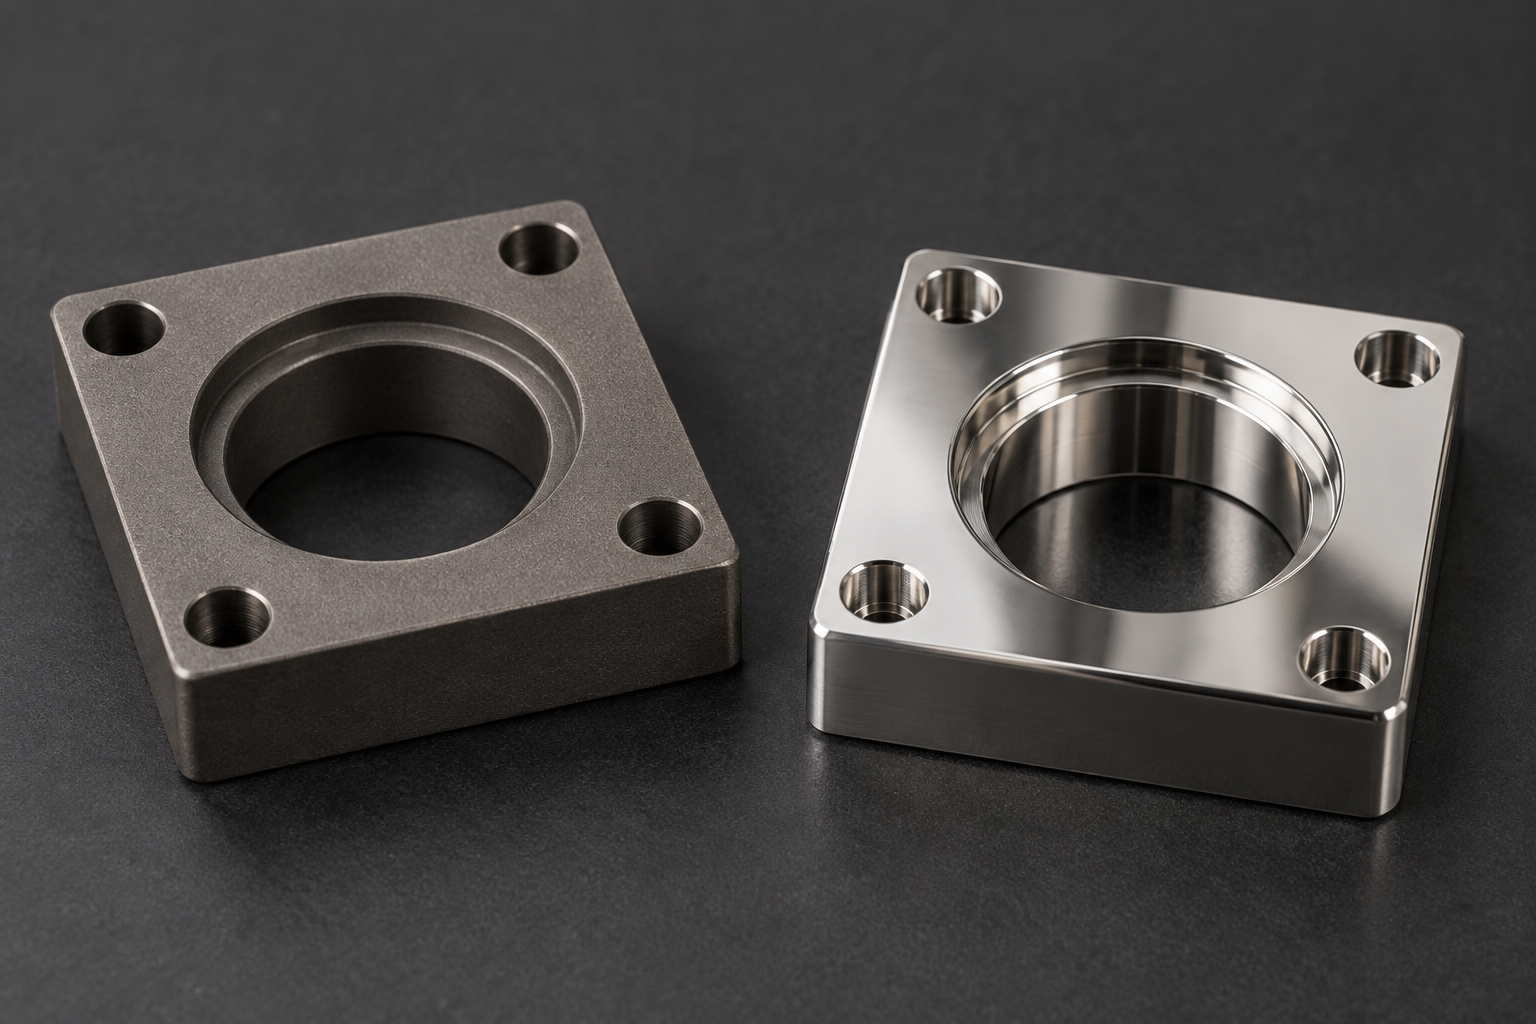
Le traitement de surface n'est pas décoratif. Sur un même plan, faire passer la rugosité Ra des surfaces internes de 0,8 μm à l'ordre de 0,2 μm modifie nettement la tendance à l'adhérence des particules et aux résidus de solution — mais la nécessité de cette amélioration doit être jugée selon le niveau de propreté du procédé, plus lisse n'est pas toujours mieux. S'il s'agit seulement d'une pièce de support structurel, rechercher excessivement le miroir augmente au contraire les coûts et les risques de délai. Pour les matériaux et traitements de surface d'une chambre, la question finale est : quel milieu de procédé contient-elle, jusqu'à quel niveau de propreté faut-il aller, et quelle durée de cycle de maintenance est acceptable.
Propreté et contrôle : le dernier gardien de l'usinage des chambres
Au suivi de commande de la sixième semaine, cette chambre de gravure en aluminium est enfin sortie de la ligne de nettoyage de propreté. Avant l'assemblage, l'inspecteur, ganté, a retourné la face de bride et, sous un éclairage rasant puissant, a cherché des fils accrochés et des résidus. Il m'a dit une phrase : là où l'usinage d'une chambre échoue le plus facilement, ce n'est souvent pas la dimension, mais cette particule invisible à l'œil nu. Un copeau métallique resté sur la paroi interne de la chambre peut, une fois dans l'équipement, rayer le wafer ou devenir un site de nucléation pour le dépôt suivant — et le rendement de tout un lot disparaît ainsi.
Si l'usinage de précision des chambres semi-conductrices place la propreté et le contrôle en dernière étape, c'est parce que la chambre est l'espace physique où se déroule le procédé. Dans le flux de fabrication des wafers, la gravure, le dépôt et le nettoyage s'effectuent tous dans la chambre ; le cycle de fabrication complet courant dans le secteur peut atteindre 16 à 18 semaines, sans compter l'assemblage et le test. Si une étape est mise au rebut à cause d'une contamination de la chambre, les dix semaines précédentes sont perdues. C'est pourquoi une chambre doit être validée point par point avant expédition, et non par simple échantillonnage.
Passer en revue chaque point de contrôle : des dimensions aux résidus de particules
- Dimensions et tolérances géométriques : profondeur de cavité, planéité de bride, parallélisme des faces d'étanchéité. L'usinage de précision peut couramment atteindre l'ordre de ±0,002 à 0,02 mm dans le secteur, selon l'équipement et le procédé ; la planéité des faces d'étanchéité est souvent resserrée séparément, car un joint torique mal comprimé fuit.
- Rugosité de surface : après finition, Ra se situe couramment dans l'ordre de 0,2 à 0,8 μm ; si les surfaces internes exigent plus fin, il faut une superfinition ou un polissage électrolytique. La rugosité influe directement sur l'adhérence des particules et le dégazage.
- Résidus de particules : après nettoyage de propreté, validation par comptage de particules ou prélèvement par essuyage. Pour un équipement de nettoyage pièce par pièce, le nombre de particules adhérentes peut être maîtrisé dans le secteur à moins de 10 par wafer (particules de plus de 0,08 μm), contre environ 200 par wafer pour un bain — cet écart montre que la méthode de nettoyage détermine elle-même la limite de propreté.
- Taux de fuite sous vide : contrôle d'étanchéité à l'hélium sur chaque soudure et chaque face d'étanchéité. Pour les chambres assemblées par soudage de pièces séparées, les soudures sont des zones à forte fréquence de fuite.
- Point de rosée et environnement : un environnement de test tel qu'une station à pointes exige un point de rosée inférieur à -40 °C ; la tolérance d'humidité en zone de photolithographie peut être strictement contrôlée dans le secteur à ±1 %. Le séchage et l'emballage avant livraison de la chambre doivent correspondre à cet ordre de grandeur.
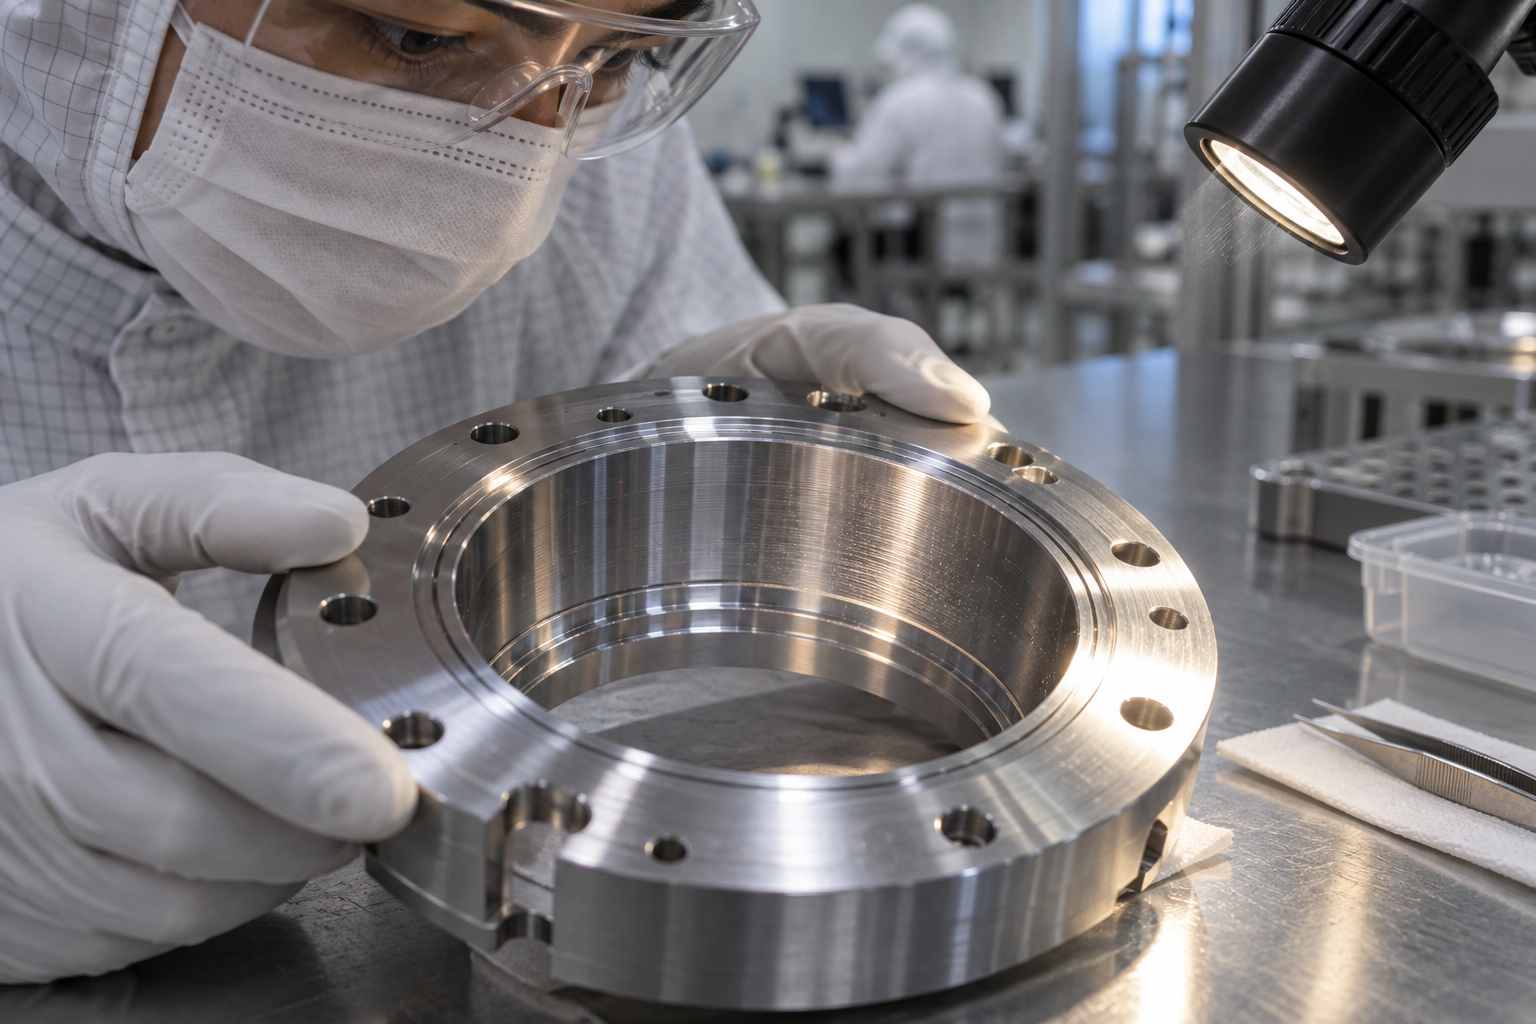
Ce tableau ne se termine pas par une simple coche unique. Les dimensions et tolérances géométriques font l'objet d'un rapport sur machine à mesurer tridimensionnelle, la rugosité complète les données des surfaces internes, les particules et le taux de fuite sont consignés respectivement par les postes propreté et contrôle d'étanchéité, puis archivés dans le QMS. Si un point échoue, il faut revenir à l'opération correspondante — une planéité hors tolérance peut renvoyer à la finition, un excès de particules renvoie souvent à la ligne de nettoyage pour un nouveau passage. C'est aussi pourquoi j'appelle la propreté le « gardien » : même si les cinq opérations précédentes sont parfaites, si ce seuil est manqué, la chambre n'est pas conforme.
Si vos plans comportent des pièces de chambre similaires, plutôt que de découvrir le problème juste avant expédition, mieux vaut soumettre dès l'étape de devis les tolérances clés, le traitement de surface et les exigences de propreté.Devis par dialogue IA permet de coller directement plans et besoins, afin que le procédé détermine avant le lancement quelles opérations nécessitent un contrôle renforcé.
Questions fréquentes sur l'usinage de précision des chambres semi-conductrices
Les questions ci-dessous sont celles qui reviennent le plus souvent au cours du suivi de commande. Les réponses s'appuient sur les équipements, la chaîne de procédés et la logique de contrôle mentionnés dans cet article ; pour les valeurs précises, se référer aux plans et à la validation réelle du procédé.
Quel est l'élément le plus difficile à maîtriser dans l'usinage de précision d'une chambre semi-conductrice ?
Dans la plupart des cas, ce n'est pas une passe d'usinage, mais la déformation des pièces à paroi mince et la stabilité des faces d'étanchéité. Les chambres ont souvent une paroi mince, une cavité profonde et une grande face de bride ; les contraintes résiduelles après ébauche se libèrent lors de la finition ou du soudage, entraînant une planéité hors tolérance. La pratique courante du secteur consiste à prévoir une opération de détente après la semi-finition, puis à finir pour garantir la forme. Pour votre pièce, il faut d'abord examiner l'épaisseur de paroi et la portée de bride, puis décider du bridage et du rythme de détente.
Quelle est la différence d'exigences d'usinage entre une chambre de procédé humide et une chambre de gravure sèche ?
La chambre humide est en contact avec des solutions acides et basiques ; matériaux et traitements de surface privilégient la résistance à la corrosion, avec couramment dans le secteur du SS316 poli électrolytiquement, des revêtements PFA/PTFE, etc. ; la chambre de gravure sèche se concentre davantage sur le taux de dégazage, les particules et l'étanchéité sous vide, avec un contrôle plus strict de la rugosité et de la propreté. Les deux diffèrent par l'adéquation des outils, des fluides de coupe et des procédés de nettoyage ; les plans indiquent généralement le milieu et le niveau de propreté, à respecter tels quels.
Une fois la chambre usinée, comment valider la propreté ?
En général, plusieurs étapes : dimensions et tolérances géométriques validées sur machine à mesurer tridimensionnelle, rugosité contrôlée par échantillonnage au rugosimètre, résidus de particules comptés après nettoyage de propreté selon le seuil de taille convenu, et test de taux de fuite pour les chambres à vide. Dans le secteur, le nombre de particules adhérentes après nettoyage pièce par pièce peut être maîtrisé à moins de 10 par wafer (particules de plus de 0,08 μm), mais il s'agit d'une référence de capacité d'équipement, pas d'une exigence pour toutes les chambres. Pour les critères d'acceptation, se référer aux plans et aux points de contrôle convenus entre les parties.
Quelle sévérité donner aux tolérances sur un plan de chambre ?
L'usinage de précision peut typiquement atteindre l'ordre de ±0,002 mm à ±0,02 mm selon l'équipement, le matériau et la structure ; la répétabilité d'un système en boucle fermée est de l'ordre de ±2 à 5 micromètres. Mais plus une tolérance est serrée, mieux ce n'est pas : les faces d'étanchéité et d'ajustement doivent être serrées, desserrer les faces non fonctionnelles permet d'économiser. Il est recommandé de distinguer sur le plan les cotes critiques et les cotes générales, afin de laisser une marge d'arbitrage à la planification du procédé.
Pour un prototype de chambre en petite série, à quoi faut-il faire attention dans le processus ?
La petite série passe généralement par l'usinage CNC ou le moulage de réplique ; on commence par une revue de fabricabilité pour confirmer la faisabilité de l'évacuation des copeaux en cavité profonde, du bridage des parois minces et du nettoyage des angles par usinage spécial, puis on établit la chaîne de procédés. À l'étape de prototype, il est conseillé d'intégrer les points de contrôle et les exigences de propreté dans l'accord technique, afin d'éviter une divergence entre la conformité de l'échantillon et les critères d'acceptation en série. Les délais et les prix doivent être évalués selon les plans précis ; aucun engagement n'est donné ici.
Key takeaways
- La chambre est l'espace physique où se déroulent les procédés de gravure, de dépôt, de nettoyage, etc. Sa précision d'usinage, l'état de sa surface interne et sa propreté sont directement liés à l'uniformité du procédé.
- L'usinage de précision des chambres ne se résume pas aux trois mots tournage-fraisage-perçage, mais constitue une chaîne : modélisation de conception → planification et simulation du procédé → ébauche → finition → usinage spécial → soudage et assemblage → traitement de surface et nettoyage → contrôle et vérification de la propreté.
- Les équipements courants comprennent les centres d'usinage 5 axes, les tours à commande numérique, les machines d'électroérosion par enfonçage, la découpe par fil lent, les équipements de soudage sous vide, les machines à mesurer tridimensionnelles, les rugosimètres et les lignes de nettoyage en salle blanche ; chaque type d'équipement correspond à une difficulté concrète de la chambre.
- Les matériaux et le traitement de surface doivent correspondre au procédé : les chambres de procédé humide impliquent souvent des matériaux résistant à la corrosion et des revêtements internes, tandis que les chambres de gravure sèche sont plus sensibles à la propreté et à la maîtrise du dégazage.
- Le contrôle et la maîtrise de la propreté sont le dernier gardien : tolérance dimensionnelle, rugosité de surface, résidus de particules et taux de fuite doivent être vérifiés point par point, on ne peut pas se contenter d'un seul rapport de contrôle final.



