Commençons par un prototype qui ne s'assemble pas
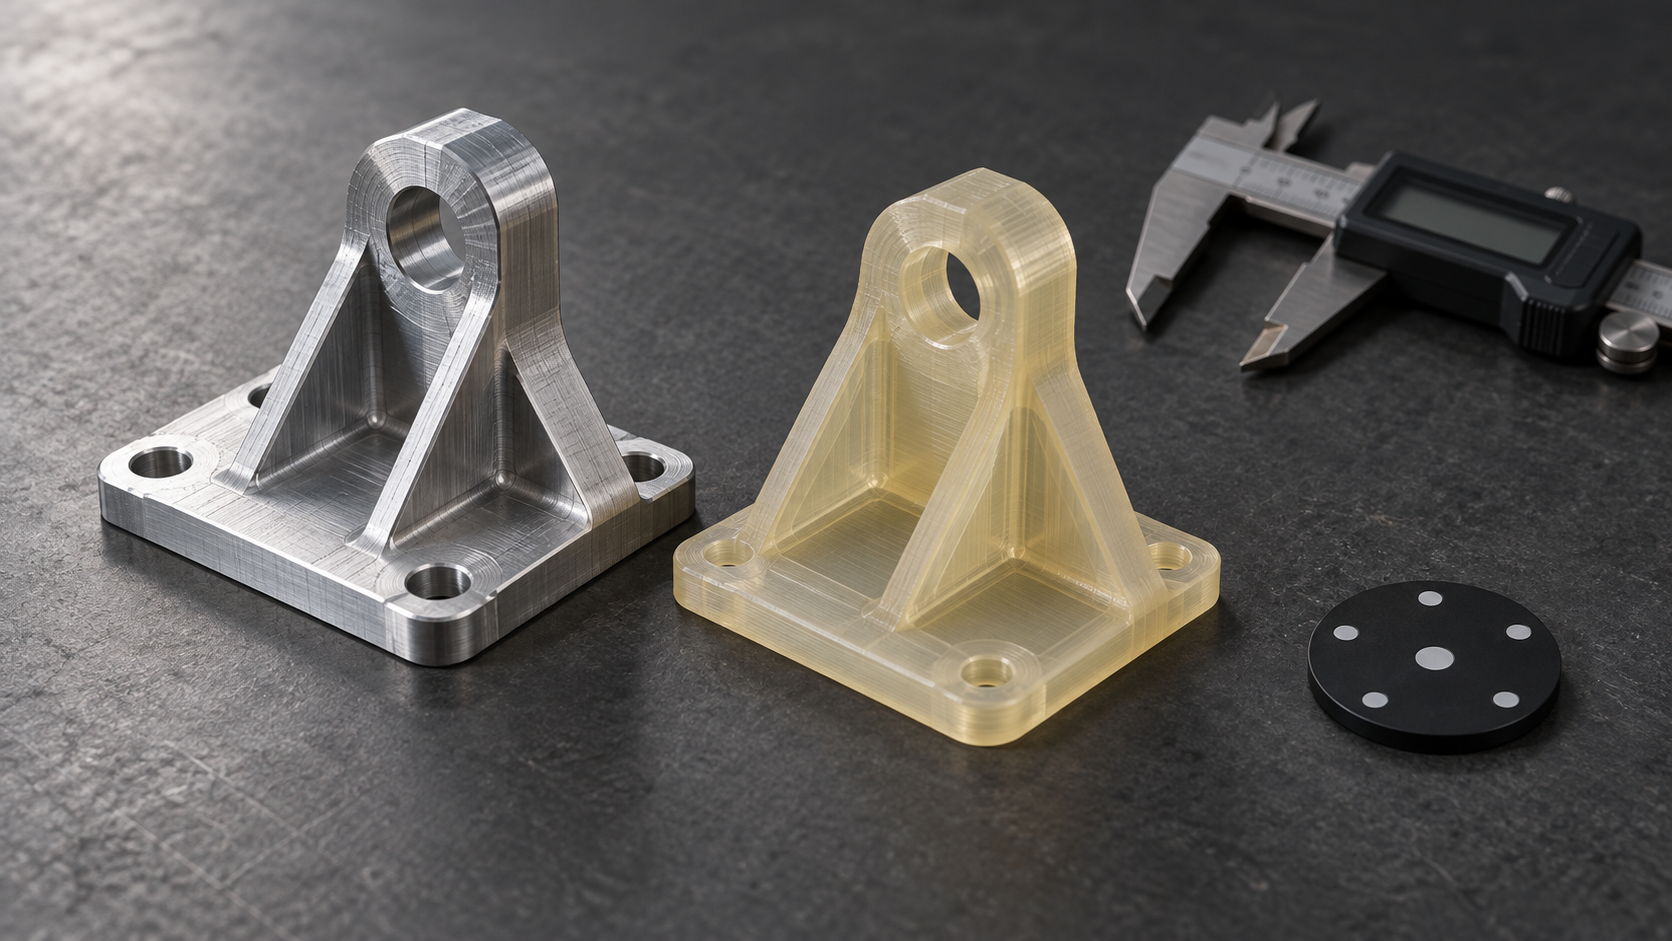
Sur le banc d'essai, un clip d'un prototype structurel a cassé. Lors de la revue, l'assemblage était fluide et le clip avait une sensation nette ; passé à l'injection, la première série a présenté un blanchiment à la base du clip et un décalage unilatéral des positions de perçage de plus de 0,3 mm. L'analyse a révélé trois choses : le prototype avait été réalisé par fabrication additive, l'épaisseur de paroi avait été imprimée directement à la valeur nominale du plan, et la rigidité du matériau différait du plastique de production. Le prototype « a été fabriqué », mais n'a pas validé l'endroit où l'échec se produirait réellement.
Ce type de problème n'est pas isolé. La valeur du prototype ne réside pas dans « fabriquons-le d'abord pour voir », mais dans le fait de réfléchir d'abord clairement à ce qu'on veut valider — s'agit-il des proportions de forme, de l'interférence d'assemblage, de la rigidité structurelle, ou du démoulage et de la faisabilité en production. Selon l'objectif de validation, le choix du procédé, du matériau, des tolérances et de l'état de surface est totalement différent. Mal choisi, le prototype donne un faux positif : il s'assemble, il se plie, mais la production bloque ailleurs.
Ci-dessous, sept idées fausses courantes sont développées, chacune aboutissant à « ce qui se produira réellement » et « quelle est la pratique alternative ». Les critères sont rédigés autant que possible sous forme de points cochables sur les plans et les devis, plutôt que de ressentis.
Idée fausse n°1 : le prototype sert juste à « fabriquer d'abord pour voir », on choisit le procédé au hasard
On entend souvent : un prototype, tant qu'il s'assemble et se regarde, on le confie à qui est le plus rapide et le moins cher. Cette phrase tient pour une revue purement esthétique, mais dès que l'objectif de validation touche à la force d'assemblage, au retour élastique des clips ou à la rigidité structurelle, elle pose des mines.
La valeur du prototype ne réside pas dans « le fabriquer », mais dans « quoi valider ». Écrivez d'abord clairement les critères de validation, puis remontez au procédé ; inverser l'ordre entraîne des reprises.
| Aspect, proportions, prise en main | Impression 3D (SLA/FDM) | Écart important de texture de surface avec la pièce injectée de production ; les conclusions d'évaluation de brillance ne sont pas extrapolables |
| Cotes d'ajustement, positions de perçage | CNC | La déformation de bridage des pièces à paroi mince mange les tolérances ; confirmer le plan de maintien avec l'ingénierie |
| Rigidité structurelle, retour élastique des clips | CNC (avec un matériau proche de la production) | Rigidité trop faible de la résine/PLA, conclusion trop optimiste |
| Cotes après pliage et soudage des pièces de tôlerie | Tôlerie | Le retour élastique au pliage et la déformation thermique au soudage doivent être prévus sur le plan |
| Petites séries, aspect proche de l'injection | Reproduction de prototype (coulée sous vide) | Les propriétés mécaniques du matériau coulé diffèrent encore de la pièce injectée ; à utiliser avec prudence pour les pièces porteuses |
| Confirmation fonctionnelle de la pièce de production | Injection (essai de moule) | Cycle et coût élevés, généralement placé après le gel de la structure |
Pratique alternative : indiquer sur le plan ou la demande de prix les « critères de validation de cette fois ». Si le critère est une cote d'ajustement, choisir le CNC et préciser les cotes clés, les références et les points de contrôle ; si le critère est l'aspect et la prise en main, l'impression 3D est plus rapide, mais il faut signaler que l'état de surface ne représente pas la production. Si le critère est la rigidité structurelle, utiliser autant que possible un matériau de la même famille que la production, avec une épaisseur de paroi à la valeur de production, sans l'amincir pour faciliter l'impression.
Un complément : dans un même jeu de prototypes, différentes pièces peuvent suivre différents procédés. Le boîtier en impression 3D pour l'aspect, le support porteur interne en CNC pour la rigidité, la plaque de base en tôlerie pour les positions de perçage — décomposer les critères par pièce est plus simple que d'uniformiser le procédé pour tout le jeu, et réduit aussi les erreurs de jugement.
Idée fausse n° 2 : copier les tolérances du prototype sur le plan de production
La pratique la plus courante consiste à envoyer le plan de production tel quel au fabricant de prototypes, en recopiant les tolérances. Résultat : deux choses se produisent en même temps — le devis grimpe, et la conclusion de validation devient au contraire moins fiable. Car les tolérances de prototype et les tolérances de production ont des objets différents : les tolérances de prototype servent à « ce qu'il faut valider dans cette phase », tandis que les tolérances de production servent à la fonction d'assemblage, aux gabarits de contrôle et à l'interchangeabilité. Si les deux figurent sur le même plan, le fournisseur ne peut coter que selon l'exigence la plus stricte.
Pourquoi cela pose problème : la tolérance est un critère, pas une démonstration de précision
Ce qu'il faut réellement trancher au stade du prototype, c'est : les positions de trous correspondent-elles, les clips s'enclenchent-ils, la revue de forme est-elle validée. La plupart de ces critères n'exigent pas ±0,05 mm. La pratique courante du secteur consiste à contrôler les dimensions d'ajustement clés du prototype de l'ordre de ±0,1 à ±0,2 mm, et à élargir voire ne pas coter du tout les formes non critiques et les surfaces non fonctionnelles ; les pièces de production sont ensuite définies selon la fonction, les gabarits et la capabilité du procédé. Cette plage n'est qu'un point de départ de jugement ; les valeurs concrètes doivent être confirmées selon la fonction du plan et avec le fournisseur, et ne peuvent être considérées comme des valeurs garanties.
À l'inverse, si le prototype porte ±0,02 mm, le fournisseur devra soit recourir à un procédé plus coûteux (par exemple fraisage de précision + multiples montages), soit jouer sur le contrôle — ajouter un contrôle intégral par MMT au devis, allonger les délais, doubler les coûts, alors que le critère d'assemblage que vous validez n'a pas changé d'un iota. Pire encore, une tolérance serrée est tout simplement instable sur des procédés à faible rigidité (comme la résine SLA, le FDM), et les données mesurées ne sont alors que du bruit, ce qui conduit en revue à conclure à tort que « le design a un problème ».
| Symptômes | Causes courantes | Pratiques alternatives |
|---|---|---|
| Devis nettement trop élevé, délais allongés | Tolérances cotées comme pour une pièce de production, le fournisseur choisit procédé et contrôle selon l'exigence la plus stricte | Coter les tolérances par couches selon l'objectif de validation : resserrer les surfaces d'ajustement, élargir les surfaces non fonctionnelles |
| Dimensions mesurées très dispersées, impossible de juger | Tolérance serrée sur un procédé à faible rigidité, bruit de mesure supérieur à la bande de tolérance | Changer de procédé (CNC) ou passer cette dimension en dimension de référence |
| Le prototype s'assemble, la production ne s'assemble pas | La bande de tolérance du prototype ne correspond pas à la capabilité du procédé de production, masquant le jeu réel | Préjuger le jeu selon la capabilité typique du procédé de production, prévoir une marge de réglage |
Un autre point facilement négligé : les références de mesure des tolérances de prototype et de production sont souvent différentes. Le prototype peut ne pas avoir de gabarit dédié, on mesure donc les dimensions à l'état libre ; la pièce de production est positionnée sur gabarit avant mesure. Les chiffres sont identiques, mais le sens diffère. En revue, si l'on ne compare que les chiffres, on aboutit facilement à une conclusion erronée. La solution consiste à indiquer l'état de mesure sur le plan, ou à demander au fournisseur de préciser dans son rapport la référence et le mode de maintien.
Idée fausse n° 3 : « au stade du prototype, on ne s'occupe pas encore » de l'épaisseur de paroi, des congés et de la dépouille
On entend souvent dire : le prototype sert d'abord à faire une forme, l'épaisseur de paroi, les congés et la dépouille seront modifiés avant le moulage. Cette hypothèse tient pour une revue purement esthétique, mais dès que le prototype doit valider la résistance structurelle ou être ensuite transposé en injection plastique, le prix à payer arrive. J'ai vu un prototype de boîtier réalisé en impression 3D, avec une épaisseur de paroi de 1,2 mm selon la forme, et une sensation d'assemblage normale ; après transposition en injection, la même zone a présenté des retassures marquées, et la base des clips a cassé en série par manque de résistance des lignes de soudure.
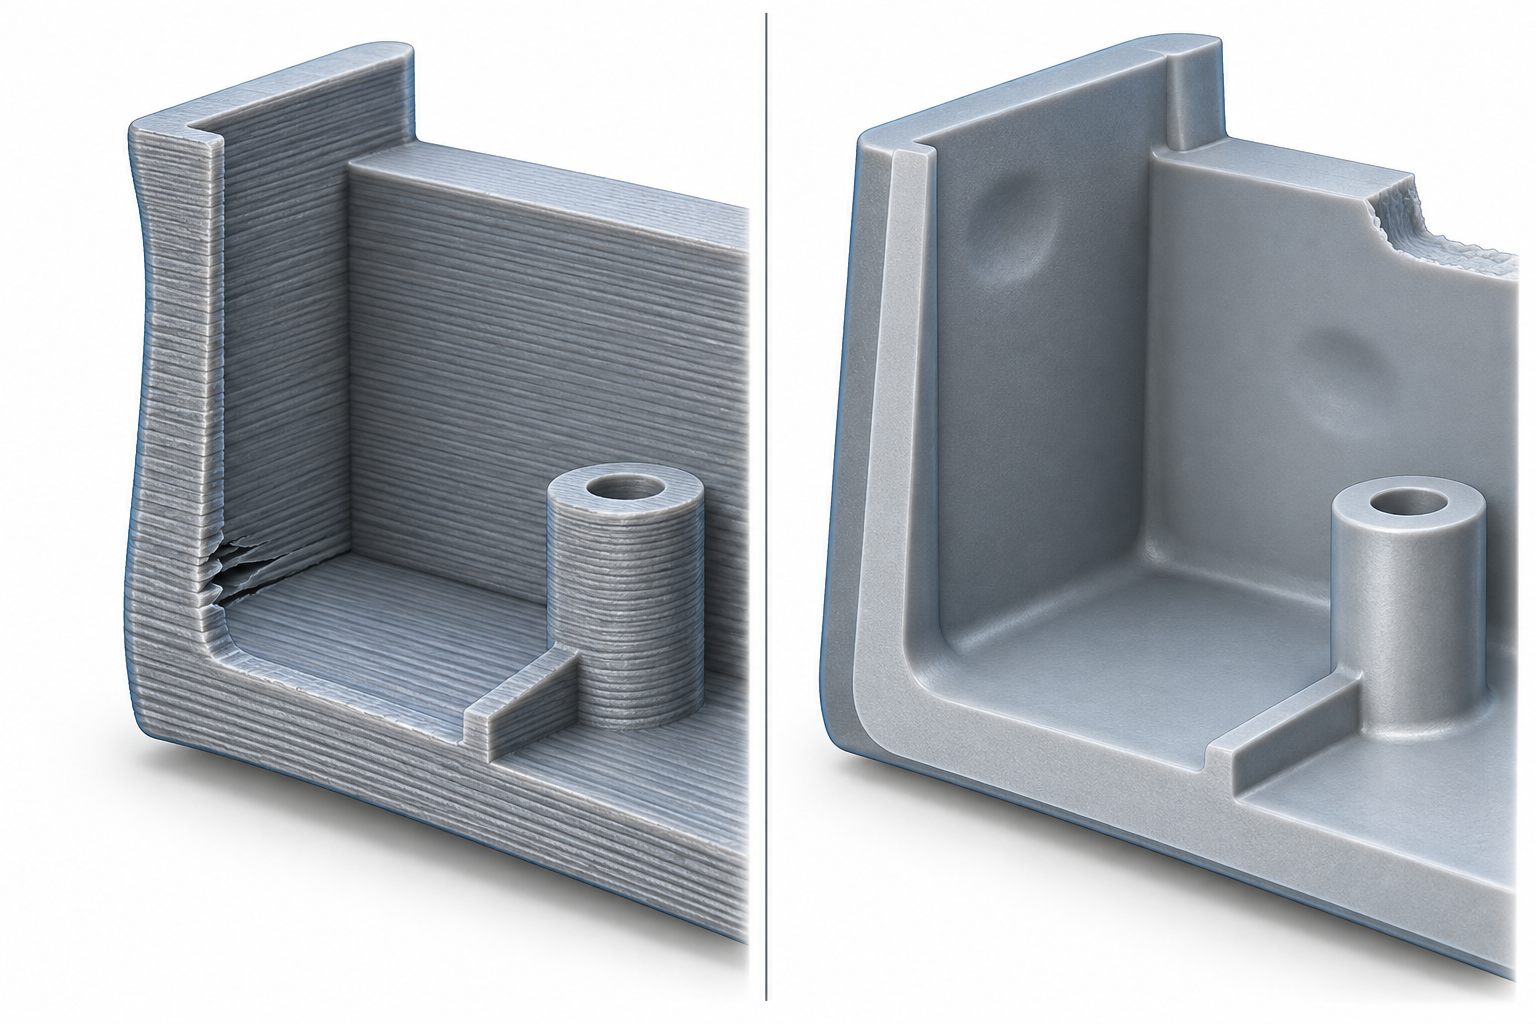
Le problème ne vient pas de l'impression ni de l'injection elles-mêmes, mais du fait qu'au stade du prototype on a mélangé la logique de mise en forme des deux procédés. La fabrication additive empile couche par couche, le principal risque des parois minces étant le gauchissement et la résistance inter-couches ; l'injection, c'est le remplissage par le fondu puis le retrait au refroidissement, le risque des parois minces étant le remplissage insuffisant, les retassures et les lignes de soudure. Pour une même structure à paroi mince, les zones de défaillance des deux procédés ne coïncident souvent pas.
Différences de défaillance des parois minces selon les procédés
| Caractéristique structurelle | Comportement courant en additif (FDM/SLA/SLS) | Comportement courant en injection | Prévention possible au stade du prototype |
|---|---|---|---|
| Épaisseur de paroi inférieure aux valeurs empiriques courantes (par ex. pièce plastique < 1 mm) | Gauchissement des parois minces, délamination entre couches, plus marqué sur les grands côtés | Remplissage insuffisant, retassures, faible résistance des lignes de soudure | Ramener les épaisseurs de paroi clés dans la plage accessible au procédé, ou marquer la pièce comme non représentative de la production |
| Congés intérieurs trop petits ou absents | Sans gêne à l'impression, mais concentration de contraintes aux angles vifs | Remplissage difficile aux angles vifs, risque de remplissage court et de fissuration sous contrainte | Prévoir des congés R aux angles intérieurs, en priorité aux zones portantes |
| Absence d'angle de dépouille | Sans effet sur l'impression | Arrachement au démoulage, marques blanches d'éjection, aspect voilé | Prévoir un dépouille de 1°~2° le long de la direction de démoulage (pratique courante du secteur, à confirmer selon les plans et le fournisseur) |
Solution alternative : décider du degré de préparation selon l'objectif de validation
- Pour valider la résistance structurelle ou passer à l'injection : épaisseur de paroi, congés et dépouille préparés selon le procédé de production. Prendre d'abord l'épaisseur de paroi dans la plage usuelle du matériau et du procédé, les congés aux angles internes porteurs ne doivent pas être inférieurs à 0,5 fois l'épaisseur de paroi, et l'angle de dépouille est prévu le long de la direction de démoulage.
- Pour confirmer uniquement la forme et l'encombrement d'assemblage : les tolérances peuvent être assouplies, mais il faut indiquer sur le plan « pièce non représentative de la production », afin d'éviter toute utilisation erronée ultérieure.
- Pièces décoratives non porteuses : paroi mince et absence de dépouille acceptables, à condition de ne pas participer au positionnement d'assemblage et de ne pas subir de charges répétées.
Idée fausse n° 4 : un prototype d'assemblage n'a pas besoin de références
J'ai vu un lot de prototypes structurels qui, lors de la revue, s'emboîtaient sans problème et dont les vis entraient correctement ; conclusion : « la structure est bonne ». Après le passage à l'injection, sur le premier lot de 200 pièces, la ligne d'assemblage a connu environ 30 % de clips bloqués en butée et 20 % de trous décalés. L'enquête a révélé : les prototypes étaient imprimés en SLA, sans plan de référence unifié, chaque pièce étant positionnée et formée indépendamment, l'assemblage se faisant à l'alignement manuel. Les pièces elles-mêmes étaient toutes dans les tolérances, mais il n'existait aucune base de positionnement commune entre les pièces — le problème n'était pas l'imprécision, c'est qu'on n'avait jamais défini ce qu'était « précis ».
La tâche centrale d'un prototype d'assemblage n'est pas de reproduire la forme des pièces, mais de reproduire les relations de positionnement entre les pièces. Sans référence, un assemblage qui tient n'est qu'une coïncidence, et un assemblage qui ne tient pas ne permet pas de déterminer quelle face de quelle pièce pose problème. Si ce type de problème est reporté à l'étape du moule, le coût et le délai de modification du moule sont bien supérieurs à l'ajout d'une colonne de positionnement au stade du prototype.
Les quatre références à définir avant de lancer un prototype d'assemblage
- Surface de référence (face A) : choisir le plan qui entre en contact en premier lors de l'assemblage, de plus grande surface et le plus facile à mesurer, et l'indiquer sur le plan comme référence primaire. Dès le stade du prototype, cette face doit être usinée ou imprimée correctement, et non choisie au hasard parmi les faces de mise en forme.
- Colonne / trou de positionnement : au moins une paire entre deux pièces, avec un jeu d'ajustement de 0,05~0,15 mm dans le sens du diamètre (pratique courante du secteur, à confirmer selon les plans et le mode d'assemblage). Si la colonne de positionnement manque sur le prototype, l'assemblage ne peut se faire que par alignement des bords, et l'écart n'est pas reproductible.
- Relation entre les trous : la position des trous de vis et des ouvertures de connecteurs par rapport à la surface de référence est plus critique que le diamètre des trous lui-même. Un diamètre trop grand peut être rattrapé, un décalage de position rend toute la plaque inutilisable.
- Jeu d'ajustement : les valeurs de jeu des pièces mobiles, clips et glissières doivent figurer sur le plan du prototype ; sans indication, le fournisseur applique par défaut son expérience — le résultat dépend de la chance.
| Symptôme | Cause réelle | Solution alternative |
|---|---|---|
| Le prototype s'assemble, pas la production | Absence de référence unifiée sur le prototype, alignement manuel | Indiquer les références A/B/C sur le plan, usiner le prototype selon ces références |
| Clips bloqués en butée ou trop lâches | Jeu d'ajustement non défini, valeur prise selon l'expérience du fournisseur | Indiquer sur le plan la valeur de jeu et la plage de tolérance |
| Trous décalés | Position des trous non cotée par rapport à la référence, chaque pièce formée indépendamment | Coter la position des trous avec la surface de référence comme origine |
| Planéité hors tolérance après assemblage | Surface de référence non usinée, surface imprimée utilisée directement comme surface d'assemblage | Prévoir un surépaisseur d'usinage sur la surface de référence ou fraiser après impression |
Si le prototype est déjà terminé et qu'on constate l'absence de références, la numérisation 3D permet une vérification des références : scanner le nuage de points de l'ensemble assemblé et le comparer au modèle théorique permet de voir dans quelle direction et de combien ça dévie. Mais c'est une correction a posteriori — le scan vous dit que ça a dévié, pas dans quel sens ajuster. Indiquer les références dès la prochaine mise en plan sera plus utile que dix scans.
Idée fausse n° 5 : le traitement de surface ne sert qu'à « faire beau »
On entend souvent dire : ne traitez pas le prototype pour l'instant, il suffit qu'il s'assemble ; on décidera du traitement de surface au moment de la production en série. Or, ce sont souvent ces étapes-là qui font échouer les revues. Le sablage, l'anodisation, la peinture et le placage électrolytique enlèvent ou ajoutent une couche de dimensions ; et la texture et la brillance déterminent directement le jugement du client sur le « toucher » et le « niveau de gamme » — pour une même structure, une finition mate et une finition brillante peuvent donner des conclusions opposées en revue.
La couche de surface modifie les dimensions, pas seulement la couleur
L'épaisseur d'anodisation se situe couramment dans l'industrie de quelques micromètres à une vingtaine de micromètres, l'oxydation dure étant plus épaisse ; la peinture fait couramment 20–60 μm par face, la peinture en poudre étant encore plus épaisse. Pour les faces d'appui, les trous taraudés et les couples glissants, ces épaisseurs ne sont pas négligeables. Si l'on fabrique le prototype aux dimensions de la pièce nue, puis qu'on l'anodise, les trous deviennent trop petits et les axes trop serrés. La méthode viable est : indiquer sur le plan la référence « avant/après oxydation » pour les dimensions d'appui, ou prévoir un masquage sur les faces d'appui, afin que le traitement de surface ne tombe pas sur la zone d'appui.
Choisir l'état de surface selon l'objectif de la revue, et non selon l'esthétique
| Objectif de la revue | État de surface recommandé | Points à rappeler |
|---|---|---|
| Validation structure/montage | Pièce nue ou simplement ébavurée, faces d'appui masquées | Tout revêtement modifie le jeu d'appui ; valider d'abord les dimensions |
| Revue du toucher et de la préhension | Échantillon sablé ou peint avec la texture correspondante | Le numéro de texture et le grain de sablage doivent figurer dans les exigences, sinon le toucher varie à chaque lot |
| Revue aspect/CMF | Comparaison avec un échantillon peint ou anodisé de la même teinte | L'écart de teinte du prototype ne représente pas celui de la production ; confirmer avec un échantillon de teinte dédié |
| Surface résistante/fonctionnelle | Essais synchronisés sur petites pièces avec le même procédé que la production | Si le procédé du prototype diffère de celui de la production, les conclusions ne sont pas directement extrapolables |
La méthode alternative se résume en une règle : définir d'abord ce que cette revue doit examiner, puis décider jusqu'où pousser le traitement de surface. Pour le montage, éloigner le traitement de surface des faces d'appui ; pour le toucher, fixer les paramètres de texture et conserver un échantillon ; pour l'aspect, admettre que le prototype ne donne qu'une direction, la teinte et la texture de production devant être confirmées séparément. Inscrire cette règle dans les exigences techniques du prototype évite bien des discussions ultérieures sur une « couleur incorrecte ».
Réception du prototype : quoi contrôler, avec quoi, et comment rédiger les critères
Le prototype est terminé, mais en revue personne ne peut dire clairement s'il « est conforme ou non ». Les pièces d'aspect semblent correctes, les pièces d'assemblage ne rentrent pas, le rapport dimensionnel ne correspond pas au plan — le litige ne porte souvent pas sur la qualité d'usinage, mais sur des critères de réception mal définis. La logique de réception d'un prototype diffère de celle de la production : la production contrôle la fonction et la constance, le prototype contrôle « si le problème à valider cette fois a bien été validé ». Il faut donc d'abord définir l'objectif de réception, puis les points de contrôle et les moyens, et enfin seulement le devis.
Correspondance entre points de réception et moyens de contrôle
| Point de réception | Moyens courants | Cas d'application | Points d'attention |
|---|---|---|---|
| Dimensions extérieures critiques | Pied à coulisse, micromètre, jauge | Pièce unique, géométrie régulière | La référence de mesure doit correspondre à celle du plan ; la lecture au pied à coulisse est indicative, les dimensions litigieuses sont remesurées par MMT |
| Position des trous, jeu d'appui | Jauge, broche de contrôle, MMT | Prototypes d'assemblage | Le contrôle rapide des écarts de position se fait par broche, puis localisation par MMT en cas de dépassement |
| Tolérances de forme et de position (planéité, coaxialité) | MMT, marbre + comparateur | Pièces avec relations d'assemblage ou de mouvement | Au stade du prototype, on ne contrôle généralement que les quelques éléments qui affectent l'assemblage, sans reproduire intégralement le plan de production |
| Surfaces complexes, formes libres | Scan optique (scan 3D) | Pièces d'aspect, comparaison inverse | Le scan fournit une chromatographie d'écart du nuage de points ; le critère doit préciser s'il s'agit d'une comparaison au CAO ou à la pièce physique |
| Fonction et toucher | Test d'assemblage, test fonctionnel | Pièces structurelles, pièces d'interaction homme-machine | Se baser sur le résultat d'assemblage réellement mesuré, pas seulement sur le rapport dimensionnel |
Contrôle à 100 % ou par échantillonnage
Un prototype n'existe généralement qu'en un ou deux exemplaires ; parler de contrôle à 100 % ou par échantillonnage n'a pas grand sens, mais les règles doivent être fixées à l'avance : contrôle à 100 % des dimensions critiques affectant l'assemblage et la fonction, passage pièce par pièce au pied à coulisse/calibre ; contrôle par échantillonnage ou visuel pour les surfaces d'aspect non critiques et les dimensions décoratives. En moulage sous vide (réplique de prototype) en petite série, la première pièce doit être contrôlée à 100 %, les suivantes par échantillonnage sur les dimensions critiques, car le moule en silicone s'use et dérive dimensionnellement au fil des coulées.
Comment rédiger le critère, en une phrase : n'indiquer que les dimensions et conditions liées à « ce qu'il faut valider cette fois », le reste étant marqué comme référence ou sans exigence. Utiliser directement le plan de production comme plan de réception du prototype ferait entrer une multitude de tolérances non pertinentes dans le contrôle, augmentant le coût et noyant les quelques éléments vraiment critiques dans le rapport. Pour vérifier une référence ou faire une comparaison inverse, on peut recourir au service de scan 3D ; pour confirmer le procédé et les conditions de prix, passer par l'entrée de devis en ligne.
Quand ces recommandations ne s'appliquent-elles pas
Les tolérances, dépouilles, références et exigences de contrôle des sections précédentes supposent que « le prototype doit assumer une part de responsabilité de la pièce de production ». Si ce postulat ne tient pas, les appliquer telles quelles fait perdre argent et temps.
- Pièces d'évaluation purement esthétique/toucher : on n'évalue que la couleur, la texture, la position de la ligne de joint, sans montage ni mesure. Les dimensions critiques peuvent être élargies à l'ordre de ±0,3 mm voire plus, les angles de dépouille et l'uniformité d'épaisseur peuvent ne pas être prévus, mais il faut indiquer sur le plan ou l'ordre de travail « pièce de confirmation d'aspect, dimensions non utilisées comme base de réception ».
- Pièces de présentation à usage unique : salons, maquettes d'appel d'offres, jetables après usage. On peut utiliser le procédé et les matériaux les plus économiques, sans simuler la rigidité de production, mais si les relations d'assemblage doivent être manipulées par le client, il est recommandé de réaliser les trous d'appariement selon les dimensions fonctionnelles.
- Pièces de concept précoce dont la structure n'est pas encore figée : à ce stade, modifier la conception importe plus que maîtriser les dimensions. Les tolérances sont données selon « ça doit se monter », le contrôle ne porte que sur l'assemblage fonctionnel, sans rapport dimensionnel complet.
- Vente d'essai en très petite série : en deçà de quelques dizaines de pièces, le moulage sous vide ou la petite série CNC suffisent, sans ouvrir un moule acier, et il ne faut pas s'en servir pour valider le gauchissement et les retassures de l'injection — cela relève des problèmes de procédé de production.
Critère en une phrase : si la question à laquelle ce prototype doit répondre ne concerne que « est-ce que ça a l'air correct », on le fait comme pièce d'aspect ; dès qu'il s'agit de « ça se monte, ça tient, c'est productible », les règles précédentes ne peuvent être omises. En cas de doute, inscrire l'usage dans la demande de prix — c'est moins cher que d'en débattre après coup.
Questions fréquentes
Les questions ci-dessous sont celles qui reviennent le plus souvent au stade de la demande de prix et de la réception du prototype. Les réponses sont données selon des critères d'ingénierie, non selon un discours commercial ; pour les valeurs concrètes, se référer aux indications du plan et à la confirmation du fournisseur.
Pourquoi le prix d'un prototype varie-t-il de plusieurs fois pour un même plan ?
La plupart des écarts ne tiennent pas aux matériaux, mais à trois choses : la voie de procédé (fraisage CNC unitaire vs impression 3D vs réplique), les exigences de tolérance et de contrôle (rapport dimensionnel complet à la machine à mesurer tridimensionnelle ou non), le traitement de surface (sablage, anodisation, peinture ont chacun leurs opérations). Pour une même pièce, chiffrer en « pièce de confirmation de forme » et en « pièce de validation d'assemblage » représente un travail différent dès le départ. Lors de la demande de prix, préciser clairement l'objectif de validation permet d'obtenir des offres comparables mieux que de négocier à la baisse.
Un prototype doit-il nécessairement atteindre les mêmes tolérances qu'une pièce de production ?
Pas nécessairement. La tolérance du prototype sert le critère de validation : pour valider l'assemblage et l'appariement, les dimensions d'appariement critiques doivent être resserrées ; pour ne valider que la forme et le toucher, les dimensions non critiques peuvent être élargies. La pratique courante du secteur est de contrôler les dimensions critiques du prototype à l'ordre de ±0,1~±0,2 mm, d'élargir les dimensions non critiques, et de définir séparément celles de la production selon la fonction. Les valeurs concrètes se réfèrent au plan et à la confirmation du fournisseur ; ne recopiez pas directement les tolérances de production sur le plan du prototype.
Faut-il prévoir les angles de dépouille et l'épaisseur de paroi au stade du prototype ?
Cela dépend de l'objectif de validation. Si le prototype doit ensuite passer par l'injection ou le moulage sous vide, et qu'il faut valider le démoulage, les retassures, le remplissage, alors les angles de dépouille et l'épaisseur de paroi doivent être prévus selon le procédé de production, sinon le « ça se monte, c'est beau » donné par le prototype est un faux positif. S'il s'agit seulement d'une évaluation de forme pure ou d'une pièce de présentation à usage unique, on peut ne pas les prévoir, mais il faut indiquer « pièce non représentative de la production » sur le plan ou le bon de transfert, pour éviter une mauvaise interprétation en aval.
Un prototype d'assemblage a-t-il besoin de références ?
Oui. Un prototype dépourvu de surface de référence, de colonne de positionnement et de référence de trou verra souvent ses problèmes d'assemblage n'apparaître qu'en production. Il est conseillé de préciser sur le plan la surface de référence, les colonnes de positionnement, les trous critiques et les jeux d'appariement, et au besoin de vérifier par scan 3D l'écart entre la pièce réelle et le modèle numérique. Un prototype aux références floues, même s'il s'assemble sans problème, ne peut servir de base de libération pour la production.
Quels éléments contrôler à la réception d'un prototype, et faut-il les inscrire sur le devis ?
Oui. Les éléments de réception courants comprennent les dimensions critiques, les positions de trous, les jeux d'appariement, l'aspect et l'état de surface, le test d'assemblage fonctionnel. Le moyen de contrôle se choisit par élément : pied à coulisse/calibre pour les dimensions courantes, machine à mesurer tridimensionnelle ou scan optique pour la géométrie et les contours complexes, assemblage fonctionnel pour valider l'appariement. Quels éléments sont contrôlés à 100 % et lesquels par échantillonnage doivent être convenus dans le devis ou l'accord technique ; sinon le litige de réception retombera sur le standard par défaut du fournisseur.
Key takeaways
- Le premier usage du prototype détermine le procédé : pour valider l'assemblage et la structure, privilégier une voie permettant la mise en forme avec l'épaisseur de paroi réelle et la rigidité du matériau réel ; ce n'est que pour valider uniquement l'aspect et la prise en main que l'on peut recourir à un procédé rapide à faible coût.
- Ne recopiez pas les tolérances de production sur le prototype. Les tolérances du prototype s'écrivent selon l'« objectif de validation », celles de la production selon la « fonction d'assemblage » ; les mélanger fait à la fois grimper les devis et masquer les vrais problèmes.
- L'épaisseur de paroi, les congés, la dépouille — ces valeurs de production — doivent être intégrées dès le prototype dans l'orientation de production ; modifier une structure sur le prototype implique généralement de modifier ensemble le moule, le gabarit de contrôle et l'outillage d'assemblage.
- Un prototype d'assemblage doit comporter des références : colonnes de positionnement, surfaces de référence, positions de perçage réalisées correctement du premier coup, sinon le prototype s'assemble mais pas la production, et le problème est repoussé à l'étape la plus coûteuse.
- La réception du prototype doit préciser quoi contrôler, avec quoi contrôler et quels sont les critères ; écrire seulement « dimensions conformes » revient à ne rien écrire. Un scan optique complété par un pied à coulisse/jauge de profondeur pour les cotes clés suffit généralement.



