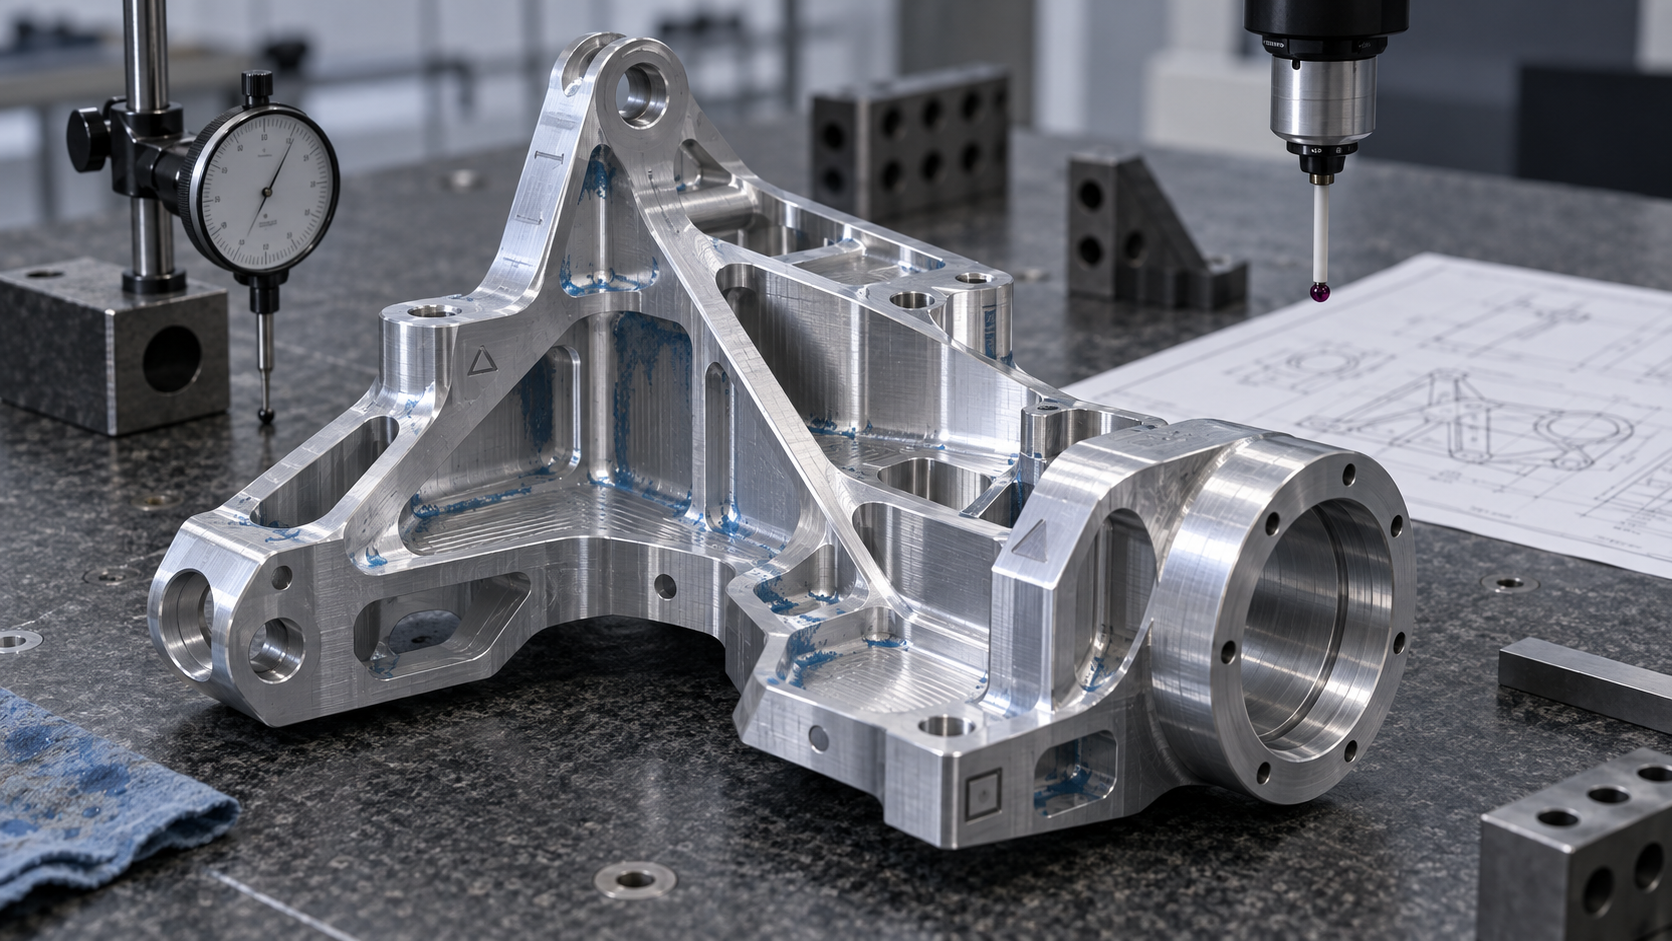
Où réside vraiment la difficulté de l'usinage de pièces complexes : comptez d'abord les bridages, puis parlez de précision
Prenez un support en aluminium avec un plan incliné à 30°, une cavité interne de 60 mm de profondeur et une paroi latérale de 1,5 mm : peut-on le faire ? La plupart des ateliers diront oui. La vraie question est combien de retournements, combien de changements d'outil, où sont les références et avec quoi mesurer au final. Le seuil de l'usinage de pièces complexes tient rarement à la répétabilité de positionnement d'une machine individuelle ; il tient à la manière dont les erreurs s'accumulent une fois ces quatre éléments enchaînés.
La complexité provient globalement de trois sources. La première est l'accessibilité géométrique : l'outil peut-il pénétrer, sous quel angle attaquer, où se situe la zone d'interférence. Pour une cavité profonde, il faut regarder le rapport longueur/diamètre de l'outil ; pour un plan incliné, l'angle d'orientation de la broche ; pour un angle de dépouille interne, le rayon minimal d'outil. La deuxième est la rigidité et la déformation : les parois minces, les porte-à-faux élancés et les semelles minces fléchissent, se déplacent et se déforment sous l'effort de coupe. La troisième est la mesurabilité : le plan indique une position, mais si la pièce n'offre aucune surface de référence permettant de monter un comparateur ou une sonde, la conclusion de mesure ne tient pas.
Appliquons ces trois points au support précédent. Sur une machine 3 axes, il faut fraiser la cavité de face, retourner pour fraiser l'arrière, puis retourner encore deux fois pour percer les trous sur les deux plans inclinés. Chaque retournement exige un nouveau réglage, et les erreurs de réglage, de surface de positionnement du montage et de copeaux résiduels s'ajoutent aux dimensions finales. La relation empirique courante dans le secteur est la suivante : chaque bridage supplémentaire augmente souvent l'erreur de position cumulée d'un ordre de grandeur — la valeur exacte varie selon le montage et la méthode de réglage, et doit être confirmée selon la plage de tolérance du plan et le procédé réel. Un seul bridage en 5 axes peut absorber cette accumulation, à condition que l'accessibilité et la rigidité de l'outil soient au rendez-vous.
Cet article ne dresse donc pas une liste d'équipements, mais suit une chaîne de décision : caractéristique géométrique → référence de bridage → choix de l'équipement → répartition des tolérances → boucle de contrôle. Chaque maillon fournit des critères et des limites directement applicables, plutôt que des adjectifs du type « haute précision, haute efficacité ».
Bridage, références et gamme de fabrication : le maillon le plus sous-estimé de l'usinage de pièces complexes
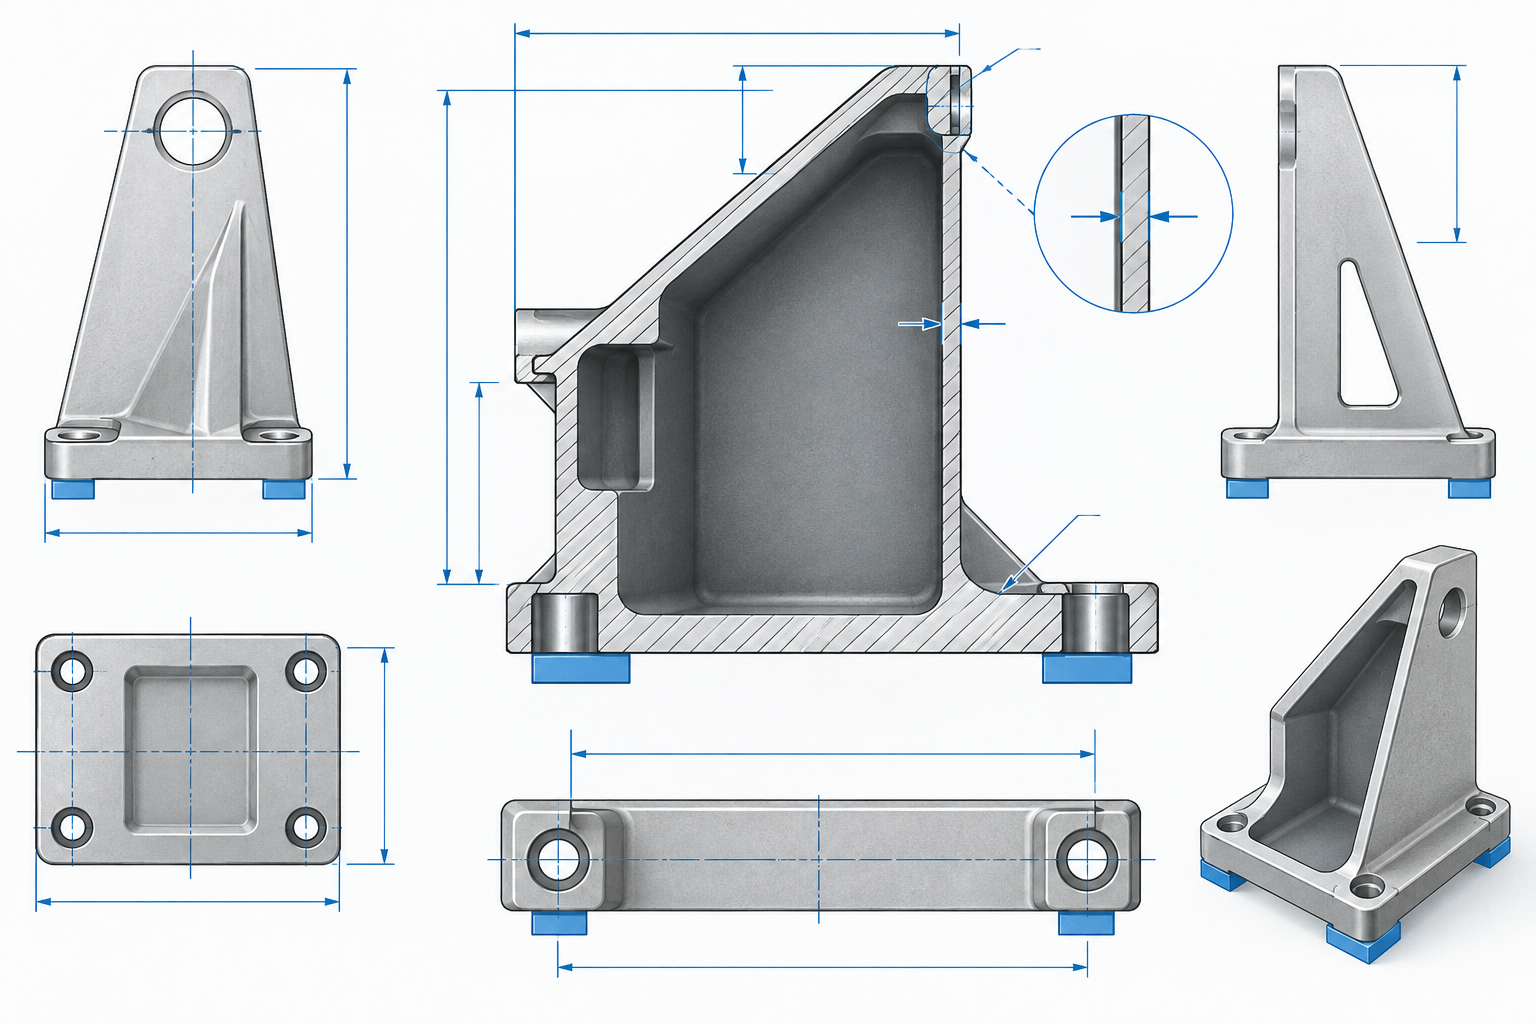
Unification des références : faire coïncider autant que possible référence de conception, référence de procédé et référence de contrôle
Principe du bridage unique et limites des moyens de bridage courants
- Mors doux / mandrin de tournage : adaptés aux corps de révolution, ils épousent la surface déjà usinée pour réduire les marques de serrage, mais ne résolvent pas le positionnement des pièces de forme irrégulière.
- Montage spécial : le positionnement et le serrage peuvent être conçus pour la pièce, adaptés aux pièces complexes en petite et moyenne série ; en pièce unique ou petite série, le coût du montage peut dépasser le coût d'usinage, à mettre en balance.
- Plateau à vide : adapté aux tôles minces et aux pièces planes de grande surface, avec une force de serrage uniforme et peu de risque d'écrasement, mais une mauvaise étanchéité sur les surfaces courbes et les pièces à trous traversants.
- Système de positionnement à zéro point : il fixe la référence de bridage sur la palette et permet des changements rapides entre opérations ; à condition que la palette elle-même soit de précision stable et que la pièce puisse être fixée de manière fiable sur la palette.
Choisir le procédé selon les caractéristiques géométriques : comment faire correspondre cavités profondes, parois minces, plans inclinés et trous de forme irrégulière
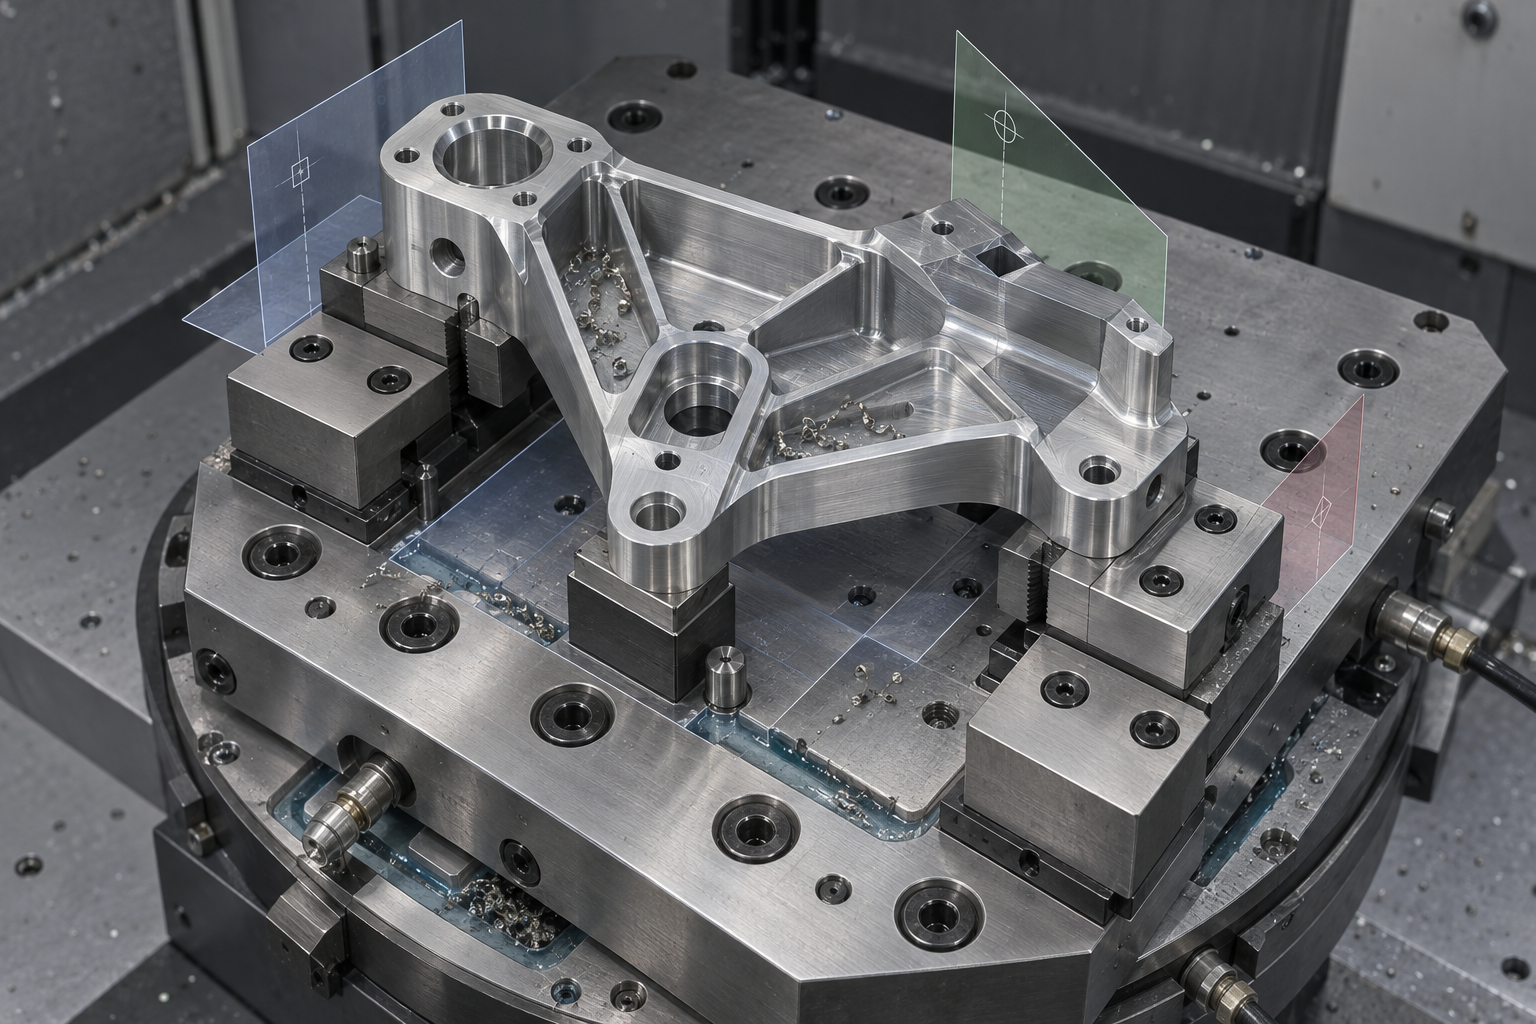
Sur un même plan de pièce complexe, les gammes proposées par différents techniciens diffèrent souvent de deux ou trois bridages. La différence ne tient généralement pas à l'ancienneté des équipements, mais à la capacité de faire correspondre les caractéristiques géométriques et les capacités d'usinage. Voici une analyse par quelques types de caractéristiques courantes ; les critères sont plutôt conservateurs et les valeurs exactes doivent être confirmées avec le plan et le fournisseur.
Cavités profondes et gorges étroites : regardez d'abord le rapport longueur/diamètre de l'outil, puis voyez si le fraisage est possible
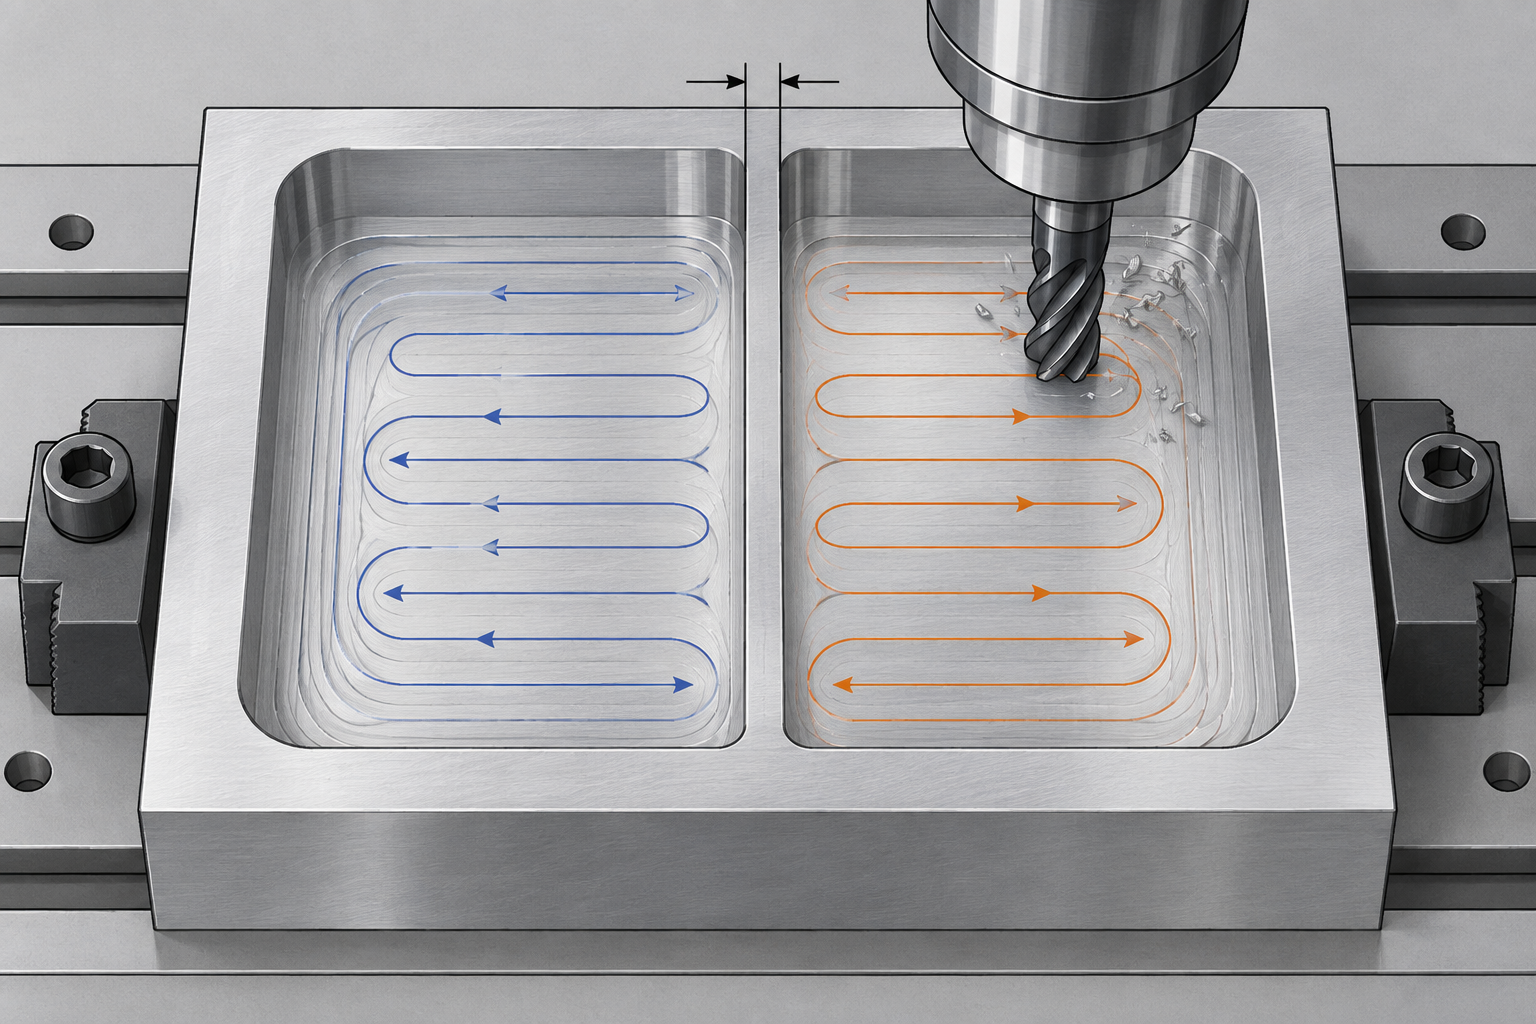
La difficulté des cavités profondes réside dans le porte-à-faux de l'outil. Dès que le rapport longueur/diamètre (longueur de porte-à-faux ÷ diamètre du porte-outil) dépasse les 4 à 5 fois courants dans le secteur, la déflexion et le broutement deviennent les principales sources d'erreur, avec des stries régulières en surface et des dimensions décalées d'un côté. La solution n'est pas de forcer, mais de procéder par passes successives, de dégrossir avec un outil court de grand diamètre, et de nettoyer les angles au fond de la cavité par plongée ou électroérosion. Si la profondeur de cavité dépasse la portée de l'outil, la pratique courante est l'usinage par segments ou le passage à l'électroérosion ; ne comptez pas faire toute la profondeur avec un seul outil long.
Parois minces et trous de forme irrégulière : l'effort de coupe et la déformation au serrage sont les causes principales
Pour les pièces à paroi mince (rapport épaisseur/hauteur faible), l'erreur provient rarement de la précision géométrique de la machine ; elle vient plutôt de l'effort de coupe et de la force de serrage qui déforment la pièce, laquelle reprend sa forme au relâchement. Les pratiques courantes du secteur consistent à laisser des nervures, à usiner symétriquement, à réduire la profondeur de passe radiale et à répartir le serrage avec des mors doux ou un plateau à vide. Les trous de forme irrégulière, les trous inclinés et les trous croisés mettent à l'épreuve la trajectoire d'entrée et de sortie de l'outil — lorsque c'est possible en un seul bridage avec orientation 5 axes, évitez autant que possible les retournements et réglages multiples. Si la série est petite, la forme complexe et l'exigence de surface modérée, le moulage sous vide par réplique peut servir de solution transitoire, mais la stabilité dimensionnelle et les performances matière diffèrent de l'usinage direct, à confirmer au préalable.
Surfaces inclinées et surfaces composées : un seul serrage en 5 axes remplace de multiples retournements
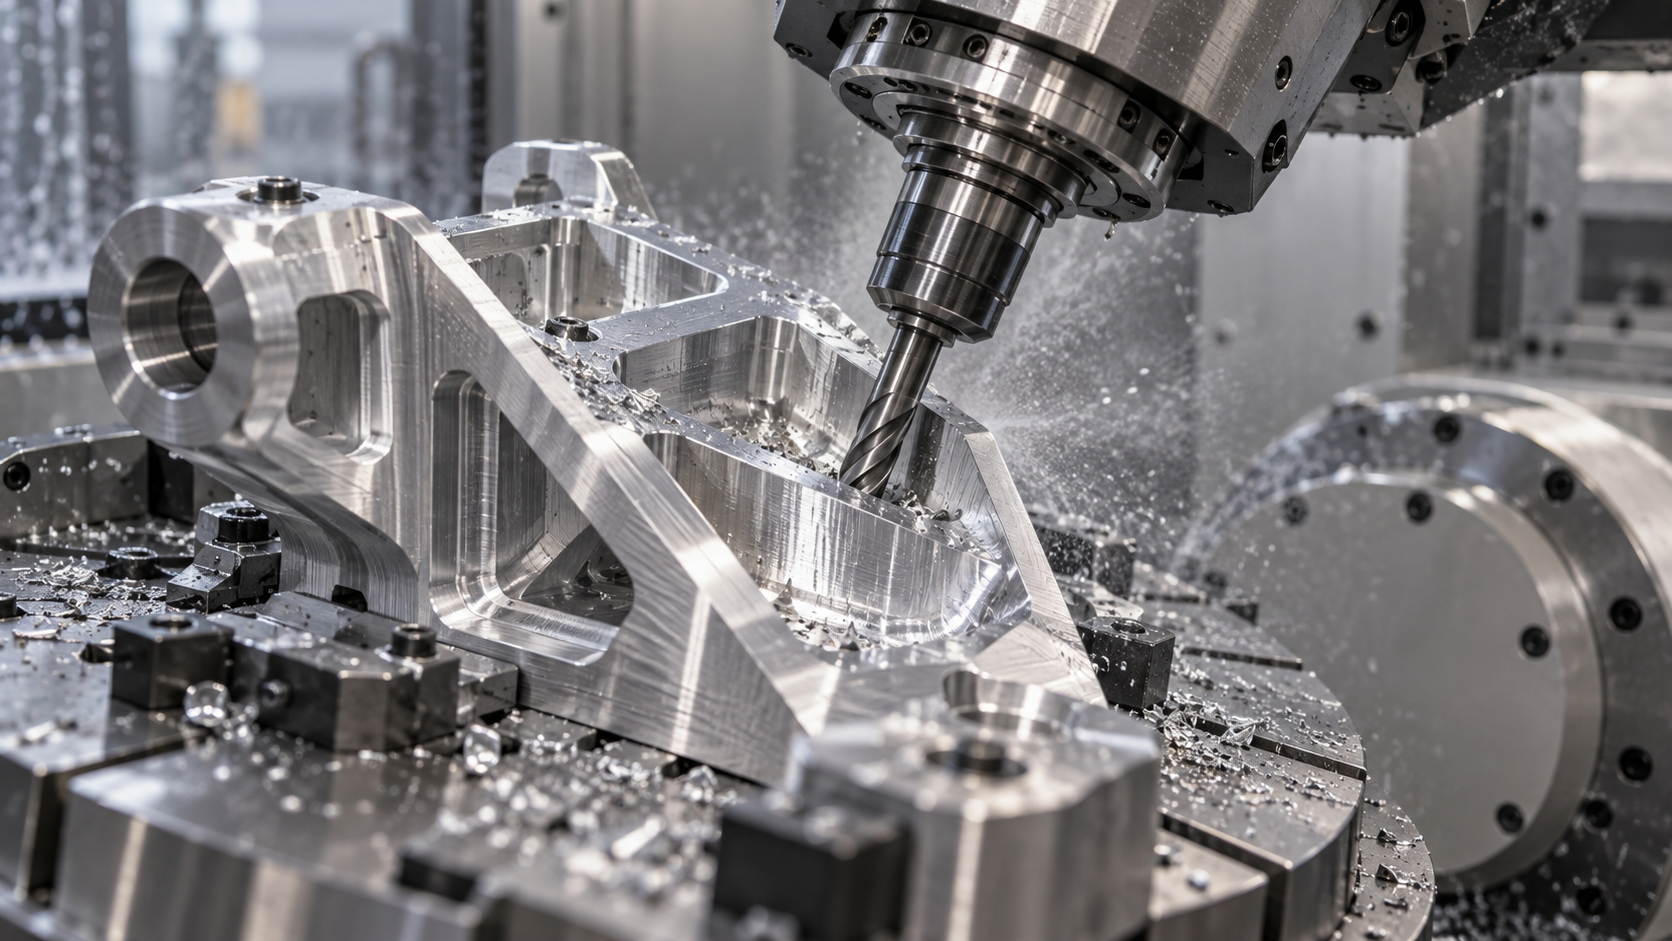
Pour les pièces à surfaces inclinées, angles composés et surfaces gauches, l'usinage 3 axes exige de multiples serrages et des montages dédiés ; chaque remontage introduit une erreur de recalage qui, cumulée, peut consommer une grande partie de la tolérance. C'est là que réside la valeur du 5 axes : usiner plusieurs faces en un seul serrage, réduire le nombre de serrages de trois ou quatre à un seul, et diminuer nettement les sources d'erreur. Mais le 5 axes n'est pas universel — pour une pièce essentiellement plane, à cavités peu profondes et à caractéristiques simples, le 5 axes est un gaspillage : les coûts de programmation et d'outillage augmentent sans bénéfice réel. Le critère de décision tient en une question simple : si l'on retire le 5 axes, combien de retournements cette pièce nécessite-t-elle ? Plus il y a de retournements, plus le 5 axes mérite d'être envisagé.
Du 3 axes au 5 axes, tournage-fraisage et électroérosion : critères de choix des équipements pour l'usinage de pièces complexes
3 axes avec serrages multiples vs 5 axes en un seul serrage : où se situe la différence de coût
Tournage-fraisage : moins de serrages pour les pièces à révolution asymétrique, au prix de la programmation et de l'outillage
Électroérosion et découpage par fil : irremplaçables pour les matériaux durs, les angles vifs et les fentes étroites
Quand le 5 axes est un gaspillage : cavités peu profondes, dominante plane, petite série et caractéristiques simples
Tolérances pilotées par le coût et rugosité de surface : les chiffres les plus chers de l'usinage de pièces complexes
Le coût de l'usinage de pièces complexes est souvent déterminé non par la forme géométrique, mais par les quelques chiffres de tolérance du plan. Pour un même support en aluminium, coter toutes les dimensions à ±0,05 mm, ou resserrer les alésages d'assemblage à ±0,02 mm et élargir la forme non fonctionnelle à ±0,2 mm, peut faire varier le devis d'un montant significatif — la différence portant sur la méthode d'usinage, les heures et le taux de rebut, non sur la matière. Ce qui détermine réellement le coût sur un plan, ce sont les tolérances pilotées par le coût : quelles faces doivent être serrées, lesquelles peuvent être relâchées, et dans quelle plage d'accessibilité de méthode d'usinage tombent ces chiffres.
Resserrer la tolérance d'un cran : de combien augmentent les heures et le taux de rebut
La relation entre tolérance dimensionnelle et coût d'usinage n'est pas linéaire. Le cas courant dans le secteur est le suivant : de ±0,1 mm à ±0,05 mm, la plupart des faces fraisées restent couvertes par une finition classique ; en dessous, à ±0,02 mm ou plus serré, il faut souvent recourir à des avances lentes, de faibles profondeurs de passe, plusieurs passes de finition, voire un mode de serrage plus stable. Les heures peuvent doubler, et la probabilité de retouche hors tolérance et de rebut augmente nettement. Le seuil à partir duquel « cela commence à coûter cher » dépend de la matière, de la rigidité de la caractéristique et de l'état de la machine ; il doit être confirmé selon le procédé et le plan concrets, sans généralisation.
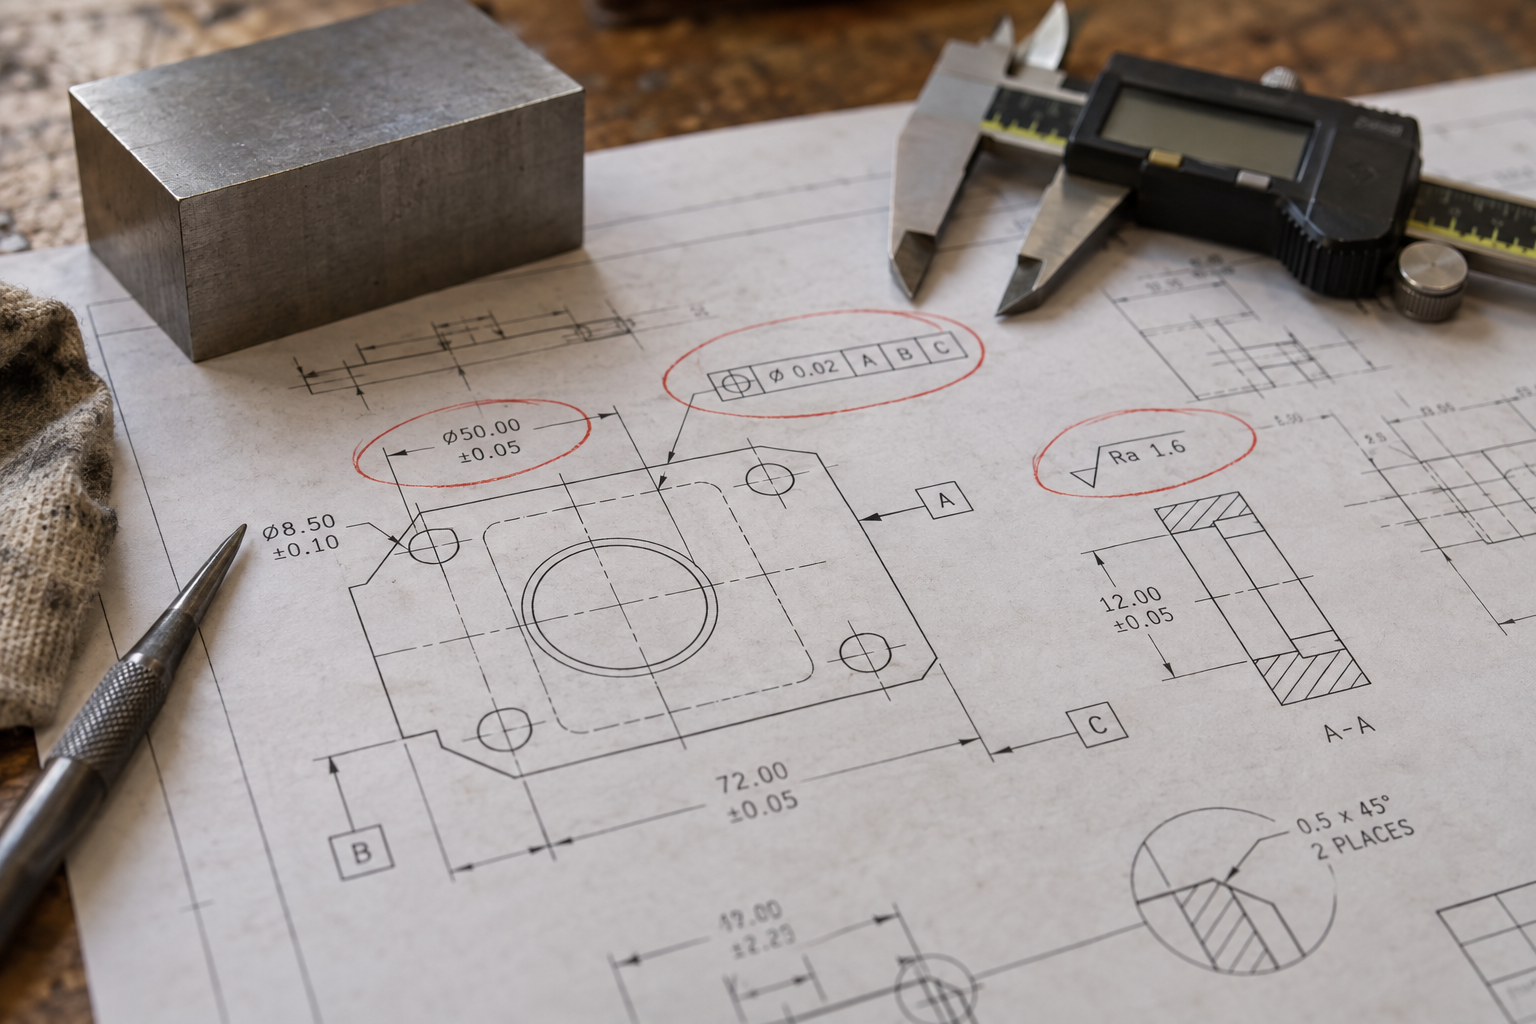
La bonne approche n'est donc pas de « tout coter serré pour paraître professionnel », mais de répartir selon la fonction : resserrer les faces d'assemblage, d'étanchéité, les portées de roulement et les surfaces de guidage ; relâcher la forme non fonctionnelle, les zones de dégagement et les faces décoratives. Lors de la revue de plan, il vaut la peine d'entourer d'abord ces faces fonctionnelles, puis de demander : ce cran de resserrement est-il vraiment utile à l'assemblage ?
La rugosité de surface n'est pas meilleure quand elle est plus lisse ; elle est liée aux opérations suivantes
La rugosité de surface doit également être définie selon l'usage. Les faces d'étanchéité et les surfaces de glissement exigent généralement un Ra plus faible, pouvant nécessiter fraisage fin, rectification ou rodage ; beaucoup de faces d'assemblage se contentent d'une finition classique. Ce qui est plus souvent négligé : la cotation de rugosité doit être alignée avec le traitement de surface ultérieur. L'anodisation, la peinture et le placage modifient l'état de surface ; si l'on rectifie jusqu'à la rugosité finale avant traitement, on gaspille des heures et le résultat après traitement n'est pas nécessairement conservé ; inversement, exiger une rugosité donnée après peinture impose de prendre en compte l'épaisseur de peinture et le procédé. La rugosité, comme la tolérance dimensionnelle, est une exigence fonctionnelle, non esthétique.
Tolérances géométriques : plus faciles à omettre que les tolérances dimensionnelles, et plus déterminantes pour l'assemblage
Dans l'usinage de pièces complexes, ce qui bloque réellement l'assemblage n'est souvent pas la dimension, mais la tolérance géométrique. Les cotations de parallélisme, perpendicularité, position et battement, si elles sont traitées selon la tolérance générale non spécifiée, donnent des pièces unitaires conformes qui, assemblées, peuvent ne pas entrer ou être décalées. La raison est directe : la tolérance dimensionnelle régit une dimension isolée, la tolérance géométrique régit les relations entre faces et entre alésages, et l'assemblage repose précisément sur ces relations.
Il est recommandé de définir clairement le système de références sur le plan, de coter les positions et battements critiques selon la fonction, et de préciser la méthode de contrôle. Une tolérance géométrique trop serrée augmente directement le coût de serrage et de contrôle, mais ne pas coter là où il faut l'être fait souvent apparaître le coût sur la ligne d'assemblage ou chez le client. Quelle direction coûte le plus cher dépend de l'usage de la pièce et de la série, et doit être jugé selon les conditions concrètes.
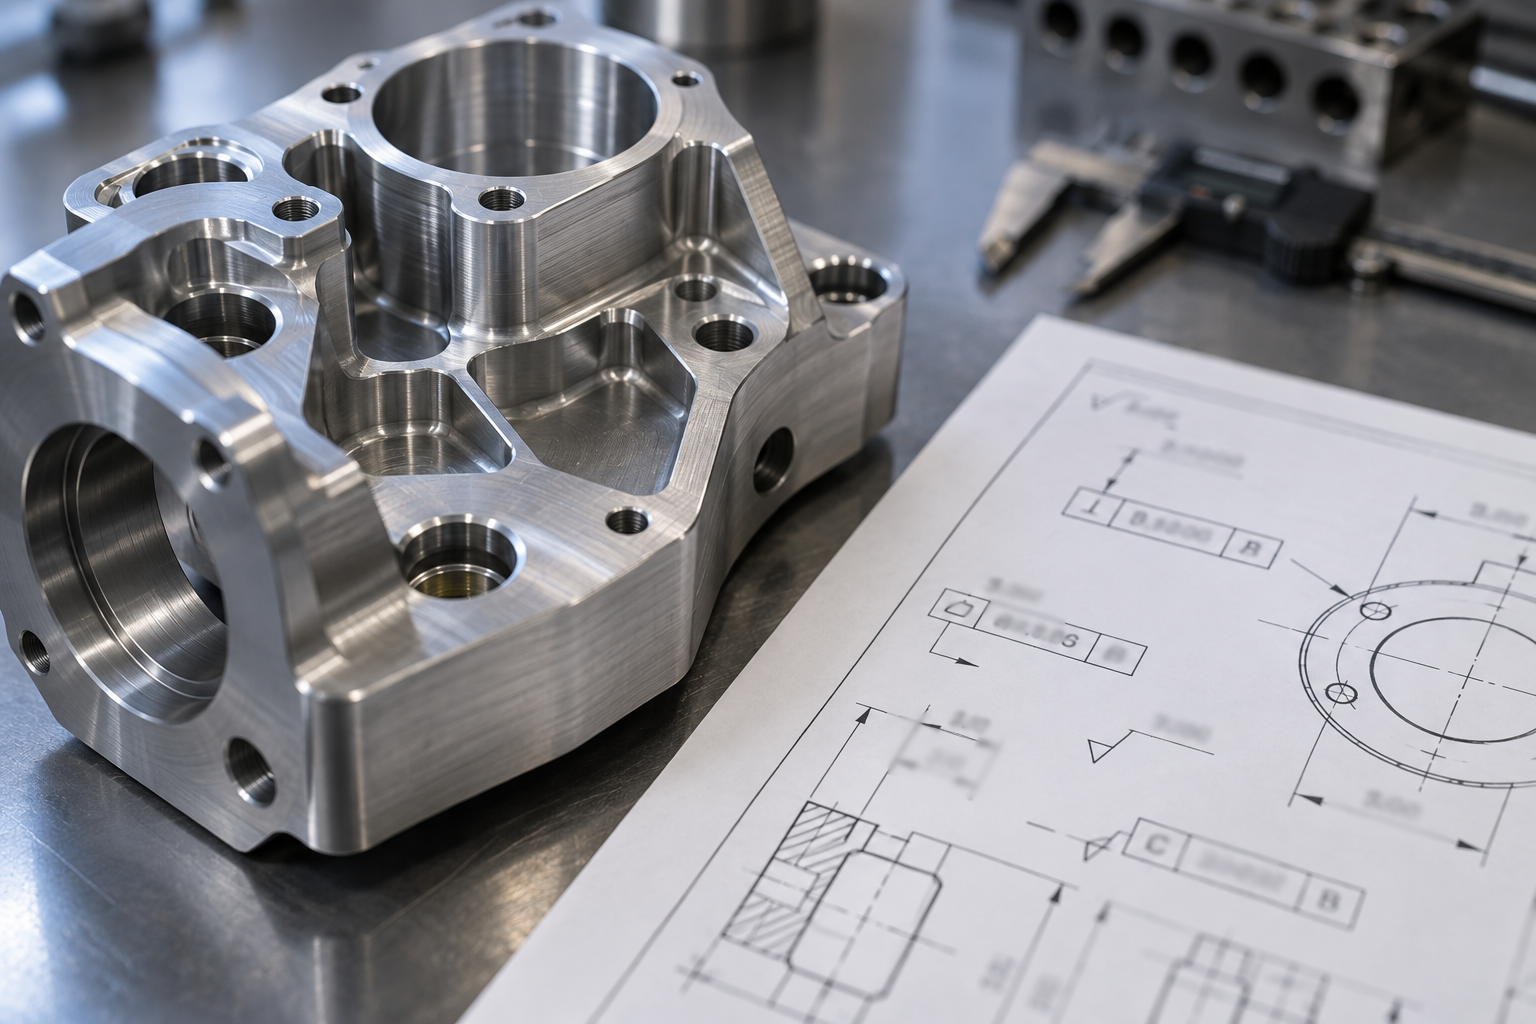
Répartir clairement ces chiffres revient essentiellement à faire un compromis entre coût et fonction : dépenser les tolérances serrées là où c'est réellement nécessaire, et définir rugosité et tolérance géométrique selon la fonction et l'impact sur l'assemblage. Chaque chiffre du plan finira sur le devis — avant de le coter, réfléchissez à l'étape d'assemblage qu'il conditionne.
Déformation, broutement et durée de vie des outils : modes de défaillance et contre-mesures dans l'usinage de pièces complexes
Déformation des parois minces : signaux d'identification et stratégie d'enlèvement par couches
Déviation d'outil en cavité profonde et broutement d'outil élancé : déduire les causes à partir du son et des marques
Contraintes résiduelles et dérive après traitement thermique : causes racines et contre-mesures de la déformation après usinage
Contrôle et boucle fermée : comment prouver la conformité d'une pièce complexe après usinage
La conformité en usinage de pièces complexes ne consiste pas à « l'avoir fabriquée », mais à « la mesurer avec précision et la juger avec fiabilité ». Placer le contrôle en fin de chaîne de process est l'approche la plus coûteuse ; la bonne approche est de l'intégrer comme un maillon de la boucle fermée : référence de process et référence de contrôle identiques, points de mesure conçus pour refléter la fonction d'assemblage, résultats de mesure capables d'alimenter en retour le montage et la compensation d'outil. La CMM, la numérisation à lumière bleue, l'imagerie optique et les gabarits dédiés ont chacun leurs domaines d'application ; choisir la mauvaise méthode de contrôle fait dériver la conclusion elle-même.
Méthodes de contrôle courantes : domaines d'application de la CMM, de la numérisation à lumière bleue, de l'imagerie optique et des gabarits dédiés
La machine à mesurer tridimensionnelle (CMM) est la plus fiable pour mesurer dimensions et tolérances géométriques, adaptée aux surfaces de contact, positions de trous et surfaces de référence nécessitant une valeur de jugement ; son inconvénient est le nombre limité de points de mesure, et la force de contact peut déformer les pièces à paroi mince. La numérisation à lumière bleue convient aux surfaces libres, pièces de forme irrégulière et cartes de déviation pleine échelle, permettant de visualiser rapidement la tendance de déformation globale, mais sa précision absolue ponctuelle est généralement inférieure à la CMM et nécessite un étalonnage avec sphère étalon. La mesure par imagerie optique est efficace pour les petites pièces planes à bords nets, mais devient imprécise pour les cavités profondes, surfaces réfléchissantes et plans inclinés. Les gabarits dédiés (jauges, broches de contrôle, calibres fonctionnels, montages de positionnement) ciblent une caractéristique d'assemblage précise, sont les plus rapides et les plus proches des conditions d'utilisation, mais ne sont pas des instruments universels.
Principe de jugement : les caractéristiques déterminant si l'assemblage est possible sont vérifiées par gabarit dédié ou calibre fonctionnel ; les dimensions et tolérances géométriques nécessitant une valeur numérique précise sont mesurées par CMM ; la déformation de surface entière et les écarts de courbure sont complétés par numérisation à lumière bleue. La pratique courante du secteur est de valider entièrement la première pièce par CMM ou numérisation, puis de contrôler par échantillonnage les éléments clés en série avec des gabarits — les éléments précis étant confirmés selon le plan et la taille du lot.
Conception des références et des points de mesure : pourquoi une pièce conforme au contrôle ne s'assemble pas
« Conforme au contrôle mais ne s'assemble pas » n'est généralement pas un problème d'usinage, mais d'incohérence des références. Les références de conception, de process et de contrôle devraient être unifiées autant que possible ; si la référence change lors du contrôle, la position et la coaxialité mesurées peuvent être complètement différentes. Les points de mesure doivent aussi avoir une conscience fonctionnelle : placer les points de trous selon la direction réelle d'assemblage des goupilles, placer les points de la surface d'étanchéité selon le chemin de fuite, plutôt que de piquer au hasard à des endroits pratiques. Le nombre, la position et la force de mesure des points doivent être écrits dans le plan de contrôle, pour éviter que différents inspecteurs aboutissent à des conclusions différentes.
Première pièce, échantillonnage et mesure en ligne : le coût du contrôle doit être intégré à la gamme
La première pièce doit être mesurée intégralement, y compris références, dimensions clés, tolérances géométriques et gabarits fonctionnels ; la série ne se discute qu'après conformité de la première pièce. La fréquence d'échantillonnage dépend de la capabilité du process : usure rapide des outils, forte variation des lots de matière, déformation facile des parois minces imposent un échantillonnage plus dense. La mesure en ligne (palpeur de machine, numérisation sur machine) réduit les reprises de montage, mais la précision du palpeur, la longueur de la pointe et les résidus de liquide de coupe introduisent des erreurs ; elle convient à la surveillance de tendance plutôt qu'au jugement final. Le coût du contrôle n'est pas une redevance qualité ajoutée après coup, mais doit être intégré à la gamme — combien de montages, combien de mesures, faut-il un gabarit dédié, tout cela doit être clarifié dès le devis.
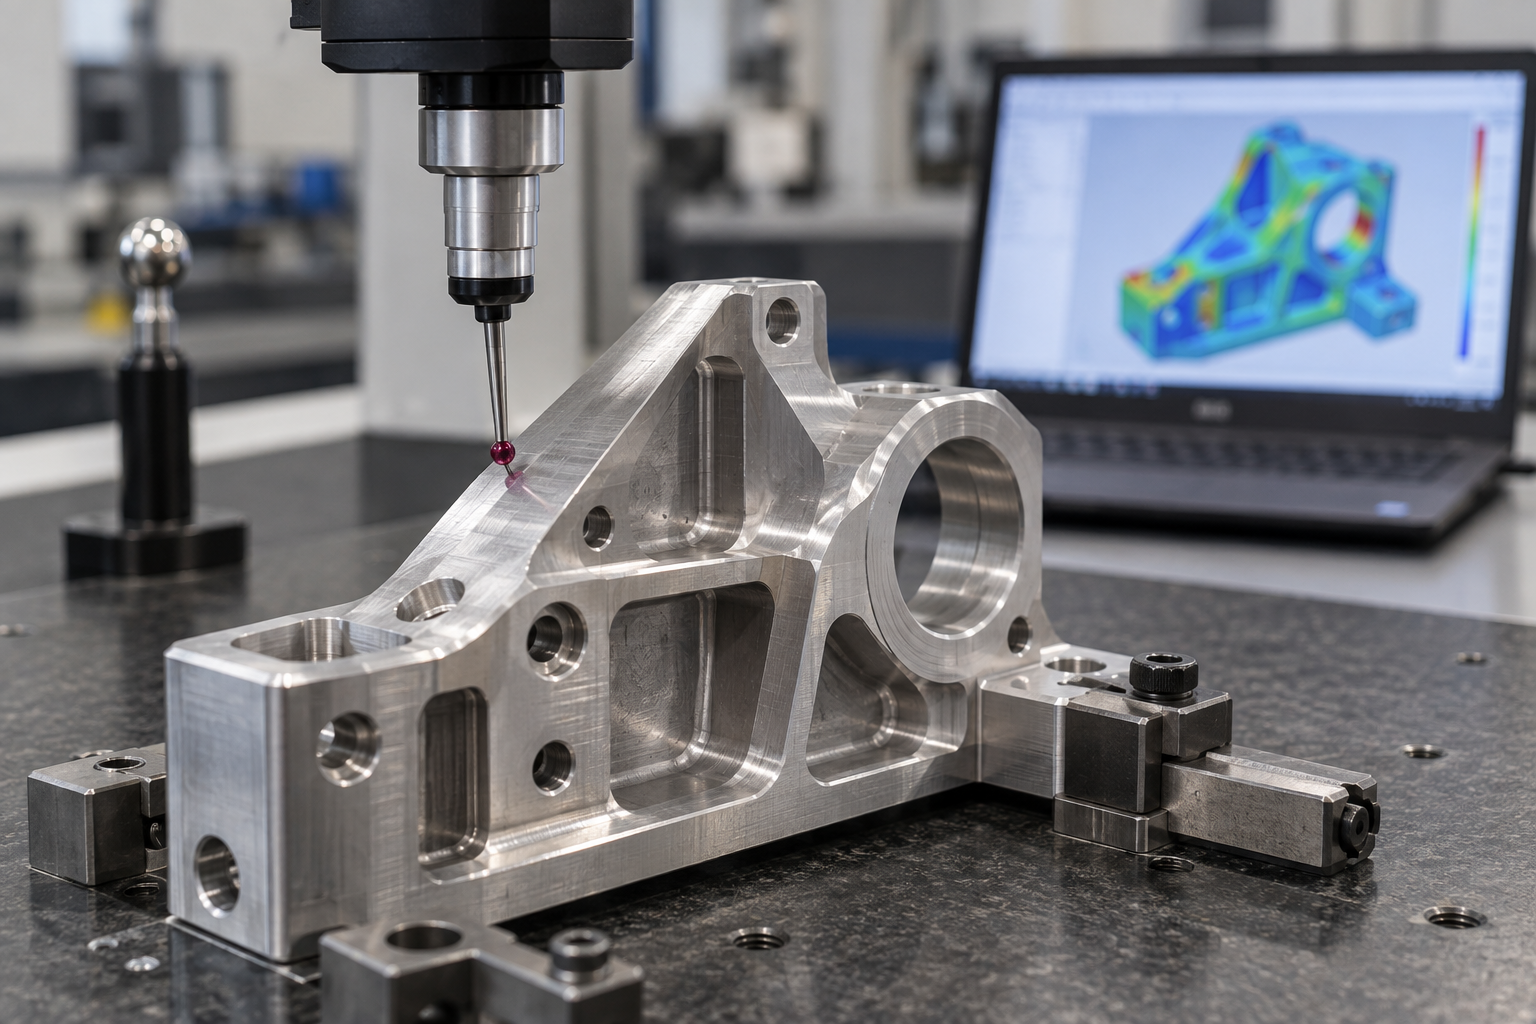
La mesure elle-même comporte une incertitude : précision de l'équipement, température ambiante, méthode de montage et forme de la pointe influencent le résultat. La méthode de contrôle indiquée sur le plan doit correspondre au contrôle réel — indiquer « position » mais juger avec un pied à coulisse sur l'entraxe rend la conclusion non comparable. Pour former une boucle fermée en usinage de pièces complexes, il faut aligner plan de contrôle, annotations du plan et références de process dans le même langage ; lorsqu'un complément par numérisation ou comparaison inverse est nécessaire, voir capacités de numérisation 3D.
Du plan au devis : liste de communication et erreurs courantes en usinage de pièces complexes
Lorsqu'on arrive à l'étape du devis en usinage de pièces complexes, le plus coûteux n'est jamais le temps-machine, mais les allers-retours d'e-mails de clarification. Un plan vague oblige le fournisseur à deviser selon le process le plus conservateur, et le prix ne peut pas baisser ; inversement, si vous expliquez une fois pour toutes les bases de décision, l'interlocuteur pourra proposer une solution proche de la réalité du process. La liste ci-dessous recense les éléments à confirmer un par un avant le devis.
Sept éléments à clarifier avant le devis
- Matériau et état : outre la nuance, préciser l'état de traitement thermique (par ex. T6, trempe et revenu, recuit) et la forme de l'ébauche (barre, plaque, pièce forgée, pièce coulée). Pour une même nuance, des états différents changent beaucoup l'usinabilité et la déformation ultérieure.
- Tolérances clés : quelles dimensions affectent réellement la fonction, lesquelles sont seulement de référence. Annoter ou lister séparément les dimensions clés est plus utile que de parsemer le plan de zones de tolérance.
- Références : où se trouve la référence de conception, sur quelle face se fait le positionnement à l'assemblage. Si la référence n'est pas claire, le fournisseur ne peut que supposer, et les conclusions de contrôle ne peuvent pas être alignées.
- Traitement de surface et rugosité : anodisation, revêtement, peinture, passivation, et les exigences Ra correspondantes. Le traitement modifie les dimensions, notamment l'effet de l'épaisseur de revêtement sur l'ajustement.
- Quantité et lots : pièce unique, petite série ou commande continue, ce qui détermine si la gamme suit une logique de prototypage rapide ou de production de série.
- Exigences de contrôle : rapport dimensionnel complet, rapport de première pièce ou contrôle par échantillonnage des dimensions clés. La méthode de contrôle (CMM, numérisation, gabarit dédié) doit aussi être précisée.
- Relations d'assemblage : avec quoi cette pièce s'assemble, quel est le jeu d'ajustement. En regardant un seul plan de pièce, on ne voit souvent pas la véritable source des tolérances.
Quatre erreurs récurrentes
Fournir uniquement le modèle 3D, sans annotations 2D. Le modèle exprime la forme, mais pas les tolérances, les références et les exigences de surface. Sans cela, le fournisseur ne peut deviser qu'avec des tolérances générales, et le résultat n'est généralement pas celui attendu.
Marquer toutes les tolérances au même niveau. Tout resserrer au même niveau revient à faire passer aussi les faces non fonctionnelles par une gamme de finition. La pratique courante du secteur est de resserrer les faces de contact et d'étanchéité, et de relâcher le reste ; l'ampleur du relâchement dépend des exigences d'assemblage et de la capabilité du process, à confirmer selon le plan.
Négliger l'opération de relaxation des contraintes. En usinage de pièces complexes, si les contraintes résiduelles après ébauche ne sont pas éliminées, une déformation peut apparaître après finition ou en service. Ce n'est pas parce que ce n'est pas écrit sur le plan que ce n'est pas nécessaire au process ; cela doit souvent être confirmé à l'avance avec le fournisseur.
Transposer directement le process d'échantillon en série. La phase d'échantillon utilise souvent une logique de prototypage rapide ou d'usinage unitaire ; au-delà de quelques centaines de pièces, le montage, la durée de vie des outils et le rythme de contrôle doivent être recalculés. En conservant la route d'échantillon, le coût et la cohérence poseront problème.
Si vous avez justement un plan de pièce complexe sous la main, vous pouvez d'abord organiser les éléments ci-dessus en une page explicative, puis lancer la procédure de devis. AGX propose un devis par dialogue IA ; après téléchargement du plan, vous pouvez confirmer point par point le matériau, les tolérances et la gamme, plus rapidement que par échanges d'e-mails répétés.
Questions fréquentes : approfondissement des décisions en usinage de pièces complexes
Les questions ci-dessous proviennent essentiellement des points de jugement récurrents des sections précédentes : nombre de montages, correspondance entre caractéristiques géométriques et équipements, répartition des tolérances, maîtrise de la déformation et boucle fermée de contrôle. Les réponses ne donnent que des orientations et des limites ; les valeurs précises doivent toujours être confirmées par le plan et le process.
Pourquoi, dans l'usinage de pièces complexes, commence-t-on par compter le nombre de montages plutôt que par examiner la précision de la machine-outil ?
Parce que des montages multiples cumulent les erreurs de recalage, alors que la précision de positionnement de la machine elle-même n'est souvent pas la principale source d'erreur. Lorsqu'une pièce est retournée quatre fois, la déviation introduite à chaque recalage peut être d'un ordre de grandeur supérieure à l'erreur d'usinage d'une seule passe. La pratique courante dans le métier consiste à regrouper autant que possible les caractéristiques pouvant être réalisées en un seul montage et à unifier les références sur un même ensemble de références de fabrication. Le nombre de montages autorisé dépend de la face sur laquelle tombe la tolérance critique ; il convient de le confirmer d'après le plan.
Les caractéristiques telles que les cavités profondes et les parois minces nécessitent-elles obligatoirement une machine 5 axes ?
Pas nécessairement. Pour les cavités profondes, c'est surtout le rapport longueur/diamètre de l'outil qui compte ; lorsque ce rapport est trop grand, la déflexion de l'outil et le broutement deviennent le goulot d'étranglement, et passer à un outil plus court, usiner par segments ou ajuster la trajectoire est souvent plus direct que de changer de machine. Pour les parois minces, ce sont les efforts de coupe et la déformation au serrage qui comptent ; les moyens tels que le mandrin à vide, les mors doux et l'enlèvement de matière symétrique sont plus déterminants. La valeur du 5 axes réside dans la réduction du nombre de montages et l'amélioration de l'accessibilité de l'outil — si la caractéristique est simple en soi et le nombre de montages faible, le 5 axes n'est pas forcément rentable. Le critère de décision est l'accessibilité géométrique et le nombre de montages, pas le niveau de gamme de la machine.
Des tolérances plus serrées sont-elles plus sûres ?
Non. Resserrer une tolérance d'un cran augmente généralement de façon notable le temps d'usinage et le taux de rebut, et cette augmentation est souvent non linéaire. Les tolérances de forme et de position des surfaces d'appui, des surfaces d'étanchéité et des éléments ayant une relation d'assemblage doivent être serrées quand il le faut ; les surfaces non fonctionnelles et les surfaces apparentes peuvent être desserrées. Le problème le plus fréquent est de coter toutes les dimensions au même grade, ce qui empêche l'usineur de juger ce qui doit être impérativement respecté et ce qui peut être allégé. Les tolérances de forme et de position (parallélisme, position, battement) sont plus souvent négligées que les tolérances dimensionnelles, alors qu'elles influent plus directement sur l'assemblage ; il est recommandé de les coter séparément et de préciser les références.
Après usinage, la déformation ou la dérive dimensionnelle des pièces peut-elle être interceptée par le contrôle ?
Non. La déformation, la libération des contraintes résiduelles et la dérive dimensionnelle après traitement thermique relèvent du contrôle du processus ; le contrôle final ne peut que les constater, pas les corriger. Les contre-mesures courantes comprennent : séparer l'ébauche et la finition, intercaler une opération de détente des contraintes ou de vieillissement, enlever la matière de façon symétrique, ajuster les points de serrage et les paramètres de coupe. Les signaux d'alerte sont généralement un changement de son, des traces de surface anormales, une tendance unidirectionnelle des dimensions. Si l'on ne s'en aperçoit qu'au contrôle du produit fini, le coût de reprise est déjà très élevé.
Quand le plan de contrôle doit-il être défini ?
Dès l'étape de la gamme de fabrication, et non après usinage en se demandant comment mesurer. La machine à mesurer tridimensionnelle, le scan à lumière bleue, l'imagerie optique et les gabarits de contrôle dédiés ont chacun leurs domaines d'application ; la conception des points de mesure et le choix des références influent directement sur la conclusion. La mesure elle-même comporte une incertitude ; si le tolérancement du plan et la méthode de contrôle ne concordent pas, la conformité ou la non-conformité peut devenir un sujet de litige. Il est recommandé de préciser, avant le devis, la méthode de contrôle et les références des dimensions critiques, afin d'éviter des mesures complémentaires ou des recontrôles répétés après coup.
Key takeaways
- Dans l'usinage de pièces complexes, le poste de coût principal est souvent le nombre de bridages et les changements de référence, plutôt que la coupe elle-même ; comptez d'abord les bridages, puis parlez des équipements.
- Pour les caractéristiques de type cavité profonde, paroi mince et pièce élancée, il faut d'abord résoudre le rapport longueur/diamètre de l'outil et la rigidité ; passer de force en 5 axes ne rattrapera pas la déflexion de l'outil ni le broutement.
- Les tolérances ne sont pas meilleures quand elles sont plus serrées : seuls l'assemblage, l'étanchéité et les surfaces de contact méritent d'être resserrés ; pour le reste, élargissez selon des tolérances pilotées par le coût jusqu'à une plage que le procédé peut couvrir de manière stable.
- Le plan de contrôle doit être défini dès l'étape du devis : les références, les points de mesure et les gabarits de contrôle déterminent si la pièce peut être prouvée conforme.
- Le 5 axes, le tournage-fraisage, l'électroérosion et le moulage sous vide par réplique ont chacun leurs limites de défaillance ; les faire correspondre aux caractéristiques géométriques coûte moins cher au total que de les classer par prix unitaire.



